Толщина твердосмазочного покрытия - один из ключевых параметров, который определяет эффективность защиты от износа и коррозии плоских стальных деталей. Однако выбрать оптимальный микрослой без системного подхода невозможно: слишком тонкое покрытие не обеспечит нужный эффект трибологической защиты, а слишком толстое может исказить геометрию детали и сделать контроль непредсказуемым. Вот почему инженеры и закупщики промышленного сектора полагаются на стандартизованные методы измерения и нормирование толщины в соответствии с функцией покрытия и типом основного материала.
Эта статья расскажет, как правильно измерять толщину микрослоя, какие стандарты регламентируют контроль, и какие методы подходят для плоских стальных деталей. Вы узнаете, почему одного замера недостаточно, как выбрать прибор для измерения и на какие цифры ориентироваться при проектировании твердосмазочного слоя.
Нормативная база контроля толщины покрытий
Основной стандарт, регламентирующий методы контроля толщины металлических и неметаллических неорганических покрытий, - ГОСТ 9.302-88.
Этот документ разделяет методы измерения на две группы: неразрушающие и разрушающие. К неразрушающим относятся магнитные, вихретоковые, кулонометрические и радиационные методы. Разрушающие методы включают гравиметрический и профилометрический анализ; они применяют при необходимости высокой точности или валидации автоматизированного способа измерения.
Ключевое требование стандарта: результат измерения толщины на одной детали принимают как среднее арифметическое не менее трех независимых замеров. Если площадь одной детали мала, допускается оценка по трем-пяти деталям из одной партии. Приборы для контроля должны иметь погрешность не более ±10%. Эти строгие требования гарантируют, что микрослой контролируется не по визуальному впечатлению, а по объективным данным.
Для плоских стальных деталей, которые являются магнитным основанием, обычно применяют магнитные методы при немагнитных покрытиях или вихретоковые методы, если это допускает тип слоя. Выбор инструмента зависит от электромагнитных свойств как самого покрытия, так и основного металла.
Методы и приборы для измерения толщины микрослоя
ГОСТ 9.302-88 допускает применение нескольких неразрушающих методов, каждый из которых имеет свои преимущества и ограничения для контроля твердосмазочных покрытий.
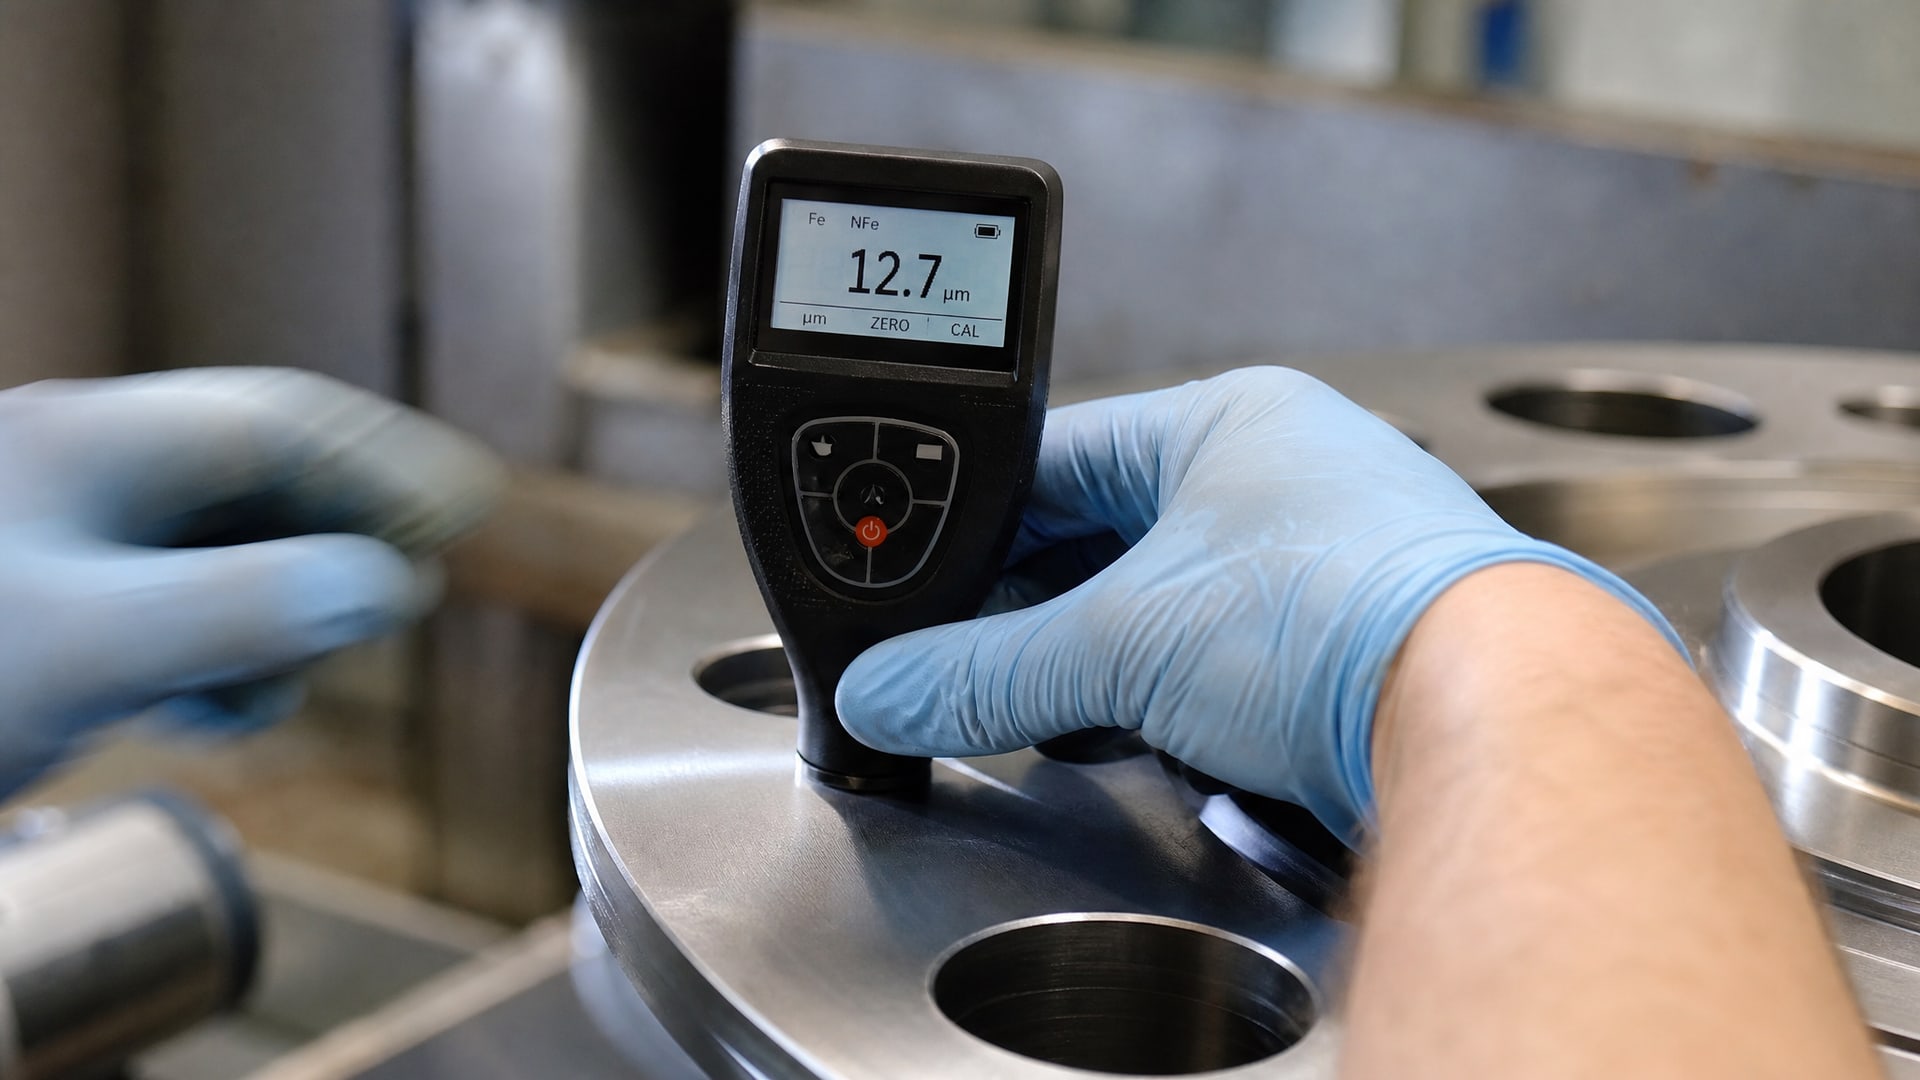
Магнитный метод основан на измерении магнитного поля, создаваемого ферромагнитной основой. Прибор снимает показания через немагнитное покрытие, позволяя оценить толщину слоя на стальных плоских деталях без их разрушения. Это метод первого выбора для массового контроля в цехах и на складах.
Вихретоковый метод использует переменное электромагнитное поле, наводимое катушкой датчика. Метод пригоден для проводящих основ и покрытий с низкой электропроводностью. Для плоских стальных деталей вихретоковый способ подходит, если покрытие не ферромагнитно и обладает достаточной электропроводностью.
Кулонометрический метод основан на электрохимическом растворении слоя и измерении количества электричества, потребованного для этого. Метод считается разрушающим в микромасштабе (поражает площадку несколько миллиметров), но позволяет получить высокую точность и используется для валидации других методов.
Разрушающие методы (профилометрический, гравиметрический) применяют реже, когда требуется абсолютная точность или когда статистика контроля на партии позволяет пожертвовать одной-двумя деталями для получения эталонных данных.
При выборе прибора инженер и закупщик должны убедиться, что погрешность прибора не превышает ±10%, а методика измерения совпадает с типом покрытия. До начала серийного контроля обязательна предварительная валидация метода на эталонной пластине и контрольных пленках или образцах с известной толщиной.
Практические рекомендации по проведению измерений
Правильное измерение толщины микрослоя требует соблюдения нескольких критических правил, которые вытекают из ГОСТ 9.302-88 и практических наработок промышленности.
Выбор точек измерения
На каждой плоской детали следует выполнять не менее трех независимых замеров в разных местах поверхности. Точки измерения размещают вдали от краев и углов: не ближе 20 мм от края поверхности. Это правило связано с тем, что в краевых зонах нередко наблюдается неравномерность толщины слоя из-за краевых эффектов при нанесении покрытия (концентрация компонентов, избыточное напыление или дефекты растекания).
Обработка результатов
Итоговую толщину слоя на детали принимают как среднее арифметическое всех трех (или более) замеров. Если в серии есть аномально высокое или низкое значение, его не исключают просто так - нужно проверить корректность прибора и методики. Например, если один замер отличается в два раза, это может указывать на локальный дефект покрытия (отслоение, царапину, неровность основания).
Калибровка и поправки
Перед началом контроля партии прибор калибруют на эталонной пластине с известной толщиной покрытия. Если поверхность плоской детали имеет выраженную шероховатость, в результаты вносят поправку на среднее арифметическое отклонение профиля (Ra). Эта величина может добавить 1–5 мкм к измеренной толщине в зависимости от степени обработки основного металла.
Оптимальная толщина микрослоя для плоских стальных деталей
Выбор толщины твердосмазочного покрытия - это инженерный компромисс между защитным эффектом, сохранением геометрии детали и технологической воспроизводимостью.
Типовые диапазоны толщин
Для функциональных твердых покрытий (включая твердосмазочные слои), в технической практике используют следующие ориентиры: минимальная толщина начинается с 5 мкм, максимальная может достигать 300 мкм в зависимости от назначения и метода нанесения. Однако для микрослоев с целью снижения трения и противоизносной защиты плоских стальных деталей оптимум обычно лежит в диапазоне 15–80 мкм.
Слой толщиной менее 10 мкм может не обеспечить полноценную защиту от прямого металло-металлического контакта при локальных превышениях давления. Слой толщиной более 150 мкм рискует вызвать искажение номинальной геометрии детали, что критично для деталей с жесткими допусками (например, направляющих или сопрягаемых поверхностей).
Связь толщины с функцией покрытия
Если поверхность детали работает в условиях граничной смазки (зоны скольжения, направляющие), достаточны толщины 20–40 мкм. Если требуется защита от абразивного износа при наличии твердых частиц (пыль, песок в машиностроении), целесообразны 50–80 мкм. Если поверхность подвергается термической обработке после нанесения покрытия (закалка, отпуск), толщину выбирают с запасом на возможные изменения при нагреве.
Конкретное значение толщины должно быть задано в конструкторской документации и технологическом регламенте. Инженер-конструктор и технолог согласуют ее с методом нанесения (напыление, гальваническое осаждение, нанесение аэрозолем) и возможностями контроля в цехе.
Влияние термообработки на толщину и свойства микрослоя
При производстве плоских стальных деталей часто возникает задача: наносить твердосмазочное покрытие до или после термической обработки?
Ответ зависит от типа покрытия и режима обработки.
Если деталь подвергается закалке или высокотемпературному отпуску (выше 200–300°C), органические компоненты твердосмазочного слоя могут частично выгорать, что приводит к уменьшению толщины и ухудшению адгезии (сцепления слоя с основой). Поэтому для деталей, требующих закалки, рекомендуется наносить покрытие после термообработки, либо использовать высокотемпературные составы, которые стабильны при нагреве.
Если покрытие наносится на уже закаленную деталь, его толщина остается стабильной и легче контролируется. При нанесении до закалки нужно предусмотреть дополнительный допуск на потери толщины (обычно 10–20% исходной величины). Для критичных деталей все эти параметры также указывают в технической документации и сопровождают контрольными замерами до и после термообработки.
Совет инженера: интеграция контроля в производственный цикл
На многих производствах контроль толщины микрослоя твердосмазочного покрытия включают в состав приемочного контроля готовой детали.
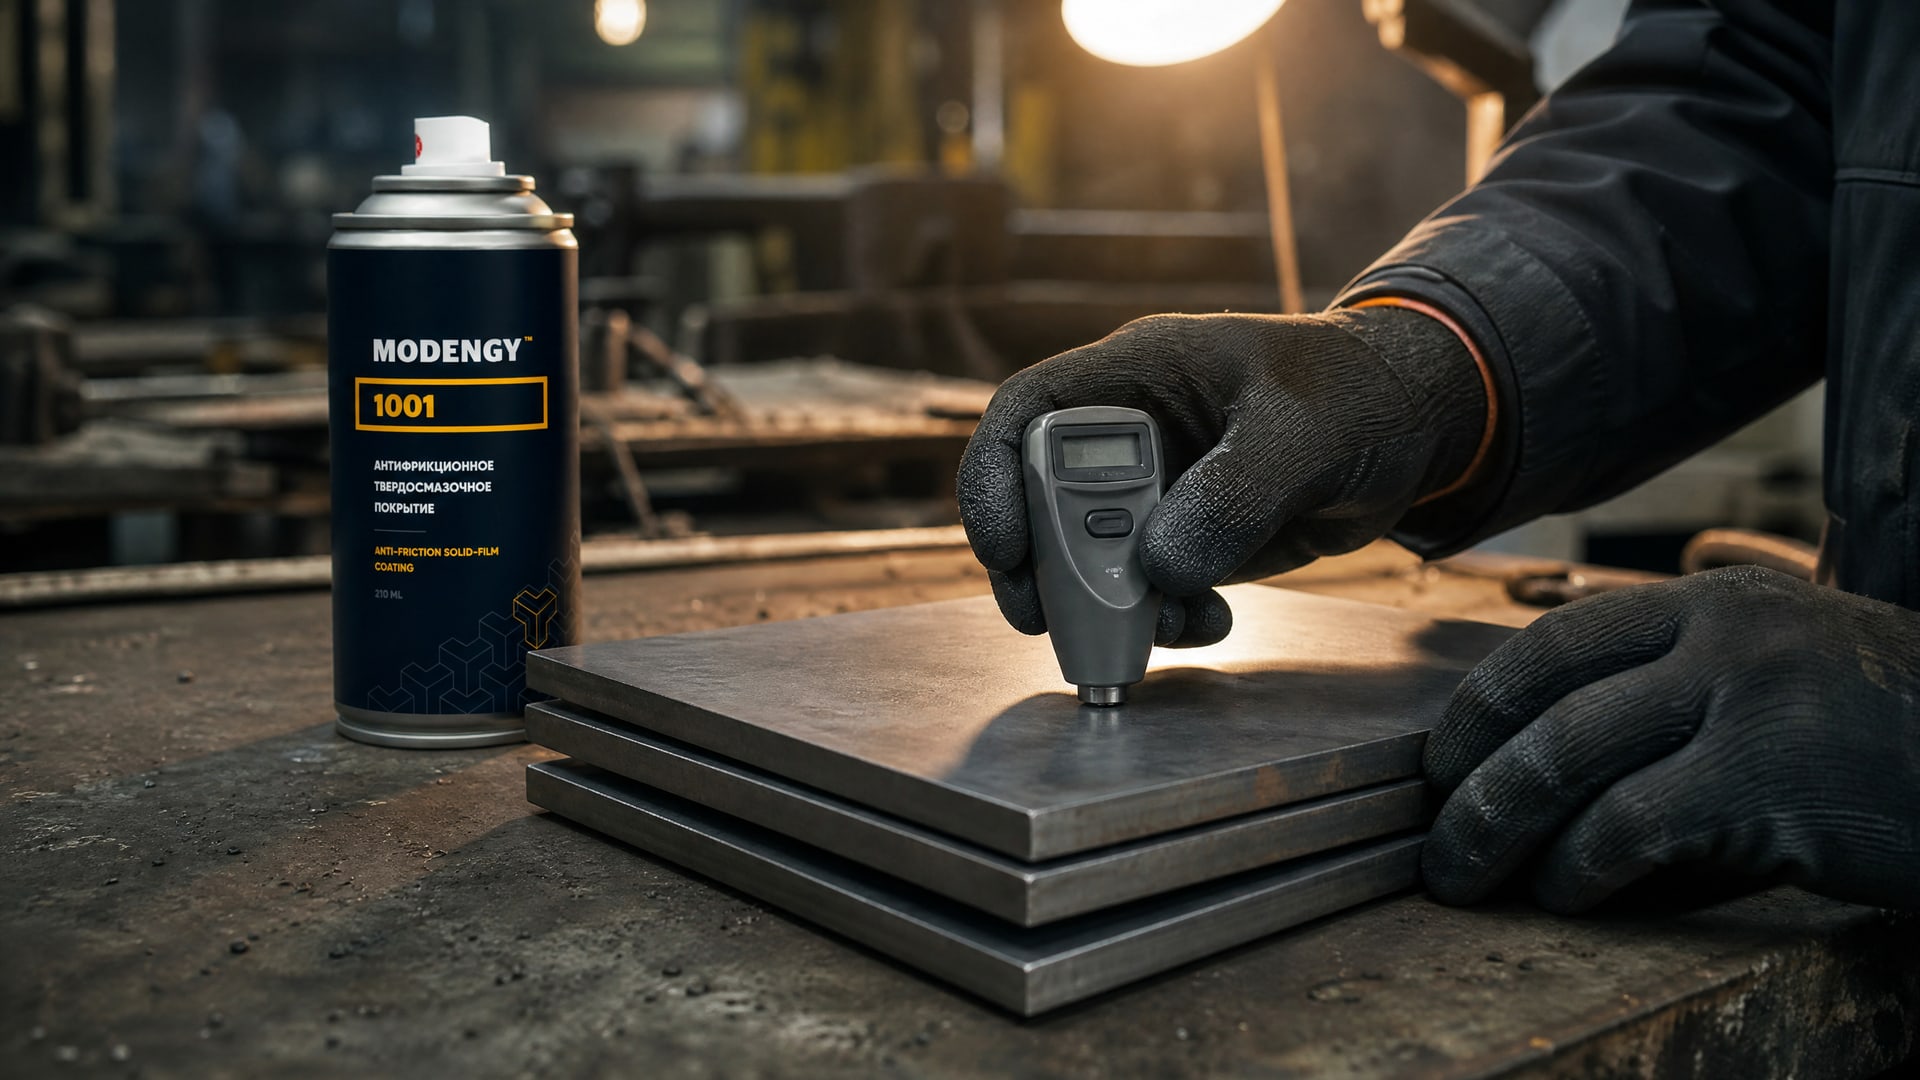
Сценарий: закупщик или технолог получает партию плоских стальных деталей с покрытием и должен убедиться, что толщина соответствует спецификации. Решение - использование портативного толщиномера с погрешностью не более ±10%, проведение не менее трех замеров на каждой детали (или на трех-пяти представительных деталях выборки) и ведение контрольного листа результатов.
На предприятиях с повышенными требованиями к воспроизводимости, таких как автомобильное производство или станкостроение, дополнительно применяют образцы сравнения (эталонные пластины) и периодическую валидацию методики. Некоторые производства встраивают в технологический процесс этап предварительного контроля до отправки детали заказчику, используя твердосмазочные покрытия, такие как MODENGY 1001, который обеспечивает надежную защиту со стабильной толщиной и низким коэффициентом трения, что позволяет закупщикам получать детали с предсказуемыми характеристиками и упрощенным входным контролем.
Частые ошибки при выборе и контроле толщины
Практика показывает, что даже опытные инженеры и закупщики иногда допускают ошибки в нормировании и измерении толщины твердосмазочных слоев.
Ошибка 1: использование одного замера вместо трех. Многие полагаются на одно измерение и считают его репрезентативным. По ГОСТ 9.302-88, это ошибка: нужно минимум три независимых замера на одной детали. Локальная неровность, царапина или дефект основания могут дать аномальный результат, который исказит оценку.
Ошибка 2: выбор неправильного метода измерения. Если прибор предназначен для органических покрытий (лакокрасочные системы, ГОСТ Р 51694), он может дать неправильные результаты при контроле твердых неорганических слоев. Нужно убедиться, что метод соответствует типу покрытия и основания.
Ошибка 3: измерение у края детали. Края и углы часто имеют иную толщину слоя. Правило: измерение проводят не ближе 20 мм от края. Если деталь мала, это требование может означать, что контролировать на ней нечего - тогда берут представительную выборку из партии.
Ошибка 4: игнорирование шероховатости основания. Если основной металл после механической обработки имеет Ra 1,6 мкм или более, это влияет на измеренную толщину слоя. Прибор снимает показания с вершин неровностей, поэтому значение выше, чем средняя толщина слоя. Нужно вносить поправку.
Ошибка 5: отсутствие валидации метода. Перед началом массового контроля партии метод измерения должен быть проверен на эталонной пластине и контрольных пленках. Если этого не сделать, весь контроль партии может быть построен на некорректных данных.
Часто задаваемые вопросы
Можно ли использовать один толщиномер для измерения разных типов покрытий?
Нет. ГОСТ 9.302-88 разделяет методы в зависимости от типа покрытия и основания. Магнитный толщиномер подходит для стальных деталей с немагнитным покрытием, вихретоковый - для проводящих покрытий на неферромагнитных основаниях. Прибор для органических покрытий (ГОСТ Р 51694) не годится для твердых неорганических слоев. Перед покупкой толщиномера убедитесь, что его метод совпадает с вашим типом покрытия.
Какая погрешность толщиномера считается допустимой?
По ГОСТ 9.302-88, приборы должны иметь погрешность не более ±10%. Это означает, что при измеренной толщине 50 мкм прибор может дать ошибку до 5 мкм. Если требуется высшая точность, используют разрушающие методы (кулонометрический) или проводят валидацию на эталонных пластинах перед массовым контролем.
Почему нельзя мерить толщину у края детали?
В краевых зонах (ближе 20 мм к краю) нередко наблюдается неравномерность толщины слоя. Это связано с особенностями процесса нанесения: при напылении поток может отклоняться, при гальванической осадке концентрация электролита неоднородна, при нанесении аэрозолем жидкость стекает. Поэтому для получения репрезентативного результата измерение проводят вдали от краев.
Как рассчитать среднюю толщину, если три замера дают разные значения?
Итоговую толщину принимают как среднее арифметическое всех трех (или более) замеров. Например, если получены значения 45 мкм, 48 мкм и 47 мкм, средняя толщина составляет (45 + 48 + 47) / 3 = 46,7 мкм. Если один из замеров резко отличается (например, 20 мкм вместо 45–48), это признак локального дефекта, и место этого замера нужно осмотреть под лупой или микроскопом.
Нужен ли контроль толщины после термообработки детали?
Да, если деталь подвергается закалке или высокотемпературному отпуску. Органические компоненты твердосмазочного слоя могут частично выгорать при нагреве, уменьшая толщину и ухудшая адгезию. Для критичных деталей рекомендуется проводить контрольные замеры толщины до и после термообработки, чтобы оценить величину потерь и убедиться в соответствии спецификации.
Заключение
Выбор оптимальной толщины микрослоя твердосмазочного покрытия для плоских стальных деталей - это не случайный процесс, а инженерная задача, регламентированная стандартами. ГОСТ 9.302-88 устанавливает, что результат измерения толщины получают как среднее не менее трех независимых замеров на одной детали, используя приборы с погрешностью не более ±10%. Типовые диапазоны толщин твердых функциональных покрытий составляют 5–300 мкм, но конкретное значение для микрослоя определяется функцией поверхности, типом основного металла и условиями эксплуатации.
Следующий шаг: если у вас уже идет производство плоских стальных деталей с твердосмазочным покрытием, проведите ревизию текущей методики контроля толщины. Убедитесь, что используемый толщиномер имеет допуск не более ±10%, что измерения выполняются минимум в трех точках вдали от краев (не ближе 20 мм), что учитываются поправки на шероховатость основания, и что все результаты фиксируются в контрольный лист. Если такой методики еще нет - разработайте ее совместно с технологом и согласуйте в конструкторской документации. Это гарантирует, что каждая деталь, поступающая на склад и отправляемая заказчику, будет иметь предсказуемые и воспроизводимые характеристики покрытия.