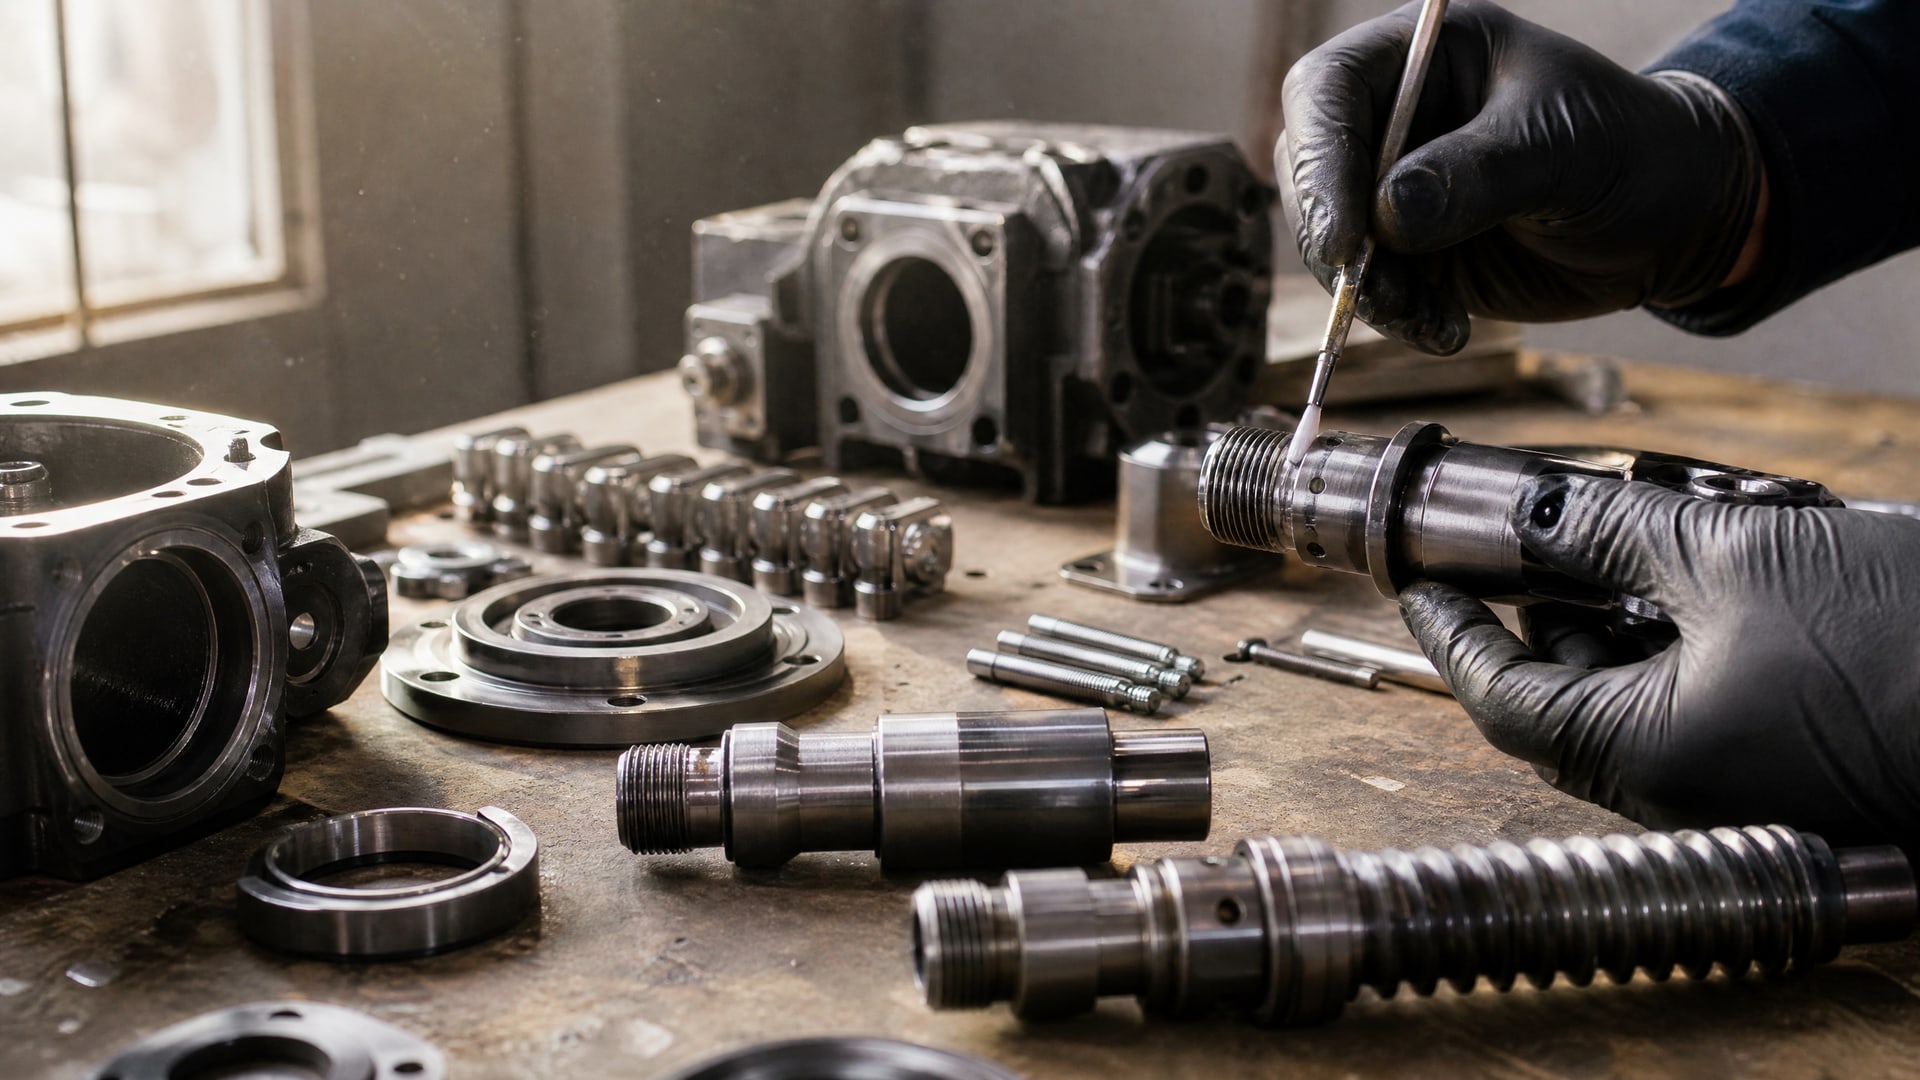
Герметизация резьбовых соединений при высоких температурах - одна из главных задач в промышленности, где узлы работают под давлением и нагревом одновременно. Стандартные прокладки и сантехнические пасты для этого не подходят: они теряют упругость, вымываются рабочей средой или просто разрушаются при температурах выше 100–150 °C. Высокотемпературный герметик должен не просто занимать зазоры между витками резьбы, но и сохранять герметичность при циклических тепловых нагрузках, вибрациях и контакте с агрессивными средами. В этой статье разберем, какие материалы действительно работают при высоких температурах, как их правильно выбирать и применять на практике.
Целевая аудитория статьи - инженеры и закупщики промышленного сектора, которые сталкиваются с герметизацией систем отопления, гидравлики, печей, газопроводов и технологического оборудования. Мы рассмотрим различие между анаэробными резьбовыми герметиками и высокотемпературными силиконовыми составами, укажем реальные температурные пределы и подскажем, когда какой материал стоит использовать.
Анаэробные резьбовые герметики: стандартный выбор для высоких температур
Анаэробный герметик полимеризуется в отсутствие кислорода, попадая в зазоры между витками резьбы.
Это главное преимущество перед обычными силиконовыми пастами: материал заполняет микрозазоры не за счет упругости, а за счет химической связи с металлом. При нагревании молекулярная сетка герметика остается стабильной, не размягчается и не сползает со спирали резьбы.
Типовой рабочий диапазон промышленного анаэробного резьбового герметика - от -55 до +200 °C, то есть от хладостойкости к пределу, при котором материал еще сохраняет механическую прочность и герметичность. Некоторые высокотемпературные версии указывают предел до +204 °C (400 °F). Для большинства систем отопления, гидравлики и газопроводов этого достаточно; если же рабочая температура близка к этому пределу или превышает его, нужно переходить на специализированные составы или выбирать между анаэробом с максимальным запасом и силиконовым герметиком.
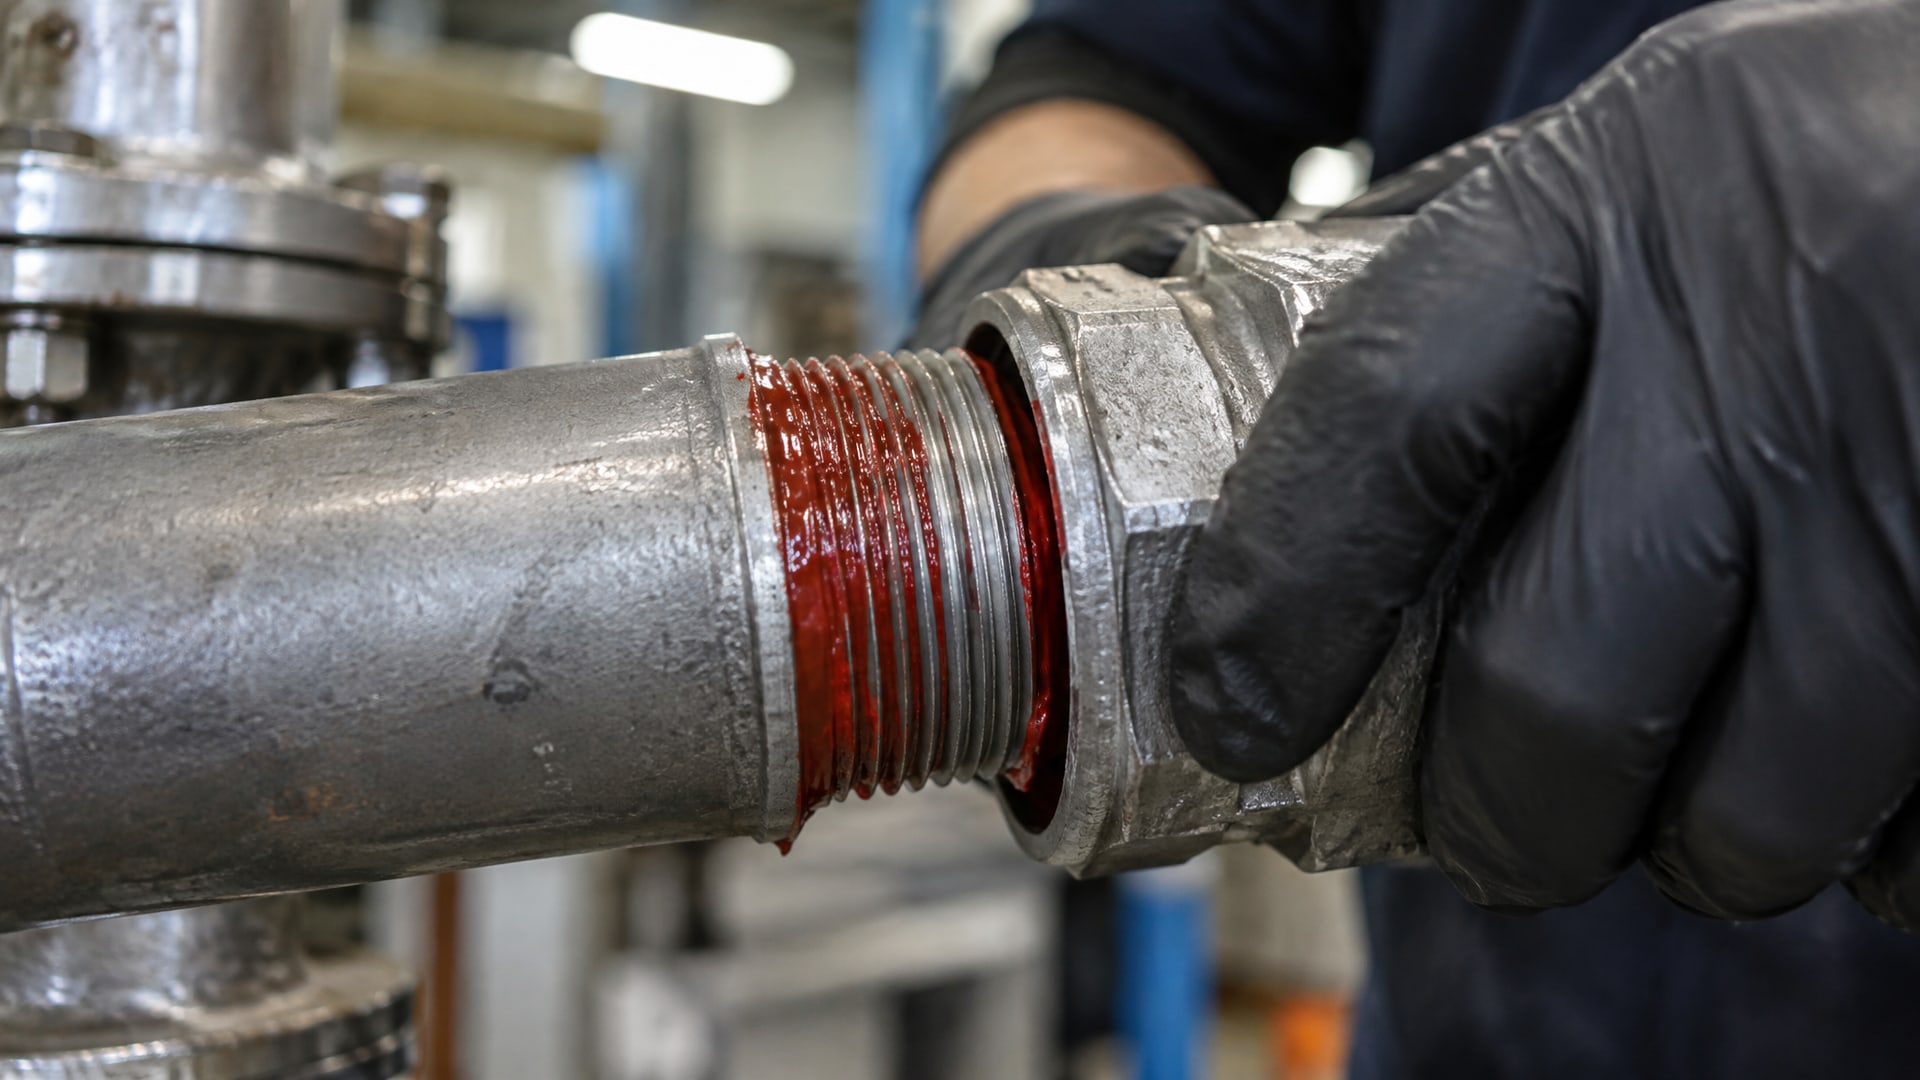
Применение анаэробного герметика стандартно: - тщательно очистить и обезжирить резьбу (в том числе с помощью специальных очистителей, если система загрязнена); - нанести герметик тонкой полоской по окружности ведущих витков, оставляя первый виток свободным; - собрать и затянуть соединение немедленно, пока герметик не начал полимеризоваться; - выдержать без нагрузки до 24 часов перед вводом в работу при комнатной температуре, полное отверждение до максимальной прочности - до 72 часов.
Для больших диаметров резьб (например, трубная коническая резьба 1–2 дюйма и выше) рекомендуется наносить герметик и на наружную, и на внутреннюю резьбу, чтобы заполнить расширенные зазоры. Производители предупреждают: чем больше зазор, тем медленнее отверждается герметик и тем ниже финальная прочность. Спешка при пуске приводит к вымыванию герметика рабочей средой.
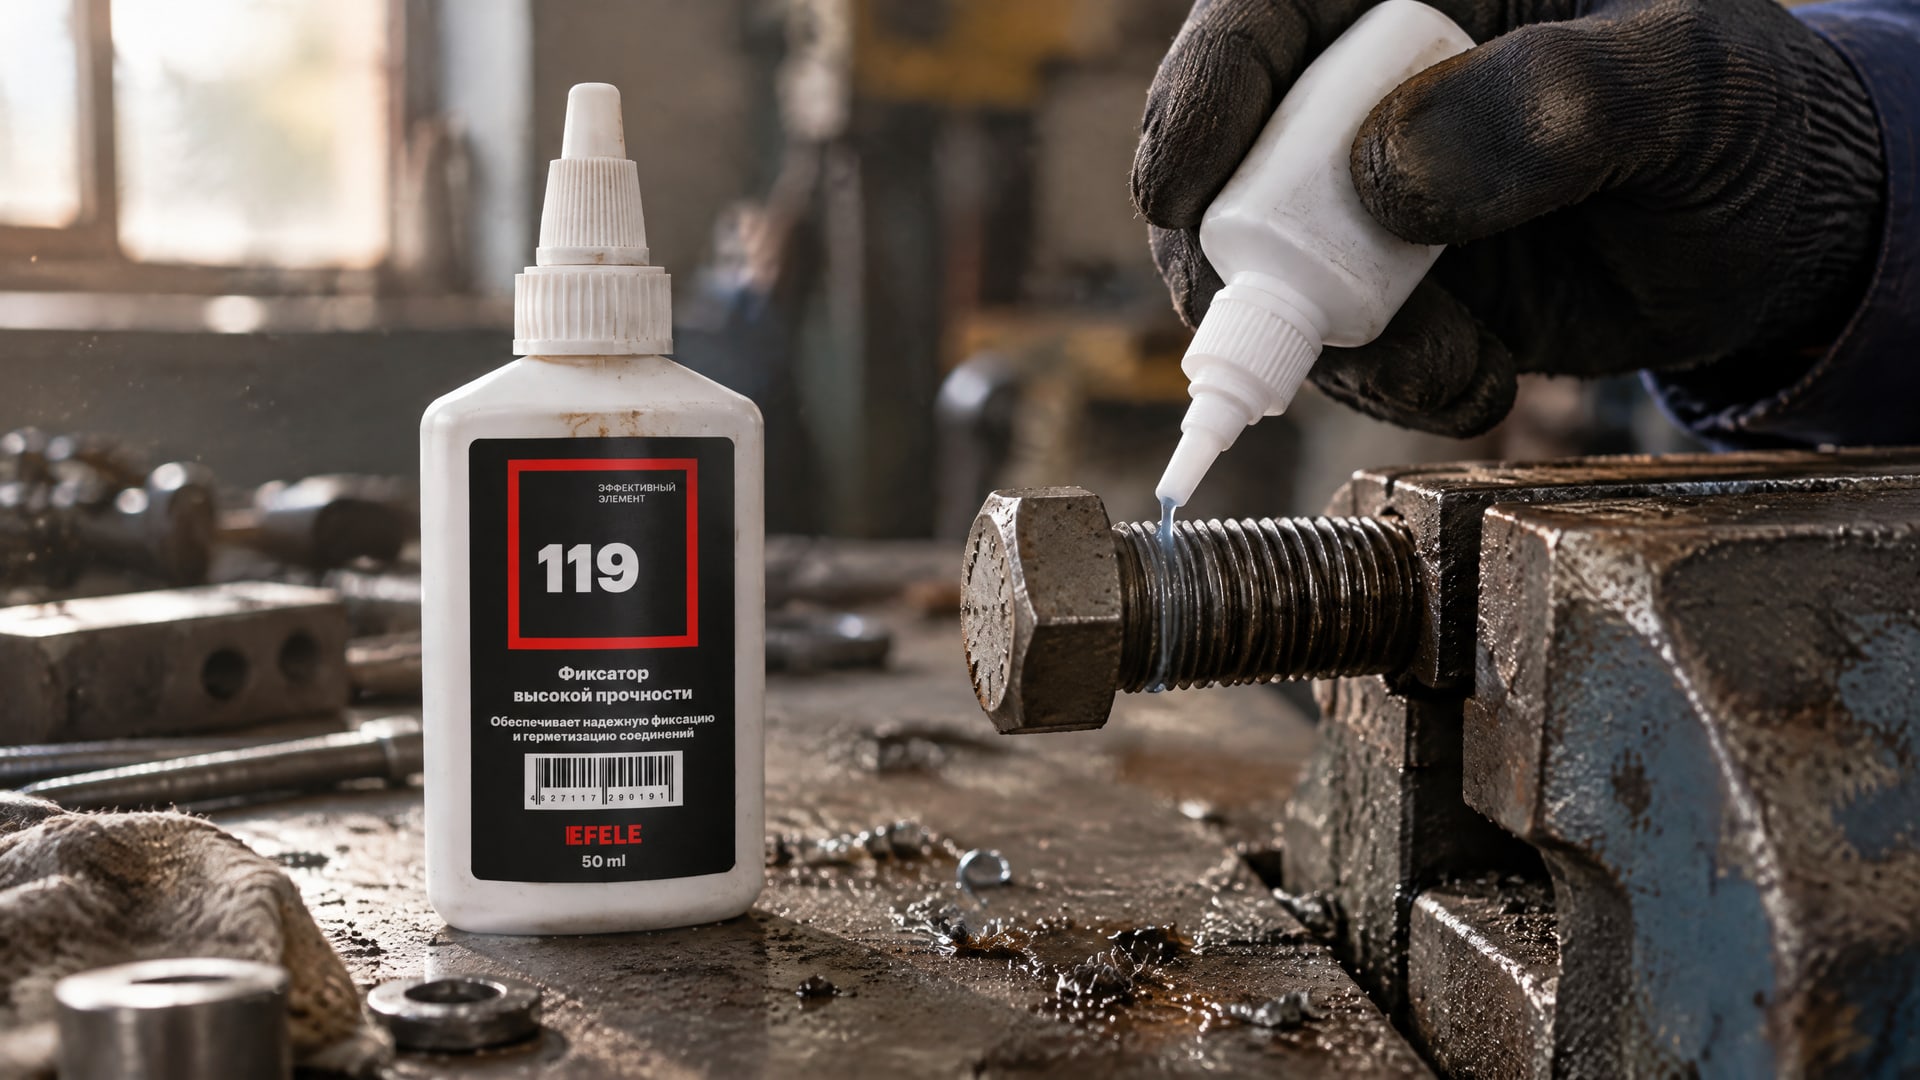
Для обеспечения герметичности резьбовых соединений при экстремально высоких температурах (до +280 °C) и критичных условиях вал-втулочных соединений специалисты часто обращаются к особо термостойким анаэробным клеям типа EFELE 119, которые сочетают высочайшую температурную стойкость с надежным захватом металла.
Высокотемпературные силиконовые герметики: когда нужна гибкость и максимальный нагрев
Высокотемпературный силиконовый герметик - принципиально иной продукт, чем анаэробный.
Силикон остается эластичным после отверждения, что позволяет компенсировать тепловые расширения и вибрации. Однако эта же гибкость означает, что под давлением он будет медленнее герметизировать резьбовое соединение, чем жесткий анаэробный полимер.
Температурные пределы высокотемпературного силикона значительно выше. Типичный диапазон - от -50 до +250 °C в длительном режиме; кратковременно многие составы держат до +300 °C, а отдельные специальные версии - до +350 °C или +380 °C. Скорость отверждения такого герметика - порядка 2–3,5 мм/сутки, что медленнее, чем у анаэробов; полное отверждение может занять 7–14 дней в зависимости от толщины слоя и влажности.
Высокотемпературный силиконовый герметик подходит для: - уплотнения швов и стыков на фланцах, кожухах, крышках; - герметизации печей, каминов, дымоходов, где нужна гибкость материала при тепловом расширении кирпича и металла; - посадочных поверхностей насосов и компрессоров, работающих с циклическим нагревом; - уплотнения стекол и керамики в высокотемпературных узлах.
Однако для герметизации резьбы под давлением силикон - не первый выбор. Даже если паспорт указывает +300 °C, материал не обеспечит долгосрочную герметичность в резьбовом соединении, где требуется жесткое заполнение зазоров, так как эластичность может привести к утечке при подъеме давления.
Важный момент: высокие кратковременные температуры (например, +380 °C на протяжении часа) - не то же самое, что длительная работа при +250 °C. Паспорт обязан указывать оба режима; если указана только кратковременная стойкость, использовать герметик в постоянном нагреве неправильно.
Выбор герметика по температуре и типу соединения
При выборе высокотемпературного герметика нужно учитывать не только цифру температуры, но и всю совокупность условий.
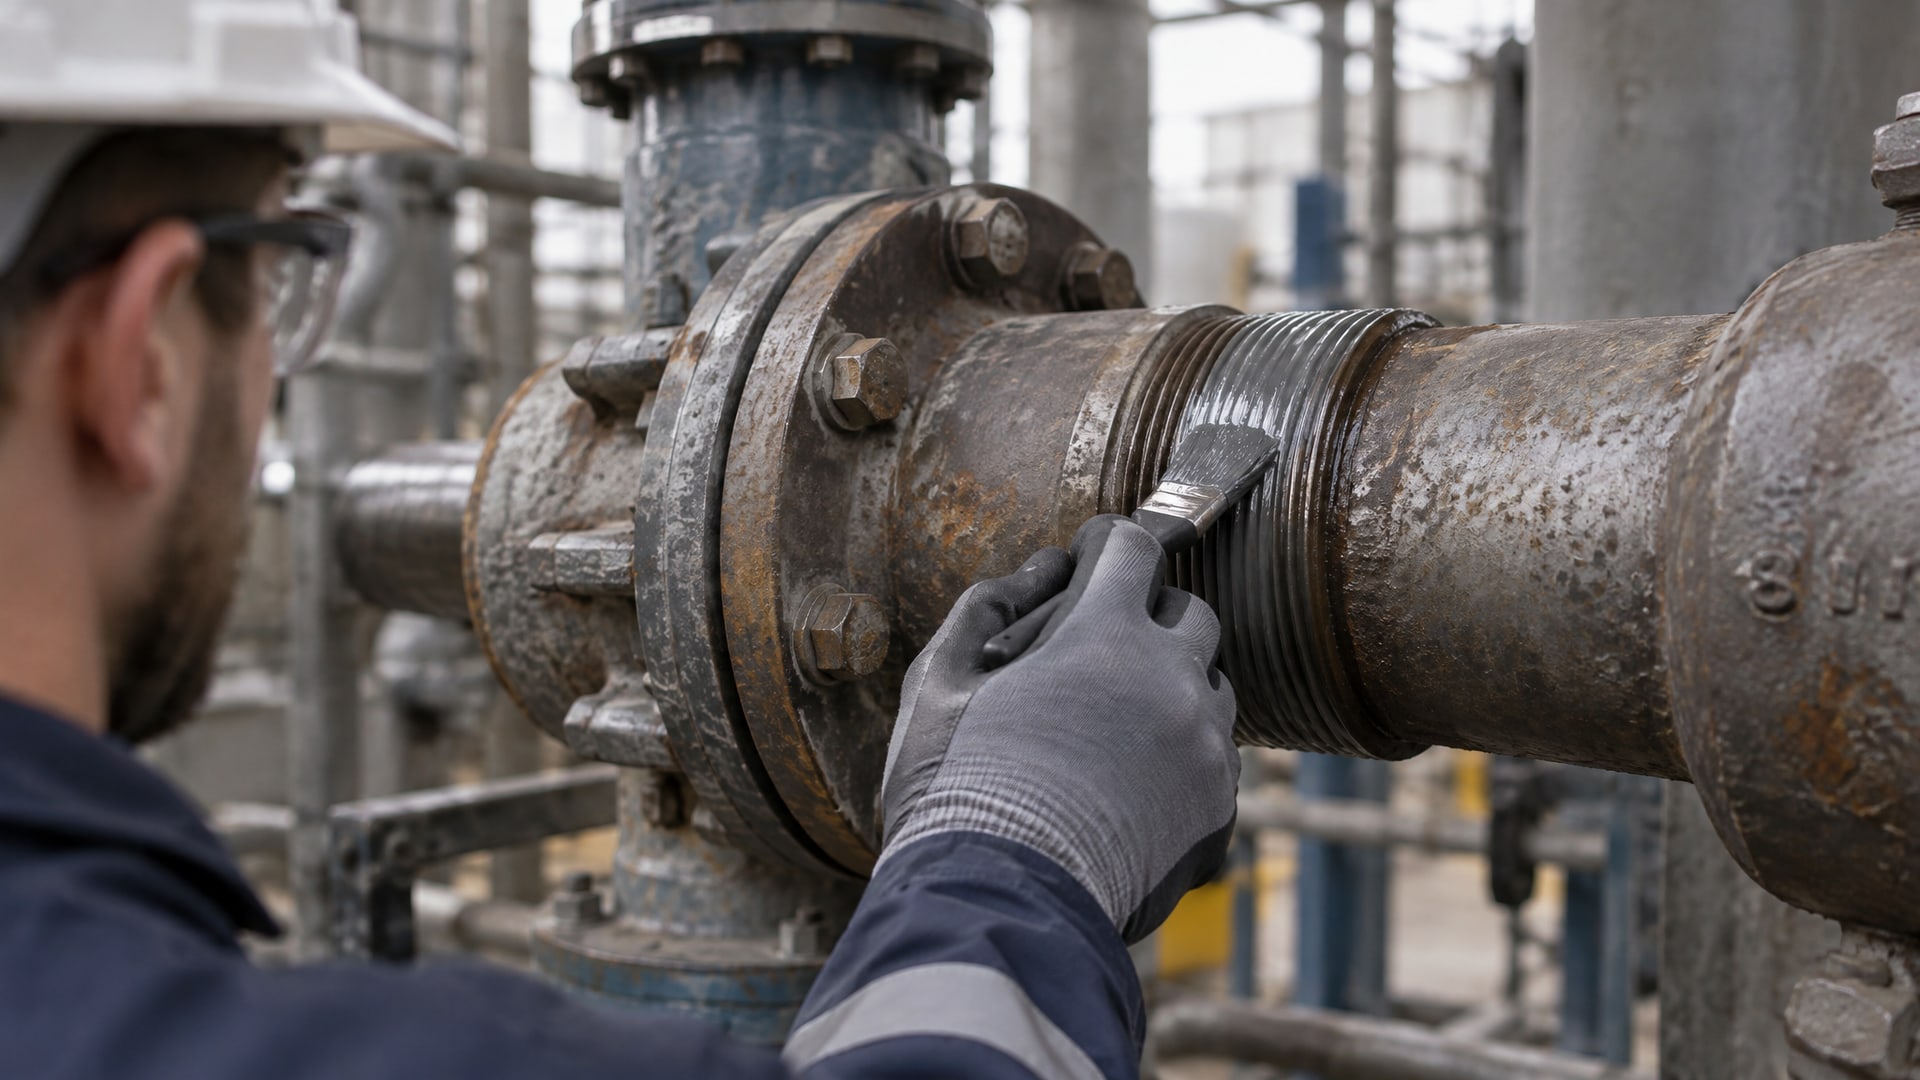
Цвет герметика (красный, черный, серый) - просто маркировка, не характеристика. Красный герметик не обязательно самый термостойкий; это распространенное заблуждение. Нужно смотреть на паспортные значения конкретного состава.
Типовой алгоритм выбора:
| Условие | Рекомендуемый герметик | Почему |
|---|---|---|
| Резьба, давление, до +180 °C, разборное соединение | Анаэробный средней прочности | Надежная герметичность, возможность демонтажа |
| Резьба, давление, до +200 °C, без демонтажа | Анаэробный высокотемпературный | Максимальная прочность в температурном диапазоне |
| Резьба, давление, свыше +200 °C | Специальный анаэробный или переход на резьбу большего диаметра | Стандартные анаэробы выходят из диапазона |
| Фланец, шов, до +250 °C, нужна гибкость | Высокотемпературный силикон | Компенсирует тепловое расширение |
| Печь, камин, дымоход, до +300 °C | Высокотемпературный силикон для печей | Рассчитан именно на такие условия |
Размер резьбы тоже важен. Коническая трубная резьба 1/2 дюйма - узкие зазоры, герметик полимеризуется быстро. Резьба 2 дюйма - зазоры в несколько раз больше, отверждение заметно медленнее, и рекомендуется наносить герметик щедрее. Производители указывают это в техдокументации.
Подготовка, нанесение и отверждение: факторы успеха
Герметик - не волшебное средство.
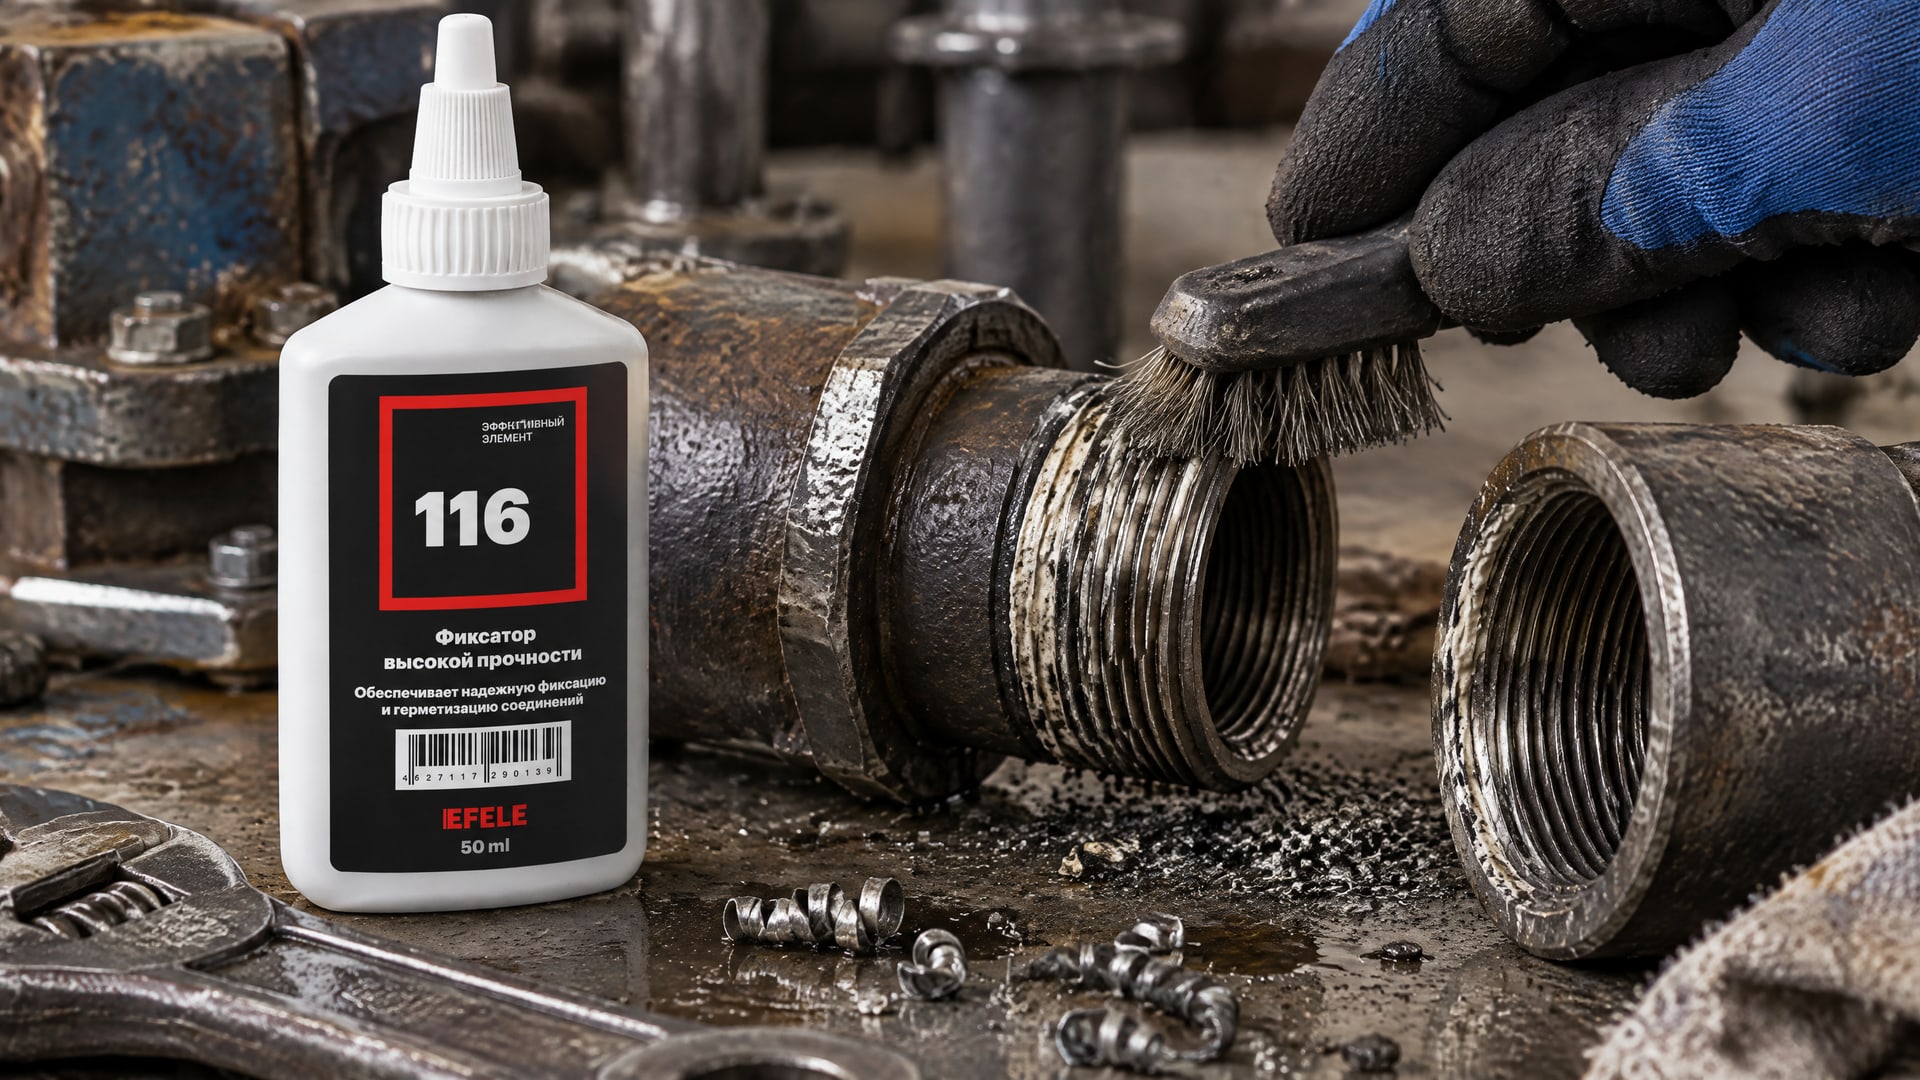
Его эффективность на 70 % зависит от качества подготовки поверхности. Ржавчина, масло, грязь, остатки старого герметика - все это блокирует адгезию нового материала. Технологи рекомендуют:
Полностью удалить старый герметик механически (щетка, скребок, при необходимости абразив).
Очистить резьбу растворителем - специальным очистителем для герметиков или уайт-спиритом.
Обезжирить спиртом или ацетоном, дать испариться полностью.
Только после этого наносить свежий герметик.
Нанесение анаэробного герметика: - вставить штоцель тюбика в специальный инжектор или вручную нанести полоску герметика на ведущие витки резьбы; - первый виток всегда оставлять свободным, чтобы избежать выдавливания герметика внутрь соединения и засорения системы; - наносить герметик спирально, заполняя промежуток между витками; - для больших диаметров наносить герметик и снаружи, и изнутри резьбы.
После нанесения: - собрать соединение и затянуть с нормальным усилием (не перетягивать); - оставить в покое на 24 часа при комнатной температуре; - полное отверждение под давлением достигается за 48–72 часа; - только после этого вводить в эксплуатацию, пока медленно поднимая давление и температуру.
Случаи преждевременного пуска в работу - частая причина протечек. Герметик еще не полимеризовался, первые же циклы давления и нагрева вымывают его из зазоров.
В случаях, когда требуется высокая прочность и термостойкость до +180 °C, но с возможностью разборки соединения, применяют термостойкий анаэробный клей EFELE 116, который сочетает стабильность при нагреве с контролируемой удалимостью.
Высокотемпературные герметики для печей, дымоходов и специальных применений
Герметизация печей, каминов и дымоходов - частая потребность в быту и на малых производствах.
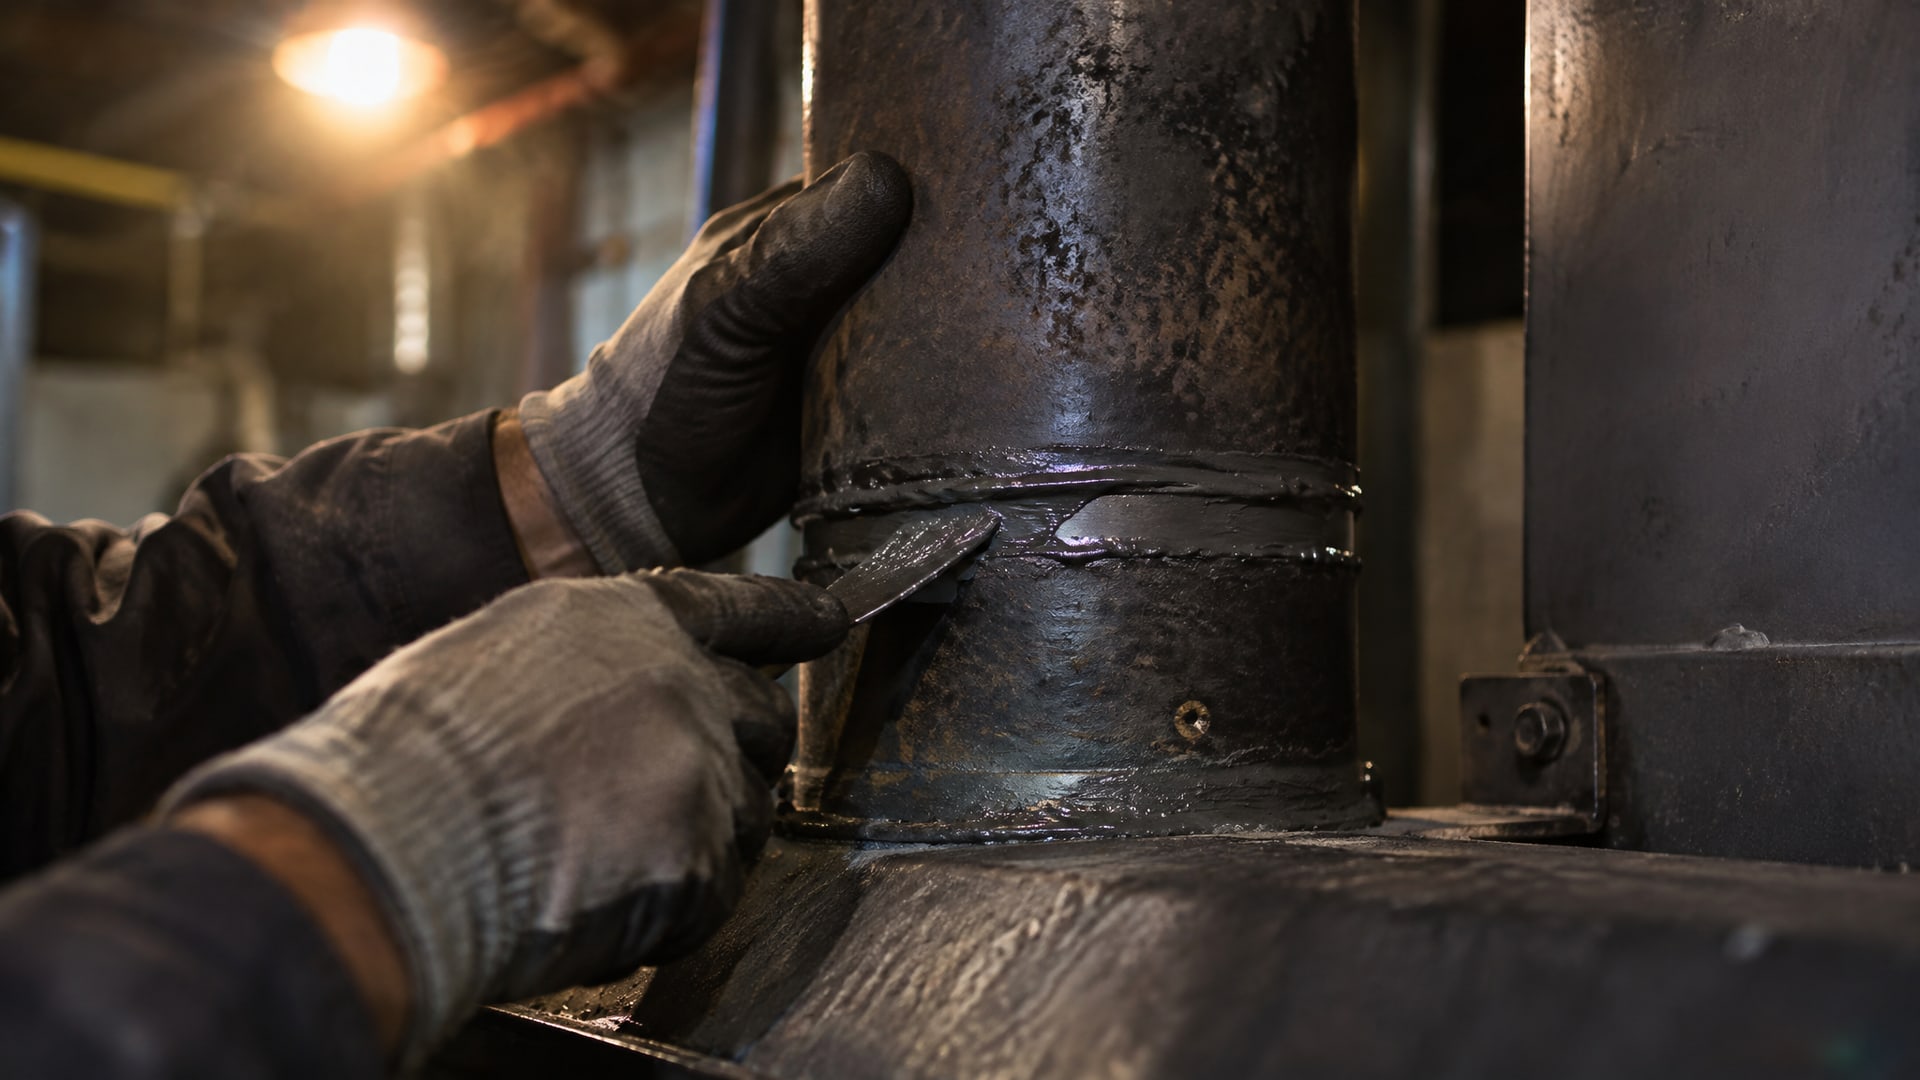
Здесь работают высокотемпературные силиконовые герметики, которые компенсируют тепловые расширения кирпича и металла. Такой герметик наносят в стыки между дымоходными трубами, между кожухом печи и стеной, в щели между кирпичами (если они шире 3–5 мм).
Особенность печных герметиков - они эластичны даже при нагреве до +250 °C. Жесткий анаэробный герметик для печи использовать нельзя: при вибрации и расширении кирпича жесткий материал потрескается и начнет крошиться. Силикон же прогибается, компенсируя деформации.
Температурный режим печных герметиков часто указывается как +250 °C длительно и +300–380 °C кратковременно. Это означает: постоянная работа печи при 250 °C допустима, но если внезапно раскочегарить печь до 350 °C (например, при протопке после длительного перерыва), герметик это выдержит, но длительно при такой температуре держать не рекомендуется.
Для герметизации дымохода применяют тот же тип герметика, но иногда добавляют термостойкий шнур (асбестовый или керамический) в швы, если они широкие. Герметик в этом случае служит финишным уплотнением, шнур - основным наполнителем.
Совместимость герметиков с металлами, средами и материалами
Не всякий высокотемпературный герметик совместим со всеми системами.
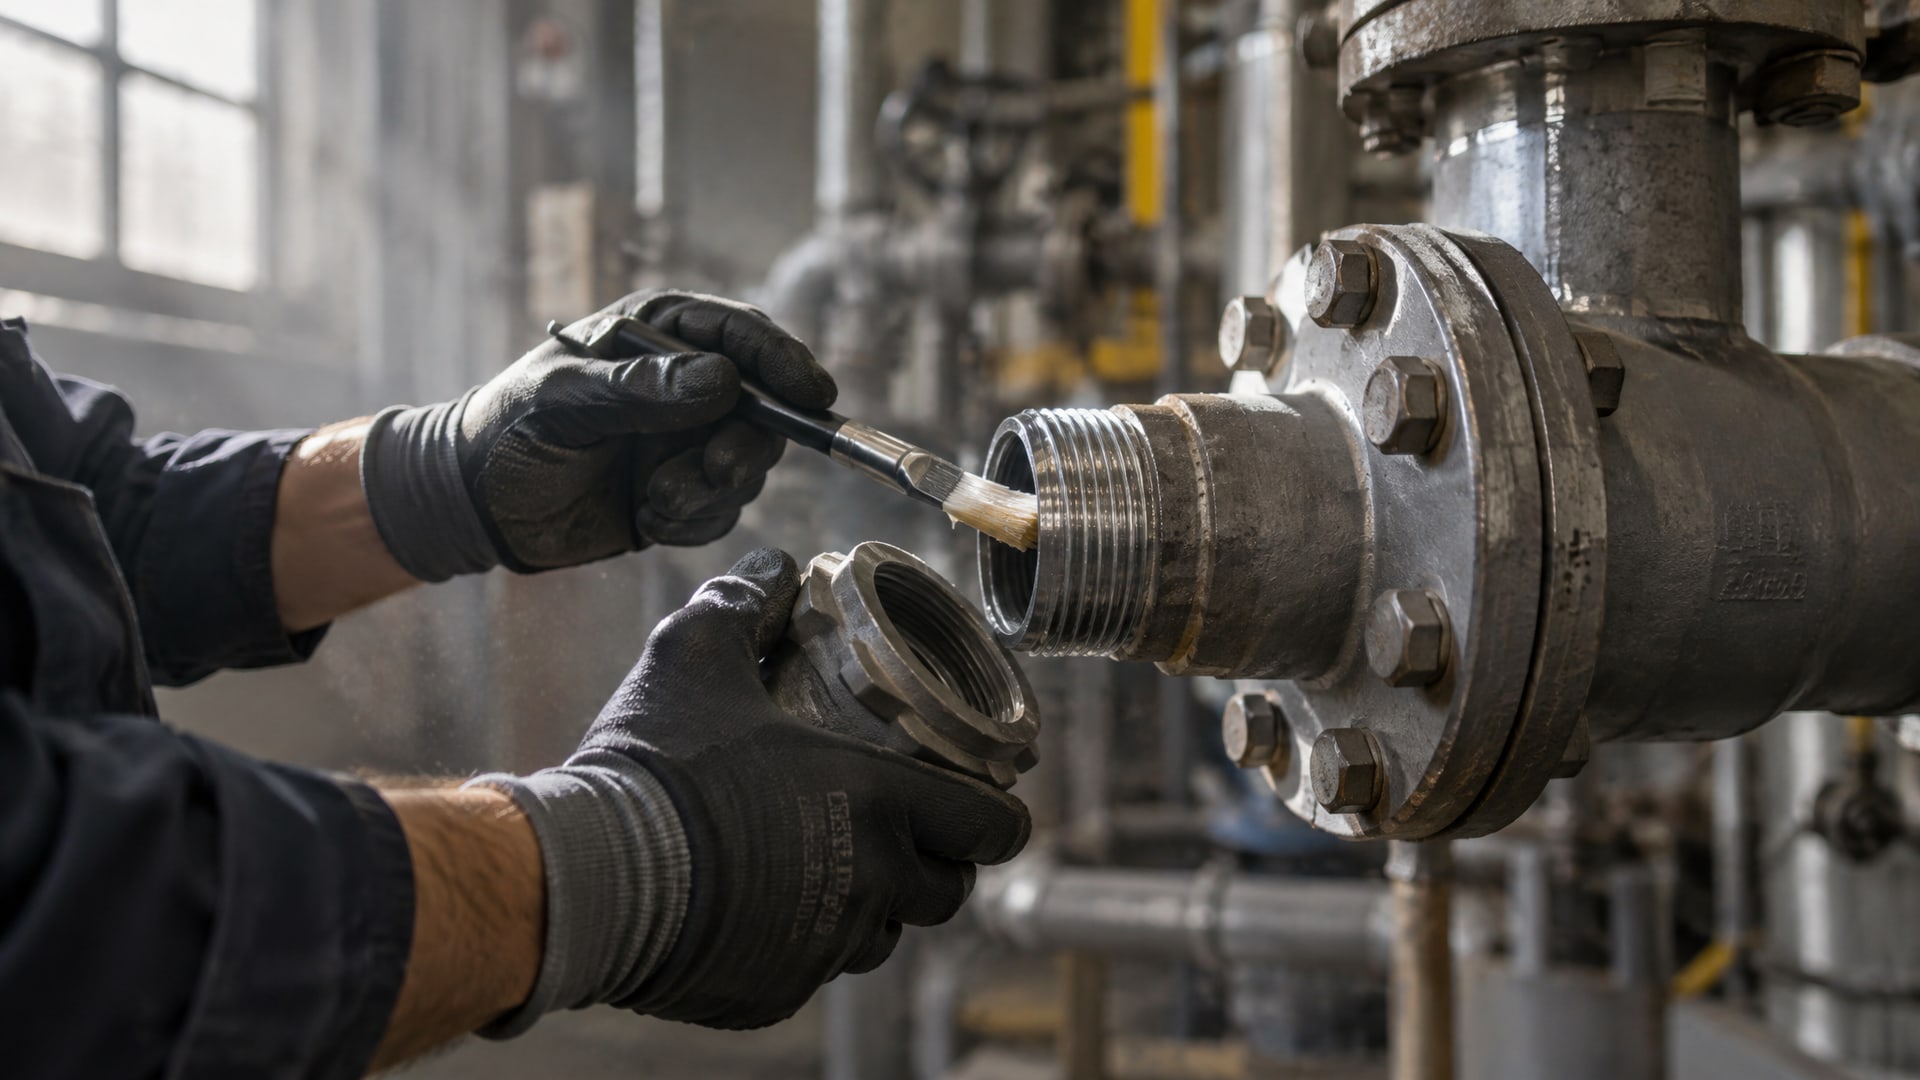
Анаэробные герметики работают на черных металлах и некоторых цветных сплавах, но не все версии совместимы с алюминием, магнием или пластиком. Паспорт обязан указывать список материалов, на которых испытан герметик.
Пример: герметик, рассчитанный на стальные трубы, может быть несовместим с пластиковыми трубопроводами. Причина - разная адгезия и разные коэффициенты теплового расширения. Нельзя просто так применять резьбовой герметик на пластике; нужна специальная версия.
Рабочие среды тоже критичны. Если герметик контактирует с: - маслами и топливом - нужна жиростойкость; - щелочными очистителями - нужна щелочьстойкость; - агрессивными газами (азот, хлор, серный ангидрид) - нужна химстойкость;
то нужно проверять раздел паспорта «Совместимость со средами» и убеждаться, что герметик допущен именно для вашего случая.
Силиконовые герметики обычно более универсальны по совместимости, но все равно имеют ограничения. Некоторые составы несовместимы с силиконовыми маслами или определенными пластификаторами.
Часто задаваемые вопросы
Почему красный герметик считают самым термостойким?
Красный цвет - традиционная маркировка высокотемпературных герметиков, но это просто краситель. Термостойкость определяется химической формулой, а не цветом. На рынке есть красные герметики на +150 °C и черные на +300 °C. Всегда смотрите паспортные значения температуры, не полагайтесь на внешний вид.
Можно ли использовать силиконовый герметик для резьбы вместо анаэробного?
Технически можно, но это неправильный выбор для резьбового соединения под давлением. Силикон останется эластичным, а это значит, что при подъеме давления герметик будет медленнее блокировать утечку. Анаэробный герметик превращается в жесткий полимер, который герметизирует резьбу как монолит. Для резьбы всегда используйте анаэробный герметик.
Как долго ждать перед вводом соединения в работу?
Минимум 24 часа при комнатной температуре для первоначального отверждения. Однако полная механическая прочность и герметичность достигаются за 48–72 часа. Если спешите, начните с низких давлений и температур, постепенно поднимая нагрузку. Преждевременный пуск - главная причина протечек.
Подходит ли высокотемпературный герметик для печи к резьбовым соединениям?
Обычно нет. Герметик для печей рассчитан на швы и стыки, а не на герметизацию под давлением. Проверьте паспорт: если там прямо указано «для резьб», тогда подходит. В большинстве случаев это разные продукты.
Что делать, если герметик не герметизировал соединение после 72 часов?
Вероятные причины: плохая очистка резьбы (масло, грязь, ржавчина), слишком узкие зазоры (герметик не заполнил), неподходящий герметик для данной среды, нанесение на первый виток (герметик выдавился при затяжке). Разберите соединение, полностью удалите остатки герметика и старый материал, очистите резьбу растворителем, повторите нанесение. Часто проблема решается переподготовкой.
Заключение
Герметичность резьбовых соединений при высоких температурах обеспечивается правильным выбором герметика и точным соблюдением технологии нанесения. Для резьбы под давлением и до +200 °C стандартный инструмент - анаэробный резьбовой герметик. Если требуется эластичность, более высокие температуры или герметизация швов (а не резьбы), переходите на высокотемпературный силикон. Цвет герметика не говорит о его свойствах - смотрите паспортные данные. Обезжиривание резьбы перед нанесением и выдержка полного отверждения (24–72 часа) - не формальность, а условие успеха.
Следующий шаг: определите рабочую температуру вашего соединения, проверьте, нужна ли гибкость материала (швы) или жесткость (резьба под давлением), и выберите герметик по паспортным характеристикам. Если температура близка к верхнему пределу материала или рядом несколько неизвестных факторов (среда, давление, вибрация), консультируйтесь с техническим отделом производителя герметика - это убережет от ошибок на производстве.