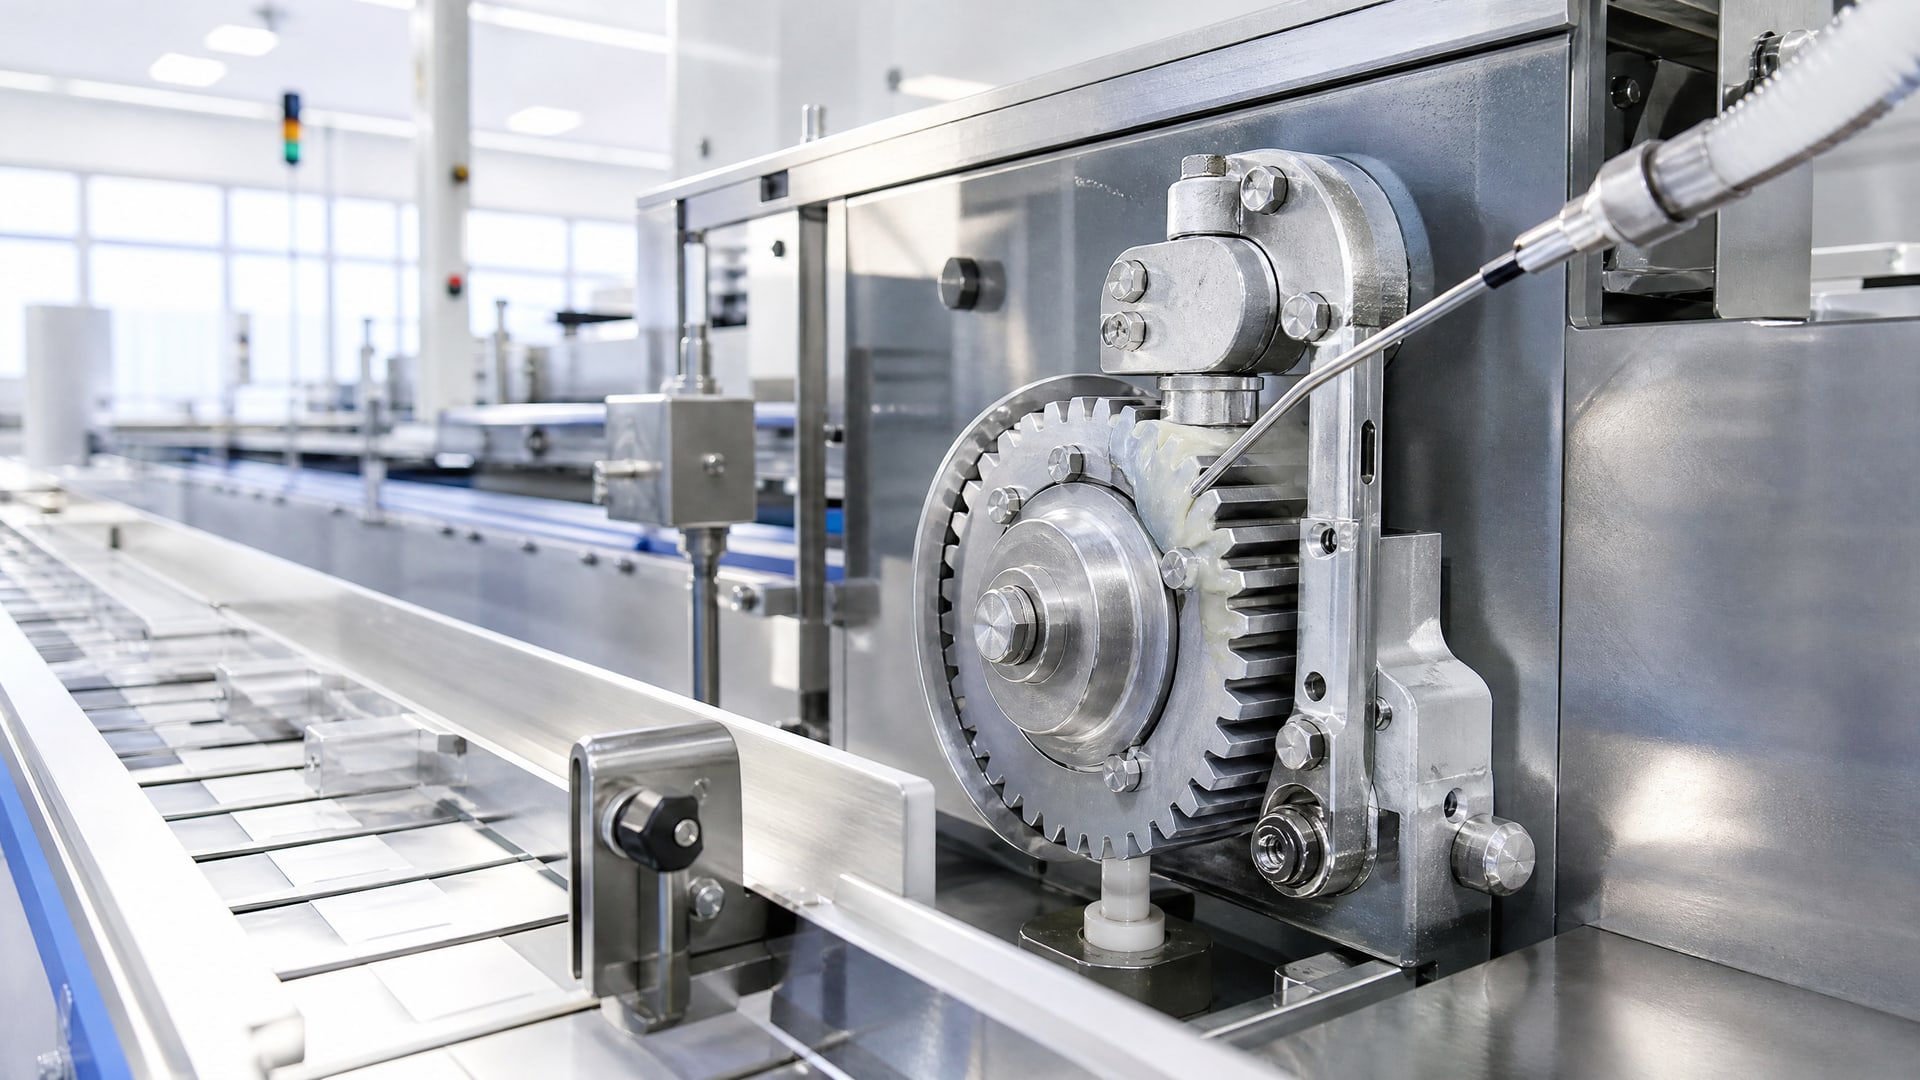
Зубчатые передачи в тяжелых режимах подвергаются экстремальным контактным напряжениям, часто превышающим миллионы циклов нагрузки. При такой эксплуатации традиционно используют комбинацию: защитное покрытие + смазка. Однако между рабочей поверхностью зуба и внешним покрытием иногда закладывают мягкую подложку якобы для амортизации и более равномерного распределения нагрузки. На практике эта подложка становится источником критических проблем: при пиковых нагрузках смазка вытесняется, контакт становится локальным, и передача переходит в режим граничного трения, где защита зубчатых передач смазкой теряет эффективность. Статья разбирает механизм этого отказа и объясняет, почему адгезия и толщина смазочного слоя на мягкой подложке создают непредсказуемое поведение при ударных нагрузках.
Материал предназначен для технических специалистов, инженеров и закупщиков, которые отвечают за выбор решений по защите редукторов, мотор-редукторов и других узлов с зубчатыми передачами.
Как работает смазочный слой при контактных нагрузках
Рабочие поверхности зубьев в передаче испытывают контактные напряжения, достигающие сотен мегапаскалей в момент зацепления.
При таких нагрузках масляная пленка срезывается или полностью разрушается в точке максимального контакта. Стандартная масляная пленка удерживается благодаря вязкости и поверхностному натяжению; однако при пиковых нагрузках, особенно в ударных режимах, пленка в зоне контакта исчезает за миллисекунды. Одновременно с разрушением гидродинамической защиты передача переходит в режим граничного трения, когда смазка взаимодействует уже не как жидкая прослойка, а как химический слой на поверхности металла, либо как механическое трение металл-о-металл.
Если под покрытием находится мягкая подложка, то при контактной нагрузке происходит ее микропластическая деформация. Смазка, находящаяся между рабочей поверхностью и подложкой, частично вытесняется в боковые зоны, а давление концентрируется на уменьшенной площади контакта. Эта эффект усугубляет переход в граничное трение и резко снижает эффективность защиты.
Основные дефекты, возникающие при потере смазочной пленки в таких условиях: - задиры (глубокие борозды и сколы по направлению скольжения); - питтинг (локальные выкрашивания металла); - выкрашивание (разрушение поверхностного слоя с образованием кратеров).
Продавливание подложки как причина локального износа
Мягкая подложка имеет модуль упругости существенно ниже, чем твердое защитное покрытие и основной металл зуба.
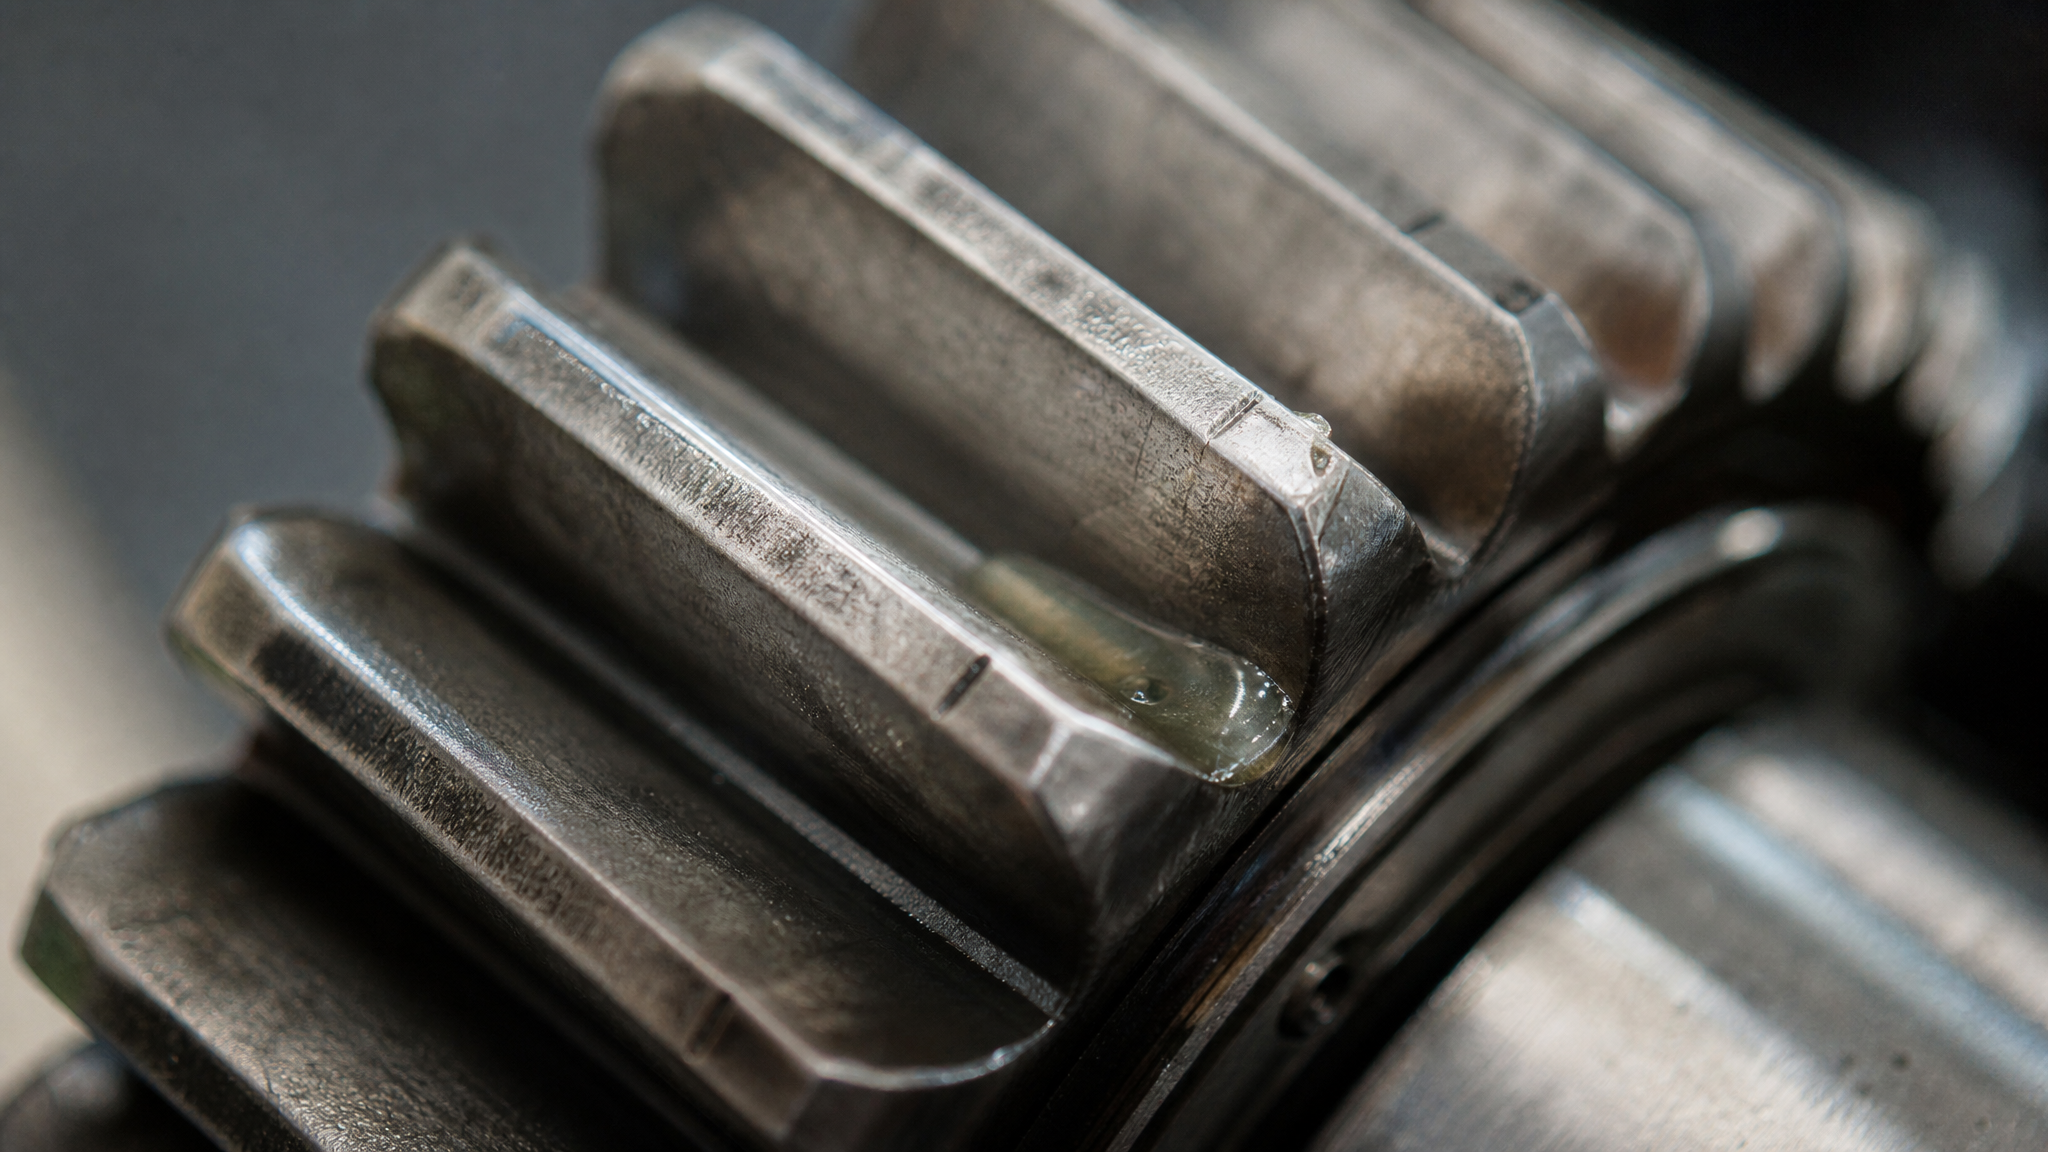
При однократной или циклической контактной нагрузке подложка сжимается неравномерно - в зоне максимального давления происходит локальное утонение. Вследствие этого смазочный слой, расположенный непосредственно над рабочей поверхностью, теряет толщину в точности в момент наибольшей нагрузки.
Явление усиливается в условиях вибрации и фреттинга: циклическое сдвиговое движение при малой амплитуде вызывает микроперемещения в контакте подложки с покрытием. На границах этих микроперемещений образуются микротрещины; смазка начинает проникать в эти полости, изменяя адгезию покрытия шестерни. Результат - потеря герметичности и ускоренное окисление металла под покрытием.
Критичные параметры при контроле подложки
Если конструкция передачи предусматривает мягкую подложку, то необходимо контролировать:
толщину подложки (в норме не более 50-100 мкм для высоконагруженных передач);
остаточную толщину смазочного слоя после сборки (не менее 10-20 мкм для гидродинамических режимов);
пятно контакта и его смещение под нагрузкой (проверяется по металлическому блеску и пробе на краску);
отсутствие люфтов и эксцентриситета в узле (биение обода не более 0,05-0,1 мм, в зависимости от класса точности);
адгезию между подложкой и основным покрытием (риск слоения при вибрации).
Даже при условии "правильно установленной" мягкой подложки риск остается выше, чем при использовании жесткого монолитного покрытия.
Адгезия покрытия шестерни и ее нестабильность на мягкой основе
Адгезия - это сила удержания одного слоя на поверхности другого.
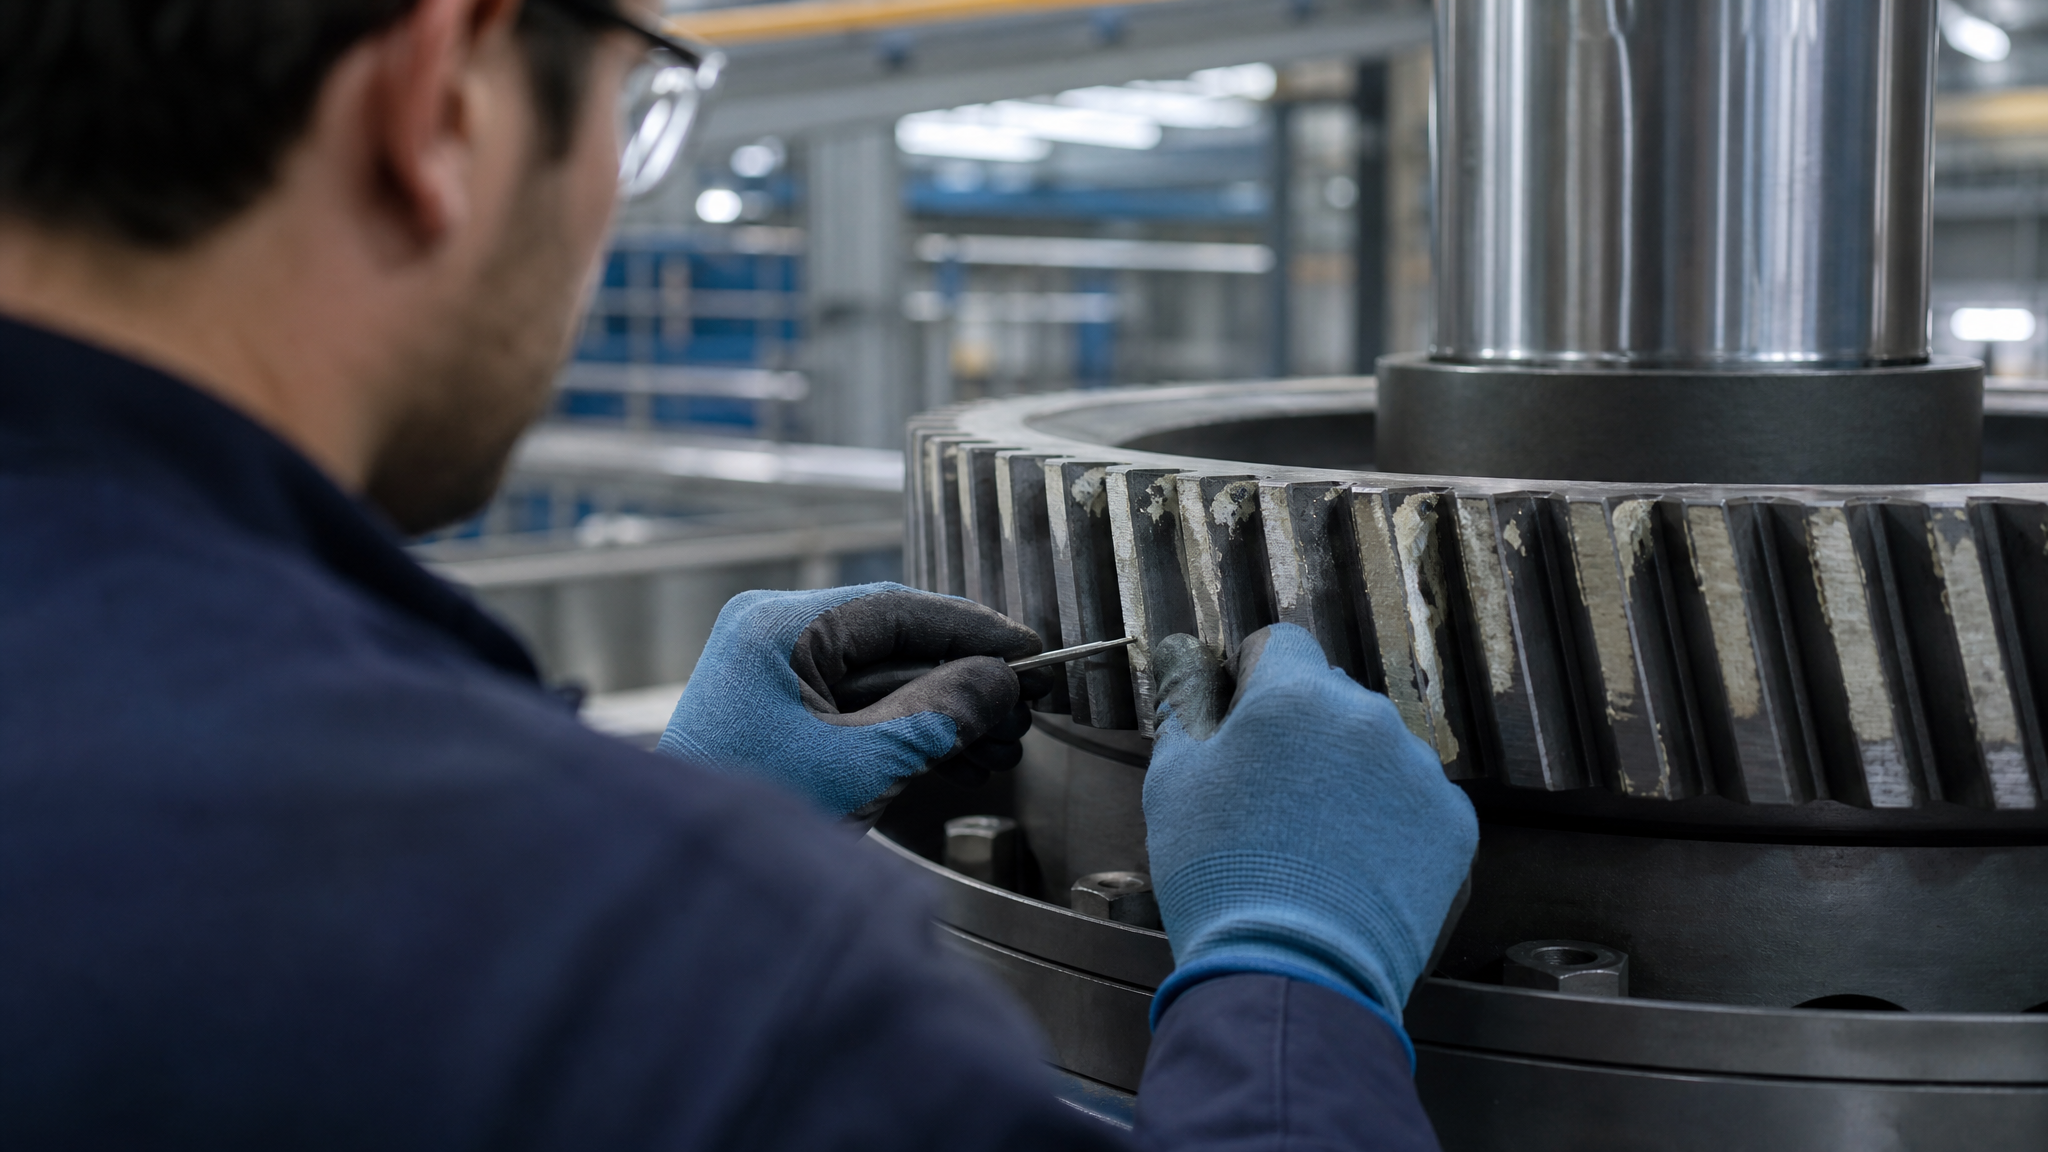
Для защитного покрытия на зубьях адгезия определяется шероховатостью основного металла, химической совместимостью слоев, а также напряжениями, возникающими при отверждении и охлаждении.
Когда между металлом и покрытием находится мягкая подложка, адгезионная цепь ослабевает на каждом переходе: металл → подложка, подложка → средний слой, средний слой → внешнее твердое покрытие. При циклических нагрузках, вибрации и температурных колебаниях (которые неизбежны в редукторе) коэффициент линейного расширения мягкой подложки, как правило, отличается от коэффициентов расширения соседних слоев. Результат - микрогазовые полости, микротрещины, и прогрессирующее ослабление адгезии.
При этом смазка, попав в эти полости, выступает в роли антиадгезионного агента, то есть она еще больше снижает связь между слоями. Со временем покрытие начинает расслаиваться, и смазка проникает между слоями, ускоряя процесс деградации.
Визуальный признак потери адгезии покрытия шестерни на мягкой подложке: - появление черных или серых пятен на рабочей поверхности; - полосы облупливания покрытия по линии зацепления; - расслоение покрытия в зоне концентрации нагрузки; - попадание частиц покрытия в масло.
Противозадирная защита при мягкой подложке: почему обычной смазки недостаточно
В передачах со значительным износом и высокими ударными нагрузками для предотвращения заедания и задира эффективной мерой признаются специальные противозадирные масла с повышенной вязкостью и химически активными добавками.
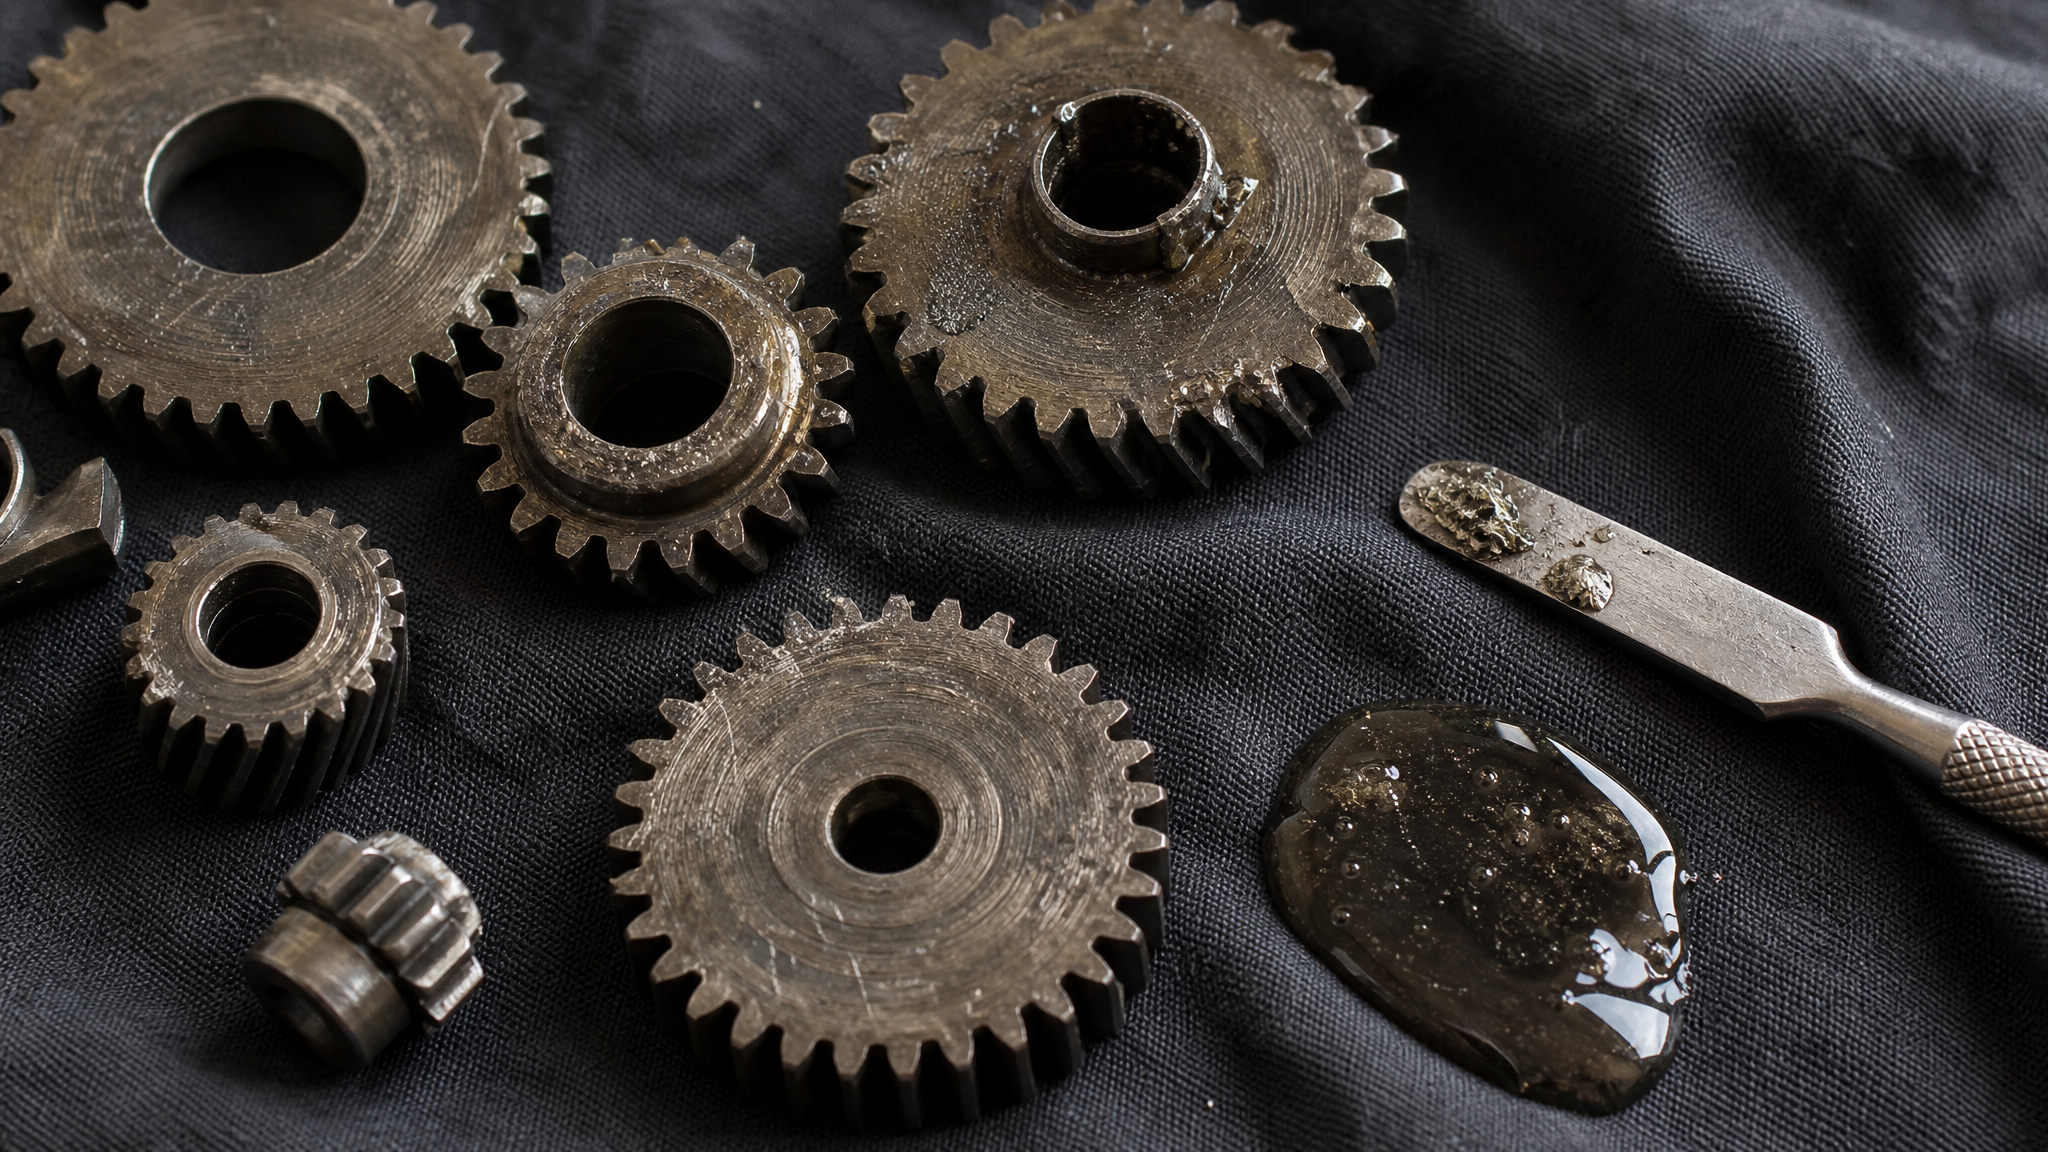
Однако при наличии мягкой подложки эффективность таких масел снижается.
Противозадирные добавки (серосодержащие, фосфоросодержащие соединения и прочие реактивные компоненты) срабатывают в момент разрушения гидродинамической пленки, образуя на поверхности металла защитный слой. Но если подложка вытесняет смазку из зоны контакта, то активные добавки попросту не достигают рабочей поверхности в критический момент. Смазка остается "позади" - в боковых зонах, а контакт происходит на неготовой поверхности.
Для таких условий рекомендуется рассмотреть альтернативные подходы: - использование твердых наполнителей в смазочном слое (порошки молибдена, вольфрама, специальных углеводородов) - они остаются в зоне контакта даже при вытеснении жидкой части; - переход на антифрикционные покрытия, которые сочетают низкий коэффициент трения с достаточной твердостью и не требуют мягкой подложки для амортизации; - полный отказ от мягкой подложки в пользу жесткой системы (керамика, твердое нитридное или карбидное напыление) в сочетании с правильно подобранной смазкой.
На практике в цехах с высокой ударной нагрузкой и риском развивающегося задира применяют именно третий подход: убирают подложку, переходят на жесткое покрытие с твердыми наполнителями в смазочной системе. Опыт показывает, что такое решение повышает ресурс передачи в 2-3 раза по сравнению с вариантом "смазка + мягкая подложка".
Контроль контакта как обязательный элемент диагностики
Если зубья передачи защищены мягкой подложкой, то контроль фактического пятна контакта становится не рекомендацией, а необходимостью.
Даже небольшое смещение контакта на несколько миллиметров переводит нагрузку с распределенного режима на локальный, со всеми вытекающими последствиями.
Стандартные методы контроля контакта для зубчатых передач: - проба на краску (меловой или мастичной) - проводится холодная сборка и проворот на один-два цикла, видны полосы контакта; - контроль по металлическому блеску - поверхность предварительно обезжиривают, наносят тонкий слой масла, производят легкий проворот и оценивают его отпечаток на рабочих поверхностях.
Для мягкой подложки пятно контакта должно быть ровным, без смещений к вершине или корню зуба, и без концентрации нагрузки в одной точке. Если контакт не однородный, требуется промежуточная доработка: шлифовка, изменение натяга, проверка биения вала.
Во время эксплуатации периодический контроль контакта (каждые 500-1000 часов работы при высоконагруженных режимах) позволяет выявить начало локального продавливания подложки и потери адгезии, пока повреждение не перешло в необратимую стадию.
Практические рекомендации по выбору смазки для передач с подложкой
Если зубчатая передача уже оснащена мягкой подложкой и переделка конструкции невозможна, то выбор смазки должен быть особенно тщательным.
Минимальные требования к смазочному материалу: - противозадирные свойства (класс EP или AW по классификации, активные добавки на основе серы или фосфора); - вязкость, адаптированная к режиму нагрузки (обычно ISO VG 150-320 для редукторов, но нужна предварительная консультация с производителем передачи); - хорошая адгезия к металлу и подложке (смазка не должна "стекать" с поверхности при вертикальной установке); - низкая испаряемость и окислительная стабильность (чтобы не терялись противозадирные компоненты во время работы); - совместимость с полимерами уплотнения (если применяются фторкаучук или другие высокотемпературные материалы).
При условиях вибрации и фреттинга, характерных для мягкой подложки, антифрикционные твердосмазочные системы с твердыми наполнителями показывают преимущество: они остаются на поверхности даже при интенсивных колебаниях и не подвержены вымыванию. В цехах, где требуется надежная приработка и защита без риска микроперемещений и коррозии контакта, применяют двухэтапный подход: сначала наносят твердосмазочное покрытие для приработки, затем переходят на жидкую смазку при стабилизированном режиме. Такой метод был апробирован на высокоударных зубчатых передачах и показал снижение трения и увеличение ресурса.
Часто задаваемые вопросы
Почему мягкая подложка вызывает вытеснение смазки?
Мягкая подложка деформируется под контактной нагрузкой, уменьшая толщину в точке максимального давления. Смазка физически выжимается в боковые зоны контакта. Если нагрузка пиковая (ударная), смазка не успевает вернуться обратно. Результат - металл-о-металл контакт и быстрый износ.
Какой контроль контакта считается нормальным для передачи с подложкой?
Пятно контакта должно занимать 60-80% длины зуба и быть расположено в центральной зоне по высоте. Не допускаются полосы у вершины или у корня, а также локальные точки максимального давления. Контроль проводят краской или маслом на холодном узле до введения передачи в работу.
Отличается ли выбор смазки для передачи с мягкой подложкой от выбора для обычной передачи?
Да, существенно. Смазка должна иметь повышенные противозадирные свойства (класс EP), хорошую адгезию и стабильность. При высоких ударных нагрузках рекомендуется дополнительно рассмотреть твердые наполнители. Обычная масло без добавок для такой передачи неэффективна.
Можно ли исправить мягкую подложку доработкой?
Частично: можно отшлифовать поверхность для улучшения контакта, проверить и отрегулировать биение. Но коренная слабость - деформируемость - остается. Полное решение - переход на жесткое покрытие или твердую подложку из композитного материала.
Как узнать, что подложка начала отказывать?
Признаки: появление черного налета на рабочей поверхности, расслоение покрытия, шероховатость там, где была гладкая поверхность, частицы металла в масле. При обнаружении этих признаков рекомендуется провести визуальный осмотр, контроль контакта и немедленно проверить состояние соседних узлов.
Заключение
Использование мягкой подложки под защитное покрытие зубчатой передачи несет риск вытеснения смазки, потери адгезии и локального продавливания в критические моменты нагружения. Эти процессы ускоряют переход в режим граничного трения, где даже противозадирные масла теряют эффективность. Стандартный контроль контакта, вязкость смазки и класс противозадирных добавок - необходимые, но недостаточные меры для компенсации конструктивной слабости.
На практике для зубчатых передач, работающих в ударных и вибрационных режимах, инженеры переходят либо на жесткие покрытия с правильно подобранной смазкой, либо на твердые наполнители в смазочном слое, которые остаются в контакте независимо от деформации подложки. Если переделка конструкции невозможна, то минимум - использование противозадирных масел с проверкой адгезии, регулярный контроль контакта и сокращенный интервал между осмотрами. Следующий шаг для снижения риска - консультация с производителем редуктора и испытание отдельных образцов в реальных условиях вашего производства перед массовым внедрением.