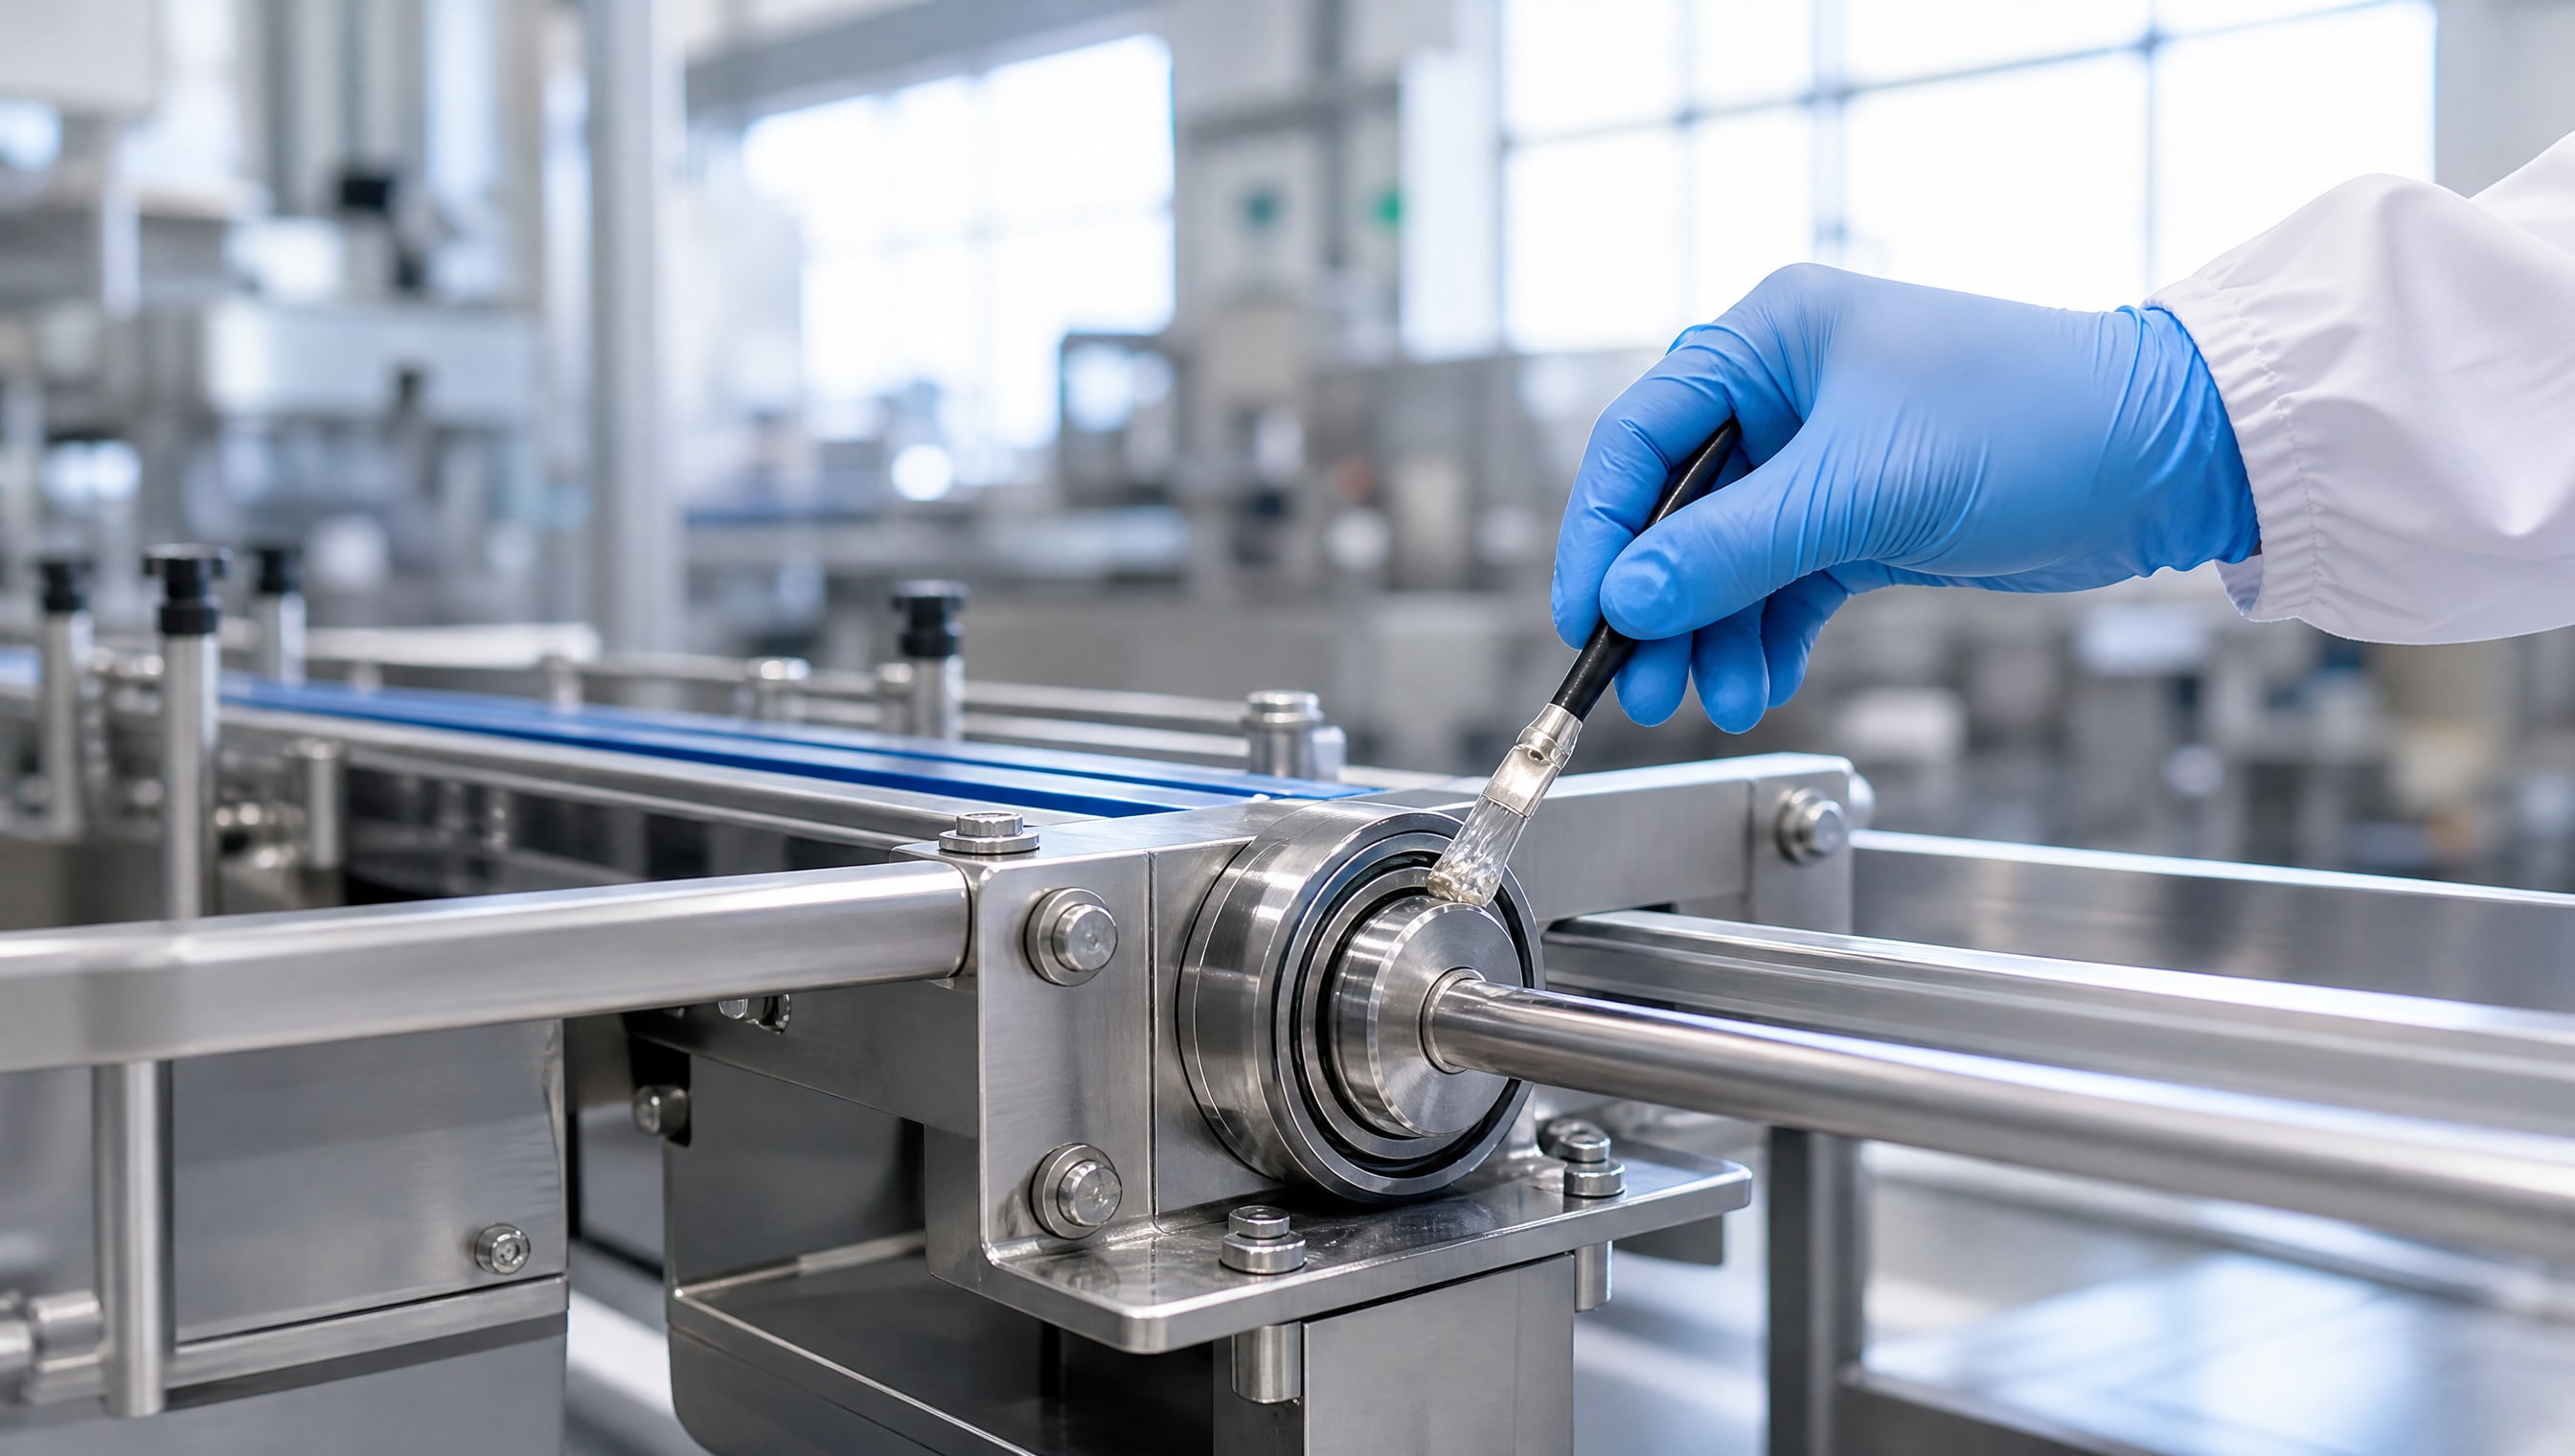
Пищевые смазки с допуском H1 - это не просто смазочные материалы для пищевого оборудования. Это доказательство управляемого риска в системе HACCP, на которое инспекторы и аудиторы обращают внимание при проверке безопасности производства. Выбор правильной смазки и ее документирование напрямую влияют на исход аудита: отсутствие H1-регистрации или неправильное применение могут привести к замечаниям, требованию внедрения корректирующих мер или даже к блокировке поставок.
Статья поможет техническим специалистам, инженерам и закупщикам понять, почему H1 - это не маркетинговая формулировка, а строгий регламент, как правильно выбрать смазку для каждого узла оборудования и какие документы подготовить, чтобы аудит прошел без замечаний.
Что такое H1 и почему это критично для HACCP
H1 - это категория смазочных материалов, которые допускаются для использования в местах, где возможен случайный, непреднамеренный контакт с пищей.
Это не значит, что смазка предназначена для прямого контакта или может быть съедена. Напротив, H1 применяется в узлах над открытым продуктом, рядом с упаковочной линией, на редукторах и цепях, расположенных выше кромки оборудования, чтобы в случае утечки или разбрызгивания попадание смазки было ничтожным - не более 10 ppm (миллионных долей) для большинства минеральных и синтетических составов.
HACCP-система подразумевает анализ точек, где возможна опасность, и внедрение контролей. Выбор H1-смазки - это один из самых наглядных контролей: он показывает, что производство осознает риск и использует материал, разрешенный нормативом. Без H1-регистрации аудитор не найдет доказательства того, что риск смазочного загрязнения управляется, и потребует смены материала или переносу узла подальше от продукта.
Разница между H1, H2 и 3H
Часто закупщики путают эти категории. H2 - смазки для мест, где контакт с пищей исключен полностью: для редукторов в отдельном помещении, для лебедок вне производственной зоны. H1 используется там, где контакт возможен. 3H - это допуск для прямого контакта, например, для разделительных агентов при выпечке или прессовании. Аудитор может найти замечание, если на оборудовании над открытым продуктом установлена H2-смазка: это означает, что риск не оценен или не управляется.
Нормативная база: FDA 21 CFR 178.3570, ISO 21469 и регистрация в реестре
Когда закупщик или инженер говорит про «пищевую смазку», аудитор имеет в виду конкретные нормативы.
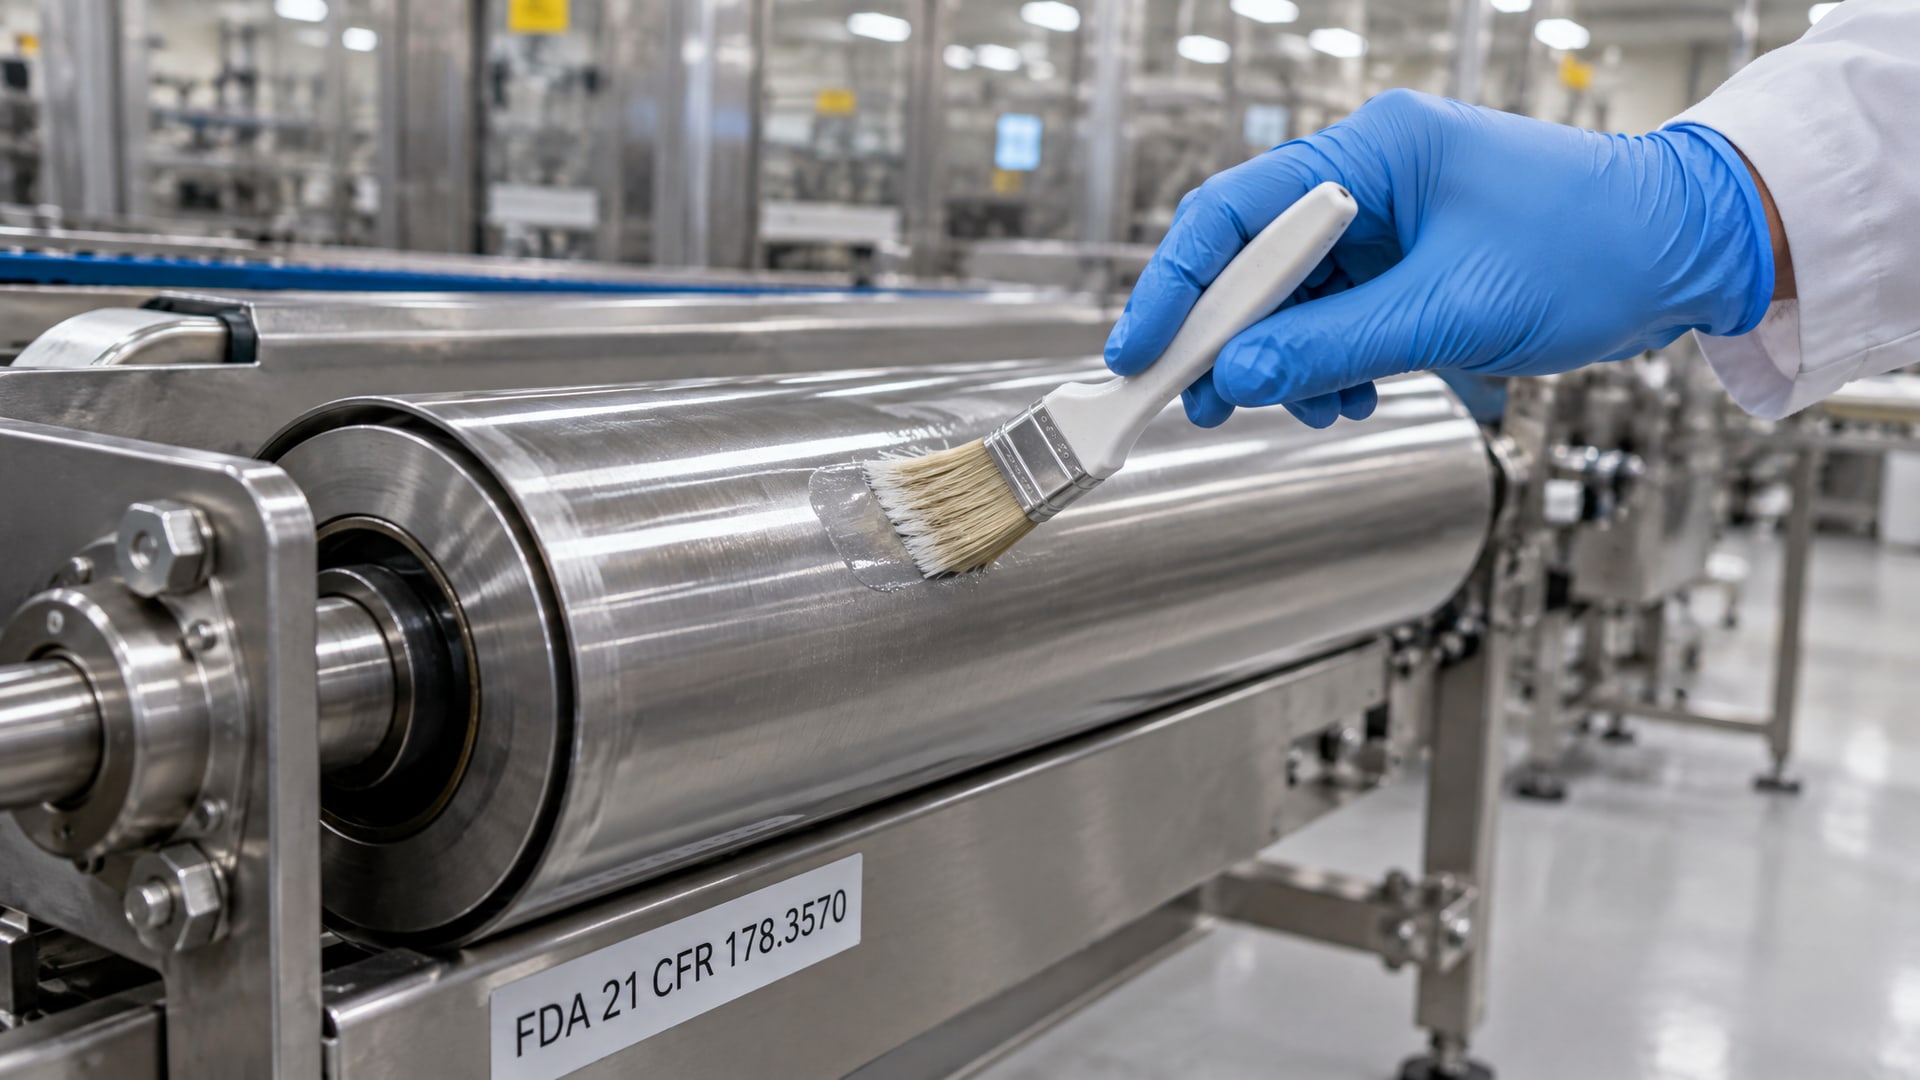
Основной - FDA 21 CFR 178.3570 (Соединенные Штаты), который устанавливает список ингредиентов, допустимых в смазках для контакта с пищей. В России и Европе этот принцип отражается через систему регистрации H1 и стандарт ISO 21469.
FDA 21 CFR 178.3570 определяет, какие базовые масла (минеральные, полиальфаолефины, силиконы) и присадки разрешены. На основе этого подтвердителя производители подают смазки на регистрацию в NSF или другие сертификационные органы, которые выдают допуск H1.
ISO 21469 - это международный стандарт, который идет дальше просто формульной оценки. Он требует, чтобы производитель смазки прошел проверку своего производства, валидацию процессов, тестирование готовой продукции и ежегодные аудиты. Для аудита HACCP наличие ISO 21469 - это более сильное доказательство, чем только регистрация H1, потому что показывает управляемость не только рецептуры, но и гигиены производства.
Почему аудиторы проверяют актуальность регистрации
Многие производства хранят старые паспорта смазок или надеются на словесное заверение поставщика. Аудитор требует актуальный сертификат регистрации H1, потому что:
Ингредиенты и допуски могут меняться; устаревший документ не гарантирует соответствие текущим нормам.
Регистрация может быть условна (например, при изменении поставщика сырья) или истекла.
Надпись «food grade» на упаковке - это маркетинг, а не нормативное подтверждение.
При подготовке к аудиту нужно запросить у поставщика копию действующего сертификата и проверить дату истечения.
Как смазка H1 связана с HACCP-планом
HACCP-план производства пищевого оборудования должен включать анализ критических точек контроля (ККТ).
Одна из таких точек - это смазочные материалы. Логика встраивания в план выглядит так:
Идентификация опасности. На каждом узле (подшипниках, цепях, редукторах, направляющих) определяется, может ли смазка попасть в продукт. Если узел находится над открытой линией, между оборотами упаковщика или рядом с зоной соприкосновения с продуктом - риск существует.
Установка контроля. Для узлов с риском применяется смазка с допуском H1. Это контрольная мера, которая снижает риск до приемлемого уровня (10 ppm и ниже).
Документирование. В HACCP-плане указываются: - точное место применения смазки, - тип материала (артикул, наименование, допуск H1/ISO 21469), - периодичность нанесения или замены, - ответственное лицо.
Мониторинг. Документируется каждая замена или долив смазки. Это может быть запись в журнале или электронная система учета.
При аудите проверяют именно эту связь: есть ли в HACCP-плане раздел про смазку, указаны ли точки, выбраны ли материалы с правильным допуском, ведется ли журнал замен.
Выбор смазки: H1-регистрация, консистенция, вязкость и водостойкость
Ошибка многих закупщиков - думать, что все H1-смазки взаимозаменяемы.
На практике выбор смазки требует учета нескольких параметров:
H1-регистрация
Это первое требование. Смазка должна иметь действующий сертификат H1 или ISO 21469. Если упаковка говорит «пищевая» или «food-safe», но сертификата нет - это не подойдет для аудита.
Класс консистенции (NLGI)
H1-смазки выпускаются в разных консистенциях:
NLGI 00 и NLGI 1 - более жидкие, подходят для узлов с частым движением, цепных передач, открытых подшипников в холодных помещениях.
NLGI 2 - стандартная пластичная смазка, универсальна для подшипников, шпинделей, шарниров.
NLGI 3 - более плотная, для узлов с вертикальной ориентацией или высокими нагрузками.
При выборе нужно посмотреть паспорт оборудования или рекомендацию производителя узла. Например, для высокоскоростного подшипника может потребоваться NLGI 1 с H1, а для редуктора - NLGI 2.
Вязкость (для масел)
Если применяется масло (а не пластичная смазка), вязкость выбирается по температурному режиму узла. Стандартные классы ISO: 10, 22, 32, 46, 68 сП. Для пищевого оборудования с охлаждением часто берут ISO 32 или ISO 46.
Водостойкость
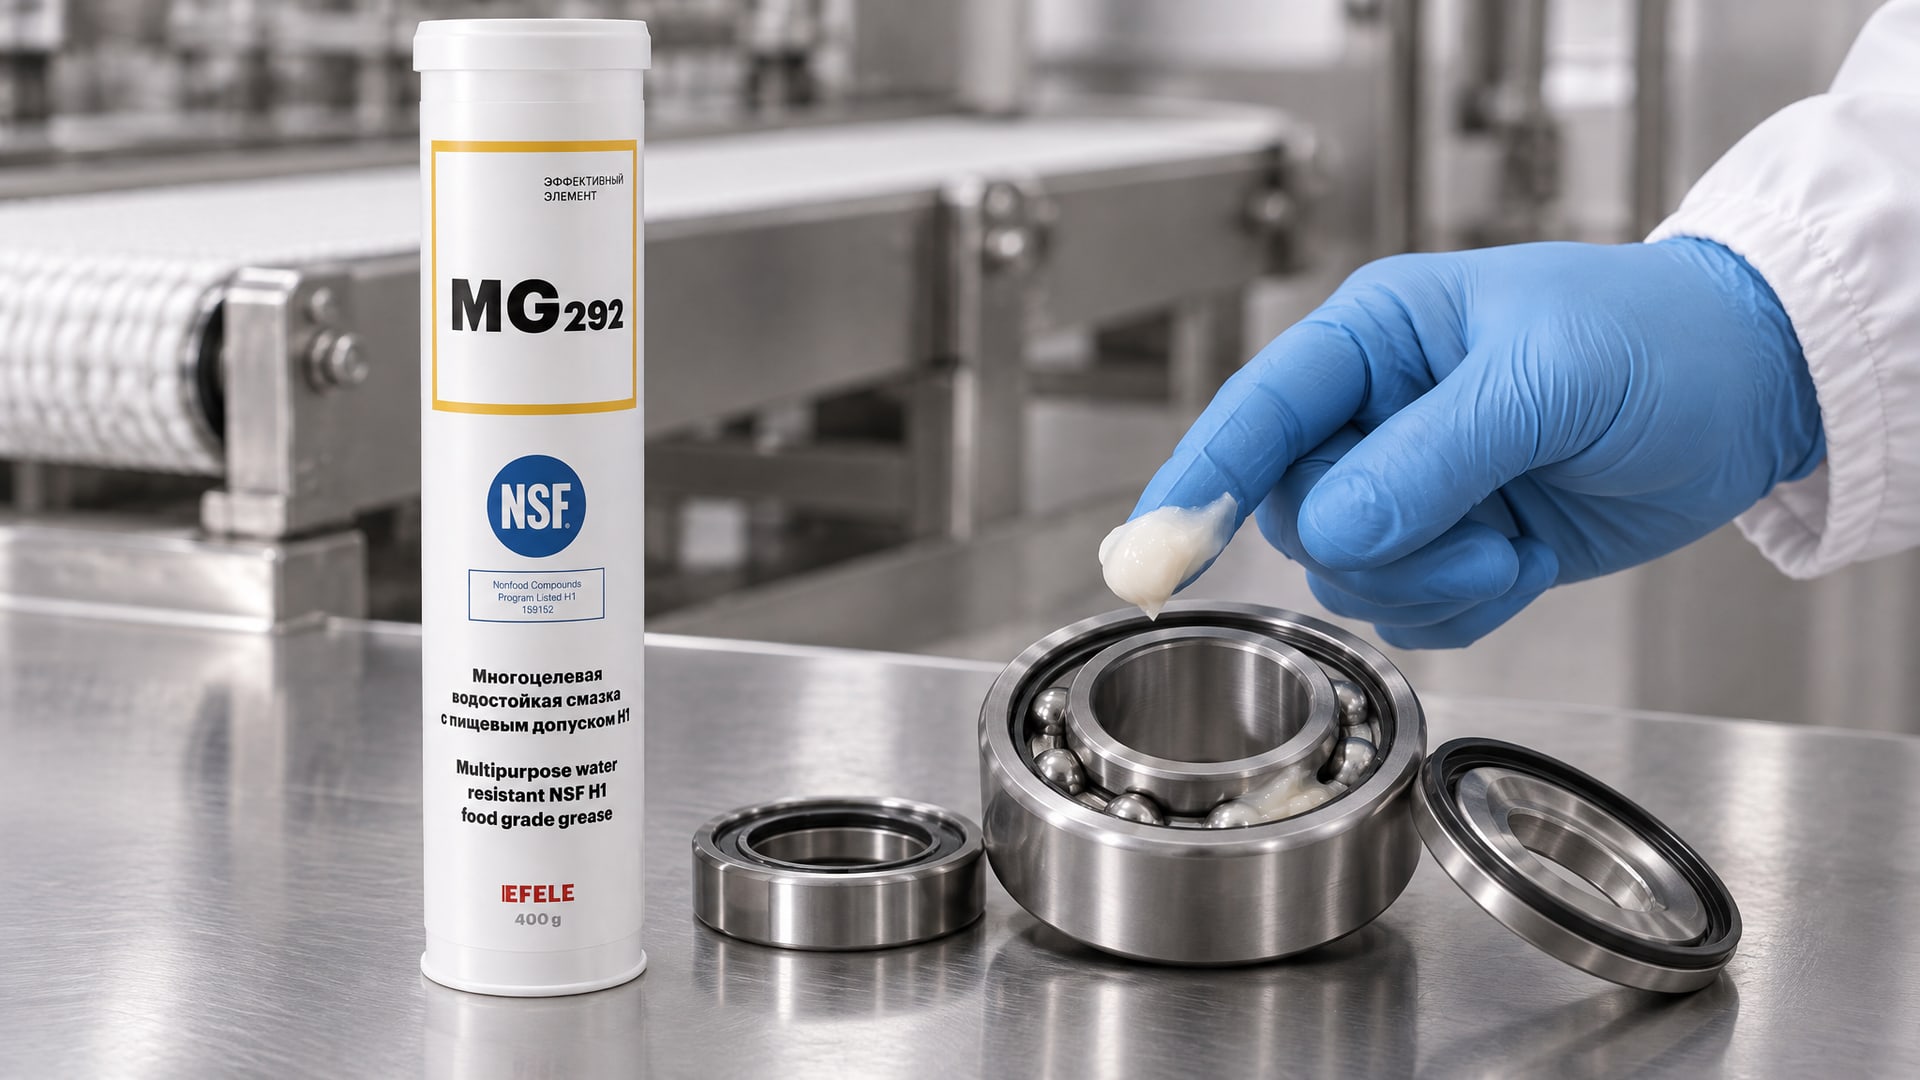
Пищевое оборудование часто подвергается мойке водой высокого давления или находится во влажной среде. Водостойкая смазка не вымывается и не эмульгирует, что продлевает срок ее работы и снижает риск загрязнения производства частицами старой смазки. Для обеспечения соответствия требованиям HACCP рекомендуется использовать водостойкую многоцелевую смазку EFELE MG-292 с допуском NSF H1, которая подходит для высоконагруженных узлов пищевого оборудования и сохраняет адгезию (прилипаемость) даже при интенсивной влажной уборке.
Совместимость с материалами оборудования
Смазка не должна разбухать резиновые уплотнения или вызывать коррозию стали и алюминия. В паспорте оборудования обычно указаны рекомендуемые типы смазок; при выборе H1 нужно убедиться, что она не конфликтует с материалами.
Документирование и подготовка к аудиту
Наличие правильной смазки - это только половина работы.
Вторая половина - это доказательство аудитору, что смазка применяется согласно плану и нормативу. Для этого нужны документы:
Сертификаты и регистрации
Копия актуального сертификата H1 от производителя смазки (обычно можно запросить у поставщика или скачать с сайта).
Если смазка имеет ISO 21469, копия этого сертификата (это плюс).
Паспорт (TDS) смазки с указанием допуска, NLGI, вязкости, основы и совместимости.
HACCP-план со смазками
Раздел плана, где перечислены все точки применения смазки (подшипники редуктора, цепь конвейера, направляющие упаковщика и т.д.).
Указание типа допуска (H1) и конкретного материала (артикул, наименование).
Периодичность нанесения или замены (например, «каждые 6 месяцев» или «при техническом обслуживании»).
Журнал замены или долива
Таблица, где записываются даты замены смазки, ее артикул, количество, подпись ответственного лица.
Это может быть бумажный журнал или электронная система (например, система управления техническим обслуживанием).
Процедура выбора и закупки
Письменное описание того, как выбирается смазка (по какому критерию, кто проверяет допуск, как ведется каталог одобренных поставщиков).
Это показывает, что выбор не случаен, а управляется.
При аудите проверяющий попросит показать эти документы и задаст вопросы: почему именно эта смазка, как проверяется ее регистрация, как часто ее меняют, кто это контролирует. Если ответы связаны и документы в порядке, замечаний не будет.
ISO 21469 как усиление доказательной базы на аудитах
H1-регистрация показывает, что состав смазки безопасен.
ISO 21469 идет дальше: это стандарт, который охватывает не только формулу, но и весь процесс производства, упаковки, хранения и контроля смазки.
Сертификация по ISO 21469 требует от производителя:
Валидации производства: проверки того, что смазка с заявленными свойствами действительно производится согласно рецепту.
Тестирования: анализ ингредиентов, проверка на присутствие посторонних веществ, тестирование совместимости.
Ежегодных аудитов: независимые проверки производства, чтобы убедиться, что ничего не изменилось и стандарт соблюдается.
Для HACCP-аудита наличие ISO 21469 - это громкое высказывание в пользу производства: аудитор видит, что не только сама смазка, но и ее изготовитель подвергаются независимому контролю. Это повышает уверенность в том, что риск загрязнения действительно управляется.
На практике многие пищевые производства нацеливают поставщиков смазок именно на ISO 21469, чтобы избежать проблем при аудитах. Если смазка есть в обоих реестрах (H1 + ISO 21469), это считается оптимальным решением.
Частые ошибки при выборе и применении смазок H1
На практике аудиторы находят следующие проблемы:
Использование H2 на узлах над открытым продуктом. Часто оборудование приходит с рекомендацией H2-смазки (потому что раньше там не было риска контакта), но при переоборудовании или перестановке линии узел оказывается над продуктом. Смазку не меняют, и аудитор находит несоответствие.
Отсутствие актуального сертификата. Производство использует H1-смазку, но сертификата нет - только устное слово поставщика или устаревший паспорт. Аудитор требует подтверждение.
Хаотичное хранение смазок. H1 и H2 хранятся рядом, нет четкой маркировки. Возникает риск, что при спешке рабочий возьмет не ту смазку. Аудитор рекомендует разделить хранение или ввести систему маркировки с цветными этикетками.
Отсутствие журнала замены. Смазку меняют, но не записывают. Аудитор не видит доказательства того, что это делается, и требует ввести журнал.
Неправильный выбор консистенции. Берут слишком жидкую или слишком плотную смазку, и она вытекает или плохо смазывает. Это не влияет на аудит напрямую, но может привести к отказу оборудования и санитарным проблемам.
Игнорирование водостойкости. На оборудовании с частой влажной уборкой смазка вымывается, оборудование ржавеет, начинают выкрашиваться куски окисленной смазки. Это санитарный риск.
Часто задаваемые вопросы
Могу ли я использовать одну H1-смазку для всех узлов оборудования?
Технически возможно, если выбранная смазка подходит по консистенции (NLGI), вязкости и совместимости со всеми материалами. На практике это редко получается оптимально: для цепей может потребоваться NLGI 1, а для редуктора - NLGI 2. Обычно производство использует 2-3 типа H1-смазок под разные узлы. Это не усложняет аудит, если все типы задокументированы в HACCP-плане и ведется журнал замены.
Что случится, если на аудите обнаружат H2-смазку над открытым продуктом?
Это будет замечание: аудитор потребует немедленной замены на H1 и проверки всей истории применения этой смазки (нет ли загрязнения). Может быть, потребуется дополнительная чистка оборудования. Во избежание этого перед аудитом нужно осмотреть все узлы и проверить типы смазок на соответствие HACCP-плану.
Если смазка имеет H1, нужна ли ей еще ISO 21469?
H1 - достаточный допуск для прохождения HACCP-аудита. ISO 21469 - это усиление, которое показывает более строгий контроль. Для базового аудита достаточно H1, но если производство хочет снизить риск замечаний и повысить репутацию, то ISO 21469 - плюс.
Как часто нужно менять H1-смазку?
Это зависит от узла, температуры, нагрузок и степени влажности. Обычно пластичные смазки меняют 1-2 раза в год при стандартном режиме, масла - чаще, в зависимости от наработки. В HACCP-плане нужно зафиксировать периодичность, которую рекомендует производитель оборудования, и записывать каждую замену в журнал.
Может ли контакт смазки с пищей быть полностью исключен, если использовать H1?
H1 предполагает возможность случайного контакта, но не гарантирует его отсутствие. Если конструктивно узел защищен (закрыт кожухом, находится вдали от продукта), то риск минимален. Но аудитор все равно скажет: если узел хотя бы теоретически может контактировать с продуктом, лучше использовать H1, чтобы управлять риск
ом.
Заключение
Смазки с допуском H1 - это не просто смазочные материалы, а инструмент управления рисками в системе HACCP. Выбор правильной смазки, проверка актуальности ее регистрации, документирование точек применения и ведение журнала замены - это то, на что смотрят аудиторы при проверке безопасности пищевого производства.
Для успешного прохождения аудита нужны три шага: первый - запросить у поставщика актуальный сертификат H1 и желательно ISO 21469; второй - встроить смазки в HACCP-план, указав точки применения и периодичность замены; третий - вести журнал и регулярно проверять, что на всех узлах установлена именно та смазка, которая указана в плане. Эти простые меры исключат замечания по смазочным материалам и покажут аудитору, что производство понимает риски и управляет ими профессионально.