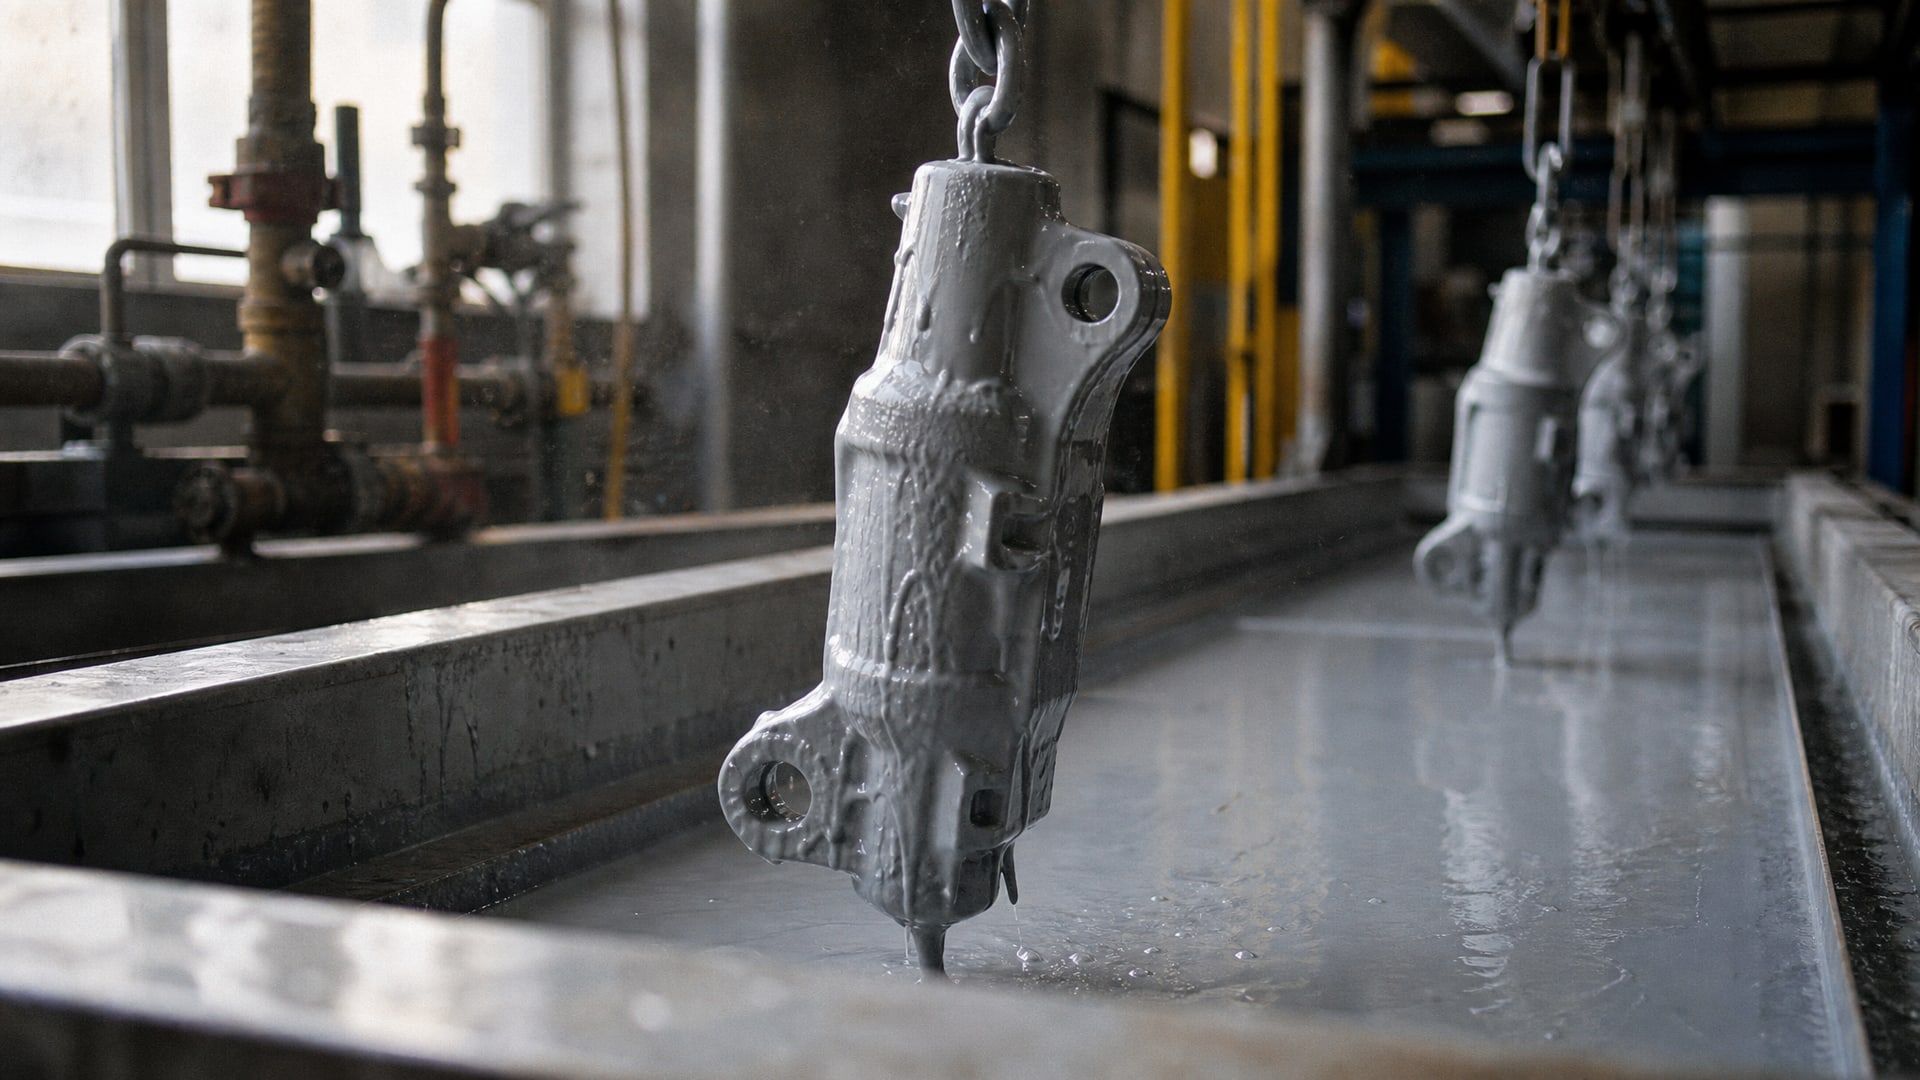
Наплывы при нанесении тефлонового покрытия методом окунания - один из самых распространенных дефектов, с которым встречаются инженеры и технологи на производстве. Эти локальные утолщения слоя не только портят внешний вид детали, но и снижают ее функциональность: наплывы царапают сопряженные поверхности, отслаиваются при вибрации и часто указывают на ошибки в подготовке или нанесении покрытия. Проблема особенно остра при работе с длинными деталями, где равномерное распределение материала технически сложнее. В этой статье разберемся, почему возникают наплывы, какие ошибки их вызывают и как выбрать правильную технологию нанесения, чтобы получить гладкое антифрикционное покрытие с нужными свойствами.
Статья полезна для технических специалистов, инженеров-технологов и закупщиков, которые отвечают за качество покрытий на производстве или подбирают решение для своих узлов трения.
Что такое наплывы и почему они появляются при окунании
Наплывы - это локальные утолщения или капли затвердевшего покрытия, которые остаются на поверхности детали после окунания.
Они возникают не случайно, а в результате нарушения технологии нанесения. Основная причина - избыточная толщина слоя в одном месте при недостаточной толщине в другом.
Когда деталь окунают в ванну с материалом, жидкое покрытие стекает под действием гравитации. На горизонтальных участках оно растекается более-менее равномерно, но в углублениях, на кромках и в нижних точках длинных деталей материал скапливается, образуя капли. Если слой уже избыточно толстый (более 20–25 мкм), эти капли не успевают стечь и затвердевают прямо на поверхности.
Вторая причина - попытка скрыть дефекты основного материала. Если на металле остались рытвины от грубой механической обработки или коррозии, некоторые технологи пытаются "залить" их более толстым слоем покрытия. Но антифрикционное покрытие на основе фторопласта или фторополимера рассчитано на тонкий равномерный слой поверх гладкой поверхности. Когда слой становится толще нормы, пленка теряет гибкость, становится хрупкой и начинает растрескиваться. К тому же под таким слоем образуются зоны высокого внутреннего напряжения - например, если покрытие нависает мостиком над впадиной, то при вибрации или тепловом расширении оно прогибается и со временем отслаивается.
Рабочие толщины и диапазоны для антифрикционных покрытий на основе тефлона
Нормальная толщина антифрикционного покрытия составляет 5–20 мкм.
Это не произвольное число - оно обусловлено свойствами самого материала.
При толщине 5–10 мкм покрытие образует тонкую прочную пленку с хорошей адгезией к основе. Такие слои хорошо держатся, не растрескиваются при динамических нагрузках и обеспечивают оптимальный коэффициент трения. Для большинства промышленных узлов трения этого достаточно.
При толщине 10–20 мкм слой остается гибким и не теряет адгезии, но при этом усиливается антифрикционный эффект - особенно полезно для высоконагруженных узлов или при наличии микровибрации.
Если толщина превышает 20–25 мкм, пленка начинает вести себя иначе:
Материал становится хрупким и теряет гибкость;
Возникают внутренние напряжения из-за неравномерного отверждения;
Адгезия к основе ухудшается;
При температурных циклах слой может расслаиваться или растрескиваться;
На поверхности появляются кратеры и наплывы.
Фторопласт критичен к температурным условиям: при нагреве до 260 °C и выше свойства фторополимера начинают ухудшаться, и материал может разрушаться. Поэтому для деталей, работающих при высоких температурах, нужно учитывать, что толстый слой будет нагреваться медленнее, что может привести к локальным перепадам свойств.
Почему подготовка поверхности - основа качества
Многие технологи допускают ошибку, считая, что антифрикционное покрытие может компенсировать дефекты металла.
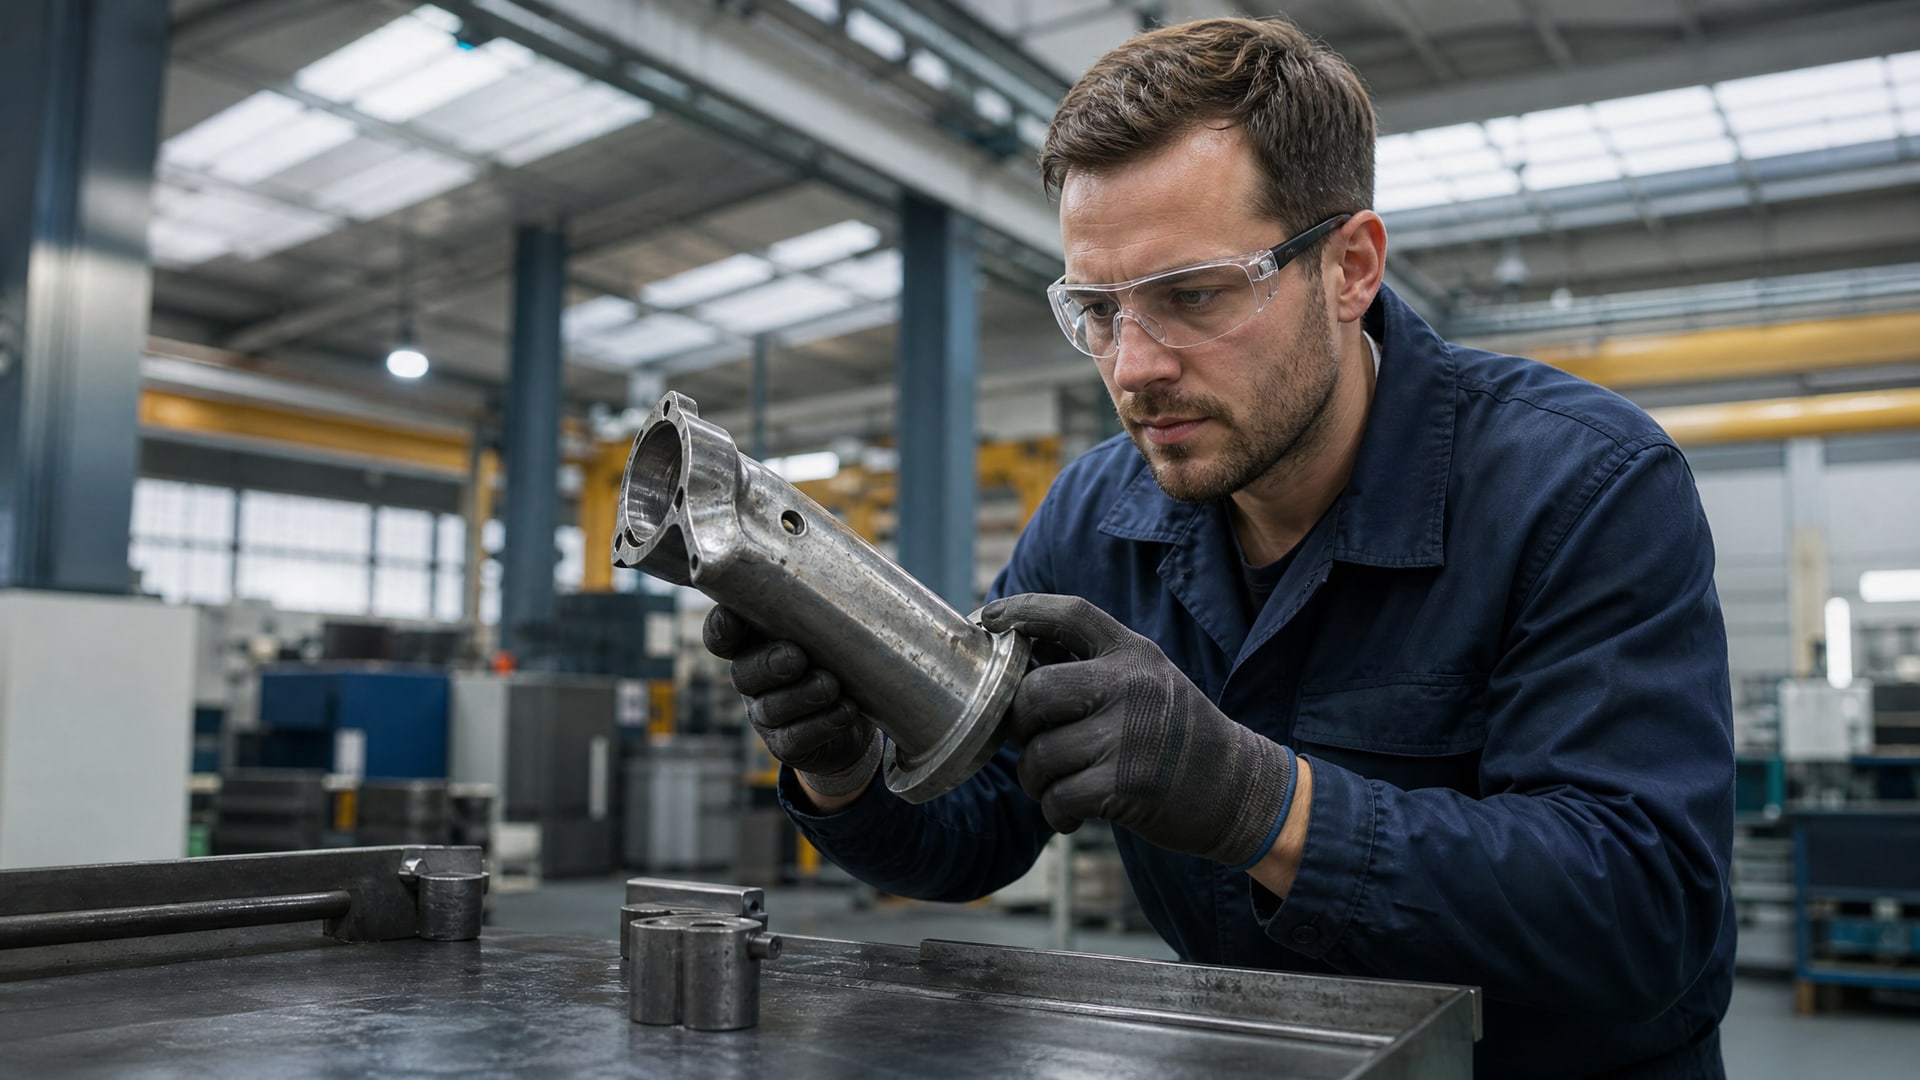
На самом деле покрытие усиливает все дефекты, которые уже есть на поверхности.
Исходная шероховатость должна быть в диапазоне 0,5–1,0 мкм по стандартным параметрам шероховатости (Ra). Это означает, что максимальная высота неровностей поверхности не должна превышать одного микрона. Такую поверхность получают тонким финишным шлифованием, полированием или химической обработкой.
Если исходная шероховатость выше (например, 2–5 мкм), то после нанесения покрытия:
В глубоких впадинах слой будет тоньше, что ведет к неполному покрытию и коррозии;
На вершинах неровностей слой, напротив, будет толще и может образовать наплывы;
Контакт между детальюи ее антагонистом станет точечным вместо площадного, что увеличит удельное давление и ускорит износ.
Кроме того, если на поверхности остались следы окалины, ржавчины или масла, покрытие не сможет нормально прилипнуть. Адгезия - ключевой параметр, от которого зависит, будет ли покрытие держаться при вибрации и тепловых циклах.
Правильная подготовка включает:
Механическую обработку (шлифование, полирование или пескоструй) до нужной шероховатости;
Химическую очистку (щелочной раствор или специальный растворитель) для удаления масел и загрязнений;
Контроль шероховатости с помощью профилометра;
Сушку перед нанесением покрытия.
Только после этого можно приступать к окунанию, и только при условии, что толщина будет соблюдаться в заданном диапазоне.
Особенности окунания длинных деталей и способы избежать наплывов
Нанесение покрытия на длинные детали (валы, рейки, трубы) - одна из самых сложных операций.
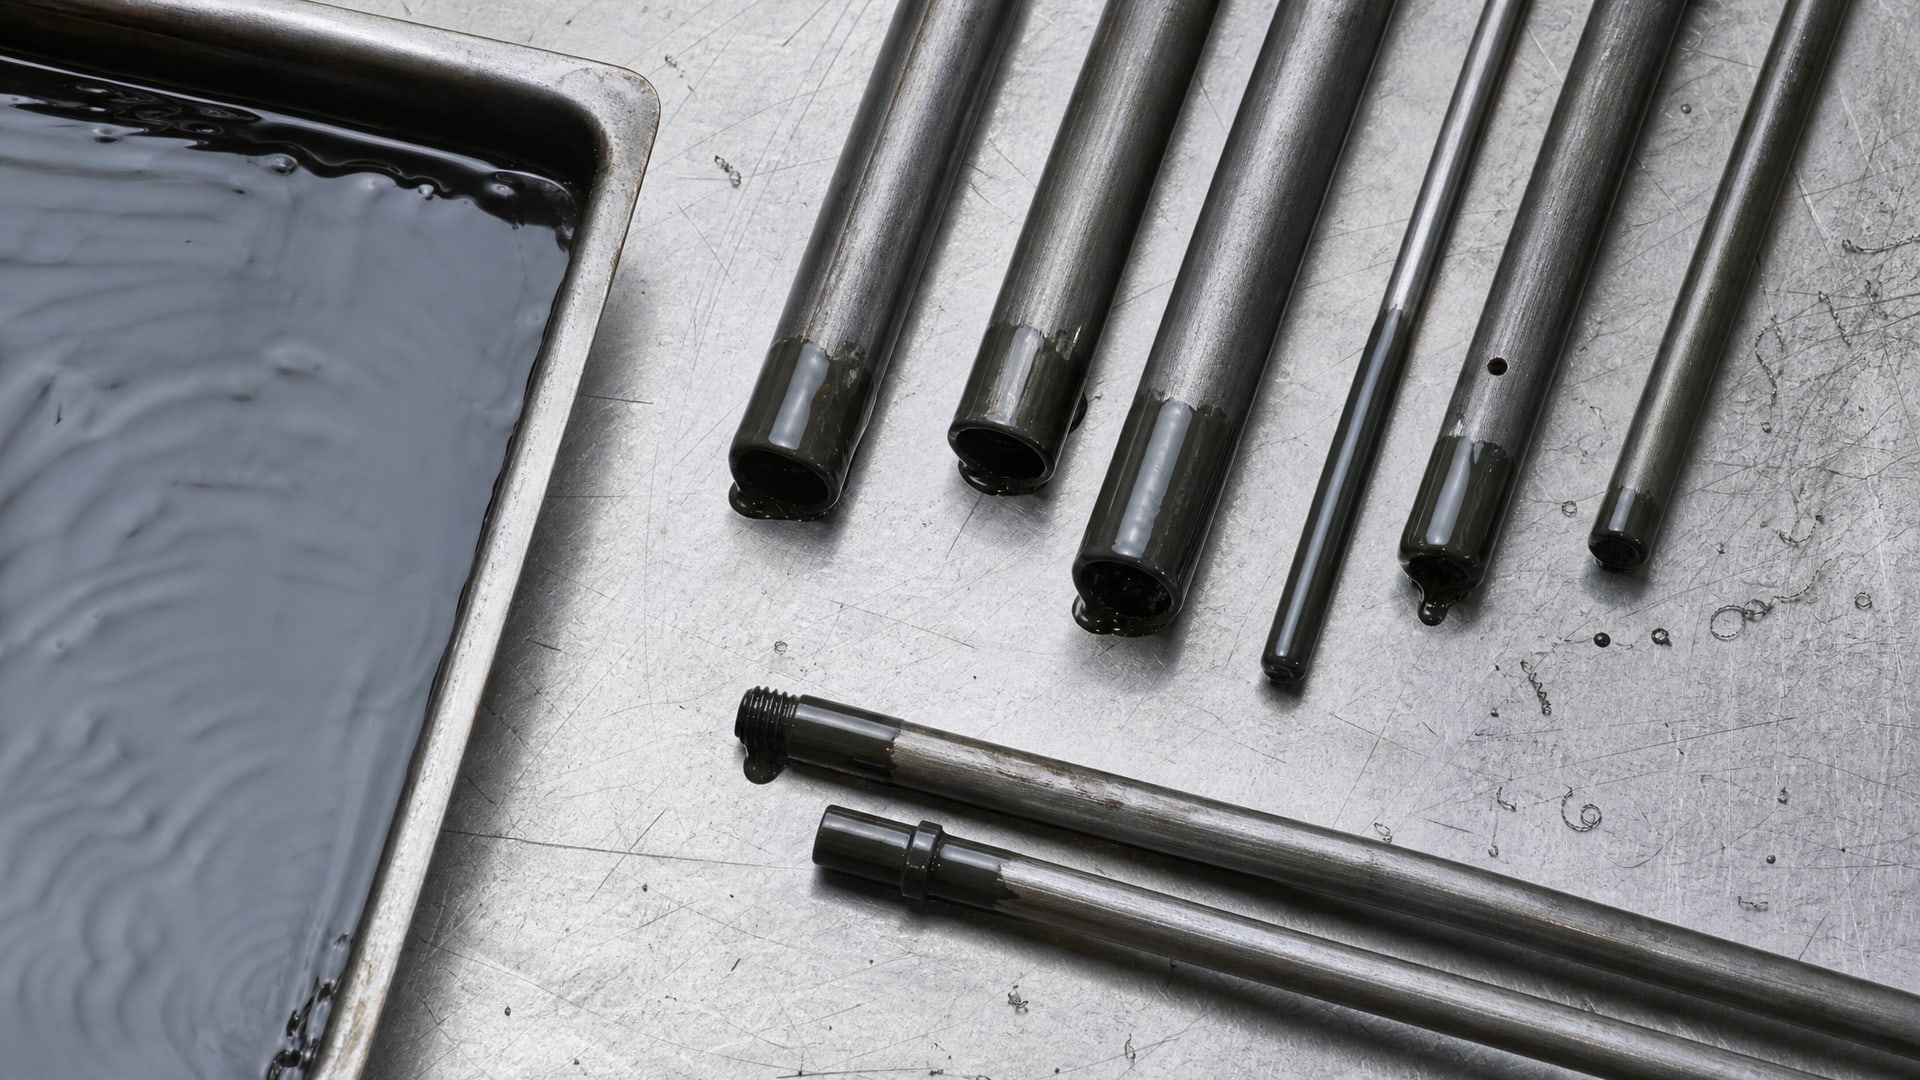
Когда деталь вводят в ванну, материал стекает неравномерно: на концах и острых кромках образуются капли, в нижних точках скапливается избыток, а на вертикальных участках может быть недостаток.
Чтобы избежать наплывов при окунании длинных деталей:
1. Контролировать угол введения - деталь вводят медленно и строго вертикально, чтобы материал равномерно распределялся по всей длине.
2. Использовать паузу перед извлечением - после полного погружения выждите 2–5 секунд, чтобы дать излишку материала стечь, затем медленно извлекайте деталь.
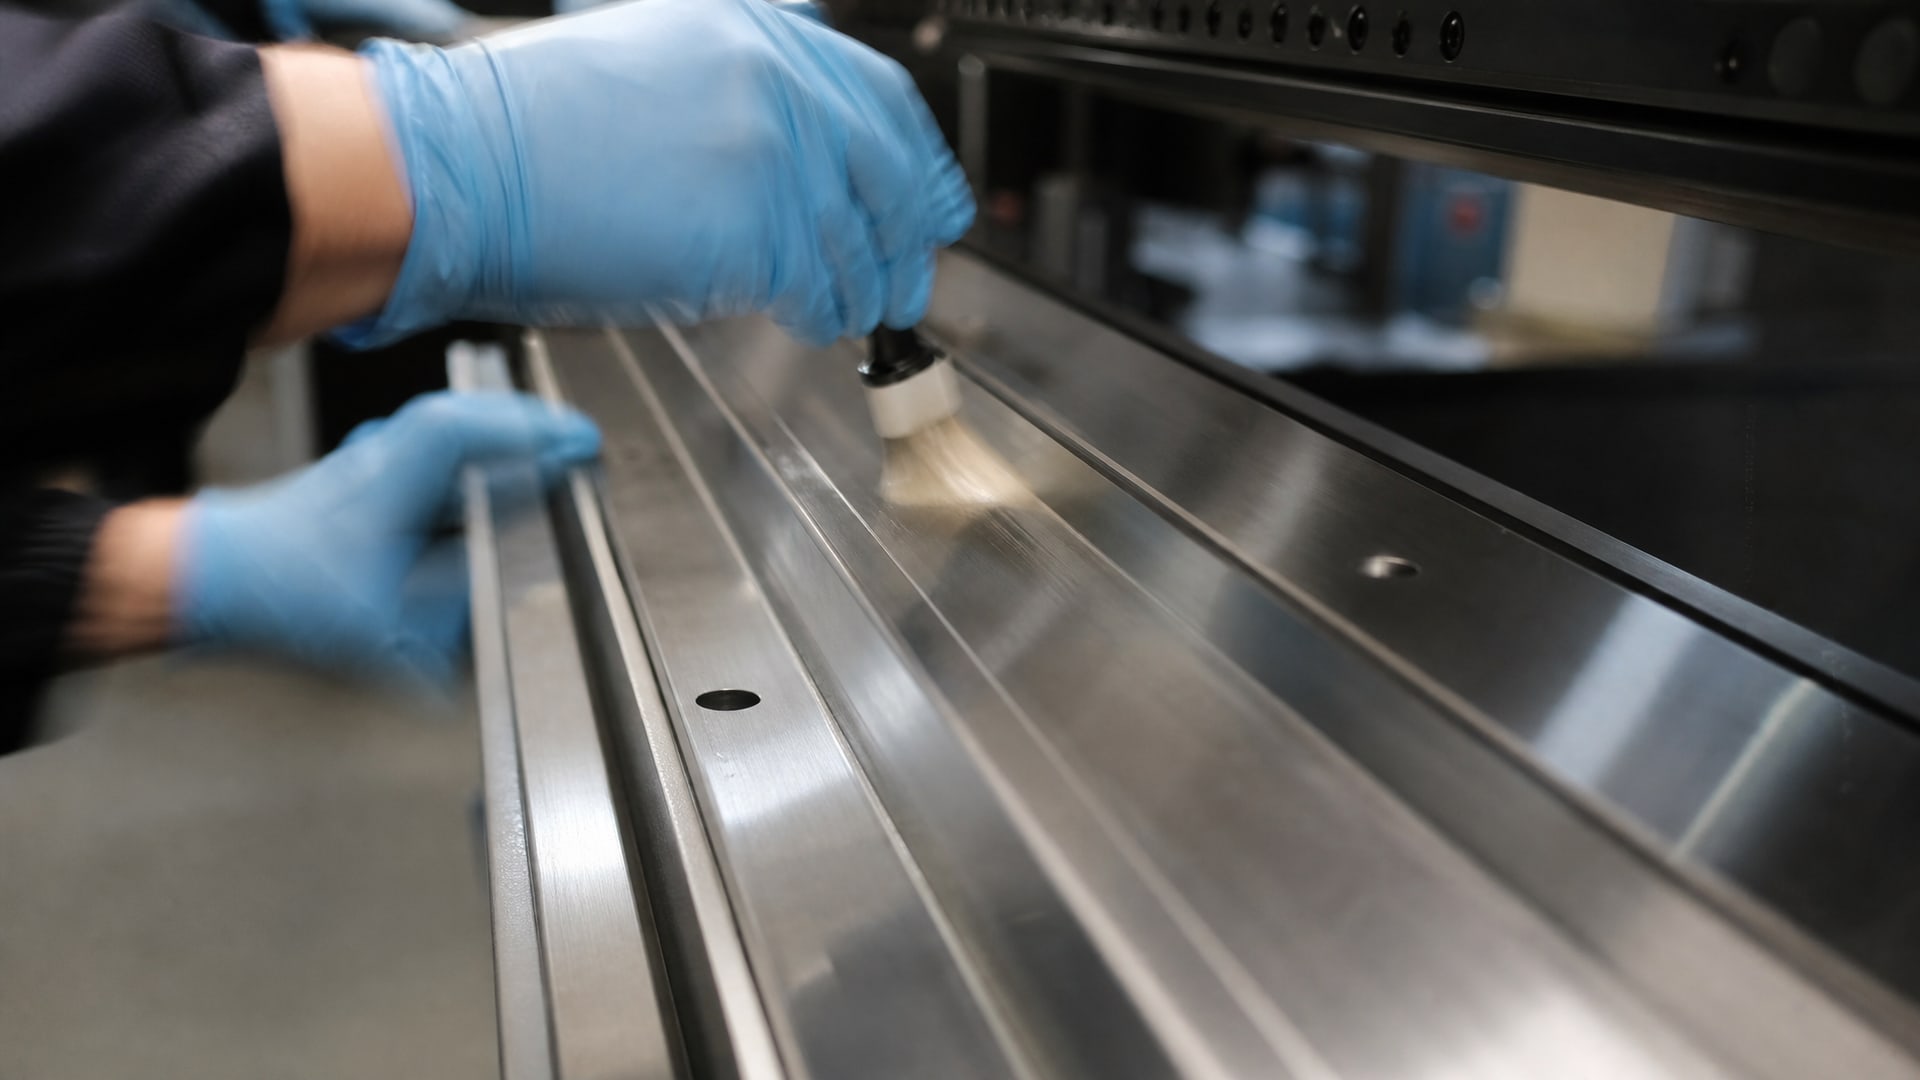
3. Снимать подтеки во время стекания - пока материал еще жидкий, используйте мягкую щетку или тряпку, чтобы убрать капли с нижней части, кромок и резьбы. Высохший подтек удалить невозможно без повреждения основного слоя.
4. Применять многоступенчатое нанесение - вместо одного глубокого окунания делайте 2–3 короткие погружения: - Первый проход: окунание на глубину 50–70 % от длины детали; - Пауза 10–15 минут для подсыхания и полимеризации; - Второй проход: окунание на полную длину; - Третий проход (если требуется): еще на 10–15 минут позже.
Такой подход обеспечивает гораздо более равномерное распределение и почти полностью исключает наплывы. Каждый слой остается тонким (5–7 мкм), но суммарно они дают нужную толщину (15–20 мкм) без хрупкости и дефектов.
Распыление как альтернатива окунанию для избежания наплывов
Если наплывы при окунании остаются проблемой, стоит рассмотреть применение альтернативной технологии - распыления (пневматического или электростатического).
При распылении материал наносится тонким туманом с дистанции 25–30 см. Это дает несколько преимуществ:
Точная дозировка: количество материала легко контролировать, изменяя дистанцию, давление и время напыления;
Тонкие, однородные слои: каждый проход наносит слой толщиной 3–5 мкм, что исключает локальные утолщения;
Отсутствие подтеков: материал не скапливается в нижних точках и на кромках;
Удобство для длинных деталей: деталь можно вращать во время напыления, что обеспечивает полное покрытие.
Для решения проблемы наплывов при окунании длинных деталей и обеспечения равномерного антифрикционного покрытия можно рассмотреть применение MODENGY 1010, которое наносится распылением и обеспечивает тонкий, однородный слой ПТФЭ. Такой материал исключает локальные утолщения и дает стабильный результат на деталях любой формы.
При распылении есть и свои требования: слишком близкое нанесение (ближе 20 см) вызывает подтеки и неровности; слишком далекое (дальше 40 см) - неполное покрытие. Оптимальная дистанция 25–30 см обеспечивает золотую середину.
Многие производства переходят на распыление именно для работы с длинными деталями и критичными узлами, где наплывы недопустимы.
Контроль качества и дефектология покрытия
Проверка качества антифрикционного покрытия должна проводиться на каждой партии и желательно на каждой детали.
Визуальный контроль:
Поверхность должна быть матовой, однородного цвета, без блеска;
На ней не должно быть видимых капель, наплывов, кратеров или отслоений;
Края и кромки должны быть гладкими, без острых выступов;
Резьба (если есть) должна быть полностью покрыта, без подтеков на боках.
Контроль толщины:
Используется толщиномер (электромагнитный или вихретоковый), который показывает толщину слоя в микронах. Измерения проводят в 5–10 точках на поверхности детали. Для антифрикционного покрытия норма -5–20 мкм, допуск ±2–3 мкм.
Контроль адгезии:
Стандартный метод - кросс-хэч-тест: на поверхность наносят сетку надрезов (решетка 5×5 мм), затем приклеивают скотч и резко срывают. Покрытие должно остаться на месте; если оно отслаивается - адгезия недостаточна, и партию отбраковывают.
Ударная проба:
По детали с покрытием легким молотком наносят удар. Покрытие не должно трескаться или откалываться. Если это происходит - толщина избыточна или адгезия плохая.
Если в ходе контроля обнаружены наплывы, дефект указывает не только на брак конкретной детали, но и на ошибку в технологии. Нужно пересмотреть режимы окунания, подготовку поверхности или переходить на распыление.
Практические рекомендации по выбору метода нанесения
При выборе между окунанием и распылением нужно учитывать несколько факторов:
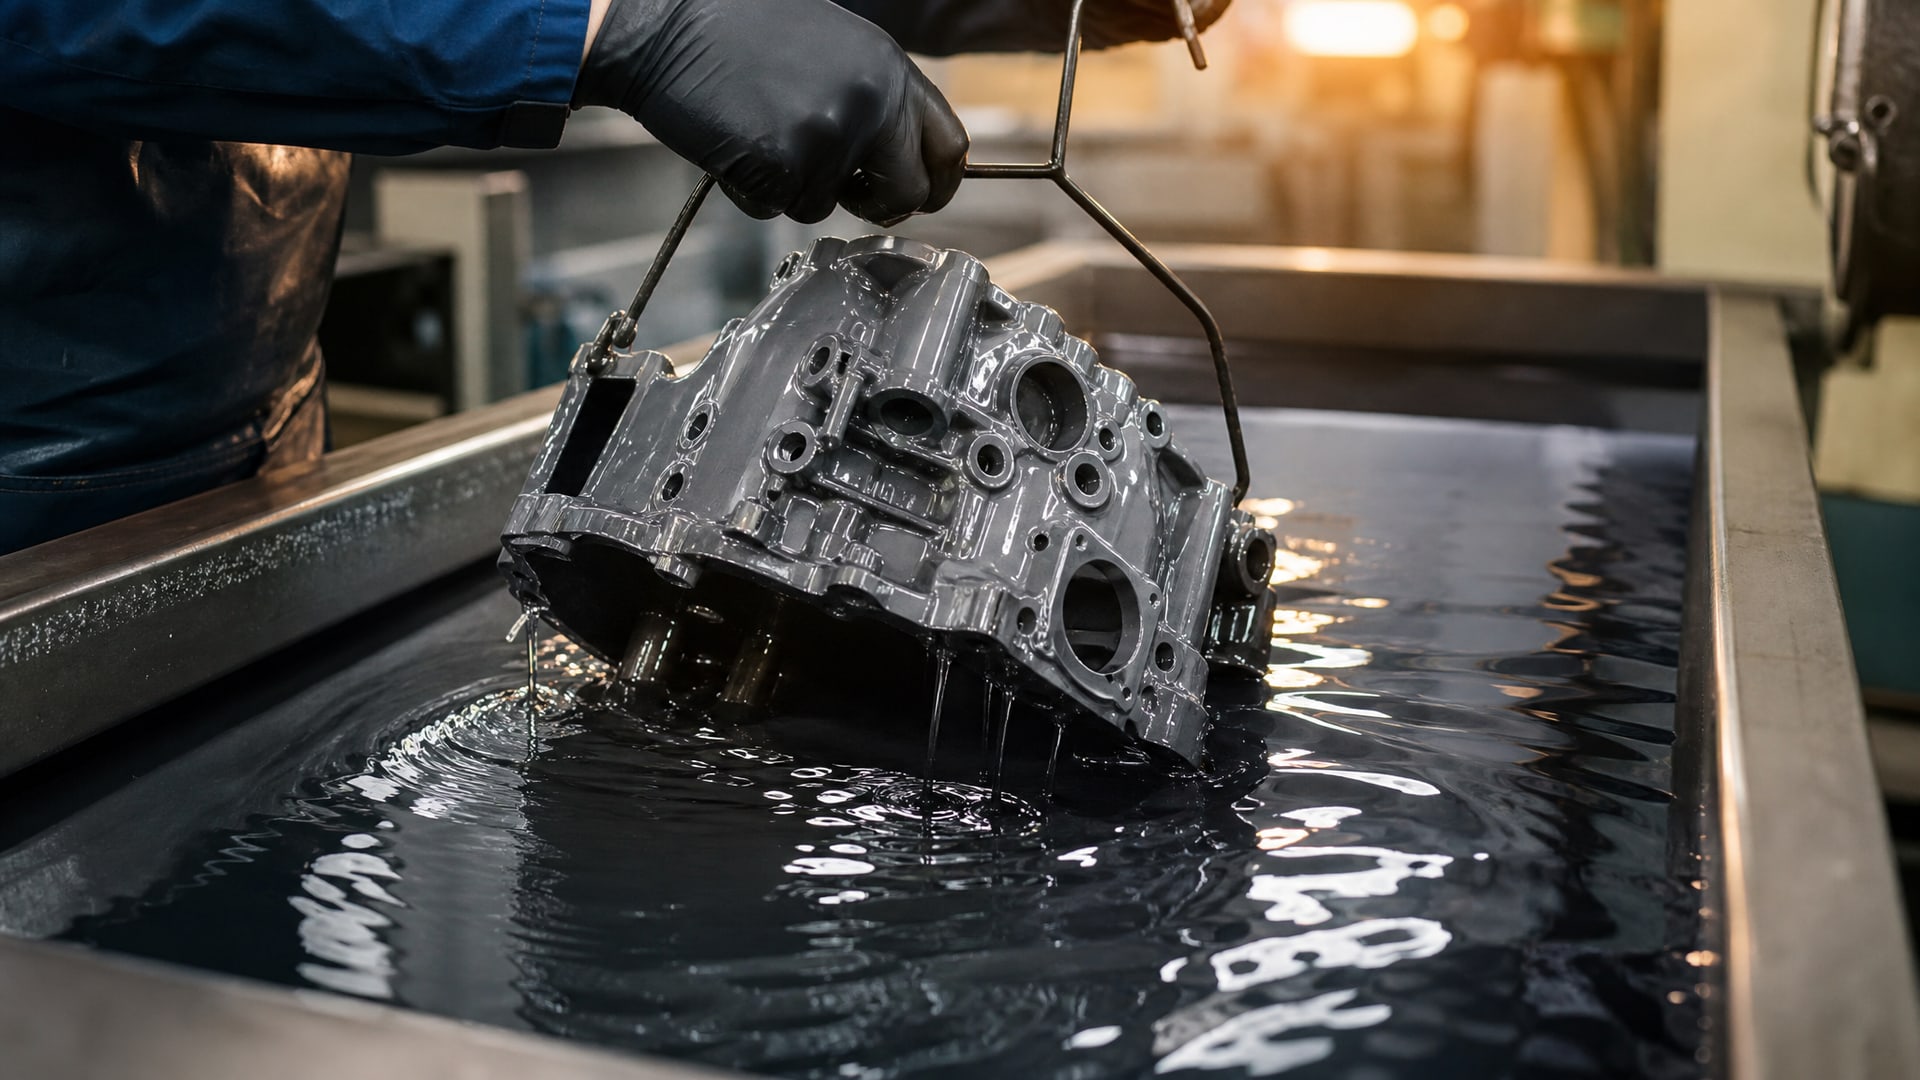
Окунание подходит для:
Деталей сложной формы с множеством углублений и углов (почти все проникает);
Массового производства (одна ванна - большой объем деталей);
Экономии материала (потерь меньше, чем при распылении);
Случаев, когда толщина слоя критична и должна быть максимальной (10–20 мкм за раз).
Распыление подходит для:
Длинных деталей (валы, рейки, трубы), где наплывы недопустимы;
Критичных узлов, где требуется идеально гладкая поверхность;
Ремонта и восстановления покрытия на отдельных деталях;
Деталей, где нужна точная толщина и полный контроль процесса;
Работы с материалами, чувствительными к толщине (фторопласт при 20+ мкм становится хрупким).
Для смазывания стрелкового оружия, где важна защита от коррозии и низкий коэффициент трения, подойдут специализированные смазки EFELE, обеспечивающие надежную работу механизмов в различных условиях. При этом многие детали оружия (прежде всего внутренние направляющие скольжения) часто защищают именно антифрикционным покрытием на основе фторопласта, а не только жидкой смазкой, чтобы минимизировать накопление пыли и грязи.
На практике лучшее решение - комбинированный подход: критичные детали и длинные элементы обрабатывают распылением, массовое производство «серийных» деталей простой формы наносят окунанием с соблюдением всех режимов. Такой подход балансирует качество и экономику.
Часто задаваемые вопросы
Чем отличается фторопластовое покрытие от других антифрикционных материалов?
Фторопластовое (тефлоновое) покрытие на основе ПТФЭ - самое скользкое из всех антифрикционных. Коэффициент трения 0,05–0,15 против 0,15–0,25 у дисульфида молибдена или других покрытий. Фторопласт также инертен к агрессивным средам и не окисляется при нагреве до 200–250 °C, что делает его универсальным решением для большинства производств.
Можно ли наносить покрытие тефлоном поверх ржавчины или окалины?
Нет. Адгезия будет нулевой, покрытие отслоится через несколько часов работы или при первом же контакте с влагой. Поверхность обязательно нужно очистить до голого металла, затем отшлифовать до шероховатости 0,5–1,0 мкм и высушить. Только после этого наносят покрытие.
Почему наплыв невозможно убрать после высыхания?
Высохшее покрытие на основе фторопласта становится чрезвычайно твердым и инертным. Механическое удаление наплыва (шлифование, скобление) неизбежно повредит основное покрытие рядом и создаст новый дефект - голый металл, который начнет ржаветь. Поэтому подтеки нужно удалять исключительно ДО отверждения, пока материал еще мягкий.
Какая толщина антифрикционного покрытия считается оптимальной?
Для большинства узлов трения -10–15 мкм. Это дает хороший баланс между прочностью адгезии (толщина недостаточна, чтобы растрескаться), долговечностью (слой достаточно толстый, чтобы работать долго) и отсутствием дефектов (риск наплывов минимален). Для высоконагруженных узлов или при наличии вибрации допускается 15–20 мкм, но не больше.
Как выбрать метод нанесения покрытия тефлоном - окунание или распыление?
Выбирайте распыление, если нужна идеальная гладкость, работаете с длинными деталями или критичными узлами. Выбирайте окунание, если объемы велики, детали сложной формы и допустимы небольшие наплывы, которые не мешают работе. Лучший вариант - иметь обе технологии и использовать каждую для своих задач.
Заключение
Наплывы при окунании антифрикционного покрытия - это не дефект материала, а результат нарушения технологии нанесения. Ключевые причины: избыточная толщина слоя, плохая подготовка поверхности, попытка скрыть дефекты металла, и неправильный режим окунания длинных деталей. Соблюдение рабочей толщины 5–20 мкм, многослойное нанесение с паузами, тщательная подготовка поверхности до шероховатости 0,5–1,0 мкм и удаление подтеков ДО отверждения практически полностью исключают эту проблему.
Если наплывы продолжают появляться несмотря на соблюдение режимов, рекомендуется перейти на распыление - эта технология изначально рассчитана на избежание локальных утолщений и гарантирует однородное, гладкое покрытие. Выбор метода нанесения должен приниматься на основе геометрии деталей, объемов производства и требований к качеству, а не по инерции.