Самоотвинчивание резьбовых соединений под воздействием вибрации - одна из главных причин отказа оборудования на производстве. Болты и винты постепенно ослабляют предварительный натяг именно из-за поперечных микроперемещений, которые возникают при вибрационных нагрузках; это не внезапный отказ, а медленная потеря контакта между витками резьбы. В результате соединение теряет герметичность, детали смещаются, и узел выходит из строя. Справиться с этой проблемой помогает правильный подбор фиксирующих средств, контроль затяжки и понимание того, какой механизм стоит за ослаблением. Статья дает инженерам и закупщикам полный алгоритм диагностики и выбора решений - от анаэробных фиксаторов до виброиспытаний по международным стандартам.
Механизм самоотвинчивания под вибрацией
Ослабление резьбы под воздействием вибрации подчиняется четкому физическому механизму.
При поперечных колебаниях болт или винт смещается микроскопически (амплитудой 0,1–0,2 мм и более) относительно корпуса. Эти微перемещения разрушают микроконтакты между витками резьбы, уменьшая трение в резьбовой паре. За каждый цикл вибрации преднатяг снижается на незначительную величину, но после тысяч циклов накопленная потеря становится критичной.
Главное отличие вибрационного ослабления от статического - это не избыточная нагрузка, а именно характер нагружения. Даже соединение, затянутое с высоким моментом, подвергнется опасности, если вибрация заставляет его двигаться поперек оси. Поэтому рекомендация «затяните покрепче» не решает проблему радикально.
Стандартные испытания воспроизводят этот сценарий с помощью поперечной амплитуды около ±0,8 мм при частоте 12,5 Гц. Специалисты измеряют, как быстро падает преднатяг, и сравнивают результаты для разных типов фиксации. Соединение считается устойчивым к вибрации, если оно сохранило не менее 90 % от исходного натяга после испытания.
Вибрационные стандарты и методики испытаний
Для оценки поведения резьбовых соединений под вибрацией используются международные стандарты, которые задают единые критерии и процедуры.
Это необходимо, чтобы инженеры из разных стран могли сравнивать результаты и выбирать решения на основе проверенных данных.
ISO 16130:2015 - основной стандарт для динамических испытаний
ISO 16130:2015 описывает динамическое испытание запирающего поведения болтовых соединений при поперечной вибрации. Этот стандарт разработан специально для аэрокосмического сектора, но применяется и в других отраслях, где требуется высокая надежность. Методика воспроизводит реальные условия вибрации и позволяет сравнивать разные типы крепежа и фиксирующих средств на одинаковых образцах.
DIN 25201-4 и исторический подход
DIN 25201-4 - немецкий стандарт, который также оценивает самоотвинчивание под вибрацией. Его методика восходит к классическому Junker test, разработанному в 1960-х годах и положившему начало современному пониманию вибрационного ослабления резьбы.
Дополнительные стандарты для контроля параметров
ISO 16047 используется для контроля крутящего момента и усилия предварительной затяжки крепежа. Это не тест на вибрацию, но он критичен, чтобы убедиться, что соединение затянуто правильно и начальный преднатяг достаточен.
ISO 10964 применяется для оценки анаэробных фиксаторов резьбы. Стандарт измеряет breakaway torque (момент страгивания) и prevailing torque (остаточный момент) - два ключевых параметра, которые определяют, насколько хорошо фиксатор удерживает резьбу и как легко разобрать соединение при необходимости.
Почему затяжка сама по себе не решает проблему
Инженеры часто считают, что усиленная затяжка болта защитит соединение от вибрации.
На практике это работает лишь частично. Вибрация воздействует не на силу затяжки, а на геометрию и трение в соединении. Даже болт, затянутый с максимальным моментом, теряет преднатяг под поперечной вибрацией, потому что микросмещения нарушают контакт между витками.
Кроме того, чрезмерная затяжка может привести к обратным результатам: пластическая деформация резьбы, повреждение уплотнений, повышенное напряжение и ускоренная усталость материала. Правильная затяжка - это не максимум, а значение, рекомендованное производителем или расчетом для конкретной сборки.
Контроль затяжки по ISO 16047 помогает найти оптимальное значение момента, при котором соединение остается надежным, но не переутомляется. После установки болта проверяют не только визуально, но и повторной затяжкой или прибором, чтобы убедиться, что преднатяг не упал за счет посадки деталей.
Выбор системы фиксации для вибрирующих узлов
Существует несколько подходов к предотвращению самоотвинчивания: анаэробные фиксаторы резьбы, стопорные шайбы, контргайки, клей-герметик и механические стопоры.
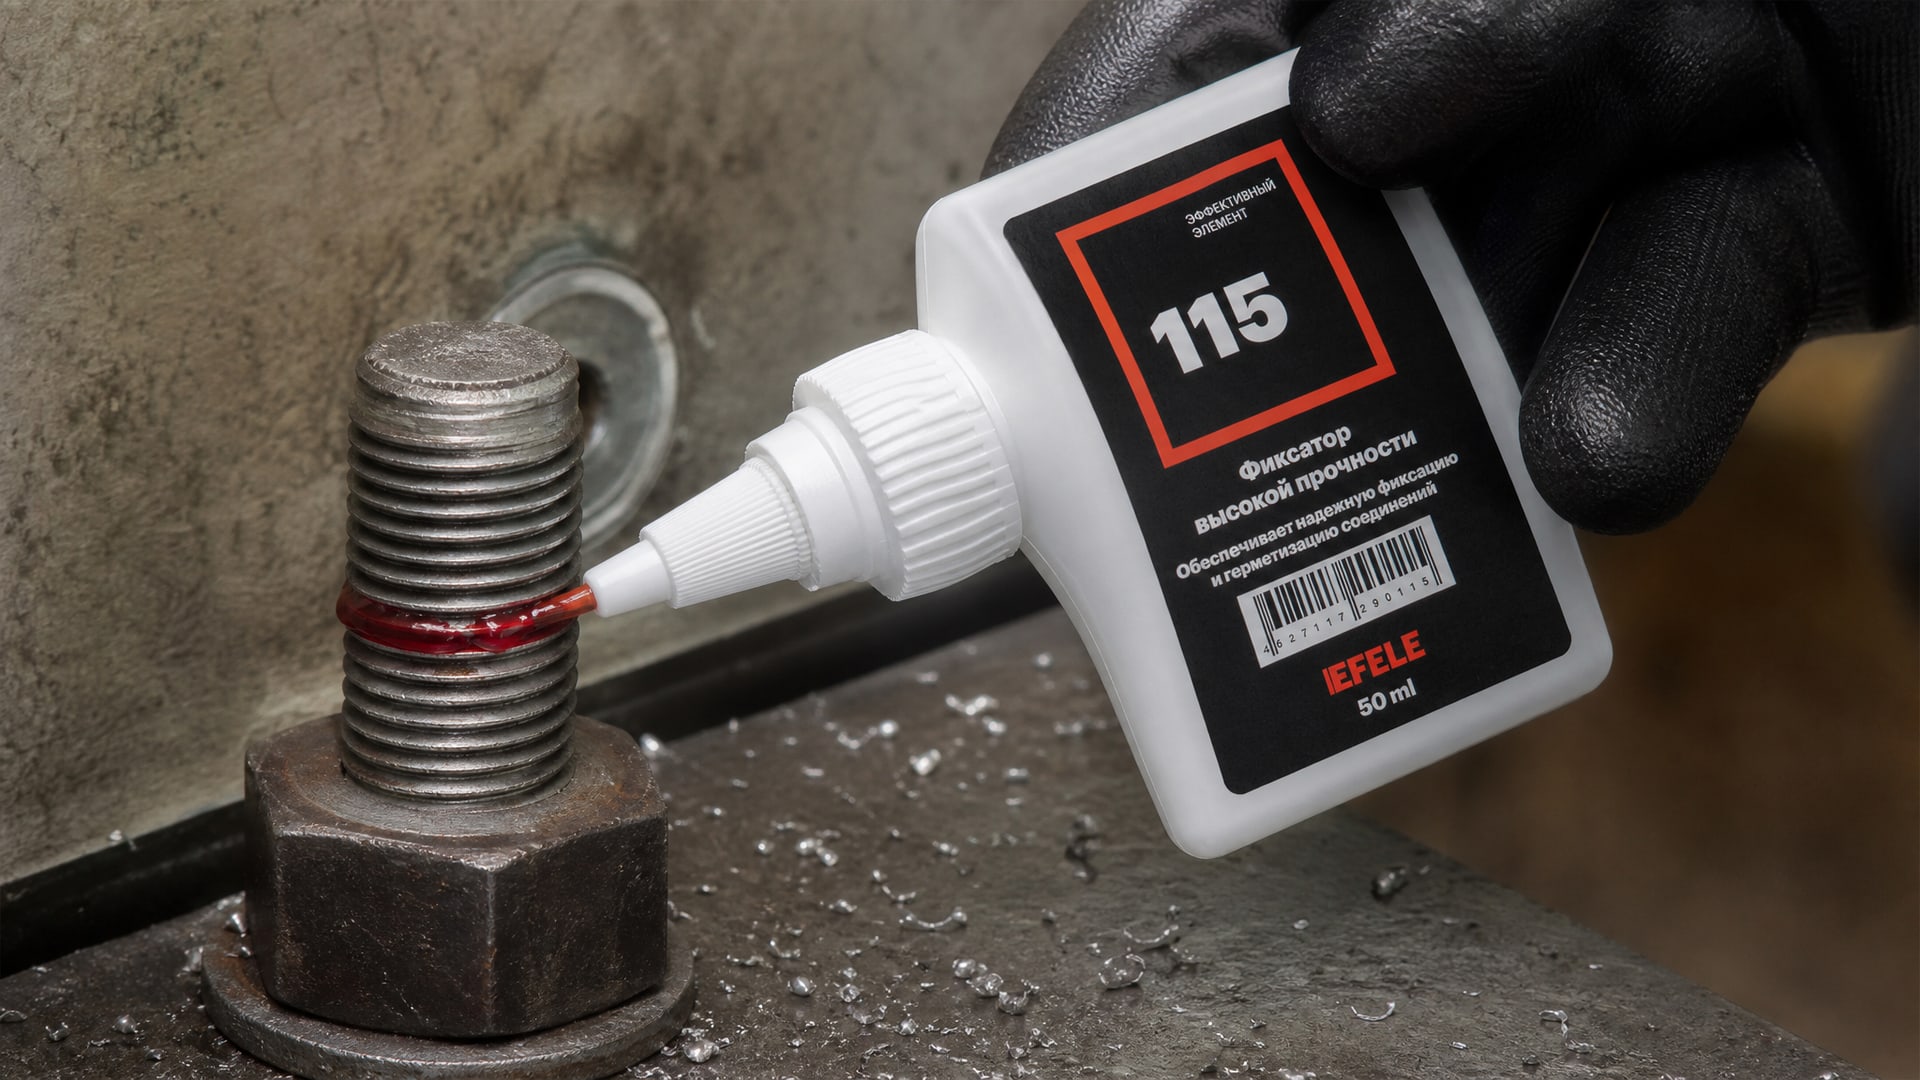
Выбор зависит от характера нагрузки, температурного диапазона, необходимости демонтажа и требований к герметичности.
Анаэробные фиксаторы и их особенности
Анаэробные фиксаторы резьбы полимеризуются в отсутствие кислорода, образуя твердую пленку внутри резьбы. Это создает дополнительное трение и препятствует микросмещениям. При выборе анаэробного фиксатора важно учитывать вязкость, прочность полимеризации и остаточный момент страгивания.
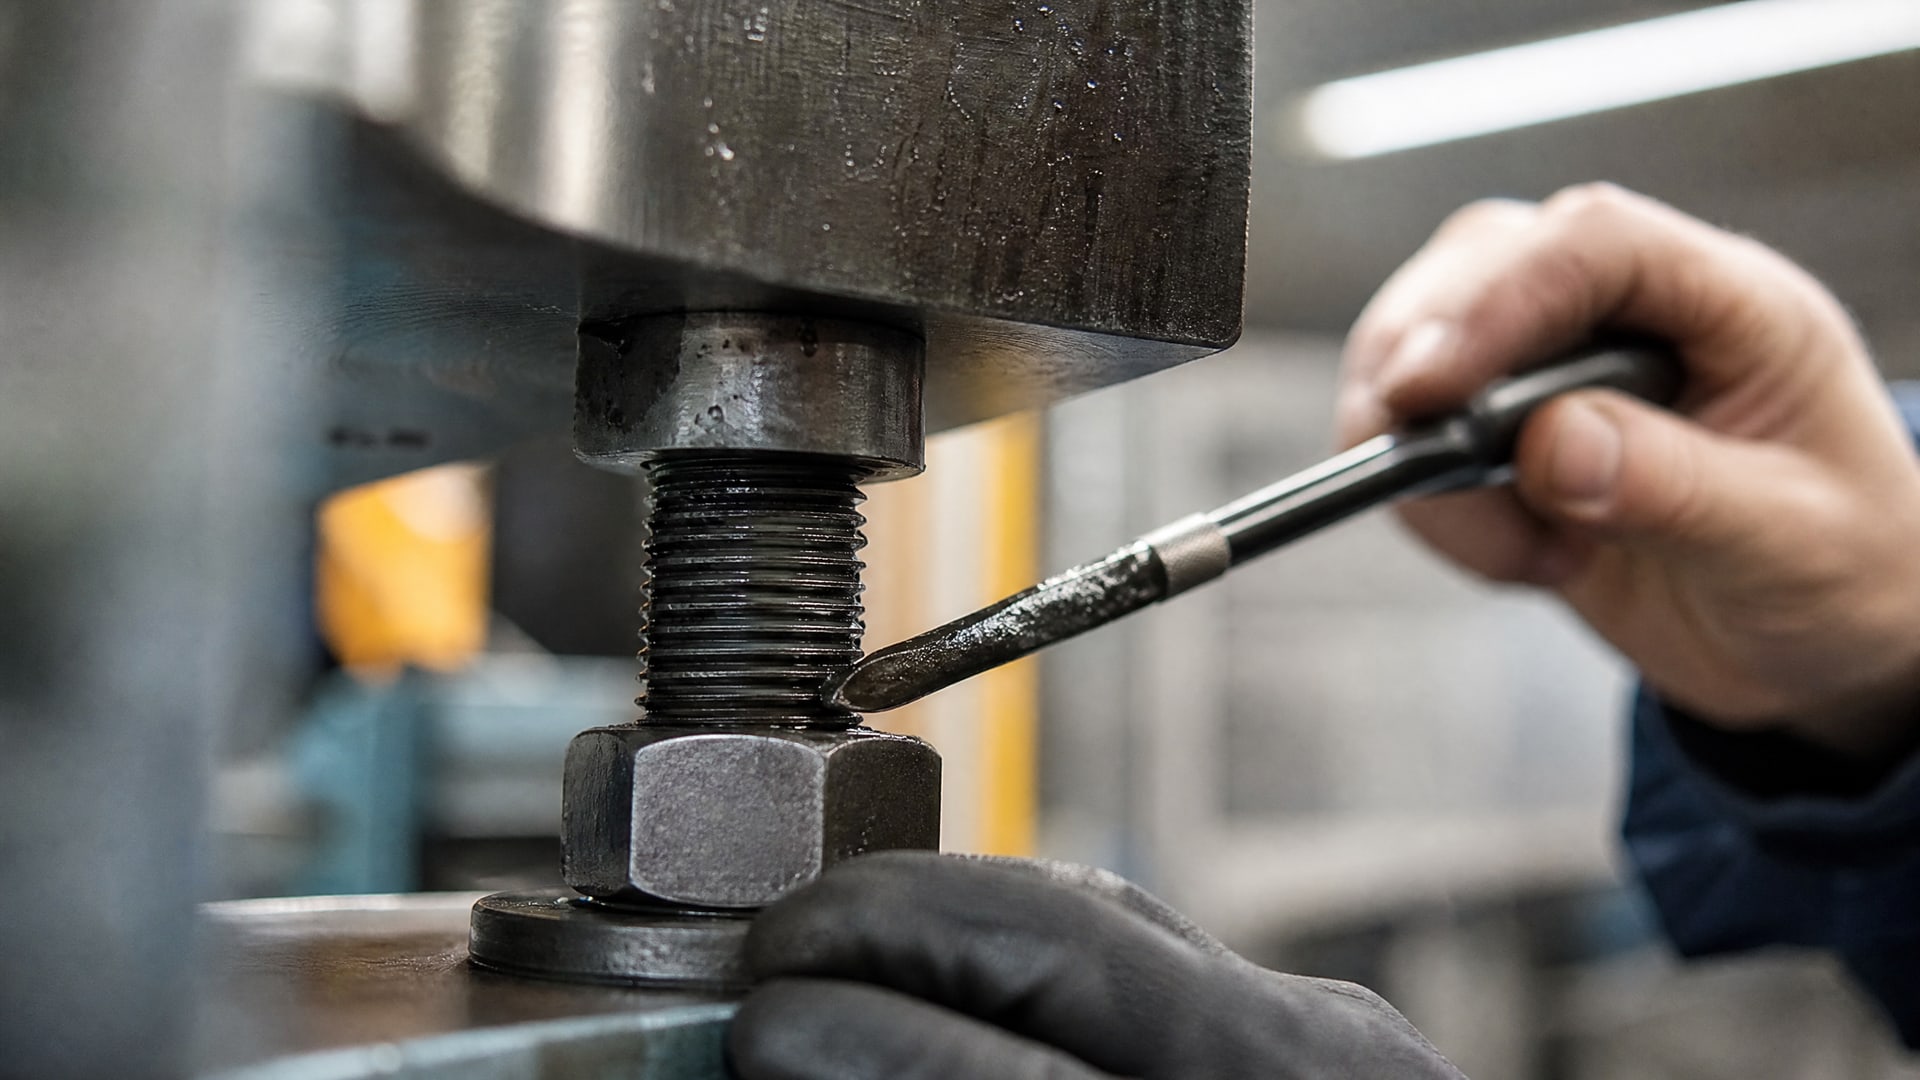
Для предотвращения самоотвинчивания резьбовых соединений от вибрации инженеры применяют анаэробные средства, такие как EFELE 115, которые надежно фиксируют болт в резьбе даже при интенсивной вибрации. Средство обеспечивает контролируемое удержание: достаточную прочность, чтобы предотвратить ослабление, но возможность демонтажа стандартным инструментом при необходимости обслуживания.
Остаточный момент страгивания измеряют по ISO 10964 и сравнивают с требованиями сборки. Если соединение обслуживаемое (нужен периодический демонтаж), то предпочитают фиксаторы с более низким остаточным моментом; если соединение постоянное, можно использовать более прочные составы.
Стопорные шайбы: достоинства и ограничения
Стопорные шайбы (пружинные, звездчатые, крученые) работают за счет упругой деформации и увеличения трения. Однако под интенсивной вибрацией они теряют упругость и могут расслаблять соединение. Современные испытания показывают, что стопорные шайбы менее эффективны, чем анаэробные фиксаторы, особенно при амплитудах вибрации свыше 0,1 мм.
Стопорные шайбы полезны как вспомогательный механизм, но не должны рассматриваться как основное решение для ответственных вибрирующих узлов.
Контргайки и их применение
Контргайка (обычно меньшего диаметра) затягивается поверх основной гайки, прижимая ее к резьбе. Трение между гайками создает дополнительное сопротивление вращению. На практике контргайки требуют тщательной установки и регулярной проверки; со временем они могут ослабнуть из-за вибрации.
Комбинированные подходы
Для критичных узлов применяют комбинацию методов: правильная затяжка по стандарту, анаэробный фиксатор, стопорная шайба и проверка по ISO 16130. Такой подход гарантирует, что соединение останется надежным даже при экстремальных вибрационных нагрузках.
Практический алгоритм выбора фиксирующего средства
Выбор системы фиксации резьбы от вибрации начинается с анализа условий работы соединения.
Инженер должен ответить на несколько ключевых вопросов, чтобы выбрать подходящее решение.
Шаг 1: определение режима нагрузки
Вибрационная нагрузка описывается амплитудой, частотой и направлением. Поперечная вибрация (перпендикулярно оси болта) опаснее, чем продольная. Амплитуда 0,1–0,2 мм уже может вызвать ослабление. Частота обычно находится в диапазоне 5–50 Гц.
Шаг 2: проверка температурного диапазона
Анаэробные фиксаторы работают до определенной температуры (обычно 150–200 °C). При более высоких температурах полимер теряет прочность. Для высокотемпературных соединений (например, в двигателях) может потребоваться специальный фиксатор или механический способ (контргайка, шплинт).
Шаг 3: оценка зазора и диаметра резьбы
Анаэробные фиксаторы требуют минимального зазора между болтом и отверстием (обычно не более 0,05 мм для надежной полимеризации). Вязкость фиксатора выбирают в зависимости от диаметра: для крупной резьбы (свыше М10) берут менее вязкие составы, чтобы обеспечить равномерное распределение.
Шаг 4: необходимость демонтажа
Если соединение обслуживаемое (нужна периодическая разборка), выбирают фиксаторы с меньшим остаточным моментом и предусматривают процедуру разборки в технологическом регламенте. Для постоянных соединений можно использовать средства с более высокой прочностью.
Шаг 5: испытание на конкретной сборке
Перед массовым применением рекомендуется провести пилотное испытание по ISO 16130 на нескольких образцах с выбранным фиксатором, затяжкой и параметрами вибрации, близкими к реальным. Это дает уверенность, что выбранное решение сработает на вашем оборудовании.
Проведение и интерпретация виброиспытаний
Виброиспытание болтового соединения по ISO 16130 выполняется на специализированной установке, которая создает поперечные колебания с контролируемой амплитудой и частотой.
Испытание длится несколько часов; через определенные интервалы (обычно каждые 100–300 циклов) соединение извлекают и измеряют потерю преднатяга.
Критерии оценки результатов
Соединение считается устойчивым, если оно сохранило не менее 90 % от исходного преднатяга после испытания. Если потеря превышает 10 %, то выбранная система фиксации недостаточна, и требуется пересмотр: усиление фиксатора, изменение затяжки или переход на другой способ стопорения.
Важность сравнительных испытаний
Для корректного сравнения разных решений (например, стопорная шайба против анаэробного фиксатора) необходимо испытывать их на одинаковых образцах, с одинаковой затяжкой и одинаковой вибрационной нагрузкой. Иначе результаты будут несопоставимы, и выводы окажутся ненадежными.
Специфика работы анаэробных фиксаторов
Анаэробные фиксаторы резьбы - это полимерные композиции на основе акрилата, которые затвердевают в отсутствие кислорода и при наличии активатора (обычно это ионы металлов на поверхности резьбы).
Правильное применение требует соблюдения нескольких условий.
Условия полимеризации
Полимеризация идет медленнее при низких температурах. При +20 °C фиксатор может затвердевать 12–24 часа; при +40 °C и выше -2–4 часа. Спешить с нагрузкой соединения не стоит; рекомендуется дождаться полной полимеризации по регламенту производителя.
Влага и органические растворители могут замедлить или предотвратить затвердевание. Поверхность резьбы перед нанесением фиксатора должна быть сухой и чистой от масла (если иное не указано в техдокументации).
Контроль расхода
Излишний фиксатор затекает в соседние детали и узлы, создавая проблемы при разборке и загрязняя сборку. Недостаточное количество может привести к неполной фиксации. Обычно рекомендуется наносить капельку объемом 0,05–0,1 мл на витки резьбы болта или винта перед сборкой.
Проверка остаточного момента
После полной полимеризации фиксатора проверяют остаточный момент страгивания (breakaway torque). Он должен быть достаточным, чтобы болт не ослабел под вибрацией, но не настолько большим, чтобы демонтаж требовал специального инструмента.
Частые ошибки при фиксации резьбовых соединений
На практике закупщики и монтажники часто допускают одни и те же ошибки, которые приводят к отказу соединения несмотря на использование дорогих фиксаторов.
Ошибка 1: неправильная подготовка поверхности
Грязь, ржавчина, масло и остатки резьбонарезного масла препятствуют полимеризации фиксатора. Перед применением анаэробного средства резьбу очищают тряпкой или промывают в растворителе (если это предусмотрено инструкцией фиксатора).
Ошибка 2: применение фиксатора к уже собранному соединению
Если фиксатор наносят после того, как болт уже ввинчен, он не попадает на все витки и работает неэффективно. Правильный порядок: нанести фиксатор на сухую резьбу, затем собрать соединение.
Ошибка 3: игнорирование температурных ограничений
Фиксаторы имеют предел рабочей температуры. Если соединение нагревается выше этого предела (например, в дизельном двигателе), полимер теряет прочность. Для высокотемпературных узлов нужно выбирать специализированные фиксаторы или механические стопоры.
Ошибка 4: отсутствие контроля затяжки
Если болт затянут слабо, фиксатор не компенсирует потерю преднатяга при вибрации. Необходимо соблюдать рекомендуемый момент затяжки и проверять его после установки.
Ошибка 5: недостаточный зазор между болтом и отверстием
Если зазор больше рекомендуемого (свыше 0,05–0,1 мм), фиксатор не заполняет резьбу полностью и работает неэффективно. Перед применением анаэробного средства проверяют диаметр болта и отверстия.
Часто задаваемые вопросы
Почему болт ослабнет даже при хорошей затяжке?
Вибрация создает поперечные микросмещения (амплитудой 0,1–0,2 мм), которые разрушают трение в резьбе. Даже максимальная затяжка не защитит от этого механизма - нужна дополнительная фиксация через анаэробный фиксатор, стопорную шайбу или контргайку. Контроль по ISO 16130 показывает, что при вибрации преднатяг падает независимо от начального момента затяжки, если нет специального средства.
Как узнать, какой фиксатор выбрать для моего оборудования?
Ответ зависит от четырех параметров: амплитуды и частоты вибрации, рабочей температуры, диаметра резьбы и необходимости демонтажа. Для вибрирующих узлов с температурой до +150 °C обычно выбирают анаэробные фиксаторы средней вязкости. Для критичных соединений рекомендуется провести пилотное испытание по ISO 16130, чтобы подтвердить выбор на реальных условиях.
Можно ли использовать стопорную шайбу вместо фиксатора?
Стопорные шайбы (пружинные, звездчатые) работают на упругости, но под интенсивной вибрацией теряют эффективность. Современные испытания показывают, что они предотвращают ослабление менее надежно, чем анаэробные фиксаторы. Стопорные шайбы можно использовать как дополнительный механизм, но не как основное решение для вибрирующих узлов.
Что такое breakaway torque и prevailing torque?
Breakaway torque (момент страгивания) - это крутящий момент, необходимый для начала вращения уже затянутого болта с фиксатором. Prevailing torque (остаточный момент) - это момент, необходимый для вращения болта во время его выворачивания. Оба параметра измеряют по ISO 10964 и сравнивают с требованиями сборки: если момент страгивания слишком высок, разборка будет затруднена; если слишком низок, болт может ослабнуть.
Должны ли испытания проводиться для каждого соединения?
Для критичных узлов (аэрокосмическое оборудование, медицинские приборы, системы безопасности) испытание по ISO 16130 - обязательно. Для типовых промышленных соединений можно опираться на результаты, полученные ранее на похожих узлах, при условии совпадения диаметра резьбы, затяжки и вибрационной нагрузки. Однако рекомендуется проводить периодическую валидацию на новых партиях фиксаторов и при изменении параметров сборки.
Заключение
Самоотвинчивание резьбовых соединений от вибрации - это физический процесс, который невозможно полностью предотвратить одной лишь затяжкой. Решение требует комплексного подхода: выбор правильного фиксирующего средства (анаэробный фиксатор, стопорная шайба, контргайка), соблюдение рекомендуемого момента затяжки по ISO 16047, контроль остаточного момента страгивания по ISO 10964 и, для критичных узлов, испытание на поперечную вибрацию по ISO 16130:2015.
Практический первый шаг - провести анализ вибрационной нагрузки на вашем узле (амплитуда, частота, температура), выбрать подходящий фиксатор, соблюдая процедуру нанесения и подготовки поверхности, и затем запланировать пилотное испытание на нескольких образцах. Результаты испытания дадут уверенность, что выбранное решение предотвратит ослабление соединения на вашем оборудовании долгое время.