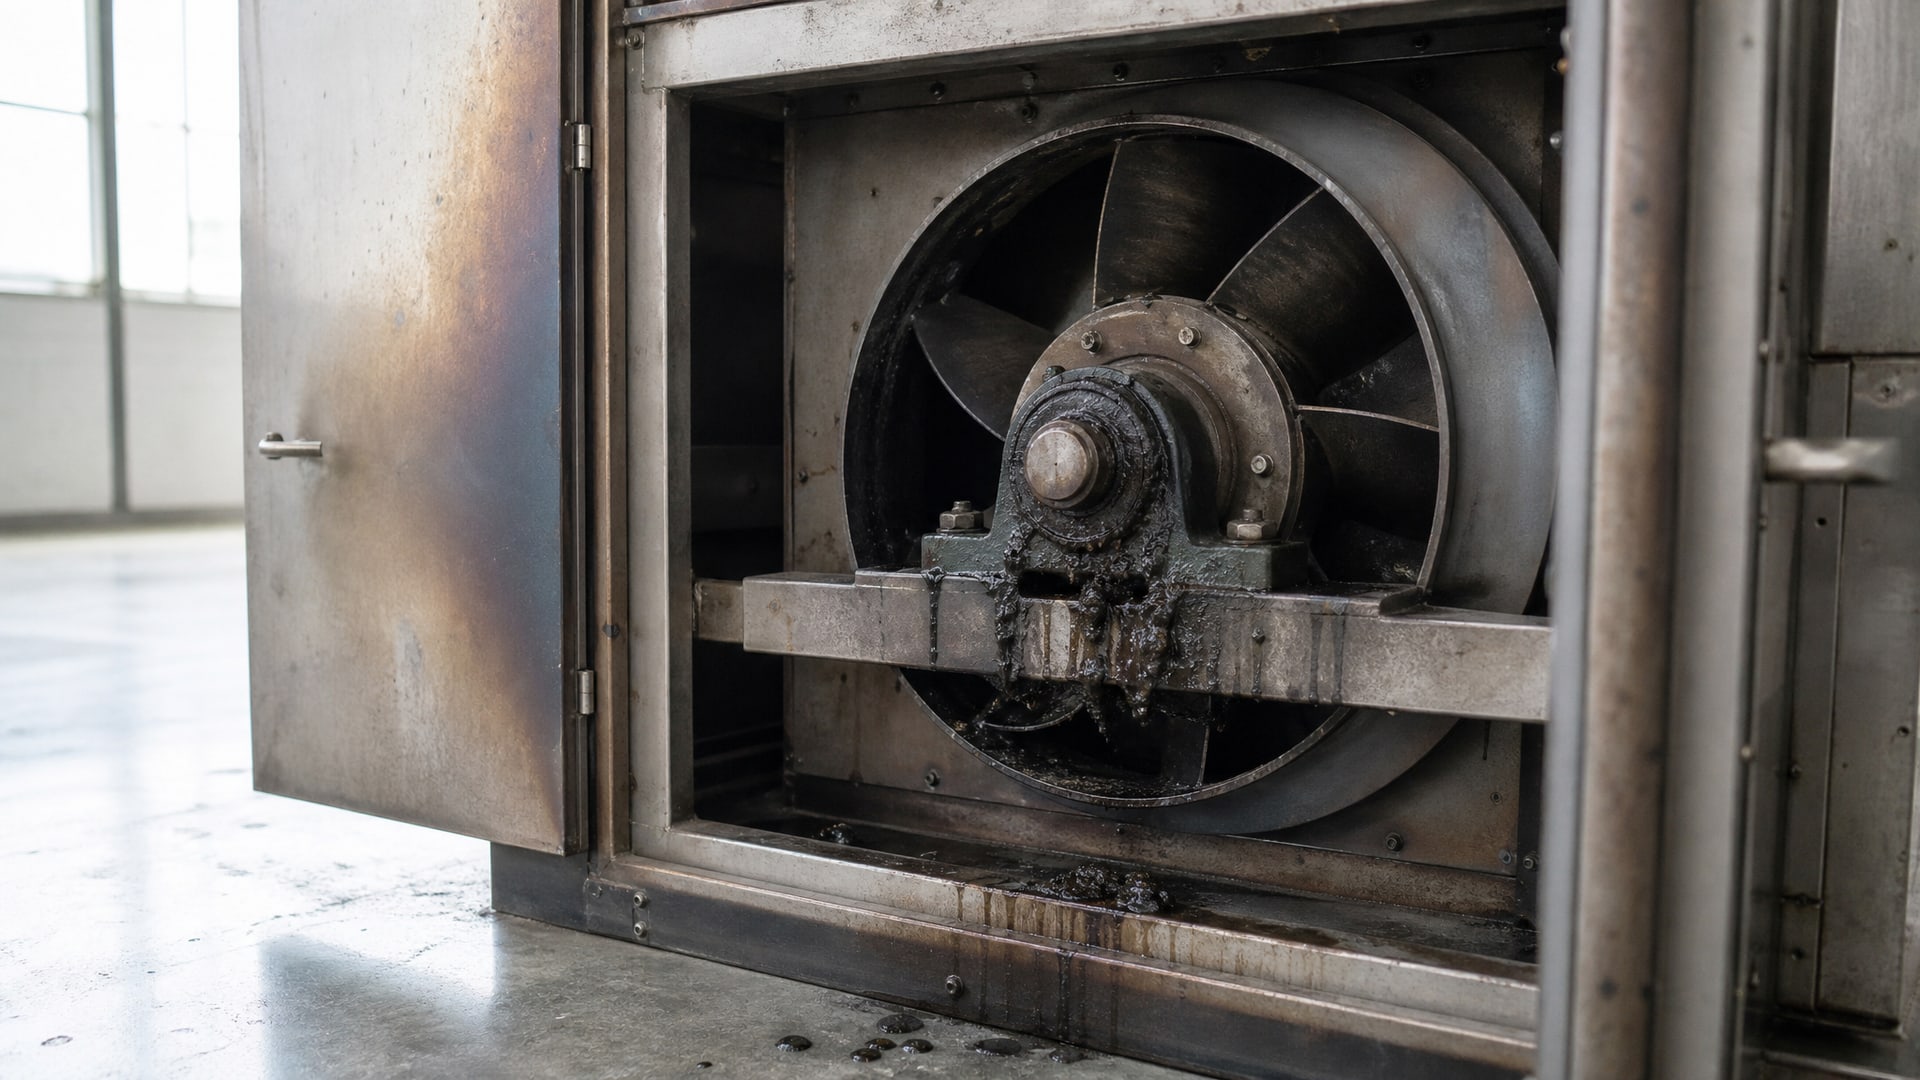
Выбор смазки для подшипников вентиляторов в сушильных печах часто становится камнем преткновения: узлы работают при температурах, которые обычная литиевая смазка не выдерживает, а следующая перезакладка может стоить остановкой оборудования. Полимочевинная смазка появилась именно как ответ на эту задачу - она держит +180°C и выше там, где литиевая начинает деградировать уже при +120–140°C. Вместе с тем полимочевина не универсальна: в холодных цехах или при необременительных режимах ее преимущества могут не оправдать стоимость. В этой статье разберем, чем они отличаются по сути, какие цифры стоят за этими различиями, и как правильно выбрать смазку для конкретного подшипника печи.
Статья нужна техническим специалистам, инженерам и закупщикам, которые отвечают за надежность оборудования в горячих цехах и хотят снизить количество аварийных остановок через правильный выбор смазочного материала.
Почему температурные диапазоны литиевой смазки не подходят для печей
Большинство стандартных литиевых смазок паспортизированы на диапазон -20…+120°C, но в реальной работе подшипника вентилятора сушильной печи температура может быть выше.
Литиевая смазка теряет стабильность уже при +120°C из-за свойств литиевого мыла - такой загуститель начинает размягчаться, смазка вытекает из узла, и подшипник остается без масляной пленки. Кроме того, на этом температурном уровне возрастает интенсивность окисления базового масла, что ускоряет появление нагара и загустевание остатков смазки в зазорах.
Для сушильных печей, где подшипник постоянно получает тепло от корпуса и от фрикционных потерь, выбор смазки должен основываться не на паспортной температуре печи, а на реальной рабочей температуре подшипника. Проверка показывает: если узел работает при +140°C и выше хотя бы 50% времени, литиевая смазка начинает терять эффективность, а ее остатки загрязняют и заклинивают механизм. На практике это означает необходимость перезакладки каждые 3–6 месяцев вместо 12–18 месяцев - и каждая остановка для обслуживания резко удорожает владение оборудованием.
Как устроена полимочевинная смазка и почему она работает в экстремальном тепле
Полимочевинная смазка отличается от литиевой уже на уровне загустителя.
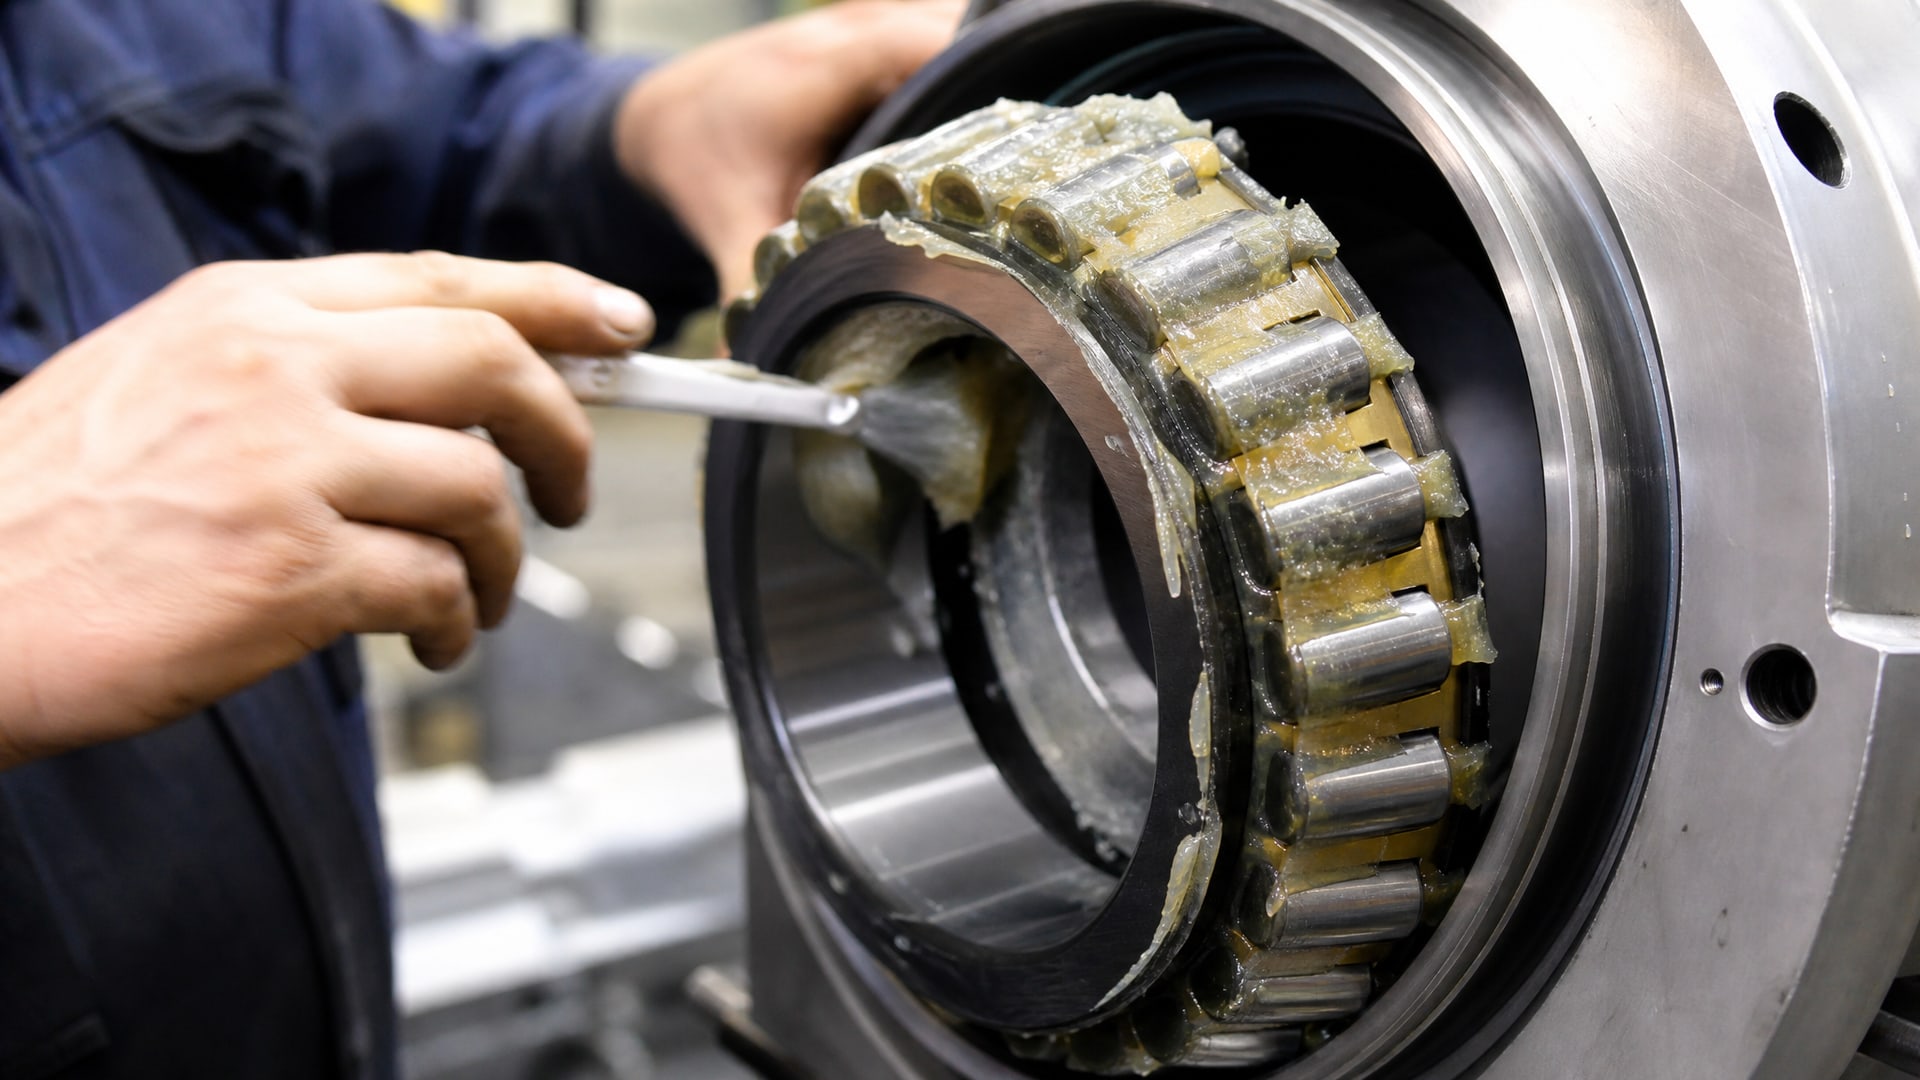
Если литиевая смазка - это система, где литиевое мыло (соль высших жирных кислот) распределена в минеральном масле, то полимочевинная строится иначе. Загуститель образуется в химической реакции между аминами и диизоцианатами, в результате чего возникает полимочевинная сетка, которая не размягчается при нагреве, а остается структурированной.
Эта полимочевинная сетка выдерживает значительно более высокие температуры: каплепадение полимочевинной смазки достигает около 260°C, что более чем на 60°C выше, чем у литиевой. Важнее то, что полимочевина не деградирует постепенно, как мыло: она сохраняет механическую стабильность и не дает смазке просто вытечь из подшипника. Базовое масло внутри полимочевинной смазки тоже часто синтетическое (полиальфаолефины или эфиры), что дает дополнительное преимущество: синтетическое масло окисляется медленнее, и вероятность образования нагара снижается в 1,5–2 раза.
Для подшипников вентиляторов сушильных печей эти два свойства - термостойкость структуры и устойчивость масла к окислению - становятся ключевыми. Если литиевая смазка начинает разлагаться в конце первого месяца работы при +180°C, полимочевинная сохраняет адгезию и не образует твердые осадки, которые бы забивали микрощели между телами качения и обойм.
Влагостойкость и поведение при контакте с конденсатом
В сушильных печах подшипник вентилятора часто находится на границе между горячей зоной и холодной: при остановке или во время холодного пуска температура резко падает, и на поверхности металла может выпасть конденсат.
Для смазки это критично: влага вызывает гидролиз присадок, ускоряет коррозию и может эмульгировать масло, превращая его в молочную кашу.
Полимочевинная смазка показывает значительно лучшую влагостойкость. По ASTM D1264 при 80°C полимочевинная смазка теряет менее 2% влаги за стандартный период испытания, тогда как обычная литиевая смазка теряет 5–10%. Эта разница кажется небольшой в цифрах, но на практике означает, что в герметичном подшипнике полимочевинная смазка сохранит масляную пленку даже после нескольких циклов конденсации, а литиевая может уже потерять защитные свойства.
Кроме того, полимочевинная смазка хорошо совместима с влажной средой, не разбухает и не размягчается при кратковременном контакте с водой - важно для печей, где мойка или влажная уборка рядом с оборудованием неизбежны. Литиевая смазка в таких условиях быстро теряет консистенцию и вымывается из узла.
Срок службы в герметичных и закрытых подшипниках
Один из главных аргументов в пользу полимочевинной смазки - ее долгий ресурс.
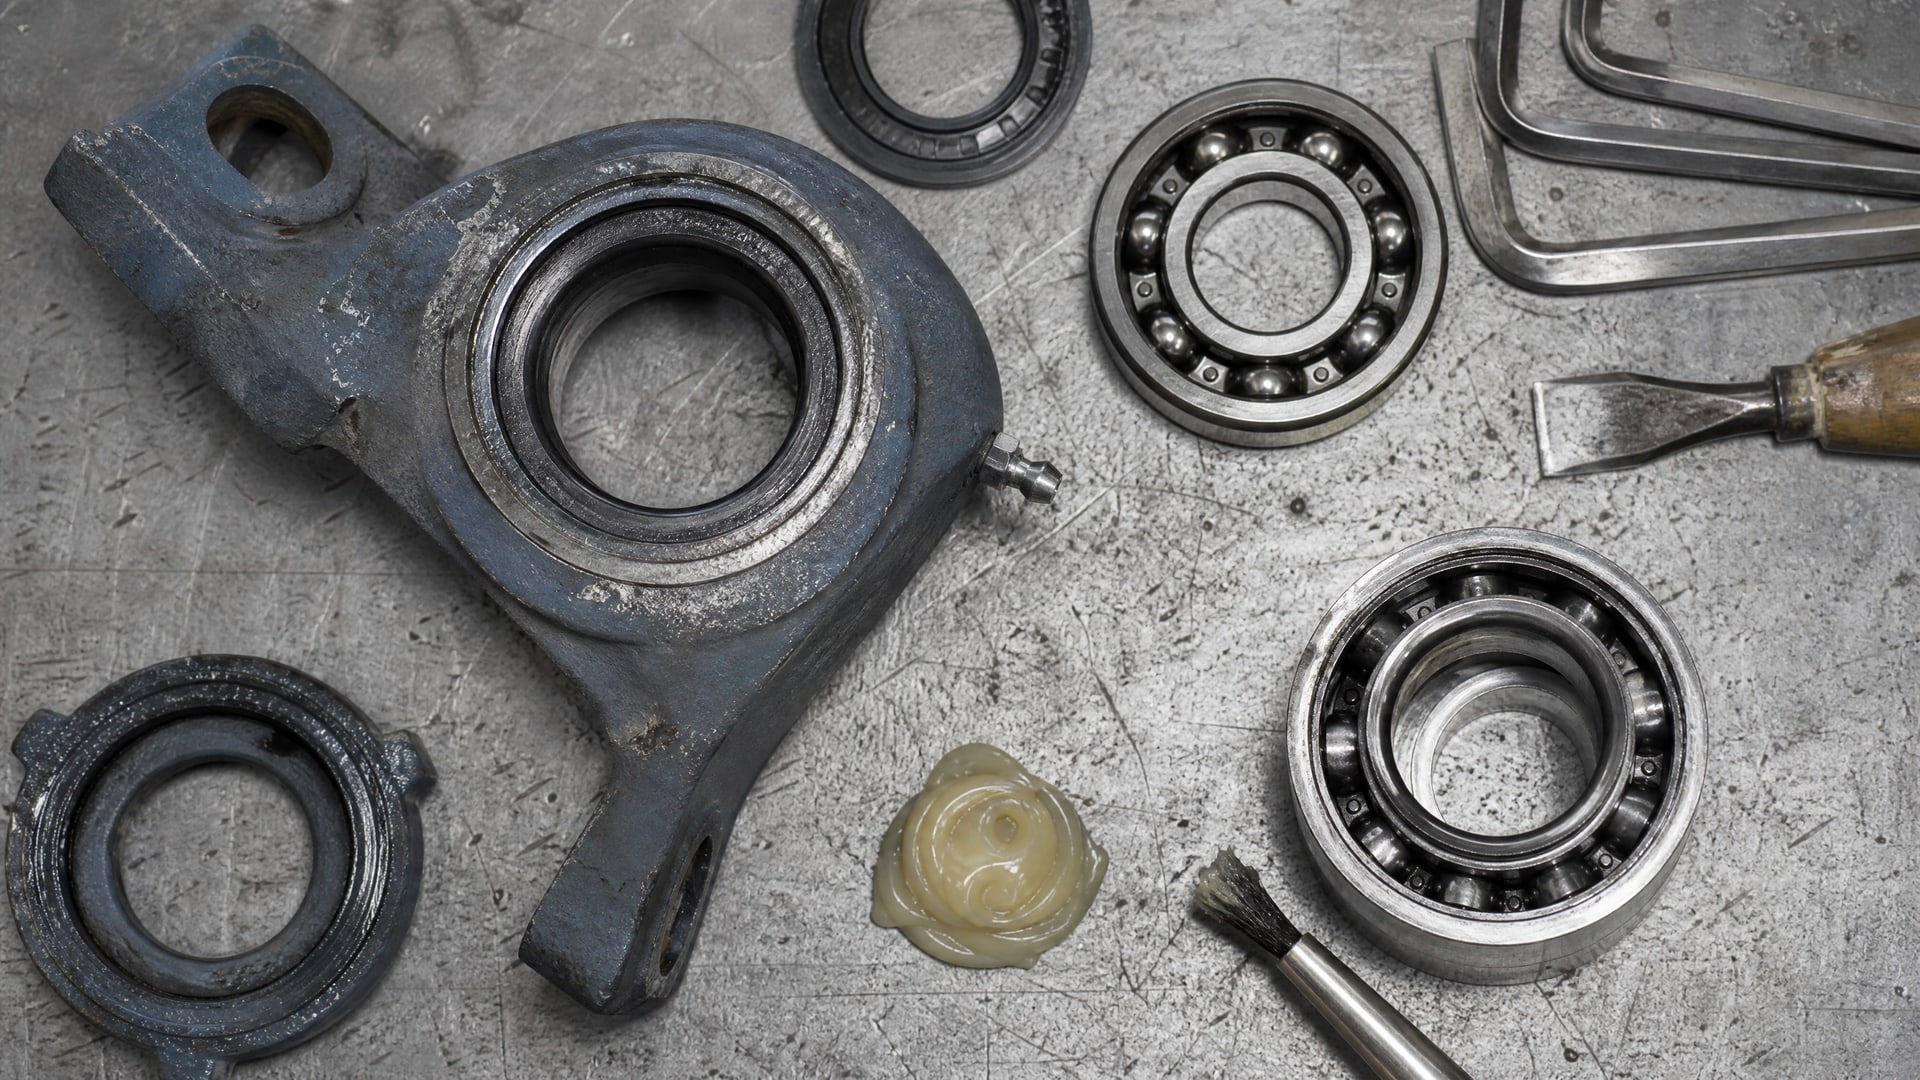
В герметичных подшипниках, где смазка не меняется в течение жизни узла, полимочевинная смазка обычно служит в 2–3 раза дольше, чем литиевая. Конкретно: для закрытых подшипников электродвигателей и вентиляторов срок службы полимочевинной смазки часто превышает 10 000 часов работы, тогда как литиевая при той же температуре выработает ресурс за 3 000–5 000 часов.
Эта цифра складывается из нескольких факторов. Во-первых, полимочевинный загуститель не окисляется: он не содержит эфирных связей, которые разрываются кислородом. Во-вторых, синтетическое масло внутри полимочевины (если оно используется) имеет намного более высокий индекс вязкости и сопротивляется окислению. В-третьих, полимочевинная смазка не выделяет водорастворимые продукты распада, которые ускоряли бы коррозию подшипника.
Для закупщика это означает следующее: замена полимочевинной смазки потребуется через 3–5 лет, а замена литиевой - через 1–2 года. Даже с учетом более высокой стоимости полимочевины стоимость владения оборудованием (цена смазки плюс трудозатраты на перезакладку) снижается на 30–50%.
Когда литиевая смазка остается лучшим выбором
Несмотря на преимущества полимочевины, существуют сценарии, где обычная качественная литиевая смазка остается оптимальным решением.
Во-первых, если подшипник вентилятора работает при температурах не выше +100–110°C и есть возможность регулярного обслуживания, литиевая смазка справится с задачей, и ее меньшая стоимость даст экономию. Во-вторых, если требуется совместимость со старыми составами (например, смазка уже много лет используется на оборудовании), переход на полимочевину может потребовать полной промывки узла из-за несовместимости загустителей.
Источники отмечают: литиевая смазка подходит, если нет экстремального нагрева, постоянной влаги и очень высоких скоростей. Для медленных, тяжело нагруженных узлов при умеренной температуре она даже имеет преимущество - более предсказуемое поведение, шире база данных по долгосрочной совместимости с конкретными материалами подшипников.
Однако в сушильных печах, где температура легко достигает +150–180°C, где подшипник крутится на значительной скорости и где интервалы между плановыми обслуживаниями дороги, полимочевинная смазка становится практически неизбежным выбором. Экономия на смазке здесь оборачивается потерями из-за внеплановых остановок, отказа подшипника и, в худшем случае, повреждения вала.
Влияние класса NLGI на выбор для вентиляторов печей
Класс NLGI (консистенция смазки) - это отдельный параметр, который влияет на способность смазки оставаться на месте и защищать контактные пары.
Для большинства промышленных применений, включая подшипники вентиляторов, рекомендуется NLGI 2 - это средняя консистенция, которая хорошо держится в подшипнике при вращении и не вытекает в щели.
Для сушильных печей выбор NLGI 2 критичен: если взять слишком мягкую смазку (NLGI 1 или 0), она будет быстро вытекать из узла, и подшипник окажется без защиты. Если выбрать слишком жесткую (NLGI 3 или 4), смазка не проникнет в микрощели, останется в виде сухих корок и не сможет отводить тепло. Полимочевинные смазки с классом NLGI 2 специально разработаны для этого баланса: они достаточно жесткие, чтобы не вытечь, но достаточно мягкие, чтобы распределиться и остыть узел.
При выборе полимочевинной смазки для высокотемпературных подшипников нужно всегда уточнять, что это именно NLGI 2, а не другой класс. Некоторые поставщики делают полимочевины с NLGI 1,5 для экстремально высоких скоростей, но для вентилятора печи это может быть критично: тонкий слой не обеспечит адгезию при нагреве.
Совместимость и правила замены смазки при переходе
Один из самых распространенных ошибок - попытка смешивания старой смазки с новой.
Когда закупщик получает полимочевинную смазку и находит в подшипнике остатки литиевой смазки, возникает соблазн просто долить нового состава. Делать этого категорически нельзя.
Причина в том, что полимочевинный загуститель не совместим с литиевым мылом: они образуют нерастворимые комплексы, которые закупоривают микрощели подшипника и даже могут вызвать его заклинивание. При перемешивании также нарушается адгезия обоих составов - ни один из них не может нормально защищать металл.
При переходе с одной смазки на другую источники рекомендуют полную замену. Алгоритм следующий: остановить оборудование, разобрать подшипниковый узел (если конструкция позволяет), вынуть старую смазку вручную или мягкой щеткой, протереть узел чистой тканью (очень важно не оставить остатков), дать высохнуть несколько часов, а затем заложить новую смазку. Если узел герметичен и закрыт, требуется обращение к производителю или квалифицированной мастерской.
Смешивание натриевой и литиевой смазок также названо недопустимым. Однако полимочевинная смазка совместима со многими типами синтетических составов - важно всегда проверить совместимость в технической документации перед применением.
Низкозольная полимочевинная смазка: особенность для печей без нагара
В некоторых сушильных печах, особенно в пищевой промышленности или в производстве светочувствительных материалов, критична чистота: образование нагара или золы внутри печи может загрязнить продукцию или ускорить отложение загрязнений на вентиляторе.
Для таких случаев используют низкозольные полимочевинные смазки.
Низкозольность достигается за счет пакета присадок с минимальным содержанием металлосодержащих компонентов. Обычные смазки содержат различные металлсодержащие противоокислители и антикоррозионные присадки, которые при нагреве выше +150°C могут оставлять минеральные остатки. Низкозольные смазки такие остатки практически не дают. По данным, низкозольная полимочевинная смазка теряет менее 0,5% золы при нагреве до +200°C - это в десятки раз ниже, чем обычная смазка.
Для сушильной печи, где вентилятор крутится в горячем воздухе и любые микрочастицы золы будут выноситься потоком, выбор низкозольной полимочевины становится очень практичным. Она не только защищает подшипник дольше, но и поддерживает в чистоте воздухопровод и внутренние поверхности печи.
Высокотемпературная полимочевинная смазка: пределы применения
В крайних случаях, когда подшипник вентилятора печи работает при температурах выше +180°C или даже приближается к +200°C, требуется высокотемпературная полимочевинная смазка.
Такие составы дополнительно стабилизированы пакетом присадок, работающих именно в диапазоне +180–200°C и выше.
Однако здесь важно понимать, что даже полимочевина имеет пределы. При +200°C и выше начинает происходить термическое разложение синтетического масла (даже эфирного или полиальфаолефина), и смазка неизбежно теряет ресурс. В таких условиях полимочевинная смазка может держать узел живым, но интервалы между заменами могут сократиться с нескольких лет до 1–2 лет. Если температура переходит за +220–240°C, становится вопрос о переходе на масляное смазывание (центральная система смазки, шприцевая подача) вместо пластичной смазки.
Для подшипников вентиляторов печей в диапазоне +160–180°C высокотемпературная полимочевина служит хорошим компромиссом: она выдержит пиковые температурные всплески, сохранит адгезию и не потребует переналадки системы смазывания.
Часто задаваемые вопросы
В чем главная разница между полимочевиной и литиевой смазкой для подшипников печи?
Полимочевинная смазка держит +180°C и выше благодаря полимочевинному загустителю, который не размягчается при нагреве (температура каплепадения ~260°C). Литиевая смазка работает в диапазоне +120–140°C и начинает деградировать при более высоких температурах. Для сушильных печей, где подшипник постоянно горячий, полимочевина служит дольше и надежнее.
Можно ли смешивать литиевую смазку с полимочевинной в одном подшипнике?
Нет, это категорически запрещено. Полимочевинный загуститель не совместим с литиевым мылом - они образуют комплексы, которые могут заклинить подшипник. При замене смазки нужна полная перезакладка: старую смазку удалить полностью, узел протереть, и только затем заложить новую смазку.
Какой класс NLGI выбрать для вентилятора печи: NLGI 1 или NLGI 2?
Для вентиляторов печей рекомендуется NLGI 2 - это стандартная консистенция, которая хорошо держится в узле и не вытекает при вращении. NLGI 1 слишком мягкая и быстро вытечет, NLGI 3 и выше слишком жесткие и не проникнут в микрощели. NLGI 2 обеспечивает оптимальный баланс.
Полимочевинная смазка действительно служит в 2–3 раза дольше литиевой?
Да, в герметичных подшипниках, работающих при +150°C и выше, полимочевина обычно служит в 2–3 раза дольше. Для закрытых подшипников вентиляторов печей срок службы полимочевины часто превышает 10 000 часов, тогда как литиевая выработает ресурс за 3 000–5 000 часов. Это связано с устойчивостью полимочевины к окислению и сохранением структуры при нагреве.
Нужна ли низкозольная полимочевинная смазка, если в печи не требуется чистота пищевого класса?
Не всегда. Низкозольная смазка нужна, если золистые остатки могут загрязнить продукцию или отложиться на деталях печи. Для общепромышленных печей обычная полимочевинная смазка подойдет. Однако в пищевой, фармацевтической промышленности и при производстве светочувствительных материалов низкозольность критична.
Заключение
Полимочевинная смазка - это не волшебная панацея, а рациональный выбор для конкретных условий. Для подшипников вентиляторов сушильных печей, где температура устойчиво превышает +120°C, где требуется долгий интервал между обслуживаниями и где влага может попадать в узел, полимочевина показывает серьезное преимущество перед литиевой смазкой. Ее температурный диапазон, влагостойкость и долгий ресурс (в 2–3 раза выше в герметичных подшипниках) оправдывают более высокую стоимость через снижение количества внеплановых остановок и перезакладок.
Если ваше предприятие уже эксплуатирует вентиляторы печей и сталкивается с выходом подшипников раньше планового срока, первое, что нужно проверить - температура самого подшипника (не воздуха в печи, а металла узла). Если она выше +130–140°C, переход на полимочевинную смазку с полной заменой старого состава станет инвестицией в надежность, а не расходом. Консультируйтесь со своим поставщиком смазочных материалов о совместимости новой смазки с материалами подшипника вашего конкретного вентилятора - не все полимочевины одинаковы, и правильный выбор по параметрам (NLGI, температурный диапазон, низкозольность) критичен для результата.