Выбор анаэробного фиксатора резьбы часто сводят к простому правилу: покупай по размеру болта. На практике это приводит к отказам - материал не затвердевает вовремя, герметичность теряется, люфт остается. Причина в одном: стандартные фиксаторы рассчитаны на микроскопические зазоры около 0,25 мм, а превышение этого порога резко удлиняет отверждение и снижает прочность соединения.
Правильный выбор фиксатора резьбы начинается с измерения реального радиального зазора между витками, а затем проверки паспортных характеристик материала. Статья покажет, как не ошибиться при подборе, когда нужен активатор и какие параметры смотреть в технических данных.
Почему размер зазора - критический фактор выбора
Анаэробные фиксаторы полимеризуются в отсутствие кислорода, в тонком слое между витками резьбы.
Чем меньше зазор, тем быстрее исключается кислород, тем раньше начинается реакция. При увеличении зазора металлические поверхности находятся дальше друг от друга, кислород заполняет больший объем, и скорость отверждения падает.
Для типового состава рекомендуемый зазор составляет примерно 0,25 мм (0,010 дюйма). Это означает, что если радиальный зазор между болтом и отверстием в гайке или деталь достигает этого значения, материал начнет фиксировать резьбу за 5-10 минут при комнатной температуре. Когда же зазор возрастает до 0,5 мм (0,020 дюйма), время фиксации растягивается до 30-60 минут, а полное отверждение может занять несколько часов.
Производители четко указывают максимально допустимый зазор в паспортных данных. Например, один состав рекомендуется для размеров M12 при зазоре 0,15 мм, а для M36 допускается зазор 0,25 мм. Это не просто цифры - это гарантия того, что материал достаточно быстро создаст надежную фиксацию в указанных условиях. Превышение паспортного зазора означает неполную полимеризацию и потерю герметичности даже после того, как соединение «казалось бы» затвердело.
Как измерить радиальный зазор и подобрать фиксатор
Радиальный зазор - это расстояние между поверхностью болта и стенкой отверстия, измеренное в плоскости, перпендикулярной оси.
Не следует путать его с номинальным допуском; реальный зазор может быть больше, если резьба износилась или деталь была неправильно обработана.
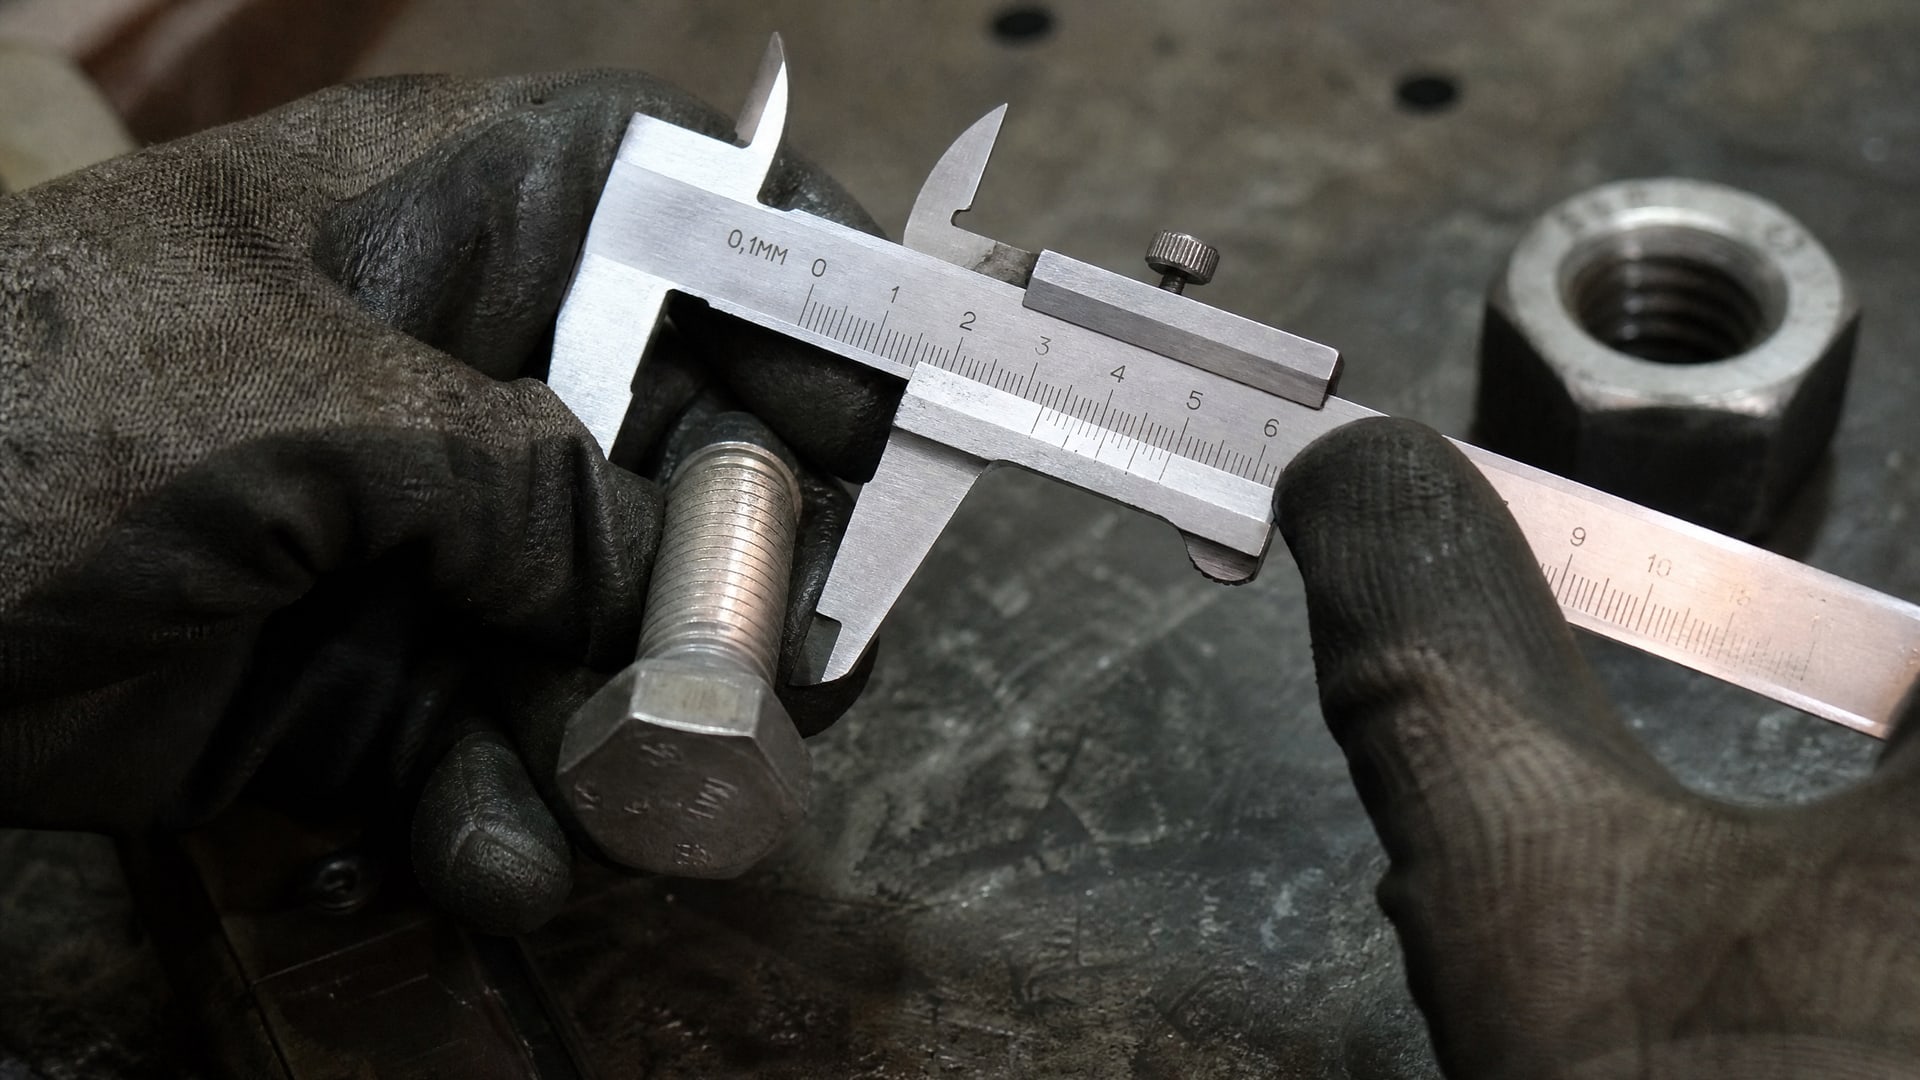
Для измерения используют:
Штангенциркуль - измеряют диаметр болта и диаметр отверстия, вычитают и делят разницу на два;
Специальные щупы или микрометр - прямое измерение зазора между витками в местах соединения;
Визуальный контроль - когда болт свободно вращается в отверстии, это верный признак увеличенного зазора.
После измерения зазор сравнивают с паспортными данными фиксатора. Если реальный зазор меньше паспортного, материал гарантированно сработает за время, указанное в техническом листе. Если же зазор близок к максимальному или превышает его, нужно либо использовать состав с большей gap fill-способностью (заявленный допуск на зазор), либо добавить в процесс активатор.
При большом люфте в соединении важна также соосность: перекос двух деталей еще больше увеличивает локальные зазоры, нарушает равномерность заполнения, и отверждение становится неполным. Перед нанесением фиксатора убедитесь, что болт и отверстие максимально отцентрированы.
Когда нужен активатор и как его применять
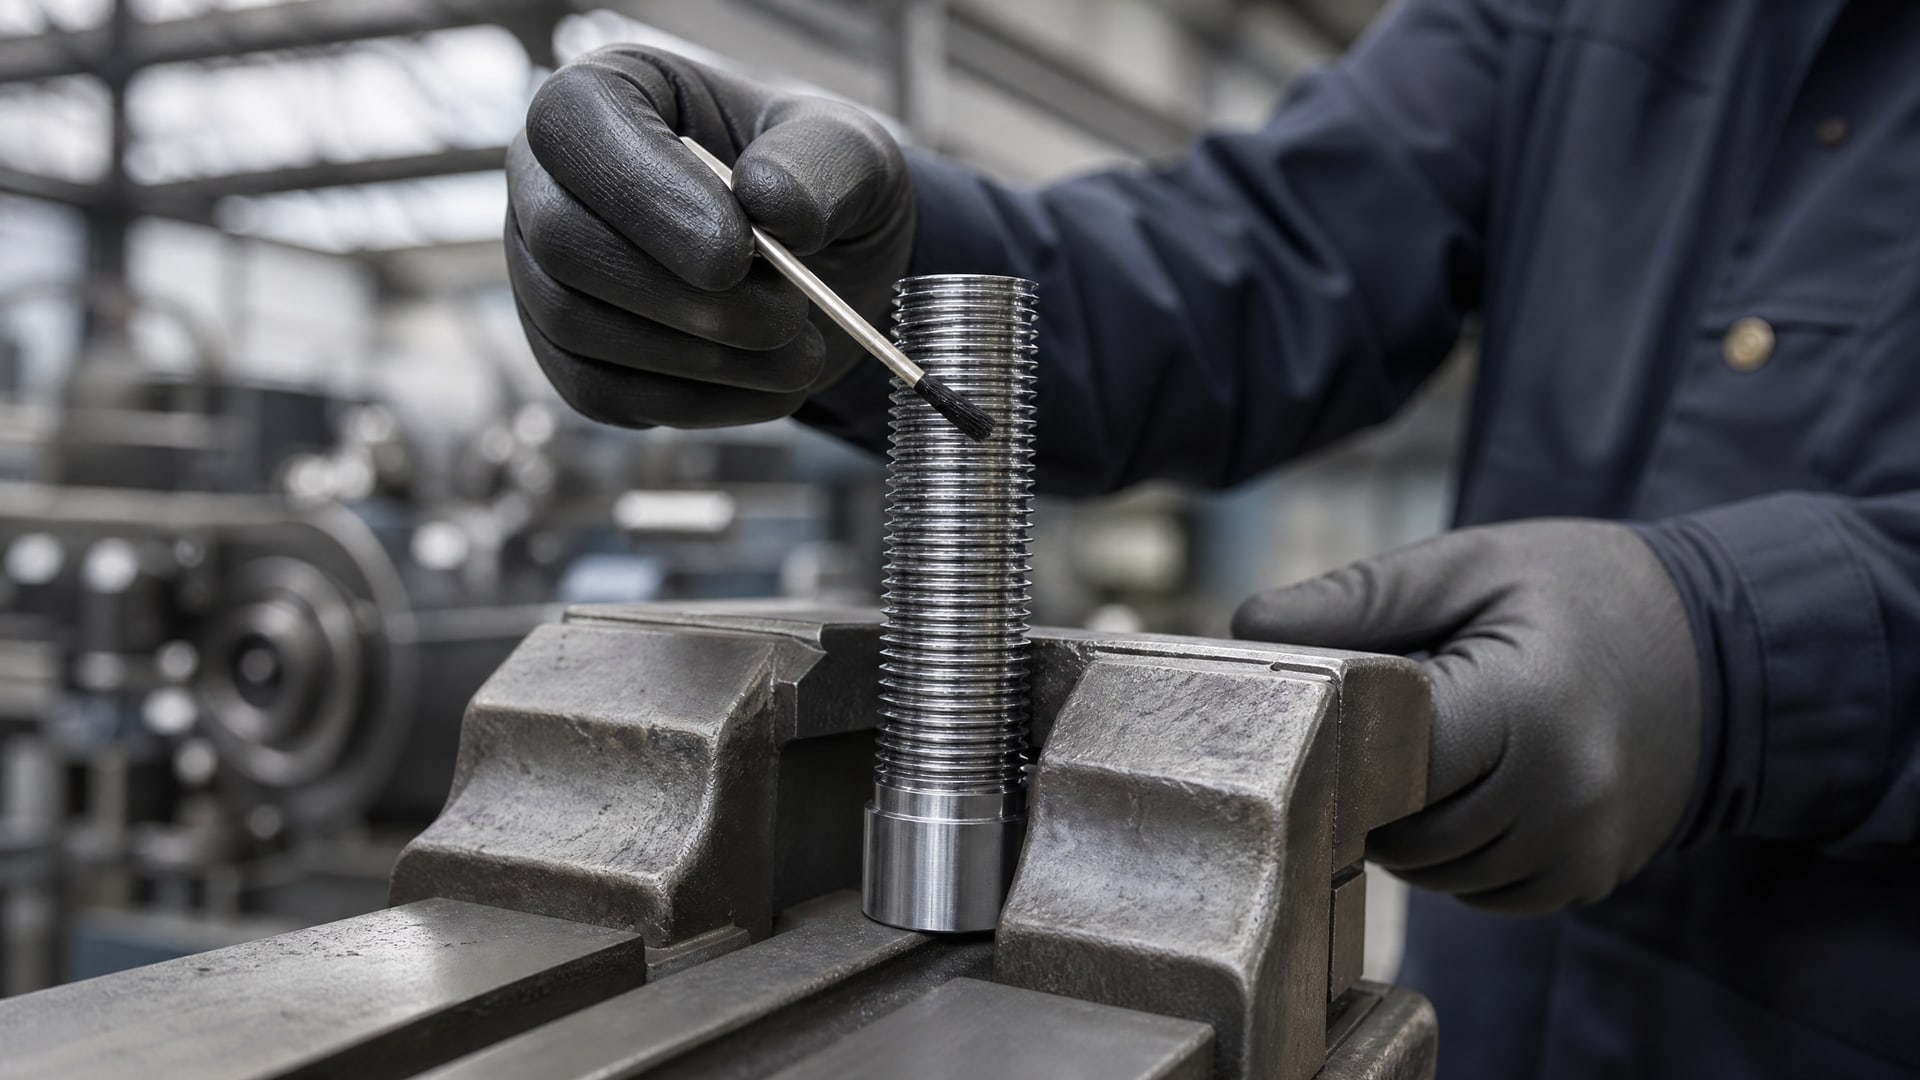
Активатор (или праймер) - это катализатор, ускоряющий полимеризацию анаэробного материала.
Главное правило: если радиальный зазор превышает 0,005 дюйма (примерно 0,127 мм), активатор существенно улучшает результат.
При большом зазоре молекулы металла медленнее заполняют воздушное пространство, и без催化 (催化) ускорителя кислород слишком долго остается в зазоре. Активатор наносят тонким слоем на одну из поверхностей (обычно на болт или внутреннюю стенку отверстия) непосредственно перед нанесением фиксатора. Время высыхания активатора обычно составляет 30 секунд -1 минуту; после этого наносят саму смазку.
При применении активатора время фиксации сокращается с 30-60 минут до 5-15 минут даже при крупных зазорах. Однако активатор добавляет в процесс дополнительный шаг и требует точного соблюдения последовательности операций. Использовать активатор или нет - решение принимают на основе паспортных рекомендаций производителя и реального зазора в конкретном соединении.
Типичный диапазон температур, в котором работают активаторы, составляет -55 °C до +150 °C в стандартных вариантах, но встречаются и специализированные составы для более высоких температур. Это важно учитывать, если соединение будет эксплуатироваться в экстремальных условиях.
Выбор фиксатора для вал-втулочных и подобных соединений с высокой температурой
В промышленности часто встречаются соединения вала и втулки, где требуется фиксация при больших зазорах и одновременно высокая температурная стойкость.
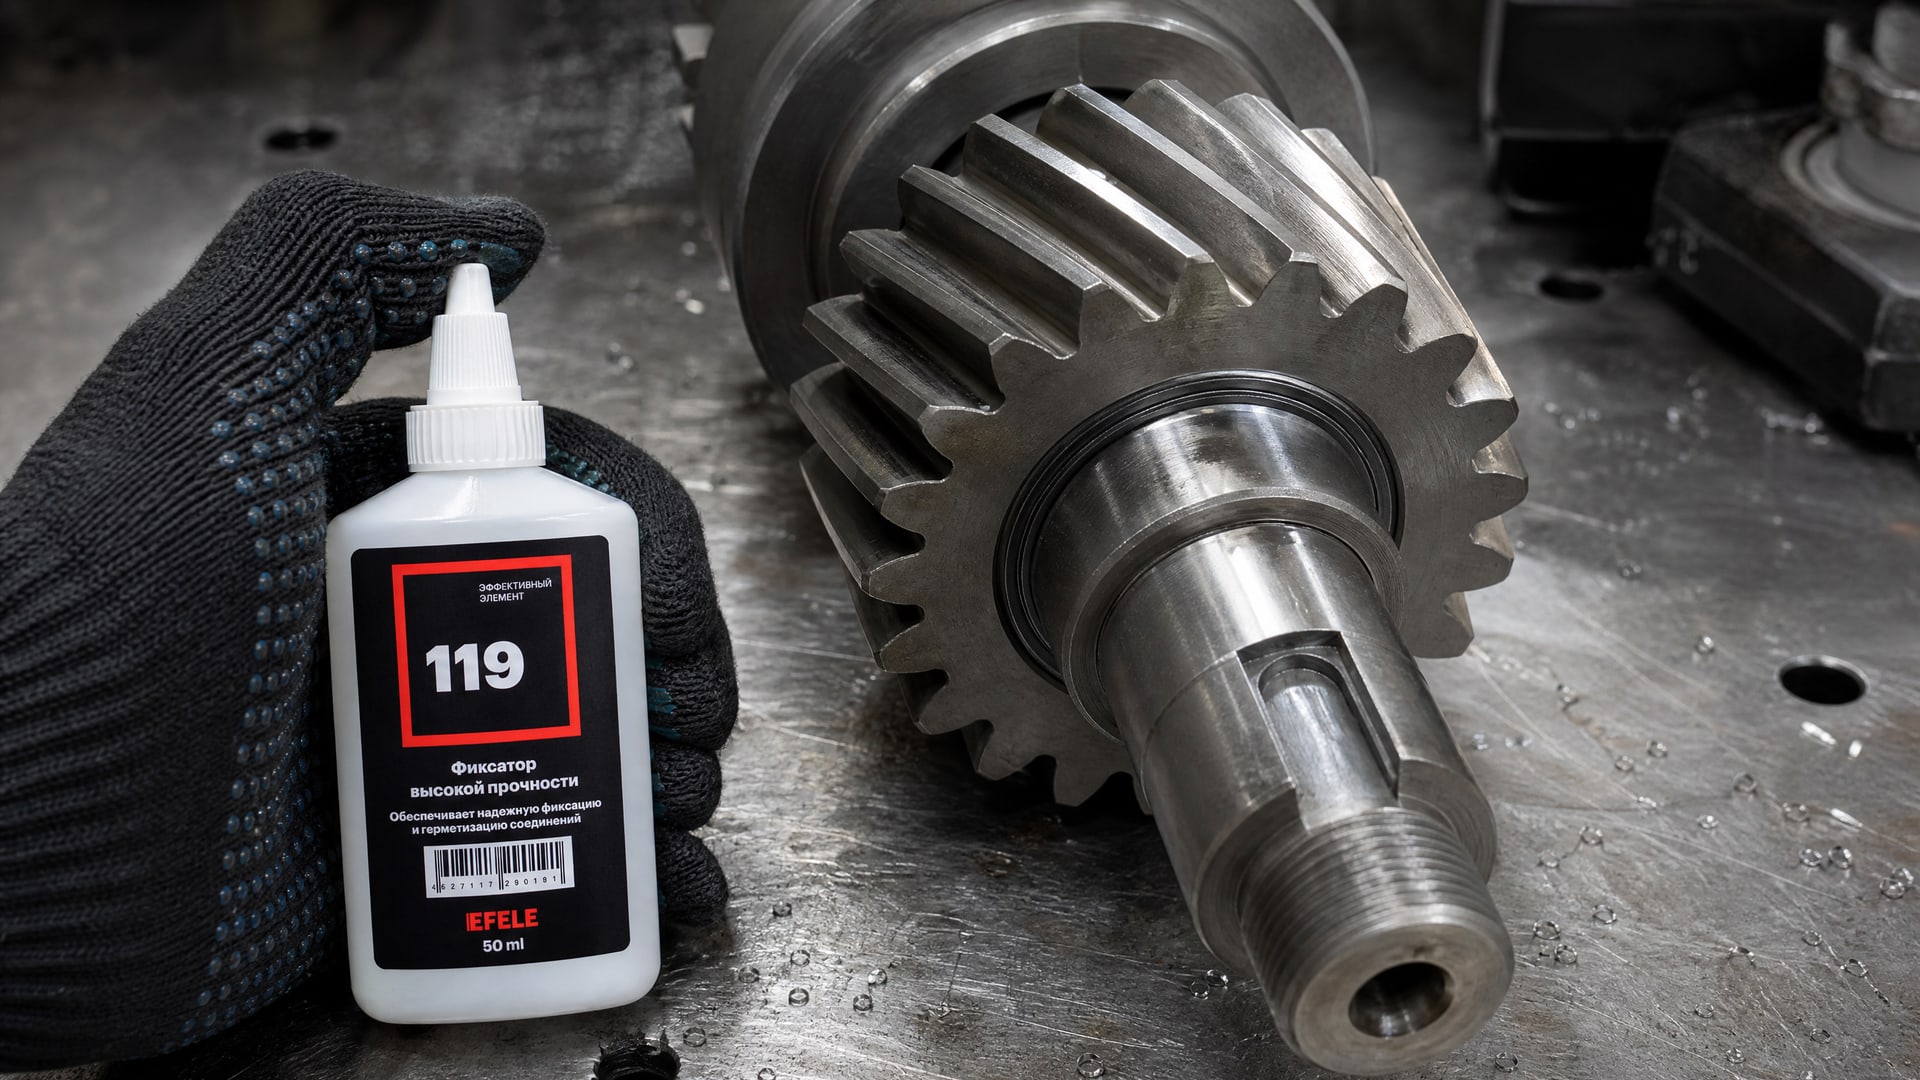
Типовой пример - фиксация шкивов, шестерен, муфт на валах в условиях, где материал должен выдерживать нагрев до +150 °C и выше.
Стандартные фиксаторы теряют эффективность при долгом нагреве: полимер начинает размягчаться, люфт восстанавливается. Для таких случаев производители предлагают составы с повышенной термостойкостью. На практике закупщики и инженеры выбирают материалы, гарантирующие фиксацию резьбы при температурах до +150 °C и обеспечивающие, в то же время, достаточное время полимеризации даже при зазоре 0,3 мм. Для фиксации вал-втулочных соединений с такими параметрами рекомендуется проверять паспортные данные на предмет верхнего температурного предела и допустимого зазора одновременно. EFELE 119 (анаэробный клей) специально разработан для фиксации вал-втулочных соединений с большими зазорами (до 0,3 мм) и в условиях высоких температур (до +280 °C), что значительно расширяет возможности применения в горячих цехах и на подвижных узлах оборудования.
Частые ошибки при выборе фиксатора резьбы
Первая ошибка - ориентировка только на диаметр болта.
Продавец или рекомендация часто звучит так: «для M12 берите вот этот фиксатор». Но M12 - это только номинальный размер; реальный зазор в конкретном соединении может быть совершенно иным. Два M12 болта в разных отверстиях могут иметь зазоры 0,1 мм и 0,4 мм. Первый затвердеет за 5 минут, второй - за 45. Поэтому первый шаг - всегда измерить.
Вторая ошибка - уверенность, что жидкий фиксатор лучше подходит для больших зазоров. Жидкость дольше остается текучей и может растекаться, но это не гарантирует полную полимеризацию в крупном зазоре. Напротив, жидкий состав рассчитан на тонкий шов; при большом зазоре он часто размазывается по поверхностям, и полимер не образует достаточно прочного мостика между витками.
Третья ошибка - компенсация большого люфта большим количеством материала. Излишек фиксатора не решает проблему медленного отверждения; он просто размазывается вокруг резьбы, образуя «наплыв», который затем нужно удалять. Прочность фиксации от этого не возрастает.
Четвертая ошибка - использование фиксатора как инструмента ремонта изношенной резьбы. Если витки резьбы сбиты, материал не восстановит их форму. Анаэробный фиксатор может лишь заполнить зазоры между существующими витками; превратить разбитую резьбу в новую он не может.
Пятая ошибка - игнорирование паспортных ограничений. Если производитель указывает максимальный зазор 0,25 мм, это не означает, что 0,3 мм «почти то же самое». При 0,3 мм вы рискуете получить недоотвержденный материал, и через месяц соединение ослабится.
Таблица: как подобрать фиксатор по зазору
| Радиальный зазор | Рекомендуемые действия | Примерное время фиксации | Допуск-допускается ли без активатора |
|---|---|---|---|
| До 0,1 мм (0,004 дюйма) | Стандартный фиксатор, активатор не обязателен | 3-7 минут | Да |
| 0,1-0,2 мм | Стандартный фиксатор, активатор желателен при T < 15 °C | 8-15 минут | Да, но лучше с активатором |
| 0,2-0,3 мм | Фиксатор с допуском на 0,25-0,3 мм, активатор рекомендован | 15-30 минут | Желательно |
| 0,3-0,5 мм (до 0,020 дюйма) | Специальный состав с gap fill-способностью, активатор обязателен | 30-60 минут | Обязательно |
| Свыше 0,5 мм | Фиксатор требует проверки паспортных данных или переход на другой тип материала | Более 60 минут | Требуется консультация производителя |
Таблица показывает ориентировочные значения; точные цифры нужно брать из паспортных данных конкретного продукта.
Техническая спецификация: на что смотреть в паспорте
Когда вы получили каталог или техническое описание фиксатора, обратите внимание на следующие параметры:
Максимальный допустимый зазор - это верхний предел gap fill. Если не указано, предположите 0,25 мм как стандарт.
Время фиксации (breakaway time) - обычно дается при стандартных условиях (20 °C, зазор около 0,15-0,2 мм). Если ваш зазор больше, время удваивается или утраивается.
Полное отверждение (full cure) - время, через которое соединение достигает максимальной прочности. Обычно это 24 часа, но может варьироваться.
Диапазон рабочих температур - минимум и максимум, при которых фиксатор сохраняет свойства. Типично от -55 °C до +150 °C, но есть составы до +280 °C.
Испытания по стандартам ISO 10964 или ISO 10123 - это гарантирует, что продукт проверен на момент отворачивания (breakaway torque) и сдвиговую прочность (shear strength).
Допуск к пищевым контактам (NSF H1) - если соединение находится в пищевой машине и может случайно соприкасаться с едой, материал должен быть сертифицирован.
Если два фиксатора имеют одинаковое время фиксации, но один допускает зазор 0,2 мм, а другой -0,3 мм, второй более универсален для вашего оборудования. При равной цене выбирайте вариант с большим допустимым зазором.
Часто задаваемые вопросы
Какой допуск на зазор считается нормальным для анаэробного фиксатора?
Нормальный (стандартный) допуск - это зазор до 0,25 мм при применении без активатора. При соблюдении этого ограничения фиксатор затвердевает за 5-15 минут. Если зазор в вашем соединении находится в этом диапазоне, можно обойтись без активатора. Для зазоров 0,25-0,5 мм нужно проверять паспортные данные конкретного состава и рассмотреть применение активатора.
Можно ли использовать один фиксатор для разных диаметров болтов?
Да, если радиальные зазоры в этих соединениях укладываются в допустимый диапазон фиксатора. Например, болт M10 с зазором 0,15 мм и болт M20 с зазором 0,2 мм оба подойдут для стандартного фиксатора. Однако нельзя применять один и тот же материал, если в одном соединении зазор 0,1 мм, а в другом -0,4 мм; для второго нужен состав с большей gap fill-способностью.
Как определить, полностью ли затвердел анаэробный фиксатор?
Основной признак - прекращение легкого разворачивания болта руками. Когда материал начинает удерживать резьбу и требуется ощутимое усилие для поворота, фиксация заработала. Полное отверждение (когда достигается максимальная прочность) обычно происходит через 24 часа при комнатной температуре, но первичная фиксация наступает в течение указанного в паспорте времени (5-60 минут в зависимости от зазора).
Что будет, если нанести фиксатор на резьбу с люфтом больше 0,5 мм?
При таком люфте отверждение значительно замедлится (более 60 минут), а полимер может не достичь достаточной прочности. Соединение будет ненадежным; под вибрацией или нагрузкой болт может ослабнуть даже спустя несколько дней после нанесения. Кроме того, излишек материала попадет в окружающие полости и создаст грязь. Для таких зазоров нужно выбирать специальные составы с гарантированной gap fill-способностью, указанной в паспорте для таких размеров.
Нужен ли активатор при температуре ниже 10 °C?
Да, активатор особенно полезен при низких температурах, так как естественное отверждение замедляется. Если радиальный зазор превышает 0,005 дюйма (0,127 мм) и температура окружающей среды ниже 15 °C, использование активатора сократит время фиксации с 30-60 минут до 10-20 минут и повысит надежность. Даже при зазорах менее 0,1 мм активатор ускорит процесс в холодных условиях.
Заключение
Выбор анаэробного фиксатора резьбы для соединения с зазором - это не выбор по внешнему виду тубика и не совет продавца по диаметру болта. Это техническое решение, основанное на измерении реального радиального зазора, проверке паспортных данных и, часто, применении активатора. Стандартные составы работают при зазорах до 0,25 мм; превышение этого порога удлиняет отверждение и снижает прочность. Для больших зазоров нужно убедиться, что паспорт допускает такой размер, и использовать активатор для ускорения полимеризации.
Практический следующий шаг: измерьте радиальный зазор в ваших соединениях штангенциркулем или щупом, найдите паспортные данные фиксатора, убедитесь, что допустимый зазор в документе равен или больше вашего реального зазора, и при необходимости добавьте активатор в процесс. Такой подход исключит ошибки выбора и гарантирует надежную фиксацию резьбы в первый раз.