Попадание смазки в пищевой продукт - не просто нарушение гигиены, а ситуация, которая влечет за собой отзывы с полок, штрафы и репутационный урон. Одновременно пищевые производства не могут работать без смазочных материалов: узлы качения, направляющие, муфты требуют защиты от износа. Выход - не отказ от смазки, а ее правильный выбор и применение в соответствии с международными и российскими стандартами пищевой безопасности.
В этой статье мы разберем, как выбрать смазку с учетом требований аудита по HACCP, какие документы запрашивать у поставщика и какие конструктивные решения минимизируют риск контакта смазочного материала с продуктом. Материал предназначен для технических специалистов, инженеров и закупщиков, отвечающих за безопасность производства.
Стандарты пищевой безопасности для смазочных материалов
Выбор смазки для пищевого производства регулируют несколько параллельных нормативных систем.
Каждая проверяет разные стороны: допуск вещества, производственный процесс, техрегламент ЕАЭС и соответствие системе управления безопасностью пищевой продукции.
ISO 21469 - основной международный стандарт, который оценивает не только состав смазки, но и производственные процессы на заводе производителя. Он охватывает контроль сырья, исключение перекрестного загрязнения, санитарную чистоту производства, прослеживаемость партий, маркировку и документацию. Смазка с ISO 21469 считается более надежным выбором для аудита, чем продукт только с NSF-регистрацией.
NSF H1, H2, H3 - допуски, которые классифицируют смазки по режиму контакта с пищей. H1 разрешает использование в зонах с возможным случайным контактом (пороговое содержание - до 10 ppm в конечном продукте); H2 предназначен для оборудования без контакта; H3 - для консервации и защиты от коррозии перед пуском оборудования, требует удаления перед запуском. На линиях фасовки и упаковки, в молочном и мясном производстве, в кондитерском деле используют именно H1.
ТР ТС 030/2012 - техрегламент Евразийского экономического союза, который определяет требования к смазочным материалам, маслам и специальным жидкостям на территории России, Беларуси, Казахстана и других стран. Декларация соответствия этому техрегламенту должна быть у поставщика смазки.
ГОСТ Р ИСО 22000-2019 - российский стандарт системы менеджмента безопасности пищевой продукции (аналог Hazard Analysis and Critical Control Point, HACCP). Он требует документированного обоснования безопасности всех материалов, контактирующих с пищей, включая смазки. На практике это означает, что в HACCP-плане вашего предприятия должна быть запись о выборе пищевой смазки, рисках и мерах контроля.
Различие между NSF H1 и ISO 21469: что проверяет аудитор
Многие закупщики путают эти два документа, считая их равнозначными.
На деле NSF H1 - это только классификация допуска (допущено в зоне случайного контакта), а ISO 21469 - это стандарт, который описывает весь процесс создания и контроля смазки от сырья до отгрузки.
| Аспект | NSF H1 | ISO 21469 |
|---|---|---|
| Проверяет состав смазки | Да, на соответствие ингредиентам | Да, ингредиенты + технология смешивания |
| Проверяет производство | Нет, только заявленный допуск | Да, гигиену цеха, контроль сырья, предотвращение перекрестного загрязнения |
| Проверяет упаковку и маркировку | Упоминает требования | Описывает и проверяет в сертификации |
| Проверяет прослеживаемость партий | Нет | Да, требует документированной трассируемости |
| Проверяет хранение и транспортировку | Нет | Да, включает условия и риски загрязнения в пути |
| Что видит аудитор | Регистрационный номер в базе NSF | Протокол аудита производства, сертификат, журналы контроля |
При аудите по ГОСТ Р ИСО 22000-2019 или международному HACCP аудитор часто запрашивает именно ISO 21469, потому что это подтверждает, что поставщик смазки работает с соответствующей ответственностью.
Чек-лист документов, которые нужно запросить у поставщика
Документированная прослеживаемость - основа успешного аудита.
Когда проверяющий задает вопрос «какую смазку вы используете и почему она безопасна?», на столе должны лежать конкретные бумаги.
У поставщика нужно запросить:
Сертификат NSF H1 с регистрационным номером (актуальный, не старше трех лет). Номер легко проверить на сайте NSF International.
Декларацию соответствия ТР ТС 030/2012 с указанием этапов производства и ингредиентов.
Сертификат ISO 21469 (если смазка имеет эту сертификацию - это плюс для аудита).
Техлист (TDS - Technical Data Sheet) с указанием диапазона рабочих температур, класса NLGI (если речь о пластичной смазке), вязкости при 40 °C, точки кипения и другими параметрами.
Информацию о ингредиентах (базовое масло, загустители, добавки) и их статусе в соответствии с FDA Code of Federal Regulations Title 21 Part 178.3570 (для H1) или другими международными регламентами.
Документ о производственной гигиене - например, информацию об условиях производства, наличии системы контроля микробиологического загрязнения, практик предотвращения перекрестного загрязнения.
Документацию о партионности - возможность идентифицировать конкретную партию смазки по номеру и дате выпуска.
Если поставщик не предоставляет хотя бы половину из этого списка, это сигнал к поиску альтернативы.
Конструктивные решения для минимизации контакта смазки с продуктом
Правильный выбор смазки - только половина решения.
Вторая половина - конструктивные меры, которые физически исключают или минимизируют риск попадания смазки в продукт.
Герметизация узлов качения и подшипников
На линиях фасовки, где подшипники расположены рядом с потоком продукта, используют защитные колпачки из пластика или резины, которые не позволяют смазке вылетать при вращении. Такие колпачки ставят и над направляющими, и над муфтами. Герметизация - это не 100%-я защита, но она снижает риск контакта со смазкой в разы.
Централизованные системы смазки
Вместо нанесения смазки вручную или через обычные масленки, на современных пищевых производствах ставят централизованные системы подачи смазки. Они подают точное количество материала, исключают переливание, и смазка попадает напрямую в узел без контакта с воздухом и окружающей средой. Такие системы обычно работают по таймеру (каждые 8-12 часов), а расход можно документировать для HACCP.
Пространственное разделение узлов смазки и зон контакта с продуктом
Если инженерно возможно, узлы, требующие постоянной смазки, размещают в нижней или боковой части машины, а не над линией продукта. Это исключает риск вертикального попадания смазки из-за вибрации или движения оборудования.
Использование смазок с высокой адгезией
Для пищевого производства подходят смазки на основе белого минерального масла с алюминиевыми комплексными мылами или литиевыми загустителями. Такие составы имеют высокую адгезию - липкость к поверхности металла, что предотвращает вымывание или разбрызгивание при контакте с водой. На участках, где вероятен частый контакт с влагой (холодильные камеры, мойки), высокая адгезия критична.
Как оформить выбор смазки в HACCP-плане и документах
Аудит по ГОСТ Р ИСО 22000-2019 и HACCP начинается с анализа опасностей.
Смазочные материалы в пищевой промышленности - это опасность, которая должна быть явно названа в документе.
В анализе опасностей пишут: - Опасность: попадание смазочного материала в пищевой продукт; - Риск: химическое загрязнение, инородные тела; - Мера профилактики: выбор смазки с допуском NSF H1 и сертификатом ISO 21469, герметизация узлов качения, использование централизованной системы смазки, регулярный осмотр оборудования на предмет утечек.
В документе смазки указывается конкретный артикул, серия, производитель и адресанты ответственности (кто выбирает, кто проверяет поставку, кто контролирует использование).
Дополнительно ведется журнал контроля: - дата смазки узла; - использованный материал (артикул и партия); - объем нанесенного материала; - примечания (например, видимые утечки или повреждения герметизации).
Этот журнал - доказательство для аудитора того, что смазка используется систематически и под контролем.
Когда менять смазку и как проводить переход на новый материал
Переход на новый пищевой допуск требует особой осторожности.
Если вы меняете производителя или марку смазки, сначала проведите тестирование на изолированном узле: нанесите новый материал, проработайте оборудование в штатном режиме 2-4 часа и проверьте, нет ли избыточного вытекания или налипания грязи.
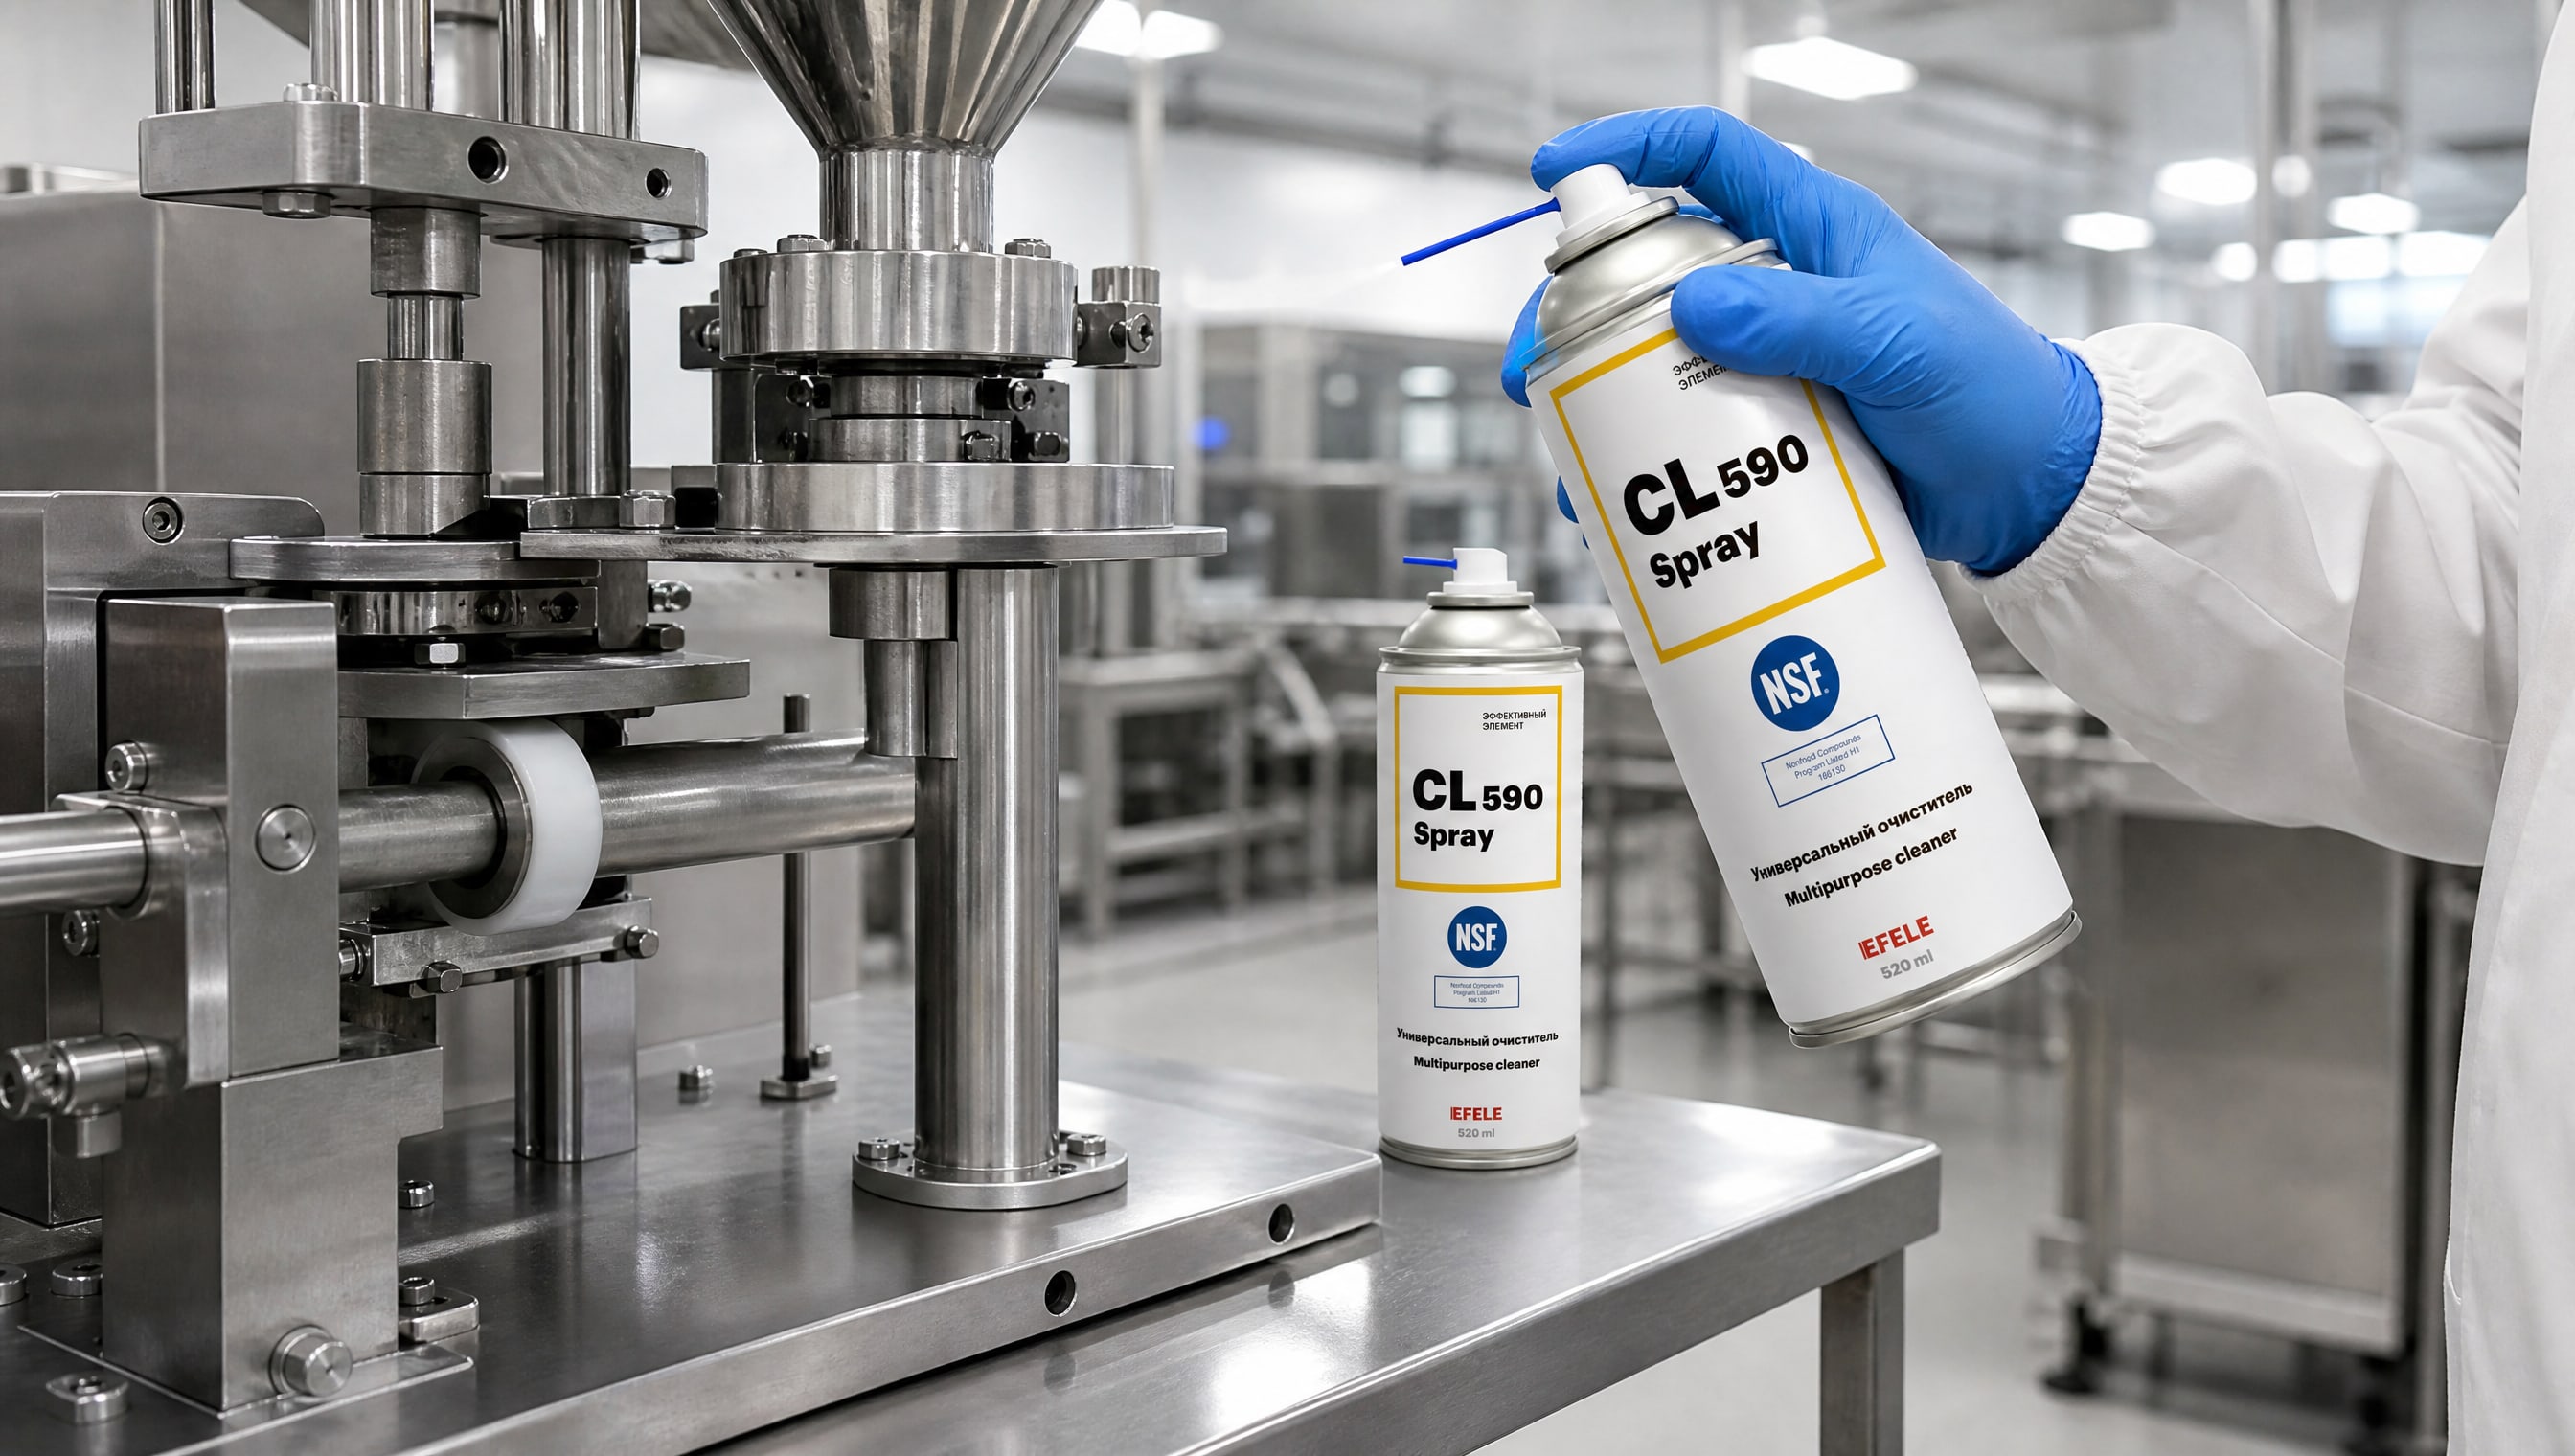
При полной замене смазки в сложной системе (например, в централизованной системе смазки) сначала промойте все магистрали и фильтры. Старая смазка может иметь другую вязкость, и при смешивании с новой произойдет расслоение. Для очистки оборудования после случайного контакта со смазкой эффективен универсальный очиститель EFELE CL-590 Spray с пищевым допуском NSF H1, который удаляет органические загрязнения и не оставляет следов.
Документируйте переход: запишите даты, использованные материалы, результаты проверки. Это покажет аудитору, что компания проводит смену материалов ответственно и не хаотично.
Практические сценарии для разных типов оборудования
На молочном комбинате, в цехе фасовки мяса и на кондитерском производстве требования к смазкам одинаковы по общему стандарту (NSF H1), но применение отличается.
Молочное производство. Узлы доильных аппаратов, направляющие цистерн, подшипники маслоделов работают в условиях постоянного контакта с влагой и низкими температурами. Здесь используют смазки с высокой адгезией и устойчивостью к вымыванию; для защиты от коррозии подшипников нужна минимальная вязкость.
Мясоперерабатывающее производство. Узлы пил, конвейеров, фасовочных машин испытывают механические нагрузки и периодически подвергаются мойке под давлением. Смазку выбирают с учетом температурного диапазона (часто низкие температуры в холодильных камерах) и влаго- стойкости.
Кондитерское производство. Муфты, редукторы, направляющие конвейеров работают при комнатной температуре и контакте с мучной пылью. Здесь важна защита от налипания частиц и достаточная вязкость для узлов с повышенной нагрузкой.
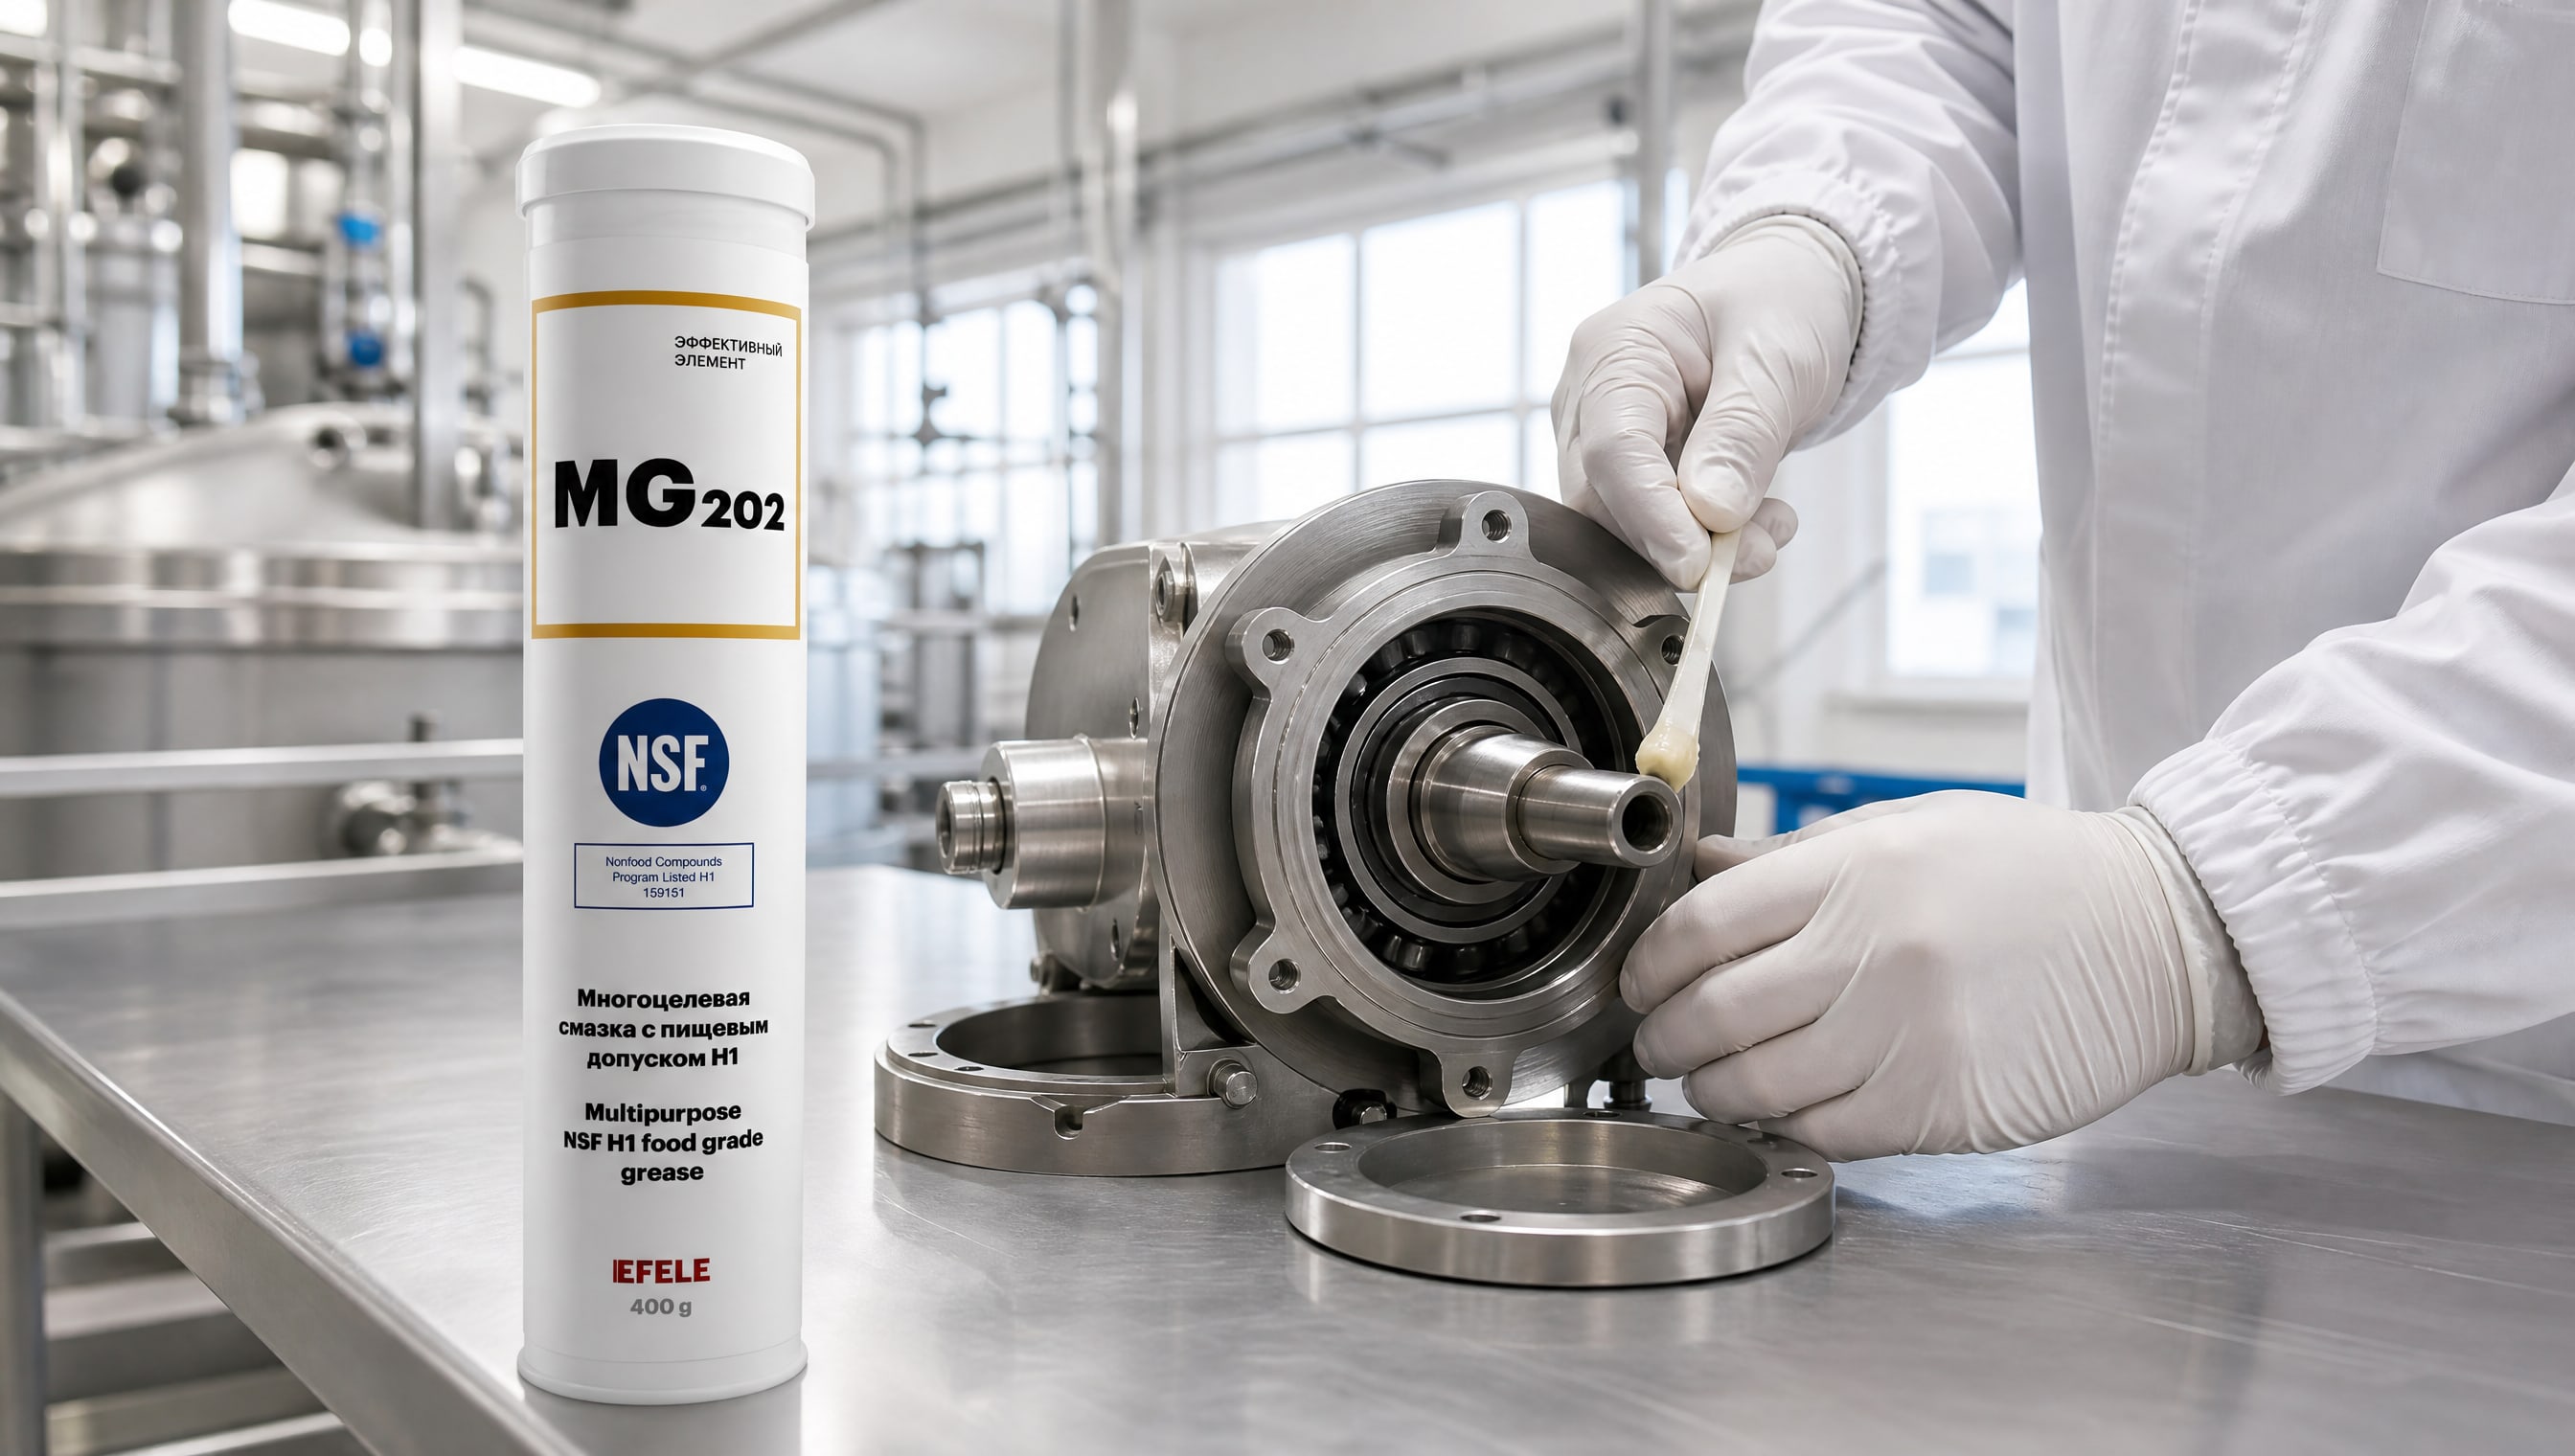
Для предотвращения загрязнения продукта смазкой и соответствия стандартам HACCP, на участках с высоким риском контакта со смазкой рекомендуется использовать многоцелевую пластичную смазку EFELE MG-202 с допуском NSF H1, разработанную на белом минеральном масле и алюминиевом комплексном мыле. Такой состав обеспечивает высокую адгезию к поверхности металла, защиту от коррозии подшипников в условиях влажной среды и соответствие требованиям производственной гигиены.
Часто задаваемые вопросы
Достаточна ли одна регистрация NSF H1 для прохождения аудита?
NSF H1 - это только классификация допуска, которая подтверждает, что смазка может контактировать с пищей в пределах 10 ppm. Для полноценного аудита по ГОСТ Р ИСО 22000-2019 проверяющий запросит дополнительно декларацию ТР ТС 030/2012 и желательно сертификат ISO 21469. Сочетание всех трех документов показывает, что вы работаете с ответственным поставщиком и ведете документированную трассируемость.
Что означает "до 10 ppm" при случайном контакте?
Это максимально допустимая концентрация смазки в конечном пищевом продукте при случайном контакте. 1 ppm (часть на миллион) равна 1 мг/кг. Для масла это практически неощутимое количество - порядок микроскопических частиц. Централизованная система смазки и герметизация узлов снижают риск превышения этого порога практически к нулю.
Может ли пищевая смазка использоваться на оборудовании без контакта с продуктом?
Да, можно, но это неэкономично. Смазки NSF H1 дороже обычных промышленных. Для узлов, где контакт с пищей исключен, выбирают NSF H2 или вообще промышленные смазки. Например, в редукторе, расположенном в отдельной герметичной коробке передач, может быть обычная промышленная смазка.
Нужно ли менять смазку в централизованной системе ежегодно?
Интервал замены определяется из технических рекомендаций системы и свойств конкретной смазки. Обычно пластичные смазки в централизованных системах меняют один раз в 12-24 месяца, но в условиях высокой влажности или повышенных температур этот интервал может быть короче. Производитель системы указывает это в техлисте.
Какие признаки того, что смазка выходит из строя или контаминирована?
Если смазка потемнела, появился запах гари, видны кристаллы или хлопья, а также если она стала слишком жидкой или, наоборот, затвердела, - это признаки окисления, термического разложения или попадания воды. Такую смазку нужно удалить, узел очистить и нанести свежий материал. Это событие фиксируют в журнале контроля.
Заключение
Предотвращение загрязнения пищевого продукта смазкой - это комплексная задача, которая решается одновременно правильным выбором материала, его документированием и конструктивной защитой узлов. Допуск NSF H1 - это только начало; аудитор проверит также наличие ISO 21469, декларацию ТР ТС 030/2012, ведение журнала контроля и отражение выбора смазки в HACCP-плане. Герметизация узлов, централизованные системы подачи и высокая адгезия смазки дополняют нормативный подход инженерной защитой.
Перед прохождением аудита составьте чек-лист документов от поставщика, убедитесь, что все сертификаты актуальны, и покажите проверяющему журнал контроля смазки. Это покажет, что на производстве относятся к пищевой безопасности серьезно, а не руководствуются галочкой в документе. Такой подход минимизирует риск замечаний аудитора и гарантирует безопасность конечного продукта.