Окрашивание промышленного оборудования после сборки и испытаний требует точного соблюдения технологической последовательности и временных интервалов. Главный вопрос, который встает перед закупщиком и инженером: если оборудование прошло гидравлическое испытание и нуждается в защитном покрытии, как правильно подготовить поверхность и за какой срок приступить к окраске, чтобы не потерять качество сцепления краски с металлом?
Пескоструйная обработка поверхности металла - это один из наиболее эффективных способов удалить окалину, окислы и загрязнения перед нанесением лакокрасочного материала. Однако между подготовкой поверхности и окрашиванием существуют жесткие временные ограничения: в производственном помещении это максимум 24 часа для чистой стали, на открытом воздухе - всего 6 часов. Превышение этих сроков приводит к вторичной коррозии и неминуемо снижает адгезию покрытия. Статья раскрывает технологическую логику этого процесса, нормативные требования и практические рекомендации для организации работ.
Технологическая последовательность: от испытаний к окраске
Процесс окрашивания оборудования после сборки начинается не с подготовки поверхности, а с завершения всех монтажных и испытательных работ.
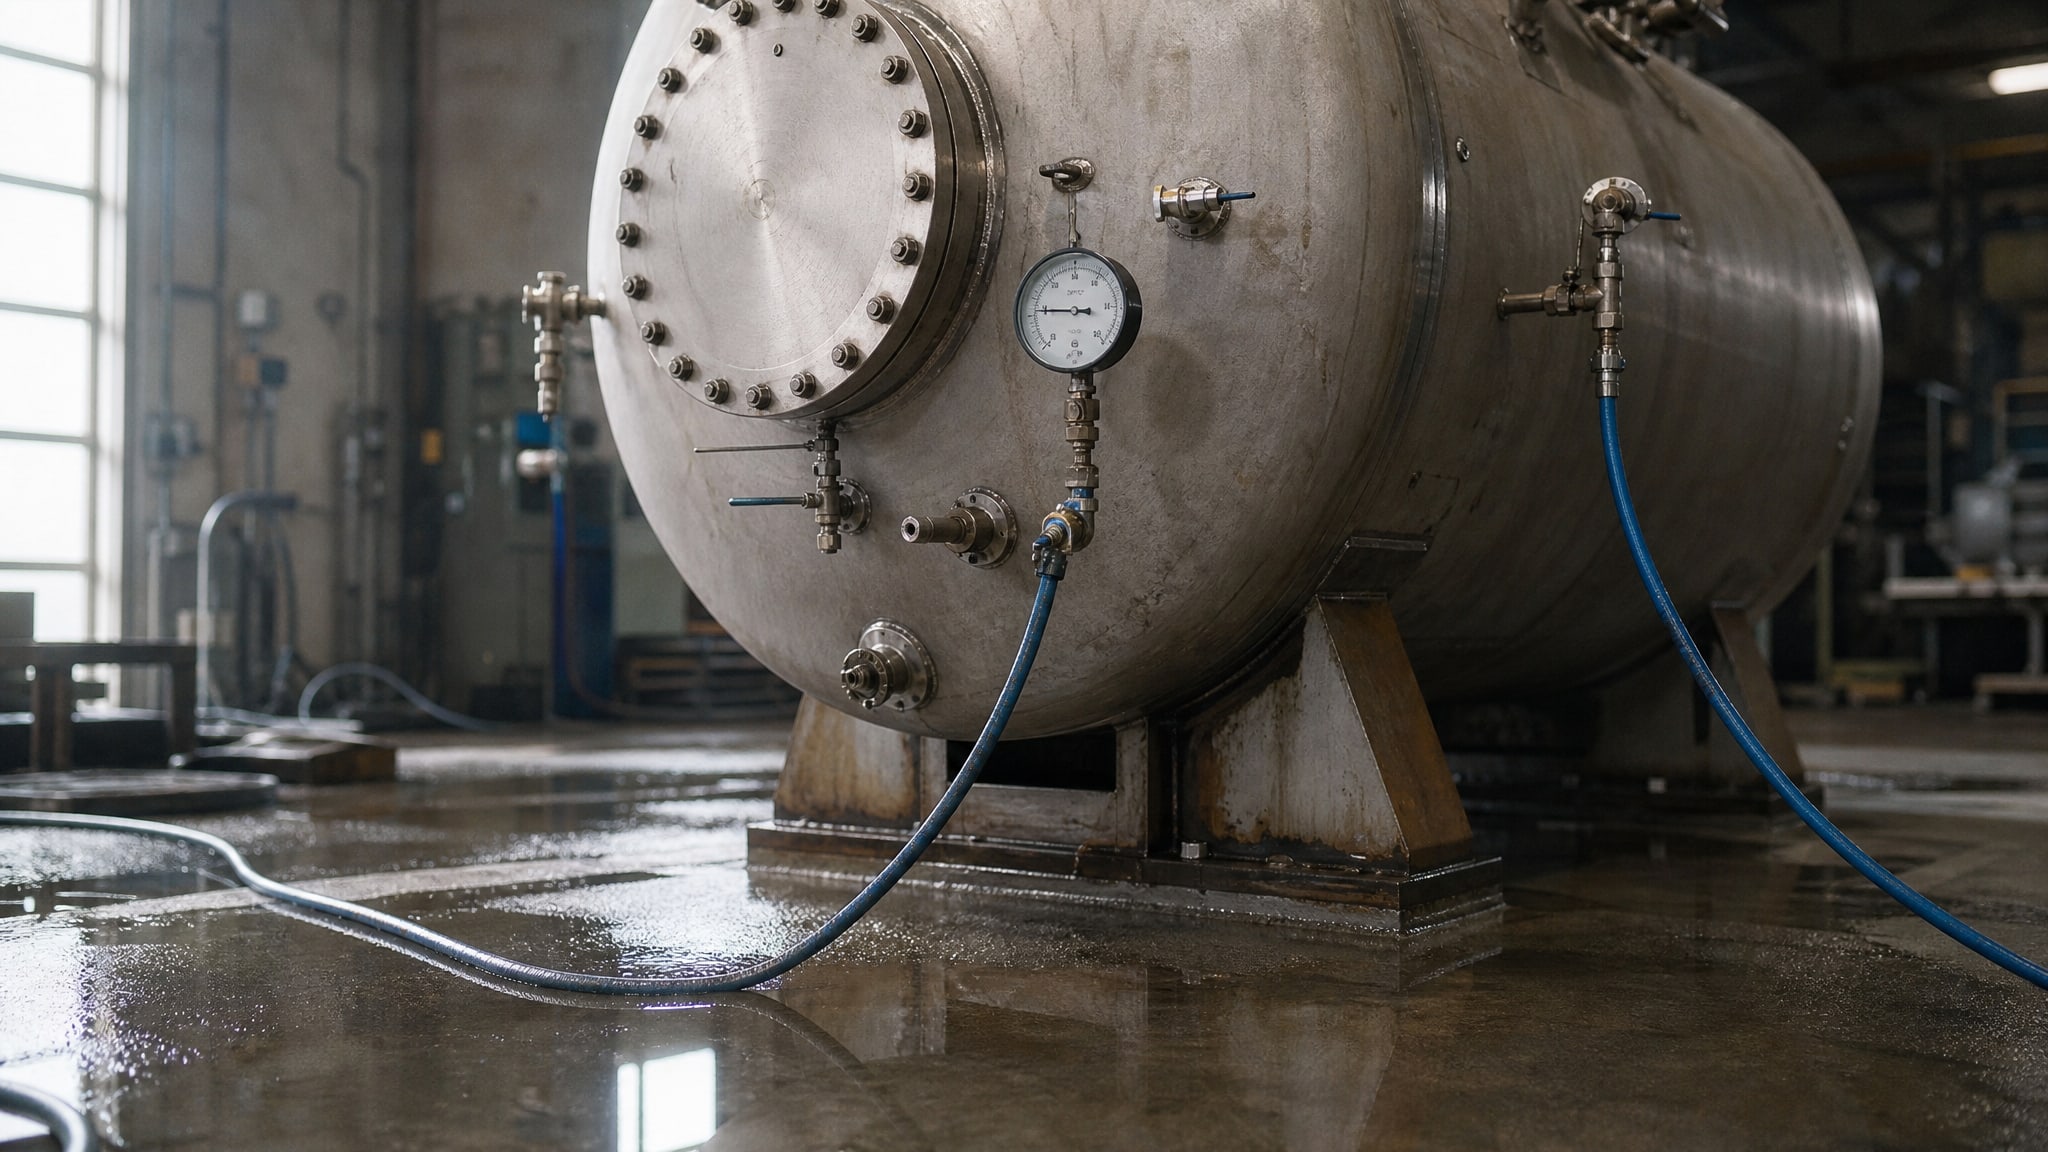
Гидравлические испытания проводят после окончательной сборки всех элементов оборудования. Для сосудов, которые предполагается защитить лакокрасочным или изоляционным покрытием, испытание выполняют до нанесения этого покрытия - это критически важно для безопасности и долговечности изделия.
После завершения испытаний из внутренних полостей оборудования необходимо полностью удалить воду. Остаточная влага внутри может вызвать коррозию в местах, невидимых при осмотре, и заметно снизить коррозионную стойкость. Воду удаляют продувкой сжатым воздухом или другими методами в соответствии с конструкцией оборудования. Если при испытании выявлены дефекты, оборудование направляют на доработку, после чего испытание повторяют.
Планирование окраски на этап после испытаний имеет смысл еще и потому, что подготовка поверхности может быть повреждена при доработках или повторных монтажных операциях. Только когда все сварочные, монтажные и испытательные работы завершены и результаты зафиксированы в акте, переходят к подготовке поверхности под окраску.
Подготовка поверхности: требования к чистоте и состоянию металла
Перед нанесением лакокрасочного покрытия металлическая поверхность должна соответствовать строгим требованиям.
На ней не допускаются окалина, окислы, загрязнения маслами и жирами, сварочные брызги, заусенцы и острые кромки. Каждый из этих элементов может нарушить адгезию краски к металлу или стать источником развития коррозии под покрытием.
Пескоструйная обработка поверхности металла - наиболее универсальный способ достичь требуемой чистоты. Процесс заключается в направлении абразивного материала под высоким давлением на поверхность, что удаляет все загрязнения до нужной степени. После пескоструйной обработки поверхность следует обеспылить - удалить пыль и остатки абразива. Для этого используют сжатый воздух или мягкие щетки.
Контроль состояния поверхности проводят не позднее чем через 6 часов после подготовки. Специалист визуально проверяет отсутствие дефектов, пыли и загрязнений. Если поверхность соответствует требованиям и окраска начинается в пределах допустимого интервала, работа продолжается. Если же перерыв превышен или поверхность загрязнилась, проводят повторный контроль перед окрашиванием, а при необходимости повторную обезжиривание.
Временные интервалы между подготовкой и окрашиванием
Один из самых важных и часто игнорируемых параметров - это время, которое может пройти между подготовкой поверхности и нанесением краски.
Стандарты жестко ограничивают эти интервалы, потому что очищенная стальная поверхность быстро покрывается тонким слоем вторичной коррозии и загрязняется.
Для металлических поверхностей, обработанных пескоструйной очисткой в производственном помещении, допустимый интервал до окрашивания составляет 24 часа. На открытом воздухе, где поверхность подвергается воздействию влаги и загрязнений, этот срок сокращается до 6 часов. Превышение этих сроков требует повторного контроля состояния поверхности и, как правило, повторной подготовки.
Для изделий, получивших фосфатирование перед покрытием, сроки иные. Фосфатное покрытие - это неметаллическое неорганическое защитное слой, который замедляет развитие коррозии. В этом случае допустимый интервал в помещении увеличивается до 72 часов, на открытом воздухе - до 18 часов. Это дает больше времени на организацию работ, но не отменяет необходимость контроля перед окраской.
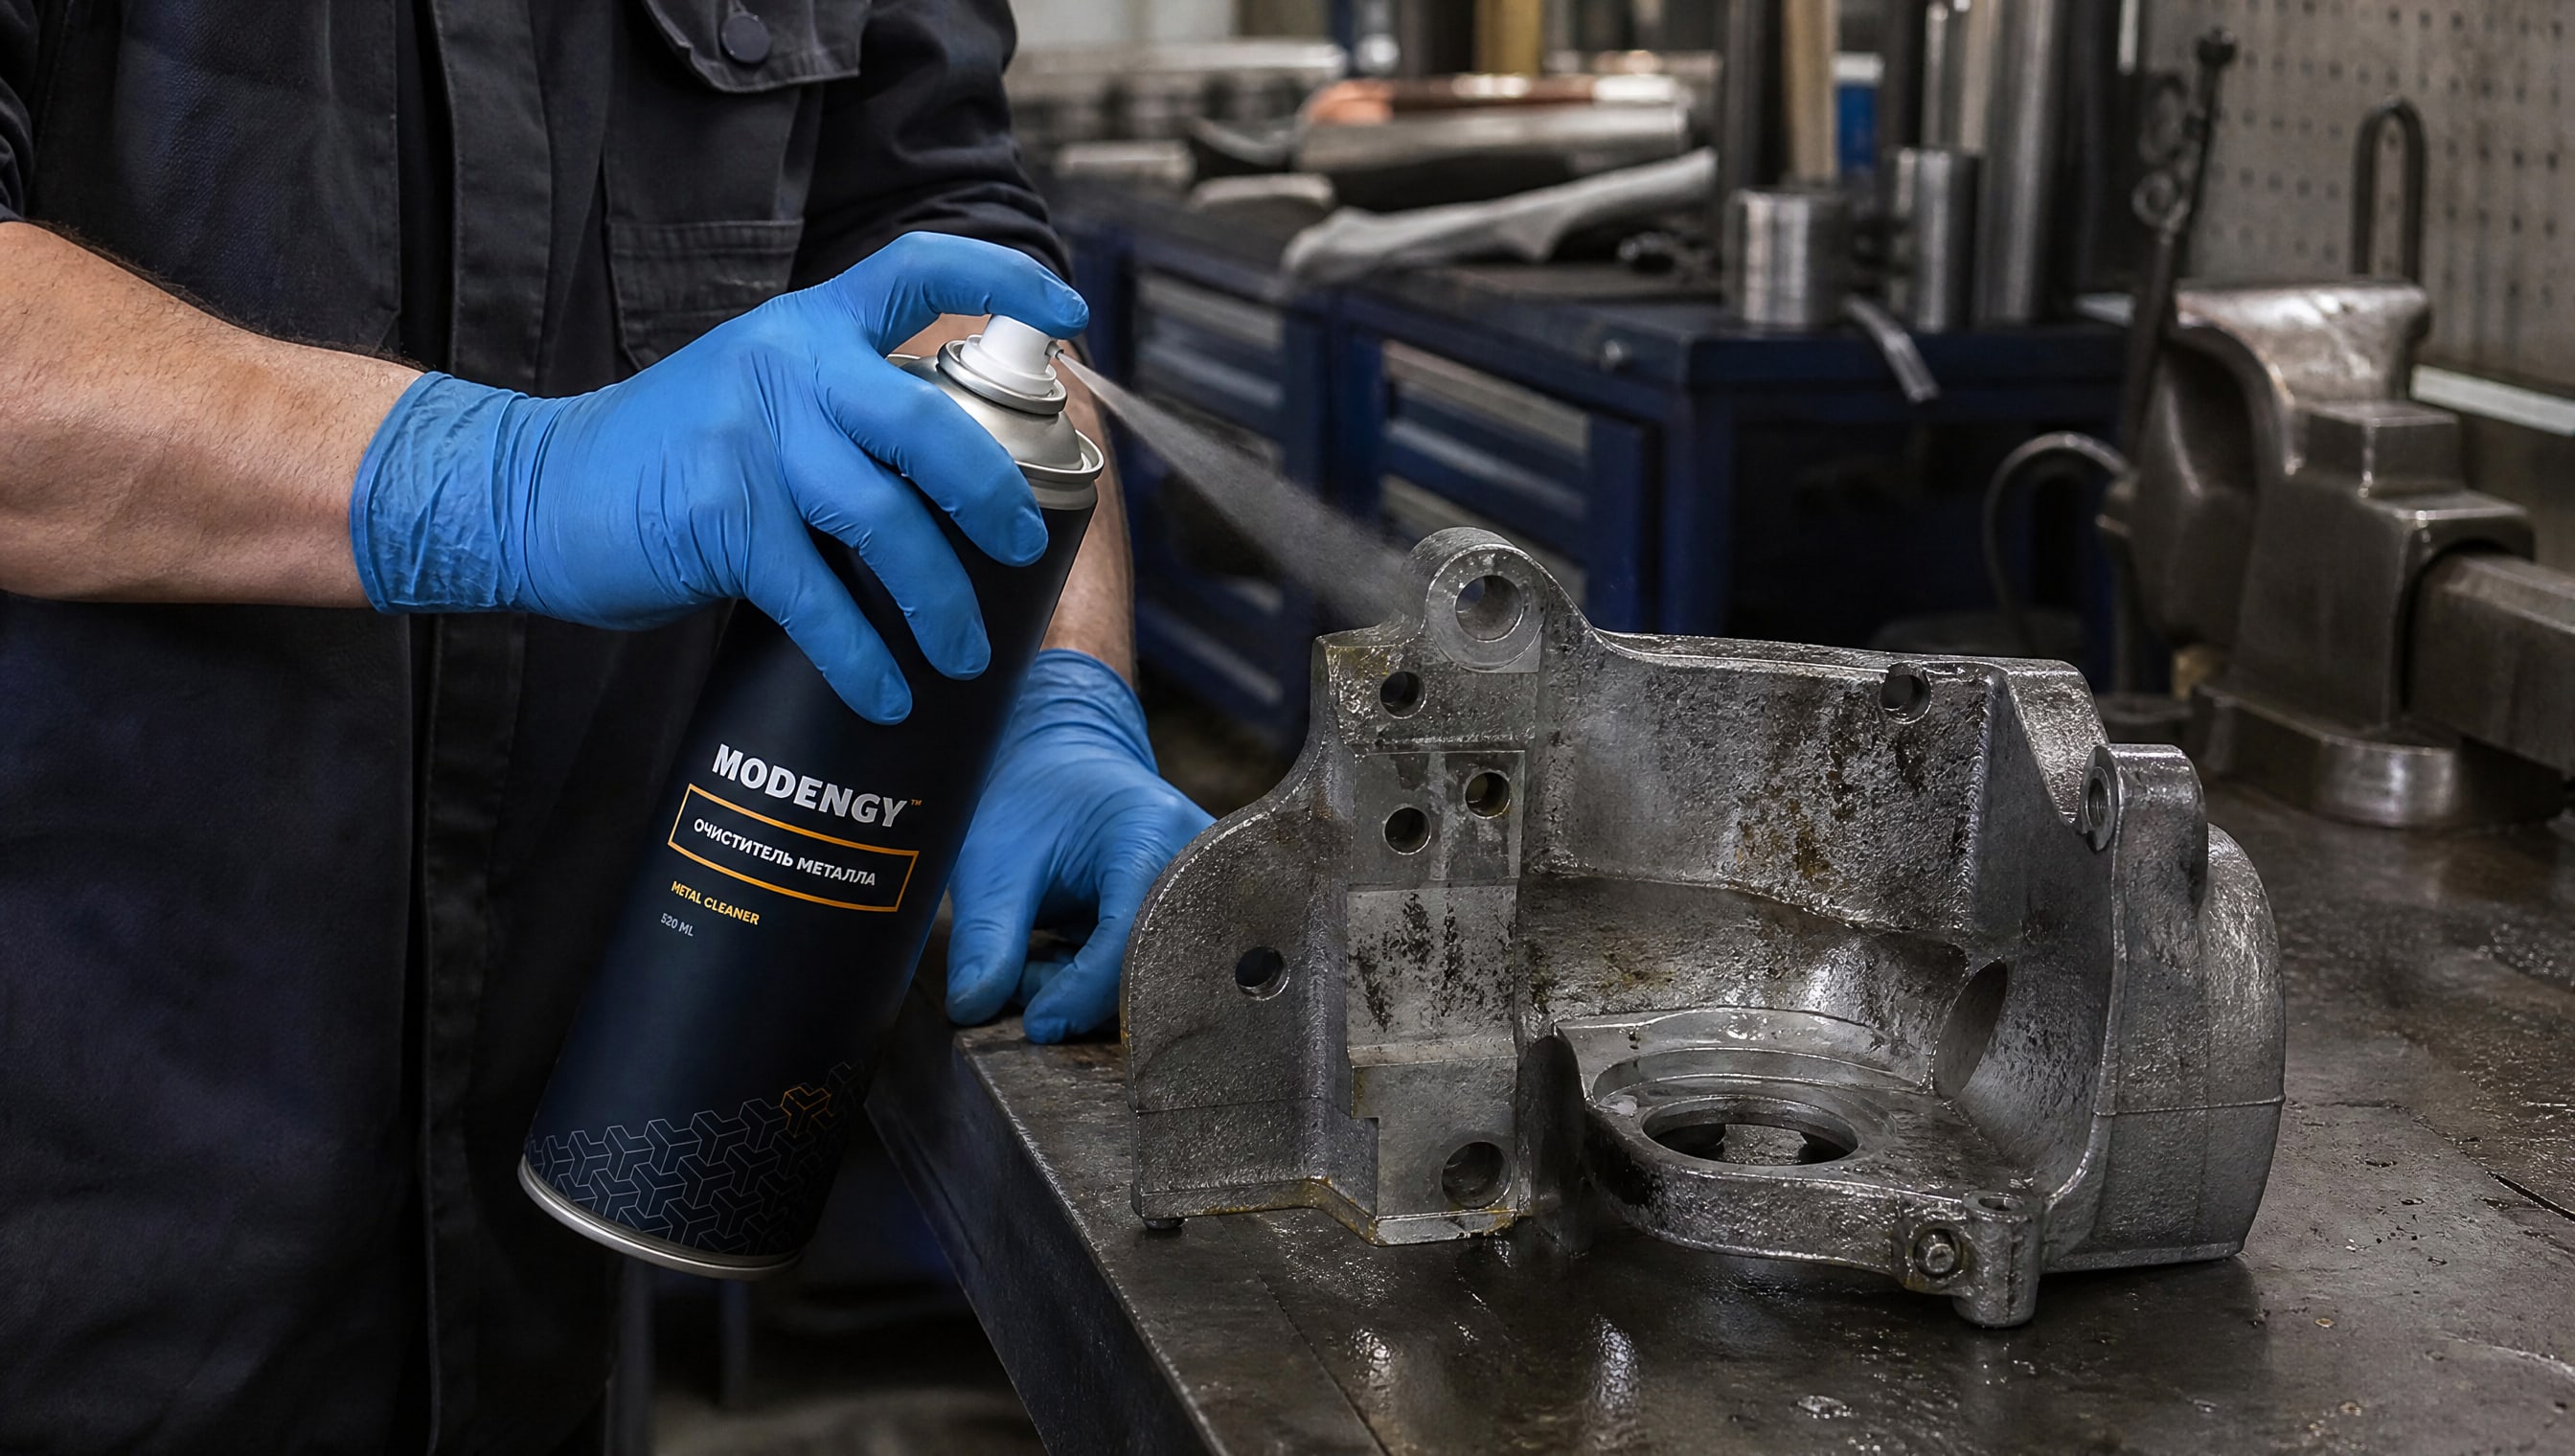
Для обеспечения качественной адгезии покрытия после пескоструйной обработки и гидравлических испытаний поверхность металла необходимо тщательно очистить и обезжирить. На больших производствах для финального обезжиривания перед окраской нередко используют специализированные очистители, например очиститель металла MODENGY, который надежно удаляет масляные пленки и остатки абразивной пыли, оставляя поверхность готовой к адгезии краски.
Фосфатирование как промежуточное покрытие перед окраской
Фосфатирование перед покрытием - это дополнительный технологический этап, который повышает коррозионную стойкость и улучшает сцепление лакокрасочного материала с основой.
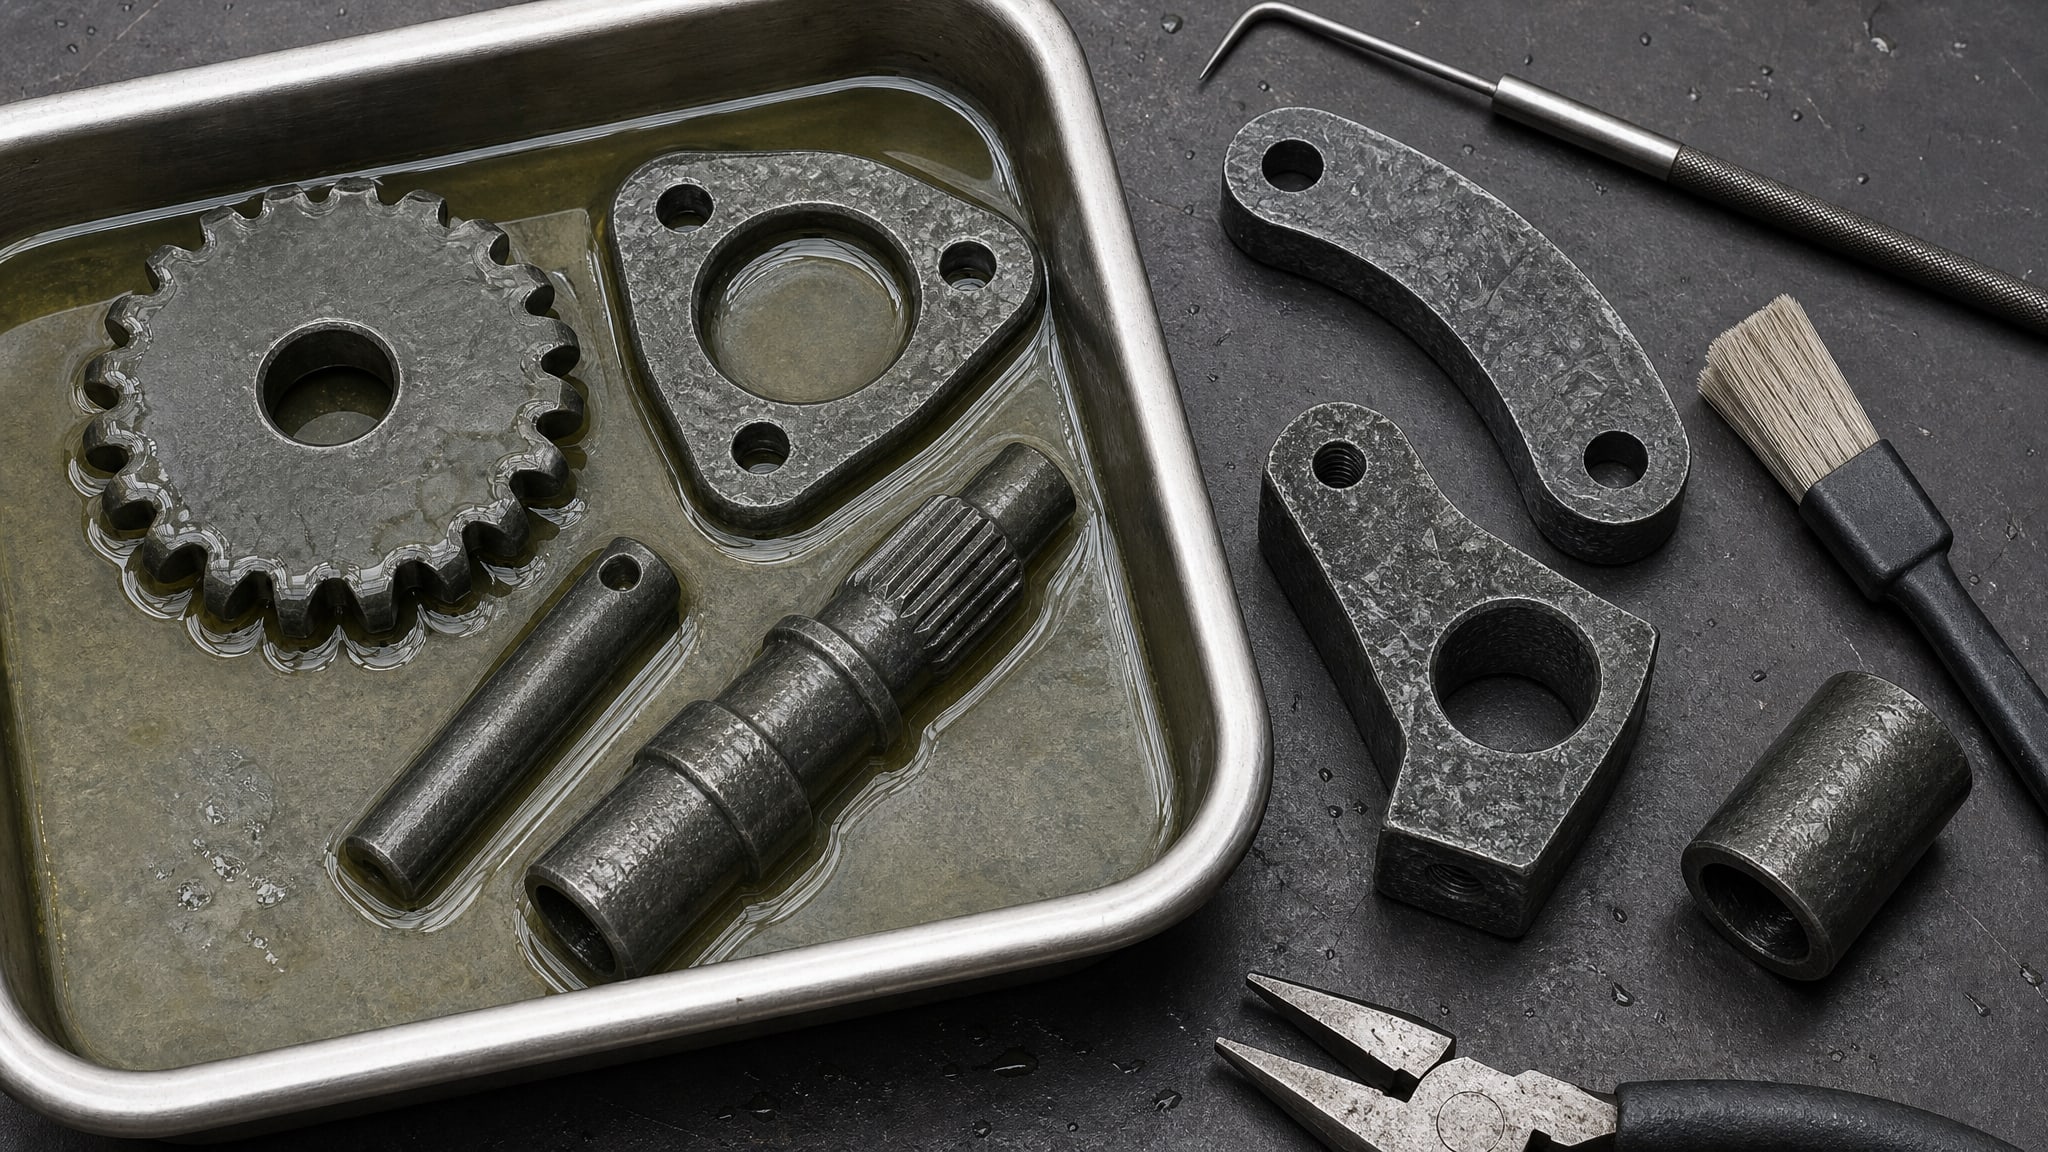
Фосфатная пленка образуется в результате химического взаимодействия раствора фосфата с поверхностью стали, создавая микроскопическую кристаллическую структуру.
Фосфатирование выполняют после пескоструйной обработки и обезжиривания. Процесс требует определенной температуры раствора (обычно 40–60 °C) и времени выдержки (5–15 минут в зависимости от типа фосфата). После фосфатирования изделие промывают водой и сушат. Фосфатная пленка прозрачна и не видна невооруженным глазом, но ее наличие существенно снижает скорость развития коррозии под лакокрасочным покрытием.
Важное свойство: наличие фосфатного покрытия позволяет увеличить допустимый интервал до окраски. Если на чистой стали это 24 часа в помещении и 6 часов на воздухе, то на фосфатированной поверхности -72 часа и 18 часов соответственно. Это особенно полезно при сложной логистике или когда окраска откладывается по техническим причинам. Однако и для фосфатированной поверхности перед окраской необходим контроль, чтобы убедиться в отсутствии пыли, влаги или загрязнений.
Климатические условия при окраске оборудования
Качество лакокрасочного покрытия во многом зависит от условий окружающей среды в момент нанесения краски.
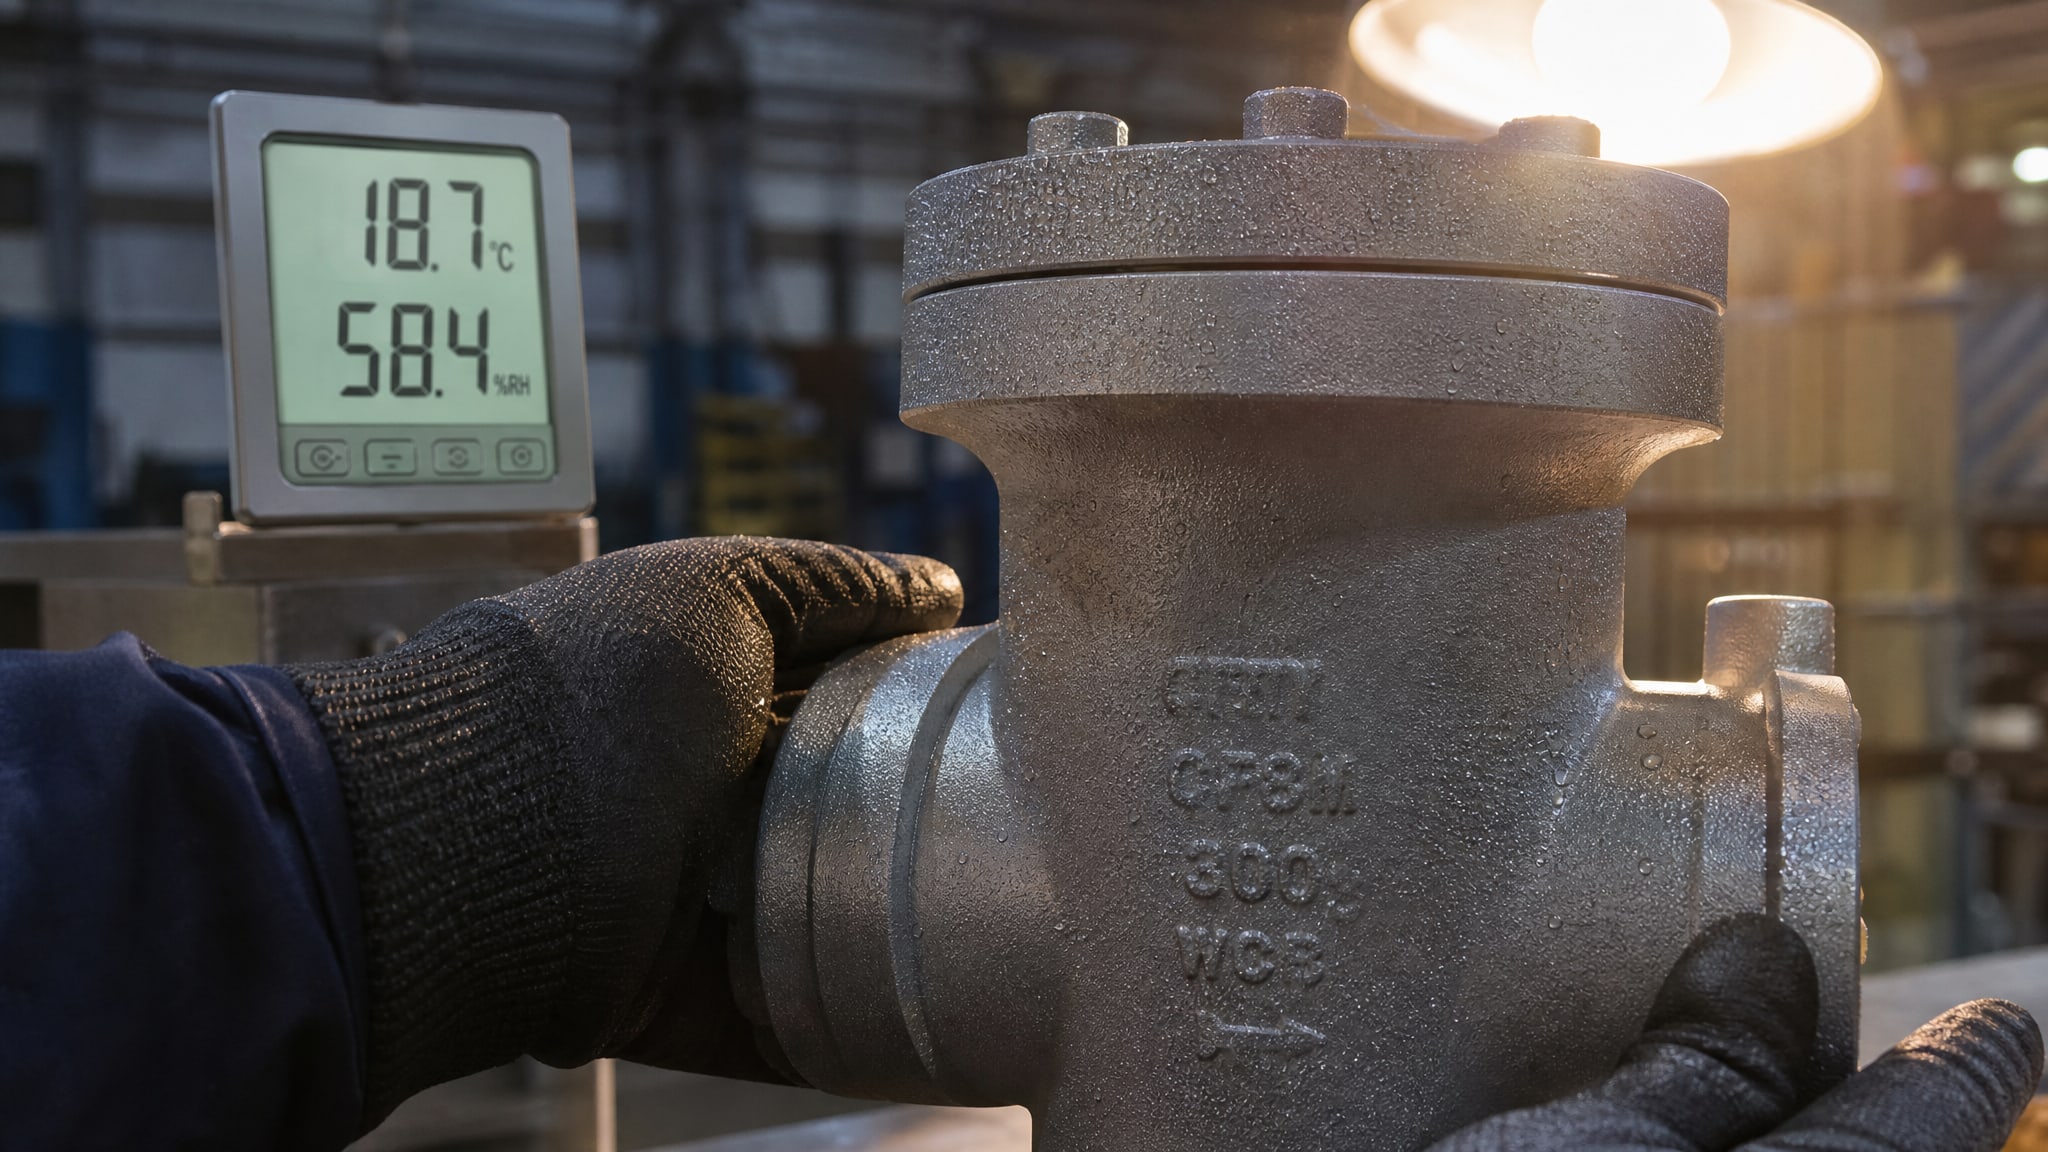
Для окраски арматуры и оборудования в производственных помещениях температура должна находиться в диапазоне 15–30 °C, влажность - не превышать 80 %. Эти параметры строго установлены в технической документации и не подлежат произвольным изменениям.
Низкая температура (ниже 15 °C) замедляет испарение растворителя и высыхание краски, что может привести к образованию наплывов, потеку и неправильному формированию пленки. Высокая температура (выше 30 °C), напротив, ускоряет испарение, что может привести к образованию пленки неравномерной толщины и появлению микротрещин.
Влажность выше 80 % особенно опасна: вода в воздухе конденсируется на подготовленной поверхности и на свежеокрашенной пленке, образуя видимый дефект под названием «запотевание». Это нарушает адгезию и может привести к отслаиванию покрытия. Кроме того, в цехе следует избегать сквозняков и потоков пыли, которые загрязняют свежее покрытие и нарушают его однородность.
Защита оборудования от коррозии: комплексный подход
Защита от коррозии не начинается с окраски - она начинается с момента завершения сборки и испытаний.
Уже на этапе гидравлического испытания внутренние полости оборудования подвергаются воздействию воды. Если после испытания вода не будет полностью удалена, во внутренних полостях может развиться коррозия, которая будет невидима внешнему наблюдателю, но будет неумолимо разрушать металл.
Внешняя защита от коррозии начинается с пескоструйной обработки металла и последующей подготовки поверхности. Окраска - это основной защитный слой, который изолирует металл от воздействия влаги, кислорода и других коррозионных агентов. Качество этого слоя зависит от качества подготовки поверхности и соблюдения технологических режимов.
Выбор покрытия должен учитывать климатические факторы региона, где будет эксплуатироваться оборудование, его рабочую температуру, особые среды (едкие газы, морская соль, агрессивные жидкости) и конструкцию изделия. Для оборудования, работающего в условиях повышенной влажности или на открытом воздухе, рекомендуются полиуретановые или эпоксидные покрытия. Для внутренних помещений и нормальных условий подходят алкидные и полиэфирные краски. Для особо агрессивных сред выбор определяется техническими условиями на конкретное изделие.
Дополнительную защиту может обеспечить нанесение на окрашенное покрытие восковой или масляной консервации, если оборудование длительное время хранится перед отправкой или эксплуатацией. Однако консервация не заменяет основное покрытие.
Контроль качества подготовки поверхности перед окраской
Качественный контроль на этапе подготовки поверхности - не формальность, а инвестиция в долговечность оборудования.
Контроль включает несколько этапов: визуальный осмотр, проверку чистоты и сухости поверхности, а также проверку соответствия степени очистки требованиям стандарта.
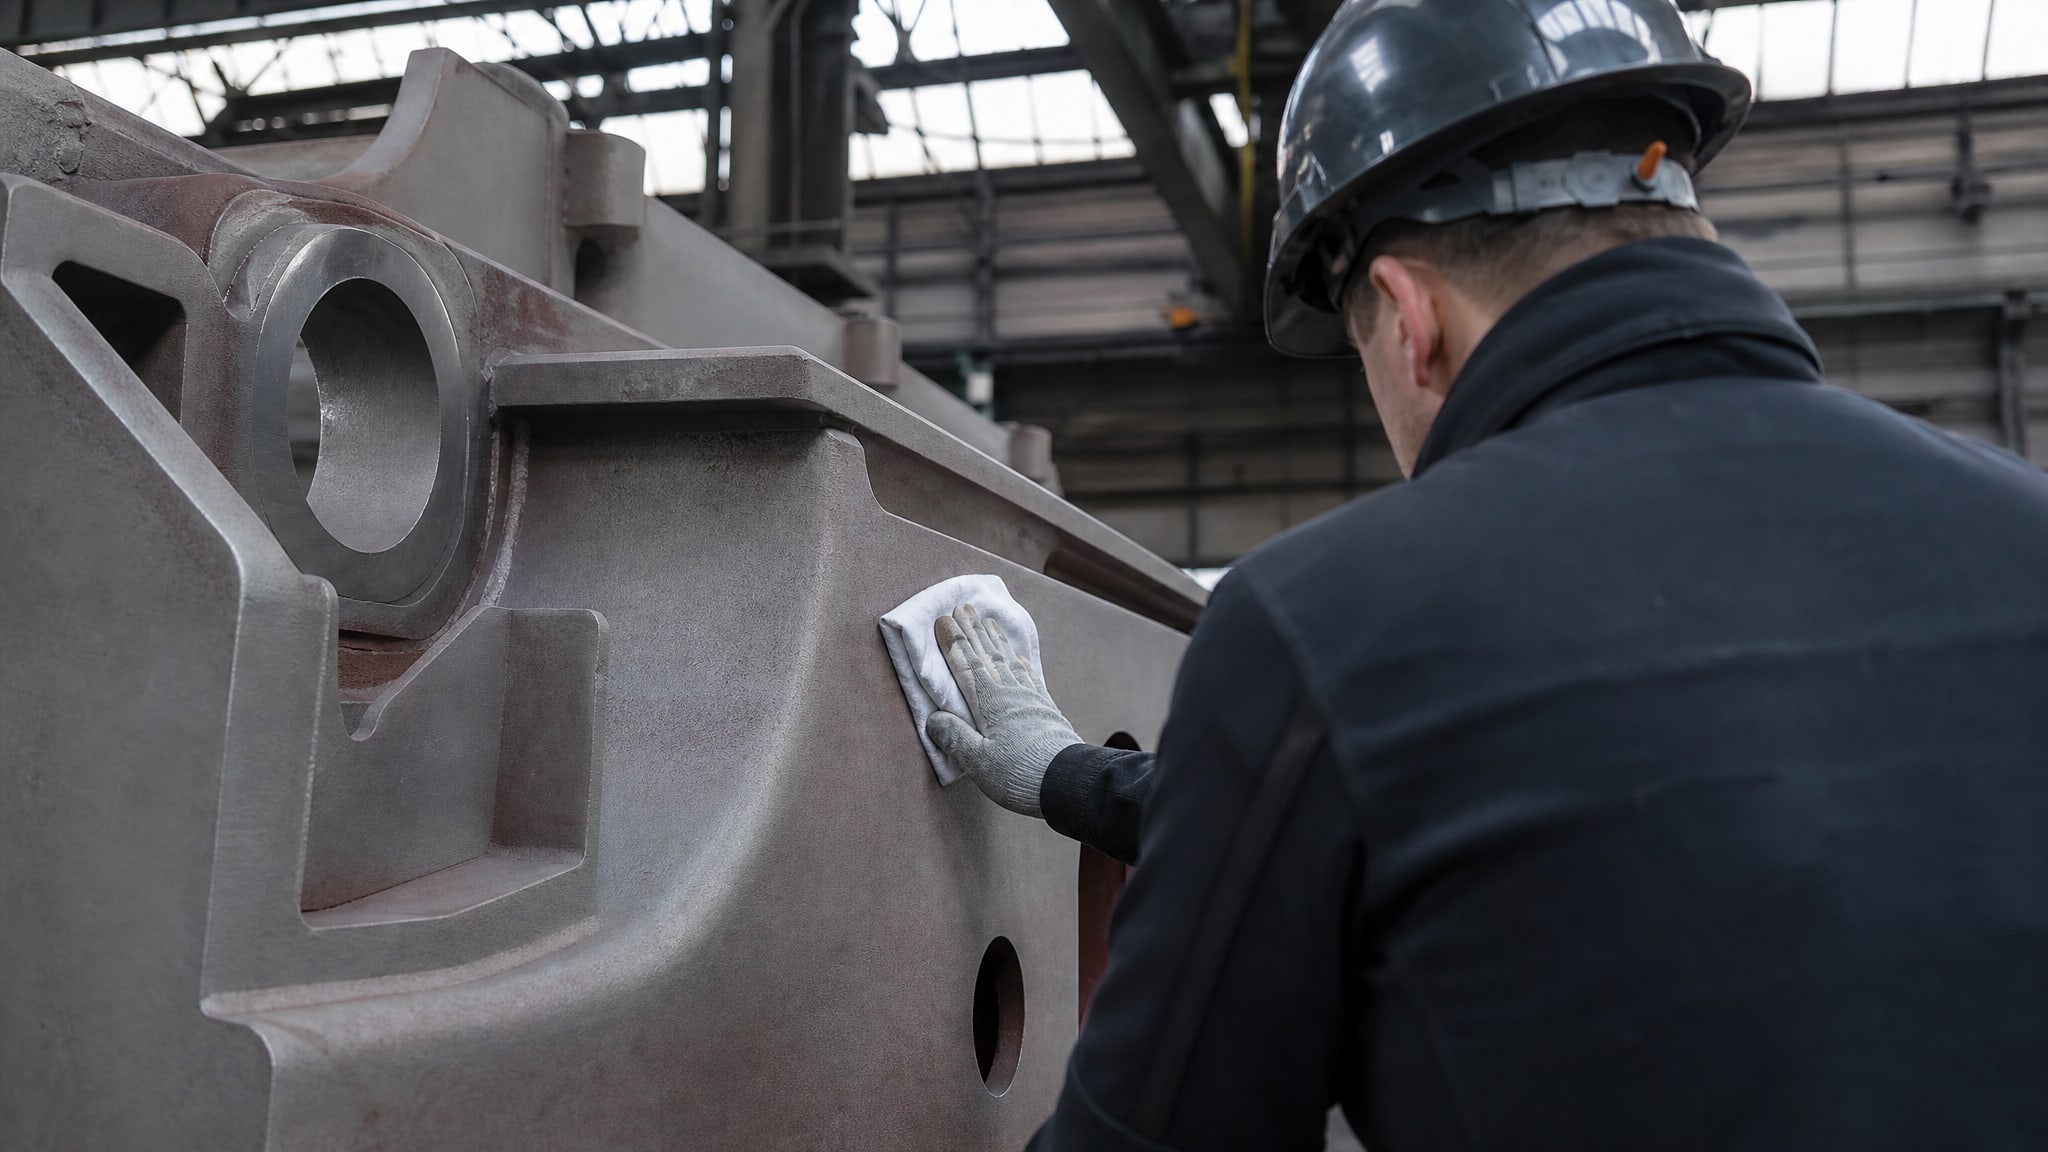
Визуальный осмотр проводят при достаточном освещении. Специалист проверяет отсутствие окалины, окислов, сварочных брызг, жировых и масляных пленок. Для проверки чистоты часто используют белую хлопчатобумажную тряпку - если после протирания она осталась чистой, значит поверхность готова. Для более строгого контроля применяют водяной тест: несколько капель чистой воды наносят на поверхность; если вода собирается в капли, поверхность загрязнена маслом; если расплывается, поверхность чистая.
Состояние поверхности контролируют не позднее чем через 6 часов после подготовки. Если со времени подготовки прошло больше времени, чем допустимо для данного типа поверхности, перед окраской проводят повторный контроль. Если поверхность загрязнилась или появился налет коррозии, ее повторно обезжиривают или даже повторно обрабатывают пескоструем.
Часто задаваемые вопросы
После пескоструйной обработки металла можно сразу красить?
Нет, между пескоструйной обработкой и окрашиванием должен пройти контроль состояния поверхности, поверхность должна быть обеспыленной. В производственном помещении окраска допустима в течение 24 часов после подготовки, на открытом воздухе - в течение 6 часов. Если этот срок пройдет, перед окраской проводят повторный контроль, а при необходимости повторную подготовку.
Почему важно полностью удалить воду после гидравлических испытаний?
Остаточная вода во внутренних полостях оборудования вызывает коррозию в местах, невидимых при осмотре. Кроме того, влага может попасть на подготовленную поверхность перед окраской и нарушить адгезию краски. Полное удаление воды продувкой сжатым воздухом или другими методами - обязательный этап перед началом работ по окраске.
Какая оптимальная температура и влажность для окраски оборудования?
Для окраски арматуры и оборудования в производственных помещениях температура должна быть 15–30 °C, влажность - не более 80 %. При температуре ниже 15 °C краска высыхает неправильно, выше 30 °C - может образоваться неравномерная пленка. Влажность выше 80 % приводит к конденсации воды на поверхности и под покрытием, что нарушает адгезию.
Для чего нужно фосфатирование перед окраской, и как оно влияет на сроки?
Фосфатирование создает микроскопическую защитную пленку, которая повышает коррозионную стойкость и улучшает сцепление краски с металлом. После фосфатирования допустимый интервал до окраски увеличивается: в помещении до 72 часов вместо 24, на открытом воздухе до 18 часов вместо 6. Это дает больше времени на организацию работ, не усложняя технологию.
Чем грозит превышение допустимого интервала между подготовкой и окраской?
Превышение сроков приводит к вторичной коррозии: на чистой стальной поверхности образуется тонкий оксидный слой, который снижает адгезию краски и может привести к ее отслаиванию. Поверхность также загрязняется пылью и влагой. В этом случае требуется повторный контроль, а часто и повторная подготовка, что увеличивает сроки и расходы.
Заключение
Окрашивание оборудования после сборки и гидравлических испытаний - это не просто финальный этап производства, а критически важный этап защиты от коррозии. Технологическая последовательность строга: испытания проводят после сборки, затем полностью удаляют воду, затем выполняют пескоструйную обработку металла и ряд других работ по подготовке поверхности, и только в пределах установленных временных интервалов (24 часа в помещении, 6 часов на воздухе) приступают к окрашиванию. Каждый шаг имеет научное обоснование и прямо влияет на долговечность изделия.
Практический совет: убедитесь, что в технической документации на оборудование указаны конкретные требования к подготовке поверхности, выбору покрытия и условиям окраски. Если этих требований нет, ориентируйтесь на ГОСТ 9.402-80 и соответствующие инструкции по окраске арматуры. Планируйте окраску после полного завершения всех монтажных и испытательных работ, строго соблюдайте временные интервалы и климатические условия - это гарантия того, что лакокрасочное покрытие прослужит весь расчетный срок оборудования.