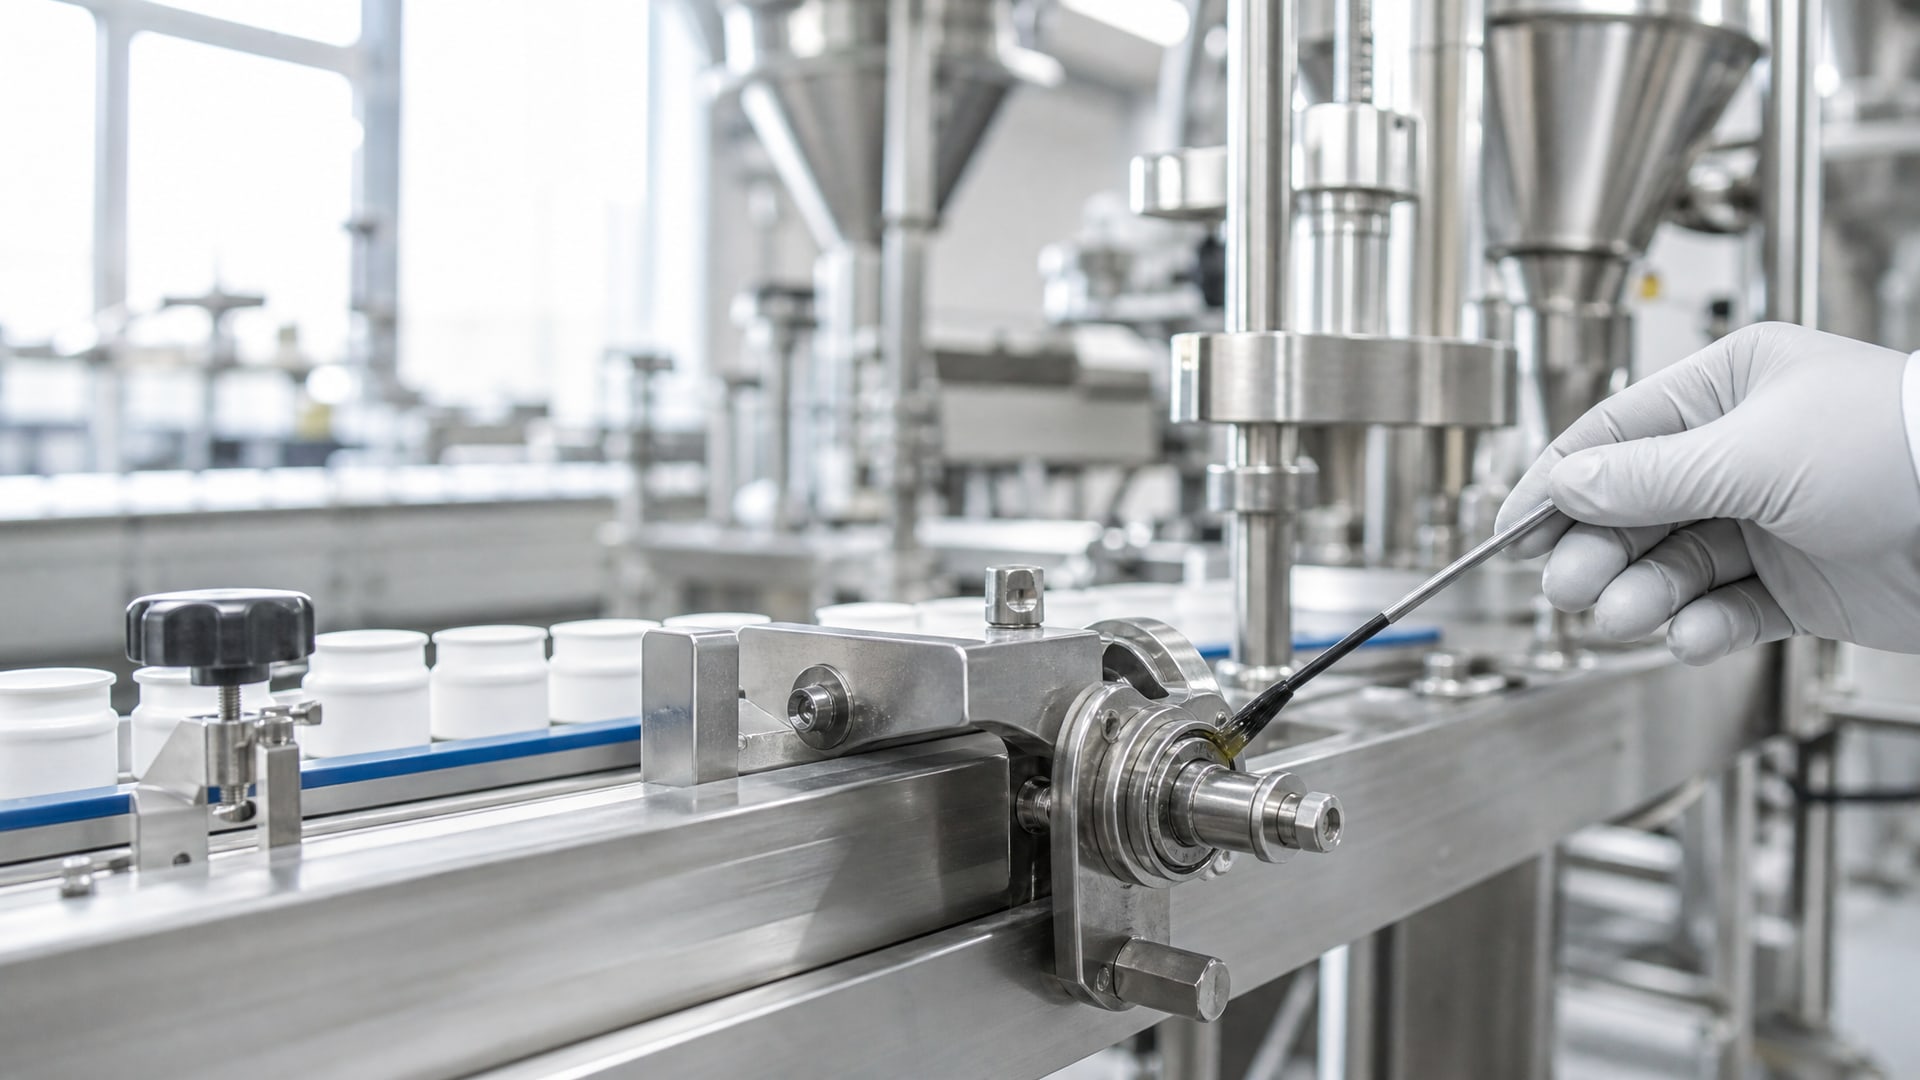
Аудит пищевого производства проверяет не только гигиену и технологию, но и управление рисками загрязнения продукта посторонними веществами. Смазочные материалы - частая «слепая точка» при внутреннем аудите: инженеры берут первую попавшуюся смазку, не проверяя, безопасна ли она при контакте с едой. Когда аудитор HACCP попросит документы на смазку в зонах конвейера или упаковочного оборудования, возникает проблема: обычная смазка не имеет пищевого допуска, и критическая точка (CCP - Control Critical Point) остается незакрытой.
Смазки с допуском H1 решают эту проблему явно и документально. Они содержат только разрешенные компоненты, зарегистрированы в реестре NSF и предназначены для случайного контакта с пищей. Статья объясняет, как выбрать и применить H1 на производстве так, чтобы пройти аудит HACCP без замечаний и обоснованно закрыть риск случайного загрязнения.
Что такое смазка H1 и почему она нужна именно для пищевого производства
Пищевая смазка H1 - это не особый тип загустителя (литиевый, алюминиевый или полимочевина), а специализированный продукт, весь состав которого соответствует перечню разрешенных ингредиентов.
Главное отличие: H1 предназначена для случайного контакта с едой, тогда как обычная промышленная смазка содержит вещества, токсичные даже в следовых количествах.
Смазка должна быть без запаха и вкуса, физиологически инертна и зарегистрирована в реестре NSF White Book. Это не означает, что ее можно добавлять в еду - H1 остается смазкой и предназначена только для механизмов. Разница в том, что если из подшипника конвейера попадет капля H1 в тесто или на хлеб, остаток не нанесет вреда (при условии соблюдения предела 10 ppm).
На пищевом производстве H1 применяют на линиях фасовки хлеба, молочных продуктов, макаронных изделий, кондитерских изделий - везде, где роботизированное оборудование работает в непосредственной близости от продукта или его упаковки. Согласно логике HACCP, такие узлы - критические точки контроля, и риск попадания смазки в продукт должен быть специально управляем и документирован.
Различия между H1, H2 и 3H: выбор по уровню риска контакта
Правильный выбор допуска зависит не от названия оборудования, а от вероятности контакта смазки с продуктом.
| Допуск | Риск контакта | Где применяется | Требуемые свойства |
|---|---|---|---|
| H1 | Случайный, возможен | Конвейеры, подшипники, мешалки, насосы в зонах без защиты | Разрешенные компоненты, без вкуса и запаха, регистрация NSF, предел 10 ppm |
| H2 | Контакт исключен | Узлы в отдельных цехах, закрытые подшипники, редуктор за стеной | Может содержать обычные промышленные компоненты |
| 3H | Постоянный контакт | Разделительные агенты, формующие масла, если контакт неизбежен | Пищевые компоненты, постоянная безопасность |
Типичная ошибка: закупщик видит, что в цехе пищевого производства нужна смазка, и берет H1 для всех узлов. На самом деле, редуктор в техническом помещении может обслуживаться H2, если там исключен любой контакт с продуктом. Наоборот, если на конвейере нужен разделительный агент (например, при формовании), требуется уже 3H.
При подготовке к аудиту закупщик должен составить карту точек смазки: отметить, где возможен контакт с продуктом, где контакт исключен конструктивно, где требуется специальная защита. Такая карта будет требоваться аудитору HACCP как доказательство риск-ориентированного подхода.
NSF White Book, сертификация 21 CFR и документы для аудита
Смазки H1 регистрируются в реестре NSF White Book - это единственный способ узнать, имеет ли конкретный продукт действующий допуск.
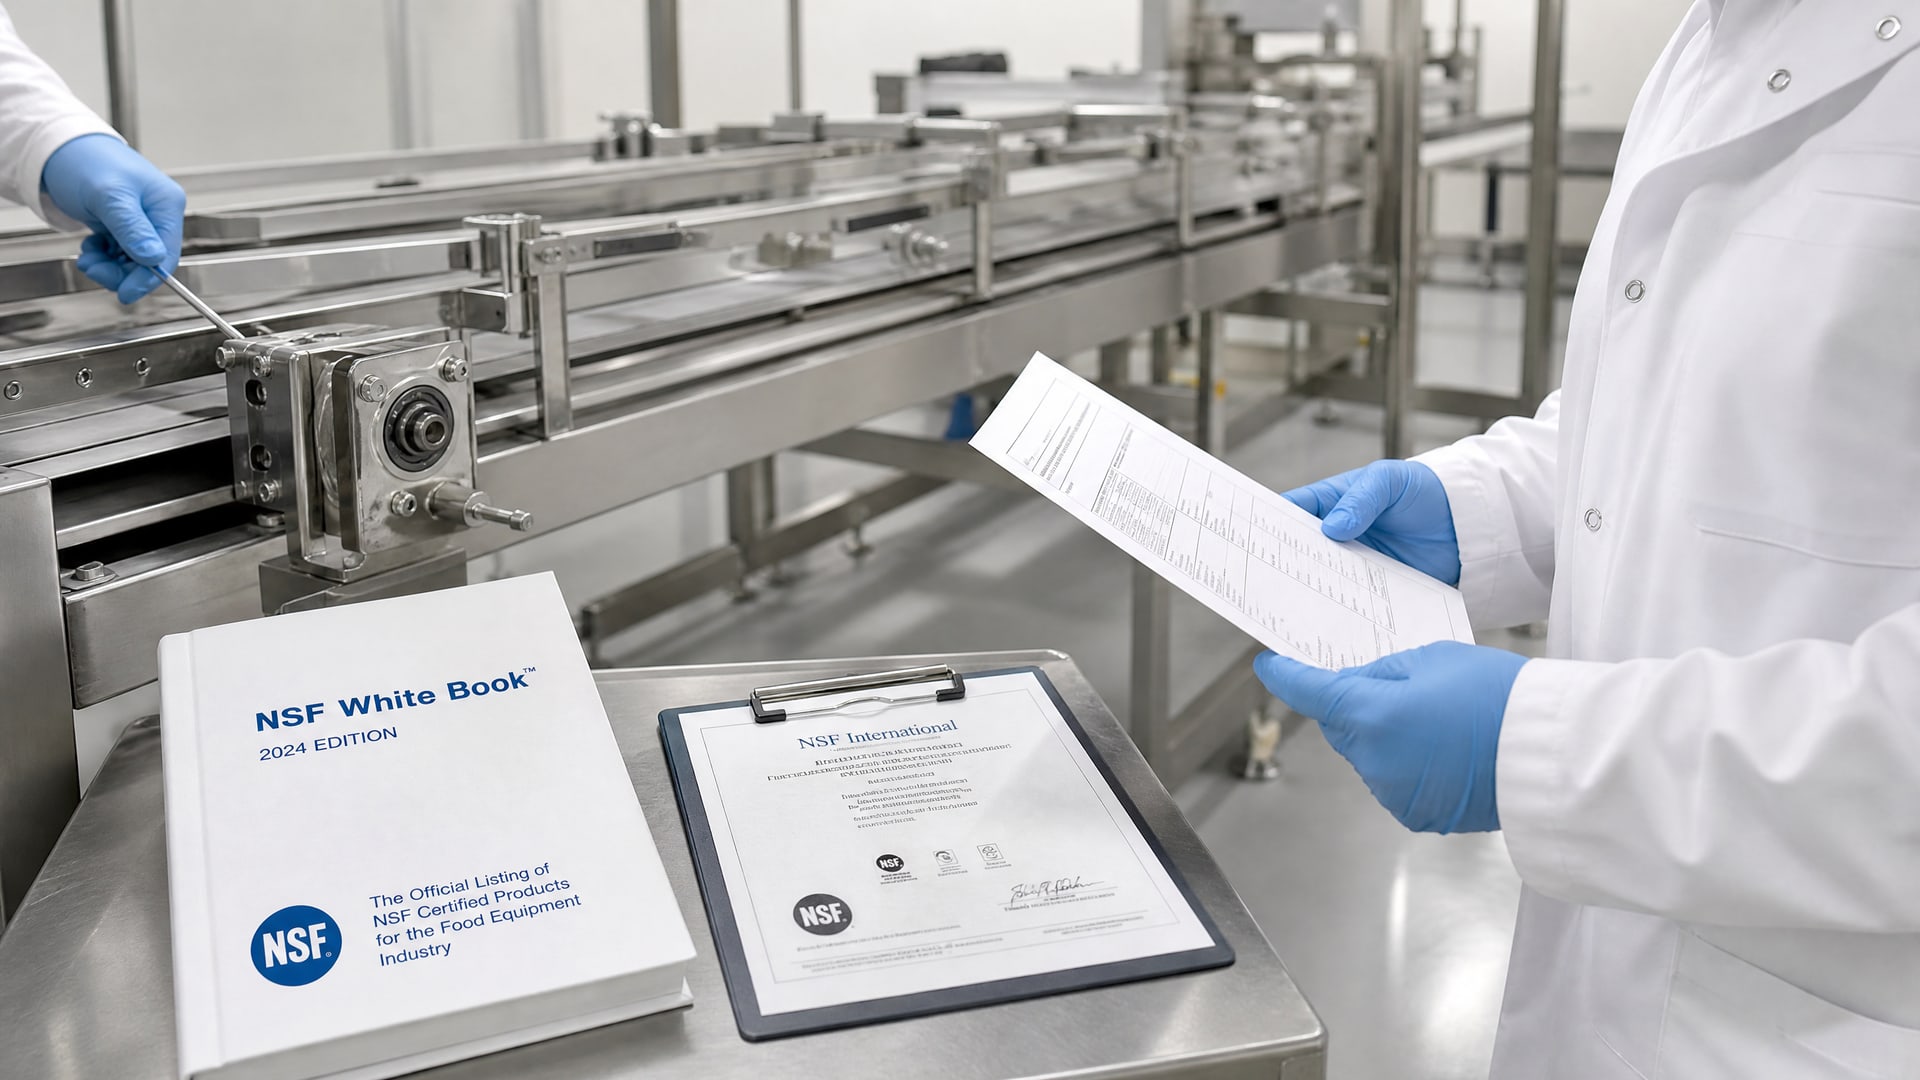
При аудите инженер должен предъявить:
Сертификат соответствия 21 CFR 178.3570 (масла и мазеподобные вещества) или 21 CFR 178.3750 (загустители для пищевого применения) - в зависимости от типа продукта;
Выписку из NSF White Book с указанием номера регистрации и подтверждением статуса;
Технический паспорт (TDS) с перечнем компонентов и указанием H1.
Многие поставщики говорят: «Смазка безопасна, используется на пищевых предприятиях», но это не заменяет официальный допуск. Для аудита нужна именно документация. Если смазка импортная, требуется перевод сертификата на русский язык и согласование с эквивалентными российскими или международными стандартами.
Рекомендуется завести реестр смазок на производстве: для каждого узла указать продукт, его допуск, номер партии и дату последней смены. Это поможет при внутреннем аудите быстро найти все документы и показать контролирующему органу систематичность подхода.
Процедура очистки и переход на H1: как не упустить риск при подмене
Критическая ошибка: купили H1, залили в узел, где раньше была обычная смазка - и считают, что все в порядке.
На самом деле, смешивание старой и новой смазки может привести к расслоению, выпадению осадка и потере свойств. При аудите HACCP это будет рассмотрено как недокументированный переход и потенциальный источник загрязнения.
Переход на H1 требует этапов:
Выбор точек и составление чек-листа: какие узлы переводятся на H1, какие остаются на H2 или промышленных смазках;
Уведомление производства: объявление о плане, согласование время простоя;
Очистка и промывка: удаление старой смазки механическим способом (щетка, тряпка) и, если возможно, промывка растворителем, одобренным для пищевого оборудования;
Документирование: запись даты, типа очистки, подпись ответственного лица;
Обновление инструкций: техническая документация должна указывать для каждого узла требуемый допуск и периодичность смены;
Обучение персонала: смены должны знать, что в таком-то узле используется H1, и понимать, почему это важно.
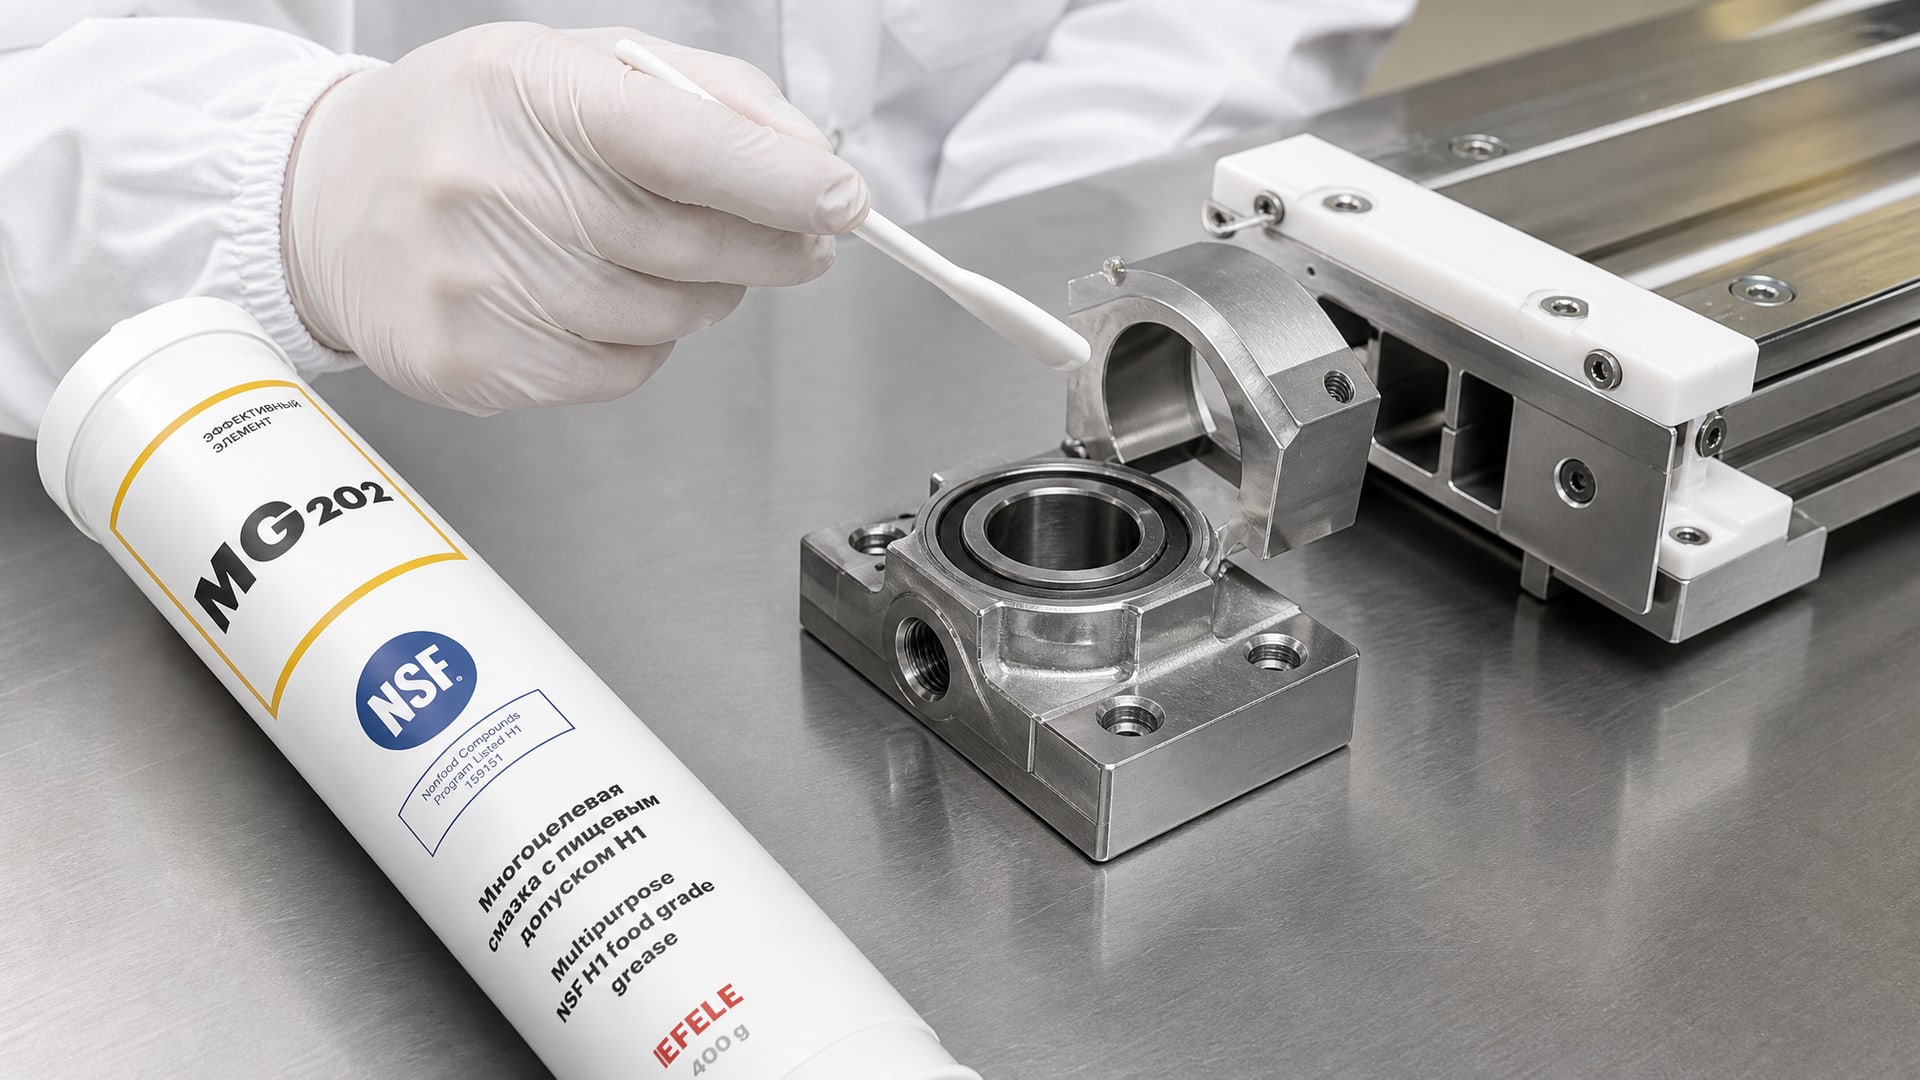
Для смазывания подшипников и направляющих в оборудовании пищевого производства, где возможен случайный контакт с продуктами, применяется EFELE MG-202 (NSF H1), обеспечивающая надежную защиту и соответствие стандартам HACCP. Эта смазка содержит только разрешенные компоненты и прошла полную сертификацию, что позволяет снизить риск замечаний при внутреннем аудите.
Совет инженера: выбор H1 в зависимости от условий работы
При выборе пищевой смазки нужно учитывать не только допуск, но и рабочие параметры узла: температуру, нагрузку, скорость вращения, влажность среды.
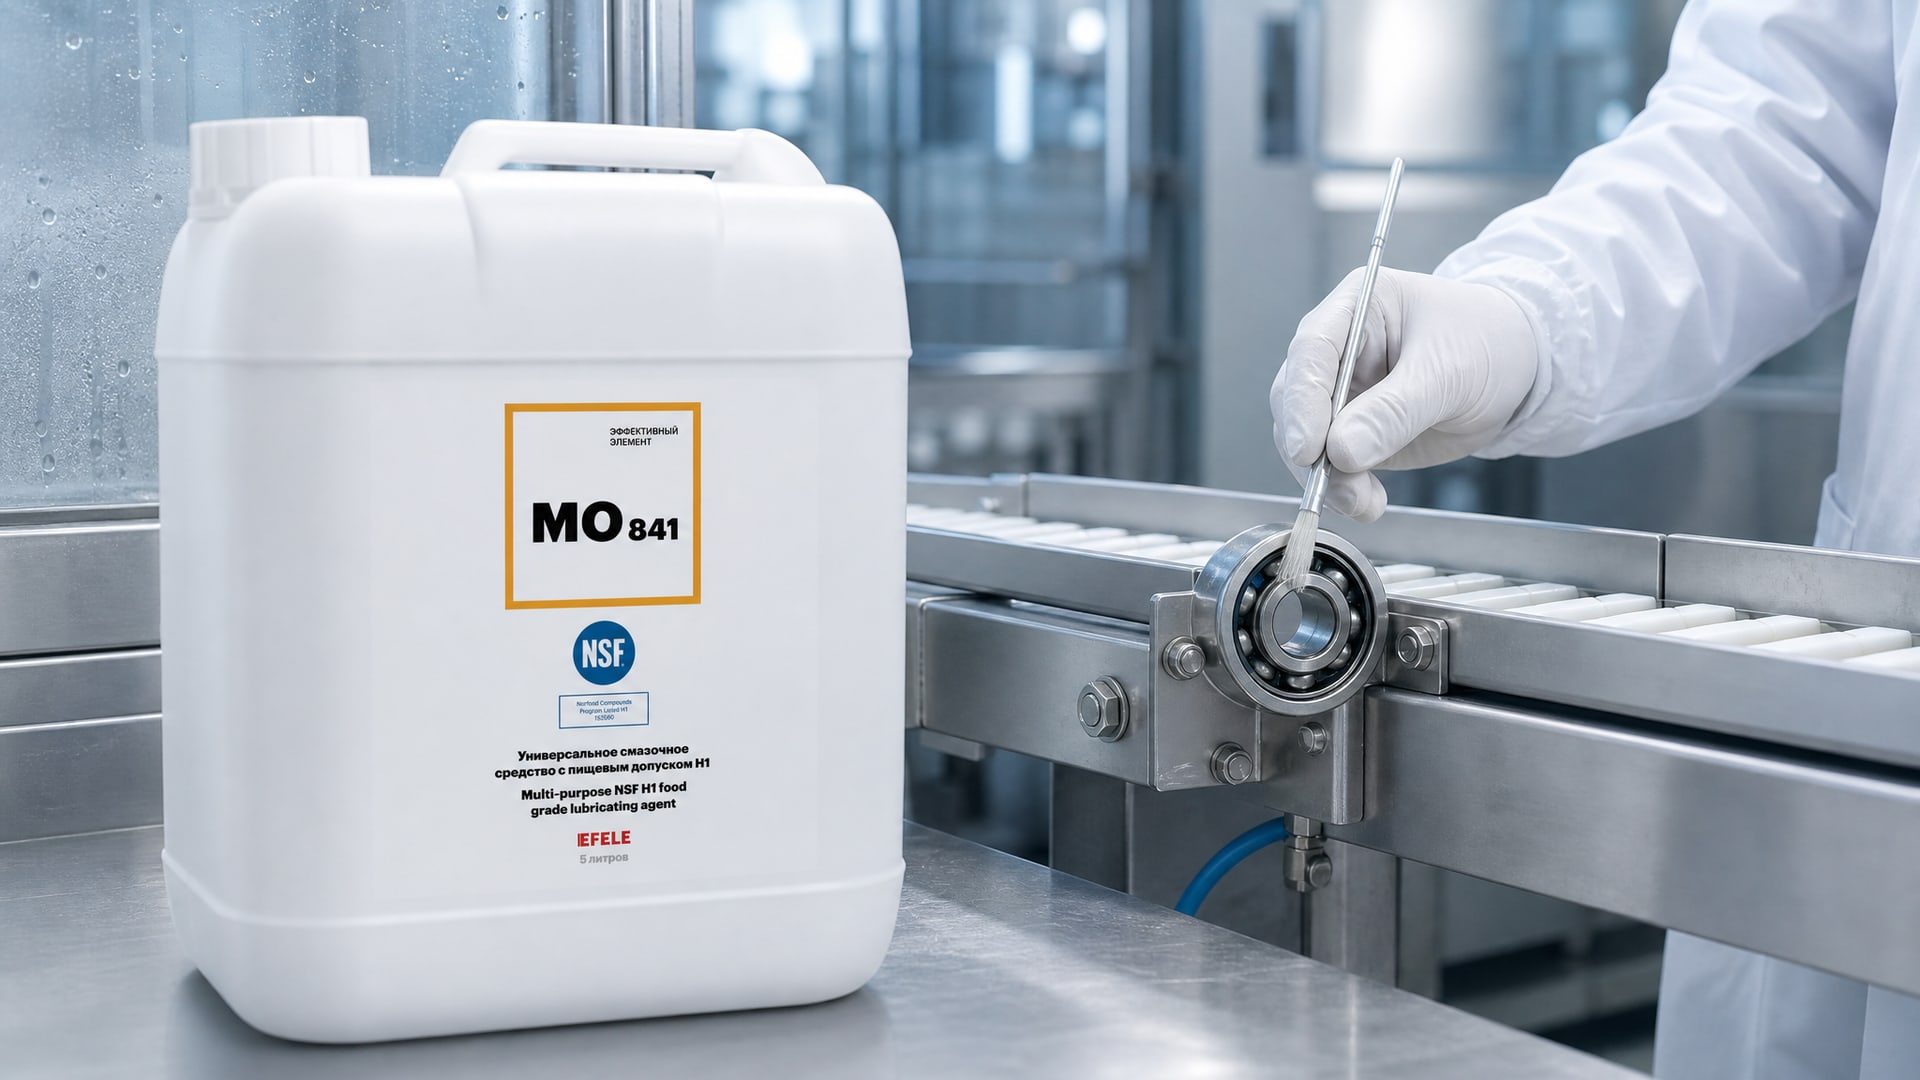
Сценарий 1: Конвейер в холодильной камере, подшипники работают при −5...+5 °C Проблема: обычная смазка становится твердой, подшипник не смазывается, происходит фреттинг и повышенный износ. Решение: для легконагруженных узлов и механизмов в условиях холодного пуска отлично подойдет универсальное масло EFELE MO-841 (NSF H1), которое не имеет запаха и безопасно для применения в пищевой промышленности. Масло сохраняет текучесть при низких температурах и обеспечивает защиту даже при кратковременных остановках. Итог: конвейер работает стабильно, при аудите предъявляется документ на масло с допуском H1.
Сценарий 2: Роторный насос для перекачки сока, высокие температуры до +60 °C Проблема: тонкая пластичная смазка окисляется и теряет свойства; опасность попадания окисленного продукта в сок. Решение: требуется смазка с устойчивостью к окислению и более высокой температурой каплепадения (не ниже +80...+90 °C). При выборе сверяются со спецификацией насоса и требованиями поставщика, а затем подтверждают, что выбранная H1 включена в реестр NSF. Итог: смазка не деградирует в течение межсервисного интервала, риск загрязнения минимален.
Сценарий 3: Упаковочное оборудование, влажная среда, множество узлов близко друг к другу Проблема: обычная смазка вымывается влагой или разбухает при контакте с водой, падает липкость (адгезия - способность удерживаться на поверхности). Решение: выбирается H1 с повышенной адгезией и водоотталкивающими свойствами; проводится проверка совместимости с материалами уплотнений (резина может разбухнуть от неправильно выбранной смазки). Итог: смазка держится на узле, не вымывается, и при аудите демонстрируется целесообразность выбора конкретного продукта для конкретных условий.
Чек-лист подготовки к аудиту пищевого производства: роль смазок H1
Аудит HACCP проверяет систему управления рисками, и смазки - часть этой системы.
Вот контрольные точки для закупщика и инженера:
Наличие реестра смазок на производстве: для каждого узла указаны допуск, продукт, дата последней смены, подпись ответственного;
Копии сертификатов NSF H1: для каждой смазки, которая используется в зонах потенциального контакта с пищей;
Карта критических точек контроля (CCP): где точно отмечены узлы, обслуживаемые H1, и обоснование выбора (риск попадания);
Процедура смены смазки: письменная инструкция с указанием этапов очистки, промывки, документирования;
Обучение персонала: записи в журнале о том, что смены ознакомлены с требованиями к H1 и знают, какие узлы требуют аккуратности;
Результаты внутреннего аудита лаборатории пищевого производства: если проводились анализы продукта на содержание посторонних веществ, должны быть отчеты и заключения;
Договор с поставщиком смазки: указание допуска H1 и обязательства поставщика по качеству;
Санитарный журнал: записи о визуальном осмотре оборудования, отсутствии подтеков и загрязнений смазкой.
Если все эти пункты готовы, при санитарном аудите пищевого производства замечаний по смазкам не будет.
Часто задаваемые вопросы
Что значит, что в смазке H1 допускается 10 ppm? Это можно есть?
Нет, H1 остается смазкой и не предназначена для съедения. 10 ppm (0,001%) - это максимум остаточного содержания, то есть если капля H1 попадет на хлеб, общее количество смазки на килограмм продукта не должно превысить эту норму. Это значит, что при случайном контакте продукт остается безопасным и не требует утилизации.
Чем смазка H1 отличается от обычной, если там просто другой состав?
Обычная промышленная смазка содержит присадки, которые безопасны при работе с металлом, но токсичны при проглатывании даже в микродозах. H1 содержит только компоненты из реестра 21 CFR, которые признаны безопасными при прямом контакте с пищей. Регистрация в NSF White Book - это официальное подтверждение проверки состава.
Если мы используем H1, нужно ли нам менять оборудование или проводить дополнительную очистку?
Не нужно менять оборудование. Нужна тщательная очистка узлов от старой смазки перед первым применением H1. Затем требуется документирование этого процесса и обновление инструкций по смазке. При внутреннем аудите лаборатории пищевого производства нужно предъявить записи о том, как была проведена замена.
Может ли H2 заменить H1, если мы уверены, что контакт исключен?
H2 можно использовать только там, где контакт с пищей полностью исключен конструктивно (например, в техническом помещении или закрытом редукторе). Если есть малейшая вероятность, что смазка попадет в продукт или зону обработки, нужна H1. При аудите различие между H1 и H2 в разных узлах рассматривается как признак систематичного подхода.
Сколько это стоит - перейти на H1 и подготовить всю документацию?
Смазки H1 дороже обычных на 20-40%, но это экономится на предотвращении риска (брак продукции, штрафы при аудите). Документирование требует одноразовой работы инженера (несколько дней), затем обновление идет в плановом порядке. Для среднего производства (50-100 узлов смазки) общие затраты на переход - от нескольких десятков тысяч рублей, а выгода от прохождения аудита без замечаний оценивается годами безопасной работы и репутацией.
Заключение
Смазки H1 - это инструмент управления рисками на пищевом производстве, а не дополнительная роскошь. Они помогают закрыть критическую точку контроля (CCP) в системе HACCP и позволяют демонстрировать контролирующим органам системный подход к предотвращению загрязнения продукта. Правильный выбор H1 по уровню риска контакта, официальная регистрация в NSF White Book, документирование очистки при переходе и ведение реестра смазок на производстве - это то минимальное, что требуется для прохождения аудита пищевого производства без замечаний.
Конкретный следующий шаг: составьте карту критических точек контроля в вашем цехе, определите узлы с вероятностью контакта смазки с продуктом, отберите для этих узлов смазки H1 с действующей регистрацией NSF, согласуйте с ответственным за качество процедуру переходаи подготовьте копии сертификатов. После этого при санитарном аудите вы сможете быстро предъявить все необходимые документы и снизить риск замечаний по управлению опасностями.