Испарение летучих растворителей - это один из ключевых этапов формирования антифрикционного покрытия, определяющий его финальные свойства, толщину пленки и готовность к эксплуатации. Без стандартизированной оценки этого процесса невозможно гарантировать воспроизводимость результатов, контролировать качество на производстве и прогнозировать поведение покрытия в реальных условиях работы узлов и механизмов.
В данной статье разбираем, как инженеру, специалисту по качеству или закупщику построить методику испытаний, какие параметры зафиксировать, какие приборы использовать и как интерпретировать результаты. Материал опирается на принципы стандартизации (ГОСТ 9.302-88, методики определения сухого остатка) и практический опыт лабораторного контроля антифрикционных материалов.
Две стадии испарения растворителей в антифрикционном покрытии
Когда жидкое покрытие наносят на подложку, начинается процесс испарения растворителя, который условно делится на два этапа.
На первой стадии растворитель испаряется из жидкой пленки сравнительно быстро - молекулы на поверхности имеют высокую кинетическую энергию и легко переходят в газовую фазу. Эта стадия длится от нескольких минут до часа в зависимости от летучести растворителя, толщины слоя и микроклиматических условий (температура, влажность, воздухообмен).
На второй стадии, когда покрытие снаружи кажется сухим на ощупь, растворитель продолжает испаряться, но уже из твердой полимерной матрицы. Этот процесс существенно медленнее, так как лимитируется диффузией молекул растворителя сквозь плотный полимерный слой. Именно поэтому после визуального высыхания покрытие еще содержит значительное количество летучих веществ - иногда процесс полного испарения может продолжаться часы или даже сутки.
Для антифрикционных покрытий это различие критично: если слой нанести раньше, чем из предыдущего слоя полностью испарится растворитель, возможны размягчение, расслоение и неравномерное распределение антифрикционного вещества. Именно поэтому между нанесением слоев делают выдержку - не только для высыхания, но и для выведения растворителя из толщи пленки. На практике, например, перед нанесением следующих слоев выдержка может составлять 15 минут, а последний слой выдерживают не менее 120 минут при температуре +20 °C.
Стандартные условия и режимы испытания
Выбор условий испытания напрямую влияет на скорость и полноту испарения.
ГОСТ 9.302-88 для стандартных испытаний покрытий предписывает условия 20 ± 2 °C при относительной влажности 65 ± 5 %. Эти параметры считаются "нормальными" производственными условиями и применяются как базовые, если спецификация на покрытие не указывает иное.
Однако для более точных и воспроизводимых измерений, особенно когда требуется минимизировать влияние влажности, используют режим 23 ± 2 °C и 50 ± 5 % относительной влажности. Этот режим часто встречается в уточненных методиках, когда нужна наибольшая стабильность результатов или когда продукт тестируют в контролируемой лабораторной среде.
Температура влияет на скорость испарения почти линейно: каждые 10 °C прироста примерно удваивают скорость испарления большинства органических растворителей. Влажность воздуха действует противоположно: при высокой влажности испарение замедляется, так как парциальное давление насыщенного пара уменьшается. Поэтому для методики испытаний необходимо четко указать оба параметра и контролировать их приборами (термометр, гигрометр) прямо в месте испытания.
Метрология: как измерить испарение и сухой остаток
Сухой остаток - это доля вещества, которая остается в покрытии после полного испарения летучих компонентов.
Это не просто характеристика качества, а главный показатель, по которому судят об эффективности нанесения, расходе материала и толщине пленки.
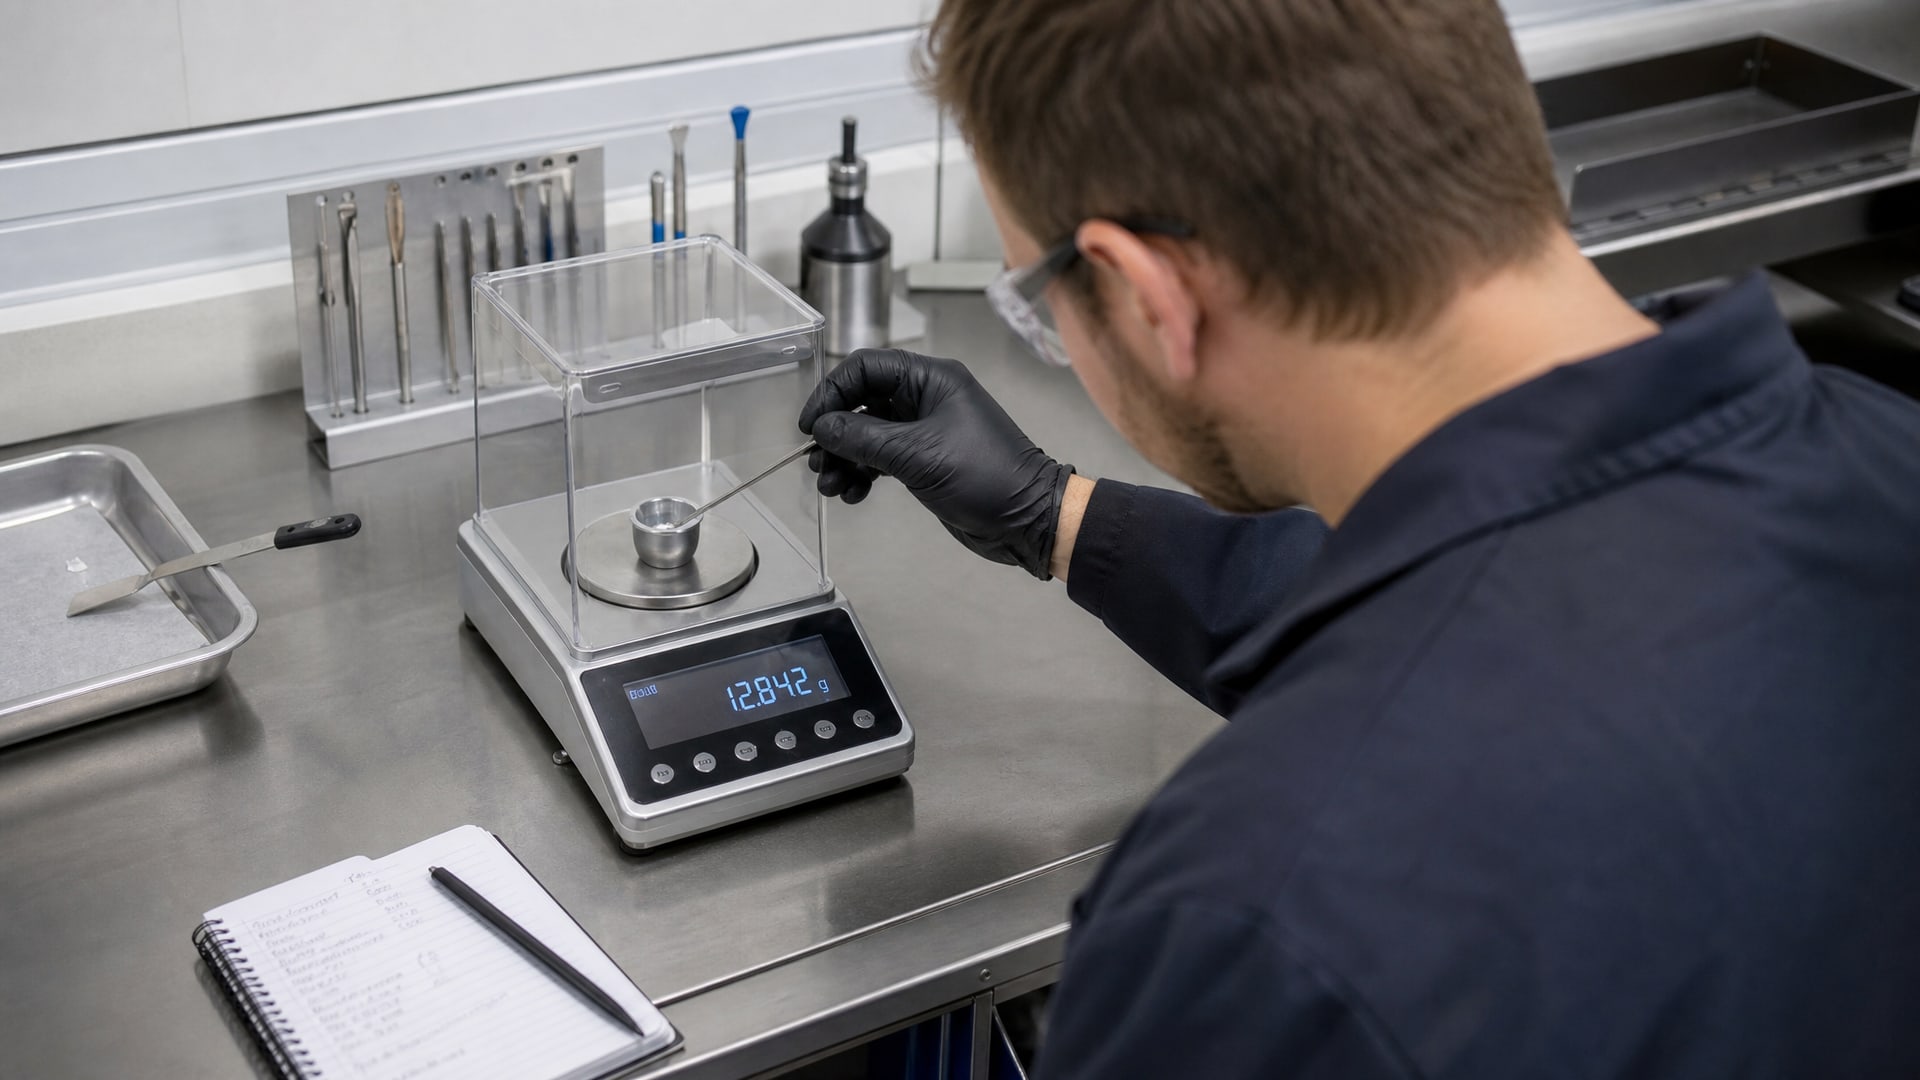
Методика определения массовой доли нелетучих веществ (сухого остатка) предусматривает взвешивание образца до высыхания, последующую сушку под инфракрасной лампой и повторное взвешивание. Для густых материалов (антифрикционные покрытия часто поставляются именно в виде концентратов) сушку проводят в два-три приема: сначала 5 минут под лампой, затем остывание и взвешивание, затем повторная сушка 3–5 минут и снова взвешивание. Процесс повторяют, пока разница между двумя последними взвешиваниями не будет меньше 0,5 %. Это означает, что летучие вещества практически полностью ушли и остается только твердый полимер и пигменты.
Параллельно с определением сухого остатка нужно контролировать толщину пленки. Мокрую толщину измеряют сразу после нанесения, используя мокрый толщинометр (простой измеритель вроде щупа-гребешка, вдавливаемый в свежее покрытие). Сухую толщину измеряют после полного высыхания электромагнитным толщинометром (если подложка стальная) или ультразвуковым (универсальный вариант).
Сопоставление мокрой и сухой толщины показывает, насколько сократилась пленка за счет испарения. Как отмечается в практике контроля антифрикционных слоев, мокрый слой может терять 40–50 % объема из-за испарения растворителя. Если одного слоя наносили толщиной 4–5 мкм, то после сушки ожидается 2–3 мкм. Если полученное значение существенно отличается, это сигнал о проблеме: либо слишком быстрое испарение с образованием пор, либо неполное испарение (избыток растворителя в покрытии).
Оборудование и приборы для испытаний
Для корректного проведения методики нужен минимальный, но достаточный набор инструментов.
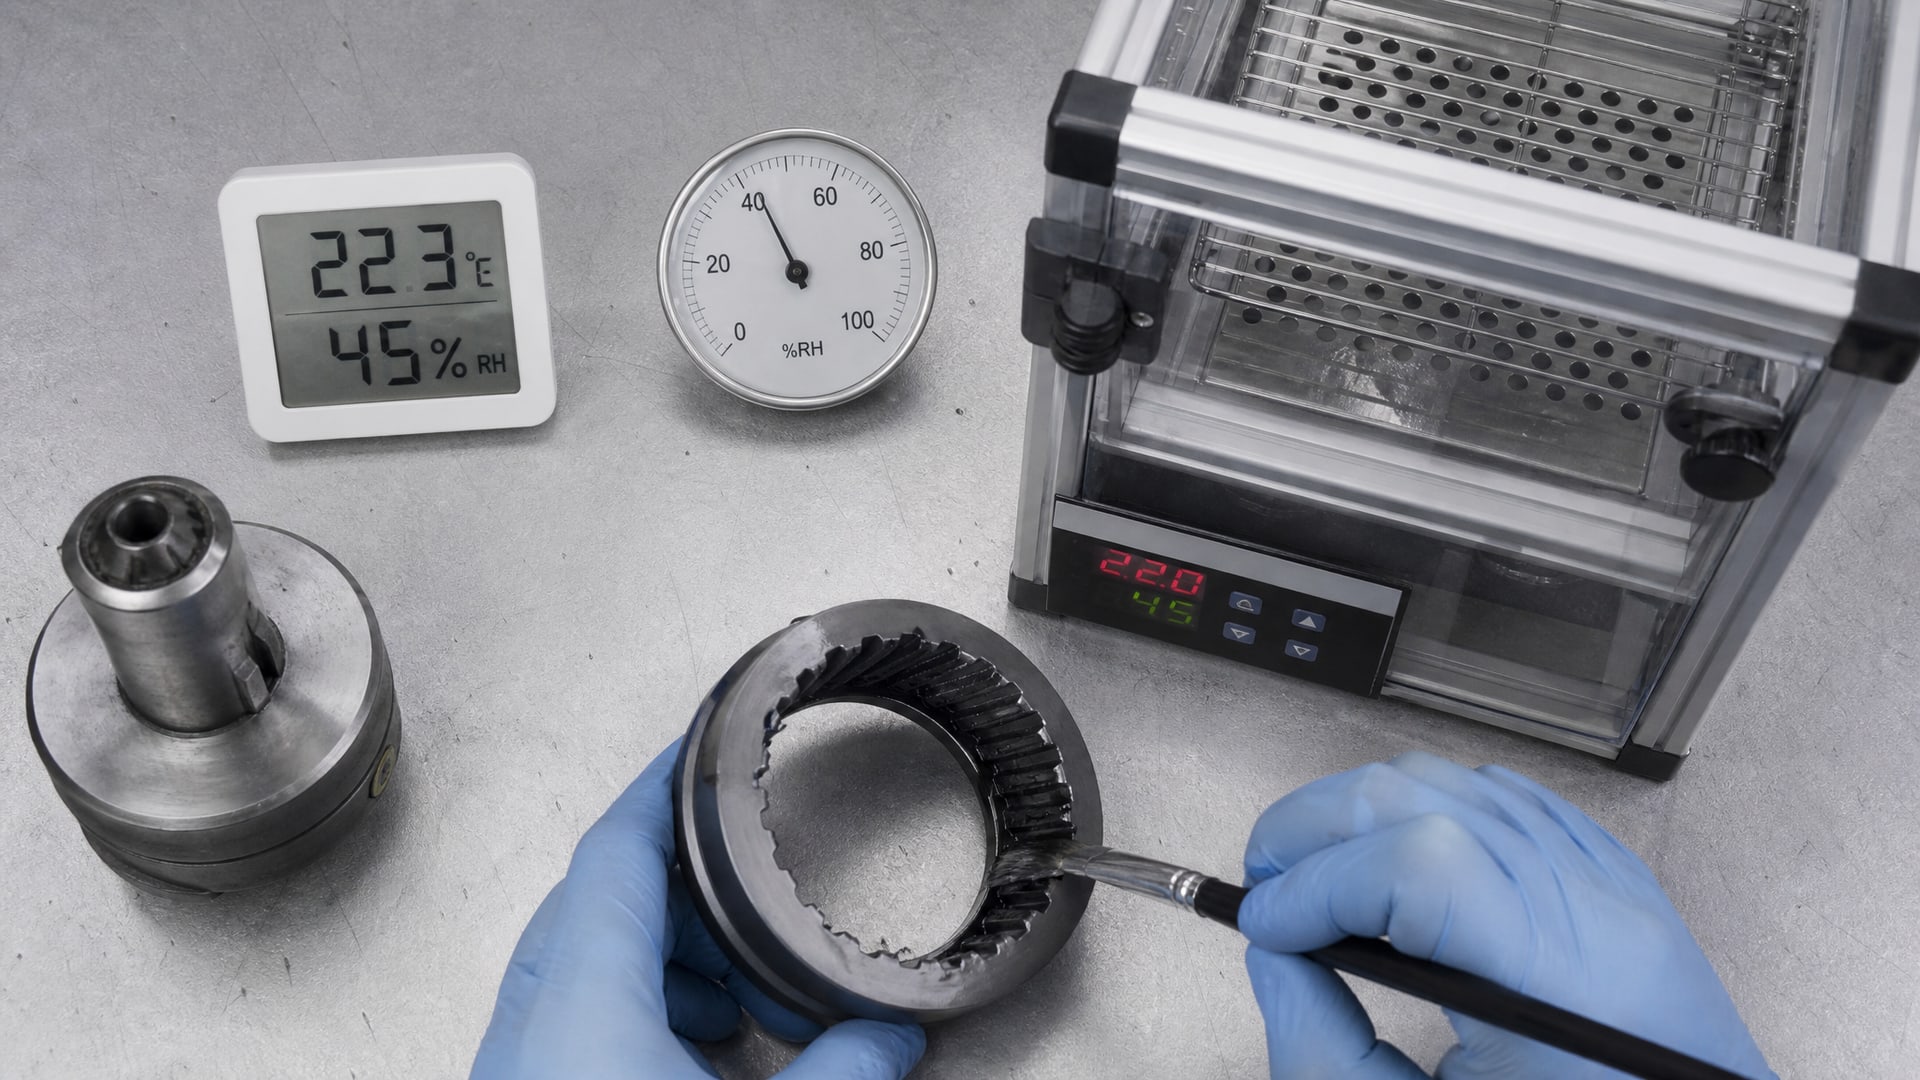
Первая группа - контроль микроклимата: цифровой термометр с точностью ± 0,5 °C и гигрометр (гигростат в лабораторной камере) для поддержания заданных температуры и влажности. Если испытания проводят в неконтролируемом цехе, нужна небольшая климатическая камера или боксик с осушителем/увлажнителем.
Вторая группа - измерение толщины. Мокрый толщинометр (апликатор вроде гребешка с делениями или щель постоянного сечения) - недорогой инструмент, но дает хорошую точность для оценки нанесения в цехе. Сухой толщинометр (электромагнитный или ультразвуковой, в зависимости от материала подложки) - это уже электронный прибор, стоит дороже, но дает объективный результат.
Третья группа - взвешивание образцов. Аналитические весы с точностью 0,001 г или лучше. Важно, чтобы весы размещались в помещении, где нет сквозняков и резких колебаний температуры, иначе результаты будут нестабильными.
Инфракрасная лампа для сушки (если нужно ускорить процесс при определении сухого остатка) мощностью 100–250 Вт, расположенная на расстоянии 5–10 см от образца.
Для специализированных испытаний (оценка стойкости к растворителям как дополнительный контроль готовности покрытия) может потребоваться набор эталонных растворителей (ксилол, ацетон, этилацетат и др.) и вата для протирания по методу ASTM D5402, но это уже следующий уровень контроля.
Этапы методики испытания антифрикционного покрытия на испарение
Процесс испытания состоит из подготовки, нанесения, сушки и измерения.
Рассмотрим каждый этап.
Подготовка образца и подложки
Подложка должна быть стандартной: чаще всего используют стальные пластины размером 75 × 25 мм (или 100 × 100 мм в зависимости от методики), очищенные от масла и ржавчины. Перед нанесением покрытия пластину обезжиривают органическим растворителем и оставляют подсыхать при комнатной температуре 10–15 минут.
Само покрытие (антифрикционный материал) перед применением проверяют по спецификации: вязкость должна соответствовать норме, визуально не должно быть комков и расслоения. Если покрытие хранилось при низкой температуре, его подогревают до комнатной (20–25 °C) и тщательно перемешивают.
Нанесение и первая выдержка
Нанесение проводят в одном из стандартных режимов: - Кистью вручную (для лабораторных образцов и небольших участков). - Распылением сжатым воздухом (более равномерно). - Центрифугированием или дозированием (для воспроизводимости в серийном контроле).
При нанесении контролируют мокрую толщину: для одного слоя она должна быть в диапазоне, указанном в техдокументации (например, 4–5 мкм). Если слоев несколько, между ними соблюдают выдержку 15 минут при 20 °C. Эта выдержка - минимальная, нужная, чтобы растворитель из нижнего слоя начал испаряться и слой достаточно загустел для нанесения следующего слоя.
Сушка и выдержка перед испытанием
После нанесения последнего слоя образец выдерживают при температуре 20 ± 2 °C и влажности 65 ± 5 % (или 23 ± 2 °C и 50 ± 5 %, согласно методике) минимум 120 минут. Это время необходимо для испарения растворителя из полимерной матрицы на второй стадии.
Образец не беспокоят: его кладут горизонтально в чистом месте, защищают от пыли (легкой тканью, но не герметично, так как нужен воздухообмен).
Измерение сухой толщины и внешний контроль
Через 120 минут после нанесения последнего слоя (или когда прошло время, указанное в спецификации - может быть и 24 часа для полного отверждения) измеряют сухую толщину толщинометром. Результат записывают; он должен быть в пределах нормы, которая вычисляется как мокрая толщина минус 40–50 % потерь на испарение.
Одновременно проводят визуальный контроль: поверхность должна быть ровной, без трещин, морщин, пузырей и отслоения от подложки. Если видны дефекты, их документируют - это может указывать на проблемы с режимом сушки (слишком быстрое испарение) или составом покрытия.
Определение сухого остатка
Для точной оценки испарения растворителей берут образец покрытия (например, отдельные пластины, покрытые одновременно с испытуемым образцом) и определяют массовую долю нелетучих веществ. Образец взвешивают, затем сушат под инфракрасной лампой 5 минут, остужают в эксикаторе (или в помещении с контролируемой влажностью) 2–3 минуты и снова взвешивают. Процесс повторяют 3–5 минут сушки + охлаждение + взвешивание до стабилизации массы (разница между взвешиваниями < 0,5 %).
Формула для расчета массовой доли нелетучих веществ: мсухой остаток = (масса после сушки / масса до сушки) × 100 %
Полученное значение сравнивают со спецификацией покрытия. Если спецификация гласит, что сухой остаток должен быть не менее 85 %, а измеренное значение -82 %, это сигнал о том, что либо растворителя слишком много, либо часть его не испарилась в условиях испытания.
Критерии приемки и интерпретация результатов
Результаты испытаний сравнивают с техническими требованиями к антифрикционному покрытию.
Основные критерии:
Сухой остаток (массовая доля нелетучих веществ): не менее 85–90 % (типовое значение для большинства покрытий). Если результат ниже нормы, покрытие содержит излишний растворитель и требует проверки состояния хранения, условий нанесения или замены партии материала.
Сухая толщина пленки: должна быть в диапазоне, вычисленном как (мокрая толщина × процент сухого остатка / 100 %) ± допуск (обычно ± 20 %). Если толщина заметно меньше расчетной, это может указывать на испарение растворителя быстрее, чем предусмотрено, или на недостаточное количество нанесенного материала.
Внешний вид: отсутствие трещин, морщин, пузырей, отслоения. Наличие дефектов при нормальных условиях испытания говорит о несоответствии покрытия спецификации или неправильном нанесении.
Адгезия (при необходимости): проводят испытание на адгезионную прочность по ГОСТ 27890-88 (нормальный отрыв) или методом кросс-хатча, если нужно убедиться, что покрытие полностью сформировалось и прочно держится на подложке. Адгезия проверяют не ранее, чем через 24 часа после нанесения.
Стойкость к растворителям (при необходимости): если спецификация требует, проводят испытание методом протирания растворителем (ASTM D5402). Образец протирают мягкой тканью, смоченной в эталонном растворителе (ацетон, ксилол), 10–20 проходов. Покрытие не должно размягчаться, липнуть или стираться - это подтверждает, что оно полностью высохло и полимеризовалось.
Типичные ошибки и как их избежать
Первая ошибка - спешка с контролем.
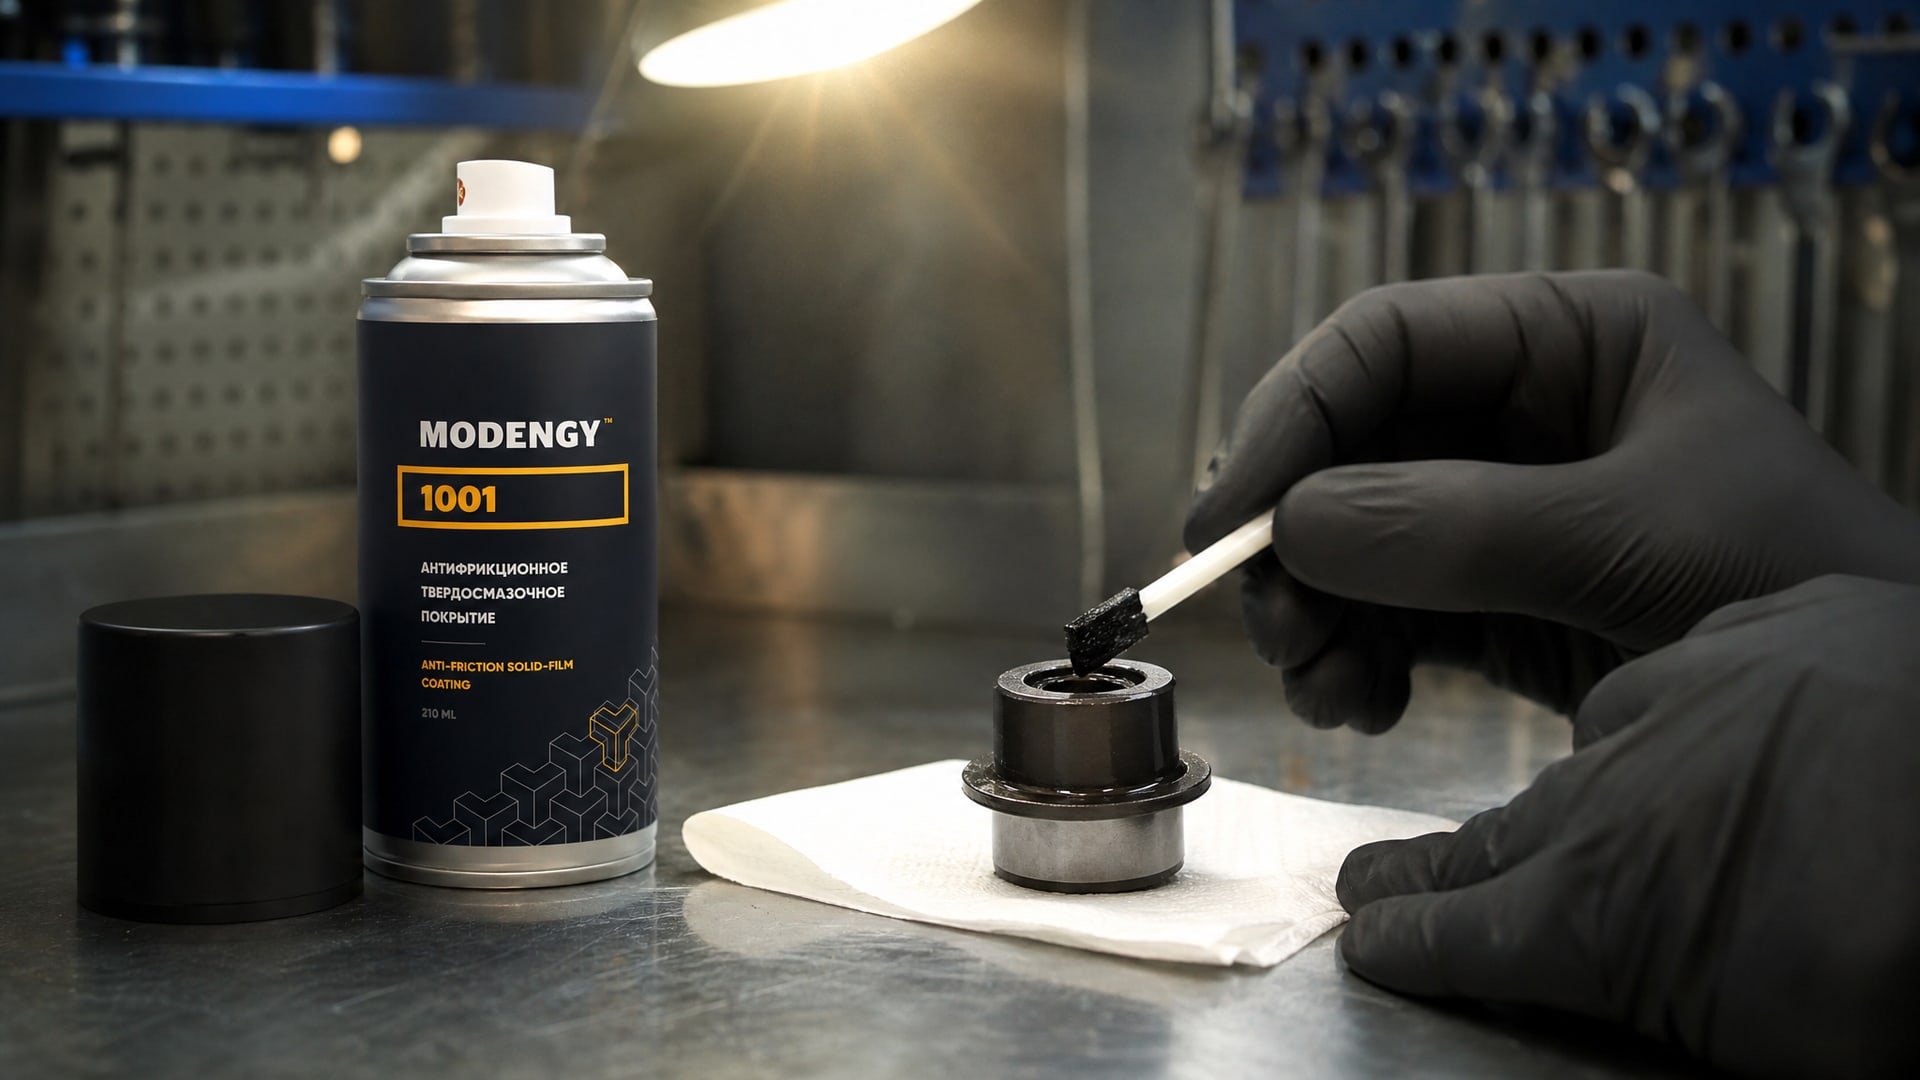
Многие закупщики и производители проверяют готовность покрытия слишком рано: через 15–30 минут после нанесения. За это время из поверхности испарится основная часть растворителя, покрытие будет казаться сухим, но из толщи пленки растворитель еще выходит. Если нанести следующий слой или начать эксплуатировать деталь, результат будет некачественным: слои разделятся, антифрикционное вещество распределится неравномерно, смазочные свойства ухудшатся.
Вторая ошибка - игнорирование микроклимата. Если измерения проводят при изменяющихся температуре и влажности, результаты будут разбросаны. На одной и той же партии покрытия в июле (жарко, сухо) может получиться сухой остаток 88 %, а в декабре (холодно, влажно) -84 %. Это не значит, что партия плохая; просто условия испытания нестабильны. Поэтому нужна климатическая камера или, как минимум, контроль температуры и влажности с фиксацией в отчет.
Третья ошибка - неправильный выбор подложки или загрязненная поверхность. Если стальная пластина покрыта маслом или окислением, растворитель испарится неравномерно, на поверхности могут появиться наплывы и неровности. Перед испытанием подложку обязательно обезжиривают и оставляют подсыхать.
Четвертая ошибка - путаница между испарением растворителя и полимеризацией (отверждением) покрытия. Испарение - это физический процесс выхода растворителя из пленки, и его контролируют на основе массовой доли нелетучих веществ и толщины. Полимеризация - это химический процесс, при котором олигомеры соединяются в длинные цепи полимера, и контролируется через адгезию, твердость, стойкость к растворителям. Для антифрикционных покрытий типа MODENGY 1001, отверждаемого при комнатной температуре, испарение может быть завершено за 2–3 часа, а полная полимеризация требует 24–48 часов. Методику испытания нужно проектировать исходя из того, что именно нужно контролировать.
Часто задаваемые вопросы
Если покрытие кажется сухым на ощупь, значит, растворитель полностью испарился?
Нет. Поверхность может высохнуть за 10–15 минут (когда испарится большая часть растворителя из жидкой пленки), но внутри, в толще покрытия, растворитель еще остается. Он продолжает испаряться медленно через плотный полимерный слой. Полное испарение занимает 2–3 часа при стандартных условиях. Поэтому между слоями нужно ждать минимум 15–20 минут, а после нанесения последнего слоя - не менее 120 минут перед началом эксплуатации.
Как понять, что испарение завершено?
Проверьте массовую долю нелетучих веществ (сухой остаток) по методике взвешивания и сушки под инфракрасной лампой. Если результат стабилизировался (разница между двумя взвешиваниями < 0,5 %) и совпадает со спецификацией, испарение завершено. Дополнительно измерьте сухую толщину: если она соответствует расчету (мокрая толщина × сухой остаток %), это еще одно подтверждение.
Влияет ли температура воздуха на скорость испарения растворителя?
Да, сильно. Примерно на каждые 10 °C прироста температуры скорость испарения удваивается. При 20 °C испарение идет медленнее, при 30 °C - в два раза быстрее. Это один из главных параметров, который нужно контролировать и зафиксировать в методике. При изменении температуры результаты испытаний станут несопоставимыми.
Почему мокрая толщина всегда больше сухой на 40–50 %?
Потому что при испарении растворителя объем пленки сокращается. Если нанесли мокрый слой 5 мкм, и половина его объема - растворитель, то после испарения останется примерно 2,5–3 мкм твердого полимера. Это нормально и закладывается в расчеты при проектировании слоев покрытия. Если потеря толщины меньше 40 % или больше 60 %, это может говорить о проблеме в составе или нанесении.
Нужно ли проводить испытание на стойкость к растворителям после определения сухого остатка?
Нет, это разные испытания. Определение сухого остатка показывает, насколько полно испарился растворитель, добавленный в покрытие. Испытание на стойкость к растворителям (методом протирания по ASTM D5402) проверяет, стойко ли готовое покрытие к внешним органическим жидкостям (ксилол, ацетон и т.п.). Эти два испытания дополняют друг друга, но решают разные задачи контроля качества.
Заключение
Методика испытаний антифрикционных покрытий на испарение летучих растворителей - это совокупность четких операций: измерение мокрой толщины, контроль микроклимата (температура 20 ± 2 °C, влажность 65 ± 5 % или аналогичные), выдержка образца не менее 120 минут, измерение сухой толщины и определение массовой доли нелетучих веществ через высушивание и взвешивание. Процесс требует внимания к деталям: стандартная подложка, калиброванные приборы, документирование каждого результата.
Практический путь: зафиксируйте в собственном стандарте или технологической карте все пять параметров (температуру, влажность, толщины, время выдержки, критерии приемки), обучите операторов и контролеров, ведите журнал измерений. Это позволит отследить тренды, выявить проблемы в поступающих партиях покрытия на ранней стадии и гарантировать одинаковое качество слой за слоем.