Резьбовые соединения под вибрацией и циклическими нагрузками часто теряют герметичность и разбалтываются, если их не закреплять дополнительно. Традиционные методы - сварка, шпонки, стопорные шайбы - либо необратимы, либо ненадежны при амплитудных колебаниях. Анаэробный фиксатор решает эту задачу иначе: остается жидким на воздухе и полимеризуется в узком металлическом зазоре между витками резьбы, создавая упругую полимерную матрицу, которая удерживает соединение от самоотвинчивания и вымывания.
Эта статья объясняет принцип работы анаэробных фиксаторов, как правильно выбрать нужный класс прочности, какие параметры смотреть в технической карточке, и почему цвет - не показатель качества. Информация полезна инженерам, конструкторам, закупщикам и специалистам сервиса, которые ищут надежный способ укрепить резьбовые соединения на производстве, в ремонте и при сборке оборудования.
Почему резьба разбалтывается и как это предотвратить
Резьбовые соединения теряют герметичность по нескольким причинам.
При вибрационных нагрузках витки скользят относительно друг друга, смещаются в аксиальном направлении и постепенно отворачиваются. Ударные импульсы и циклические деформации ускоряют процесс. Жидкие и газообразные среды (масла, пар, конденсат) вымывают смазку из зазора, снижая адгезию и трение, что упрощает самоотвинчивание. Окисление и коррозия на поверхности витков создают неровности и микротрещины, которые ослабляют контакт.
Механические решения - стопорные шайбы, плоские и звездообразные - работают через упругую деформацию, но при амплитудах свыше 1–2 мм шайба теряет контакт с витками и перестает держать нагрузку. Сварка и развальцовка необратимы и требуют специального оборудования. Анаэробный фиксатор предложил третий путь: он втекает в микрощели между витками, твердеет там без воздуха и превращает зазор в монолитную упругую матрицу. При этом соединение остается разборным, если выбран правильный класс прочности.
Принцип работы анаэробных фиксаторов: жидкость становится полимером
Анаэробный фиксатор - однокомпонентный поликонденсационный клей, который остается текучим в контакте с кислородом воздуха благодаря ингибиторам полимеризации.
Как только вы наносите его на резьбу и заворачиваете болт или винт, молекулы кислорода из зазора вытесняются, а металлическая поверхность инициирует реакцию сшивания. Полимер быстро заполняет капилляры между витками и застывает в виде упругой трехмерной сетки.
Эта матрица не жесткая и не хрупкая - она амортизирует микрофремление витков, поглощает вибрацию и препятствует проскальзыванию на одну-две десятых миллиметра. Вместе с тем она позволяет развести соединение, если приложить достаточное усилие. Время, за которое достигается первичная фиксация (когда болт уже не сдвигается), составляет 5–40 минут в зависимости от класса и условий. Полная механическая прочность формируется за 24 часа, иногда 48 часов для высокотемпературных и очень вязких составов.
Ключевое условие: фиксатор работает только в узком зазоре, где металл прижимает слой жидкости и вытесняет кислород. Стандартный рабочий зазор -0,25–0,3 мм, то есть щель между витками обычной метрической резьбы. При зазоре свыше 0,3 мм кислород остается в слое, полимеризация замедляется или не происходит вообще. На больших площадях фиксатор остается липким и не твердеет.
Фиксатор резьбы средней прочности: выбор для разборных узлов
Анаэробные фиксаторы среднего класса (также называемые разъемными или демонтируемыми) обладают прочностью на сдвиг в диапазоне 8–15 МПа и моментом откручивания около 25 Н·м для стандартных размеров М8–М10.
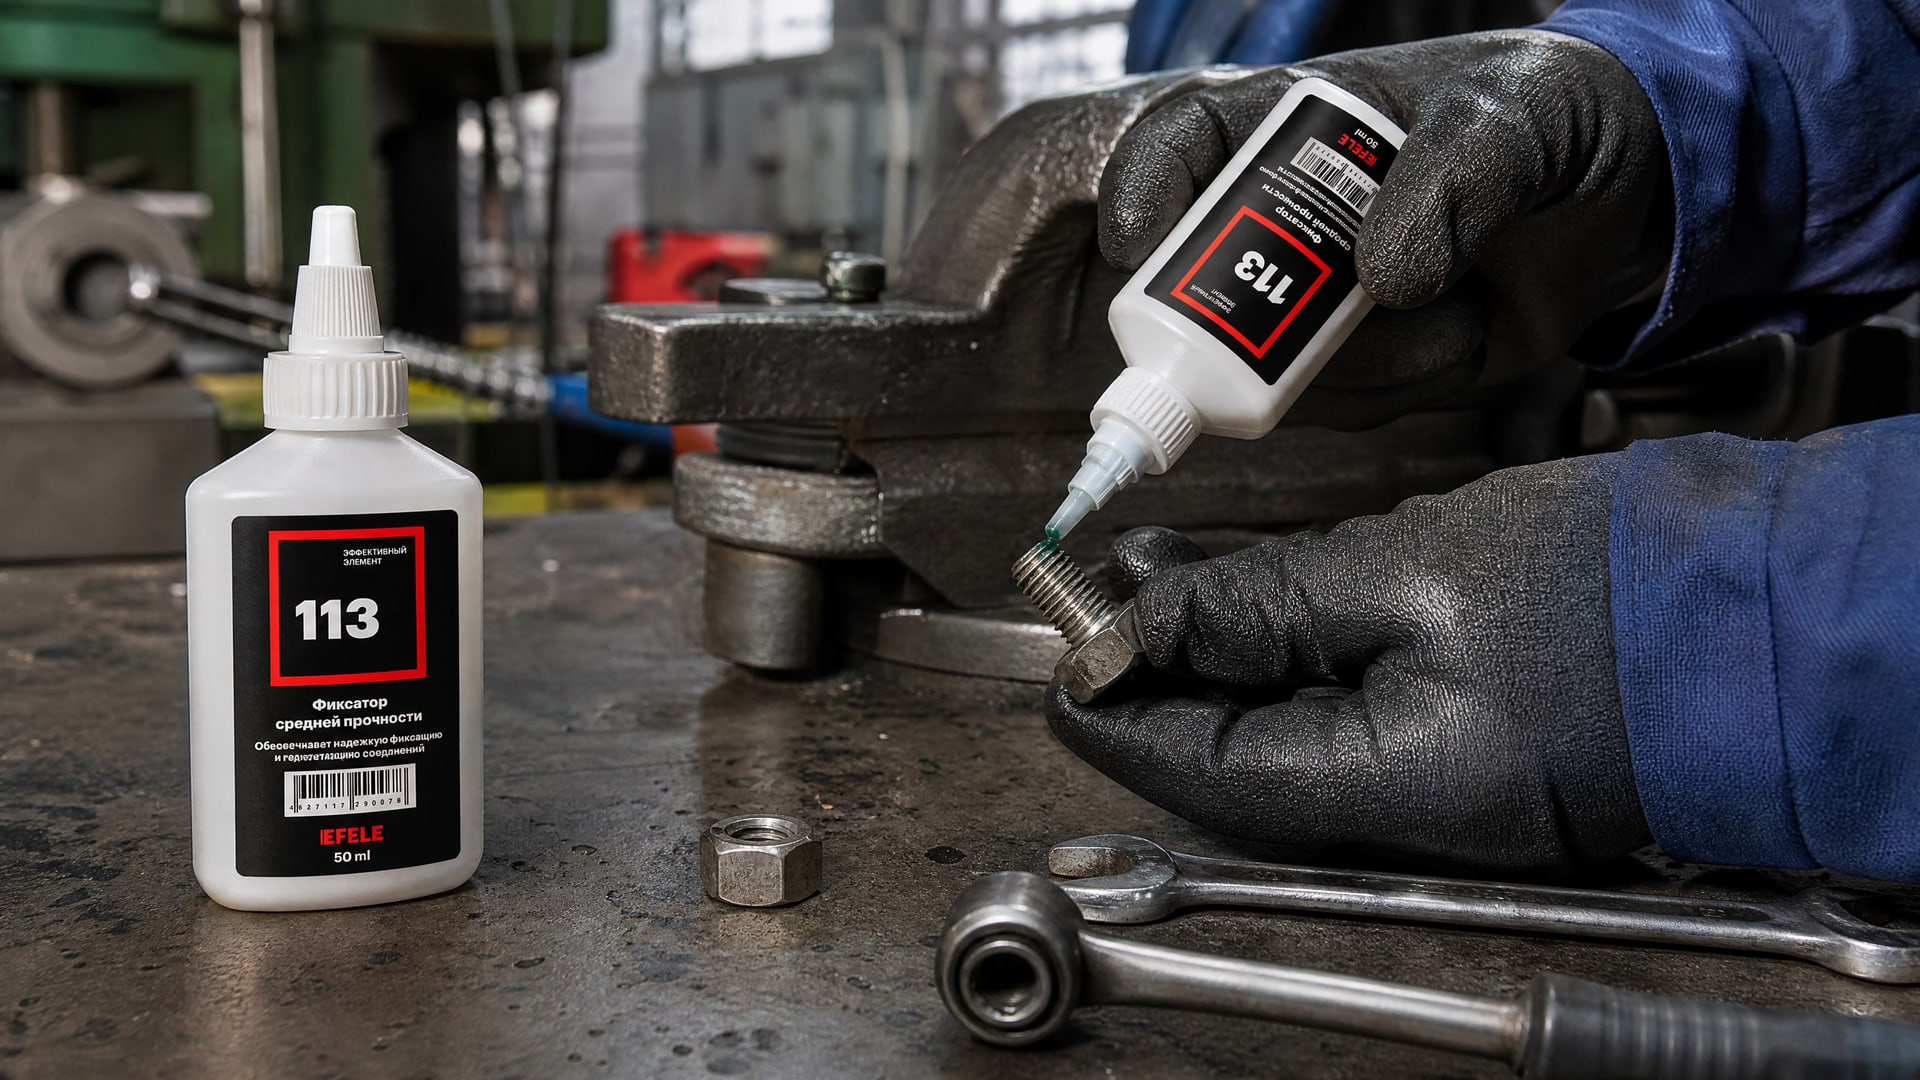
Они предназначены для соединений, которые нужно периодически разбирать при техническом обслуживании, регулировке или замене деталей.
На практике средняя прочность решает проблему самоотвинчивания под вибрацией, но не создает слишком высокого сопротивления при разборке. Специалист может отвернуть болт вручную, используя обычный ключ, без риска сорвать головку или нарезать резьбу. Это особенно важно, когда соединение находится в труднодоступном месте или работает в условиях, где высокотемпературное отверждение нежелательно.
Рабочая температура для типовых средних фиксаторов - от −55 °C до +150…+160 °C. При превышении верхнего предела полимер теряет упругость и размягчается, перестает удерживать резьбу. В случаях, когда необходима средняя прочность фиксации и возможность частого демонтажа, оптимальным выбором станет анаэробный фиксатор резьбы EFELE 113, который обеспечивает надежное крепление при легком разборе узла без специальных инструментов.
Фиксатор резьбы анаэробный высокой прочности: постоянные соединения
Фиксаторы высокой прочности обладают прочностью на сдвиг 27,6 МПа (эквивалент 4000 psi) и моментом откручивания не менее 40–48 Н·м на типовых размерах.
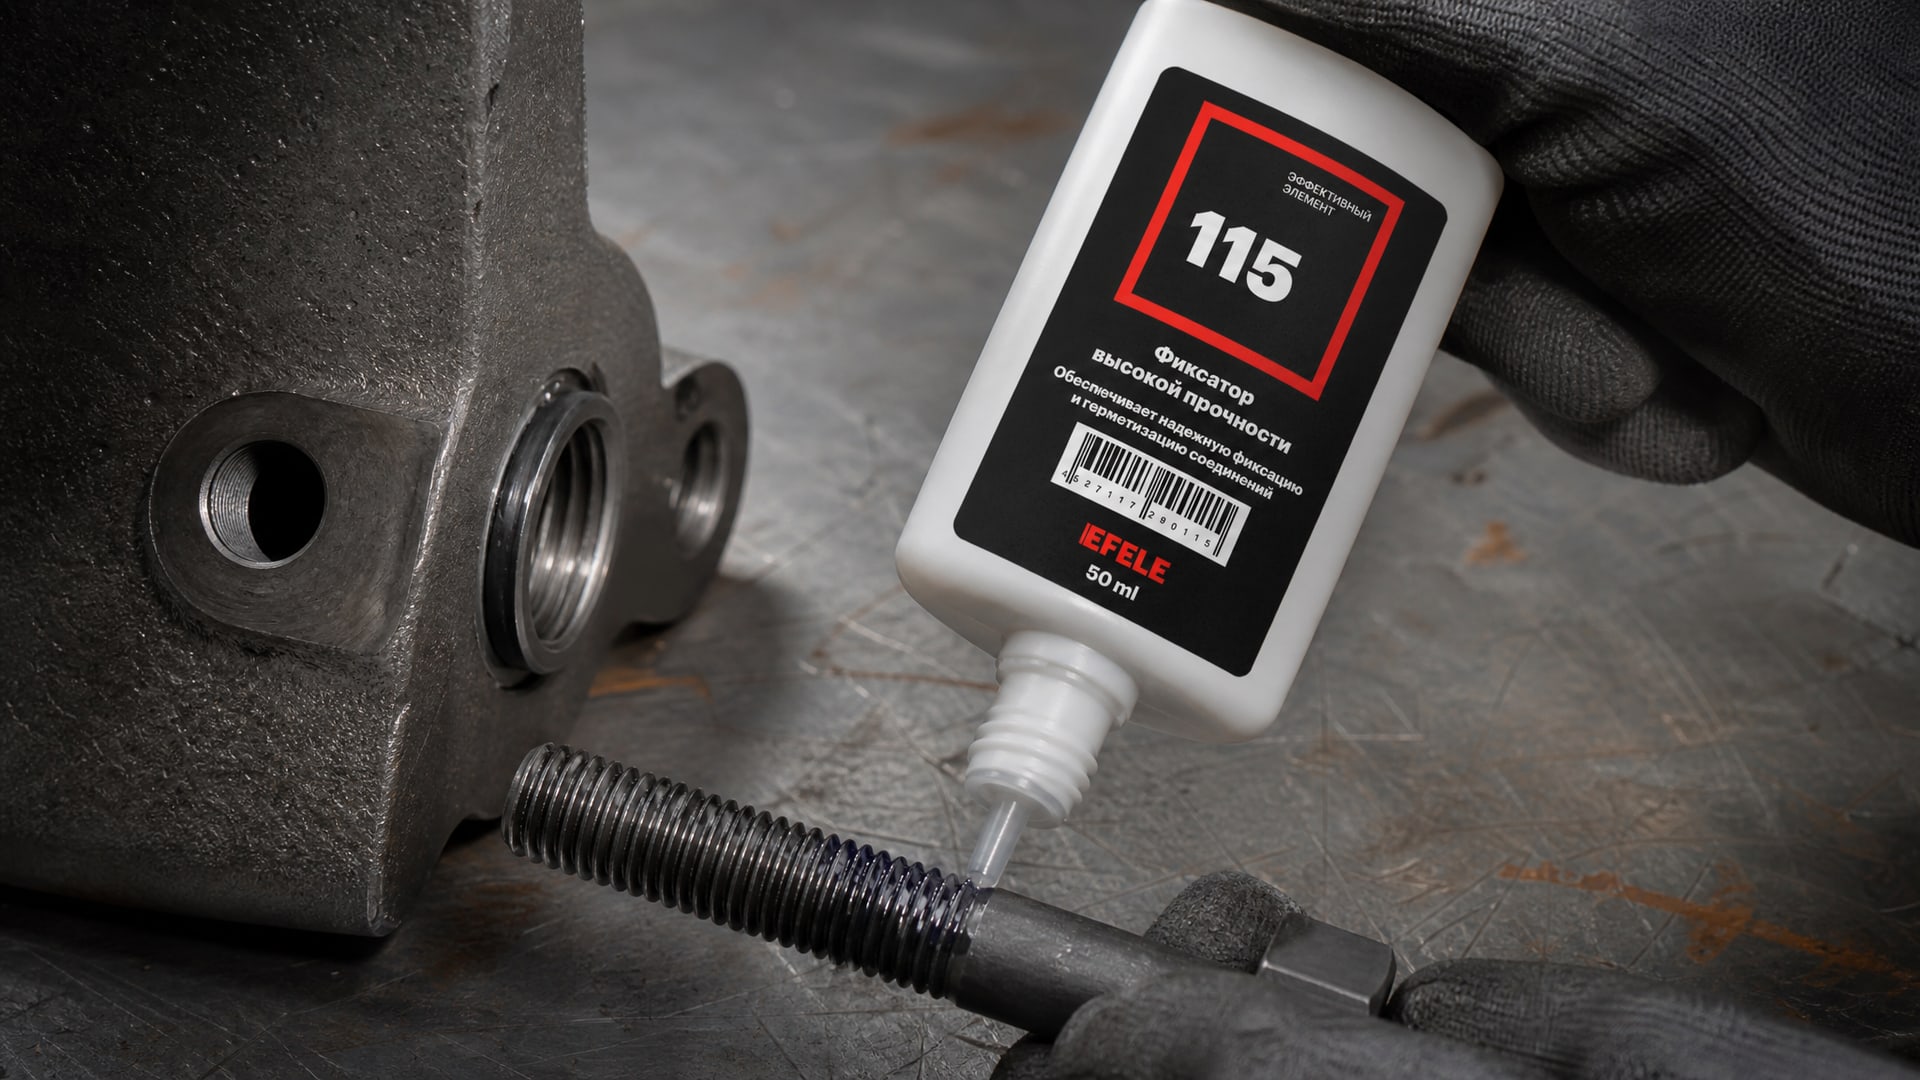
Они предназначены для соединений, которые не планируют разбирать вообще или разбирают крайне редко. После полной полимеризации такой фиксатор практически намертво скрепляет витки, образуя монолитную структуру.
Высокопрочные составы работают при температурах до +180…+200 °C (обычная линейка) и до +350 °C (специальные термостойкие). Термостойкие фиксаторы содержат усиленную полимерную матрицу, которая не теряет упругость и адгезию даже при интенсивном нагреве от соседних источников или трения самой резьбы. Такие материалы востребованы в моторостроении, в узлах выхлопных систем, в редукторах и коробках передач, где рабочие температуры доходят до 100–150 °C и выше.
Для фиксации редко разбираемых резьбовых соединений, где требуется высокая прочность и термостойкость, подойдет анаэробный клей EFELE 115, который совмещает прочность на сдвиг более 27 МПа с диапазоном температур до +180 °C и полной полимеризацией за 24 часа при комнатной температуре. Это позволяет безопасно нагружать соединение уже через сутки после сборки.
Выбор по техническим параметрам, а не по цвету
Распространенное заблуждение - выбирать анаэробный фиксатор по цвету.
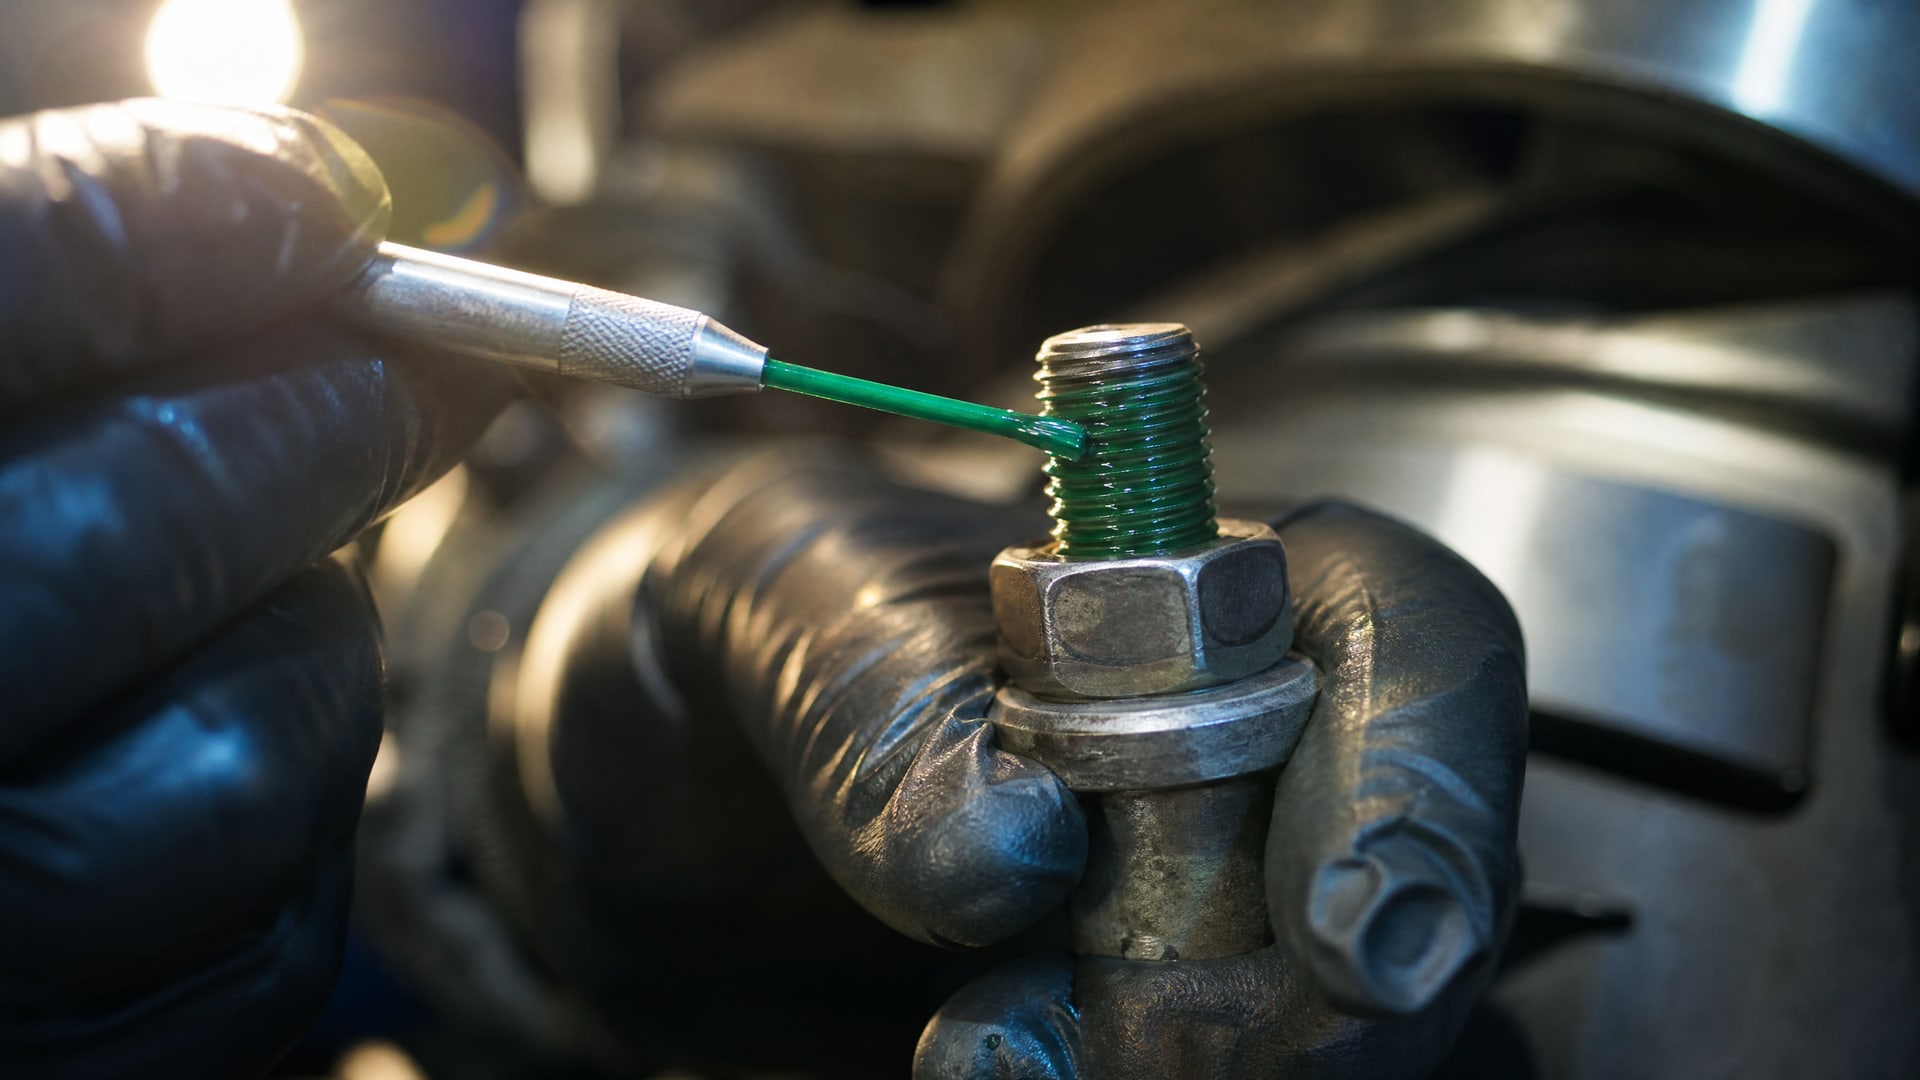
На рынке можно встретить синие, зеленые, красные и прозрачные составы, и многие предполагают, что цвет указывает на прочность. На самом деле цвет - это просто визуальный маркер для удобства: чтобы отличить составы в цехе и убедиться, что склад не перепутал банки. Источник прочности, температурного диапазона и скорости полимеризации находится в химической формуле, а не в пигменте.
Правильный выбор строится на четырех ключевых параметрах:
Момент откручивания (Н·м) - практический показатель, который говорит, сколько усилия нужно приложить, чтобы развернуть болт после отверждения. Это наглядный критерий: 25 Н·м - удобно разбирается вручную, 40–48 Н·м - нужен инструмент, малый момент можно преодолеть пальцами.
Прочность на сдвиг (МПа) - физический параметр полимерной матрицы. 8–15 МПа (среднее) хорошо для вибрации, 27,6 МПа (высокое) - для силовых нагрузок.
Рабочий температурный диапазон - критичен для узлов с нагревом. Если указано +160 °C, а соединение работает при 180 °C, фиксатор потеряет прочность через месяц-два.
Время полимеризации - первичная фиксация (болт не проворачивается) и полная прочность (можно нагружать). Типично 24 часа при комнатной температуре.
Перед заказом нужно открыть техническую карточку (TDS) производителя и сверить эти параметры со своей задачей. Если затемнение или смещение резьбы не критично и соединение под вибрацией, выбирай среднюю прочность. Если это неразборный узел с нагревом - высокопрочный и термостойкий. Если работаешь в пищевом производстве и есть риск контакта фиксатора с продуктом - проверь, есть ли допуск NSF H1 (случайный контакт допустим).
Крепление резьбы против вибрации и циклических нагрузок
Вибрационные нагрузки - один из главных врагов резьбовых соединений.
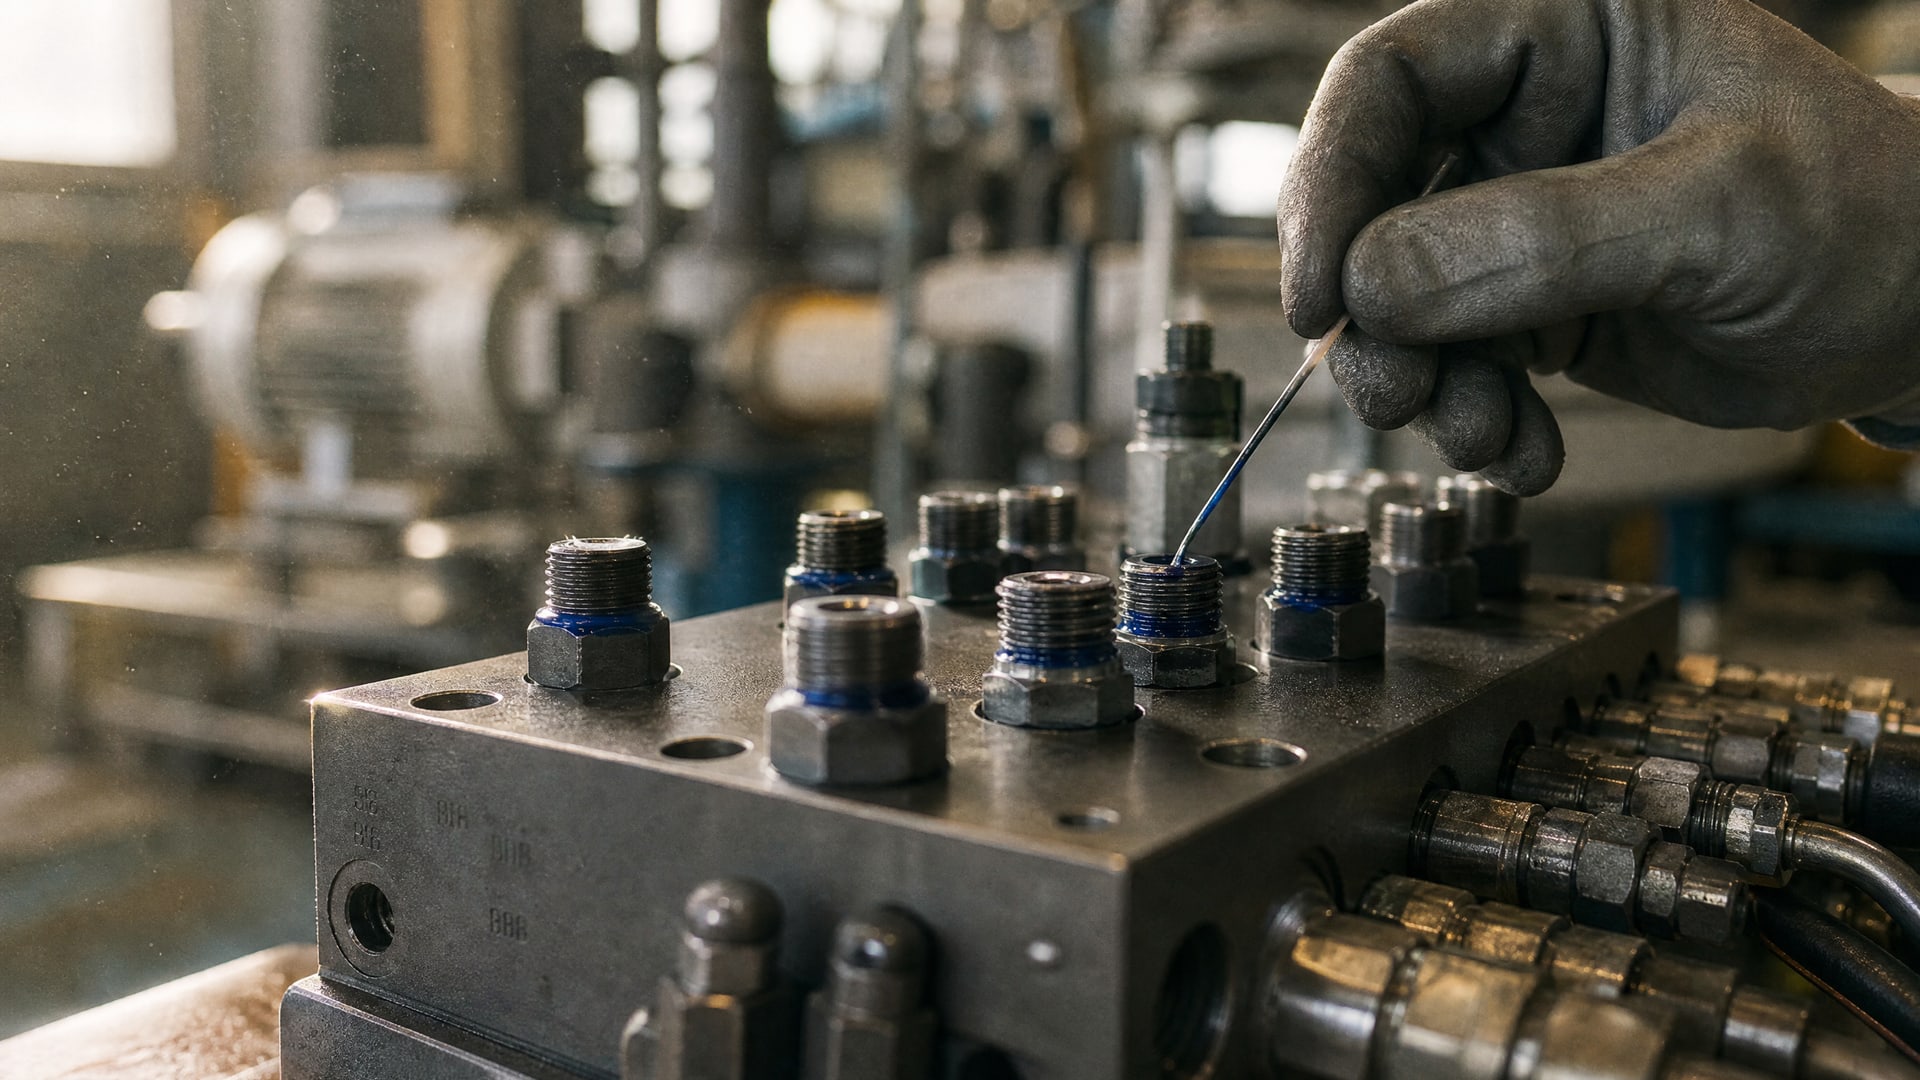
Амплитуда всего в 0,5–1 мм при частоте 10–50 Гц вызывает интенсивное микроскольжение витков, которое быстро стирает смазочный слой и приводит к самоотвинчиванию. Это особенно опасно в узлах с пневматическим и гидравлическим приводом, на вибрирующих конвейерах, в двигателях, на шасси и подвесках.
Механические стопоры (звездочки, волнистые шайбы, пружинные шайбы) создают начальное трение, но при циклических деформациях они теряют упругость, шайба проседает на несколько микрометров за цикл, и через несколько тысяч колебаний контакт исчезает. Анаэробный фиксатор работает принципиально иначе: полимерная матрица не устает, не проседает и не теряет адгезию к виткам. Она амортизирует колебания, поглощая энергию микрофремления, и не позволяет резьбе сместиться больше, чем на доли миллиметра.
Для вибронагруженных узлов рекомендуется среднепрочный анаэробный фиксатор (8–15 МПа по сдвигу) - он держит резьбу от самоотвинчивания, но не превращает демонтаж в проблему. Если соединение приварено или запрессовано (не требует разборки), то подойдет и высокопрочный состав. Главное - не применять фиксатор на пластмассовых резьбах или резьбах из сплавов с низкой теплопроводностью: там полимеризация может протекать медленнее из-за недостаточного отвода тепла реакции.
Обработка поверхности, время отверждения и загрузка соединения
Анаэробный фиксатор работает лучше всего на чистых, обезжиренных металлических поверхностях.
Если на резьбе есть ржавчина, окалина или старая смазка, полимеризация замедляется или происходит неравномерно. Перед применением резьбу нужно протереть сухой тряпкой или щеткой, убрать видимые загрязнения и дать испариться влаге. На сильно загрязненных резьбах допускается промывка ацетоном или изопропиловым спиртом.
После нанесения тонкого слоя фиксатора нужно сразу же завернуть болт и дать ему полностью угловым моментом согласно расчету или рекомендации производителя крепежа. Первые 5–40 минут соединение будет еще мягким, но болт уже не проворачивается. Нагружать соединение, прикладывать к нему силовые, тепловые или вибрационные нагрузки можно только через 24 часа, когда полимер полностью отвердевает. Если нагрузить раньше, полимерная матрица еще не набрала необходимую упругость, и под нагрузкой может произойти микросдвиг витков.
Если работаешь в холодном помещении (ниже +5 °C), время полимеризации увеличивается в 2–3 раза. В таких условиях лучше перенести нагружение на 48 часов или использовать фиксатор с добавкой ускорителя (если это предусмотрено техкартой). Высокая температура окружающей среды (выше +25 °C) ускоряет схватывание, но не влияет на финальную прочность, если система проветривается и нет перегрева самого фиксатора.
Вымывание смазки и герметизация при работе в жидких средах
Если резьба работает в среде минерального масла, эмульсии, конденсата или пара, обычная смазка вымывается и теряет защитные свойства.
Это особенно актуально для поршневых насосов, гидравлических цилиндров, масляных редукторов и компрессоров. Анаэробный фиксатор в таких условиях проявляет свое главное преимущество: полимер не растворяется в масле и не смывается потоком жидкости. Он остается в зазоре между витками, продолжая удерживать резьбу.
Однако важно уточнить: фиксатор образует упругую преграду, но он не герметик в полном смысле. Если соединение - это подпорная гайка трубопровода высокого давления, и нужна абсолютная водонепроницаемость, то фиксатор нужно дополнить фторопластовой лентой или использовать специальный композит герметик + фиксатор. Если же это внешнее соединение в среде с периодическим контактом с маслом (например, на фланце редуктора), то анаэробный фиксатор успешно справляется с защитой резьбы от вымывания.
Часто задаваемые вопросы
Как узнать, полностью ли отвердел фиксатор?
Анаэробный фиксатор начинает твердеть через 5–40 минут (в зависимости от класса и температуры), и болт становится неподвижным уже на этом этапе. Но полную механическую прочность он набирает через 24 часа. Проверить можно прямо: попробуй сдвинуть болт при комнатной температуре через полчаса после сборки - если он не поворачивается даже при небольшом усилии, можно ждать. После 24 часов прочность стабилизируется и не меняется при нормальных условиях.
Будет ли фиксатор течь из соединения при нагреве?
Нет, если вы выбрали фиксатор с рабочей температурой выше расчетной температуры узла. Полимер после отверждения прочно сцепляется с металлом витков и не стекает при нагреве в пределах допуска. Опасность возникает, только если температура превысит верхний предел на 20–30 °C и выше - тогда полимер начнет размягчаться и может произойти микроподтекание. Поэтому при выборе нужно смотреть на максимальный температурный предел в техкарте и закладывать запас.
Можно ли вторично использовать резьбу со старым фиксатором?
Поврежденный фиксатор нужно удалить. Старый полимер механически очищается щеткой, выковыривается острым инструментом или удаляется кипячением в ацетоне. После этого резьбу нужно тщательно высушить и обезжирить. Наносить новый фиксатор на остатки старого опасно: адгезия упадет, и он не схватится должным образом. Если резьба повреждена при очистке, ее восстанавливают нарезкой или герметизацией вставкой.
Подходит ли анаэробный фиксатор для нержавеющей стали и алюминия?
Для нержавеющей стали анаэробные фиксаторы работают, но полимеризация может быть медленнее из-за низкой теплопроводности и слабого иниирующего действия поверхности. В техкартах часто указано, что для нержавейки нужен состав с добавкой активатора или специальной рецептурой. Алюминий - более сложный случай: оксидная пленка на его поверхности препятствует адгезии полимера, поэтому резьбу нужно механически обработать щеткой непосредственно перед нанесением фиксатора и работать в сухих условиях. Некоторые производители выпускают специальные составы для цветных металлов, но стандартные фиксаторы на алюминии работают ненадежно.
Почему фиксатор не схватился, хотя прошли сутки?
Возможные причины: слишком большой зазор между витками (больше 0,3 мм), остатки смазки или воды на резьбе, низкая температура окружающей среды (ниже −5 °C), слишком быстрое испарение растворителя из-за сквозняка. Если фиксатор остается липким через 48 часов, это брак материала. Проверь срок годности на этикетке и условия хранения - фиксатор нужно держать при температуре 15–25 °C в герметичной упаковке. Открытая банка окисляется на воздухе и теряет свойства.
Заключение
Анаэробный фиксатор - это проверенный и надежный способ укрепить резьбовые соединения без сварки и механических стопоров. Его прочность зависит не от цвета маркировки, а от типа полимера и рецептуры: правильный выбор делается по трем параметрам - моменту откручивания, рабочей температуре и времени полимеризации. Для вибрационных узлов, которые нужно периодически разбирать, выбирайте средний класс прочности (8–15 МПа). Для постоянных и высокотемпературных соединений - высокий класс (27,6 МПа и выше).
Практический совет: откройте техническую карточку фиксатора, сверьте параметры со своей задачей, почистите резьбу, нанесите тонкий слой материала, заверните болт с расчетным моментом и подождите 24 часа перед нагружением. Если соединение работает при температуре выше +150 °C или в агрессивной среде, выбирайте специальные высокотемпературные или химически стойкие составы - это гарантирует долгий срок службы без утечек и самоотвинчивания. Для точного подбора проконсультируйтесь с техподдержкой производителя: специалист поможет учесть все особенности вашего узла и рекомендовать оптимальный материал.