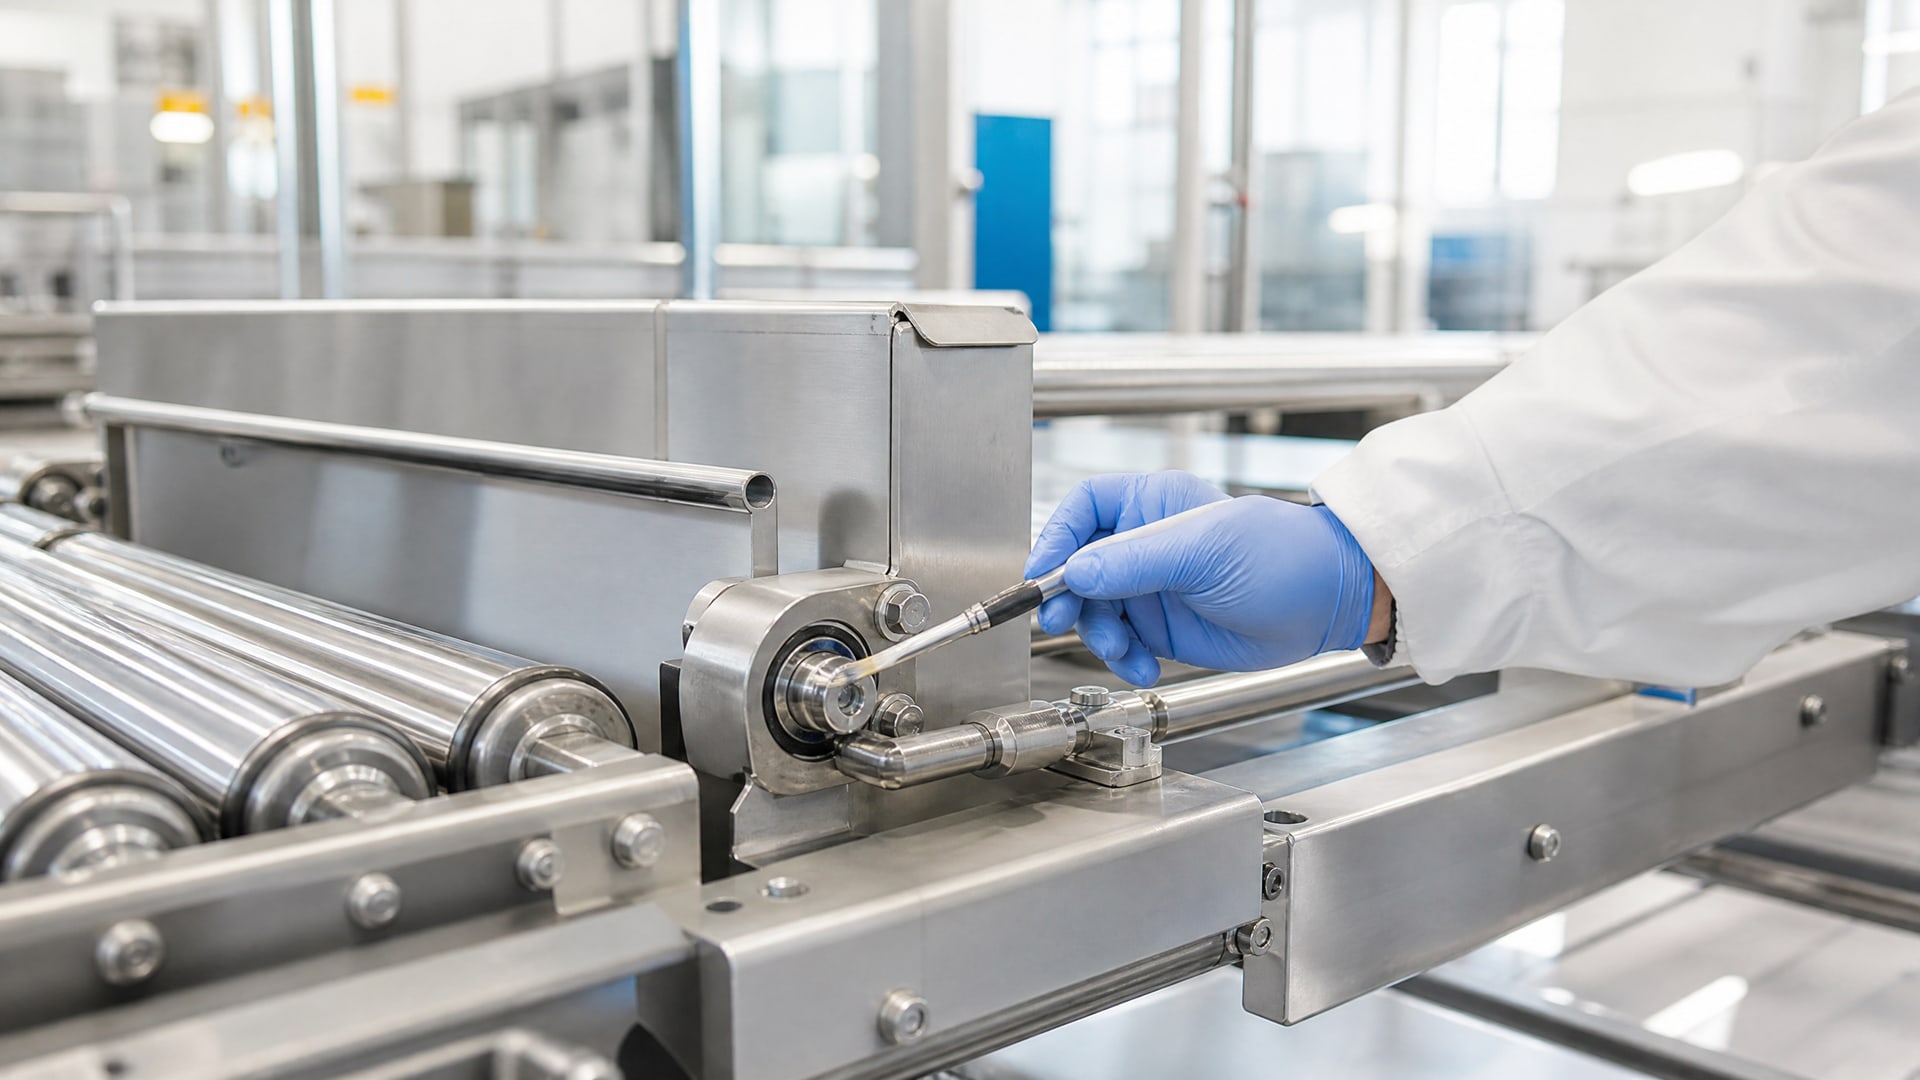
На пищевых производствах остановка оборудования из-за отказа смазочной системы или санитарного инцидента обходится дорого: теряется время, нарушается график выпуска, нужны внеплановые ремонты. Смазки категории H1 - это решение для зон, где возможен случайный контакт смазки с продуктом. Они не только снижают риск контаминации, но и, при правильном выборе, помогают работать дольше между обслуживаниями и избегать сбоев на критичных узлах.
В этой статье разберемся, как H1-смазки сокращают внеплановые остановки, на какие параметры обращать внимание при подборе и какие ошибки совершают закупщики при выборе. Материал адресован инженерам, техническим специалистам и снабженцам пищевых производств, которые хотят улучшить надежность оборудования.
Что такое H1 и почему это важно для пищевого производства
NSF H1 - это международный допуск для смазок, которые могут случайно попадать в пищу в количестве не более 10 ppm.
Это значит, что смазка применяется вокруг пищевых линий: на конвейерных роликах, выше продукта, в подшипниках открытых узлов, на направляющих оборудования.
H1-смазки обязаны быть нетоксичными, без вкуса и запаха, чтобы в случае технически неизбежного контакта не создавать физиологического риска. Для этого они производятся под стандарт ISO 21469, который регулирует выбор базовых масел и добавок. На каждый допущенный компонент должна быть ссылка на FDA 21 CFR 178.3570 или эквивалент.
Но H1 сам по себе НЕ гарантирует, что оборудование не будет ломаться. Это просто значит, что смазка безопасна. Вопрос снижения простоев решается уже через выбор консистенции (NLGI), рабочего диапазона температур, стабильности и маслоотделения. На пищевых линиях, где регулярно моют оборудование водой и щелочными средами, часто требуется именно водостойкая смазка: она не размягчается, не растекается, держит пленку на узле. Вот это и предотвращает остановки.
Проблемы, которые решает правильный выбор H1-смазки
Когда смазка подобрана неправильно или вообще отсутствует, на пищевом производстве возникают типовые сценарии отказа.
Вымывание смазки при мойке
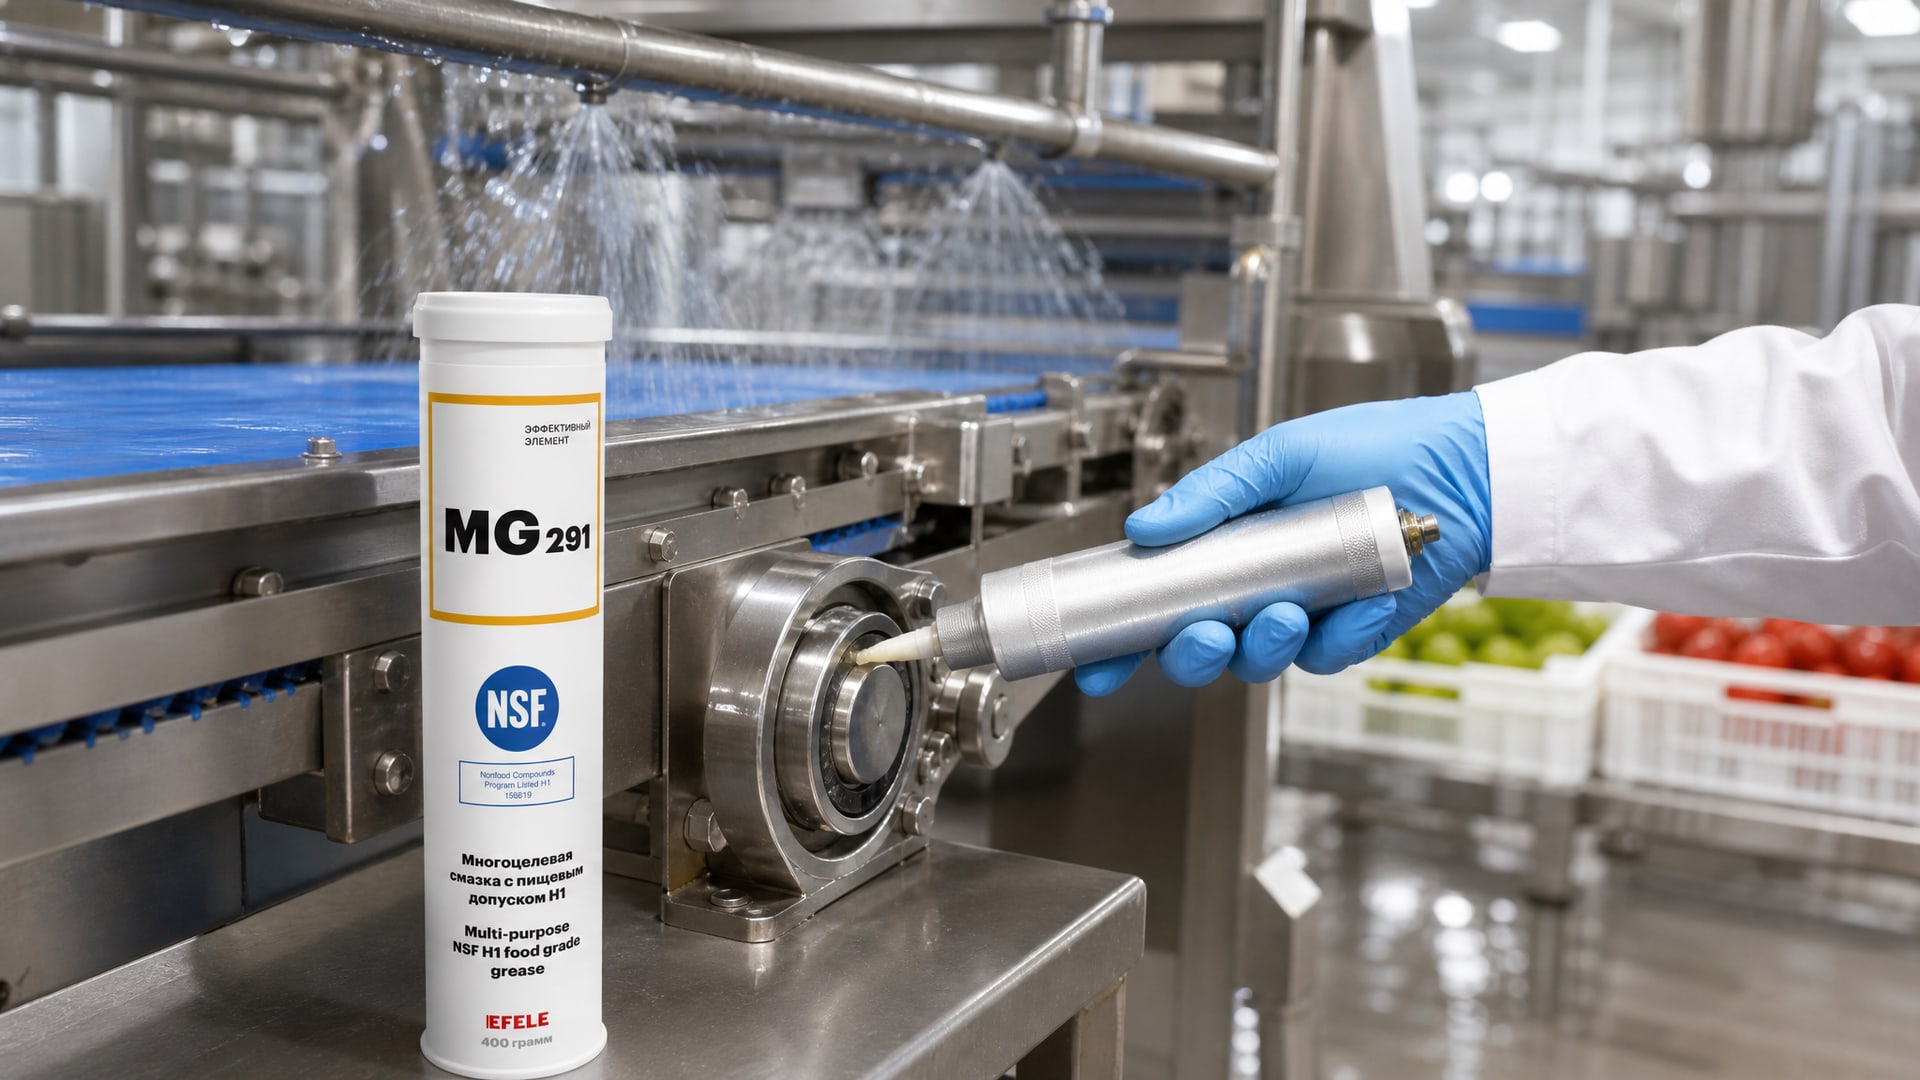
На многих пищевых линиях оборудование моют ежедневно горячей водой с щелочными или кислыми растворами. Обычная смазка размягчается, теряет консистенцию и вымывается. Результат: узел остается без защиты, начинается трение металл-в-металл, растет шум и вибрация, а потом подшипник отказывает. Остановка в разгар смены, и нужна замена детали.
Водостойкая H1-смазка, подобранная под температуру и интенсивность мойки, держит структуру и прилипание (адгезию) к поверхности даже при интенсивном воздействии воды. Это означает, что между мойками узел остается защищен, и интервал обслуживания становится шире.
Утечки и загрязнение смесителей и конвейеров
Если смазка нестабильна или выбран неправильный NLGI (например, слишком мягкий класс для горячего узла), она вытекает из зазоров и попадает на поверхность конвейера или в корпус оборудования. Это создает два риска: во-первых, остановка производства на санитарную уборку, во-вторых, риск контаминации продукта, если контроль ослабнет.
Правильно подобранная смазка (обычно NLGI 1 или NLGI 0 для централизованных систем на пищевых линиях) остается в узле, маслоотделение минимально, утечек почти нет. Это сразу снижает число внеплановых остановок на чистку.
Перерывы в подаче смазки на централизованных системах
На больших линиях часто стоят централизованные системы смазки: один блок подает смазку через каналы на несколько узлов одновременно. Если смазка нестабильна, слишком вязкая или имеет высокое маслоотделение, блоки подачи забиваются, датчики давления срабатывают, и система останавливает оборудование в целях безопасности.
Смазки с низким маслоотделением и высокой стабильностью (как правило, это современные литиевые или полиуретановые составы под ISO 21469) обеспечивают надежную подачу месяцами без обслуживания. Для снижения простоев оборудования на пищевом производстве, вызванных перебоями в подаче смазки на подшипники и шарниры, рекомендуется использовать пластичную смазку с подтвержденным NSF H1, которая обеспечивает стабильность в диапазоне 0–100 °C и работает в централизованных системах. EFELE MG-291 отвечает этим требованиям: она имеет регистрацию NSF H1, NLGI 1, низкое маслоотделение и сохраняет адгезию во влажной среде.
Как подобрать H1-смазку для конкретного узла
Допуск H1 - это только первый фильтр.
Вторая задача - выбрать правильную консистенцию, температурный диапазон и тип основы под режим работы узла.
Шаг 1: Картирование точек смазки
Начните с того, что на чертеже оборудования отметьте каждую точку, где нужна смазка. Для каждой отметьте: тип узла (подшипник, шарнир, направляющая), его температуру в работе, влажность вокруг, наличие моек, материал корпуса и уплотнений. Это база для выбора.
Если узел расположен выше продукта или рядом с ним, нужна H1. Если узел находится вдали от пищи (например, привод редуктора в отдельном помещении), достаточно обычной смазки.
Шаг 2: Выбор консистенции (NLGI)
Для пищевых линий обычно применяют: - NLGI 0 и NLGI 1 - для централизованных систем подачи, где требуется текучесть; - NLGI 2 - для ручного нанесения на открытые узлы и где система подачи отсутствует.
На линиях с интенсивной мойкой важнее всего стабильность NLGI при воздействии воды и щелочей. Смазка не должна размягчаться больше, чем на полкласса NLGI.
Шаг 3: Учет температурного диапазона
Пищевое оборудование часто работает в довольно узком диапазоне: от 10–20 °C в холодильных камерах до 60–80 °C на линиях с горячей обработкой. H1-смазка должна оставаться эффективной на обоих краях. Если диапазон указан как 0–100 °C, это значит, что смазка не будет резко густеть при охлаждении и не потечет при нагреве.
Шаг 4: Совместимость с материалами
Проверьте, совместима ли смазка с резиновыми уплотнениями, полимерами корпуса и соседними смазками. На пищевом производстве часто используют смешанные системы, и если две смазки не совместимы, они слипаются, забивают каналы и вызывают остановку.
Ключевые параметры H1-смазок, влияющие на надежность
Не все H1-смазки одинаковые.
Вот параметры, на которые нужно смотреть в технических карточках (TDS) и сертификатах.
Маслоотделение
Это показатель, сколько процентов базового масла отделяется от смазки за определенное время. Высокое маслоотделение (больше 5%) означает, что смазка быстро разделяется, узел может оказаться сухим, а масло - разбросано по оборудованию.
Для пищевых линий маслоотделение должно быть минимальным (обычно 2–3%). Это гарантирует, что смазка останется в узле между обслуживаниями, и, соответственно, не будет утечек и остановок на очистку.
Водостойкость
На карточке указывается, как смазка ведет себя при контакте с водой. Хорошая водостойкость означает, что смазка не размягчается, не расслаивается, не теряет адгезию. Это критично для линий, где моют оборудование несколько раз в день.
Механическая стабильность
Смазка может деградировать при механическом перемешивании (если она длительно циркулирует в централизованной системе). Механически стабильная смазка не теряет вязкость и консистенцию при такой нагрузке.
Допуски и сертификаты
На каждой H1-смазке должен быть номер регистрации NSF H1 (например, NSF HX-1-12345) и отметка о соответствии ISO 21469. Это гарантирует, что состав проверен независимым органом и безопасен при случайном контакте с пищей.
Для дополнительной уверенности можно попросить TDS с указанием FDA 21 CFR 178.3570 для каждого компонента.
Практический расчет выигрыша от правильного подбора смазки
Давайте посчитаем, как правильная H1-смазка сокращает затраты на внеплановые остановки.
Сценарий: линия упаковки кондитерских изделий, 5 узлов смазки (подшипники конвейера, шарниры стола, направляющие укупорщика).
До внедрения правильной H1: - Вымывание смазки при мойке: 1 остановка в неделю (30 минут). - Утечки и загрязнение: 0,5 остановки в неделю на уборку (15 минут). - Итого: 45 минут в неделю, примерно 3,5 часа в месяц потерянного времени.
После внедрения H1-смазки с низким маслоотделением и водостойкостью: - Вымывание исключено благодаря стабильности при мойке. - Утечки снижены на 80% из-за правильной консистенции и адгезии. - Интервал обслуживания увеличен с 2 недель на 4 недели. - Итого: 10 минут в месяц, практически нулевые остановки по вине смазки.
Выигрыш: 3 часа 20 минут в месяц. При среднем тарифе на производство (включая потери производительности, переналадки и зарплату) это дает экономию 15–20 тысяч рублей в месяц на одной линии.
Частые ошибки при выборе и применении H1-смазок
Ошибка 1: Путаница между H1 и H3
H1 - это для случайного контакта с пищей, допуск до 10 ppm. H3 - для прямого и необходимого контакта (например, формующие поверхности, разделительные агенты). Это разные вещества, разные стандарты. Если вы берете H3 для узла, где нужна H1, вы создаете лишний риск и платите дороже.
Ошибка 2: Закупка H1-смазки без учета условий работы
Купили красивую смазку с допуском H1, а она оказалась слишком вязкой для централизованной системы или слишком мягкой для горячего узла. Результат: забитые каналы, утечки, остановки. Перед закупкой поговорите со специалистом или запросите расширенную техкарточку с рекомендациями по применению.
Ошибка 3: Смешивание разных H1-смазок без проверки совместимости
На производстве часто работают с несколькими поставщиками. Если две смазки несовместимы (разные базовые масла или системы загустителей), они не смешиваются, образуют сгустки и забивают систему. Проверьте совместимость перед применением.
Ошибка 4: Игнорирование маслоотделения
Смазка с маслоотделением выше 5% очень быстро теряет консистенцию и течет из узла. На пищевых линиях это приводит к загрязнению, остановкам на уборку и повышенному расходу смазки. Всегда смотрите в техкарточке параметр маслоотделения; для пищевых линий норма - не выше 3%.
Ошибка 5: Доверие допуску без проверки документов
Не все производители честно получают NSF H1. Попросите номер регистрации NSF, сертификат ISO 21469 и TDS с указанием компонентов и их допусков. Это займет 5 минут, но защитит вас от поддельных или неправильно отнесенных продуктов.
Роль специалиста по смазочным материалам в выборе
На пищевых производствах с жестким санитарным режимом и частыми мойками лучше не полагаться только на данные из каталога.
Квалифицированный специалист по смазочным материалам проведет аудит узлов, оценит риск контакта, посчитает нагрузки и выберет оптимальный вариант под вашу линию.
Это особенно важно, если производство многоуровневое: горячие узлы, холодные узлы, влажные зоны и прямой контакт с пищей находятся на одной линии. Неправильный подбор на одной точке может привести к цепной реакции отказов.
Обычно такой аудит занимает день-два, стоит несколько тысяч рублей и окупается за первый месяц благодаря снижению простоев и продлению интервалов обслуживания.
Часто задаваемые вопросы
Чем H1 отличается от обычной смазки?
H1-смазка отличается составом: в ней используются только те базовые масла и добавки, которые разрешены FDA и ISO 21469 для случайного контакта с пищей. Обычная смазка может содержать вещества, которые при попадании в организм вызовут отравление. H1 проходит независимую сертификацию NSF, обычная - нет.
Как узнать, что смазка действительно H1, а не подделка?
На упаковке и в техкарточке должны быть: номер регистрации NSF H1 (формат NSF HX-1-XXXXX), отметка о соответствии ISO 21469, указание на FDA 21 CFR 178.3570, а также имя аккредитованного лаборатории, которая сертифицировала смазку. Проверьте номер на сайте NSF (https://www.nsf.org).
Подходит ли одна H1-смазка для всех узлов на пищевой линии?
Нет. Разные узлы требуют разную консистенцию, температурный диапазон и стабильность. Например, централизованная система может требовать NLGI 0, а открытый подшипник - NLGI 2. Температура может быть от 5 °C в холодильном отделении до 70 °C на линии горячей упаковки. Всегда подбирайте смазку под условия конкретного узла.
Как часто менять H1-смазку на пищевой линии?
Интервал замены зависит от типа узла, условий работы и качества смазки. В среднем на пищевых линиях с регулярной мойкой смазку меняют один раз в 2–4 недели. Если вы используете высокостабильную смазку с низким маслоотделением, интервал может растянуться на 6–8 недель. Главный сигнал - техническое состояние узла: если появился шум, вибрация или утечки, смазку пора менять раньше графика.
Почему H1-смазка дороже обычной?
Потому что она производится под строгие стандарты (ISO 21469, FDA 21 CFR 178.3570), проходит дополнительные лабораторные проверки и получает независимую сертификацию NSF. Каждый компонент должен быть документирован и одобрен. Кроме того, H1-смазки часто имеют более сложный состав (например, полиуретановые загустители вместо обычных литиевых), что тоже повышает цену. Но разница в цене окупается за счет снижения простоев и продления интервалов обслуживания.
Заключение
Смазки H1 помогают сократить внеплановые остановки оборудования на пищевом производстве только при условии правильного подбора. H1 - это не волшебное слово, а гарантия безопасности при случайном контакте с пищей (до 10 ppm). Реальное снижение простоев дает комбинация: правильная консистенция (NLGI), низкое маслоотделение, водостойкость, совместимость с материалами и соблюдение интервалов обслуживания.
Если вы закупщик или инженер пищевого производства, начните с картирования точек смазки на ваших линиях, оцените условия работы каждого узла, и только после этого выбирайте смазку. Не полагайтесь на один каталог - проверьте номер NSF, попросите TDS, посоветуйтесь со специалистом. Это займет час времени и сэкономит вам сотни часов простоев в течение года.