Когда производство небольших партий деталей ручным нанесением покрытия переходит на конвейер, вопрос о контроле толщины становится центральным. На этапе опытного производства закупщик и инженер полагаются на визуальную оценку и редкие выборочные замеры. При масштабировании на серию процесс меняется: нужна повторяемость, документируемый результат и способность отловить брак до сборки. Именно здесь встает вопрос: какой метод контроля толщины выбрать и нужно ли специальное оборудование, или можно обойтись традиционными инструментами?
Статья разбирает, когда спецоборудование становится не просто удобным, а необходимым, какие методы контроля толщины покрытия диктуют стандарты, и как выбрать правильный подход для конкретного типа покрытия и материала изделия.
Когда ручное нанесение уже не соответствует требованиям
Опытное производство часто обходится без приборного контроля.
Мастер смотрит на блеск, ощупывает твердость подсохшего слоя, измеряет в одной-двух точках деревянной линейкой или штангенциркулем толщину наружного слоя лакокрасочного покрытия - и считает нормальным результатом, если общее впечатление устраивает. Этот подход рушится, как только объем растет и требования к документации ужесточаются.
В стандарте ГОСТ 9.302-88 закреплено четкое разделение: контроль толщины проводится либо неразрушающими методами (без повреждения изделия), либо разрушающими (образец изымается из партии). Для серийного производства практически всегда требуется неразрушающий контроль, потому что разрушающий метод резко снижает выход готовой продукции.
Когда заказчик начинает требовать, чтобы каждое изделие сопровождалось снимком толщины и протоколом измерения, становится ясно: нужна инструкция, калибровка прибора и однозначный результат. Именно в этот момент простой штангенциркуль теряет применимость. Стандарты дают четкие погрешности: для колесного толщиномера при измерении сырого слоя лакокрасочного покрытия допустимая погрешность составляет ±2,5 % плюс 1 микрометр. При автоматизированном нанесении толщина может быть 30–50 микрометров, и отклонение в несколько микрометров недопустимо.
Дополнительно, при переходе на конвейер вводятся требования к повторяемости: если допуск на толщину составляет 5–10 микрометров, ручной метод сразу выявляет свою несостоятельность. Не получается гарантировать одно и то же значение на каждой детали без приборов с заданной точностью.
Какие методы контроля толщины покрытия предписывают стандарты
Базовый норматив ГОСТ 9.302-88 определяет методы контроля толщины покрытий и разделяет их на две большие группы: неразрушающие и разрушающие.
Неразрушающие методы, перечисленные в ГОСТ 9.302-88:
Магнитный метод - применяется для немагнитных покрытий на ферромагнитной (стальной) подложке. Прибор измеряет магнитное сопротивление, которое пропорционально толщине слоя. Погрешность и диапазон зависят от класса оборудования.
Вихретоковый метод - используется для неэлектропроводных покрытий на немагнитных токопроводящих основаниях. Работает на принципе индукции и подходит для цветных металлов.
Ультразвуковой метод - универсален, применим на разных подложках и покрытиях, включая неметаллические. Требует контакта датчика с поверхностью и геля для передачи сигнала.
Радиационные методы (обратное рассеяние бета-излучения, рентгенофлуоресцентный) - используются для тонких и многослойных металлических покрытий, где другие методы не справляются из-за ограничений по диапазону толщин.
Термоэлектрические и ионизационные методы - применяются в специализированных случаях, например для напыленных покрытий (ГОСТ 27750-88).
Разрушающие методы:
К ним относятся гравиметрический (взвешивание до и после растворения покрытия), аналитический (химический анализ), профилометрический (механическое сдирание слоя с измерением профиля) и кулонометрический (электролитическое растворение). Они применяются редко, если неразрушающий метод невозможен или нужна лабораторная верификация.
Выбор метода зависит от материала основы и типа покрытия. Если на нержавеющей стали наносят антифрикционное покрытие, магнитный метод не сработает (нержавейка немагнитна). Придется переходить на вихретоковый, ультразвуковой или радиационный, в зависимости от толщины слоя и требуемой точности.
Лакокрасочные покрытия: контроль на разных стадиях процесса
Для лакокрасочных покрытий существует дополнительная сложность: контроль проводится дважды - на сырой слой и на высушенный слой.
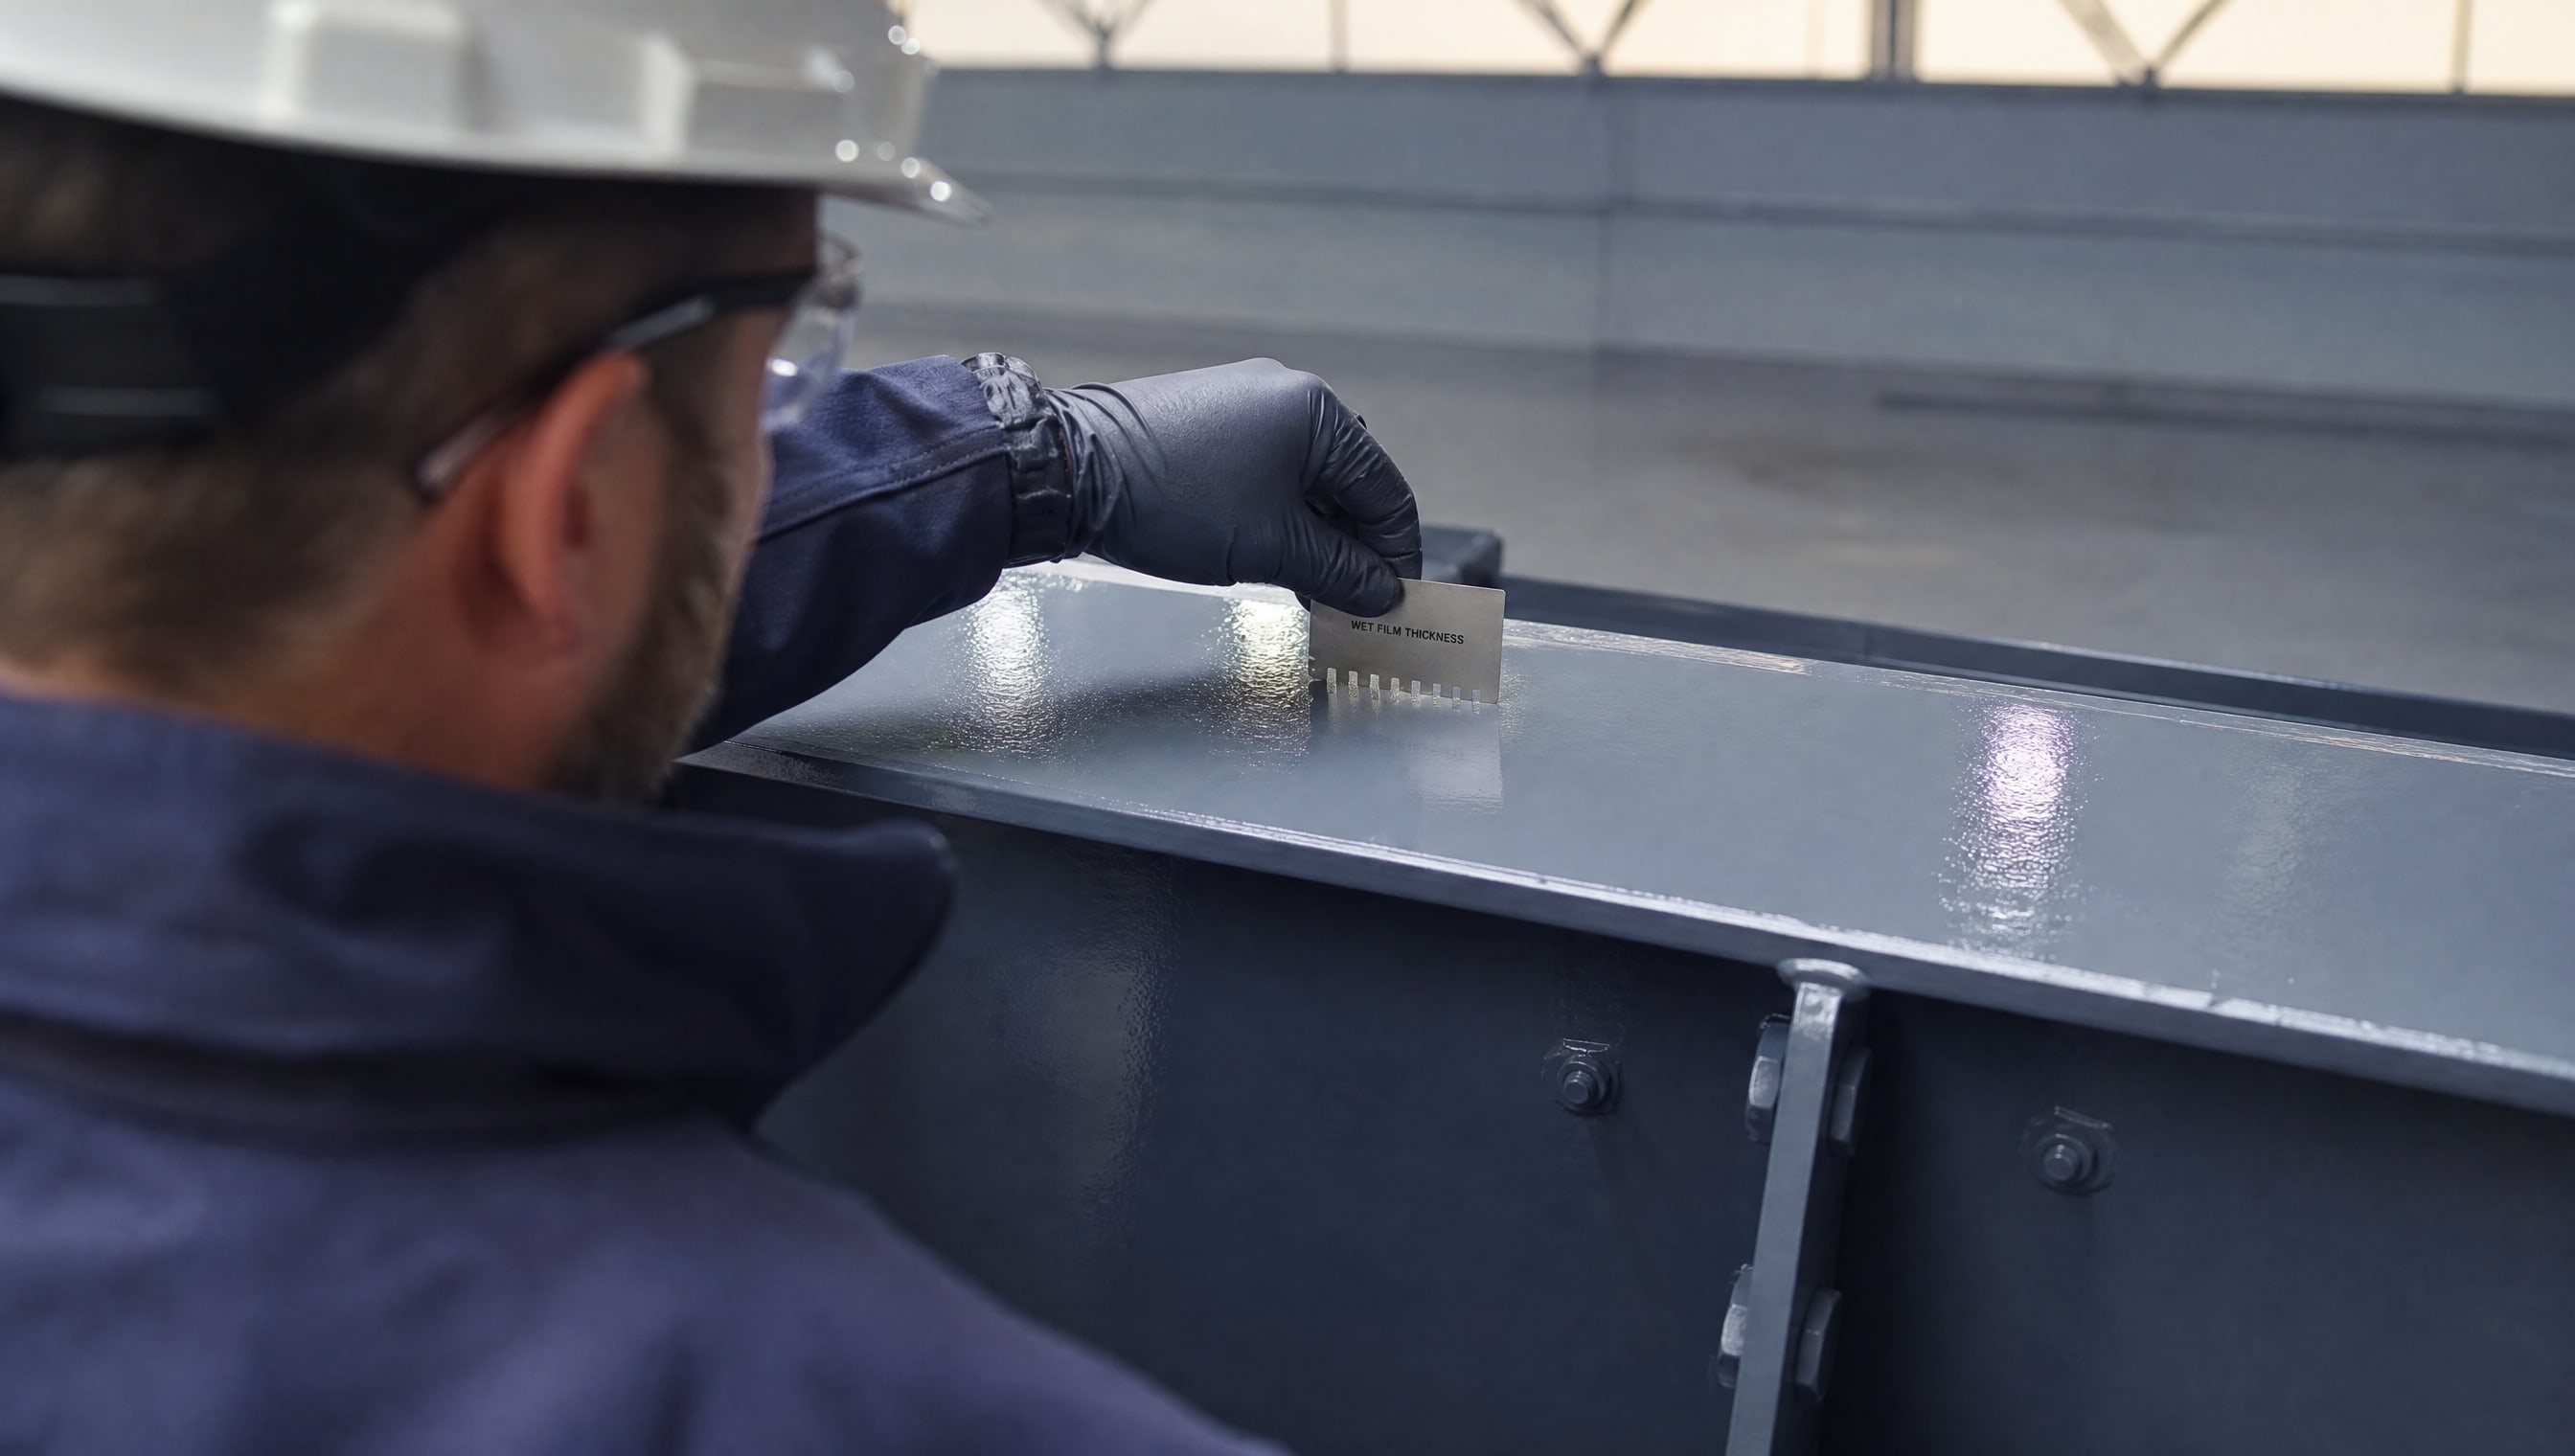
Это не одно и то же, и стандарты ГОСТ 31993-2013 и материалы по ISO 2808 это подчеркивают.
Измерение сырого слоя выполняют сразу после нанесения, до высыхания. Для этого используют:
Калиброванная гребенка - простой инструмент с рядом зубцов, каждый из которых откалиброван на известную толщину. Прижимается к поверхности, и видно, на каком зубце гребенка начинает касаться покрытия.
Колесный толщиномер - прибор с калибровочным колесом; при прокатывании по сырому слою показывает толщину. Допустимая погрешность ±2,5 % от измеренного значения плюс 1 микрометр.
Взвешивание - в лаборатории измеряют массу покрытия, применив формулу плотность–объем–площадь.
Измерение высушенного слоя выполняют после полного высыхания. Здесь используют:
Магнитный толщиномер - если основа стальная и покрытие немагнитно.
Механический метод - удаляют покрытие на небольшом участке (например, наждачной бумагой), измеряют толщину до и после удаления слоя, вычисляют разницу.
Рентгенофлуоресцентный метод - для тонких лакокрасочных слоев на дорогостоящих изделиях.
Ключевой момент: контроль на сырой стадии помогает отловить проблемы оборудования для нанесения (форсунку забило, давление упало), а контроль на высушенный - окончательно убедиться в соответствии партии норме. Если на конвейере каждый час наносится покрытие на тысячи деталей, то контроль сырого слоя должен быть встроен в производственный цикл, а не выполняться время от времени.
Автоматизированное нанесение и требования к специальному оборудованию
Переход от ручного опрыскивания к автоматизированному нанесению (электростатическое, безвоздушное, роботизированное) влечет за собой и переход к систематическому контролю толщины.
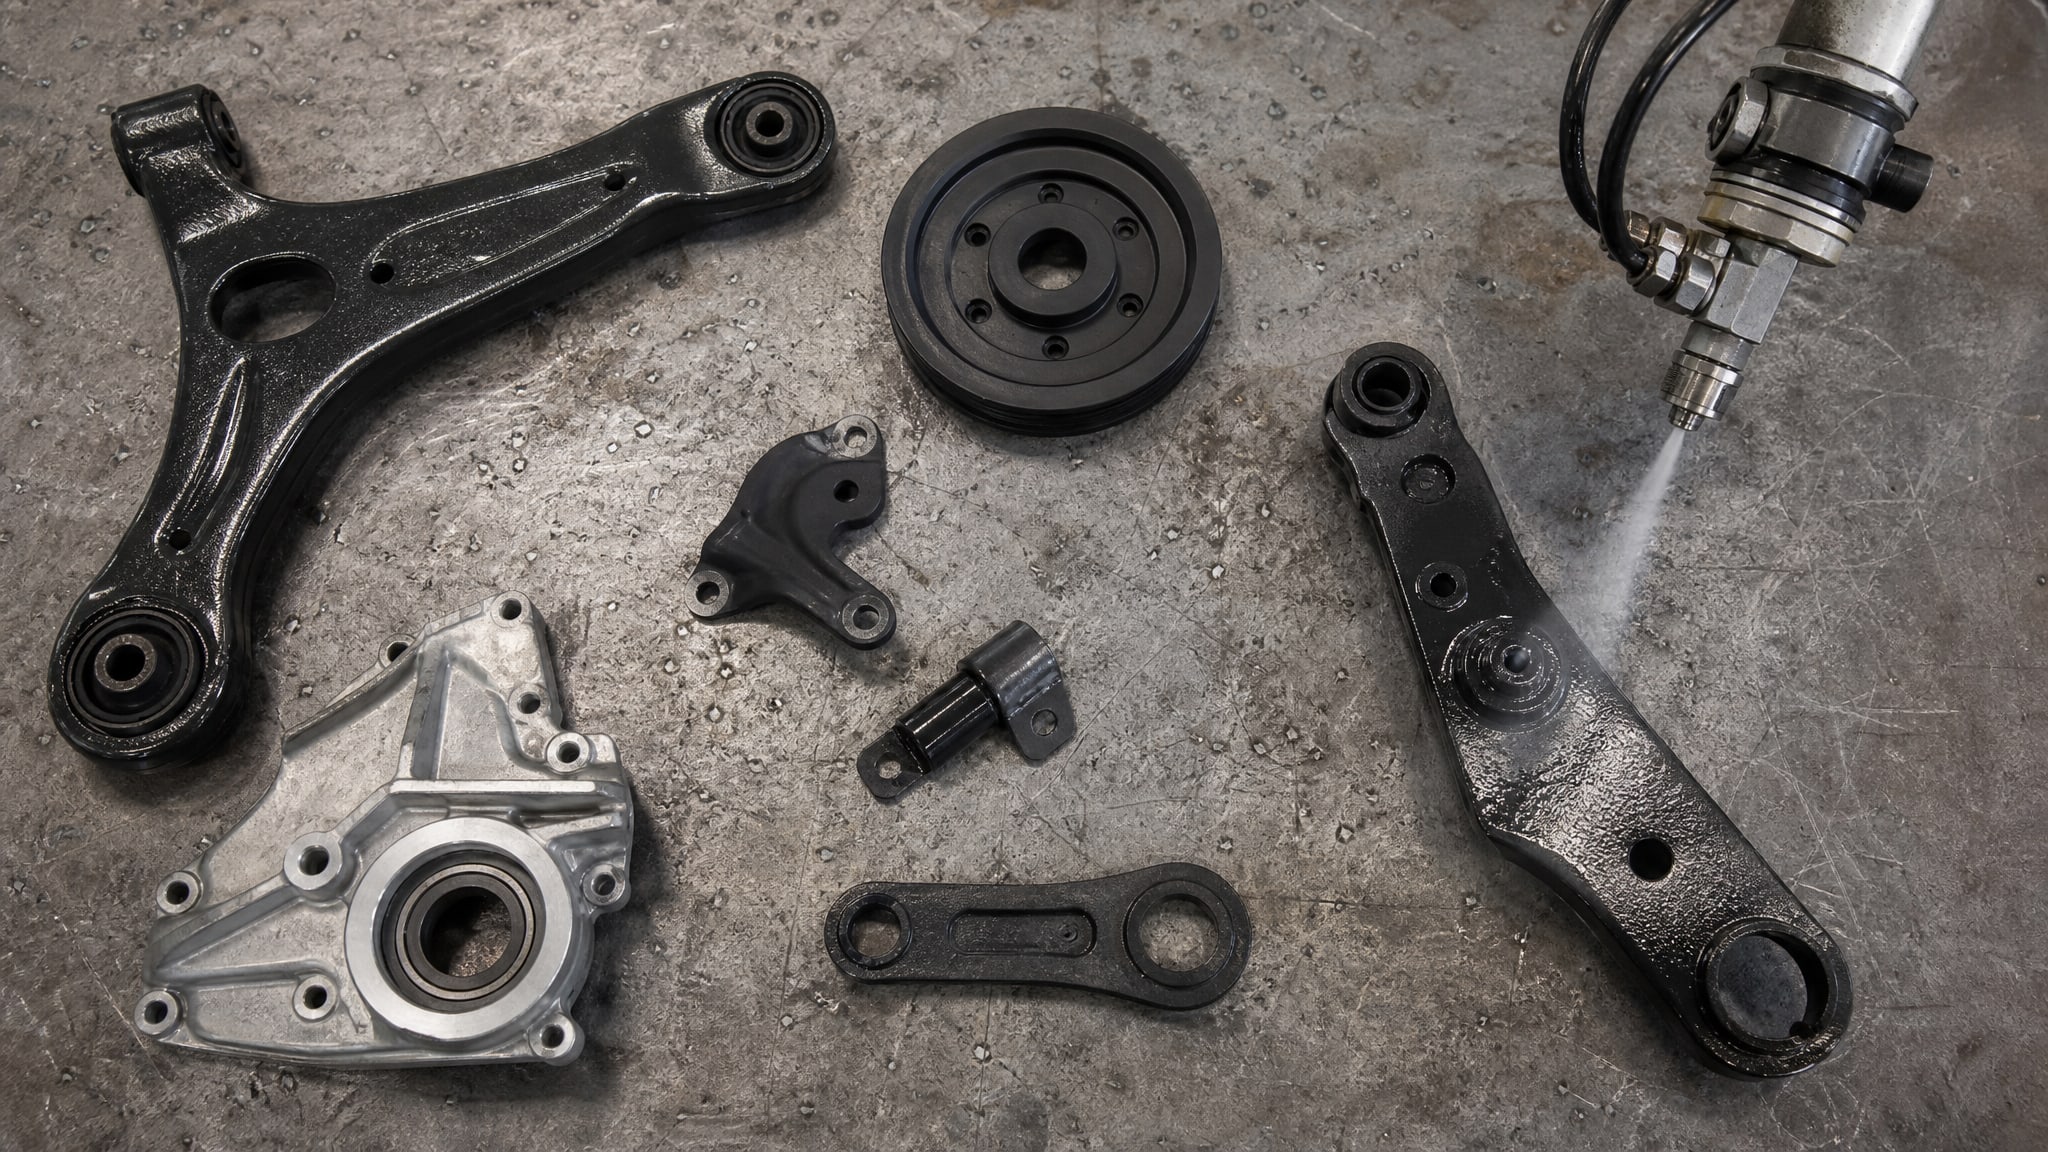
Почему? Потому что автоматика жестко повторяет программу, и если форсунка настроена на дозировку, то все детали в партии получат практически одинаковую толщину. Это удобно для контроля, но требует приборов.
Стандарт ГОСТ 27750-88 посвящен контролю толщины восстановительных покрытий, полученных газопламенным, электродуговым, плазменным или детонационным напылением. В этом стандарте неразрушающий контроль выделен как основной метод, а магнитные, вихретоковые, термоэлектрические и ионизационные методы перечислены как допустимые. Это подчеркивает, что в промышленном напылении спецоборудование - норма, а не исключение.
На практике при автоматизированном производстве используют несколько подходов:
Встроенный контроль: приборы установлены на линии, результат выводится на дисплей и записывается в базу данных автоматически.
Выборочный контроль: по договору с заказчиком берется образец (например, первое изделие, последнее в партии и каждое десятое). На них выполняют измерения по одной методике, результаты заносят в протокол.
Полный контроль: каждое изделие проверяют, обычно это касается ответственного производства с высокими допусками.
Выбор подхода определяется требованиями заказчика (контракт, чертеж) и типом покрытия. Для нержавеющей стали с микронным антифрикционным слоем, где допуск может быть 2–5 микрометров, встроенный или полный контроль становится обязательным.
Микронные слои и многослойные системы: выбор методов
Нанесение микронных слоев (толщина от 1 до 10 микрометров) требует совершенно других подходов, чем толстые лакокрасочные покрытия (50–200 микрометров).
Для тонких и многослойных металлических покрытий ГОСТ 9.302-88 явно указывает на радиационные методы - рентгенофлуоресцентный анализ и обратное рассеяние бета-излучения. Эти методы работают в диапазоне от нескольких микрометров до десятков микрометров и позволяют различить слои в многослойной системе.
Например, если на нержавеющей стали нанесен никелевый слой толщиной 5 микрометров, а сверху хромовый слой толщиной 1 микрометр, стандартный магнитный толщиномер не даст точной информации о каждом слое. Нужна рентгенофлуоресценция.
Для анодно-окисных покрытий на алюминии, которые часто работают в диапазоне 5–25 микрометров (по ISO 7599:2018), стандарт ГОСТ 9.031 предусматривает отдельные методы измерения, потому что обычный вихретоковый толщиномер может дать погрешность.
При выборе метода контроля для микронных слоев нужно:
Уточнить допуск на толщину в технической документации. Если допуск ±0,5 микрометра, то обычный прибор не подойдет; нужна лаборатория с рентгеном.
Определить, требуется ли контроль каждого слоя отдельно или общей толщины. Для многослойных систем это влияет на выбор метода.
Согласовать метод со стандартом, указанным в контракте, чтобы избежать разногласий при сдаче-приемке.
Неразрушающий контроль толщины в производственной логике
Переход от опытного к серийному производству - это переход от случайных измерений к систематическому контролю.
Согласно ГОСТ 9.302-88, при единовременной загрузке партии результат толщины принимается как среднее арифметическое не менее трех измерений на одной детали или на 3–5 деталях одной партии.
Это означает, что если заказчик получил партию из 10 тысяч деталей, то его никто не обязывает проверять каждую. Но он может потребовать протокол измерений, в котором будут результаты для минимум 3–5 образцов, и эти результаты должны быть в допуске.
На практике в серийном производстве используют именно эту логику:
Первое изделие в смене: измеряют, убеждаются, что линия настроена верно.
Каждый N-й образец (например, каждый 100-й): проверяют, чтобы отловить дрейф параметров.
Контрольная карта: результаты заносят в диаграмму (X-bar и R-chart), видят тренд, вовремя вмешиваются.
При микронных слоях и высоких допусках этот подход усложняется. Может потребоваться 100% контроль или встроенные датчики на линии.
Методы контроля: сопоставление типов покрытий и подложек
Чтобы быстро выбрать метод контроля для конкретной ситуации, инженер и закупщик обращаются к таблице.
Вот классическое сопоставление:
| Тип покрытия | Подложка | Рекомендуемый метод | Диапазон толщин | Особенности |
|---|---|---|---|---|
| Лак, краска, эмаль | Сталь | Магнитный толщиномер | 10–200 мкм | Быстро, нет подготовки |
| Лак, краска, эмаль | Алюминий | Вихретоковый толщиномер | 5–200 мкм | Нужна калибровка под материал |
| Медное, никелевое гальваническое покрытие | Сталь | Магнитный или вихретоковый | 1–50 мкм | Выбор зависит от проводимости слоя |
| Анодно-окисное покрытие | Алюминий | ГОСТ 9.031 методы (вихретоковый или механический) | 5–25 мкм | Требуется калибровка на аналогичном сплаве |
| Напыленное (газопламя, плазма) | Сталь, цветной метал | Магнитный, вихретоковый или ультразвуковой | 0,5–5 мм | Выбирается по природе слоя (проводящий или нет) |
| Многослойное гальваническое покрытие | Сталь | Рентгенофлуоресцентный | 1–50 мкм (многослои) | Разрешает слои, лабораторный метод |
| Тонкие металлические слои | Любая | Рентгенофлуоресцентный, бета-обратное рассеяние | 0,1–10 мкм | Высокая точность, высокая стоимость |
Использование таблицы упрощает диалог между инженером, закупщиком и производителем. Если контракт требует контроль толщины, первый шаг - определить комбинацию (покрытие + подложка), выбрать метод из таблицы и согласовать, кто, как и когда будет проверять.
Выбор прибора при переходе к автоматизации
Когда в производстве решают, какой толщиномер купить, ошибка обходится дорого.
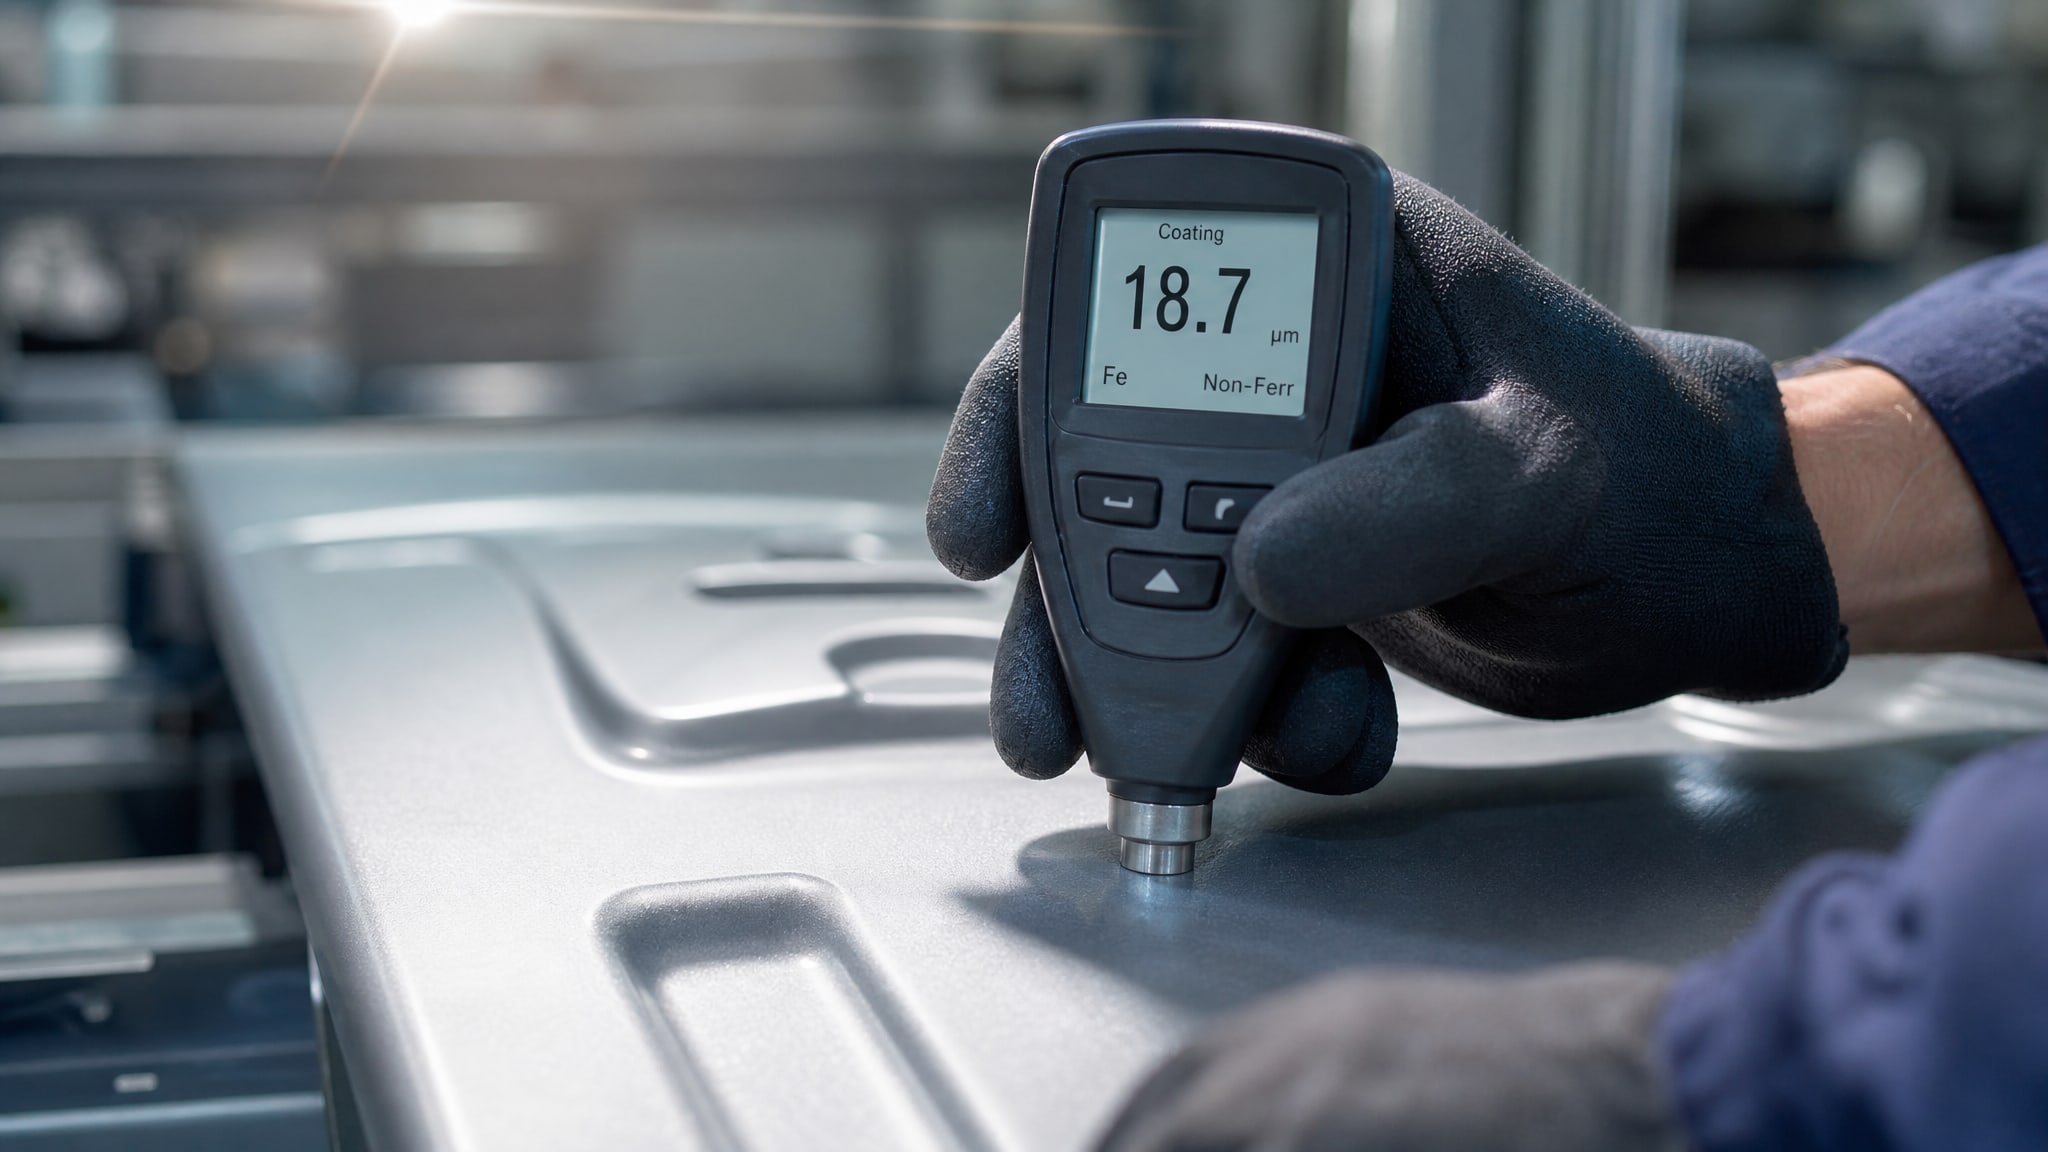
Прибор либо не подойдет для типа покрытия (тогда данные будут неверными), либо будет иметь слишком большую погрешность (тогда контроль станет бесполезным).
При выборе прибора нужно учесть:
Тип подложки (сталь - магнитная; алюминий, медь - не магнитные). Магнитный толщиномер не работает на немагнитной основе.
Электропроводность покрытия (проводящее или изолирующее). Вихретоковый метод требует проводящего слоя, магнитный - нет.
Диапазон толщин (если слой 2 микрометра, толщиномер с диапазоном от 20 мкм не подойдет).
Требуемая погрешность из технической документации или контракта.
Форма и размер изделия. Некоторые приборы (ультразвуковые) работают лучше на больших плоских поверхностях, другие (магнитные с малыми датчиками) подходят для щелей и углов.
При микронных слоях на мелких деталях из нержавеющей стали, особенно в условиях автоматизированного производства, выбор метода становится критичным. Например, при нанесении антифрикционного твердосмазочного покрытия толщиной 5–10 микрометров магнитный метод исключен (нержавейка немагнитна). Вихретоковый толщиномер может быть слишком груб в погрешности. Радиационный метод точен, но требует лабораторного оборудования и не встраивается в линию.
Линейка антифрикционных покрытий MODENGY предусматривает разные технологии нанесения в зависимости от требований и материала детали, и выбор метода контроля должен соответствовать выбранной технологии.
Часто задаваемые вопросы
Какой метод контроля толщины выбрать для стальной детали с лакокрасочным покрытием?
Для стали магнитный толщиномер - стандартный выбор. Прибор быстро дает результат, не требует подготовки изделия, погрешность около 2–5% от измеренного значения. Если покрытие тонкое (менее 10 мкм) или требуется высокая точность, проверьте диапазон прибора в техспецификации.
Почему магнитный толщиномер не подходит для нержавеющей стали?
Нержавеющая сталь (аустенитная, ферритная) немагнитна. Магнитный толщиномер работает благодаря магнитному взаимодействию между датчиком и подложкой, поэтому на нержавейке его показания будут ложными. Используйте вихретоковый или ультразвуковой метод.
Нужно ли мерить толщину сырого слоя и высушенного отдельно?
Да, для лакокрасочных покрытий это разные контрольные точки. Толщина сырого слоя показывает, правильно ли работает оборудование для нанесения (форсунка, давление). Толщина высушенного - финальный результат, потому что растворитель испаряется и слой усыхает. Оба измерения закреплены в ГОСТ 31993-2013.
Что означает погрешность ±2,5% плюс 1 микрометр при измерении толщиномером?
Это составная погрешность. Если вы мерите слой толщиной 50 микрометров, то погрешность равна 50 × 0,025 + 1 = 2,25 мкм. При слое 10 микрометров погрешность 10 × 0,025 + 1 = 1,25 мкм. При очень тонких слоях (1–2 мкм) погрешность становится несопоставимо большой, и простой толщиномер не подойдет.
Какой метод применять для многослойного гальванического покрытия?
Для многослойных систем (например, никель–хром) на мелких деталях подходит рентгенофлуоресцентный анализ. Он позволяет разрешить отдельные слои и дать толщину каждого. Это лабораторный метод, не встраивается на линию, но для верификации партии подходит хорошо.
Может ли один толщиномер использоваться для разных типов покрытий и подложек?
Зависит от типа прибора. Магнитный толщиномер работает только на магнитных основах. Вихретоковый требует неэлектропроводного слоя на проводящей основе. Ультразвуковой более универсален, но требует контакта с жидкостью (гель). Нет универсального прибора, который работал бы везде одинаково хорошо.
Заключение
Переход от опытного нанесения к автоматизированному серийному производству неизбежно влечет переход и от визуальной оценки к приборному контролю толщины покрытия. Стандарты ГОСТ 9.302-88, ГОСТ 27750-88 и ГОСТ 31993-2013 четко определяют методы и их область применения: магнитный, вихретоковый, ультразвуковой, радиационный и разрушающие методы выбираются в зависимости от сочетания покрытие–подложка и требуемого диапазона толщин.
Специальное оборудование требуется не только из-за масштабов производства, но из-за требований к повторяемости и документированию. Если допуск составляет несколько микрометров, если нужна лабораторная верификация или встроенный контроль на конвейере, то приборный контроль неизбежен. Закупщик и инженер должны четко определить тип покрытия, материал основы, диапазон толщин и требуемую погрешность, затем выбрать метод из таблицы и согласовать его со стандартом, указанным в контракте. Это гарантирует, что контроль будет эффективным и разногласия при сдаче-приемке партии исключены.