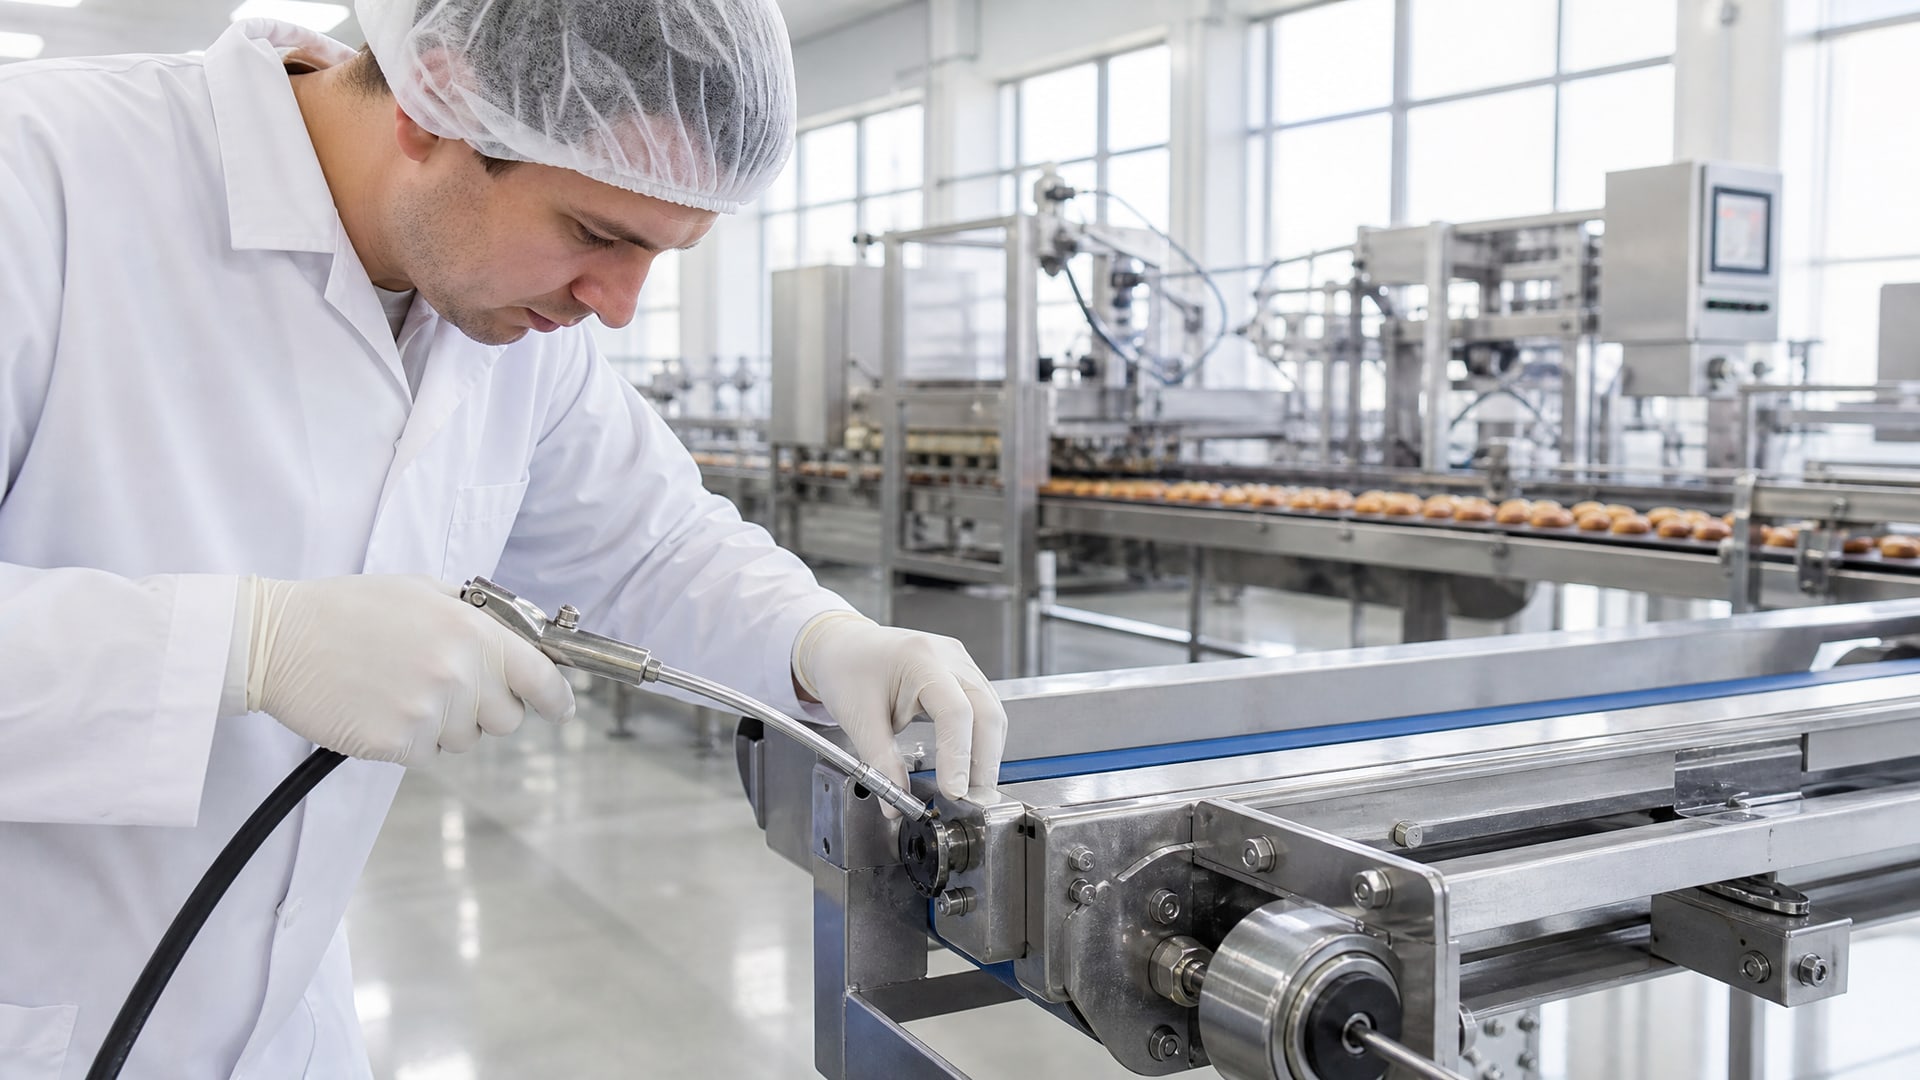
Внеплановые остановки оборудования на пищевых производствах обходятся дорого: кроме прямых потерь выпуска, они требуют срочного ремонта, перенастройки линии и нарушают график поставок. Одна из главных причин таких остановок - выход из строя узлов трения и направляющих из-за неправильного выбора смазочного материала. Смазки с допуском NSF H1 разработаны специально для оборудования, где возможен случайный контакт содержимого с пищевым продуктом, и при условии грамотного применения они существенно снижают вероятность аварийных простоев.
Однако многие закупщики и технические специалисты путают H1-допуск с производительностью смазки. На самом деле H1 - это регуляторная категория, которая говорит о безопасности при случайном пищевом контакте, а вовсе не гарантирует автоматически лучший ресурс или более низкий износ. Статья разберет, как правильно выбирать и применять H1-смазки, чтобы они действительно работали на снижение простоев, и покажет, на какие характеристики нужно обращать внимание в первую очередь.
H1 как регуляторная категория, а не чудо-решение
Заблуждение, что H1-смазка автоматически решит все проблемы с надежностью, встречается часто.
На самом деле регуляторная категория H1 утверждена в США нормативом 21 CFR 178.3570 и подтверждена международным стандартом ISO 21469 именно как допуск к применению при случайном контакте с пищей - не более. Это означает, что смазка может использоваться в зонах, где капли или брызги продукта попадают на оборудование не намеренно, а как неизбежный результат процесса.
Лимит допустимого случайного контакта для типичных H1-смазок установлен на уровне до 10 ppm (миллионных долей), для силиконовых масел - до 1 ppm. Важный момент: H1 не говорит о том, что смазка прочнее, дольше служит или способна выдержать более высокую нагрузку. Это чисто регуляторный критерий, связанный с гигиеной и безопасностью пищевой продукции, а не с триботехническими свойствами материала.
Настоящая профилактика внеплановых остановок строится на сочетании трех факторов: правильный выбор смазки по техническим параметрам (вязкость, консистенция, температурный диапазон), четкий график и дозировка переподсмазки, а также учет среды работы (вода, моющие средства, материалы уплотнений). H1-допуск - необходимое условие для пищевого производства, но не достаточное.
Как выбрать H1-смазку под конкретный узел и условия работы
Первая ошибка многих закупщиков - поиск универсальной H1-смазки на весь завод.
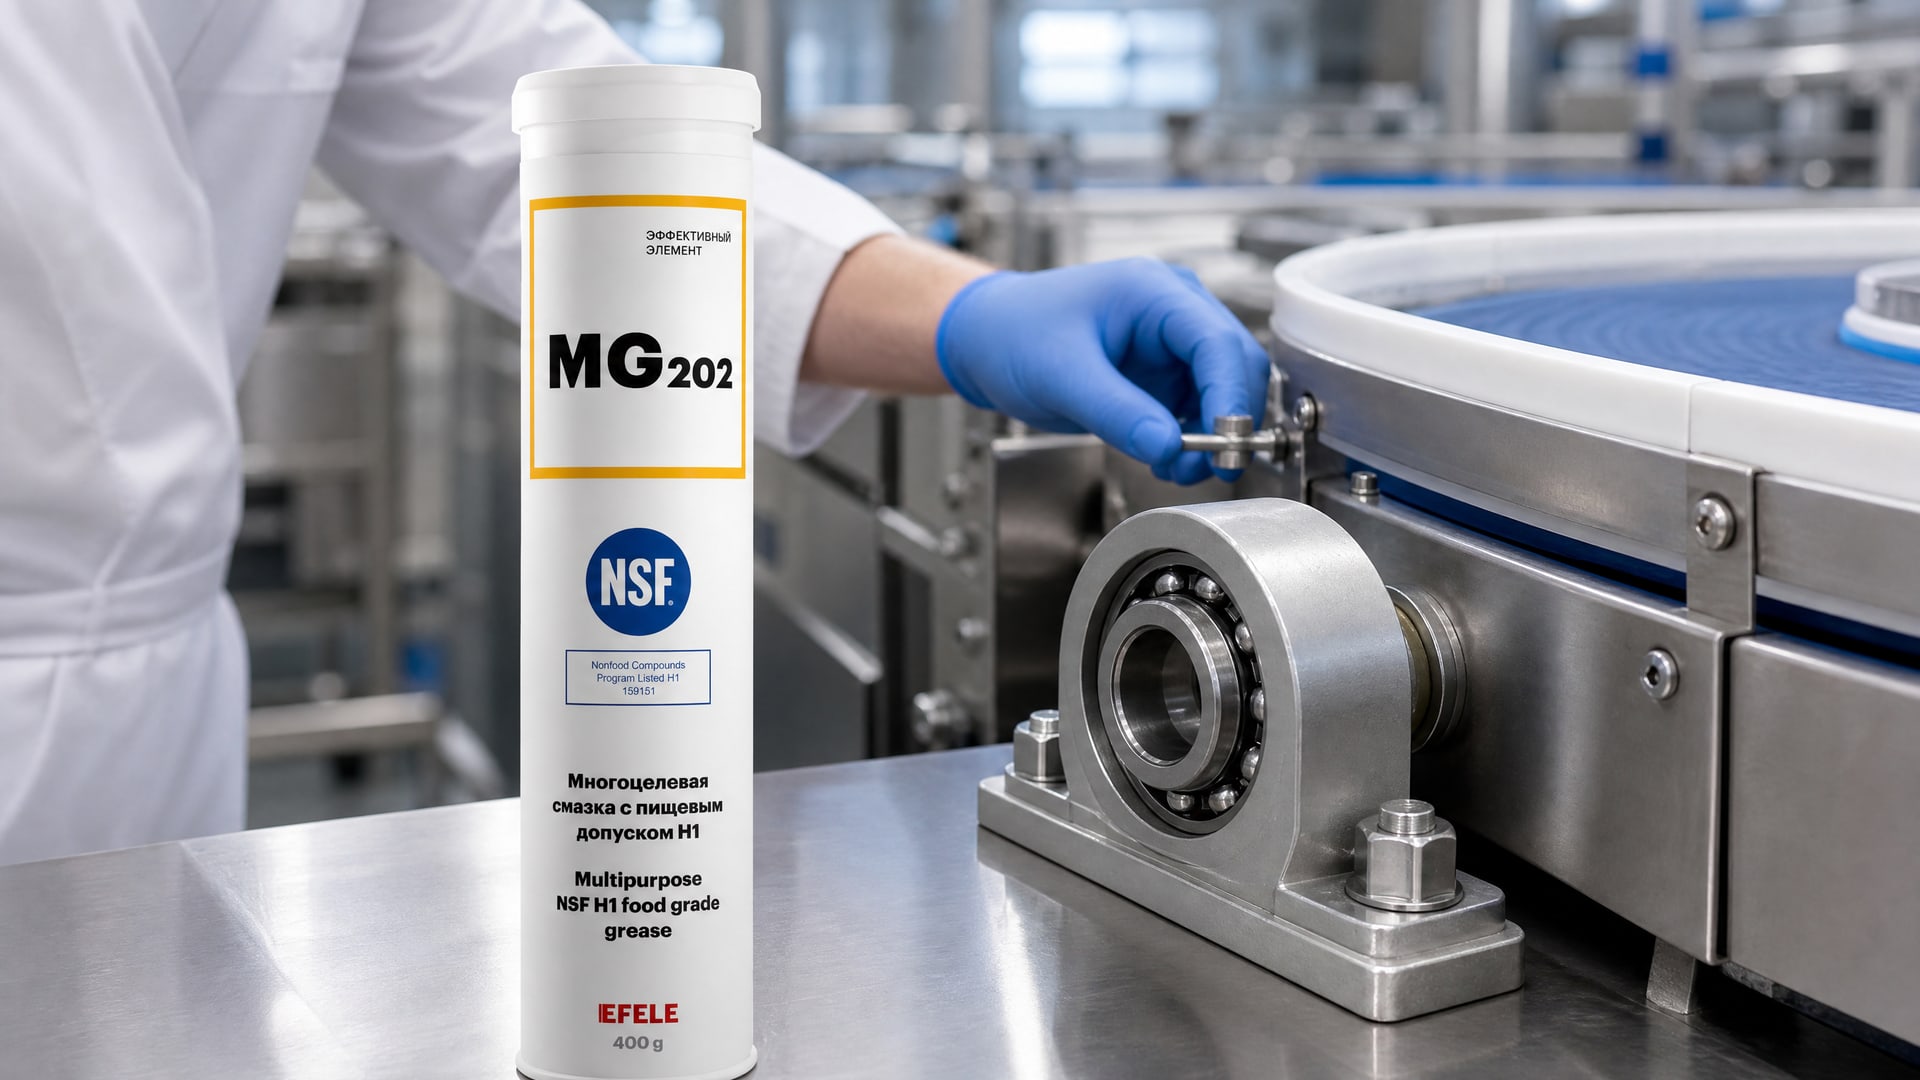
На практике выбор должен начинаться с анализа каждой точки смазки: температура рабочей среды, скорость вращения или движения, нагрузка на подшипник, наличие воды и моющих средств, материал уплотнений.
Для пищевого оборудования эксперты выделяют несколько ключевых параметров:
Класс консистенции NLGI (для пластичных смазок): NLGI 1 выбирают для высокоскоростных подшипников и автоматических систем смазки; NLGI 2 - универсальная консистенция для большинства узлов, подходит для направляющих и зубчатых передач; NLGI 3 и выше - для почти неподвижных соединений и вертикальных поверхностей.
Вязкость базового масла ISO VG: для подшипников выбирают обычно ISO VG 32, 46 или 68 в зависимости от оборотов; для цепных передач - ISO VG 150, 220 или 460; для редукторов - ISO VG 220-460.
Температурный диапазон: H1-смазки на минеральном масле работают в диапазоне от -5…-10 °С до +80…+100 °С; на полиальфаолефинах (PAO) - до -20 °С и до +130…+150 °С; на силиконе - более узкие, но высокостабильные диапазоны.
Устойчивость к воде и моющим средствам: в пищевых цехах оборудование регулярно моют горячей водой и щелочными дезинфицирующими растворами. Смазка должна сохранять адгезию (прилипание к поверхности), не смываться и не разрушаться под действием этих сред.
Для снижения внеплановых остановок оборудования на пищевых производствах рекомендуется использовать многоцелевые пластичные смазки с допуском NSF H1, которые обеспечивают надежную работу подшипников и направляющих в условиях высокой влажности. Такие материалы подбираются под конкретную точку: для быстровращающихся подшипников выбирают пониженную консистенцию (NLGI 1) и маловязкое базовое масло, чтобы снизить нагрев и трение; для скользящих направляющих конвейеров - более плотную смазку (NLGI 2), которая держится на поверхности и не вымывается при мойке. EFELE MG-202, например, разработана на основе минерального масла ISO VG 46 с классом NLGI 2 и подходит для большинства узлов пищевого оборудования в диапазоне от -10 °С до +80 °С, работая в условиях как сухих операций, так и повышенной влажности.
Еще один практический совет: перед закупкой просмотрите сертификат NSF конкретной смазки. На нем должно быть указано: "acceptable as a lubricant with incidental food contact", класс NLGI, вязкость ISO VG и температурный диапазон. Если сертификата нет - это красный флаг, даже если поставщик говорит, что смазка H1.
График смазки и минимально необходимое количество
Парадокс пищевого производства в том, что слишком много смазки вредит не меньше, чем слишком мало.
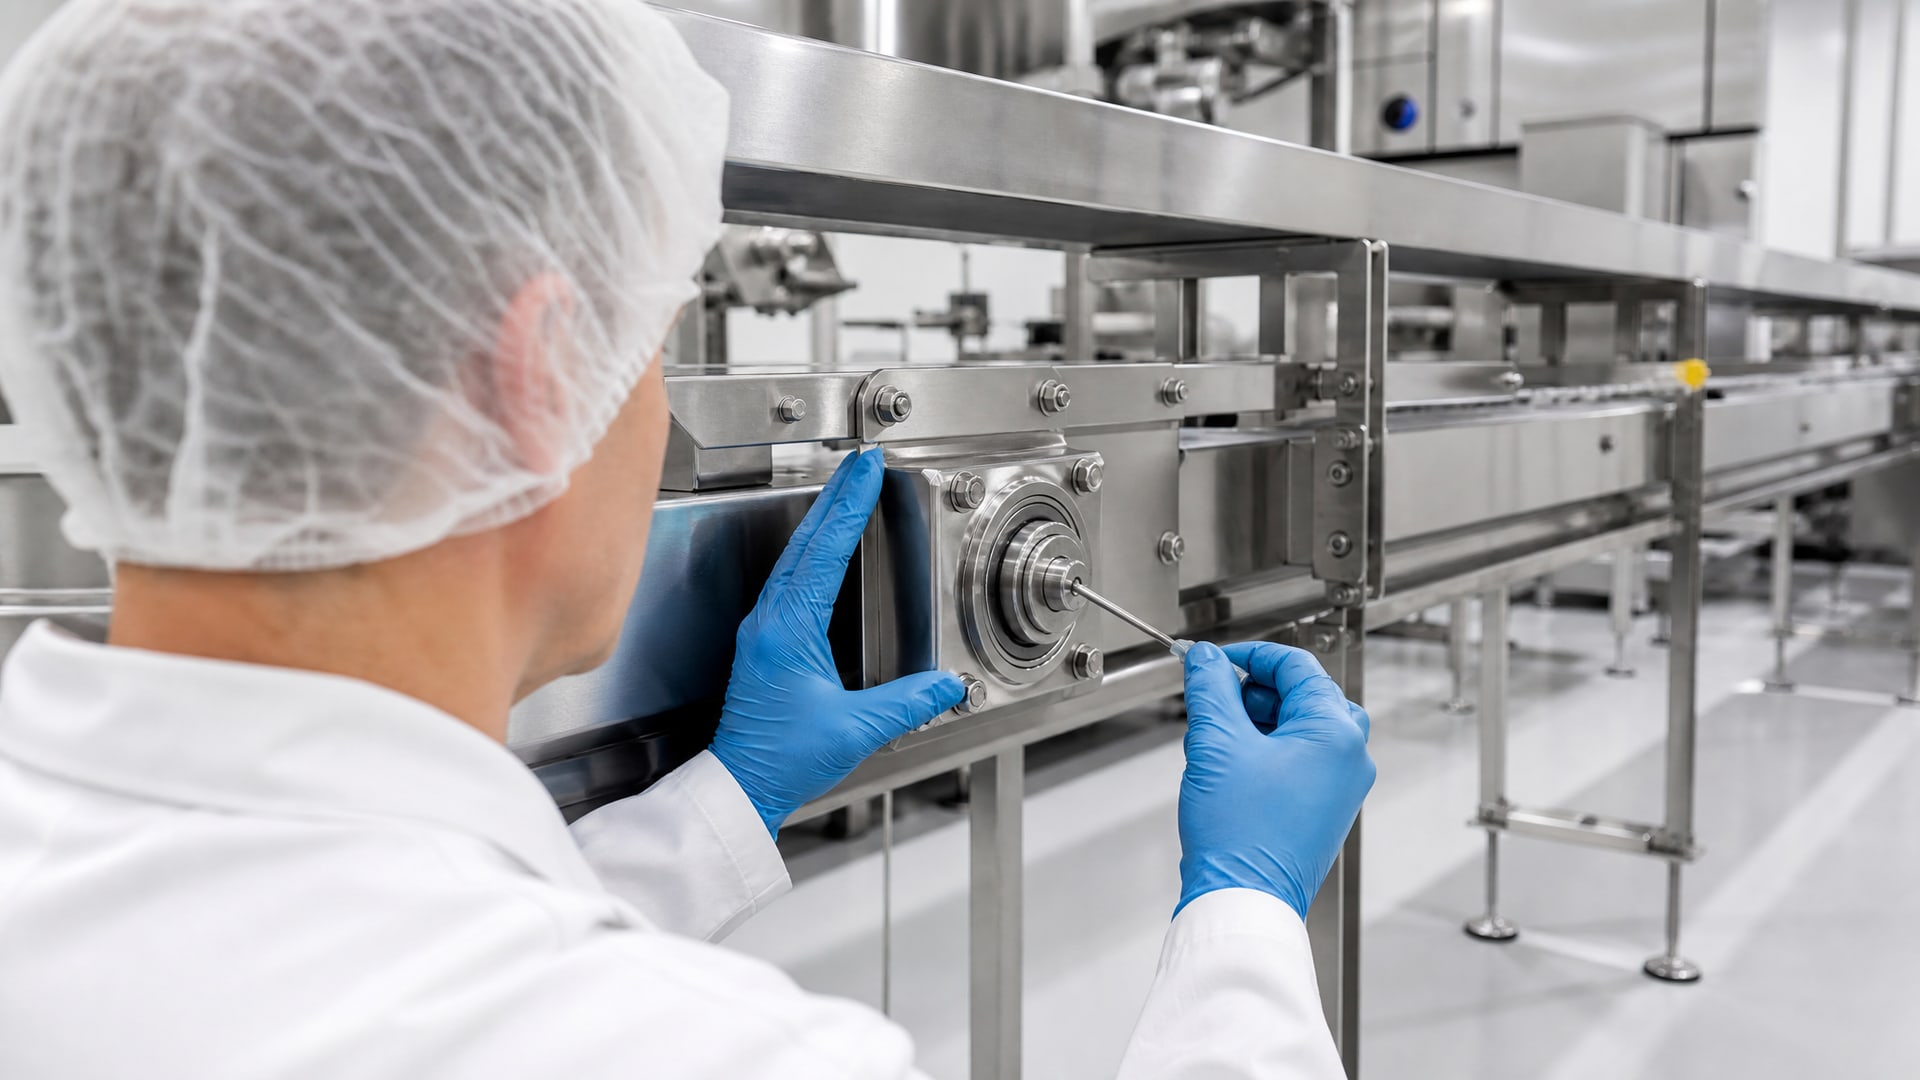
Избыток может попасть в продукт, привести к загрязнению и потребовать дополнительной очистки оборудования. Недостаток приводит к сухому трению, вибрации, перегреву и износу. Источники NSF и USDA рекомендуют четко определять минимально необходимое количество смазки для достижения технического эффекта в каждой точке.
На практике это выглядит так: вы берете техническое описание подшипника или узла у производителя оборудования и находите в нем рекомендуемый объем смазки (обычно указан в миллилитрах или граммах). Это - базовая доза. К ней нужно составить карточку смазки с полями:
Обозначение точки смазки (например, "подшипник главного вала конвейера A");
Тип и артикул смазки;
Требуемый объем или масса;
Интервал переподсмазки (в часах работы или днях календарного времени);
Способ нанесения (ручное разовое нанесение, роликовый наконечник, масленка, автоматическая система);
Ответственный специалист и дата последней смазки;
Заметки о состоянии (цвет, текстура, наличие следов окисления или воды).
Карточки хранят у оборудования или в электронной системе управления обслуживанием. При каждой операции смазки оператор или техник фиксирует дату, количество нанесенного материала и состояние узла. Это простой способ контролировать, что смазка подается регулярно и в нужном объеме, а не "когда вспомнят" или "по привычке".
Интервалы переподсмазки обычно устанавливаются на основе опыта предприятия или рекомендаций производителя оборудования. Для пищевого производства они часто короче, чем на обычных заводах, из-за влаги и агрессивной среды: если стандартная смазка требует переподсмазки раз в месяц, H1-смазка на пищевом заводе может требоваться раз в 2-3 недели. Это не означает, что смазка хуже - это означает, что условия работы тяжелее.
Защита от вымывания и контроль влажности
Вода - враг смазки на пищевом предприятии.
Она вымывает смазку с поверхности узла, способствует окислению (старению) базового масла, вызывает коррозию металла и создает среду для развития микроорганизмов. При контакте с водой пластичная смазка теряет консистенцию (становится жиже), а адгезия снижается так, что смазка скатывается с поверхности.
Для борьбы с вымыванием эксперты советуют несколько приемов:
Выбирать смазки с повышенной водостойкостью: некоторые H1-смазки содержат добавки, которые препятствуют проникновению воды в смазку и помогают ей оставаться на месте даже при частых мойках. Такие смазки обычно указывают как "water-resistant" или "washout resistance ≥ 90%".
Наносить смазку тонкой пленкой, а не толстым слоем: после нанесения на подшипник или направляющую смазку не "протирают чистой тряпкой" (так сотрется все). Вместо этого после сборки узла излишки убирают, и остается именно та толщина, которая нужна. Это дает сразу два эффекта: выше надежность смазки (она не вымывается полностью при мойке), и ниже риск попадания в продукт.
Создавать барьеры для воды: на направляющих и в местах с повышенной влажностью можно использовать дополнительные уплотнители или пластиковые кожухи, которые защищают смазанный узел от прямого попадания воды.
Контролировать влажность в цехе: если проводится полная модернизация, стоит рассмотреть локальное осушение воздуха в критичных зонах. Но в большинстве пищевых цехов это экономически нецелесообразно, поэтому упор делается на выбор водостойкой смазки.
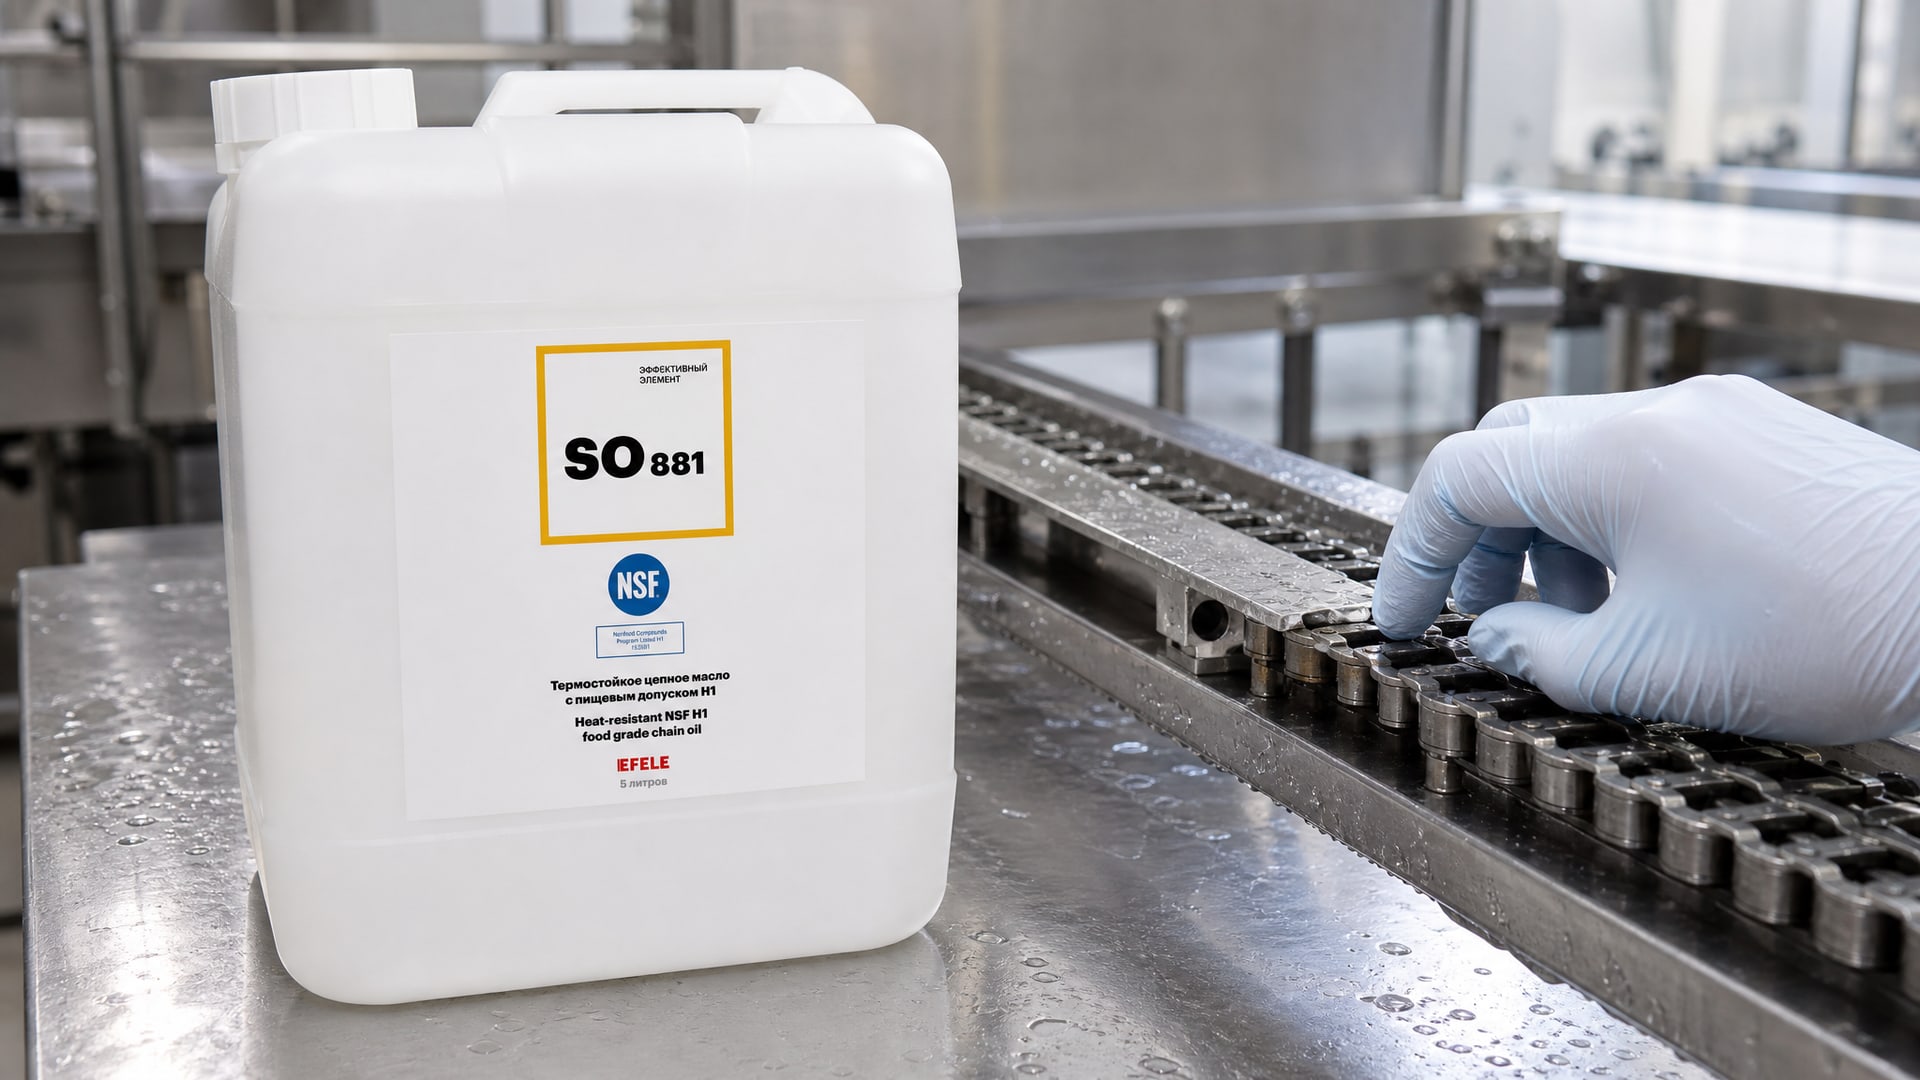
Для цепных передач, работающих в условиях высоких температур и требующих пищевого допуска, эффективным решением является термостойкое цепное масло на эфирной основе, такое как EFELE SO-881, которое минимизирует вымывание, сохраняет адгезию при температурах до +110…+130 °С и продлевает срок службы цепей на 25-40% по сравнению с минеральными маслами в тех же условиях.
Хранение, маркировка и кроссконтаминация
Смешивание разных смазочных материалов - частая причина отказов на пищевых производствах.
Даже небольшое количество обычной смазки (без H1-допуска) в ведре с H1-смазкой делает всю партию непригодной для использования в пищевом оборудовании. Аналогично, если случайно использовать минеральное масло вместо синтетического или перепутать классы NLGI, это приведет к неправильной текучести, неправильной теплоотдаче и в итоге - к ускоренному износу.
Для предотвращения кроссконтаминации рекомендуется:
Хранить H1-смазки в отдельном, ясно обозначенном хранилище с табличкой "Только для пищевого оборудования" и доступом только для уполномоченных специалистов.
Использовать отдельные инструменты для раздачи: отдельный шприц, отдельный совок, отдельные контейнеры для рабочих. Если один инструмент используется для разных смазок, нужны процедуры очистки между переходами.
Маркировать каждое ведро и каждую точку смазки: на ведре должны быть наклейки с названием смазки, артикулом, номером партии, датой вскрытия и сроком годности. На оборудовании - метки, указывающие, какая смазка используется в каждой точке.
Вести журнал переподсмазки: в нем фиксируется не только дата, но и номер партии использованной смазки. Если позже выясняется, что партия дефектная, можно быстро определить, какое оборудование пострадало.
Обучать персонал: каждый техник и оператор должен понимать, чем опасна кроссконтаминация и как правильно выбирать смазку из хранилища. Это включает чтение этикеток, понимание статуса H1 и запрет на самовольное "улучшение" смазки добавлением посторонних веществ.
Как смазка предотвращает критичные отказы и простои
Сухое трение в подшипнике сначала вызывает вибрацию и гул, затем перегрев, потом - критичный отказ с невозможностью дальнейшей работы.
Время от начала вибрации до полного отказа может составлять от нескольких часов до нескольких дней, в зависимости от нагрузки и оборотов. Если отказ происходит в выходные или ночью, когда персонала на заводе нет, он обнаруживается лишь на следующий день, и линия стоит 8-16 часов. Стоимость простоя пищевого конвейера с производительностью 1-5 тонн в час составляет 50 тысяч рублей и выше в зависимости от типа продукции.
Правильно выбранная H1-смазка, применяемая по графику, предотвращает этот сценарий несколькими путями:
Снижает коэффициент трения: правильная вязкость и адгезия означают, что между трущимися поверхностями образуется устойчивая гидродинамическая пленка, которая не разрушается при нагреве и влаге.
Защищает от коррозии: даже если смазка частично вымывается, оставшийся слой создает защитный барьер, предотвращающий ржавчину на металлических поверхностях подшипника или направляющей.
Отводит тепло: смазка переносит тепло от трущихся поверхностей в окружающую среду. Если смазка неправильно выбрана (например, слишком вязкая), тепло накапливается, базовое масло деградирует, и смазка перестает работать.
Поглощает загрязнения: хорошая смазка задерживает мелкие частицы абразива (пыль, окалину), не давая им работать как абразив и ускорять износ. Для пищевого оборудования это означает защиту от крошек продукта и частиц упаковки, которые могут попасть на узел.
На основе опыта пищевых производств, применяющих программы планово-предупредительного ремонта со смазкой как одной из ключевых составляющих, простои оборудования снижаются на 30-50% по сравнению с реактивным подходом (ремонт "по отказам"). Это означает, что вместо 10 внеплановых остановок в год остается 3-5, которые обычно распределены равномерно и предсказуемы, что позволяет спланировать резервные мощности.
Часто задаваемые вопросы
Что означает допуск H1 и обязателен ли он для пищевого оборудования?
H1 - категория безопасности для смазок, которые могут контактировать с пищей не намеренно. Регулируется стандартом 21 CFR 178.3570 в США и ISO 21469 в мире. Для оборудования в зонах, где контакт продукта возможен, допуск H1 обязателен. Для узлов, защищенных кожухом или находящихся далеко от продукта (редукторы, внешние суставы), требования могут быть мягче, но H1 остается предпочтительным для унификации и безопасности.
Почему одна H1-смазка подходит, а другая нет, если у обеих есть сертификат NSF?
Потому что H1 - это только допуск к случайному контакту. Выбор зависит от вязкости ISO VG (40 °C), консистенции NLGI, температурного диапазона работы и устойчивости к воде и моющим средствам. Смазка NLGI 2 на ISO VG 46 для подшипников и NLGI 2 на ISO VG 220 для редуктора - обе H1, но использовать их взаимозаменяемо нельзя. Первая будет вытекать из редуктора, вторая - вызывать перегрев и сухое трение в быстром подшипнике.
Как часто нужна переподсмазка H1-смазкой в пищевом цехе с частыми мойками?
Интервал зависит от узла, температуры, влажности и типа смазки. Для высокоскоростных подшипников это может быть раз в неделю, для направляющих конвейеров - раз в 2-3 недели. Лучше всего определить интервал опытным путем: начать с рекомендации производителя оборудования, затем прислушиваться к звукам узла (вибрация, визг) и визуально оценивать состояние смазки. Если смазка полностью вымыта или окислена (изменился цвет), интервал нужно сократить.
Может ли обычная смазка без H1-допуска работать в пищевом оборудовании, если редко контактирует с продуктом?
Юридически - нет, даже если контакт маловероятен. Документы FSMA (Федеральный закон о безопасности пищевых продуктов США) и аналогичные российские нормы требуют использовать только одобренные H1-материалы в зонах, где контакт возможен. На практике подобное использование рано или поздно приводит к претензиям при аудите и может стоить гораздо дороже, чем своевременная смена смазки.
Как проверить, что смазка действительно H1, и не куплена ли подделка?
Требуйте у поставщика оригинальный сертификат NSF с указанием номера регистрации (например, "#136101") и логотипа NSF. На сертификате должно быть ясно написано "acceptable as a lubricant with incidental food contact" и указаны параметры: NLGI, ISO VG, диапазон температур. Кроме того, обратитесь на сайт NSF (nsf.org) и проверьте номер регистрации в их базе. Паспорт безопасности (SDS) тоже должен быть переведен на русский язык, если смазка закупляется для российского производства.
Заключение
Смазки H1 - не волшебное средство от простоев, а инструмент, который работает только в составе комплексной программы планово-предупредительного ремонта. Ключевое отличие H1 от обычных смазок не в производительности, а в регуляторном допуске к безопасному использованию в пищевом оборудовании. Внеплановые остановки сокращаются благодаря трем факторам: правильному выбору смазки под конкретный узел (вязкость ISO VG, консистенция NLGI, температурный диапазон), четкому графику переподсмазки с минимально необходимым количеством и предотвращению кроссконтаминации через маркировку и обучение персонала.
Начните с аудита: выпишите все точки смазки на каждой линии, определите текущие материалы и условия работы (температура, влажность, воздействие моющих средств). Затем подберите для каждой точки H1-смазку, соответствующую техническим требованиям, составьте карточку с графиком и интервалами, назначьте ответственного специалиста и проведите одно обучающее занятие для операторов. Результат обычно виден в течение первого месяца: звуки работы оборудования изменятся, вибрация уменьшится, и внеплановые остановки начнут снижаться.