Пузыри и дефекты на поверхности твердосмазочного покрытия появляются не из-за низкого качества материала, а из-за нарушения режима сушки и подготовки. Когда летучие вещества и влага не успевают выйти из слоя до того, как поверхность начинает схватываться при нагреве, они образуют полости, которые портят адгезию, долговечность и внешний вид покрытия. Правильная температура сушки покрытия - основной фактор, который управляет процессом испарения растворителя и полимеризации смолы. Закупщикам и инженерам важно понимать, что дефект кроется не в материале, а в условиях отверждения: скорость нагрева, контроль температуры самого изделия, вентиляция печи и подготовка поверхности перед нанесением определяют результат.
В этой статье разберем, почему возникают пузыри, какие ошибки их провоцируют и как настроить печь и технологию, чтобы получить качественное покрытие без дефектов.
Почему растворитель и влага создают пузыри при сушке
Механизм образования дефектов простой: летучие компоненты покрытия (растворитель, остатки влаги, адсорбированный воздух на поверхности) должны уходить из слоя во время испарения.
Если температура поднимается слишком резко, верхний слой полимеризуется и затвердевает раньше, чем нижние слои успеют отдать газы и пары. Давление внутри слоя возрастает, и образуются полости - пузыри. Это происходит независимо от качества материала.
Главный триггер - отсутствие низкотемпературной стадии. Правильный цикл начинается с медленного, постепенного нагрева: в первые 5–10 минут печь должна работать на низкой температуре, позволяя растворителю испаряться из слоя без образования герметичной корки. Затем температура плавно поднимается, и полимеризация идет последовательно через весь слой.
Если же сразу включить высокую температуру или поднять ее скачком, растворитель начинает кипеть под закупоривающейся пленкой, и газы не находят выхода. В результате на поверхности и внутри покрытия остаются полости, трещины и шероховатости. Некоторые источники указывают на связь между этими дефектами и последующей слабой адгезией, так что пузыри - не только косметическая проблема, но и угроза долговечности.
Температура изделия, а не воздуха в печи
Инженеры часто фокусируются на температуре воздуха в печи, но это неправильный подход.
Температура самого изделия (детали, на которую нанесено покрытие) определяет реальный режим испарения и полимеризации. Если воздух в печи 80 °C, но сама деталь прогрелась только до 40 °C из-за плохого теплоприема или размеров детали, покрытие будет сохнуть намного медленнее, чем предусмотрено режимом, и риск дефектов возрастет.
Обратная ситуация тоже опасна: если деталь по каким-то причинам перегревается сверх нормы, расчетный режим нарушается, и полимеризация может стать слишком интенсивной, запирая летучие вещества раньше времени.
Поэтому в технических описаниях покрытий всегда указывается не только температура печи, но и минимальная температура металла или рекомендуемая температура изделия. Измерять ее нужно термопарой, приклеенной к тестовой детали, находящейся в печи рядом с основными изделиями. Для многих промышленных твердосмазочных покрытий типовой ориентир - цикл 60–80 °C с выдержкой 30–60 минут, но это именно общий ориентир, а не универсальный режим для всех систем. Конкретный режим всегда берется из техлиста производителя покрытия.
Подготовка поверхности и контроль влажности
Влага и конденсат на холодной детали перед нанесением покрытия - одна из главных причин пузырей и дефектов при сушке.
Если поверхность влажная, то при нагреве вода испаряется, создавая избыточное давление внутри или под пленкой. Результат такой же: пузыри, кратеры, отслоения.
Подготовка начинается с механической очистки: удаление пыли, масла, окислов. Затем промывка - и на этом этапе критично полностью осушить деталь. Если после промывки оставляется влажная пленка, ее необходимо высушить при комнатной температуре или в сушильной камере перед нанесением покрытия.
Конденсат особенно опасен, если детали хранились в холодных помещениях или их извлекли из холодильника перед нанесением. Перед покраской нужно дать деталям нагреться до комнатной температуры. Для критичных применений (например, винтовые пары компрессоров) полезна предварительная термообработка - мягкий прогрев основания до нанесения, чтобы удалить влагу и адсорбированные газы. Это особенно важно для пористых материалов, которые накапливают влаги во время хранения.
Режим сушки: постепенный нагрев и межслойный контроль
Правильный сушильный цикл строится на принципе постепенного подъема температуры.
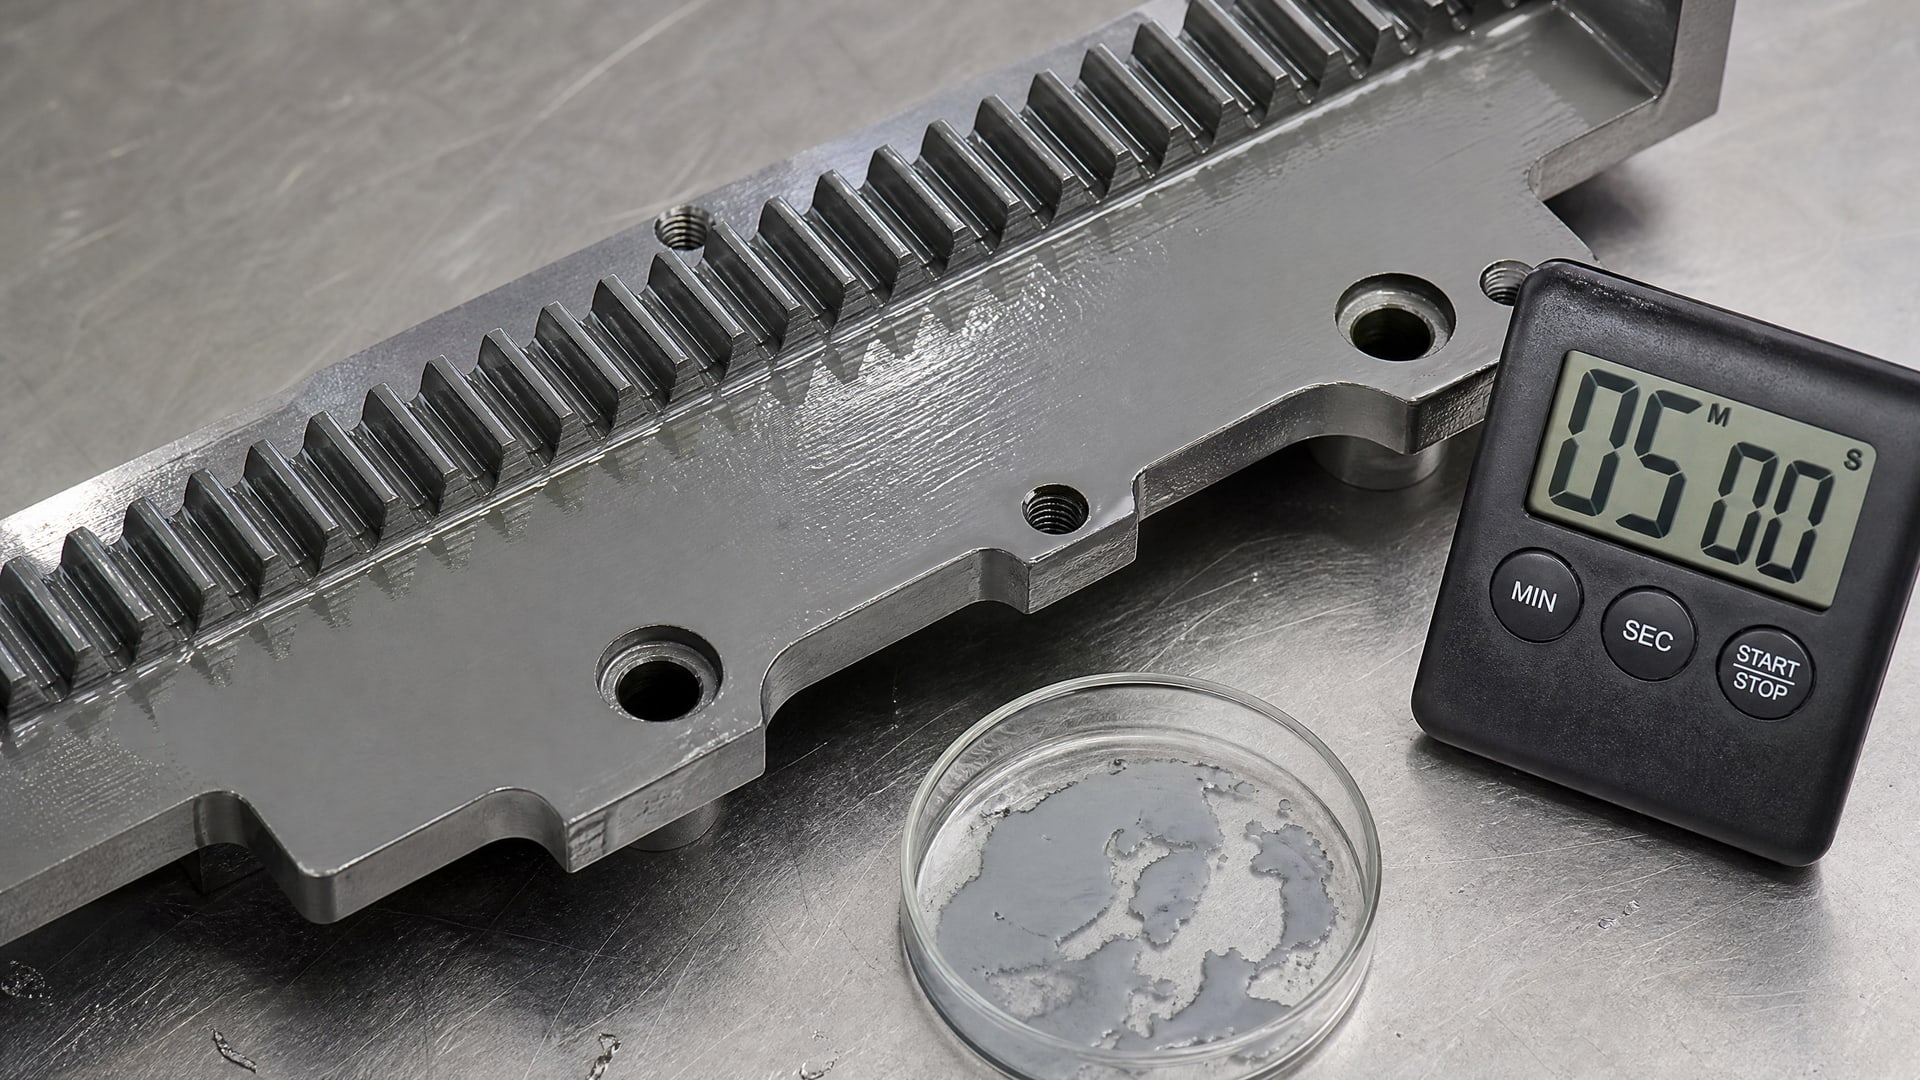
Практические рекомендации указывают на важность паузы в 5–10 минут после нанесения перед включением печи: за эту паузу растворитель начинает испаряться естественным путем, и слой частично схватывается, но остается проницаемым для газов.
Затем печь включается на низкую температуру (например, 40–50 °C) и выдерживается в течение 15–30 минут. На этой стадии основной растворитель уходит из системы. Далее температура плавно поднимается до расчетной (например, 70–80 °C) и держится требуемое время (30–60 минут). Этот режим называют двухступенчатой сушкой, и он почти полностью исключает пузырение.
Если покрытие наносится многослойным (что часто бывает для твердосмазочных систем), межслойная сушка становится критична. Нижний слой должен высохнуть достаточно, чтобы стать твердым и не содержать летучих остатков, прежде чем на него нанесется верхний слой. Если пренебречь этой стадией, при последующем нагреве в печи растворитель из нижних слоев будет прорываться через верхний слой, создавая пузыри. Контроль межслойной сушки ведется по методу ISO 9117-5:2012, который описывает стадии высыхания для многослойных систем.
Толщина нанесения и структура слоя
Один из факторов, который часто упускают, - толщина слоя при однократном нанесении.
Если за один проход нанести слой больше нормы (например, вместо рекомендуемых 50–80 микрон нанести 150 микрон), то даже при правильном режиме сушки летучие вещества могут не успеть полностью выйти из толщи. Нижние слои покрытия будут сохнуть намного медленнее, и при резком повышении температуры газы запрутся под верхней пленкой.
ГОСТ 9.410-88 в справочном приложении прямо указывает, что утолщение слоя - один из типовых дефектов порошковых покрытий, связанных именно с пузырением. Мера предотвращения - отрегулировать параметры нанесения: давление распыла, вязкость, расстояние до поверхности, скорость движения пистолета.
Рекомендуемый подход: лучше наносить несколько тонких слоев с полной межслойной просушкой, чем один толстый. Это гарантирует равномерное высыхание и полимеризацию на каждом уровне, исключая давление газов.
Для предотвращения дефектов и пузырей на винтовых парах компрессоров, где нужна очень тонкая, равномерная пленка, рекомендуется наносить MODENGY 1003, который полимеризуется при 170 °C за 20 минут, обеспечивая контролируемое и качественное отверждение с минимальным риском пузырения благодаря оптимизированной формуле и четкому температурному окну.
Вентиляция печи и равномерность прогрева
Недостаточная вентиляция печи и неравномерный прогрев повышают риск локальных дефектов.
Когда поток воздуха в печи слабый, пары растворителя накапливаются рядом с изделиями и замедляют испарение. Кроме того, неравномерный прогрев создает «холодные» и «горячие» зоны в камере: на части изделия полимеризация идет быстро, а на части медленнее, что ведет к разным скоростям отверждения и, как следствие, к локальным пузырям.
Печь должна иметь достаточную циркуляцию воздуха, чтобы поддерживать однородный температурный профиль. Датчики температуры нужно размещать в нескольких точках камеры, чтобы убедиться, что температура везде в допуске.
Если печь старая или имеет плохую циркуляцию, перед внедрением нового режима сушки ее следует проверить и при необходимости отрегулировать или заменить вентилятор. Это инвестиция в надежность процесса.
Контроль качества и стандарты
Контроль высыхания многослойного покрытия регулируется ISO 9117-5:2012, который описывает методы определения стадий высыхания (пыль не прилипает, отпечаток не остается, покрытие твердое и т.д.).
Зная эти стадии, можно правильно управлять межслойной сушкой и избежать пузырей на верхних слоях.
Для порошковых покрытий стандарт ГОСТ 9.410-88 указывает, что влажность порошка не должна превышать 0,3% для предотвращения пузырей и кратеров. Если порошок хранился в условиях повышенной влажности, его нужно предварительно просушить перед напылением.
Практический контроль на производстве должен включать: - Регулярное измерение температуры изделия в печи с помощью термопары - Визуальный осмотр межслойной просушки по методу ISO 9117-5 - Проверку влажности окружающего воздуха перед нанесением (относительная влажность не должна быть выше 85%) - Документирование параметров каждого цикла для дальнейшего анализа
Часто задаваемые вопросы
Почему поднятие температуры сушки выше приводит к большему количеству пузырей?
Слишком высокая температура вызывает резкое повышение давления газов внутри слоя, потому что растворитель кипит, а верхняя пленка уже твердая и непроницаемая. Летучие вещества не могут выйти и образуют полости. Постепенный нагрев позволяет испарению идти контролируемо.
Можно ли избежать межслойной сушки, если применять быстросохнущее покрытие?
Нет, межслойная сушка обязательна даже для быстросохнущих систем. Если второй слой нанести на недостаточно просохший нижний, при последующем нагреве растворитель из нижних слоев будет прорываться через верхний, создавая дефекты.
Какая влажность воздуха в цехе считается безопасной перед нанесением твердосмазочного покрытия?
Относительная влажность не должна превышать 85%. При более высокой влажности конденсат образуется на холодных деталях, что гарантирует появление пузырей при сушке.
Разные производители дают разные температуры сушки. Какой режим выбрать?
Режим всегда берется из технического описания конкретного покрытия. Универсального стандарта нет, потому что составы разных систем требуют разных профилей отверждения. Если покрытие выбрано правильно, следуй его техлисту.
Почему на одной части детали пузыри, а на другой нет?
Это признак неравномерного прогрева или нарушения циркуляции воздуха в печи. Проверь работу вентилятора, распределение температуры по камере и положение деталей. Холодные зоны сохнут медленнее и чаще дают дефекты.
Заключение
Пузыри и дефекты при сушке твердосмазочных покрытий - не приговор качеству материала, а сигнал о нарушении режима, подготовки или оборудования. Главные факторы успеха: постепенный подъем температуры, контроль температуры самого изделия (а не только воздуха в печи), качественная подготовка поверхности с удалением влаги, правильная толщина слоя и полная межслойная сушка. Стандарты ISO 9117-5:2012 и ГОСТ 9.410-88 дают четкие методы контроля и предотвращения дефектов.
Начните с аудита вашей печи: проверьте вентиляцию, измерьте температурный профиль во всех зонах камеры и убедитесь, что датчики показывают однородный прогрев. Затем пересмотрите процесс подготовки деталей - удаление влаги и конденсата перед нанесением исключает половину дефектов. И наконец, уточните режим сушки у производителя вашего покрытия и следуйте техлисту точно, не экспериментируя с произвольными температурами. Такой подход гарантирует качественное, долговечное покрытие без пузырей.