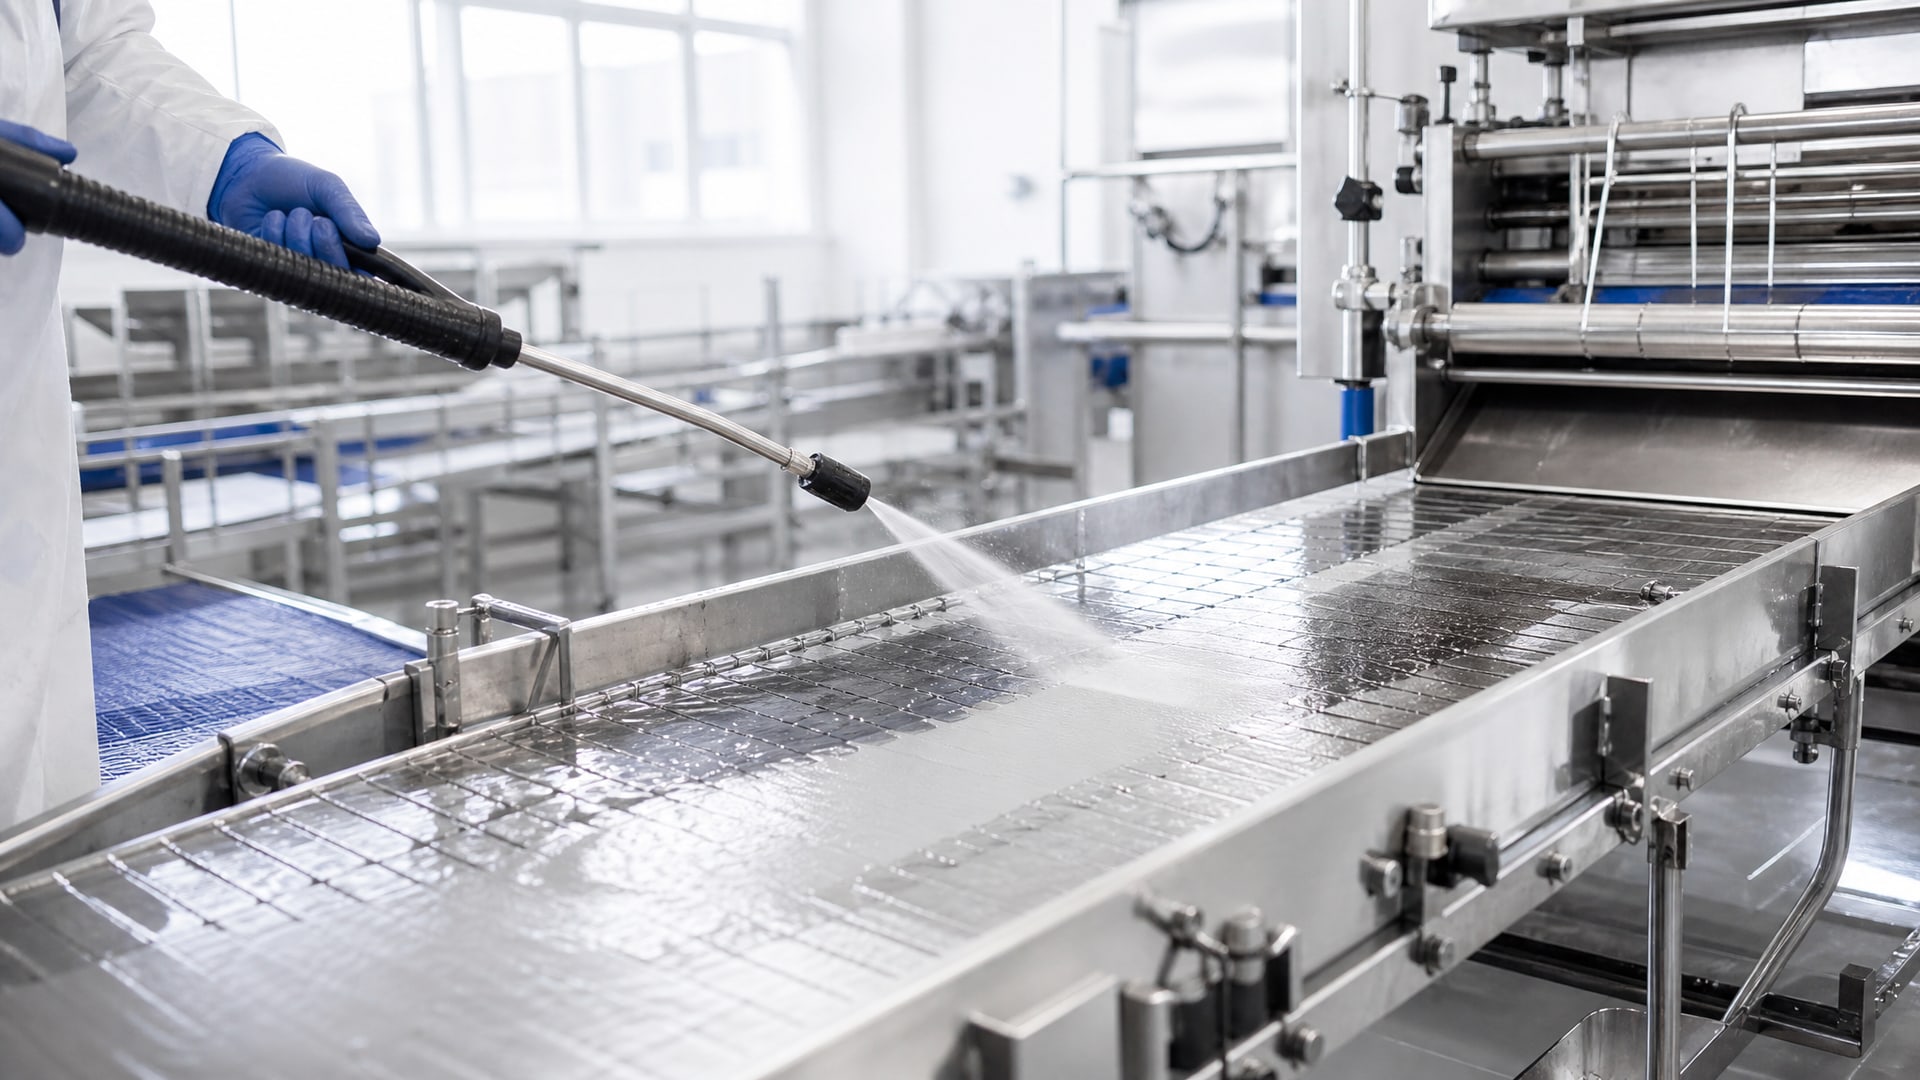
Мойка оборудования под высоким давлением - один из самых жестких испытаний для смазочных материалов на пищевых производствах. Струи воды температурой 60–80°C при давлении 80–100 bar постоянно вымывают смазку из узлов трения, угрожая незащищенным поверхностям ржавчиной и фреттингом. Смазки с допуском NSF H1 специально разработаны для таких условий: они не только безопасны при случайном контакте с продуктом, но и способны держаться на трущихся поверхностях несмотря на интенсивный водяной обмыв. Закупщикам и техническим специалистам важно понимать, какие параметры определяют эту стойкость, как выбрать правильный класс консистенции и почему обычная пищевая смазка может оказаться недостаточной.
Статья объясняет, на какие показатели смотреть в технических данных, какие стандарты проверяют водостойкость, и как применять H1-смазки в условиях высоконапорной мойки без потери защиты узлов.
Почему обычные смазки не подходят для высоконапорной мойки
Стандартная литиевая смазка, даже признанная пищевой, часто не имеет NSF H1 и не тестируется на водостойкость.
Когда мощная струя воды под давлением попадает на открытый узел трения, она механически выбивает смазку из зазоров, оголяя металл. За несколько циклов мойки металлические поверхности начинают окисляться и покрываться ржавчиной, ускоряя износ и приводя к холодному свариванию поверхностей при нагрузке.
Кроме того, в мокрых условиях опасна эмульсификация смазки - поглощение влаги частицами загустителя. Масляная составляющая теряет адгезию, смазка становится похожа на эмульсию и быстро вымывается. Проверка water washout (потеря смазки при воздействии воды) по стандарту ASTM D1264 выявляет именно эту проблему: хорошая H1-смазка теряет менее 2–5% от массы, тогда как неподходящая может потерять 15–30%.
Поэтому для зон с частой мойкой под давлением нельзя полагаться только на статус H1 - нужны проверенные water washout и water resistance в техдокументации.
Как химия загустителя влияет на стойкость к воде
Тип загустителя - главный фактор, определяющий поведение пластичной смазки во влажной среде.
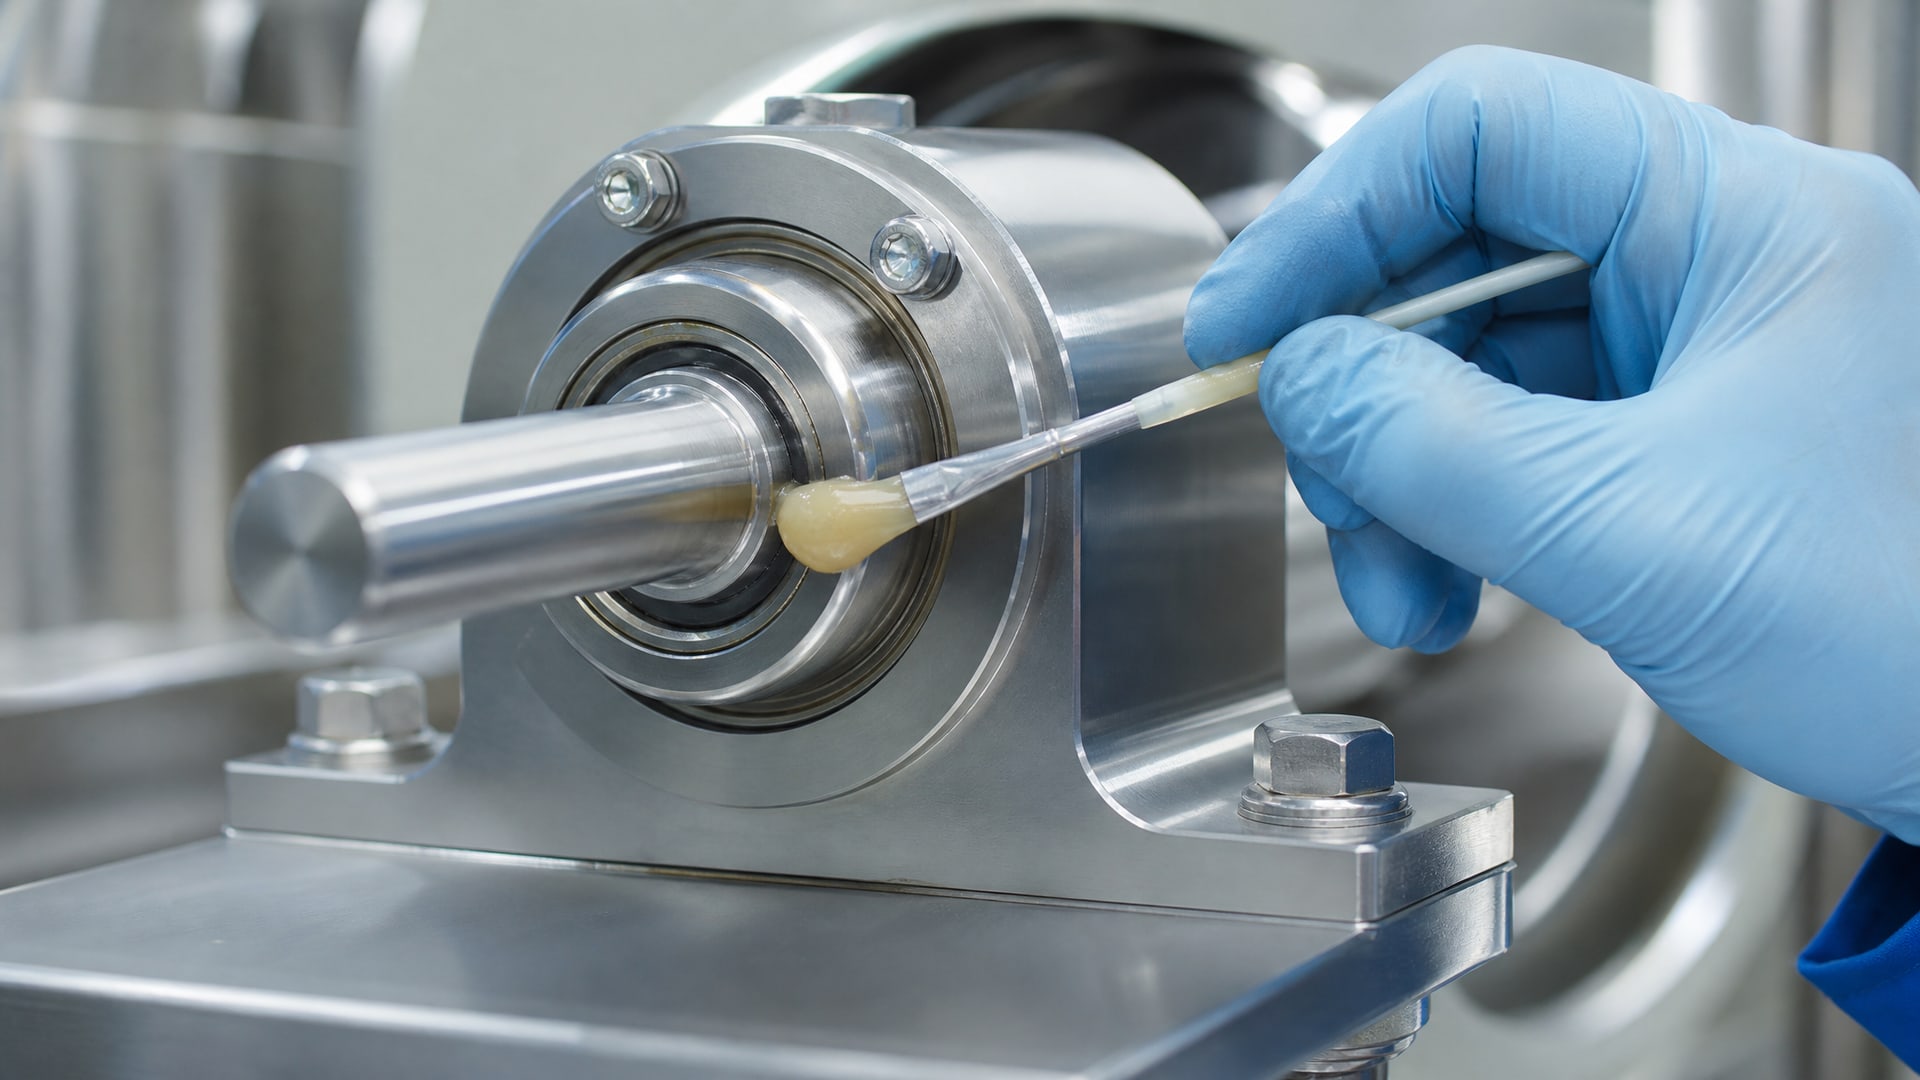
Стандартные литиевые загустители (lithium soap) имеют относительно слабую связь между маслом и твердой фазой. Когда вода попадает на смазку, она проникает в микропоры загустителя, вытесняет масло и разрушает структуру.
Для washdown-условий производители предпочитают альтернативные загустители:
Aluminum complex - более гидрофобен, чем литий; удерживает масло при контакте с водой лучше
Polyurea - синтетический загуститель с ярко выраженной водоотталкивающей структурой; остается стабилен даже при 80–90°C и обильном водяном обмыве
Calcium sulfonate - образует защитный слой на металле, препятствующий прямому контакту воды с поверхностью
Эти загустители дороже стандартного лития, но в условиях пищевого производства с регулярной мойкой они окупаются быстрее: смазка держится дольше, узлы меньше ржавеют, интервалы переподсмазки можно удлинить.
Стандарты и показатели водостойкости в технической документации
Когда вы открываете карточку товара или техлист H1-смазки, на водостойкость указывают несколько параметров:
| Стандарт | Что измеряет | Критичное значение |
|---|---|---|
| ASTM D1264 (water washout) | Потеря смазки при циклическом воздействии воды | < 2–5% |
| DIN 51807-1 (water resistance) | Поведение смазки в контакте с водой при 90°C | 0–90 или 1–90 |
| ISO 11007 / SKF Emcor | Коррозионная защита в воде и солевых средах | Отсутствие коррозии после испытания |
| ASTM D130 (медная пластинка) | Защита от окисления и коррозии меди | 1–1a |
Water washout - самый важный показатель для высоконапорной мойки. Смазка помещается в воду, циклически перемешивается и взвешивается. Результат в процентах показывает, насколько смазка распалась под воздействием влаги. Значение менее 2% означает, что смазка почти не размокает; 5% - приемлемый результат для большинства условий.
Water resistance по DIN 51807-1 выражается в виде оценки (0–90 или 1–90), где первая цифра - отделение масла, вторая - вспенивание. Оценка 0–90 или 1–90 указывает на хорошую стойкость к воде при 90°C. Более низкие оценки означают отделение масла и потерю консистенции.
SKF Emcor / ISO 11007 проверяют, защищает ли смазка металл от ржавчины в присутствии воды. В условиях мойки под давлением это критично: даже если смазка не вымывается, она должна защищать открытые микро-участки от окисления.
Выбор класса консистенции для washdown-оборудования
Класс консистенции (NLGI) - числовое обозначение твердости смазки.
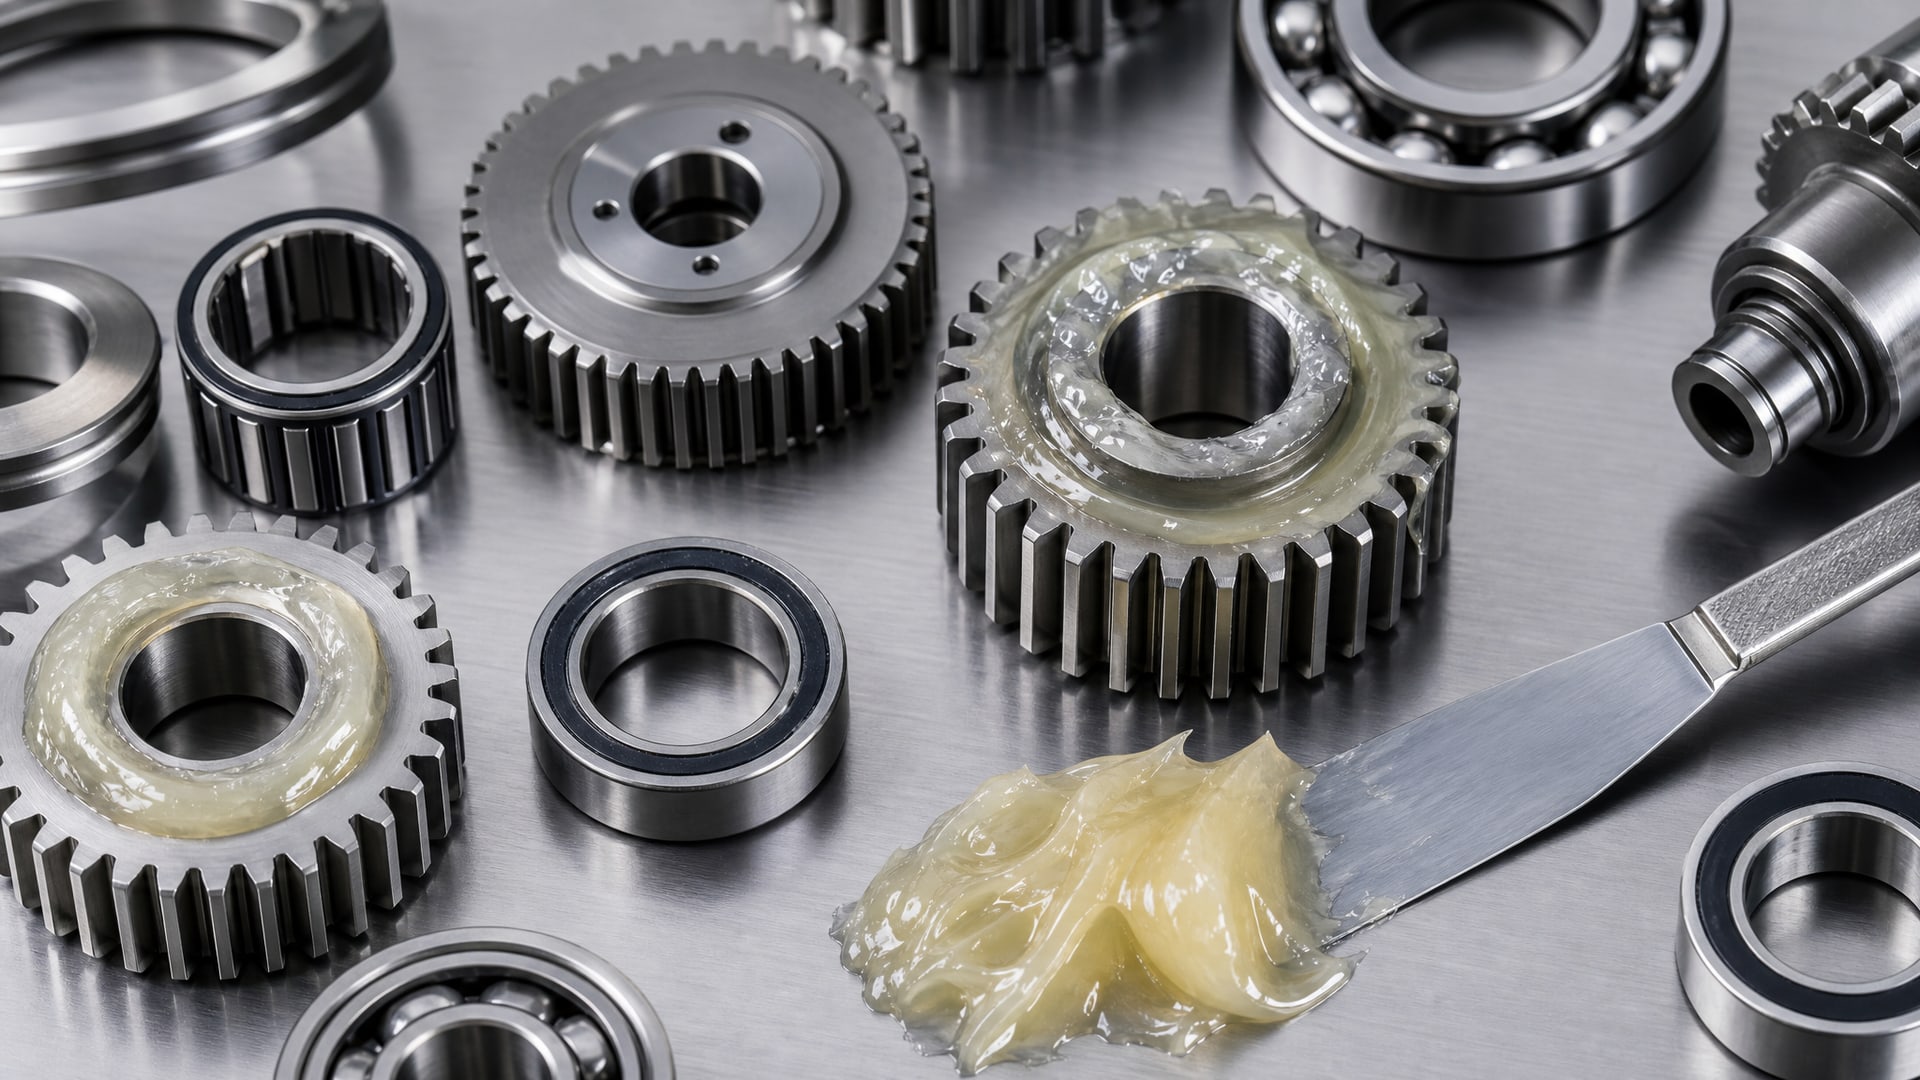
На производствах встречаются классы 00, 0, 1, 1.5 и 2; для пищевых смазок это же определение применимо.
NLGI 0 и 00 - мягкие, текучие смазки, легко прокачиваются через централизованные системы смазки и подходят для низких температур
NLGI 1 и 1.5 - средние консистенции, дают хороший баланс адгезии и прокачиваемости
NLGI 2 - наиболее распространенная, универсальная; подходит для большинства открытых узлов и узлов трения, куда смазку наносят от руки или автоматическим дозатором
Для высоконапорной мойки выбор класса зависит от конкретного узла. На открытых направляющих конвейеров или рабочих столов, куда струя воды бьет直接но, обычно ставят NLGI 1.5–2, чтобы смазка лучше держалась на поверхности и не стекала сразу после нанесения. Для гидравлических направляющих и зазоров в редукторах возможна NLGI 0–1, если система защищена от прямого попадания воды.
Слишком твердая смазка (NLGI 3–4) не прокачивается, слишком мягкая (00) мгновенно вымывается. Правильный класс - компромисс между защитой узла и возможностью нанесения в условиях производства.
Адгезия и стойкость к spray-off при прямом воздействии воды
Адгезия - это способность смазки прилипать к металлической поверхности и не отделяться под механическим воздействием.
В условиях высоконапорной мойки адгезия почти так же важна, как водостойкость.
Представьте: вы нанесли смазку на направляющую, которая затем попадает под струю воды 80 bar при 70°C. Высокая адгезия удержит смазку на поверхности, позволяя ей создать защитный слой и амортизировать удар струи. Низкая адгезия - и смазка срывается в первый же момент, оставляя металл открытым.
На практике адгезию проверяют косвенно через испытания на water spray-off и sticking. Смазки с хорошей адгезией, особенно на основе polyurea-загустителей, держат свои свойства даже после нескольких циклов мойки под высоким давлением. Материалы указывают это как high tack или excellent adhesion - это не менее важно, чем низкий water washout.
В узлах с высокой адгезией смазка образует тонкую пленку, которая выдерживает ударные нагрузки и трение, даже если вода смывает верхний слой. Подкладка смазки под ней сохраняется до следующего нанесения.
Совет инженера: выбор смазки для оборудования с частой CIP и высоконапорной мойкой
На линиях переработки молочной продукции и мяса распространены два режима очистки: CIP (очистка в замкнутом контуре внутри оборудования) и external washdown (мойка корпуса и открытых узлов из шланга под давлением).
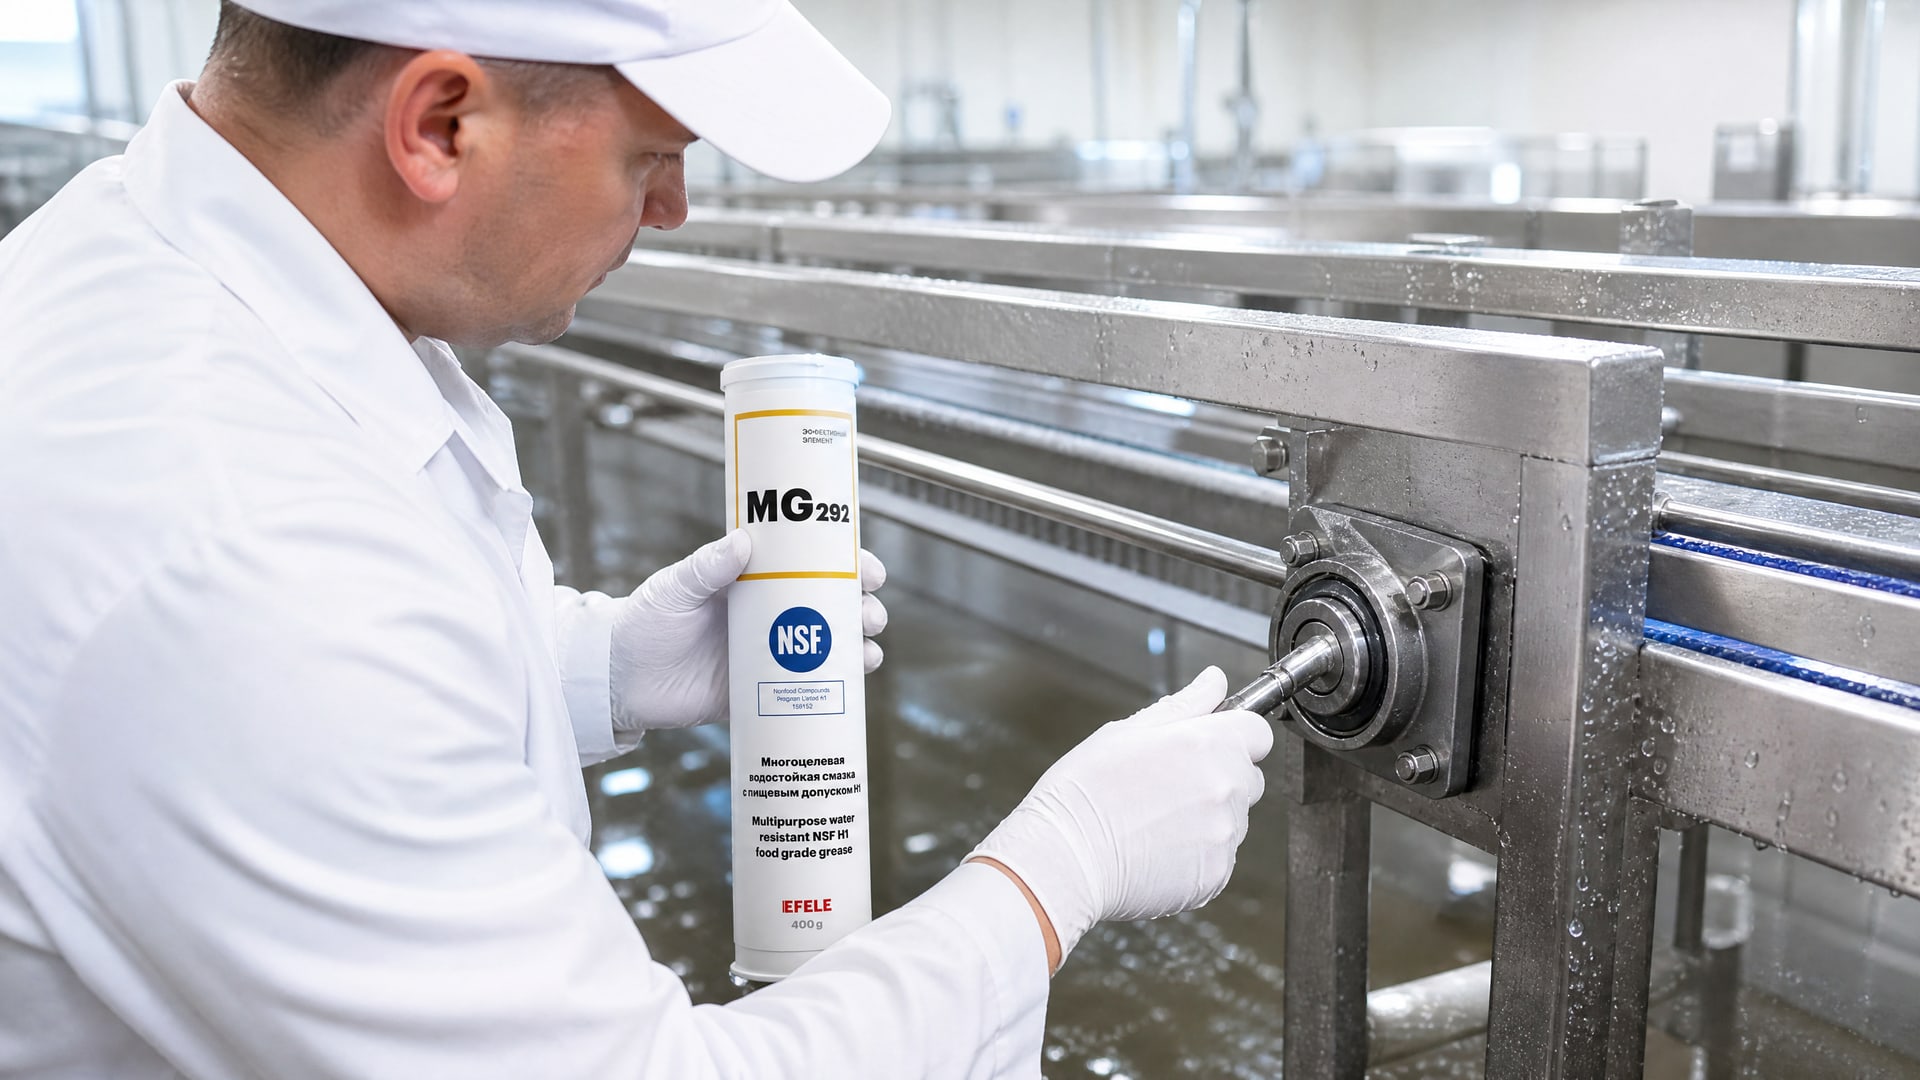
Часто они применяются поочередно или даже одновременно - часть оборудования моется горячей водой и щелочными растворами, а некоторые узлы дополнительно обдуваются или обмываются вручную.
Для такого сценария недостаточно выбрать смазку только по H1 и NLGI. Нужна комбинированная проверка: water washout менее 5%, water resistance 0–90, адгезия (high tack), а также стойкость к щелочным и кислотным остаткам моющих средств. На узлах трения, подверженных интенсивному воздействию воды и пара, например в оборудовании для мойки под высоким давлением, ключевую роль играет не только класс консистенции, но и защитные свойства базового масла. EFELE MG-292 обладает высокой водостойкостью и пищевым допуском NSF H1, что делает ее выбором для таких условий: смазка удерживается на поверхности даже при повторяющихся циклах мойки и защищает узлы от коррозии.
Результат: оборудование требует переподсмазки реже (экономия труда), узлы служат дольше (отсутствие неожиданных выходов из строя), и не нужно держать два разных типа смазки - одну для «сухих» узлов, другую для мокрых.
Как правильно наносить H1-смазку в условиях высоконапорной мойки
Техника нанесения смазки на оборудование, подверженное мойке под давлением, отличается от стандартного смазывания.
Нельзя наносить смазку толстым слоем, надеясь, что он будет защищать весь интервал до следующей мойки.
Основной принцип: тонкая пленка, часто наносимая.
Смазку наносят экономно - ровно столько, чтобы покрыть трущуюся поверхность тонким слоем. После сборки оборудования излишки удаляют (если оборудование разбирается для мойки) или оставляют высыхать. Тонкая пленка смазки, даже после частичного вымывания, сохраняет защитные свойства благодаря хорошей адгезии.
При регулярной мойке под давлением интервалы переподсмазки сокращаются. Если обычно узел переподсмазывают раз в неделю, при daily washdown может потребоваться повторное нанесение 2–3 раза в неделю. Это не дороже замены оборудования из-за ржавчины и заклинивания.
Также важно убедиться, что узел конструктивно защищен от прямого попадания воды под давлением. Пластичная смазка - не панацея; если вода бьет прямо в подшипник без защитного экрана, даже лучшая H1-смазка не спасет. На современном пищевом оборудовании такие узлы часто дополнены резиновыми манжетами, кожухами или соответствуют стандарту IP69K (защита от прямых водяных струй).
Часто задаваемые вопросы
Если у смазки хороший water washout, будет ли она ржаветь?
Water washout показывает, теряет ли смазка консистенцию при контакте с водой, но не гарантирует коррозионную защиту. Нужна дополнительная проверка по SKF Emcor или ISO 11007, которые тестируют защиту металла от ржавчины в присутствии воды. H1-смазка хорошего качества имеет оба показателя в техдокументации.
Можно ли использовать H2-смазку вместо H1 в пищевых зонах, если нет прямого контакта с продуктом?
Нет. H2 - промышленная смазка без пищевого допуска; ее применение в зонах пищевого производства неприемлемо даже при косвенных рисках. H1 обязательна везде, где есть хоть малейшая вероятность попадания смазки в продукт.
Отличается ли выбор смазки для CIP от выбора для высоконапорной мойки?
Да. CIP - циркуляция горячей воды и моющих средств внутри замкнутых каналов; смазка там практически не контактирует с водой. Washdown - прямой контакт со струей; здесь важна адгезия и стойкость к механическому смыву. Для обоих режимов нужна H1, но для washdown требуются более высокие значения water washout и адгезии.
Почему некоторые закупщики берут NLGI 2, а другие NLGI 1.5?
Выбор зависит от узла и опыта эксплуатации. NLGI 2 универсальнее, держится лучше при ударных нагрузках. NLGI 1.5 прокачивается легче в холодных условиях и быстрее расходуется, что для мокрых сред может быть плюсом (не накапливается старая смазка). На одном предприятии часто используют оба класса.
Что указывает на хорошую H1-смазку для washdown: одна цифра в техлисте или несколько?
Несколько. Надежный выбор - это наличие в техдокументации хотя бы трех показателей: NSF H1 (допуск), water washout < 5% (ASTM D1264), water resistance 0–90 (DIN 51807-1). Если в TDS только H1-статус, это означает, что производитель не тестировал смазку на washdown-условия, и она может оказаться неподходящей.
Заключение
Смазки NSF H1 выдерживают мойку оборудования под высоким давлением не благодаря самому статусу H1, а благодаря специальной химии загустителя (polyurea, aluminum complex), тонкой структуре масла и высокой адгезии. Главные показатели для washdown-условий - это water washout менее 2–5% и water resistance 0–90 по DIN 51807-1, которые должны быть указаны в технической документации. Выбор правильного NLGI-класса, регулярное нанесение тонкого слоя и конструктивная защита узлов от прямого попадания воды - это основной рецепт долгой жизни оборудования в условиях пищевого производства.
Следующий шаг: отправьте запрос поставщику смазки - попросите техлист с указанием water washout, water resistance и типа загустителя. Если производитель не предоставляет эти данные, смазка не прошла необходимых испытаний и рискованна для закупки.