Выбор фиксатора резьбы - это компромисс между надежностью соединения и его разборкой. Если болт или шпилька должны держать узел долгие месяцы, но при этом оставаться доступными для демонтажа стандартным инструментом, средний фиксатор резьбы станет оптимальным решением. Статья объясняет, на какие параметры смотреть при выборе, как отличить средний фиксатор от слабого или сильного, и какие ошибки чаще всего допускают инженеры и закупщики.
Средняя прочность - это не просто маркировка цвета или название серии. За этим скрывается точное значение момента срыва, температурный диапазон, время первичной фиксации и вязкость состава. Все эти параметры влияют на то, насколько легко будет разобрать соединение через месяц, год или несколько лет.
Что означает «средний» в классификации фиксаторов резьбы
Анаэробные фиксаторы резьбы делят на три основных класса по силе удержания: низкий, средний и высокий.
Это разделение основано на показателе breakaway torque - моменте, необходимом для срыва (откручивания) зафиксированного болта. Для среднего класса типовое значение по ISO 10964 находится в диапазоне 70–150 in-lb в зависимости от диаметра и глубины резьбового зацепления.
Слово «removable» в названии средних составов не означает, что соединение откручивается как обычный болт. Это означает, что оно разбирается стандартным гаечным ключом или отверткой без специального оборудования, прогрева или разрушения резьбы. При этом усилие разборки остается ощутимым и требует контроля.
Цвет фиксатора (чаще всего синий для среднего класса) - это лишь визуальный маркер серии производителя. Основной критерий выбора - это не цвет, а конкретные значения момента срыва, температурного диапазона и времени фиксации, указанные в технической документации. Производители указывают эти параметры в таблицах на основе испытаний по ISO 10964.
Момент срыва и размер крепежа: как читать спецификацию
Момент срыва (breakaway torque) измеряется по международному стандарту ISO 10964 и указывается в техкартах конкретных составов.
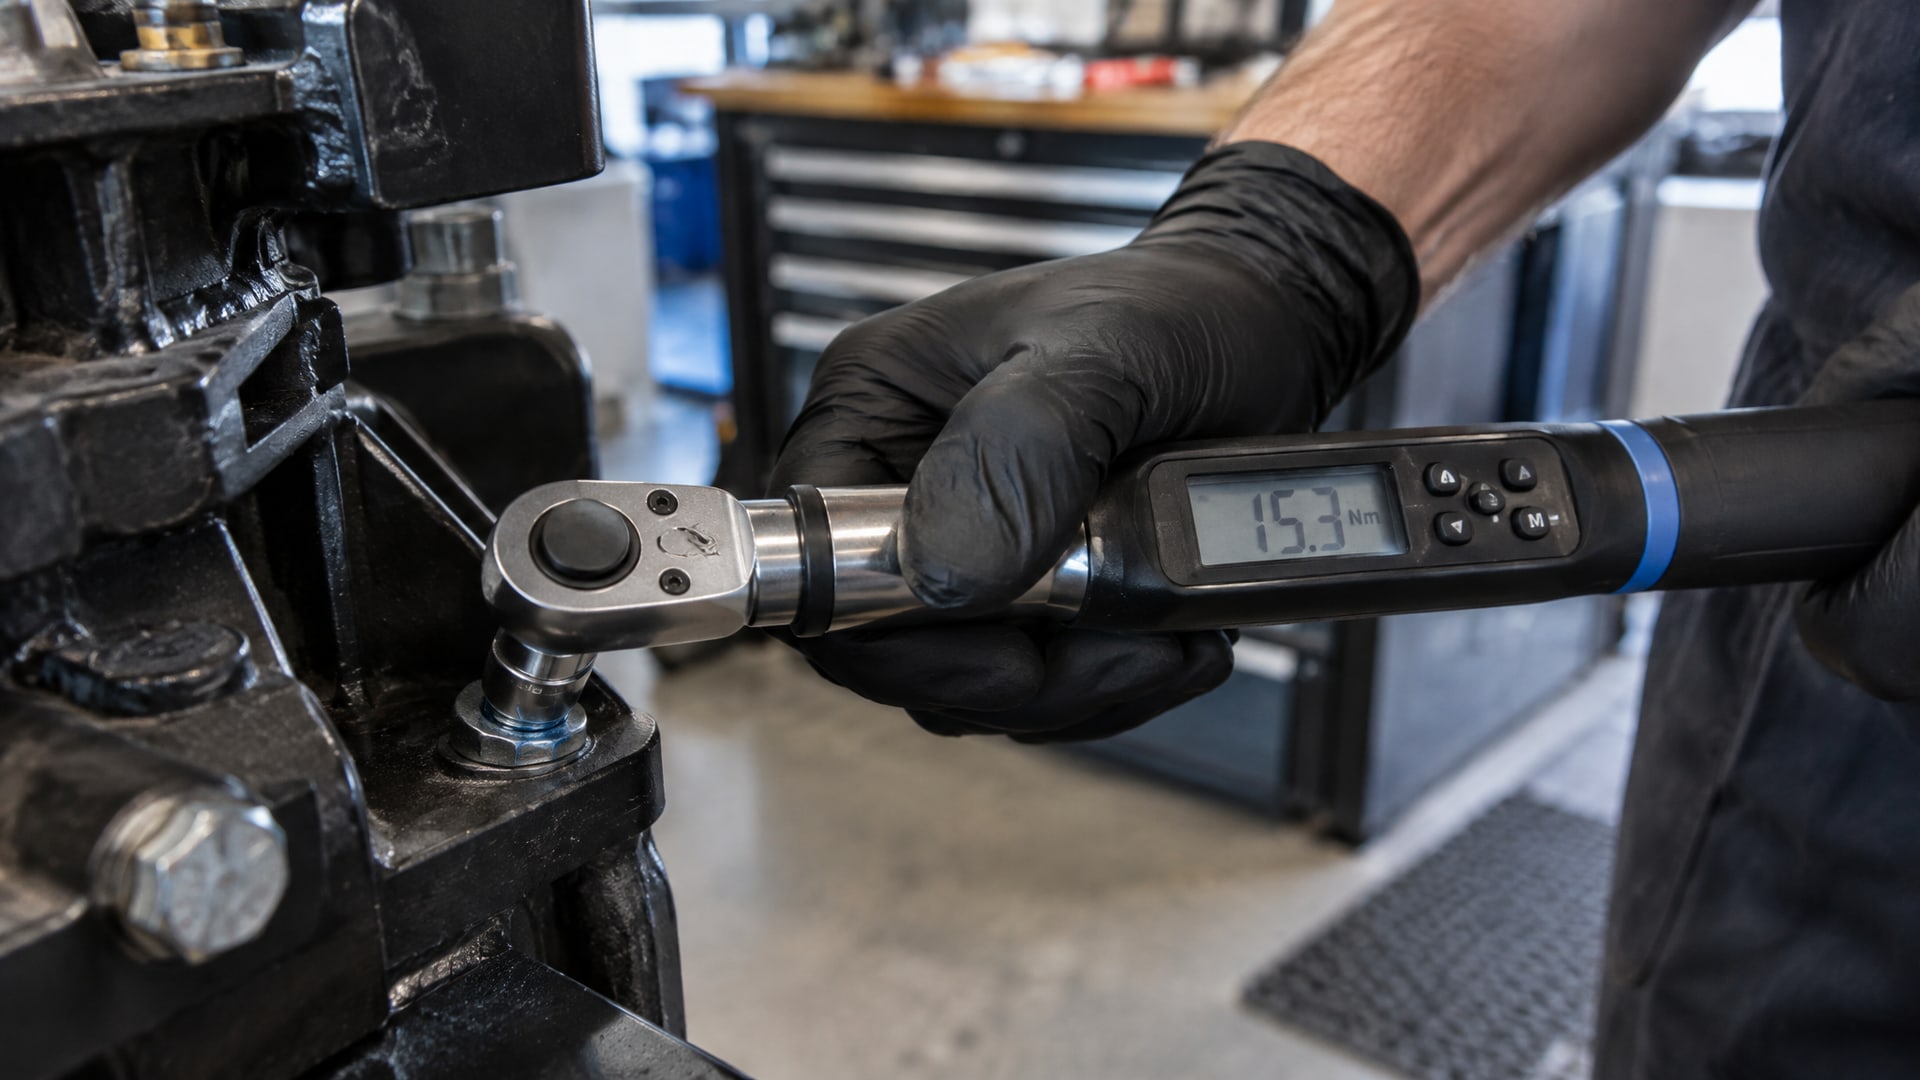
Для среднего фиксатора значения варьируются в широком диапазоне: типовые составы показывают 6–33 Nm в системе SI или 70–150 in-lb в английской системе. Это не случайные числа - они прямо зависят от диаметра резьбы и глубины зацепления в узле.
Производители обычно указывают, для какого диапазона размеров крепежа применим тот или иной состав. Средние фиксаторы работают предсказуемо для болтов диаметром примерно 1/4"–3/4" (примерно M6–M20 в метрической системе). Если размер крепежа выходит за эти границы - например, очень мелкие метизы или крупные шпильки - параметры фиксации могут отличаться, и нужно консультироваться с производителем.
Также важно понимать разницу между моментом срыва (усилие для первого откручивания) и удерживающим моментом (prevailing torque). Удерживающий момент - это сопротивление, которое оказывает затвердевший состав при всем процессе разборки. Эти величины связаны, но не идентичны, и в полной спецификации обе указываются отдельно.
Температурные диапазоны и время фиксации
Типовой средний фиксатор резьбы работает в диапазоне температур от -65 до +300 °F (примерно от -54 до +149 °C), хотя некоторые составы расширяют верхнюю границу до 360 °F (+182 °C).
Эти значения указывают рабочую температуру узла в эксплуатации, а не температуру, при которой происходит полимеризация состава.
Время первичной фиксации (когда болт перестает проворачиваться под вибрацией) обычно составляет 5–10 минут при температуре 25 °C на стальной резьбе. Полное отверждение, при котором достигается максимальный момент срыва, требует около 24 часов на стали в тех же условиях. Это важно учитывать при планировании сборки: если узел нужно сразу подвергнуть нагрузке, требуется либо ускоренное отверждение при повышенной температуре (если это допустимо конструкцией), либо подбор состава с более быстрым отверждением.
Вязкость среднего фиксатора варьируется: встречаются как более текучие составы (1200 mPa·s), так и более тиксотропные (3000–5000 mPa·s). Более текучие лучше проникают в глубокие резьбовые впадины и капиллярные зазоры, что увеличивает предсказуемость фиксации на тонких болтах. Более вязкие лучше держатся на вертикальных поверхностях и не вытекают из узла во время сборки.
Подготовка резьбы и условия отверждения
Очистка резьбы от масла, грязи, пыли и остатков старого состава - это не рекомендация, а обязательное условие.
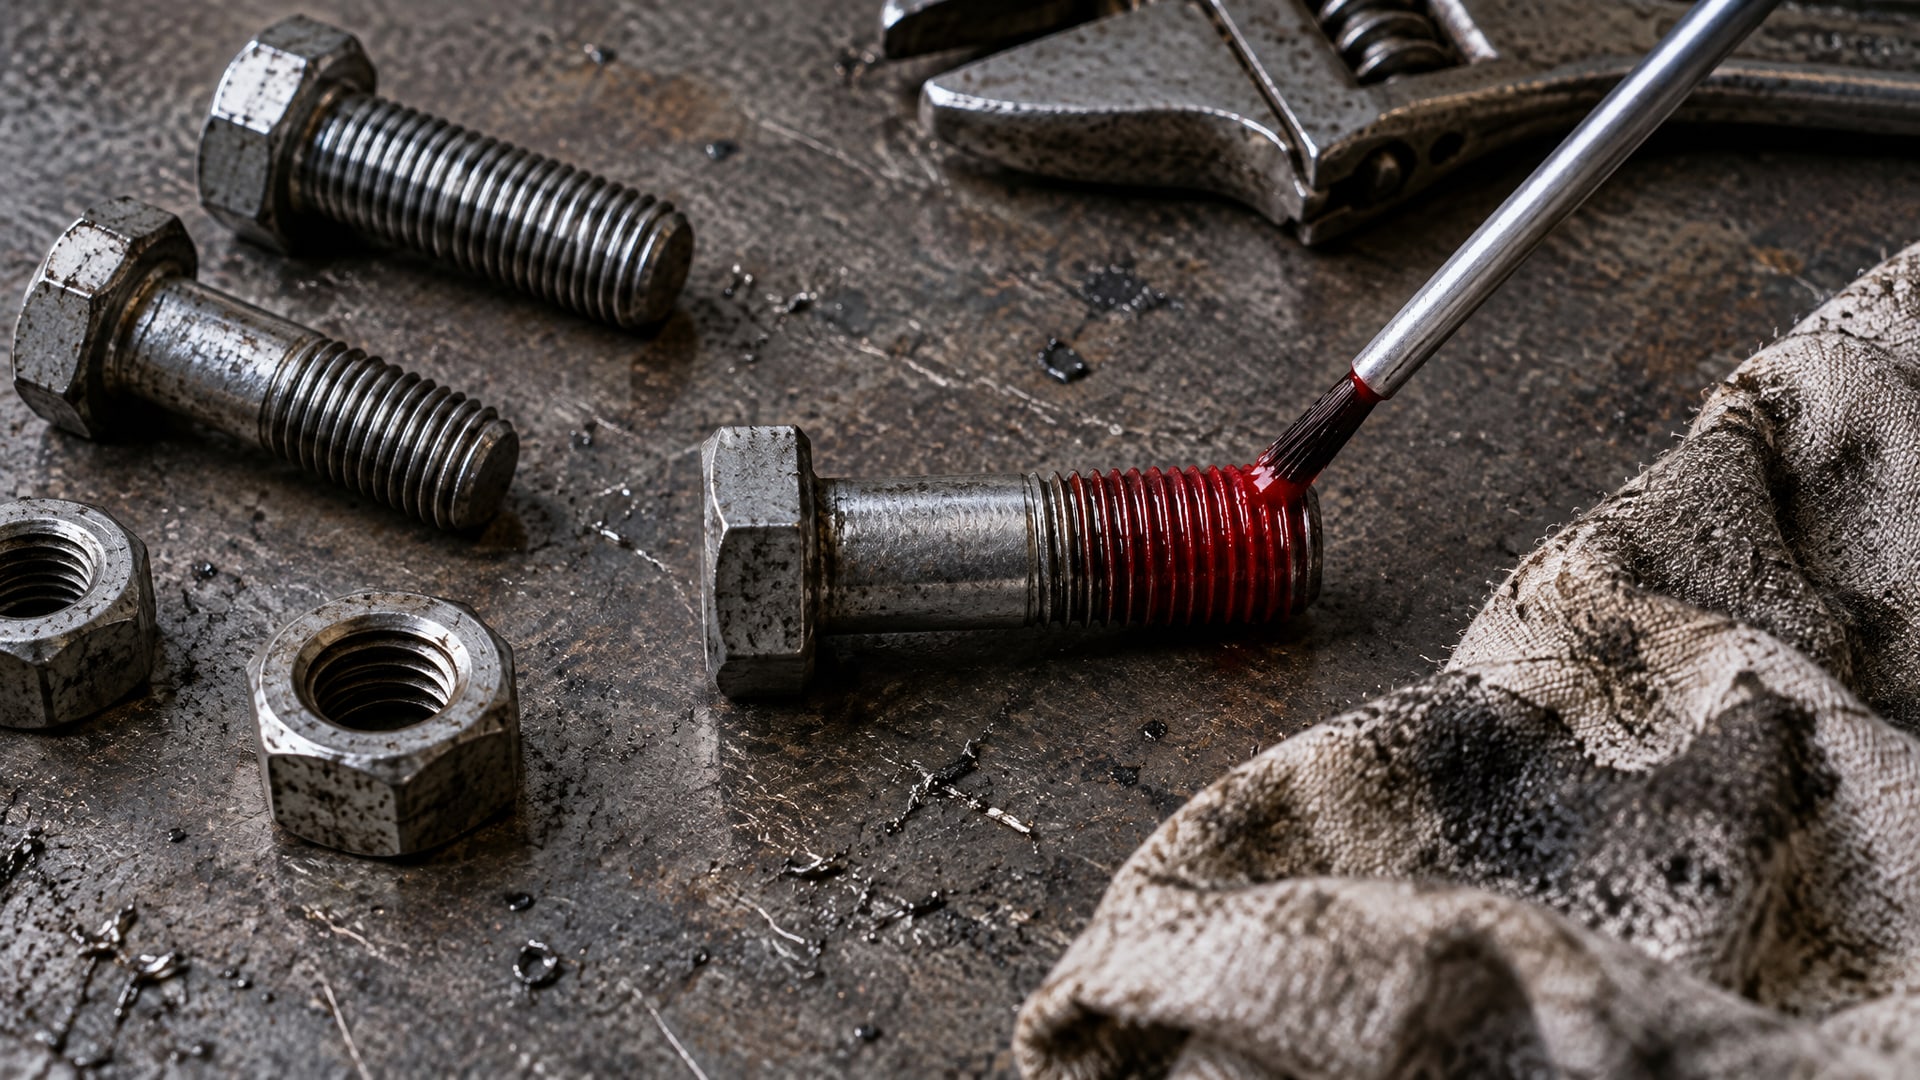
Загрязнения создают барьер между полимеризующимся составом и металлом, снижают адгезию и делают момент срыва непредсказуемым. Производители прямо указывают в инструкциях, что без очистки параметры фиксации существенно меняются в худшую сторону.
Отверждение анаэробных составов происходит без доступа воздуха между плотно прилегающими металлическими поверхностями. Это означает, что состав не высыхает на открытом воздухе и требует плотного контакта двух металлических деталей. Если зазор между болтом и резьбовым отверстием слишком велик или неправилен, полимеризация может замедлиться или вообще не начаться. Это критично для узлов с люфтом в зацеплении.
Активность металла влияет на скорость отверждения. На мягких, хорошо проводящих электричество металлах (алюминий, медь, черные стали) отверждение идет быстро. На нержавеющих сталях, никелированных или хромированных поверхностях скорость снижается. Для неактивных металлов производители иногда рекомендуют предварительное праймирование поверхности специальным активатором, хотя для среднего фиксатора это требуется реже, чем для высокопрочных составов.
Локальный нагрев резьбового соединения (например, горячей водой или феном) ускоряет отверждение и может помочь при демонтаже закрепощенного болта. Допустимость нагрева зависит от конструкции узла и материала деталей, но производители обычно указывают этот метод в инструкциях как возможный вариант при необходимости ускорить разборку.
Как отличить средний фиксатор от слабого и высокопрочного
Классификация по цвету - удобный, но неполный ориентир.
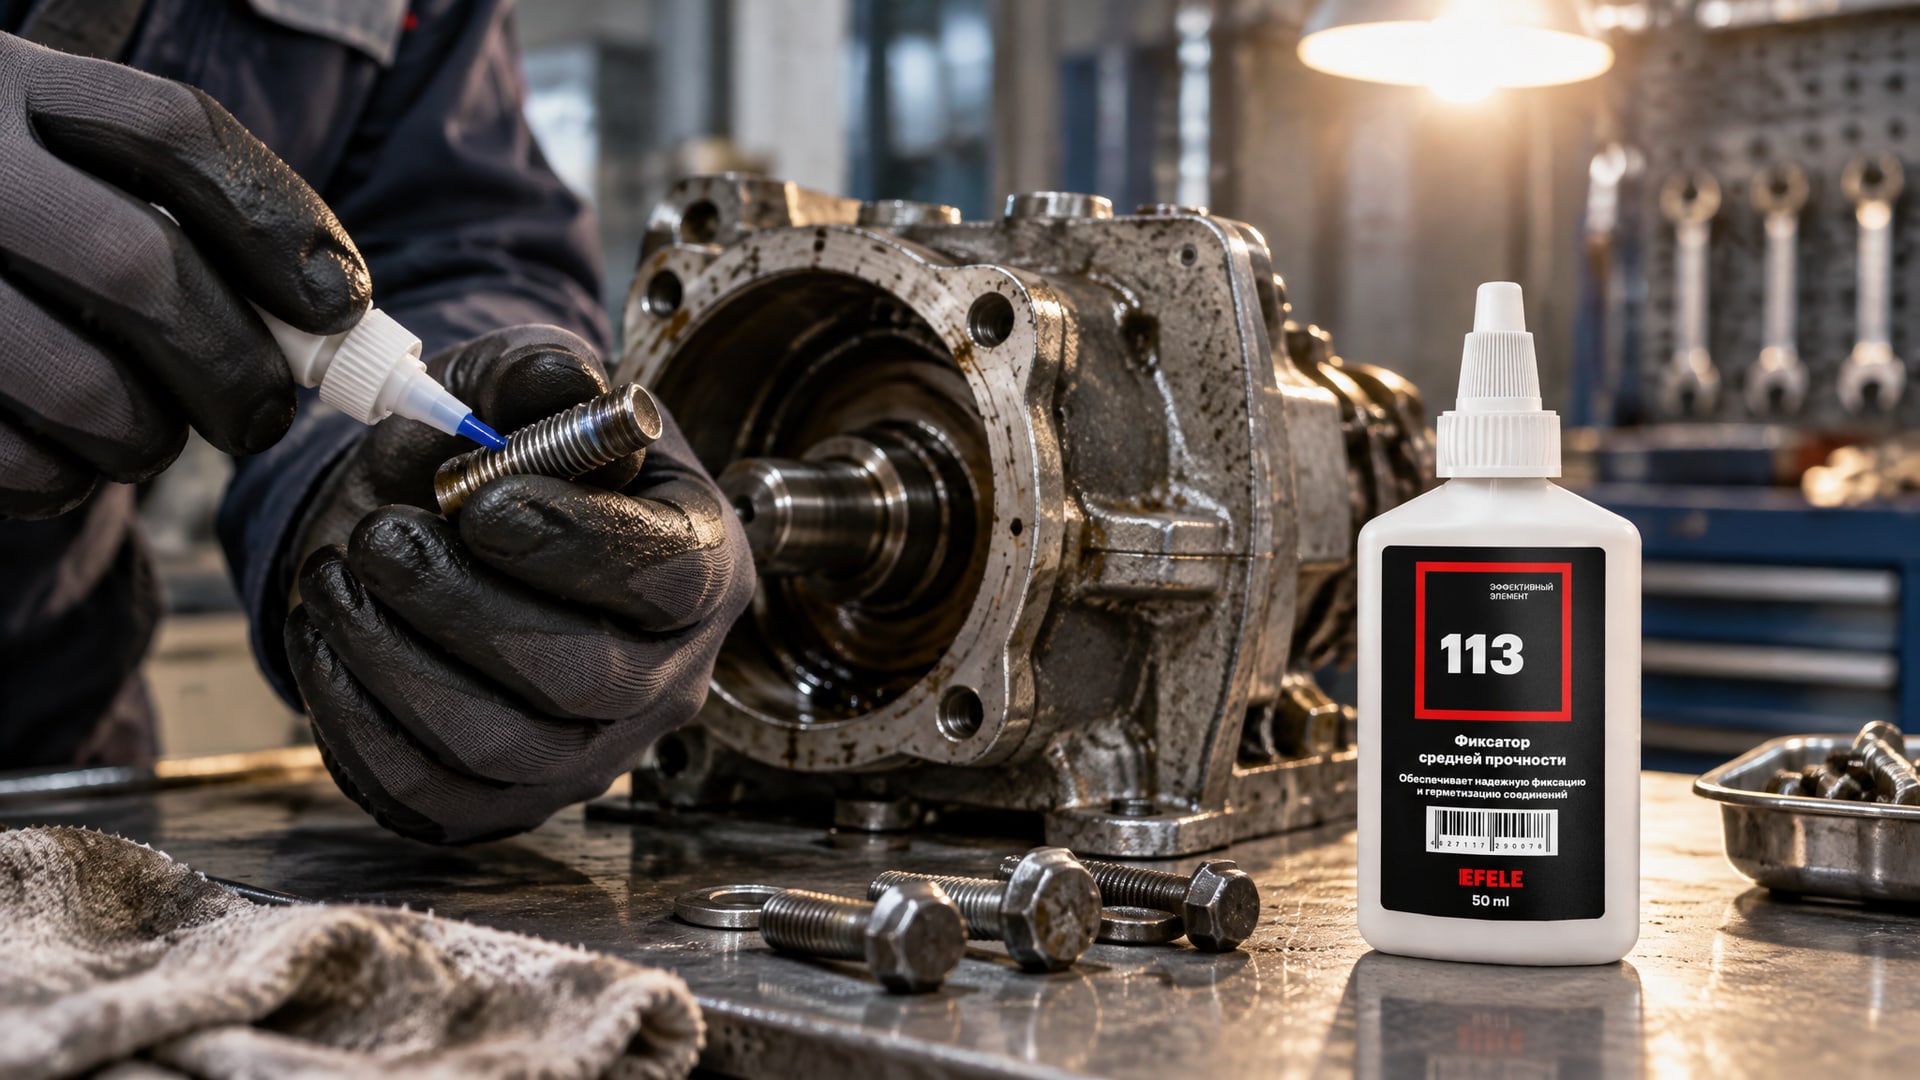
В индустрии принято обозначать низкопрочные составы красным, средние - синим, высокопрочные - зеленым или желтым. Однако разные производители могут использовать свои цветовые коды, и цвет сам по себе не гарантирует прочность.
Главное отличие - это значение момента срыва по ISO 10964. Низкопрочный фиксатор обычно показывает менее 20 in-lb (примерно 2–3 Nm) и разбирается практически без усилия. Средний держится в диапазоне 70–150 in-lb (примерно 8–17 Nm). Высокопрочный превышает 150 in-lb и часто требует для разборки либо инструмента, либо локального нагрева, либо обоих. Эти значения указаны в техкартах производителя и служат основой для выбора.
Второе отличие - время полного отверждения и изменение момента срыва со временем. Низкопрочные составы остаются достаточно пластичными и не наращивают момент разборки значительно после первых часов. Средние и высокопрочные продолжают твердеть, и момент срыва растет. Это означает, что узел, собранный средним фиксатором, со временем становится сложнее разбирать.
Для узлов, которые требуют надежной фиксации в условиях вибрации, постоянных тепловых циклов и агрессивных сред, специалисты часто выбирают именно средний класс. Например, EFELE 113 применяется как анаэробный клей для крепежа в узлах, подверженных вымыванию и фреттингу, но при этом требующих периодического демонтажа для сервиса и замены уплотнений.
Рекомендации по выбору для конкретных применений
Для болтов в механизмах, требующих разборки каждые несколько месяцев (ревизии, замена уплотнений, регулировки), средний фиксатор резьбы - стандартный выбор.
Он удерживает крепеж от самоотвинчивания под вибрацией и сдвиговыми нагрузками, но не требует специального инструмента для разборки.
Если узел собирается при комнатной температуре и используется в холодной среде, нужно убедиться, что температурный диапазон состава это допускает. Многие составы сохраняют фиксирующие свойства вплоть до -50 °C, но отверждение при очень низких температурах замедляется. Нагрев резьбы перед сборкой (до 40–50 °C) ускорит процесс.
Для узлов со стальной резьбой диаметром 1/4"–3/4" типовые технические данные производителя актуальны в полной мере. Для мельче или крупнее требуется либо расчет, либо испытание на конкретной геометрии, либо консультация техподдержки производителя фиксатора.
При выборе между несколькими средними фиксаторами разных производителей сравнивай таблицу параметров, а не маркетинговое описание. Проверь момент срыва (в in-lb или Nm), рабочую температуру, вязкость и время первичной фиксации. Если значения совпадают, выбор может быть основан на удобстве доставки, совместимости с уже используемыми составами или наличии техподдержки на русском языке.
Часто задаваемые вопросы
Почему фиксатор резьбы средней прочности называют «разборным»?
Разборность означает, что соединение можно открутить обычным гаечным ключом или отверткой, без локального нагрева и без разрушения резьбы. Это не означает, что болт откручивается как обычно - требуется усилие. Момент срыва для среднего класса по ISO 10964 составляет 70–150 in-lb, что достаточно для защиты от вибрации, но остается в пределах силы человека с стандартным инструментом.
Можно ли использовать средний фиксатор для высокооборотных узлов?
Да, средний фиксатор защищает резьбовое соединение от самоотвинчивания под вибрацией и ударными нагрузками. Однако его фиксирующей способности может быть недостаточно для очень сильных или резких колебаний частоты. В таких случаях нужно либо повысить класс фиксатора, либо дополнительно использовать контргайку или пружинную шайбу.
Почему важна очистка резьбы перед нанесением фиксатора?
Масло, грязь и старые остатки состава создают барьер между фиксатором и металлом, препятствуя адгезии. Это приводит к непредсказуемому моменту срыва - он может оказаться ниже ожидаемого, и болт открутится при вибрации. Производители прямо указывают на обязательность очистки в инструкциях.
Какой фиксатор резьбы средней прочности выбрать для нержавеющей стали?
Для нержавейки отверждение анаэробных фиксаторов замедляется из-за низкой активности материала. Проверь в техкартах время фиксации именно для нержавеющей стали - оно может быть в 2–3 раза дольше, чем для углеродистой стали. Некоторые производители рекомендуют праймер для ускорения. Консультируйся со спецификацией производителя фиксатора.
Сколько времени требуется для полного отверждения среднего фиксатора?
Первичная фиксация (когда болт перестает проворачиваться) занимает 5–10 минут при комнатной температуре. Полное отверждение, при котором достигается максимальный момент срыва, требует около 24 часов на стали при 25 °C. Для нержавеющей стали или низких температур это время может быть дольше.
Заключение
Средний фиксатор резьбы - это рабочий выбор для большинства узлов, которые требуют надежного удержания крепежа и одновременно остаются доступными для периодического сервиса. Правильный выбор зависит не от названия или цвета, а от конкретных параметров: момента срыва по ISO 10964, температурного диапазона, времени фиксации и вязкости.
При выборе фиксатора резьбы средней прочности обязательно сверься с техкартой производителя, проверь совместимость с материалом вашего крепежа, убедись в очистке резьбы перед нанесением и учти условия отверждения в вашей производственной среде. Это обеспечит предсказуемый результат и избавит от проблем с разборкой узла через месяцы или годы эксплуатации.