Графитовое покрытие режущего инструмента - это специализированное решение для снижения трения и улучшения скользящих характеристик быстрорежущей стали SKH-51. В отличие от распространенных нитридных покрытий, графит работает как твердая смазка благодаря своей слоистой структуре, обеспечивая низкий коэффициент трения в диапазоне 0,03–0,25 и высокую теплостойкость до 2000–3200 °C в инертной атмосфере.
SKH-51 по стандарту JIS G4403 - это молибден-вольфрам-ванадиевая быстрорежущая сталь с твердостью после закалки 62–65 HRC, которая уже обладает значительной износостойкостью. Графитовое покрытие на базе этой марки находит применение там, где требуется снизить тепловыделение в зоне контакта и минимизировать адгезию стружки к режущей кромке. Статья рассказывает, какие физические свойства графита делают его полезным именно для инструмента SKH-51, когда его целесообразно применять и как отличить графитовое решение от других типов покрытий.
Марка стали SKH-51 и ее базовые свойства
SKH-51 относится к быстрорежущим инструментальным сталям японского стандарта JIS G4403 и широко используется для изготовления сверл, фрез, расточных резцов и другой режущей оснастки.
Это молибден-вольфрам-ванадиевая композиция, которая сочетает достаточно высокую вязкость с твердостью, необходимой для работы на повышенных скоростях резания.
После термической обработки (закалки и отпуска) твердость SKH-51 составляет 62–65 HRC в зависимости от режима обработки и геометрии изделия. Плотность стали находится в диапазоне 8,1–8,16 г/см³, что делает инструмент из SKH-51 относительно тяжелым по сравнению с покрытиями на его основе. Теплопроводность материала -19–24 Вт/м·К, а удельная теплоемкость - около 460 Дж/кг·К, что позволяет инструменту переносить значительное фрикционное выделение тепла в зоне резания.
Ценность SKH-51 заключается именно в его горячей твердости: материал сохраняет режущую способность при температурах, при которых мягкие инструментальные стали теряют форму. Это делает SKH-51 выбором для производств, где необходимо работать с высокими скоростями и не переходить на более дорогие спеченные или твердосплавные инструменты.
Физико-химические свойства графита как покрытия
Графит - это аллотропная форма углерода с кристаллической слоистой структурой, которая определяет его уникальные трибологические свойства.
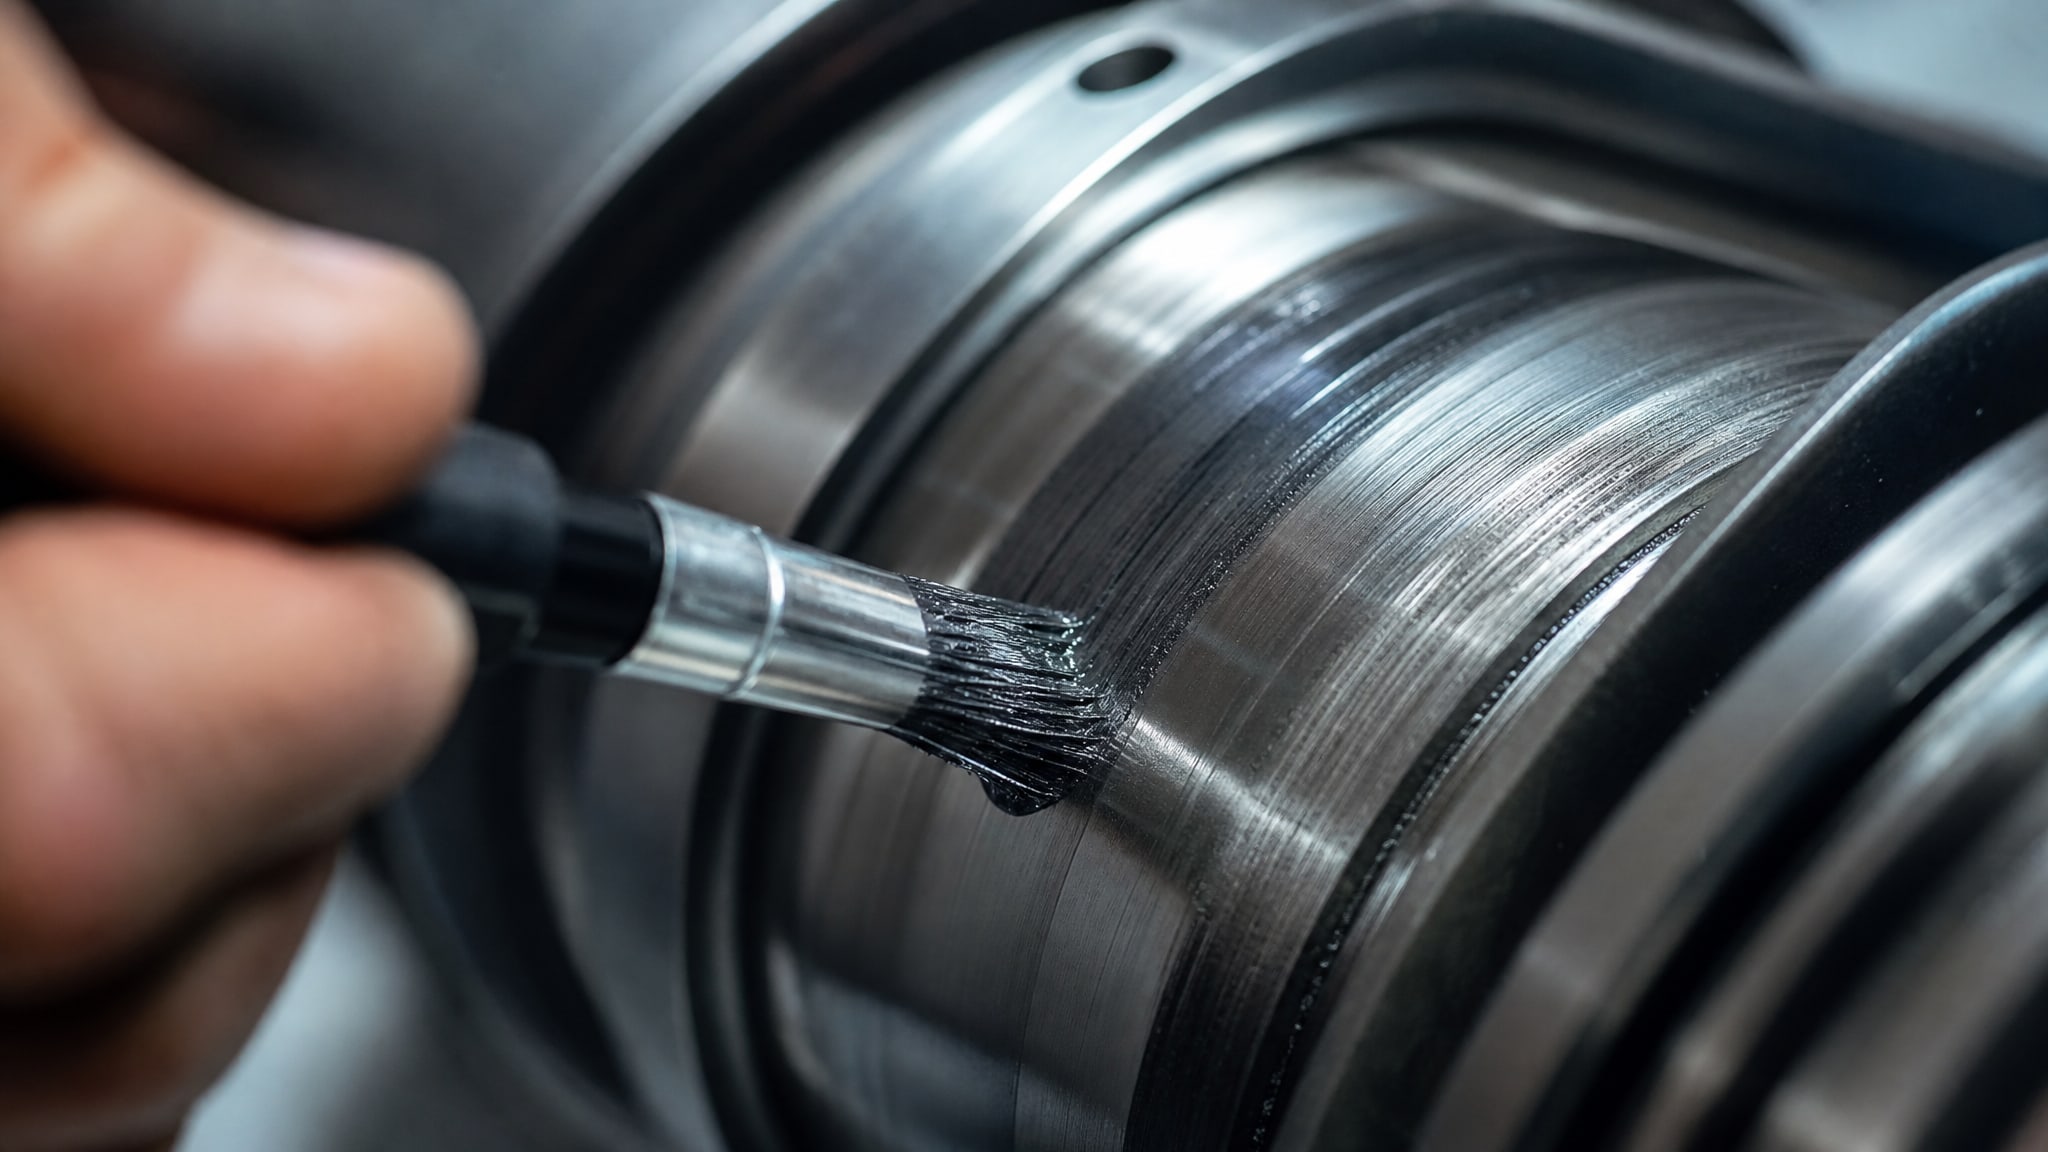
В каждом слое углеродные атомы связаны прочными ковалентными связями, но между слоями действуют только слабые ван-дер-ваальсовы силы. Именно эта слабость межслоевых связей позволяет графиту легко скользить и обеспечивать исключительно низкий коэффициент трения в диапазоне 0,03–0,25 в зависимости от условий и типа графита.
Плотность графитовых материалов составляет примерно 2,09–2,23 г/см³, что почти в четыре раза меньше плотности стали SKH-51. Благодаря этому графитовое покрытие добавляет минимальную массу к инструменту и не влияет существенно на его механические характеристики в осевом направлении.
Графит обладает также высокой теплостойкостью: его максимальная рабочая температура в инертной атмосфере или вакууме может достигать 2000–3200 °C. Однако в окислительной среде (воздухе, при контакте с кислородом) графит начинает окисляться уже при температурах выше 400–500 °C, поэтому при оценке ресурса покрытия в условиях интенсивного резания с открытым к воздуху контактом это необходимо учитывать.
Трибологические характеристики и механизм смазывания
Низкий коэффициент трения графита обусловлен его способностью образовывать в зоне контакта тонкую скользящую пленку.
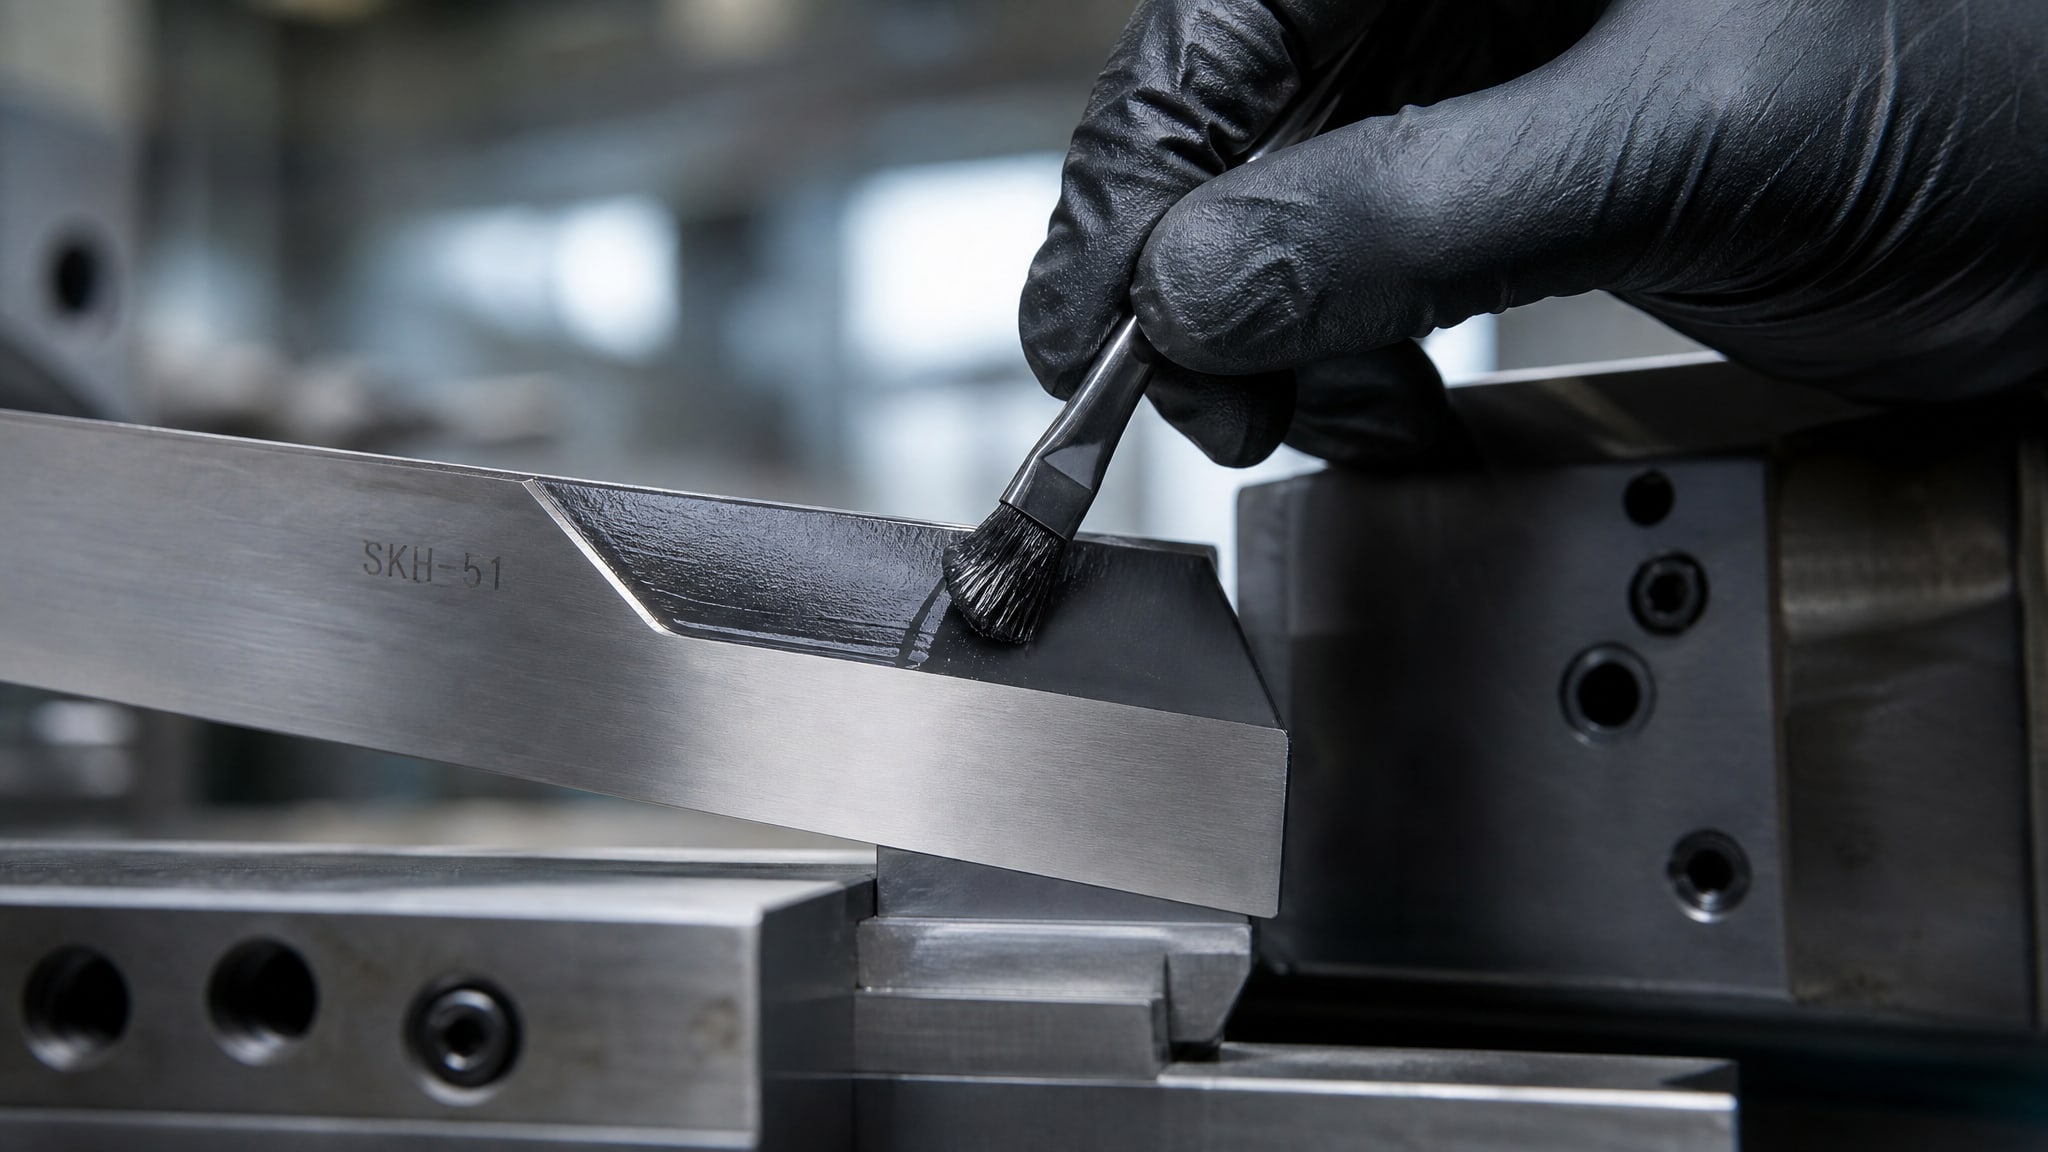
Когда две поверхности (в случае режущего инструмента - режущая кромка и заготовка) прижимаются друг к другу в присутствии графитового покрытия, слои графита ориентируются параллельно плоскости скольжения и легко деламинируются, обеспечивая минимальное сопротивление сдвигу.
Эта механика смазывания отличается от защитного действия, которое обеспечивают нитридные покрытия типа TiN или TiCN. Последние работают в первую очередь как твердые барьеры, повышающие сопротивление абразивному износу и механическому удару, но они не снижают коэффициент трения столь же эффективно. Графит, напротив, почти не влияет на абразивную стойкость, но резко уменьшает адгезию стружки к режущей кромке и теплообразование в контакте.
В практике это означает, что графитовое покрытие SKH-51 наиболее полезно в условиях сухого или полусухого резания, когда нет постоянной подачи охлаждающей жидкости и приходится рассчитывать на собственное теплоотведение инструмента. При работе с вязкими материалами, которые легко налипают на режущую кромку (алюминиевые сплавы, медь, некоторые пластики), графитовое покрытие помогает снизить налипание и уменьшить площадь наростообразования.
Применение графитового покрытия на режущем инструменте SKH-51
Графитовое покрытие на базе SKH-51 применяется в трех основных направлениях: в первую очередь, при обработке материалов с повышенной адгезией (алюминиевые и медные сплавы, магний), во вторую, при работе без охлаждающей жидкости в условиях высокого давления в зоне контакта, и в третью, на мобильных машинах и маломощных станках, где каждый процент экономии трения напрямую сказывается на ресурсе шпинделя.
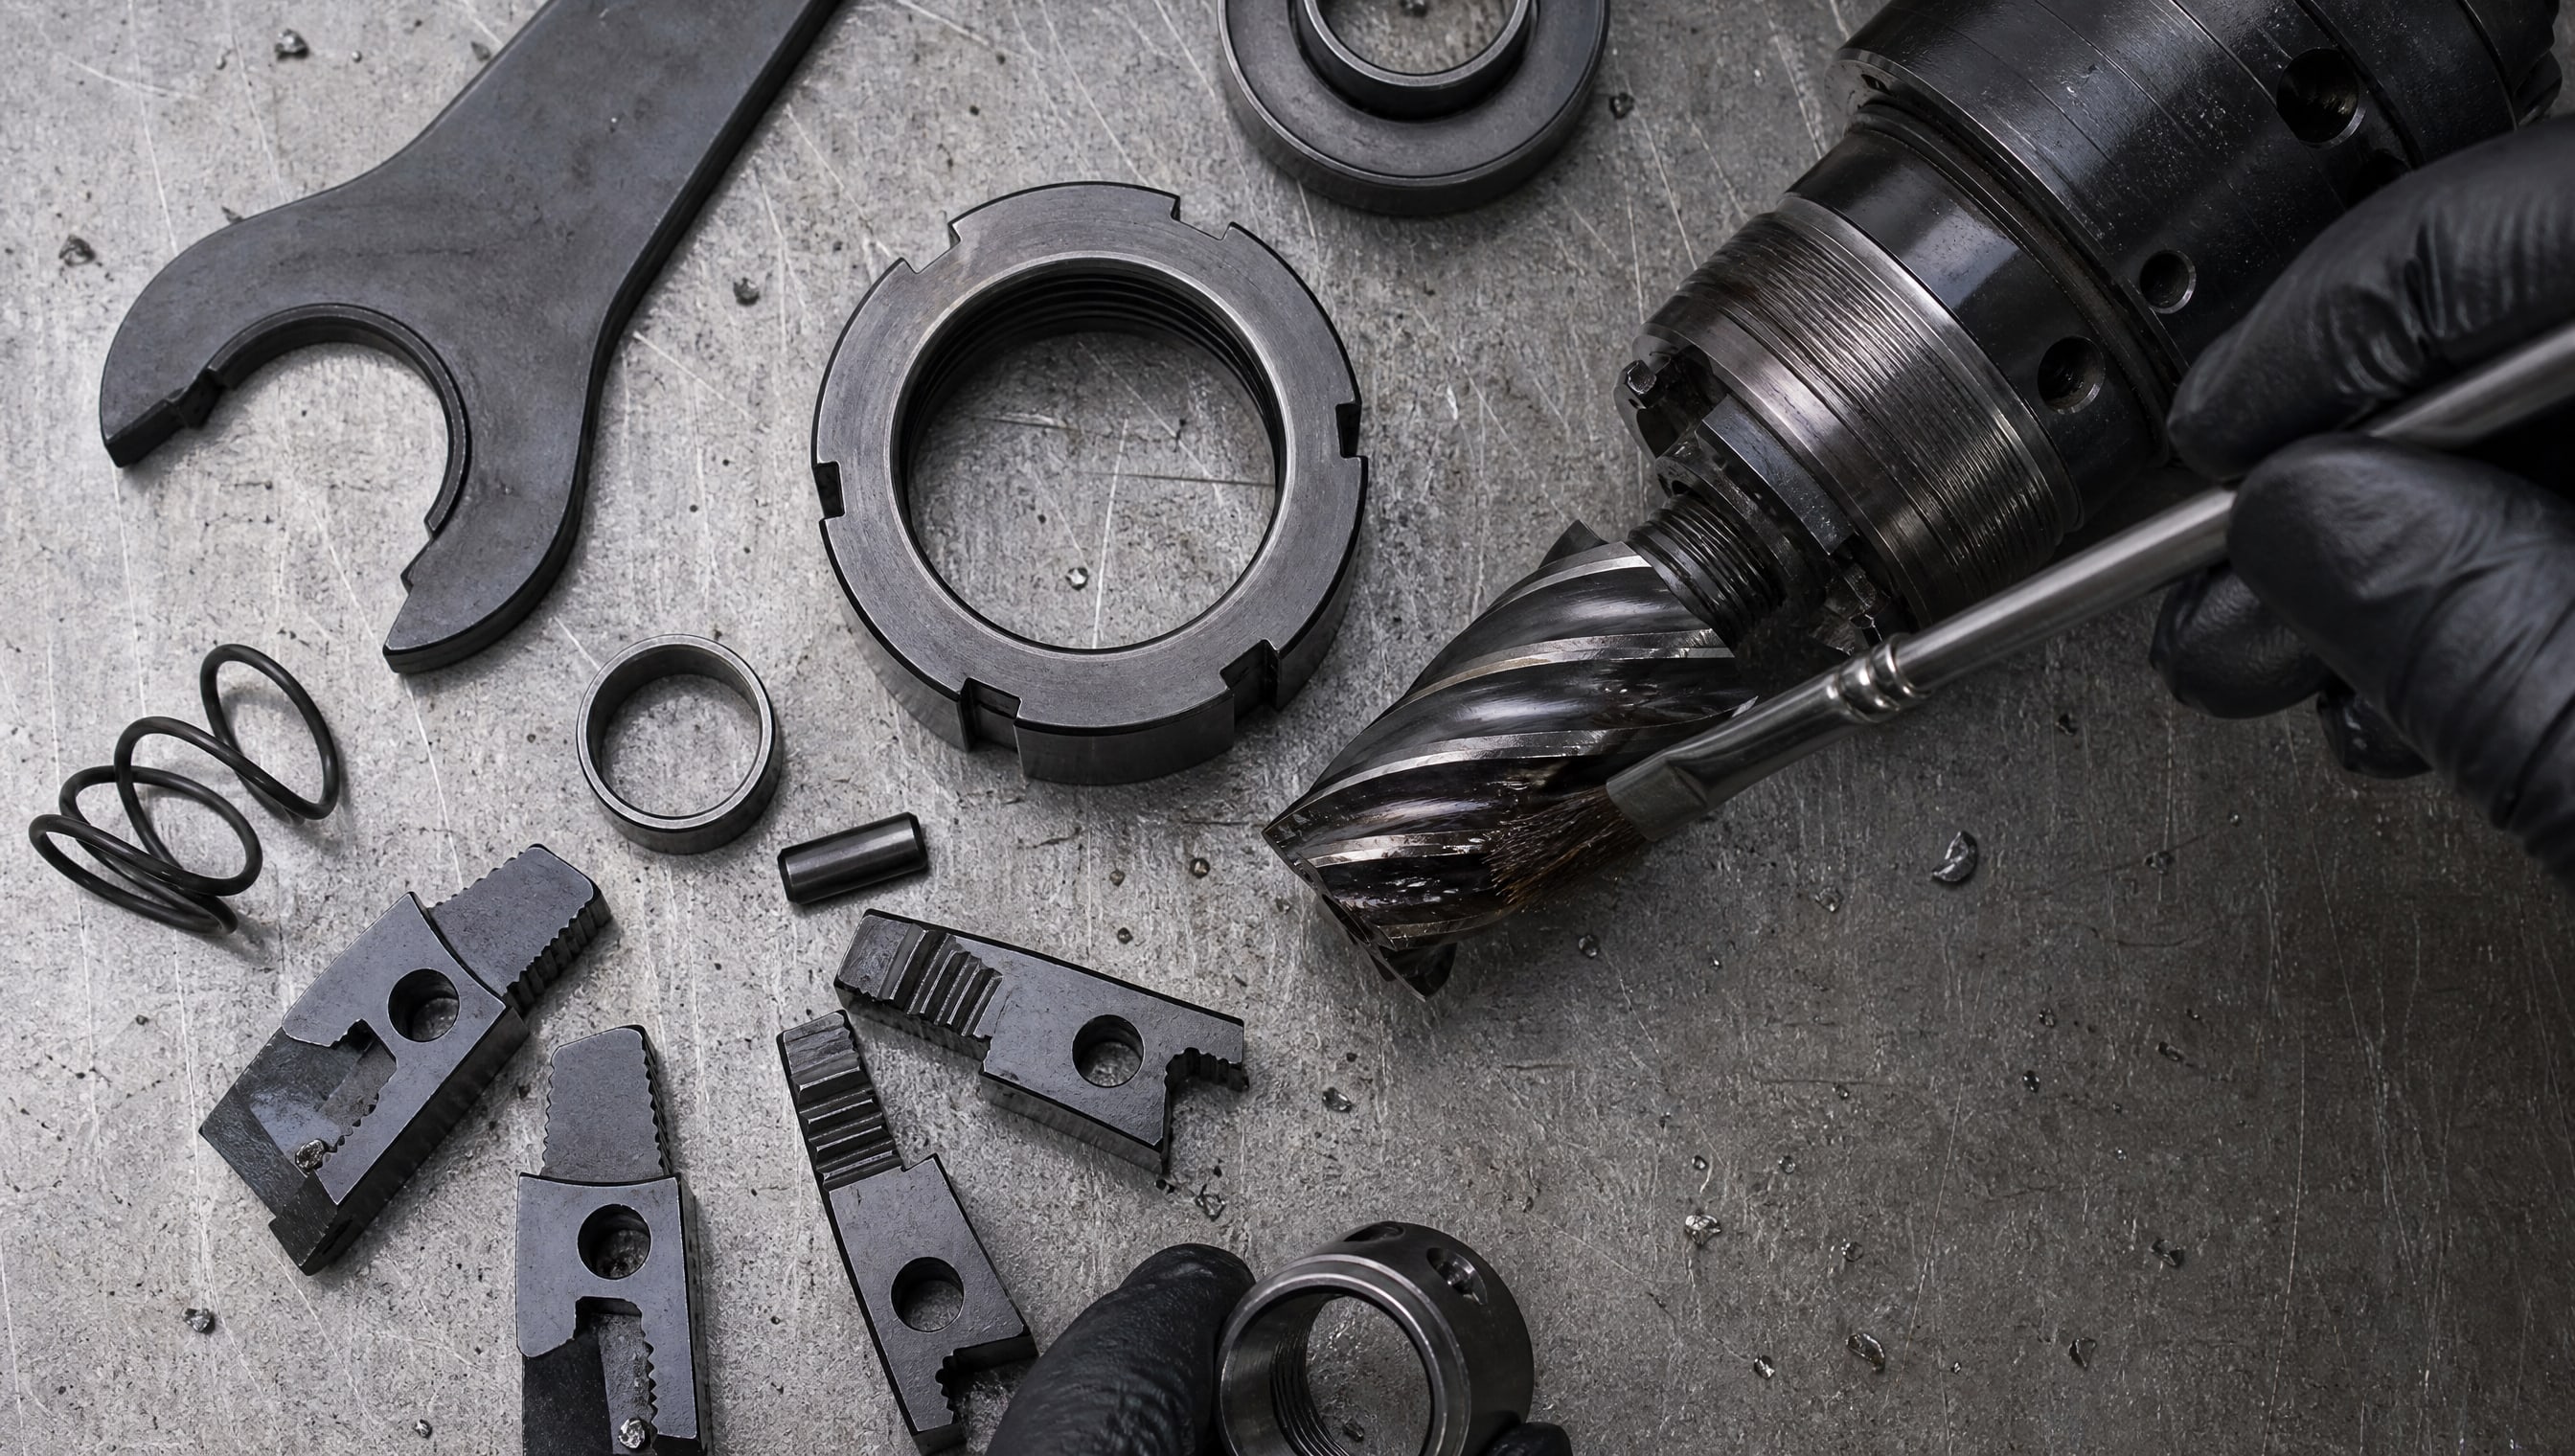
В промышленности графитовое покрытие режущего инструмента нередко применяют в цехах механической обработки алюминия, где налипание алюминия на сверло или фрезу приводит к забиванию канавок стружки и поломке инструмента. Низкий коэффициент трения графита создает усло вия, при которых стружка меньше прижимается к поверхности инструмента и легче выводится из зоны контакта.
Однако графитовое покрытие не является универсальным решением. Если задача заключается в максимизации ресурса инструмента при обработке сверхтвердых материалов или в условиях, где определяющий фактор - именно сопротивление абразивному износу, то более уместными могут быть нитридные покрытия. Выбор между графитовым и нитридным покрытием зависит от конкретного материала заготовки, температурного режима и требуемого качества поверхности.
Для обеспечения антифрикционных свойств и защиты от износа режущего инструмента из стали SKH-51, работающего в контакте с эластичными материалами, инженеры часто обращаются к твердосмазочным решениям на основе графита. MODENGY 1007 представляет собой готовое покрытие, которое наносится на уже готовый инструмент и обеспечивает стабильное снижение трения без необходимости переделки режима термообработки или геометрии режущей кромки. Его адгезия к стали SKH-51 позволяет сохранить целостность покрытия на всех этапах цикла резания, а концентрация активного графита оптимизирована для работы в диапазоне температур, характерных для сухого и полусухого резания.
Сравнение графитовых покрытий с альтернативными решениями
На рынке режущего инструмента графитовые покрытия конкурируют с несколькими альтернативными типами защиты.
Наиболее распространенные из них - это нитридные покрытия (TiN, TiCN) и керамические покрытия. Каждое из этих решений решает свой набор задач.
| Параметр | Графитовое покрытие | Нитридное покрытие (TiN/TiCN) | Керамическое покрытие |
|---|---|---|---|
| Коэффициент трения | 0,03–0,25 | 0,4–0,6 | 0,5–0,8 |
| Твердость добавляемого слоя | Низкая (2,0–2,3 г/см³) | Средняя–высокая | Очень высокая |
| Температурная стойкость в инертной среде | 2000–3200 °C | 900–1000 °C | 1200–1600 °C |
| Основное назначение | Снижение трения и налипания | Повышение ресурса и твердости | Экстремально высокие скорости |
| Адгезия к стали SKH-51 | Хорошая | Зависит от предварительной подготовки | Требует специальной подложки |
Графитовые покрытия уступают нитридным в абсолютной твердости и сопротивлении механическому удару, но превосходят их по трибологическим характеристикам. Если требуется максимально долгий ресурс инструмента при обработке твердых абразивных материалов (чугун, композиты), то PVD/CVD-нитриды будут лучшим выбором. Если же необходимо снизить налипание стружки, тепловыделение и трение при обработке мягких, вязких материалов - графит окажется эффективнее.
Качество поверхности и контроль покрытия
Качество графитового покрытия на инструменте SKH-51 зависит от трех факторов: адгезии графитового слоя к основе, равномерности распределения и толщины слоя.
Плохо подготовленная поверхность основы (наличие окалины, загрязнений или неправильная чистовая обработка) приводит к отслаиванию покрытия уже в первые минуты работы, и весь эффект теряется.
При нанесении графитового покрытия используются преимущественно три метода: сухое напыление (dry coating), жидкофазное нанесение (wet coating с последующей сушкой) и вакуумное напыление. Каждый метод обеспечивает разные характеристики адгезии и однородности. Для режущего инструмента из SKH-51 предпочтительно используется жидкофазное нанесение, которое позволяет получить тонкий, но прочный слой толщиной 1–5 мкм.
Контроль качества покрытия проводится визуально (покрытие должно быть равномерным и непрерывным) и механическими тестами на адгезию по ASTM G65 или аналогичным методикам. Инструмент с качественным графитовым покрытием сохраняет черный блеск и не оставляет черных следов при легком трении пальцем, что указывает на хорошую адгезию.
Часто задаваемые вопросы
Графитовое покрытие повышает твердость инструмента?
Нет. Графит - это материал с низкой твердостью (2,09–2,23 г/см³), и его роль заключается в снижении трения, а не в усилении базовой твердости стали SKH-51. Твердость самой стали остается на уровне 62–65 HRC независимо от наличия графитового слоя. Покрытие работает как смазка, а не как защитный барьер от механического удара.
При какой температуре графитовое покрытие начинает теряться?
В инертной атмосфере (вакууме, в среде инертного газа) графит сохраняет трибологические свойства до 2000–3200 °C. Однако при обработке с открытым доступом воздуха окисление графита начинается уже при 400–500 °C, и это ограничивает ресурс покрытия при интенсивном резании. При умеренных скоростях и полусухом режиме температуры в зоне контакта обычно не превышают 600–800 °C, и покрытие сохраняется достаточно долго.
Можно ли применять графитовое покрытие для обработки резины?
В представленных технических данных нет прямого подтверждения применения графитового покрытия SKH-51 для режущего инструмента при обработке резины. Полезность покрытия зависит от адгезии стружки резины к инструменту и от того, минимизирует ли низкий коэффициент трения графита налипание. Для надежного вывода требуются отдельные испытания в условиях вашего производства.
Чем графит отличается от нитридных покрытий типа TiN?
Графит обеспечивает коэффициент трения 0,03–0,25, тогда как TiN обычно дает 0,4–0,6. В то же время TiN повышает абразивную стойкость и твердость режущей кромки, а графит этого не делает. Выбор зависит от задачи: если нужно снизить налипание мягкого материала - графит, если нужно повысить ресурс при работе с твердым абразивом - TiN.
Требуется ли специальная подготовка инструмента перед нанесением графитового покрытия?
Да. Поверхность инструмента должна быть очищена от окалины, жира и других загрязнений. Обычно проводится химическая очистка или абразивная обработка для улучшения адгезии. Без тщательной подготовки графитовое покрытие будет отслаиваться и не даст ожидаемого эффекта трения.
Заключение
Графитовое покрытие режущего инструмента SKH-51 - это специализированное решение для задач, где в приоритете снижение трения, налипания стружки и теплообразования в зоне контакта. Благодаря слоистой структуре графит обеспечивает коэффициент трения в диапазоне 0,03–0,25, что значительно ниже, чем у нитридных или керамических покрытий. SKH-51, в свою очередь, уже обладает твердостью 62–65 HRC и теплопроводностью 19–24 Вт/м·К, что позволяет ему хорошо работать в условиях сухого и полусухого резания.
Выбор между графитовым и другими типами покрытий должен основываться на конкретных условиях: материал заготовки, режимы резания, допустимые температуры и требуемый ресурс инструмента. Для алюминиевых сплавов, меди и мягких материалов, где адгезия стружки критична, графит будет более эффективен. Для твердых, абразивных материалов, где нужна максимальная защита режущей кромки, предпочтительны нитридные покрытия. Перед закупкой инструмента с графитовым покрытием убедитесь, что поставщик гарантирует качество адгезии и может предоставить данные по адгезионным испытаниям.