Анаэробные фиксаторы и герметики - один из самых эффективных способов предотвратить самоотвинчивание резьбовых соединений и обеспечить герметичность фланцев. Однако при неправильном применении состав не только не защищает соединение, но и создает массу проблем: протечки, недостаточная прочность фиксации, необходимость переделки. Корень большинства неудач - не в качестве самого материала, а в ошибках при подготовке поверхности, выборе типа состава и его нанесении. Статья разберет самые частые ошибки, которые встречаются на производствах и в ремонтных службах, объяснит, как они влияют на результат, и покажет правильный алгоритм работы.
Эта информация критична для технических специалистов, инженеров и закупщиков, которые отвечают за надежность соединений в условиях вибрации, температурных перепадов и высоких нагрузок.
Первая крупная ошибка: неправильный выбор типа состава
Анаэробные материалы разделяются по функциональному назначению, и использование не того типа - прямой путь к проблемам.
Фиксаторы резьбы ориентированы прежде всего на фиксацию от самоотвинчивания; они набирают заданный момент срыва и удерживают резьбу в неподвижности. Герметики же предназначены для герметизации резьбовых соединений и фланцев, то есть для закупорки путей утечки жидкости или газа.
Казалось бы, логично - фиксатор для крепежа, герметик для протечек. На практике покупатели часто берут первый попавшийся состав, думая, что «один на всех». В итоге на резьбе, требующей герметизации, устанавливают мощный фиксатор, который затрудняет разборку соединения, а для критичного фланца применяют слабый герметик, который не удержит давление.
Для трубной резьбы ситуация усложняется типом профиля. Коническая трубная резьба ISO 7-1 / EN 10226 обладает определенной способностью удерживать герметичность за счет собственной геометрии; здесь герметик работает как усиливающее средство. Параллельная трубная резьба ISO 228-1, напротив, не гарантирует герметичность сама по себе - герметик становится критически необходимым компонентом соединения. Если использовать на параллельной резьбе состав, рассчитанный на коническую, герметичность может оказаться недостаточной, даже если сам материал хорошего качества.
Правильный подход к выбору
Начните с точного определения задачи: требуется ли фиксировать резьбу от самоотвинчивания, герметизировать соединение или делать оба одновременно. Проверьте тип резьбы по чертежу или маркировке. Для параллельной трубной резьбы герметик не просто желателен - он обязателен. Только после этого выбирайте конкретный продукт по его параметрам: moment of breakaway и prevailing torque по ISO 10964 (для фиксаторов) или рабочему диапазону температур и совместимости с материалом трубы.
Вторая крупная ошибка: плохая подготовка поверхности
Это самая распространенная причина того, что фиксатор или герметик «не работает».
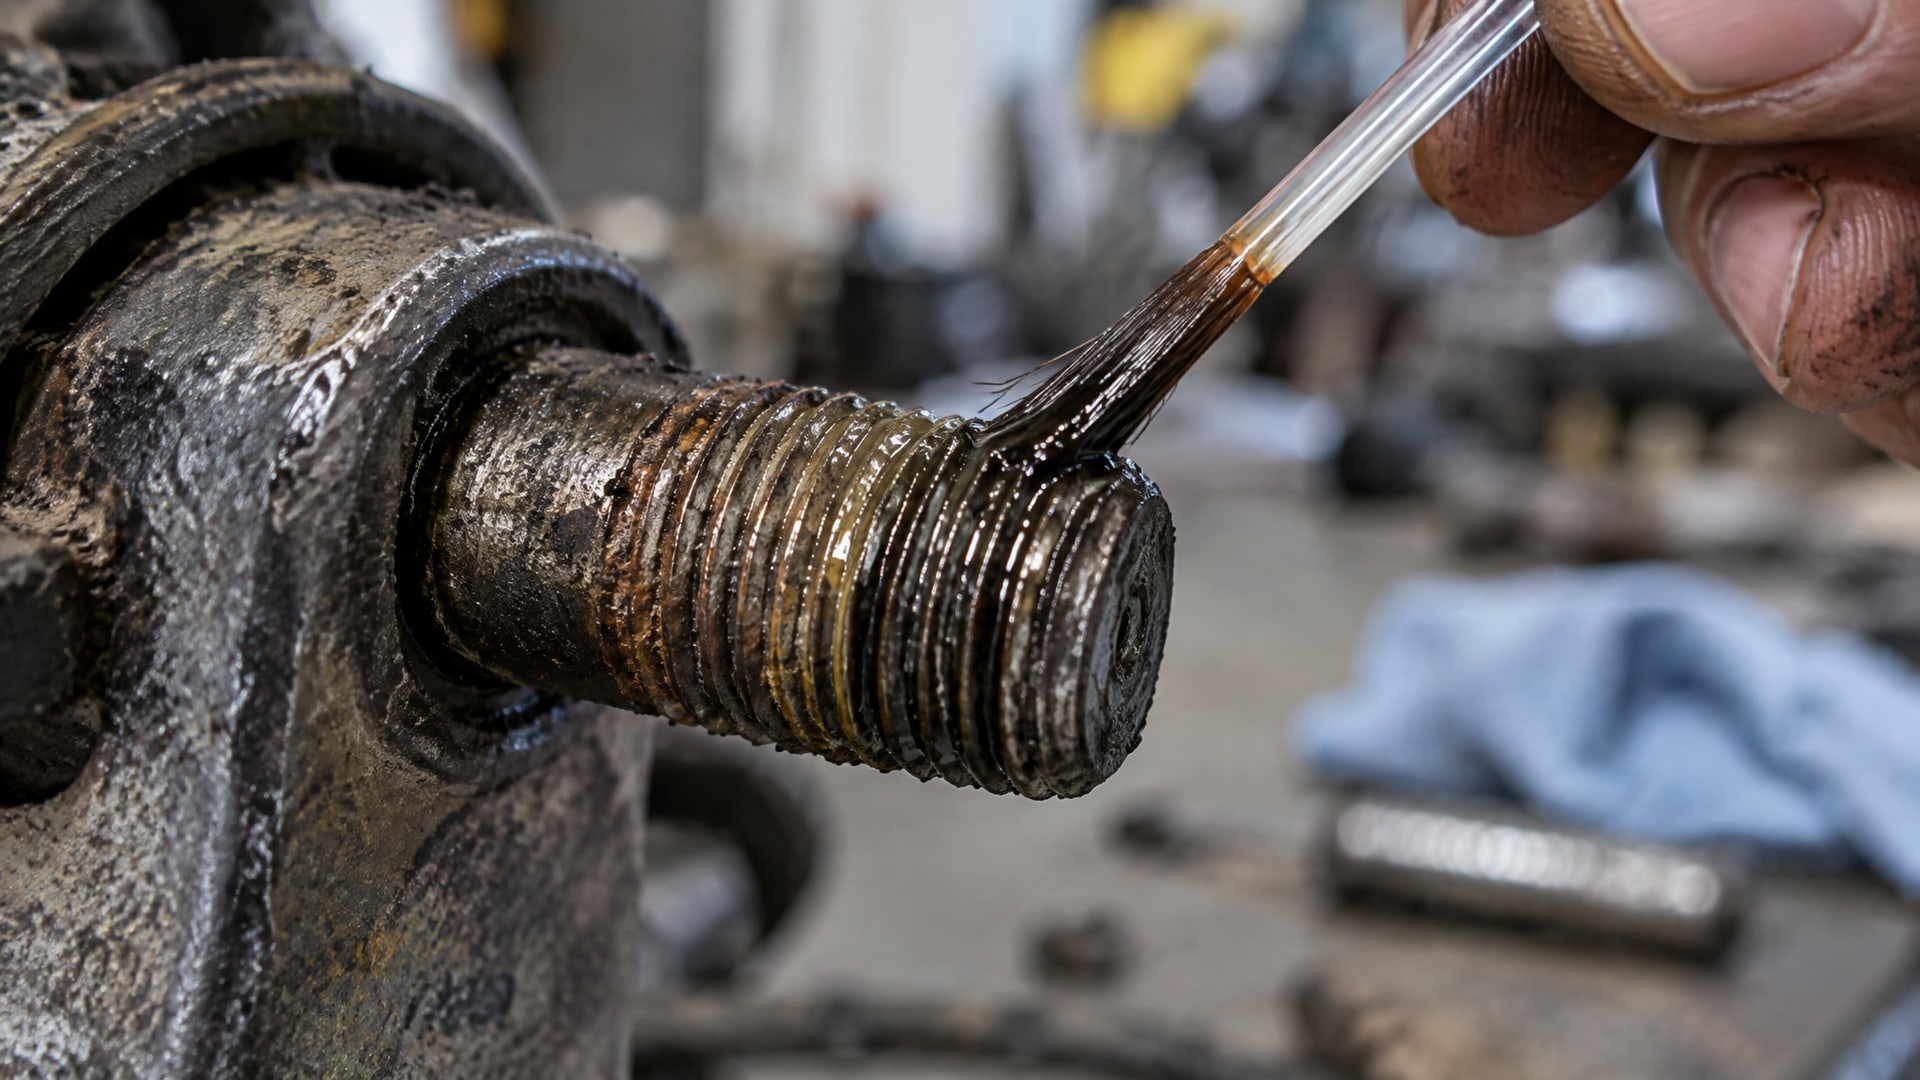
Анаэробный состав полимеризуется через катализируемую реакцию; металл служит катализатором, но только если контакт прямой. Грязь, масло, ржавчина и окисная пленка создают барьер, и отверждение либо не происходит вообще, либо идет очень вяло и без развития полной прочности.
На практике спешка и привычка приводят к тому, что резьбу моют один раз, потом берут прямо со склада, где она может полежать в сыром цехе, и наносят состав. Результат - слабая фиксация, недогерметизация, повторная работа.
Для достижения максимальной адгезии рекомендуется очистить и обезжирить поверхность с использованием ацетона или изопропанола. Чистая металлическая поверхность, свободная от органических загрязнений, гарантирует, что состав встанет в положенный срок и разовьет расчетную прочность. На большинстве участков эту операцию выполняют за несколько минут: тряпкой, смоченной растворителем, протирают резьбу, дают подсохнуть - и можно наносить состав.
Окислы и ржавчина на поверхности требуют механической обработки: стальной щеткой, абразивной губкой или легкой шлифовкой. На производствах, где соединения собираются в цехах с пыльной или влажной атмосферой, эта подготовка - обязательный пункт технологии.
Третья крупная ошибка: неправильная техника нанесения
Даже подготовив поверхность, многие наносят состав неправильно, и это опять приводит к отказам.
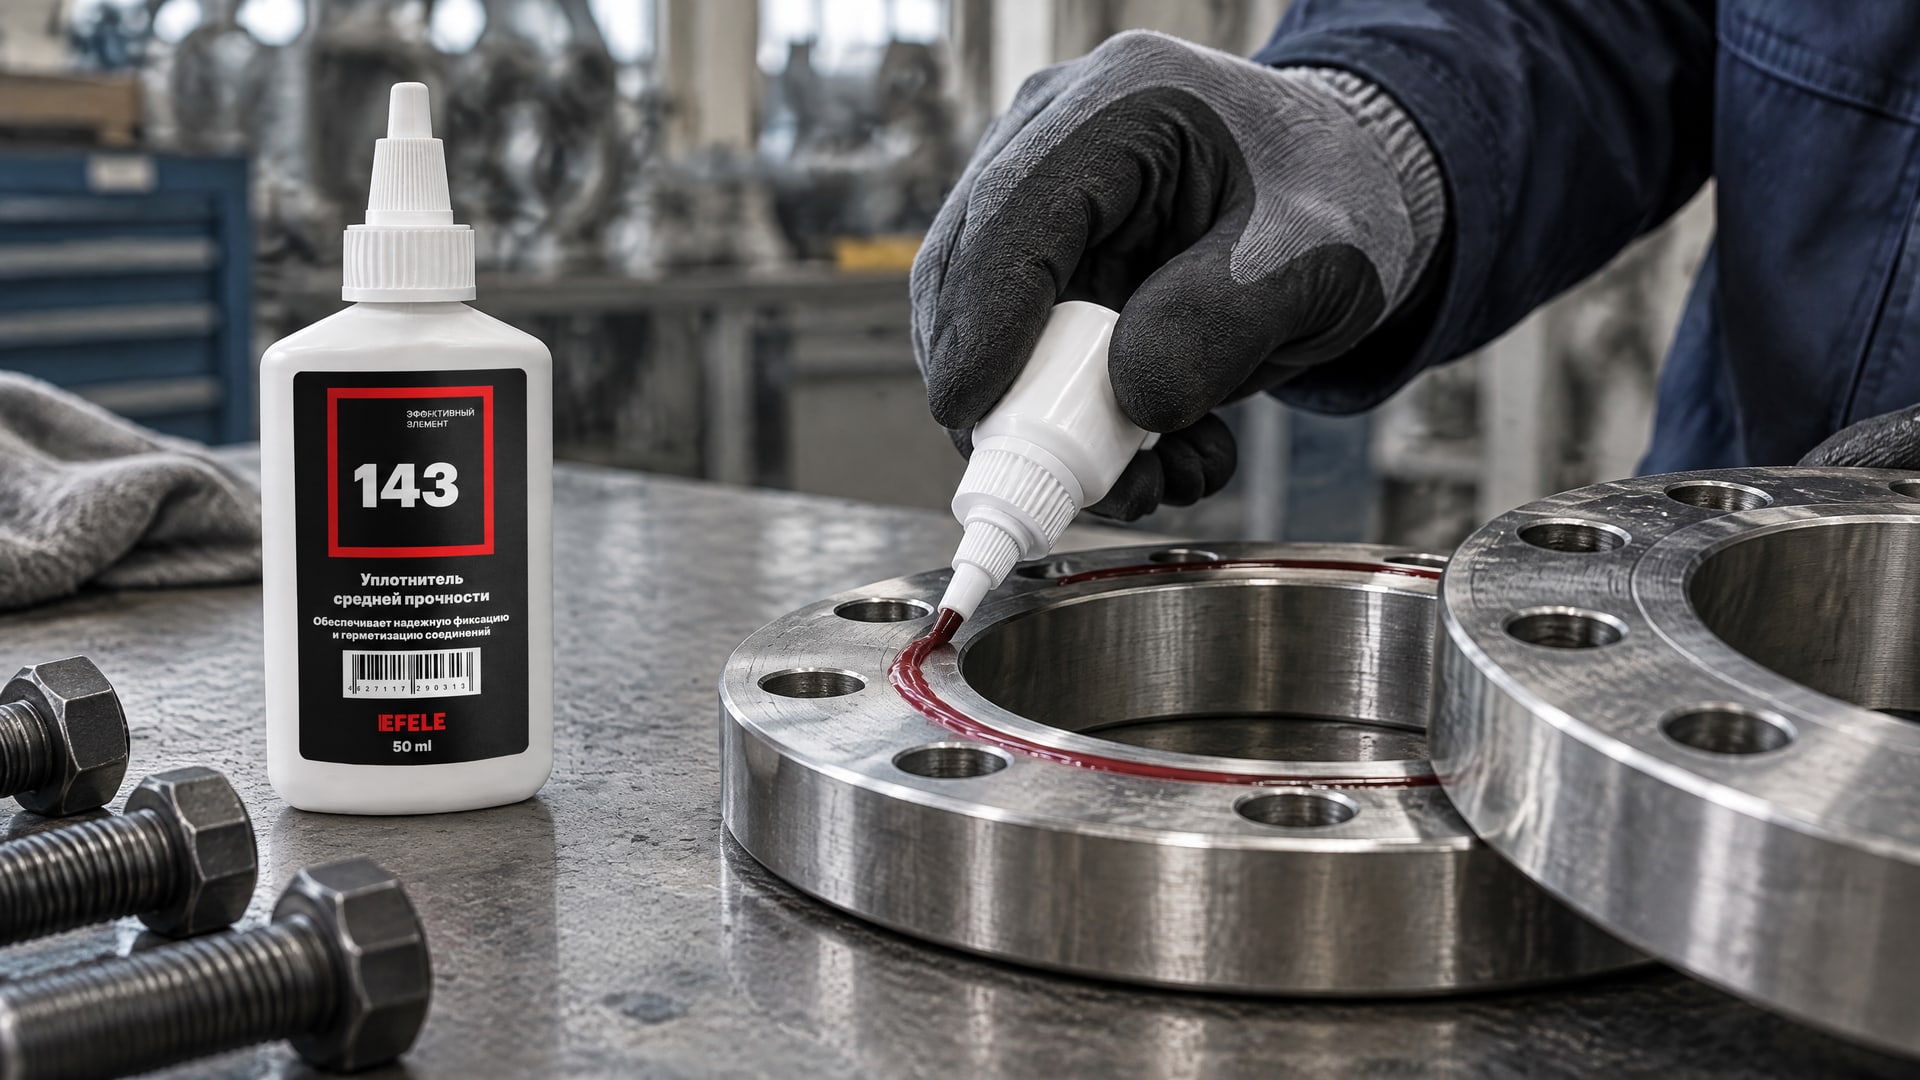
Самая частая ошибка - наносить материал только на край резьбы, думая, что «сверху спускается и заполнит все». На деле анаэробный состав требует прямого контакта с металлом в зоне фактического сопряжения витков. Если верхний виток остается сухим или слой нанесен недостаточно толстый, в глубине резьбы образуются пустоты, куда попадает воздух, и отверждение там не происходит.
Правильная техника - наносить состав непрерывным кольцом на 1–2 витка от входа резьбы. Это обеспечивает полное заполнение канавок и гарантирует, что материал проникнет в зону сопряжения при затяжке. Слой должен быть достаточным - не каплей, а так, чтобы при вращении болта состав распределился по всей площади контакта.
Для фланцев и уплотнителей подход похож: нужно полностью покрыть несколько крайних витков наружной резьбы (кроме первого, который остается чистым) и заполнить канавки в зоне сопряжения. Спешка и экономия на материале здесь оборачиваются срывом проекта.
Совет инженера: как правильно нанести состав
Сценарий: Монтажная бригада собирает фланцевое соединение с критичным давлением 10 бар. Резьба предварительно очищена, но монтажник наносит герметик только на видимую часть болта, сверху.
Что сделали: После затяжки болта состав распределился, но центральная часть витков оказалась не полностью заполнена. При первом испытании под давлением соединение пропустило жидкость.
Итог: Переделка. На второй раз герметик нанесли кольцом, полностью обхватив 1–2 витка от входа резьбы, и результат был стабильным. Качественные герметики типа EFELE 143, при условии правильного нанесения, обеспечивают герметичность и при повторной разборке сохраняют упругость, что облегчает демонтаж. Но это работает только если технология соблюдена.
Отверждение и время набора прочности: четвертая крупная ошибка
Многие ошибаются в ожиданиях по скорости полимеризации.
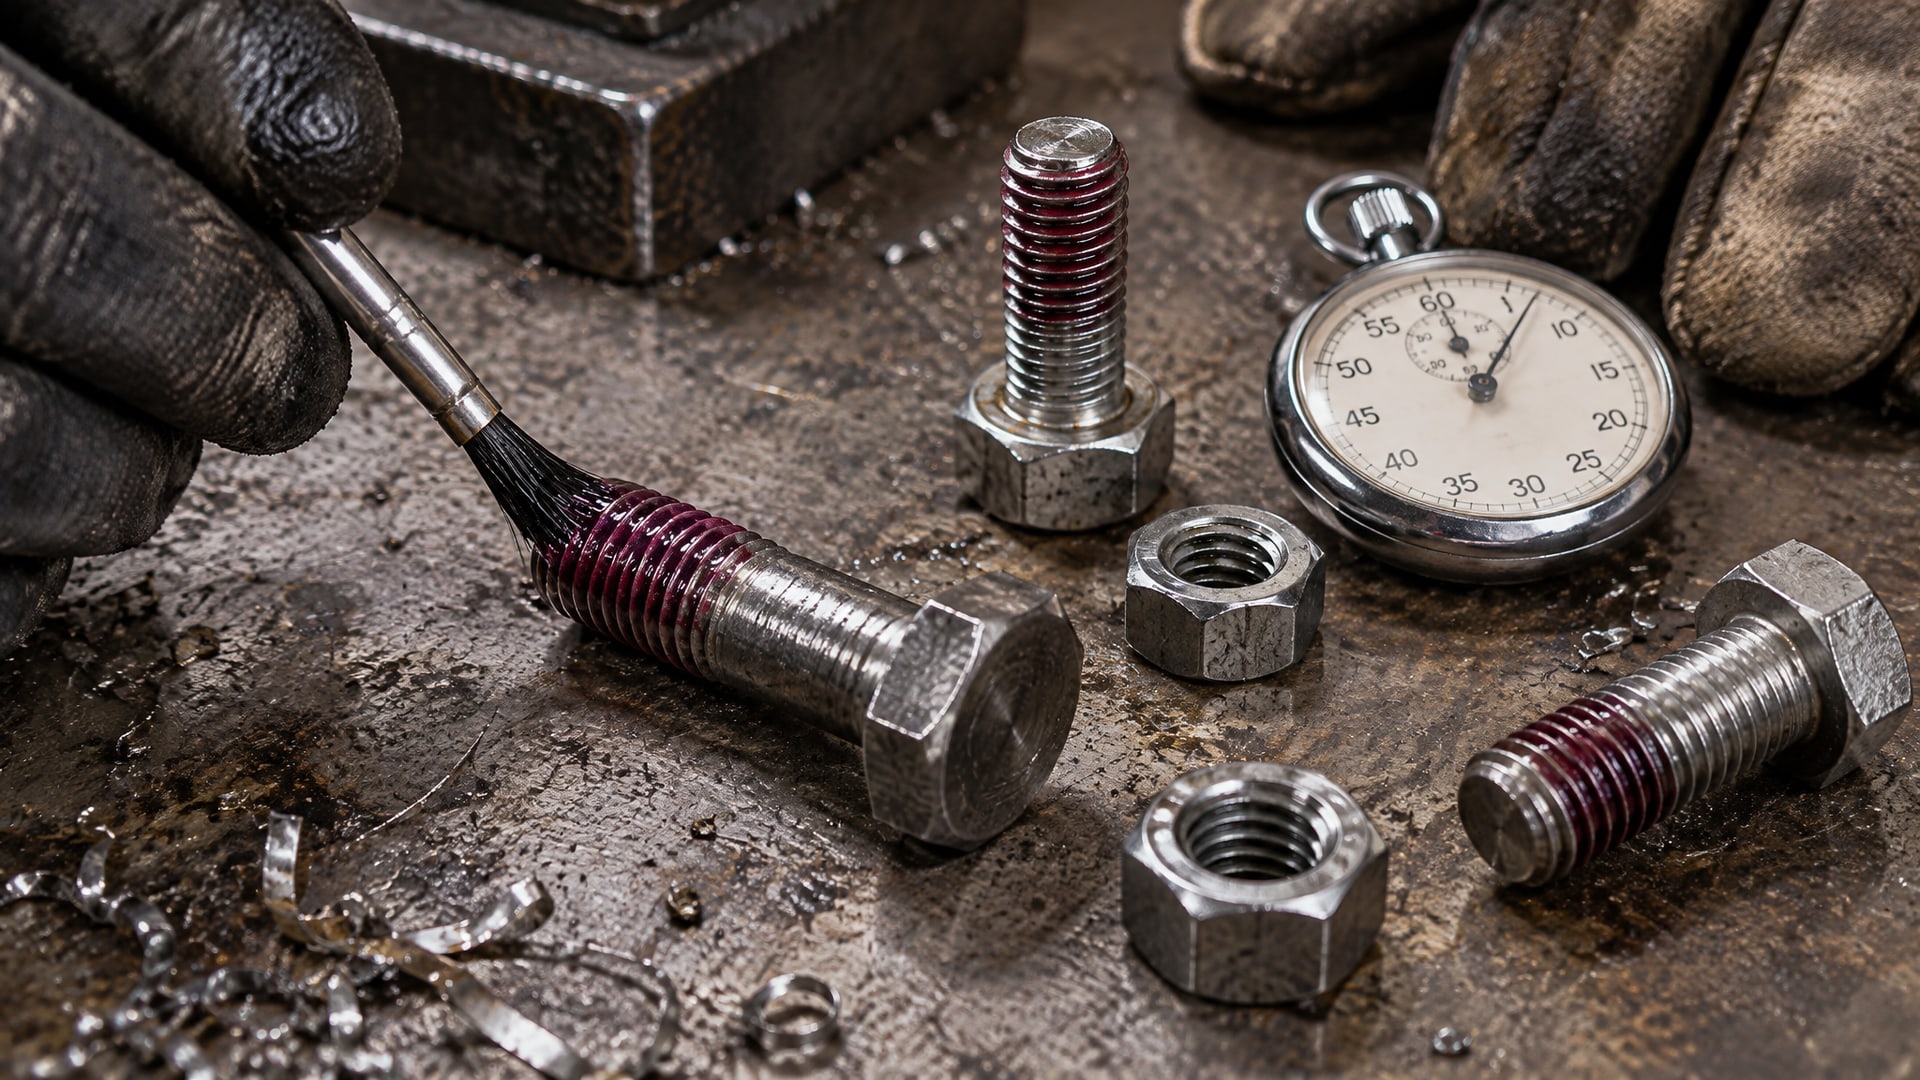
Анаэробный состав начинает загустевать относительно быстро, но полная прочность на разрыв и максимальный момент срыва (breakaway torque) развиваются за время, которое нужно контролировать. В испытаниях по стандарту ISO 10964 образец выдерживают 24 часа перед измерением момента срыва; это означает, что расчетная прочность достигается именно за это время.
На практике монтажники часто проверяют соединение сразу после сборки, думая, что состав уже набрал полную прочность. Если повернуть болт через час-два после нанесения, можно сдвинуть резьбу, и отсюда делают неправильный вывод: «фиксатор не держит». На деле материал еще не полимеризовался.
Рабочий диапазон температур анаэробных фиксаторов порядка −55 °C до +180 °C, но это не означает, что состав сохраняет подвижность при экстремальных температурах. Если соединение собирается на холоде, полимеризация замедляется, и нужно увеличить время перед проверкой или нагрузкой. При нагреве процесс ускоряется, но полностью полагаться на это не стоит - лучше дождаться установленного срока.
Технологически правильно: нанести состав, собрать соединение, дать ему выстояться без нагрузок минимум 24 часа, и только потом включать оборудование в работу. Это кажется потерей времени, но это инвестиция в надежность.
Ошибки при герметизации фланцев и резьбовых соединений трубопроводов
Герметизация отличается от фиксации в деталях.
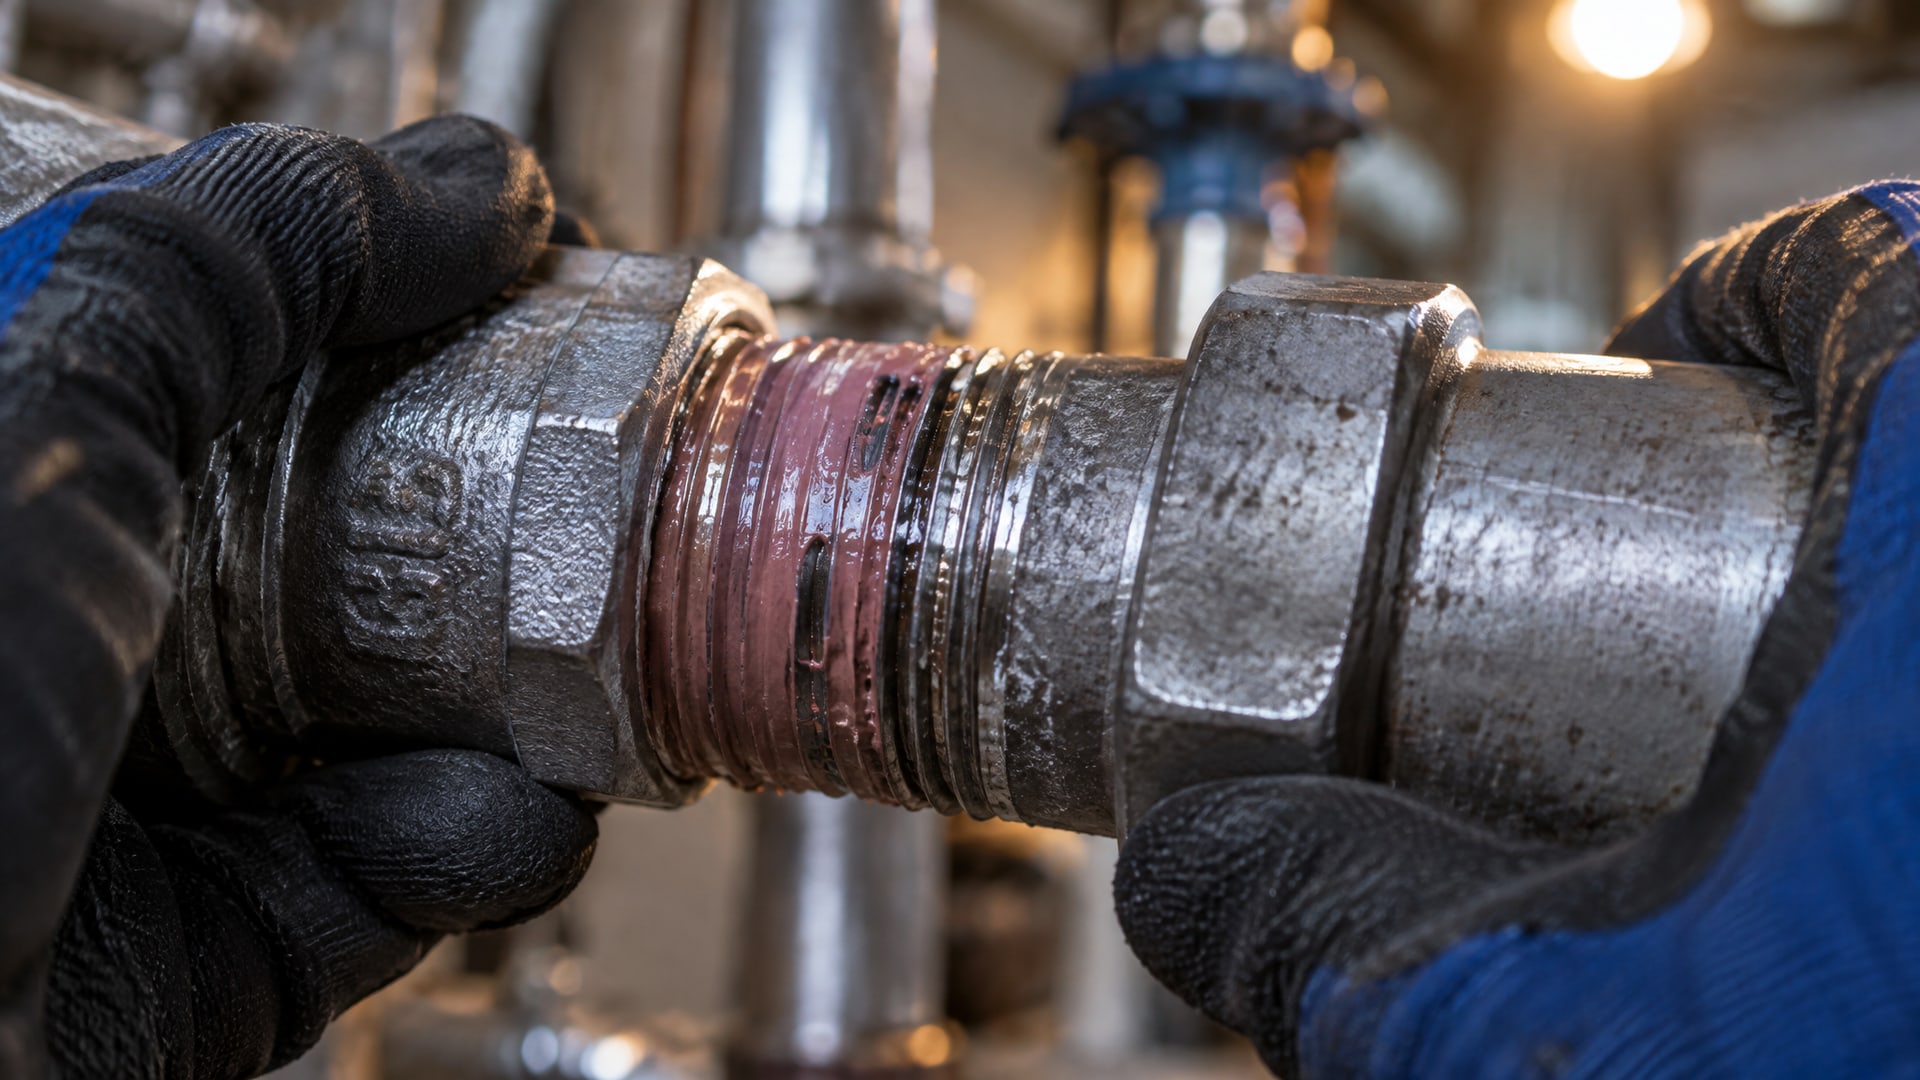
Для фланца задача - закупорить пути утечки жидкости или газа, поэтому состав должен быть распределен равномерно по всей зоне контакта, а не только локально. Пустоты и пропуски приводят к тому, что давление находит путь утечки и соединение пропускает.
При герметизации параллельной трубной резьбы ISO 228-1 герметик - это не вспомогательное средство, а основной уплотняющий элемент. Резьба сама по себе не дает герметичности, и состав должен полностью заполнить все канавки в зоне контакта. Частая ошибка - нанести герметик слишком тонким слоем или оставить первый виток сухим, думая, что это видимая часть и ее можно не трогать. При затяжке болта под давлением теч утечка может начаться именно отсюда.
Для конической трубной резьбы ISO 7-1 герметик усиливает герметичность, которая частично обеспечена самой геометрией резьбы. Здесь слой может быть тоньше, но пропускать его все равно нельзя.
Проверка герметичности после отверждения
После того как соединение выстояло положенное время (24 часа), нужно провести проверку под давлением. Для критичных трубопроводов это не просто рекомендация, а обязательный пункт. Давление должно быть примерно половиной рабочего, чтобы не перегрузить только что отвердевший материал. Если утечек нет - можно считать соединение готовым. Если течь обнаружена, нужно разобрать соединение, повторно подготовить поверхность и переделать герметизацию.
Параметры выбора и стандарты
Профессионалы подходят к выбору анаэробного состава не эмоционально, а по технической спецификации.
Основной стандарт оценки фиксирующей способности - ISO 10964; он измеряет два ключевых параметра:
Breakaway torque - момент, при котором болт начинает проворачиваться после полного отверждения состава. Это максимальная прочность.
Prevailing torque - момент, при котором болт продолжает проворачиваться после срыва. Это остаточная фиксирующая сила.
Для критичных соединений эти параметры сверяют с регламентом задачи и выбирают состав, который дает нужный момент срыва. Если требуется сохранить возможность обычного демонтажа, берут среднюю прочность вместо максимальной. Если соединение подвержено вибрации, ориентируются по регламентам испытаний, например ГОСТ ISO 16047-2015, который описывает испытания крутящего момента при предварительной затяжке.
В российском контексте при работе с крепежом часто ссылаются на ГОСТ Р 70116-2022, где химические средства стопорения выделены как отдельный класс защиты резьбовых соединений. Это помогает закупщикам и инженерам ориентироваться в допусках и совместимости с конкретными типами крепежа.
Рабочий температурный диапазон типовых анаэробных составов - −55 °C до +180 °C. При выборе нужно убедиться, что материал подходит по этому параметру. Если соединение находится в горячей среде (масляный радиатор, паровая магистраль), состав должен иметь верхний предел не ниже рабочей температуры.
Часто задаваемые вопросы
Почему анаэробный герметик не отвердевает после нанесения?
Анаэробный состав отверждается только при отсутствии доступа воздуха и контакте с металлом. Если он лежит в открытом флаконе или нанесен на пластик, полимеризация не происходит. Также состав может не отвердеть, если резьба грязная или масляная - металл не играет роль катализатора. Убедитесь в чистоте поверхности и убедитесь, что состав находится в герметично закрытой таре до использования.
Можно ли проверить фиксацию сразу после сборки?
Нет. Анаэробный состав набирает расчетную прочность за 24 часа. Если повернуть болт через час-два, можно сдвинуть резьбу, но это не означает, что фиксатор плохой - просто материал еще не полимеризовался полностью. Проверку нужно проводить не ранее чем через 24 часа после сборки при нормальной температуре.
Как правильно наносить герметик на параллельную трубную резьбу?
На параллельной трубной резьбе герметик - основной уплотняющий элемент. Нанесите состав непрерывным кольцом на 1–2 витка от входа резьбы, полностью покрыв канавки. Первый виток можно оставить без герметика, но остальная зона сопряжения должна быть полностью заполнена. Затяните соединение, дайте ему выстояться 24 часа, и только потом проверяйте под давлением.
Можно ли наносить анаэробный герметик на грязную резьбу?
Нет. Грязь и масло блокируют контакт между составом и металлом, катализ не происходит, и материал не развивает прочность. Всегда очищайте резьбу ацетоном или изопропанолом, дайте подсохнуть, и только потом наносите состав. Эта операция занимает несколько минут, но она критична для результата.
Какой состав выбрать для соединения, которое нужно будет разбирать?
Если требуется сохранить возможность демонтажа без повреждения резьбы, выбирайте фиксатор со средней прочностью, а не максимальной. Такой материал будет удерживать болт от самоотвинчивания, но не сделает соединение неразборным. Проверьте значения breakaway torque и prevailing torque по ISO 10964 - для разборных соединений берут составы с более низкими этими параметрами.
Заключение
Типичные ошибки при использовании анаэробных фиксаторов и герметиков сводятся к трем узлам: неправильный выбор типа состава для задачи, плохая подготовка поверхности и неправильная техника нанесения. Каждая из этих ошибок приводит к одинаковому результату - соединение не держит, течет или разбалтывается. При этом качество самого материала здесь часто ни при чем; проблема в технологии применения.
Правильный путь - четко определить задачу (фиксация или герметизация), выбрать состав по параметрам ISO 10964 и совместимости с типом резьбы, тщательно подготовить поверхность обезжириванием, нанести материал в зоне фактического сопряжения витков и дать ему отвердеть в течение 24 часов. Это требует внимания и терпения, но гарантирует надежность соединения и исключает переделки. Когда закупщик или инженер сверяется с регламентом и стандартом ISO 10964, а монтажник знает алгоритм подготовки и нанесения, проблемы либо не возникают вообще, либо легко решаются при первой попытке.