Отслаивание покрытия с поршней - одна из наиболее коварных проблем в моторостроении, потому что происходит незаметно и часто обнаруживается только при полном отказе детали. На первый взгляд может показаться, что сбой вызван плохим качеством самого покрытия, но на практике причины часто скрываются в несоответствии метода контроля адгезии, условий испытания и реальных режимов работы двигателя.
Чтобы понять, что считается нормой для поршневых покрытий, нужно разобраться с нормативной базой, по которой оценивают их надежность. Стандарты не задают универсальный срок службы в часах или километрах - вместо этого они предлагают методы измерения адгезии, когезионной прочности и износостойкости для каждого типа покрытия отдельно. В этой статье разберем, как читать эти стандарты и какие цифры действительно важны при выборе покрытия для деталей двигателя.
Почему нет единого срока службы для поршневых покрытий
Многие закупщики и технические специалисты ищут точный ответ на вопрос: сколько часов должно прослужить покрытие?
Разочарование начинается с осознания, что в стандартах международного уровня нет простой таблицы типа «покрытие класса Х = 5000 часов». И вот почему.
Ресурс любого покрытия на деталях двигателя зависит одновременно от нескольких факторов: материала самого покрытия, толщины наносимого слоя, подготовки поверхности основной детали, смазки, которая использует давление в контакте, температуры окружающей среды и режима нагрева во время работы. Испытания, описанные в ISO 4821:2022 для DLC-покрытий, проводят в условиях смазанного контакта при контролируемой скорости, нагрузке и температуре; для керамических покрытий в ISO 26443:2023 применяют вдавливание алмазным индентором Rockwell; для термонапыленных систем в ISO 19207:2016 используют вдавливание твердостью Vickers. Каждый из этих методов дает свой результат, и сравнивать покрытия, протестированные по разным стандартам, некорректно.
Материалы по PVD и DLC-покрытиям на поршневых кольцах часто указывают конкретные параметры испытаний: например, нагрузка Falex p(1)=5,500 N, ресурс в SRV-испытаниях свыше 12 часов в определенном режиме смазки и температуры. Эти цифры справедливы только при соблюдении точно указанных условий; замени скорость вращения или концентрацию смазки - и результат изменится. Поэтому, когда поставщик обещает «долгий срок службы», первый вопрос должен быть: по какому методу это проверено и при каких параметрах?
Что такое адгезия и как ее измеряют
Адгезия - это сцепление покрытия с подложкой (основной материал детали).
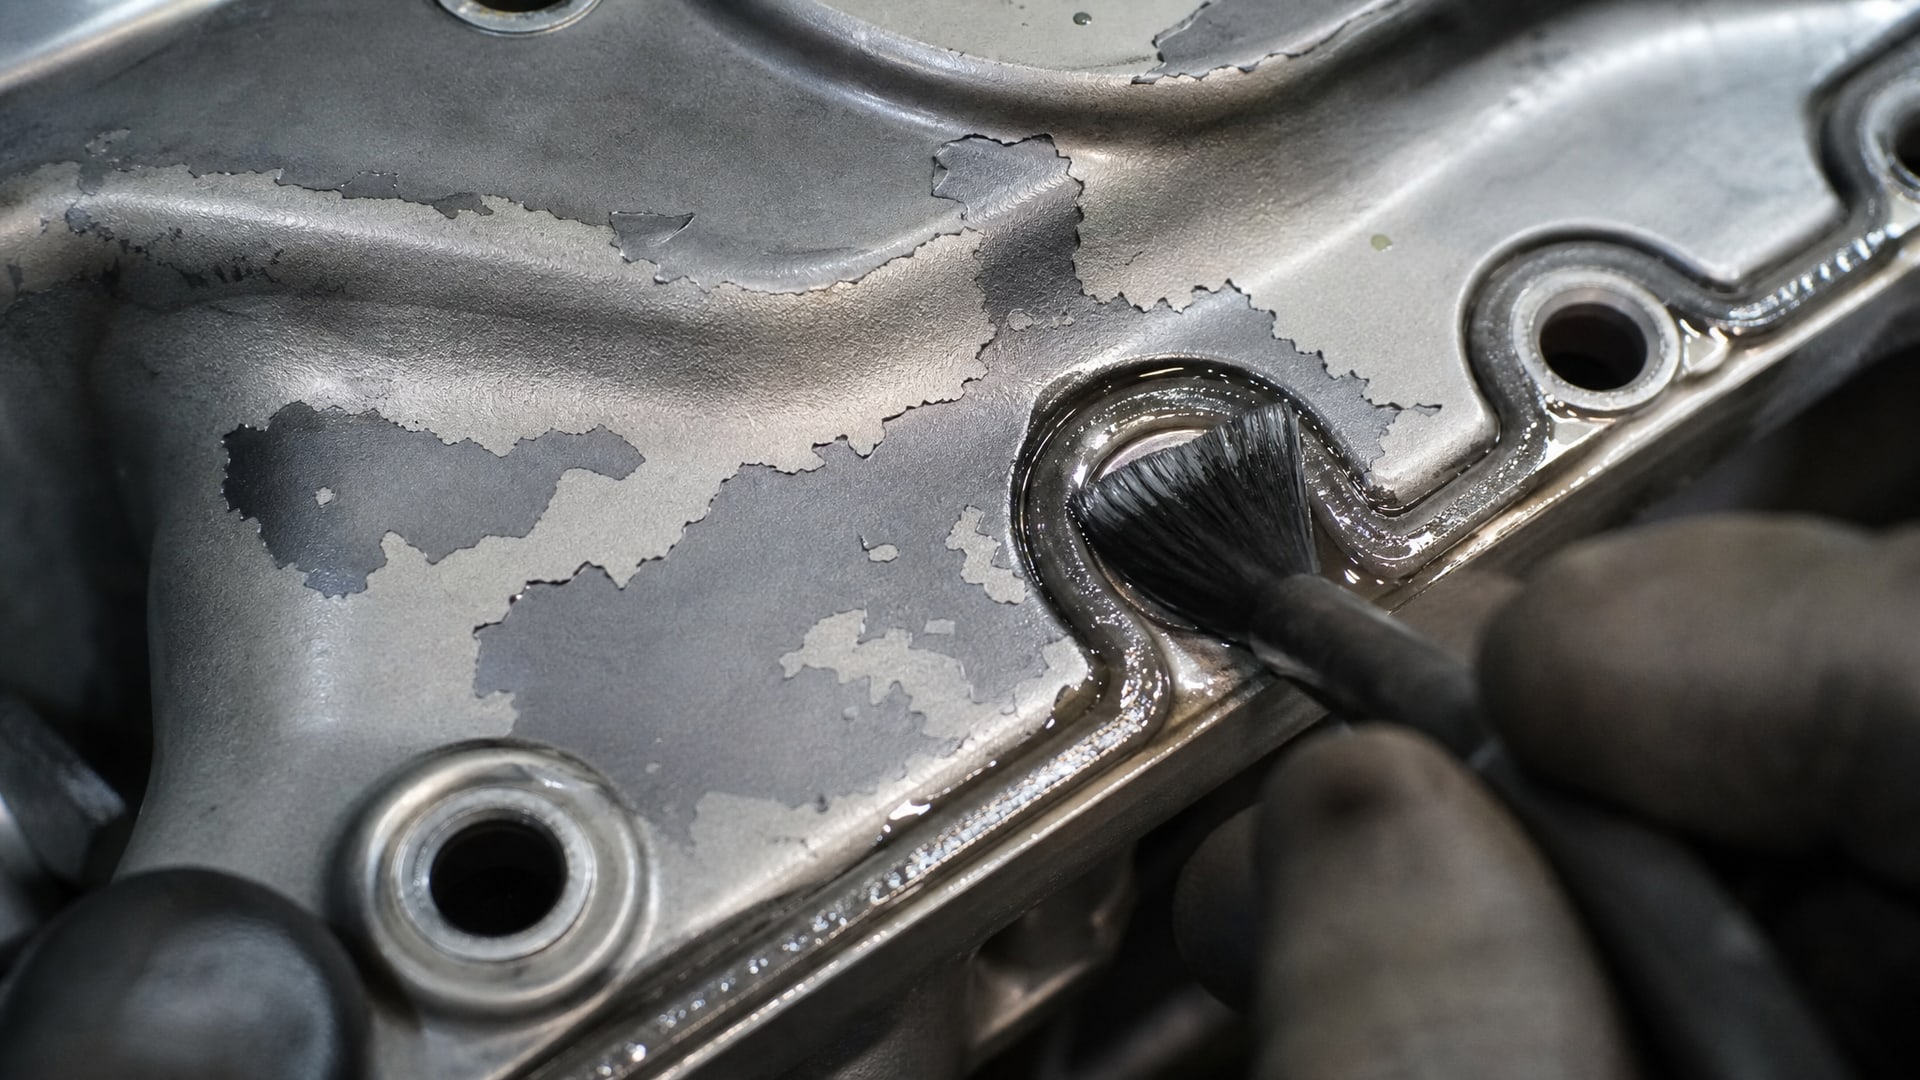
Когда говорят об отслаивании, часто имеют в виду именно нарушение адгезии, то есть разрушение границы между покрытием и деталью. Однако не все повреждения покрытия вызваны плохой адгезией; существует еще когезионное разрушение - когда трещины проходят внутри самого покрытия, а не по его границе.
Стандарты различают два главных подхода к оценке адгезии: качественный и количественный. При качественной оценке специалист смотрит на результат испытания и классифицирует его как «pass» (прошло) или «fail» (не прошло), а также описывает характер повреждений. ISO 2819:2017 вводит классы HF1–HF4, где HF1 означает отсутствие видимых отслоений после индентирования Rockwell, а HF4 - полное отслоение вокруг отпечатка. Для количественной оценки используют pull-off strength (измеряется в MPa) - максимальное напряжение, при котором покрытие отделяется от подложки, либо определяют критическую нагрузку, при которой видны первые трещины.
ISO 26443:2023 описывает качественную оценку адгезии керамических покрытий толщиной до 20 μm методом вдавливания индентора Rockwell; по размеру и характеру трещин вокруг отпечатка судят о том, произойдет ли адгезионный отказ (растрескивание по границе) или когезионный (внутренние трещины). ISO 4821:2022 для DLC-покрытий использует акустическую эмиссию при испытании ball-on-disk в смазанном режиме: акустические сигналы фиксируют момент, когда начинаются микроотслоения, и по этому моменту определяют критическую нагрузку адгезии. ISO 19207:2016 для термонапыленных покрытий определяет adhesion index - показатель, основанный на максимальной нагрузке без видимых трещин при вдавливании Vickers.
Часто возникает путаница: считается ли отсутствие видимого отслоения гарантией хорошей адгезии? Нет. Существуют случаи, когда покрытие держится на поверхности визуально целым, но внутри начинается расслоение или появляются микротрещины, которые при нагрузке приведут к отказу. Именно поэтому стандарты требуют комплексной оценки: нужно одновременно проверить адгезионную прочность и когезионную целостность покрытия.
Типы покрытий и применимые методы испытаний
Не существует универсального метода для проверки всех типов покрытий на поршневых деталях.
Каждому материалу соответствует свой набор стандартов, потому что механизмы разрушения и характер взаимодействия с подложкой различаются.
DLC и PVD-покрытия
Для DLC (Diamond-Like Carbon) и других PVD-покрытий применяют ISO 4821:2022, который специально разработан для углеродных покрытий в условиях трибологического контакта. Этот стандарт использует испытание ball-on-disk со смазкой: стальной шарик вращается на покрытой поверхности под давлением и смазкой, а датчик акустической эмиссии фиксирует момент отслоения. Преимущество метода в том, что он учитывает не только静ическое сцепление, но и поведение покрытия при трении и динамических нагрузках, что ближе к реальным условиям в двигателе.
Керамические покрытия
Керамика на деталях двигателя обычно имеет толщину 5–20 μm и наносится термическим напылением или плазменной техникой. ISO 26443:2023 ограничивает применение метода именно этим диапазоном толщин и использует вдавливание алмазного индентора Rockwell для оценки адгезии. По картине трещин вокруг отпечатка судят о типе разрушения: радиальные трещины указывают на адгезионный отказ (покрытие отслаивается), а отпечаток без трещин свидетельствует о хорошей адгезии.
Термонапыленные покрытия общего назначения
Для более толстых термонапыленных слоев (свыше 20 μm) применяют ISO 19207:2016, который определяет adhesion index на основе вдавливания Vickers. Этот метод позволяет оценить адгезию массивных слоев и систем многослойных покрытий, используемых, например, при восстановлении изношенных деталей.
Гальванические и химически осажденные покрытия
ISO 2819:2017 предусматривает качественную оценку адгезии через надрезы и соскоб, а также классификацию по HF1–HF4. Метод проще, чем для PVD или керамики, и подходит для систем, где критична межслойная адгезия (например, никель на стали).
Практически полезный совет: не начинай с поиска универсального метода. Определи тип покрытия на твоей детали, найди соответствующий ему стандарт и изучи именно его требования. Если поставщик предоставляет сертификат качества, проверь, какой стандарт использован для испытания.
Когезионные и адгезионные повреждения: в чем разница
Когда покрытие разрушается, разрушение может произойти по двум типам: адгезионному (по границе покрытия и подложки) или когезионному (внутри самого покрытия).
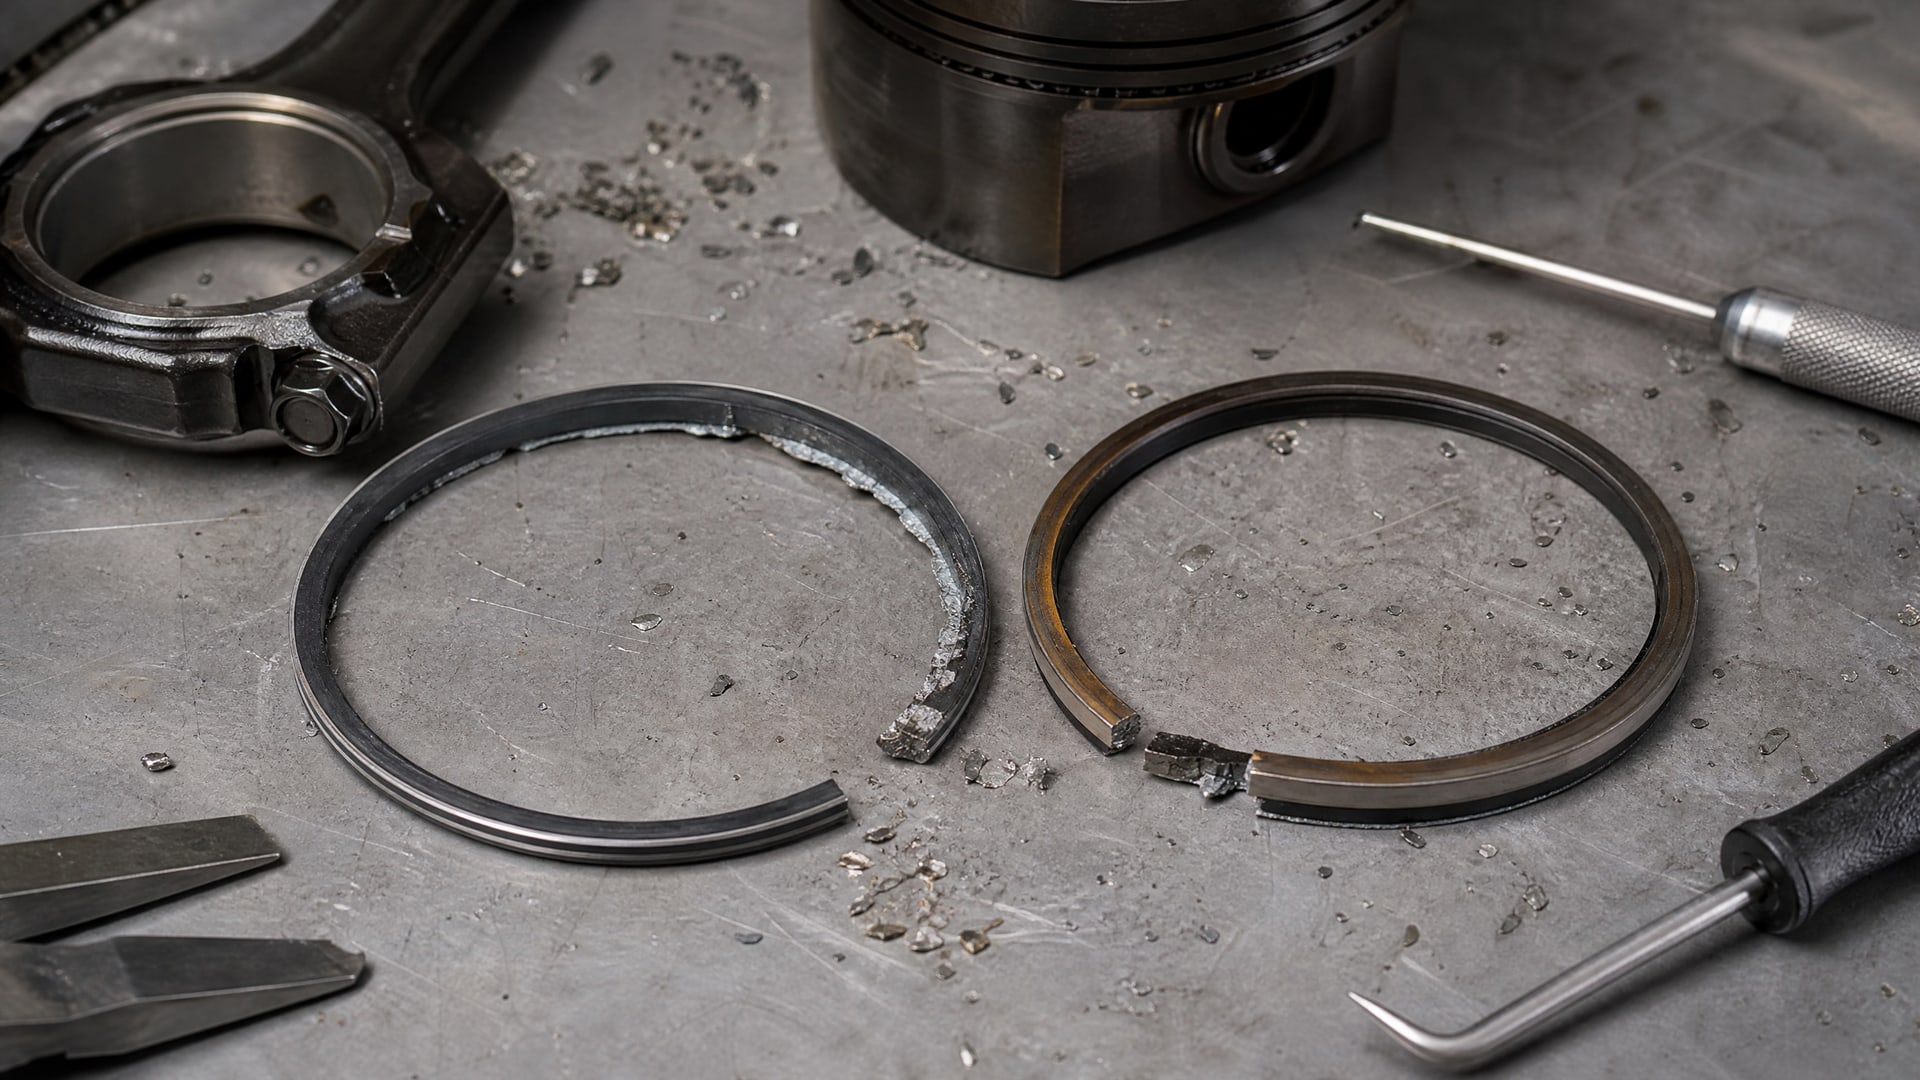
Материалы по PVD и DLC-покрытиям для поршневых колец часто подчеркивают, что надежное покрытие должно иметь одновременно высокую адгезию И высокую когезионную прочность. Отсутствие одного из этих свойств приводит к отказу.
Адгезионное повреждение проявляется как отслоение покрытия целыми пластинами или чешуйками; при этом между покрытием и деталью видна граница разрушения. Когезионное повреждение выглядит как появление трещин или микровыколов внутри самого покрытия; при этом покрытие может оставаться прикреплено к поверхности, но его целостность нарушена.
На практике встречаются также комбинированные повреждения: например, появляются когезионные трещины, которые затем становятся путем для проникновения влаги и окислителей, и со временем эти трещины расширяются в адгезионное отслоение. Вот почему стандарты ISO 26443:2023 и ISO 4821:2022 предусматривают отдельную оценку характера трещин.
Толщина покрытия и ее влияние на адгезию и контроль
Интуитивно кажется, что толстое покрытие будет прочнее.
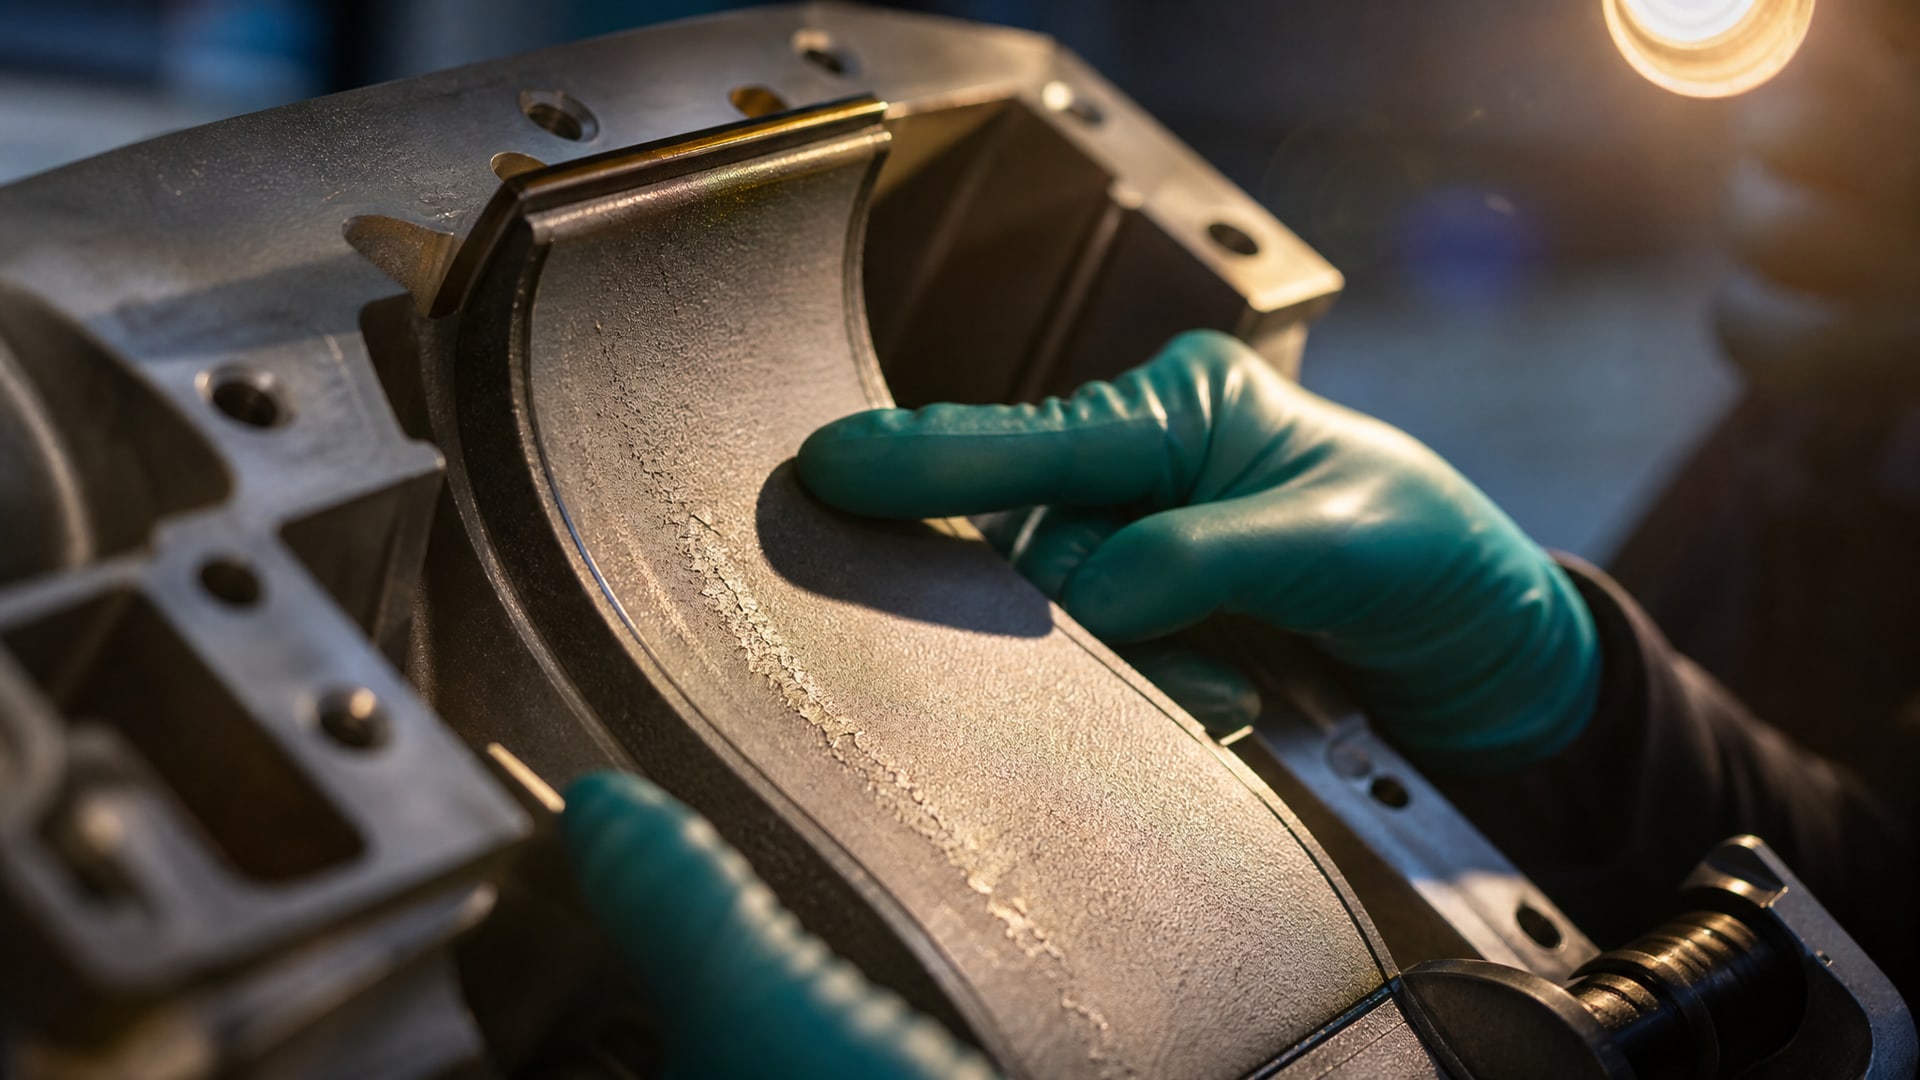
На практике зависимость сложнее: слишком тонкое покрытие может не выдержать контактные нагрузки, но слишком толстое может иметь внутренние остаточные напряжения, которые приведут к когезионному разрушению.
ISO 26443:2023 прямо ограничивает применение метода вдавливания Rockwell для керамических покрытий толщиной до 20 μm. Это ограничение связано с тем, что при большей толщине метод теряет чувствительность и не может корректно оценить адгезию. Для более толстых слоев используют другие методы, например ISO 19207:2016 с вдавливанием Vickers.
Для поршневых деталей критична оптимизация толщины: материалы по PVD-покрытиям указывают, что слишком тонкое покрытие (менее 2–3 μm) не обеспечивает защиты от износа, а слишком толстое (свыше 10 μm для DLC) может вызвать внутренние напряжения и преждевременный отказ. Поэтому при заказе покрытия нужно уточнить, в каком диапазоне толщин оно должно находиться, и проверить, что поставщик контролирует этот параметр.
Нормативная база для оценки поршневых покрытий
Существует разветвленная система стандартов, описывающих методы контроля адгезии и качества покрытий.
Ниже приведены ключевые стандарты, на которые опираются производители и закупщики поршневых деталей.
| Стандарт | Область применения | Метод испытания | Основной результат |
|---|---|---|---|
| ISO 26443:2023 | Керамические покрытия толщ. до 20 μm | Вдавливание Rockwell индентором | Класс адгезии HF1–HF4, оценка трещин |
| ISO 4821:2022 | DLC-покрытия в смазанном контакте | Ball-on-disk + акустическая эмиссия | Критическая нагрузка отслоения, часы ресурса |
| ISO 19207:2016 | Термонапыленные покрытия толщ. >20 μm | Вдавливание Vickers | Adhesion Index, максимальная нагрузка без трещин |
| ISO/TR 19402:2018 | Обзор методов адгезии | Pull-off strength, peel strength, царапание | 量 в MPa, N/mm или критическая нагрузка |
| ISO 2819:2017 | Гальванические и химически осажденные | Надрез, соскоб, вдавливание Rockwell | Класс HF1–HF4, pass/fail |
| ISO 6621-5:2005 | Качество поршневых колец | Комплекс методов, включая адгезию | Качественные критерии, специфичные для деталей |
Таблица показывает, что для каждого типа покрытия есть профильный стандарт. Использование методов из стандарта, не соответствующего типу покрытия, приводит к неправильным выводам. Например, если ты проверишь DLC-покрытие методом ISO 26443 (для керамики), результат не будет иметь смысла, потому что механизмы разрушения DLC отличаются от керамики.
Условия испытания и реальные режимы работы
Еще одна частая ошибка: забывают, что результат испытания справедлив только при тех условиях, которые указаны в отчете.
Если поставщик говорит, что покрытие прошло испытание SRV с ресурсом 12 часов, нужно уточнить: какая смазка использована, какой диапазон температур, какая скорость скольжения, какая контактная нагрузка?
Для DLC-покрытий, например, результаты в сухом режиме могут значительно отличаться от результатов в условиях смазанного контакта. ISO 4821:2022 именно потому и применяет смазку в испытании ball-on-disk, что это ближе к реальности поршневых колец в работающем двигателе. Температурный режим также критичен: материалы по PVD указывают, что при температуре свыше 300 °C адгезия может снижаться из-за термических напряжений и окисления поверхности.
При выборе покрытия для конкретного применения нужно убедиться, что условия испытания включают режимы, близкие к реальным условиям эксплуатации твоей детали. Если двигатель работает на высоких температурах и под большой нагрузкой, результаты испытания при комнатной температуре и низкой нагрузке не будут представительными.
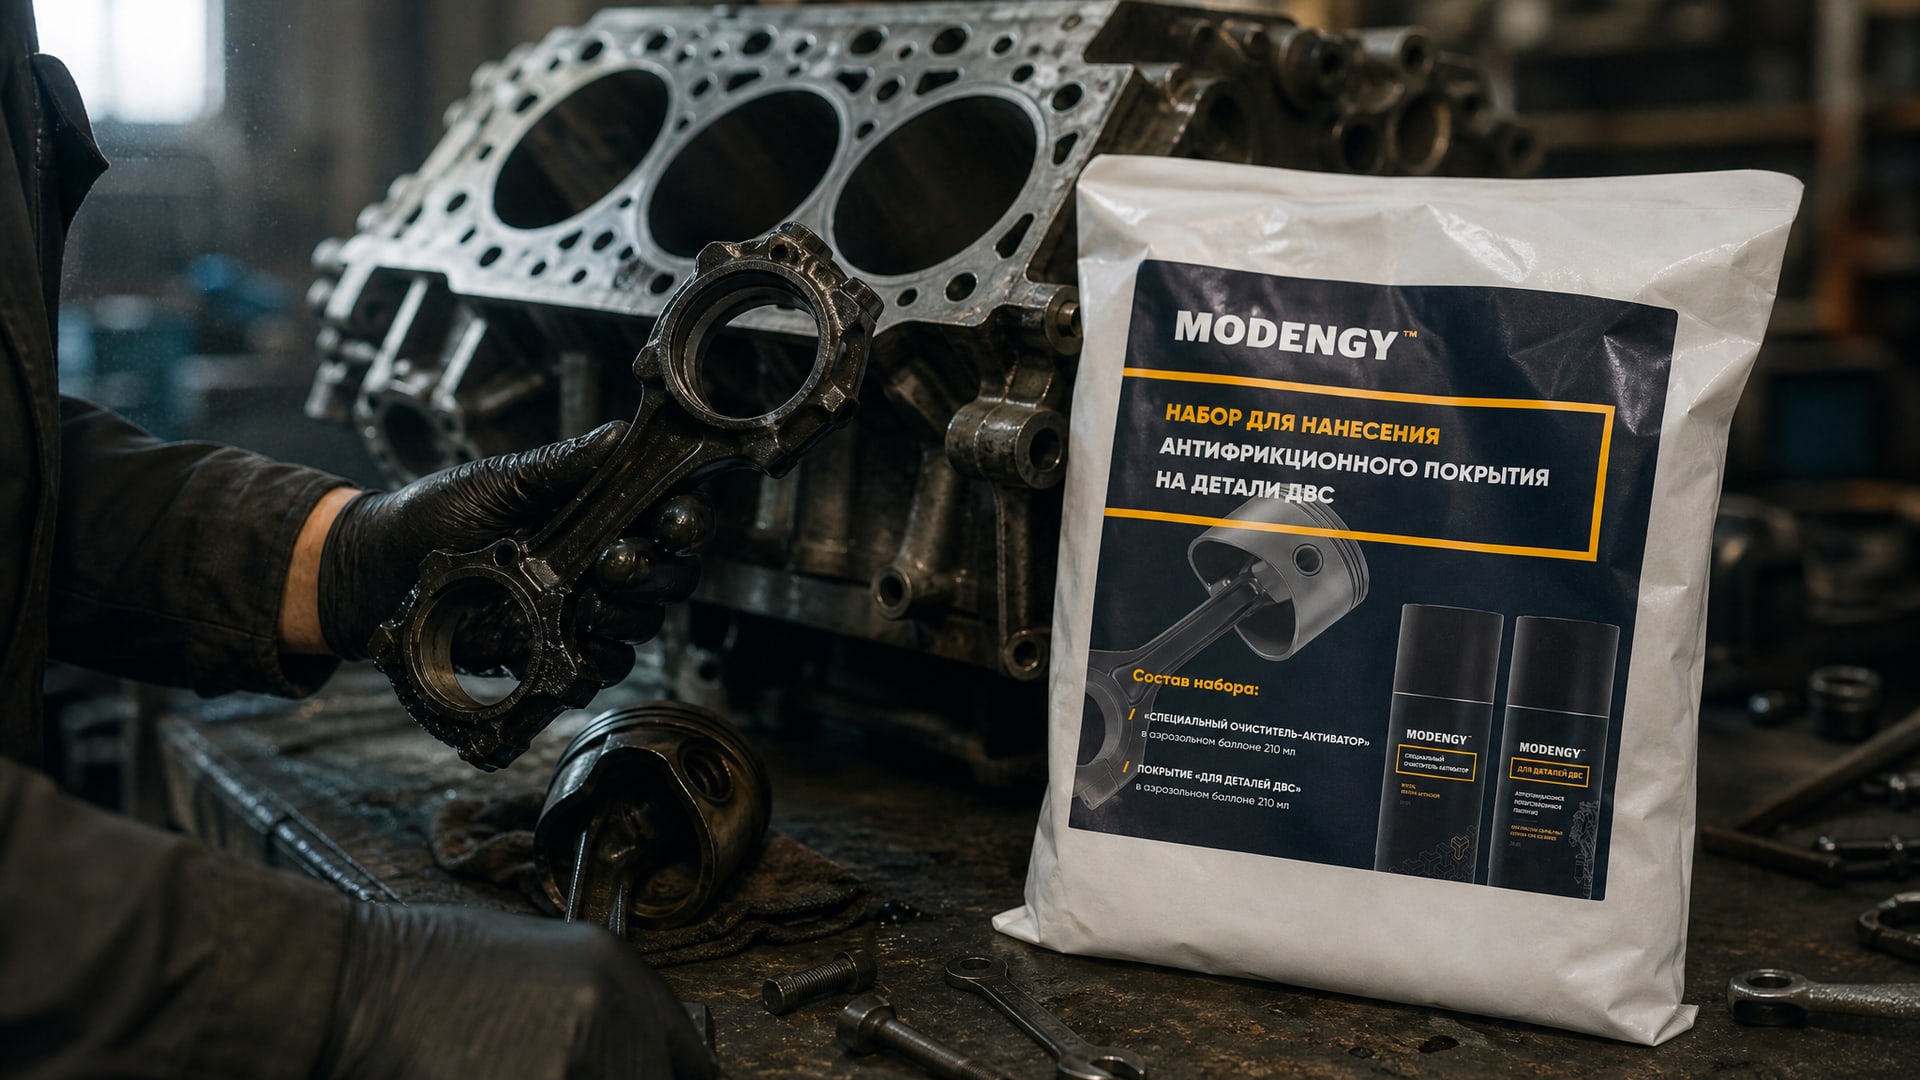
Чтобы предотвратить отслаивание покрытий, крайне важна также предварительная подготовка поверхности. Качество адгезии закладывается еще до нанесения самого покрытия: если поверхность деталей содержит окислы, загрязнения или имеет недостаточную шероховатость, адгезия будет низкой независимо от качества самого покрытия. Для комплексной подготовки поверхности и нанесения покрытия на детали двигателя, обеспечивая наилучшую адгезию и долговечность, на производствах используют MODENGY Набор для покрытия деталей ДВС, включающий очиститель-активатор и само покрытие. Такой подход исключает прорехи в технологической цепочке и гарантирует, что адгезия достигнет расчетных значений.
Как читать сертификат адгезии
Когда ты получишь от поставщика результаты испытаний адгезии, обрати внимание на следующие пункты:
Тип стандарта: какой стандарт использован (ISO 26443, ISO 4821, ISO 2819 и т.д.). Если не совпадает с типом твоего покрытия - результаты не применимы.
Условия испытания: температура, давление, смазка, скорость. Убедись, что они соответствуют твоим условиям эксплуатации.
Единица результата: класс (HF1–HF4), критическая нагрузка в Н или МПа, ресурс в часах. Разные единицы означают разные методы; сравнивать их нельзя.
Тип разрушения: указано ли, было ли разрушение адгезионным или когезионным? Если когезионное - это может указывать на проблемы с качеством самого покрытия.
Повторяемость: проводилось ли испытание несколько раз? Если результаты разнятся, это признак нестабильности процесса.
Хорошего сертификата недостаточно, чтобы гарантировать долгую работу в твоих условиях, но отсутствие правильного сертификата - прямой признак, что покрытие не проверено надлежащим образом.
Частые причины отслаивания и как их предотвратить
Отслаивание может произойти даже у качественного покрытия, если нарушены условия подготовки или эксплуатации.
Вот основные причины:
Плохая подготовка поверхности: окислы, жировые пленки, или недостаточная шероховатость. Решение: использовать очистители и активаторы поверхности перед нанесением покрытия.
Несовместимость материалов: например, покрытие с одним коэффициентом расширения на детали с другим может привести к отслоению при нагреве. Решение: выбирать покрытия, испытанные именно на твой материал подложки (сталь, чугун, алюминий).
Фреттинг и микродвижения: если деталь во время работы испытывает циклические микросмещения относительно других деталей, покрытие может постепенно отслаиваться. Решение: использовать покрытия с высокой адгезией и проверить динамические условия работы.
Холодный пуск и конденсация: влага на холодной поверхности может проникнуть между покрытием и подложкой и при нагреве расширяться, вызывая отслоение. Решение: обеспечить хорошую сушку после очистки и выбирать покрытия с низкой гигроскопичностью.
Окисление граничной поверхности: при длительном хранении или работе в агрессивной среде граница между покрытием и деталью может окисляться, снижая адгезию. Решение: защищать детали перед нанесением покрытия и применять покрытия с антикоррозионными свойствами.
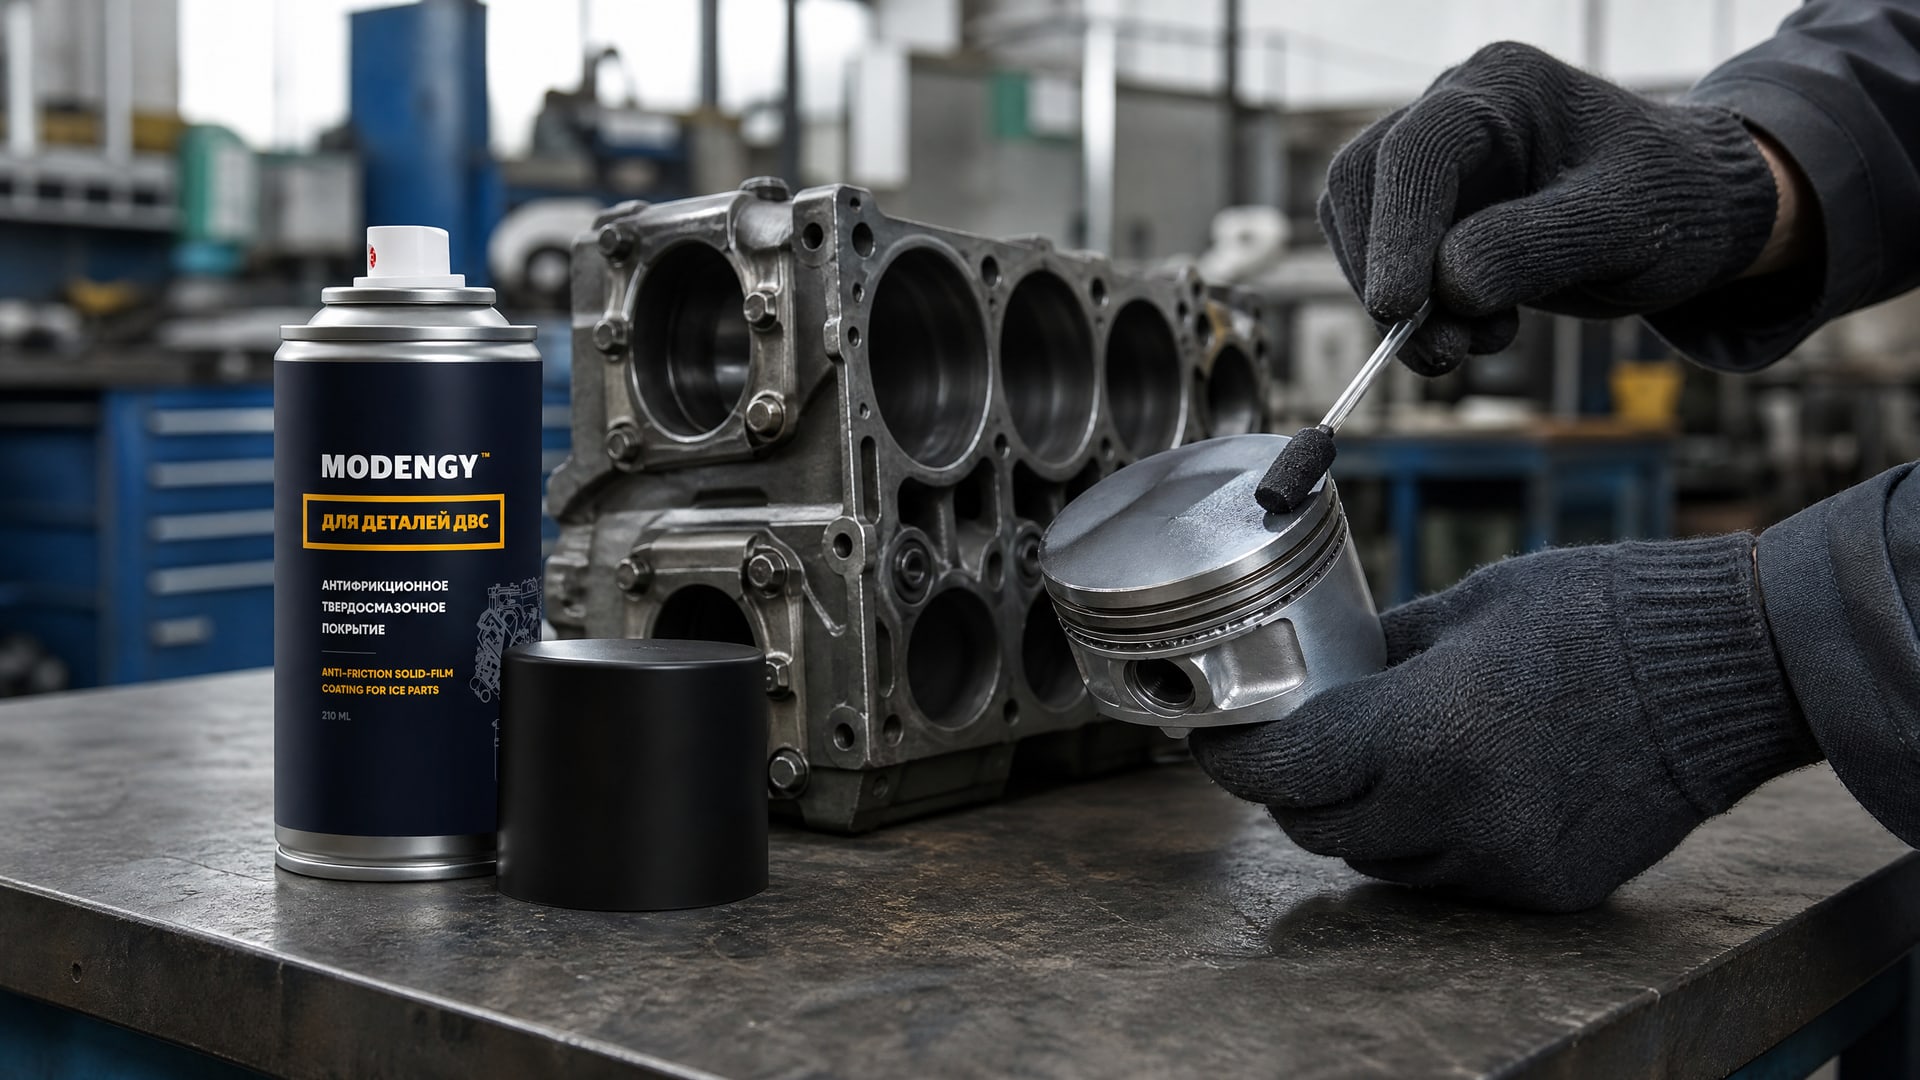
Для предотвращения отслаивания покрытий с поршней двигателя, особенно в условиях высоких температур и нагрузок, рекомендуется использовать антифрикционные твердосмазочные покрытия, такие как MODENGY Для деталей ДВС, которые снижают трение и износ. Эти покрытия снимают часть механической нагрузки, уменьшая локальные пиковые давления и температуры, что продлевает срок службы основного покрытия и отодвигает момент адгезионного отказа.
Часто задаваемые вопросы
Может ли покрытие держаться визуально целым, но внутри быть разрушено?
Да. Когезионные трещины могут появляться внутри покрытия при остаточных напряжениях или неправильном режиме нанесения, при этом покрытие остается прикреплено к поверхности. Стандарты, такие как ISO 26443:2023 и ISO 4821:2022, специально предусматривают оценку внутренних трещин через картину разрушения или акустические сигналы. Визуальный осмотр недостаточен; нужны методы неразрушающего контроля.
Почему нельзя сравнить адгезию DLC и керамики по одному показателю?
Потому что они используют разные методы испытания (ISO 4821 для DLC, ISO 26443 для керамики) и разные механизмы отказа. DLC в основном разрушается в результате трибологического износа в контакте, керамика - в результате хрупкого разрушения при сосредоточенной нагрузке. Применение метода керамики к DLC даст вводящий в заблуждение результат.
Какой класс адгезии HF считается нормой для поршневых покрытий?
Согласно ISO 2819:2017, HF1 (отсутствие видимого отслоения) - минимальный приемлемый уровень. Для критичных применений, особенно при высоких температурах и нагрузках, стремятся к HF1 даже в условиях жестких испытаний. Однако этот класс определяется качественно (по виду); для количественной оценки нужны дополнительные методы, такие как pull-off strength в MPa.
Влияет ли толщина покрытия на адгезию?
Да, но не линейно. Слишком тонкое покрытие (менее 2–3 μm) может быть недостаточным для защиты от износа, а слишком толстое (свыше 10–15 μm для DLC) может накапливать остаточные напряжения и иметь худшую адгезию. Оптимальный диапазон обычно указывается поставщиком; его нужно соблюдать и контролировать при производстве.
Что означает критическая нагрузка в испытании адгезии?
Это максимальная нагрузка, при которой покрытие оказывает сопротивление отслоению или при которой появляются первые видимые трещины. В ISO 4821:2022 это нагрузка, при которой акустический датчик фиксирует начало отслоения; в ISO 26443:2023 - нагрузка вдавливания, после которой видны радиальные трещины. Высокая критическая нагрузка указывает на хорошую адгезию, но сравнивать критические нагрузки разных методов нельзя.
Заключение
Отслаивание покрытия двигателя - это не просто дефект, а следствие несоответствия между ожиданиями и реальностью: между маркетинговым обещанием долговечности и тем, как покрытие протестировано в лаборатории, и между условиями этого теста и реальными режимами работы твоего двигателя. Норма для поршневых покрытий не существует как универсальное число часов; вместо этого норма - это прохождение испытания, соответствующего типу покрытия, при условиях, близких к реальным, и фиксация конкретных параметров: адгезии в MPa или критической нагрузки, характера разрушения (адгезионное или когезионное), ресурса в условиях испытания.
Чтобы выбрать и контролировать качество покрытия, проверь в первую очередь, какой стандарт использован, затем убедись, что условия испытания соответствуют твоим условиям эксплуатации, и попроси у поставщика не просто наличие сертификата, а полный отчет с указанием метода, условий и единиц результата. Дальше следует уделить внимание подготовке поверхности деталей - это основа для адгезии, и здесь не стоит экономить. На этапе эксплуатации контролируй появление первых признаков отслоения и помни, что факторы вроде влажности, температурных скачков и фреттинга могут ускорить отказ даже качественного покрытия. С этим подходом ты переместишься из категории закупщиков, ждущих чуда, в категорию специалистов, которые принимают обоснованные решения.