Твердосмазочные покрытия - это функциональные материалы, которые обеспечивают снижение трения, защиту от износа и коррозии. Однако отслаивание и выкрашивание покрытия на закаленных сталях указывают на проблему, которая редко лежит в самом материале. Исследования показывают, что качество подготовки поверхности может определять до 80% качества адгезии; при этом даже визуально чистая деталь часто содержит невидимые загрязнения, которые разрушают связь между основой и покрытием.
Статья адресована техническим специалистам, инженерам и закупщикам, которые сталкиваются с массовым браком адгезии и ищут корень проблемы. Вы узнаете, почему закаленные стали требуют особого внимания, какие загрязнения наиболее опасны, и как диагностировать отслоение на месте или внутри слоя.
Почему закаленные стали особенно уязвимы к потере адгезии
Закалка - это экстремальная операция: сталь нагревается до высоких температур, потом резко охлаждается.
На поверхности остаются окалина, потеки, кристаллизационные дефекты. Одновременно внутри материала возникают остаточные напряжения, которые буквально давят изнутри на тонкий поверхностный слой. Если этот слой еще и поврежден, микротрещины становятся очагами будущего отслоения покрытия.
Внутренние напряжения после закалки могут достичь критических значений, если режим охлаждения выбран неправильно или отпуск проведен некорректно. Такая поверхность не в состоянии надежно держать адгезионную связь: даже минимальные колебания температуры, вибрация или фрикционное выделение тепла при работе запускают процесс расслоения.
Кроме того, после закалки часто проводят промежуточные операции - переброска между участками, хранение во влажных условиях, обработка маслами и смазками. Каждое такое вмешательство осаждает новый слой загрязнений, которые потом оказываются буквально под покрытием, подрывая адгезию изнутри. Вот почему для закаленных сталей проверка подготовки поверхности перед нанесением покрытия - не рекомендация, а необходимость.
Загрязнения, которые невидимы, но разрушают сцепление
Вот парадокс: если опустить деталь в обезжириватель и она выглядит чистой, это еще не значит, что адгезия будет хорошей.
Жировые загрязнения - самые опасные, потому что они наиболее прочно связаны с поверхностью. Они забиваются в микропоры, прилипают к шероховатостям и не вымываются обычным полосканием.
Технологическая смазка, масло от рук, следы от загрязненных перчаток, остатки консервационного масла - все это попадает в категорию жировых. На взгляд деталь выглядит чистой, но под микроскопом видны многочисленные капли, которые растекаются во время нагрева и создают барьер между металлом и покрытием.
Еще одна коварная группа загрязнений - это оксидные пленки, которые образуются при хранении на воздухе. Даже несколько часов хранения закаленной стали при комнатной температуре приводят к образованию тонкой рыхлой оксидной пленки толщиной 25–30 нм. Эта пленка кажется микроскопической, но адгезионные силы работают именно на нанометровом масштабе. Рыхлая оксидная пленка играет роль разделителя: она предотвращает химическое взаимодействие между материалом покрытия и подложкой.
Подготовка поверхностей перед покрытием: технология и ошибки
Стандартный цикл подготовки включает несколько этапов: удаление окалины (механическое или химическое), обезжиривание, промывка, сушка и, в критичных случаях, активация поверхности.
Удаление окалины после закалки нельзя пропускать. Окалина - это оксид, который не участвует в адгезии; она только снижает механическое зацепление и скрывает под собой еще одну оксидную пленку. Микропескоструйная обработка эффективнее других способов: она удаляет окалину тонко, без раздавливания поверхностного слоя. Альтернатива - химическое травление в кислотных растворах, но при этом требуется затем сразу же провести промывку и просушку, чтобы на место травления не образовалась новая оксидная пленка.
Обезжиривание - это не однократное погружение в щелочной раствор. Эффективное обезжиривание требует: достаточной температуры (обычно 40–70 °C), определенного времени контакта (15–30 минут в зависимости от раствора) и свежести самого раствора. Если раствор истощен - то есть в нем накопилось столько масла, что он уже не растворяет новые жиры - адгезия упадет. На практике это означает регулярную смену обезжиривающей ванны и контроль ее активности.
После обезжиривания важна сразу же следующая операция - промывка в чистой воде. Остатки щелочного раствора на поверхности сами по себе снижают адгезию. Затем идет сушка: при этой операции важно не только удалить видимую влагу, но и убедиться, что внутри пор нет остаточной жидкости. Для ответственных работ дополняет сушку предварительный подогрев детали до 60–100 °C перед нанесением покрытия. Этот подогрев решает сразу несколько задач: он испаряет последние следы влаги, снижает локальные напряжения в поверхностном слое и предотвращает образование конденсата в момент нанесения.
Межоперационное окисление - проблема, которую часто упускают из вида. Если между очисткой и нанесением покрытия проходит несколько часов, а деталь хранится во влажном воздухе или под воздействием солнечного света, на поверхности образуется новая оксидная пленка. Эта пленка тонкая, но адгезию она снижает критично. Поэтому очень важно сокращать временной промежуток между подготовкой и нанесением.
Диагностика: где и как произошло отслоение
Когда покрытие уже отслоилось, анализ места разрыва дает практическую подсказку о причине.
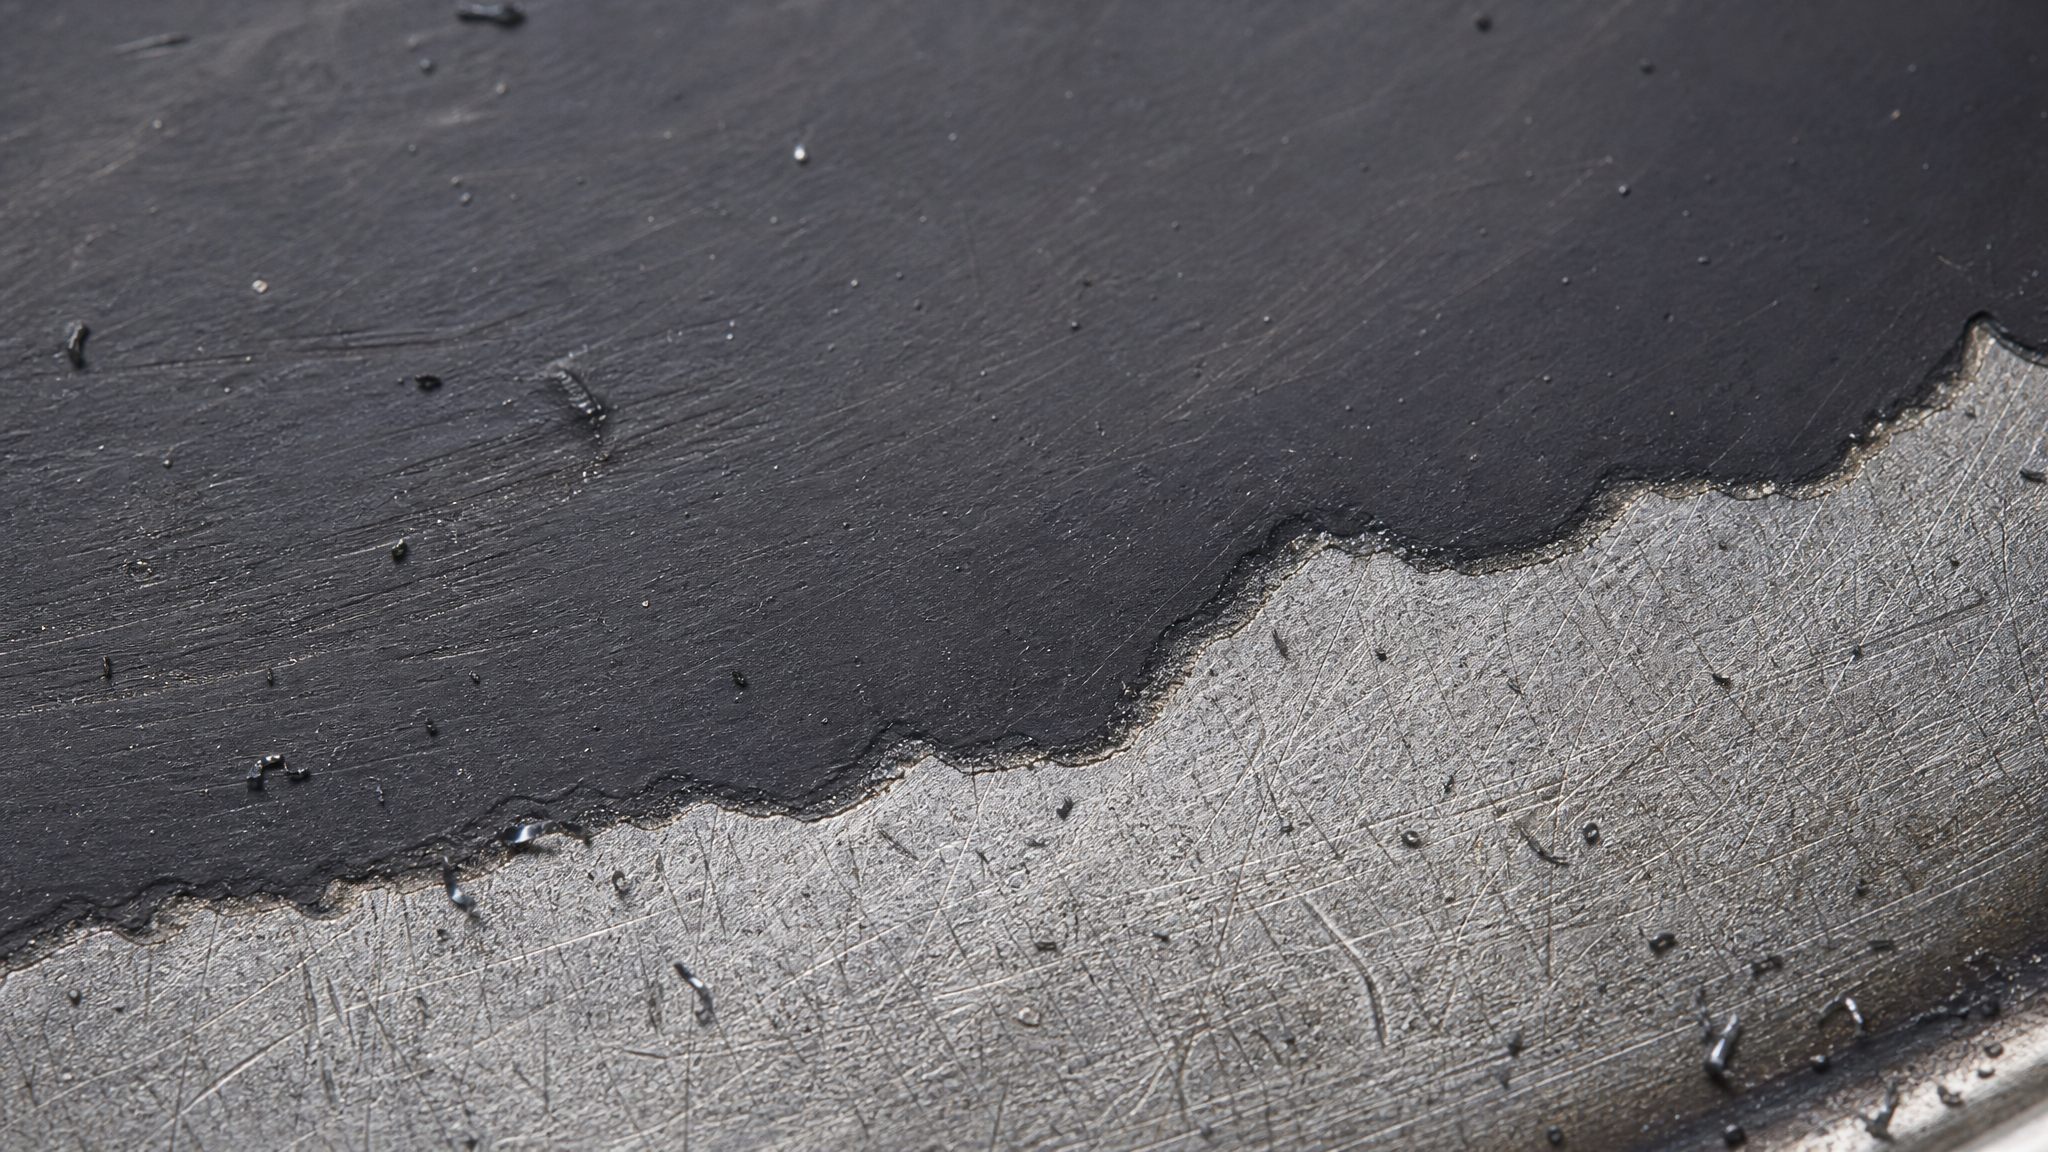
Существует три сценария: отрыв по границе металл–покрытие, отрыв внутри слоя покрытия и отрыв между двумя слоями (если это многослойное покрытие).
Отрыв по границе - это отпечаток подготовки поверхности. Если после отслоения на стали видна металлическая блестящая поверхность или светлая оксидная пленка, это свидетельствует о недостаточной адгезии в самый момент нанесения. Причины: остаточные жиры, влага, межоперационное окисление, перегрев, не дающий должного смачивания. Также сюда относят случаи, когда подложка была повреждена после нанесения покрытия: царапина, вмятина или трещина нарушили целостность адгезионной связи.
Отрыв внутри слоя покрытия - разлом материала самого покрытия. На сломе видны волокна, крошка, неоднородность окраски. Это указывает на проблемы в режиме отверждения: неправильная температура, недостаточное время полимеризации, механический стресс при сборке еще не полностью затвердевшего слоя. Влияние подготовки здесь минимально, проблема в самом процессе формирования пленки.
Отрыв между слоями многослойного покрытия - встречается, когда нанесено грунтовочное покрытие, потом основное. Причины: смешивание слоев, недостаточное время выдержки между слоями, отслабление адгезии промежуточного слоя из-за влаги или переокисления.
На практике системные браки (20, 50, 200 деталей из партии) указывают на ошибку в технологии - сбой в обезжириванию, неправильный режим нагрева печи, плохо отрегулированная система нанесения. Единичные дефекты - локальное загрязнение, механическое повреждение, неправильная обработка одной детали.
Подготовка поверхности под покрытия: пошаговый чеклист
Чтобы гарантировать адгезию на закаленных сталях, следуйте этой последовательности:
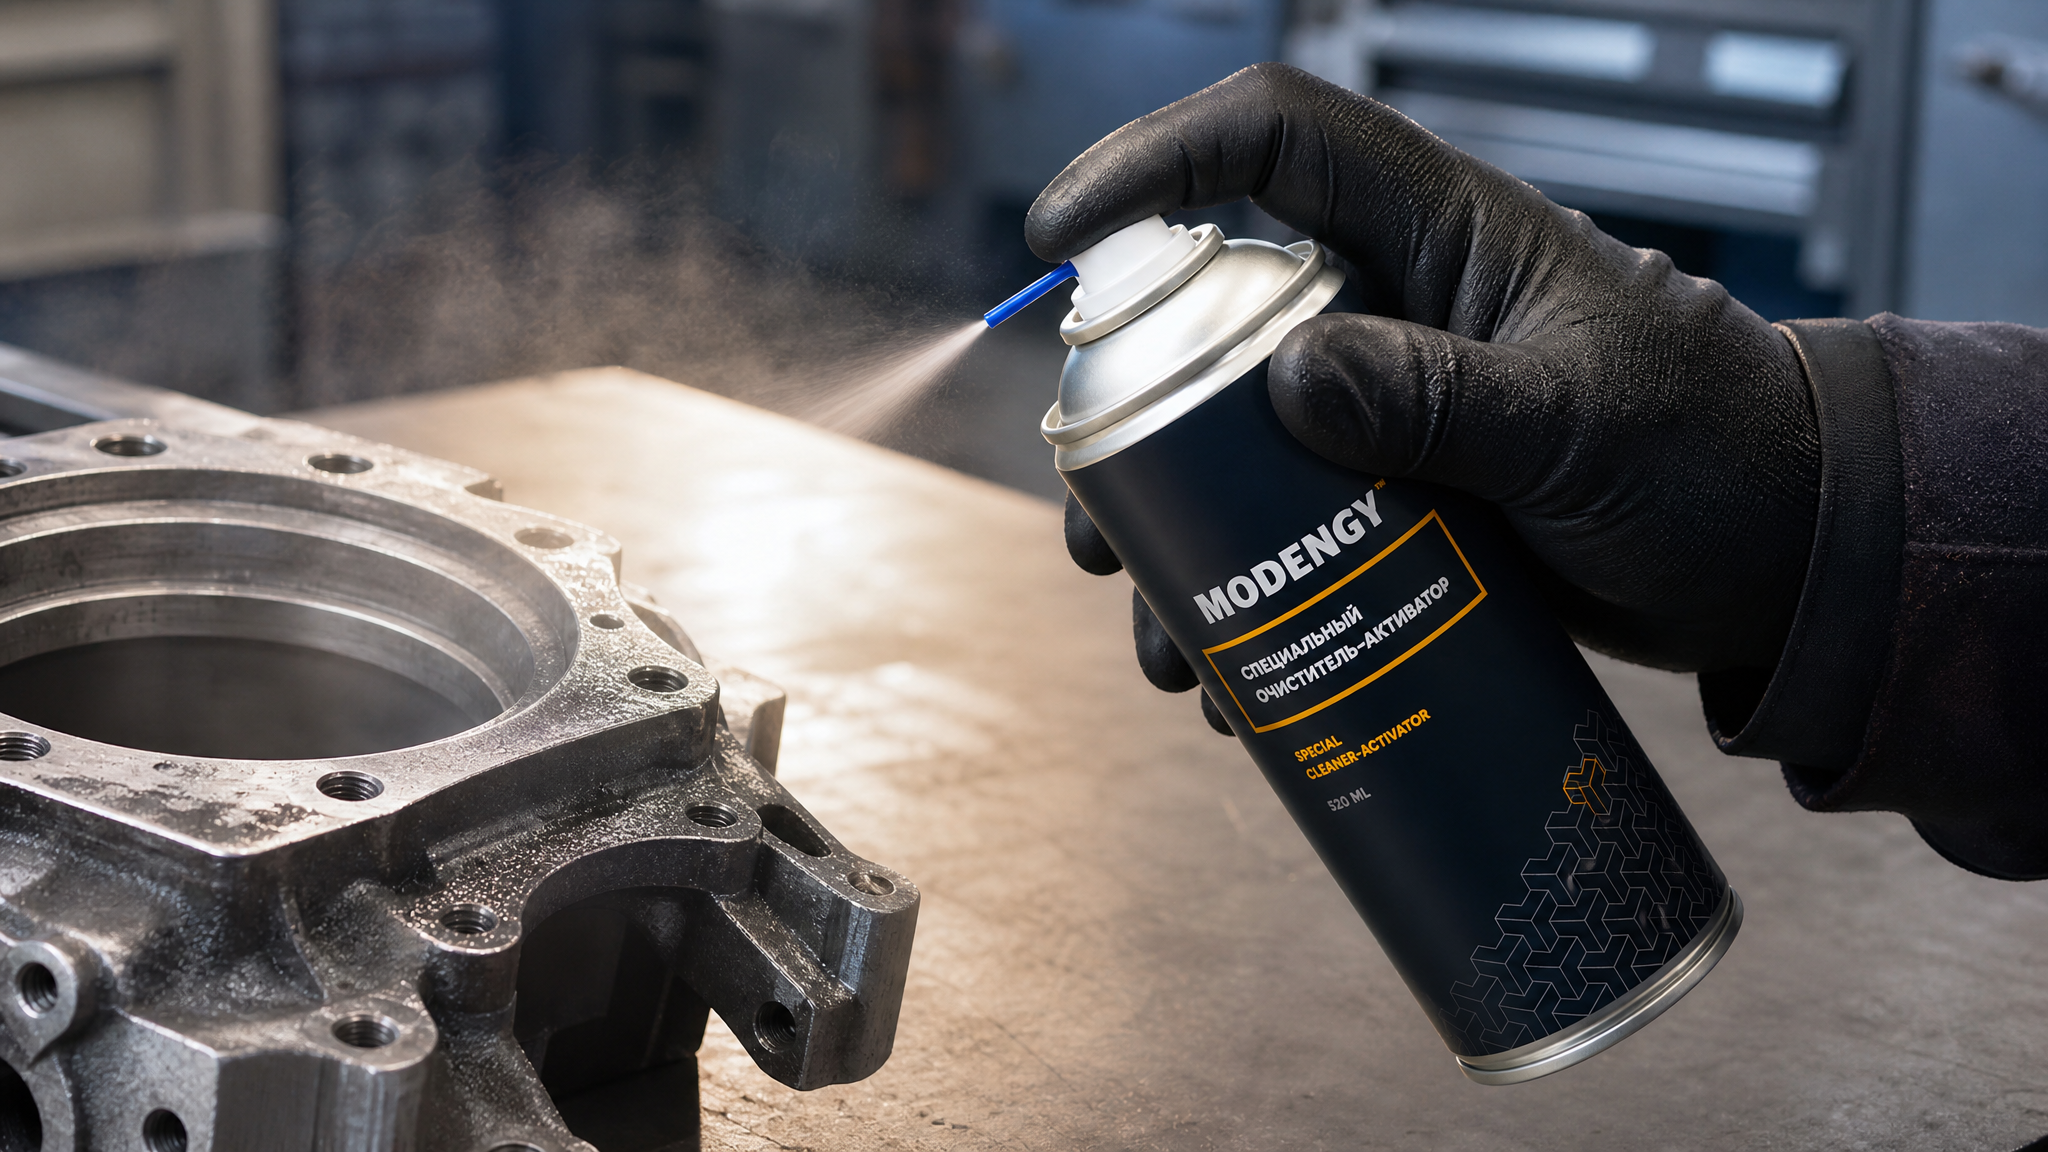
Визуальный осмотр и начальная очистка. Проверьте наличие крупных следов окалины, ржавчины, слоев высохшей смазки. Снимите видимые загрязнения сухой щеткой или сухой тканью - это предварительный шаг, не замена химической обработке.
Удаление окалины. Если на детали присутствует окалина (темный слой после закалки), удалите ее микропескоструйной обработкой, дробеструйкой или травлением в кислотном растворе. Избегайте механического абразива (наждачная бумага, диск), который может раздавить поверхностный слой.
Обезжиривание. Погружение в щелочной раствор при температуре 50–70 °C на 20–30 минут. Убедитесь, что раствор свежий и активный. После обезжиривания сразу перейдите к промывке.
Промывка. Погружение в чистую воду (минимум два раза в разной воде или в проточной воде). Цель - удалить все остатки щелочи и растворенные жиры.
Сушка. Первый этап - воздушная сушка или центрифугирование. Второй этап (для ответственных деталей) - термическая сушка в духовке при 80–100 °C в течение 15–30 минут, или предварительный подогрев непосредственно перед нанесением.
Контроль влажности и времени ожидания. После сушки оставшееся время ожидания нанесения держите детали в сухой среде (в сухом помещении, в герметичном контейнере с осушителем). Сократите промежуток между подготовкой и нанесением до минимума - в идеале не более 2–4 часов.
Финишная активация. Непосредственно перед нанесением твердосмазочного покрытия (в последние 10–15 минут) можно провести финишную очистку и активацию поверхности. Для финишной очистки и активации поверхности перед нанесением твердосмазочного покрытия рекомендуется использовать очиститель-активатор MODENGY, который удаляет последние следы загрязнений и подготавливает поверхность к максимальной адгезии.
Параметры нанесения и режима отверждения как факторы адгезии
Подготовка поверхности создает условие, но покрытие должно правильно «привиться» к этой подготовленной поверхности.
Параметры нанесения и отверждения - второй критический слой технологии.
При нанесении распылением или окунанием важна температура деталей и окружающей среды. Если деталь холоднее, чем рекомендуется (обычно 18–25 °C, но для ответственных работ может быть выше), материал покрытия не будет хорошо смачивать поверхность. Вязкость материала также должна быть в допустимом диапазоне: слишком вязкое покрытие плохо растекается, слишком жидкое - стекает с вертикальных поверхностей. Оба сценария дают локальные зоны плохой адгезии.
Время выдержки перед полимеризацией или отверждением - это время, которое материал должен провести в контакте с поверхностью до включения нагрева или УФ-лампы. За это время происходит физическая адсорбция (прилипание молекул) и начало химического взаимодействия. Если начать отверждение слишком рано, адгезионная связь не сформируется в полной мере. Если ждать слишком долго, материал может окисляться или частично полимеризоваться в неоптимальном состоянии.
Режим отверждения (температура, время, атмосфера) определяет скорость образования макромолекулярных сетей в покрытии. Если режим неправильный, покрытие может остаться пластичным, хрупким или неполностью затвердеть. Все это делает его уязвимым к механическим воздействиям и вибрации, которые разрывают адгезионную связь.
Часто задаваемые вопросы
Чем опасна невидимая влага на поверхности перед нанесением покрытия?
Влага создает тонкий слой жидкости между металлом и покрытием. Этот слой генерирует так называемое расклинивающее давление, то есть микроскопические силы, которые буквально раздвигают покрытие и подложку. При нагреве или вибрации давление может привести к отслаиванию покрытия даже спустя недели или месяцы после нанесения. Решение: тщательная сушка и предварительный подогрев до 60–100 °C непосредственно перед нанесением.
Почему одного обезжиривания недостаточно для подготовки закаленной стали?
После закалки на поверхности остаются не только жиры, но и окалина, рыхлые оксидные пленки и перекристаллизованный слой металла с дефектами. Обезжиривание удаляет только жиры. Окалину нужно удалять механически или травлением, оксидные пленки нужно контролировать, а внутренние напряжения требуют правильного отпуска или выдержки. Комплексная подготовка включает все эти операции последовательно.
Как отличить отслоение по границе от отслоения внутри покрытия?
При отслоении по границе на открытом металле вы видите гладкую блестящую или слегка окисленную поверхность. При отслоении внутри покрытия вы видите разлом, крошку, волокна материала. Первый случай указывает на проблему подготовки, второй - на ошибку в режиме отверждения или механическом стрессе. Это поможет правильно скорректировать процесс.
Что такое межоперационное окисление и как его избежать?
После очистки закаленная сталь быстро реагирует с кислородом воздуха и влагой, образуя новую оксидную пленку. Это происходит за несколько часов хранения. Пленка тонкая, но адгезионные силы работают на нанометровом масштабе, поэтому даже такая пленка критична. Избежать: сокращайте промежуток между очисткой и нанесением (максимум 2–4 часа), храните детали в сухой среде, по возможности нанесите покрытие в день очистки.
Может ли вибрация или ударные нагрузки во время эксплуатации разорвать адгезию, если подготовка была правильной?
Если подготовка была правильной, но адгезия разорвалась при работе, причины могут быть в недостаточной толщине покрытия, неправильном режиме отверждения, остаточных напряжениях в закаленной стали или в том, что нагрузки просто превышают расчетные. В этих случаях нужно проверить режим полимеризации и рассчитать толщину покрытия для данных нагрузок. Правильная подготовка - необходимое, но не достаточное условие долговечности.
Заключение
Плохая адгезия твердосмазочных покрытий на закаленных сталях редко возникает из-за качества самого материала. Виновата, в абсолютном большинстве случаев, неправильная или неполная подготовка поверхности. Жировые загрязнения, остаточная влага, межоперационное окисление, окалина и оксидные пленки толщиной в десятки нанометров разрушают адгезию намного эффективнее, чем любые недостатки покрытия.
Начните с диагностики: определите, по какой границе произошло отслоение (металл–покрытие или внутри слоя), и проанализируйте условия хранения и обработки партии. Если брак массовый, проверьте технологию обезжиривания, температуру сушки и время ожидания между очисткой и нанесением. Если дефекты единичные, ищите локальные загрязнения и механические повреждения. Внедрите чеклист подготовки: удаление окалины → обезжиривание → промывка → сушка → активация. В качестве альтернативного решения проблемы плохой адгезии и выкрашивания покрытий на закаленных сталях можно рассмотреть применение антифрикционных твердосмазочных покрытий MODENGY, которые обладают высокой адгезией и долговечностью при правильной подготовке поверхности. Следование этой логике гарантирует, что вы разберетесь с корневой причиной, а не будете искать панацею в более дорогих материалах.