Анаэробный формирователь прокладок - это однокомпонентный жидкий герметик, предназначенный для герметизации фланцевых соединений путем заполнения зазора между металлическими поверхностями. Однако большинство инженеров и закупщиков сталкиваются с проблемой: стандартные составы рассчитаны на близко подогнанные фланцы, а реальные соединения часто имеют зазоры, превышающие возможности типичного герметика. Ключевой вывод прост: анаэробный формирователь прокладок эффективен только при зазорах до 0,25 мм; превышение этого предела требует либо другого класса продукта, либо пересмотра подготовки поверхности и технологии нанесения.
Эта статья поможет вам разобраться, когда анаэробный герметик действительно подходит для больших щелей, на какие параметры смотреть при выборе, и как правильно подготовить и нанести состав, чтобы герметизация фланцев дала долгосрочный результат.
Что означает большой зазор в контексте анаэробных герметиков
Для анаэробного герметика термин «большой зазор» требует уточнения.
Согласно техдокументации производителей, типичный фланцевый герметик работает на зазорах в диапазоне 0,1–0,25 мм. Выше этого значения состав начинает терять эффективность: молекулам активного компонента не хватает контакта с металлической поверхностью, и полимеризация замедляется или не происходит вовсе.
Опубликованные ограничения четкие: если производитель указывает максимум 0,25 мм, а ваш зазор достигает 0,30 мм и выше, то стандартный анаэробный формирователь прокладок здесь недостаточен. Однако практика показывает, что мнимо большой зазор часто является следствием неправильной подготовки поверхности, а не конструктивной необходимостью. Заусенцы, остатки старой прокладки, масло и коррозия создают иллюзию больших щелей; удаление всех этих помех нередко приводит к тому, что реальный зазор оказывается в допустимом диапазоне.
Когда анаэробный герметик применим, а когда требуется альтернатива
Анаэробный герметик оправдан, если зазор не превышает 0,25 мм по всей площади соприкосновения.
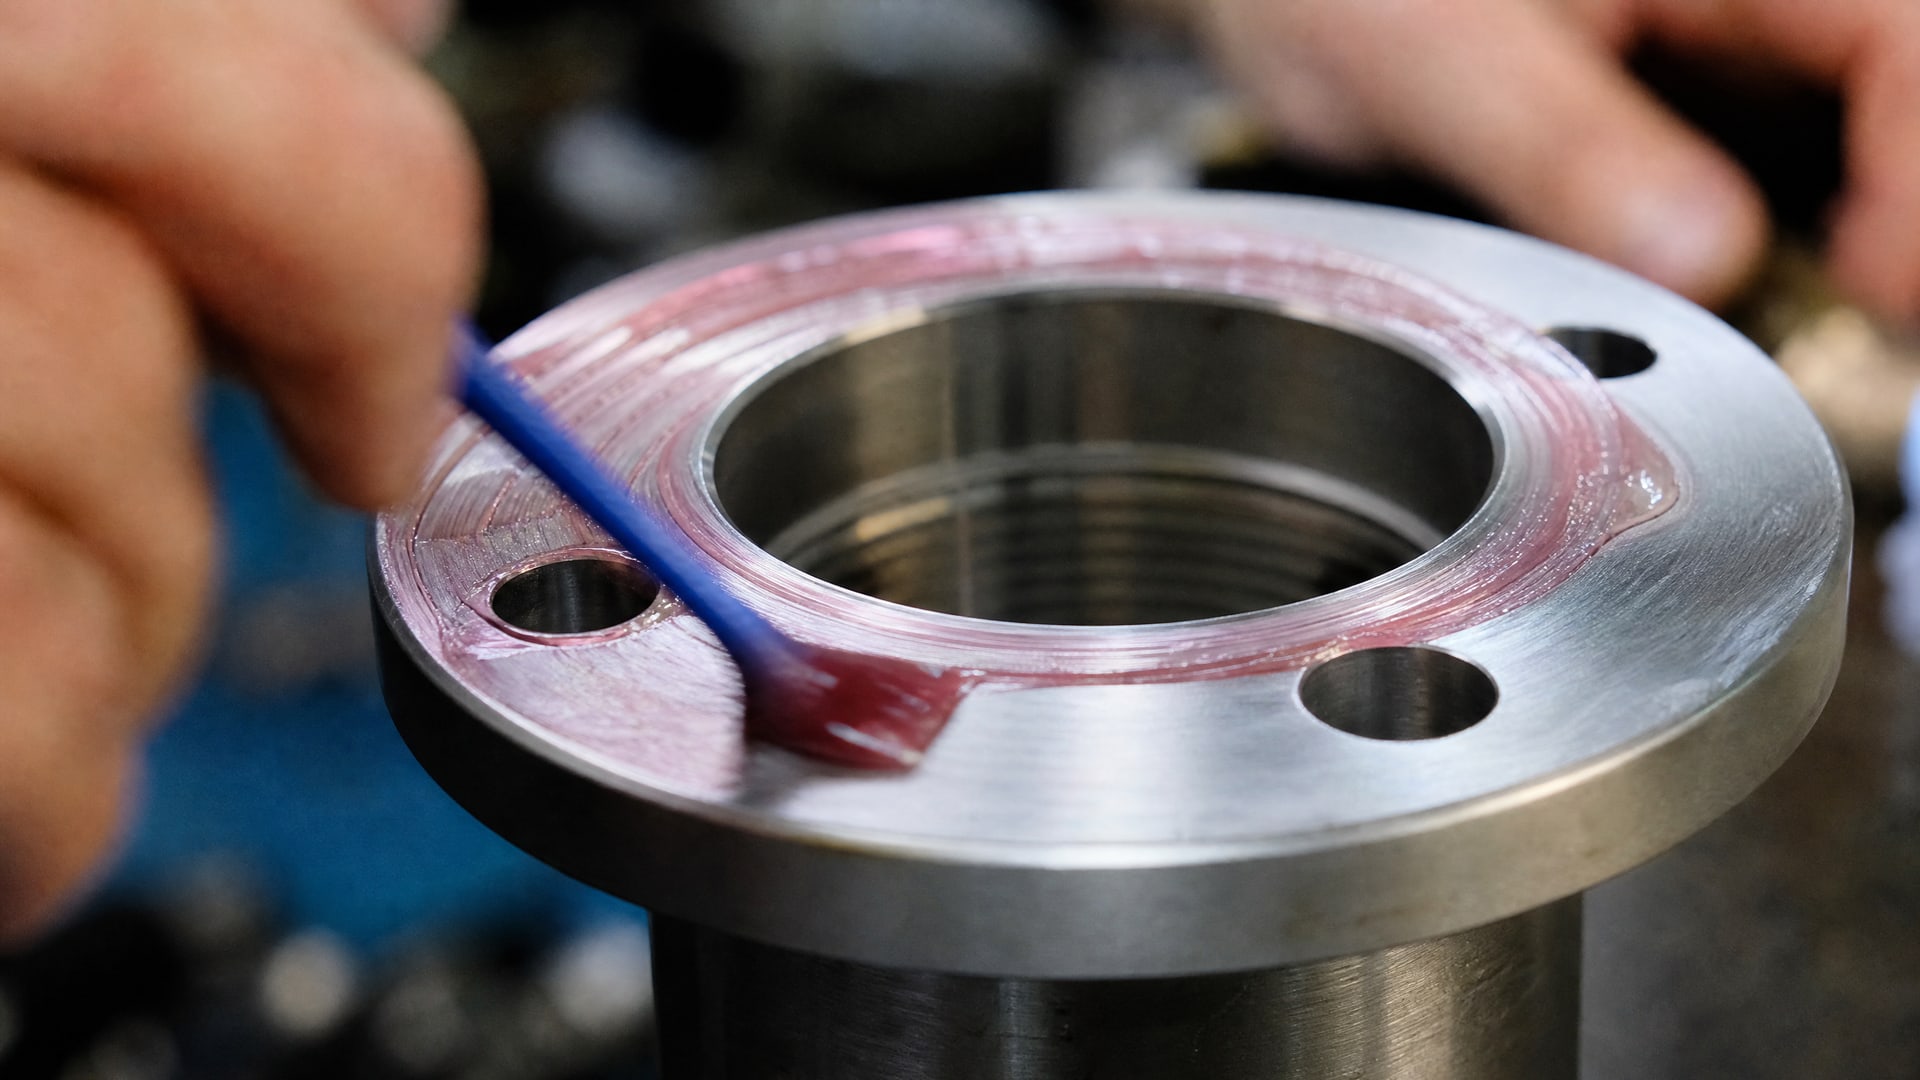
Это условие верно для большинства промышленных фланцевых соединений: стандартных отливок, штампованных и обработанных деталей, болтовых соединений в машиностроении и гидравлических узлах. Герметик наносят тонкой пленкой, она полимеризуется в отсутствие кислорода и образует твердое уплотнение, способное выдержать давление, вибрацию и температурные колебания.
Если же реальный зазор стабильно выше 0,30 мм, необходимо рассмотреть альтернативы: специальные анаэробные составы с расширенным диапазоном заполнения (некоторые из них обеспечивают gap filling до 0,50 мм, но только по отдельным ТДС), полиуретановые или силиконовые герметики, либо изменение конструкции фланца (например, шлифовка рабочих поверхностей или установка регулировочных прокладок). В одной из техкарт по анаэробным герметикам указано, что зазоры порядка 15–20 сотых дюйма (0,38–0,51 мм) могут быть обработаны специальными составами, но это исключение, а не норма.
Подготовка поверхности: главное перед выбором герметика
Многие закупщики упускают из виду простой факт: качество герметизации на 70 % зависит от подготовки фланцевых поверхностей, а не от характеристик самого герметика.
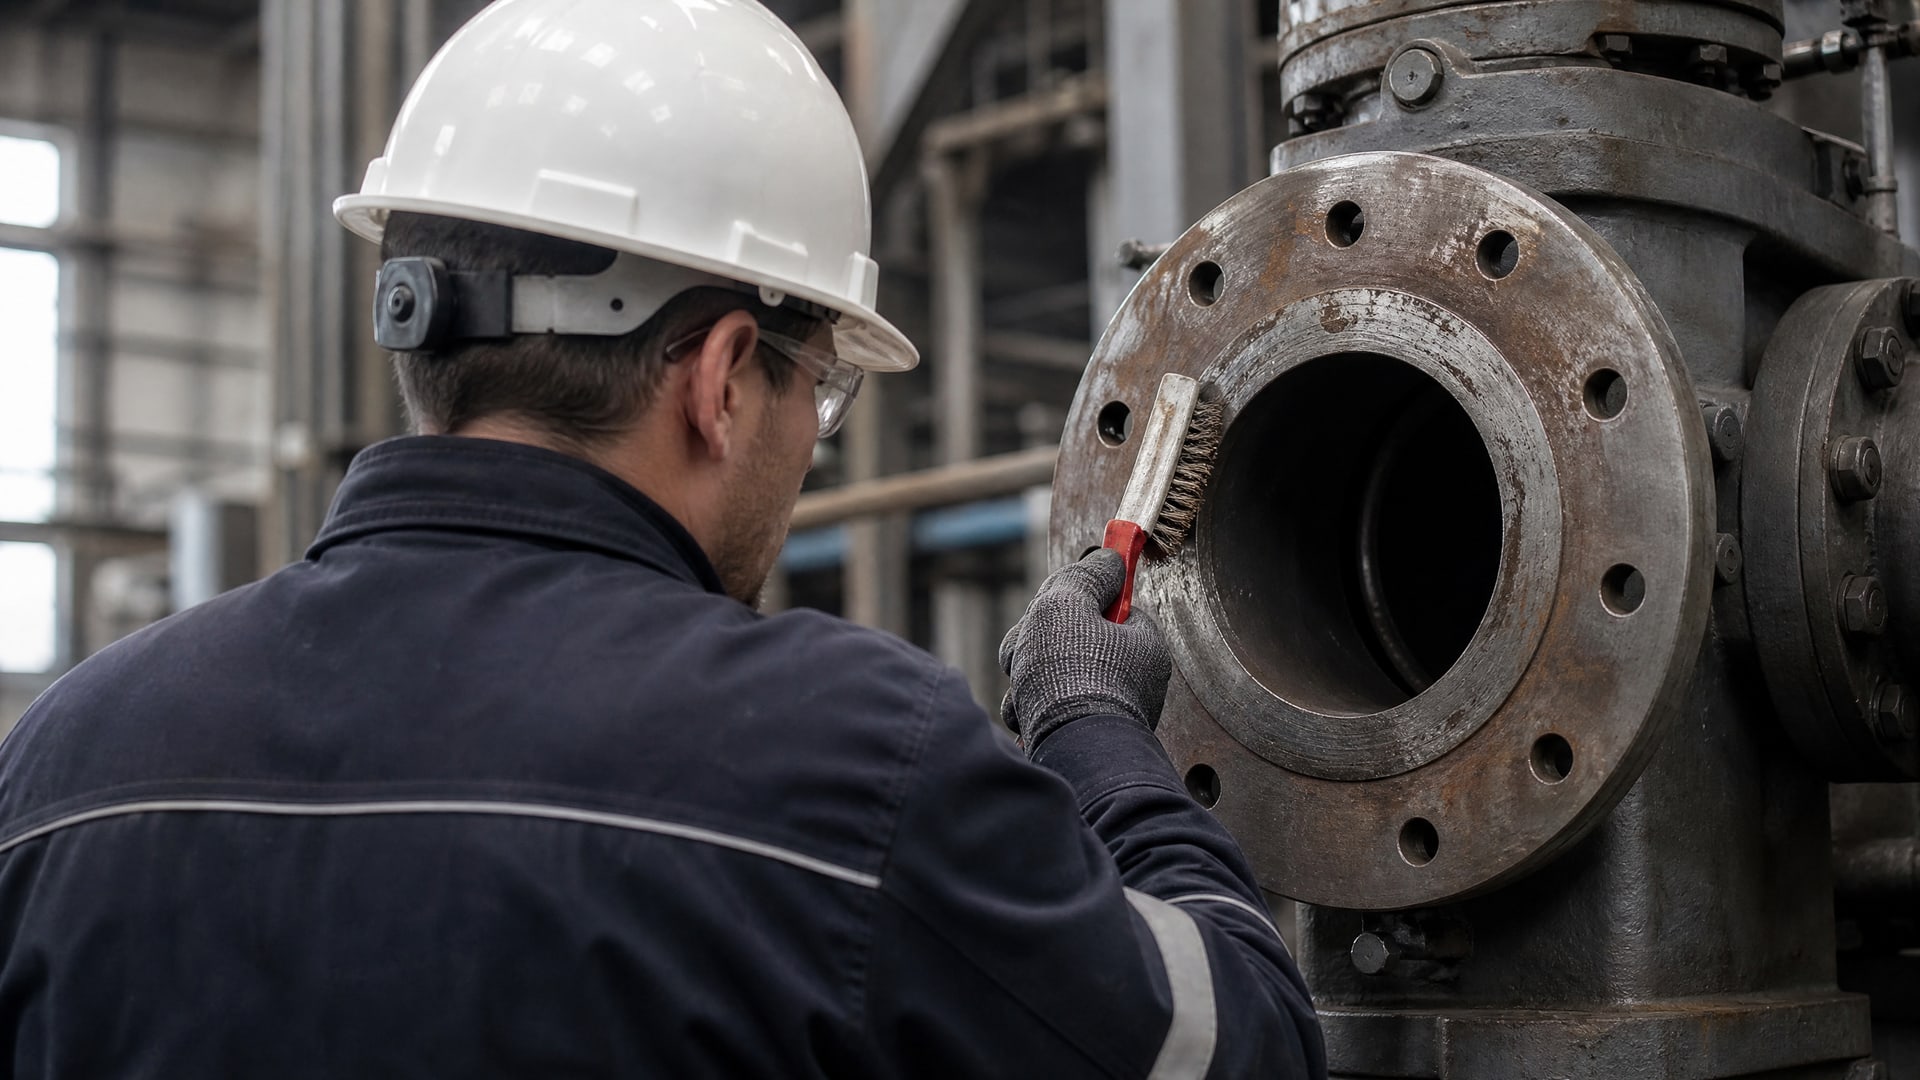
Если вы не удалите масло, грязь, остатки старой прокладки и ржавчину, анаэробный герметик не сцепится должным образом, и зазор останется неуплотненным.
Технология подготовки включает:
удаление остатков старой прокладки и герметика (скребок, абразивная щетка или слабый растворитель);
обезжиривание ацетоном, спиртом или промышленным обезжиривателем;
удаление заусенцев и неровностей наждачной бумагой или надфилем;
очистка от пыли сухой щеткой или сжатым воздухом;
удаление коррозии и окисла на поверхности (на пассивных сплавах - особенно важно).
Остатки масла и старой прокладки создают эффект «shimming» - они как бы вкладываются между фланцами и увеличивают реальный зазор. После качественной чистки этот зазор часто уменьшается в 1,5–2 раза, и теперь уже стандартный анаэробный герметик справляется без проблем.
Критерии выбора анаэробного герметика для больших щелей
При выборе герметика сосредоточьтесь на трех параметрах из технической документации.
Максимальный зазор (gap fill). Это цифра, которая должна быть не менее чем на 0,05 мм выше вашего реального зазора. Если в ТДС указано 0,25 мм, а ваш зазор 0,26 мм, берите другой состав. Если же реальный зазор после очистки оказался 0,20 мм, то герметик с gap fill 0,25 мм уже подходит.
Тип полимеризации и скорость отверждения. Анаэробные герметики полимеризуются только между металлом и в отсутствие кислорода. На пассивных металлах (нержавеющая сталь, алюминий) или при низкой температуре процесс замедляется. Если вам нужна быстрая полимеризация, в ТДС проверьте, допускается ли применение активатора; некоторые производители его рекомендуют, другие запрещают.
Рабочие условия. Учтите диапазон температур эксплуатации (герметик должен выдерживать как минимум 20 °C выше максимальной рабочей температуры), стойкость к маслам и рабочим жидкостям, давление в узле. Для гидравлики или высокотемпературных систем состав должен иметь соответствующие допуски.
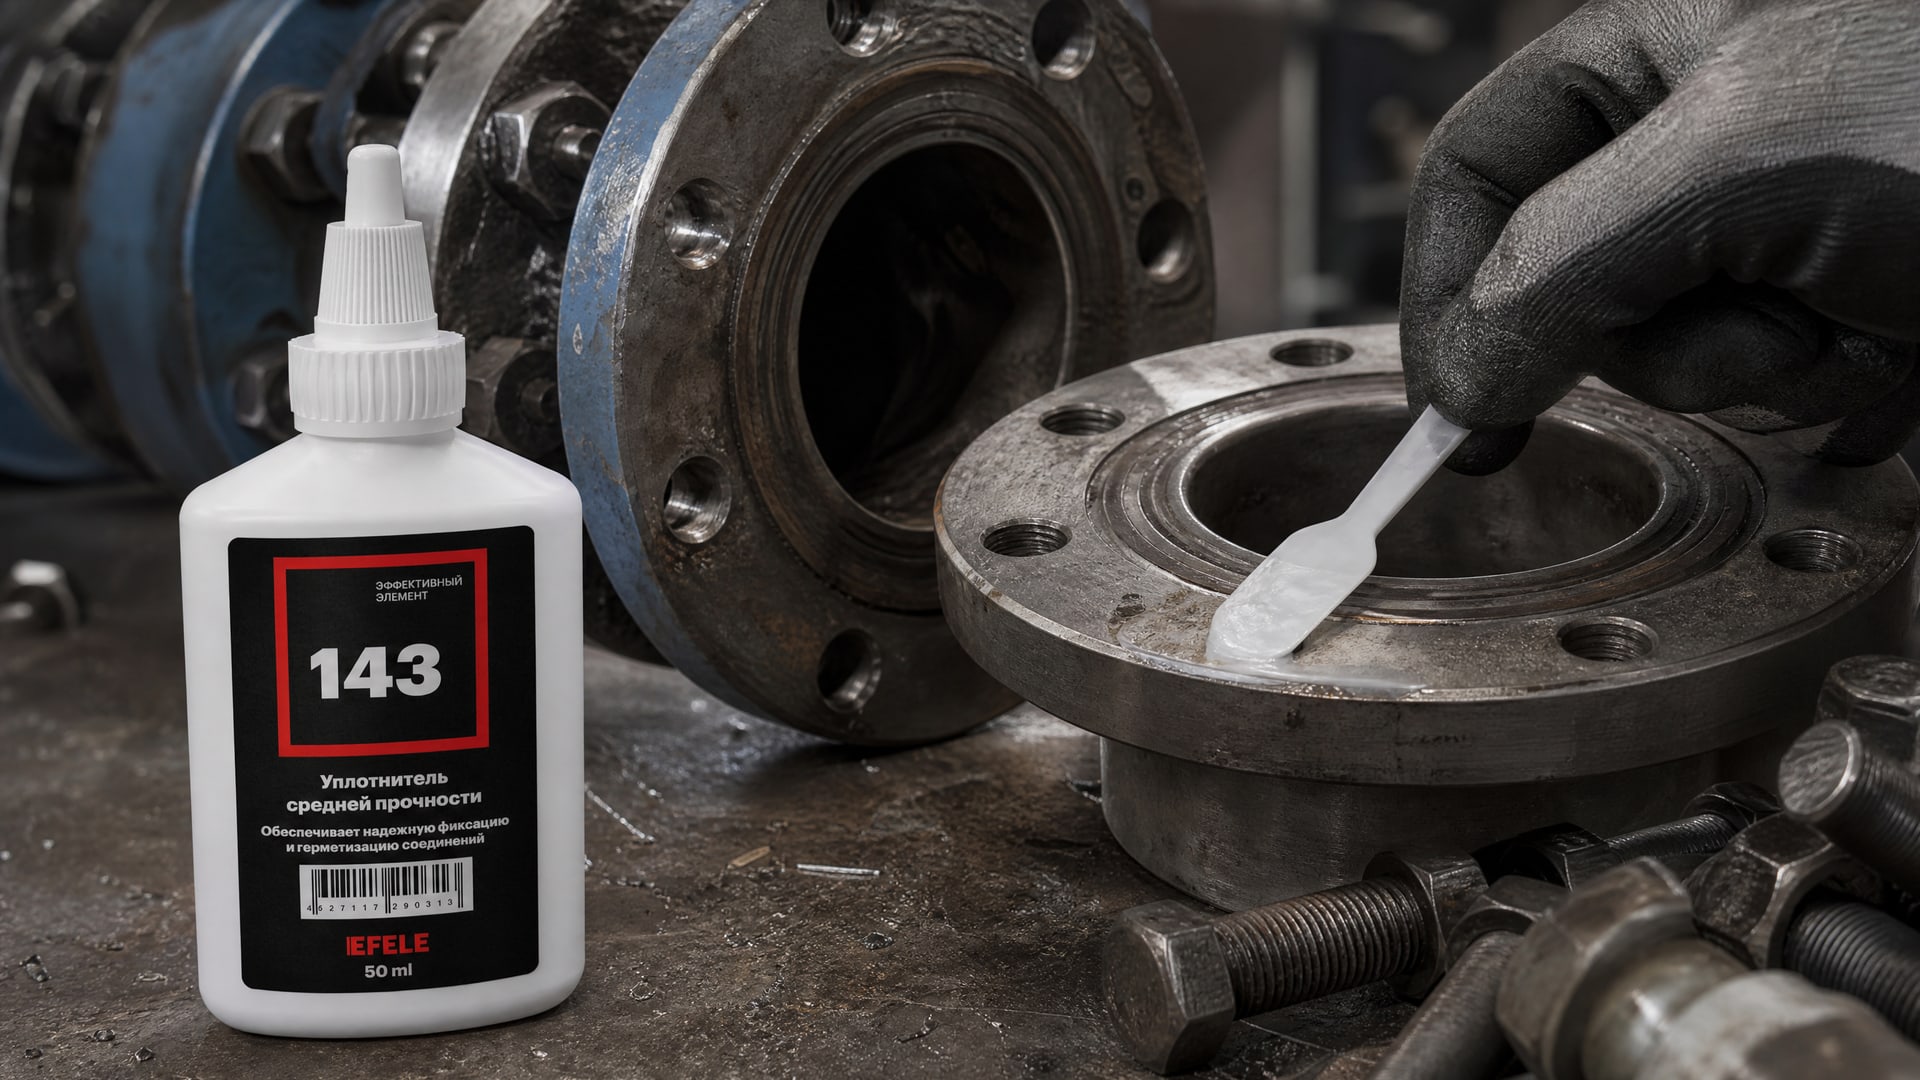
Для герметизации фланцев с большим зазором, где требуется надежное уплотнение в условиях пульсирующей нагрузки или фреттинга, оптимально подходит анаэробный герметик с максимальным gap fill в диапазоне 0,30–0,50 мм и допуском на применение в агрессивных средах. EFELE 143 обеспечивает именно такой баланс: высокую термостойкость, адгезию к загрязненным поверхностям и способность заполнять зазоры до 0,40 мм, что актуально для неидеальных условий промышленного производства.
Технология нанесения и сборки
Способ нанесения герметика зависит от размера фланца и доступа к рабочим поверхностям.
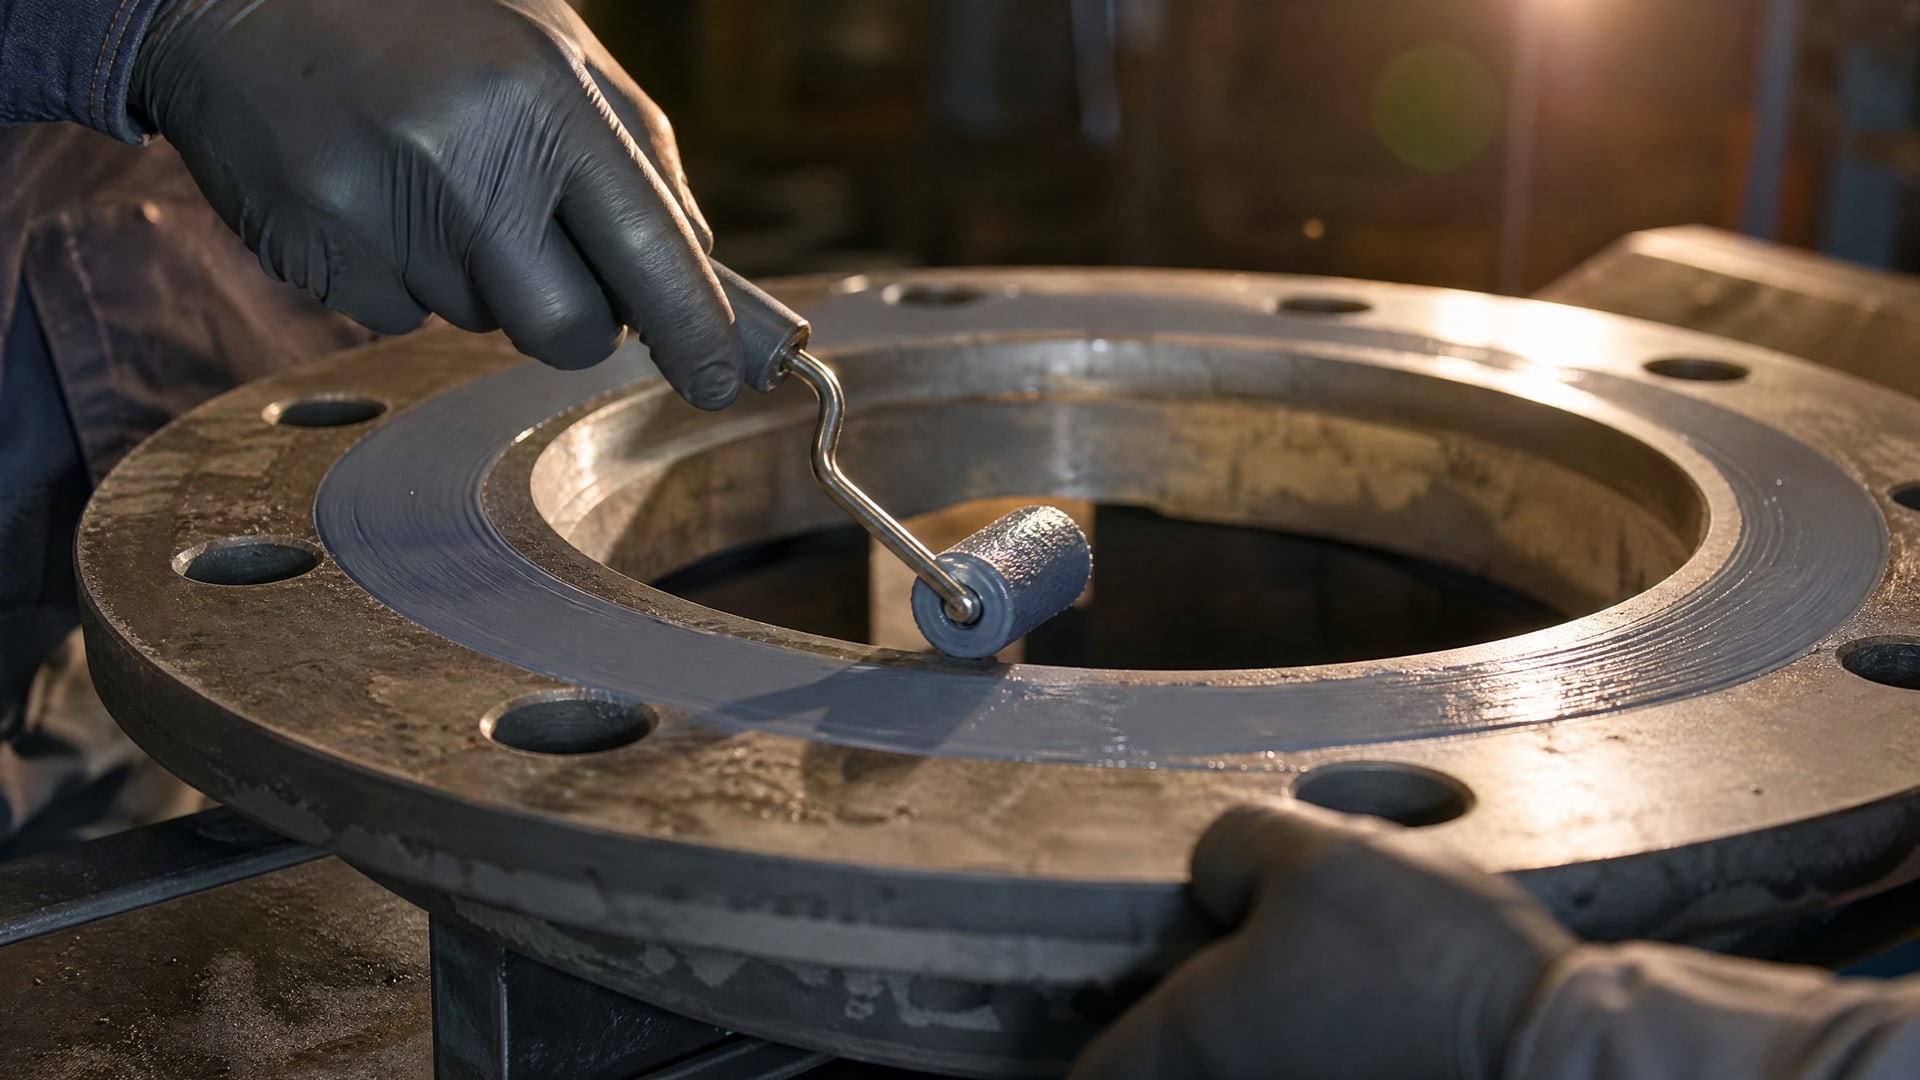
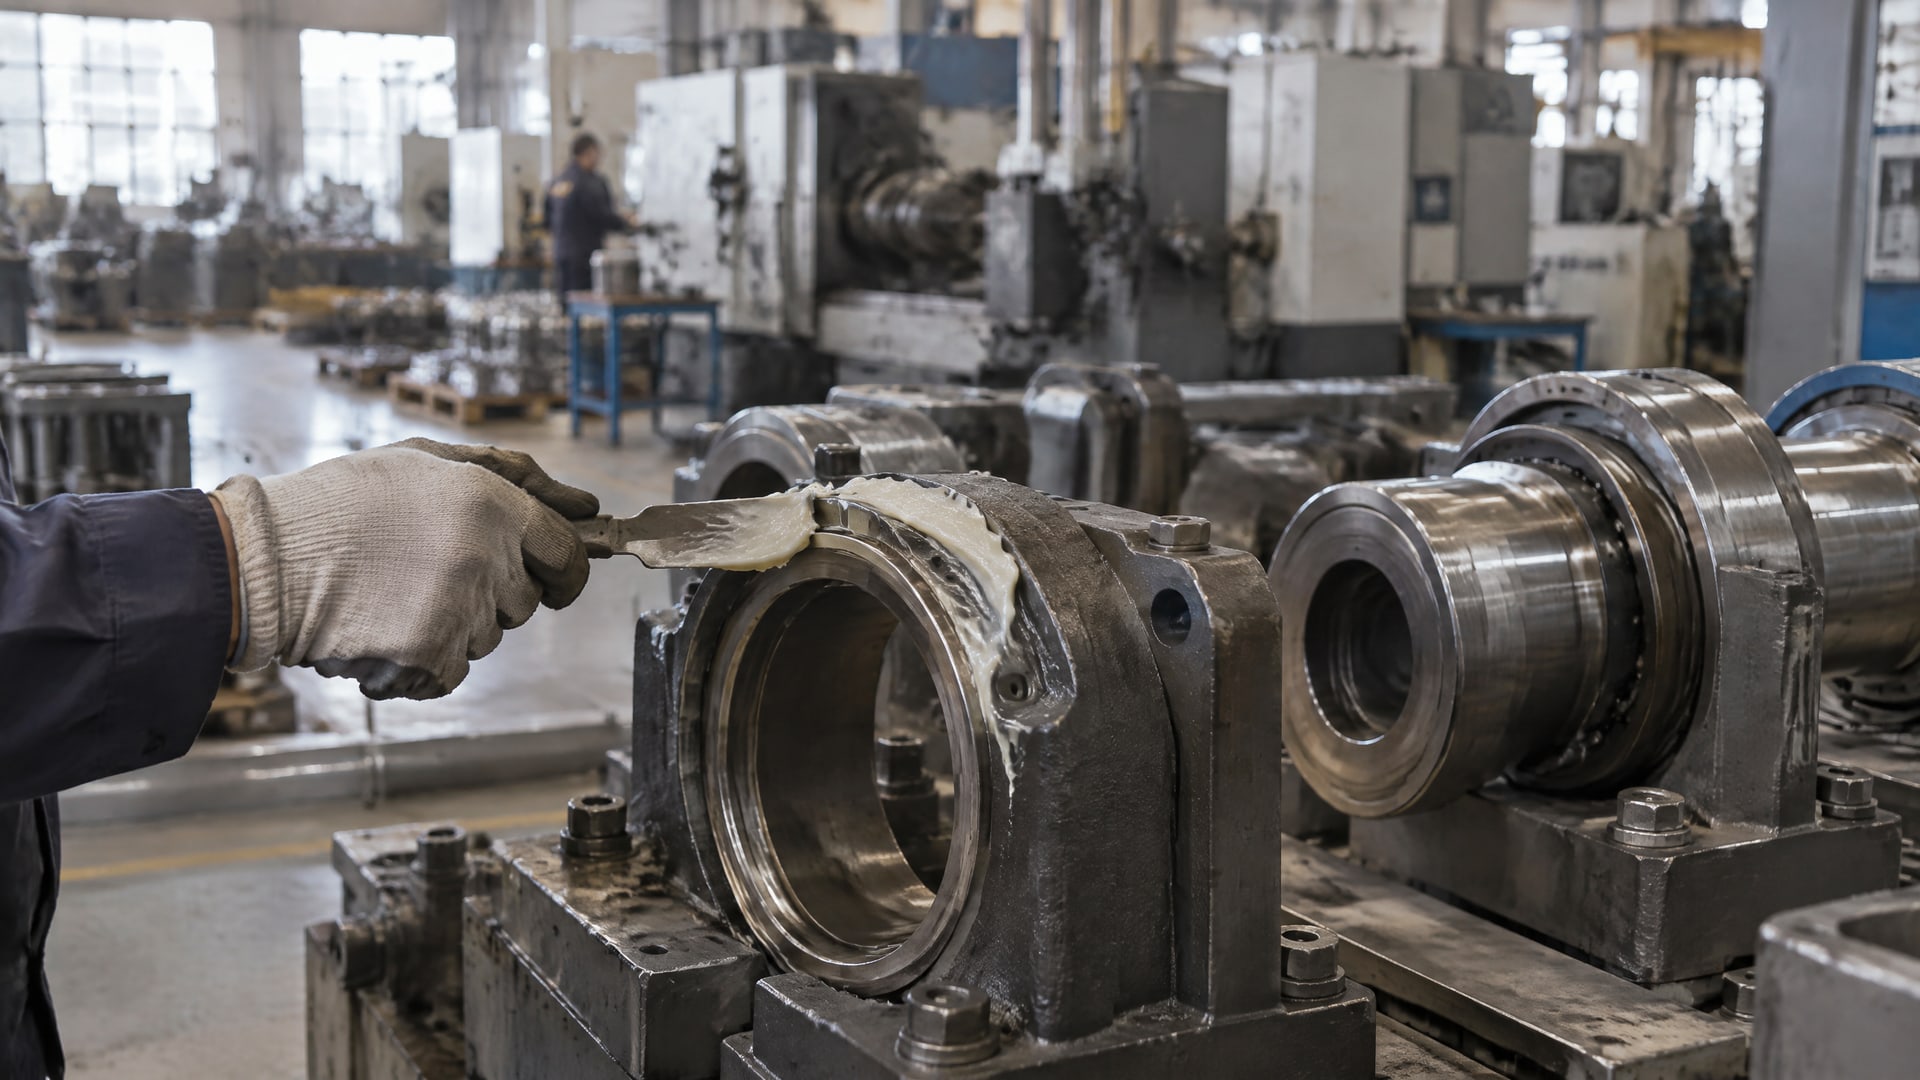
На малых фланцах герметик наносят валиком непрерывным кольцом по периметру, избегая отверстий под болты; на больших поверхностях допустимо применение роликового аппликатора. Ключевое правило: если зазор более 0,125 мм, наносите герметик на обе стороны фланца, а не только на одну, это обеспечивает полное заполнение и равномерность слоя.
После нанесения фланцы необходимо стягивать болтами как можно быстрее - в течение 10–15 минут, пока герметик еще текуч. Если температура ниже 15–18 °C или металл пассивен (нержавейка, медь), и ТДС допускает, нанесите активатор тонким слоем на одну из фланцевых поверхностей перед герметиком; это ускорит полимеризацию и исключит просушки.
Излишки герметика, которые выступили наружу, можно удалить сухой тряпкой или щеткой (на воздухе герметик не затвердевает, поэтому снаружи он останется мягким). Полное отверждение между фланцами происходит за 4–24 часа в зависимости от состава и условий; возврат узла в работу возможен уже через 1 час для некоторых формулировок, но лучше выждать 4–6 часов для надежности.
Типичные ошибки при применении анаэробного герметика на больших зазорах
Ошибка первая - надежда на то, что толстый слой герметика «просто засохнет» как силиконовая прокладка.
Анаэробный герметик отверждается только в условиях контакта с металлом и в отсутствие кислорода; толстый слой в центре зазора, лишенный этих условий, так и останется мягким.
Ошибка вторая - использование герметика без учета его максимального зазора из ТДС. Иногда инженеры примеряют состав, рассчитанный на 0,20 мм, к фланцам с зазором 0,35 мм и удивляются неудаче. Нужно либо менять подготовку поверхности, либо выбирать другой герметик.
Ошибка третья - плохая подготовка поверхности. Если вы нанесли герметик на грязный фланец с масляной пленкой, адгезия будет слабой, и герметик может отслоиться во время эксплуатации.
Ошибка четвертая - нанесение герметика только на одну сторону при зазоре более 0,125 мм. Вторая сторона останется не покрытой, и полимеризация произойдет неравномерно.
Ошибка пятая - спешка со сборкой при низкой температуре. Если на улице или в неотапливаемом цехе минус, а герметик не имеет активатора, полимеризация может идти часами. Берите активатор (если ТДС позволяет) или работайте в теплом помещении.
Часто задаваемые вопросы
Какой максимальный зазор может заполнить анаэробный герметик?
Стандартные фланцевые анаэробные герметики работают на зазорах до 0,25 мм. Некоторые специальные составы обеспечивают gap filling до 0,50 мм, но это исключение. Перед покупкой всегда проверяйте ТДС: там указан точный максимальный зазор. Если ваш реальный зазор больше заявленного предела, герметик может не отвердеть должным образом.
Что делать, если фланцы не подгонены идеально?
Сначала проведите качественную подготовку: удалите масло, старую прокладку, заусенцы и грязь. Часто это снижает реальный зазор до допустимого диапазона. Если после очистки зазор остается большим, рассмотрите специальные высокозазорные анаэробные составы, полиуретановые герметики или конструктивные решения (шлифовка фланцев, регулировочные прокладки).
Можно ли применять герметик при низкой температуре?
Можно, но нужна осторожность. Полимеризация анаэробного герметика на пассивных металлах или при температуре ниже 15 °C замедляется. Если ТДС позволяет, используйте активатор. Если активатор не разрешен, работайте в теплом помещении или увеличьте время полимеризации перед введением узла в работу.
Нужно ли наносить герметик на обе стороны фланца?
Если зазор не превышает 0,10 мм, можно обойтись нанесением на одну сторону. При зазоре 0,10–0,25 мм рекомендуется наносить на обе стороны, чтобы обеспечить полное заполнение и равномерное отверждение.
Сколько времени нужно ждать перед вводом узла в работу?
Первичное отверждение происходит за 1–4 часа; полное отверждение - за 4–24 часа. Конкретные сроки зависят от состава, толщины слоя и температуры. Лучше выждать 4–6 часов для гарантии, особенно если давление в узле высокое.
Заключение
Выбор анаэробного формирователя прокладок для фланцев с большим зазором - это не столько поиск «волшебного» герметика, сколько честный анализ вашей задачи. Стандартные составы рассчитаны на зазоры до 0,25 мм, и это ограничение обусловлено физикой: полимеризация возможна только при тесном контакте молекул герметика с металлической поверхностью. Если ваш зазор больше, в первую очередь пересмотрите подготовку поверхности - часто она решает проблему.
При выборе конкретного герметика опирайтесь на три критерия: максимальный gap fill из ТДС (должен быть на 0,05 мм выше вашего реального зазора), рабочие условия узла (температура, давление, среда) и возможность ускорения полимеризации при необходимости (активатор). Правильное нанесение на обе стороны фланца, быстрое стягивание болтов и выжидание времени полимеризации - залог долгосрочного и надежного уплотнения.