Пищевое производство требует безкомпромиссного подхода к смазочным материалам. Когда оборудование находится в зоне постоянной мойки, стандартный пищевой допуск NSF H1 - это только начало выбора. Главная проблема, с которой сталкиваются инженеры и закупщики, в том, что просто H1-статус не гарантирует устойчивость к водяным струям высокого давления, щелочным растворам и температурным скачкам во время CIP-обработки. Статья разберет, какие характеристики действительно важны для узлов, работающих под постоянным воздействием мойки и дезинфекции.
Эта информация полезна техническим специалистам, инженерам и закупщикам, которые выбирают смазку для линий фасовки, упаковочного оборудования, моечных машин и конвейеров. Вы узнаете, как отличить по техдокументации смазку, которая вынесет прямую струю, от той, что потребует переоборудования узла защиты.
Различие между NSF H1 и водостойкостью: что означает пищевой допуск
NSF H1 - это лишь пищевой допуск, который означает, что смазка может находиться в зоне случайного контакта с пищевым продуктом, и загрязнение не превысит 10 ppm (10 мг/кг).
Это не свойство, а статус, подтверждающий соответствие FDA 21 CFR 178.3570 для компонентов, допустимых при incidental food contact.
На практике инженеры часто путают два совершенно разных вопроса: может ли смазка попасть в продукт, и останется ли она на месте при мойке. H1 отвечает только на первый. Оборудование, работающее под прямой струей мойки, находится в условиях, совершенно отличных от зоны случайного попадания: здесь температура достигает 60–80°C, давление -80–100 bar, и смазка испытывает многократное воздействие воды, щелочных растворов и санитайзеров. В таких условиях обычная пищевая смазка вымывается за несколько мойничных циклов.
Нужно разделять три типа зон: - Зоны прямого контакта с пищей (требуется H1) - Зоны рядом с пищей, защищенные конструкцией (H1, но не обязателен) - Зоны высокой влажности и мойки (H1 - обязателен, но недостаточен; нужна дополнительная водостойкость)
На третий тип большинство ошибочно подбирают обычную H1-смазку, забывая, что нужна еще и washdown-resistancy. Результат: частые переоборудования узлов, повышенный расход, остановки оборудования из-за фреттинга и коррозии.
Водостойкость и water washout: как проверить в техдокументации
Водостойкость пищевой смазки проверяют в лабораторных условиях по ASTM D1264 - методу, который имитирует контакт смазки с горячей водой.
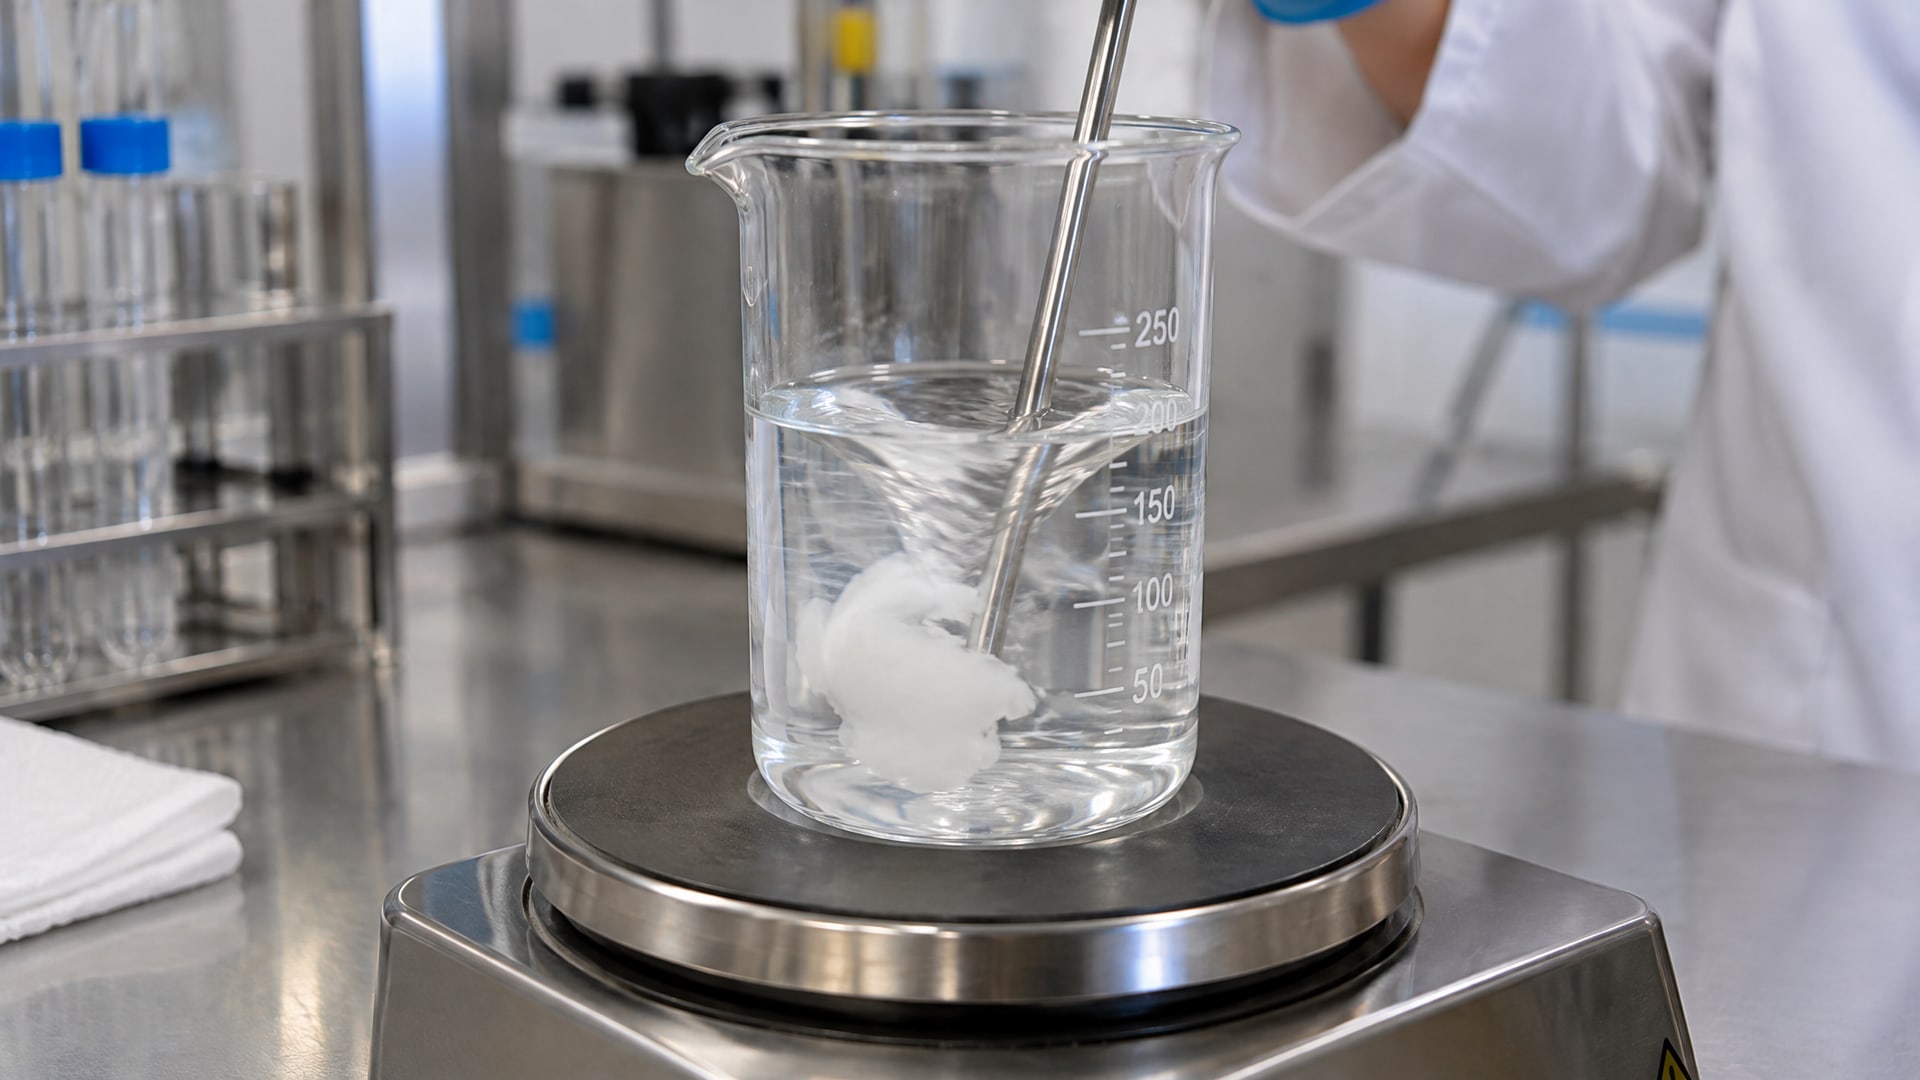
Смазку нагревают до 79°C, перемешивают с дистиллированной водой в течение одного часа, и затем измеряют, сколько смазки вымылось из образца. Хороший результат для washdown-условий - потеря ≤ 2,0% массы.
Когда вы открываете техлист пищевой смазки, в разделе физико-химических свойств нужно искать именно эту цифру. Если ее нет, это признак того, что производитель либо не тестировал washout, либо результаты неудовлетворительные. Кроме того, обратите внимание на формулировки вроде "will not wash out or emulsify" - это обещание, что смазка не образует молочно-белую эмульсию при контакте с водой, что критично для надежности.
Вторая важная цифра - температурный диапазон. Для CIP-систем смазка должна выдерживать хотя бы 80–90°C (пик горячих ополаскиваний), а не только комнатную температуру. Третий параметр - совместимость с pH: если оборудование моется щелочными растворами (pH 12–14) и затем кислотными (pH 1–3), смазка не должна разлагаться или менять консистенцию.
На практике закупщики часто обращают внимание только на NLGI-класс и H1-статус, пропуская водостойкость. Это приводит к тому, что смазку приходится переносить каждые 2–3 недели вместо запланированных 1–2 месяцев.
Выбор NLGI-класса для мокрых условий: 00, 0, 1 или 2
Консистенция смазки - это ее класс по NLGI (National Lubricating Grease Institute).
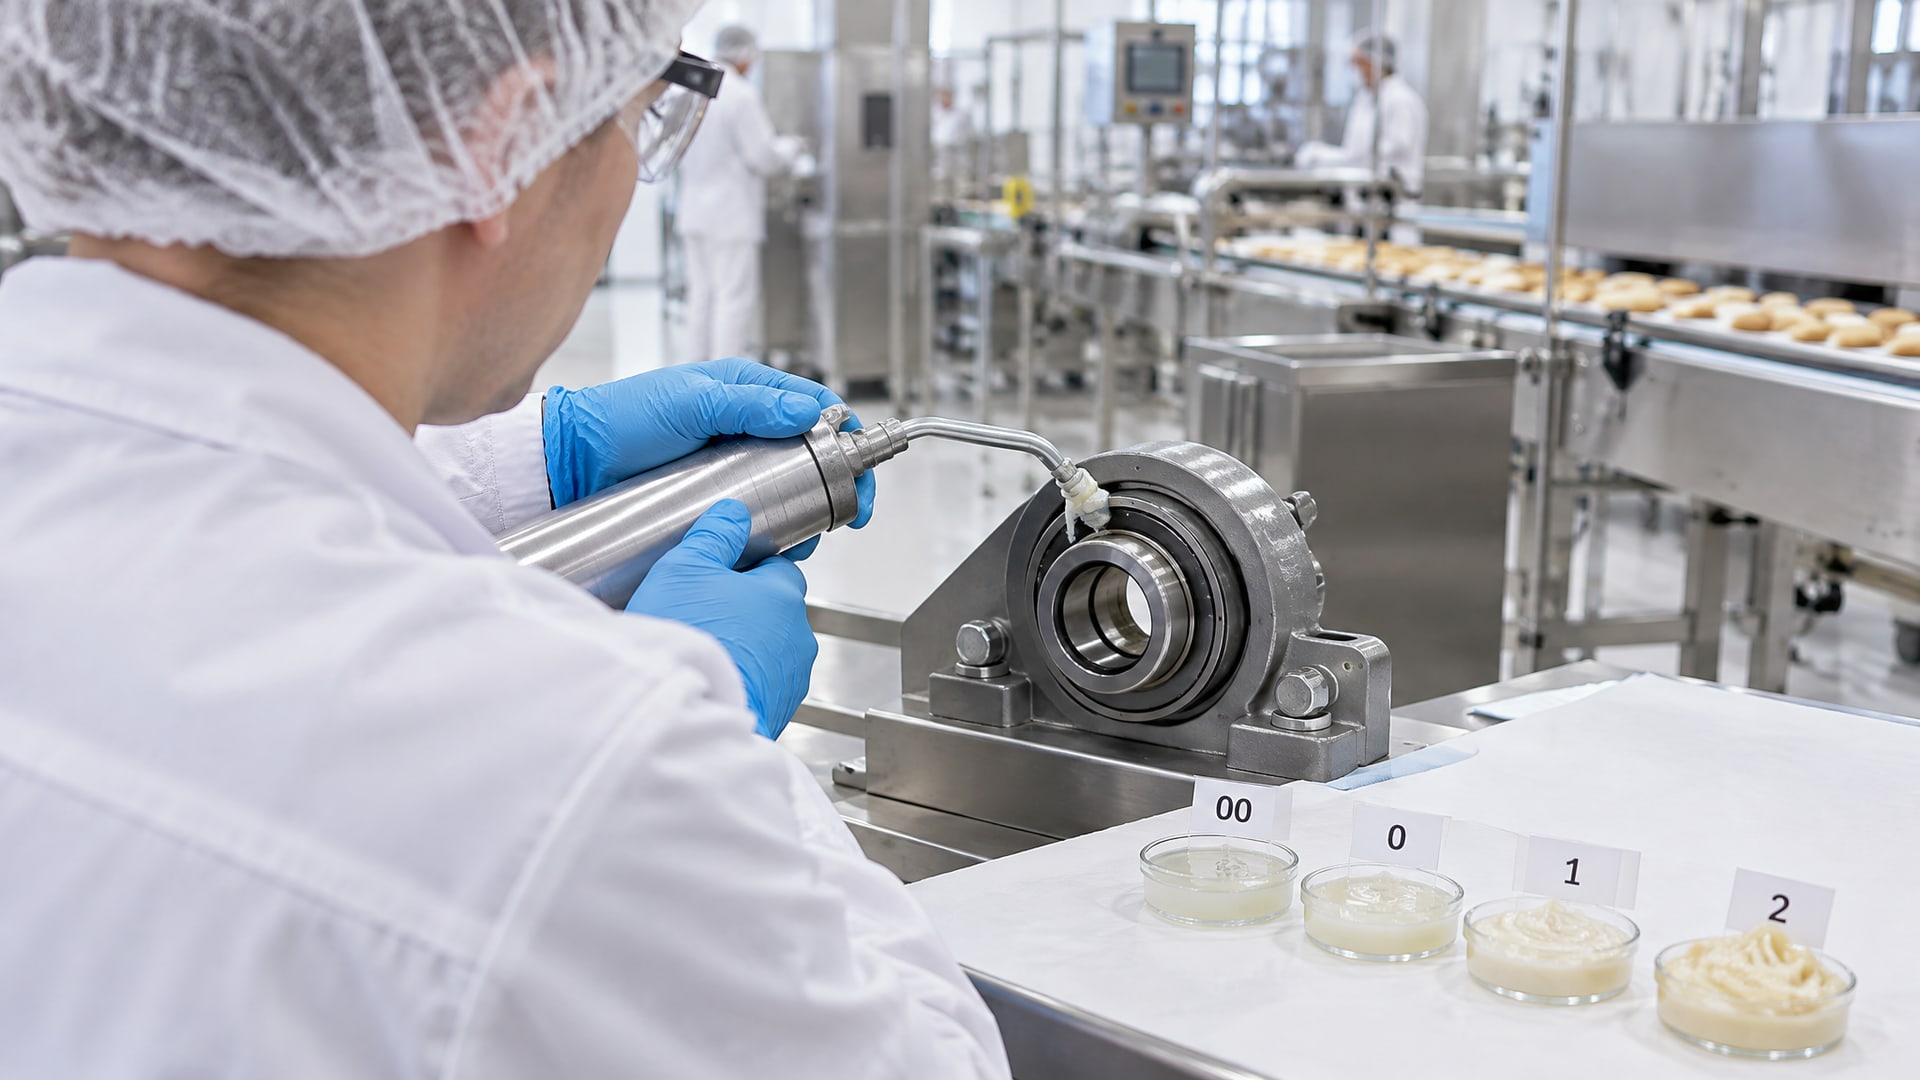
Диапазон варьируется от NLGI 00 (полужидкая, как сметана) до NLGI 2 (плотная, как масло со взбитыми сливками). Для пищевых производств встречаются все классы: NLGI 00, 0, 1 и 2.
Выбор класса зависит не от того, что это пищевое производство, а от конкретного узла:
NLGI 00 или 0 - для централизованных систем смазывания, где смазка подается по трубкам и каналам. Более мягкая консистенция лучше прокачивается через узкие каналы и быстрее достигает точки смазывания.
NLGI 1 - для узлов со средней нагрузкой, когда нужна баланс между текучестью и удерживаемостью. Часто применяют для редукторов небольших фасовочных машин.
NLGI 2 - стандартный класс для подшипников, зубчатых передач и открытых узлов, где смазка наносится вручную или одноразово.
Если оборудование находится в зоне постоянной мойки (например, внешние муфты редуктора на конвейере), класс нужно выбирать с запасом по вязкости. Мягкие классы (00, 0) в горячей воде размокают быстрее и требуют более частого переобновления. Плотные классы (1, 2) лучше держатся в напряжении, но их сложнее подать через тонкие каналы.
Многие инженеры ошибочно думают, что для влажного цеха нужна обязательно NLGI 2, потому что "она плотнее". На самом деле, если система - централизованная или узел требует жидкой подачи, NLGI 2 просто не протечется, и оборудование останется без смазки. Выбор должен опираться на паспорт оборудования, а не на интуицию.
CIP и washdown-системы: совместимость со щелочью и санитайзерами
CIP (Clean-in-Place) - это автоматизированная система промывки оборудования без разборки.
Процесс идет по жесткому циклу: горячее щелочное моющее средство (pH 12–14, 70–80°C), затем горячее кислотное ополаскивание (pH 2–3, 60–70°C), потом санитайзер, и финально холодная вода. За одну CIP-программу оборудование переживает четыре-пять химических шока.
Обычная пищевая H1-смазка может просто разложиться в таких условиях. Например, смазка на основе литиевого мыла в щелочной среде переходит в неконтролируемое состояние (теряет консистенцию, вытекает), а синтетическая на основе полиола может вступить в реакцию с кислотой. Поэтому для CIP нужно проверять в техлисте не просто "H1", а специальные пометки типа "suitable for CIP", "compatible with alkaline and acidic washdown", или рекомендуемый диапазон pH.
Кроме того, важно знать, какой санитайзер используется на вашем производстве. Наиболее распространенные - четвертичные аммониевые соединения (QAC) и хлорированные средства. Некоторые смазки на сложных эфирах могут дать побочную реакцию с хлором. Согласование с производителем смазки перед закупкой больших объемов - обязательный шаг.
На практике пищевые предприятия, работающие с CIP-системами, часто сталкиваются с ускоренным старением смазки и коррозией подшипников. Это прямой результат выбора "только H1" без проверки совместимости с моющей химией. Правильный выбор смазки с подтверненной washdown-resistance значительно продлевает интервалы между переносами и уменьшает расходы на переобслуживание.
Мойка и дезинфекция оборудования: как организовать график переноса смазки
Когда оборудование работает при постоянной мойке, смазку нельзя просто выбрать и забыть.
Нужно установить график переноса, который учитывает интенсивность воздействия и вязкость смазки. Без такого графика даже идеальная washdown-смазка со временем усыхает, окисляется и теряет свойства.
Факторы, влияющие на интервал переноса: - Частота мойки: если оборудование моется раз в смену (5 раз/неделю) - одна схема обслуживания; если после каждого цикла (20 раз/неделю) - другая. - Температура мойки: горячая вода (80–100°C) ускоряет окисление смазки в 2–3 раза; холодная вода (30–40°C) - медленнее. - Химия: щелочная мойка более агрессивна для большинства смазок, чем нейтральная. - NLGI-класс: мягкие классы (00, 0) требуют переноса чаще, чем плотные (2). - Тип узла: подшипник качения держит смазку лучше, чем зубчатая передача; открытые узлы вымываются быстрее, чем закрытые в корпусе.
Типичный практический подход: если смазка NLGI 1–2 на водостойкой основе (water washout ≤ 2,0%), и мойка - горячая щелочная раз в смену, переносить нужно каждые 2–4 недели. Если же смазка более мягкая (NLGI 0) или мойка - многократная, интервал сокращается до 1–2 недель.
Совет: перед первым сезоном работы пробуйте график с более частыми проверками. Откройте узел через 1 неделю, 2 недели, месяц и посмотрите, как выглядит смазка: белеет ли от эмульсии, темнеет ли от окисления, сохраняет ли консистенцию. По результатам скорректируйте интервал на постоянно. Это сэкономит обслуживание в длинной перспективе.
Оборудование для мойки пищевых производств и IP69K: защита, которая помогает смазке
На мойках и конвейерах, которые находятся в зоне прямого контакта с моющей водой, часто устанавливают оборудование с классом защиты IP69K.
Это означает полную защиту от прямых водяных струй под высоким давлением (до 80–100 bar) и температурой до 80°C. IP69K - это не свойство самой смазки, а характеристика конструкции узла: уплотнения, кожухи и каналы спроектированы так, чтобы вода не просочилась внутрь.
Однако IP69K защищает только до определенной степени. Если подшипник сам по себе находится во влажной среде (конденсат, брызги), даже хороший кожух не спасает, если там плохая смазка. Кроме того, уплотнения со временем изнашиваются, и защита ослабевает. Поэтому даже на оборудовании с IP69K нужна смазка, которая в принципе способна выдержать контакт с водой - то есть washdown-resistant.
Для оборудования без IP69K (открытые редукторы, муфты, направляющие конвейеров) выбор смазки с хорошей водостойкостью становится критичен. Здесь нет никакого "запаса" по конструкции, и все завит от самой смазки.
На практике закупщики иногда рассуждают так: "Если оборудование имеет IP69K, то обычная пищевая смазка подойдет." Это частичный правда. IP69K значительно снижает интенсивность воздействия, но не исключает необходимость в водостойкости. Для оборудования с IP69K можно выбрать смазку попроще, но все равно нужно минимум проверить ASTM D1264. Для узлов без защиты требования к смазке еще выше.
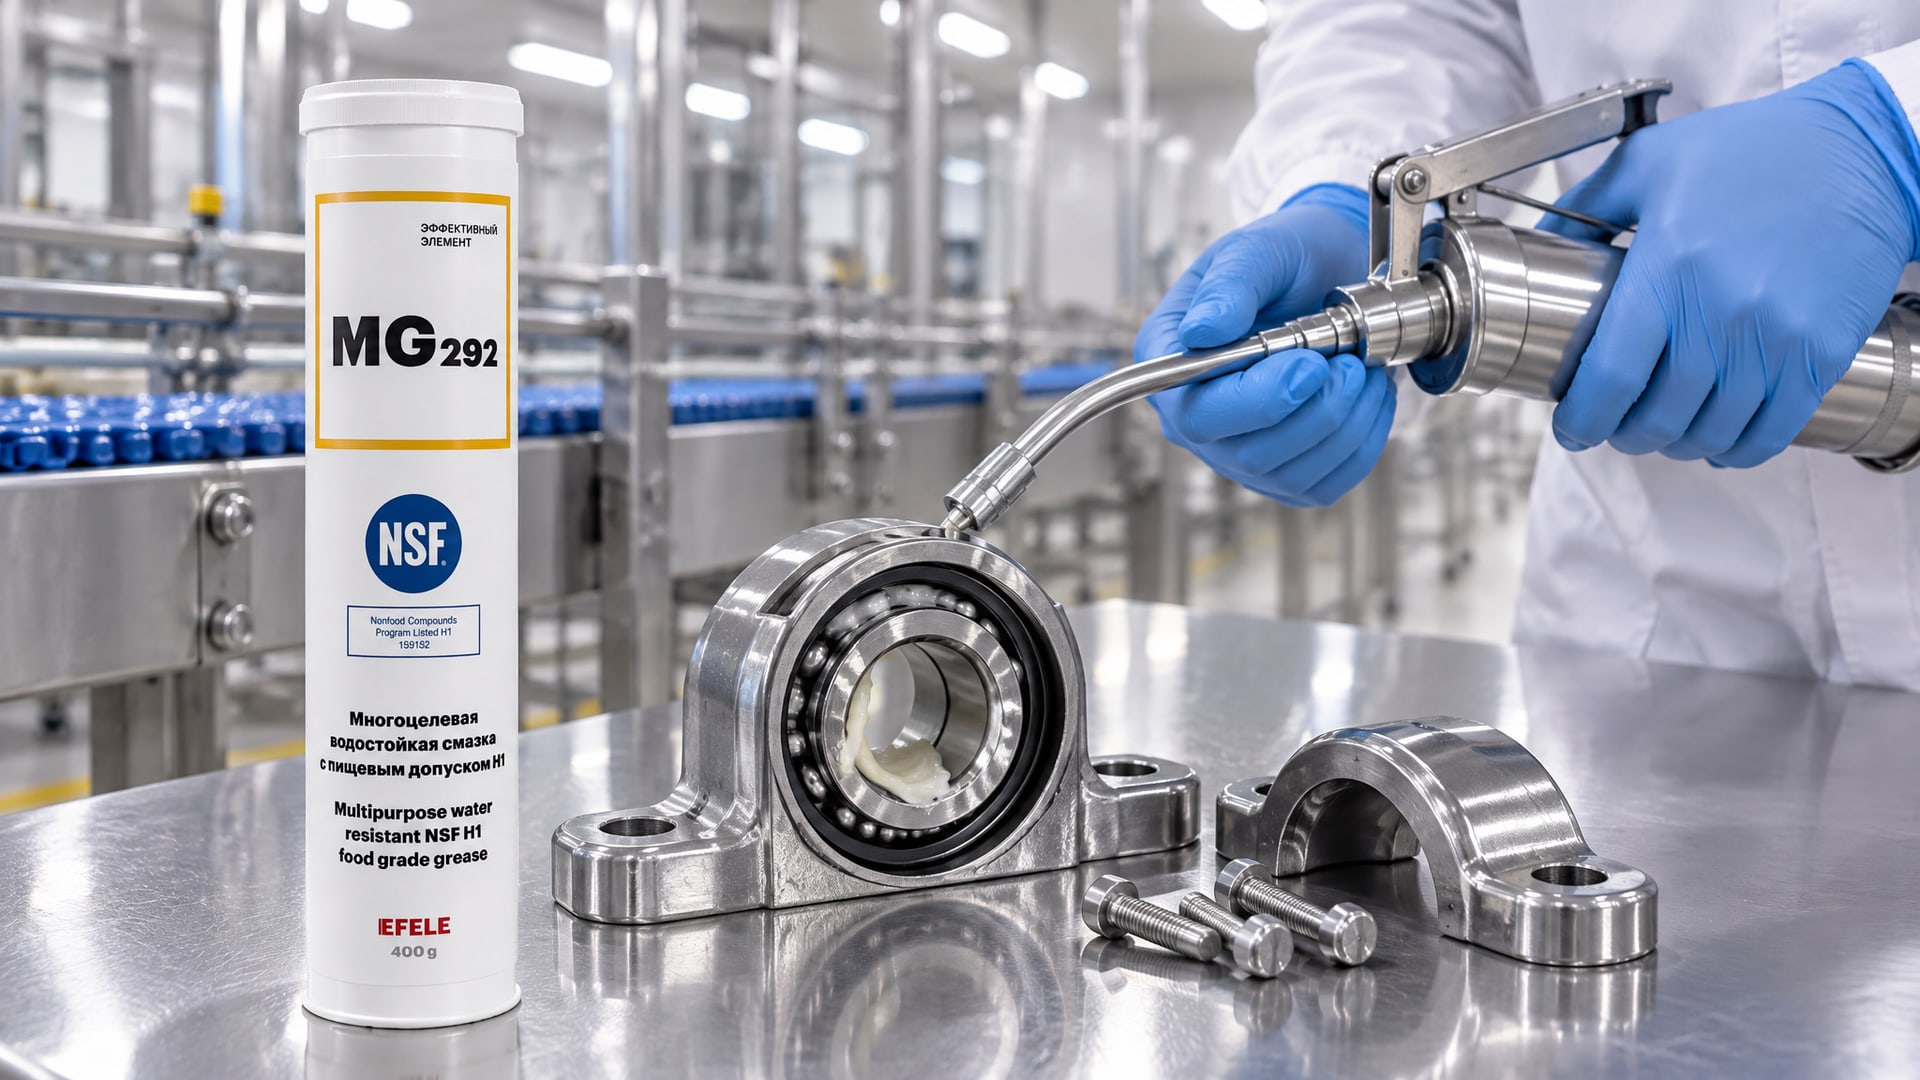
Для оборудования, работающего в условиях частой мойки и контакта с водой, рекомендуется использовать водостойкую смазку EFELE MG-292 с допуском NSF H1, которая обеспечивает надежную защиту от вымывания, коррозии и образования эмульсий. Такие составы разработаны специально для узлов, подверженных прямому воздействию моющих растворов, и выдерживают циклы CIP-обработки без потери работоспособности.
Сертификация и стандарты: H1, FDA и ISO 21469
Пищевые смазки могут иметь несколько уровней сертификации.
Рассмотрим, что каждый означает.
NSF H1 - самый распространенный стандарт. Он означает, что смазка допустима для случайного контакта с пищей. Выдается сертификат NSF (National Sanitation Foundation), и на упаковке ставится значок H1. На практике большинство пищевых смазок на рынке имеют этот допуск.
FDA 21 CFR 178.3570 - это американское нормативное регулирование. Оно определяет, какие химические вещества можно использовать в смазках для контакта с пищей. Если смазка содержит только компоненты, одобренные FDA, она может претендовать на H1. Это часть H1-требований, а не замена.
ISO 21469 - международный стандарт "Гигиенические требования для систем смазывания и управления остаточным маслом в пищевой промышленности." Он охватывает не только состав смазки, но и гигиену производства (чистота оборудования, отсутствие загрязнений), логистику и документооборот. Сертификация по ISO 21469 означает, что производитель смазки следует правилам гигиенического производства и может предоставить полный трейсабилити продукта.
На практике ISO 21469 - это полезный, но не обязательный дополнительный ориентир. Закупщик, который требует ISO 21469, получает доп. гарантию на гигиеничность, но это не решает вопрос водостойкости. Для мойки нужно все равно проверять ASTM D1264, совместимость с CIP и temperature range.
Рекомендация: минимальная требуемая сертификация для пищевого производства - NSF H1 (это базис). Для оборудования, работающего в CIP-системах или при постоянной мойке, добавить проверку ASTM D1264 и совместимости с моющей химией. ISO 21469 - хороший плюс, если доступна, но не должна идти в ущерб водостойкости.
Часто задаваемые вопросы
Достаточно ли для постоянной мойки просто H1-статуса?
Нет. H1 гарантирует пищевой допуск (максимум 10 ppm при случайном контакте), но не гарантирует водостойкость. Для постоянной мойки нужно дополнительно проверить ASTM D1264 (потеря массы ≤ 2,0%), совместимость со щелочью и кислотой, температурный диапазон 80–90°C. Просто H1 вымывается за несколько циклов мойки.
Какой класс NLGI лучше выбрать для мокрого цеха?
Это зависит от системы подачи смазки. NLGI 00–0 - для централизованных систем, NLGI 1 - для средних нагрузок, NLGI 2 - для подшипников и открытых узлов. Мягкие классы лучше прокачиваются, но требуют частого переноса. Выбор должен основываться на паспорте оборудования, а не только на условиях влажности.
Как часто переносить смазку при постоянной мойке?
Интервал зависит от частоты мойки, температуры, химии и NLGI-класса. Типично: водостойкая смазка NLGI 1–2 при мойке раз в смену - каждые 2–4 недели; при многократной мойке - каждые 1–2 недели. Начните с более частых проверок, оцените состояние смазки и скорректируйте график.
Нужна ли ISO 21469 для выбора смазки на мойке?
ISO 21469 - полезный дополнительный стандарт, который подтверждает гигиеничность производства смазки. Но для washdown-условий это не главное. Главное - проверить ASTM D1264, совместимость с моющей химией и температурный диапазон. ISO 21469 - хороший плюс, если есть, но не замена водостойкости.
Что делать, если смазка белеет и образует эмульсию при мойке?
Это означает, что смазка не обладает достаточной водостойкостью и начинает эмульгировать (смешиваться с водой). Такая смазка быстро потеряет смазывающие свойства и приведет к коррозии и фреттингу. Нужно ее заменить на смазку с подтверненной water resistance и более частым переносом или изоляцией узла от прямой мойки.
Заключение
Выбор пищевой смазки для оборудования, работающего при постоянной мойке, требует четырехуровневого подхода. Первый - пищевой допуск (NSF H1, FDA 21 CFR 178.3570). Второй - проверка водостойкости (ASTM D1264, "will not emulsify"). Третий - совместимость с CIP-химией (щелочь, кислота, санитайзеры). Четвертый - правильный выбор NLGI-класса и установка интервала переноса.
Если вы отвечаете за подбор смазки на вашем производстве, начните с паспорта оборудования и вопроса производителю смазки: выдерживает ли продукт ASTM D1264, и совместим ли с вашей CIP-программой. Запросите техлист на русском или английском с цифрами по water washout и температурному диапазону. После первого месяца эксплуатации проведите внеплановую проверку узла - посмотрите на состояние смазки, консистенцию и наличие коррозии. По результатам скорректируйте интервал переноса. Этот простой процесс предотвратит дорогостоящие ремонты и остановки оборудования.