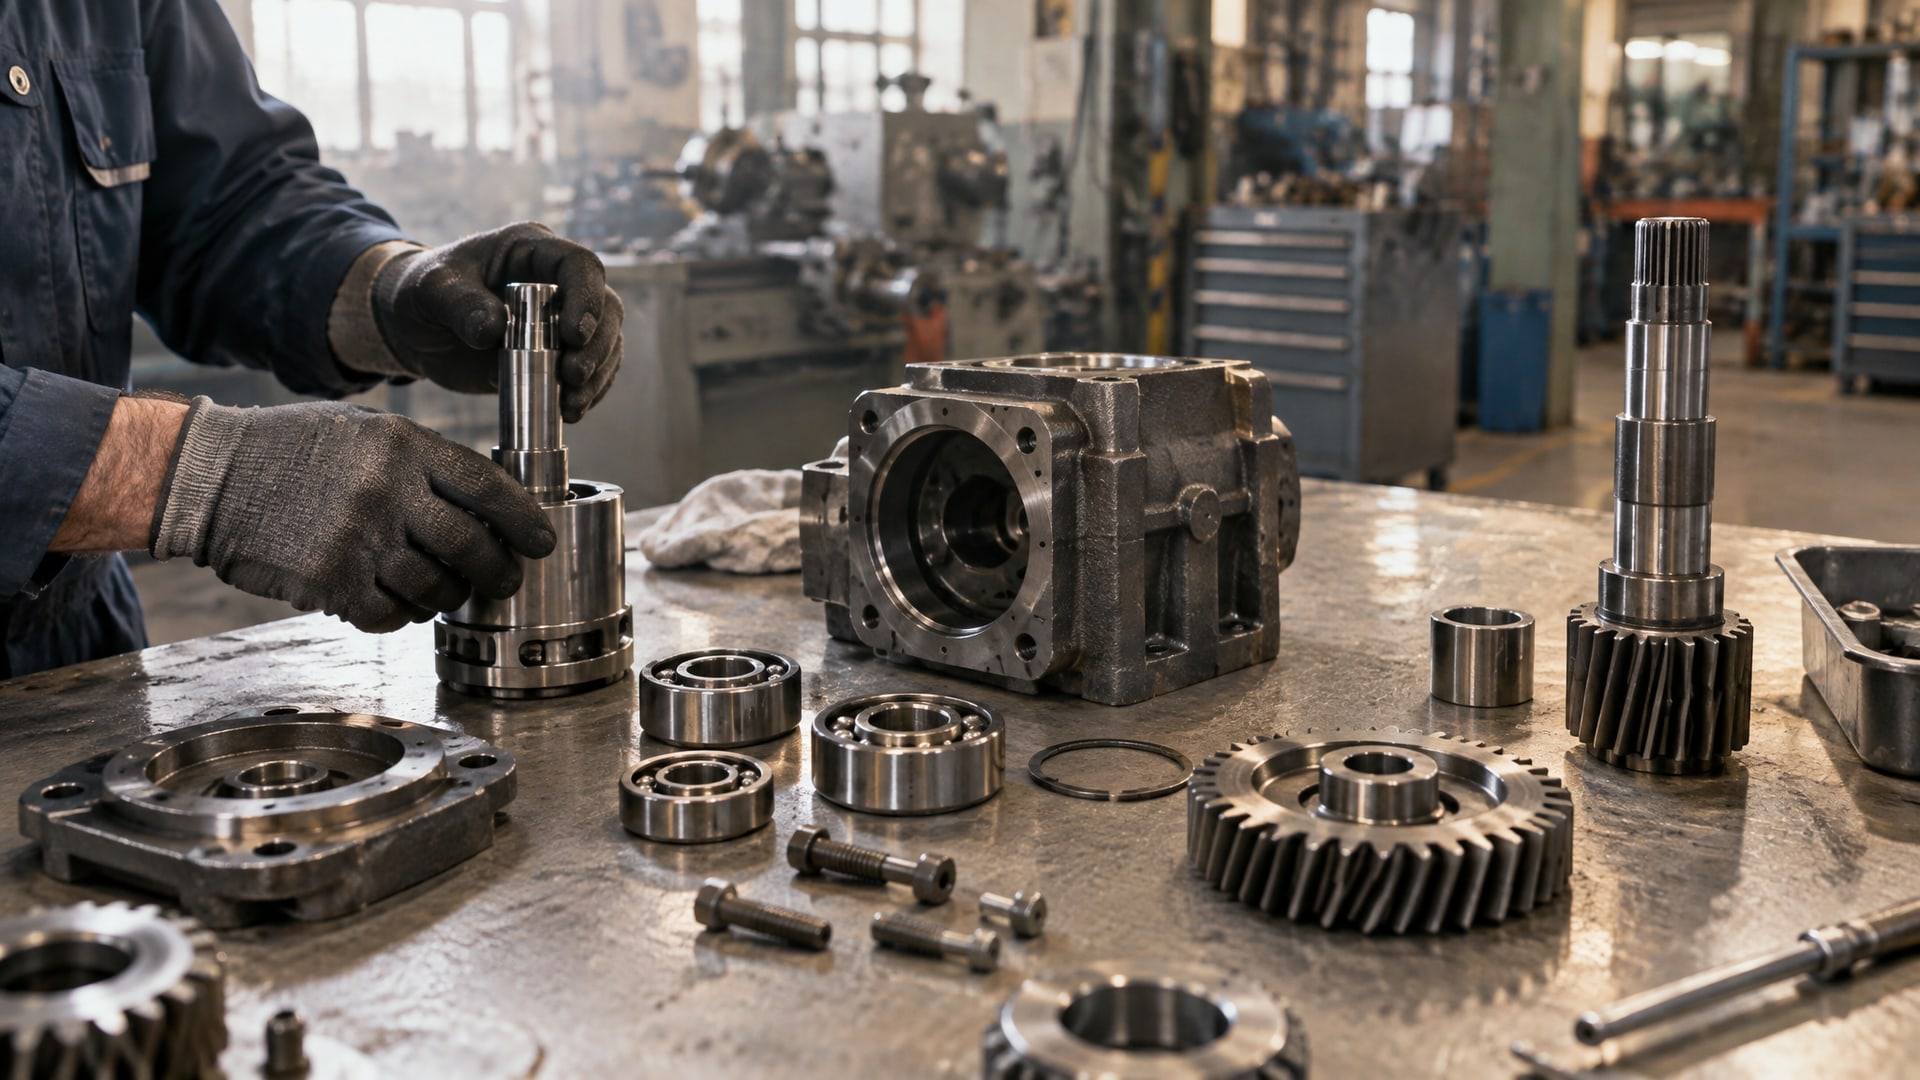
Вал-втулочный фиксатор - это анаэробный клей, который заполняет зазор между металлическими поверхностями соединения и обеспечивает его герметичность и неподвижность. Правильный выбор состава напрямую влияет на надежность узла и срок его службы, но многие закупщики и инженеры допускают ошибку, ориентируясь только на прочность или покупая универсальный вариант без учета реальных условий.
Главное при подборе - не прочность на срез, а точное совпадение размера диаметрального зазора и температурного диапазона работы узла. Эта статья поможет разобраться в параметрах подбора, избежать типичных ошибок и найти оптимальный состав для вашего производства.
Анаэробные фиксаторы: принцип работы и область применения
Анаэробные вал-втулочные фиксаторы используют для посадок типа вал-втулка, цилиндрических соединений, подшипников, втулок, шестерен и гильз.
Клей полимеризуется только при отсутствии воздуха и в присутствии металла, поэтому работает эффективно именно в глубоком зазоре между деталями.
При нанесении состав заполняет микронеровности и капилляры между поверхностями, создавая упругую полимерную пленку. Эта пленка выдерживает сдвиговые нагрузки и препятствует проворачиванию или осевому смещению деталей. Главное отличие от механической фиксации (например, сегментных колец или штифтов) - отсутствие нарушения целостности металла и возможность разборки без повреждения посадки при использовании составов средней прочности.
Вал-втулочные фиксаторы применяют в узлах, подверженных вибрации, ударным нагрузкам или требующих герметичности. На производстве их берут для посадки подшипников на валы, фиксации втулок в редукторах, крепления шестерен и гильз. В ремонтных службах часто используют gap-filling варианты для восстановления изношенных посадок с увеличенным зазором.
Подбор по диаметральному зазору: как избежать ошибки
Первая и главная ошибка при выборе - путаница между диаметральным и радиальным зазором.
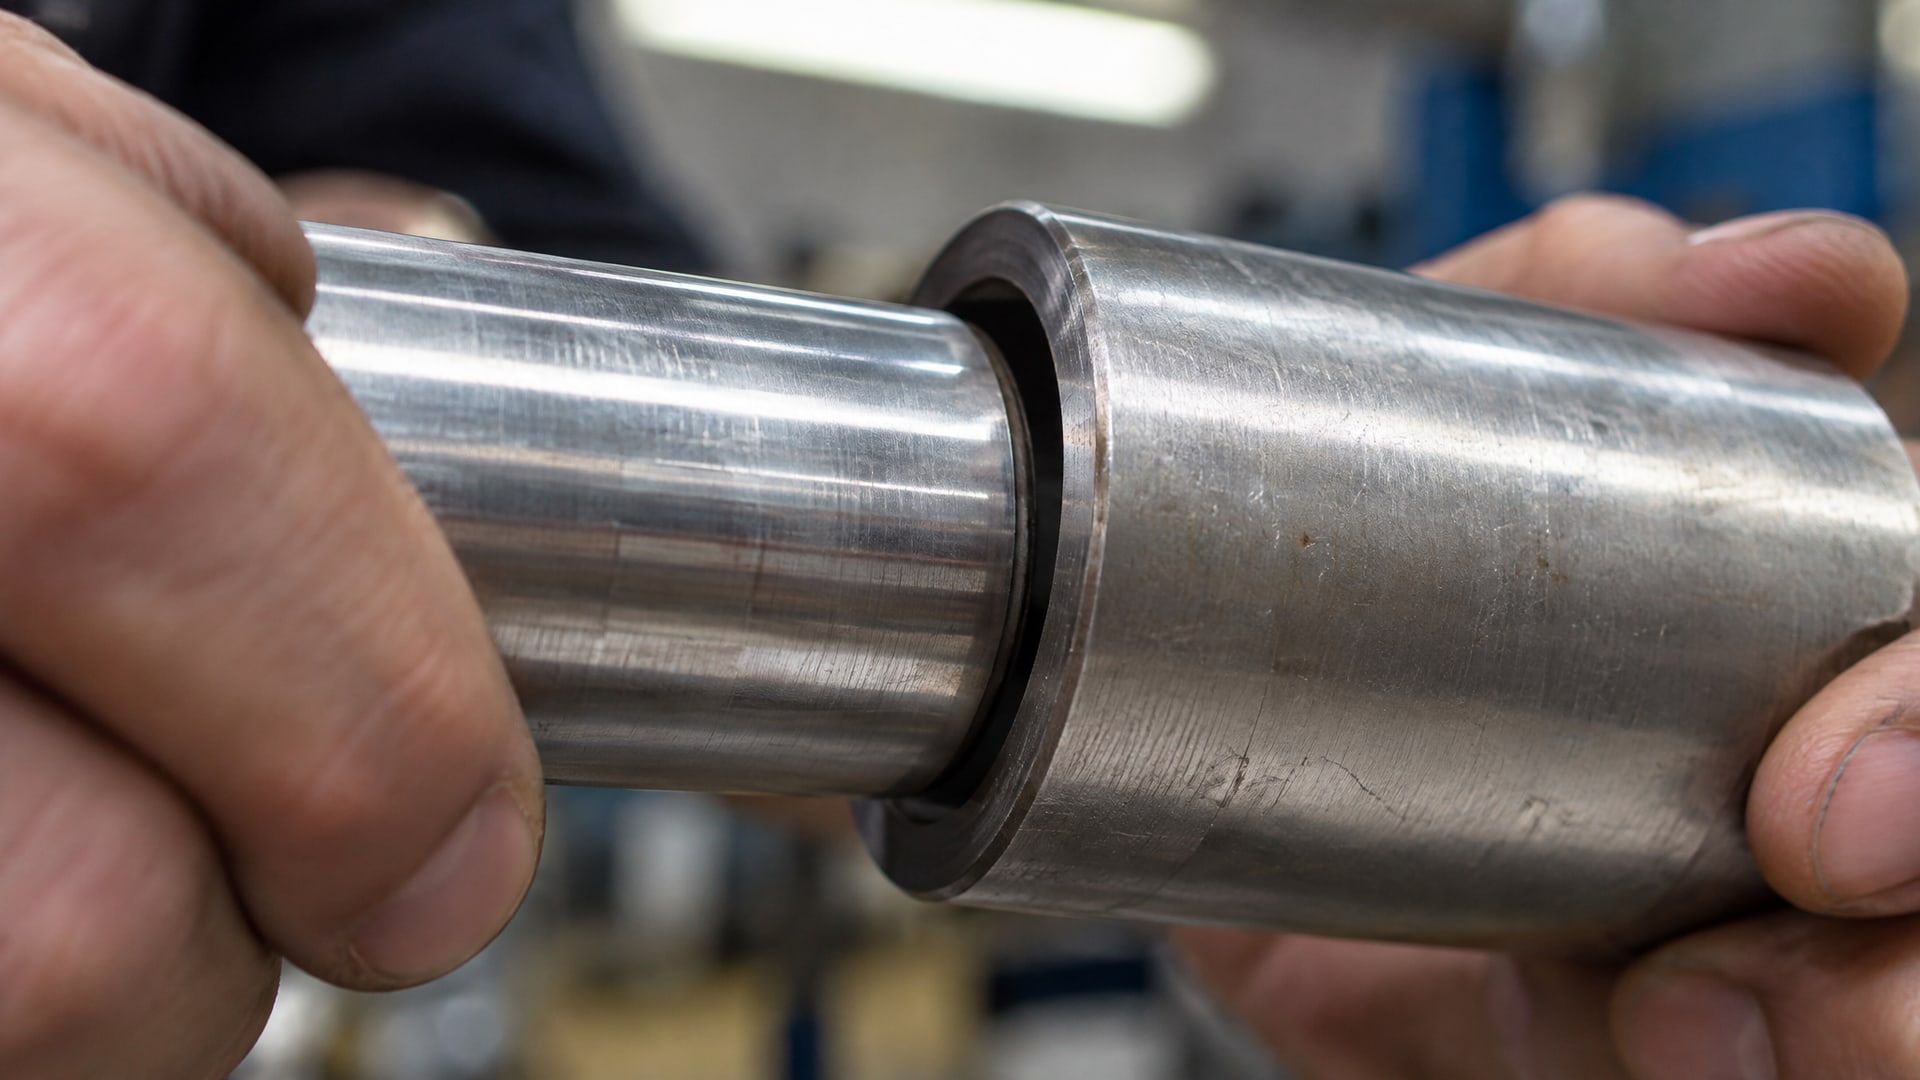
Диаметральный зазор - это разница диаметров втулки и вала; радиальный - половина этой разницы. На карточках товаров и в технических листах указывают именно диаметральный зазор, и это число нужно использовать при подборе.
Для низковязких составов оптимальная посадка обычно находится в диапазоне 0,025–0,15 мм диаметрального зазора. При таких размерах достигается максимальная прочность на срез: порядка 17–28 Н/мм² в зависимости от химии состава. С ростом зазора общая прочность падает, потому что клей становится более объемным слоем вместо тонкой пленки, и его жесткость снижается.
Для большинства стандартных составов максимальный допустимый диаметральный зазор лежит в пределах 0,10–0,25 мм. Если посадка шире, но не более 0,50 мм, нужны специальные gap-filling составы, рассчитанные на заполнение больших пустот. Попытка использовать обычный маловязкий фиксатор в широкую посадку либо приведет к тому, что клей просто вытечет, либо оставит недостаточно заполненные зоны.
При восстановлении изношенных узлов в ремонтных цехах часто встречается случай, когда посадка расширена и надо выбрать между двумя вариантами: либо использовать gap-filling состав, либо «перелить» маловязкого составу больше. Правильный ответ - выбрать состав, спроектированный именно на этот размер зазора, потому что избыток маловязкого клея не компенсирует разницу в вязкости и долгосрочной прочности.
Температурный диапазон: выбор по условиям работы узла
Для большинства стандартных анаэробных вал-втулочных фиксаторов типичный рабочий температурный диапазон после полного отверждения составляет от -55 °C до +150 °C.
Это максимальный непрерывный диапазон, указываемый в технических листах. Если узел работает в пределах этого окна, то подбор по температуре прост - любой стандартный состав подойдет.
Сложнее, когда температура приближается к верхней границе или превышает ее. Первое, что нужно помнить: если указано, что состав держит +150 °C, это не означает, что он на 1-2 °C выше откажет. Ресурс соединения начинает снижаться еще за 10–15 °C до максимума, поэтому всегда стоит иметь запас. Если реальная температура узла 140 °C, выбирай состав с верхним пределом минимум 160–170 °C.
Для узлов, работающих выше +150 °C, существуют специальные высокотемпературные вал-втулочные фиксаторы. Они обладают повышенной термостойкостью благодаря иной химической формуле и могут работать до +175 °C, +180 °C, +230 °C в зависимости от класса. Такие составы дороже стандартных, но в высокотемпературных узлах редукторов, подшипников горячих линий или выпечки они становятся единственным правильным выбором.
Важный момент: температура влияет не только на срок службы, но и на скорость отверждения. При низких температурах полимеризация идет медленнее, поэтому время фиксации увеличивается. Если соединение нужно нагружать в условиях, близких к нулю или минус, надо либо учитывать удвоенное время выдержки перед использованием, либо выбирать быстроотверждаемые составы специально для холода.
Как быстроотверждаемость влияет на выбор
Быстроотверждаемые вал-втулочные фиксаторы - популярный выбор на производстве, потому что сокращают время на сборку.
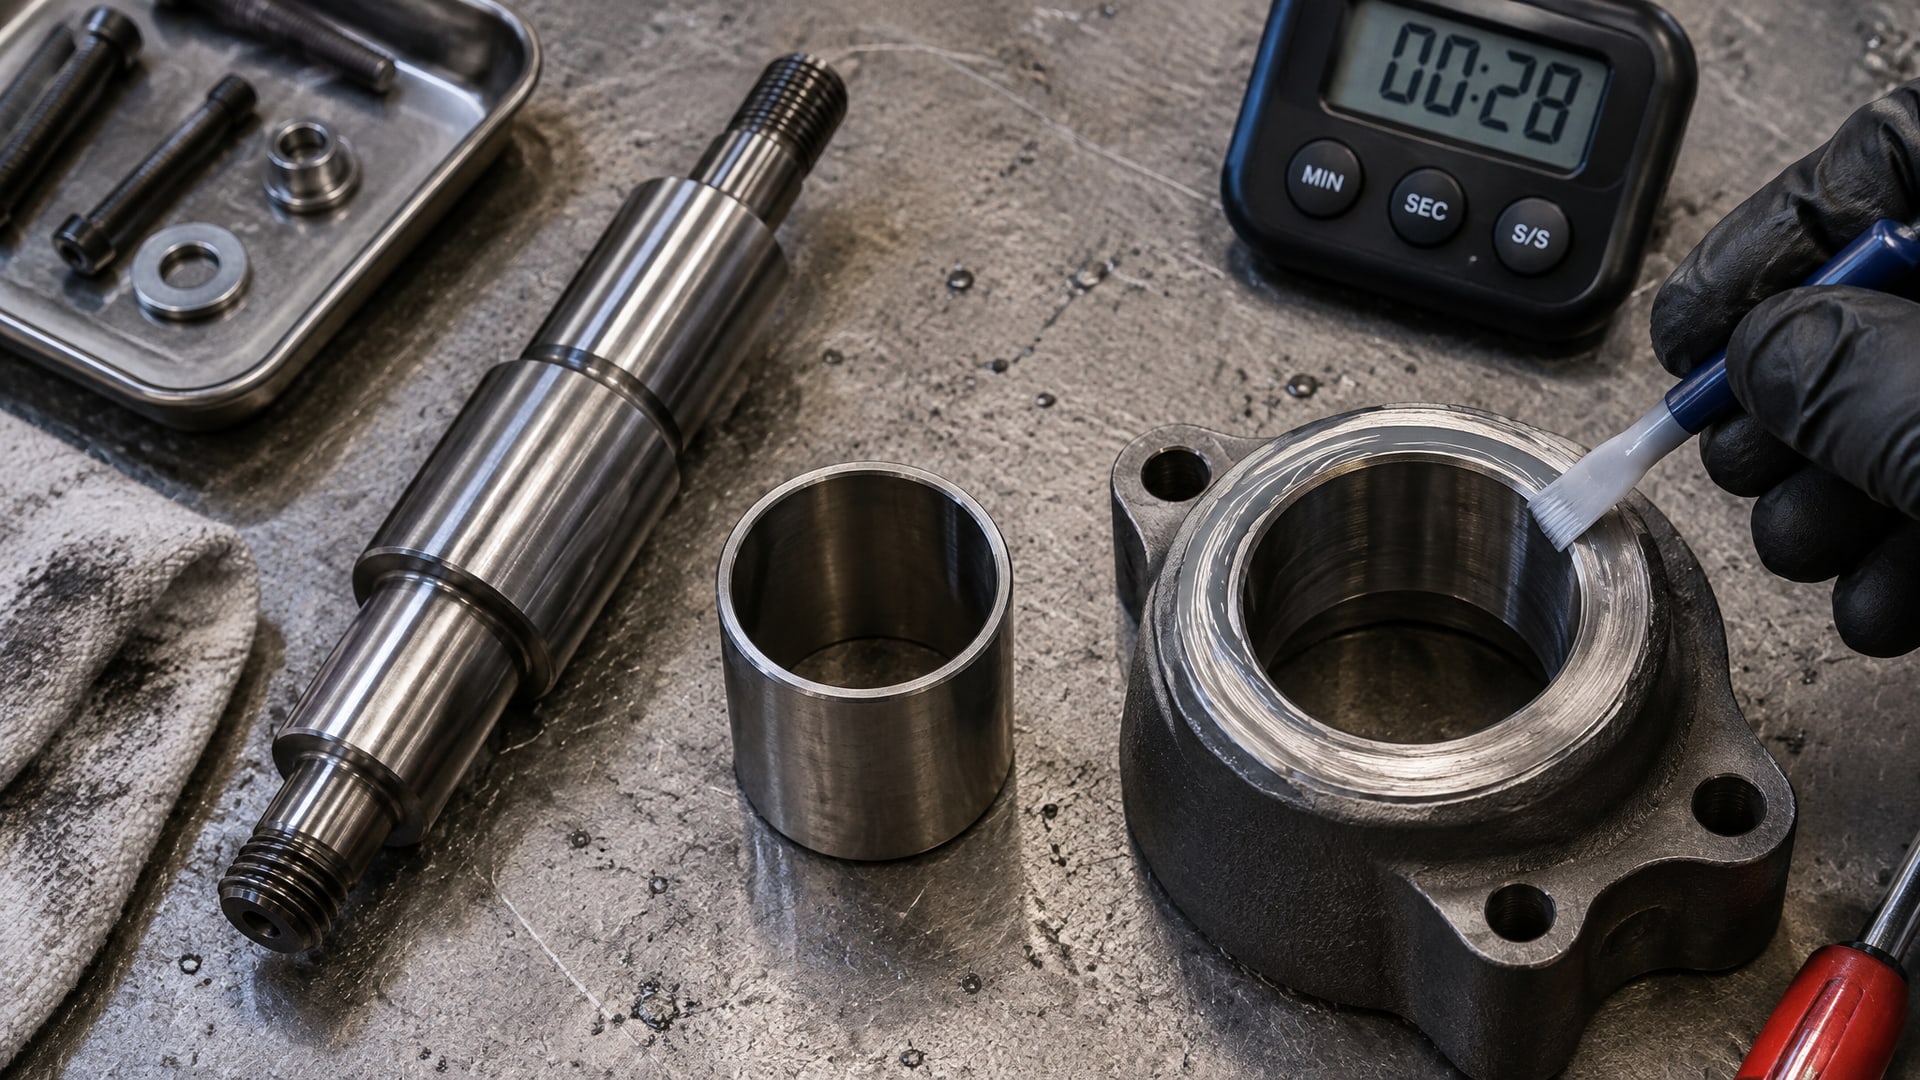
Однако тут кроется частое заблуждение: быстрое схватывание не означает мгновенный выход на полную прочность.
В технических листах принято различать два показателя: время фиксации (fix time) и время полного отверждения (full cure). Время фиксации - это момент, когда соединение приобретает первоначальную способность держать нагрузку. Для быстроотверждаемых составов это может быть 5–15 минут. Но полная прочность на срез, особенно в широких посадках, достигается позже - часто в течение нескольких часов или даже суток.
Если ты нанес быстроотверждаемый состав, подождал указанное время фиксации и сразу же подверг соединение серьезной нагрузке, высока вероятность микроскольжения деталей и выхода из строя узла. На практике быстроотверждаемые составы имеют смысл, когда сборка требует быстрого перемещения узла дальше по конвейеру, но нагружение отложено на несколько часов.
Для узлов, которые сразу же попадают под нагрузку, часто разумнее выбрать стандартный состав и просто обеспечить достаточное время выдержки. В холодных условиях темп отверждения падает, поэтому быстроотверждаемый состав в холодном цехе может отверждаться даже медленнее, чем обычный состав при комнатной температуре.
Подготовка поверхности и влияние загрязнений
Чистота поверхности втулки и вала - часто недооцениваемый фактор выбора и применения вал-втулочного фиксатора.
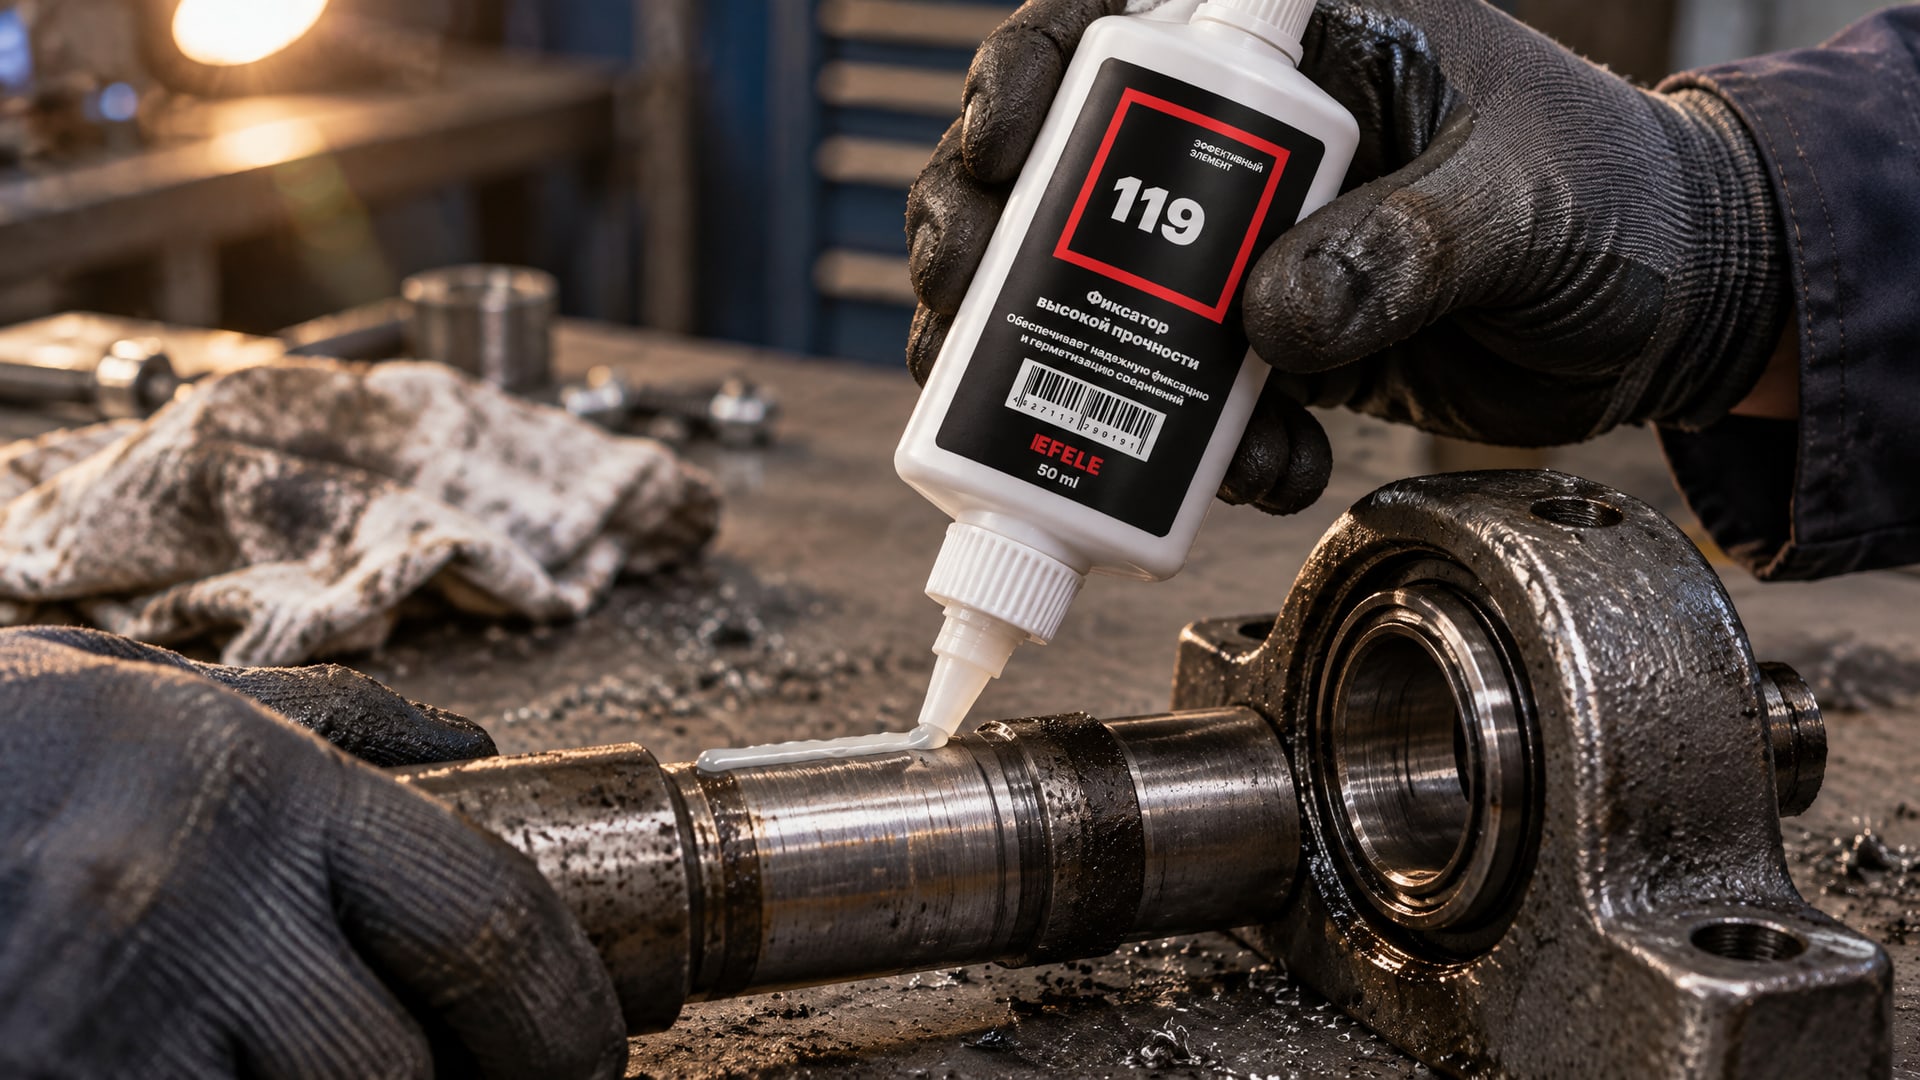
Если деталь покрыта маслом, консмазкой, окислами или частицами пыли, адгезия клея резко падает. Многие конструкторы и закупщики при столкновении с неудачной посадкой сначала винят качество самого клея, хотя проблема кроется в подготовке.
Стандартный рецепт: если возможно, максимально тщательно обезжирьте детали перед нанесением клея. Для масляных поверхностей подойдут спирто-ацетоновые смеси, для окислов - абразивная очистка. Если детали были в цеху и на них налипла стружка, сначала удалите механически, потом протрите тканью.
Однако есть производства, где полная очистка невозможна или экономически нецелесообразна. Например, на ремонтных участках посадки часто уже загрязнены маслом редуктора. В таких случаях нужно выбирать составы, специально допущенные к работе с более сложными условиями поверхности, или использовать дополнительные активаторы, которые повышают адгезию при наличии загрязнений. EFELE 119 обеспечивает надежную фиксацию вал-втулочных соединений с зазором до 0,3 мм и особо высокой термостойкостью до +280 °C, что позволяет применять его даже в экстремальных условиях.
Прочность на срез и реальные нагрузки узла
Прочность на срез - это параметр, который чаще всего смотрят при выборе, но редко правильно интерпретируют.
В технических листах обычно указывают значения 17–28 Н/мм² для разных составов. На первый взгляд кажется, что нужно просто выбрать максимальное значение. На деле все сложнее.
Во-первых, эти цифры получают в стандартных лабораторных условиях: на идеально чистых образцах, при комнатной температуре, при оптимальном зазоре и после полного отверждения. На производстве условия редко идеальны. Масло, холод, плохая очистка, зазор у верхнего предела допуска - все это снижает реальную прочность ниже паспортной.
Во-вторых, прочность зависит от зазора нелинейно. При оптимальном зазоре в 0,05–0,075 мм состав выдает максимум. При зазоре 0,2 мм та же формула покажет значительно меньшую прочность, даже если паспорт обещает 25 Н/мм².
Правильный подход: выбирать состав не по максимальной прочности, а по совпадению параметров (зазор, температура, условия поверхности). Если все параметры совпадают, то даже состав с меньшей паспортной прочностью будет работать надежнее, чем максимально прочный, но неправильно подобранный.
Высокопрочные и gap-filling составы: когда они нужны
Высокопрочные вал-втулочные фиксаторы - это составы, которые выдают на срез 25–28 Н/мм² и более.
Они имеют смысл в узлах с максимальными вибрационными и ударными нагрузками: например, на посадке подшипников в редукторах, шестерен в валах, втулок в осях. Однако у высокопрочных составов есть недостаток: при разборке узла (ремонт, замена подшипника) их очень сложно удалить. Приходится использовать спецсредства, нагрев или механическое разрушение соединения.
На линиях фасовки, упаковки и в ремонтных службах часто прижился компромиссный выбор: среднепрочные составы. Они обеспечивают достаточную надежность для большинства узлов, но при этом позволяют разобрать соединение с минимальными усилиями через несколько месяцев работы.
Gap-filling составы предназначены для широких посадок - зазор 0,25–0,50 мм и более. Они имеют особую вязкость и состав, позволяющие не только заполнить большой объем, но и сохранить приемлемую прочность. На практике gap-filling нужен при восстановлении изношенных узлов, когда износ раскрыл посадку сильнее обычного. Если при новой сборке никогда не встречаешь зазоры больше 0,15 мм, то gap-filling тебе не нужен. Если же в ремонтном цехе постоянно восстанавливают втулки с увеличенным зазором, gap-filling в запасах просто необходим.
Влияние материала на выбор состава
Материал деталей посадки - вал и втулка - влияет на выбор вал-втулочного фиксатора больше, чем многие думают.
Стандартные анаэробные составы отлично работают на стали, чугуне, латуни. На этих материалах они достигают заявленной прочности без проблем.
Сложнее с цветными металлами (медь, алюминий, никель) и некоторыми сплавами. На меди и алюминии требуется более тщательная подготовка поверхности или использование активаторов, потому что естественный оксидный слой на этих металлах замедляет полимеризацию. В технических листах обычно указывают, какие материалы совместимы без активаторов, а для каких нужна дополнительная подготовка.
Если ты работаешь с нестандартными материалами - титановыми сплавами, специальными композитами или покрытиями - лучше заранее сверить совместимость со спецификацией составляющего фиксатора. Неправильный выбор может привести к слабой адгезии или даже коррозии контактных поверхностей.
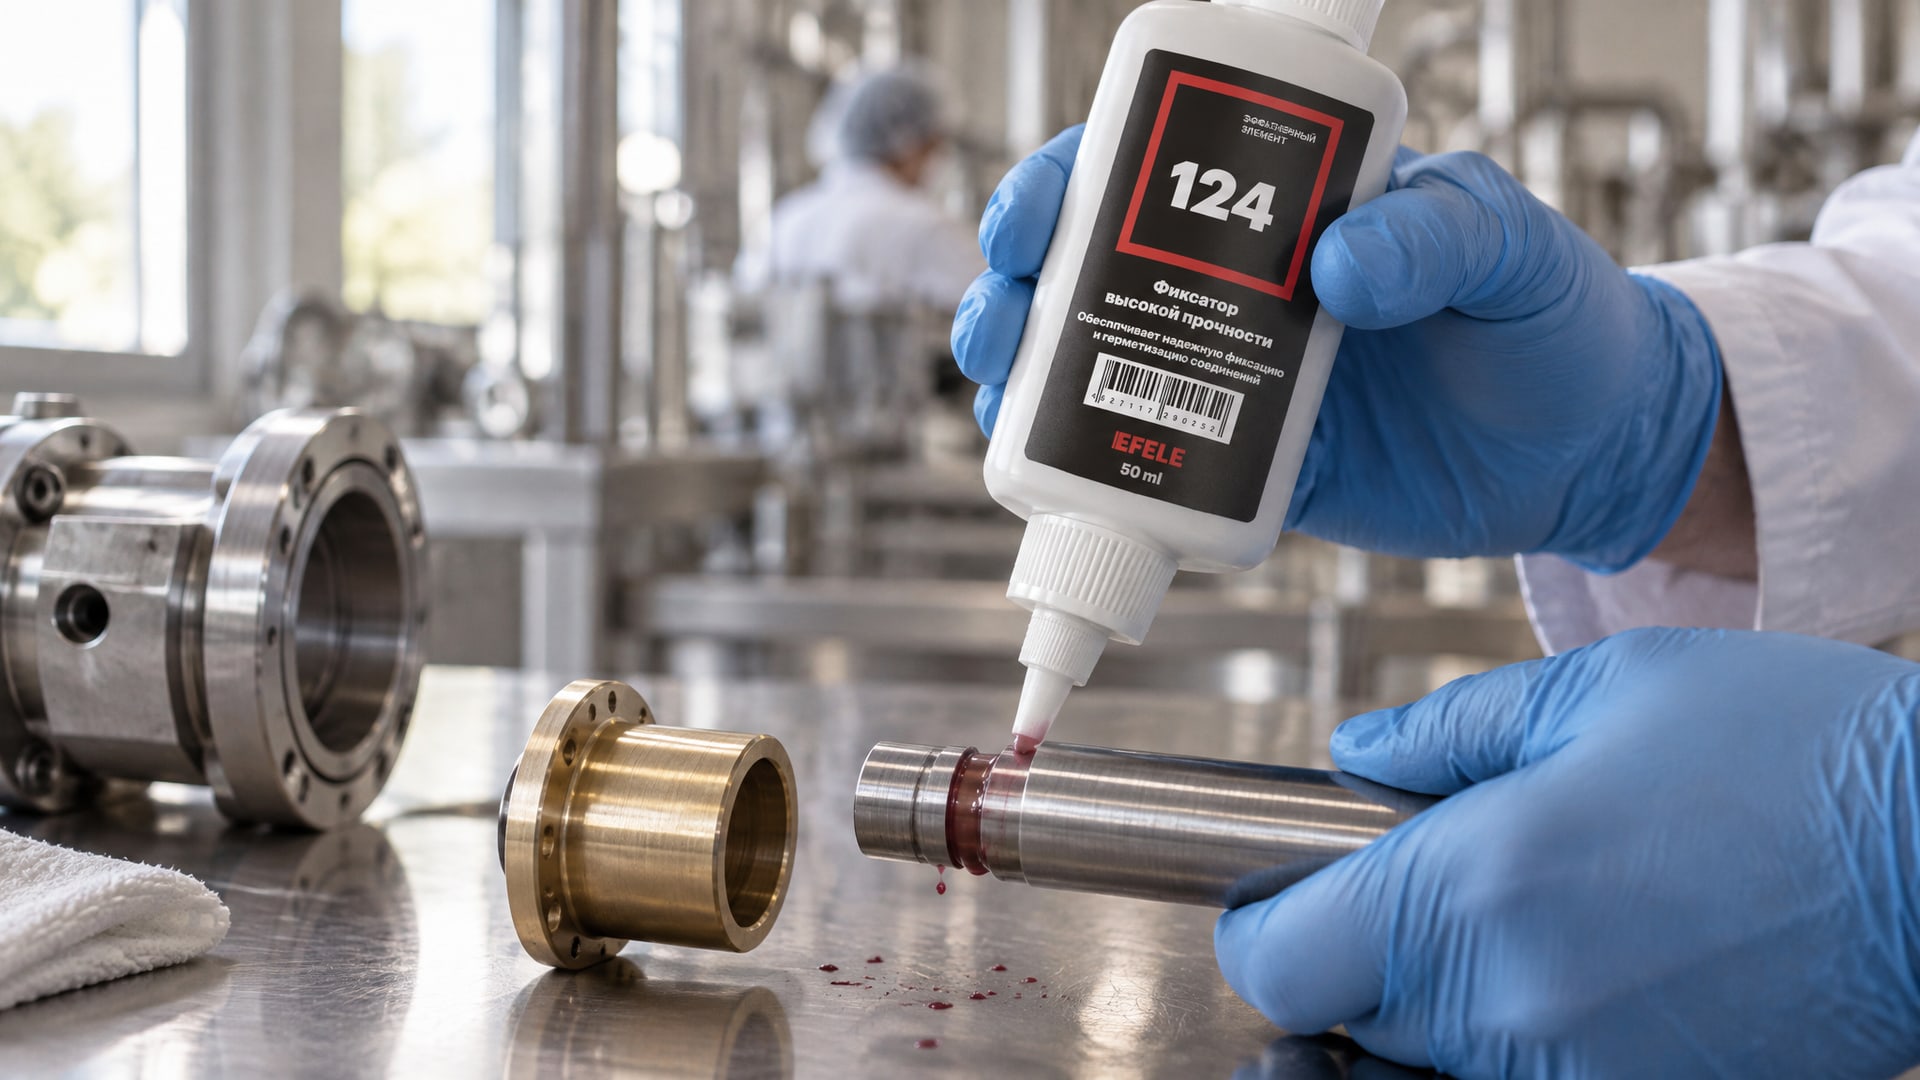
Для фиксации вал-втулочных соединений с зазором до 0,15 мм и при наличии контакта с пищевыми продуктами подходит EFELE 124, который обеспечивает необходимую надежность в пищевых и гигиенических условиях.
Часто задаваемые вопросы
Чем отличается вал-втулочный фиксатор от резьбовых фиксаторов?
Вал-втулочный фиксатор (retaining compound) заполняет зазор между цилиндрическими поверхностями и фиксирует посадку от осевого и радиального смещения. Резьбовой фиксатор (threadlocker) работает в резьбе болта и предотвращает его самоотвинчивание под вибрацией. Это разные применения, требующие разной вязкости и формулы состава.
Может ли быстроотверждаемый фиксатор применяться во всех условиях?
Быстроотверждаемый вал-втулочный фиксатор имеет смысл, когда необходимо сократить время на сборку. Но он требует точного соблюдения времени фиксации перед нагружением узла. В холодных условиях его отверждение может замедлиться, и ускоренная фиксация может быть недостаточной. Кроме того, полная прочность все равно достигается через несколько часов, независимо от быстроотверждаемости.
Как проверить, что выбран правильный зазор при подборе?
Измерьте диаметральный зазор (разницу диаметров втулки и вала) с помощью микрометра или штангенциркуля. Это должно быть главным параметром при выборе состава из технического листа. Не путайте с радиальным зазором - именно диаметральный зазор указан в карточках товаров.
Почему состав вытекает из посадки, хотя зазор указан в допуске?
Вытекание происходит, если вязкость состава не соответствует зазору. Маловязкий состав вытечет из широкой посадки. Кроме того, если поверхность чистая и гладкая (например, отполирована), адгезия слаба, и клей может вытечь под собственным весом. В таких случаях нужна более высокая вязкость или применение активатора для улучшения адгезии.
Какой запас нужен по температуре при выборе фиксатора?
Если узел работает при +140 °C, выбирайте состав с верхним пределом минимум +160–170 °C. Это обеспечит запас, потому что ресурс начинает снижаться за несколько десятков градусов до максимума. Для критичных узлов запас можно сделать еще больше.
Заключение
Правильный выбор вал-втулочного фиксатора - это точный расчет по трем параметрам: диаметральному зазору, температурному диапазону и условиям поверхности. Не ориентируйся только на прочность или цену; сначала измерь зазор в миллиметрах, определи, при какой температуре работает узел, и только потом открывай технический лист состава.
Следующий шаг: сверьте свои параметры (зазор, температура, материалы, условия очистки) с таблицей совместимости в техническом листе нужного вам состава или проконсультируйтесь с поставщиком. Это займет 15 минут, но избавит от дорогостоящих ошибок в сборке и ремонте.