При глубоком сверлении жаропрочных сплавов СОЖ выбирают не только по смазывающей способности: важно доставить жидкость к режущей кромке, охладить зону резания и эффективно вывести стружку из отверстия. Для этого обычно используют подачу через инструмент под давлением. Вязкость и концентрацию подбирают с учетом компромисса: более легкая жидкость помогает эвакуации стружки, а более вязкая может улучшить ресурс инструмента.
Статья поможет инженерам, техническим специалистам и закупщикам оценить, какая СОЖ нужна для конкретной операции, какие параметры проверить и как провести сравнительное испытание. Отдельно рассмотрены обработка жаропрочных сталей и сплавов, сверление титана и выбор водосмешиваемой жидкости. Термическая обработка жаропрочных сплавов здесь не рассматривается: материал посвящен механической обработке и подаче СОЖ.
Что важно учесть при обработке жаропрочных сплавов
Жаропрочные сплавы создают для инструмента и системы подачи СОЖ комплексную нагрузку.
Жидкость должна отводить тепло, снижать трение и помогать выносить стружку из отверстия. Если СОЖ не достигает режущей кромки или стружка задерживается в канале, она может повторно контактировать с инструментом и заготовкой. Это повышает риск налипания и ухудшает условия резания.
Поэтому оценивать состав отдельно от способа его подачи недостаточно. Для никелевых и других жаропрочных сплавов рекомендуют непрерывно подавать СОЖ под давлением прямо в зону резания. В глубоких отверстиях преимущество дает подача через инструмент: внешний облив не обеспечивает такого же доступа жидкости к режущей кромке и не решает задачу удаления стружки из узкого канала.
При выборе учитывают материал, глубину отверстия, режим резания, геометрию инструмента и возможности оборудования. Для одной операции приоритетом может быть охлаждение, для другой - смазывание и предотвращение налипания. Если главная проблема связана с перегревом, важны теплоотвод и стабильная подача жидкости. Если затруднены отвод стружки и снижение трения, оценивают смазывающие свойства и вязкость.
Понятие «СОЖ без налипания» не означает, что один состав гарантированно устранит проблему при любых режимах. Налипание может быть связано с недостаточной подачей жидкости, повторным резанием стружки, перегревом или неподходящими параметрами обработки. Поэтому при обработке жаропрочных сплавов проверяют всю систему: состав и концентрацию СОЖ, давление, направление подачи и состояние каналов.
Для первичной классификации металлообрабатывающих жидкостей можно использовать ISO 6743-7. В техническом задании полезно указывать не только тип жидкости, но и условия операции: материал, способ подачи, требуемую эвакуацию стружки и приоритет между охлаждением и смазыванием. Это помогает сопоставить предложения поставщиков с реальной задачей, а не выбирать состав только по общему описанию.
Как подобрать вязкость и концентрацию СОЖ
При глубоком сверлении вязкость влияет на баланс между смазыванием и удалением стружки.
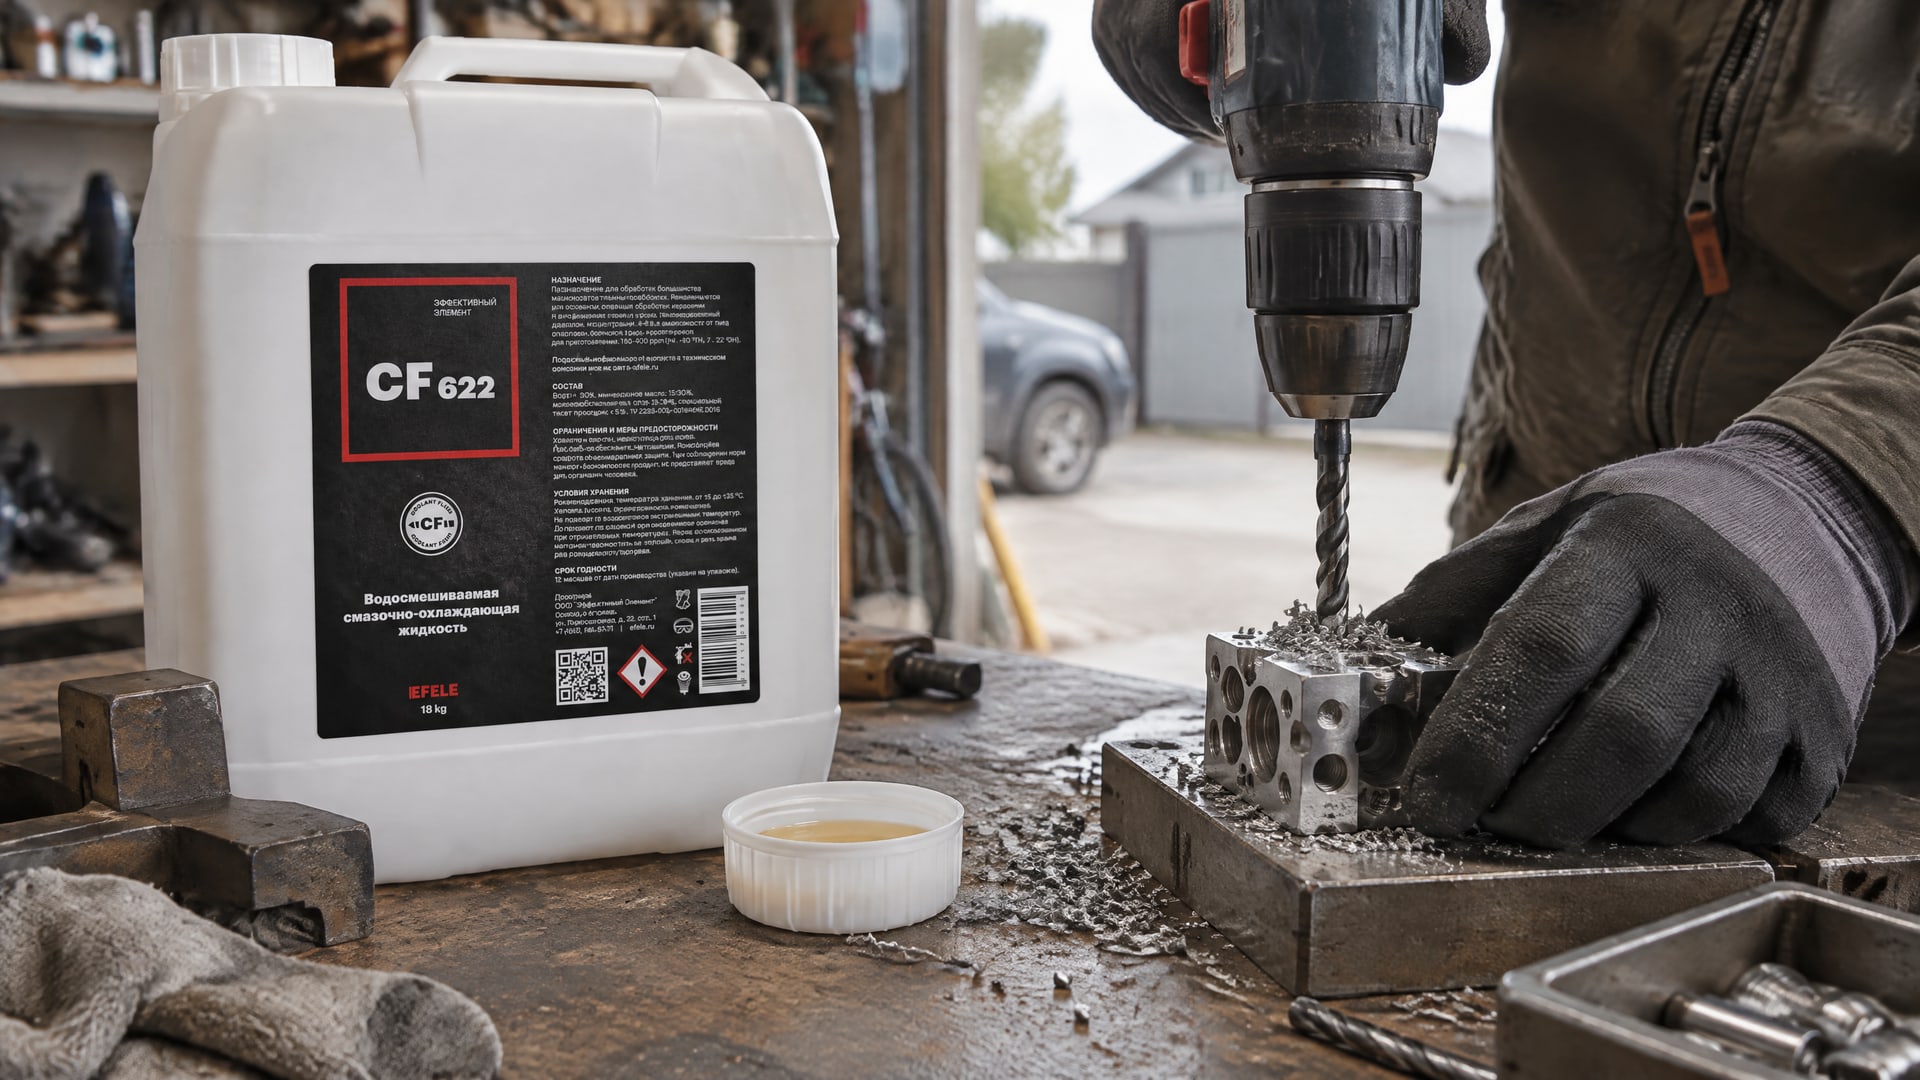
В справочных материалах по никелевым сплавам отмечено: более легкая по вязкости жидкость помогает выносу стружки из узких и глубоких отверстий, тогда как более высокая вязкость обычно связана с лучшим ресурсом инструмента. Универсального значения для всех операций из этих рекомендаций не следует: выбор зависит от того, что ограничивает процесс.
Для интенсивного отвода тепла чаще рассматривают водосмешиваемые охлаждающие жидкости. При низкоскоростном сверлении и тяжелых операциях может быть полезнее маслянистая смазка с высокой вязкостью. Это не правило для всех деталей: решение проверяют в условиях конкретного оборудования, учитывая глубину отверстия и возможность подачи через инструмент.
В источниках приведены разные ориентиры концентрации водосмешиваемых СОЖ: 7-10%, 8-12% и 10% и выше для тяжелой обработки жаропрочных или никелевых сплавов. Для титана и суперсплавов в одном из материалов указан диапазон 12-15% как уровень с максимальной EP-эффективностью. Эти значения не стоит сводить к единой норме: они относятся к разным рекомендациям и условиям. Рабочую концентрацию сверяют с документацией на конкретную СОЖ и проверяют на операции.
Увеличение доли концентрата само по себе не устраняет налипание. Если жидкость не поступает к кромке или стружка не выходит из отверстия, повышение концентрации не исправит недостаточную эвакуацию. Подбор состава и концентрации проводят вместе с проверкой давления, температуры и чистоты системы.
Когда выбирать водосмешиваемую СОЖ
Когда важен интенсивный отвод тепла из зоны резания.
Когда оборудование обеспечивает непрерывную подачу жидкости через инструмент.
Когда концентрацию можно поддерживать и регулярно контролировать.
Для обработки жаропрочных сталей, если требуется полусинтетический состав, в эту категорию входит EFELE CF-622.
Подача СОЖ через инструмент и давление
Для глубоких отверстий способ доставки жидкости не менее важен, чем ее состав.
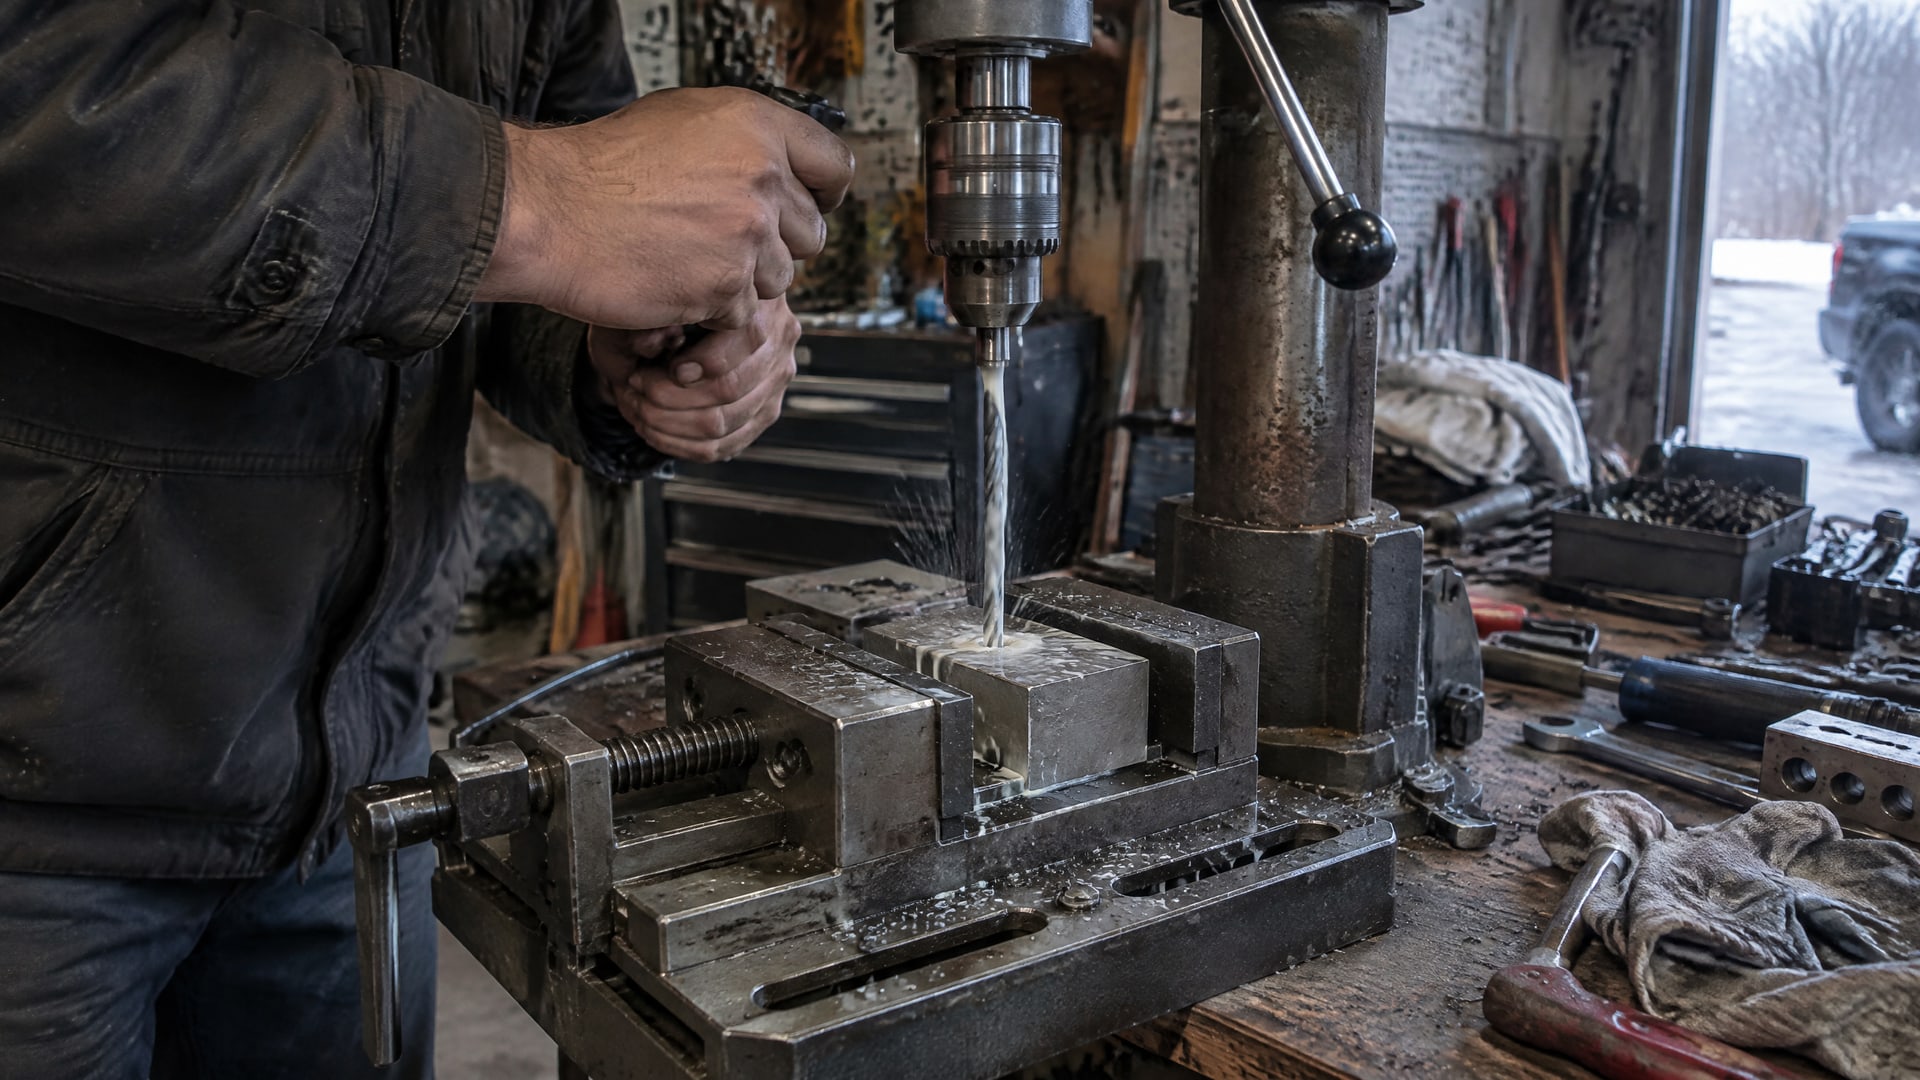
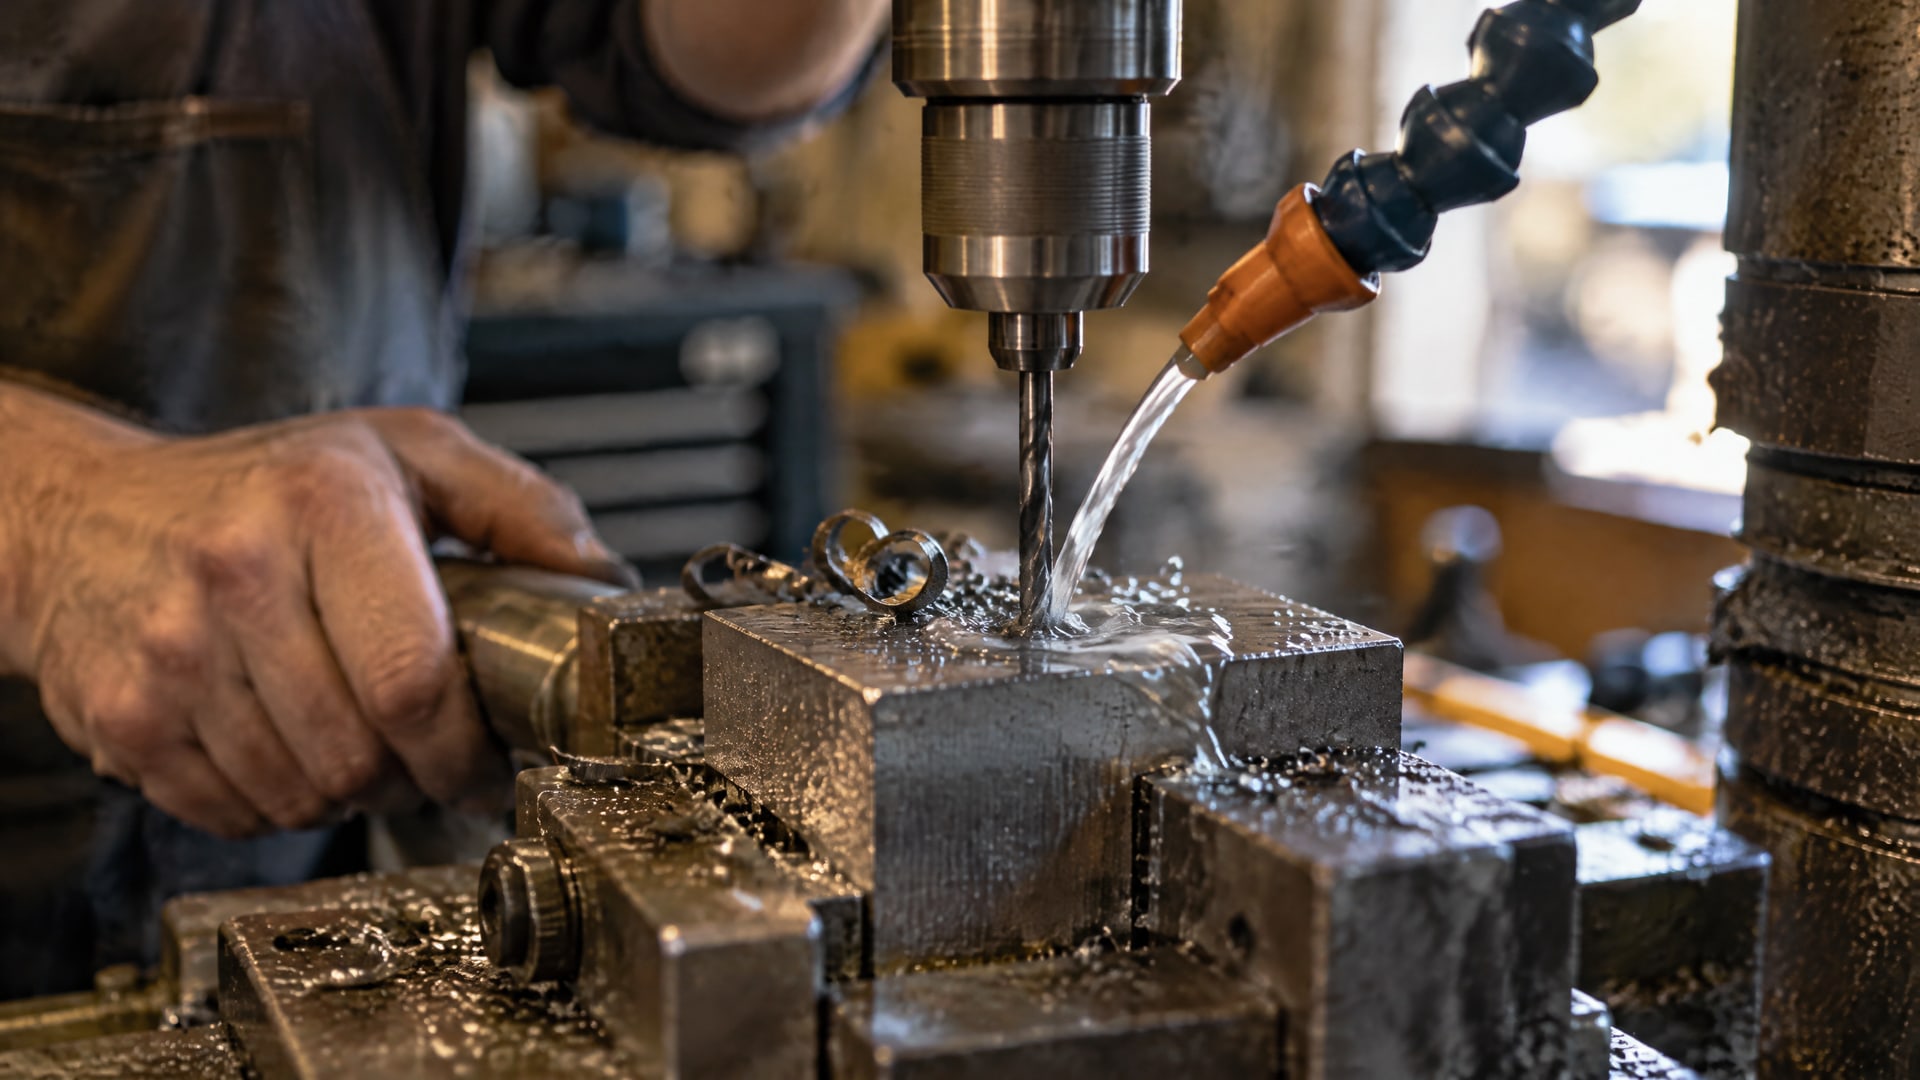
Подача через инструмент направляет СОЖ к режущей кромке и помогает вымывать стружку из канала. Внешний облив может быть недостаточным, особенно когда длина инструмента затрудняет поступление жидкости в зону резания.
В рекомендациях по тяжелой обработке жаропрочных сплавов встречаются значения давления 70-150 бар. В другом материале указано минимальное давление 120-180 бар. Эти диапазоны приведены в разных руководствах и не являются одним универсальным режимом. Конкретное давление определяют с учетом оборудования, инструмента и требований операции, а не переносят напрямую из справочного значения.
По мере увеличения длины инструмента может потребоваться повысить давление СОЖ или снизить подачу. Снижение подачи уменьшает объем образующейся стружки и дает жидкости больше времени на ее эвакуацию. При этом важно сверить допустимые режимы с характеристиками станка и инструмента: доступное давление должно соответствовать возможностям системы подачи.
Проверку начинают с фактического поступления жидкости. Важно убедиться, что она проходит по каналу инструмента и достигает зоны резания непрерывно, а не подается только внешним потоком. Если стружка остается в отверстии, следует оценить направление подачи, давление и режим обработки. Увеличивать концентрацию без проверки этих условий недостаточно.
Практический критерий результата - стабильный выход стружки и отсутствие признаков ее повторного резания. Сравнивать варианты следует на одинаковой операции, сохраняя неизменными материал, инструмент и режимы, кроме исследуемого параметра. Для стандартизированных испытаний стойкости однолезвийного инструмента применяют ISO 3685; этот стандарт может быть полезен при сравнении условий испытаний, но не устанавливает способ выбора СОЖ.
Температура и чистота системы
Температура СОЖ влияет на условия обработки и ресурс инструмента.
В одном из материалов указана температура 20-25°C; при значениях выше 35°C ресурс инструмента заметно падает. Там же отмечен возможный риск термошоковых проблем для твердосплавного инструмента при температуре ниже 15-20°C. Эти значения следует воспринимать как ориентиры из конкретной рекомендации, а не как универсальный температурный норматив для любого станка и сплава.
Для устойчивой работы нужно контролировать не только температуру, но и состояние жидкости. В рекомендациях по никелевым сплавам указаны ежедневный контроль концентрации и pH, а также поддержание чистоты системы. Загрязнение и деградация эмульсии могут нарушить ее стабильность и ухудшить условия обработки. Контроль особенно важен, когда налипание появляется не сразу, а усиливается по мере работы системы.
Если возникла проблема, полезно разделить проверку на несколько этапов:
Проверить, доходит ли СОЖ непрерывно до режущей кромки.
Оценить, выходит ли стружка из отверстия без задержек.
Проверить температуру жидкости и стабильность ее подачи.
Измерить концентрацию и pH, затем сопоставить результаты с требованиями к конкретному составу.
Проверить, не изменились ли режимы резания и условия работы инструмента.
Такой порядок помогает не сводить причину налипания только к составу жидкости. Например, стабильная концентрация не компенсирует слабую подачу через инструмент, а подходящая температура не решает проблему, если стружка повторно попадает в зону резания. После изменений следует фиксировать результат на одной и той же операции, чтобы отделить влияние СОЖ от влияния других параметров.
Обработка жаропрочных сталей и сплавов: как проверить выбор
СОЖ для жаропрочных сталей, никелевых сплавов и титана нельзя выбирать только по сходству операций.
Материалы предъявляют разные требования к смазыванию, охлаждению и составу присадок. В частности, для титана и никелевых сплавов рекомендации по применению отдельных составов могут различаться, поэтому жидкость, подобранную для одного материала, не следует автоматически переносить на другой.
Для никелевых сплавов в источниках отдельно отмечено, что при выборе СОЖ следует исключить активную серу и хлорсодержащие присадки. Для смешанного парка материалов это ограничение особенно важно: состав и его применимость сверяют с материалом заготовки и технической документацией на жидкость. Если жидкость предназначена для обработки жаропрочных сталей, это само по себе не подтверждает ее пригодность для титана.
Запросы о том, как организовать обработку жаропрочных сталей и сплавов, нередко затрагивают и конкретные марки, например ЭИ868. Однако приведенных сведений недостаточно, чтобы описать особенности обработки ЭИ868 или назначить для нее конкретный состав и режимы. Для такого подбора нужны данные о точной марке материала, инструменте, глубине отверстия и способе подачи СОЖ. Справочник по мехобработке жаропрочных никелевых сплавов помогает сформировать общую логику выбора, но не заменяет проверку применимости к конкретной стали.
Перед закупкой целесообразно согласовать параметры испытания с поставщиком и производством. В задании фиксируют материал, тип операции, глубину отверстия, способ подачи, доступное давление, рабочую концентрацию и критерии оценки. Сравнивают вынос стружки, признаки налипания, состояние инструмента и стабильность жидкости. Если проверяют несколько составов, испытания проводят в сопоставимых условиях, не меняя одновременно концентрацию, давление и режим резания.
Часто задаваемые вопросы
Какая СОЖ лучше подходит для глубокого сверления жаропрочных сплавов?
Одного состава для всех операций нет. Для глубоких отверстий важны подача через инструмент, непрерывное поступление жидкости к режущей кромке и эффективный вынос стружки. Вязкость выбирают по компромиссу: более легкая жидкость помогает эвакуации стружки, а более вязкая может улучшить ресурс инструмента.
Какую концентрацию эмульсии выбрать для жаропрочных сплавов?
В материалах встречаются ориентиры 7-10%, 8-12% и 10% и выше для тяжелой обработки. Для титана и суперсплавов отдельно указан диапазон 12-15%. Эти значения относятся к разным рекомендациям, поэтому рабочую концентрацию сверяют с документацией на СОЖ и проверяют в условиях конкретной операции.
Достаточно ли внешнего облива при сверлении глубоких отверстий?
Внешний облив может не доставлять жидкость к режущей кромке и не обеспечивать нужный вынос стружки из длинного канала. Для глубокого сверления жаропрочных сплавов предпочтительна подача через инструмент. В рекомендациях по тяжелым операциям встречаются давления 70-150 бар и 120-180 бар, но подходящее значение зависит от системы и инструмента.
Можно ли использовать одну СОЖ для титана и никелевых сплавов?
Нельзя считать такую совместимость автоматической. Рекомендации для титана и никелевых сплавов различаются, в том числе по ограничениям на присадки. Для никелевых сплавов отдельно отмечено исключение активной серы и хлорсодержащих присадок. Применимость конкретной СОЖ сверяют с документацией на состав и требованиями к обрабатываемому материалу.
Заключение
Чтобы выбрать СОЖ для глубокого сверления жаропрочных сплавов без налипания, оценивают не только смазывающую способность жидкости. Ключевые условия - подача через инструмент непосредственно к режущей кромке, удаление стружки, контроль температуры и поддержание стабильной концентрации. Вязкость и состав подбирают по материалу и операции, а не по одному универсальному правилу.
Следующий шаг - составить параметры испытания: указать материал, глубину отверстия, инструмент, способ подачи и возможности системы по давлению. Затем проверить концентрацию и температуру, провести пробную обработку и сравнить вынос стружки и состояние инструмента. Для работы с конкретной маркой сплава, включая ЭИ868, подбор следует уточнять по данным материала и документации на выбранную СОЖ.