Обработка нержавеющей стали 12Х18Н10Т и 316L требует специально подобранной смазочно-охлаждающей жидкости из-за низкой теплопроводности материала и его склонности к образованию налипаний на режущем инструменте. Для успешной работы используют водорастворимые эмульсии (концентрация 5-12%), полусинтетические составы (7-15%) или синтетические жидкости (5-10%) с обязательным добавлением EP-присадок - хлора и серы, которые значительно улучшают смазку в зоне резания и предотвращают налипание стружки при высоких температурах.
Статья поможет технологам, инженерам и закупщикам разобраться в типах СОЖ для нержавейки, понять, как выбрать нужную концентрацию, какие режимы резания оптимальны, и как контролировать качество эмульсии на протяжении всей работы.
Почему нержавейка требует специальной СОЖ
Нержавеющие стали 12Х18Н10Т (AISI 321) и 316L (AISI 316L) обладают уникальными механическими свойствами, но эти же качества создают сложности при их механической обработке.
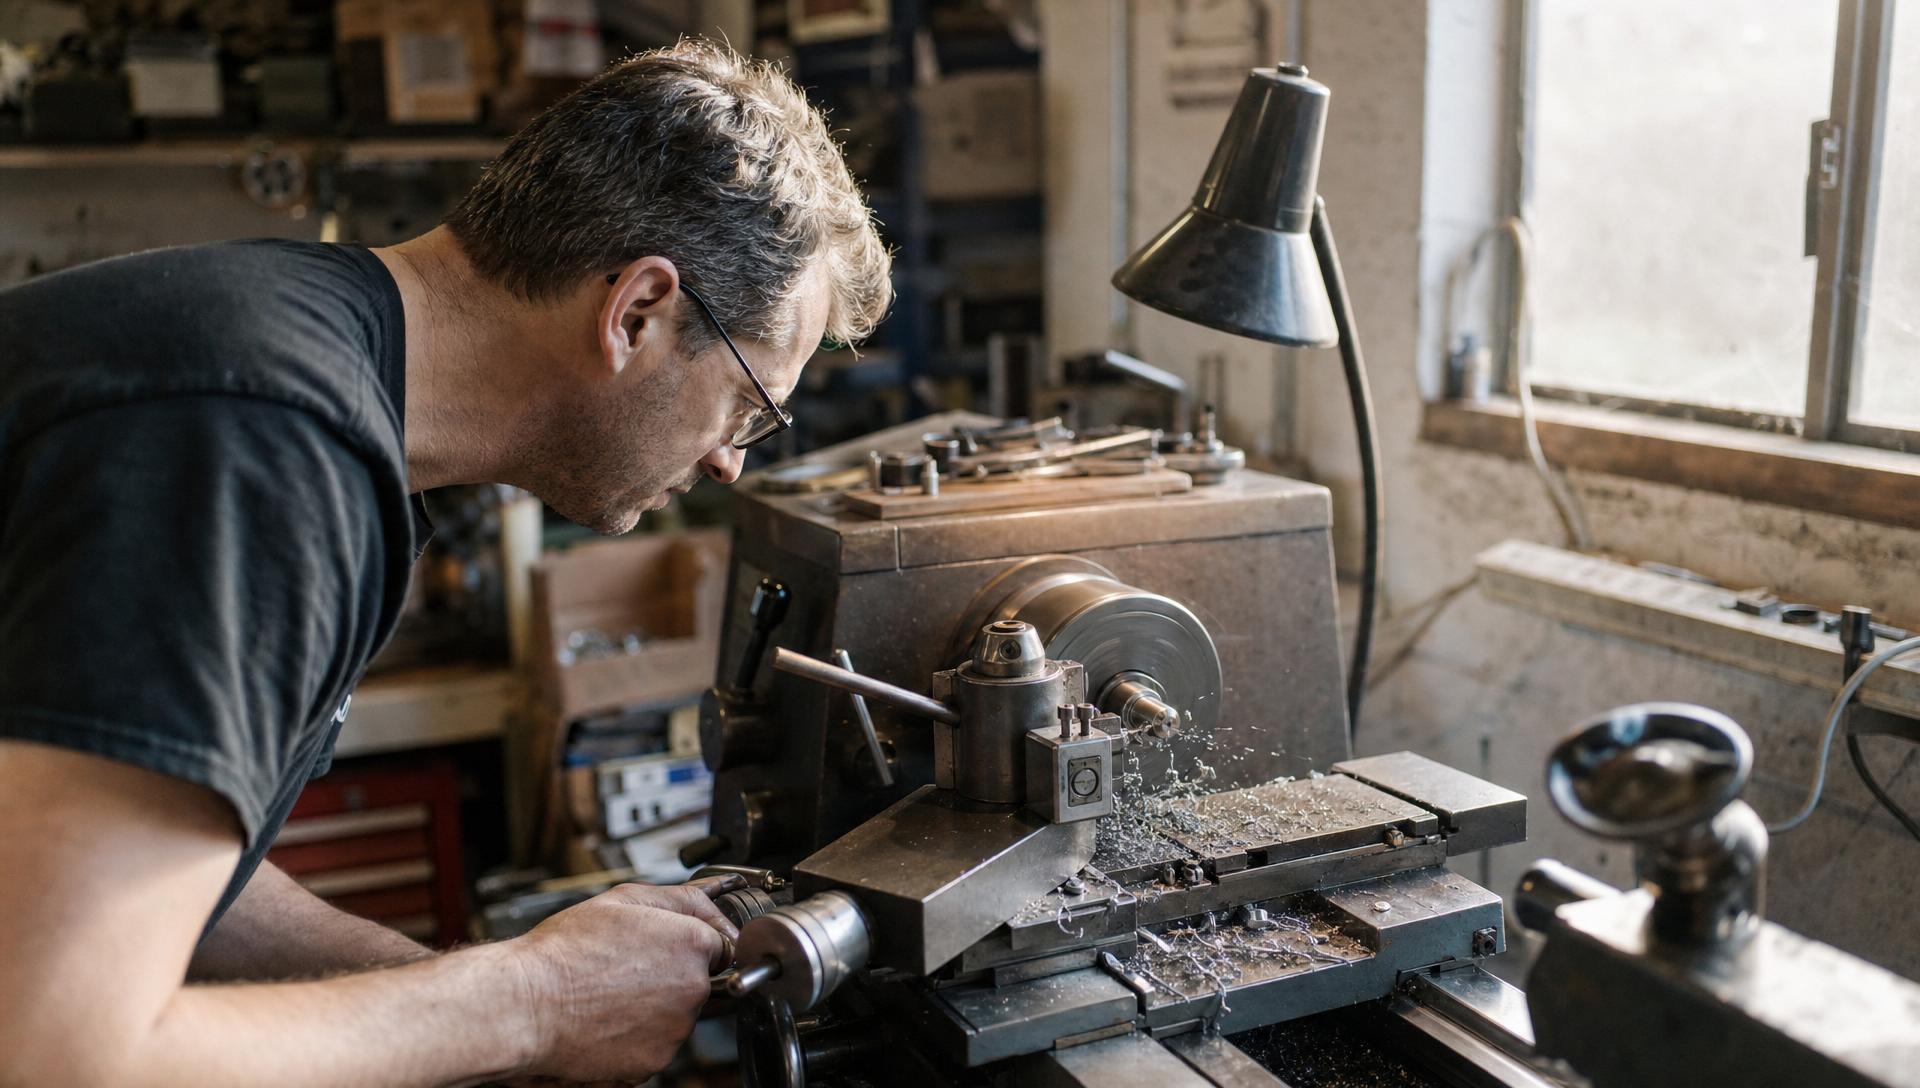
Главная проблема - низкая теплопроводность материала: если углеродистая сталь проводит тепло в 2-3 раза лучше, то у нержавейки большая часть тепловыделения остается в зоне резания. Это приводит к перегреву инструмента и, как следствие, к быстрому затуплению режущей кромки.
Второй критический фактор - склонность стружки к налипанию. При достижении температур выше 200 °С нержавеющая стружка начинает прилипать к грани инструмента, образуя нарост, который нарушает геометрию резания и вызывает рывки, вибрации и отломы пластин. Универсальная СОЖ для углеродистых сталей здесь не подходит, так как в ней недостаточно активных присадок для разрыва этого нароста.
Именно поэтому для нержавейки выбирают эмульсии и синтетические жидкости с повышенной концентрацией и специальными EP-добавками (хлором или серой). Эти присадки химически взаимодействуют со слоем стружки при нагреве, «разжижая» ее и предотвращая налипание. Плюс, обильное охлаждение через правильно направленную подачу уносит тепло из зоны резания, позволяя инструменту работать дольше и режимы резания держать на оптимальных скоростях.
Типы СОЖ и их концентрации для обработки нержавейки
Водорастворимые эмульсии на минеральной основе
Это самый распространенный выбор для производственных условий. Эмульсии состоят из минерального масла, воды и эмульгатора, благодаря чему имеют хорошие охлаждающие свойства и низкую стоимость. Для нержавеющей стали концентрация эмульсии составляет 10-20% при фрезеровании и сверлении, а при токарной обработке снижают до 8-12%. Минимальная рабочая концентрация не должна быть ниже 7%, иначе теряется защита от коррозии и смазывающий эффект.
Требования к эмульсии: - pH в диапазоне 8,5-9,5 (оптимально 9,0-9,5) обеспечивает защиту от коррозии и стабильность состава - температура эмульсии на входе в систему резания должна быть 18-25 °C - наличие EP-добавок (хлор или сера) для снижения налипаний стружки.
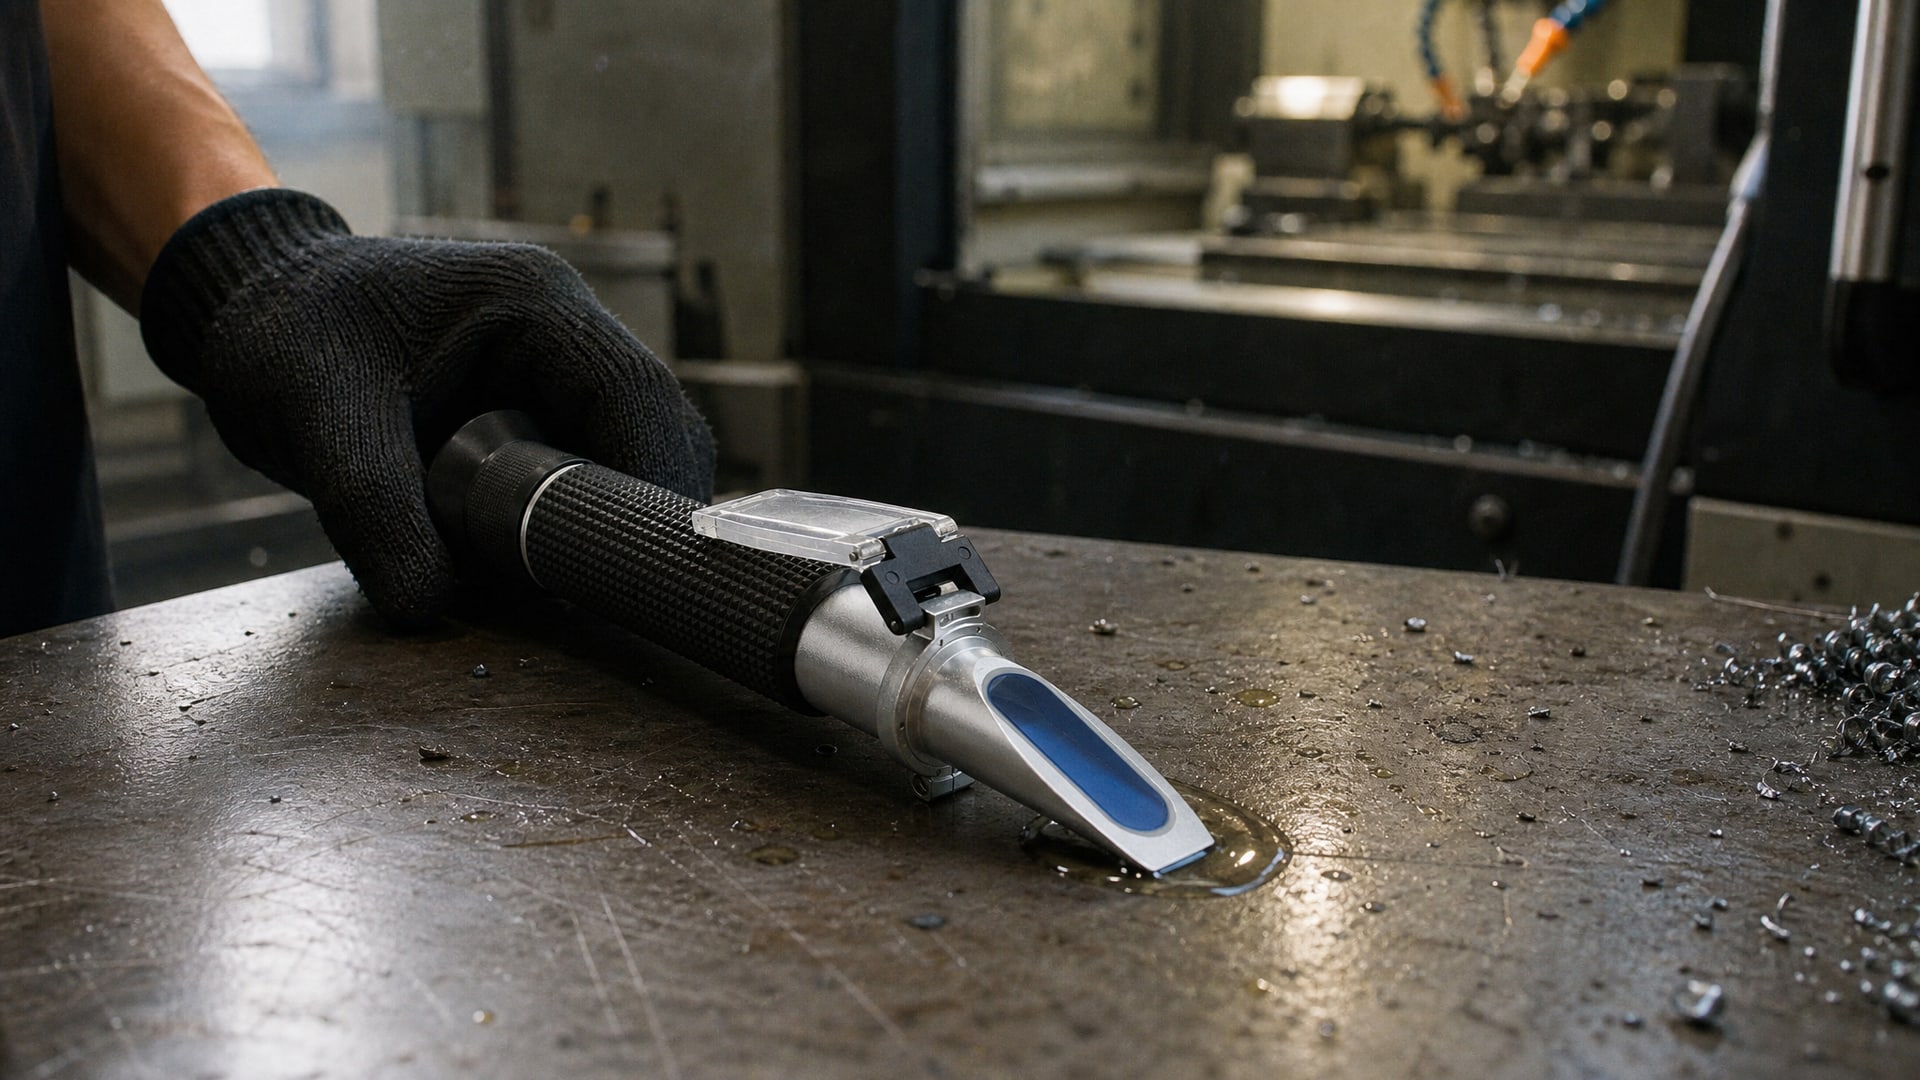
Эмульсионные составы требуют регулярной фильтрации (удаления стружки, твердых частиц) и постоянного контроля концентрации рефрактометром. Если концентрация снизилась ниже нормы, добавляют концентрат СОЖ согласно расчету: требуемый объем концентрата = текущий объем системы × (требуемая концентрация - текущая концентрация) / 100.
Полусинтетические СОЖ
Полусинтетические составы содержат как минеральное масло, так и синтетические компоненты, что обеспечивает лучшую термостойкость и большую универсальность. Для нержавейки используют концентрацию 7-15%, и они особенно полезны при обработке с повышенными скоростями (160-220 м/мин). Полусинтетические жидкости более стабильны в составе, медленнее стареют и лучше держат pH в рабочем диапазоне.
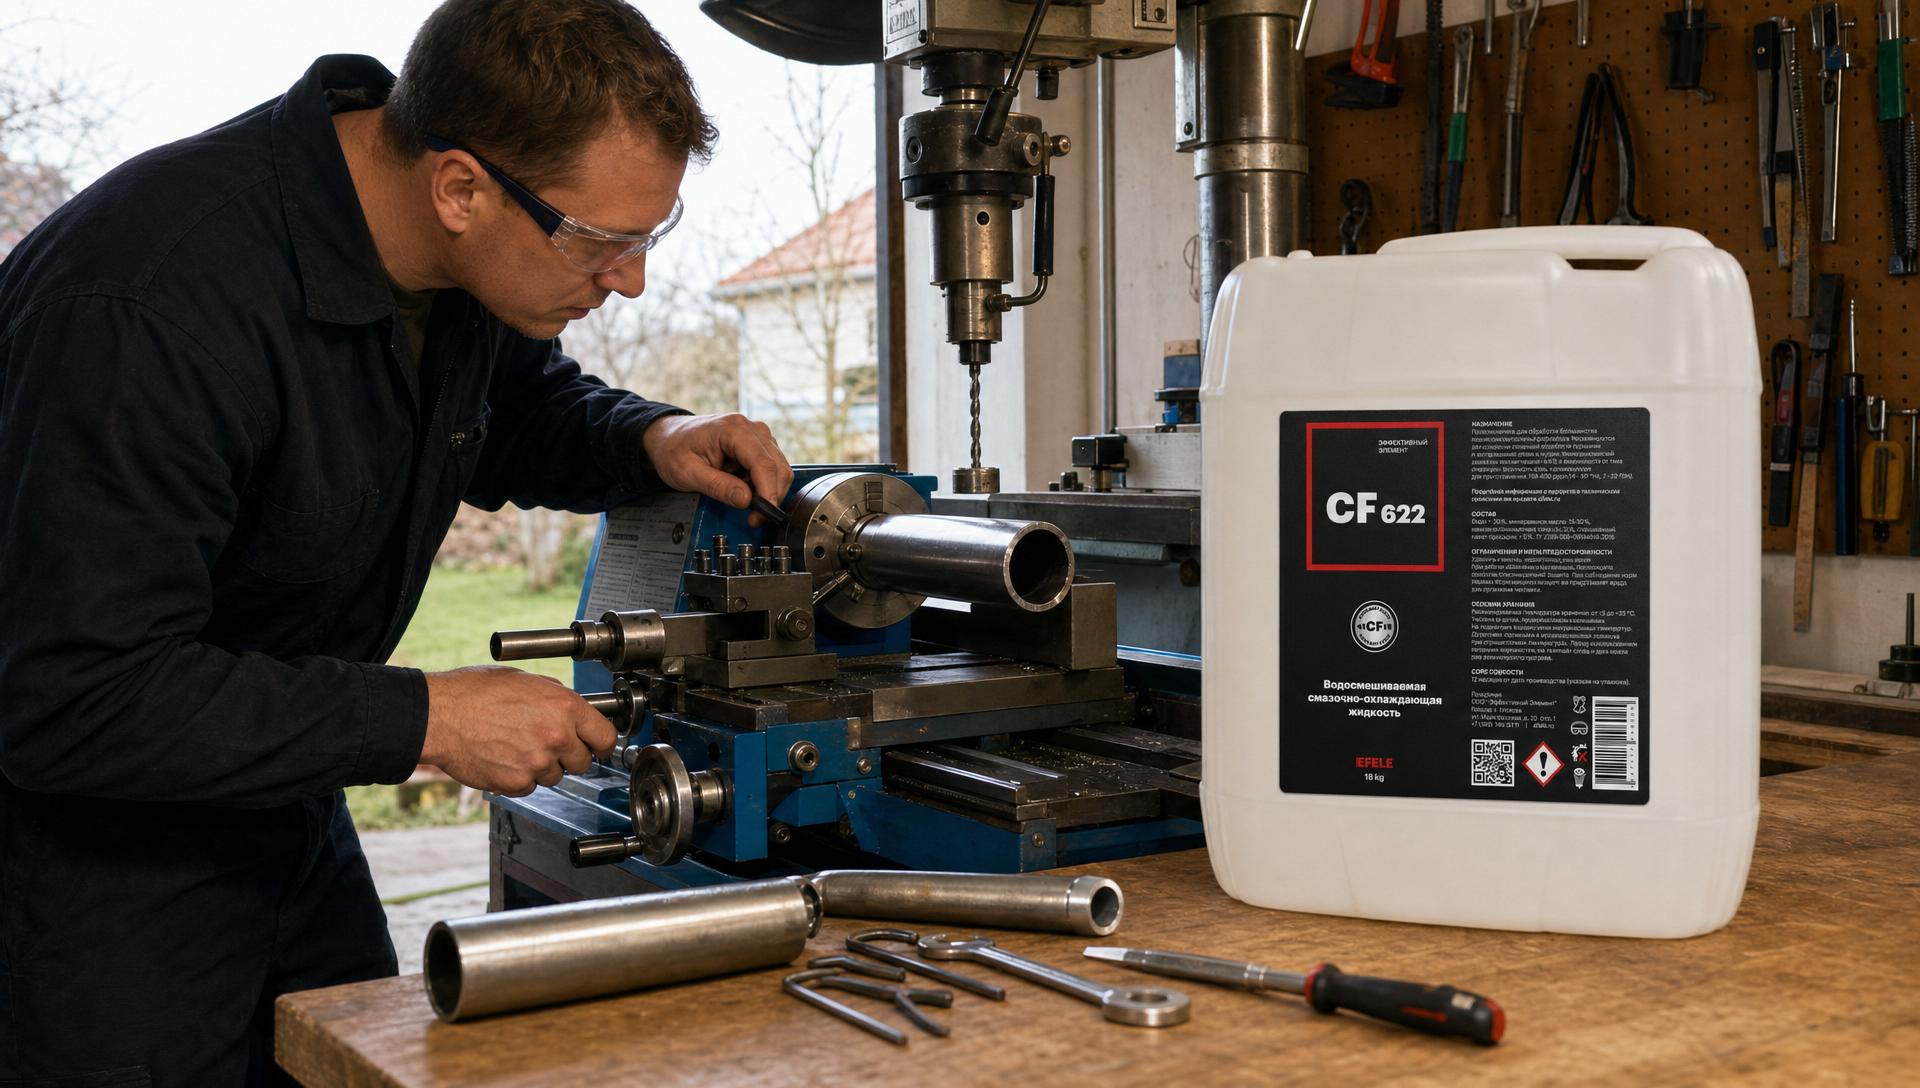
Главный вызов при использовании полусинтетики - необходимость балансировать концентрацию и давление подачи для предотвращения налипания стружки, что может привести к увеличению расходов на жидкость и обслуживание. EFELE CF-622 - полусинтетическая СОЖ, специально разработанная для обработки нержавеющей стали: ее оптимизированный пакет EP-присадок (хлор, сера) позволяет работать в диапазоне 7-15% с эффективностью, сокращая расход жидкости и затраты на систему охлаждения.
Синтетические составы
Синтетические СОЖ используют при повышенных требованиях к экологичности и отсутствию запаха на производстве. Рабочая концентрация синтетики - 5-10% (ниже, чем у эмульсий). Они обладают отличной термостойкостью и стабильностью, однако стоят дороже и требуют более высоких давлений подачи (50-70 бар при внутришпиндельной подаче) для компенсации менее выраженной смазывающей способности без активных хлор- и серосодержащих присадок.
Роль EP-добавок в обработке нержавеющей стали
EP (экстремального давления) добавки - это активные вещества, которые химически взаимодействуют с поверхностью металла при высоких температурах и давлениях в зоне резания.
Для нержавейки используют два основных типа EP-присадок:
Хлоросодержащие присадки: срабатывают при температурах выше 150-200 °С, образуя тонкий защитный слой на режущей кромке и на стружке. Это предотвращает прилипание стружки и значительно снижает коэффициент трения в зоне резания. Хлор необходим для черновой и получистовой обработки нержавейки.
Сероживущие присадки: более мягкие, чем хлор, и часто используются вместе с ним в комбинированных составах. Сера обеспечивает защиту инструмента при немного более низких температурах и работает на расширенном диапазоне режимов.
Заблуждение о вреде хлора в СОЖ распространено, но ошибочно. Хлор в составе СОЖ в правильной концентрации (обычно 0,5-3% в готовом рабочем растворе) не опасен для рабочих, если соблюдаются стандартные правила безопасности (вентиляция, защита кожи). Он необходим для обработки труднообрабатываемых сталей. Полное исключение хлора без замены на другие активные присадки приводит к налипаниям, браку и снижению стойкости инструмента на 40-60%.
Единственный нюанс: если детали впоследствии используются в пищевой или медицинской промышленности, выбирают составы с низким содержанием хлоридов (специальные сульфидно-хлорфтористые формулы), но это узкоспециальный сегмент, не общее правило.
Сож для сверления нержавейки: режимы и особенности подачи
Сверление и фрезерование нержавейки отличаются от токарной обработки тем, что инструмент работает в условиях повышенного теплоделения при ограниченном пространстве для отвода стружки.
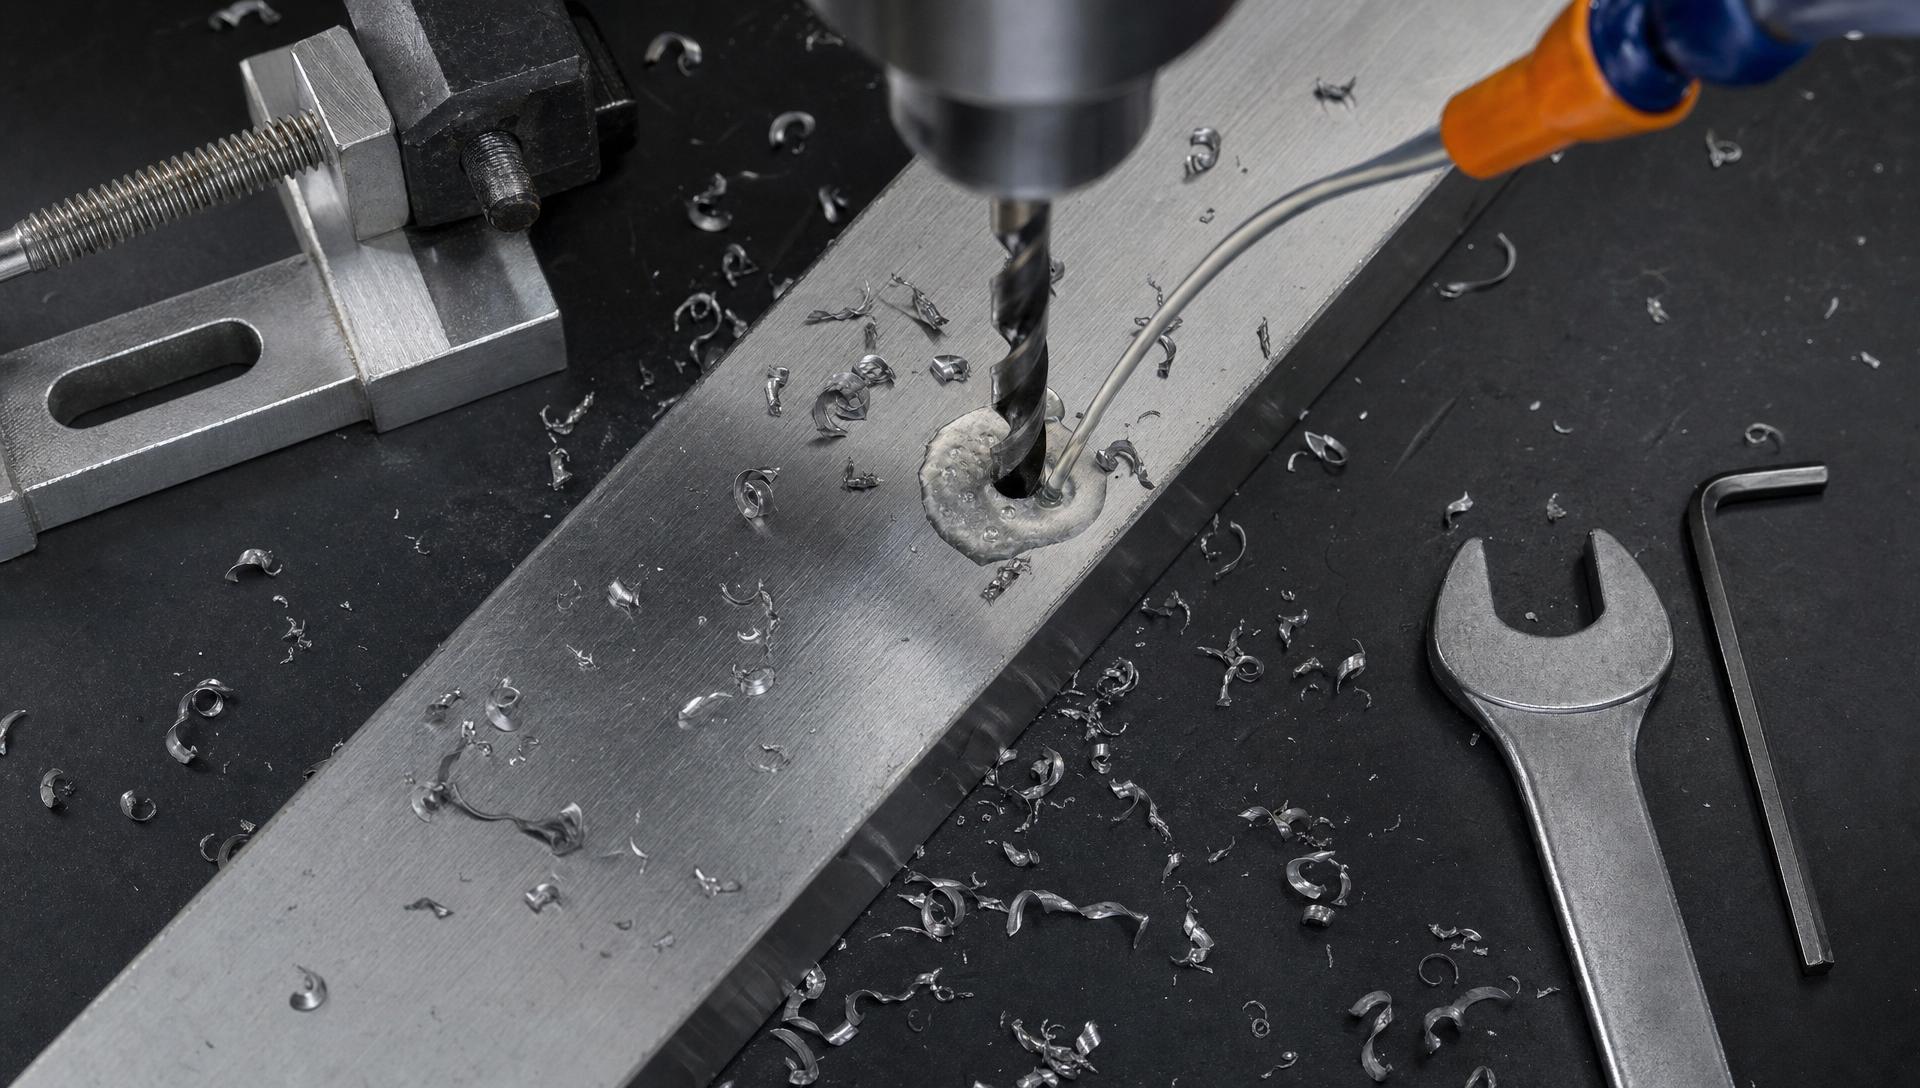
При сверлении скважина образует замкнутый объем, где стружка и тепло накапливаются, если СОЖ не подается правильно.
Давление и расход СОЖ при сверлении: - Минимальное давление для эффективного охлаждения: 0,5-1,0 МПа (5-10 бар) - при наличии насоса высокого давления: 3-5 бар для токарной обработки, но для сверления лучше 8-12 бар - при внутришпиндельной подаче (через лопатки в корпусе инструмента): минимум 40 бар, оптимально 50-70 бар - расход при сверлении: 12-20 л/мин.
Жидкость сож для сверления нержавейки должна подаваться непосредственно в зону резания, а не наружно. Внешняя подача часто ведет к перегреву спирального сверла, так как жидкость не может проникнуть в глубину скважины и охладить режущие кромки. Поэтому при работе с нержавейкой на координатных или сверлильных станках, где невозможна внутренняя подача, используют специальные насадки для подачи охладителя прямо к устью скважины.
При фрезеровании концентрацию СОЖ можно повысить до верхних пределов диапазона (до 20% для эмульсий), чтобы усилить охлаждение. Фрезерные станки обычно имеют более мощные насосы и лучше справляются с высокими давлениями подачи.
Характеристики обработки сталей 12Х18Н10Т и 316L: скорости и подачи
Обе марки - 12Х18Н10Т (отечественная, соответствует AISI 321) и 316L (международная AISI 316L) - считаются взаимозаменяемыми в силовых конструкциях и машиностроении.
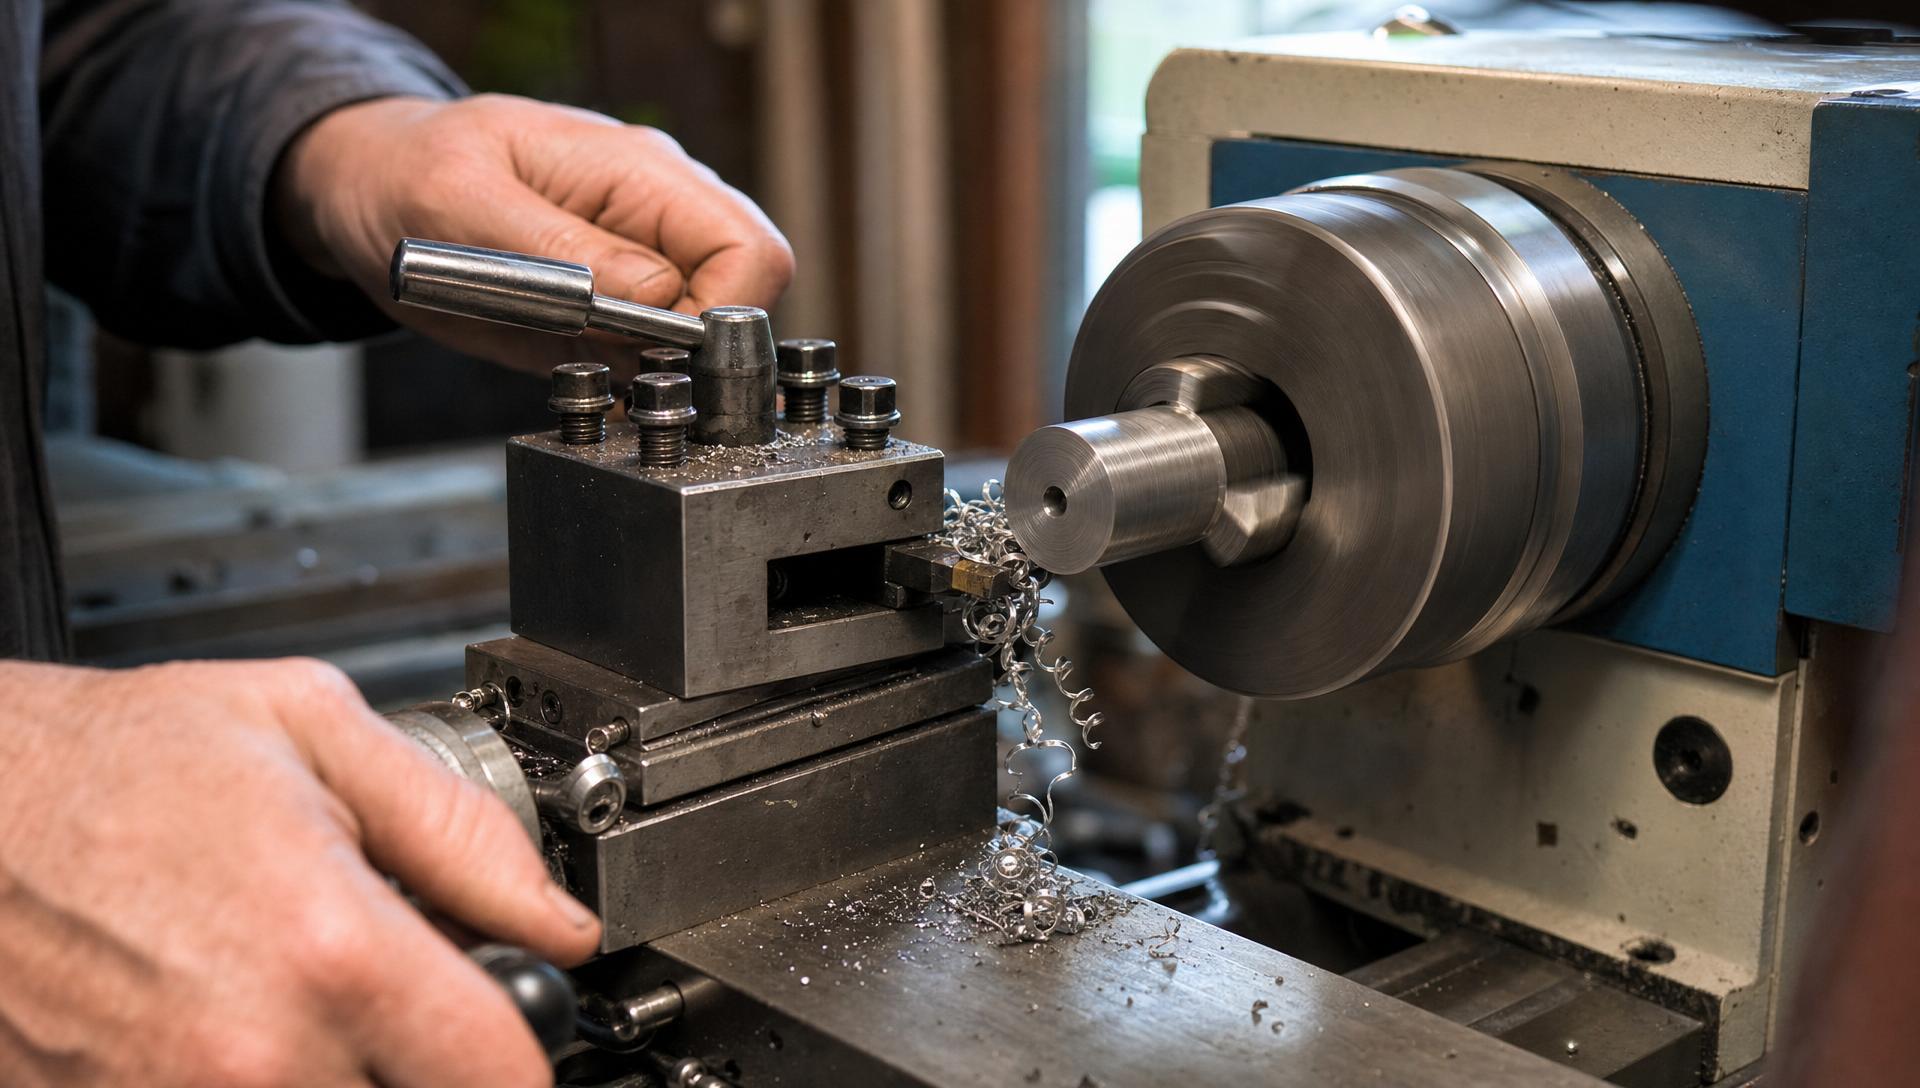
316L содержит молибден, что повышает ее коррозионную стойкость в хлоридных средах, однако это не меняет радикально режимы механической обработки. Технологические параметры резания, требования к СОЖ и EP-добавкам остаются одинаковыми.
Рекомендуемые режимы при токарной обработке (пластинами CCMT):
| Операция | Скорость резания (м/мин) | Подача (мм/об) | Расход СОЖ (л/мин) | Концентрация (%) |
|---|---|---|---|---|
| Черновая | 80-140 | 0,3-0,8 | 15-25 | 10 |
| Получистовая | 140-160 | 0,2-0,3 | 12-15 | 10 |
| Чистовая | 150-220 | 0,1-0,25 | 10-15 | 8-10 |
Оптимальная геометрия резца: передний угол γ = +15°...+20°, задний угол α = 10°...12°, радиус при вершине r = 0,5...1,0 мм.
Выбор в пользу 12Х18Н10Т или 316L часто зависит от доступности и цены на отечественном рынке - 12Х18Н10Т встречается чаще и дешевле, поэтому выбор СОЖ и оборудования нередко ориентирован на 12Х18Н10Т, но технически оборудование и жидкости, подобранные для одной марки, без проблем работают с другой.
Контроль параметров и обслуживание СОЖ
Эффективность СОЖ зависит не только от типа и концентрации, но и от регулярного контроля ее параметров.
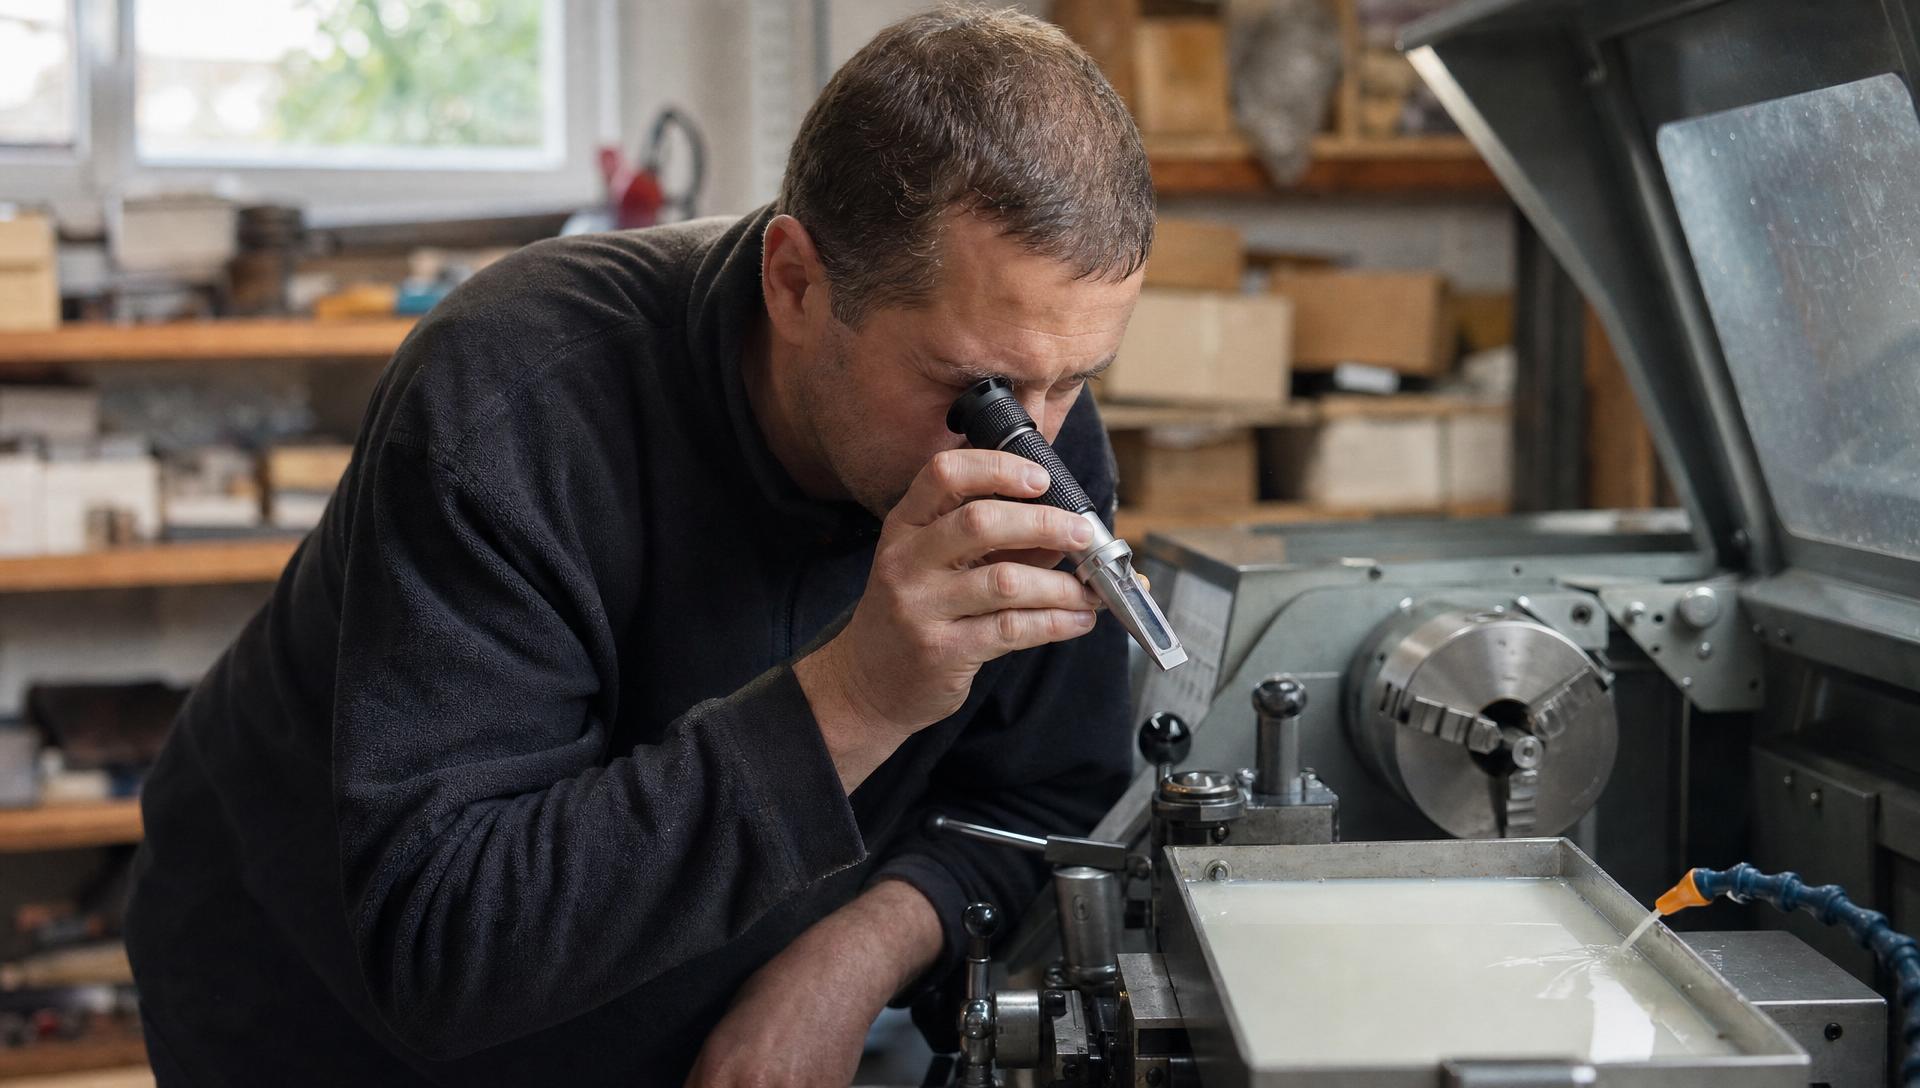
Небрежное обслуживание приводит к потере смазывающих свойств, коррозии деталей и дорогостоящему простою оборудования.
Контроль концентрации: Используется рефрактометр - прибор, который измеряет показатель преломления рабочей жидкости и на его основе определяет концентрацию. Контроль проводят 1-2 раза в смену. Если концентрация упала ниже 7%, добавляют концентрат СОЖ до восстановления нормального уровня.
Контроль pH: pH эмульсии проверяют pH-метром или индикаторной бумагой еженедельно. Значение должно оставаться в диапазоне 8,5-9,5. Если pH падает ниже 8,5 (кислая среда), эмульсия теряет коррозионную защиту и ее меняют на новую. Если pH растет выше 9,5, добавляют небольшие порции кислоты (обычно входит в комплект обслуживания).
Фильтрация: Стружка, попадая в эмульсию, действует как абразив и ускоряет износ насосов и резцов. Фильтрацию проводят непрерывно через специальные сетчатые фильтры (100-200 микрон для стружки). Фильтр нужно чистить или менять каждые 10-20 часов непрерывной работы, в зависимости от интенсивности обработки.
Температура: Поддерживайте температуру эмульсии в диапазоне 18-25 °C. Слишком теплая жидкость теряет вязкость и смазывающие свойства, слишком холодная - плохо течет и снижает эффективность охлаждения. Для этого используют холодильные установки или рубашки охлаждения на резервуаре.
Линейка СОЖ EFELE предлагает широкий выбор продуктов для различных видов металлообработки, включая составы, подходящие для работы с нержавеющей сталью и калеными сплавами. При выборе конкретной марки сверяйте требования вашего оборудования и режимов обработки со спецификацией производителя.
Наиболее частые ошибки при выборе СОЖ для нержавейки
Ошибка 1: «Можно использовать универсальную СОЖ для углеродистой стали».
Нет. Универсальные эмульсии разработаны для режимов углеродистых сталей и содержат меньше EP-присадок. При обработке нержавейки они не обеспечат достаточного охлаждения и смазки, результатом будут налипания, снижение стойкости инструмента и брак.
Ошибка 2: «Чем выше концентрация, тем лучше охлаждение». Неправильно. Концентрация должна быть в строгом диапазоне (8-12% для эмульсий). Избыточная концентрация без контроля нарушит вязкость, ухудшит отвод стружки и может привести к закупорке сетки фильтра.
Ошибка 3: «Хлор в СОЖ всегда вреден». Миф. Хлоросодержащие присадки при правильной концентрации безопасны и необходимы для обработки нержавейки. Их полное исключение без замены на другие активные присадки приводит к налипаниям и браку.
Ошибка 4: «Наружная подача СОЖ достаточна». Часто неверно. При сверлении и глубокой фрезеровке нержавейки только внутришпиндельная подача обеспечивает эффективное охлаждение режущей кромки. Наружная подача часто не достигает зоны резания и теплота накапливается.
Ошибка 5: «Не нужно контролировать pH и концентрацию». Опасно. Без контроля эмульсия теряет коррозионную защиту, что приводит к ржавлению деталей и коррозии оборудования.
Часто задаваемые вопросы
Можно ли использовать универсальную СОЖ для нержавейки?
Не рекомендуется. Универсальные эмульсии содержат меньше EP-присадок и разработаны для углеродистых сталей, которые лучше проводят тепло. Для нержавейки нужны специализированные составы с повышенной концентрацией (8-12%) и обязательными хлор- или серосодержащими присадками, которые предотвращают налипание стружки при температурах выше 200 °С.
Что такое EP-добавки и почему они необходимы для нержавейки?
EP (экстремального давления) добавки - это активные присадки, которые срабатывают при высоких температурах в зоне резания. Хлор и сера образуют защитный слой на режущей кромке и предотвращают прилипание стружки к инструменту. Без них нержавейка налипает, инструмент затупляется быстро, и результат - брак и простой оборудования.
Как проверить и контролировать концентрацию СОЖ?
Концентрацию измеряют рефрактометром 1-2 раза в смену. Оптимальная концентрация для нержавейки - 8-12% для эмульсий, 7-15% для полусинтетики, 5-10% для синтетики. Если концентрация упала, добавляют концентрат по формуле: объем концентрата = текущий объем системы × (требуемая - текущая концентрация) / 100. Недопустимо опускать концентрацию ниже 7%.
Чем отличается обработка 12Х18Н10Т и 316L?
Материалы взаимозаменяемы и требуют одинаковых режимов резания и СОЖ. 316L содержит молибден и лучше стойка к коррозии в хлоридных средах, но это не влияет на механическую обработку. В России 12Х18Н10Т доступнее и дешевле, поэтому выбор оборудования и жидкостей часто ориентирован на нее.
Нужна ли специальная подготовка оборудования перед переходом на СОЖ для нержавейки?
Рекомендуется промыть систему охлаждения при переходе с одной СОЖ на другую. Остатки старой эмульсии могут быть несовместимы с новой и привести к коагуляции (расслаиванию). Фильтры также должны быть чистыми. Первые 2-3 часа работы следите за стабильностью pH и концентрацией, так как микс остатков может временно влиять на параметры.
Заключение
Подбор СОЖ для нержавеющей стали 12Х18Н10Т и 316L - не просто выбор жидкости, а целый набор технических решений, от типа эмульсии и концентрации до контроля pH и давления подачи. Главное: нержавейка требует специальных эмульсий и синтетических составов с EP-добавками (хлором или серой), потому что ее низкая теплопроводность и склонность к налипанию стружки несовместимы с универсальными СОЖ для углеродистых сталей.
Правильный выбор - это баланс между концентрацией (8-12% для эмульсий, 5-10% для синтетики), давлением подачи (от 0,5 МПа при наружной подаче до 50-70 бар при внутришпиндельной), режимами резания (80-160 м/мин для черновой, 150-220 м/мин для чистовой) и регулярным контролем параметров жидкости. Следующий шаг: проанализируйте текущую систему охлаждения вашего оборудования (наличие насосов, давлений и фильтрации), выберите тип СОЖ в зависимости от имеющихся возможностей подачи, и организуйте периодический контроль концентрации и pH - это сбережет инструмент и предотвратит дорогостоящие простои.