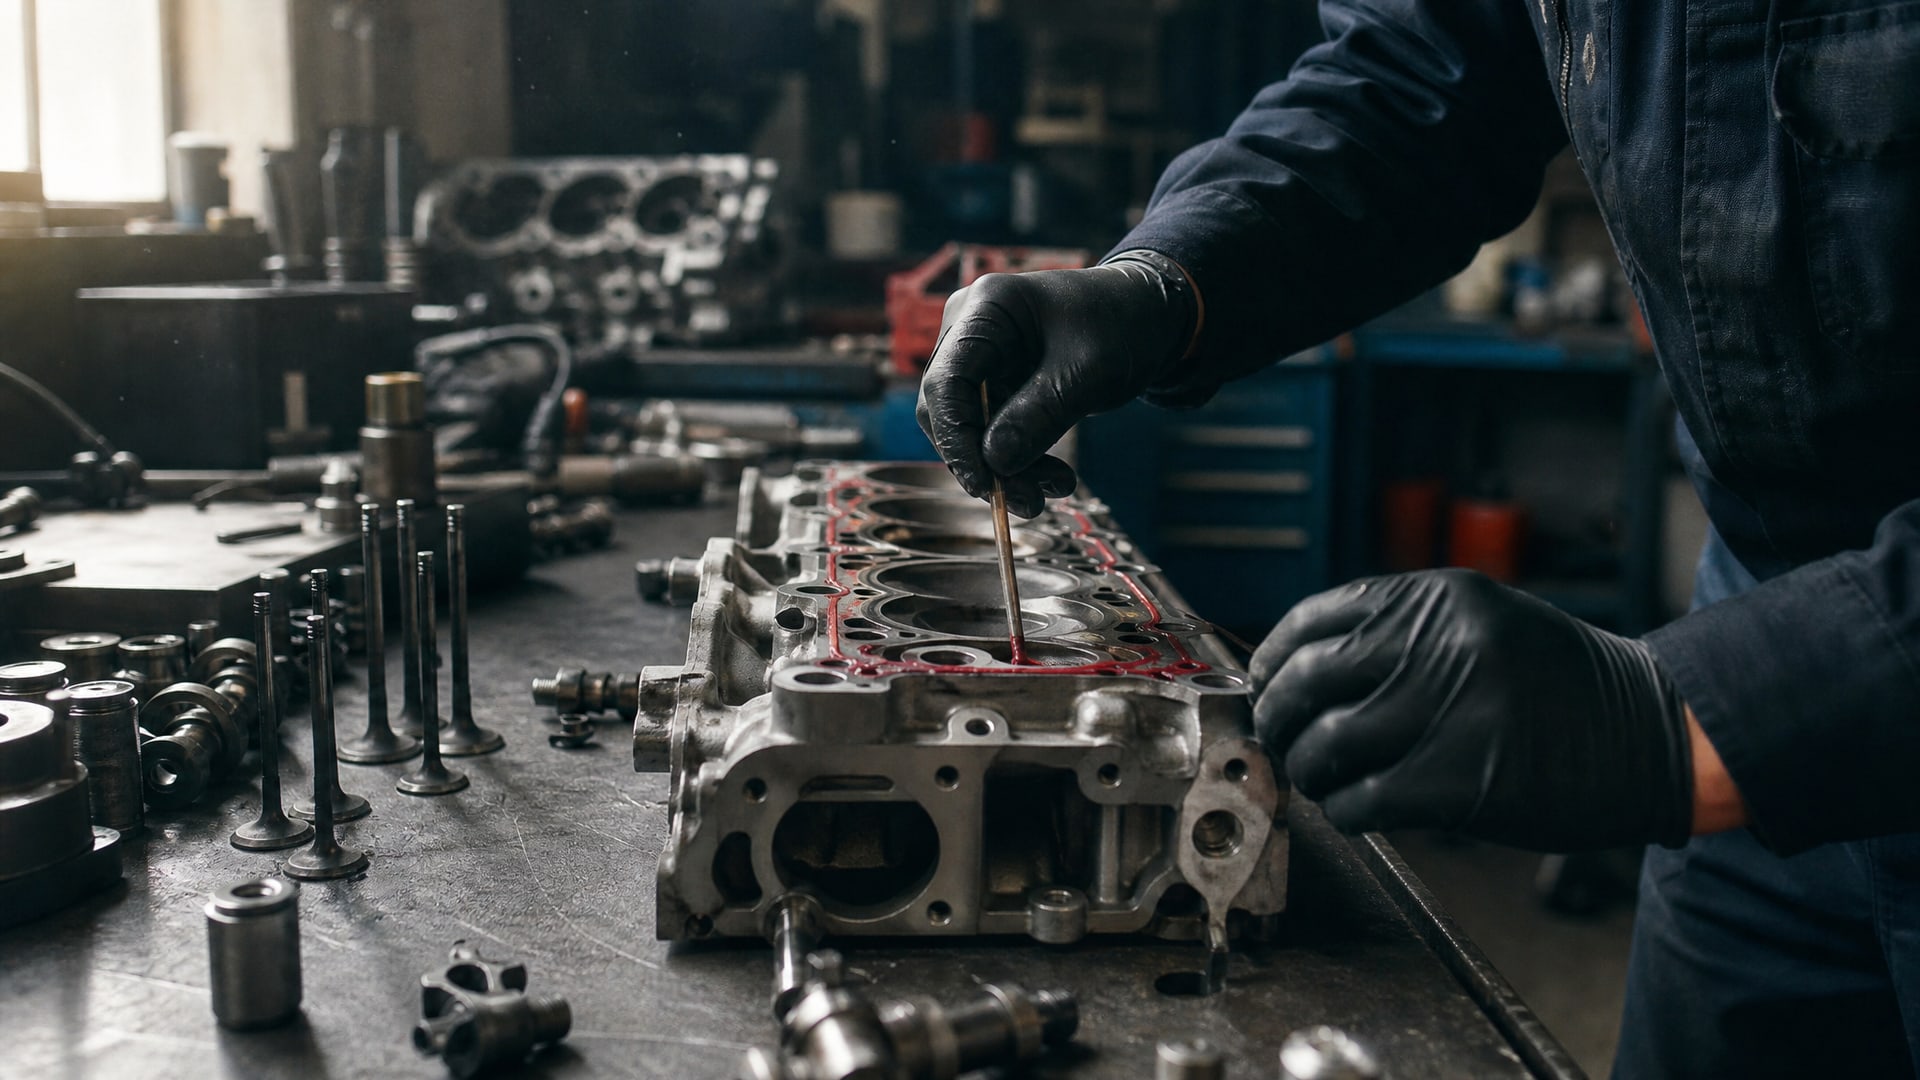
Анаэробный герметик - это жидкий состав, который отверждается в отсутствие кислорода, формируя герметичный шов между плотно прилегающими металлическими поверхностями. Для жестких фланцевых соединений в редукторах, двигателях, насосах и трансмиссиях такой материал часто становится полноценной альтернативой привычным резиновым прокладкам. Статья разбирает технику замены прокладки герметиком, объясняет, когда это имеет смысл, и показывает типовые ошибки при монтаже. Информация полезна техническим специалистам, инженерам и закупщикам, которые ищут надежный способ герметизации фланцев без простоев на переказку деталей.
Принцип работы анаэробных герметиков основан на химической реакции в условиях отсутствия воздуха и наличия активных металлических поверхностей. При правильной подготовке и нанесении материал заполняет зазор между фланцами, создает эластичный шов, устойчивый к вибрации и микроподвижкам, и образует барьер против протечек масла, охлаждающей жидкости и других технических жидкостей.
Когда анаэробный герметик заменяет прокладку
Жидкие фланцевые герметики используют в двух основных сценариях: полная замена готовой прокладки или ее «дрессировка» - нанесение состава на обе стороны обычной резиновой прокладки для повышения надежности уплотнения.
Первый подход применяют для заводского ремонта корпусов редукторов, головок цилиндров, картеров двигателей и клапанных крышек, где геометрия фланца точна и зазор контролируем. Второй - когда нужно усилить старую прокладку без полной замены или когда требуется дополнительная страховка при работе с вибрирующими узлами.
Анаэробный герметик для прокладки двигателя выбирают в тех случаях, когда стандартная резина начинает пропускать масло при нагреве и вибрации. Материал формирует гибкий шов, который переносит микроподвижки фланца и не разрывается при температурных циклах. Типичные узлы: стык поддона и блока цилиндров, крышка маслораспределительной цепи, термостат, раздаточная коробка.
Для герметизации фиссур и щелей в составе жестких механизмов герметик проникает в микрополости, которые не видны невооруженным глазом, и там полимеризуется, создавая локальную преграду утечке. Эта особенность делает анаэробный состав полезным и для первоначальной сборки новых механизмов, и для восстановления старых.
Подготовка поверхностей фланца: главный этап
Герметизация фланцев без прокладки начинается с удаления старого материала.
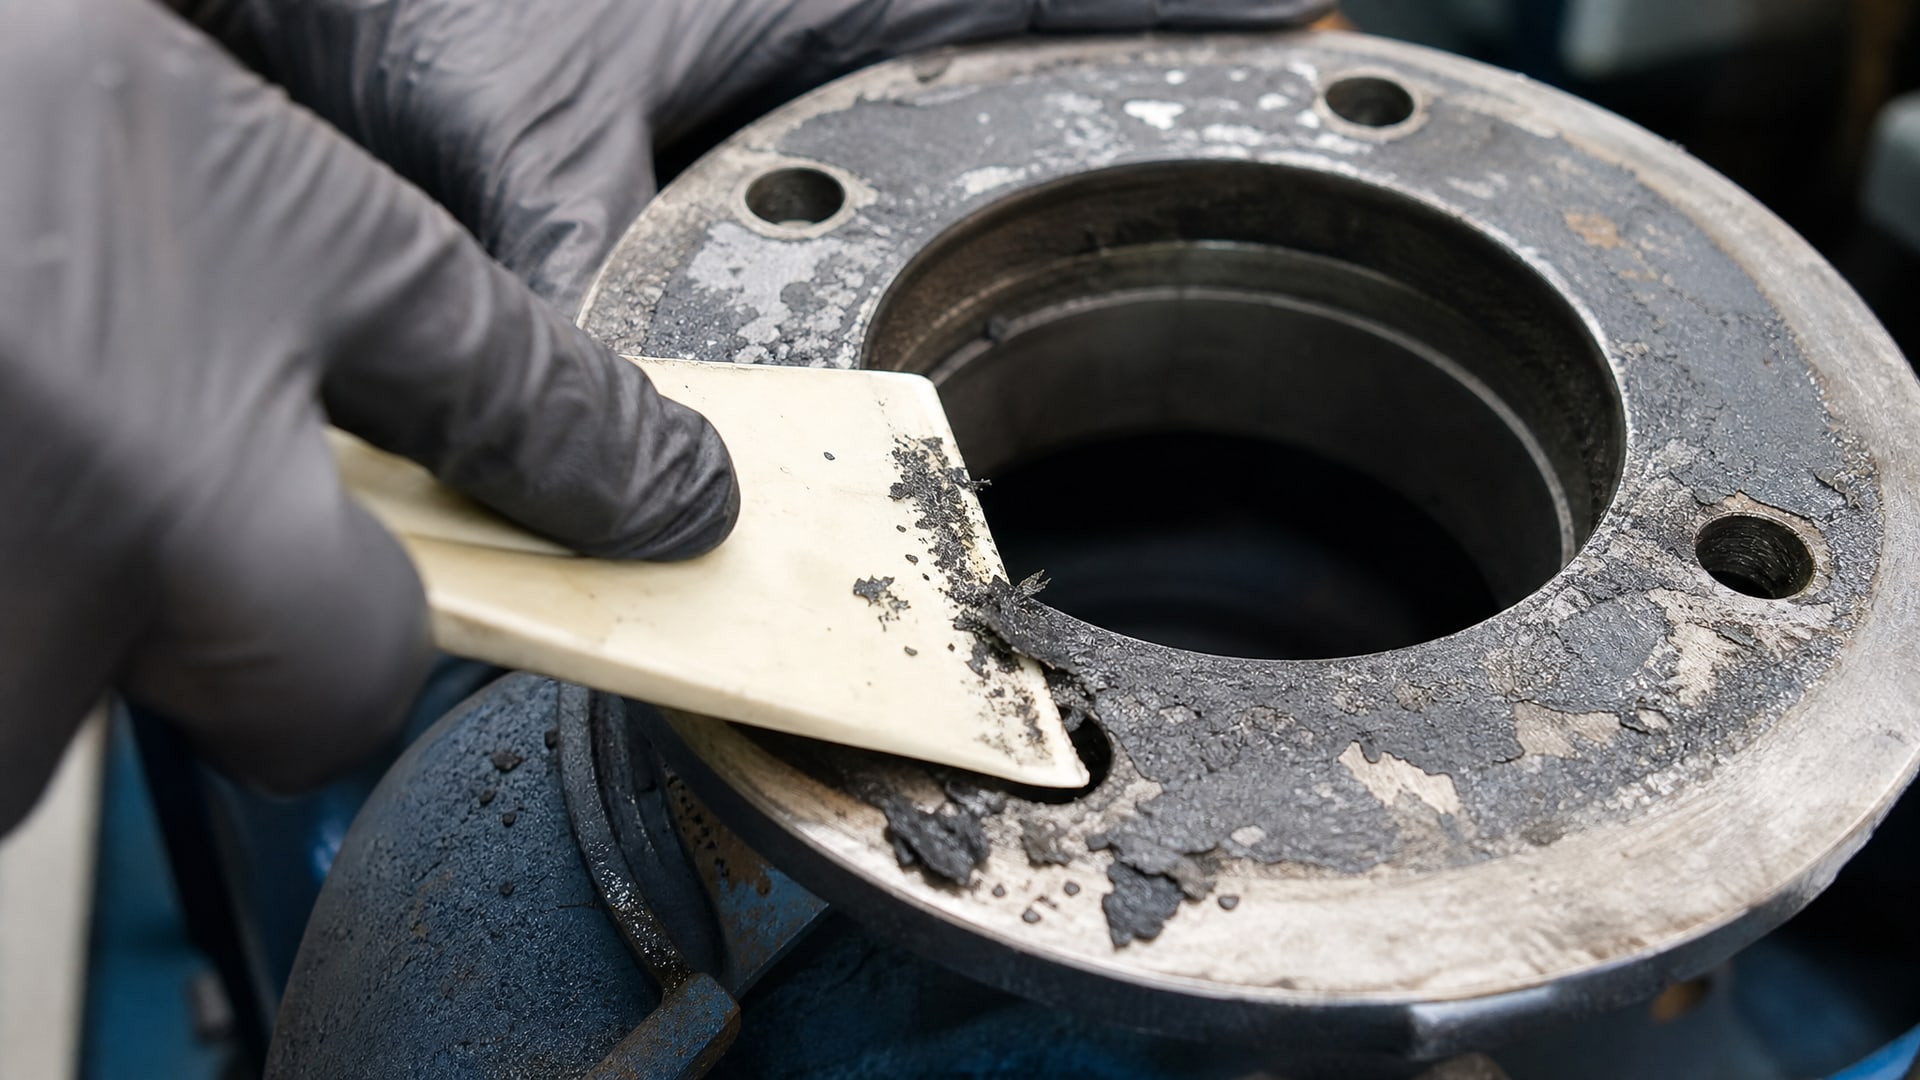
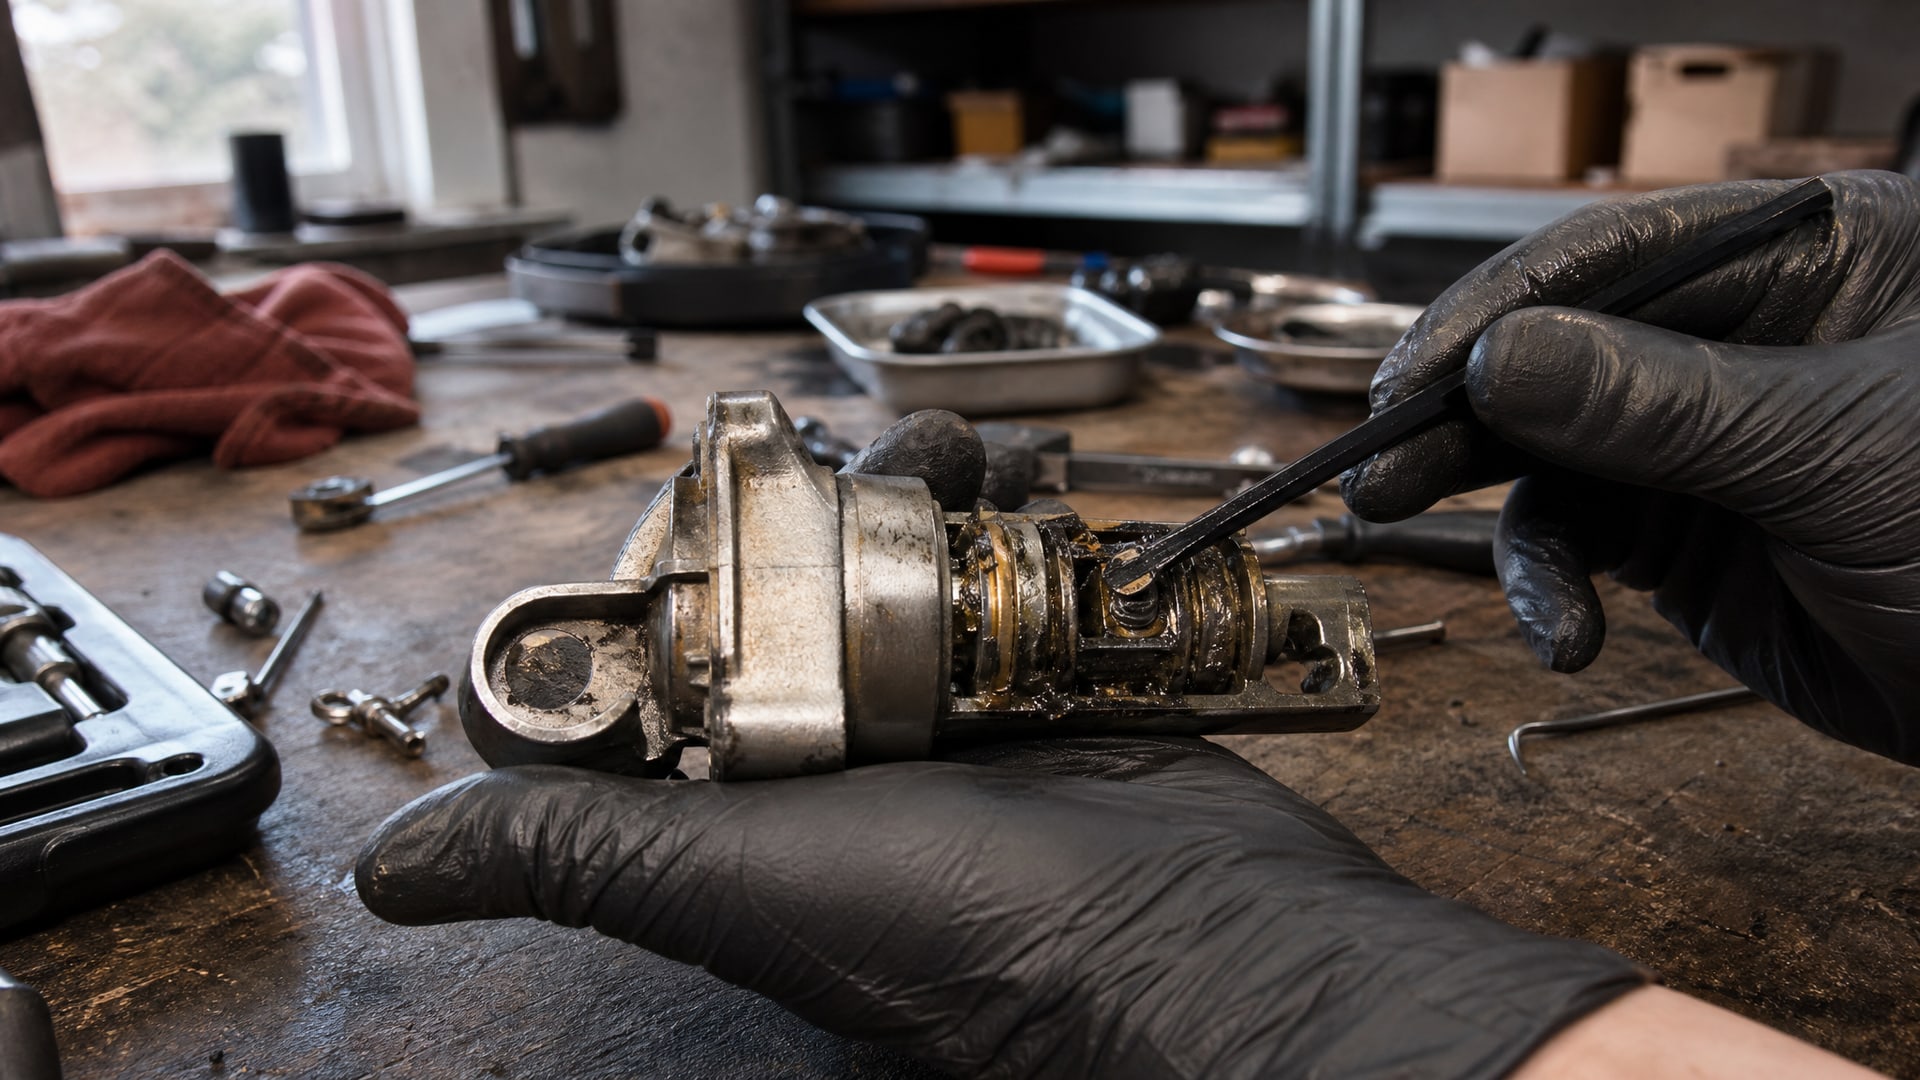
Если ранее стояла резиновая прокладка, ее остатки нужно соскоблить полностью - ни кусочков прокладки, ни следов клея не должно остаться. Для этого используют пластиковый или латунный скребок, чтобы не повредить посадочные поверхности. Если на фланце остались задиры или глубокие царапины, их шлифуют наждачной бумагой средней зернистости.
Второй этап - обезжиривание. Масло, консистентная смазка, ржавчина и грязь препятствуют адгезии герметика к металлу. Поверхность протирают чистой ветошью, смоченной в уайт-спирите или ацетоне, до полного исчезновения масляного блеска. После этого фланец должен иметь матовую, сухую поверхность. Влажная или маслянистая поверхность означает, что подготовка неполная, и герметизация будет ненадежной.
Третий этап - сушка. Если фланец был промыт растворителем, его оставляют на воздухе минимум 10-15 минут, чтобы испарились остатки жидкости. Влага и растворитель в зазоре помешают отверждению анаэробного состава. Для узлов, где нужна максимальная надежность, рекомендуется перепроверить чистоту поверхности перед нанесением герметика, пройдясь чистой ветошью еще раз.
Техника нанесения анаэробного герметика
Формирователь прокладок наносят одним из двух методов: непрерывным валиком по периметру или по штатной схеме, указанной производителем оборудования.
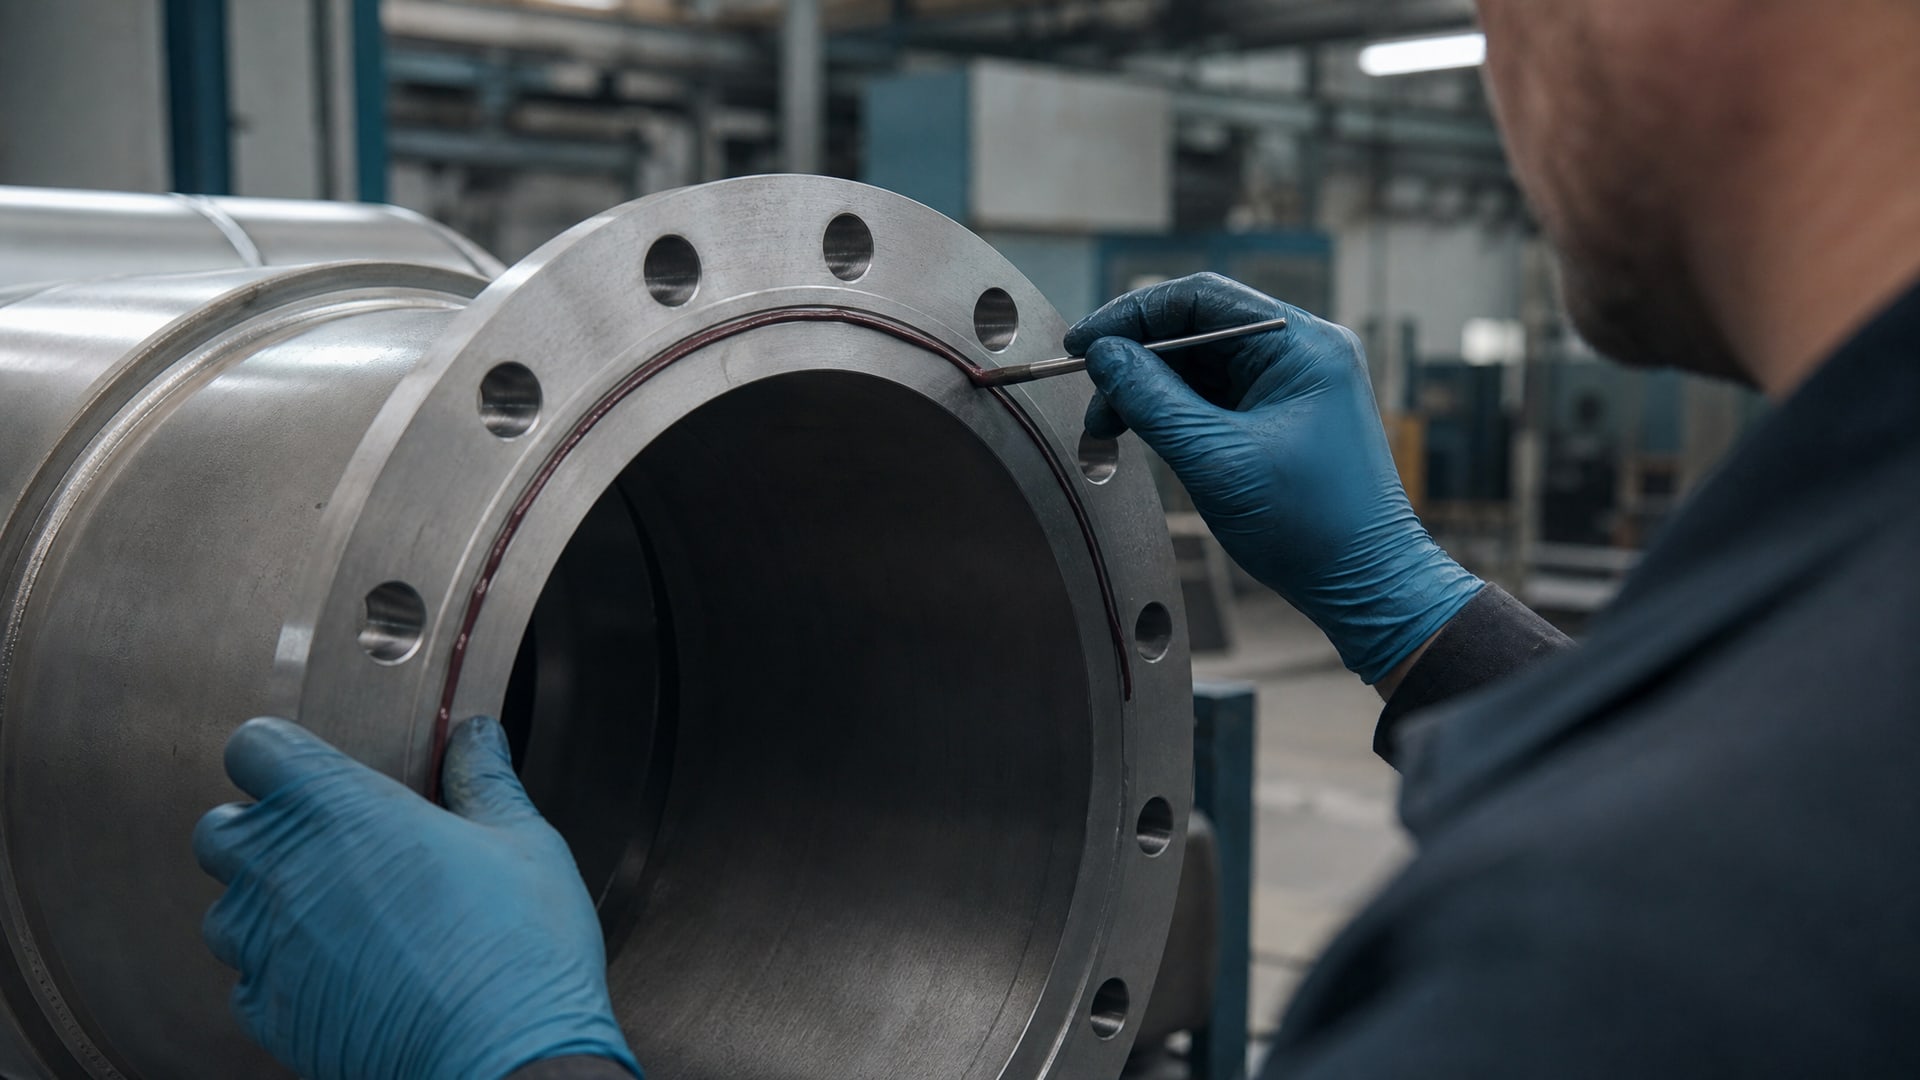
Непрерывный валик обычно проходит по одной из поверхностей фланца, на расстоянии 2-3 мм от края отверстий для болтов. Если фланец большой или имеет сложный профиль, герметик может наносить в нескольких местах - важно, чтобы при сборке состав образовал сплошной контур по периметру.
Толщина нанесенного слоя критична. Анаэробный герметик работает в тонком слое (толщиной примерно 0,2-0,5 мм после сжатия фланцев), поэтому избыток не нужен. Избыток состава либо вытекает из-под фланца и загрязняет окружающие детали, либо остается между поверхностями и замедляет отвердение. Прямо из тюбика или баллончика наносят ровную, тонкую полоску - не капли и не лужи.
После нанесения герметика фланцы собирают максимально быстро, в течение 3-5 минут. Задержка приведет к испарению материала и нарушению герметичности. Болты затягивают равномерно, по диагонали, чтобы фланцы сомкнулись без перекоса. Боковое смещение деталей разорвет тонкий слой герметика и выдавит его из шва. Финальную подтяжку проводят после полного отвердения материала - обычно это 24 часа для стандартных анаэробных составов, но конкретный срок указан в инструкции производителя.
Анаэробный герметик для двигателя и трансмиссии
В автомобильных двигателях анаэробный герметик прокладка применяется на стыках, подверженных вибрации и циклическим нагрузкам.
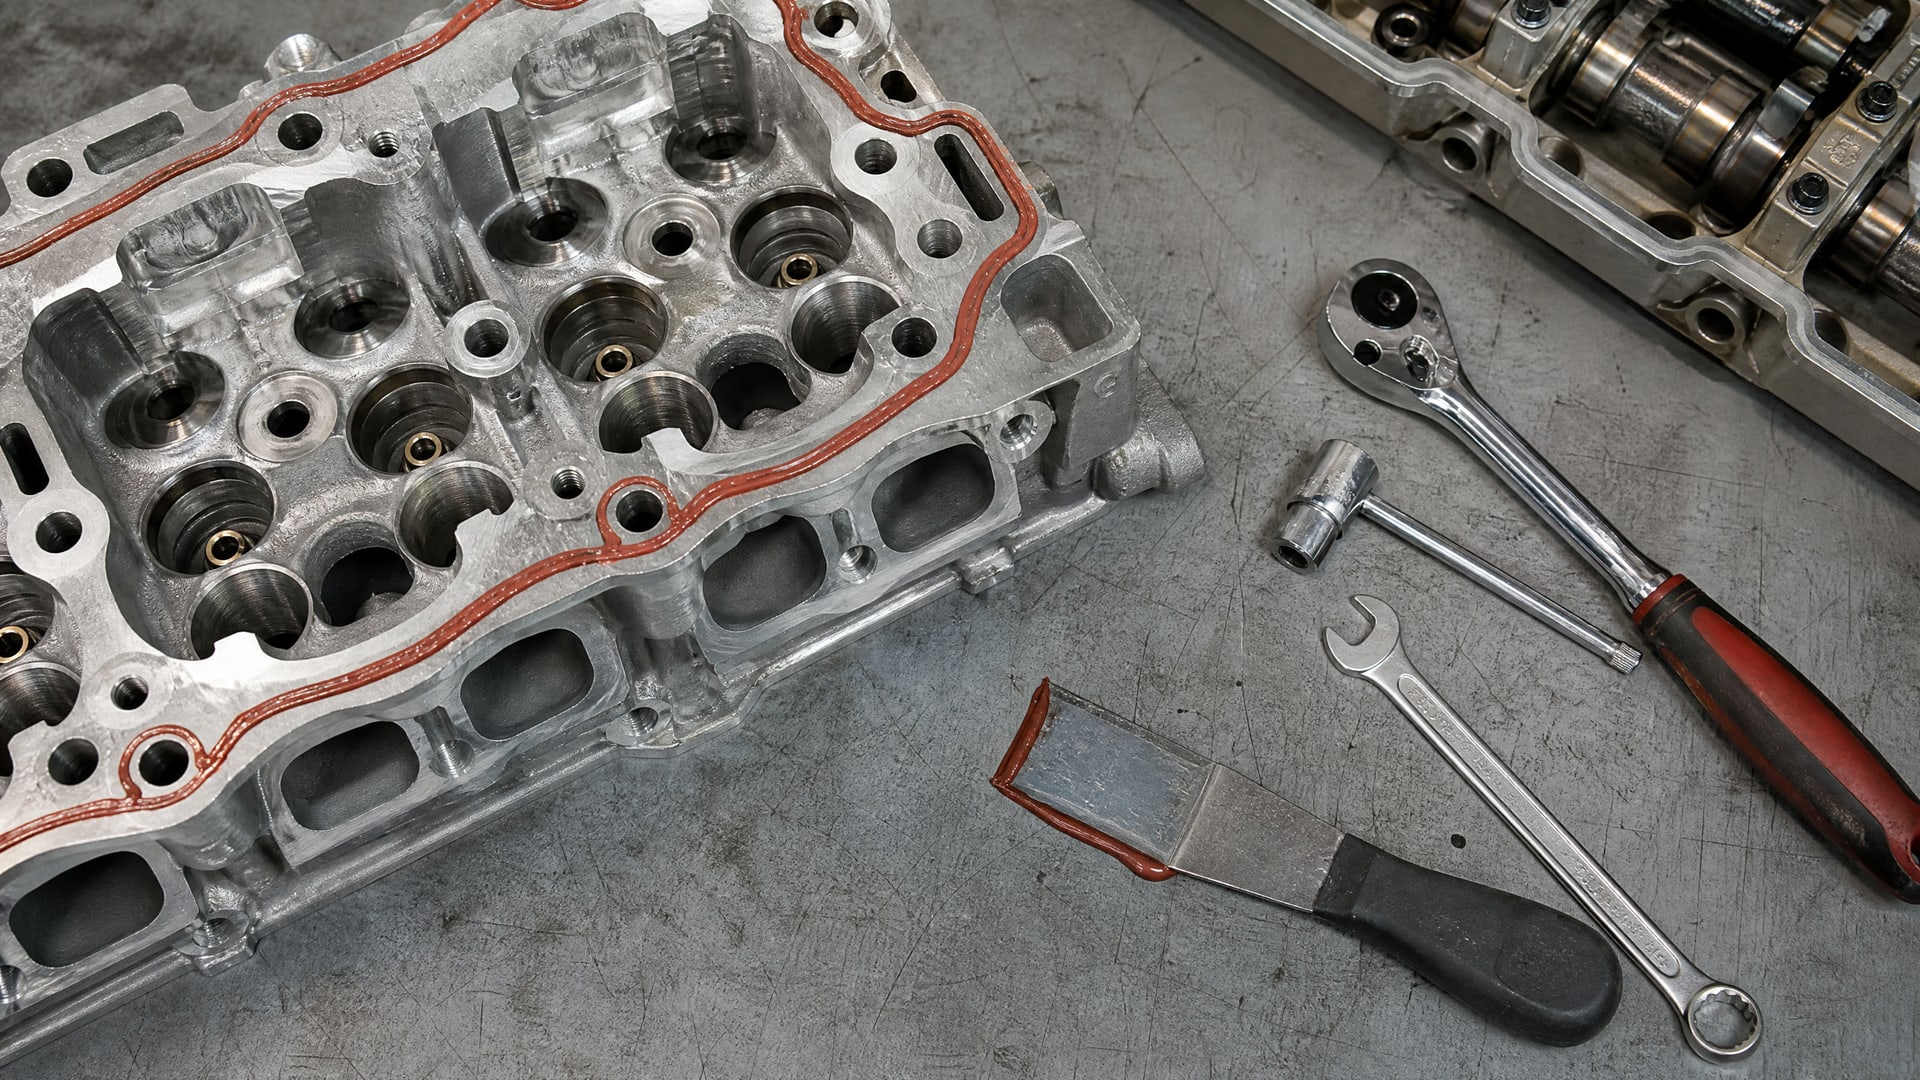
Головка цилиндра, поддон масляный, раздаточная коробка - везде материал работает в условиях колебаний металла и перепадов температуры. Эластичность отвердевшего герметика (в отличие от жесткой резины) позволяет ему поглощать микросмещения фланцев и не разрываться.
Герметик анаэробный для прокладок ГБЦ подбирают с учетом давления охлаждающей жидкости и температурных пиков в камере сгорания. Материал должен выдерживать кратковременные перегревы до 150-180 °C и гидростатическое давление охлаждающей системы. На практике для ДВС берут составы с красной или оранжевой расцветкой, которые обозначают повышенную термостойкость и прочность.
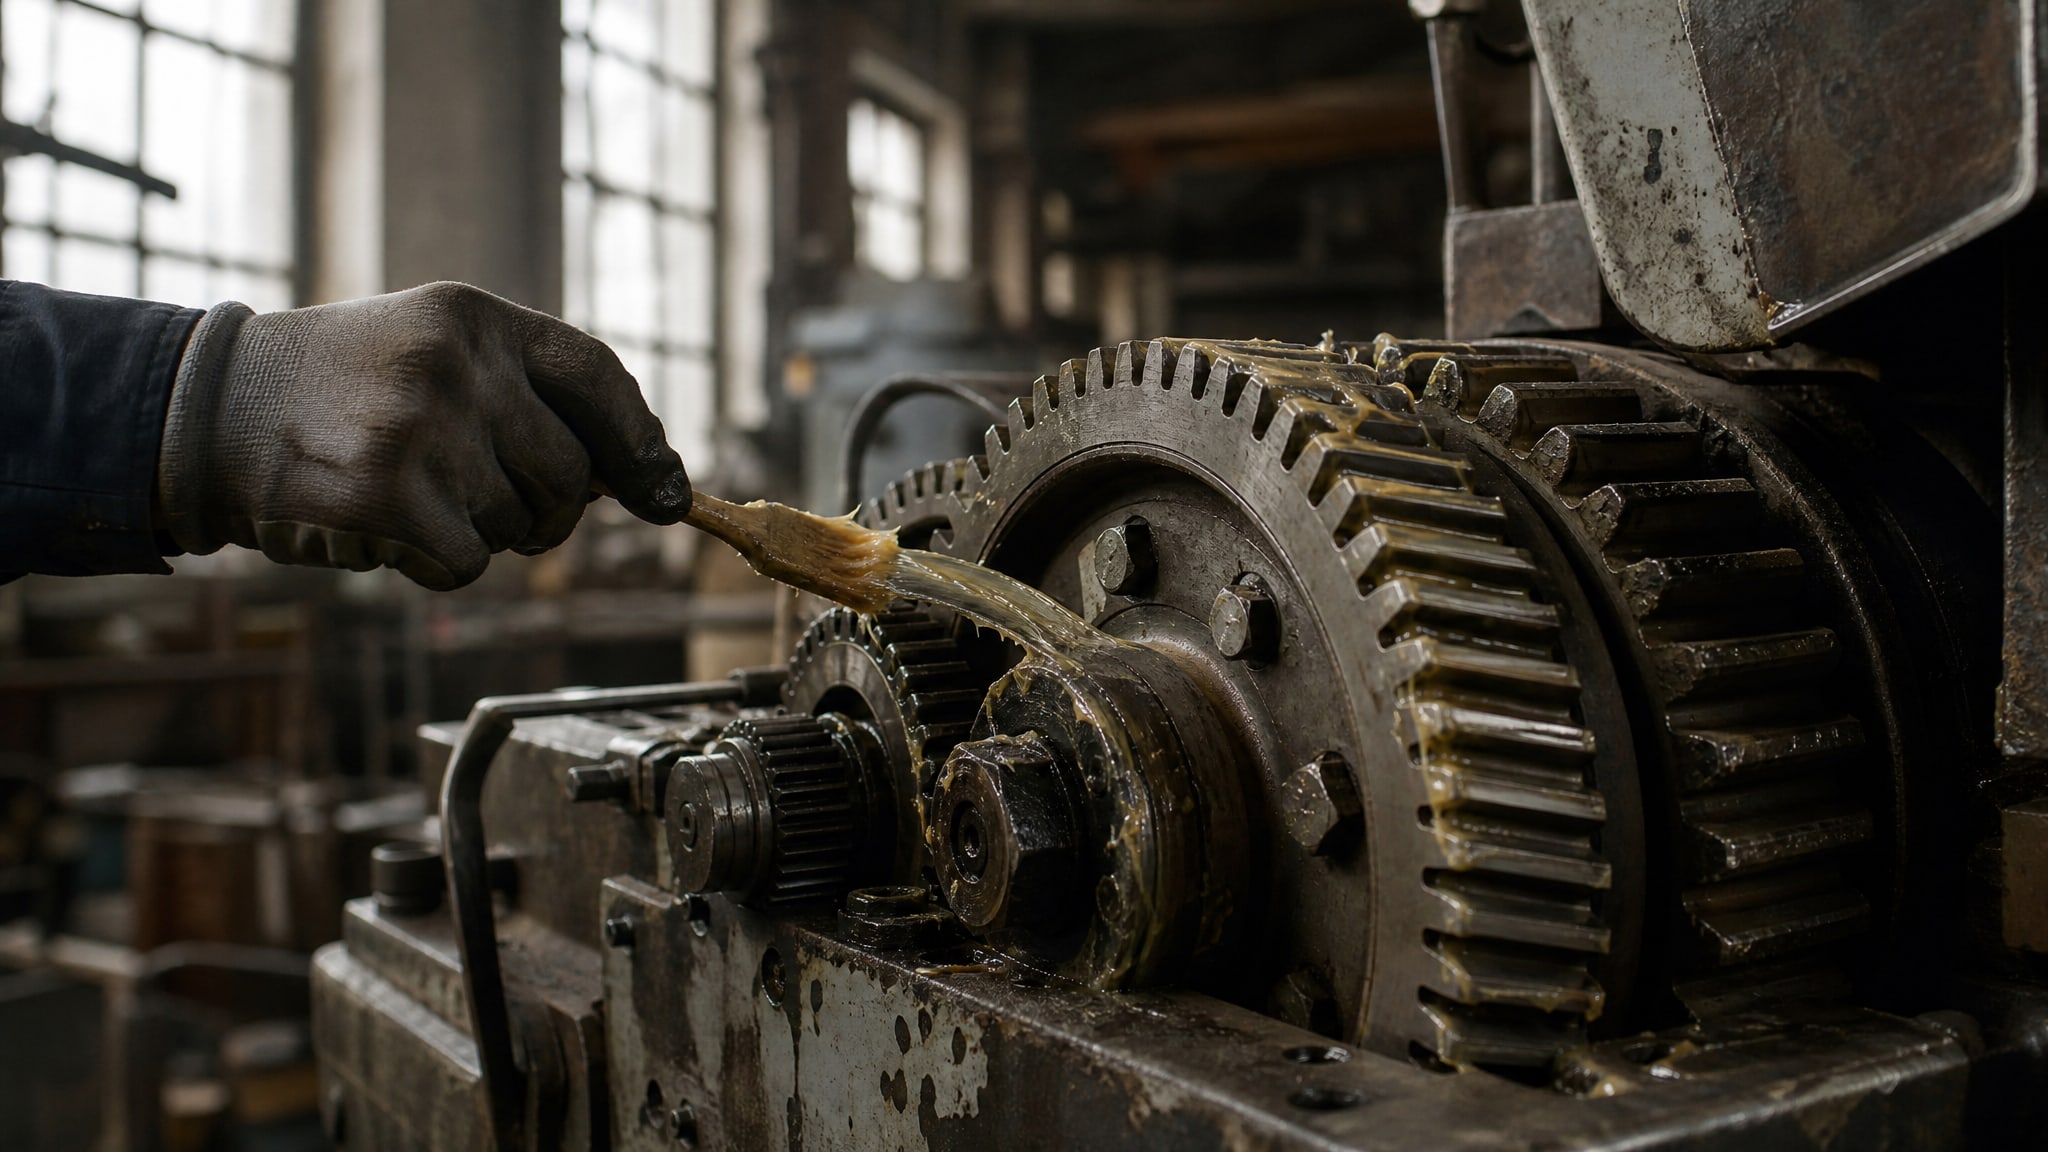
Для редукторов и коробок передач анаэробный герметик с прокладкой используют на картере, где требуется герметичность трансмиссионного масла. Масло агрессивнее, чем вода, и требует совместимого герметика. В условиях работы редуктора герметик испытывает динамические нагрузки при каждом переключении передачи и вибрацию от зубьев. Поэтому выбирают составы с хорошей гибкостью и адгезией, которые не растрескиваются при износе фланца.
Герметик прокладка анаэробный: выбор и совместимость
При выборе анаэробного герметика учитывают три фактора: материал фланца (сталь, алюминий, чугун), контактирующая жидкость (масло, охлаждающая жидкость, топливо) и рабочая температура.
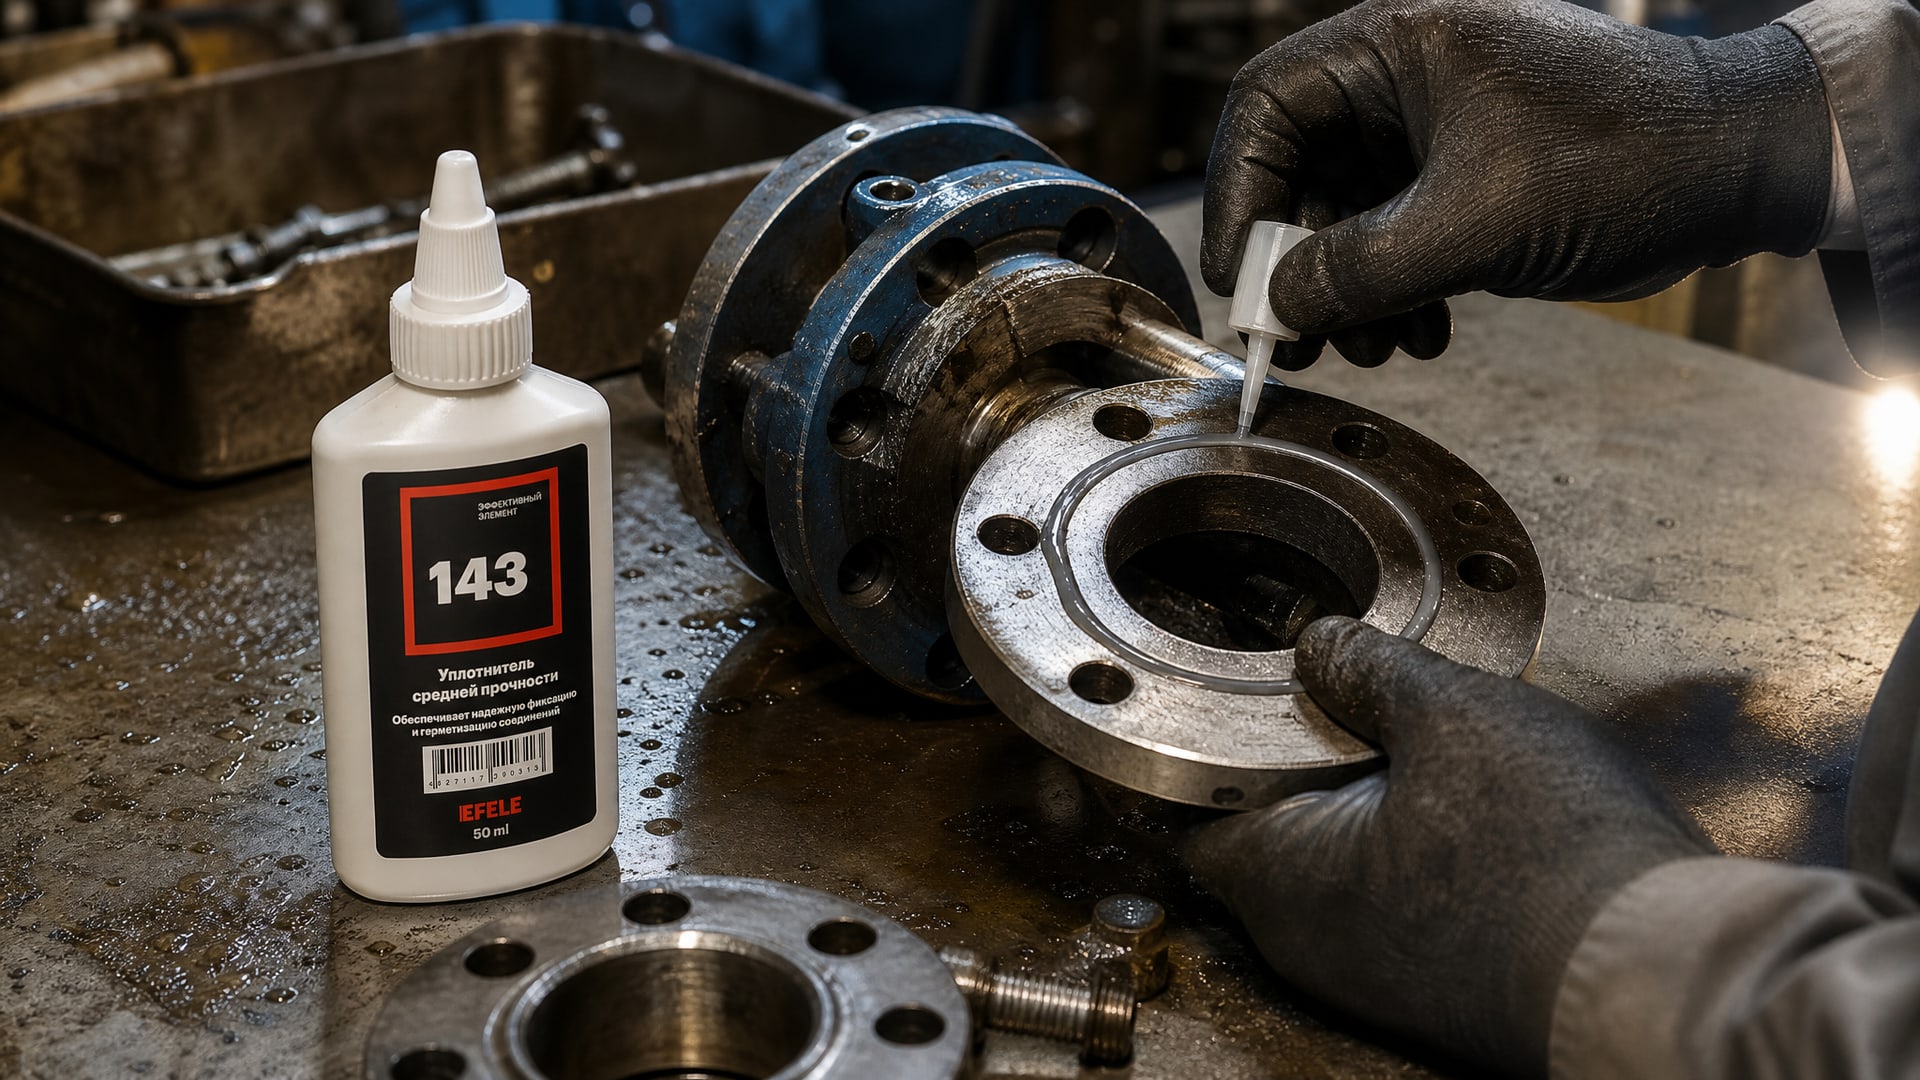
Анаэробные составы обычно универсальны по материалу фланца - они адгезируют ко всем металлам благодаря своему химическому составу. Но совместимость с жидкостями варьируется.
Масло трансмиссионное требует герметика с хорошей маслоустойчивостью; некоторые составы набухают или размягчаются при контакте с определенными фракциями масла. Охлаждающие жидкости содержат этиленгликоль и агрессивные присадки - герметик должен быть совместим с ними. Если в узле контакт с топливом (например, в топливном фильтре), выбирают составы, специально рассчитанные на бензин и дизель.
Для герметизации узлов с высокой вибрацией предпочитают герметики, которые остаются слегка эластичными после отвердения. Жесткие и хрупкие составы трескаются при колебаниях фланца и теряют герметичность. На карточке материала это обычно обозначено словами «flexible» или «vibration-resistant». Для герметизации фланцев без прокладки в статичных узлах (крышки, люки) можно использовать более твердые составы, которые обеспечивают лучшую герметичность и дольше держат заданные зазоры.
Герметик прокладка анаэробный красный 50 мл (img mg518 и аналоги) обычно обозначают составы для двигателей с повышенной термостойкостью. Красный краситель помогает контролировать полноту нанесения и визуально отличить герметик от прокладки. Фасовка в 50 мл удобна для ремонта одной-двух деталей; для системного производства берут большие упаковки. Главное - выбирать по техническим параметрам (температура, совместимость, прочность), а не по цвету или объему.
Жидкие герметики, которые работают в условиях вымывания маслом или вибрационного механического воздействия, требуют проверки совместимости и адгезии. В практике ремонтных служб и на производственных линиях фасовки часто применяют составы, которые прошли испытания согласно ISO 10123 (определение сопротивления сдвигу) и ISO 10964 (определение крутящего момента удержания). Эти стандарты подтверждают, что материал имеет измеряемые механические свойства и может быть надежно использован в конкретных узлах.
Для герметизации фланцевых соединений в условиях, где требуется высокая адгезия и устойчивость к агрессивным средам, на производствах применяют жидкий уплотнитель EFELE 143. Материал сочетает быстрое отвердение с гибкостью отвердевшего шва, хорошо держит малые зазоры и выдерживает температурные перепады, характерные для двигателей и редукторов. Такие составы выбирают снабженцы производств, когда нужна предсказуемость результата и техническая поддержка.
Монтаж без ошибок: пошаговая схема
Шаг 1. Разборка и подготовка. Снимите фланец, отверните болты равномерно, по диагонали. Удалите старую прокладку полностью - используйте пластиковый скребок, чтобы не повредить посадочную поверхность.
Шаг 2. Очистка и обезжиривание. Протрите фланец ветошью, смоченной в уайт-спирите или ацетоне. Проходите до исчезновения масляного блеска. Убедитесь, что оба фланца (на корпусе и на детали) чистые и матовые.
Шаг 3. Сушка. Оставьте фланцы на воздухе 10-15 минут, чтобы испарился растворитель. Перепроверьте чистоту перед нанесением герметика.
Шаг 4. Нанесение герметика. Выдавите непрерывный тонкий валик герметика по одному из фланцев, отступив 2-3 мм от краев отверстий для болтов. Толщина слоя - около 2-3 мм до сжатия.
Шаг 5. Сборка. Приложите фланец к корпусу, совместите отверстия для болтов. Вставьте болты (можно нанести герметик и на резьбу, если не требуется последующей разборки).
Шаг 6. Затяжка болтов. Затягивайте болты равномерно, по диагонали (крест-накрест), чтобы фланцы сомкнулись без перекоса. Не затягивайте до конца за один проход - сделайте 2-3 захода.
Шаг 7. Отвердение. Оставьте собранный узел на 24 часа при комнатной температуре. Финальную подтяжку болтов проведите только после полного отвердения.
Шаг 8. Контроль. После отвердения проверьте герметичность визуально (нет ли протечек) или гидравлическим испытанием, если требуется.
Типовые ошибки и как их избежать
Ошибка 1: недостаточная подготовка поверхности.
Остатки старой прокладки, масло или ржавчина блокируют адгезию герметика. Результат - протечка уже через несколько дней работы. Решение: скребите, обезжиривайте, сушите. Никаких сокращений.
Ошибка 2: толстый слой герметика. Избыток материала вытекает из-под фланца или остается комком между поверхностями, замедляя отвердение. Герметик работает в тонком контролируемом слое, а не в лужах. Выдавите ровную полоску, а не капли.
Ошибка 3: спешка при сборке. Если вы медленно совмещаете отверстия, материал уже начал испаряться, и его адгезия снижается. Герметик наносят, и фланцы собирают в течение 3-5 минут. Подготовьте все заранее.
Ошибка 4: неравномерная затяжка болтов. Перекос фланцев разорвет тонкий слой герметика и выдавит его из шва. Затягивайте болты по диагонали, проходя несколько раз, чтобы давление распределялось равномерно.
Ошибка 5: использование неправильного герметика. Обычный силиконовый герметик или герметик для стекла не предназначен для металл-к-металлу фланцев и не работает в условиях вибрации и масла. Используйте специальные анаэробные фланцевые составы.
Ошибка 6: попытка разобрать узел раньше времени. Анаэробный герметик твердеет постепенно, и прочность растет в течение 24 часов. Попытка разборки через несколько часов может привести к разрыву шва. Если требуется быстрая разборка, выбирайте герметики с низкой прочностью на разрыв.
Часто задаваемые вопросы
Анаэробный герметик прокладка для двигателя работает при высоких температурах?
Да, стандартные анаэробные герметики выдерживают рабочие температуры до 120-150 °C, а специальные высокотемпературные составы - до 180-200 °C. Для головки цилиндра и поддона масляного подойдет красный или оранжевый герметик, рассчитанный на термостойкость. Проверьте спецификацию на упаковке.
Герметик анаэробный для прокладок ГБЦ совместим с охлаждающей жидкостью?
Да, анаэробные фланцевые герметики совместимы с этиленгликолевыми охлаждающими жидкостями. Однако рекомендуется проверить карточку материала, чтобы подтвердить совместимость с конкретной марки жидкости, особенно если используются специальные присадки или органические охлаждающие жидкости.
Можно ли применить анаэробный герметик вместо прокладки на алюминиевых фланцах?
Да, анаэробные герметики адгезируют ко всем металлам, включая алюминий, сталь и чугун. Алюминиевые фланцы даже более совместимы, так как оксидная пленка на алюминии способствует отвердению. Предварительно обезжирьте поверхность и удалите окись мелкой наждачной бумагой.
Какой герметик выбрать для герметизации фланцев без прокладки в статичном узле?
Для статичных узлов (крышки, люки, неподвижные стыки) подойдут анаэробные герметики средней прочности. Для узлов с вибрацией (двигатель, редуктор) выбирайте гибкие составы, обозначенные как «flexible» или «vibration-resistant». Проверьте, совместим ли герметик с контактирующей жидкостью.
Герметик прокладка анаэробный красный 50 мл отличается по свойствам от других цветов?
Цвет герметика помогает контролировать полноту нанесения и часто указывает на тип состава: красный обычно означает высокую термостойкость, зеленый или синий - универсальность или низкотемпературность. Разница в свойствах зависит от конкретного производителя и формулировки, а не только от цвета. Выбирайте по техническим параметрам спецификации, а не по цвету.
Заключение
Анаэробный герметик прокладка - это проверенный способ герметизации жестких металлических фланцев в двигателях, редукторах, насосах и трансмиссиях. Материал заменяет или дополняет готовую прокладку, формирует гибкий шов, устойчивый к вибрации и температурным циклам, и снижает риск протечек масла и охлаждающей жидкости. Успех напрямую зависит от качества подготовки поверхности, правильного нанесения тонкого контролируемого слоя и соблюдения сроков отвердения.
Чтобы герметизация получилась надежной, скребите старую прокладку до чистоты, обезжиривайте фланцы растворителем, оставляйте их сохнуть, наносите герметик непрерывным валиком в течение 3-5 минут до сборки, затягивайте болты равномерно и ждите полного отвердения 24 часа перед запуском в работу. Если узел подвергается вибрации или перепадам температуры, выбирайте гибкие составы с хорошей адгезией; если требуется быстрая разборка, указывайте этот параметр при подборе герметика. Проверяйте совместимость материала с контактирующей жидкостью и рабочей температурой - это исключит 90 % ошибок и обеспечит долгую герметичность фланца.