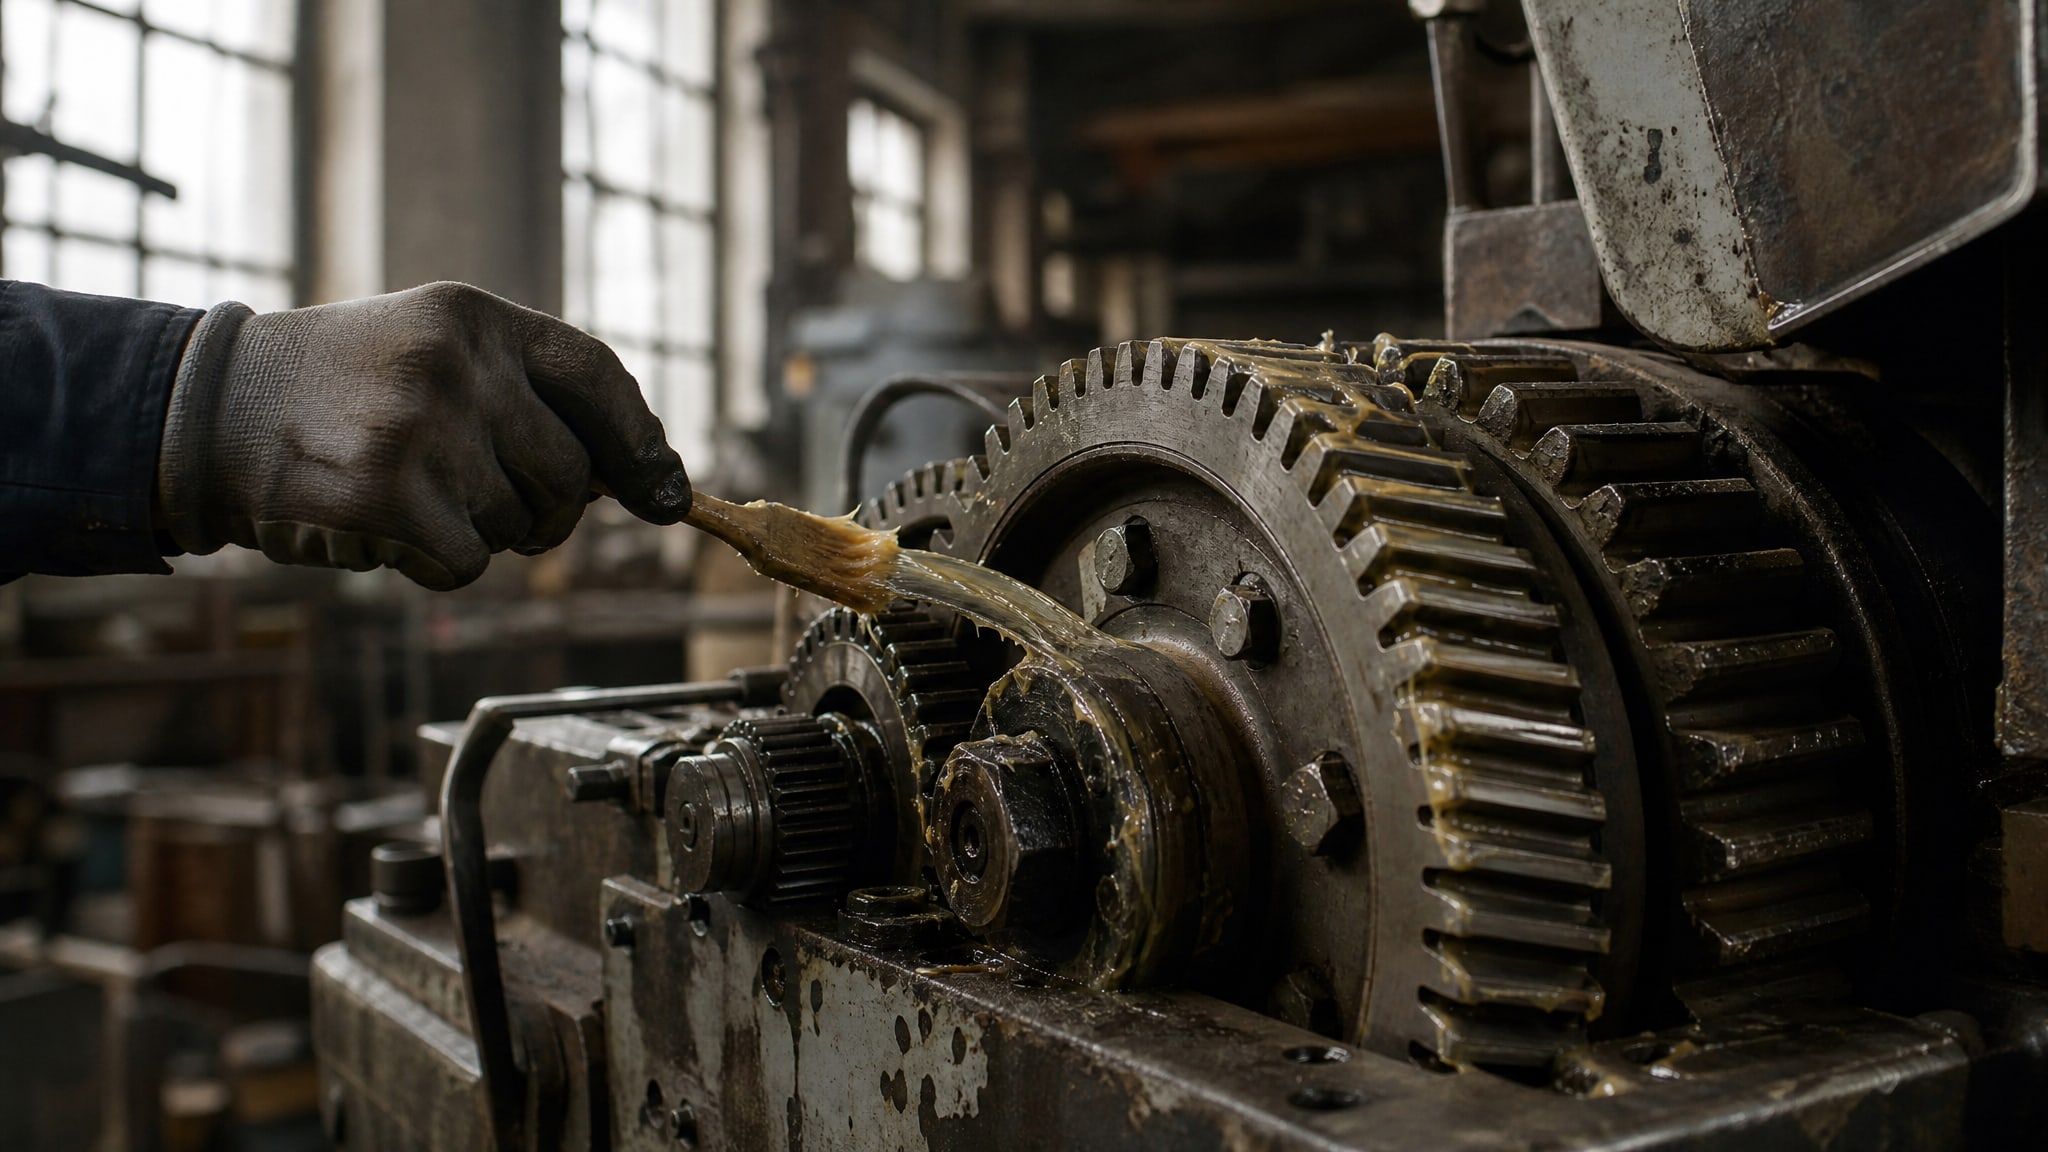
Когда в открытые зубчатые передачи приходит необходимость переходить с универсальной пластичной смазки на сухие смазочные пленки, закупщики и инженеры часто сталкиваются с неожиданными проблемами: образованием коррозии под покрытием, недостаточной защитой от износа, неравномерным распределением смазки по зубьям. Причина большинства срывов - недопонимание того, что смазка для открытых зубчатых передач не универсальна: один состав, один способ нанесения и одна периодичность не подходят для всех режимов работы.
Эта статья разбирает самые распространенные ошибки при замене - от неправильного выбора консистенции до игнорирования подготовки поверхности перед нанесением. Материал поможет техническим специалистам и снабженцам уверенно планировать переход и избежать дорогостоящих простоев оборудования.
Почему универсальный Литол не подходит для открытых зубчатых передач
Универсальная литиевая пластичная смазка (так называемый «Литол») изначально разработана как общего назначения материал для закрытых подшипников и малонагруженных узлов.
Для открытых зубчатых передач она имеет два критических недостатка: слабую адгезию к металлу под нагрузкой и недостаточные противозадирные свойства.
При высоких контактных давлениях (которые возникают в точке зацепления даже при низкой скорости) пленка Литола выдавливается из зоны контакта быстрее, чем восстанавливается. Это ведет к микроскопическим задирам на боковых поверхностях зубьев и ускоренному износу. Кроме того, классический Литол имеет температуру каплепадения не выше 50–60 °C, что недостаточно при летних пиковых нагрузках в цехах без кондиционирования.
Справочные рекомендации требуют для открытых передач использовать пластичные смазки с температурой каплепадения не менее 45 °C, и то только при скоростях выше 0,5 м/с и при условии регулярного нанесения. При скоростях до 1,5 м/с рекомендуется либо корытная смазка (чтобы зубья погружались в ванну), либо периодическое нанесение специализированного состава, усиленного графитом или дисульфидом молибдена.
Ошибка 1: игнорирование окружной скорости и режима смазки
Первая и самая частая ошибка - применение одной и той же смазки для передач, которые работают в принципиально разных режимах.
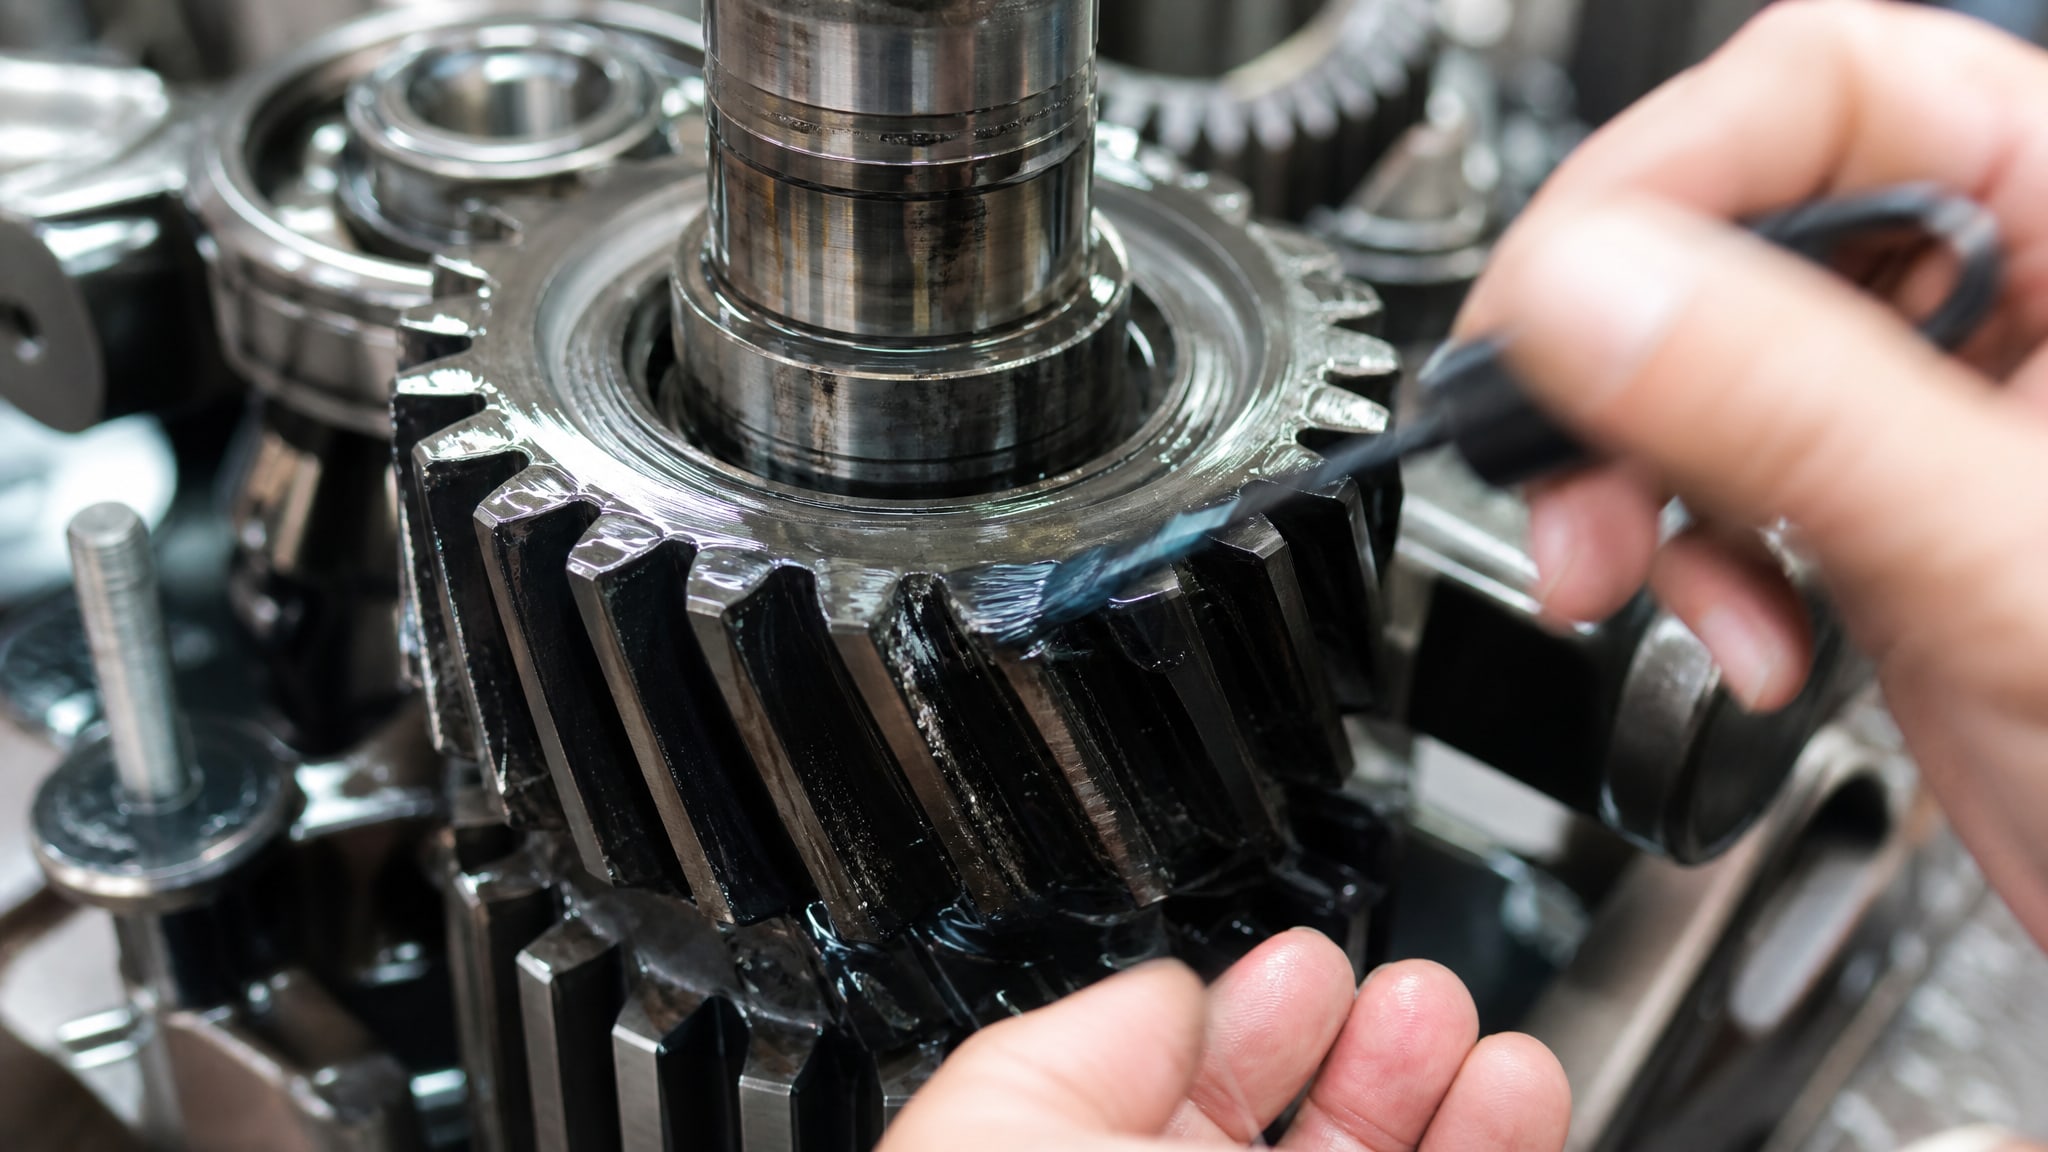
Окружная скорость зубчатого венца напрямую влияет на метод и консистенцию.
При окружной скорости до 0,5 м/с применяются твердые смазки в виде сухих смазочных пленок. При скорости 0,5–1,5 м/с рекомендуется корытная или капельная смазка, когда зубья периодически погружаются в ванну или смазку подают дозировано через капельницу. При скорости 1,5–4 м/с используют периодическое нанесение пластичной смазки вручную или через центрально автоматизированные системы, интервал - от 8 часов до одной смены. При скорости свыше 4 м/с применяют густые синтетические составы или специализированные системы распыления, чтобы минимизировать потери и обеспечить ровное покрытие.
Если закупщик выбирает смазку, не сверяясь со спецификацией узла и характеристиками передачи, результат предсказуем: смазка либо стекает (если вязкость мала), либо не доходит до зоны зацепления (если консистенция слишком твердая). Во втором случае зубья работают почти всухую, температура растет, появляются локальные задиры и микротрещины.
Ошибка 2: недостаточная подготовка поверхности перед переходом
Вторая ошибка, которую допускают 40–60% пользователей, - нанесение новой сухой смазочной пленки поверх остатков старого Литола без предварительной очистки.
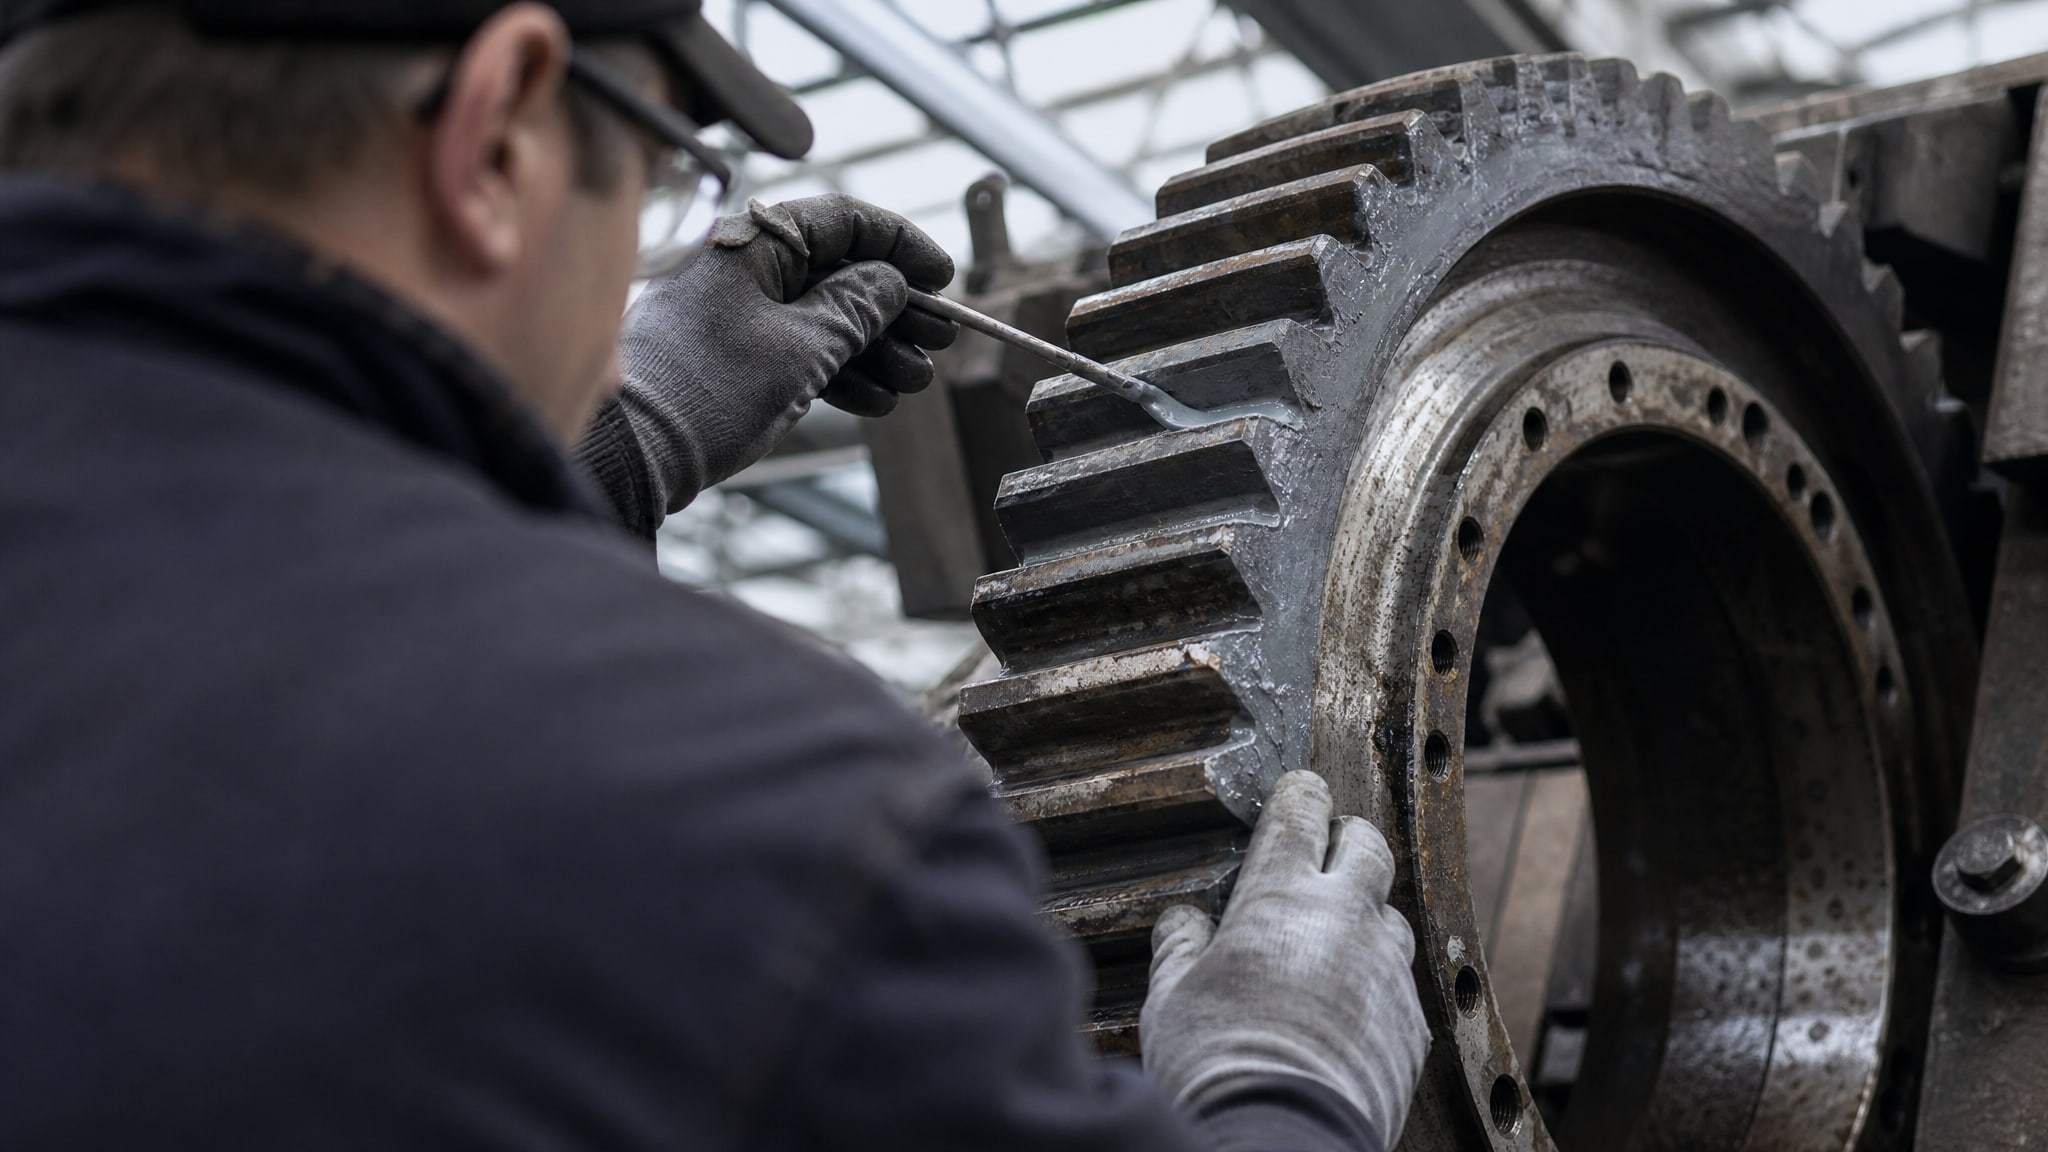
При такой последовательности новый материал не образует прочного адгезионного слоя со сталью, так как его молекулы не контактируют с поверхностью металла, а только с воском и окислами старой смазки.
Смешение двух составов приводит к образованию вредных отложений (лакообразные пленки, твердые включения), которые осыпаются во время работы и попадают в масло (если передача находится над закрытой коробкой передач) или абрадируют новое покрытие. Кроме того, окислительная деградация Литола на горячей поверхности может выделить органические кислоты, которые будут ускорять коррозию под новым слоем.
Правильная технология: перед переходом на сухую смазочную пленку необходимо механически удалить остатки старой смазки щеткой с мягкой щетиной, протереть зубчатое колесо чистой тканью, высушить и при необходимости провести легкое обезжиривание. Затем узел оставляют на 15–30 минут для полного испарения влаги перед нанесением первого слоя новой смазки.
Ошибка 3: неправильный выбор твердой смазки и недооценка коррозии под слоем
Третья частая ошибка - предположение, что любая графитовая или молибденовая сухая смазочная пленка одинаково хорошо работает во всех условиях.
На деле состав и технология нанесения критичны.
Графитовые смазки (порошок графита в связующем) образуют пористую пленку, которая хорошо выдерживает трение, но не защищает от влаги. Если передача находится в цехе с высокой влажностью, конденсатом или периодическим контактом с водой (мойки, ливни), под графитовым слоем начинается коррозия. Окись железа, образовавшись под пленкой, разрыхляет покрытие, и оно осыпается.
Молибденовые смазки (дисульфид молибдена в синтетической основе) лучше защищают от влаги, так как дисульфид молибдена - гидрофобный материал. Однако они требуют более аккуратного нанесения: если слой слишком тонкий (менее 5 микрометров), защита неполная; если слишком толстый (свыше 15 микрометров), он начинает скатываться под нагрузкой.
В условиях высокой коррозионной нагрузки (морской воздух, химическое производство, пищевая промышленность) рекомендуется выбирать смазки с антикоррозионными присадками или комбинированные системы: сначала наносится антикоррозионный грунт, затем - слой сухой смазочной пленки. Переход с Литола на такую схему требует согласования с конструктором и практических испытаний на сроке минимум две недели.
Ошибка 4: нарушение норм расхода и периодичности нанесения
Четвертая ошибка связана с неправильным расчетом расхода смазки и нарушением интервалов нанесения.
Многие закупщики экономят, предполагая, что сухая смазочная пленка - это «разовое» покрытие. На практике это неверно.
При распылении графитовой смазки нормативная подача составляет 0,5–1,0 г/ч на каждый сантиметр ширины зубчатого венца. Для высоковязких синтетических составов норма ниже: 0,3–0,5 г/ч·см. При ручном нанесении кистью или щетками расход оказывается в 5–10 раз выше, так как значительная часть смазки теряется, не попадая в зону контакта, и распределение получается неравномерным.
Рекомендуемая периодичность ручного нанесения - один раз в смену (приблизительно 8 часов работы). При высоких нагрузках, в запыленной среде или во влажности - до двух раз в смену. Если узел работает в круглосуточном режиме, интервал сокращается пропорционально.
Типичная ошибка: нанесение смазки один раз в неделю с расчетом, что «сухая пленка держится долго». На деле фрикционное выделение тепла, механическое истирание и окисление под воздействием кислорода воздуха разрушают слой за 20–40 часов работы передачи. Недостаток смазки на 60% повышает риск локального нагрева и микротрещин на поверхности зубьев.
Ошибка 5: отсутствие контроля состояния смазочного слоя и зубьев
Пятая ошибка - игнорирование визуальной диагностики.
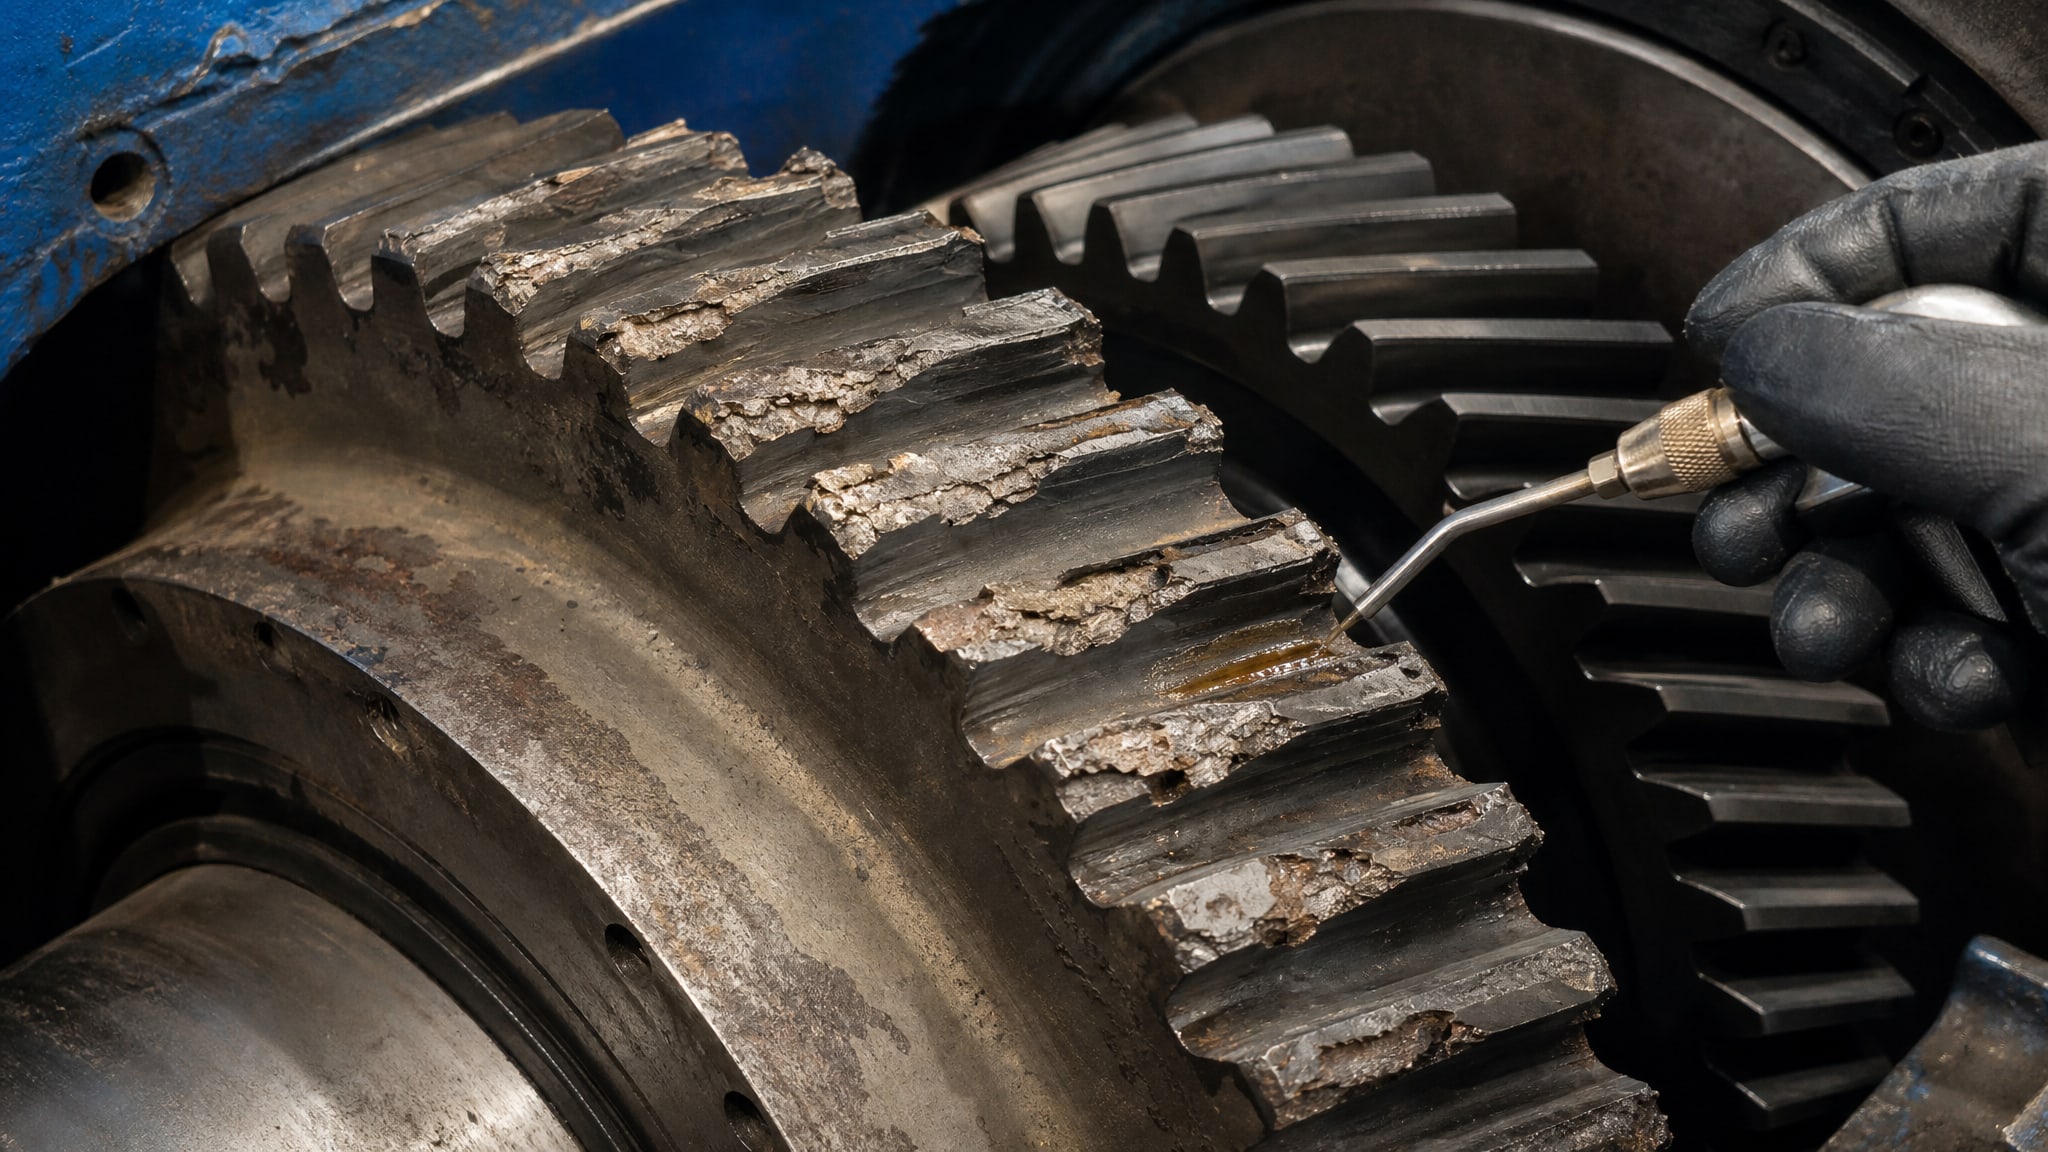
Закупщики часто закупляют смазку «на год» и забывают о ней, надеясь, что она будет работать без внимания.
Состояние сухой смазочной пленки необходимо проверять минимум раз в две недели (при скоростях выше 3 м/с) и раз в месяц (при низких скоростях). При проверке оценивают:
Наличие покрытия на всей поверхности зубьев. Если на боковых гранях видны блеск металла или ржавчина, слой слишком тонкий или разрушился.
Цвет и консистенция пленки. Посветление, побурение или изменение фактуры указывают на деградацию под влиянием окисления, влаги или контаминации.
Загрязненность. Если пленка забита пылью, стружкой или органическими частицами, ее защитные свойства упали. Требуется переочистка и перенанесение.
Состояние самих зубьев. Микротрещины, шероховатость, локальные задиры - признак того, что смазка не справляется с нагрузкой и нужна смена стратегии (более вязкий состав, более частое нанесение, переход на пластичную смазку).
В случае необходимости формирования сухих смазочных пленок, устойчивых к стиранию и обеспечивающих долговременную защиту от коррозии, стоит рассмотреть антифрикционные твердосмазочные покрытия MODENGY на основе дисульфида молибдена, которые уже предусматривают встроенный мониторинг: такие составы хорошо видны на поверхности, и их убыль легко отследить даже без специального оборудования.
Ошибка 6: неправильный выбор системы нанесения для условий производства
Шестая ошибка - применение неподходящей системы распределения смазки.
Для открытых зубчатых передач есть несколько основных методов: ручное нанесение кистью, централизованная капельная подача, масляный туман, спрей-системы и автоматические системы распыления.
Ручное нанесение кистью - самый экономичный метод для малых и средних передач, но имеет 30–40% вероятность неравномерного распределения. Если на некоторых зубьях слой толще, а на других - почти отсутствует, то под тонким покрытием начинается локальный нагрев и коррозия.
Масляный туман работает хорошо при скоростях выше 6–8 м/с, но при средних скоростях (1,5–4 м/с) туман часто не доходит до дна впадин между зубьями, оставляя там незащищенные участки. Кроме того, масляный туман требует специальной вентиляции и увеличивает расход сжатого воздуха, что повышает операционные затраты.
Спрей-системы (распыление загустенной смазки сжатым воздухом или механическим насосом) показывают лучшие результаты для передач средних и больших размеров при регулярном снабжении. Однако требуют чистоты форсунок и стабильности давления, иначе покрытие становится точечным.
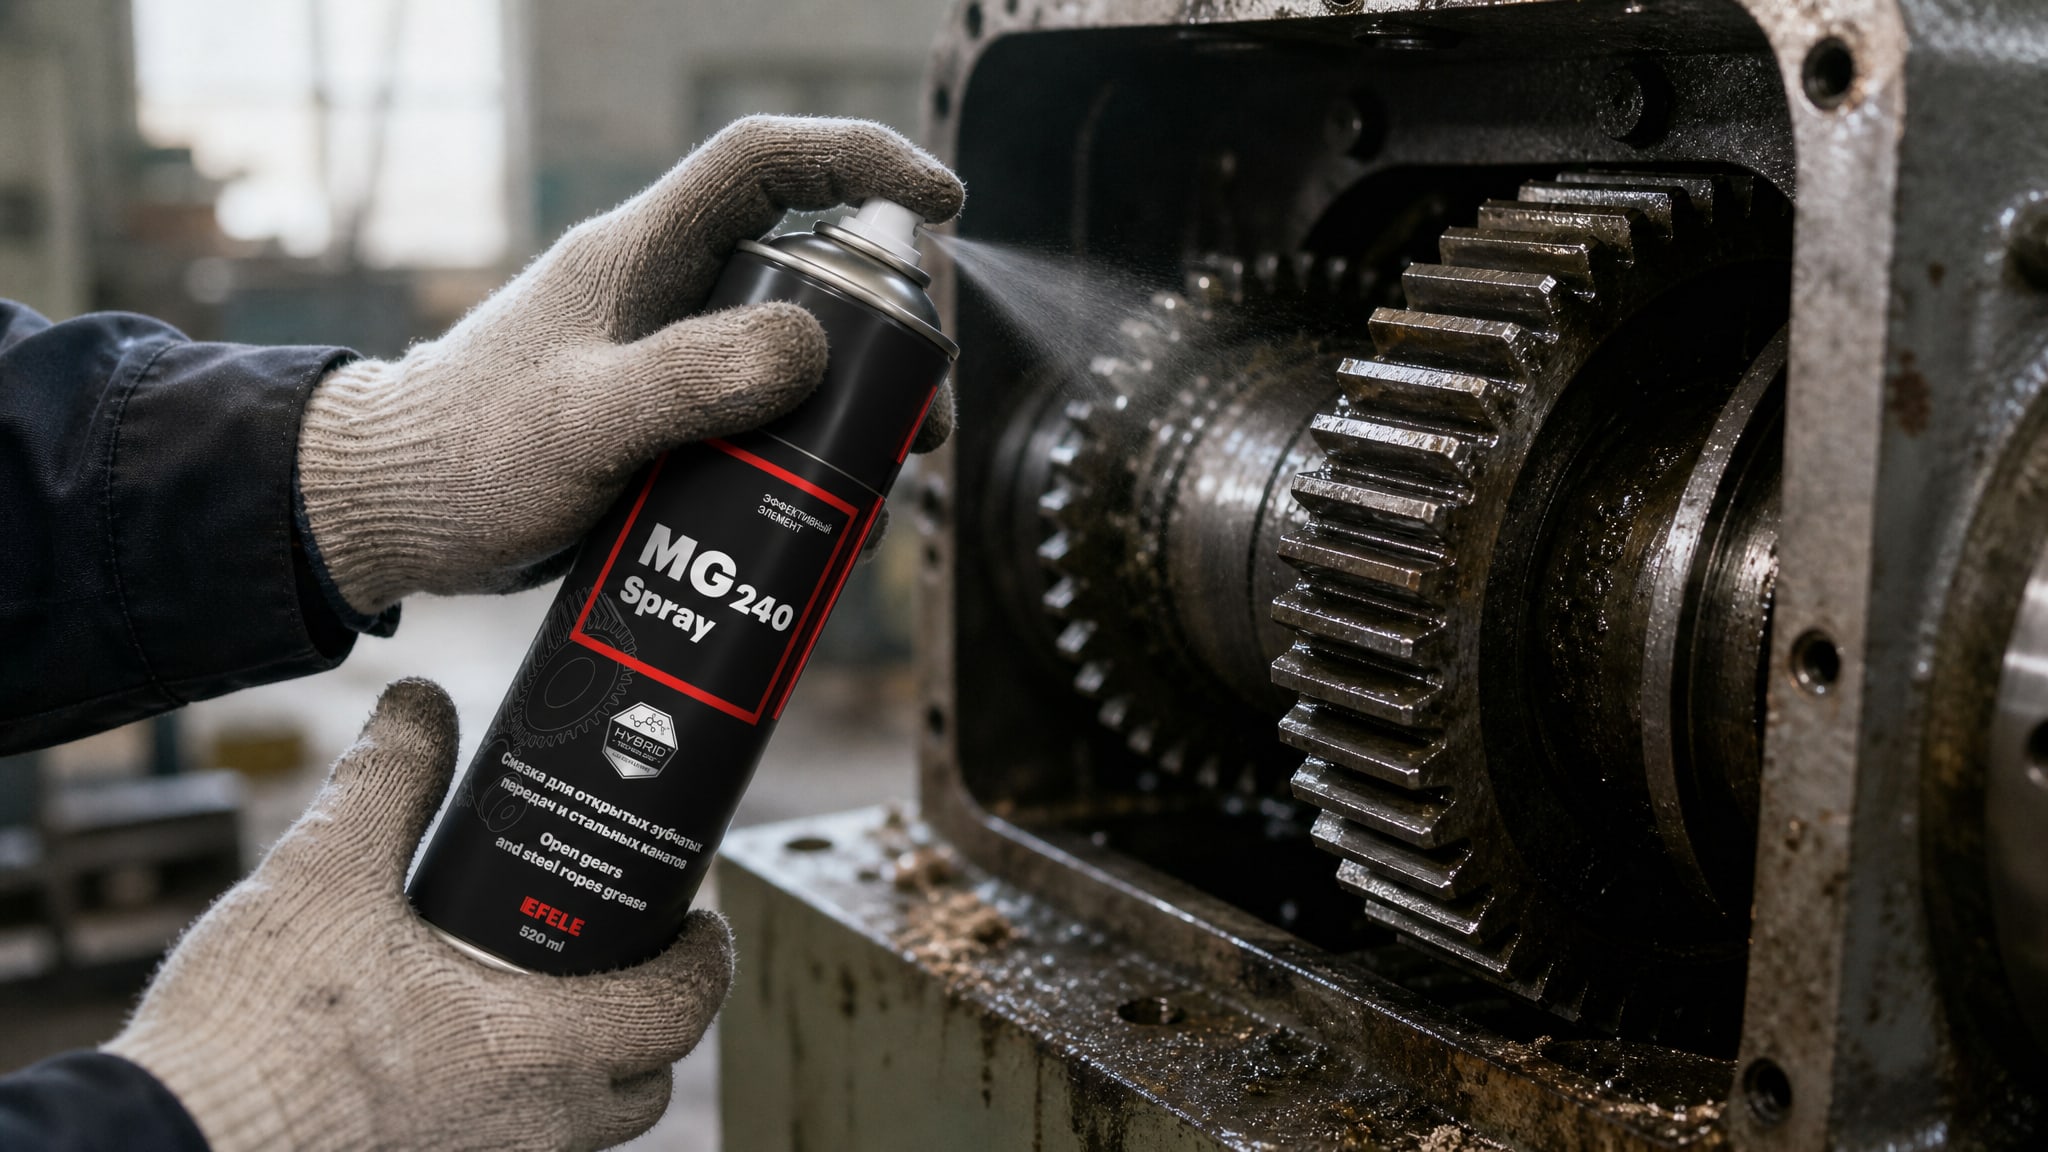
При высоких нагрузках и необходимости защиты от коррозии, рекомендуется использовать адгезивные смазки-спреи с дисульфидом молибдена и графитом, такие как EFELE MG-240 Spray, которые обеспечивают тонкое равномерное покрытие и хорошую адгезию даже при повторных нанесениях, что снижает расход и увеличивает интервалы переподачи.
Чек-лист выбора смазки для открытых зубчатых передач при переходе с Литола
Перед тем как принять решение о смене смазки, используйте этот практический чек-лист:
Определить окружную скорость передачи. Если скорость неизвестна, ее можно рассчитать как произведение диаметра делительного круга (в м) на угловую скорость (об/мин), разделенное на 60. При скорости менее 0,5 м/с твердые смазки; 0,5–4 м/с - пластичные с пиковыми нагрузками; свыше 4 м/с - система должна согласоваться с конструктором.
Изучить условия эксплуатации. Влажность? Пыль? Контакт с водой? Перепады температуры? Каждое «да» требует усиленной защиты от коррозии и выбора более стойкого состава.
Проверить наличие централизованной смазки. Если на передаче уже установлена система подачи (масло, туман, спрей), новая смазка должна быть совместима с этой системой по вязкости и диспергируемости.
Согласовать выбор с конструктором или производителем оборудования. Многие современные передачи спроектированы под определенный тип смазки, и замена может привести к перегреву или ускоренному износу.
Провести 2-4 недельный пилотный тест на одной из передач перед массовым переходом, фиксируя температуру, вибрацию, звук и внешний вид зубчатого колеса еженедельно.
Часто задаваемые вопросы
Почему литиевую смазку называют «Литол» и почему она не подходит для открытых передач?
Литол - это торговое название универсальной литиевой пластичной смазки (ГОСТ 21150). Литиевый загуститель обеспечивает мягкую консистенцию и хорошую текучесть при сборке, но имеет слабую адгезию к металлу под ударной нагрузкой. Для открытых зубчатых передач, где давления в зоне контакта достигают 800–1500 МПа, пленка Литола выдавливается слишком быстро, что приводит к микротрещинам на зубьях.
Какой расход смазки считается нормальным при ручном нанесении на открытую передачу?
При ручном нанесении расход обычно составляет 5–10 граммов на одно колесо в смену, в зависимости от ширины венца. Для графитовой смазки, подаваемой распылением, норма ниже: 0,5–1,0 г на сантиметр ширины в час. При контроле расхода учитывайте, что часть смазки неизбежно теряется в виде аэрозоля или стекает вниз.
Нужно ли полностью удалять Литол перед нанесением сухой смазочной пленки?
Да, настоятельно рекомендуется. Остатки Литола под новым покрытием препятствуют адгезии и создают условия для образования вредных отложений при окислении. Достаточно тщательной механической очистки щеткой и протирки сухой тканью; специального обезжиривания в большинстве случаев не требуется.
Как часто нужно проверять состояние сухой смазочной пленки на зубчатой передаче?
При работе в обычных условиях - минимум раз в две недели при скоростях выше 3 м/с и раз в месяц при низких скоростях. При высоких нагрузках, пыли или влаге - еженедельно. Проверка заключается в визуальной оценке покрытия, цвета пленки и наличия загрязнений.
Можно ли смешивать пластичную смазку с сухой смазочной пленкой на одной передаче?
Нет, это приведет к образованию неоднородного слоя и ускорит коррозию под ним. Если узел был смазан пластичной смазкой, переход на сухую пленку требует предварительной очистки. Если требуется комбинированная защита (например, при высокой коррозионной нагрузке), применяют специально разработанные системы с отдельными слоями.
Заключение
Переход с универсального Литола на сухие смазочные пленки для открытых зубчатых передач - технологически обоснованное решение, но только при условии правильного выбора консистенции, способа нанесения и соблюдения режимов переподачи. Главные ошибки, которые приводят к отказу оборудования: игнорирование окружной скорости, недостаточная подготовка поверхности, выбор неподходящей смазки для климатических условий, нарушение норм расхода и отсутствие контроля состояния.
Чтобы минимизировать риск, начните с малого: выберите одну передачу, примените новую смазку, установите еженедельный контроль на протяжении месяца и зафиксируйте температуру, шум и состояние зубьев. После успешного пилота переходите на остальное оборудование, соблюдая единый регламент нанесения и проверки. Если у узла есть спецификация производителя - сверьтесь с ней перед началом работ.