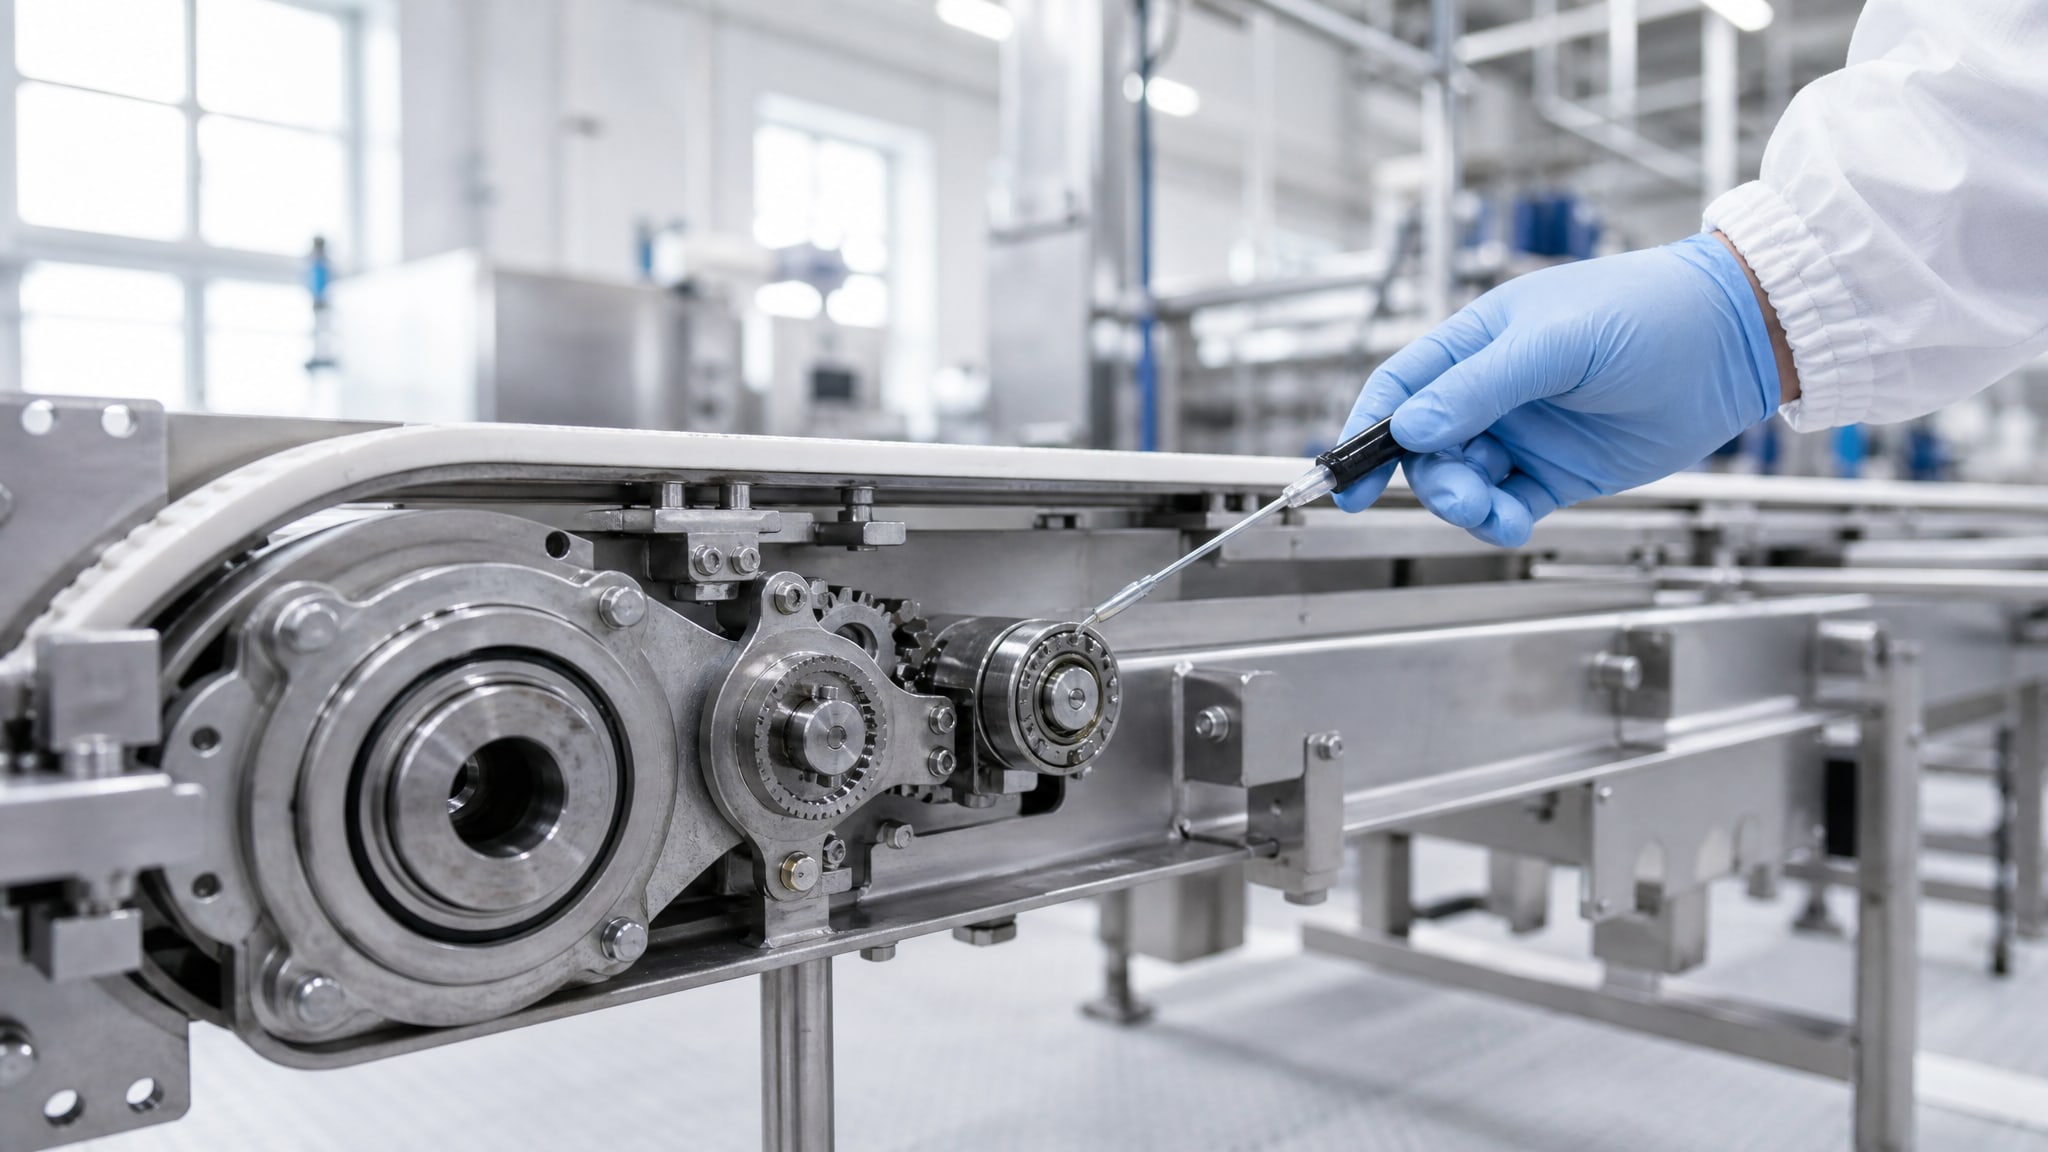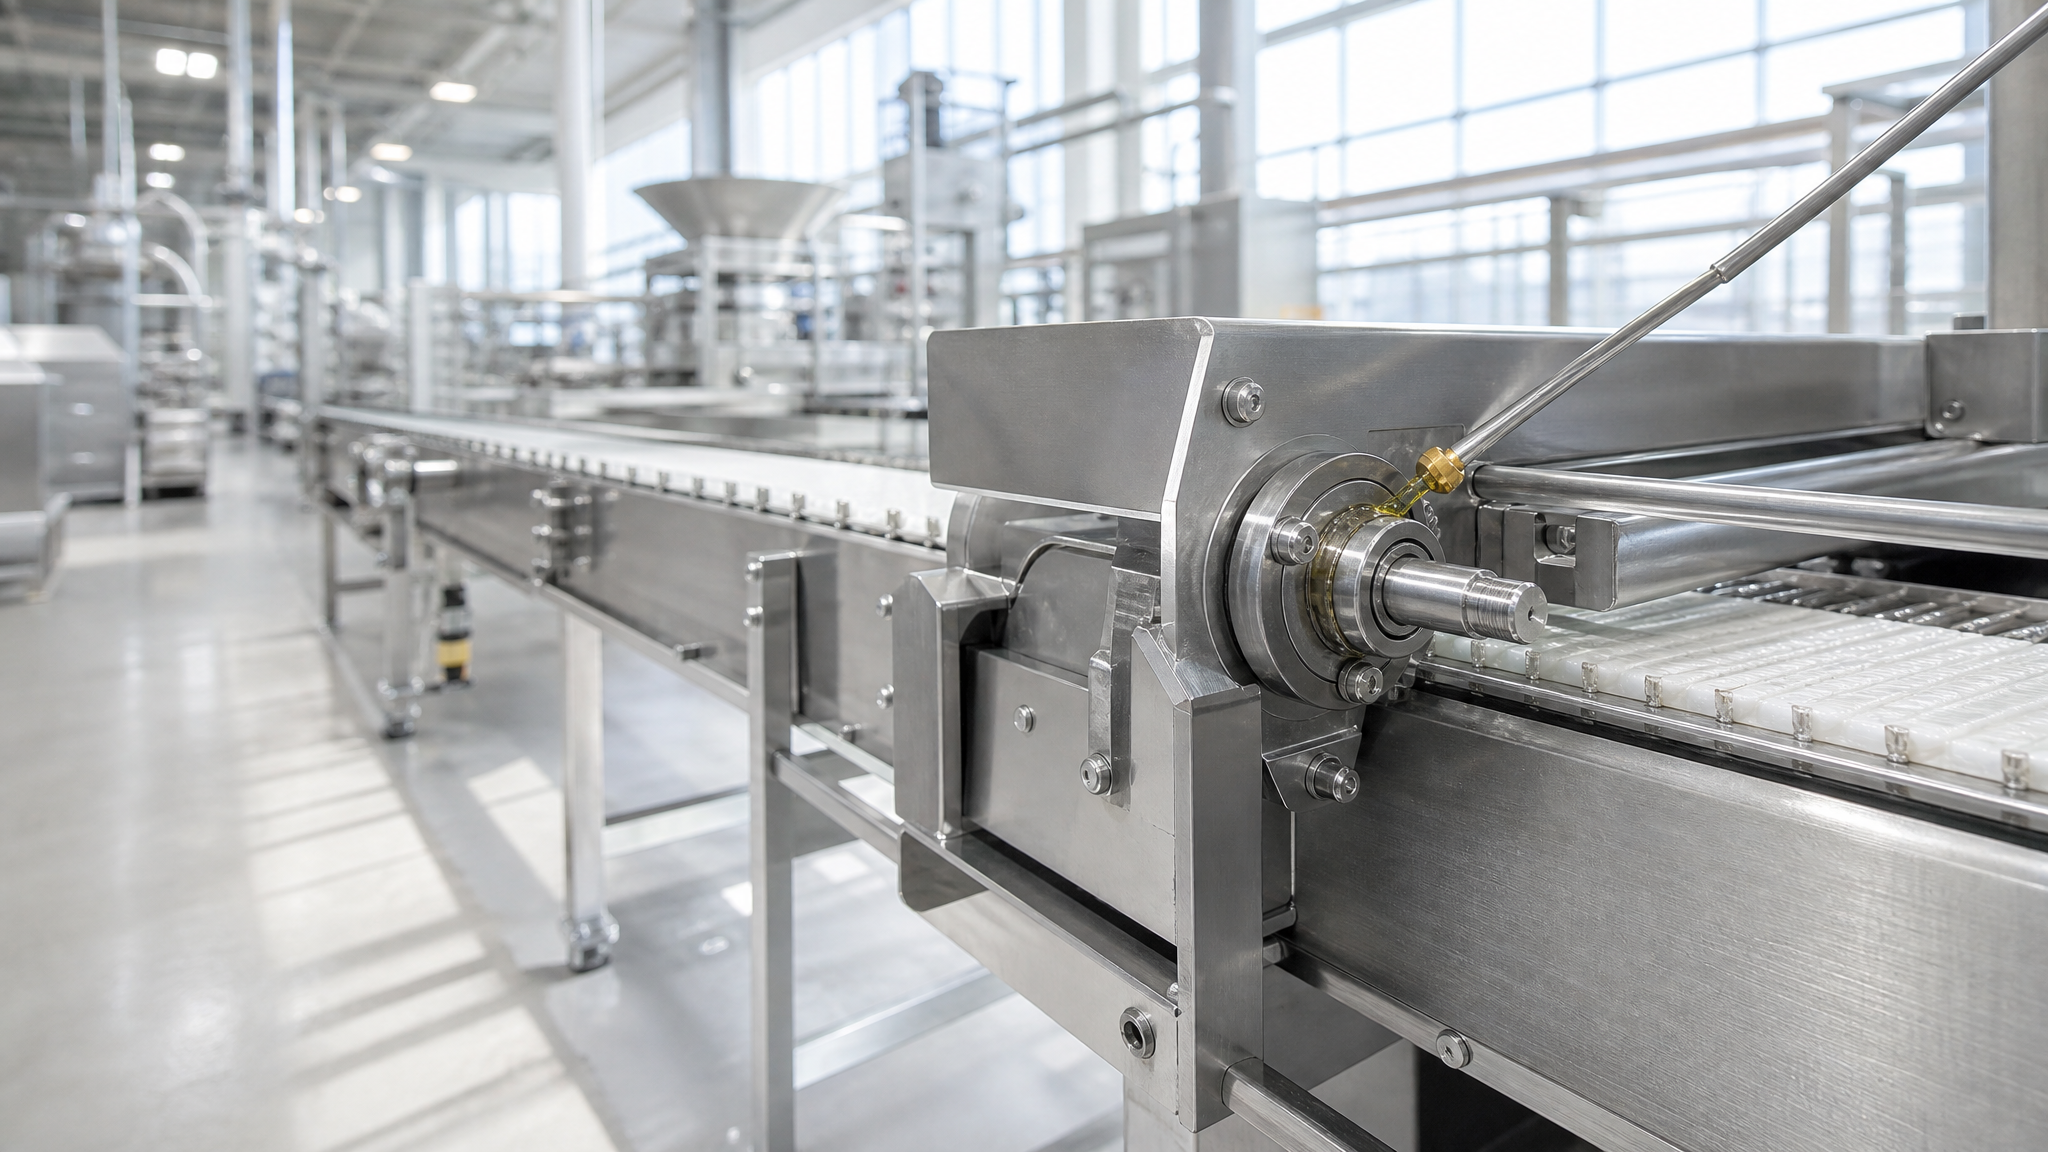
На пищевом производстве упаковочное и этикеровочное оборудование работает в условиях высокого риска контаминации продукта. Каждая капля смазки, попадающая на линию, становится потенциальным браком партии и угрозой для репутации. Это требует принципиально иного подхода к выбору смазочных материалов - не просто промышленных, а тех, которые при случайном контакте с пищей остаются безопасными для потребителя.
Статья расскажет, как правильно подобрать пищевую смазку для упаковочного и этикеровочного оборудования, на что смотреть при покупке, какие ошибки делают закупщики и как проверить, что продукт действительно соответствует стандартам NSF и регуляторам ЕАЭС. Материал адресован техническим специалистам, инженерам и снабженцам, которые отвечают за бесперебойную работу линий и безопасность производства.
Что такое пищевой допуск NSF H1 и когда он нужен
Категория NSF H1 означает, что смазочный материал прошел регистрацию в Национальном фонде санитарии и может содержаться в пищевых продуктах в концентрации не выше 10 ppm.
Это не означает, что смазку можно наносить прямо на продукт - речь идет исключительно о сценарии случайного, непредвиденного попадания. Формулировка безопасна для здоровья потребителя согласно требованиям FDA 21 CFR 178.3570 и международному стандарту ISO 21469.
Допуск H2 используют в совершенно других зонах: там, где контакт с пищей исключен конструктивно - например, во внешних редукторах или в смазочных точках на обратной стороне оборудования, далеко от рабочих поверхностей. H2 дешевле, но применять его в зонах риска категорически нельзя.
Существует также категория 3H для материалов прямого контакта с пищей, но она используется редко и предназначена для специальных применений, например в пищевой промышленности при разделении фаз. На обычных упаковочных линиях ее не встретишь.
Процедура проверки допуска проста: сначала находишь продукт в NSF White Book (официальном реестре), потом запрашиваешь у производителя техническое описание TDS и паспорт безопасности SDS на русском языке. Наличие декларации о соответствии ТР ТС 030/2012 подтверждает, что материал допущен к обороту на рынке ЕАЭС.
Зоны применения пищевой смазки на упаковочном оборудовании
На линиях фасовки и упаковки каждый узел требует своего подхода.
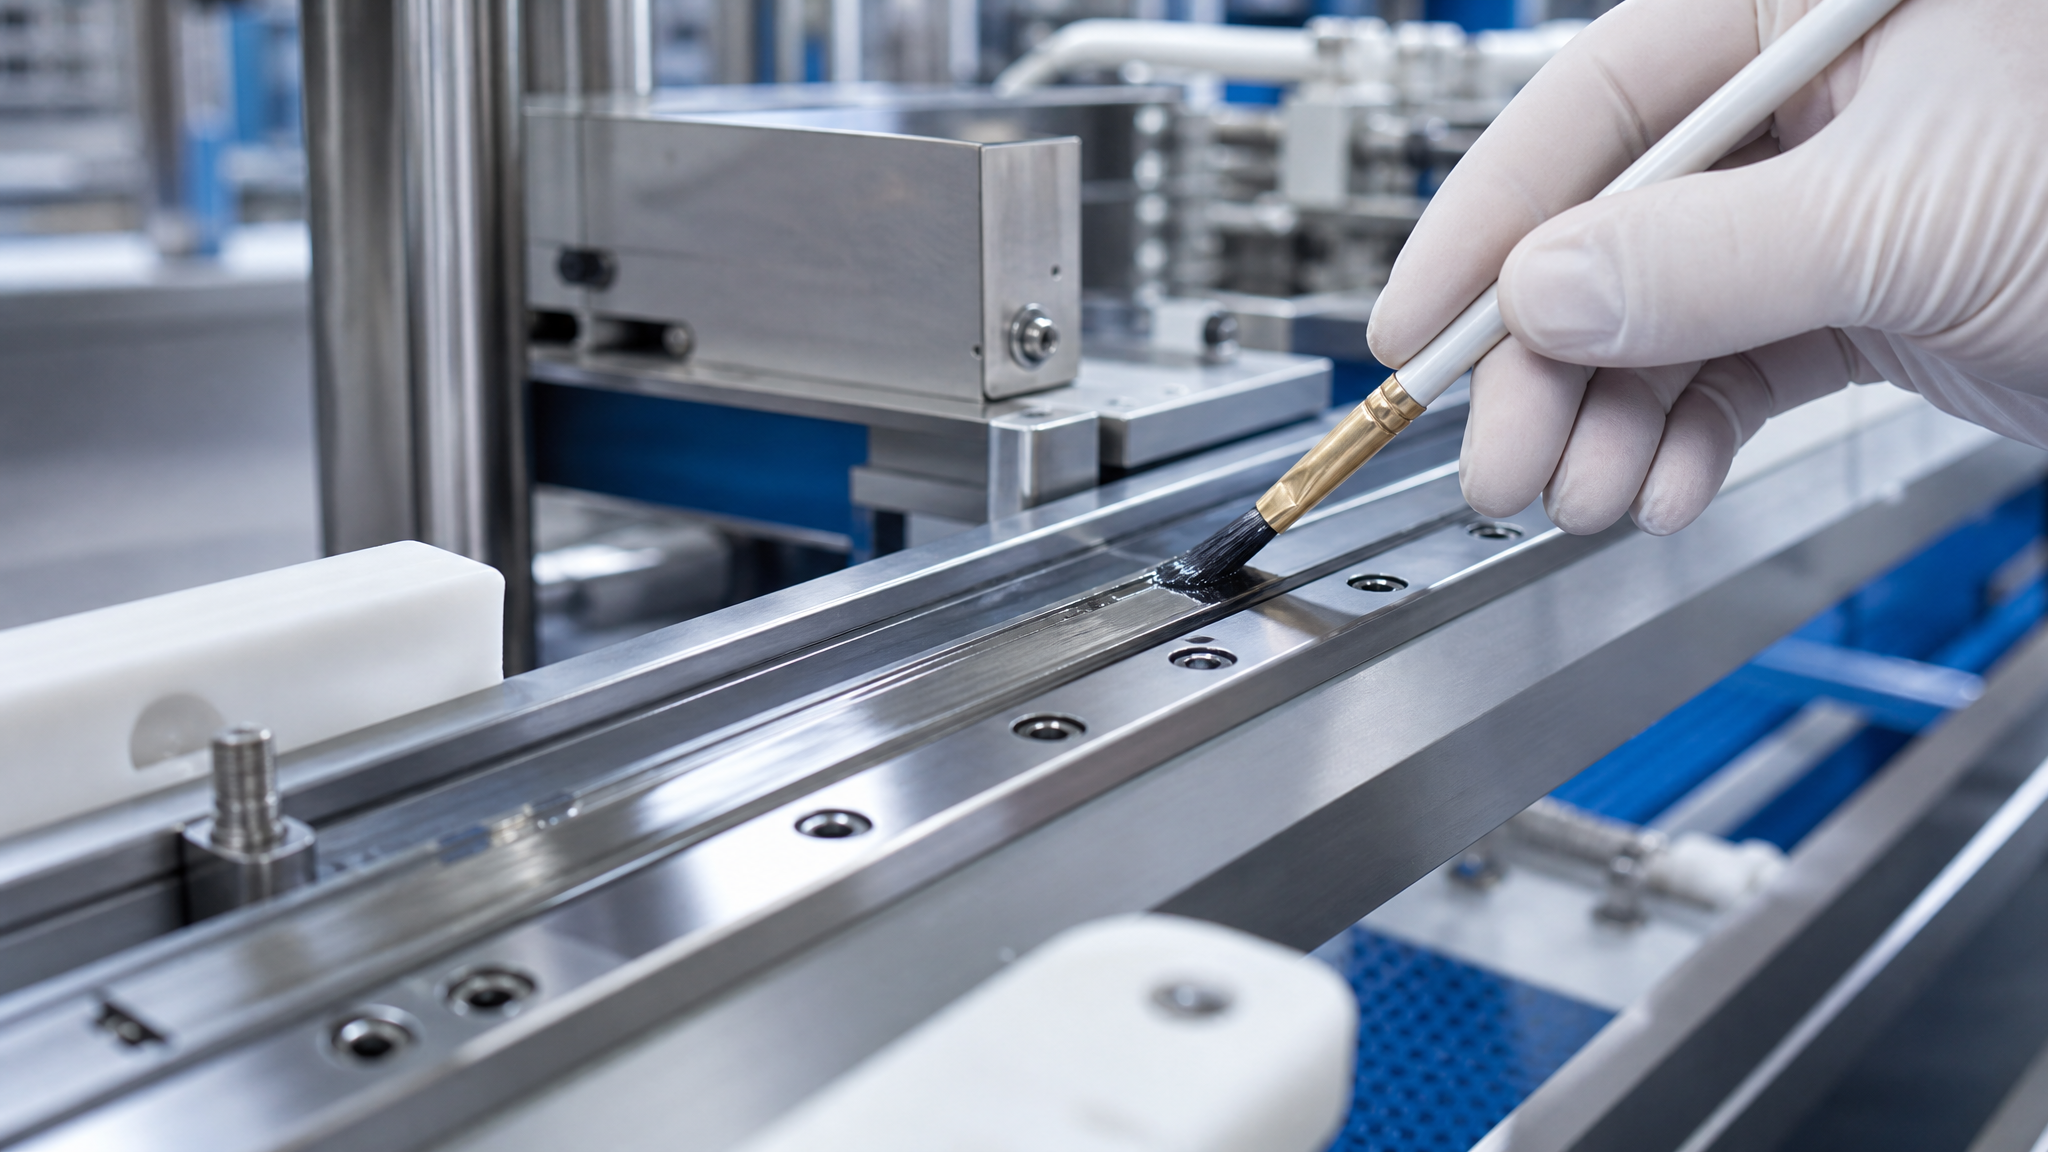
Критические точки определяют по методу ХАССП - анализируют, где смазка может попасть в продукт или на поверхности, контактирующие с пищей.
Направляющие и линейные узлы. Каретки, ползуны и направляющие упаковочного оборудования нуждаются в смазке с хорошей адгезией - способностью удерживаться на рабочей поверхности без вытекания и без вымывания моющей водой. Тонкая пленка смазки должна выдерживать и повторяющиеся нагрузки, и частые санитарные обработки. Здесь идеально подходит пластичная смазка класса NLGI 2 или NLGI 1 на основе высокоочищенного минерального масла с NSF H1.
Высокооборотистые узлы. Если подшипники или малые редукторы вращаются с высокой скоростью, смазка должна быть текучей, с вязкостью ISO VG 15–32, чтобы не вызывать перегрев и не создавать избыточного сопротивления. Слишком вязкое масло приводит к фрикционному выделению тепла и может повредить уплотнения. На таких участках берут легкие масла с пищевым допуском на основе полиальфаолефинов (PAO) или силиконовых масел.
Цепные передачи и кулачковые механизмы. Эти узлы испытывают высокие удельные нагрузки и требуют смазочной пленки повышенной прочности. Подходит пластичная смазка NLGI 2 с хорошей механической стабильностью, сохраняющая свойства под ударными нагрузками.
Дозирующие механизмы и подающие устройства. В зонах, расположенных близко к рабочей зоне упаковочной головки, смазка может быть вытеснена воздушными потоками, водяными брызгами или отлетающими частицами упаковки. Здесь требуется материал с высокой адгезией и термо-водостойкостью, устойчивый к окислению во влажной среде и при повышенной температуре.
Пищевые смазки для хлебопекарного оборудования
Хлебопекарные линии - один из самых сложных случаев.
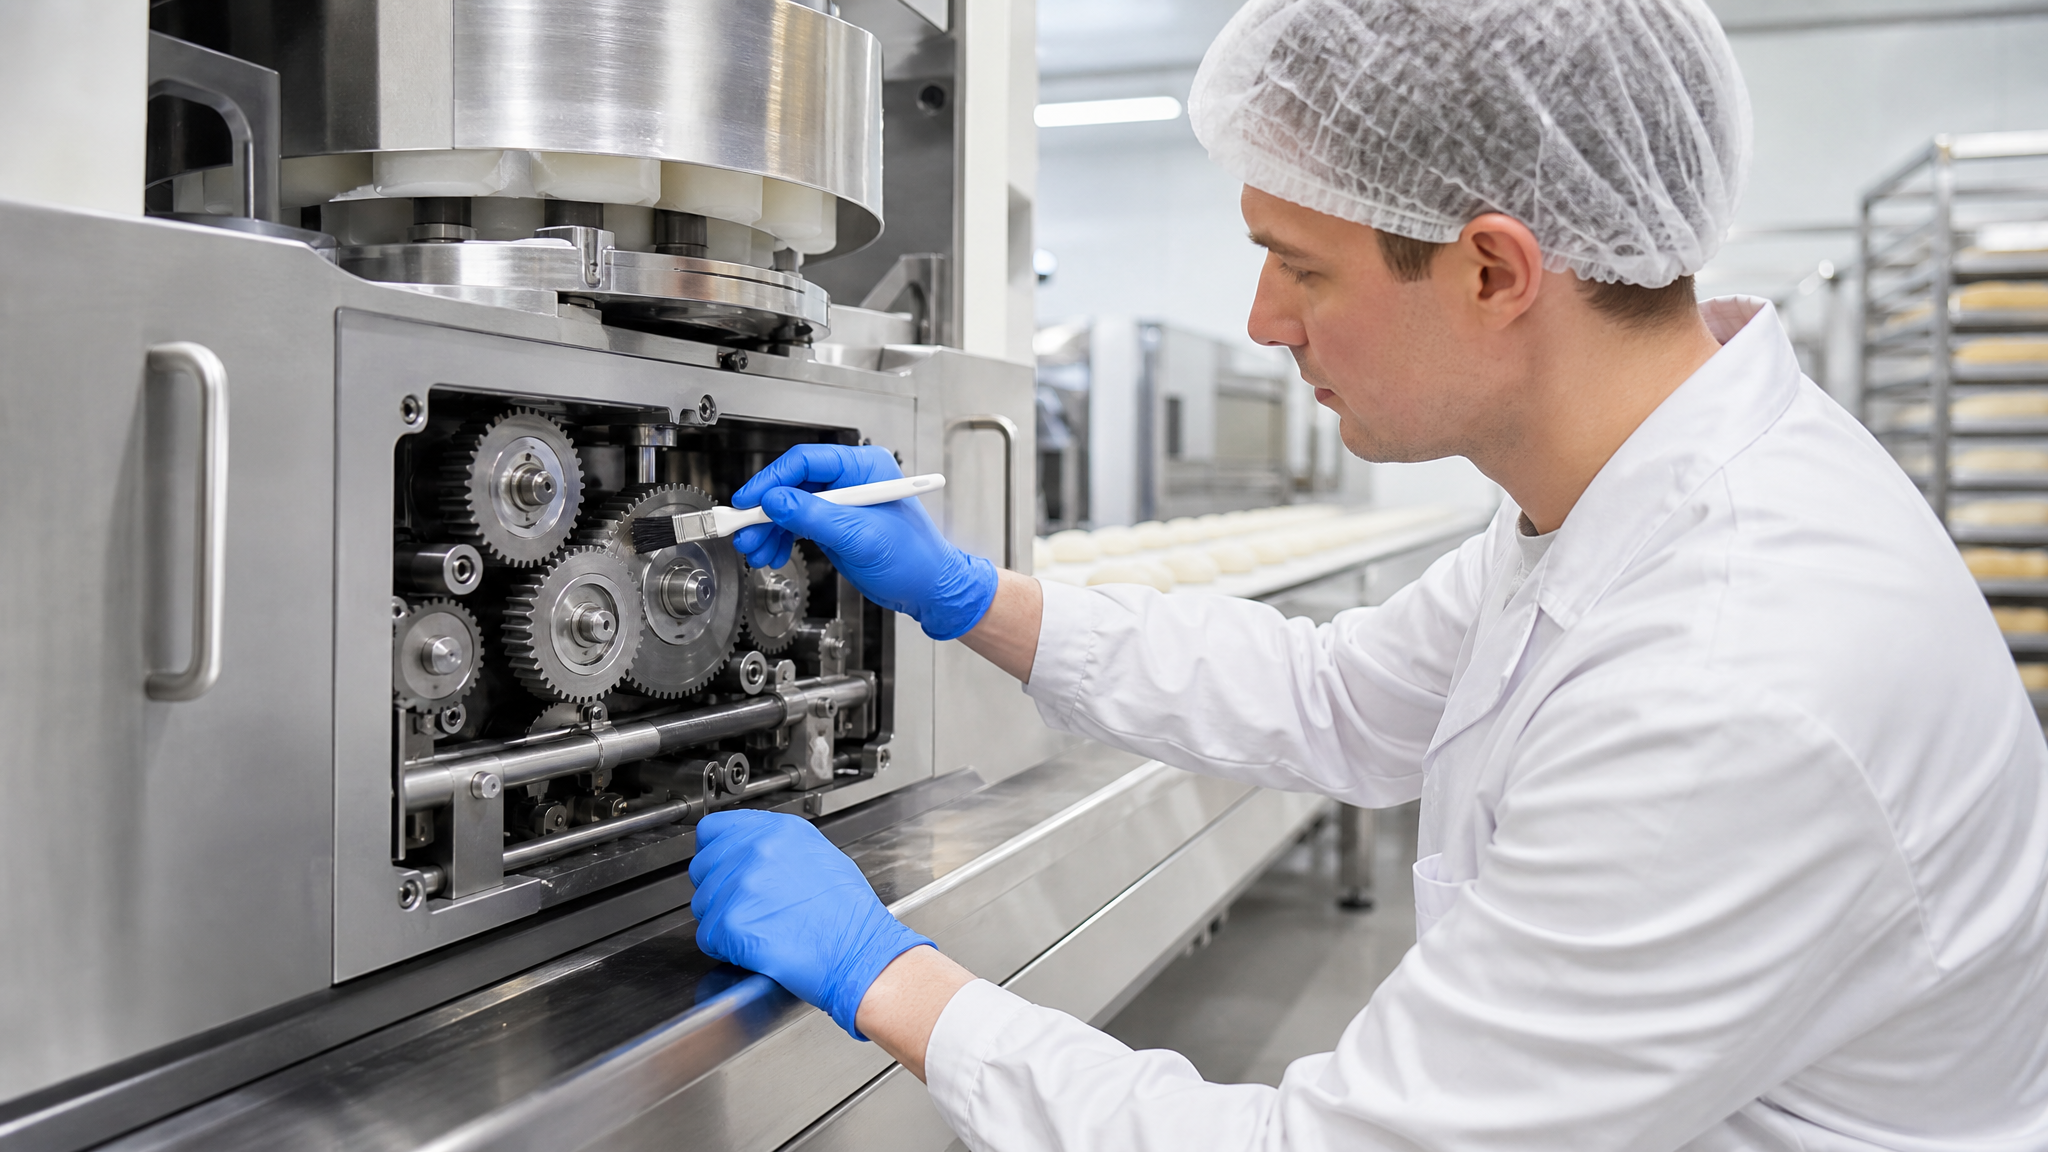
Тестомесы, тестоделители, формовщики и печи работают в условиях высокой влажности, перепадов температуры и интенсивной санитарной обработки. Смазка, пораженная ржавчиной или потерявшая адгезию, неизбежно попадет в тесто.
Для таких узлов выбирают смазки с маркировкой «термо-водостойкая, NSF H1». Они содержат синтетические базовые масла и специальные присадки, которые образуют защитный слой и не вымываются водой даже при механическом воздействии. Классическая консистенция - NLGI 2, что позволяет смазке оставаться на месте под вибрацией и нагрузкой. Для высокотемпературных узлов печи выбирают материалы с верхней границей рабочей температуры не менее 150–180 °C.
На тестомесах и формовщиках узлы работают при температуре 40–70 °C и требуют защиты от агрессивных моющих растворов. Смазка с пищевым допуском должна быть совместима с материалами оборудования - нержавеющей сталью, резиновыми уплотнениями, полиэтиленовыми и полипропиленовыми деталями. Неправильная совместимость приводит к разбуханию резины или потере адгезии покрытия.
Важный нюанс: смазка не должна иметь запаха и вкуса. Если использовать материал низкой очистки, то даже при отсутствии NSF его остатки будут контаминировать готовый продукт побочными запахами, что вызовет рекламации от покупателей.
Пищевая силиконовая смазка: преимущества и ограничения
Силиконовые смазки - популярный выбор на пищевых производствах благодаря низкой вязкости и инертности.
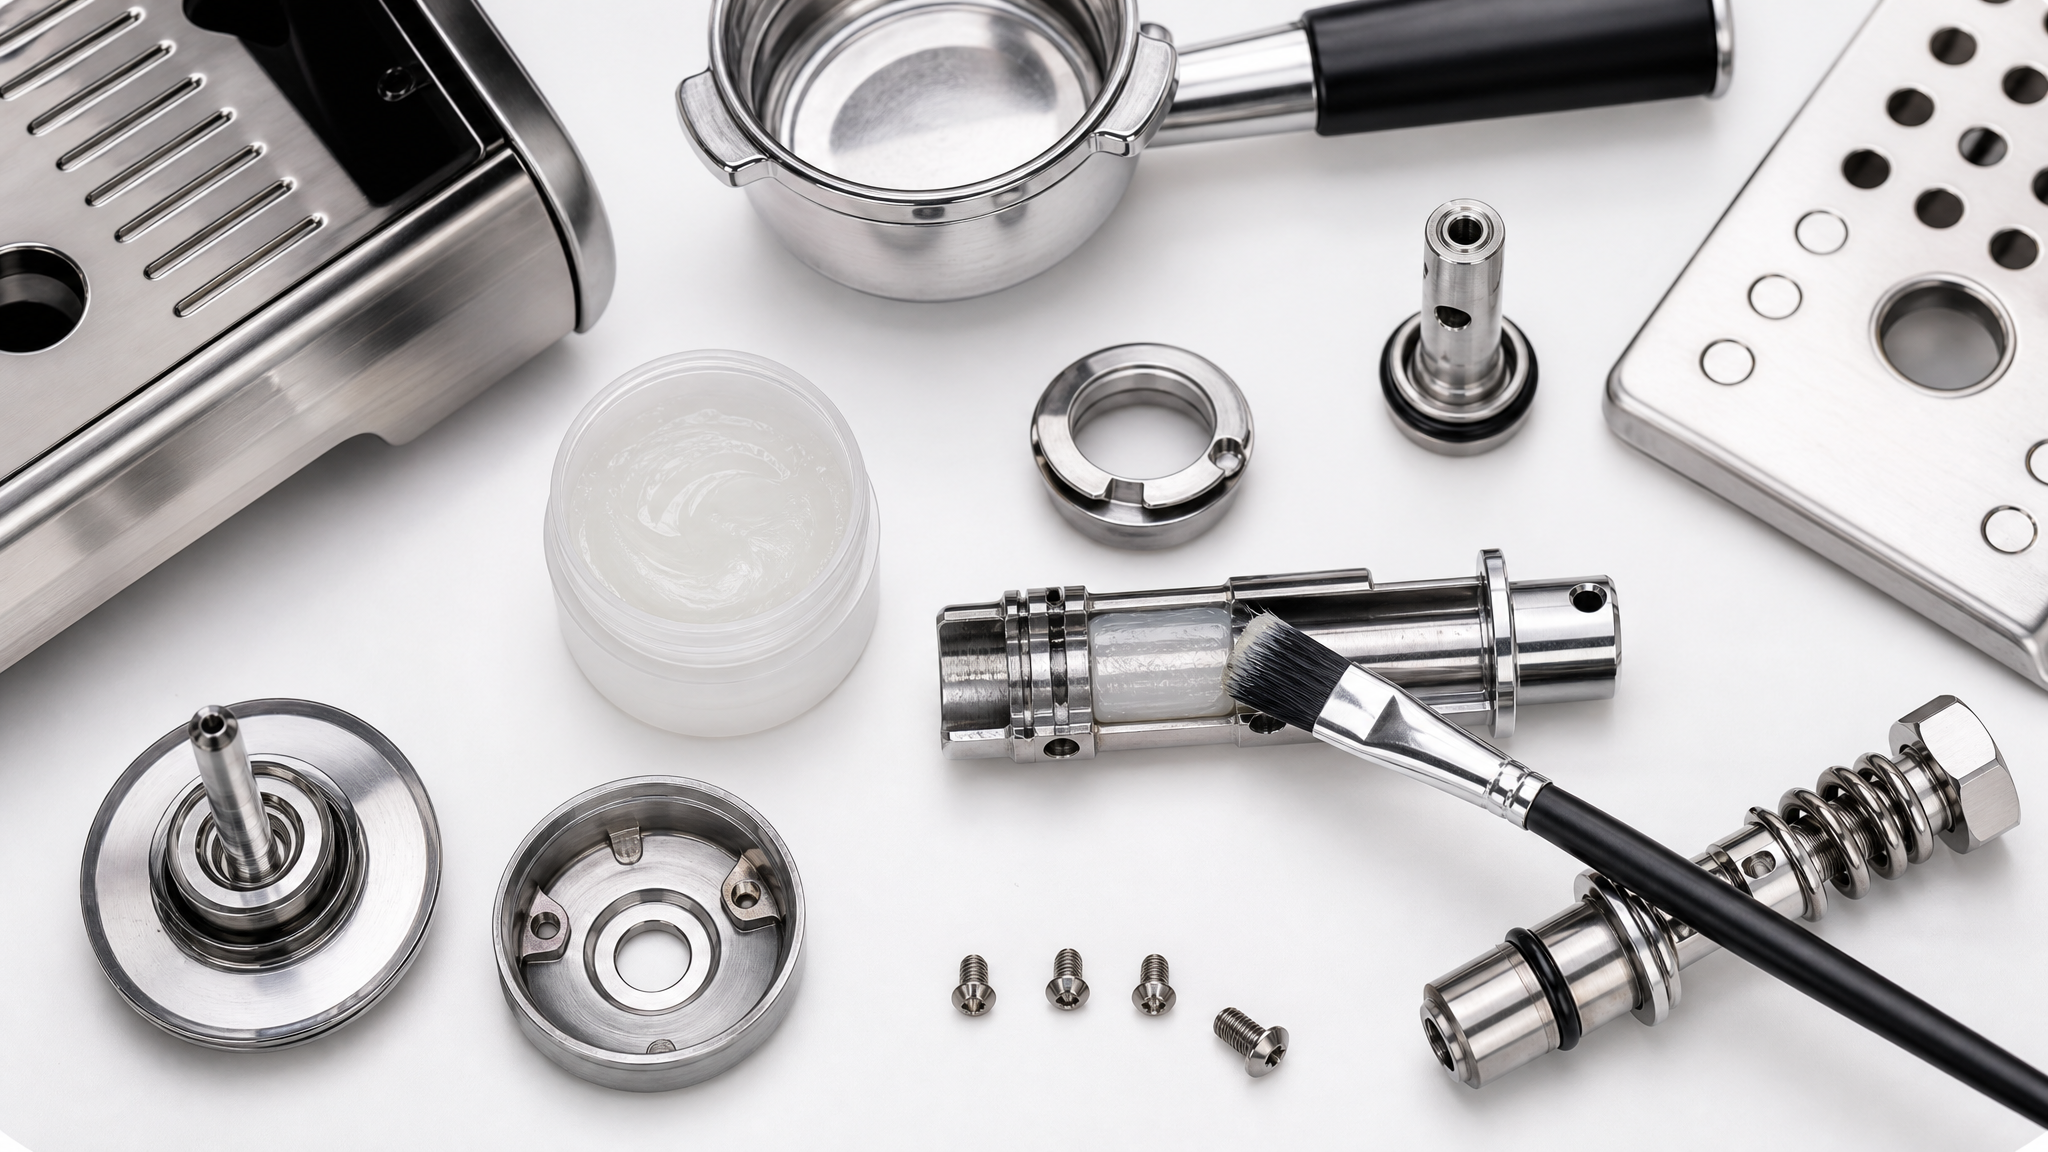
Они не окисляются, не реагируют с пищей и не оставляют запахов. Многие производители предлагают пищевую силиконовую смазку с допуском NSF H1 для кофемашин, дозирующих механизмов и узлов упаковочного оборудования, где требуется легкая текучесть.
Однако у силиконовых материалов есть существенное ограничение: они плохо совместимы с некоторыми полимерами, могут разбухать резину и снижать эффективность поверхностных покрытий. Прежде чем применять силиконовую смазку, необходимо проверить ее совместимость с уплотнениями и прокладками конкретного оборудования. На практике инженеры сначала смотрят в техническую документацию производителя оборудования: там часто указано, допускается ли применение силиконовых материалов.
Силиконовые смазки лучше подходят для узлов, где требуется минимальная адгезия и максимальная чистота - например, для подшипников кофемашин или для скользящих контактов приводных ремней. Для нагруженных узлов с повторяющимися ударами силиконовые материалы менее эффективны, чем пластичные смазки на минеральной основе.
Проверка сертификации и документов перед закупкой
Многие закупщики совершают одну типичную ошибку: доверяют только надписи на упаковке «пищевая смазка» или «food grade».
На самом деле эти термины не являются официальными и не имеют юридической силы. Правильная проверка требует четырех шагов.
Первый шаг: NSF White Book. Открыть официальный реестр NSF (https://www.nsf.org) и найти конкретный продукт с указанным номером партии или версией формулы. Если продукта там нет - смазка не имеет допуска, несмотря на рекламу.
Второй шаг: техническое описание TDS. Запросить у поставщика лист с техническими характеристиками на русском языке. Там должны быть указаны класс вязкости (ISO VG), класс консистенции NLGI, температурный диапазон, допуски и сертификаты.
Третий шаг: паспорт безопасности SDS. Это обязательный документ, подтверждающий отсутствие токсичных компонентов и дающий информацию по обращению, хранению и утилизации. На пищевых производствах SDS проверяют органы надзора.
Четвертый шаг: декларация о соответствии ТР ТС 030/2012. Смазка, поступившая на рынок ЕАЭС, должна иметь декларацию, выданную производителем или уполномоченным представителем. Это подтверждает, что продукт допущен к обороту на территории России, Беларуси, Казахстана и Киргизии.
Если хотя бы один из этих документов отсутствует или содержит противоречия, смазка не готова к закупке. Предложение «сэкономить» за счет минимизации проверок - это риск штрафа и репутационного ущерба.
Стандарты и регуляторы для пищевых смазок
На пищевых производствах применяются несколько параллельных стандартов, и путаница между ними приводит к неправильному выбору материалов.
NSF H1 - американский стандарт, который фактически является общемировым эталоном для пищевых смазок. Регистрация в NSF проходит на базе требований FDA и означает, что формула безопасна при попадании в пищу в концентрации 10 ppm.
ISO 21469 - международный стандарт, описывающий требования к материалам в контексте гигиены пищевого производства. Он охватывает не только смазку, но и всю логистику ее применения - хранение, контроль, маркировку, обучение персонала.
ТР ТС 030/2012 - технический регламент Таможенного союза, определяющий требования к безопасности и маркировке вспомогательных материалов на рынке ЕАЭС. Для смазок это означает обязательное наличие русскоязычного SDS и декларации о соответствии.
На практике смазка часто имеет сразу несколько допусков: NSF H1 + ISO 21469 + ТР ТС 030/2012. Это не означает избыточность - каждый стандарт проверяет разные стороны безопасности и соответствия.
Частые ошибки при выборе пищевой смазки
Ошибка 1: Путаница между H1 и H2.
Закупщик видит, что H2 дешевле, и применяет ее в зонах риска. Результат - контаминация продукта обычной промышленной смазкой, которая не прошла тестирование на безопасность. При аудите это выявляется, и компания получает замечание регулятора.
Ошибка 2: Недооценка параметров оборудования. Закупщик выбирает смазку только по допуску, игнорируя вязкость и консистенцию. На практике это приводит к выдавливанию смазки из узлов, перегреву или недостаточной смазке.
Ошибка 3: Игнорирование совместимости. Например, силиконовая смазка может разбухить резиновое уплотнение и вывести узел из строя. Проверка совместимости с материалами оборудования - не факультативный шаг, а обязательный.
Ошибка 4: Доверие только названию. На рынке много недобросовестных продавцов, которые пишут «NSF H1» на упаковке, но продукт не зарегистрирован в реестре. Проверка в NSF White Book - это единственный способ убедиться.
Ошибка 5: Нарушение регулярности переосмотра. Смазка деградирует со временем, особенно во влажной среде. Если ее не менять годами, она потеряет защитные свойства и начнет ржаветь.
Часто задаваемые вопросы
Какое содержание смазки в пищевом продукте считается безопасным?
Для NSF H1 допустимая концентрация составляет 10 ppm, то есть 10 мг на 1 кг пищевого продукта. Эта величина установлена на основе исследований токсичности и многолетней практики пищевых производств. При попадании меньшего количества смазки риск для потребителя отсутствует.
Можно ли использовать одну смазку для всего оборудования на линии?
Нет. Для каждого узла выбирают смазку по вязкости, консистенции NLGI и температурному диапазону. Упаковочная головка может требовать легкого масла ISO VG 15, а направляющие каретки - пластичной смазки NLGI 2. Использование одного материала приведет к отказам.
Как часто нужно менять пищевую смазку?
Интервал зависит от условий эксплуатации. Во влажной среде при частой санитарной обработке смазку проверяют визуально каждый месяц и меняют при потере цвета, загущении или появлении воды. В нормальных условиях - раз в 6–12 месяцев.
Гарантирует ли NSF H1 отсутствие аллергенов или халяльность?
Нет. NSF H1 подтверждает только безопасность при случайном контакте с пищей согласно FDA. Сертификация халяль, кошер, веган и информация об аллергенах требуют отдельных проверок и сертификатов.
Где получить русскоязычный SDS и декларацию о соответствии?
Запросить у поставщика или производителя. Если документов нет в наличии, это признак того, что смазка не готова к применению в России и на рынке ЕАЭС. Надежный поставщик всегда предоставляет полный пакет документов перед продажей.
Заключение
Выбор пищевой смазки - это не простая покупка, а инженерная задача, в которой ошибка стоит дороже, чем качественный материал. Ключ к правильному решению - понять, где именно работает смазка, какие нагрузки она испытывает и может ли она попасть в продукт. На основе этого анализа подбирают не только допуск NSF H1, но и совокупность параметров: класс вязкости, консистенцию NLGI, термостойкость и совместимость с материалами.
Проверка документов - NSF White Book, TDS, SDS и декларация о соответствии - должна стать стандартной процедурой для закупщика. Это займет несколько дней, но защитит производство от контаминации, штрафов и потери репутации. Начните с анализа критических точек по методу ХАССП, определите требования для каждого узла и только потом запрашивайте смазку у проверенного поставщика с полной документацией.