Твердосмазочные покрытия повышают износостойкость, снижают трение и предотвращают коррозию, но их защитные свойства напрямую зависят от толщины наносимого слоя. Контроль этого параметра становится критичным на деталях малого диаметра, где геометрия усложняет измерение, а недостаточная толщина приводит к потере функциональности, а избыток - к хрупкости и отслаиванию.
Выбор метода контроля зависит не от названия покрытия, а от системы «покрытие плюс подложка плюс ожидаемая толщина плюс форма детали». На практике применяют как неразрушающие способы, которые позволяют сохранить деталь в работоспособном состоянии, так и арбитражные разрушающие методы для проверки достоверности. Эта статья разбирает, какие стандарты использовать, какие методы когда применяются и на что обращать внимание при контроле малых диаметров.
Нормативная база контроля толщины покрытий
Контроль толщины покрытия регулируется ГОСТ 9.302-88, который распространяется на все виды покрытий и устанавливает единую методологию выбора способа измерения.
Этот стандарт не привязан к конкретному названию покрытия (лакокрасочное, гальваническое, напыленное или твердая смазка), а описывает принципы, по которым специалист выбирает инструмент в зависимости от материала основания, толщины слоя и геометрии детали.
Для современных производств важна также ГОСТ 31993-2024 (гармонизирована с ISO 2808:2019), которая детализирует методы измерения толщины покрытий и вводит уточнения по разрушающим и неразрушающим подходам. Если покрытие нанесено напылением или получено иными восстановительными способами, применяют ГОСТ 27750-88, который специально описывает неразрушающий контроль толщины упрочняющих и восстановительных слоев. Все три стандарта согласованы между собой и предусматривают относительную погрешность измерения не более ±10%.
Требование ГОСТ 9.302-88 по числу измерений гласит: за результат обычно принимают среднее арифметическое не менее трех измерений на одной детали. Для очень малой площади поверхности (менее 1 см²) требуется контролировать три-пять деталей одной партии, чтобы убедиться в однородности нанесения.
Методы контроля толщины покрытий: когда какой применять
ГОСТ 9.302-88 перечисляет девять основных методов контроля: магнитный, вихретоковый, радиационный, термоэлектрический, оптический, кулонометрический, гравиметрический, профилометрический и аналитический.
Каждый из них работает на разных физических принципах и применим к разным сочетаниям материалов.
Магнитный метод
Магнитный метод подходит, когда подложка ферромагнитная (сталь, железо), а покрытие не магнитное (пластиковое, керамическое, лакокрасочное, антифрикционное). Прибор измеряет силу магнитного поля, которая зависит от расстояния до магнитного слоя, и по этому расстоянию рассчитывает толщину покрытия. Для деталей малого диаметра этот метод удобен, так как компактные датчики легко позиционировать на закругленных поверхностях, однако точность зависит от кривизны: при нанесении покрытия на очень узкие полосы или острые кромки показания могут быть смещены из-за краевого эффекта.
Вихретоковый метод
Вихретоковый метод работает на немагнитных токопроводящих основаниях: алюминий, медь, латунь, титан. Датчик создает переменное магнитное поле, которое индуцирует вихревые токи в подложке; непроводящее покрытие над ней экранирует сигнал, и глубина экранирования соответствует толщине слоя. Для малого диаметра этот способ хорошо подходит, потому что датчики бывают очень компактные, однако требуется, чтобы подложка была полностью токопроводящей на всей контролируемой площади; если поверхность повреждена или имеет изолирующие участки, метод дает ошибку.
Радиационный и рентгенофлуоресцентный методы
Радиационные методы (гамма-излучение, рентгеновское излучение) позволяют измерять толщину многослойных покрытий и работают с любыми материалами подложки, включая неметаллические. Особенно полезны, когда слой очень тонкий (в микронах) или когда нужно определить толщину отдельных слоев в многослойной системе. Однако такие методы требуют специального оборудования, подготовки оператора и соблюдения техники безопасности; они используются как опорные или при специальных требованиях, а не в каждодневном производстве. На деталях малого диаметра радиационный метод дает высокую точность именно из-за фокусировки пучка излучения.
Оптический и профилометрический методы
Оптические и профилометрические способы измеряют толщину, анализируя профиль поверхности с помощью микроскопии или лазерного сканирования. Эти методы не зависят от электрических свойств материалов и дают хорошую точность для тонких слоев, но требуют доступа к открытому краю или срезу детали. На детали малого диаметра такие способы удобны, если можно подготовить образец со срезом или если нужна диагностика локального участка.
Металлографический метод (разрушающий контроль)
Металлографический метод по ГОСТ 9.307-89 - разрушающий способ: берут образец, делают шлиф, травят его и под микроскопом измеряют толщину слоя покрытия. Это самый надежный способ получить арбитражный результат, особенно для тонких покрытий или сложных многослойных систем. На практике металлографический анализ используют 1-2 раза в смену или партию, чтобы верифицировать показания неразрушающих приборов и убедиться в отсутствии брака.
Особенности контроля на деталях малого диаметра
Детали малого диаметра - винты, шпильки, стержни, валики, малые втулки - создают три основные трудности при измерении толщины покрытия: ограниченная площадь измерения, высокая кривизна поверхности и сложность позиционирования датчика.
Ограниченная площадь и требование к числу точек измерения
На детали площадью менее 1 см² размещение датчика толщиномера требует большей аккуратности, чем на плоской поверхности. Из-за этого ГОСТ 9.302-88 требует не одного, а минимум трех измерений на одной детали и усреднение результата. На практике для малого диаметра специалисты часто делают 5-7 измерений в разных точках (по верхней части, сбокам и у основания детали), чтобы выявить неравномерность нанесения.
Влияние кривизны поверхности
Кривизна поверхности малого диаметра влияет на калибровку датчика и на сам результат измерения. Магнитные и вихретоковые приборы обычно калибруют на плоской поверхности или на специальных эталонных образцах; при измерении на закругленной поверхности вводится систематическая ошибка, которая может быть ±5-15% в зависимости от радиуса кривизны и размера датчика. Для высокоточного контроля часть партии проверяют на плоской поверхности или используют образцы-аналоги с известной толщиной покрытия.
Выбор метода по типу подложки
На малых ферромагнитных деталях (винты из стали) магнитный метод дает быстрый результат, но требует тщательной калибровки. На немагнитных основаниях (алюминиевые штифты, медные контакты) переходят на вихретоковый метод. Если слой очень тонкий (< 5 мкм) или требуется высокая достоверность, специалисты используют оптическую профилометрию либо металлографический анализ части партии.
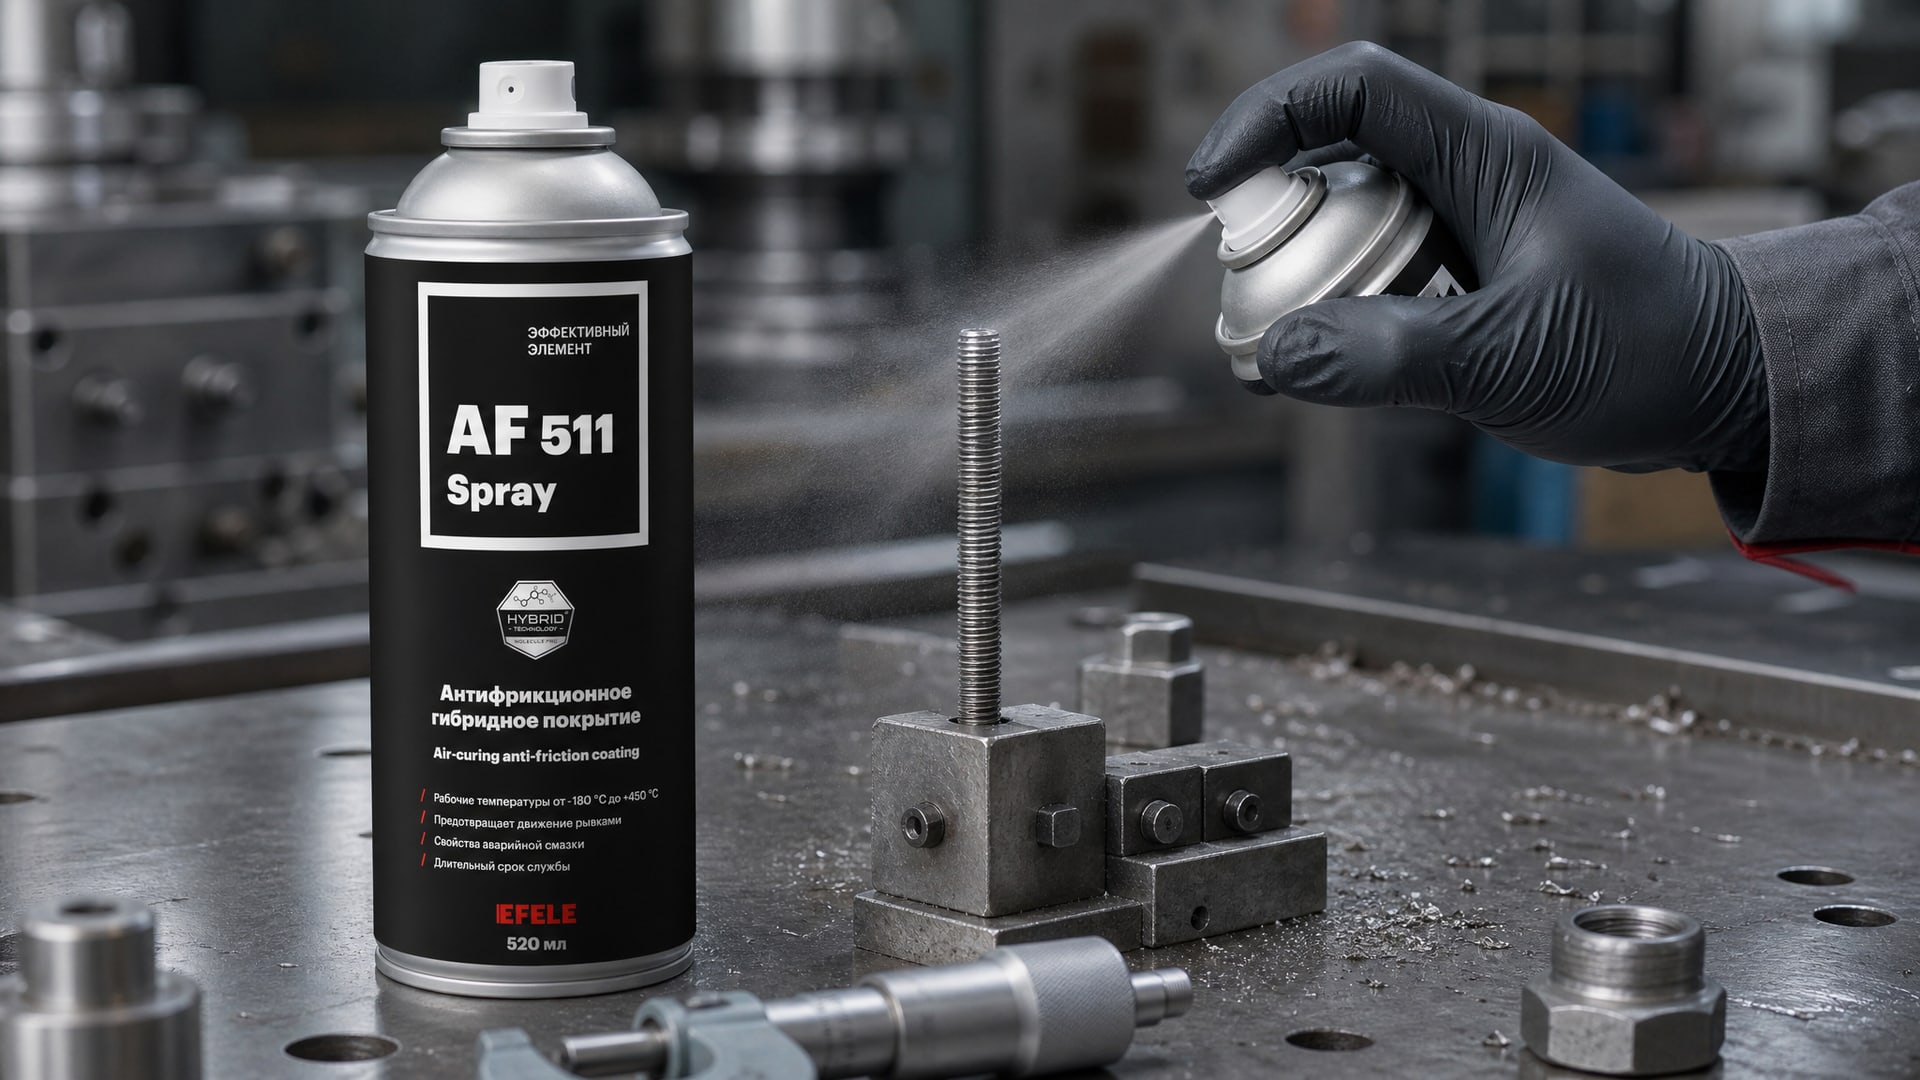
Для контроля твердосмазочного покрытия, наносимого аэрозольным методом на малые металлические детали, особенно важно обеспечить равномерность. Например, антифрикционное покрытие EFELE AF-511 Spray, отверждаемое при комнатной температуре, требует точного контроля толщины для достижения оптимальных эксплуатационных характеристик - предотвращения фреттинга на сопряжениях и устранения холодного прилипания. Здесь магнитный или вихретоковый метод (в зависимости от подложки) применяют на 3-5 точках детали, а результаты усредняют.
Методы неразрушающего контроля толщины покрытий в производстве
Неразрушающий контроль толщины покрытий предпочтителен в серийном производстве, потому что позволяет измерять все или выборочно детали без их повреждения, экономя материал и ускоряя процесс.
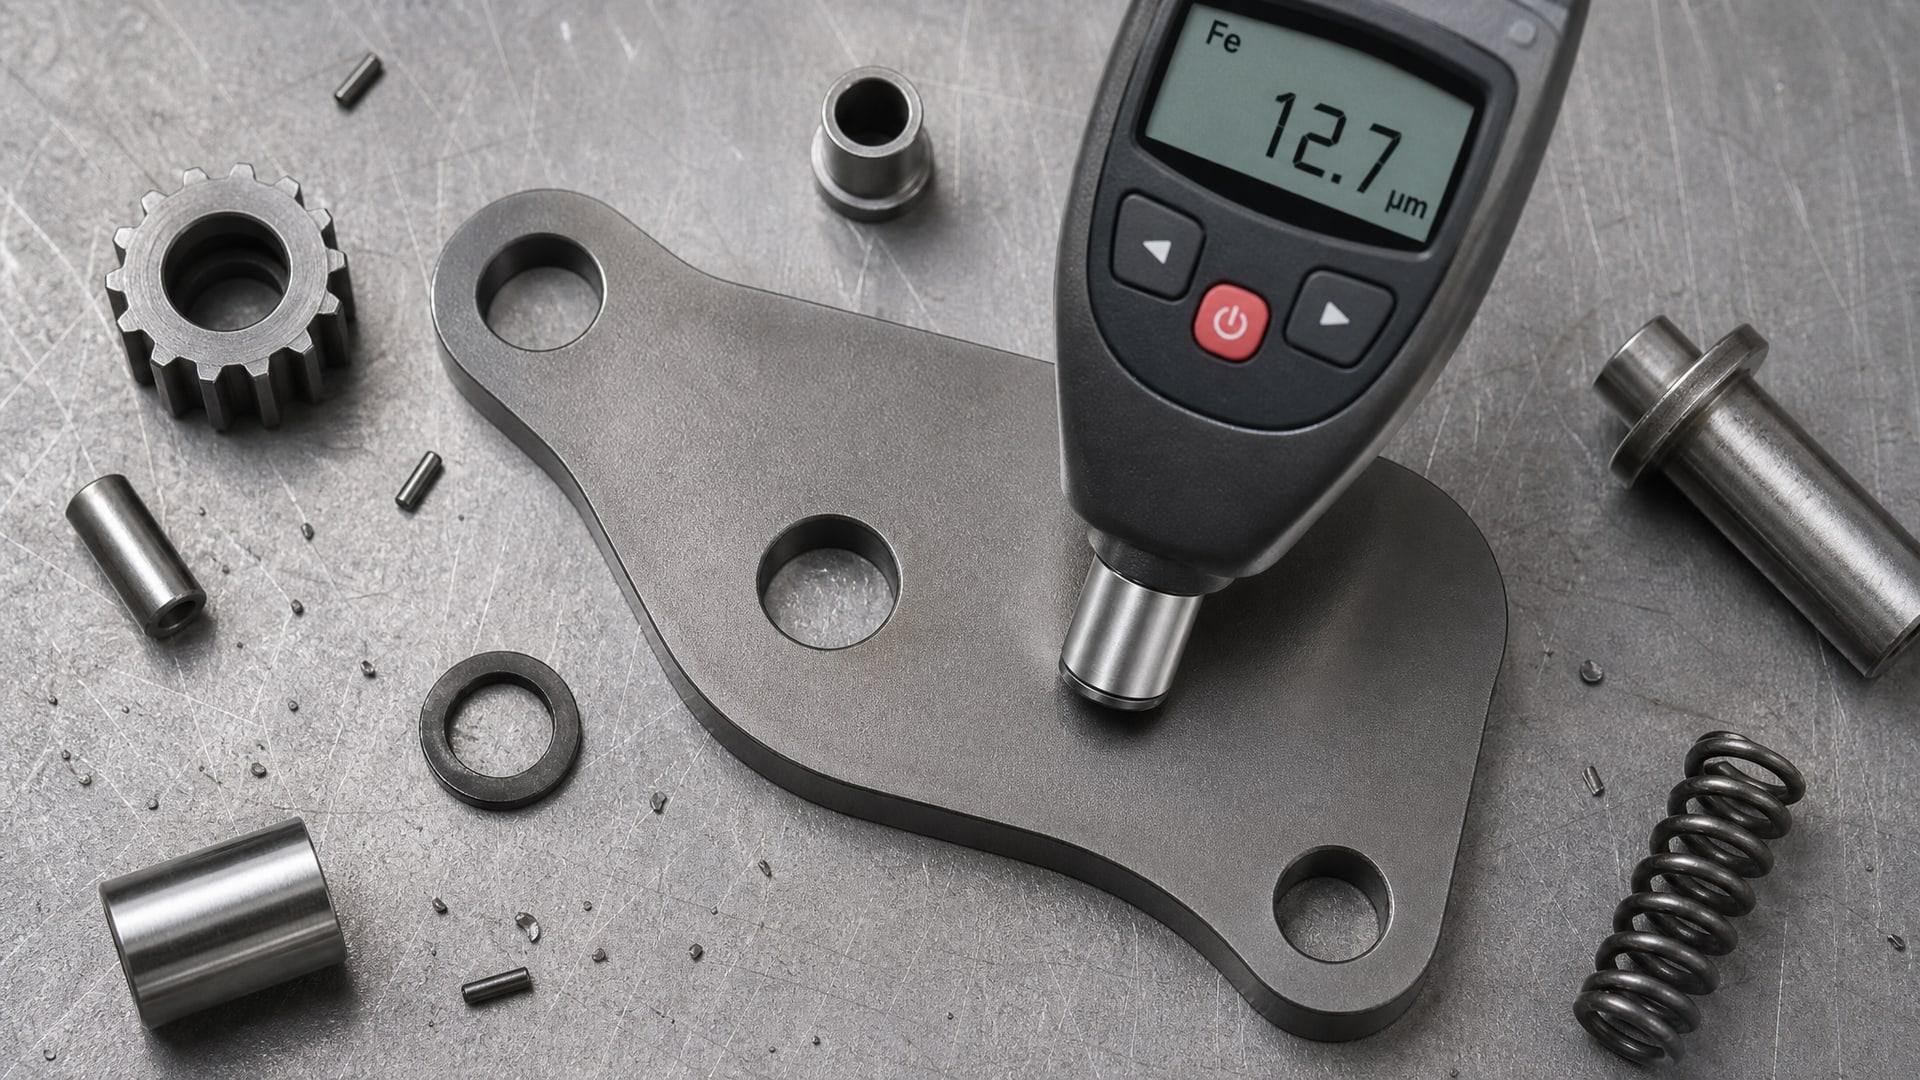
ГОСТ 9.302-88 выделяет следующие неразрушающие методы: магнитный, вихретоковый, радиационный, термоэлектрический, оптический, кулонометрический и профилометрический.
На практике в цехах наиболее широко применяют магнитные и вихретоковые толщиномеры - они дешевы, компактны, быстро дают результат (1-2 секунды на одно измерение) и не требуют специальной подготовки оператора. Оптические методы и радиационный контроль используют реже, в основном для верификации или когда стоит критичный технический допуск. Кулонометрический метод (электролитическое растворение покрытия локально) применяют главным образом в лаборатории для образцов.
Для деталей малого диаметра специалисты часто держат под рукой два прибора: портативный магнитный толщиномер для быстрого контроля и вихретоковый - для немагнитных оснований. Перед началом работы с партией толщиномер калибруют по эталонному образцу или пластине, а потом выполняют серию измерений на контрольной детали из партии, убеждаясь, что результат в допуске.
Контроль толщины лакокрасочных и антифрикционных покрытий: применимость подходов
Контроль толщины лакокрасочных покрытий регулируется ГОСТ 31993-2024, который включает методы, пригодные и для других типов тонких слоев, включая твердые смазки и антифрикционные покрытия.
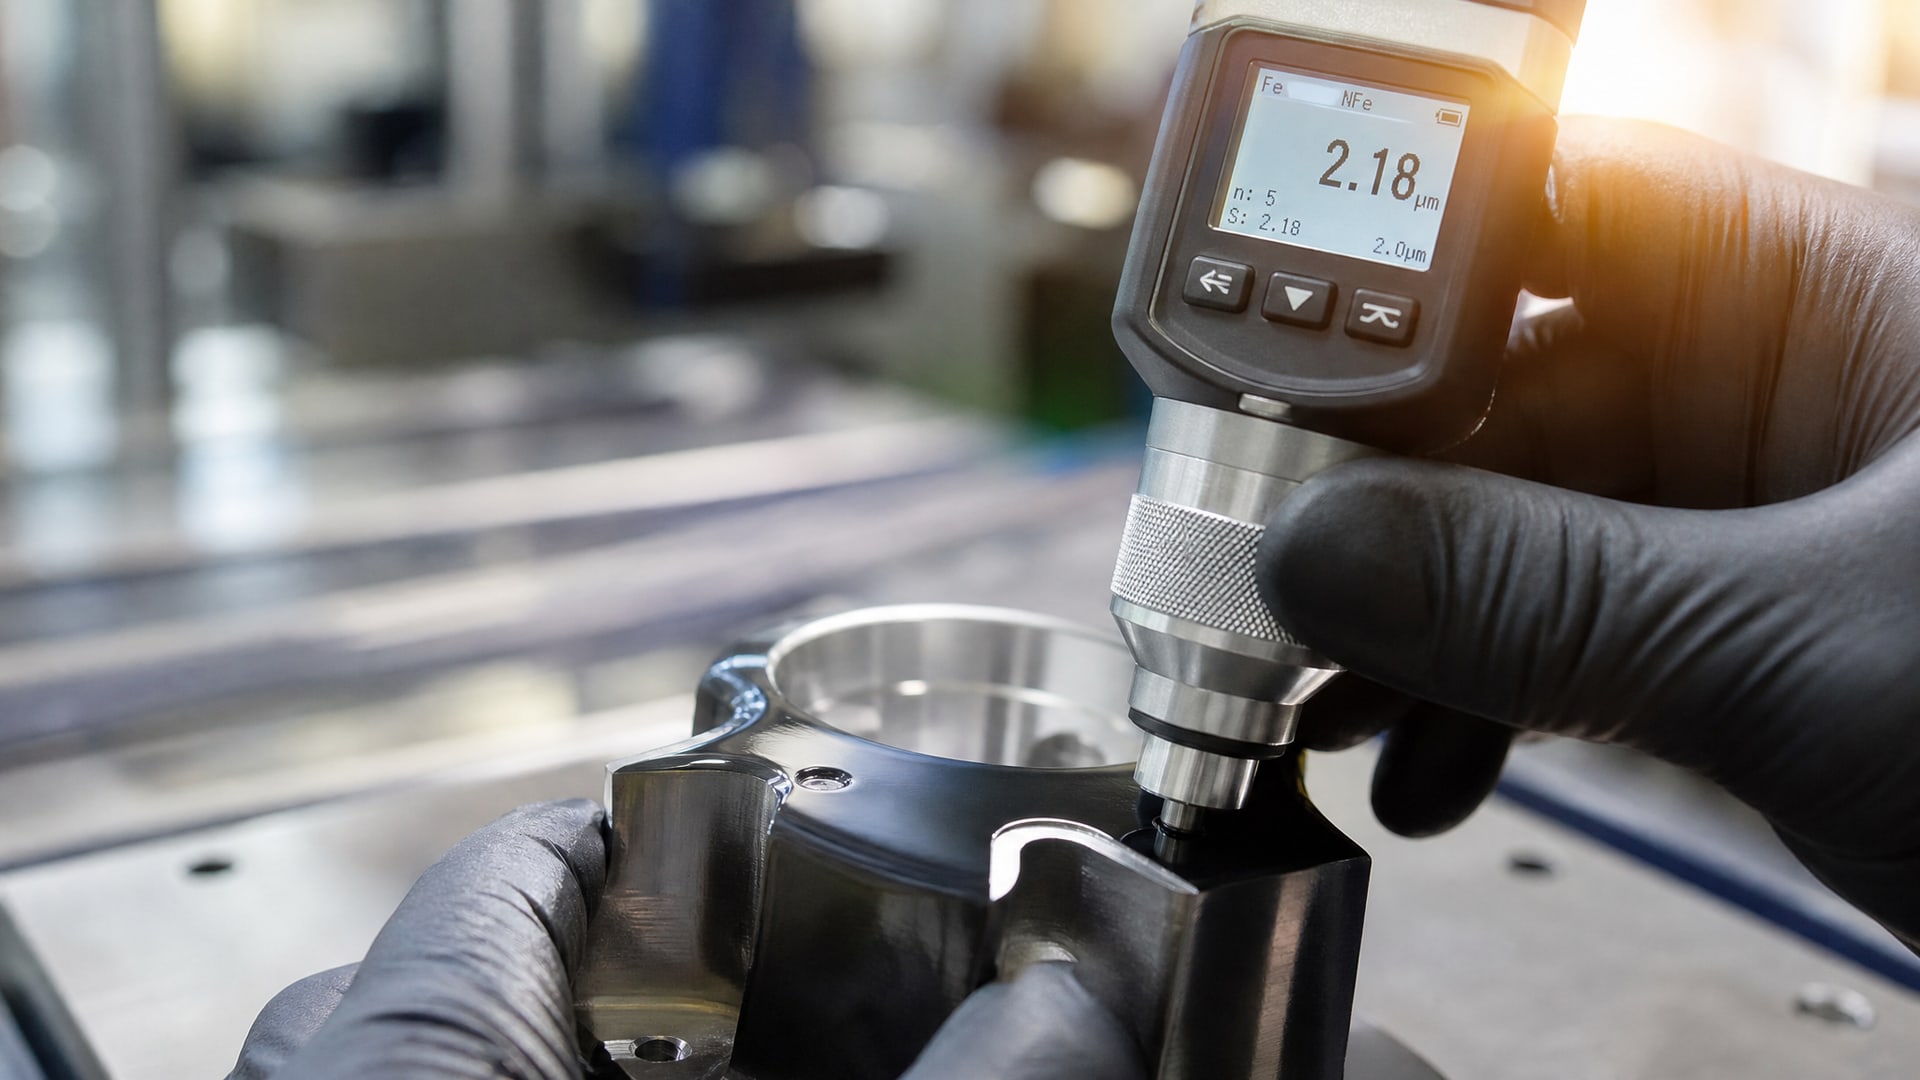
Основное отличие лакокрасочного покрытия - его часто наносят многослойно (грунт, краска, лак) и измеряют суммарную толщину или каждый слой отдельно.
Для высушенных лакокрасочных покрытий стандарты выделяют три основных неразрушающих метода: механический контактный (профилометр), магнитный и вихретоковый. Первый работает на любых основаниях, но требует прямого контакта с поверхностью; второй и третий - быстрые и портативные, но применимы только к определенным типам подложек.
Твердосмазочные и антифрикционные покрытия в большинстве случаев нанесены слоем 5-50 мкм, что попадает в диапазон, где хорошо работают магнитные и вихретоковые методы. Важная оговорка: если антифрикционный слой содержит частицы проводящего наполнителя (например, графит, молибденовый дисульфид) или сам проводящий, выбор метода усложняется - нужно провести пилотное измерение или сверить со спецификацией компонентов.
Методология ГОСТ 31993-2024 по числу измерений совпадает с ГОСТ 9.302-88: для малой площади поверхности (< 1 см²) требуется контролировать несколько деталей, для больших - минимум три точки на одной детали. Относительная погрешность не превышает ±10%.
Практические рекомендации по выбору метода и оборудования
При выборе способа контроля толщины покрытия на деталях малого диаметра следуйте этому алгоритму:
Определите материал подложки (ферромагнитный или токопроводящий немагнитный). Если сталь или чугун - магнитный метод; если алюминий, медь, латунь - вихретоковый.
Уточните ожидаемую толщину покрытия. Если слой менее 5 мкм и требуется высокая точность - рассмотрите оптический или радиационный метод; если 5-100 мкм - магнитный или вихретоковый достаточны.
Проверьте наличие доступа к образцу. Если возможно взять шлиф, проведите металлографический анализ как арбитраж; если нет - полагайтесь на неразрушающие приборы.
Проведите пилотное измерение на нескольких деталях из партии, выполняя не менее трех-пяти измерений на каждой детали в разных точках. Вычислите среднее значение и стандартное отклонение, чтобы убедиться в однородности покрытия.
Если результаты превышают допуск (±10% или более жесткие требования спецификации), скорректируйте процесс нанесения или проведите разрушающий анализ для выявления причины.
На практике закупщики и техники часто предпочитают портативные магнитные толщиномеры, потому что они надежны на ферромагнитных деталях, не требуют электрошнуров (работают от батарей), и цена такого прибора оправдывается экономией времени. Однако для полного покрытия спектра задач нужен также вихретоковый толщиномер - его стоимость несколько выше, но он незаменим для немагнитных оснований. Лабораторный металлографический анализ оплачивается отдельно, но затраты окупаются верификацией качества критичных партий.
Часто задаваемые вопросы
Какой толщиномер выбрать для контроля твердосмазочного покрытия на малом диаметре?
Выбор зависит от материала основания. Для стальных деталей используйте магнитный толщиномер - он дешев, портативен и быстро дает результат. Для алюминиевых или медных деталей переходите на вихретоковый прибор. Если покрытие очень тонкое (< 5 мкм), рассмотрите оптический профилометр или арбитражный металлографический анализ. Перед покупкой проведите пилотное испытание на образцах, чтобы убедиться в совместимости метода с вашим сочетанием материалов.
Сколько измерений нужно сделать на одной детали малого диаметра?
ГОСТ 9.302-88 требует минимум три измерения на одной детали с последующим усреднением. На практике для малого диаметра специалисты выполняют 5-7 измерений в разных точках (верх, стороны, основание), чтобы выявить неравномерность нанесения. Для площади менее 1 см² рекомендуется контролировать три-пять деталей из партии.
Что означает относительная погрешность ±10% в контроле толщины?
Это означает, что результат измерения может отличаться от истинного значения не более чем на 10%. Например, если истинная толщина 50 мкм, измеренное значение может быть в диапазоне 45-55 мкм. Эта допустимая погрешность устанавливается ГОСТ 9.302-88 для всех методов контроля и согласуется со спецификацией детали. Если требуется более узкий допуск, используйте арбитражный метод - металлографический анализ.
Может ли неразрушающий контроль полностью заменить разрушающий?
Для серийного производства неразрушающие методы основные - они экономят детали и время. Однако при высоких требованиях к качеству или возникновении сомнений в результатах используют разрушающий контроль (металлографический анализ) для верификации. Рекомендуется проверять одну-две детали из каждой партии разрушающим методом, чтобы убедиться в честности показаний приборов.
Как калибровать толщиномер перед измерением на деталях малого диаметра?
Большинство портативных толщиномеров калибруют по эталонным пластинам или образцам, идущим в комплекте. Перед работой включите прибор, поместите датчик на эталон нужного материала и выполните калибровку по инструкции производителя. Затем проведите контрольное измерение на контрольной детали из партии. Кривизна малого диаметра вносит небольшую систематическую ошибку (±5-15%), поэтому рекомендуется периодически (раз в смену) проверять показания на плоском образце или на образцах-аналогах с известной толщиной.
Заключение
Контроль толщины твердосмазочных покрытий на деталях малого диаметра - не сложный, но требующий внимания к выбору метода и условиям измерения процесс. Основной стандарт ГОСТ 9.302-88 предусматривает множество способов, каждый из которых работает на определенных сочетаниях материалов и толщин. Для ферромагнитных деталей подходит магнитный метод, для немагнитных токопроводящих оснований - вихретоковый, для очень тонких слоев - оптический или радиационный. Ключевое правило: одного измерения мало, нужно минимум три-пять точек на детали с усреднением результата, особенно на малых диаметрах, где кривизна и ограниченная площадь влияют на точность.
На практике закупщики и специалисты цехов держат портативный магнитный толщиномер для быстрого контроля, вихретоковый - для немагнитных оснований, и периодически проверяют результаты металлографическим анализом. Такой подход гарантирует однородность покрытия, предотвращает брак и снижает рекламации. Выбирайте метод по системе «подложка плюс толщина», проводите пилотное тестирование перед сериейной работой и не полагайтесь на одно измерение - результаты будут надежнее.