Контроль качества анаэробных фиксаторов включает две проверки: насколько воспроизводимо состав наносят на резьбу и какую прочность показывает готовое соединение при испытании. Визуальный осмотр помогает заметить отсутствие или неравномерность состава, но не подтверждает фиксационную способность. Для измеримой оценки используют, в частности, момент отвинчивания по ISO 10964:1993 и сдвиговую прочность по ISO 10123:2013.
Статья полезна инженерам, специалистам по качеству и снабженцам, которые настраивают производственный процесс или принимают партию материала. Разберем, как организовать проверку нанесения фиксатора резьбы, какие методы контроля применяют и почему результаты испытаний нельзя автоматически считать прогнозом работы узла в эксплуатации.
Какие методы контроля качества анаэробных фиксаторов применять
План контроля зависит от того, что требуется подтвердить: стабильность нанесения на линии, характеристики партии материала или прочность соединения по установленной методике.
Эти задачи связаны, но не взаимозаменяемы. Например, испытание момента отвинчивания показывает результат для подготовленного образца, однако само по себе не доказывает, что на каждом крепеже в производстве состав нанесен одинаково.
Для сравнительной оценки фиксации резьбы используют ISO 10964:1993. По этому методу оценивают момент разрушения или срыва, а также сопротивление дальнейшему вращению. В описании испытания предусмотрены скорости отвинчивания 2, 5 или 10 об/мин. Метод полезен для сопоставления результатов при одинаковой подготовке и условиях испытания.
ISO 10123:2013 устанавливает метод определения сдвиговой прочности анаэробных жидких клеев на образцах типа «штифт-кольцо». Прочность рассчитывают по формуле: сдвиговая прочность = максимальная нагрузка при сдвиге / площадь склейки. Этот показатель позволяет сравнивать материалы или результаты контроля, но не описывает полностью работу конкретного резьбового соединения в реальной машине.
Для характеристики и контроля качества анаэробных клеев для металлических соединений также применяют EN 15275:2015. В стандарте рассматриваются, в частности, breakloose и prevailing torque, а также долговечность и теплостойкость. Среди описанных условий оценки сохранения свойств есть выдержка в течение 1000 часов при 100 °C. Эти значения относятся к методике характеристики материала и не должны автоматически становиться производственными критериями приемки любого узла.
ASTM D5649 используют в квалификационных программах для оценки момента прочности. В одном из конкретных критериев авторизации указан порог breakaway torque 45 lb-ft и испытания в лаборатории, аккредитованной по ISO 17025. Это не универсальный предел для всех фиксаторов и соединений: применимость критерия нужно сверять с требованиями конкретной системы оценки.
Как проверить нанесение фиксатора резьбы до сборки
Контроль нанесения на линии начинают с проверки подготовки крепежа и повторяемости процесса.
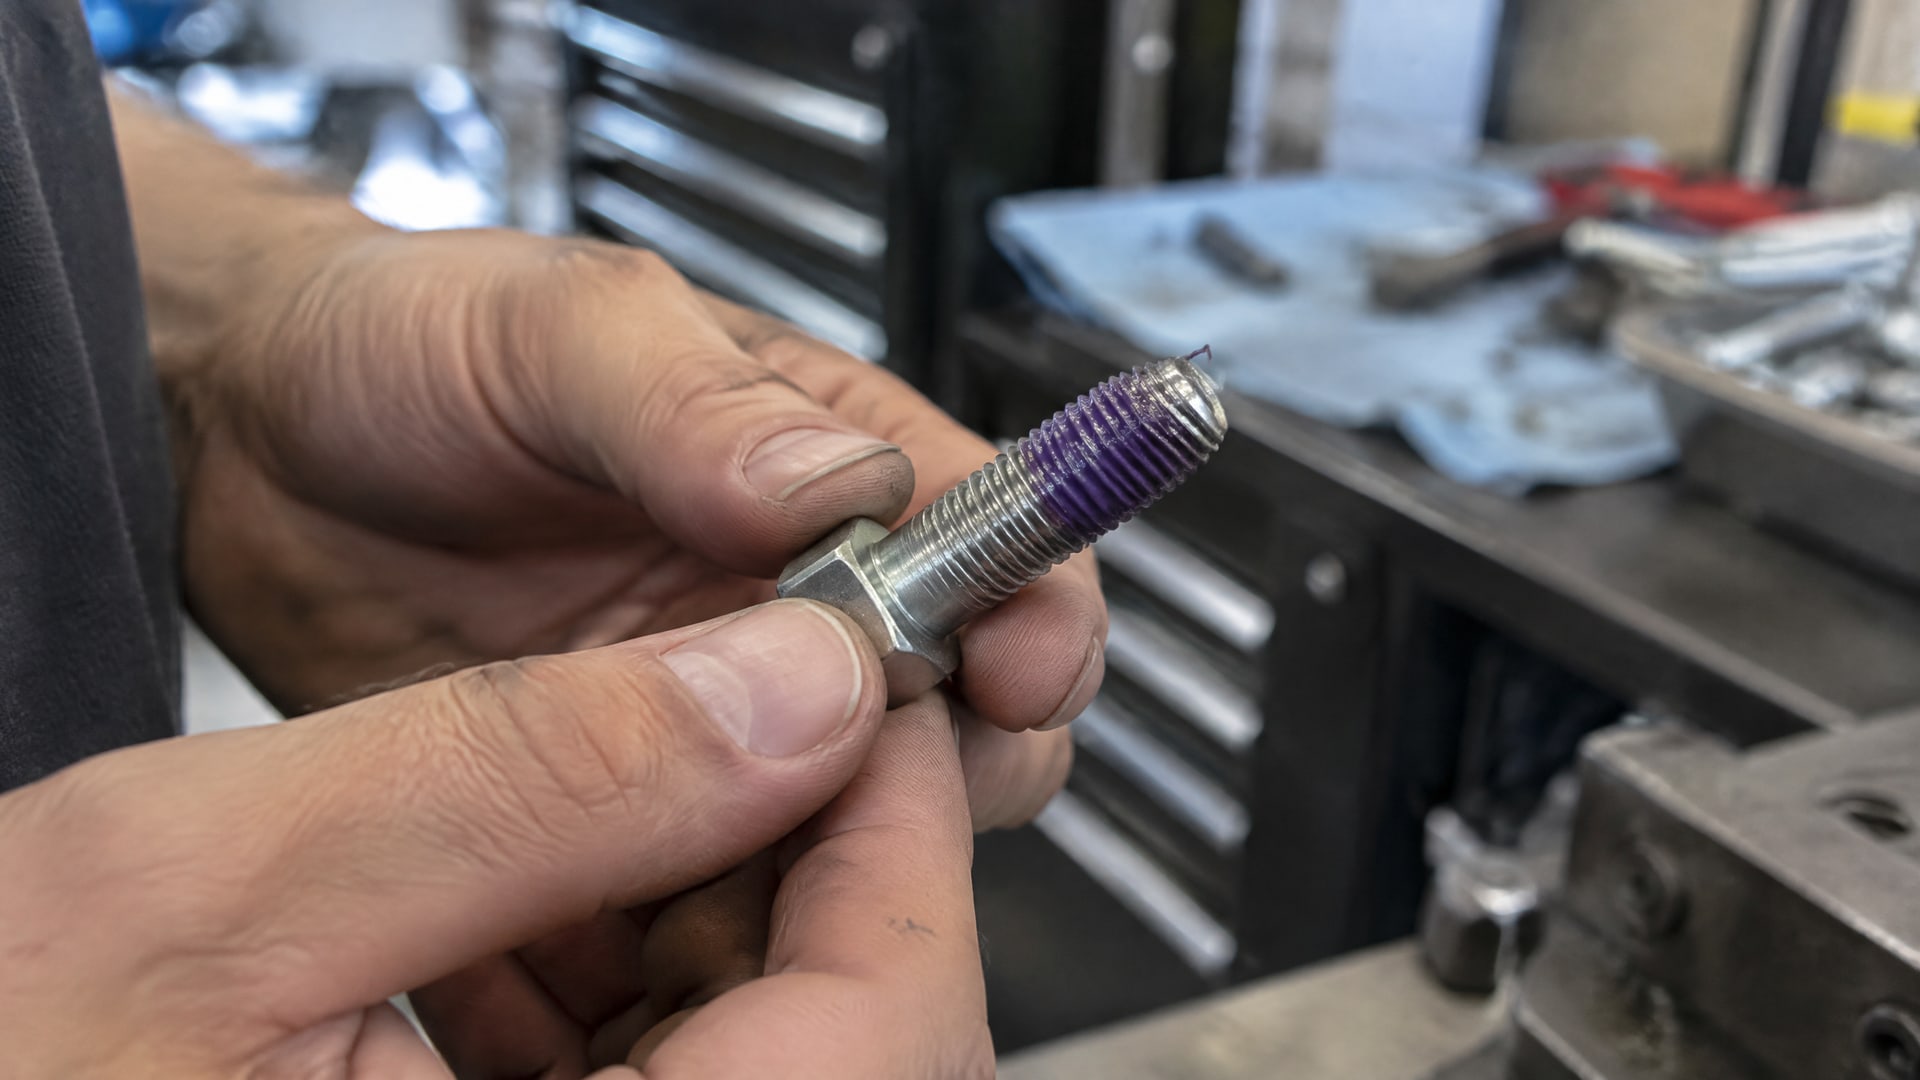
Для испытаний по ISO 10964:1993 крепеж должен быть обезжирен, без заусенцев и повреждений. Несоблюдение этих условий делает результаты по моменту отвинчивания нестабильными, поэтому дефекты подготовки нельзя смешивать с оценкой самого материала.
В рамках процедуры фиксируют, как именно состав покрывает резьбу. Для испытания по ISO 10964:1993 зона нанесения должна быть равна высоте гайки плюс две резьбы. Это условие относится к подготовке испытательного образца по описанному методу; при настройке производственной операции отдельно задают требования к нанесению, соответствующие конструкции соединения.
Визуальный осмотр может выявить пропуски, загрязнение или заметное различие в количестве состава на однотипных деталях. Но по внешнему виду нельзя достоверно определить момент срыва или доказать прочность фиксации. Поэтому визуальную проверку используют как контроль процесса, а результат подтверждают испытанием образцов.
Чтобы оценить повторяемость, сопоставляют не только результаты теста готовых соединений, но и параметры процесса нанесения. В отраслевом материале по квалификации поставщика приведены ориентиры стабильности между партиями: вязкость в пределах ±15%, время фиксации в пределах ±20%, breakout torque в пределах ±10% от номинала. Эти ориентиры не являются универсальными допусками для любого производства: их применяют, если они включены в согласованные требования к поставщику или процессу.
Для прослеживаемости полезно сохранять сведения о партии материала, подготовке крепежа, параметрах нанесения и времени до испытания. Такой набор данных помогает отличить нестабильность дозирования от проблем поверхности или характеристик партии. При изменении условий процесса результаты следует сравнивать на одинаково подготовленных образцах и по одной методике.
Испытание момента отвинчивания и ограничения метода
Для контроля фиксации резьбы готовят испытательные соединения, выдерживая установленные требования к крепежу и нанесению.
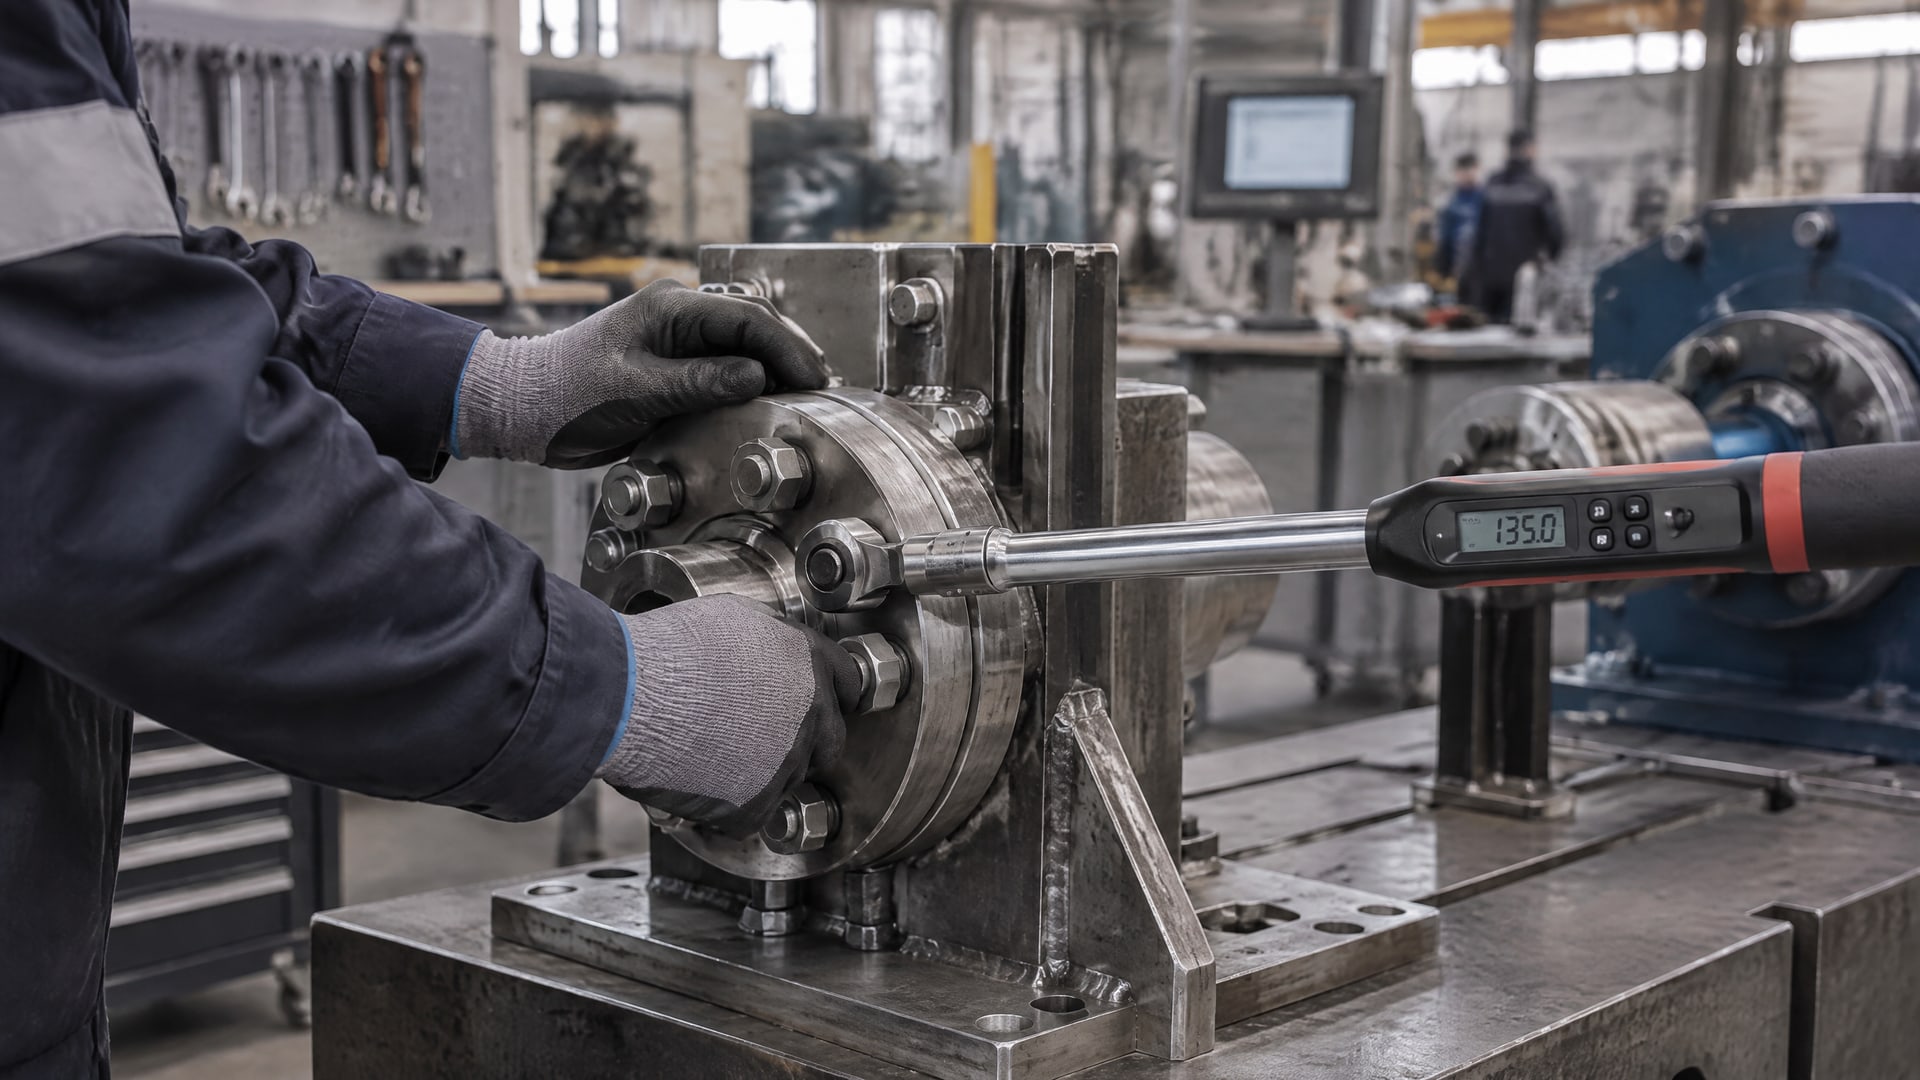
ISO 10964:1993 предусматривает измерение момента при отвинчивании. В зависимости от выбранного режима испытание проводят при скорости 2, 5 или 10 об/мин, поэтому при сравнении серий необходимо сохранять одинаковые условия.
Оценивают не только начальный момент срыва. В методиках учитывают breakaway torque и prevailing torque, то есть начальное сопротивление отвинчиванию и сопротивление вращению после срыва. Один лишь факт, что соединение не отворачивается вручную или не разбирается сразу, не дает численного подтверждения качества нанесения. Для приемки важны записанное значение и сопоставление с установленным критерием.
На результат влияют состояние резьбы и подготовка образца. По требованиям описания ISO 10964:1993 крепеж очищают от загрязнений и обезжиривают, а заусенцы и повреждения исключают. Кроме того, количество и зона нанесения должны быть воспроизводимыми: чрезмерное или недостаточное количество состава может изменить итоговый момент.
При этом стандартное испытание не следует трактовать как точный прогноз поведения соединения в конкретном механизме. ISO 10964:1993 и близкие методы предназначены прежде всего для сравнительной оценки фиксации и контроля качества. Рабочие нагрузки и условия эксплуатации узла они полностью не моделируют.
Наконец, испытание проводят на образцах, предназначенных для контроля, а не повторной протяжкой каждого готового изделия. После отверждения не следует проверять момент затяжки соединения повторно: такое действие может нарушить полимерную связь и исказить оценку. Для контроля процесса используют отдельные образцы, подготовленные по утвержденной методике.
Сдвиговая прочность, документы и приемка партии
ISO 10123:2013 применяют для определения сдвиговой прочности анаэробных клеев на образцах типа «штифт-кольцо».
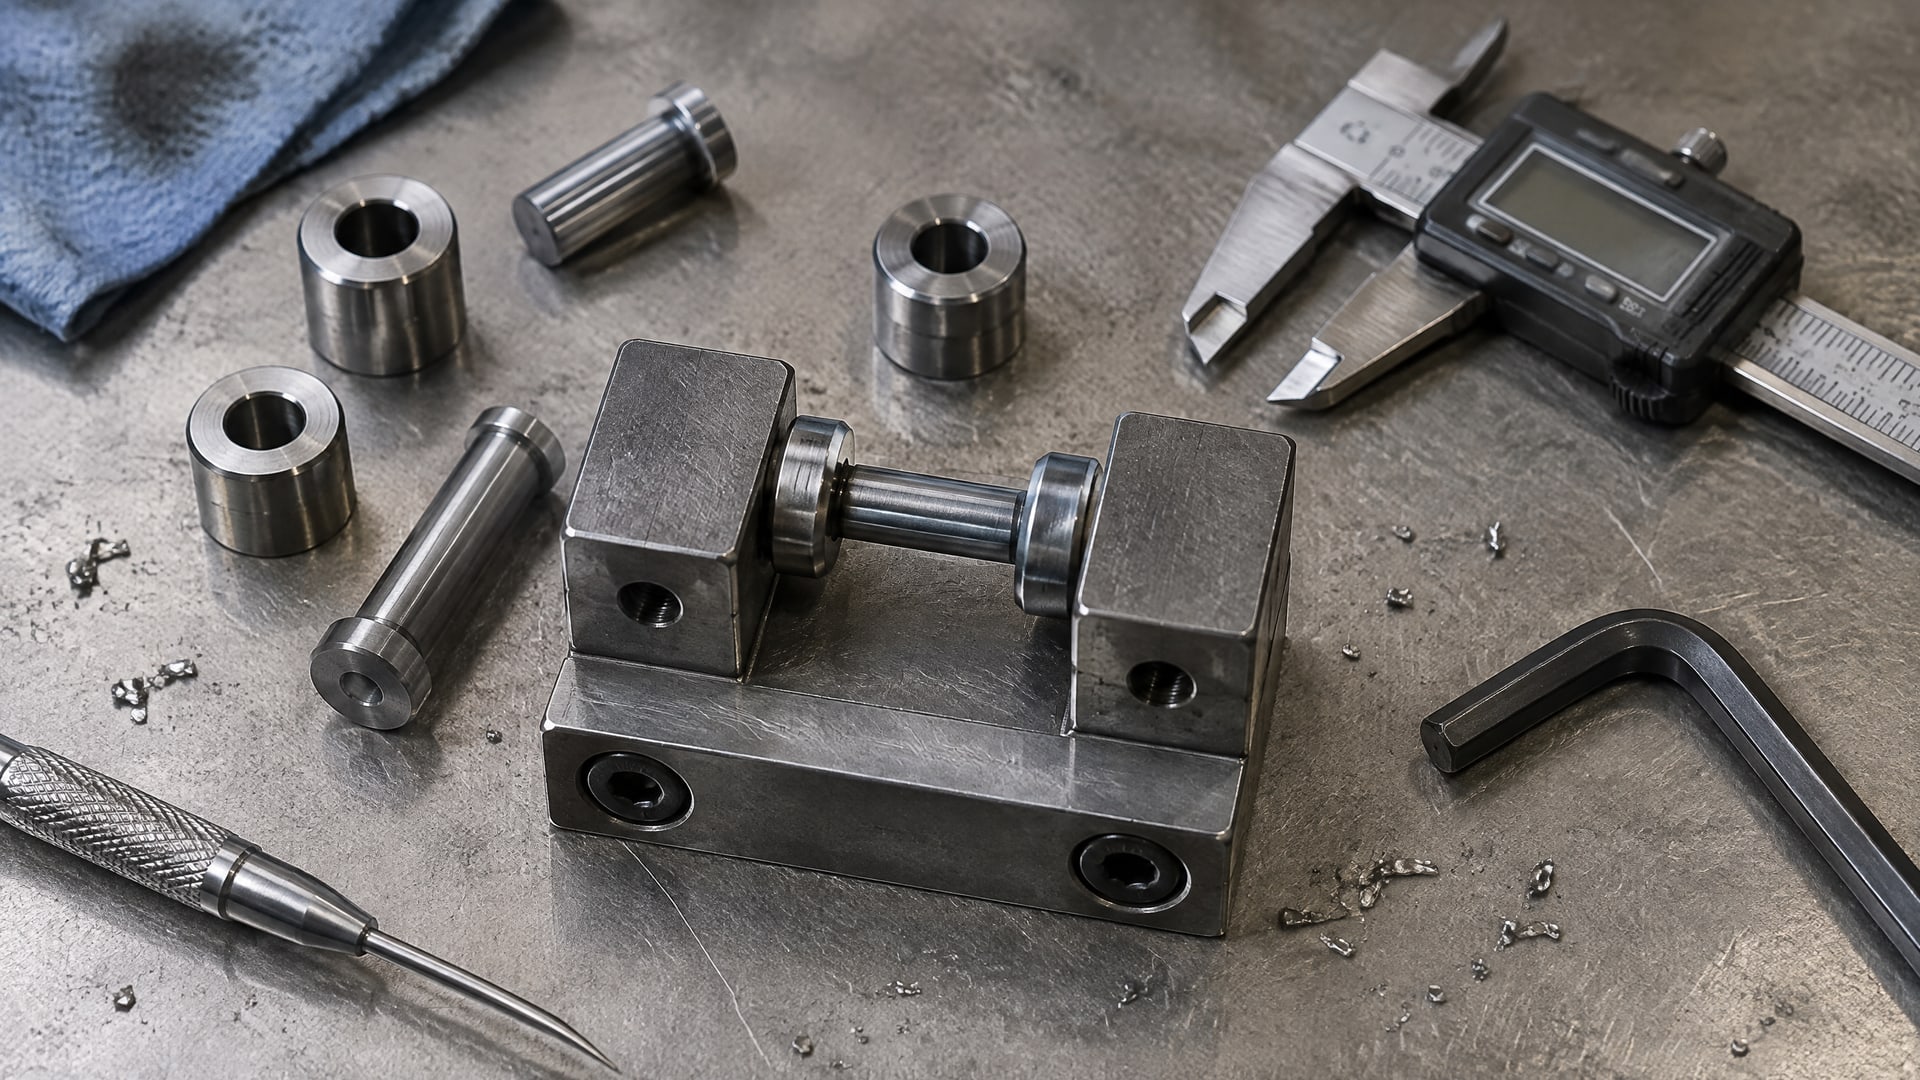
В расчете используют максимальную нагрузку при сдвиге и площадь склейки: сдвиговая прочность = максимальная нагрузка при сдвиге / площадь склейки. Результат помогает сравнить материал или партию с установленным ориентиром, если испытания выполнены по одной методике.
При приемке партии важно запросить актуальные отчеты испытаний, а не ограничиваться паспортными заявлениями. В документах должны быть указаны примененная методика и измеряемые показатели. Для резьбовых фиксаторов среди них могут быть вязкость, время фиксации, breakaway torque и prevailing torque; для соответствующих испытаний также указывают сдвиговую прочность.
Если в квалификационной программе используется ASTM D5649, условия и критерии приемки нужно зафиксировать заранее. В одном из конкретных критериев авторизации указан breakaway torque не ниже 45 lb-ft, а испытания должны проходить в лаборатории, аккредитованной по ISO 17025. Порог относится именно к той системе оценки и не может без проверки переноситься на другую продукцию или конструкцию.
При сравнении результатов отделяют проверку материала от проверки процесса. Стабильная сдвиговая прочность или момент отвинчивания лабораторных образцов не гарантируют одинаковое нанесение на производственной линии. И наоборот, визуально одинаковое покрытие резьбы не подтверждает совпадение измеряемой прочности. Поэтому в плане контроля нужны оба уровня: наблюдение за операцией нанесения и испытание подготовленных образцов.
Для закупщика отчет испытаний дает основание сопоставить заявленные показатели с требованиями предприятия. Для инженера он становится частью квалификации процесса, если в нем прослеживаются методика, условия подготовки образцов и результаты. При отсутствии согласованных критериев сначала определяют, какой показатель требуется контролировать и по какому стандарту, а затем закрепляют требования к партии и процедуре испытаний.
Дефекты фиксации резьбы и причины нестабильных результатов
К дефектам, способным повлиять на измеряемый момент, относятся недостаточное покрытие резьбы, загрязнение или жир на крепеже, заусенцы и повреждения резьбы.
Эти причины прямо связаны с подготовкой образцов и воспроизводимостью нанесения. Если их не учитывать, низкий или нестабильный результат нельзя однозначно отнести к материалу.
Проверка нанесения фиксатора резьбы должна разделять наблюдаемые дефекты и результат испытания. Пропуск состава на части резьбы выявляют при контроле операции; снижение момента отвинчивания устанавливают измерением. Испытание не показывает само по себе, где возникла причина отклонения, поэтому результат сопоставляют с данными о подготовке и нанесении.
При анализе неисправностей важно не подменять контролем готового изделия испытание образца. Повторная проверка момента затяжки после отверждения может нарушить полимерную связь. Для определения причины отклонения используют контрольные соединения, подготовленные по утвержденной процедуре, и фиксируют условия испытания, включая скорость отвинчивания: 2, 5 или 10 об/мин по выбранному режиму ISO 10964:1993.
Если соединение должно предотвращать самоотвинчивание, но при этом допускать последующую разборку, требования к фиксации следует сформулировать до выбора материала. В условиях, где при оценке узла учитывают вымывание, фреттинг или холодный пуск, контроль должен подтвердить не только равномерность нанесения, но и соответствие результата заданным требованиям. Для такой задачи EFELE 111 рассматривают как анаэробный клей низкой прочности, который предотвращает самоотвинчивание и сохраняет возможность легкой разборки; его применение также проверяют на образцах по согласованным критериям.
При анализе причин полезно проверить, не менялись ли партия, состояние поверхности, зона нанесения или время до испытания. Для квалификации поставщика приводятся ориентиры стабильности по партиям: ±15% по вязкости, ±20% по времени фиксации и ±10% по breakout torque относительно номинала. Их используют только в рамках заранее согласованной программы, а не как универсальные допуски для любого изделия.
Часто задаваемые вопросы
Можно ли оценить качество нанесения только визуально?
Нет. Осмотр помогает обнаружить отсутствие состава, загрязнение или заметную неоднородность покрытия, но не подтверждает силу фиксации. Для численной оценки используют момент отвинчивания по ISO 10964:1993 или сдвиговую прочность по ISO 10123:2013. Визуальный и механический контроль решают разные задачи и дополняют друг друга.
Как проверить анаэробный герметик или фиксатор на резьбе?
Сначала проверяют подготовку крепежа и повторяемость нанесения, затем испытывают отдельные образцы по выбранной методике. Для резьбовых соединений применяют измерение момента отвинчивания по ISO 10964:1993; скорость испытания выбирают из предусмотренных режимов 2, 5 или 10 об/мин. Результаты сопоставляют с заранее установленным критерием.
Какие показатели запросить у поставщика фиксатора резьбы?
Запросите актуальный отчет испытаний с указанием методики и условий подготовки образцов. В зависимости от задачи проверяют вязкость, время фиксации, breakaway torque, prevailing torque или сдвиговую прочность. Одних паспортных значений недостаточно для оценки повторяемости партии, если предприятие не получило результатов испытаний по согласованной процедуре.
Нужно ли повторно проверять момент затяжки после отверждения?
Нет. Повторная проверка момента затяжки готового соединения может нарушить полимерную связь и исказить результат. Для контроля процесса используют отдельные образцы, подготовленные и испытанные по утвержденной методике. Если требуется измерить момент отвинчивания, его фиксируют в рамках предназначенного для этого испытания, а не повторным протягиванием изделия.
Заключение
Контроль качества анаэробных фиксаторов строят на сочетании проверки процесса нанесения и измерения прочности подготовленных образцов. Визуальный осмотр выявляет часть дефектов, а ISO 10964:1993 и ISO 10123:2013 дают измеряемые показатели для сравнительной оценки. Ни один из этих тестов сам по себе не заменяет контроль повторяемости операции и не является полной моделью работы соединения в эксплуатации.
Следующий шаг для предприятия - определить критерий приемки, выбрать метод испытания и закрепить требования к подготовке крепежа, нанесению и отчету по партии. Затем провести проверку на отдельных образцах и сопоставить результаты с данными производственного процесса.