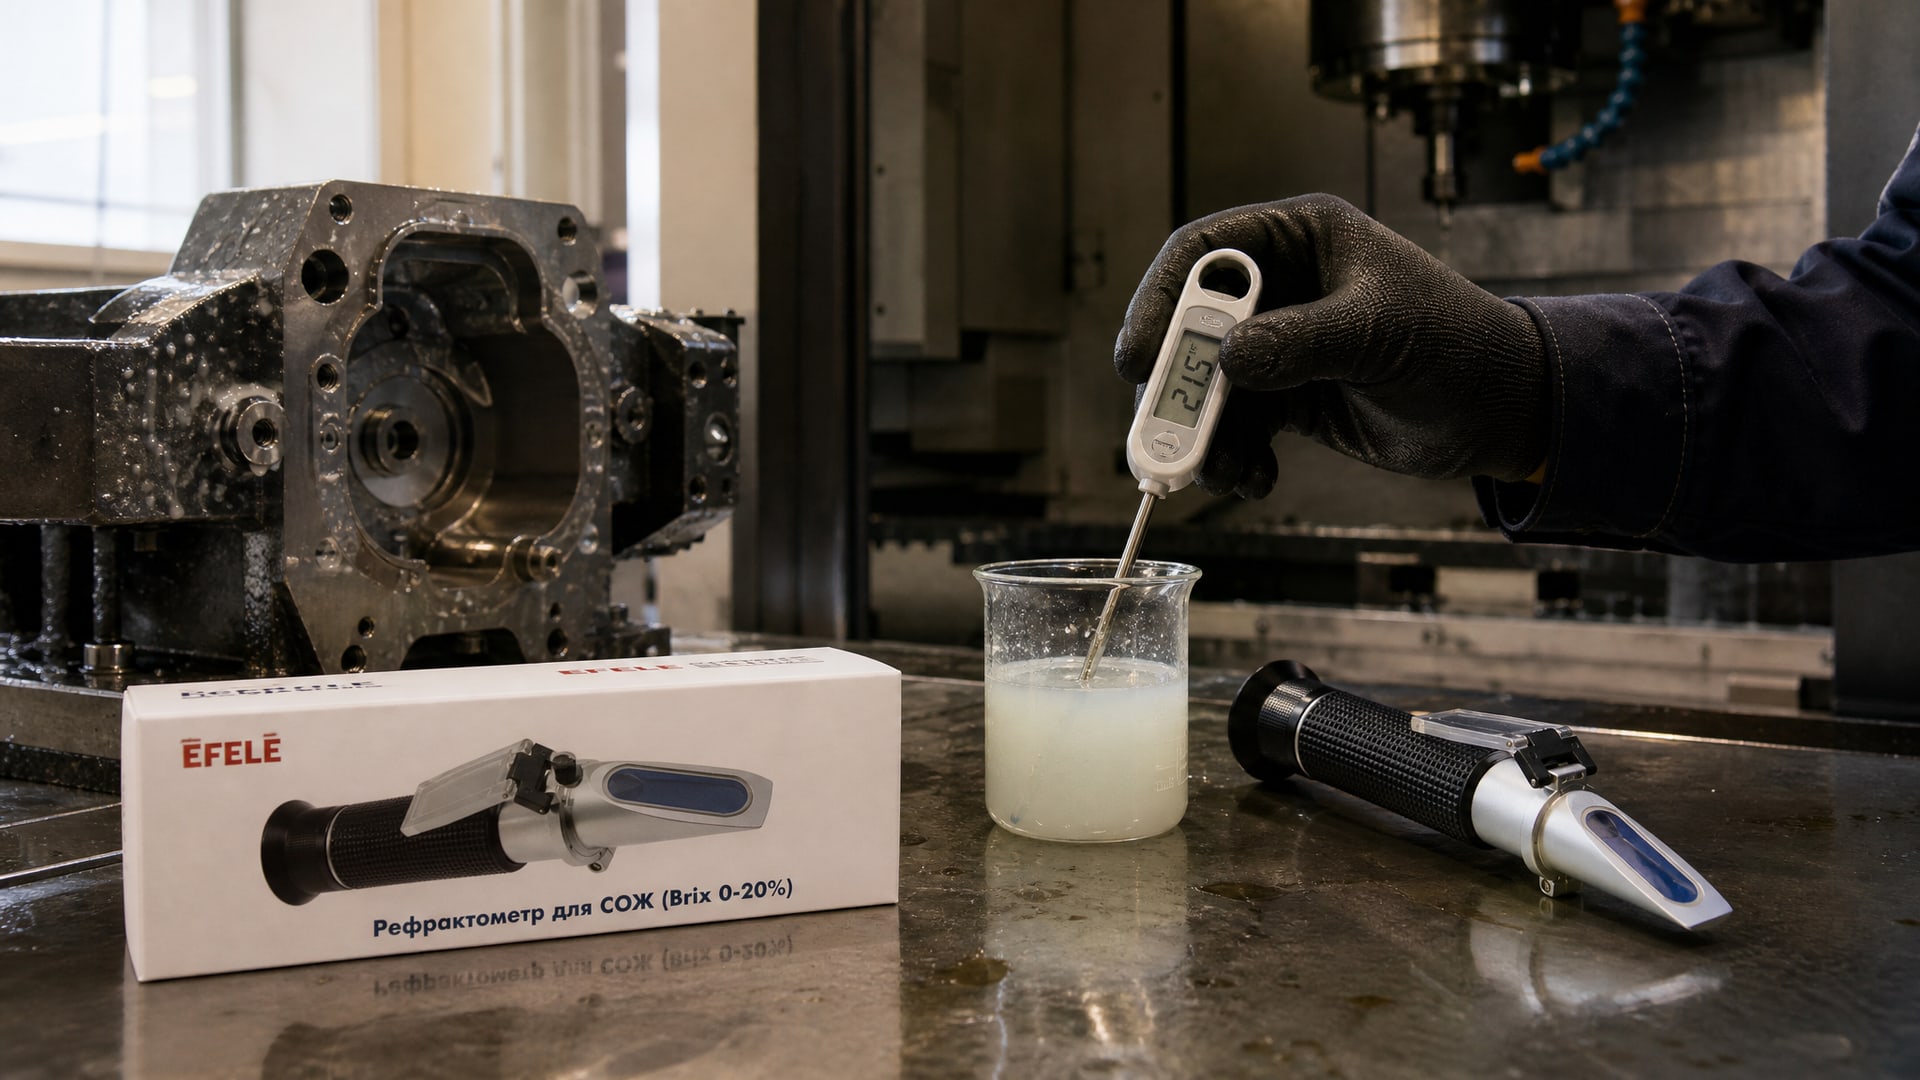
Концентрация жидкости для обработки металла - это не просто число на этикетке. От точности замера зависит качество обработанной детали, стойкость инструмента и срок службы самой жидкости. Проблема в том, что рефрактометр и измеритель плотности чувствительны к температуре: одна и та же СОЖ покажет разную концентрацию при 15 °C, при 20 °C и при 30 °C. Без приведения к стандартной температуре результаты между сменами, участками и партиями становятся несравнимы. В статье разберем, как правильно замерять концентрацию, почему 20 °C - это не просто рекомендация, и какие поправки вводить при отклонении температуры в цехе.
Статья полезна техническим специалистам, инженерам и снабженцам, которые отвечают за контроль СОЖ на производстве и хотят получить надежные, воспроизводимые результаты.
Почему температура критична для рефрактометрии
Показатель преломления жидкости - величина физическая, которая зависит от молекулярного состава и теплового движения атомов.
При нагреве молекулы движутся активнее, плотность раствора снижается, показатель преломления меняется. Для СОЖ эта зависимость не линейна, но в узком диапазоне (от 15 до 30 °C) используют линейную аппроксимацию.
В производственных цехах температура колеблется в зависимости от сезона, близости источников тепла и интенсивности работы оборудования. Если замер проводить без учета температуры, результат может отклониться на 0,5–1% от истинного значения. Для контроля качества это недопустимо: разница между нормой и браком может быть именно в этот диапазон.
Поэтому метрологические правила единообразны: все измерения приводят к одной опорной температуре -20 °C. Это позволяет сравнивать результаты между участками, сменами и даже между поставщиками.
Стандартная температура 20 °C: норма и практика
Температура 20 ± 0,3 °C - это нормируемый диапазон для лабораторных измерений.
На практике рефрактометр устанавливают в помещении, где температура стабильна, или используют термостат для прибора. Если цех не оборудован такой системой, допустимый диапазон расширяют до 20 ± 5 °C, но это уже снижает точность.
Измерения при иной температуре требуют пересчета. Например, если замер проведен при 25 °C, а результат показал показатель преломления nₜ = 1,3420, то приведенный к 20 °C показатель будет:
n₂₀ = nₜ + (20 − t) × 0,0002 = 1,3420 + (20 − 25) × 0,0002 = 1,3420 + (−5) × 0,0002 = 1,3420 − 0,0001 = 1,3419
Знак в формуле важен: если температура выше 20 °C (t > 20), поправка отрицательная; если ниже (t < 20), поправка положительная. Это связано с тем, что нагретая жидкость менее плотная и показывает более низкий показатель преломления.
Как правильно замерять: практический алгоритм
Подготовка рефрактометра
Перед каждым сеансом измерений (или перед переходом на новую смену) рефрактометр калибруют на дистиллированной воде. Используют чистую воду с температурой, близкой к 20 °C (допустимо 10–30 °C, но лучше точнее). После калибровки показания прибора для воды должны быть нулевыми, либо на отметке, указанной в паспорте рефрактометра.
Если прибор долго не использовался или хранился в холодном помещении, перед началом работы его выдерживают в цехе 15–20 минут, чтобы температура прибора стабилизировалась.
Приготовление образца
Перемешивание образца - обязательный шаг. Если СОЖ хранилась в емкости, микрокапли воды и частицы абразива могут осесть на дно. При локальном отборе пробы без перемешивания рефрактометр покажет локальную концентрацию, а не среднюю по емкости.
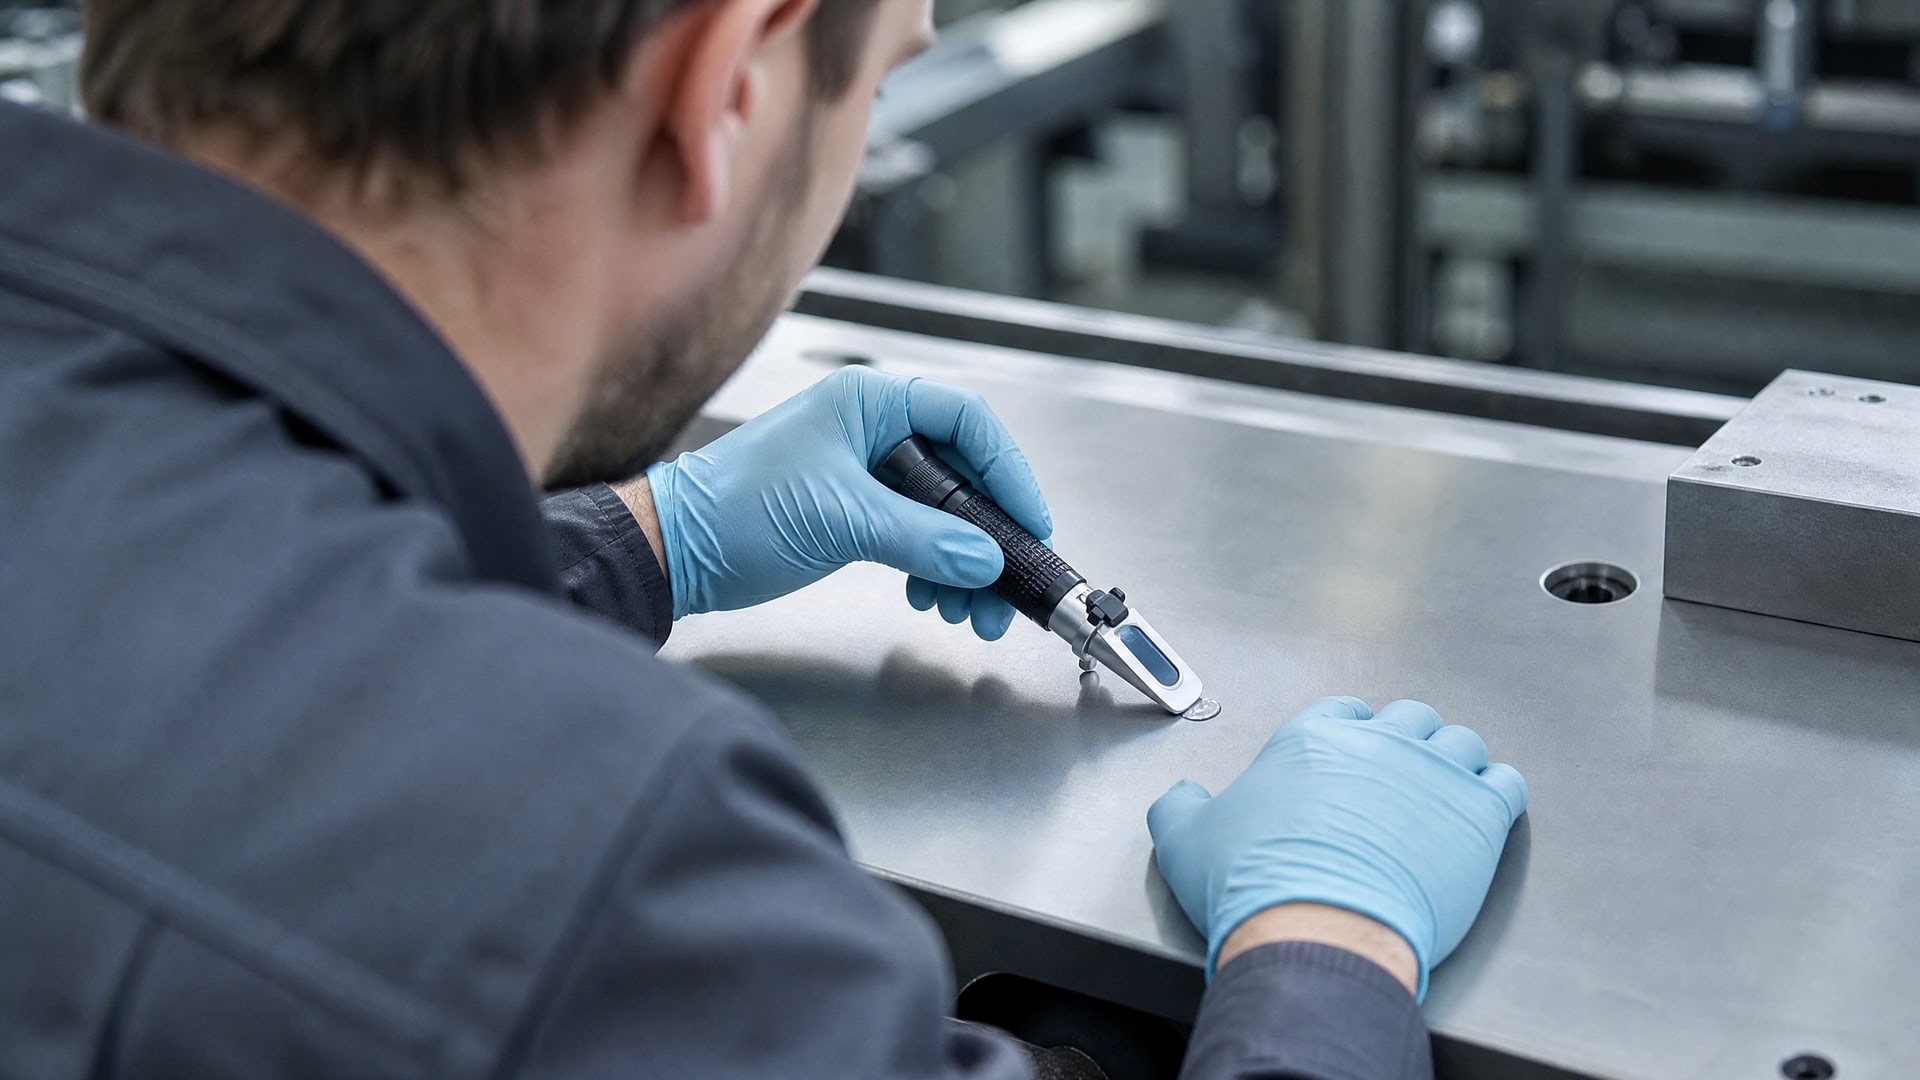
Образец берут чистой пипеткой или шприцем в объеме 2–3 капли на стекло рефрактометра. Излишки удаляют мягкой безворсовой салфеткой, чтобы не расширилась масляная пленка на оптике.
Снятие показаний и пересчет
Сразу после нанесения образца рефрактометр наводят на свет, смотрят в окуляр и записывают показатель преломления (обычно в диапазоне 1,320–1,350 для водорастворимых СОЖ). Если температура в цехе отличается от 20 °C более чем на ±0,3 °C, вводят поправку по приведенной выше формуле.
Полученный показатель преломления пересчитывают в процент концентрации, используя коэффициент рефракции из технического паспорта (TDS) конкретной СОЖ. Этот коэффициент берется у поставщика или производителя; он не универсален и зависит от химического состава жидкости.
Пример вычисления
Предположим, рефрактометр показал n = 1,3450 при температуре в цехе t = 22 °C. Из паспорта СОЖ известен коэффициент K = 100 (или указана таблица пересчета). Сначала вводим поправку:
n₂₀ = 1,3450 + (20 − 22) × 0,0002 = 1,3450 − 0,0004 = 1,3446
Затем по таблице или формуле из TDS переводим n₂₀ в концентрацию. Например, если таблица показывает, что n = 1,3446 соответствует 5% концентрации, то результат -5%.
Плотность СОЖ и температурная поправка
Плотность - отдельный физический параметр, отличный от концентрации.
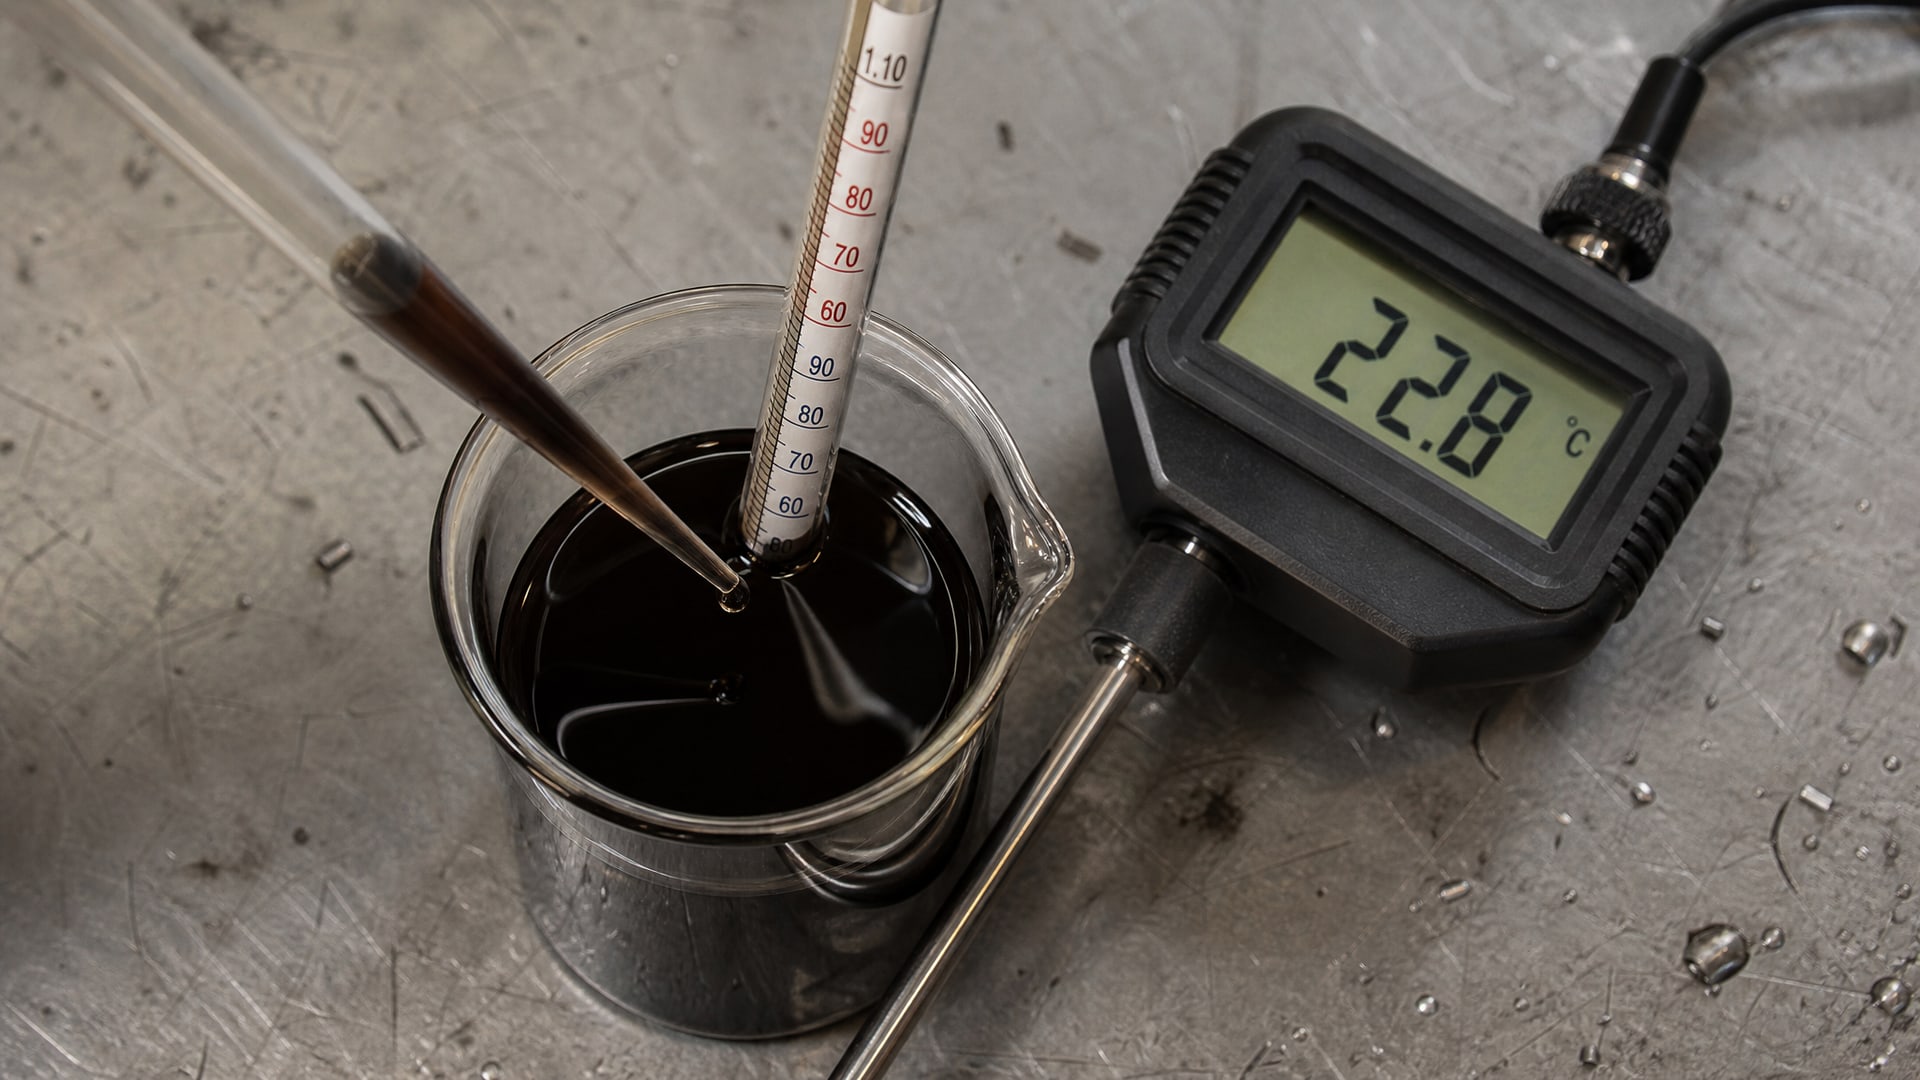
Контролируют ее, например, при приемке партии концентрата или при анализе деградации уже разведенной жидкости. Плотность также температурозависима.
Для расчетной оценки плотности рабочего раствора используют формулу:
ρ раствора = ρ воды + (ρ концентрата − ρ воды) × C/100
где ρ воды - плотность воды (обычно 1,00 г/см³ при 20 °C), ρ концентрата - плотность неразведенного концентрата (из TDS), C - концентрация в процентах.
Однако это расчетная формула, а не прямое измерение. Если плотность измеряют ареометром или пикнометром, результат также приводят к 20 °C согласно метрологическим правилам (например, как указано в ГОСТ 8.599-2010 для нефтепродуктов - тот же принцип пересчета применим и к СОЖ). Температурный коэффициент плотности для водорастворимых жидкостей обычно порядка −0,0005…−0,0010 г/(см³·°C), то есть при повышении температуры на 1 °C плотность снижается на 0,0005–0,0010 г/см³.
Калибровка рефрактометра: зачем и как часто
Калибровка - это наведение прибора на известный эталон (дистиллированную воду) для проверки и коррекции его нулевой точки.
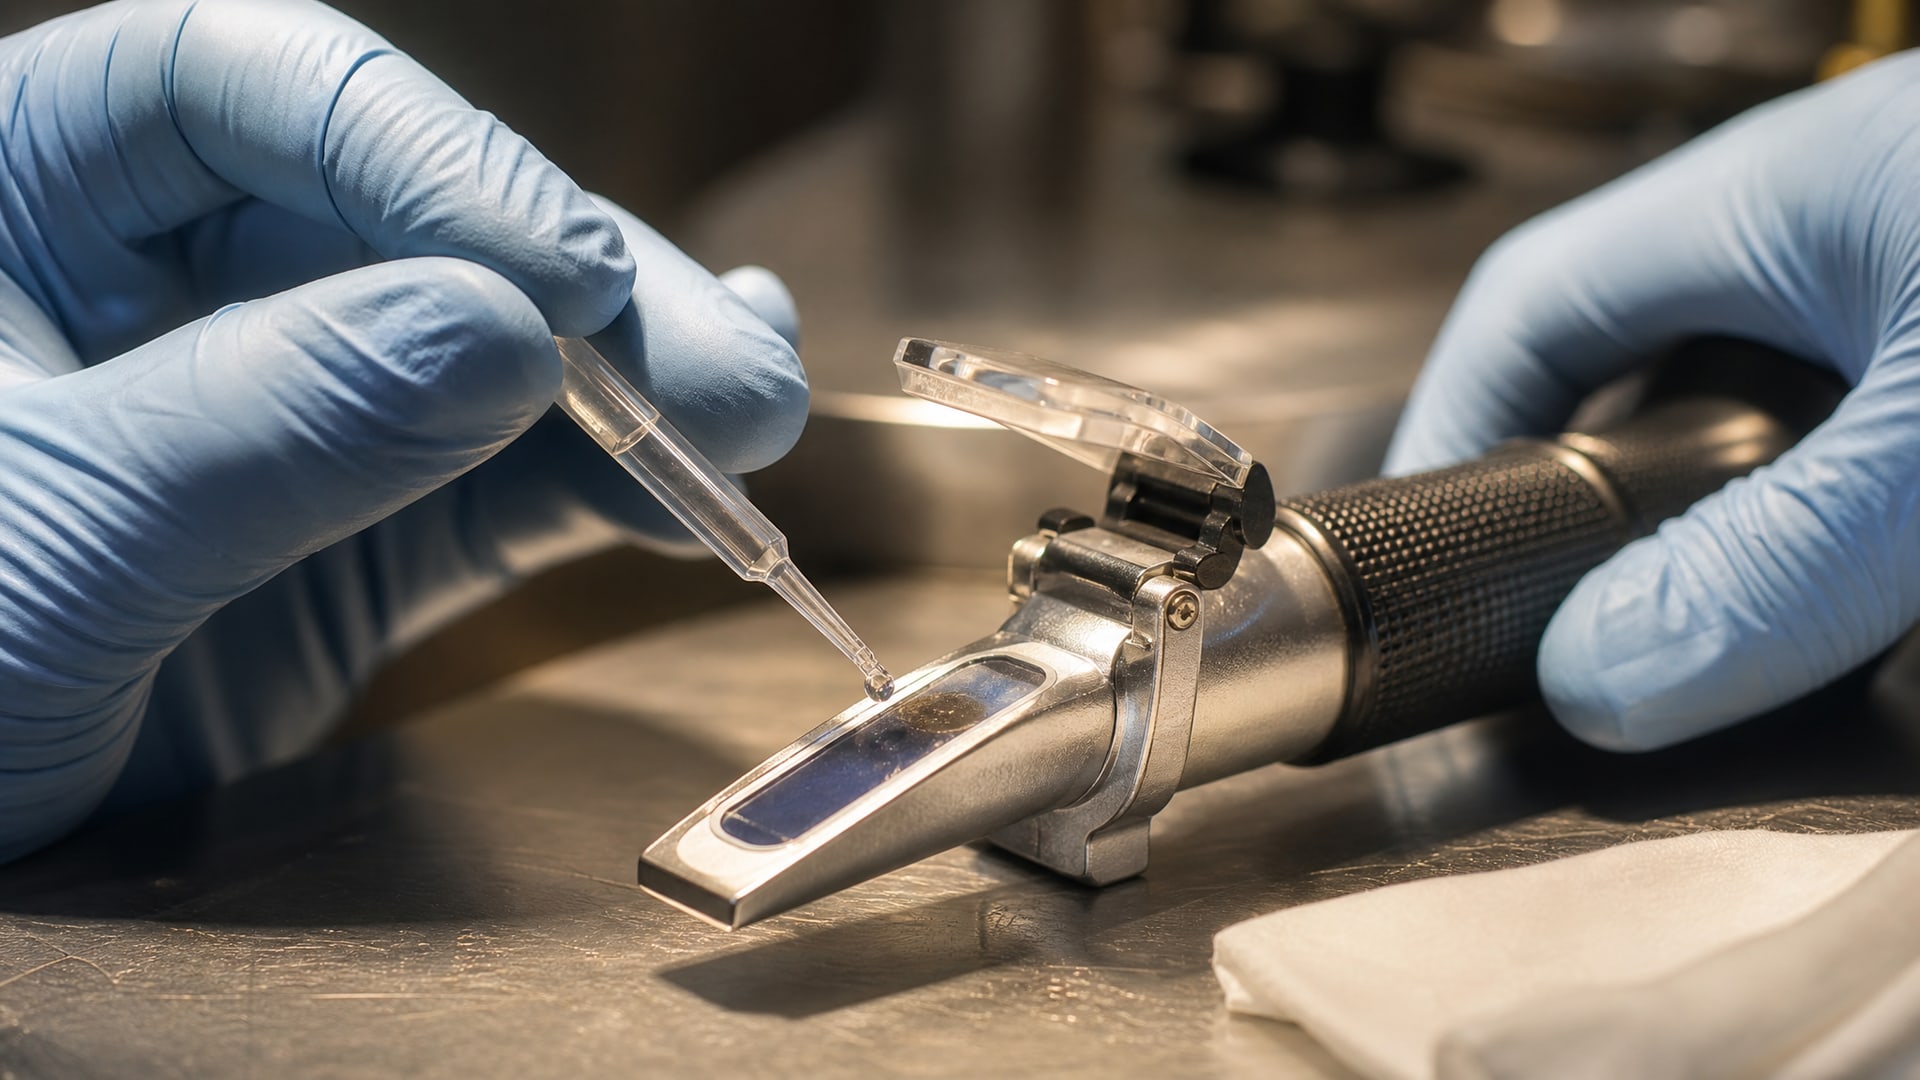
Даже новый рефрактометр может иметь смещение; старый прибор со временем смещается еще сильнее. Без калибровки все последующие измерения будут систематически завышены или занижены.
Процедура проста: - Наносят 1–2 капли дистиллированной воды на оптику; - Смотрят в окуляр и проверяют, совпадает ли граница света с нулевой отметкой (или с отметкой, указанной в паспорте прибора); - Если не совпадает, вращением юстировочного винта (обычно за пределами оптики) наводят границу на ноль; - Протирают оптику и приступают к измерениям.
Калибровку проводят: - перед началом рабочего дня; - после длительного перерыва (несколько часов); - если прибор переносили или его температура резко изменилась.
На практике в цехе рекомендуют калибровать рефрактометр не реже одного раза за смену, особенно если колебания температуры превышают 5 °C.
Роль коэффициента рефракции и выбор метода контроля
Коэффициент рефракции - это эмпирическая константа, которая связывает показатель преломления раствора с его концентрацией.
Для каждой СОЖ он свой, потому что молекулярный состав отличается. Один и тот же показатель преломления (например, n = 1,3430) может означать 3% для одной жидкости и 4,5% для другой.
Поставщик указывает коэффициент в техническом паспорте, часто в виде таблицы: «При n = 1,3400 концентрация составляет X%». Закупщик или оператор берет эту таблицу и пользуется ею при каждом измерении. Если таблицы нет, запрашивают ее у поставщика - никогда не угадывают.
Рефрактометрия - оперативный метод: замер занимает 30 секунд, точность ±0,2%, не требуется дорогой прибор. Поэтому именно рефрактометрия - первый выбор для цехового контроля. Если же нужна лабораторная точность (например, при приемке партии), добавляют химический анализ или ВЭЖХ, но это медленнее и дороже.
Для точного контроля концентрации СОЖ, особенно при необходимости учета температурных поправок и стабильности результатов, большинство участков берут специализированные рефрактометры с диапазоном по шкале Брикс (например, 0–20%). Они проще в калибровке и имеют встроенные коррекционные шкалы для типовых диапазонов СОЖ.
Практические советы по контролю на производстве
Место замера. Выбирайте место в цехе или рядом с ним, где температура относительно стабильна. Если мерить образец возле источника горячего воздуха от оборудования, вы получите завышенный результат. Идеально - отдельный уголок контроля с климатизацией или хотя бы с естественной вентиляцией.
Частота замеров. На большинстве производств контролируют концентрацию: - один раз в начале смены (после включения системы циркуляции или перед началом работы); - один раз в конце смены; - при добавлении концентрата в систему.
На высоконагруженных участках (например, при обработке стали) - чаще, два-три раза за смену.
Журнал измерений. Записывайте дату, время, результат, температуру в цехе, проведенную поправку и инициалы оператора. Так вы сможете обнаружить тренд (например, постепенное падение концентрации из-за испарения воды) или выбросы (ошибка оператора или скачок температуры).
Порядок приготовления рабочего раствора. Всегда добавляйте концентрат в воду, никогда наоборот. При добавлении воды в концентрат выделяется тепло, может произойти локальное вспенивание или даже повреждение эмульгатора. После добавления концентрата систему перемешивают не менее 15–20 минут перед контролем.
Часто задаваемые вопросы
Почему нельзя мерить концентрацию при комнатной температуре, если она близка к 20 °C?
Близость - не гарантия. Даже при видимой комнатной температуре (например, 21–22 °C) рефрактометр может показать ошибку на 0,2–0,3% концентрации. Стандарт 20 ± 0,3 °C существует потому, что уже при отклонении на 1 °C вводят поправку. На производстве, где температура летом может скакать на 5–10 °C, игнорирование поправки приводит к несравнимым результатам и потере управляемости процессом.
Можно ли использовать один и тот же коэффициент рефракции для разных марок СОЖ?
Нет. Коэффициент - эмпирическая константа, зависящая от химического состава. Даже две СОЖ одного класса (например, водорастворимые) от разных производителей имеют разные коэффициенты. Использование неправильного коэффициента приведет к систематической ошибке в пересчете показаний в концентрацию. Всегда берите коэффициент из паспорта конкретного продукта.
Как часто нужно калибровать рефрактометр?
Минимум один раз в начале рабочего дня и один раз после перерыва более 4 часов. Если прибор переносили, температура в цехе резко изменилась (скачок на 10 °C и более) или вы заметили подозрительный результат, проведите внеплановую калибровку. На стабильном производстве достаточно трех калибровок за смену (начало, середина, конец).
Плотность и концентрация - это одно и то же?
Нет. Концентрация показывает массовую долю растворенного вещества в процентах (обычно 3–10% для рабочих растворов СОЖ). Плотность - это масса единицы объема (обычно 0,95–1,10 г/см³). Обе величины зависят от температуры, но измеряются разными приборами и требуют разных поправок. Концентрацию контролируют оперативно рефрактометром, плотность измеряют при приемке партии или контроле деградации.
Что делать, если рефрактометр показал результат вне ожидаемого диапазона?
Сначала проверьте, правильно ли вы ввели температурную поправку. Потом калибруйте прибор на чистой воде. Если результат не нормализовался, возможна неисправность прибора (повреждение оптики, смещение шкалы) - отправьте его на сервис. Не полагайтесь на один замер; повторите его через несколько минут. Если результаты расходятся на 0,5% и более, это признак проблемы с прибором или образцом.
Заключение
Стандартная температура 20 °C - это не просто число в инструкции, а метрологическая основа, на которой строится воспроизводимость результатов. Без приведения к этой температуре и без учета температурной поправки контроль концентрации СОЖ становится ненадежным, и вы не можете сравнивать результаты между сменами, участками и поставщиками.
Правильный контроль включает три обязательных элемента: калибровку рефрактометра на дистиллированной воде перед каждым сеансом, снятие показаний при температуре, близкой к 20 °C (с поправкой при отклонении), и пересчет результатов по коэффициенту рефракции из технического паспорта. Если вы введете эту практику на своем производстве, вы получите надежные данные для управления качеством, сможете своевременно заметить деградацию жидкости и избежать брака из-за неправильной концентрации.