Проблема повышенного расхода режущего инструмента при обработке нержавеющей стали часто кроется в выборе некачественной смазочно-охлаждающей жидкости. Нежелезистые хромоникелевые материалы обладают низкой теплопроводностью и склонностью к наклепу - упрочению поверхностного слоя при контакте с режущей кромкой. Если СОЖ не обеспечивает правильный баланс между охлаждением зоны резания и снижением трения, материал перегревается, теряет пластичность, и инструмент изнашивается в 2-3 раза быстрее, чем при работе с подходящей жидкостью.
Ориентиром служат стандарты качества (ГОСТ Р 50558-93), но на практике техспециалист выбирает СОЖ не только по гостам, но и по проверенным параметрам: концентрация для нержавейки должна быть 8-12%, pH находиться в диапазоне 8.0-9.5, а хлориды не превышать 100 мг/л. Мониторинг этих показателей и плановая замена жидкости предотвращают как досрочный отказ инструмента, так и неоправданный перерасход материалов.
Почему нержавеющая сталь требует специальную СОЖ
Нержавеющая сталь - один из самых сложных материалов в металлообработке.
Низкая теплопроводность означает, что тепло, генерируемое при резании, накапливается в зоне контакта инструмента и материала вместо того, чтобы рассеиваться через саму заготовку. Одновременно материал склонен к наклепу - упрочнению поверхностных слоев при пластической деформации, что еще больше увеличивает температуру и трение между инструментом и деталью.
Эта комбинация требует от СОЖ двух одинаково важных свойств: мощного охлаждающего эффекта для отвода тепла из зоны резания и высокой смазывающей способности для снижения коэффициента трения. Универсальные смазочно-охлаждающие жидкости, разработанные для обработки конструкционных углеродистых и легированных сталей (требуют концентрацию 5-8%), содержат недостаточное количество противоизносных присадок. При работе с нержавейкой такие жидкости не могут создать прочную адгезивную пленку на контакте, и режущая кромка быстро истирается.
Специализированные СОЖ для нержавеющей стали содержат повышенное содержание серо- и фосфорсодержащих EP-присадок (от англ. Extreme Pressure - противоизносные присадки для экстремального давления). Эти вещества при высоких температурах и давлении на режущей кромке реагируют с металлом и образуют защитный слой, который предотвращает прямой контакт инструмента и материала заготовки. Результат - стойкость режущего инструмента увеличивается в 2-8 раз в зависимости от операции, типа инструмента и режимов обработки.
Выбор неправильной СОЖ - самая частая причина того, почему закупщики жалуются на повышенный расход инструмента и недовольны качеством поверхности обработанных деталей при переходе на новую жидкость. Часто смена СОЖ проводится без учета материала, который будет обрабатываться, и становится источником проблем на производстве.
Концентрация и EP-присадки: основы выбора для обработки нержавейки
Концентрация рабочего раствора СОЖ - один из наиболее часто игнорируемых параметров, хотя он напрямую влияет на эффективность жидкости.
Для обработки нержавеющей стали требуется концентрация в диапазоне 8-12%. Это существенно выше, чем для углеродистых сталей (5-8%), потому что большее количество активных компонентов необходимо для формирования достаточно прочной защитной пленки на инструменте при работе с материалом высокой твердости и пластичности.
Снижение концентрации ниже рекомендованного уровня (например, до 5-7%) приводит к недостаточному количеству EP-присадок в зоне резания. Режущий инструмент работает почти без защиты, температура в зоне контакта повышается на сотни градусов сверх нормального уровня, и материал инструмента начинает разрушаться ускоренными темпами. На практике экономия на концентрации оборачивается необходимостью менять инструмент в 2-3 раза чаще, что делает такую "экономию" убыточной.
Серо- и фосфорсодержащие EP-присадки - активные химические соединения, которые срабатывают в условиях экстремального давления и температуры. Они вступают в химическую реакцию с поверхностью инструмента и металла заготовки, образуя тонкий слой граничного смазывания. Этот слой не позволяет прямому металлу встречаться с металлом и предотвращает адгезивное изнашивание (разрушение материала инструмента из-за схватывания с обрабатываемым материалом).
При выборе СОЖ обращайте внимание на карточку товара, где должны быть указаны типы присадок. Жидкости без серо-фосфорных EP-присадок - это обычно универсальные смеси для легких операций и не подходят для интенсивной обработки нержавейки. Кроме того, проверьте, не содержит ли СОЖ активные соединения хлора, которые могут вызвать коррозию нержавеющей стали и алюминия и опасны для здоровья работающих.
Правильно выбранная концентрация - это инвестиция в долговечность инструмента. На производстве это означает меньше переналадок, выше производительность и ниже общая стоимость владения режущим инструментом.
pH, хлориды и контроль качества воды
Смазочно-охлаждающая жидкость - это эмульсия или раствор, основная часть которого - вода.
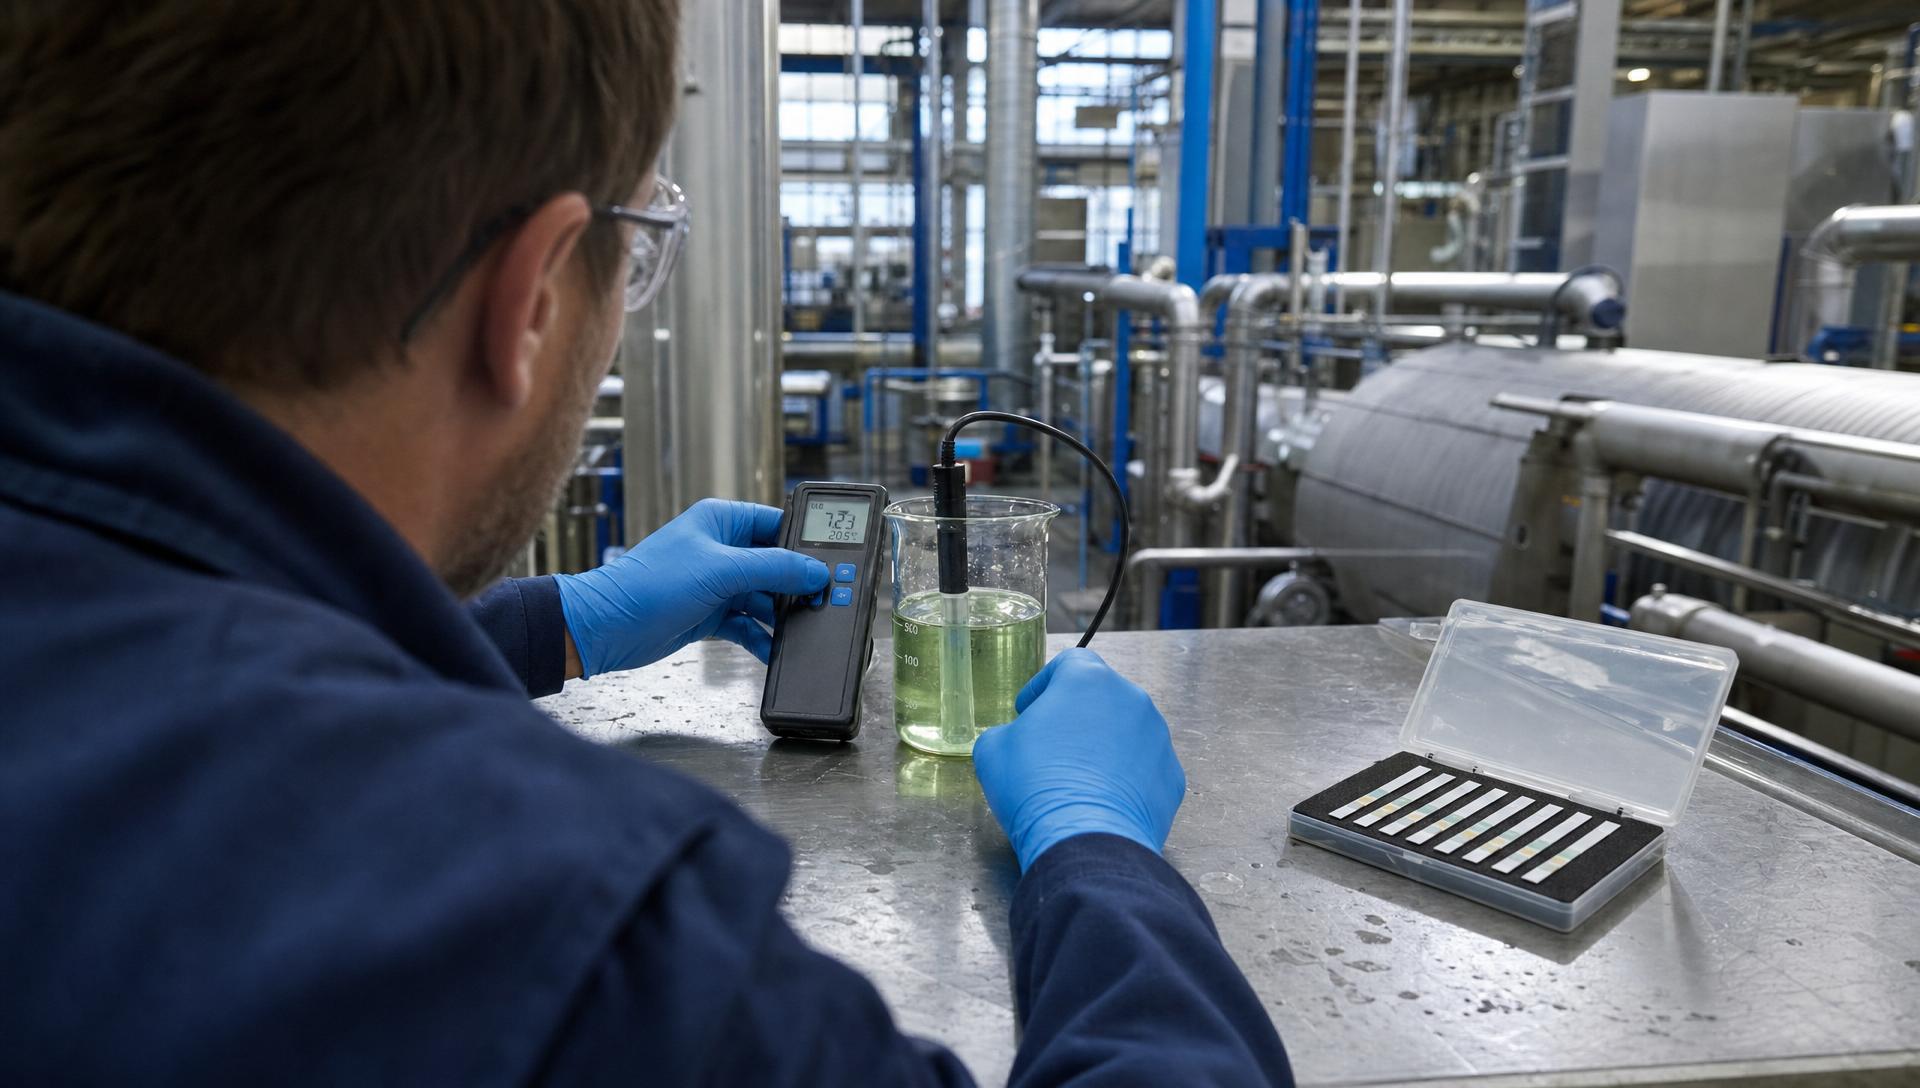
Качество этой воды критично влияет на стойкость обрабатываемых деталей к коррозии и на срок службы самой СОЖ. Хлориды, растворенные в воде (соли хлора), при концентрации выше 100 мг/л становятся агрессивны по отношению к нержавеющей стали и алюминию.
Механизм прост: хлориды проникают сквозь оксидные пленки (защитный слой) на нержавейке и вызывают локальную коррозию - питтинги (точечные отверстия). На обработанных деталях это проявляется как мелкие пятна коррозии, снижающие качество поверхности и надежность готового изделия. Если детали идут на экспорт или используются в критичных приложениях (пищевая промышленность, медицина, авиация), такие дефекты недопустимы.
Водородный показатель pH должен находиться в диапазоне 8.0-9.5 для качественной СОЖ. Правильный pH обеспечивает несколько функций: защиту от коррозии (щелочная среда препятствует окислению черных металлов в течение всего срока работы жидкости), активность консервантов и биоцидов (против микробного заражения), и стабильность самих EP-присадок.
Если pH упадет ниже 8.0, это сигнал бактериального заражения. Микроорганизмы разлагают органические компоненты СОЖ, выделяя кислоты, которые снижают pH. При pH < 8.0 резко возрастает риск коррозии деталей, из СОЖ выделяются летучие соединения (появляется гнилостный запах), и жидкость теряет свои смазывающие и охлаждающие свойства.
При приготовлении рабочего раствора используйте деионизированную или дистиллированную воду (содержание хлоридов не выше 50 мг/л). Водопроводная вода из скважин часто содержит 200-500 мг/л солей, что уже при разбавлении на половину даст превышение допустимого уровня. На многих производствах эта ошибка игнорируется, и приводит к коррозии дорогих деталей из нержавейки и алюминия уже на складе, до отгрузки.
Ежедневный мониторинг: как избежать повышенного расхода
Одна из главных причин повышенного расхода СОЖ - потеря концентрации из-за испарения воды и выноса жидкости со стружкой.
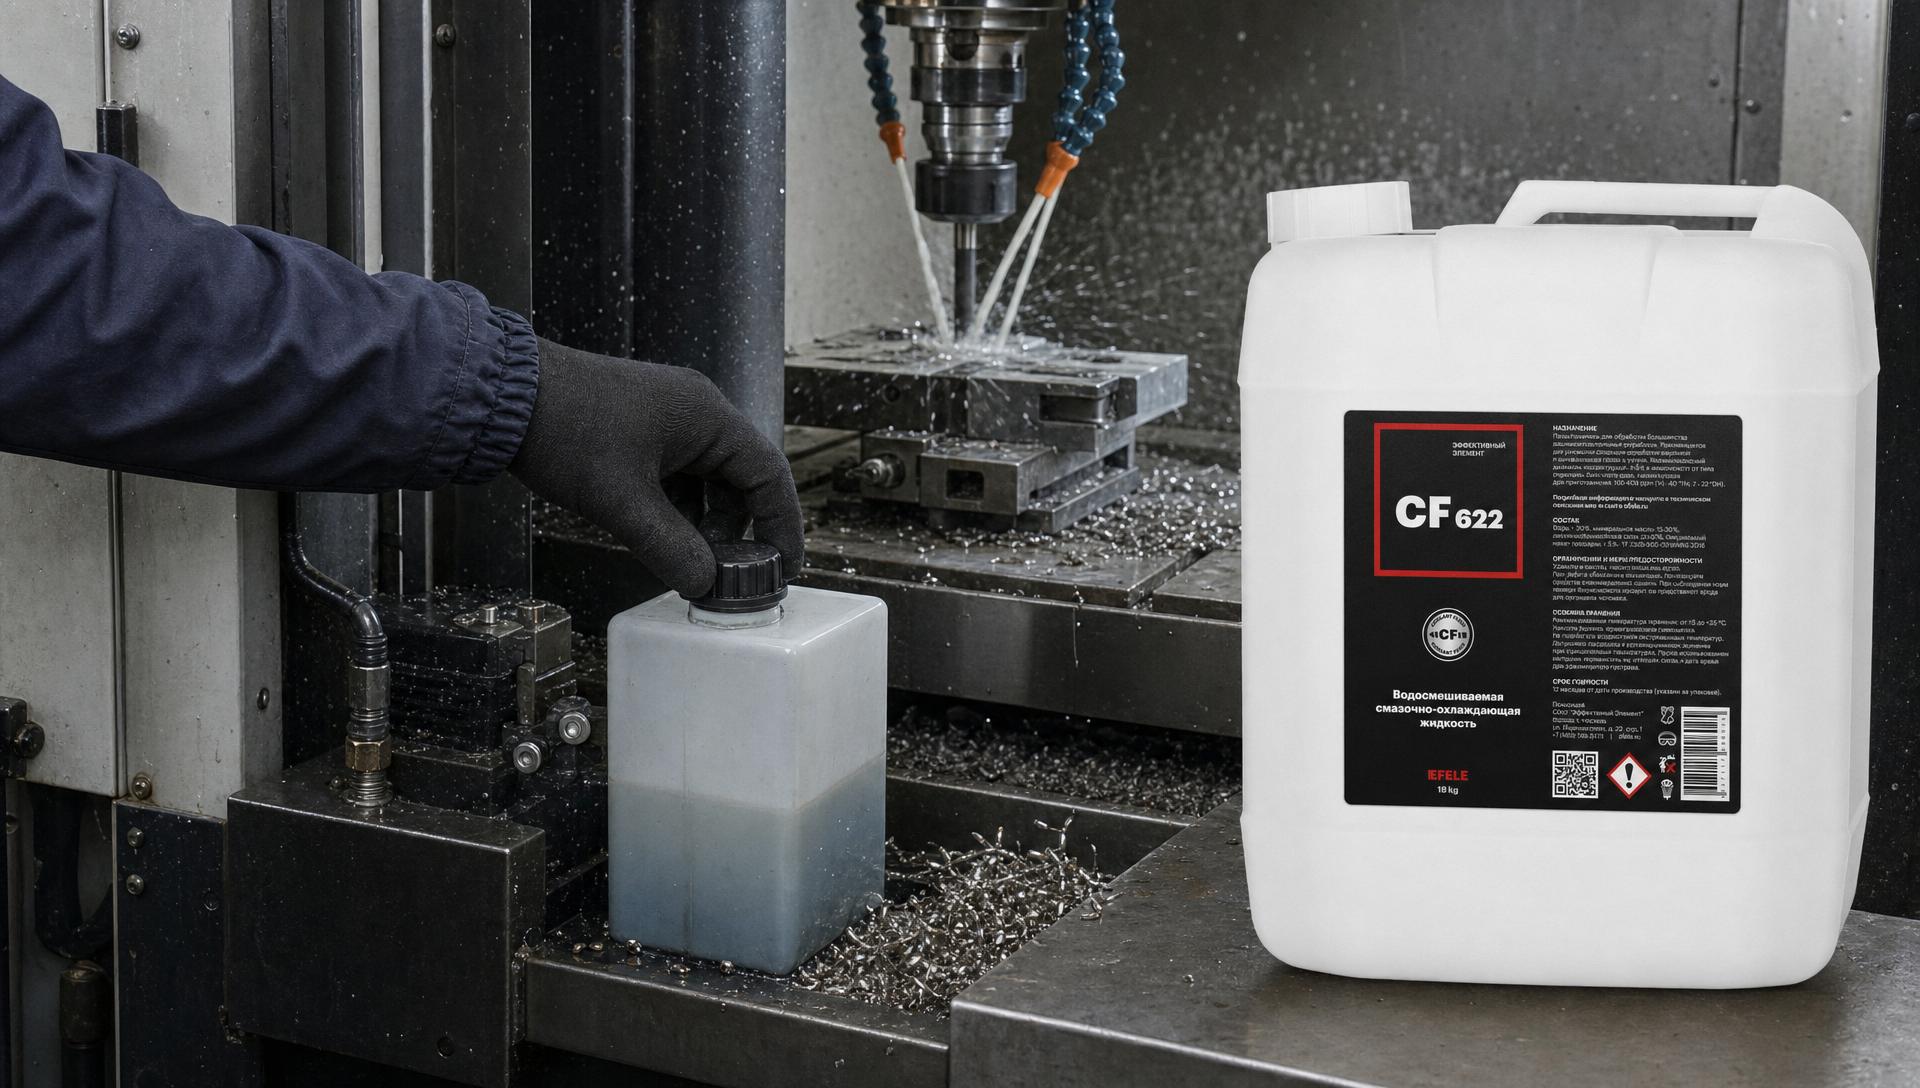
Концентрация может меняться на 5-20% ежесуточно в зависимости от интенсивности работы станка, температуры в цехе и эффективности фильтрации. Когда концентрация падает ниже критической отметки (ниже 8% для нержавейки), защитная пленка на инструменте становится тоньше, износ ускоряется, и закупщик начинает замечать, что расход инструмента неожиданно вырос.
Многие операторы и наладчики ошибочно полагают, что повышенный расход - это проблема подачи жидкости или режимов резания. На самом деле, часто это результат неконтролируемого изменения концентрации. Инструмент работает без нужной защиты, постепенно повреждается, но так как изменение происходит медленно и незаметно, проблема замечается слишком поздно.
Правильный подход: ежедневно или по крайней мере через день проверяйте концентрацию с помощью рефрактометра (для эмульсий). Чтобы вернуть концентрацию к норме, добавьте концентрат СОЖ. Одновременно контролируйте pH: если pH близко к 8.0, добавьте небольшое количество щелочного резервного буфера (обычно входит в состав СОЖ или поставляется отдельно).
При выборе между типами СОЖ имейте в виду, что полусинтетические жидкости имеют лучшую биостойкость и большую стабильность концентрации по сравнению с эмульсиями. Например, полусинтетическая EFELE CF-622 специально разработана для обработки различных сталей, включая нержавеющую и высоколегированную, и обладает хорошей защитой от бактериального заражения, что снижает нежелательные колебания рабочих параметров и уменьшает общий расход жидкости на производстве.
Для жаропрочных сталей и операций глубокого сверления (где отношение глубины к диаметру больше 5) поддерживайте концентрацию не менее 10-15%, чтобы предотвратить налипание материала на сверло и перегрев инструмента.
Сроки замены: плановые и внеплановые признаки
Каждый тип СОЖ имеет рекомендованный срок полезного использования, зависящий от стабильности состава и устойчивости к микробному заражению.
Эмульсионные СОЖ (содержат наибольшее количество воды и органических компонентов) обычно работают 1-3 месяца. Полусинтетические жидкости более стабильны и служат 3-6 месяцев. Синтетические СОЖ (на основе полиальфаолефинов или эфиров) могут работать до 12 месяцев.
Однако плановый срок - это не гарантия. Внеплановая замена требуется, если произойдет одно из следующих событий: pH упадет ниже 8.0 (признак активного бактериального заражения), из жидкости начнет исходить гнилостный или кислый запах (разложение органических компонентов), на деталях появятся пятна коррозии или масляные отложения, или образуется устойчивая пена на поверхности раствора.
Многие техспециалисты совершают ошибку, оставляя старую СОЖ в системе слишком долго, потому что думают "раз еще нет запаха, значит все в порядке". Это неправильный подход. Незаметное бактериальное заражение может тихо разрушать свойства жидкости, в то время как видимые признаки появляются уже на последней стадии. Внеплановая замена по результатам pH-теста - это инвестиция в качество готовой продукции и надежность оборудования.
При замене СОЖ проводите полную промывку системы подачи. Остатки старой жидкости могут содержать микроорганизмы и окисленные продукты, которые "заразят" новую жидкость и сократят ее срок службы. Промывка - это не излишний расход, а необходимая процедура, экономящая материалы на долгосрочном горизонте.
Типичные ошибки при выборе и применении
Первая и самая распространенная ошибка - использование универсальной СОЖ для обработки нержавеющей стали.
Покупатель думает: "Жидкость подходит для стали, значит, подходит и для нержавейки". На самом деле эти материалы требуют принципиально разные смазочно-охлаждающие системы. Универсальная смесь не содержит достаточного количества EP-присадок и не рассчитана на низкую теплопроводность нержавейки. Результат предсказуем: инструмент изнашивается в 2-3 раза быстрее, качество обработки падает, появляются задиры на поверхности.
Вторая ошибка - снижение концентрации "для экономии". Закупщик видит, что концентрат дорогой, и приказывает разбавить СОЖ сильнее, например до 5% вместо рекомендованных 10%. Это приводит к потере защитных свойств и ускоренному износу инструмента. На калькуляторе экономия видна, но в реальности стоимость замены инструмента превосходит сэкономленную стоимость концентрата в несколько раз.
Третья ошибка - отсутствие тестирования перед полной заменой. Если вы переходите с одной СОЖ на другую, даже если обе позиционируются как "для нержавейки", проведите тестовый прогон на одном или двух станках. Оцените качество поверхности (нет ли пятен коррозии), скорость износа инструмента, поведение на холодном пуске (вязкость при низких температурах). Полусинтетические жидкости иногда гуще, чем эмульсии, и требуют проверки совместимости с насосами подачи.
Четвертая ошибка - игнорирование совместимости с материалами системы подачи. Если станок оснащен резиновыми уплотнениями старого поколения, новая СОЖ может их разбухнуть или, наоборот, пересушить. Перед заменой проверьте, какой материал используется в уплотнениях, и сверьтесь с рекомендациями производителя СОЖ.
Пятая ошибка - выбор СОЖ, содержащей активные соединения хлора. Такие жидкости дешевле, потому что хлор дешевый способ улучшить смазывающие свойства. Но на нержавейке хлор вызывает коррозию, и кроме того, при нагреве он испаряется и образует опасный для дыхания масляный туман в цехе. Современные стандарты (ГОСТ Р 50558-93) допускают только хлор в связанных формах, которые не образуют токсичные пары.
Шестая ошибка - отказ от биостойкости. Дешевые СОЖ часто содержат минимум консервантов и биоцидов. Они быстро заражаются микроорганизмами, портятся, и требуют частой замены. Инвестиция в СОЖ с хорошей биостойкостью окупается за счет удлинения срока работы жидкости и снижения количества внеплановых замен.
Отечественные аналоги: критерии выбора смазочной жидкости
На российском рынке доступны отечественные СОЖ, разработанные в соответствии со стандартами ГОСТ Р 50558-93, ГОСТ 27674-88 и ГОСТ Р 51779-2001.
При выборе отечественного аналога иностранному бренду обращайте внимание на следующие параметры:
Наличие в составе серо- и фосфорсодержащих EP-присадок. Это должно быть указано на упаковке или в технической документации. Если ТДС (Technical Data Sheet) не содержит информации о типе противоизносных присадок, это красный флаг.
Соответствие pH требованиям (8.0-9.5). Некоторые дешевые жидкости подходят по pH только в свежем состоянии, но быстро закисляются при хранении или работе.
Отсутствие активного хлора. Жидкость не должна содержать хлорированные углеводороды с активным хлором; допускается только связанный хлор, который не испаряется и не вызывает коррозию.
Совместимость с нержавеющей сталью и алюминием. Это особенно важно, если на вашем производстве обрабатываются оба материала. Универсальная жидкость должна содержать ингибиторы коррозии для обоих металлов.
Биостойкость - устойчивость к бактериальному заражению. Это влияет на срок работы жидкости и на количество внеплановых замен. Проверяйте, предусмотрены ли в составе консерванты (бензойная кислота, изотиазолины и т.п.).
Заводские тесты. Надежный производитель проводит испытания СОЖ согласно ГОСТ Р 50558-93 (контроль промышленной чистоты, окислительной стабильности, пенообразования). Эту информацию можно запросить у поставщика.
На практике выбор отечественной СОЖ требует контакта со снабженцем или техническим представителем производителя. Попросите карточку товара, ТДС, сертификаты соответствия ГОСТ и протоколы тестирования. Это займет немного времени, но поможет избежать проблем с качеством обработки и преждевременным износом инструмента на производстве.
Часто задаваемые вопросы
Почему универсальная СОЖ не подходит для нержавейки?
Универсальные смеси содержат 5-8% концентрацию и минимальное количество EP-присадок, рассчитаны на углеродистые стали с высокой теплопроводностью. Нержавейка требует концентрацию 8-12% и усиленную защиту от трения, потому что материал обладает низкой теплопроводностью и склонностью к наклепу. Без специализированной СОЖ инструмент изнашивается в 2-3 раза быстрее.
Как часто нужно контролировать концентрацию СОЖ?
Рекомендуется проверять концентрацию ежедневно или через день, в зависимости от интенсивности работы станка. Концентрация может меняться на 5-20% в сутки из-за испарения и выноса. Если концентрация упадет ниже 8% для нержавейки, инструмент потеряет защиту, и износ ускорится. Используйте рефрактометр для контроля.
Что делать, если pH СОЖ упал ниже 8.0?
pH ниже 8.0 - признак бактериального заражения. Жидкость необходимо немедленно заменить. Добавление биоцида может временно стабилизировать ситуацию, но не гарантирует устранение проблемы. Внеплановая замена - это инвестиция в качество готовой продукции, поскольку зараженная жидкость вызывает коррозию деталей и потерю смазывающих свойств.
На сколько увеличится стойкость инструмента, если выбрать правильную СОЖ?
При переходе с универсальной на специализированную СОЖ для нержавейки стойкость режущего инструмента возрастает в 2-8 раз в зависимости от типа операции, материала инструмента и режимов обработки. Это означает меньше переналадок, выше производительность и ниже общая стоимость владения инструментом.
Можно ли использовать одну СОЖ для разных материалов?
Для обработки нескольких материалов (например, углеродистой и нержавеющей стали, алюминия) требуется компромиссный выбор или переключение между жидкостями. Универсальная СОЖ, совместимая с разными материалами, должна содержать ингибиторы коррозии для всех из них и достаточное количество EP-присадок. Перед переходом на новый материал рекомендуется промыть систему подачи.
Заключение
Повышенный расход режущего инструмента при обработке нержавеющей стали - это в большинстве случаев результат неправильного выбора или неправильного применения смазочно-охлаждающей жидкости. Нержавейка требует специализированную СОЖ с концентрацией 8-12%, повышенным содержанием серо-фосфорных EP-присадок, pH в диапазоне 8.0-9.5 и отсутствием активного хлора. Постоянный контроль концентрации, pH и качества воды (хлориды не выше 100 мг/л) предотвращает как досрочный отказ инструмента, так и неоправданный расход материалов.
Начните с проверки текущей СОЖ: сверьте ее концентрацию, pH и состав присадок с требованиями вашего производственного процесса. Если жидкость не соответствует стандартам для нержавейки, проведите тестовый прогон новой СОЖ на одном станке и оцените результаты по качеству поверхности, износу инструмента и сроку его работы. После положительных результатов перейдите на полное оснащение производства. Инвестиция в правильный выбор СОЖ окупается за счет увеличения стойкости инструмента и снижения общей стоимости владения оборудованием.