Твердосмазочные и антифрикционные покрытия решают критичные задачи: снижают износ, предотвращают задиры и заклинивание на деталях малого диаметра - валиках, осях, штифтах, направляющих скольжения. Однако эффективность такого слоя напрямую зависит от его толщины. Слишком тонкое покрытие не защищает от фреттинга и холодного пуска, слишком толстое вызывает избыточное трение или растрескивание при циклических нагрузках.
Контроль толщины покрытия - это не опциональная стадия, а ключевой этап производства и входного контроля. На деталях малого диаметра, где геометрия усложняет измерение, возникают специфичные требования: нужен метод, который не повредит слой, даст воспроизводимый результат и справится с ограниченной площадью поверхности. Закупщики и инженеры часто сталкиваются с выбором между магнитным, вихретоковым, оптическим и разрушающими методами контроля - и нужно понимать, какой действительно подходит для конкретной системы покрытие-подложка.
Классификация методов контроля толщины по ГОСТ 9.302-88
Государственный стандарт ГОСТ 9.302-88 устанавливает базовый классификатор методов контроля толщины покрытий.
Все методы делятся на две группы: неразрушающие и разрушающие.
К неразрушающим относятся магнитный, вихретоковый, радиационный, термоэлектрический, оптический, профилометрический, рентгенофлуоресцентный и кулонометрический методы. Эти методы позволяют измерять толщину без повреждения слоя, что важно для контроля на готовых деталях и серийном производстве.
Разрушающие методы включают металлографический анализ, гравиметрический контроль и механическое послойное травление. Их применяют как арбитражные, когда нужна наивысшая точность, или когда неразрушающий метод неприменим по физическим причинам. На практике разрушающие методы используют для периодической верификации результатов оперативного контроля.
Каждый метод опирается на разные физические принципы, поэтому применим только к определенным сочетаниям материал подложки + тип покрытия. Например, магнитный метод работает на ферромагнитной основе (сталь, железо) с немагнитным покрытием, а вихретоковый - на немагнитных токопроводящих основаниях. Эта совместимость проверяется перед началом работы; в противном случае результаты будут ненадежны.
Магнитный и вихретоковый методы: основные неразрушающие подходы для производства
На большинстве производств, где требуется оперативный контроль толщины антифрикционных и твердосмазочных покрытий на малых диаметрах, используют магнитные и вихретоковые толщиномеры.
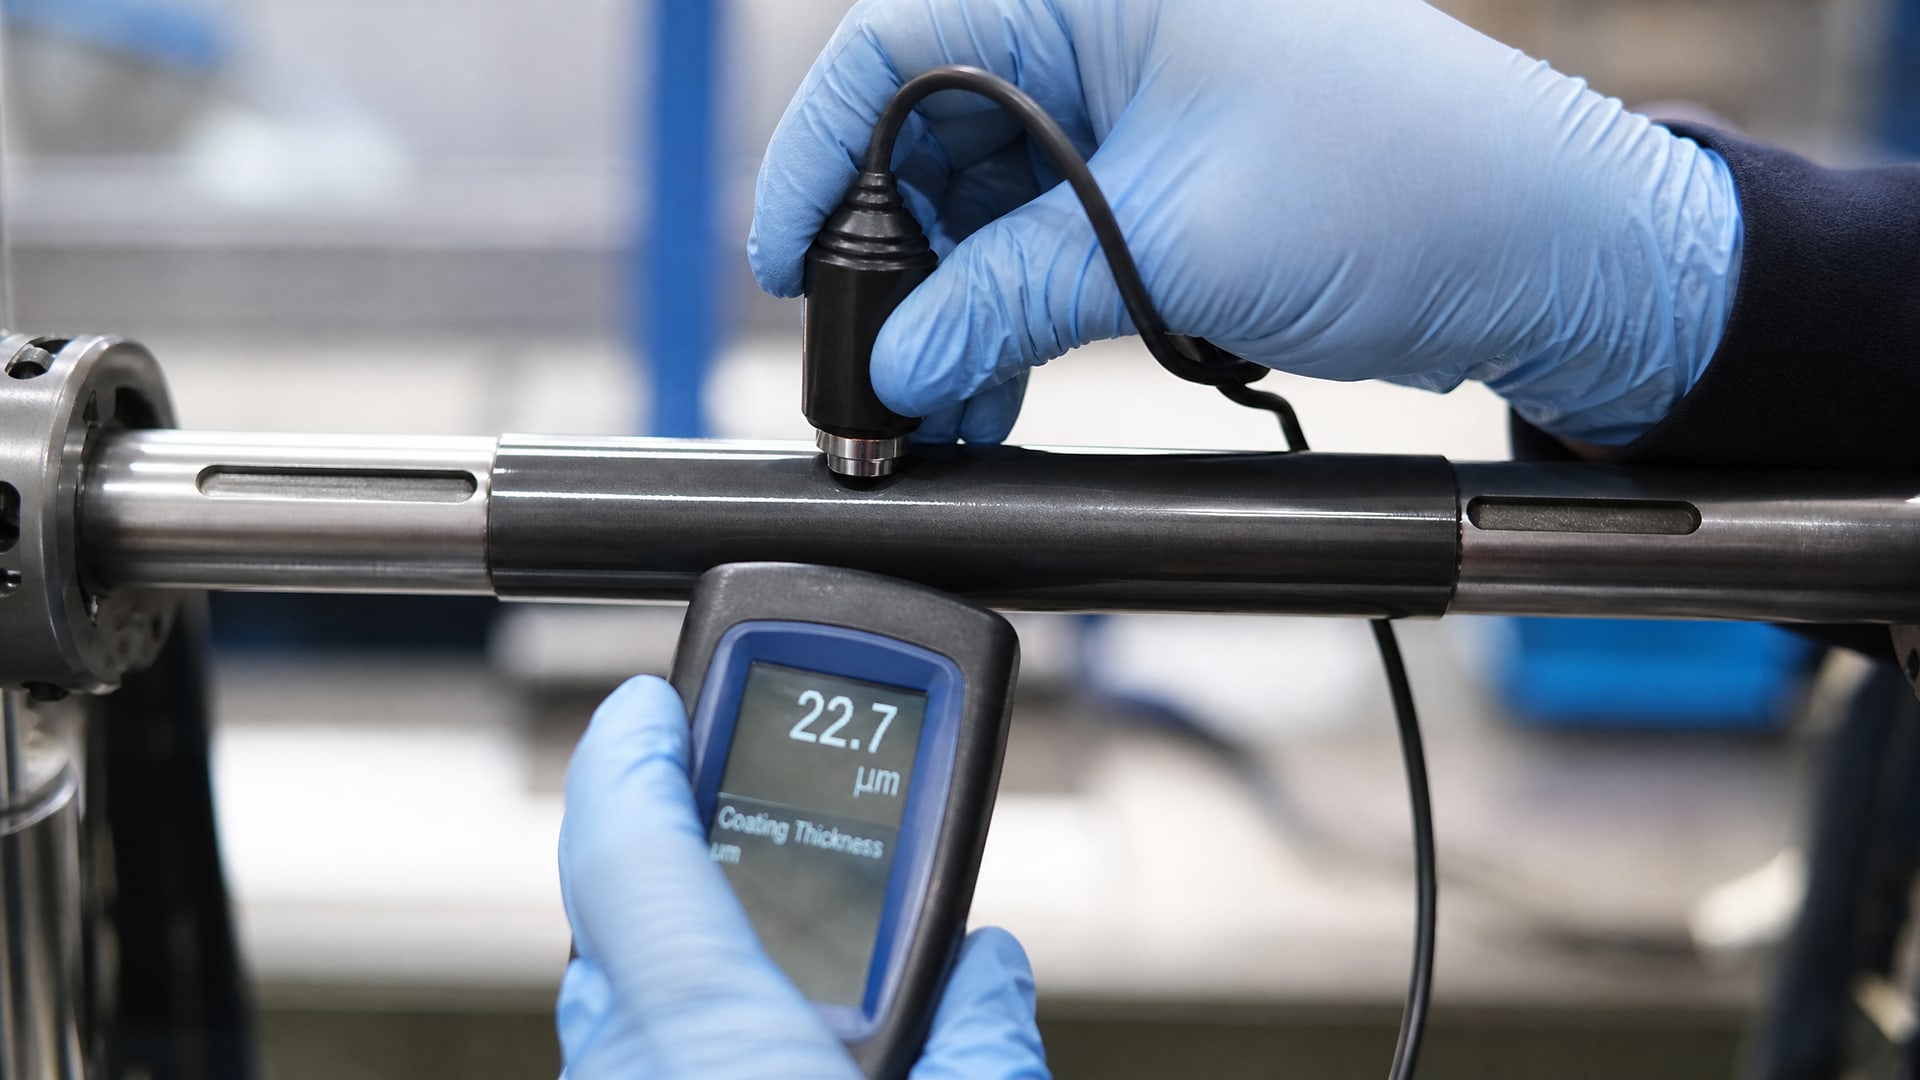
Магнитный метод подходит для измерения толщины немагнитных покрытий на ферромагнитной основе. При подходе магнита к поверхности датчик регистрирует величину воздушного зазора между магнитом и подложкой: больше покрытия - больше зазор. Относительная погрешность магнитного метода, по ГОСТ 9.307-89, составляет ±10 %. За результат принимают среднее арифметическое не менее пяти измерений, взятых у краев и в середине одного изделия.
Вихретоковый метод работает с немагнитными токопроводящими подложками (алюминий, медь, нержавеющая сталь) под любыми покрытиями, если покрытие неэлектропроводно. В датчике вихретокового прибора возбуждается переменное магнитное поле; покрытие экранирует поле от подложки, и интенсивность отраженного сигнала коррелирует с толщиной слоя.
На практике для деталей малого диаметра оба метода требуют одного важного условия: измерения берут в нескольких точках по окружности и вдоль поверхности, потому что локальная неоднородность напыления на малой геометрии дает заметный разброс результатов. Например, слой, нанесенный сидя-поливом на валик диаметром 10–15 мм, может иметь 15–20 % разброса толщины. Поэтому одно измерение дает ложное представление о состоянии покрытия.
Требования к количеству и расположению измерений на деталях малого диаметра
Для малых диаметров нормативные документы предусматривают специальный подход к отбору точек измерения и числу измерений.
Согласно ГОСТ 9.302-88, минимальное число измерений на одной детали - три. Однако для деталей, площадь поверхности которых менее 1 см², действует отступление: результат допускается оценивать по 3–5 деталям одной партии с усреднением по каждой детали.
Это правило имеет смысл: если вал длиной 50 мм и диаметром 8 мм, то полная боковая поверхность - всего около 1,3 см². Брать три точки на такой площади означает точки, расположенные почти на расстояниях 15–20 мм друг от друга вдоль оси. При этом рекомендуют измерять в нескольких азимутальных положениях по окружности, чтобы учесть неоднородность направления напыления.
На практике инженеры часто используют схему: два-три измерения в середине детали + по одному у каждого конца в разных азимутальных положениях. Для валика диаметром 12 мм это может быть пять точек: две в центре (противоположные стороны), две на концах и одна дополнительная. Такой отбор дает надежную оценку среднюю толщину с учетом локальных флуктуаций.
Если в производстве обнаруживается систематический дефект (например, одна сторона вала покрыта толще, чем другая), это указывает на проблемы в процессе нанесения - и требует коррекции оборудования или техники, а не переаттестации метода контроля.
Выбор метода для твердосмазочных покрытий в зависимости от типа подложки
При выборе метода контроля толщины твердосмазочного покрытия на малом диаметре первый шаг - определить материал основы.
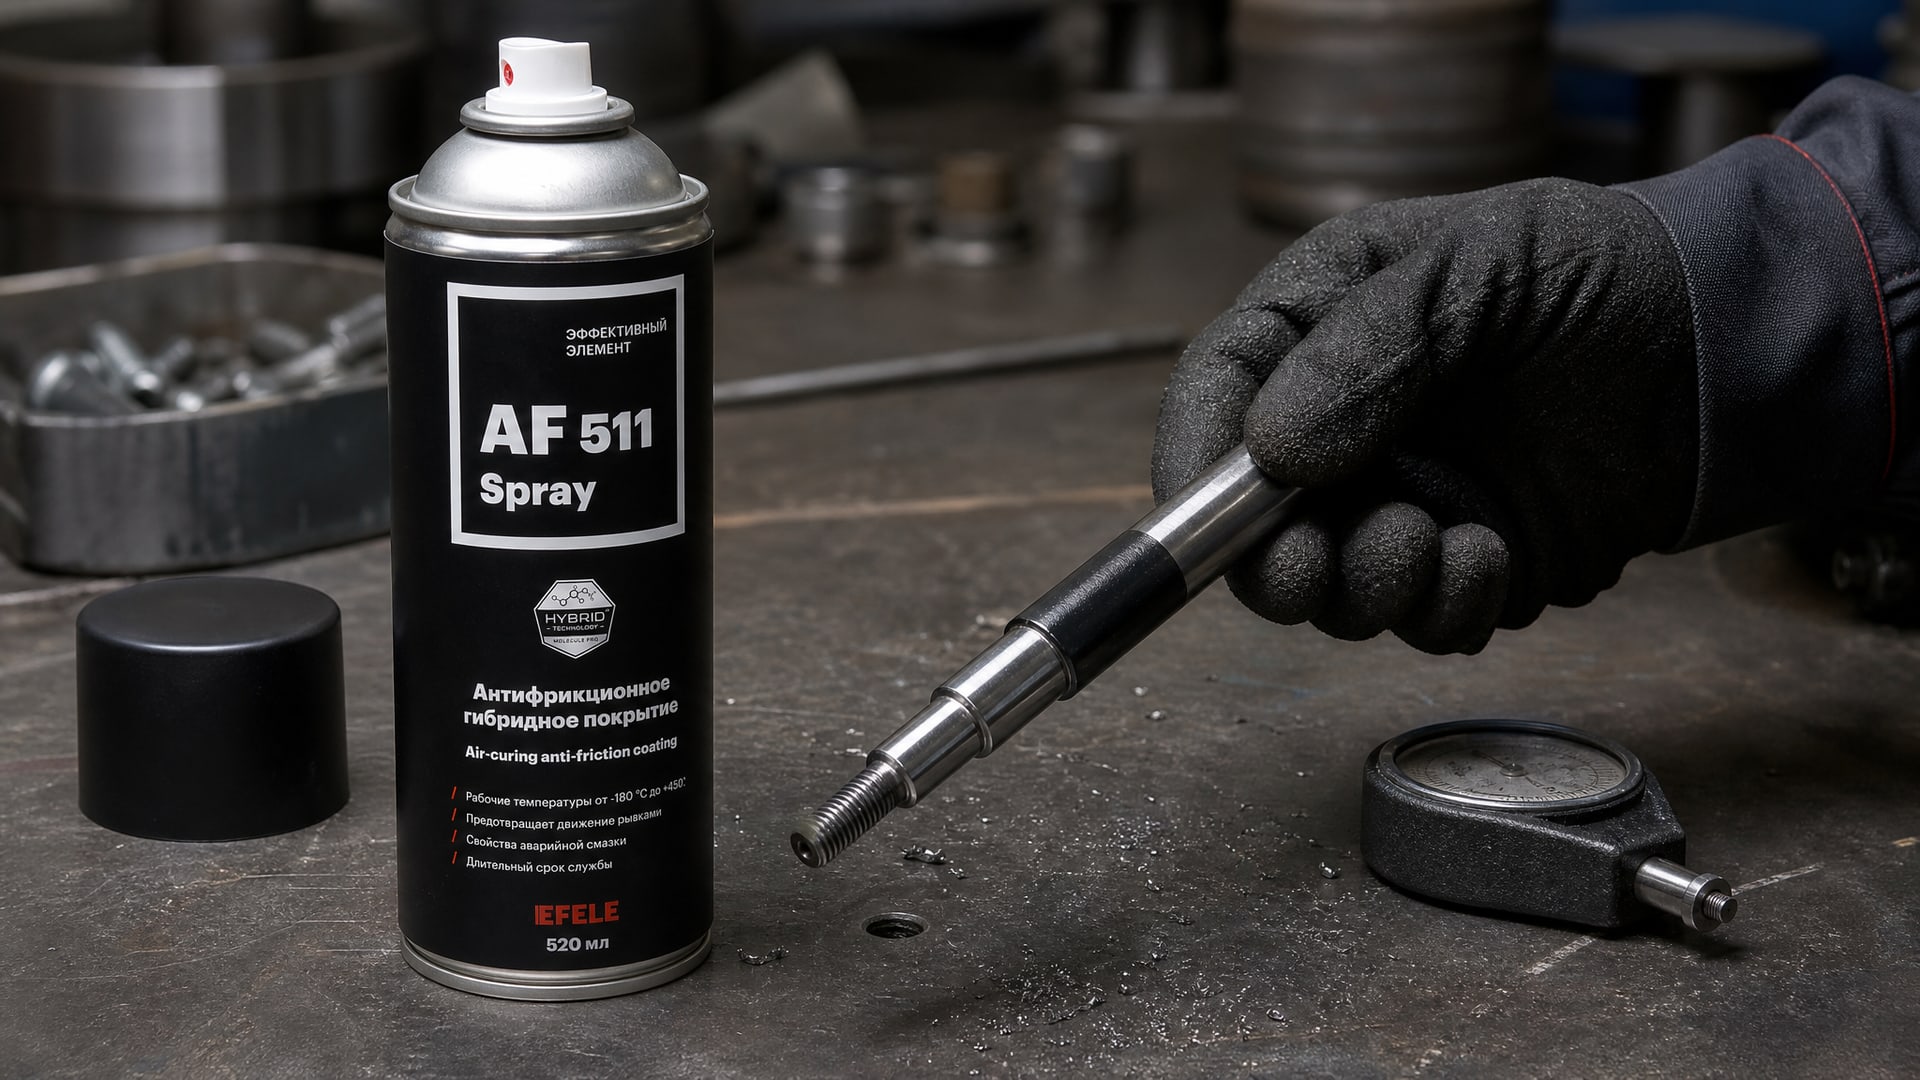
На стальных деталях (конструкционная сталь, инструментальная, нержавеющая) с немагнитным твердосмазочным слоем предпочитают магнитный толщиномер. Прибор прост в работе, быстро дает результат, не требует калибровки перед каждым измерением. Детали, обработанные твердосмазочным гибридным покрытием, например EFELE AF-511 Spray, на стальных валиках контролируются магнитным методом с хорошей воспроизводимостью.
На алюминиевых, латунных или медных деталях используют вихретоковый толщиномер. Магнитный метод здесь не работает, так как подложка немагнитна. Вихретоковый прибор справляется с немагнитными токопроводящими основаниями универсально.
На титане и нержавеющей стали (немагнитной) магнитный метод тоже неприменим - берут вихретоковый.
Если на стальной подложке есть магнитное покрытие (например, никель или железо в составе слоя), то обычные магнитные толщиномеры дают систематическую ошибку. Здесь требуется либо вихретоковый метод, либо предварительная калибровка прибора на эталонных образцах с тем же типом покрытия.
Разрушающие методы контроля: металлографический и гравиметрический подходы
Когда неразрушающий контроль неприменим или нужна максимальная достоверность результата, применяют разрушающие методы.
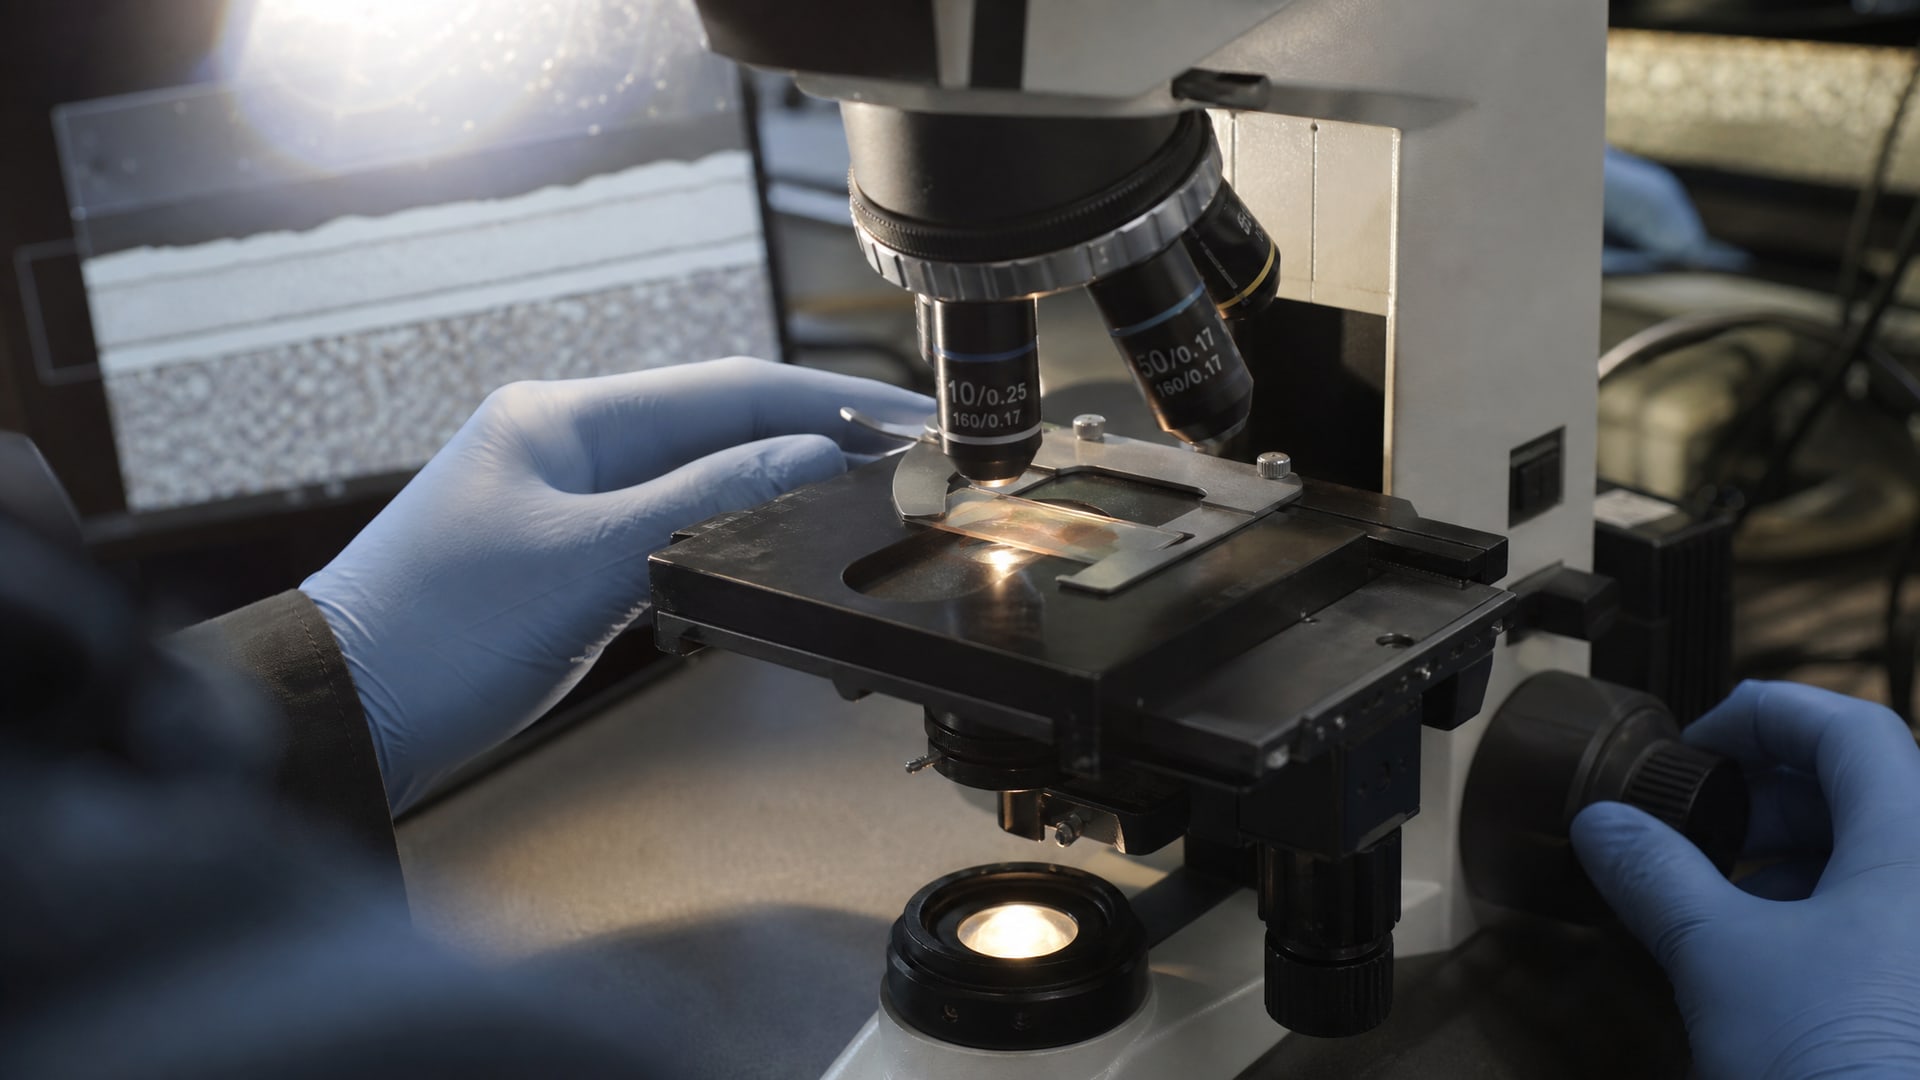
Они служат как арбитражные для проверки показаний приборов, так и для контроля критичных партий, где ошибка измерения недопустима.
Металлографический метод предполагает изготовление микрошлифа из контролируемой детали, травление и измерение толщины слоя под микроскопом. Процедура затратна по времени (подготовка образца, травление, калибровка масштаба микроскопа), но дает очень надежный результат с точностью до микронов. Этот метод особенно полезен для тонких твердосмазочных покрытий, которые измерить приборным путем сложно из-за размера датчика.
Гравиметрический метод (взвешивание) основан на измерении прироста массы детали за счет наложенного покрытия. Известная площадь поверхности, прирост массы и плотность материала покрытия позволяют вычислить среднюю толщину. Метод требует точных весов (до 0,1 мг) и известной площади поверхности детали. Для малых диаметров это может быть сложно из-за затруднений с расчетом площади поверхности валика или штифта, поэтому гравиметрический метод чаще применяют на плоских деталях.
На практике разрушающие методы используют не на каждой детали, а как выборочную верификацию: например, одна деталь из партии в 100 штук в конце недели для проверки стабильности процесса напыления.
Практические ограничения и частые ошибки при контроле на малых диаметрах
Контроль толщины на деталях малого диаметра имеет ряд специфичных сложностей, которые часто игнорируют.
Размер датчика - магнитный и вихретоковый датчики имеют конечный размер (обычно 5–10 мм в диаметре). На валике диаметром 8 мм датчик соприкасается одновременно с частью боковой поверхности, и результат становится чувствителен к точности прижима. Неровный прижим дает колебание показаний ±2–5 мкм, что при целевой толщине 15–25 мкм составляет заметную ошибку. Решение: повторные измерения в одной точке и взятие среднего.
Краевые эффекты - у концов детали толщина покрытия часто отличается от середины (край получает больше материала, чем ось, или наоборот). Если измерять только на краю, результат будет не репрезентативен. Правило: не менее одного измерения в центре и одного - в зоне хотя бы в 10–20 мм от концов.
Кривизна поверхности - на валике малого диаметра кривизна существенна для вихретокового метода: датчик должен быть ориентирован перпендикулярно поверхности. Наклон датчика на 5–10° может изменить показание на несколько микронов. Магнитный метод менее чувствителен к углу.
Окисление и загрязнения - пыль, влага или тонкий окисный слой на поверхности немагнитного покрытия может привести к смещению показаний. Перед измерением поверхность протирают мягкой сухой тряпкой.
Незнание применимости - закупщик или оператор подбирает прибор «на слух», не проверив совместимость с конкретной системой подложка-покрытие. Результат - данные, которые выглядят числами, но по факту ненадежны. Решение: всегда сверить метод со стандартом для данного типа покрытия перед первым использованием.
Часто задаваемые вопросы
Какой минимальный зазор между магнитным датчиком и деталью при измерении?
Современные магнитные толщиномеры работают с воздушным зазором, который они сами измеряют. Датчик подносят до легкого контакта с поверхностью; прибор регистрирует расстояние от магнита до подложки через покрытие. Зазора как такого быть не должно - датчик работает при приложенном давлении. Погрешность возрастает, если не обеспечить нормальный (перпендикулярный) прижим датчика к поверхности детали.
Как часто калибровать толщиномер при контроле партий?
Согласно ГОСТ 9.302-88 и методикам производителей приборов, калибровку проводят в начале рабочей смены и после каждых 50–100 измерений, либо если показания кажутся аномальными. Для критичных приложений (авиакосмос, автомотор) калибровка допускается перед каждым измерением. На практике в серийном производстве достаточно калибровки в начало смены и повторной проверки через 100 измерений.
Можно ли использовать механический инструмент (микрометр, штангенциркуль) для контроля толщины покрытия на малом диаметре?
ГОСТ Р 59637-2021 допускает применение механического поверенного инструмента (штангенциркуля, линейки, игольчатого щупа), если методика контроля это разрешает. Однако для тонких антифрикционных слоев (15–30 мкм) механический инструмент неточен - погрешность его измерения сопоставима или больше толщины слоя. Механический контроль используют только для толстых слоев (от 100–150 мкм) или как грубую предварительную проверку.
Почему на одной детали толщина варьирует в пределах 10–15 %?
На малых диаметрах вариативность толщины обусловлена геометрией процесса нанесения (направление распыла, угол подхода сопла, вращение детали). Слой, напыленный в две разные стороны, может отличаться по толщине. Это нормально, если среднее значение в спецификации. Если разброс выше нормы, коррект процесс: проверь угол сопла, скорость вращения, расстояние напыления.
В чем разница между магнитным и вихретоковым методом в плане точности?
Оба метода имеют относительную погрешность около ±10 % при правильной калибровке. Разница в применимости: магнитный - для ферромагнитной подложки, вихретоковый - для немагнитной токопроводящей. На практике на одной детали оба метода дают близкие результаты (разница в пределах погрешности), если подложка совместима с обоими.
Заключение
Контроль толщины твердосмазочных покрытий на деталях малого диаметра требует системного подхода: правильный выбор метода по совместимости с материалом подложки и типом покрытия, не менее трех измерений на деталь в разных точках с усреднением результата, и периодическая верификация по арбитражному методу. ГОСТ 9.302-88 и ГОСТ 9.307-89 установили нормативную базу, которая давно доказала свою эффективность на производстве.
Для оперативного контроля серийного производства магнитные и вихретоковые толщиномеры остаются базовым инструментом: они быстры, просты в применении и дают воспроизводимый результат при правильной калибровке. Для критичных партий или спорных случаев применяют разрушающие методы - металлографический анализ или гравиметрический контроль. Главное - согласовать методологию контроля с требованиями спецификации и нормативов еще на этапе разработки технологического процесса напыления, а не вводить методы ad hoc.
Первый практический шаг: возьми образец детали и матрицу покрытия, которые планируешь контролировать, и на ее примере протестируй выбранный метод (магнитный или вихретоковый) с калибровкой на эталоне. Убедись, что прибор дает стабильные результаты, и только после этого внедряй метод на всю партию. Это сэкономит время на переделки и брак.