Испытания смазки для оконной фурнитуры на легкость хода - это не отдельная процедура, а часть комплексной оценки фурнитуры и оконного блока в сборе. Основные стандарты ГОСТ 30777, ГОСТ 24033 и ГОСТ 30674 нормируют ресурс фурнитуры, безотказность работы и изменение усилия открывания-закрывания, но не предусматривают отдельного испытания самой смазки как готового изделия. Трибологические характеристики смазочного материала оценивают по методикам ГОСТ 9490, которые определяют критическую нагрузку, диаметр пятна износа и индекс задира. Статья поможет техническим специалистам и закупщикам разобраться в том, как на практике проводят испытания фурнитуры с учетом роли смазки, какие показатели фиксируют и почему стандартные испытания важнее, чем выбор отдельной смазки в отрыве от контекста.
Нормативная база: какие ГОСТы регламентируют испытания
Испытания оконной фурнитуры строятся на основе ГОСТ 30777-2023 для устройств открывания (поворотные, откидные, поворотно-откидные).
Этот стандарт отсылает к ГОСТ 24033-2018 как к основной методике механических испытаний окон, дверей и ворот. Параллельно ГОСТ 30674-2023 для оконных блоков из ПВХ-профилей прямо указывает, что испытания по надежности и эргономике проводят по методам ГОСТ 24033 и ГОСТ 30777.
Ни в одном из этих стандартов не предусмотрено отдельное испытание смазки на легкость хода в виде самостоятельного показателя качества материала. Вместо этого нормируются испытания фурнитуры в полной сборке - включая шток, цапфы, петли, ответные планки и примененный смазочный материал. Смазка здесь - один из факторов, влияющих на результат, но не объект стандартизации.
Для оценки трибологических свойств самого смазочного материала применяют ГОСТ 9490-75, который устанавливает методы определения критической нагрузки, нагрузки сваривания, диаметра пятна износа и индекса задира. Эти параметры измеряют в лабораторных условиях при стандартной температуре (15–30 °C) и влажности (25–75 %), но они характеризуют саму смазку, а не ее поведение в сборке оконной фурнитуры.
Ресурсные испытания фурнитуры: методика и цифры
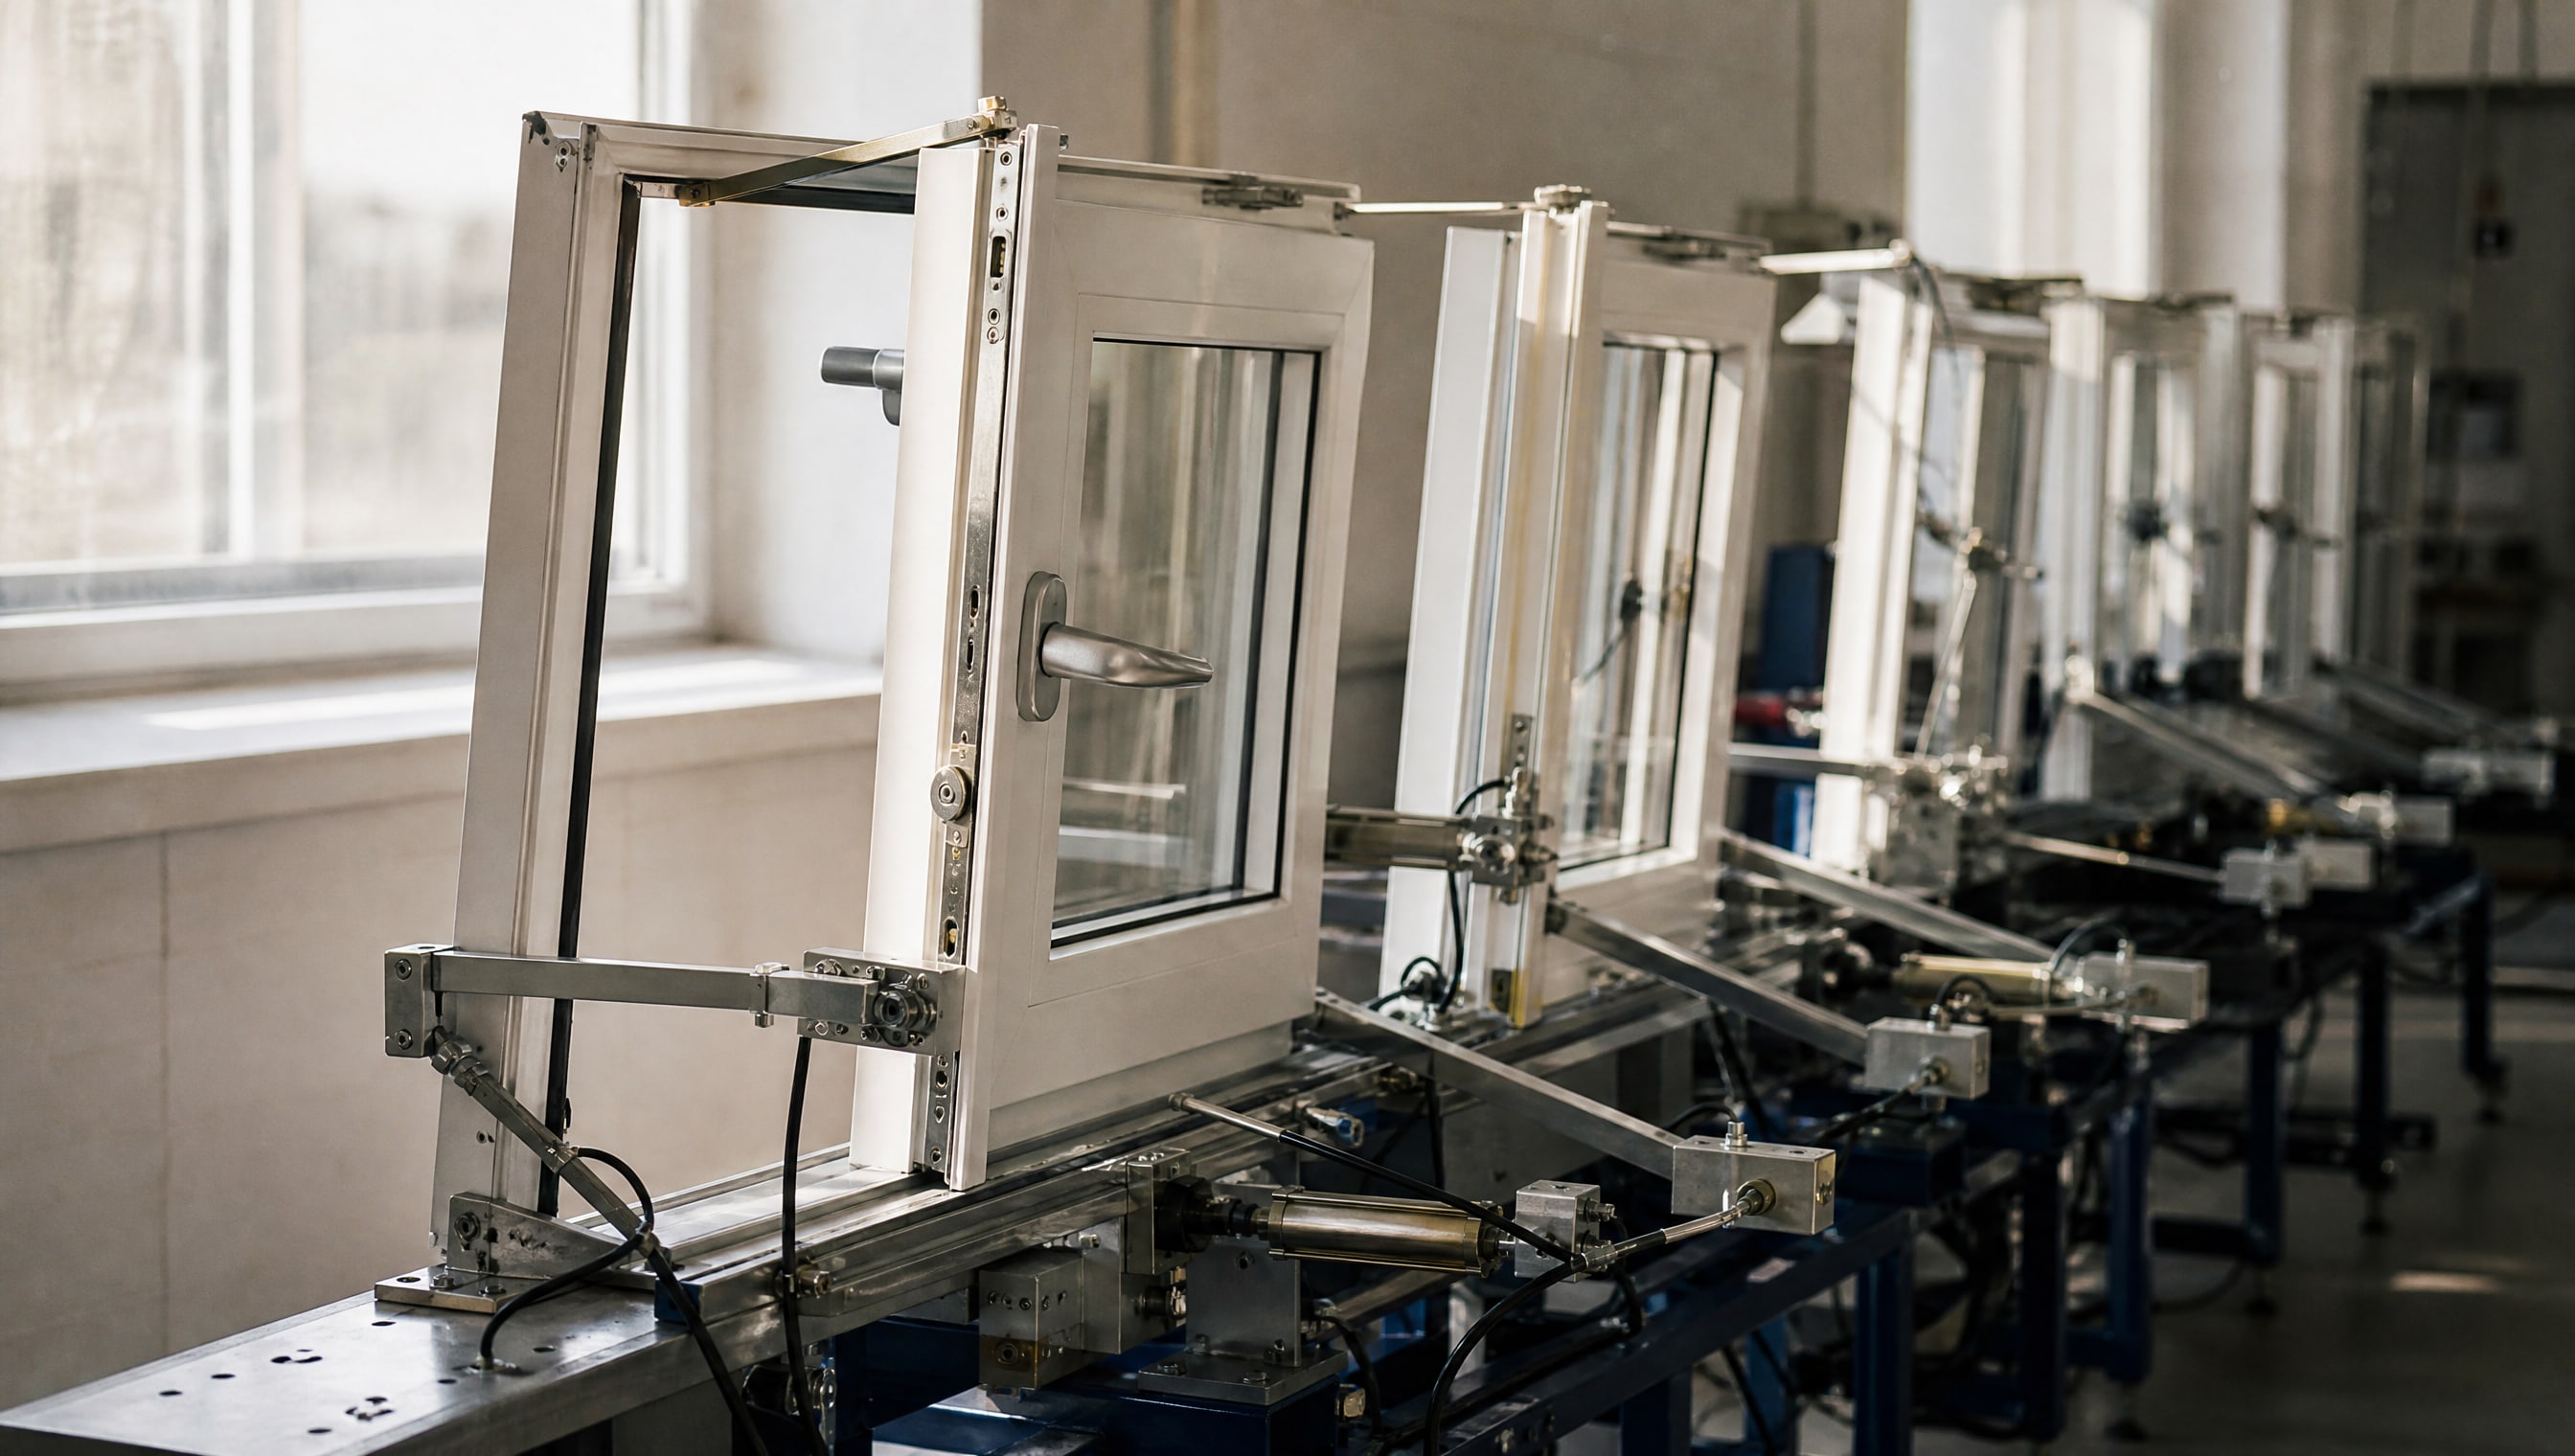
Основное испытание по ресурсу - это циклическое открывание и закрывание фурнитуры на специальном стенде до достижения заданного числа циклов или до первого отказа.
Для поворотно-откидных устройств по ГОСТ 30777 установлен минимум 20 000 циклов плюс 1 %, для поворотных -25 000 циклов плюс 1 %. На практике часто проводят испытания и на больший ресурс, чтобы оценить надежность в долгосрочной перспективе.
Во время испытания образец фурнитуры фиксируют на стенде, и фиксируют каждый цикл. Осмотр проводят через каждые 2500 циклов на предмет видимых повреждений, трещин, отслоений покрытия и деформации. Одновременно оценивают, изменилось ли усилие открывания-закрывания (в ньютонах) по сравнению с начальным значением. Допустимые изменения усилия определены в спецификациях каждого типа фурнитуры; если фактическое усилие вышло за пределы, фурнитура считается отказавшей.
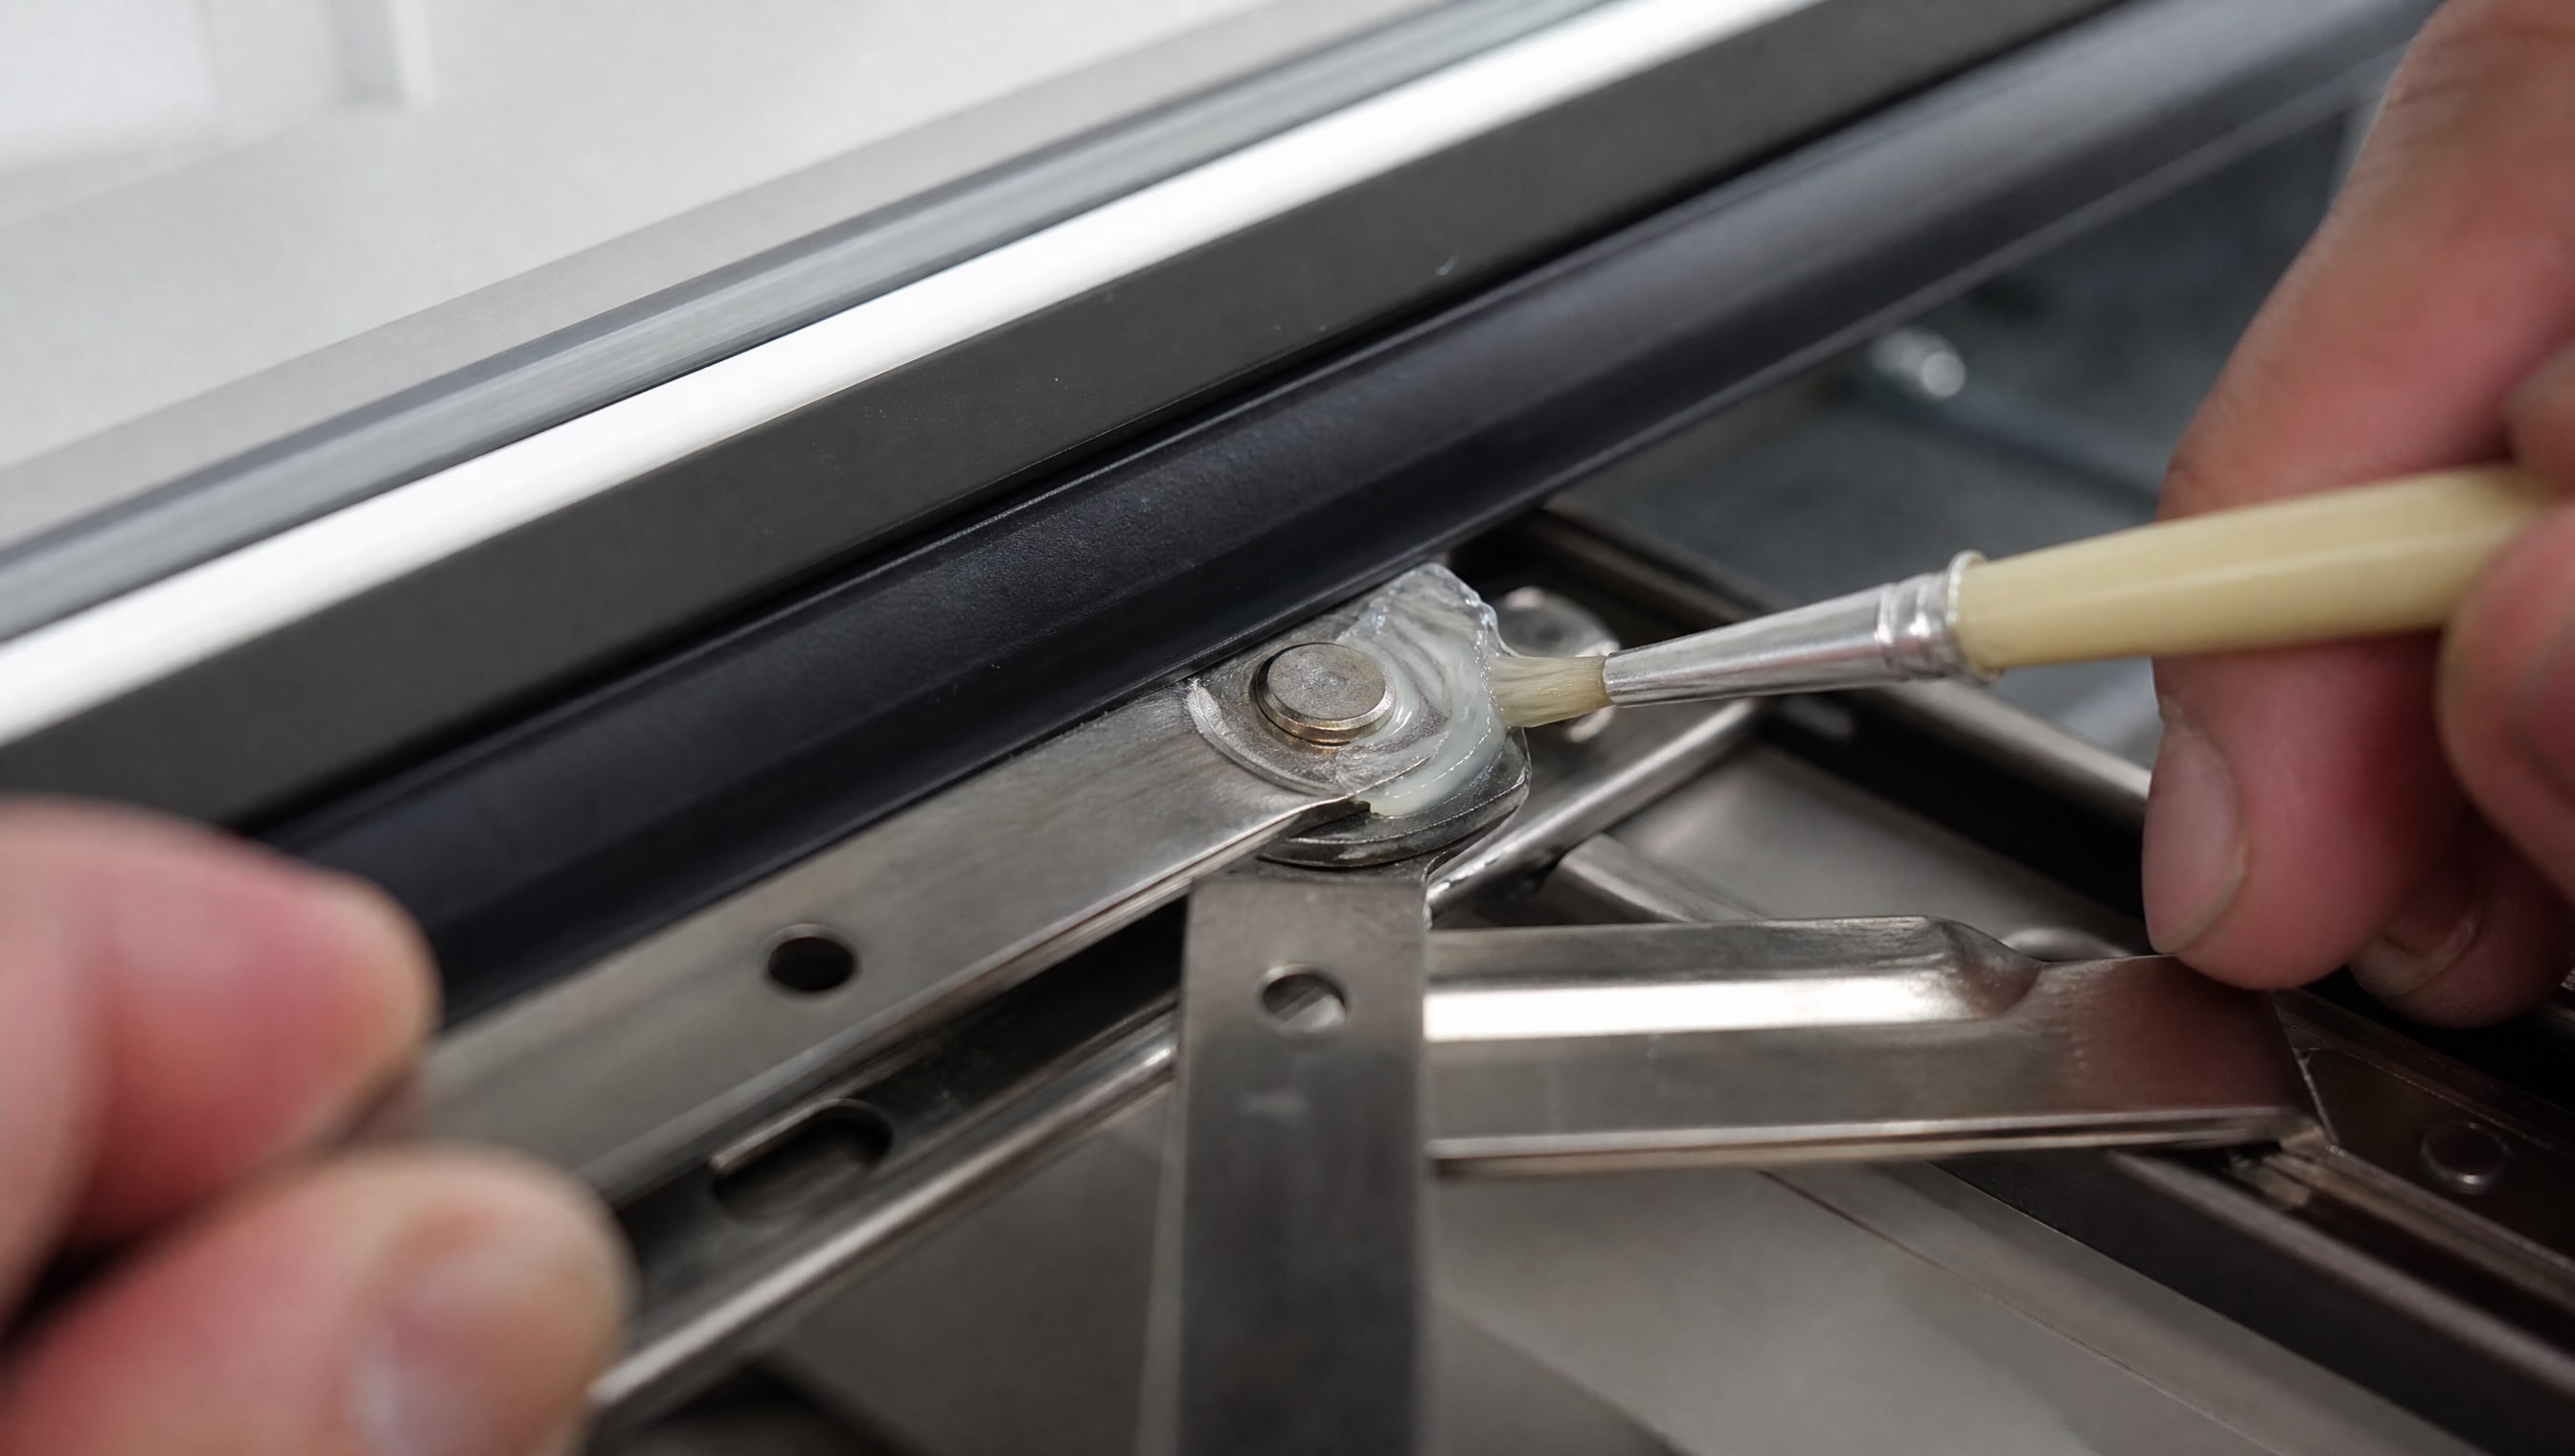
При испытаниях допускается смазывание и регулировка фурнитуры, но только в соответствии с инструкциями производителя по техническому обслуживанию. Это значит, что смазку наносят не произвольно, а следуя жестким рекомендациям: какое количество, в какие точки, как часто. Если производитель предусмотрел смазку после каждого определенного числа циклов, то она вводится в протокол испытания; если смазка не предусмотрена, то и ее не добавляют.
Испытания проводят в условиях, приближенных к лабораторным: температура воздуха 15–30 °C (для специальных случаев - по дополнительным программам с климатическими циклами), относительная влажность 25–75 %. Скорость цикла задается стендом - обычно 5–10 полных циклов в минуту. Результаты оформляют в акт испытания с указанием числа выполненных циклов, количества обнаруженных отказов, изменения усилия в ньютонах и фотодокументацией повреждений.
Изменение усилия открывания-закрывания: что фиксируют и почему
Изменение усилия открывания-закрывания - один из основных критериев оценки состояния фурнитуры после испытания.
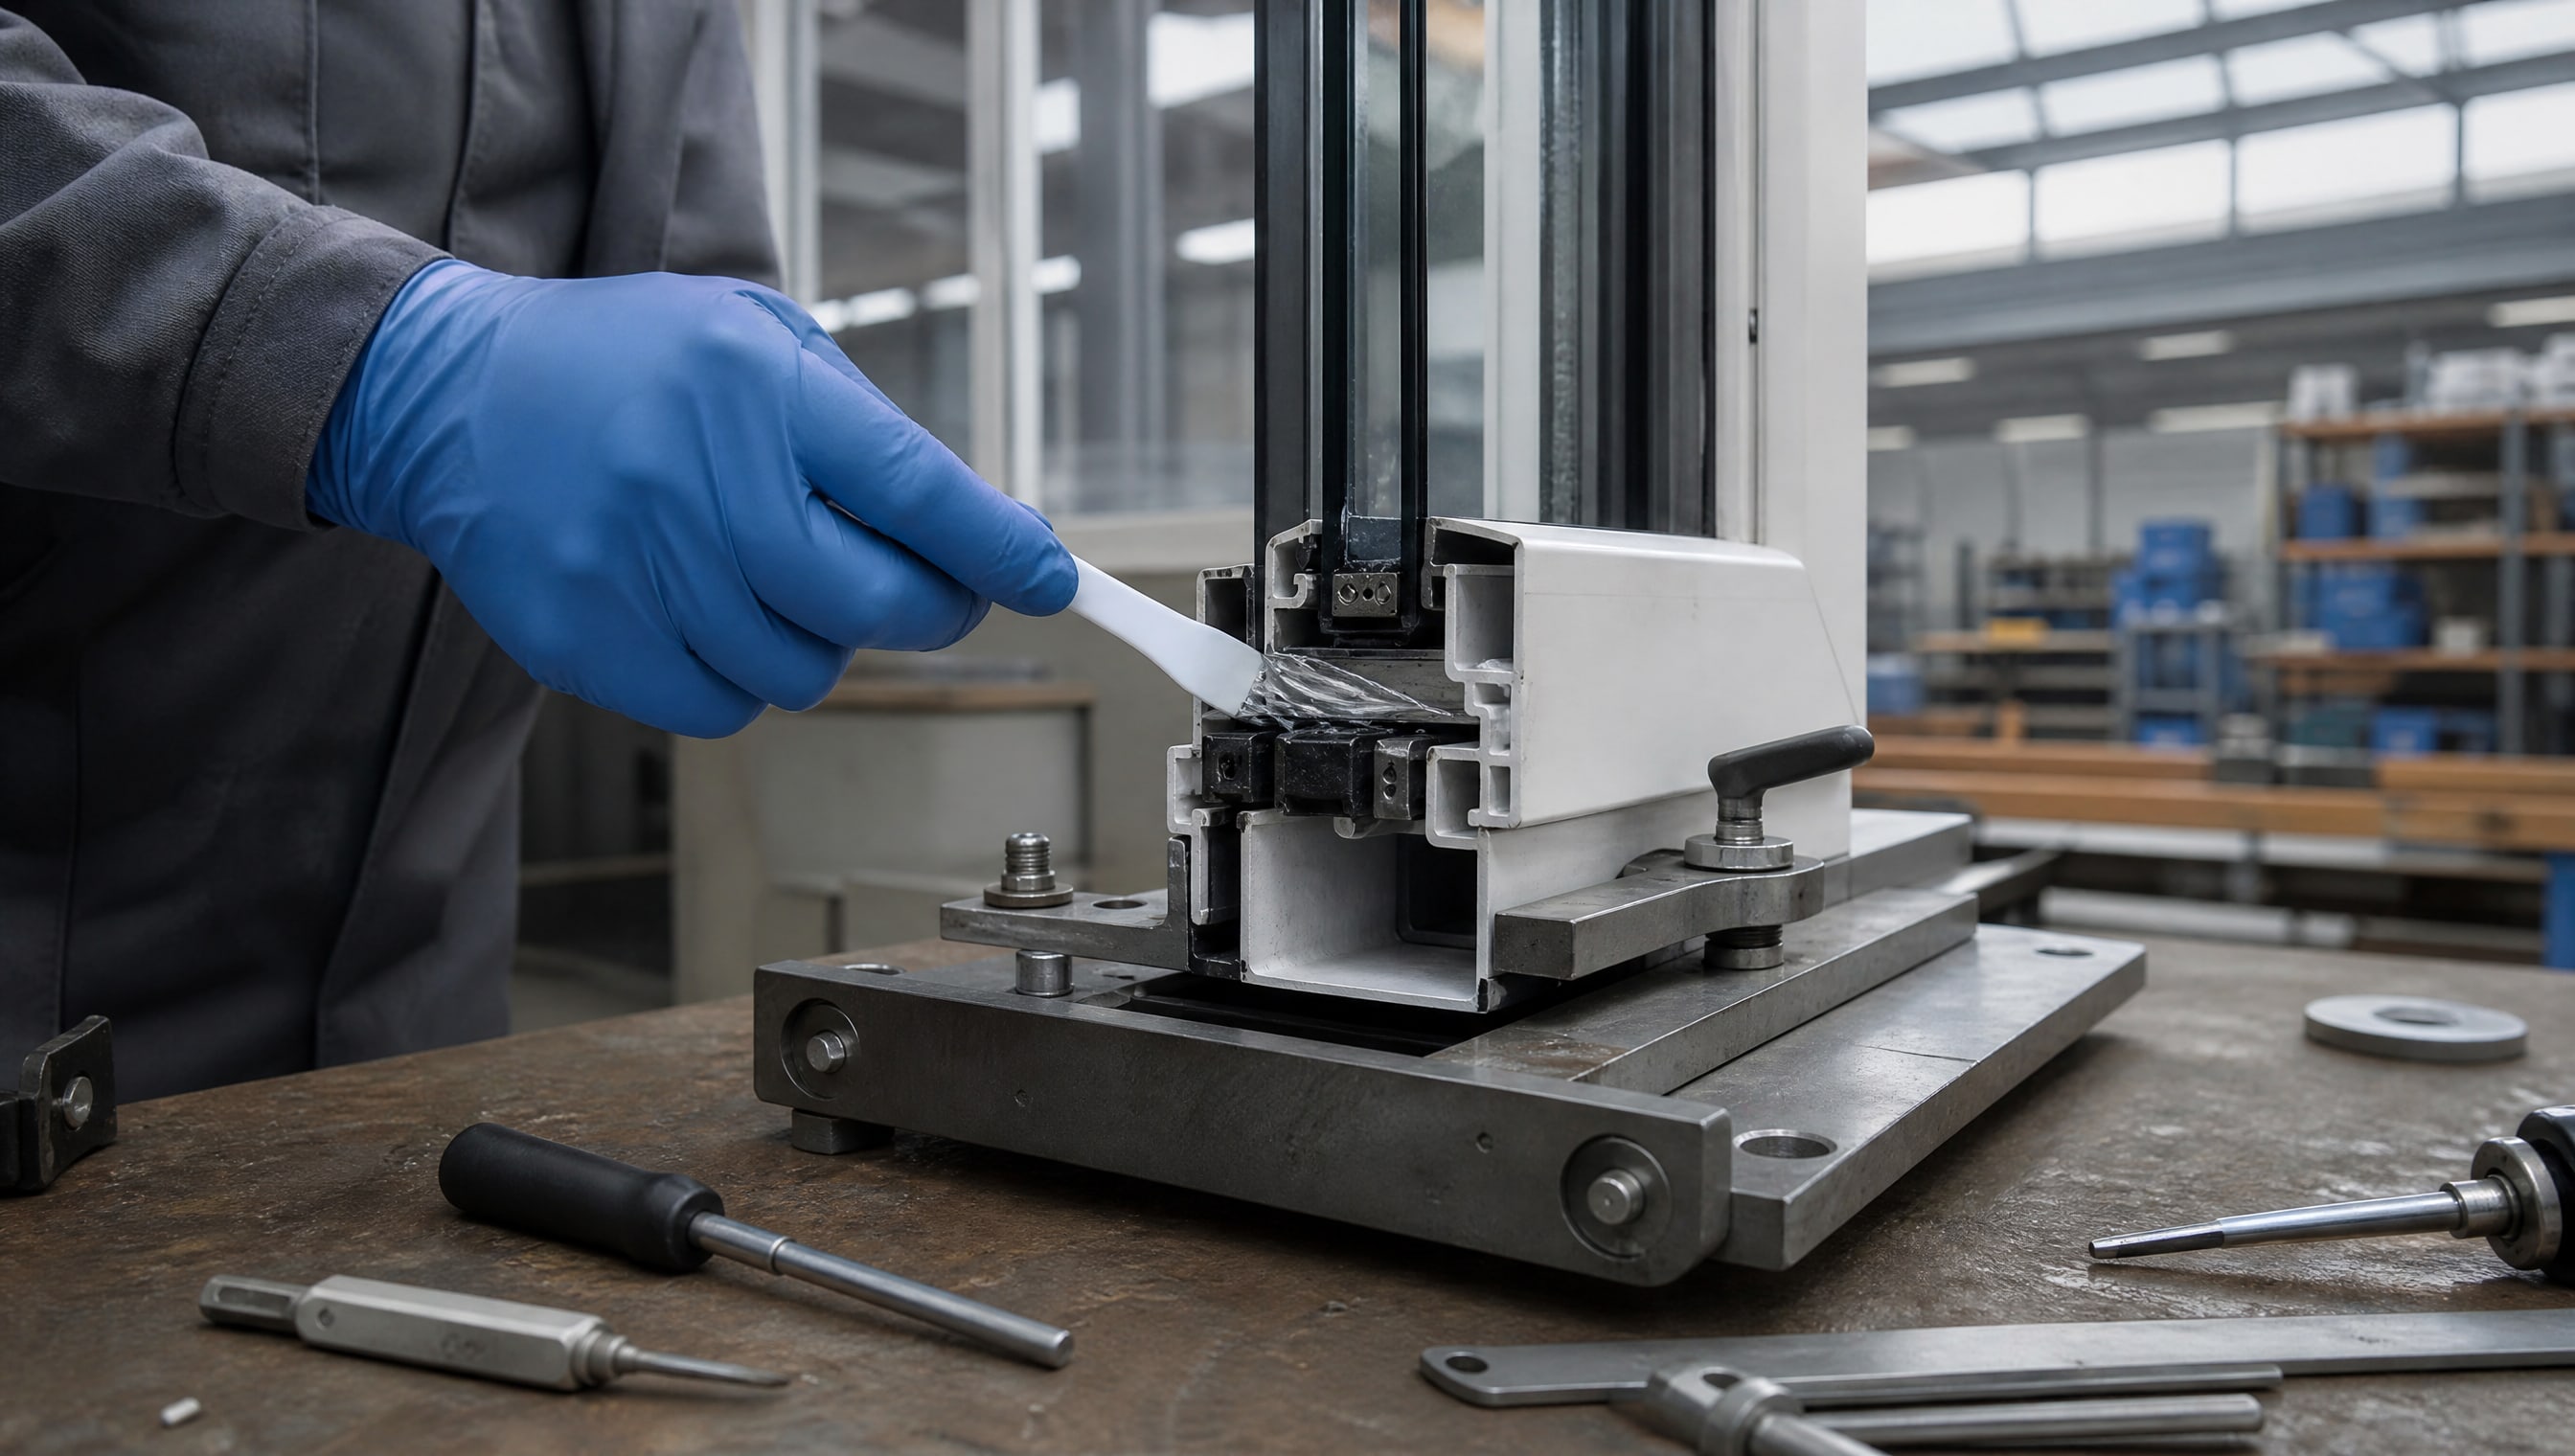
Это усилие измеряют в ньютонах и сравнивают с исходным значением до начала ресурсного теста. Если фурнитура работает исправно и смазка выполняет свою роль, усилие остается стабильным; если рост усилия превышает допусковые значения (обычно 20–30 % от начального), это свидетельствует о износе, загрязнении, высыхании смазки или нарушении регулировки.
ГОСТ 30777-2023 прямо связывает оценку изменения усилия с герметичностью окна и безопасностью пользования. Если усилие резко возрастает, окно становится тяжелым в открывании, что может привести к травме; если усилие падает ниже нормы, окно может самопроизвольно открываться или закрываться, нарушая герметичность. По этой причине испытание на изменение усилия - это не только оценка эффективности смазки, но и критерий безопасности фурнитуры.
Измерение усилия проводят динамометром в строго определенных точках - обычно в центре ручки при открывании (от закрытого положения к открытому) и при закрывании (в обратном направлении). Снимают несколько отсчетов (от 3 до 5 повторов), вычисляют среднее арифметическое и сравнивают с начальным значением. Если изменение укладывается в допуск, фурнитура признана пригодной; если нет - требуется регулировка или замена фурнитуры.
Трибологическая оценка смазки по ГОСТ 9490
Хотя испытания оконной фурнитуры проводят на готовых изделиях, саму смазку как материал оценивают по методам ГОСТ 9490-75 - стандарту на методы испытания смазочных материалов.
Эти методы определяют три ключевых параметра: критическую нагрузку, диаметр пятна износа и индекс задира.
Критическая нагрузка - это значение в кгс (килограмм-сила, или в системе СИ - ньютоны), при котором средний диаметр пятен износа на испытываемых образцах находится в пределах, заданных стандартом. Чем выше критическая нагрузка, тем лучше смазка защищает детали от задира при возрастающей нагрузке. Для оконной фурнитуры нагрузки относительно невелики, но критическая нагрузка смазки все равно должна быть достаточной для предотвращения микрозаклиниваний и фреттинга в петлях и на цапфах.
Диаметр пятна износа - это размер в миллиметрах пятна контакта между вращающимся ролом и испытываемым образцом смазки. Меньший диаметр означает меньший контактный износ, лучшую адгезию (прилипание) и более устойчивую масляную пленку. Для смазки оконной фурнитуры малый диаметр пятна износа критичен: если смазка "скатывается" с поверхности, она перестанет защищать механизм.
Индекс задира - это параметр, отражающий способность смазки выдерживать скачкообразное увеличение нагрузки без локального разрушения. Высокий индекс означает, что смазка не будет "захватываться" между деталями при толчке или рывке, что важно для фурнитуры, подверженной вибрациям и ударам при неаккуратном открывании-закрывании окна.
Все эти параметры определяют в лабораторных условиях - при температуре 20–25 °C, влажности 45–75 %, на специальной четырехшариковой машине трения. Результаты используют при подборе смазки для конкретного применения, но они не заменяют испытания самой фурнитуры на ресурс и легкость хода.
Практические рекомендации по нанесению смазки при испытаниях
Перед началом испытания и во время его проведения смазку наносят в строго определенных количествах и в строго определенных местах, указанных производителем фурнитуры.
Ошибки при нанесении смазки приводят к искажению результатов испытания и делают результаты нерепрезентативными.
Алгоритм подготовки фурнитуры к испытанию включает несколько этапов. Сначала фурнитуру очищают от пыли и грязи мягкой щеткой или сухой тряпкой - смазка не должна смешиваться с абразивными частицами, которые превратятся в причину повышенного износа. Затем смазку наносят точечно и тонким слоем: в петли -1–2 капли или короткий спрей, на цапфы и шток - тонким слоем, в ответные планки - внутрь паза. Нельзя допускать избытка: излишняя смазка собирает пыль и может привести к загустению механизма.
После нанесения смазки фурнитуру несколько раз полностью открывают и закрывают, чтобы смазка распределилась по всем контактным поверхностям. Затем приступают к испытанию. Если производитель предусмотрел повторное смазывание через определенное число циклов (например, каждые 5000 циклов), это указывается в плане испытания, и повторное смазывание выполняют в строгом соответствии с регламентом.
Важно помнить, что для ПВХ-окон рекомендуется смазывать только металлические элементы фурнитуры и избегать попадания смазочного состава на резиновые уплотнители. Некоторые смазки, особенно на углеводородной основе, могут разбухать резину и привести к нарушению герметичности окна.
Климатические испытания смазки: расширенные условия
Помимо стандартных ресурсных испытаний при комнатной температуре и нормальной влажности, оконную фурнитуру нередко испытывают в расширенном диапазоне климатических условий.
Эти испытания позволяют оценить, как смазка ведет себя в экстремальных температурах и при колебаниях влажности.
Испытания при низких температурах (до минус 40 °C) проверяют, не загустеет ли смазка и не потеряет ли адгезию в холодный сезон. Сгущение смазки приводит к увеличению усилия открывания, что может сделать окно невозможным для открывания утром при морозе. Испытания при высоких температурах (до плюс 60–70 °C) оценивают, не испарится ли смазка и не окислится ли, не потеряет ли она вязкость.
Влажностные испытания включают циклы повышенной влажности (до 95 % относительной влажности) с последующим высыханием. Такие циклы имитируют сезонные колебания, особенно актуальные для окон в климатических зонах с высокой влажностью или частыми перепадами. При этом оценивают, не вымывается ли смазка, не образуются ли эмульсии и не накапливается ли влага в механизме фурнитуры.
Результаты климатических испытаний фиксируют после каждого цикла: измеряют усилие открывания-закрывания, проверяют визуально состояние фурнитуры, оценивают наличие ржавчины или коррозии. Если смазка прошла такие испытания успешно, это служит гарантией ее надежности в реальных условиях эксплуатации.
Роль смазки в предотвращении износа и фреттинга
Смазка на оконной фурнитуре выполняет несколько функций одновременно: снижает трение между движущимися частями, предотвращает фреттинг (микроскопические колебания между сопряжениями, приводящие к окислению и износу), защищает детали от коррозии и грязи, обеспечивает легкость хода.
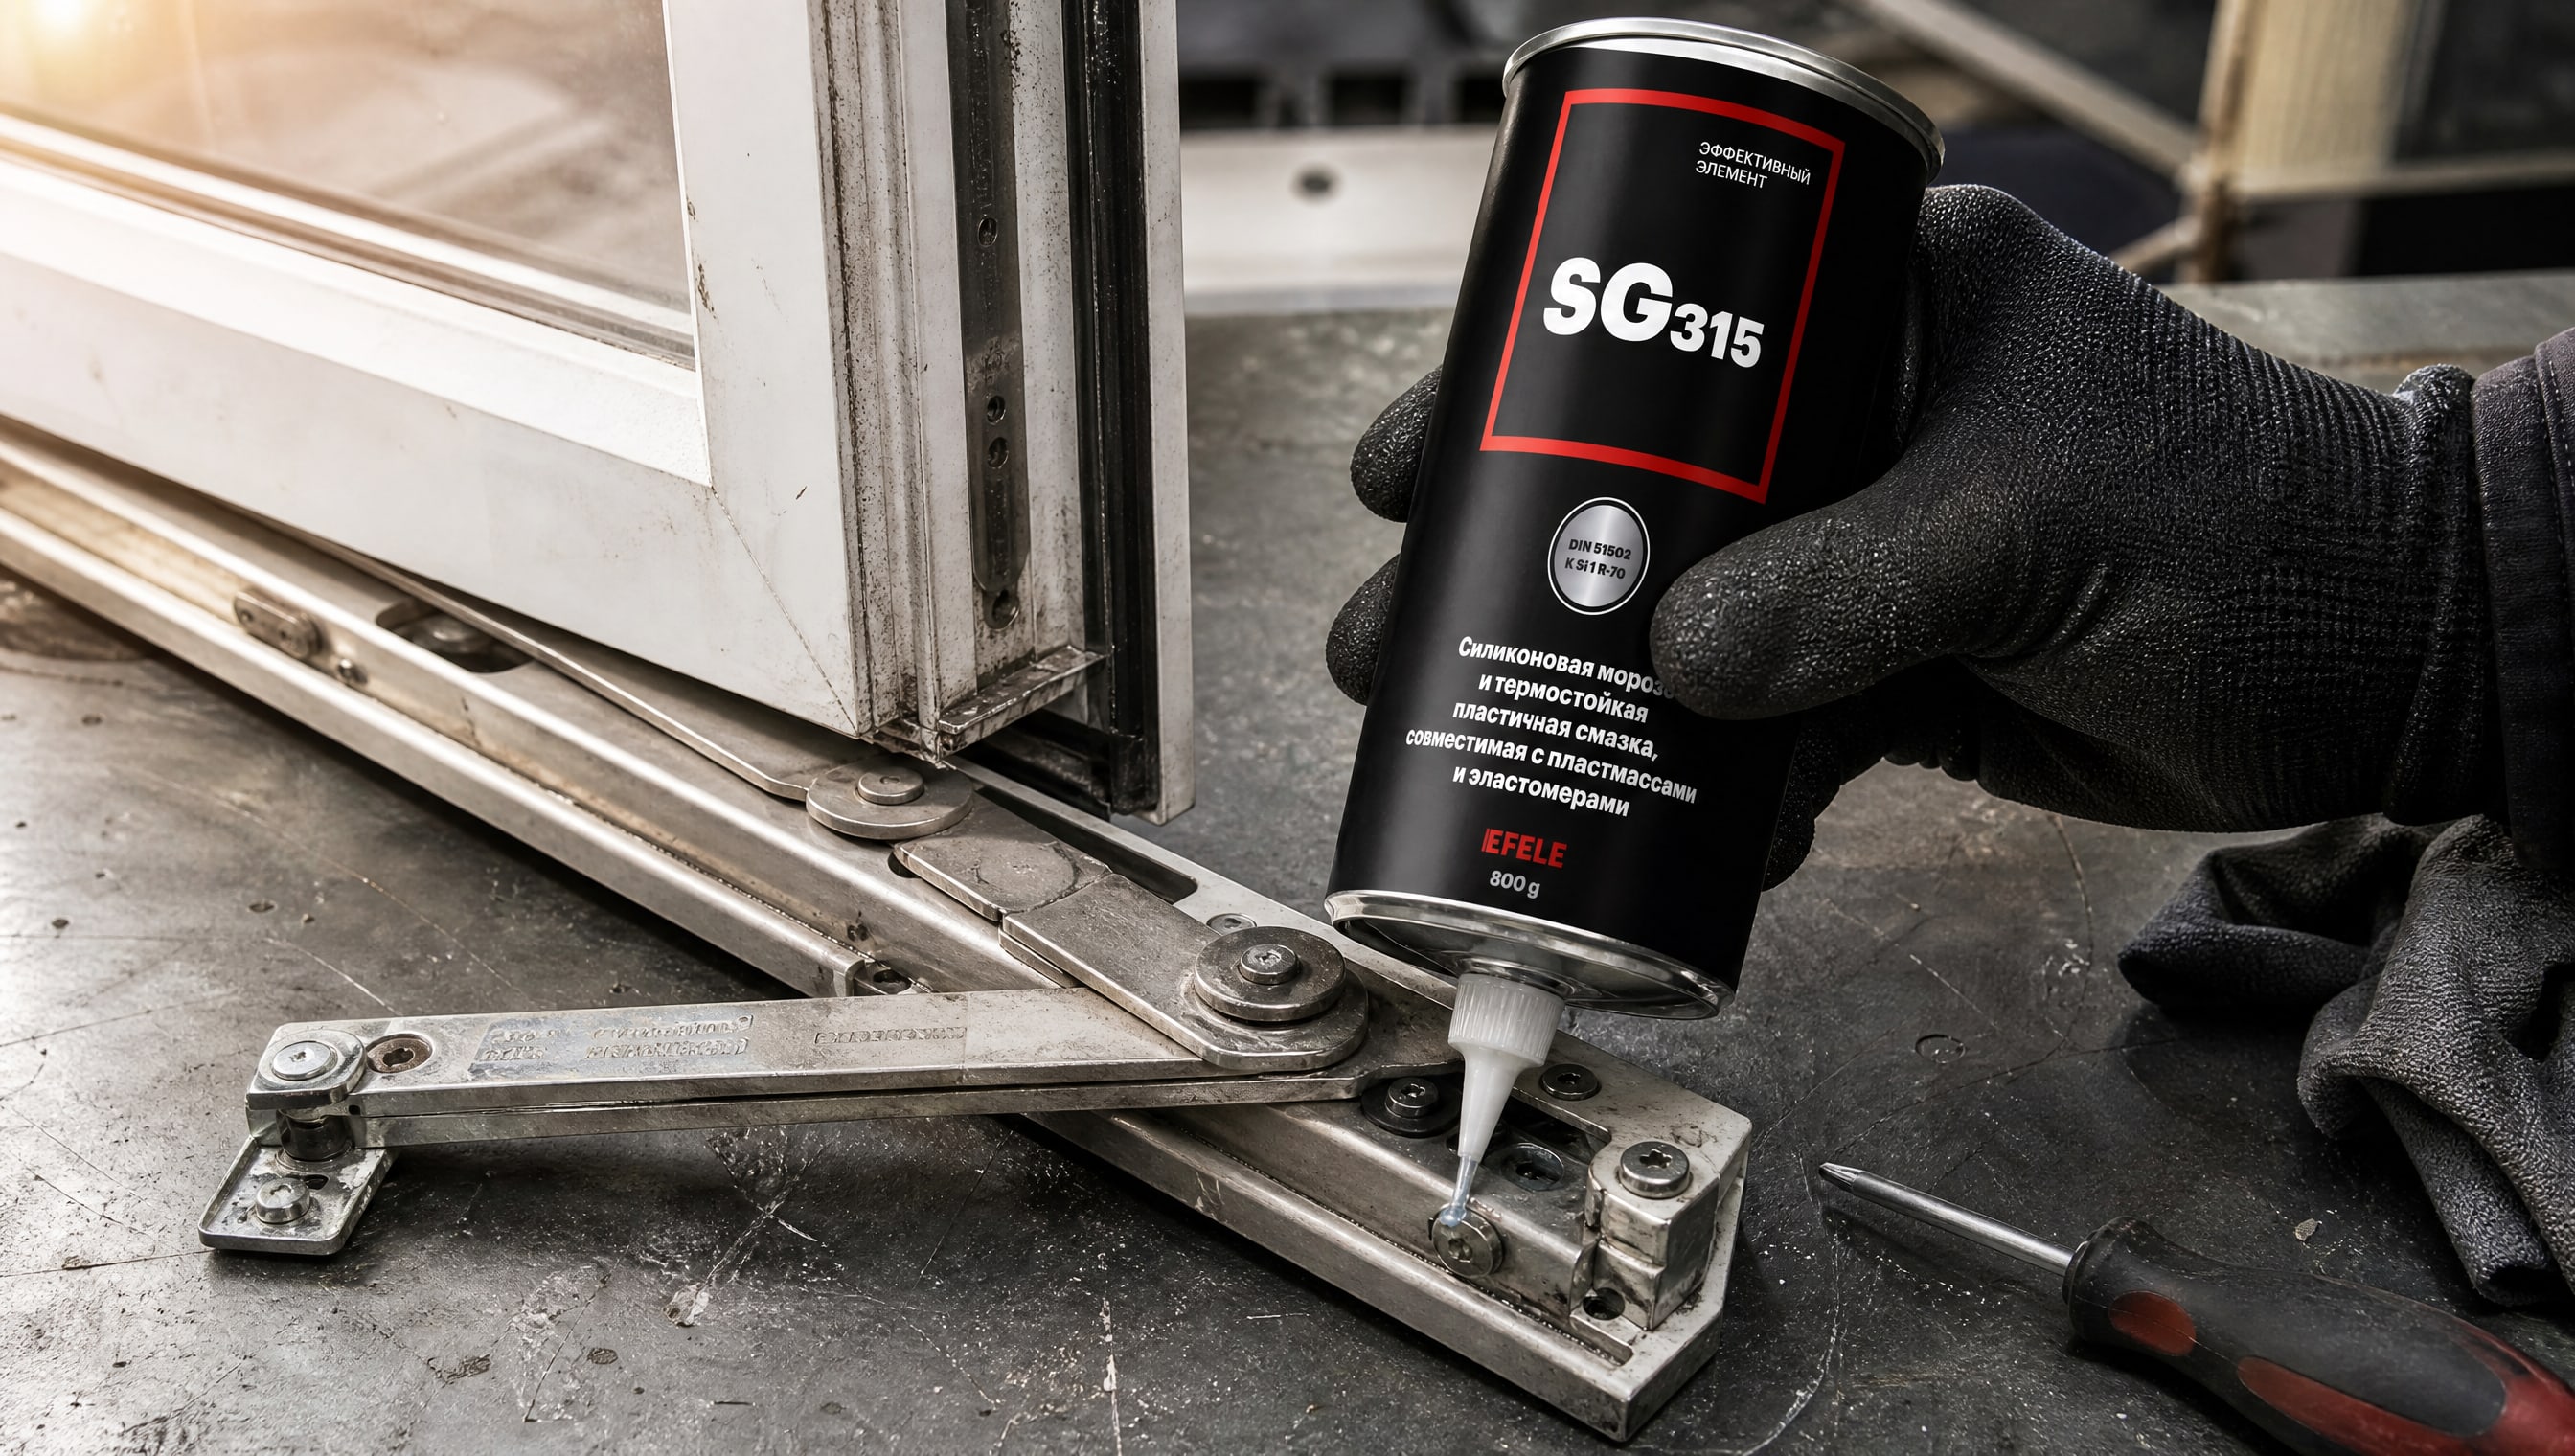
Фреттинг - это особый вид механического износа, возникающий при микроскопических колебаниях между деталями даже при очень малых амплитудах. На оконной фурнитуре фреттинг развивается в шарнирах петель, в местах соединения цапфы и ответной планки, в узлах поворотного механизма. Без смазки фреттинг приводит к появлению микротрещин, окисленных наслоений и быстрому разрушению контактных поверхностей.
Правильная смазка, нанесенная в нужных количествах в нужные места, создает тонкую адгезивную пленку, которая предотвращает прямой металл-металлический контакт и гасит микроколебания. Для оконной фурнитуры используют смазки с хорошей адгезией и стабильностью - силиконовые, литиевые пластичные смазки, реже специальные масла.
Смазка на основе силикона, например EFELE SG-315, обеспечивает легкость хода в широком температурном диапазоне, включая морозные условия, совместима с пластмассами и резиновыми уплотнителями, устойчива к вымыванию и обладает хорошей адгезией к металлическим поверхностям. Такие материалы прижились на производствах окон именно потому, что проходят испытания на ресурс без деградации и обеспечивают предсказуемый результат через сезоны эксплуатации.
Часто задаваемые вопросы
Есть ли отдельный ГОСТ на смазку для оконной фурнитуры?
Отдельного ГОСТа, посвященного исключительно оконной смазке, нет. Стандарты ГОСТ 30777, ГОСТ 24033 и ГОСТ 30674 регламентируют испытания фурнитуры и оконного блока в сборе. Свойства самой смазки оценивают по общим методам для смазочных материалов - ГОСТ 9490, который определяет критическую нагрузку, диаметр пятна износа и индекс задира.
Что означает легкость хода в ньютонах?
Легкость хода измеряется как усилие открывания-закрывания окна в ньютонах - это сила, которую нужно приложить, чтобы открыть окно из положения полного закрытия или закрыть его из положения полного открытия. Норма обычно находится в диапазоне 30–60 Н в зависимости от типа и размера окна. После ресурсного испытания допустимое изменение этого усилия - не более 20–30 %.
Как часто смазывают фурнитуру при испытании на ресурс?
Периодичность зависит от регламента производителя фурнитуры. При испытаниях смазывание выполняют только в соответствии с техническим регламентом - обычно это 1–2 раза в год или после каждого определенного числа циклов (например, после 10 000 циклов). Во время испытания нельзя вводить дополнительные смазки или изменять регламент по своему усмотрению.
Почему нельзя наносить много смазки на окно?
Избыток смазки собирает пыль, песок и мелкие абразивные частицы из воздуха. Эти частицы смешиваются со смазкой и начинают действовать как абразив, ускоряя износ механизма. Правильное количество - тонкий слой или 1–2 капли в петли; после нанесения нужно несколько раз открыть и закрыть окно, чтобы смазка распределилась.
Какую смазку выбрать для окна на пластиковых профилях?
Для ПВХ-окон нужна смазка, совместимая с пластмассами и резиновыми уплотнителями. Хорошо подходят силиконовые морозостойкие смазки, которые не вызывают разбухание резины и стабильны при перепадах температур. Животные и растительные масла непригодны, так как быстро густеют и притягивают грязь. Смазку наносят только на металлические детали фурнитуры, избегая контакта с резиновыми уплотнителями.
Заключение
Методика испытаний смазки для оконной фурнитуры на легкость хода встроена в испытания самой фурнитуры и оконного блока. Стандарты ГОСТ 30777, ГОСТ 24033 и ГОСТ 30674 нормируют ресурс (от 20 000 циклов для поворотно-откидных устройств), регулярность осмотра (через 2500 циклов), изменение усилия открывания-закрывания в ньютонах и отсутствие видимых отказов. Смазка как материал оценивается по методам ГОСТ 9490, но ее роль в испытаниях фурнитуры определяется производителем через регламент техобслуживания.
Для закупщика и технического специалиста главное - понимать, что легкость хода окна зависит не только от выбора смазки, но и от ее правильного нанесения (тонкий слой, точечное внесение, избежание избытка), от регулировки и состояния механизма, от совместимости смазки с материалами фурнитуры и от соблюдения климатических условий хранения и эксплуатации. При выборе смазки рекомендуется сверяться с техническими характеристиками фурнитуры и с результатами испытания фурнитуры на ресурс, проведенного производителем - именно там указано, какую смазку и в каких количествах использовать для достижения гарантийного ресурса.