Выбор метода нанесения защитного покрытия на крепеж и метизы влияет на толщину слоя, равномерность, адгезию и скорость производства. Два наиболее распространенных подхода - центрифугирование и распыление - работают по разным принципам и дают разные результаты в зависимости от геометрии детали, типа материала покрытия и требуемых характеристик. Статья разбирает принципы работы каждого метода, их технические параметры, сильные и слабые стороны, чтобы инженеры и закупщики могли выбрать оптимальный вариант для своей производственной линии.
Каждый метод имеет четкие область применения и экономический смысл. Понимание различий между ними позволяет избежать переплаты за ненужное оборудование и гарантирует качество покрытия на выходе.
Центрифугирование: принцип работы и параметры процесса
Центрифугирование (spin coating) - это способ нанесения жидкого или вязкого материала путем вращения детали на высокой скорости.
Процесс состоит из четырех этапов: нанесение небольшого количества жидкости на поверхность, разгон до заданной скорости вращения, утонение слоя при постоянной скорости и испарение растворителя.
Толщина пленки зависит главным образом от скорости вращения. Детали могут вращаться со скоростью до 20 000 об/мин, что обеспечивает формирование очень тонких и равномерных слоев. Чем выше скорость, тем тоньше остается покрытие - центрифугальная сила выбрасывает избыток материала с краев.
Перед нанесением материал должен быть профильтрован через микронный фильтр для удаления частиц, которые способны испортить однородность слоя. Также критична полнота покрытия поверхности на этапе нанесения - мертвые зоны останутся без защиты.
Метод хорошо работает с жидкими полимерами и смолами, особенно когда требуется получить тонкое, равномерное покрытие на плоских или слегка скругленных поверхностях. На практике центрифугирование часто применяют для нанесения защитных слоев на большие партии мелких деталей с похожей геометрией.
Распыление: технология и факторы, влияющие на качество
Распыление - это способ нанесения покрытия путем подачи материала в виде капель через сопло с одновременным воздействием потока газа.
Материал распределяется по поверхности в виде мелкой дисперсии, обеспечивая достаточно равномерное покрытие даже на сложных геометрических формах.
На качество нанесенного слоя влияет целый ряд параметров: вязкость материала, его поверхностное натяжение, свойства газового потока, диаметр и форма сопла, смачиваемость поверхности детали, расстояние от сопла до детали и скорость движения распылителя. Изменение любого из этих параметров может привести к неравномерности, подтекам или пропускам.
Распыление подходит для материалов и систем, где требуется нанесение на сложную, многоступенчатую геометрию. Для твердых металлов, сплавов и керамики распыление является предпочтительным методом, особенно в производственных линиях с электроприводом и пневматическим управлением.
Для цинк-ламельных покрытий на крупногабаритных деталях чаще всего выбирают именно пневматическое распыление. После нанесения материал подвергается полимеризации в печи при температуре 320 °C в течение 30–40 минут, что обеспечивает полное сшивание полимерной матрицы и формирование прочного защитного слоя.
Сравнение методов: когда выбрать распыление, когда центрифугирование
| Параметр | Центрифугирование | Распыление |
|---|---|---|
| Толщина пленки | Тонкая, 0,5–5 мкм | Варьируется в широком диапазоне |
| Равномерность | Высокая на ровных поверхностях | Хорошая при правильной настройке |
| Геометрия деталей | Ровные, плоские, слегка скругленные | Сложная, трехмерная, многоступенчатая |
| Материалы покрытия | Жидкие полимеры, смолы | Широкий спектр (полимеры, смолы, смеси) |
| Контроль толщины | Через скорость вращения | Через вязкость, поток газа, расстояние |
| Производительность на мелких деталях | Высокая (до 20 000 об/мин) | Средняя, зависит от скорости распыла |
| Универсальность | Ограниченная | Высокая |
Для метизов среднего размера с относительно простой геометрией (болты, гайки, шайбы) центрифугирование остается экономичным выбором, особенно при необходимости получить тонкую равномерную пленку за счет четкого контроля скорости вращения. Линейка антифрикционных покрытий MODENGY может быть адаптирована для нанесения методом центрифугирования, обеспечивая равномерное и тонкое покрытие на большом количестве мелких деталей, благодаря чему снижается трение между сопряженными поверхностями крепежа и уменьшается риск задиров при сборке.
Для крупных деталей, стержней, втулок и изделий со сложной поверхностью распыление дает больше гибкости. Благодаря возможности нанесения материала под разными углами и с переменной скоростью процесса удается избежать пропусков и добиться более предсказуемого результата на неоднородной геометрии.
Подготовка поверхности и фильтрация: критичные этапы обоих методов
Независимо от выбранного метода нанесения качество итогового покрытия во многом определяется подготовкой.
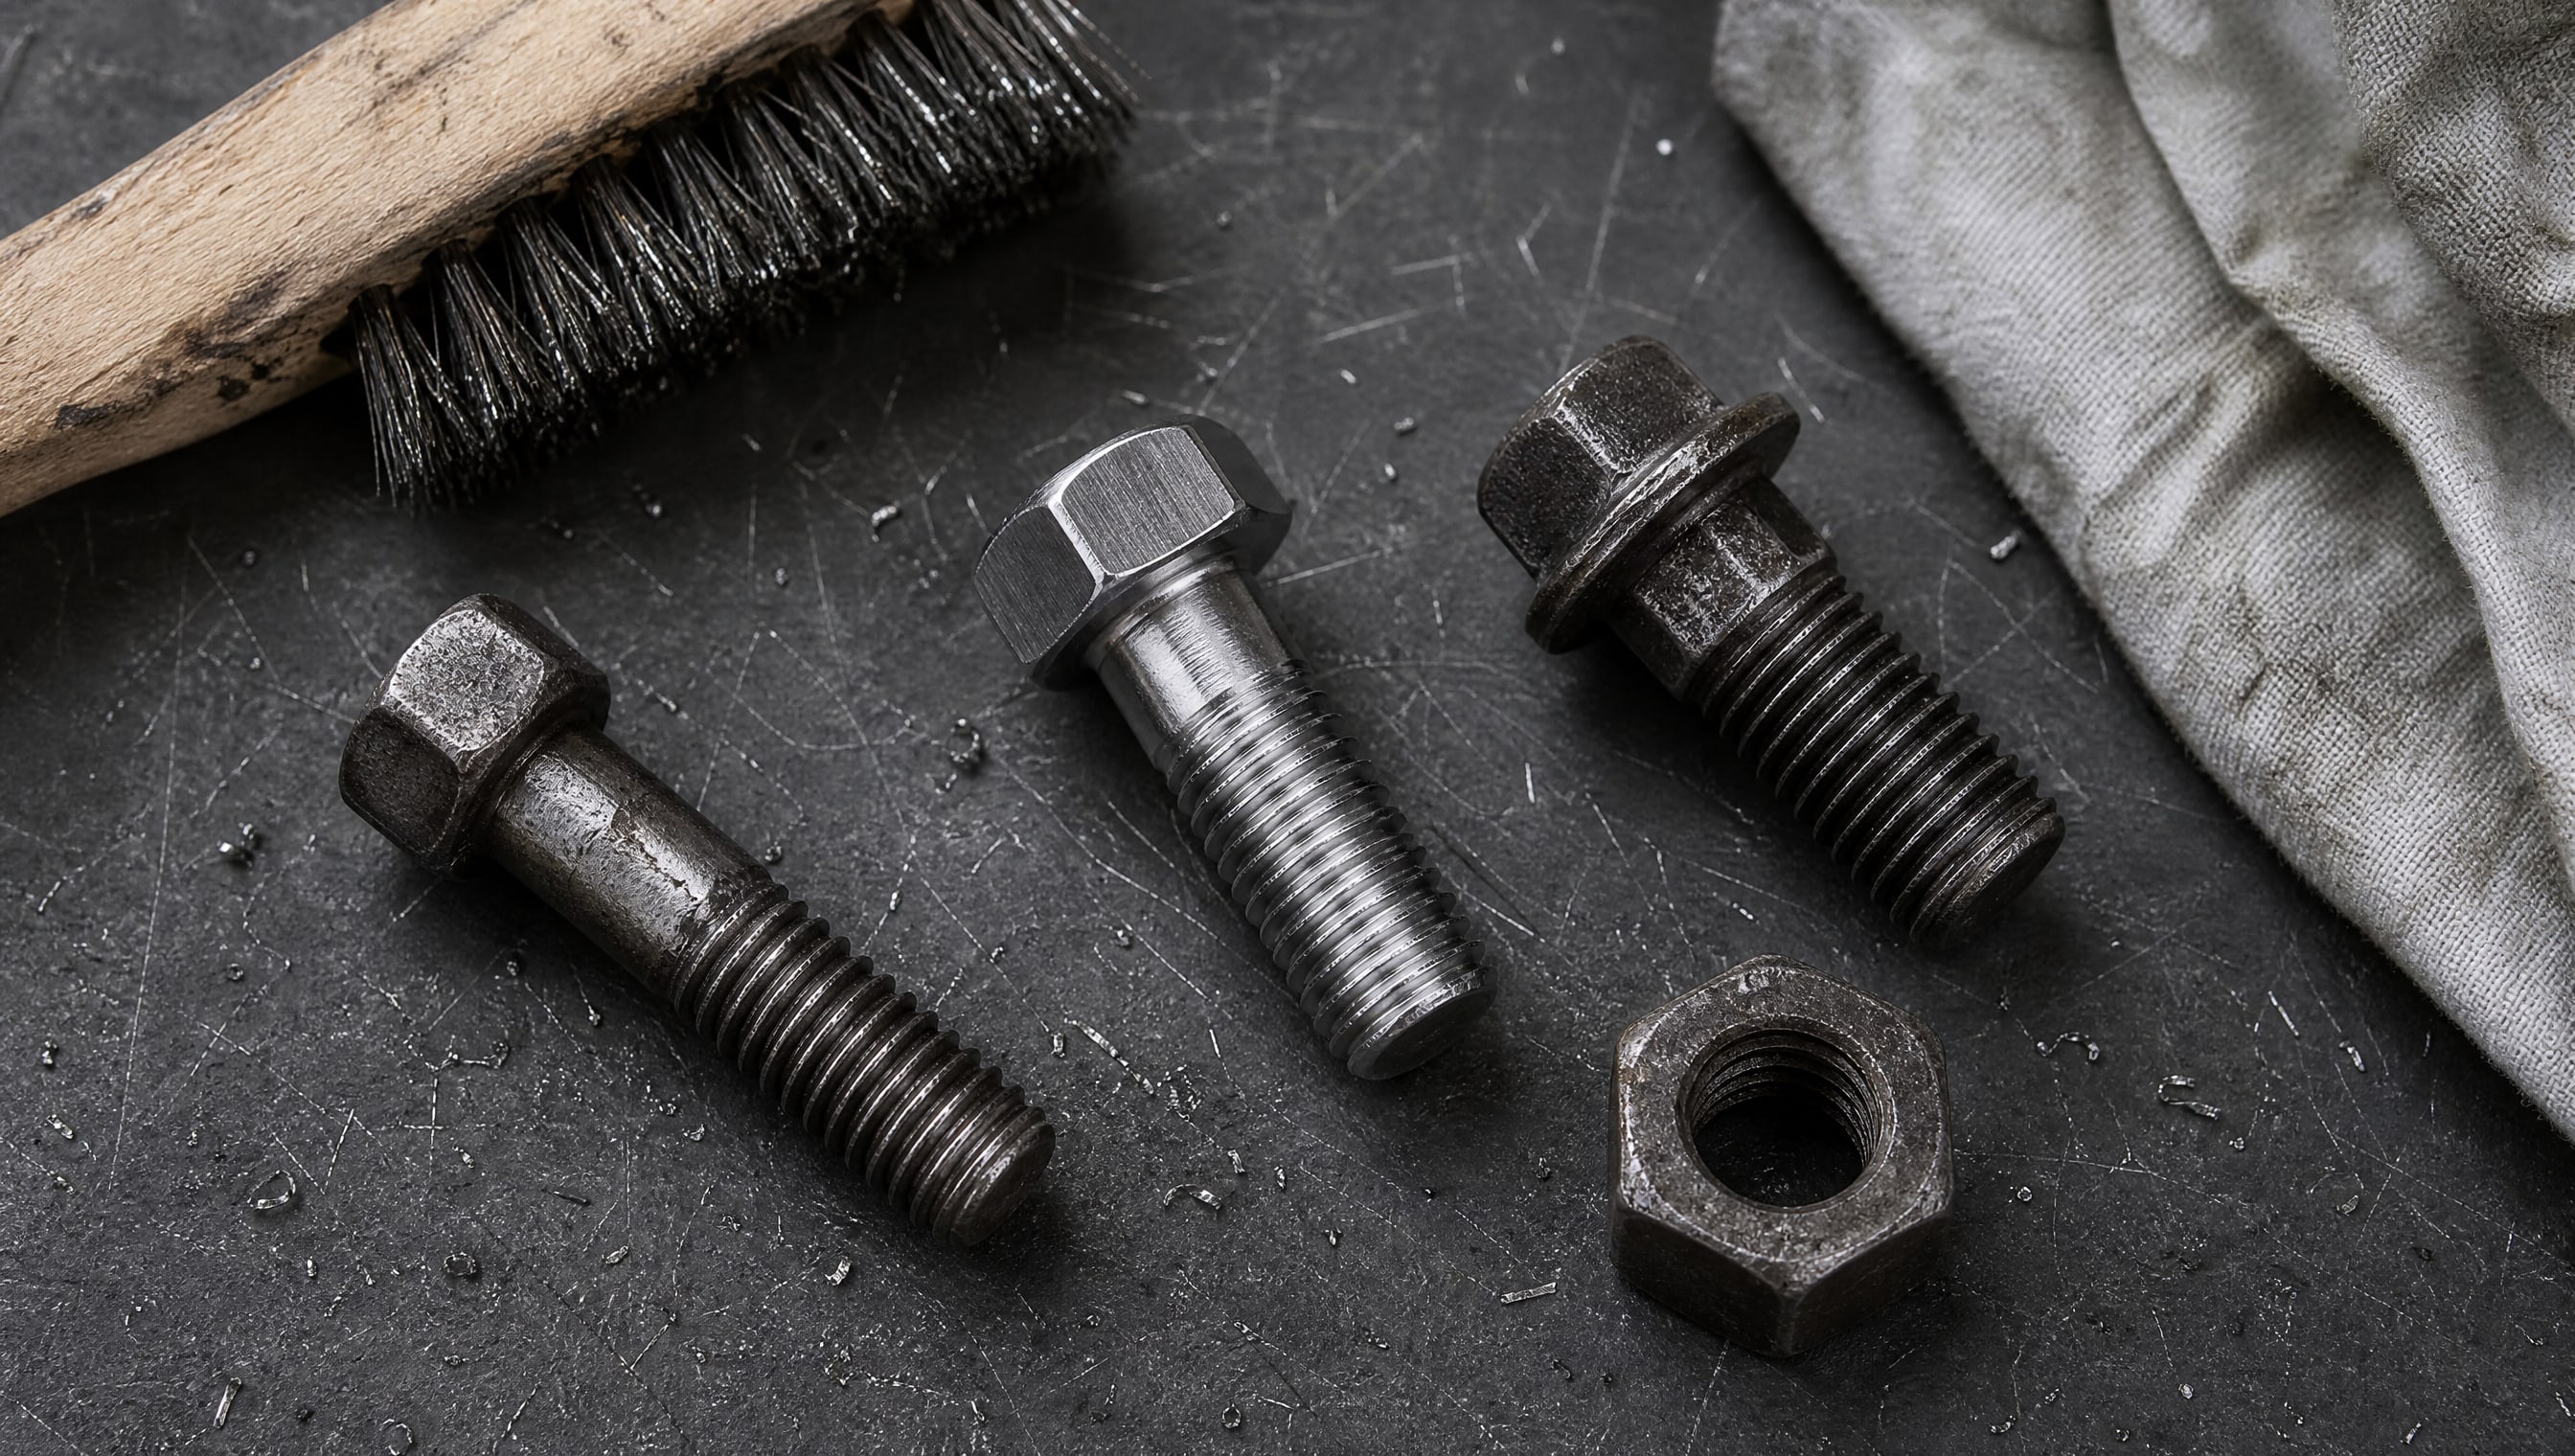
Поверхность метизов должна быть очищена от ржавчины, окислов, пыли и масляных пленок. Для стального крепежа часто применяют щеточную обработку, абразивоструйную или химическую очистку.
При центрифугировании раствор покрытия обязательно должен пройти фильтрование через микронный фильтр перед загрузкой в систему. Даже мельчайшие частицы пыли, окалины или агломераты пигмента могут нарушить однородность тонкой пленки и снизить адгезию.
При распылении также важна фильтрация, но дополнительное внимание уделяют консистенции материала. Вязкость должна быть оптимальной для конкретного типа сопла и газового потока, иначе капли будут либо слишком крупными (потеки, неровность), либо пересушенными (пропуски).
Все загрязнения, оставшиеся на поверхности, действуют как абразив при эксплуатации крепежа и нарушают сцепление покрытия с основой, что приводит к преждевременному отслоению защиты и развитию коррозии. Поэтому многие производители уделяют подготовке не менее 20–30% времени от всего цикла.
Термообработка и полимеризация: завершающий этап
После нанесения покрытия большинство современных систем требуют полимеризации - отверждения при повышенной температуре.
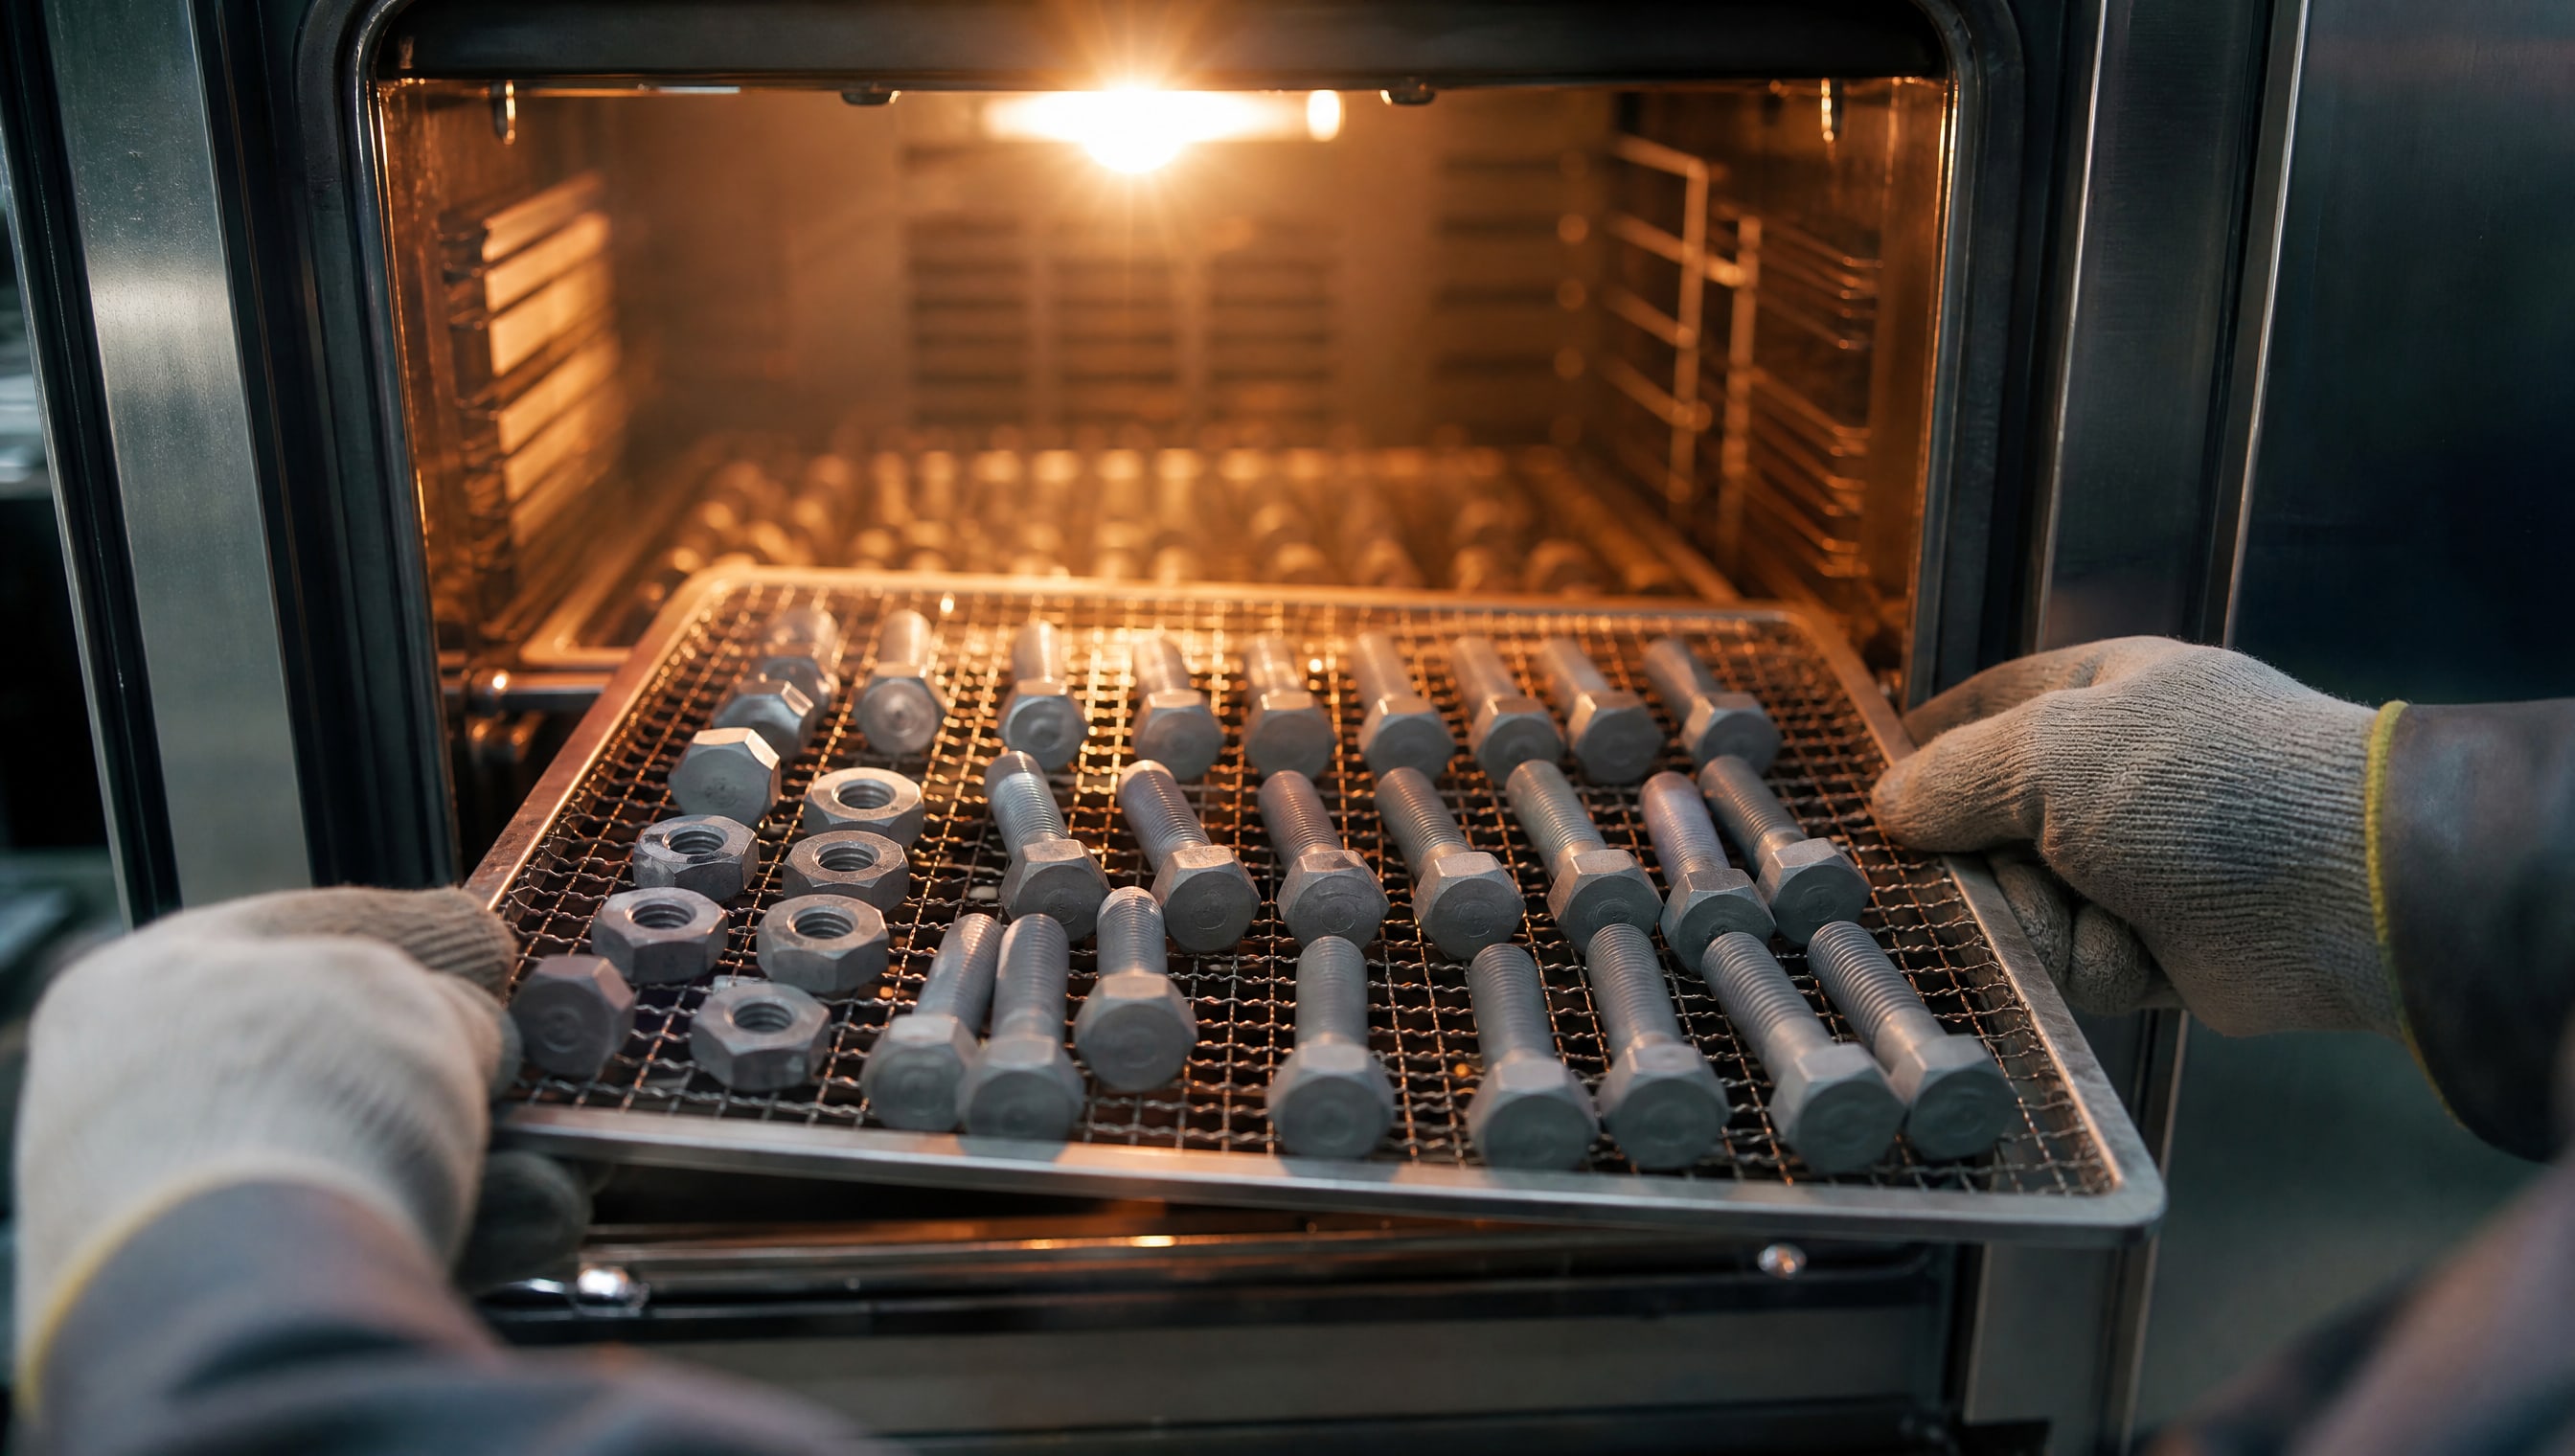
Для крепежа с защитным полимерным слоем обычная схема предусматривает полимеризацию в печи при температуре 230 °C.
Для более требовательных систем, например цинк-ламельных покрытий, применяют более интенсивный режим: 320 °C в течение 30–40 минут. Этот режим обеспечивает полное сшивание полимерной матрицы, приводит к формированию плотного, водо- и кислородонепроницаемого слоя, который в течение длительного времени защищает металл от коррозии.
Температура и время отверждения должны точно соответствовать спецификации материала. Недостаточное отверждение оставляет покрытие мягким и липким, что приводит к слипанию деталей при хранении и потере защитных свойств. Избыточное отверждение может привести к хрупкости слоя и его растрескиванию при механических нагрузках.
Контроль температуры в печи осуществляется через датчики и регистраторы. На сложных производственных линиях ведется запись параметров каждого цикла полимеризации для обеспечения воспроизводимости и возможности проверки при возникновении претензий.
Методы нанесения покрытия: выбор в зависимости от типа защиты
Для горячего цинкования крепежа используется окунание в расплав, после чего детали извлекаются и помещаются в центрифугу для удаления излишков цинка.
Толщина слоя горячего цинка составляет не менее 80 мкм, что обеспечивает длительную защиту от коррозии даже во влажных и агрессивных средах.
Гальваническое цинкирование - это электрохимический процесс, при котором цинк осаждается из водного раствора соли на поверхность стального крепежа слоем 5–25 мкм. Метод позволяет получить более тонкое и гладкое покрытие, но требует точного контроля параметров ванны и времени обработки.
Термодиффузионное цинкование (шерардизация) предполагает нагрев крепежа вместе с цинковым порошком в герметичном сосуде. При этом цинк диффундирует в приповерхностные слои стали, создавая микро-структурированный слой, который обладает повышенной коррозионной стойкостью.
Цинк-ламельные покрытия - это композиция цинковых чешуек, суспендированных в органической смоле. Такие покрытия наносятся распылением и обеспечивают тонкий (20–50 мкм), но весьма эффективный защитный слой с хорошей адгезией. После распыления материал полимеризуется в печи, образуя твердое покрытие.
При выборе метода защиты металла следует учитывать условия эксплуатации, требуемый срок службы, допустимые размеры и внешний вид детали, а также стоимость. На сегодняшний день для большинства крепежных применений в промышленности применяется комбинированный подход: базовая защита (цинкирование) + дополнительный защитный слой (полимерное покрытие, нанесенное распылением или центрифугированием).
Методы нанесения защитных покрытий: критерии выбора оборудования
При закупке оборудования для нанесения покрытий закупщик должен ответить на несколько вопросов:
Какова типичная геометрия обрабатываемых деталей (ровные, сложные, крупногабаритные)?
Какой материал покрытия будет использован (жидкая смола, полимерная дисперсия, цинк-ламель)?
Каков требуемый диапазон толщин слоя и допуск на равномерность?
Какой объем производства в год и какова средняя партия?
Есть ли требования по полимеризации и как они связаны с выбранной системой покрытия?
Для мелкого крепежа со стандартной геометрией (болты, гайки, винты) линия с центрифугой и компактной печью полимеризации остается бюджетным и надежным решением. Производительность может достигать нескольких тысяч деталей в час при условии оптимальной фильтрации и контроля скорости.
Для разнородного крепежа и крупных деталей целесообразнее выбрать систему распыления с автоматизированным позиционированием детали и регулируемыми параметрами распыла (давление газа, скорость нанесения, расстояние). Такая система обойдется дороже, но обеспечит гибкость, необходимую для переналадки между партиями.
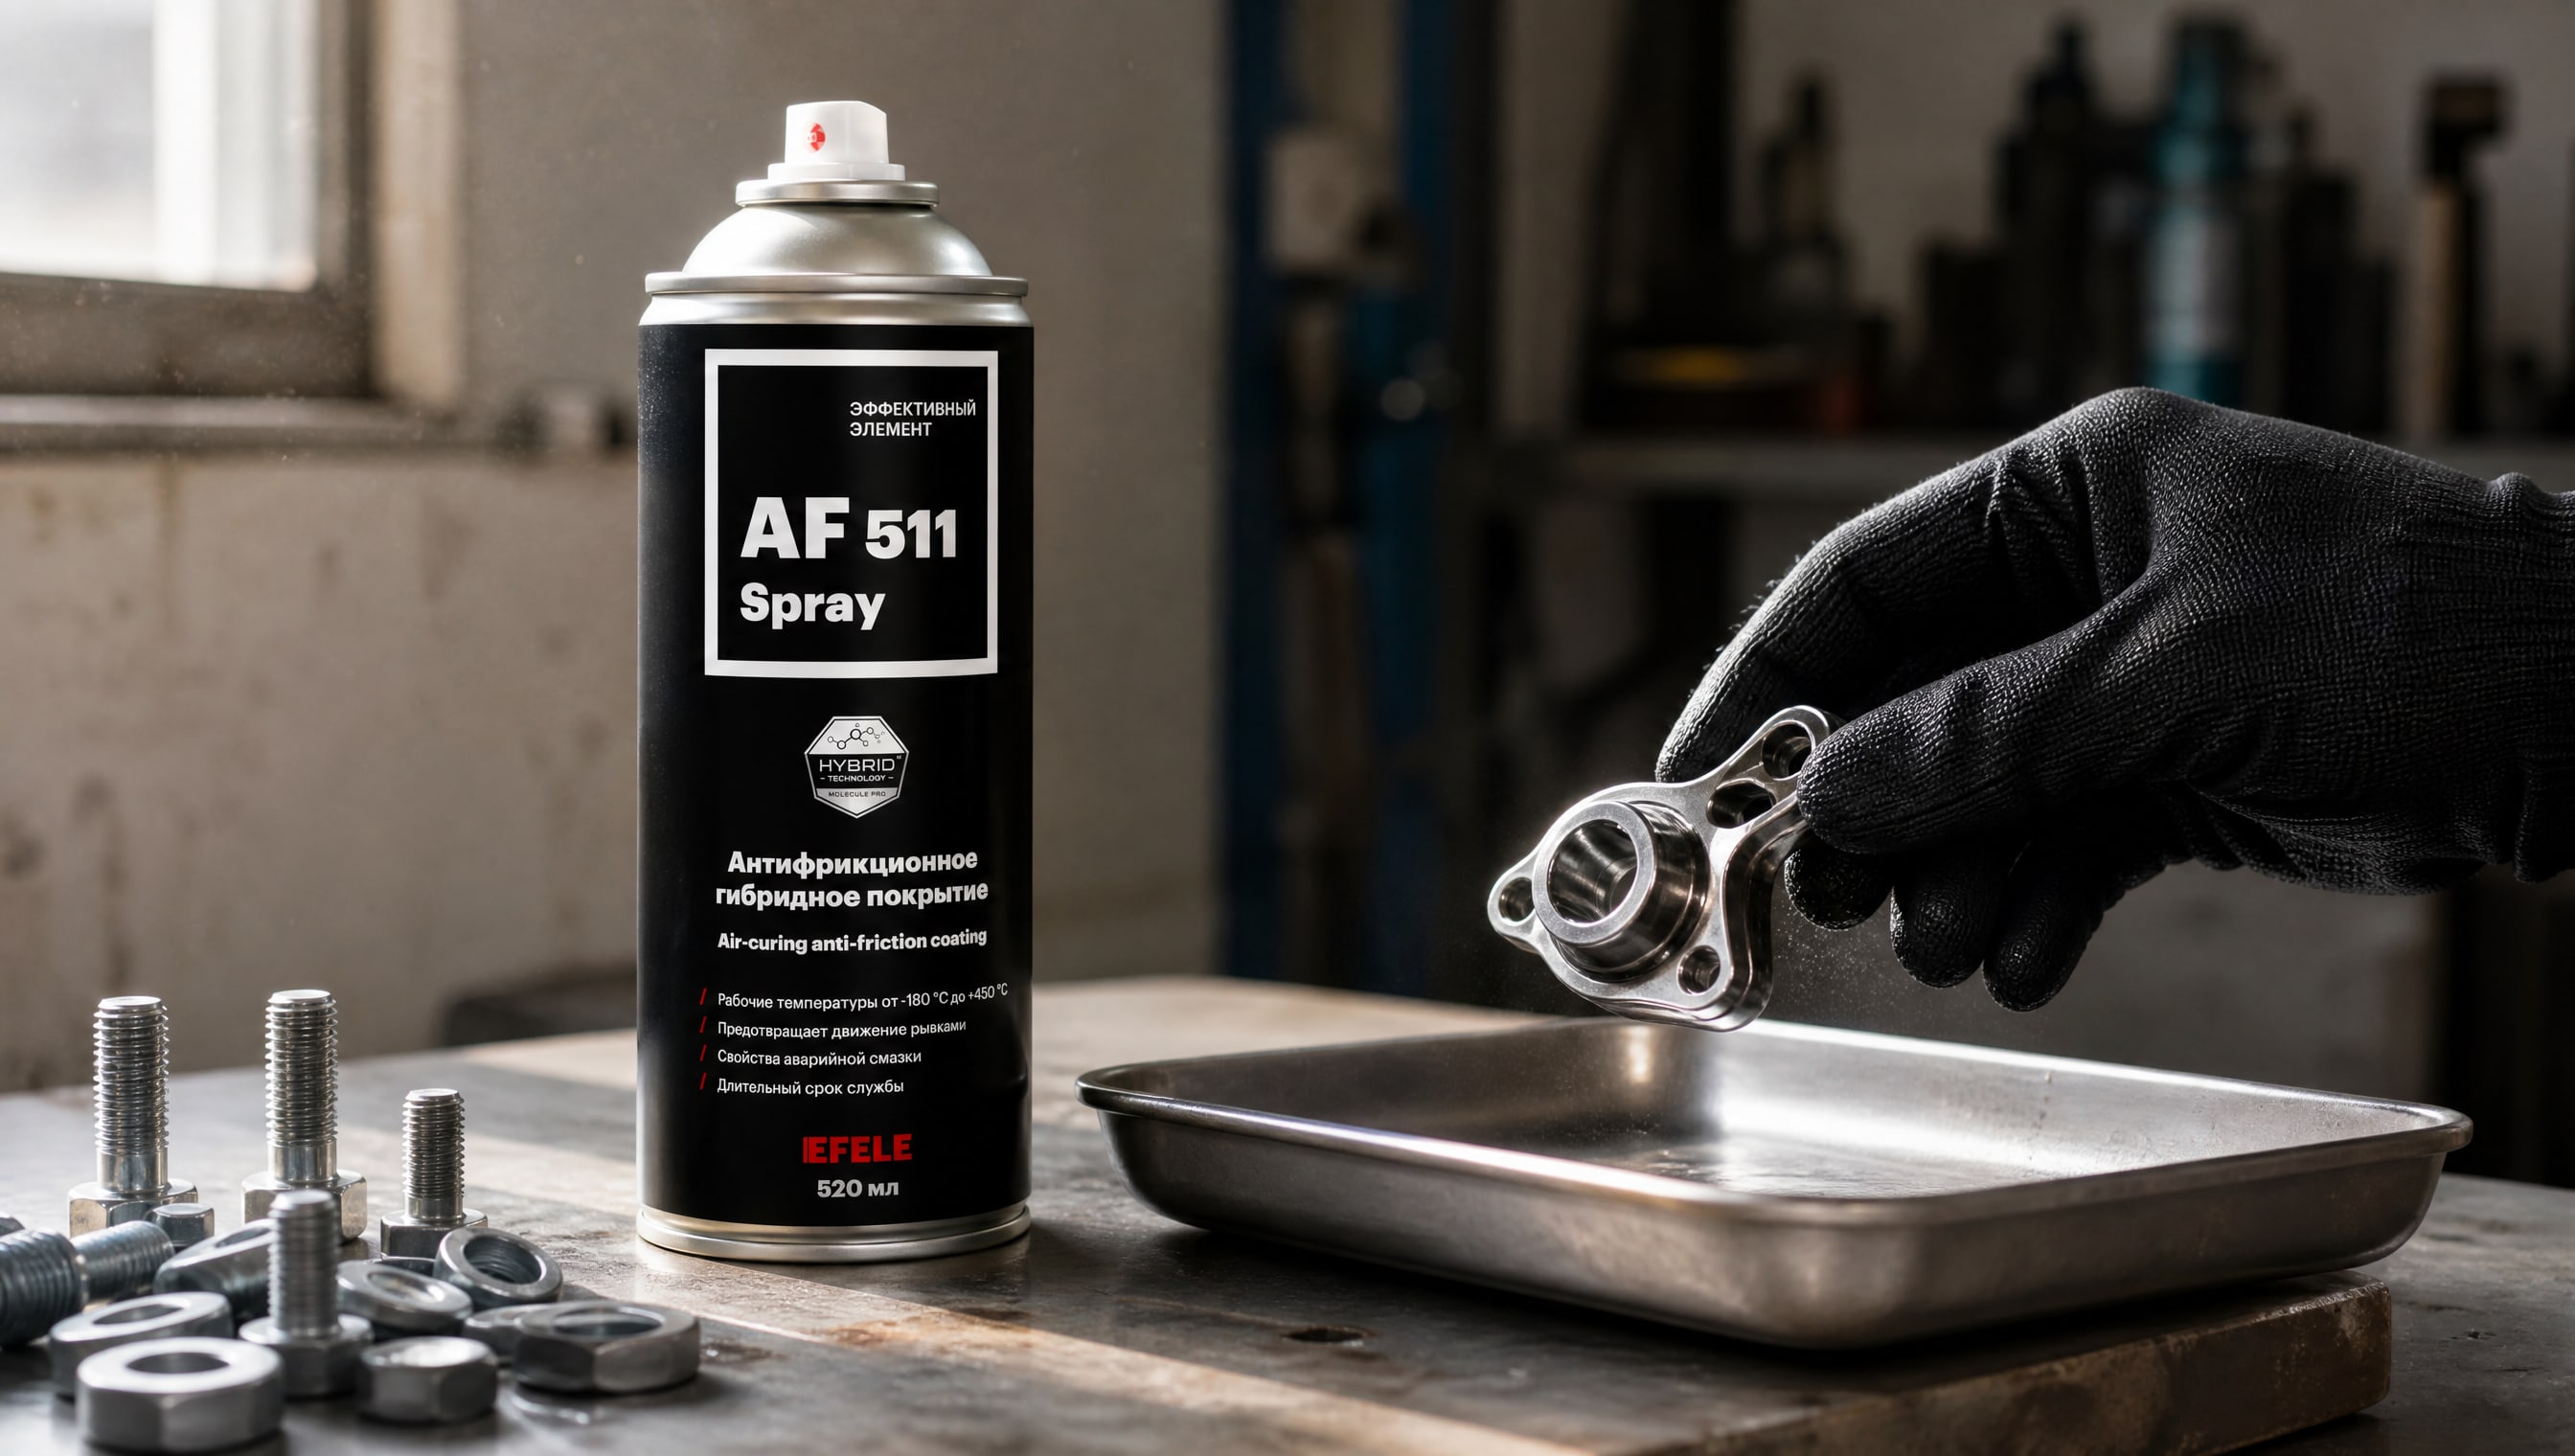
EFELE AF-511 Spray - антифрикционное сухое покрытие, наносимое распылением, - используется на производствах там, где требуется защита крепежа от холодного пуска, вымывания при вибрации и минимизация трения при сборке. Применение такого состава через распыл обеспечивает равномерное покрытие даже на деталях со сложной поверхностью и исключает необходимость дополнительной полимеризации высокой температуры за счет быстрого испарения летучих компонентов.
Часто задаваемые вопросы
Как скорость вращения влияет на толщину пленки при центрифугировании?
Толщина пленки при центрифугировании прямо зависит от скорости вращения: чем выше скорость, тем тоньше остается покрытие. Центрифугальная сила выбрасывает избыток материала с края детали, поэтому оператор управляет толщиной, изменяя об/мин. Типичный диапазон - от 500 до 20 000 об/мин. Точный режим подбирается опытным путем в зависимости от вязкости материала и требуемого конечного результата.
Почему распыление лучше подходит для сложной геометрии?
При распылении материал подается направленным потоком, что позволяет покрывать детали под разными углами без необходимости их вращения. Центрифугирование же полагается на равномерное вращение всей детали, поэтому на выступах и впадинах могут возникать зоны недостаточного покрытия. Для трехмерных форм распыление дает предсказуемый результат.
Какие требования к подготовке материала перед нанесением?
Материал должен пройти фильтрацию через микронный фильтр (обычно 1–10 микрон) для удаления пыли, окалины и агломератов. Вязкость должна соответствовать техническому регламенту конкретного метода нанесения. Предварительно материал перемешивается до однородного состояния, особенно если в составе есть твердые наполнители или пигменты.
Какая температура используется при полимеризации защитного слоя на крепеже?
Для большинства полимерных защитных систем на крепеже полимеризация проводится при 230 °C. Для более требовательных систем, например цинк-ламельных покрытий, применяют 320 °C в течение 30–40 минут. Точный режим указывается в технической спецификации материала.
В чем разница между центрифугированием и распылением с точки зрения контроля толщины?
При центрифугировании толщина контролируется скоростью вращения - операция простая и воспроизводимая. При распылении на толщину влияют вязкость, давление газа, расстояние до детали и скорость движения распылителя, поэтому процесс требует более точной калибровки и контроля. Распыление дает больше гибкости, но требует более опытного оператора.
Заключение
Выбор между центрифугированием и распылением зависит от геометрии метизов, требуемой толщины покрытия, типа материала и производственного объема. Центрифугирование остается экономичным и надежным методом для получения тонких равномерных пленок на относительно ровных поверхностях мелкого и среднего крепежа. Распыление предпочтительнее для сложных форм, крупногабаритных деталей и систем, где требуется нанесение материала на разные углы поверхности.
Независимо от выбранного метода успех производства на 30–40% определяется подготовкой - очисткой поверхности, фильтрацией материала и соблюдением режимов полимеризации. Первый практический шаг: провести пилотные прогоны на своем оборудовании с регулировкой параметров (скорость вращения, давление распыла, расстояние до детали), зафиксировать результаты и выбрать режимы, при которых достигается необходимое качество и производительность.