Качество покрытия болтов зависит не столько от самого состава, сколько от того, насколько хорошо подготовлена поверхность крепежа перед его нанесением. Любая заводская консервационная смазка, окалина, ржавчина или оксидная пленка - прямой путь к слабой адгезии, преждевременному отслаиванию защитного слоя и коррозии под покрытием. Именно поэтому технологи и инженеры выделяют подготовку поверхности как обязательный и ответственный этап, а не формальность. В этой статье мы разберем, какие операции входят в предварительную обработку болтов, почему нужен специальный очиститель-активатор, и как правильно подойти к каждому этапу, чтобы защитное покрытие служило долго.
Материал адресован закупщикам, инженерам и техническим специалистам, которые отвечают за качество крепежных соединений на производстве, в ремонтных цехах или сервисных центрах.
Почему подготовка поверхности болтов критична для качества покрытия
Когда болт поступает на производство, его поверхность редко бывает готовой к нанесению покрытия.
Заводская консервационная смазка, нанесенная для защиты во время хранения и транспортировки, микроскопические частицы грязи, оксидная пленка от контакта с влагой и кислородом - все это препятствует хорошему сцеплению защитного слоя с металлом. Результат: покрытие плохо держится, отслаивается, и под ним начинается коррозия.
Источники отмечают, что подготовка поверхности - не просто рекомендация, а обязательный этап. Научно доказано, что без правильной очистки и обезжиривания даже высокоэффективное и дорогое покрытие работает хуже, чем менее дорогое покрытие на хорошо подготовленной поверхности. Это означает, что инвестиции в качественное покрытие не окупятся, если пренебречь подготовкой.
Кроме того, подготовка решает не только задачу адгезии. Если речь идет о болтовых соединениях с контролируемым натяжением, то заводская смазка на резьбе может исказить значения крутящего момента при затяжке, что приведет к неправильному натяжению и отказу соединения. Поэтому для ответственных узлов подготовка - это еще и вопрос надежности всей конструкции.
Этапы подготовки поверхности болтов перед покрытием
Удаление консервационной смазки и загрязнений
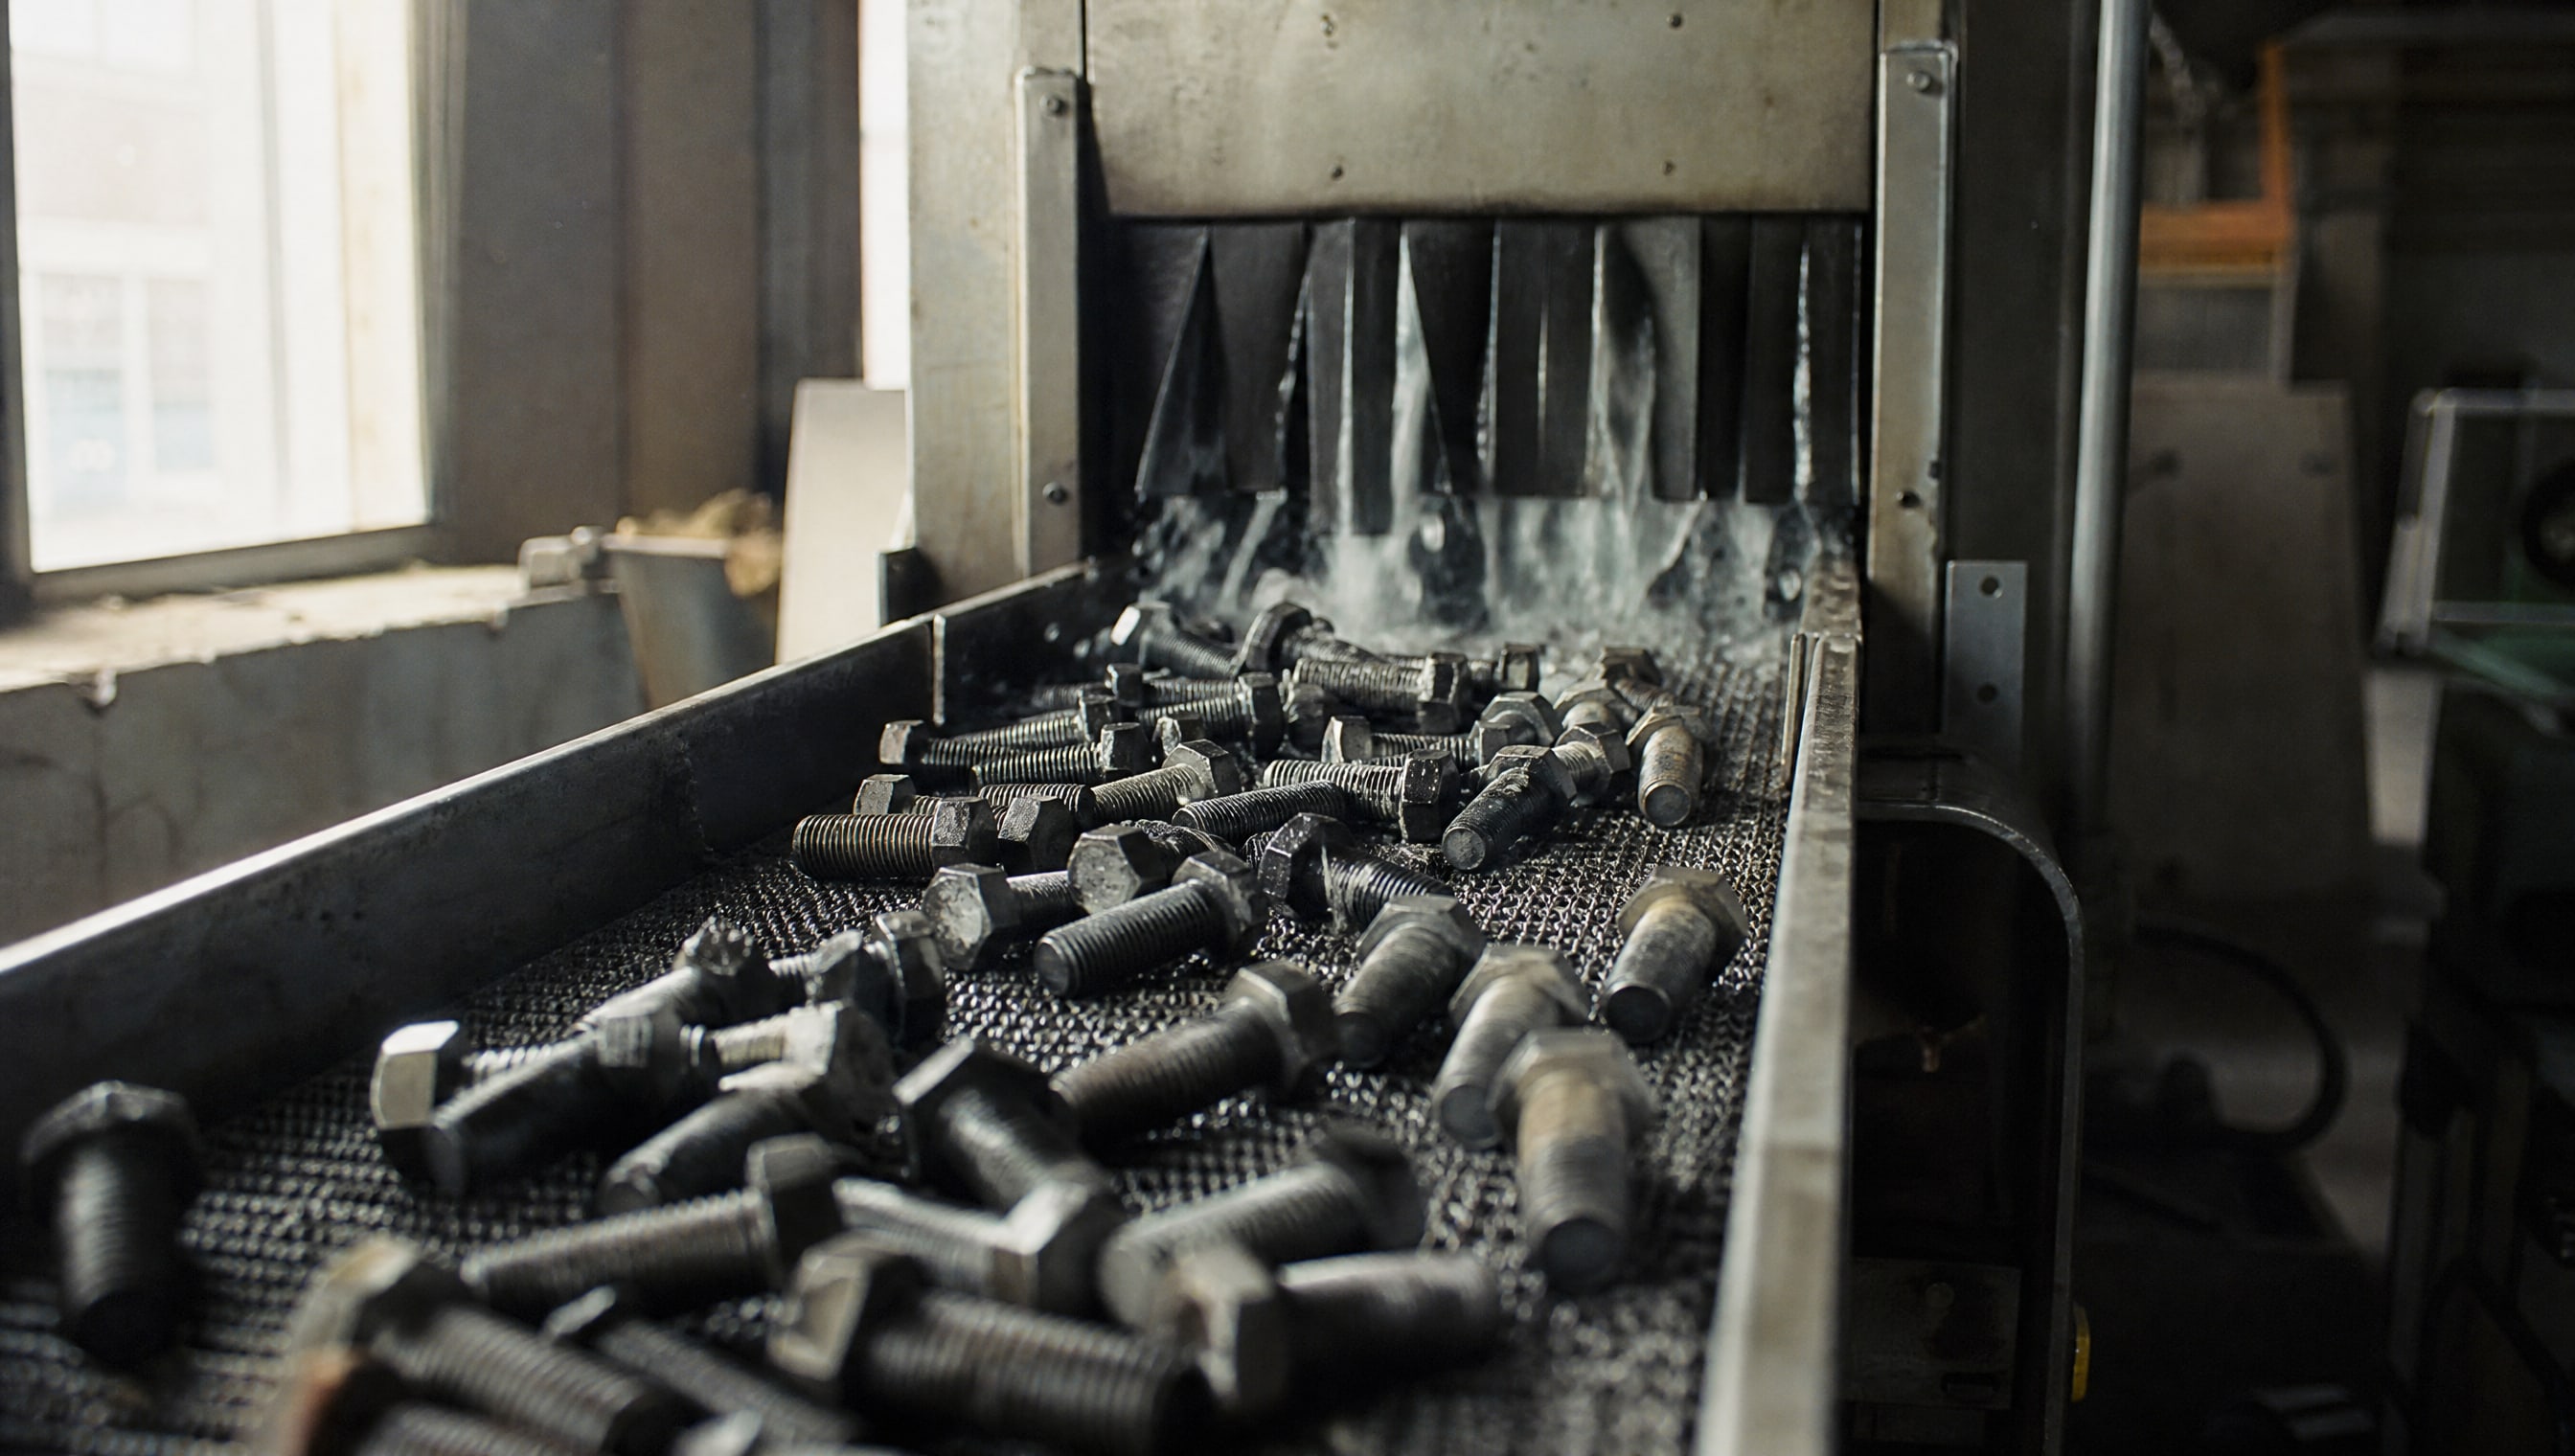
Первый этап - расконсервация, то есть удаление защитной смазки, в которой болты хранились на складе. Для этого применяют химическое обезжиривание в щелочном растворе, нагретом до 80–100 °C. Температура важна: горячий раствор лучше растворяет смазку и ускоряет процесс. Время выдержки обычно составляет 10–15 минут.
После щелочной обработки болты промывают в горячей воде, затем сушат. Эта операция удаляет не только заводскую смазку, но и большую часть грязи и продуктов коррозии. Однако химическая обработка одна не гарантирует достаточную подготовку для высокого качества адгезии - к ней нужно добавить механическую очистку.
Механическая очистка и абразивная обработка
Второй, часто более действенный способ - абразивно-струйная обработка (пескоструйная очистка). Она удаляет оксидную пленку, ржавчину, остатки консервации и создает микрошероховатость поверхности, которая улучшает сцепление покрытия с металлом. Стандарты требуют достижения степени очистки Sa 2½ по ISO 8501-1, что означает почти полное удаление всех посторонних слоев.
Для антифрикционных твердосмазочных покрытий пескоструйная подготовка становится практически обязательной. Важный момент: для высокопрочных крепежных изделий иногда избегают кислотного травления, поскольку оно может усилить наводораживание стали, что снижает ударную вязкость. Вместо этого используют именно абразивно-струйную очистку.
Обезжиривание и контроль чистоты поверхности
После механической очистки необходимо окончательное обезжиривание, чтобы убедиться, что на поверхности нет масляных пленок. Практический ориентир: степень очистки должна соответствовать уровню 1 по ГОСТ 9.402–2004, что означает полное удаление видимых загрязнений и масел.
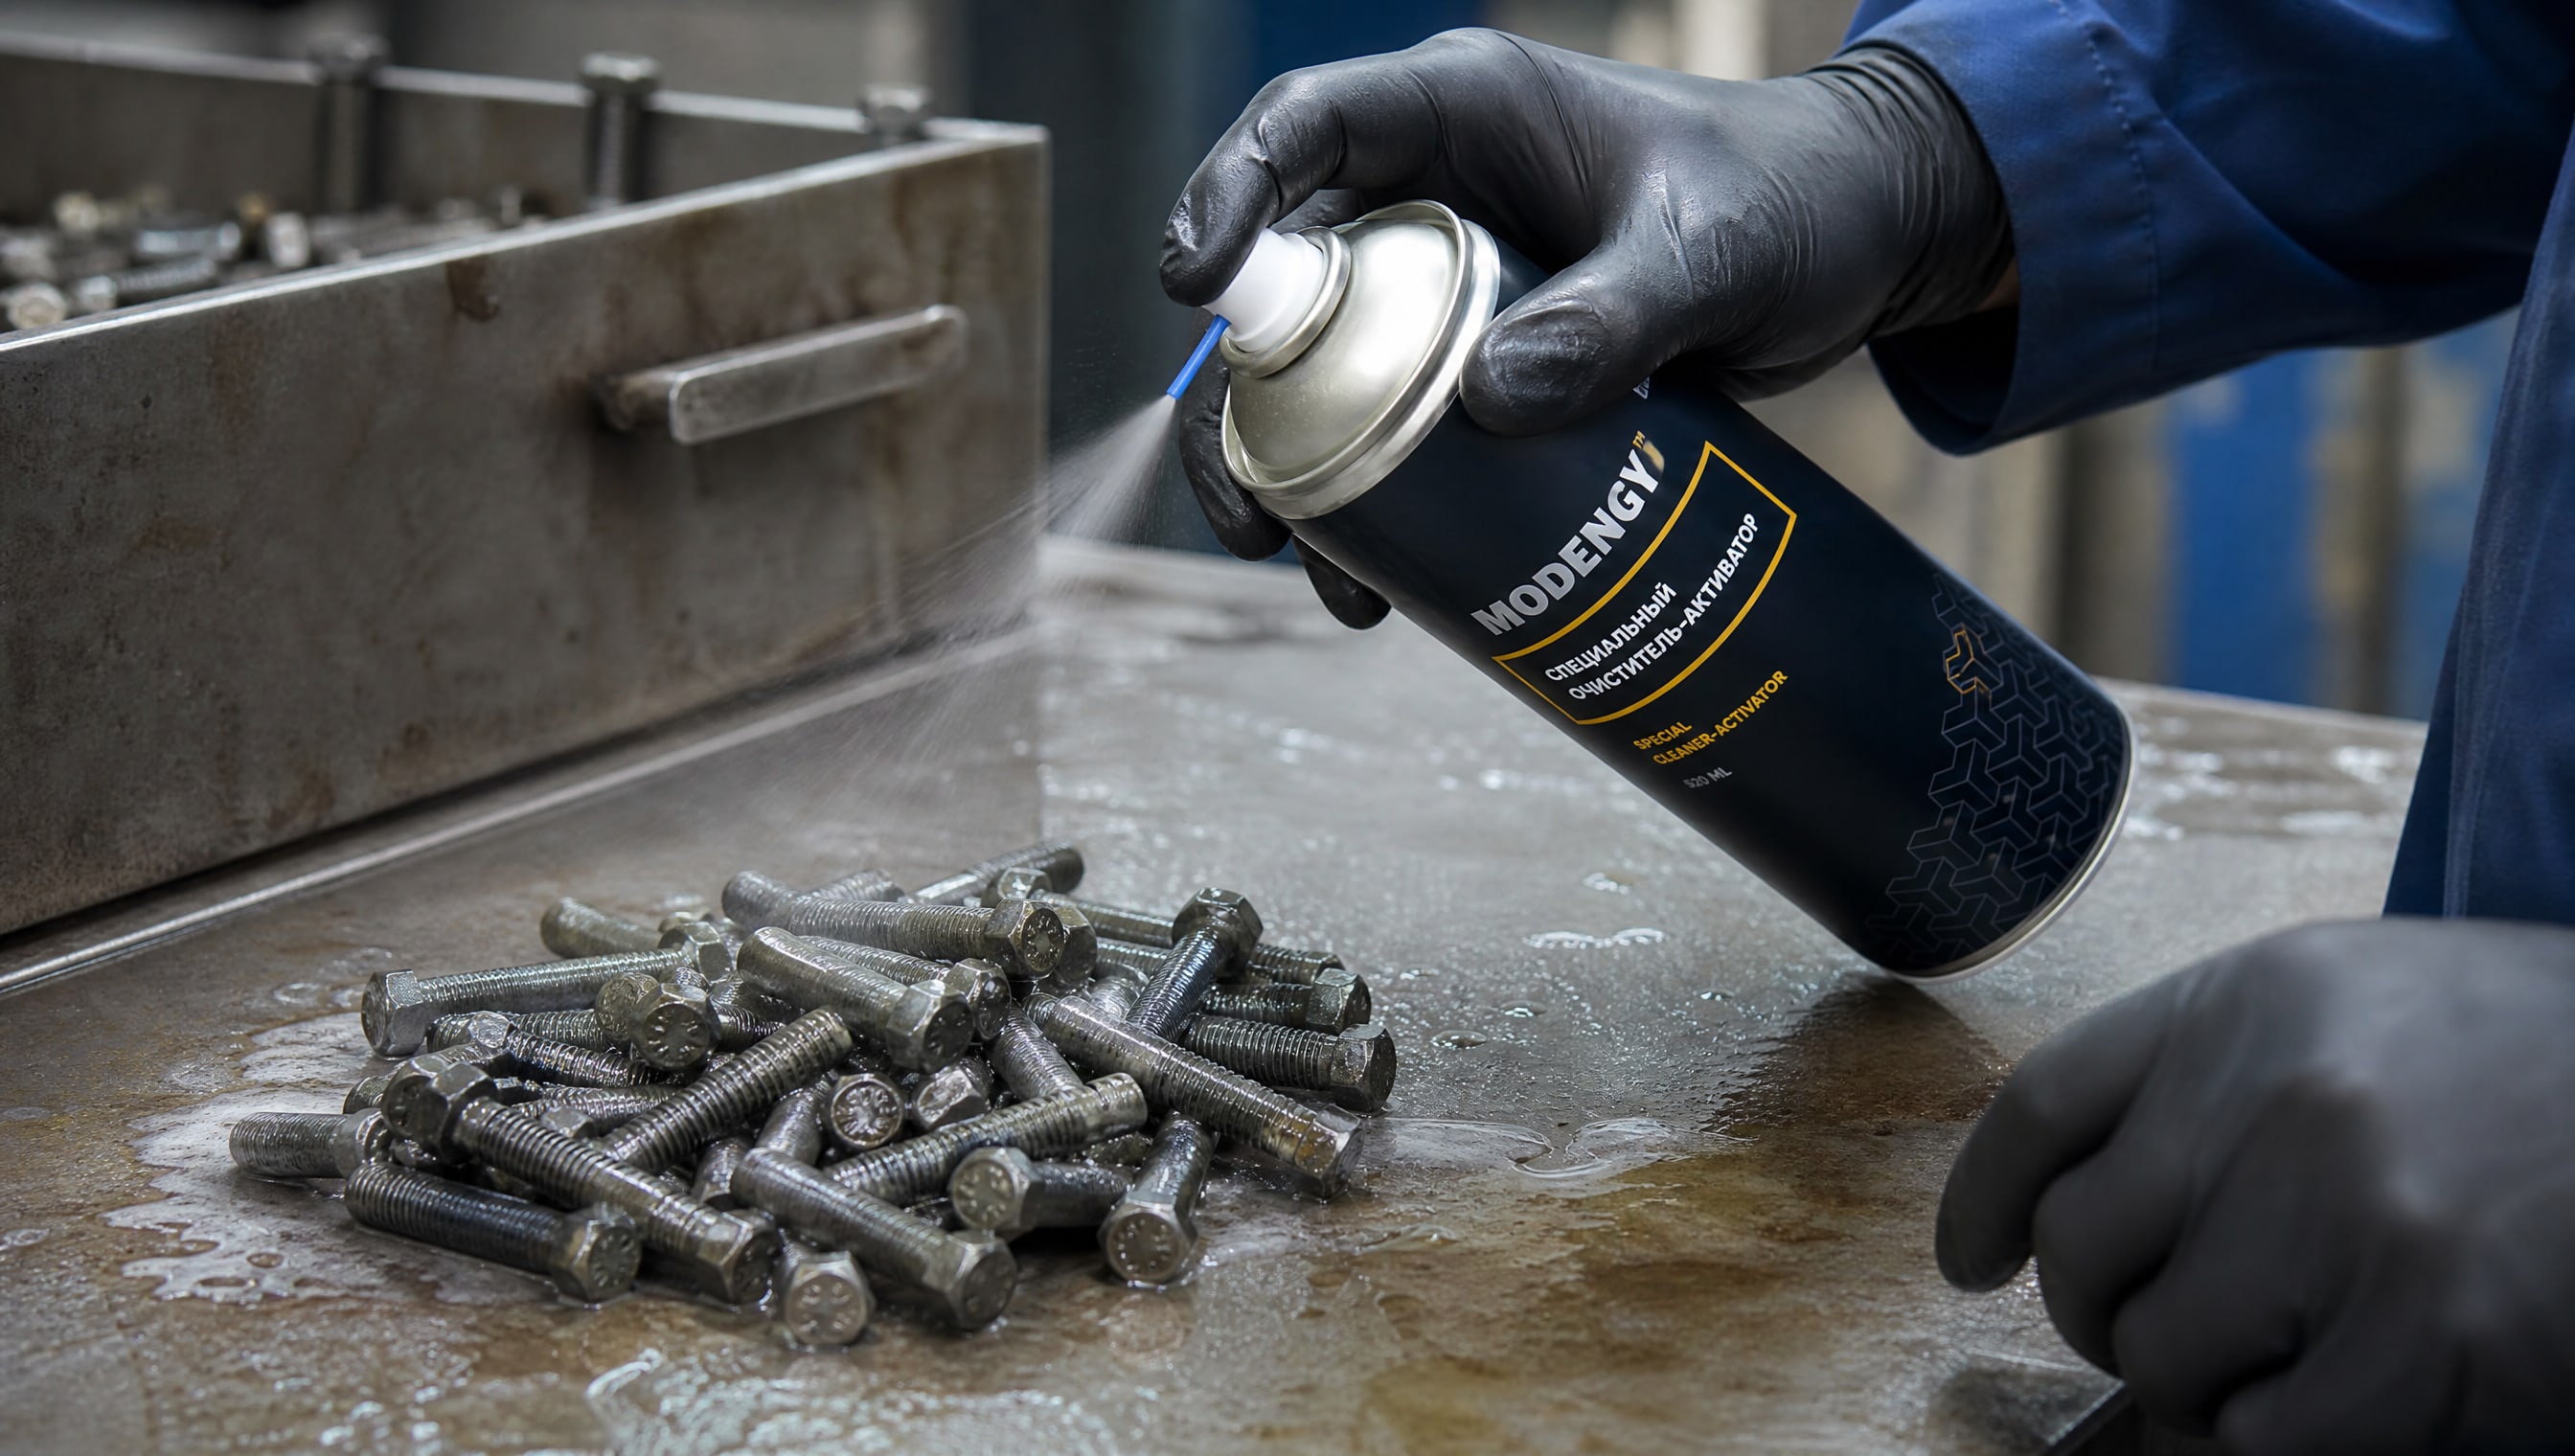
На этом этапе многие производства применяют специальный очиститель-активатор - промежуточный состав, который удаляет последние следы грязи, масла и активирует оксидированную поверхность, повышая ее готовность к нанесению защитного слоя. Это особенно важно, если между очисткой и нанесением покрытия прошло время: за несколько часов свежеочищенная поверхность может начать окисляться заново.
Роль очистителя-активатора в подготовке болтов
Очиститель-активатор - это не замена основной подготовке, а ее завершающий штрих.
После абразивной очистки и промывки на поверхности болта могут остаться микроскопические частицы пыли, тонкие масляные следы или начальные признаки окисления. Очиститель-активатор удаляет эти остаточные загрязнения и подготавливает поверхность к мгновенному сцеплению с покрытием.
Вот почему это особенно важно: если между очисткой и нанесением покрытия прошло более нескольких часов, то на поверхности болта может возникнуть вторичная коррозия - тонкий слой окисла, не видимый невооруженным глазом, но достаточный, чтобы испортить адгезию. Применение очистителя-активатора в этом случае «оживляет» поверхность, восстанавливая ее готовность к покрытию.
Для финишной очистки и активации поверхности болтов перед нанесением антифрикционного покрытия инженеры практикуют использование специализированных составов вроде MODENGY Очистителя-активатора, которые эффективно удаляют остаточные загрязнения и создают оптимальные условия для адгезии защитного слоя. Такой подход гарантирует, что покрытие будет держаться долго и равномерно.
Кроме того, использование очистителя-активатора экономит время: вместо того, чтобы ждать и переживать о вторичной коррозии, можно уверенно наносить защитное покрытие в течение короткого временного окна после активации.
Особенности подготовки болтов под цинкование
Цинковое покрытие требует иной последовательности подготовки, чем краски или твердосмазочные составы.
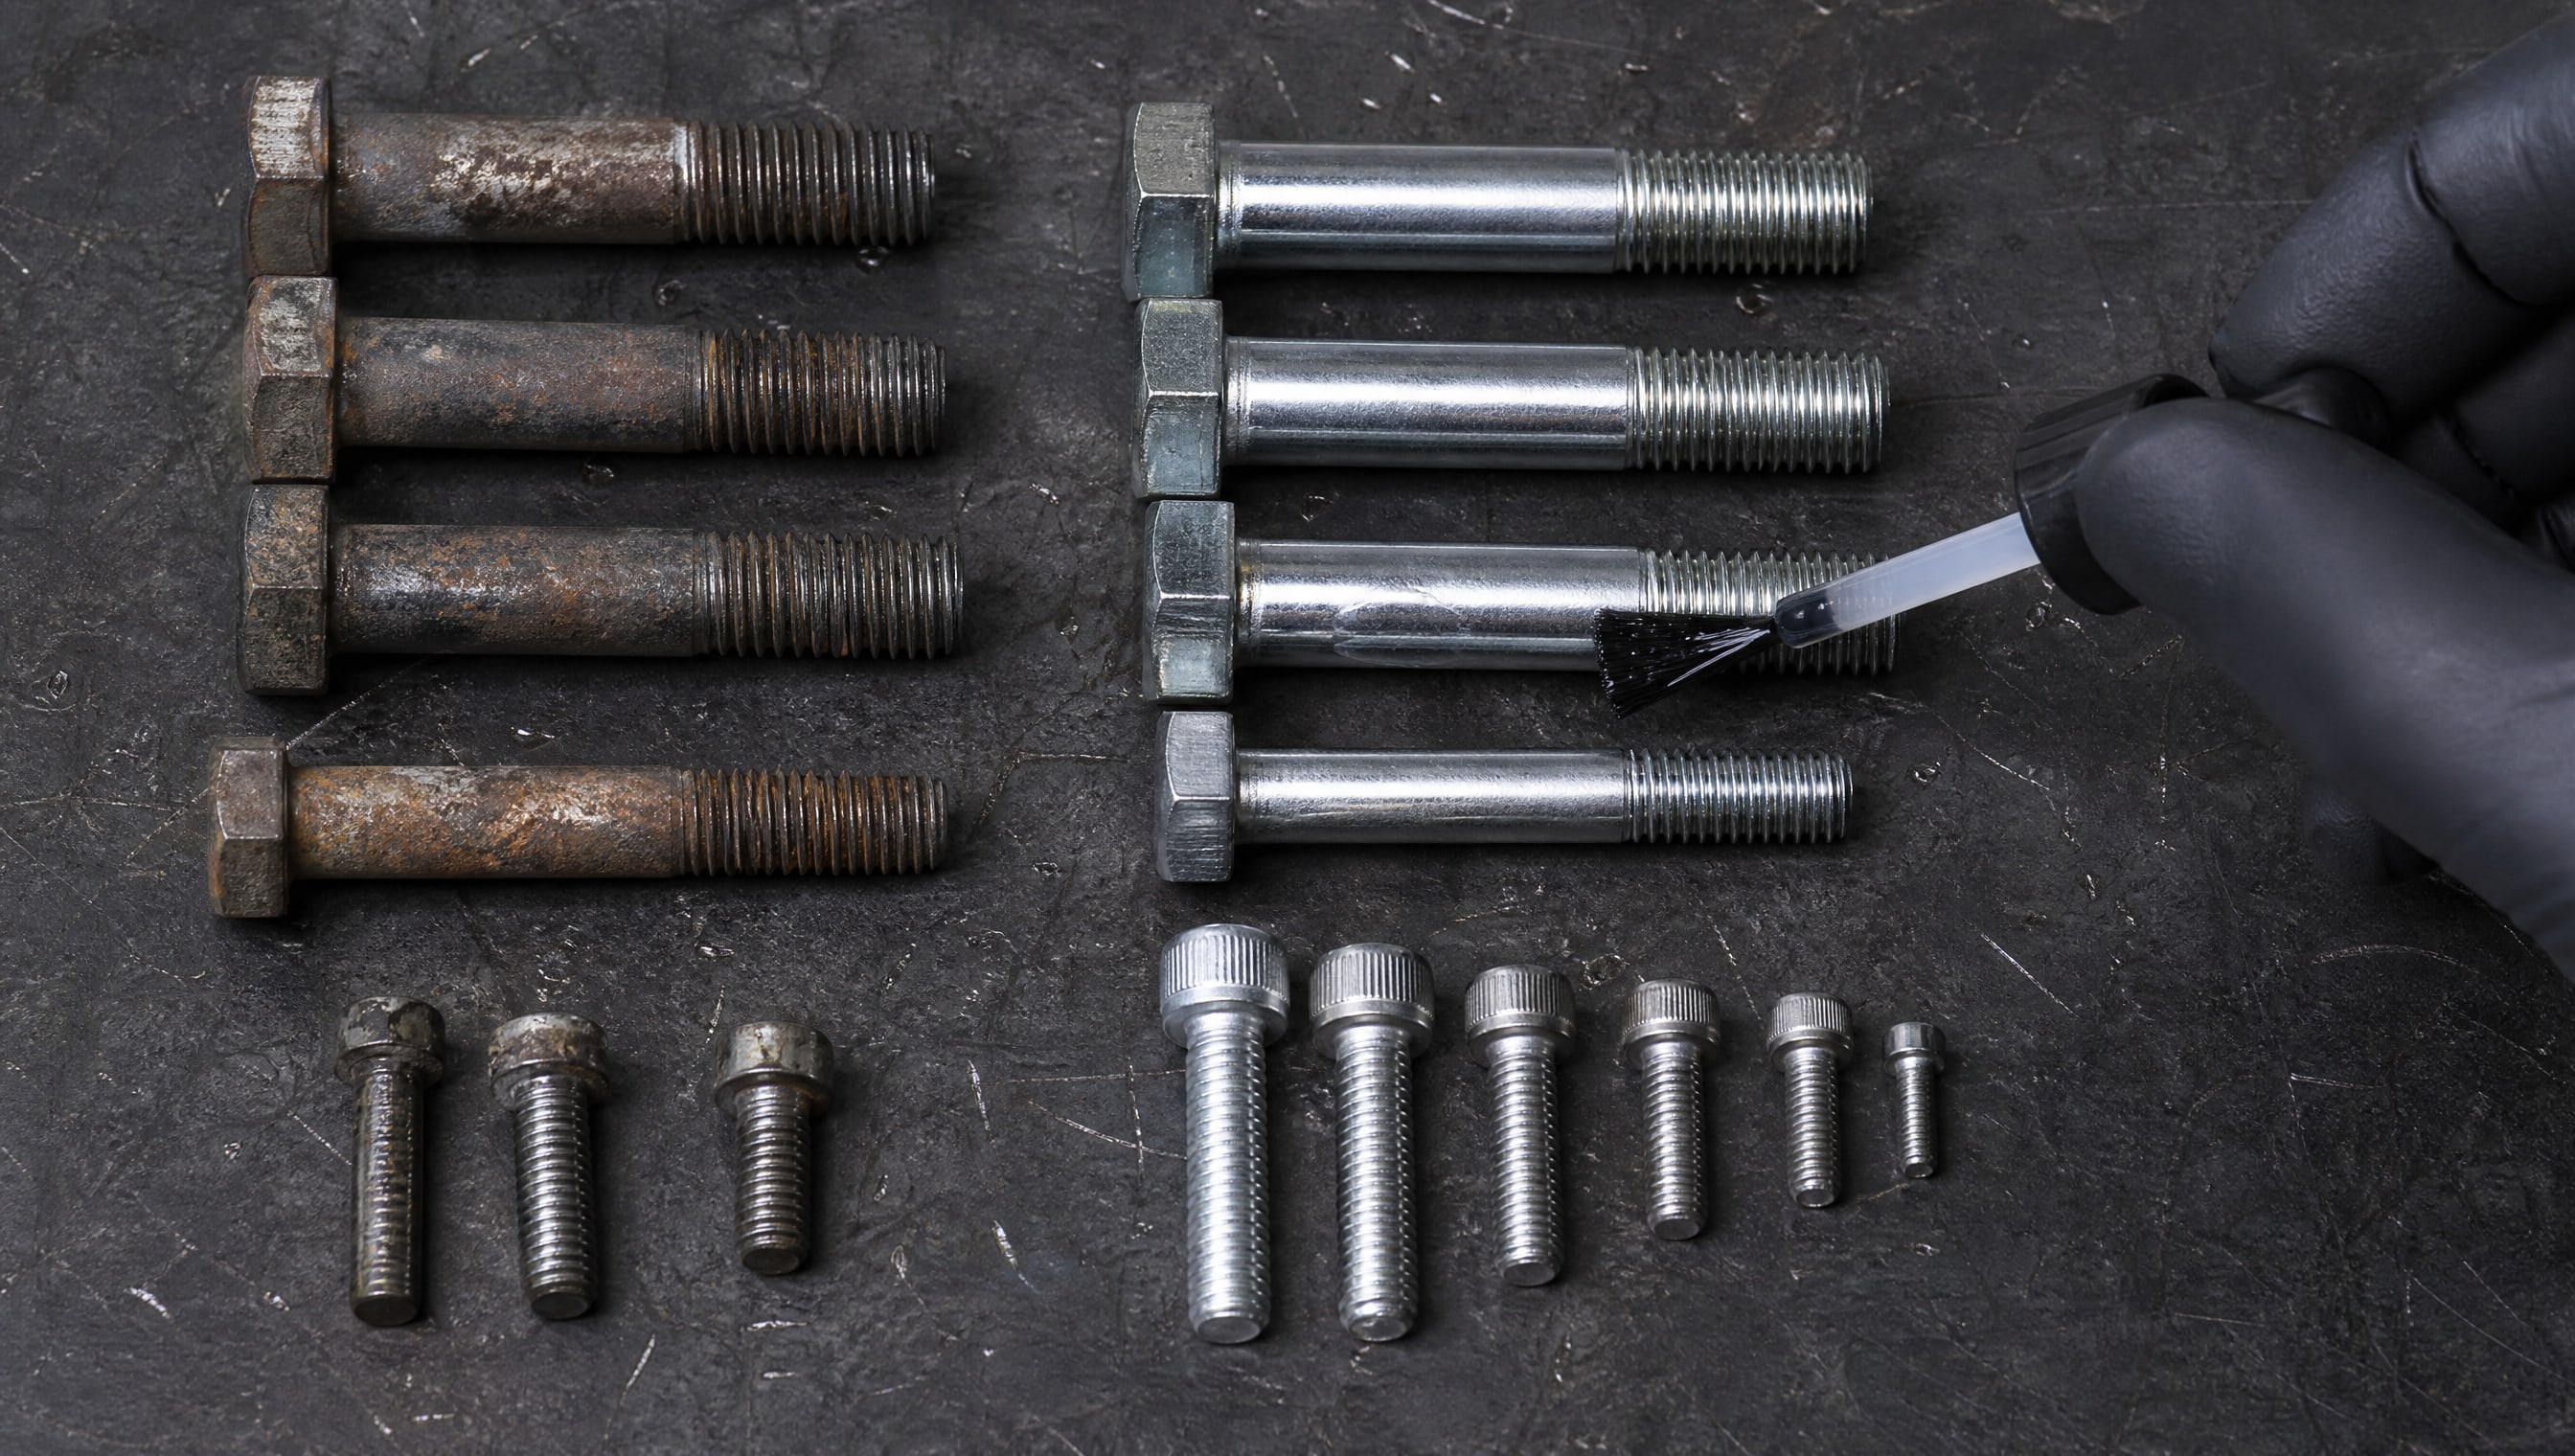
Перед погружением болтов в расплав цинка при температуре около 450 °C необходимо:
Очистить болты от грязи и коррозии (химическое или абразивное удаление);
Обезжирить в щелочном растворе;
Нанести флюс - специальный химический состав, который защищает поверхность от окисления и улучшает смачивание расплавом цинка;
Провести само цинкование в расплаве;
Провести охлаждение и при необходимости пассивирование - обработку, которая образует защитный слой на поверхности цинкового покрытия и замедляет появление белой коррозии.
Для цинкованных болтов подготовка еще более критична, потому что любые загрязнения или масла на поверхности создадут дефекты в цинковом слое, через которые начнется коррозия основного металла.
Типичные ошибки при подготовке поверхности болтов
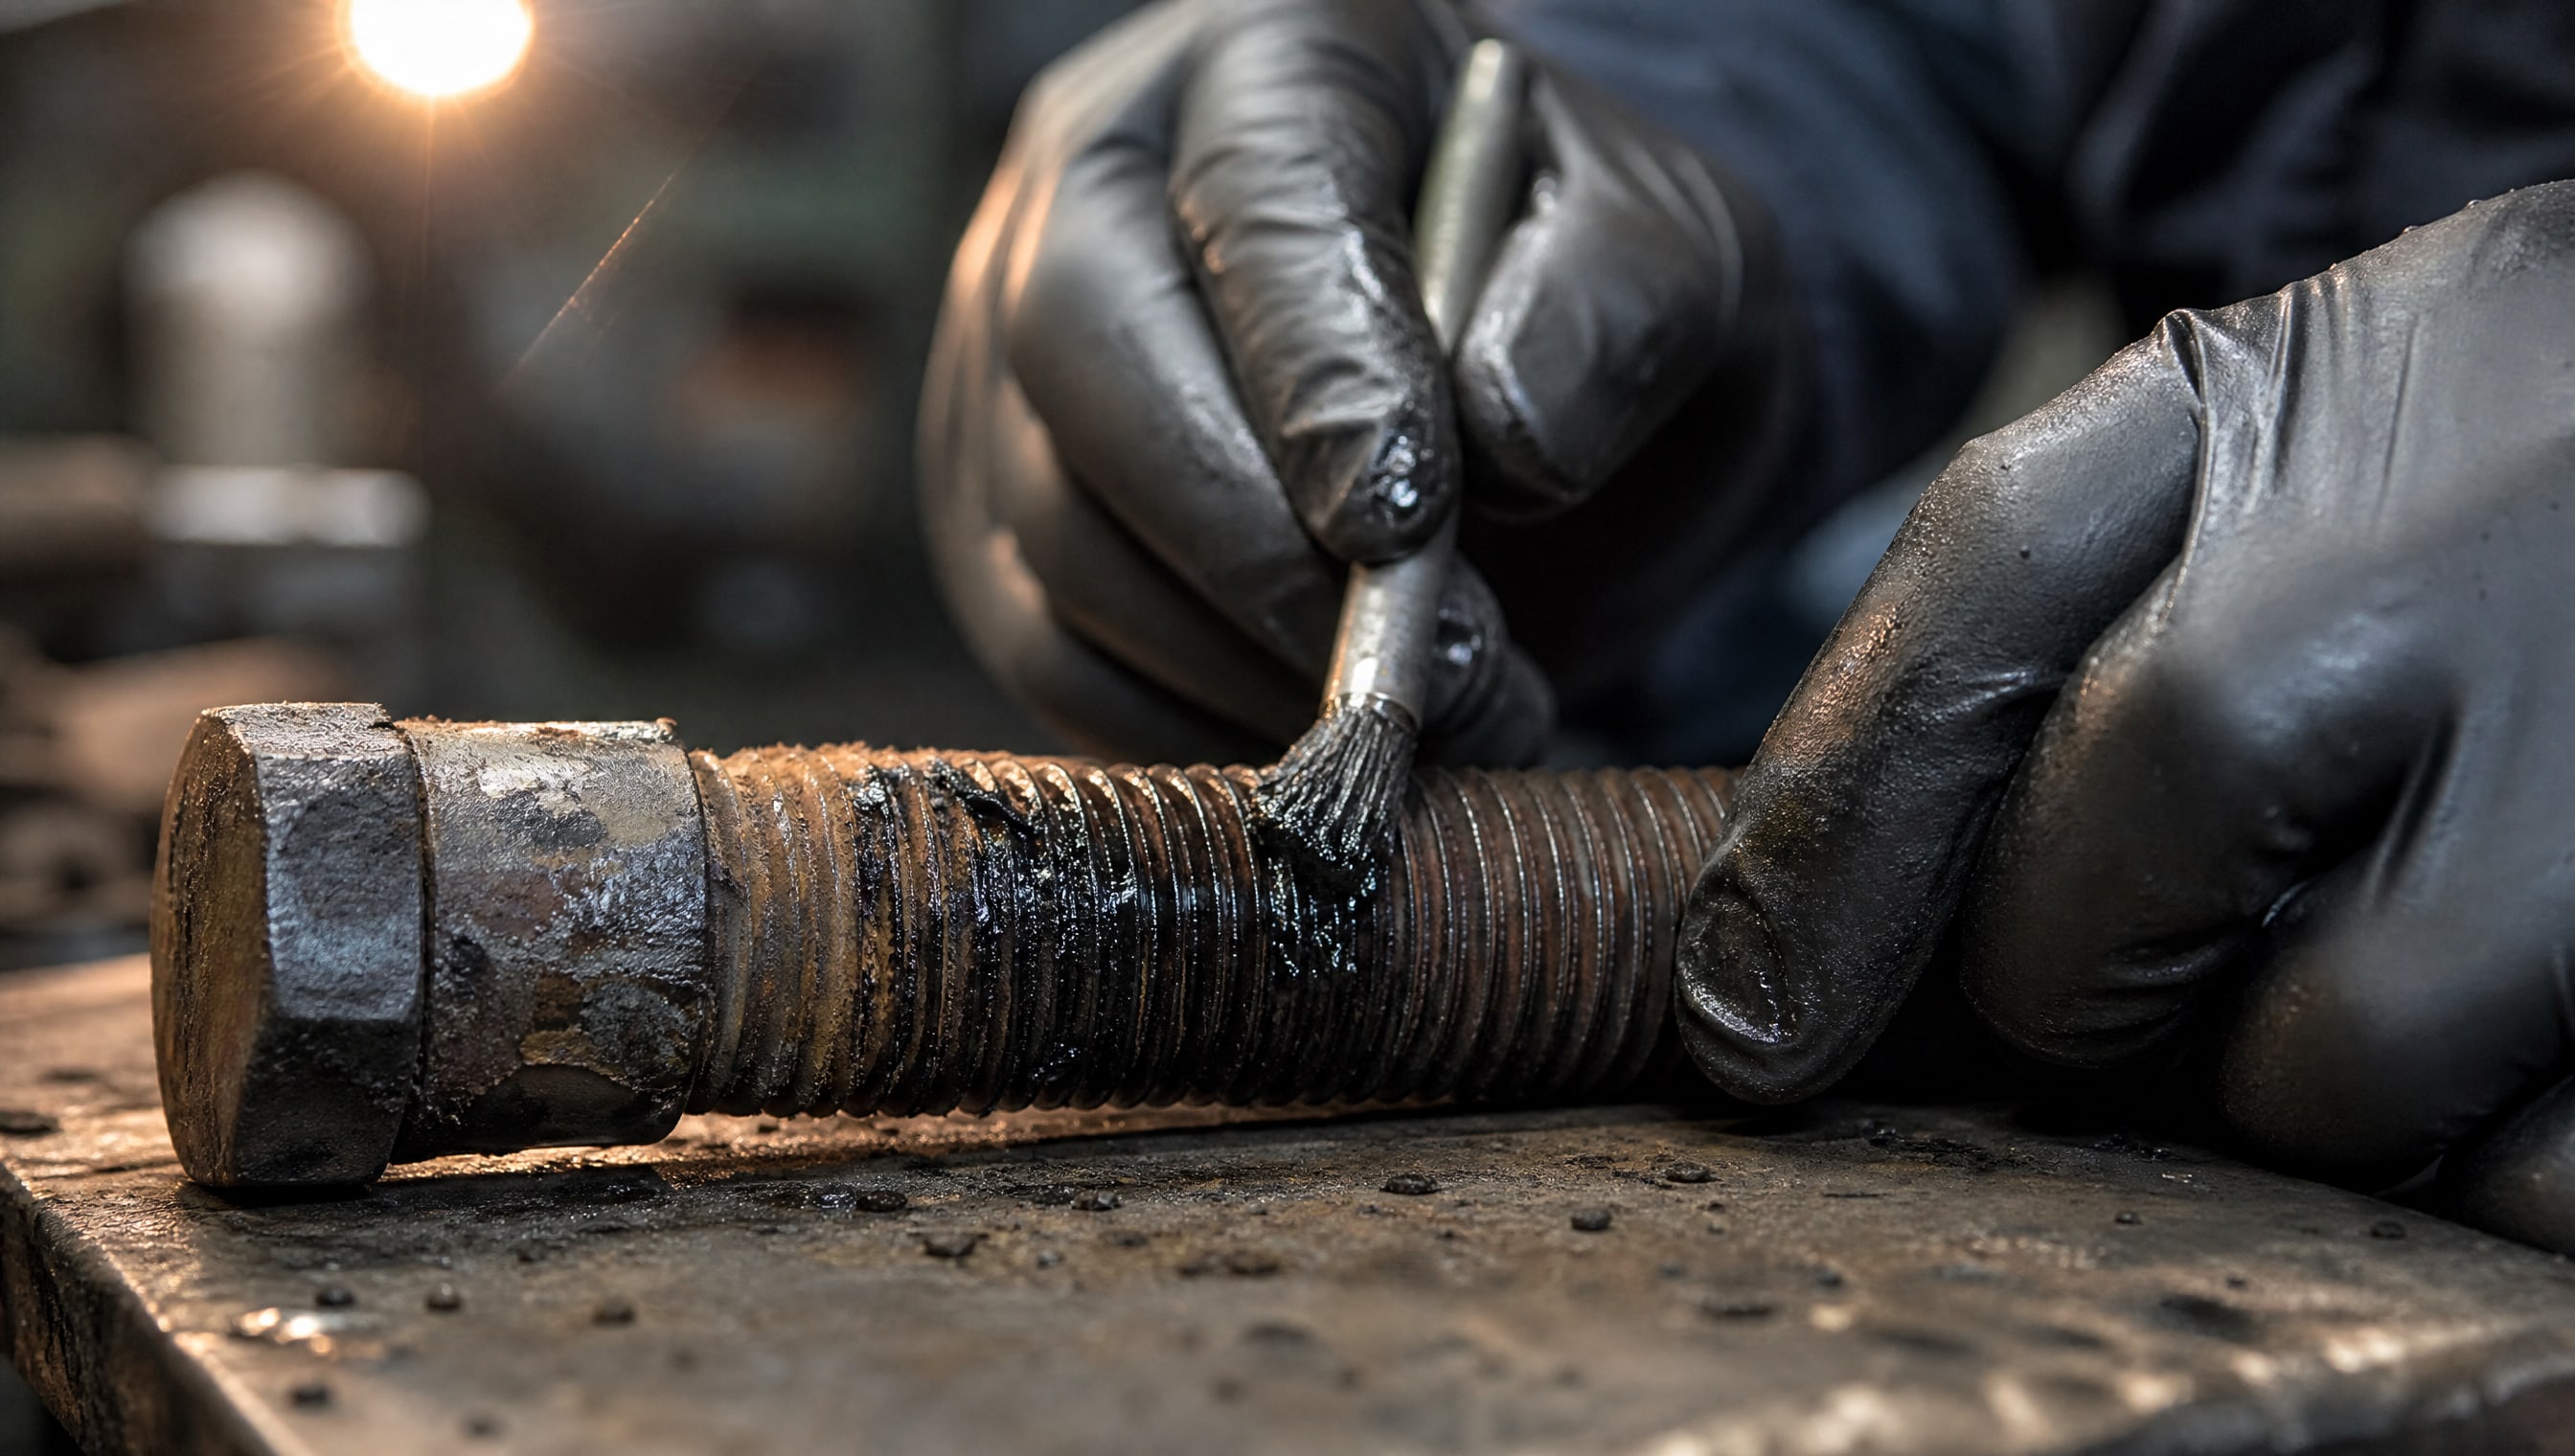
Попытка нанести покрытие без предварительной очистки
Самая распространенная ошибка - нанесение покрытия прямо на грязный или смазанный болт. Результат: покрытие держится недолго, отслаивается, и болт начинает ржаветь. Экономия на этапе подготовки обходится дорого, потому что придется переделывать работу.
Пренебрежение контролем труднодоступных мест
Даже если основная поверхность болта хорошо очищена, грязь и смазка часто остаются в резьбе, под головкой болта и в первом витке резьбы. Именно эти места становятся очагами коррозии и ослабления адгезии. При нанесении покрытия нужно убедиться, что защитный слой равномерно покрывает все зоны, включая углубления.
Задержка между очисткой и нанесением покрытия
После абразивной очистки свежеочищенная поверхность активна и готова к сцеплению, но эта готовность быстро теряется. Если между очисткой и нанесением покрытия прошло много времени, на болте образуется тонкий слой окисла - вторичная коррозия. Это часто происходит, когда подготовка и нанесение разделены по времени или месту. Решение: либо выполнять операции подряд, либо применять очиститель-активатор перед нанесением.
Использование только химической очистки без механической
Химическая обработка удаляет смазку, но не удаляет оксидную пленку и ржавчину полностью. Для высокого качества адгезии нужно сочетать химию и механику: сначала щелочная ванна, потом абразивная обработка или пескоструй.
Применение кислотного травления для высокопрочного крепежа
Кислотное травление хорошо удаляет окисел, но оно усиливает наводораживание стали, что опасно для высокопрочных болтов, поскольку может привести к хрупкости. Для таких изделий предпочтение отдается абразивно-струйной очистке.
Подготовка болтов под антифрикционное покрытие
Когда цель - не только защитить болт от коррозии, но и снизить коэффициент трения при сборке, подход немного отличается.
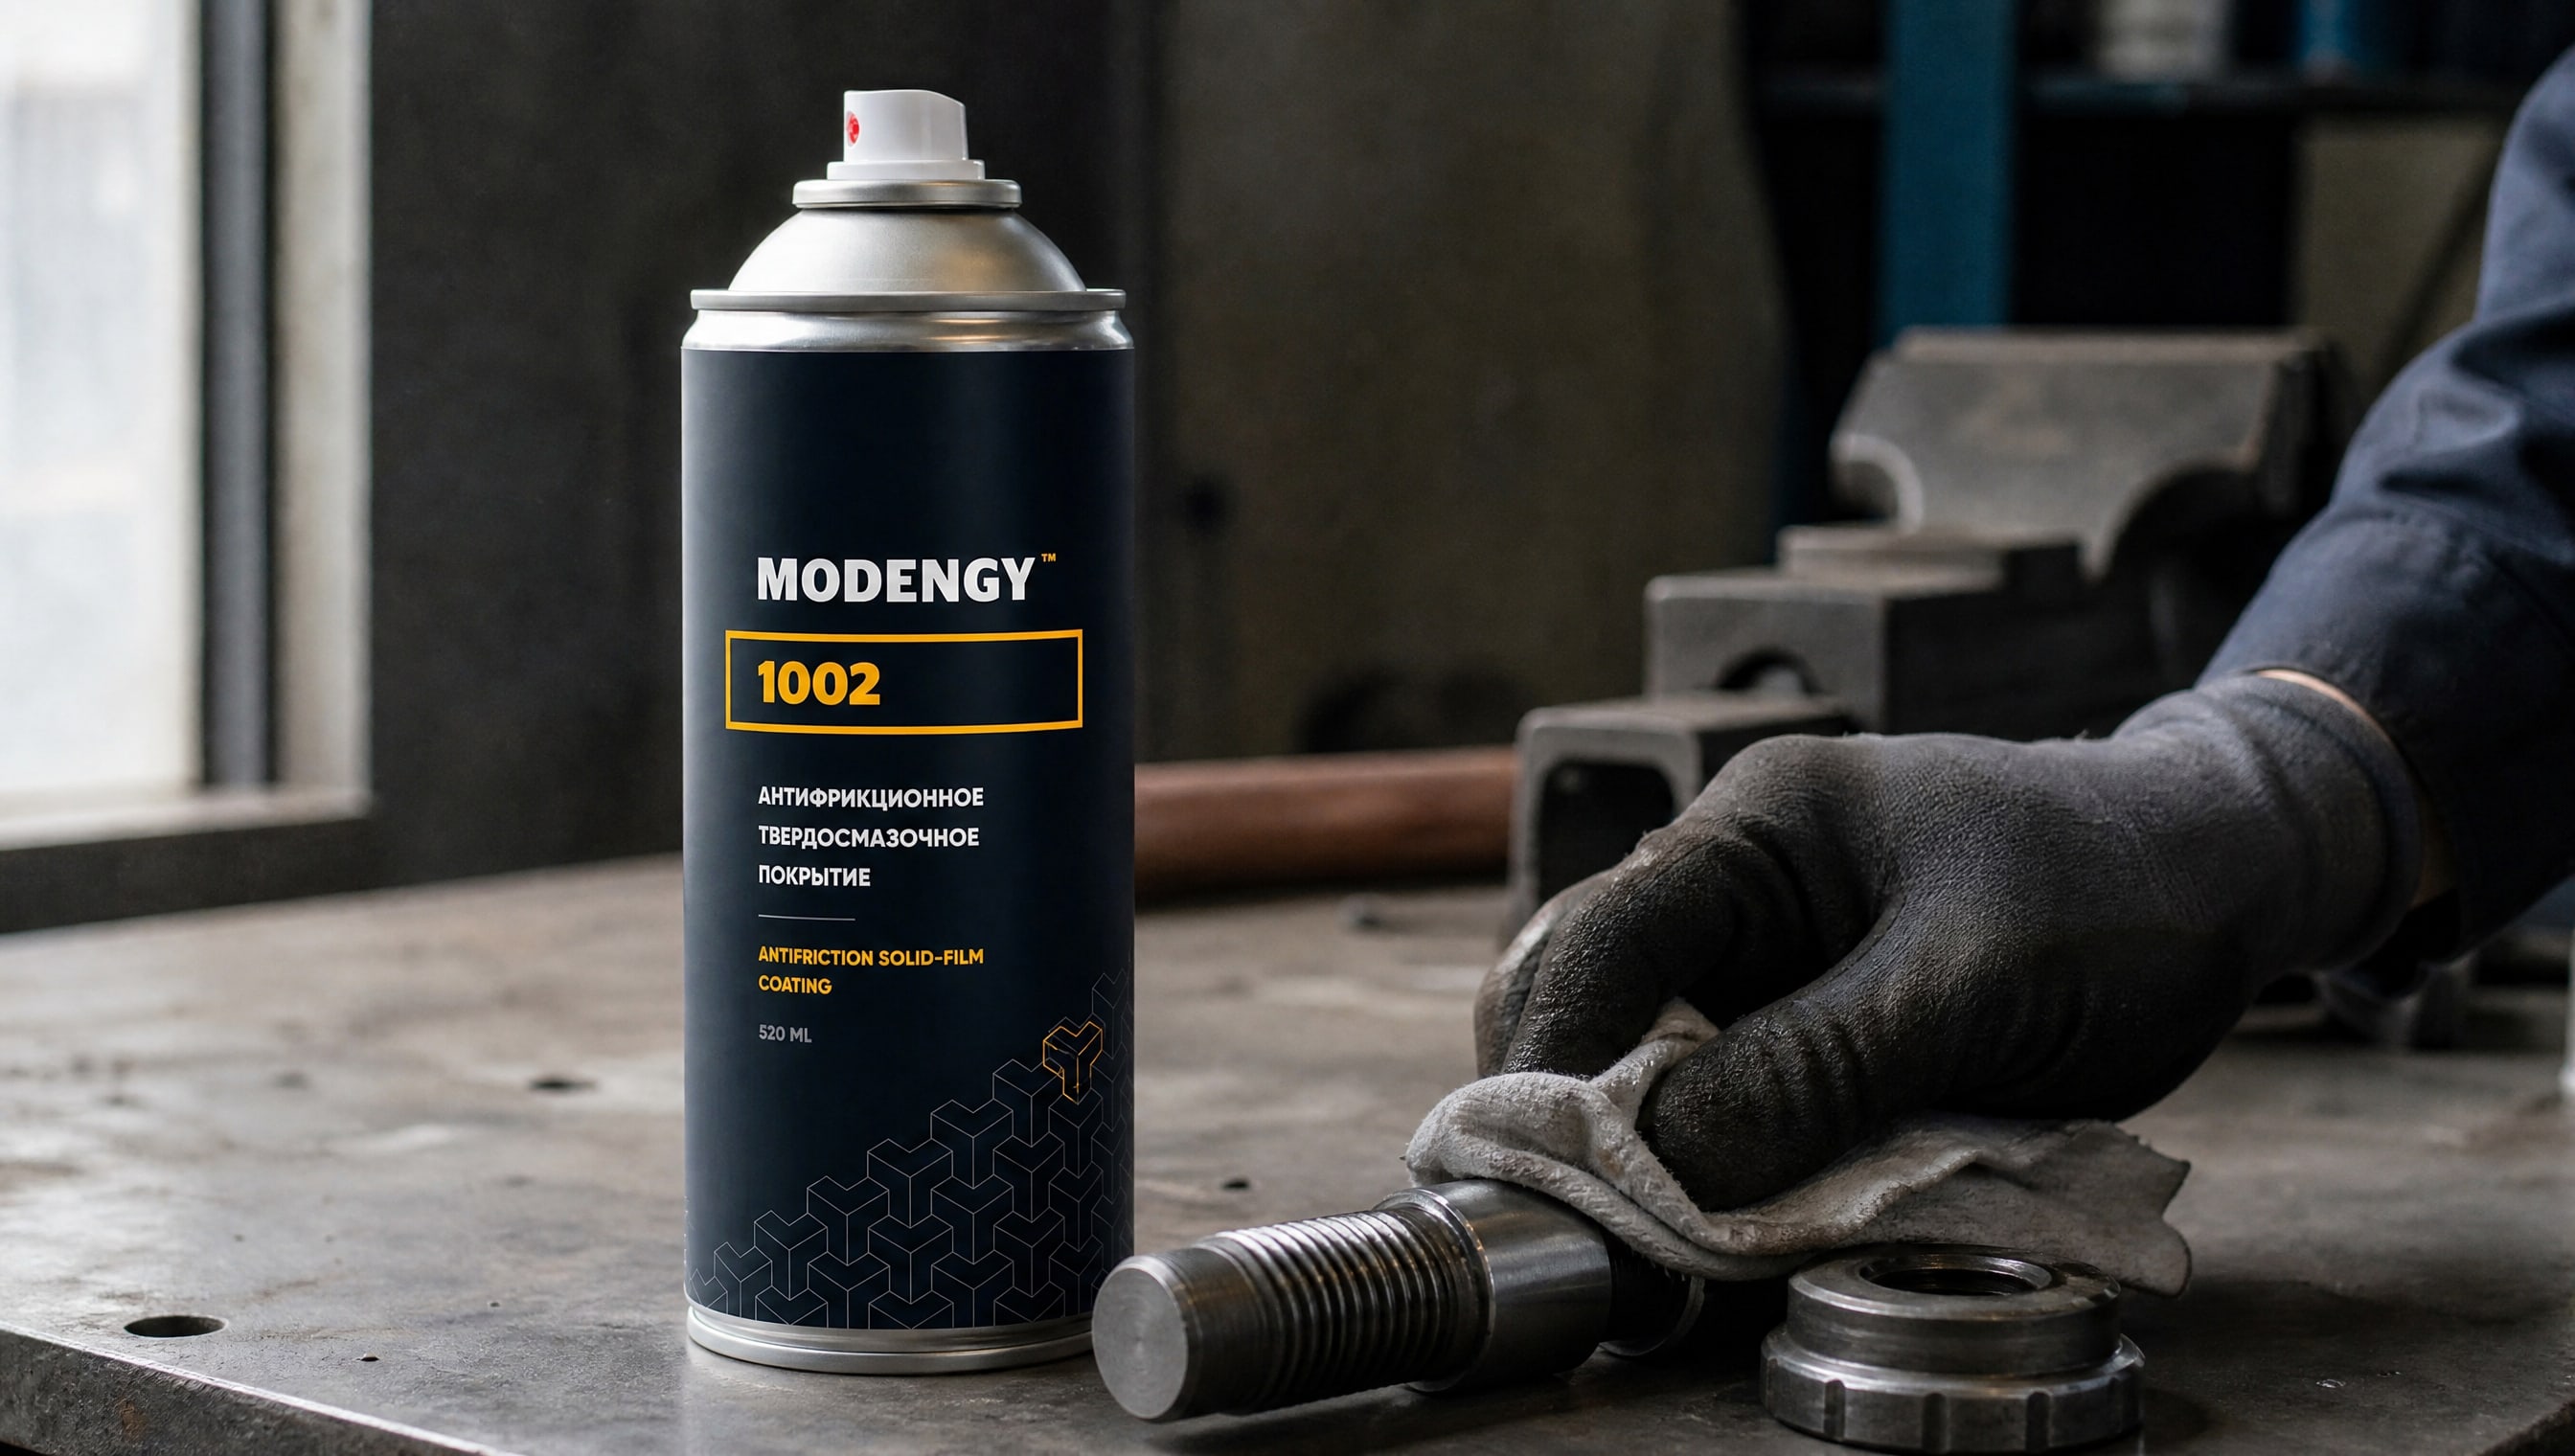
Антифрикционные твердосмазочные покрытия требуют очень чистой поверхности, потому что любые загрязнения ухудшают скольжение и снижают эффект смазывания.
Для таких покрытий обычно применяют:
Пескоструйную обработку до Sa 2½;
Промывку в чистой воде или специальном растворителе;
Финишную обработку очистителем-активатором;
Немедленное (в течение минут) нанесение покрытия.
В качестве примера антифрикционного покрытия, обеспечивающего защиту от коррозии и снижение коэффициента трения, инженеры практикуют применение составов вроде MODENGY 1002, доступных в аэрозольной форме. Это позволяет наносить покрытие прямо на месте и не ждать, пока подготовленный болт окислится.
Эксперты подчеркивают, что для антифрикционных систем равномерность покрытия в резьбе и под головкой - это вопрос функциональности, а не только адгезии. Тонкий, равномерный слой смазочного покрытия снижает крутящий момент при затяжке на 20–40%, облегчает демонтаж и предотвращает самоослабление соединения.
Контроль качества подготовки поверхности
После подготовки болта нужно убедиться, что работа выполнена правильно.
Практические методы контроля:
Визуальный осмотр: поверхность должна быть матовой, без блеска (признака масла или оксида). Если видны пятна, это означает неполную очистку.
Проверка гидрофильности: если капля воды на болте растекается (образует тонкую пленку), это хороший знак. Если вода собирается капелькой, значит, на поверхности еще есть масло.
Сравнение со стандартом: приложить образец-эталон степени очистки Sa 2½ и убедиться, что подготовленный болт соответствует.
Время выполнения: если подготовка заняла намного меньше времени, чем обычно, это может означать, что операция выполнена поверхностно.
После подготовки болт следует сразу же передать на нанесение покрытия или обработать очистителем-активатором, если есть перерыв.
Часто задаваемые вопросы
Можно ли наносить покрытие на болт без предварительной подготовки?
Нет. Без удаления консервационной смазки, грязи и ржавчины качество адгезии резко снижается, покрытие начинает отслаиваться, и коррозия развивается под защитным слоем. Подготовка - это не опция, а необходимость для долговечности.
Что такое вторичная коррозия и почему она появляется после очистки?
После абразивной очистки поверхность болта становится активной и чистой, но быстро начинает окисляться на воздухе. Через несколько часов на ней образуется тонкий слой окисла - вторичная коррозия. Это ухудшает адгезию покрытия. Решение: наносить покрытие как можно скорее после очистки или применять очиститель-активатор перед нанесением.
Почему важно очищать резьбу и основание головки болта?
Резьба и основание головки - это зоны, где скапливается максимум грязи и смазки. Именно там часто начинается коррозия, потому что покрытие может быть нанесено неравномерно или вообще пропущены эти участки. Для болтовых соединений с контролируемым натяжением грязь на резьбе также искажает крутящий момент.
Какой метод очистки выбрать: химический или абразивный?
Для максимального результата рекомендуется комбинировать оба: сначала щелочная ванна (80–100 °C, 10–15 минут) для удаления смазки, потом пескоструй до Sa 2½ для удаления окисла и создания микрошероховатости. Для некоторых случаев достаточно одного метода, но комбинация дает наилучший результат.
Как узнать, правильно ли подготовлена поверхность болта?
Подготовленный болт должен иметь матовую поверхность без пятен и блеска. Капля воды должна растекаться по нему тонкой пленкой (гидрофильность). Если видны масляные следы или пятна, нужна доводка очисткой.
Заключение
Подготовка поверхности болтов - это фундамент, на котором держится вся система защиты от коррозии и трения. Без правильной очистки, обезжиривания и активации поверхности даже самое качественное покрытие не даст ожидаемых результатов. Процесс включает несколько этапов: удаление консервационной смазки в щелочном растворе при 80–100 °C, абразивно-струйную очистку до уровня Sa 2½, финишное обезжиривание и применение очистителя-активатора для восстановления готовности поверхности к сцеплению.
Следующий шаг: оцените состояние болтов, которые сейчас используются на вашем производстве. Если они наносились без подготовки или подготавливались неправильно, это объясняет преждевременный отказ защитного покрытия. Пересмотрите технологию подготовки, внедрите пункты контроля (визуальный осмотр, проверка гидрофильности), и результаты не заставят себя ждать: покрытие будет держаться дольше, коррозия отступит, а соединения станут надежнее.