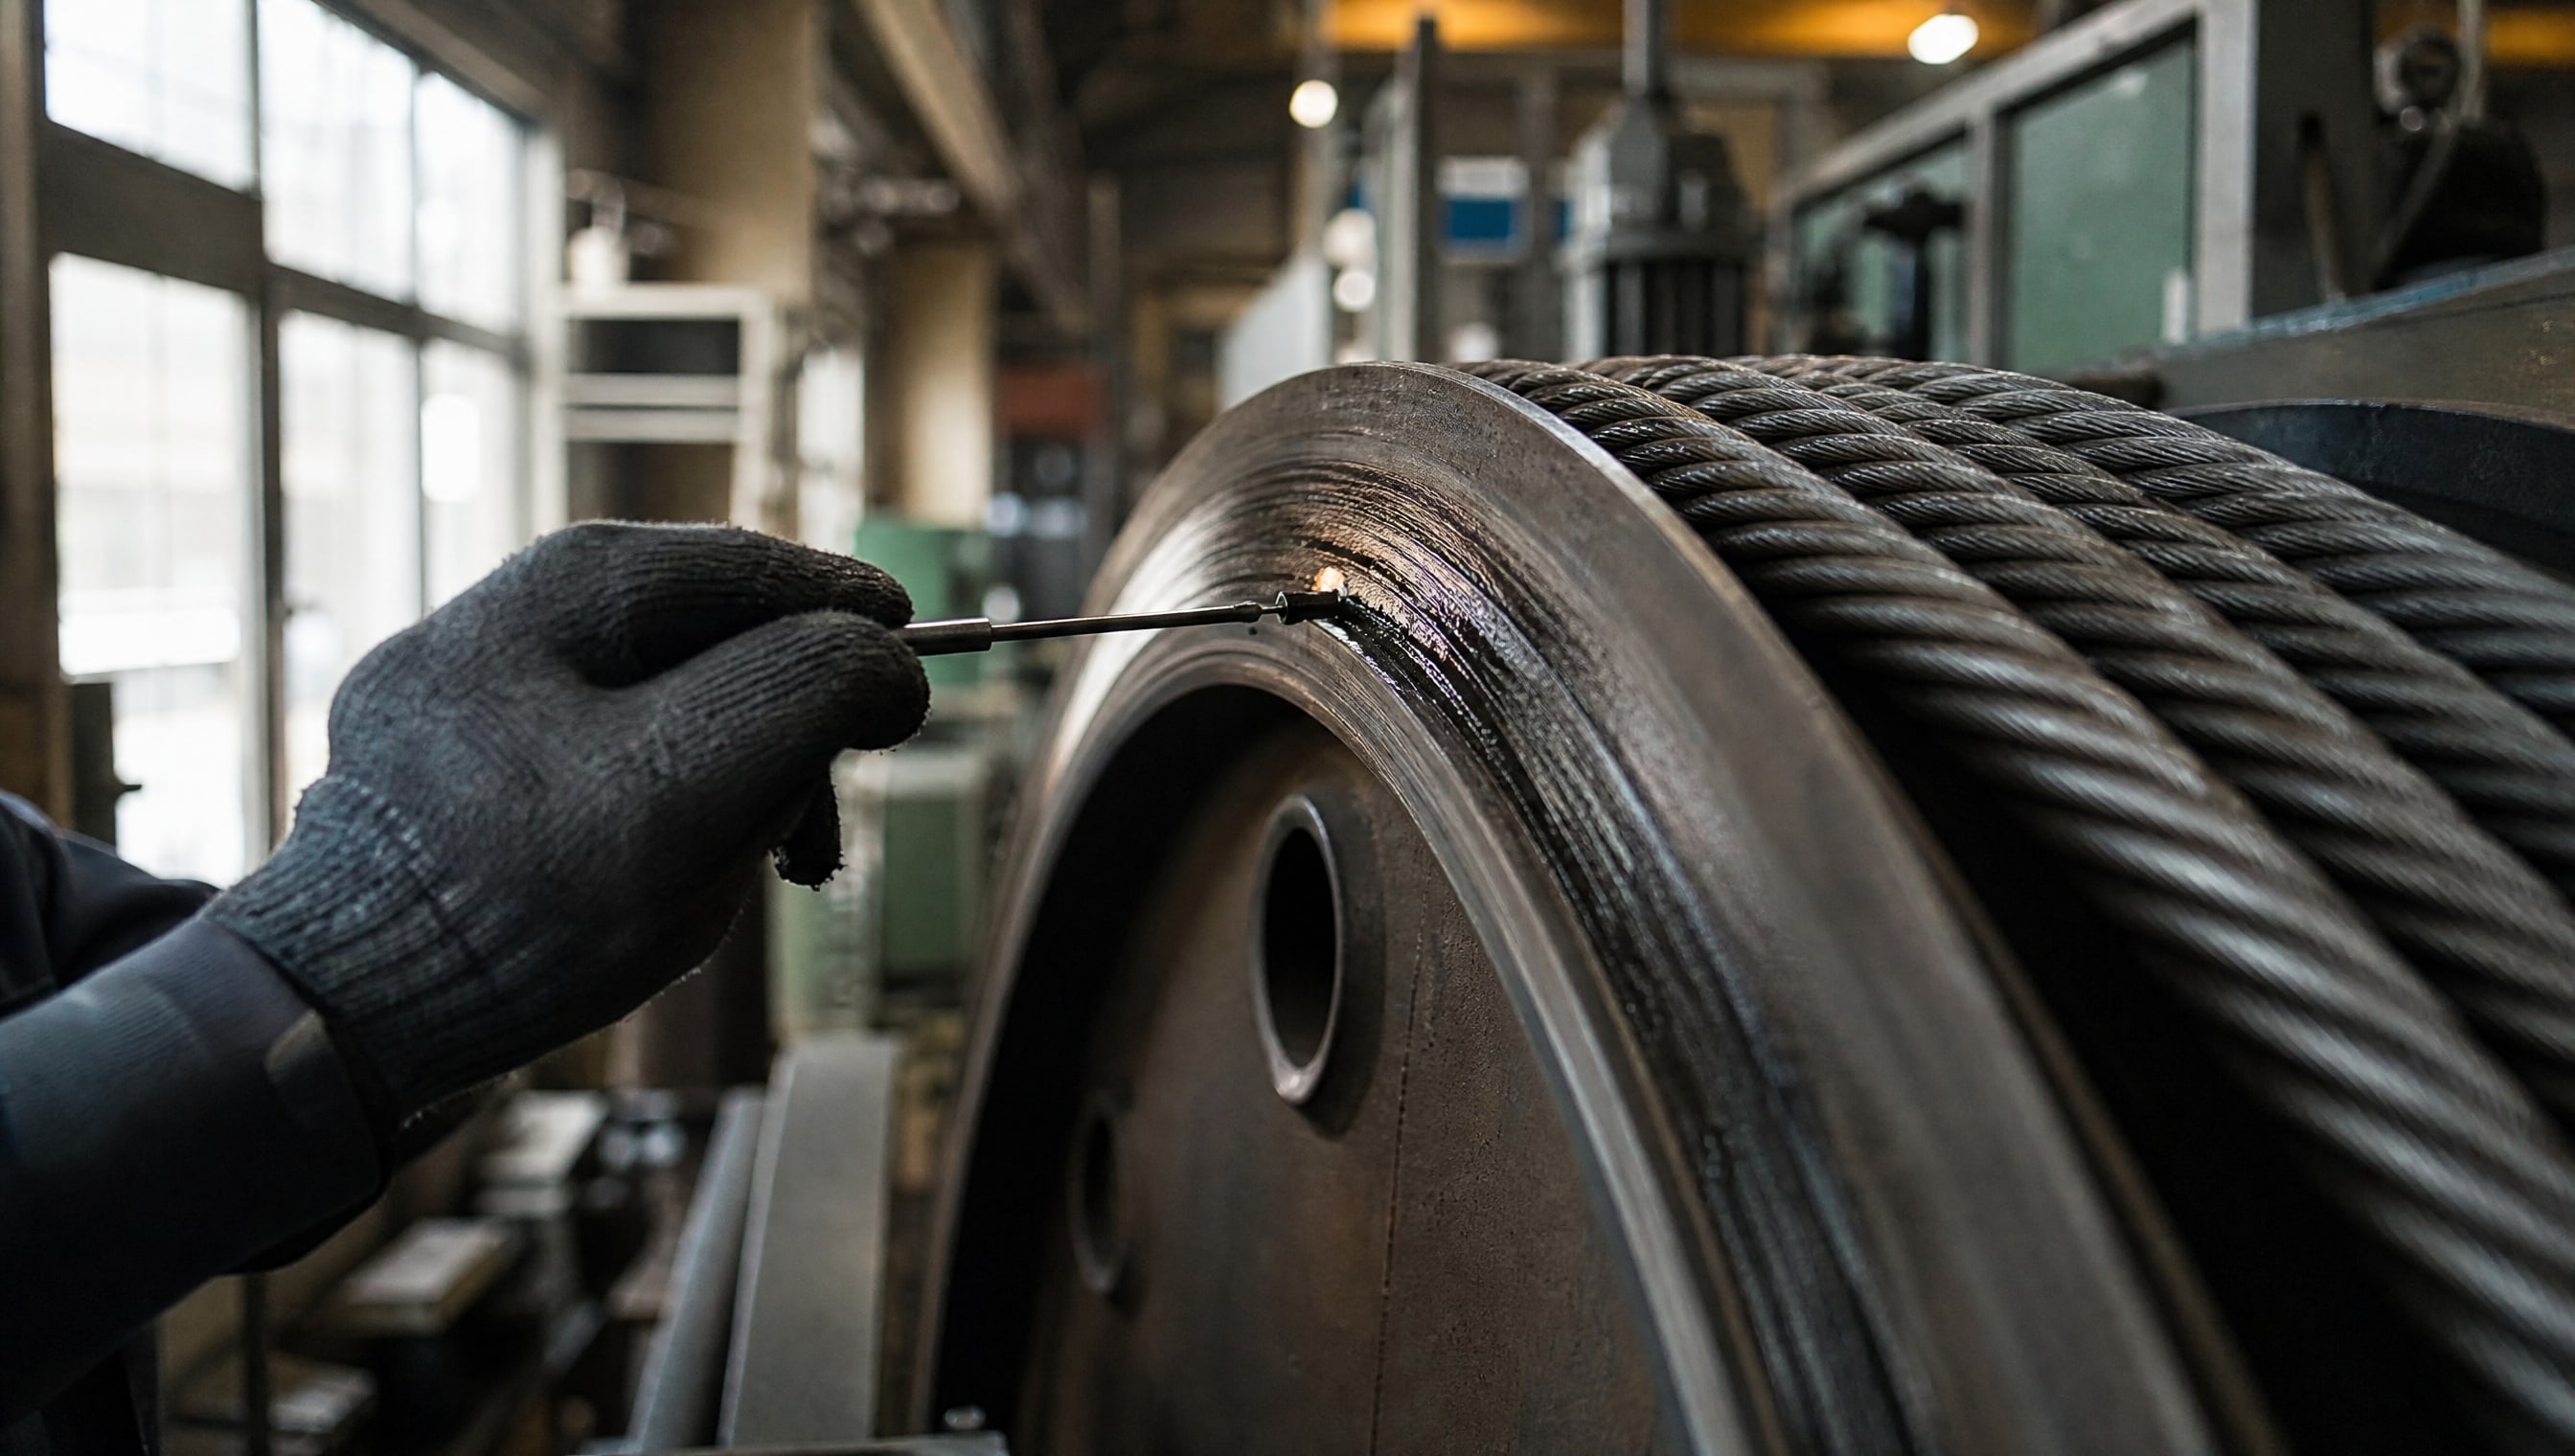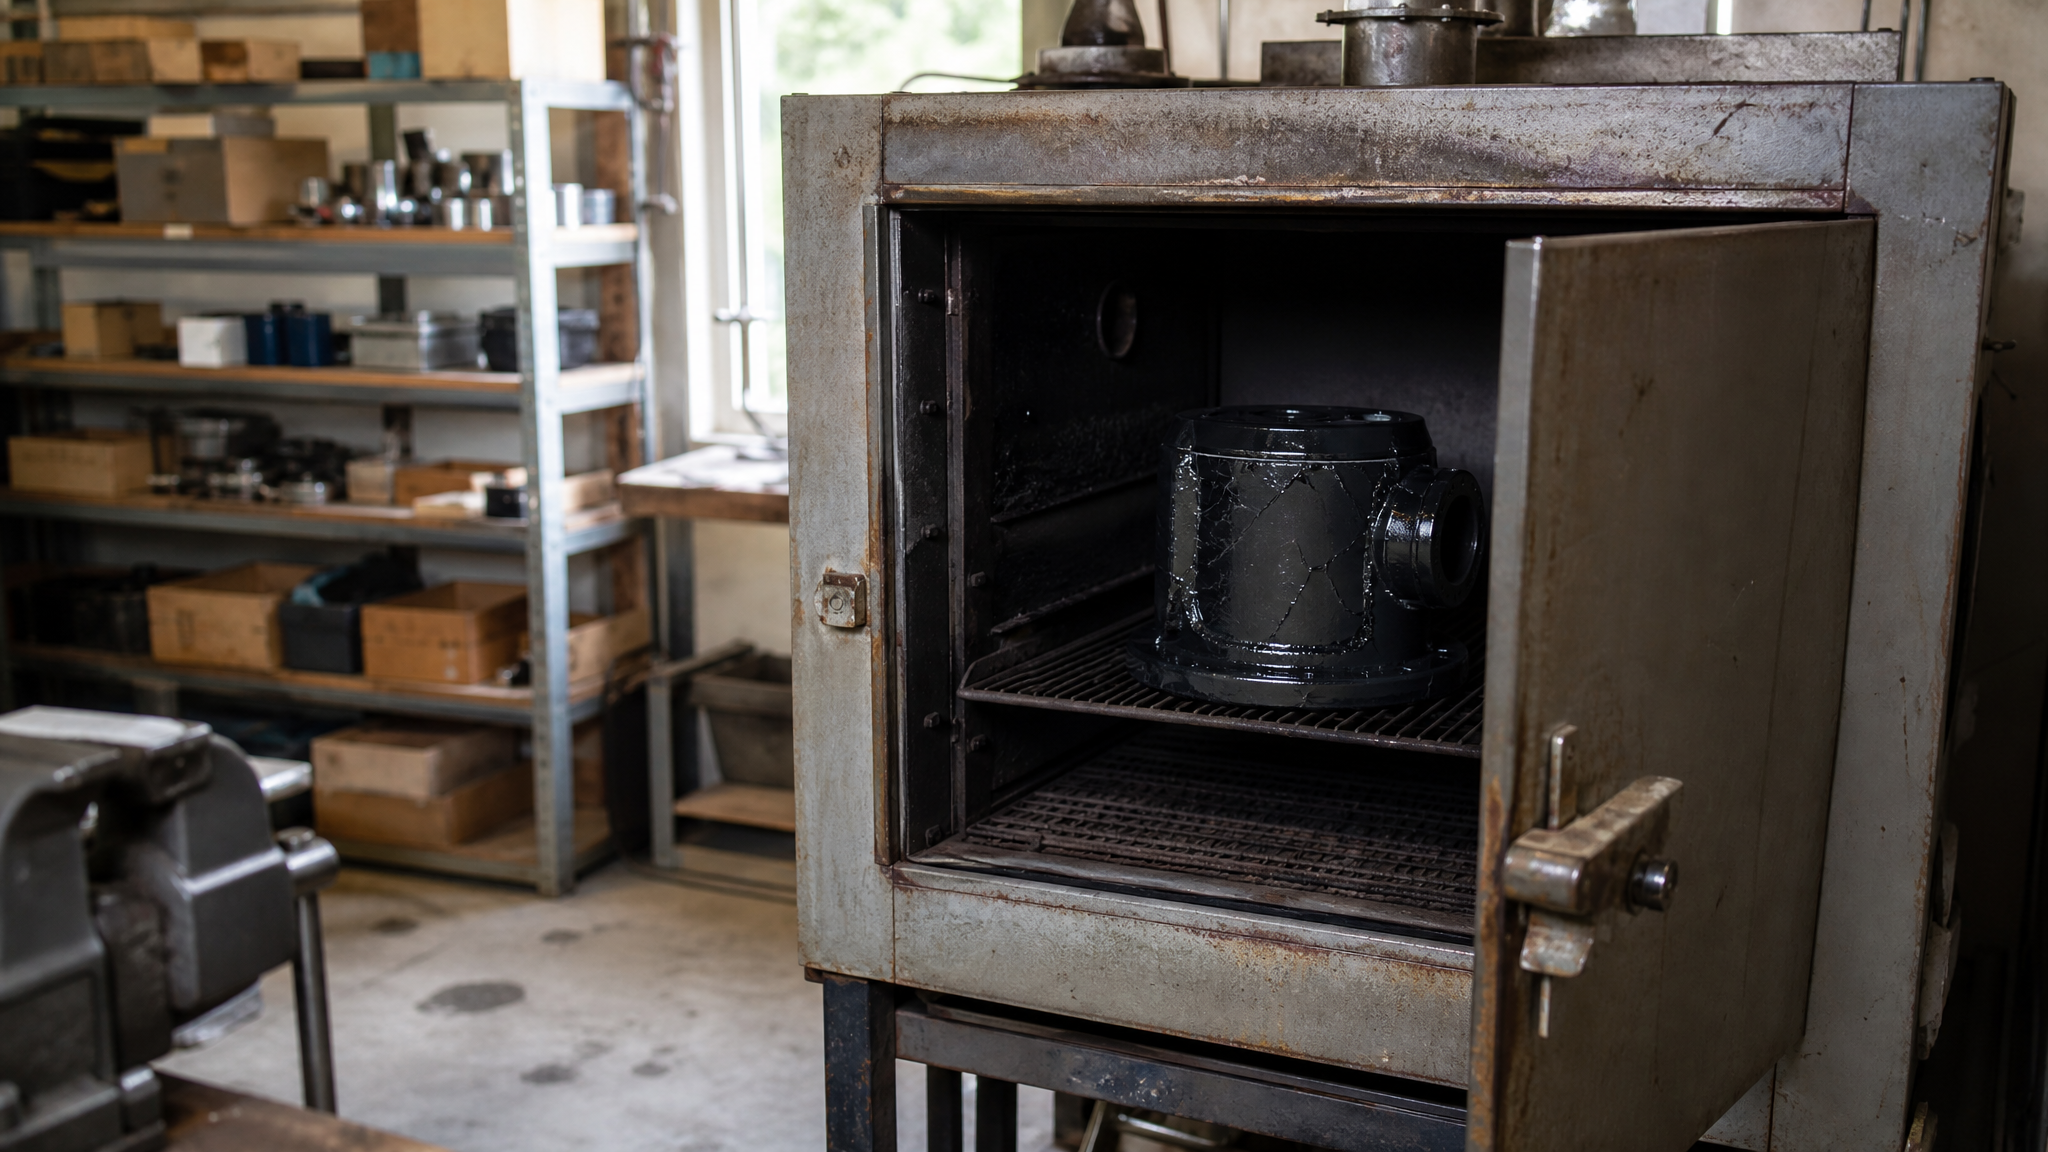
Профессиональные покрытия с пищевым допуском - это не простая краска из баллончика. Их можно наносить своими руками только на части оборудования и при соблюдении целого списка условий: подготовка поверхности, контроль температуры и влажности, правильное дозирование компонентов, соблюдение режимов межслойной сушки и полной полимеризации в печи или естественным путем. Для некоторых типов покрытий - особенно антифрикционных и для критичных узлов - промышленная практика предусматривает регламентированное нанесение у производителя или его сертифицированных партнеров.
Разберемся, на каком оборудовании вы справитесь сами, где потребуется специалист, и какие ошибки приведят к нарушению безопасности.
Почему нельзя просто покрасить и включить оборудование
Пищевые производства требуют от покрытий не только термостойкости, но и особых свойств безопасности.
Материалы должны быть без открытых пор и трещин, легко очищаемыми под дезсредства и устойчивыми к влаге, моющим средствам и перепадам температур. Если вы нанесете покрытие неправильно, оно не станет герметичным - в микротрещинах будут накапливаться загрязнения и патогенная микрофлора.
Кроме того, многие двухкомпонентные системы теряют свои защитные свойства при нарушении пропорции смешивания основы и отвердителя. Если компоненты смешаны неправильно, полимеризация произойдет неполно, и покрытие останется липким, хрупким или пористым.
В зонах упаковочного оборудования, где требуется противоскользящая поверхность из-за риска попадания жидкостей, неправильный выбор или нанесение покрытия создает не только угрозу безопасности продукта, но и производственные аварии.
Требования к подготовке поверхности перед нанесением
Успех покрытия на 70% зависит от подготовки основания.
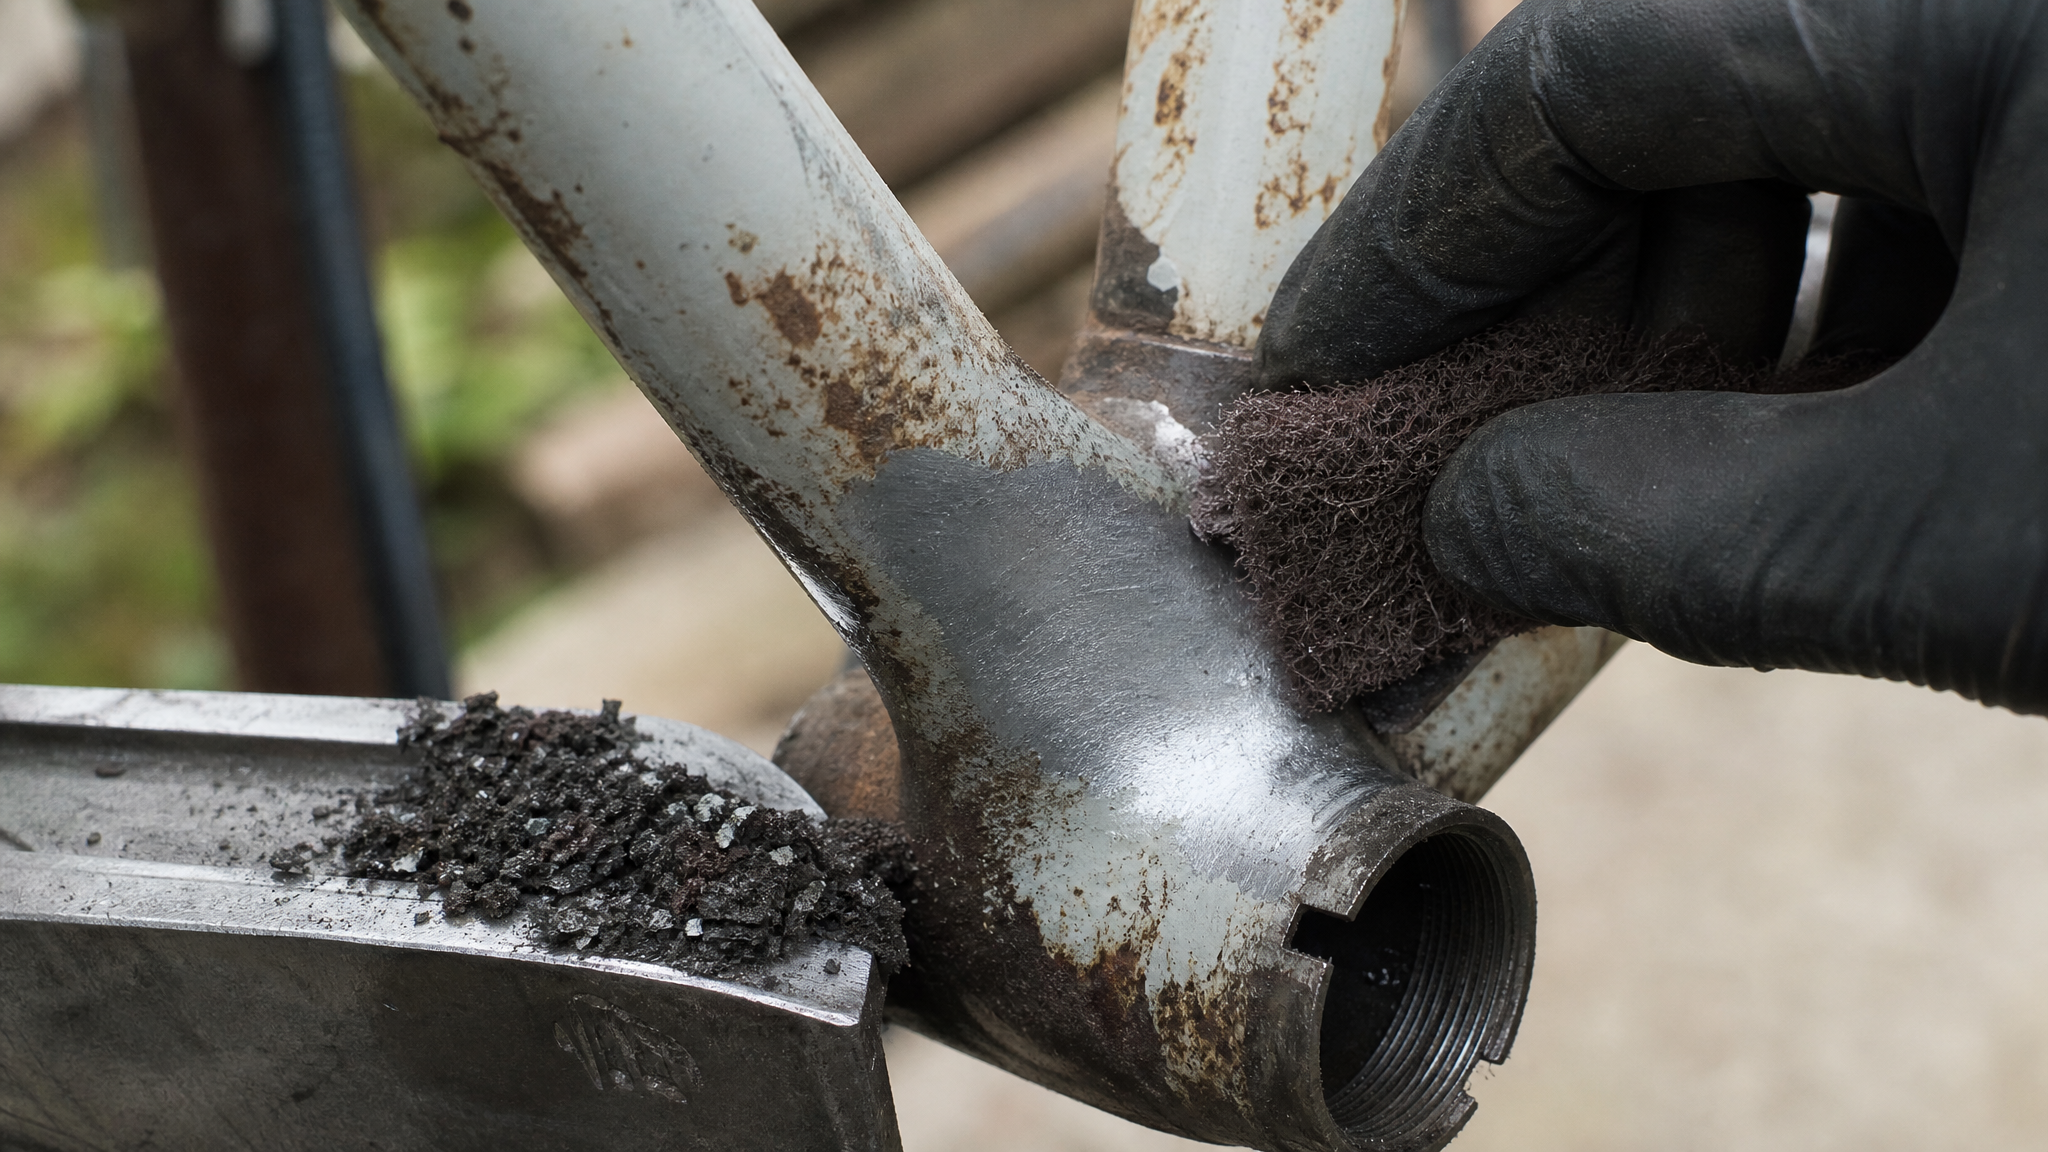
Если вы пропустите этот этап или отнесетесь к нему небрежно, даже премиальный материал не даст нужной адгезии.
Очистка металла:
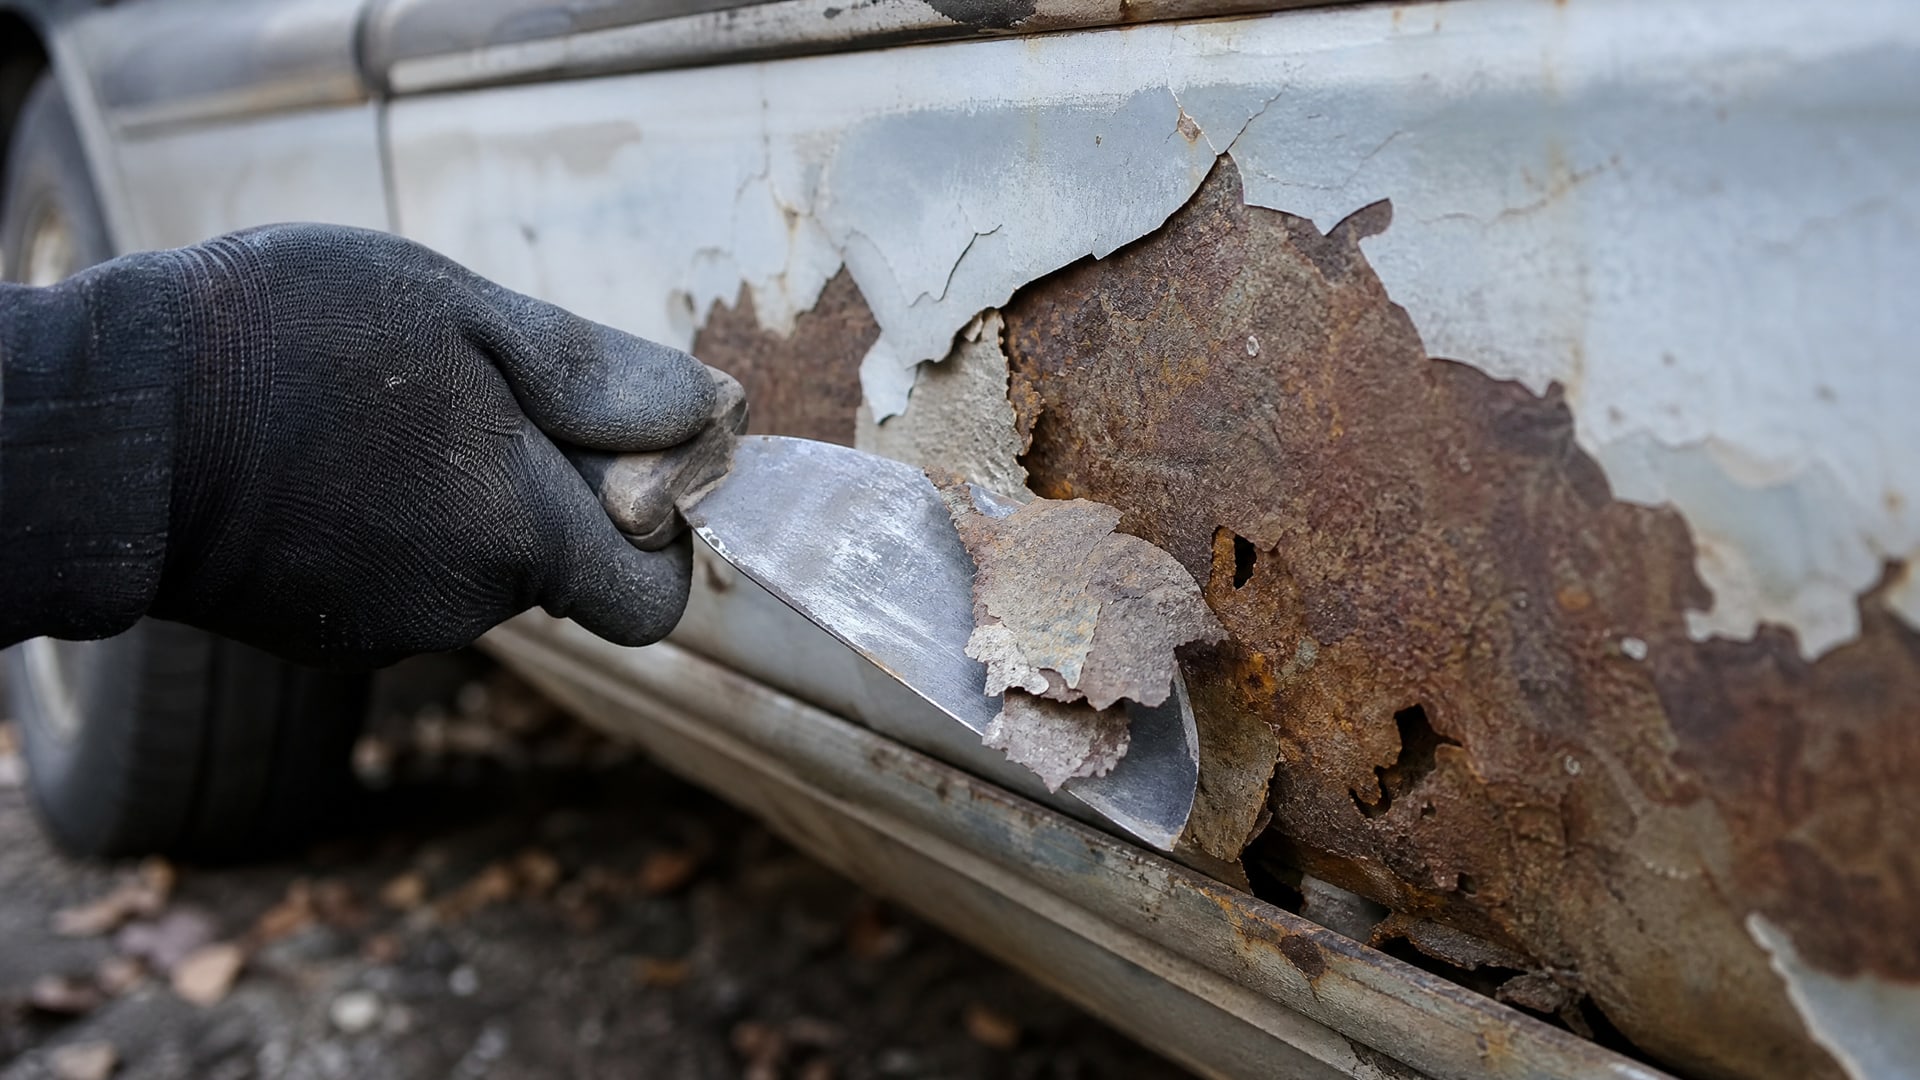
Удалить ржавчину, окалину, остатки старого покрытия и механические загрязнения.
Для абразивоструйной обработки стандарт - Sa 2½ (чистая, но с легким матовым отпечатком перед сбитой окалиной).
Для механической очистки (щетка, болгарка с наждаком) - уровень St 3 (удаление большей части окалины и ржавчины).
Обезжиривание и сушка:
После механической или абразивной обработки поверхность обезжирить растворителем или обезжиривающим средством.
Высушить основание до полного испарения влаги - поверхность должна быть сухой и обеспыленной.
Сухость критична: влага под слоем покрытия нарушит его адгезию и станет началом коррозии.
Конверсионная обработка (при необходимости):
Для некоторых материалов перед нанесением на металл требуется конверсионное преобразование поверхности (фосфатирование, пассивация), которое улучшает адгезию.
Это особенно важно для железа и стали в пищевых условиях.
Режимы нанесения: температура, влажность, толщина, межслойная сушка
Даже если поверхность подготовлена идеально, нарушение режима нанесения приведет к дефектам.
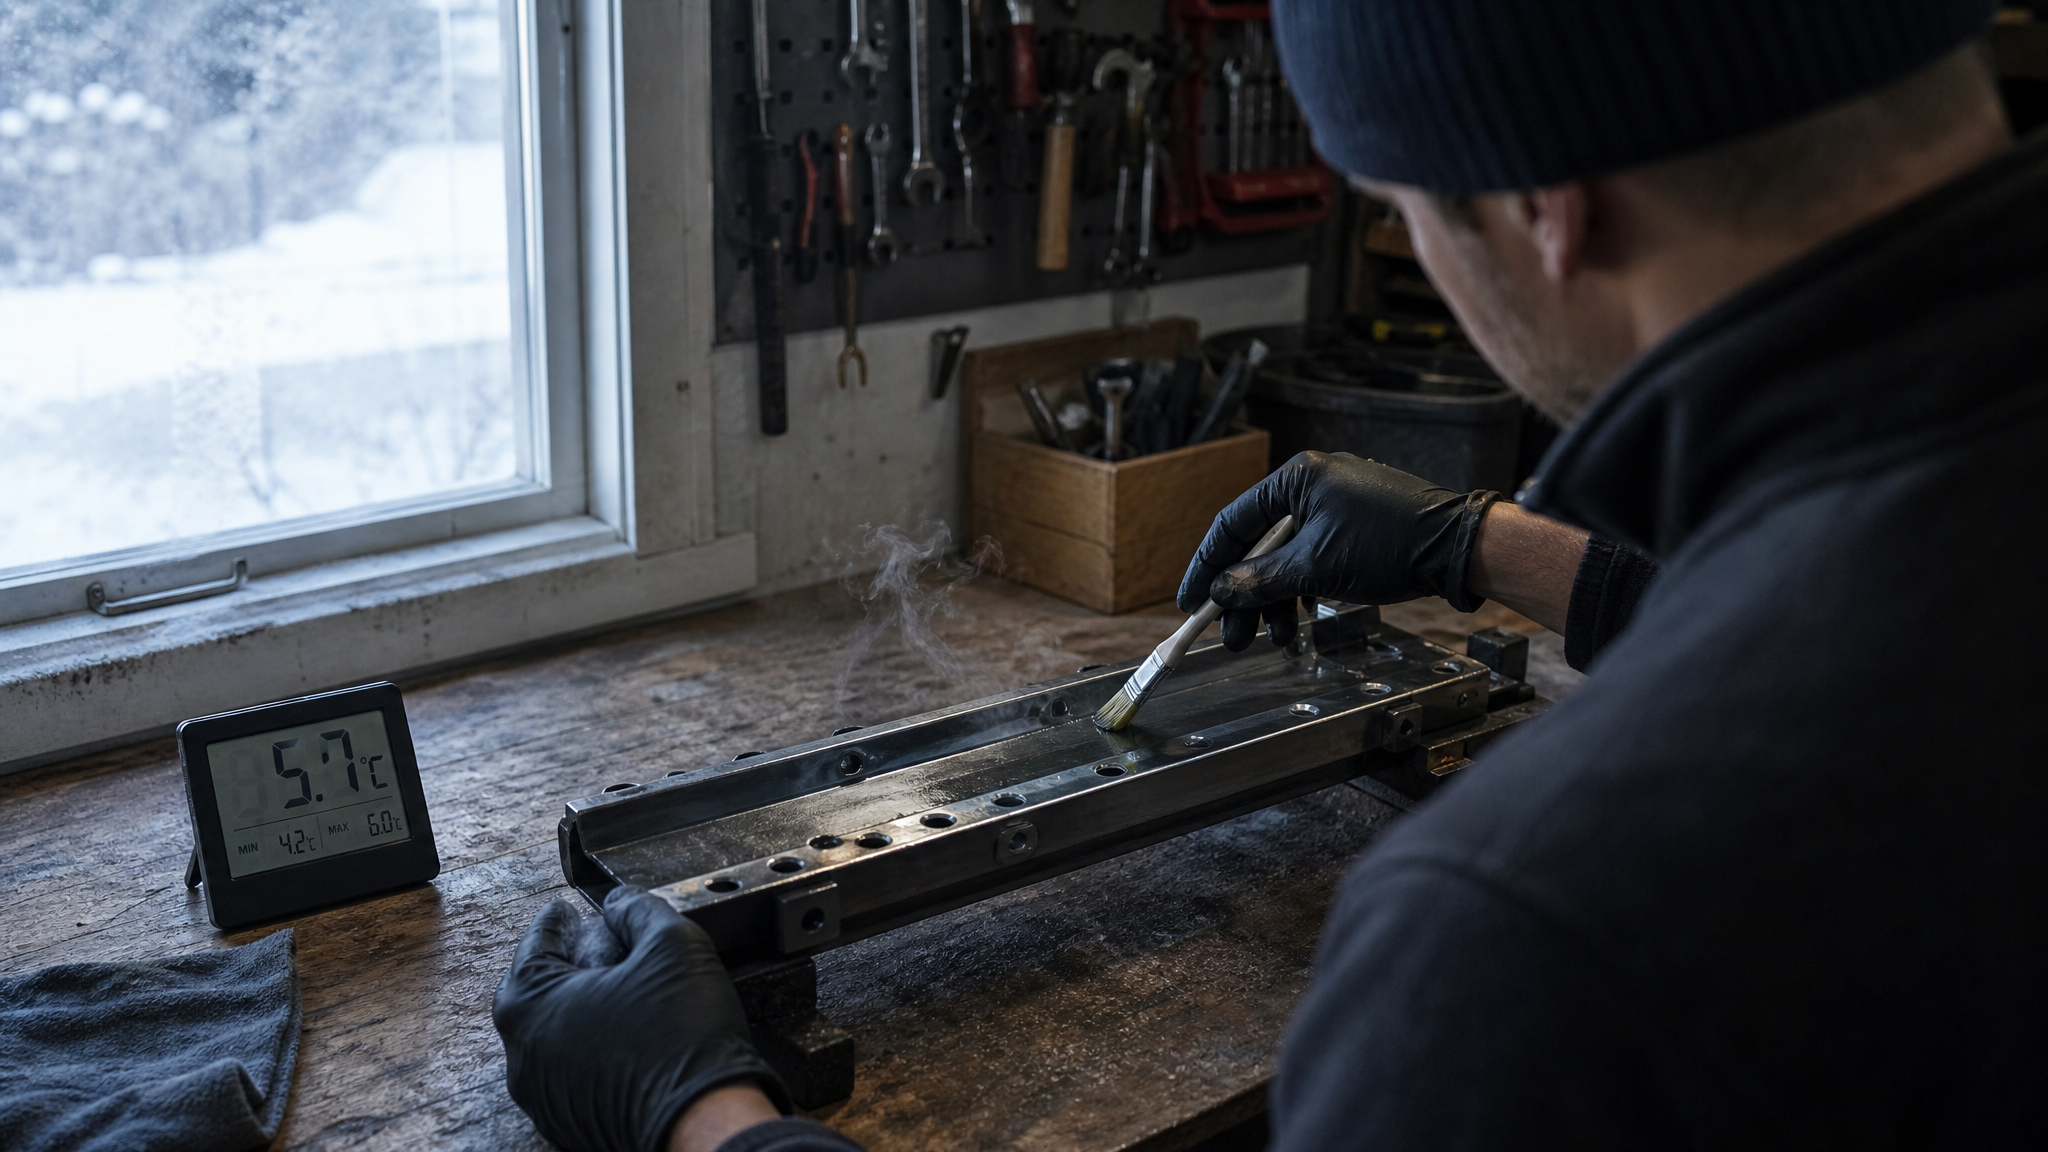
Каждый параметр контролирует способность материала затвердеть и образовать герметичный слой.
Условия окружающей среды:
Температура воздуха и основания: от +5 °C до +35 °C. При меньшей температуре материал не полимеризуется, при большей - испаряется слишком быстро и образуются морщины.
Относительная влажность: не более 80%. Сырость помешает испарению растворителя и может привести к белесому налету (конденсация влаги в растущей пленке).
Толщина и число слоев:
Толщина сухого покрытия: 80–150 мкм (эта величина контролируется толщиномером после высыхания каждого слоя).
Применяется несколько слоев (обычно 2–3) с межслойной сушкой согласно техдокументации.
Слишком тонкое покрытие не обеспечит защиту; слишком толстое может потрескаться при отверждении.
Межслойная выдержка:
Каждый слой должен высохнуть до нанесения следующего - время приведено в ТДС (техдокументации).
Если нанести следующий слой слишком рано, нижний слой остается мягким, и материалы могут перемешаться, нарушив структуру.
Для упаковочного оборудования, работающего в пищевой промышленности, особенно важен точный контроль толщины на всех элементах, поскольку тонкие зоны могут истираться быстрее и обнажить металл.
Полимеризация в печи и естественная сушка: в чем разница
После нанесения материал должен полностью затвердеть.
Существует два основных способа: естественное отверждение и термополимеризация в печи.
Естественная сушка на воздухе:
Для некоторых материалов полная полимеризация занимает 7–14 суток при температуре +20 °C.
В течение этого времени оборудование нельзя вводить в эксплуатацию, даже если покрытие кажется твердым на ощупь.
Недополимеризованное покрытие неустойчиво к химии, влаге и механическим нагрузкам, что приводит к отслоению, вздутию и нарушению гигиенических свойств.
Термополимеризация:
Некоторые материалы предусматривают дополнительный нагрев в печи: +150…+200 °C в течение 30–60 минут.
Это ускоряет полимеризацию и улучшает окончательные свойства покрытия (твердость, стойкость к химии и истиранию).
Для таких материалов требуется специальное оборудование - промышленная печь с контролем температуры и времени выдержки.
Попытка ускорить процесс, повысив температуру в цехе или поместив детали под обогреватель, обычно заканчивается неудачей: неконтролируемый нагрев приводит к неравномерной полимеризации, вздутию и внутренним напряжениям в слое.
Какие покрытия можно наносить своими руками, а какие нет
Можно наносить самостоятельно (при соблюдении всех условий выше):
Напольные эпоксидные и полиуретановые системы в производственных цехах (при наличии вентиляции и СИЗ).
Однокомпонентные пищевые краски и эмали на корпусы оборудования (на стены, верхние крышки, боковые панели).
Защитные слои на металлических конструкциях и несущих элементах, где не требуется прямой контакт с продуктом.
Требуют специалиста или заводского контроля:
Антифрикционные покрытия для подвижных узлов, где требуется строгий контроль толщины и адгезии.
Двухкомпонентные системы с жесткими требованиями к пропорции смешивания и выдержке перед нанесением.
Материалы, предусматривающие термополимеризацию в печи (требуется промышленное оборудование).
Покрытия для зон прямого контакта с пищей или ее обработкой - здесь требуется подтверждение гигиенической безопасности через заводское тестирование.
В случаях, когда требуется снижение трения и износа на ответственных элементах упаковочного оборудования, но при этом необходимо соблюдение пищевых стандартов, антифрикционные покрытия требуют контроля не только толщины, но и полной адгезии к основанию, иначе они отслаиваются при первых циклах работы.
Как проверить, подходит ли покрытие для вашей задачи
Название «пищевое» не гарантирует, что материал подойдет именно вам.
Перед закупкой сверьтесь с техдокументацией и убедитесь, что все параметры совпадают.
Что смотреть в ТДС (техдокументация производителя):
| Параметр | Что проверить |
|---|---|
| Область применения | Указана ли ваша задача (пол, корпус, узлы трения, прямой контакт с пищей)? |
| Допуск / сертификация | Есть ли пищевой допуск (пометка о соответствии нормам гигиены)? |
| Подложка | На какие материалы наносится (сталь, алюминий, бетон, композит)? |
| Подготовка поверхности | Какая степень очистки требуется (Sa 2½, St 3 и т.д.)? |
| Условия нанесения | Температура, влажность, толщина слоя, число слоев. |
| Межслойная сушка | Время между слоями при нормальных условиях. |
| Полная полимеризация | Время до полного отверждения и введения в эксплуатацию. |
| Термополимеризация | Требуется ли, и при каких условиях (+150…+200 °C, время). |
| Стойкость | К каким дезсредствам, кислотам, щелочам, маслам, механическим нагрузкам? |
| СИЗ и вентиляция | Какие меры безопасности нужны при нанесении. |
Если в документации не указан пищевой допуск или область применения, то это либо обычный промышленный материал (не пищевой), либо документация неполная - в таком случае уточните у поставщика перед покупкой.
Ошибки, которые ведут к отказу покрытия
Закупщики и инженеры часто совершают одни и те же ошибки, из-за которых покрытие впоследствии деградирует или отслаивается.
Нанесение без подготовки основания:
Ржавчина, масло и грязь под слоем покрытия не позволяют материалу прилипнуть. Он начнет отслаиваться в течение первых недель.
Неправильная пропорция смешивания двухкомпонентного материала:
Если добавить отвердителя больше или меньше, чем указано, полимеризация произойдет неправильно - покрытие может остаться липким или, наоборот, стать хрупким и потрескаться.
Нанесение при низкой температуре или высокой влажности:
Материал не полимеризуется должным образом; образуется матовый налет, адгезия нарушается, и слой вздувается при попадании влаги.
Ускорение процесса сушки:
Попытка включить оборудование раньше, чем указано в ТДС, или нагреть покрытие неконтролируемым способом приводит к внутренним напряжениям, трещинам и отслоению.
Игнорирование межслойной сушки:
Нанесение следующего слоя до полного высыхания предыдущего приводит к перемешиванию слоев и потере структуры материала.
Отсутствие контроля толщины:
Если не измерять толщину после каждого слоя, некоторые зоны останутся тонкими и быстро истираются, обнажая металл под слоем.
Частые вопросы из практики закупщиков
Если покрытие высохло на ощупь, можно ли включать оборудование?
Нет. Высыхание на ощупь - это испарение растворителя, а не полная полимеризация. Для пищевых материалов полная полимеризация может занимать 7–14 суток при +20 °C. До этого момента покрытие неустойчиво к влаге, химии и механическим нагрузкам. Ранняя эксплуатация нарушает безопасность и приводит к отслоению.
Можно ли наносить пищевое покрытие поверх старого слоя краски?
Только если старый слой прочно держится на основании. Если старая краска отслаивается, вздута или потрескалась, ее нужно удалить полностью, иначе новое покрытие будет держаться на ней, а не на основании. Лучше очистить металл до уровня Sa 2½ или St 3, чтобы гарантировать адгезию.
Требуется ли специальная вентиляция при нанесении пищевого покрытия?
Да. Даже пищевые материалы выделяют пары растворителя при нанесении и сушке. Необходима местная вытяжка (вентилятор, вытяжной шкаф) и использование СИЗ (перчатки, очки, респиратор). Это защищает рабочих и улучшает качество нанесения (правильное испарение растворителя).
Можно ли применить пищевое покрытие к упаковочной машине, если она работает в пищевом цехе, но сама не контактирует с продуктом?
Зависит от деталей. Если это корпус, верхняя крышка или боковые панели, далекие от продукта, можно использовать обычное промышленное покрытие (без пищевого допуска). Если это направляющие, зажимы или прижимные элементы, куда может попасть продукт или его частицы, требуется материал с пищевым допуском. Проверьте техдокументацию оборудования.
Какая толщина покрытия считается достаточной?
Для большинства пищевых систем толщина сухого слоя составляет 80–150 мкм. Это измеряется толщиномером после полного высыхания. Если покрытие тоньше, оно быстро истирается; если толще, может потрескаться при отверждении. Уточняйте конкретное значение в ТДС материала.
Заключение
Профессиональные пищевые покрытия можно наносить своими силами, но только на части оборудования и при строгом соблюдении регламента подготовки поверхности, режима нанесения и полной полимеризации. Ключ к успеху - не в названии материала, а в технической документации. Перед закупкой убедитесь, что ТДС содержит область применения, допуск, условия нанесения и время полного отверждения. Для антифрикционных покрытий, материалов с термополимеризацией в печи и зон прямого контакта с пищей обычно требуется контроль у производителя или сертифицированного партнера.
Следующий шаг: возьмите техдокументацию вашего оборудования, уточните, какие поверхности нуждаются в покрытии, и сверьтесь с материалами поставщика. Если в документации есть пункт «область применения» и указан пищевой допуск с конкретными условиями нанесения, вы сможете оценить, справитесь ли вы сами или нужно привлечь специалиста.