Воротники формирования пакета в упаковочном оборудовании подвергаются интенсивному износу из-за постоянного трения о движущиеся детали и контакта с абразивным материалом. Традиционная замена требует остановки производства на несколько часов и значительных затрат. Антифрикционные твердосмазочные покрытия предоставляют альтернативный путь восстановления - они наносятся тонкой сухой пленкой прямо на поверхность детали, снижая трение и продлевая ее ресурс без полной переборки узла. Такой подход особенно эффективен для оборудования с умеренным износом и для компаний, нацеленных на минимизацию простоев.
Статья рассчитана на технических специалистов и закупщиков, которые ищут способы восстановления изношенных деталей оборудования при сохранении бюджета и оперативности. Вы узнаете, как работают антифрикционные покрытия, какие параметры проверять при выборе, когда их применение критично, и как избежать типичных ошибок.
Почему воротники формирования пакета изнашиваются быстро
Воротники формирования пакета работают на интерфейсе между неподвижной и движущейся частями оборудования.
При каждом цикле упаковки они испытывают циклическое трение, абразивное действие упаковочного материала, а также вибрационные нагрузки. Со временем микрошероховатости на поверхности сглаживаются, появляются микротрещины, и детали начинают плотнее сидеть в зазорах, что приводит к фреттингу - коррозии вследствие микротрения.
На пищевых линиях проблему усугубляет влажность, попадание моющих и дезинфицирующих растворов, что ускоряет окисление контактных поверхностей. Когда зазоры увеличиваются, качество сформированного пакета деградирует, могут возникнуть перекосы или неравномерное прижатие, что приводит к браку продукции.
Обычно такие детали либо полностью заменяют (дорого и долго), либо отправляют в ремонтные мастерские (потеря времени). Антифрикционное твердосмазочное покрытие позволяет восстановить рабочую геометрию и защитить поверхность прямо на месте, без демонтажа оборудования или с минимальным разбором.
Как работают антифрикционные твердосмазочные покрытия
Антифрикционное твердосмазочное покрытие - это композиционный материал на основе полимерной матрицы и твердых смазывающих частиц.
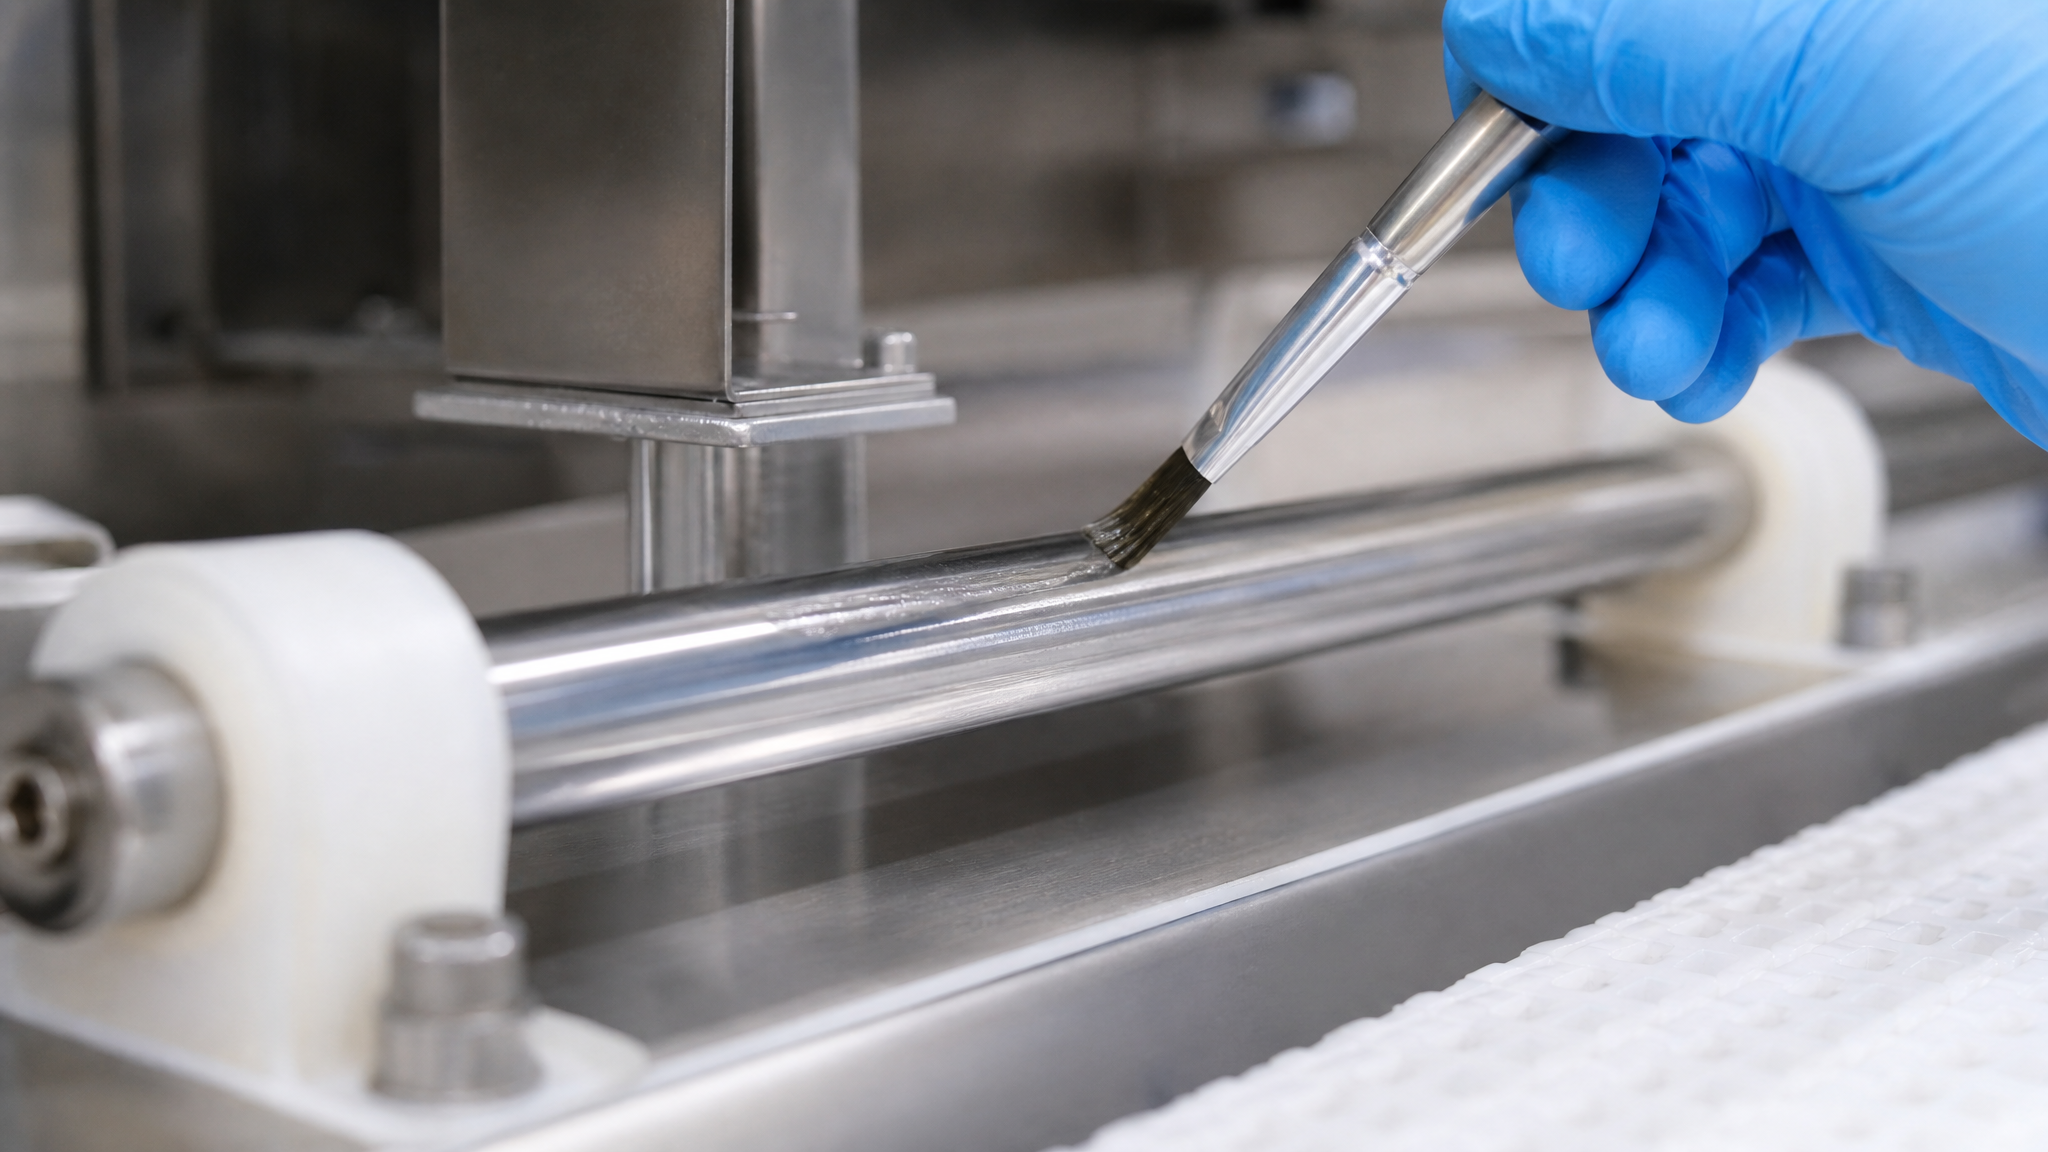
При нанесении оно образует тонкую пленку, толщина которой составляет доли миллиметра. Эта пленка работает как разделитель между контактирующими поверхностями, предотвращая прямое взаимодействие металла с металлом.
Коэффициент трения такого покрытия достигает 0,03, что значительно ниже, чем при голом контакте стали со сталью (обычно 0,3–0,8). Это означает, что энергия, которая раньше уходила на преодоление трения, теперь может быть использована на полезную работу, а тепловыделение от фрикционного контакта существенно снижается.
Работа покрытия основана на двух механизмах. Первый - механический: твердые частицы в составе образуют гладкий слой, снижающий микрошероховатость поверхности. Второй - химический: полимерная матрица создает липкое (адгезионное) взаимодействие с подложкой, так что пленка не соскальзывает при циклических нагрузках. После нанесения покрытие проходит этап набора прочности и стабилизации, во время которого оно полностью затвердевает и достигает своих номинальных свойств - обычно это занимает 1–3 суток в зависимости от состава.
Технология восстановления деталей восстанавливающим покрытием
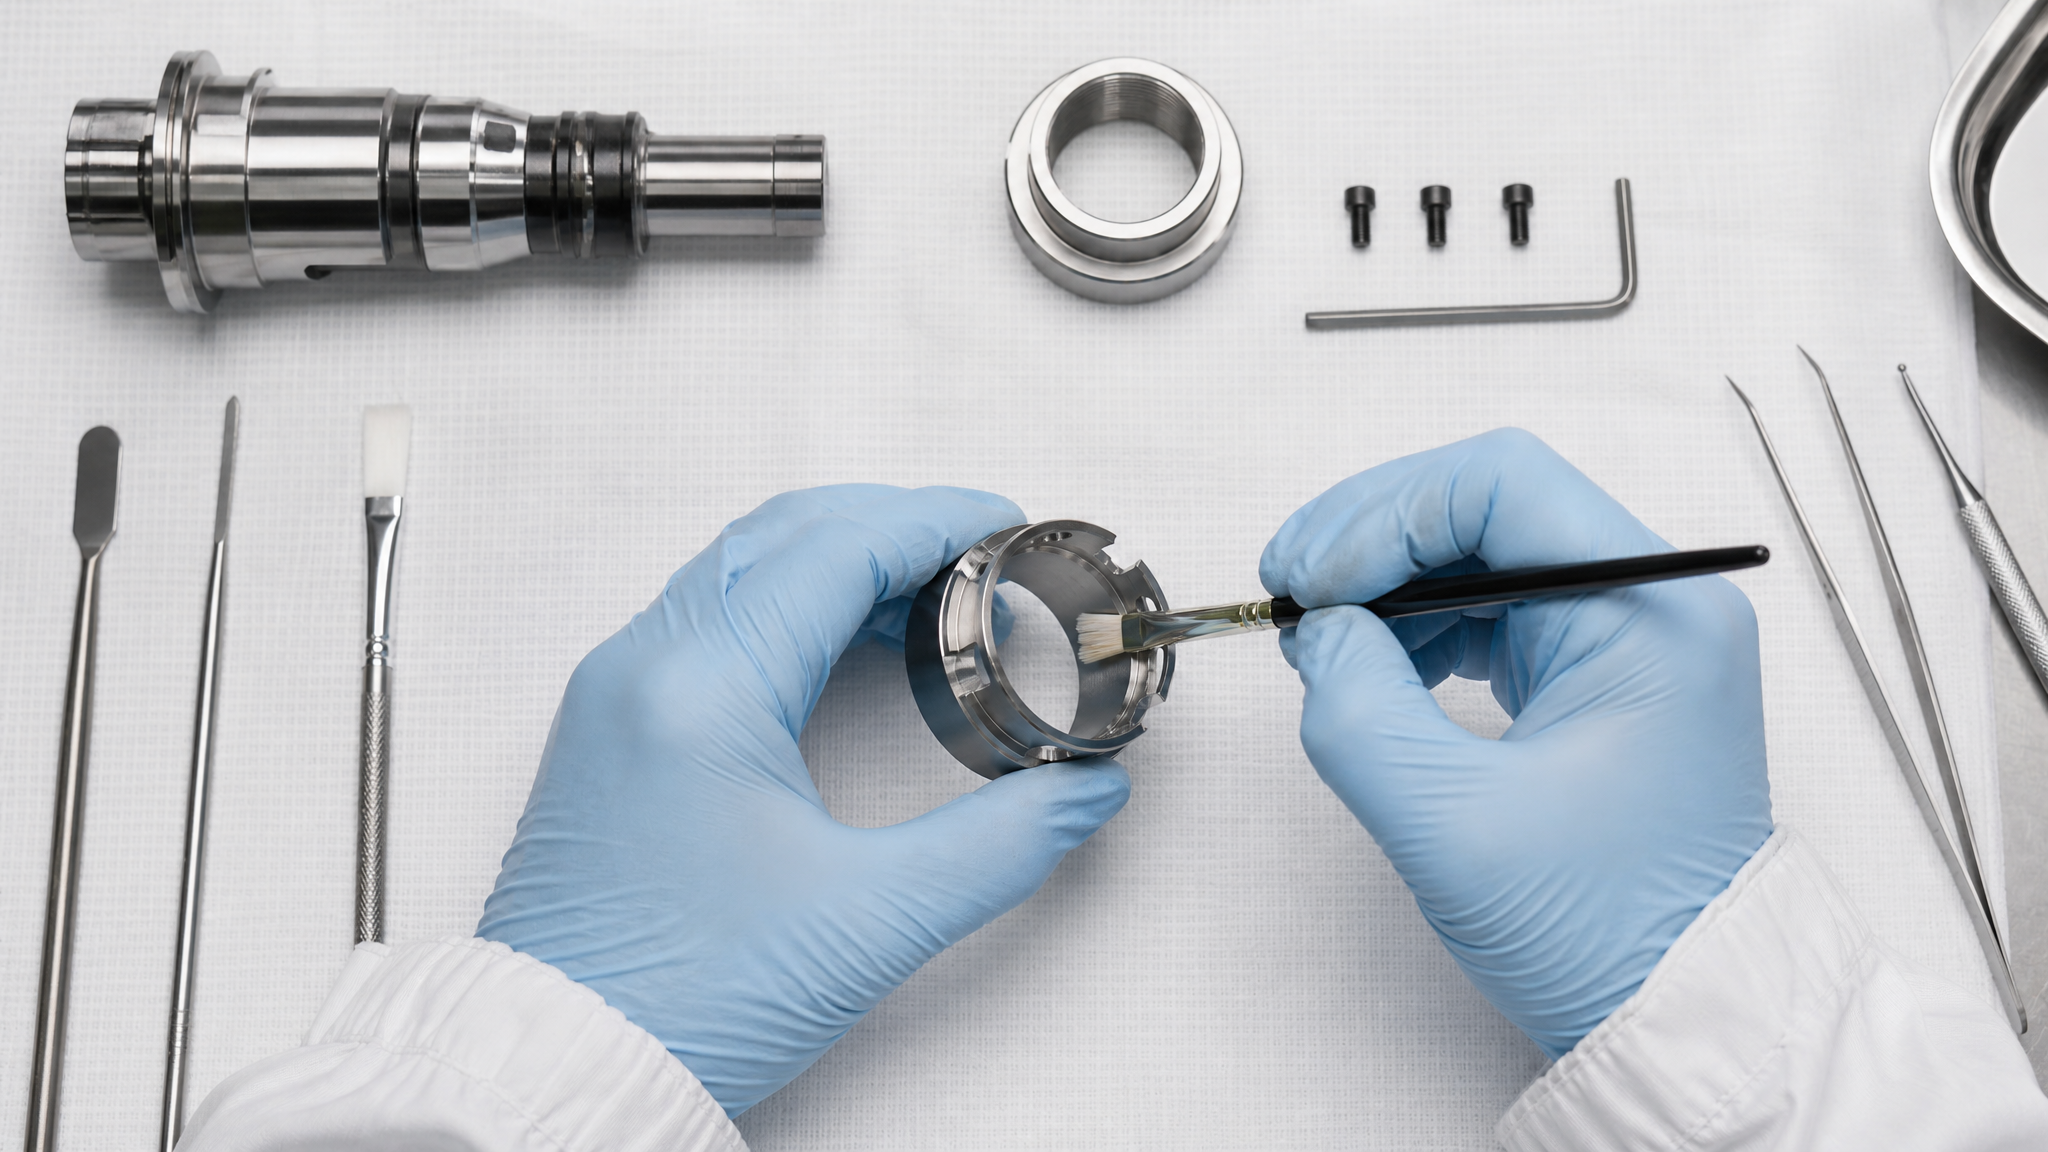
Восстановление воротника формирования пакета с помощью антифрикционного покрытия состоит из нескольких этапов.
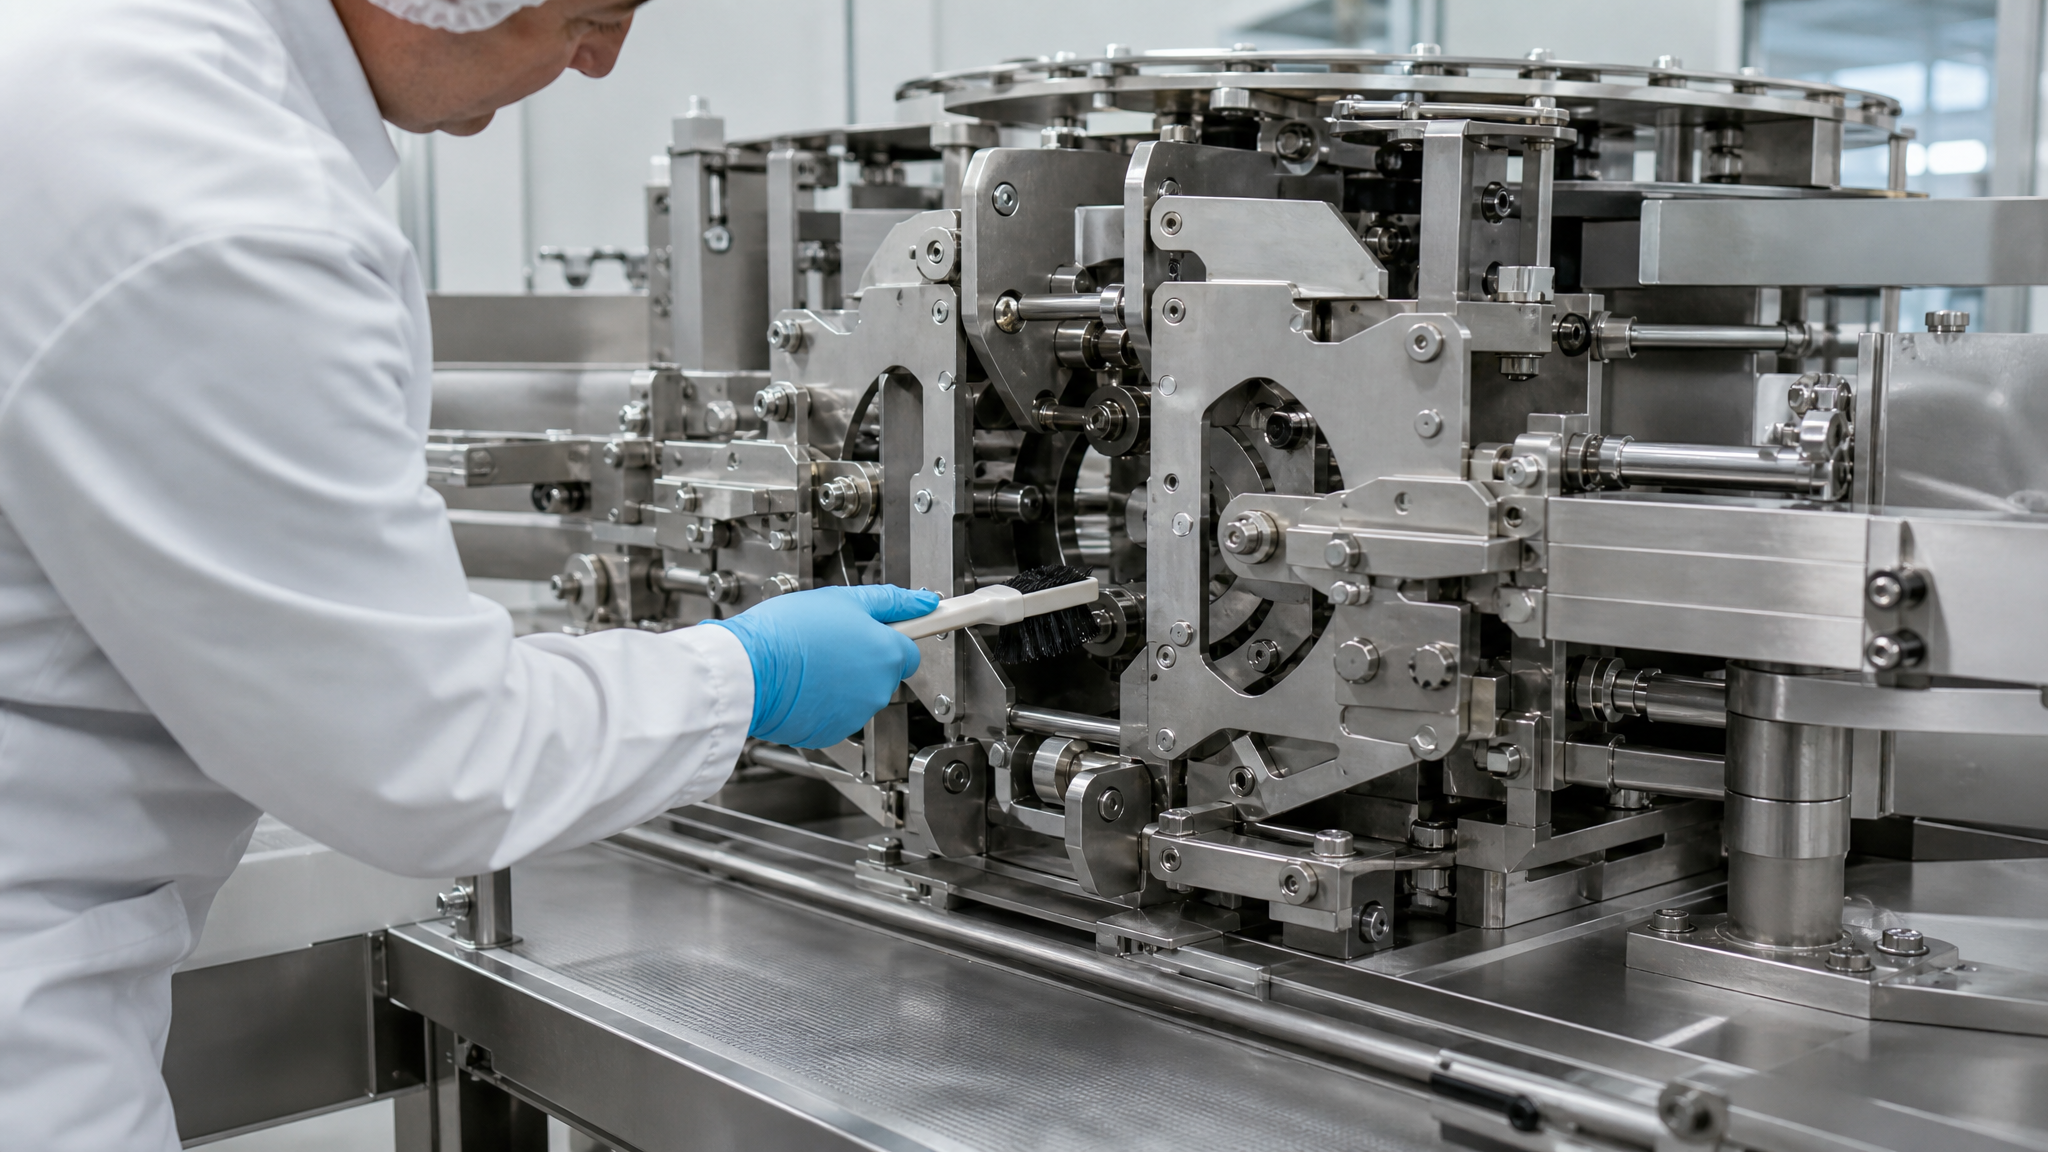
На первом этапе деталь демонтируют, тщательно очищают от нагара, окиси и остатков смазки, используя механическую и химическую очистку. Поверхность подготавливают абразивной обработкой - это создает микрошероховатость, необходимую для хорошей адгезии покрытия к основному материалу.
На втором этапе наносят само антифрикционное покрытие. Метод нанесения зависит от типа покрытия: может применяться распыление, кистевое нанесение, погружение или плазменное напыление для более ответственных узлов. Важный момент: покрытие наносится тонкой пленкой, не «слоем в несколько миллиметров». После нанесения излишки убирают, если это предусмотрено технологией, затем деталь переходит в этап набора прочности.
Третий этап - стабилизация. Это критический период, во время которого полимерная матрица полностью затвердевает и покрытие достигает паспортных значений износостойкости и адгезии. На этом этапе деталь должна находиться в спокойном состоянии, без вибраций и нагрузок. Преждевременное введение восстановленной детали в работу может привести к расслоению покрытия и быстрому отказу. После полного набора прочности деталь устанавливается обратно в оборудование.
Восстановление через покрытие позволяет не только снизить трение, но и компенсировать износ, восстанавливая исходные размеры рабочей поверхности. Для деталей с умеренным износом (до 0,2–0,3 мм) этот метод экономически оправдан и предотвращает необходимость полной замены.
Ключевые характеристики при выборе антифрикционного твердосмазочного покрытия
При выборе покрытия для восстановления воротников формирования пакета нужно проверить несколько параметров.
Коэффициент трения. Заявляемое значение обычно находится в диапазоне 0,02–0,15 в зависимости от состава. Для узлов с высокой скоростью скольжения и жесткими требованиями к выходу тепла предпочитают покрытия с коэффициентом 0,03 и ниже.
Рабочий температурный диапазон. Это не менее важный параметр. Разные покрытия рассчитаны на разные условия. Некоторые работают от криогенных температур до +730 °C, но такой широкий диапазон - исключение. Для большинства производств нужны покрытия, стабильные в диапазоне от -40 до +120 °C или от -20 до +180 °C в зависимости от оборудования. Проверяйте спецификацию и сверяйте ее с реальными условиями на линии, а не с кратковременными пиковыми значениями.
Коррозионная стойкость. Если оборудование работает во влажной среде, подвергается контакту с солью (пищевая промышленность) или химическими реагентами, необходимо проверить результаты испытаний по ISO 9227. Хорошие покрытия выдерживают до 1000 часов в соляном тумане, что означает надежную защиту от окиси и фреттинга на протяжении минимум двух лет интенсивной работы.
Адгезия и толщина пленки. После нанесения покрытие должно прочно держаться на подложке. Адгезию проверяют методом кросс-хатч-теста или аналогичными способами. Толщина сухой пленки обычно составляет 20–60 микрон, но уточняйте конкретное значение у производителя.
Допуски и сертификаты. Для пищевого оборудования важен пищевой допуск NSF H1 - это значит, что покрытие безопасно при случайном контакте с пищей. Для экспортного оборудования может требоваться соответствие регламентам Евросоюза или других стран.
Восстановление воротников на пищевом упаковочном оборудовании
На пищевом оборудовании требования к антифрикционным покрытиям особенно строги.
Во-первых, материал контактирует с пищевыми продуктами, поэтому его миграция в продукт недопустима. Во-вторых, оборудование часто подвергается очистке моющими и дезинфицирующими растворами, что создает агрессивную среду.
Для таких условий нужно выбирать покрытия с пищевым допуском NSF H1, который подтверждает безопасность при случайном контакте с пищевыми продуктами. Такие покрытия прошли тестирование на миграцию вредных веществ и сертифицированы соответствующими органами.
Особенность пищевого оборудования - высокая влажность и частый контакт с моющими средствами. Для восстановления воротников формирования пакета на таких линиях применяют антифрикционные покрытия, которые устойчивы к щелочам и органическим растворителям. При работе в условиях трения и износа с требованиями безопасности контакта с пищей часто используют составы, обеспечивающие не только низкий коэффициент трения, но и защиту от фреттинг-коррозии. Такие решения позволяют избежать замены деталей при каждой переборке оборудования, значительно снижая операционные затраты и время простоя производства.
Типичные ошибки при выборе и применении антифрикционных покрытий
Ошибка 1: Путаница между антифрикционным покрытием и полной заменой смазки.
Многие закупщики думают, что если на деталь нанесено такое покрытие, она больше не нуждается ни в какой смазке. На самом деле покрытие - это защитная пленка, снижающая трение, но не замещающая полностью смазочный режим в узлах, где требуется активная смазка. Для направляющих с высокой скоростью скольжения и контактными нагрузками может потребоваться комбинированный подход: тонкое антифрикционное покрытие плюс переодическое нанесение смазки с адекватным интервалом.
Ошибка 2: Использование детали сразу после нанесения покрытия. Стадия набора прочности и стабилизации - это не формальность. Если восстановленный воротник установлен в оборудование до полного затвердевания покрытия, оно может начать отслаиваться под нагрузкой, и вся работа будет напрасной. Минимальный период, при котором деталь готова к нагрузкам, -24–48 часов, но точное время указано в технической документации покрытия.
Ошибка 3: Выбор покрытия без учета температурных условий. Если на линии рабочая температура периодически поднимается выше заявленного верхнего предела, полимерная матрица может размягчиться, и коэффициент трения резко возрастет. Нужно уточнить не только номинальный диапазон, но и допустимые временные превышения.
Ошибка 4: Пренебрежение подготовкой поверхности. Если очистка выполнена недостаточно, на поверхности остаются оксидные пленки и загрязнения, и адгезия покрытия будет плохой. Деталь нужно обработать абразивом, обезжирить и, если требуется, провести химическую активацию поверхности.
Ошибка 5: Игнорирование коррозионной стойкости. Даже если основная задача - снизить трение, в реальном оборудовании часто возникает микротрение и влажность, вызывающие коррозию. Если коррозионная стойкость не проверена, деталь может окислиться под покрытием, и ресурс будет коротким. Всегда запрашивайте результаты испытаний по ISO 9227 для условий, близких к вашим.
Часто задаваемые вопросы
Что такое антифрикционное твердосмазочное покрытие и как оно отличается от обычной смазки?
Антифрикционное твердосмазочное покрытие - это полимерная пленка с твердыми смазывающими частицами, наносимая непосредственно на поверхность детали. В отличие от жидкой или пластичной смазки, оно не вытекает и не требует повторного нанесения. Это сухая пленка, которая работает на всю жизнь детали, если не повреждена механически. Коэффициент трения покрытия (0,03) ниже, чем при жидкой смазке на металле, что делает его особенно эффективным для узлов без доступа к смазке или при работе в условиях, когда жидкая смазка неприемлема.
Можно ли наносить антифрикционное покрытие на уже установленный воротник без демонтажа?
В большинстве случаев деталь необходимо снять с оборудования, чтобы обеспечить правильную подготовку поверхности и контролируемые условия нанесения. Некоторые специализированные мастерские могут выполнять локальное напыление и на месте, но это требует точного оборудования и опыта, чтобы избежать попадания материала на соседние части. Рекомендуется согласовать возможность нанесения на месте с сервис-центром перед заказом работ.
Как долго восстановленная деталь служит после нанесения покрытия?
Ресурс зависит от интенсивности работы и правильности выбора покрытия. При соответствии покрытия условиям (температура, влажность, тип нагрузки) и при надлежащей подготовке поверхности восстановленная деталь может работать в 2–3 раза дольше, чем изношенная без восстановления. Типичный ресурс - от 12 месяцев до 3 лет на интенсивных пищевых линиях. После этого может потребоваться повторное восстановление.
Нужна ли смазка для детали с антифрикционным покрытием?
Это зависит от конструкции узла. Если воротник работает как направляющая с жесткими зазорами и контактирует с противодействующей поверхностью, покрытие снижает трение, но может потребоваться дополнительная смазка для теплоотвода и защиты от коррозии. Консультируйтесь со специалистом, какой интервал и тип смазки подходит для вашего оборудования после восстановления.
Какие стандарты нужно проверять при выборе антифрикционного покрытия для пищевого оборудования?
Основной стандарт - NSF H1 (пищевой допуск, безопасный при случайном контакте с пищей). Также важны ISO 9227 для проверки коррозионной стойкости в соляном тумане, данные по температурному диапазону и химической стойкости к щелочам (для моющих растворов). Уточняйте наличие сертификатов и протоколов испытаний у производителя покрытия.
Заключение
Антифрикционные твердосмазочные покрытия - это проверенный и экономичный способ восстановления воротников формирования пакета и других изношенных деталей упаковочного оборудования. Ключевое преимущество - возможность избежать полной замены детали и минимизировать время простоя. Тонкая полимерная пленка с твердыми смазывающими частицами обеспечивает коэффициент трения до 0,03, защиту от фреттинг-коррозии (до 1000 часов в соляном тумане по ISO 9227) и работу в широком температурном диапазоне.
Успех восстановления зависит от трех факторов: правильный выбор покрытия под ваши условия (температура, влажность, контакт с пищей), качественная подготовка поверхности и соблюдение этапа набора прочности перед введением детали в работу. Начните с определения точных условий работы вашего оборудования, запросите техническую спецификацию и результаты испытаний покрытия, и согласуйте применение с поставщиком услуг восстановления. Это поможет избежать типичных ошибок и гарантирует, что восстановленная деталь прослужит максимально долго.