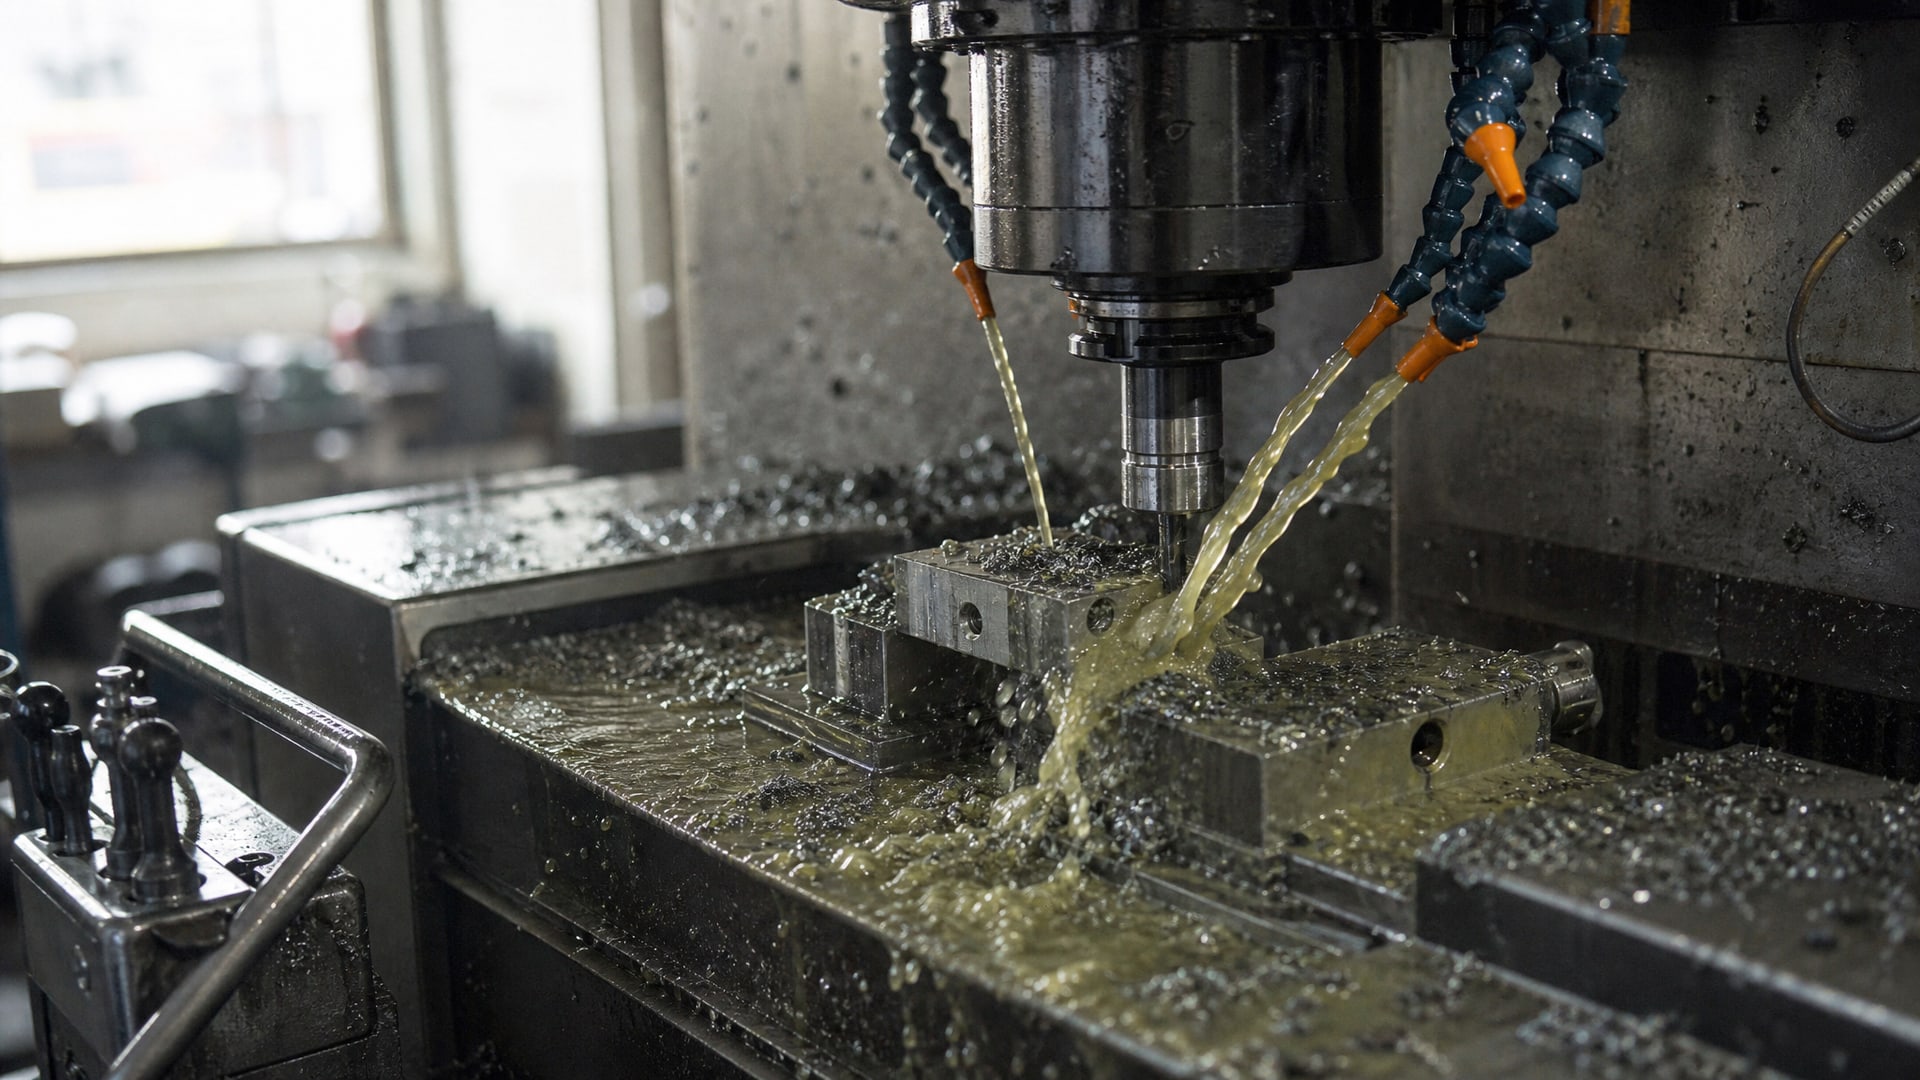
Смазочно-охлаждающие жидкости теряют работоспособность не столько из-за износа компонентов, сколько из-за накопления механических загрязнений - стружки, абразивных частиц и шлама. Без регулярной фильтрации жидкость становится непригодной для повторного использования в циркуляционной системе, хотя ее химический состав еще далек от предела. Эффективная очистка сож от стружки позволяет продлить срок службы жидкости на месяцы и даже годы, снизив расходы на закупки и утилизацию.
Статья описывает практические методы фильтрации и контроля загрязнений, которые реально применяют в цехах: от выбора размера ячейки фильтра до монитора состояния жидкости. Информация полезна закупщикам, инженерам производств и техническим специалистам, ответственным за содержание циркуляционных систем смазки.
Почему механические примеси сокращают жизнь сож
Стружка, образовавшаяся при резании, и абразивная взвесь, оторванная от инструмента и заготовки, попадают в циркуляционный контур.
Если эти частицы остаются в жидкости, они работают как абразив: повреждают насосы, забивают зазоры направляющих, царапают уплотнения. СОЖ при этом быстро окисляется от фрикционного выделения тепла и химически стареет.
Кроме стружки, в системе накапливаются шлам и масляная дисперсия - остатки старой жидкости, которые не уходят полностью при сливе. Эти загрязнения ускоряют отделение воды, способствуют биопоражению и разрушают стабильность суспензии. В результате жидкость теряет смазывающие свойства и требует преждевременной замены.
Удаление механических примесей напрямую связано с продлением жизни сож: чем меньше абразивов в жидкости, тем меньше окислительного стресса, тем дольше работает система без внеплановой замены.
Уровни фильтрации для разных операций металлообработки
Не все операции требуют одинаковой чистоты.
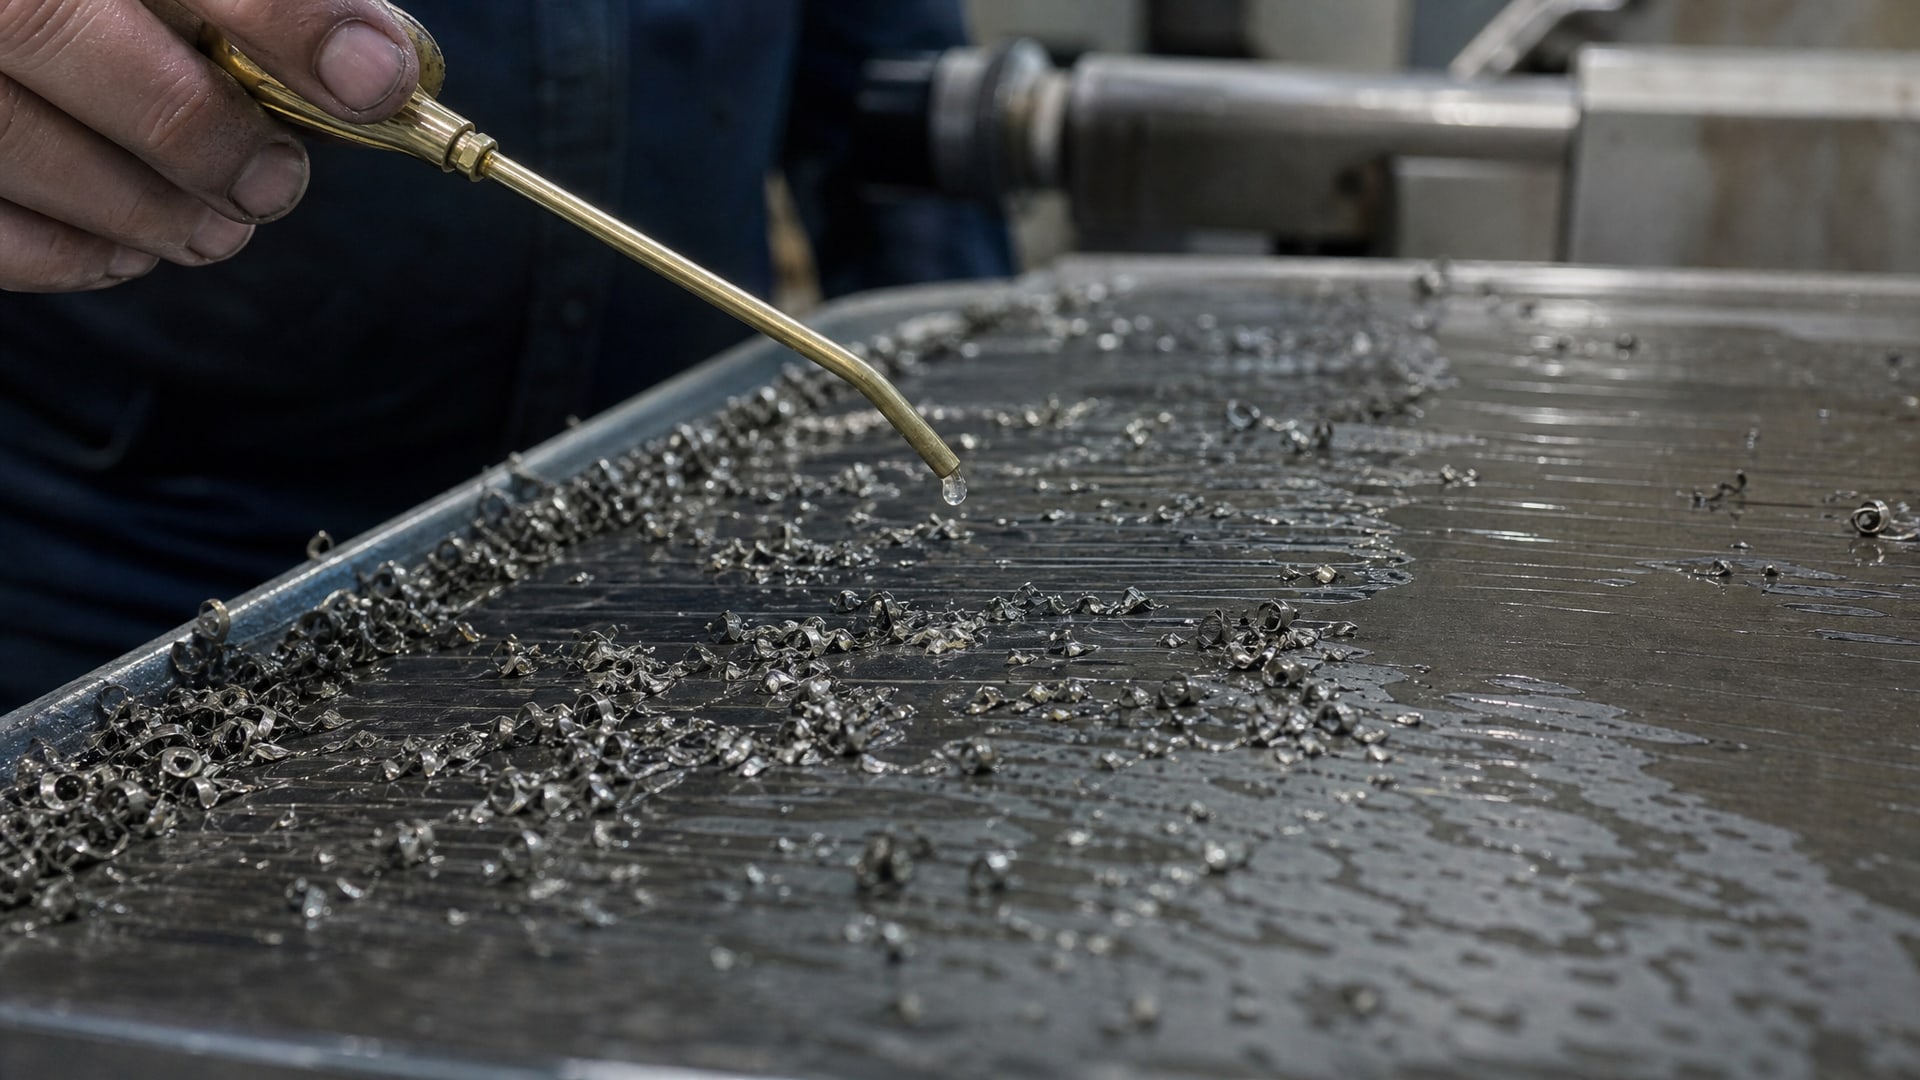
Общее точение и фрезерование ориентированы на фильтрацию 10–25 мкм: такой размер задерживает основную стружку и крупные абразивные частицы, не создавая чрезмерного сопротивления потоку.
Шлифование требует более тонкой фильтрации -5–10 мкм. Хонингование и финишные операции еще более чувствительны: рекомендуемый диапазон 3–5 мкм.
На практике закупщик часто сталкивается с термином «фильтр 5 мкм», но важно различать номинальный и абсолютный рейтинг. Номинальный - это примерное значение; новый фильтр с номиналом 5 мкм может пропускать частицы крупнее заявленного размера. По мере накопления грязи на волокнах фильтр становится тоньше и начинает задерживать частицы ближе к номинальному значению. Абсолютный рейтинг задает максимальный размер частиц, которые проходят без задержки, и он выше номинального.
Это различие крайне важно при выборе фильтра для точной обработки. Если операция критична к чистоте, нужно либо ставить фильтр номиналом ниже требуемого, чтобы с самого начала работать в целевом диапазоне, либо часто менять фильтр, чтобы поддерживать тонкость фильтрации.
Удаление шлама из сож и накопление загрязнений
Шлам - это осадок из металлических частиц, окисленных компонентов и влаги.
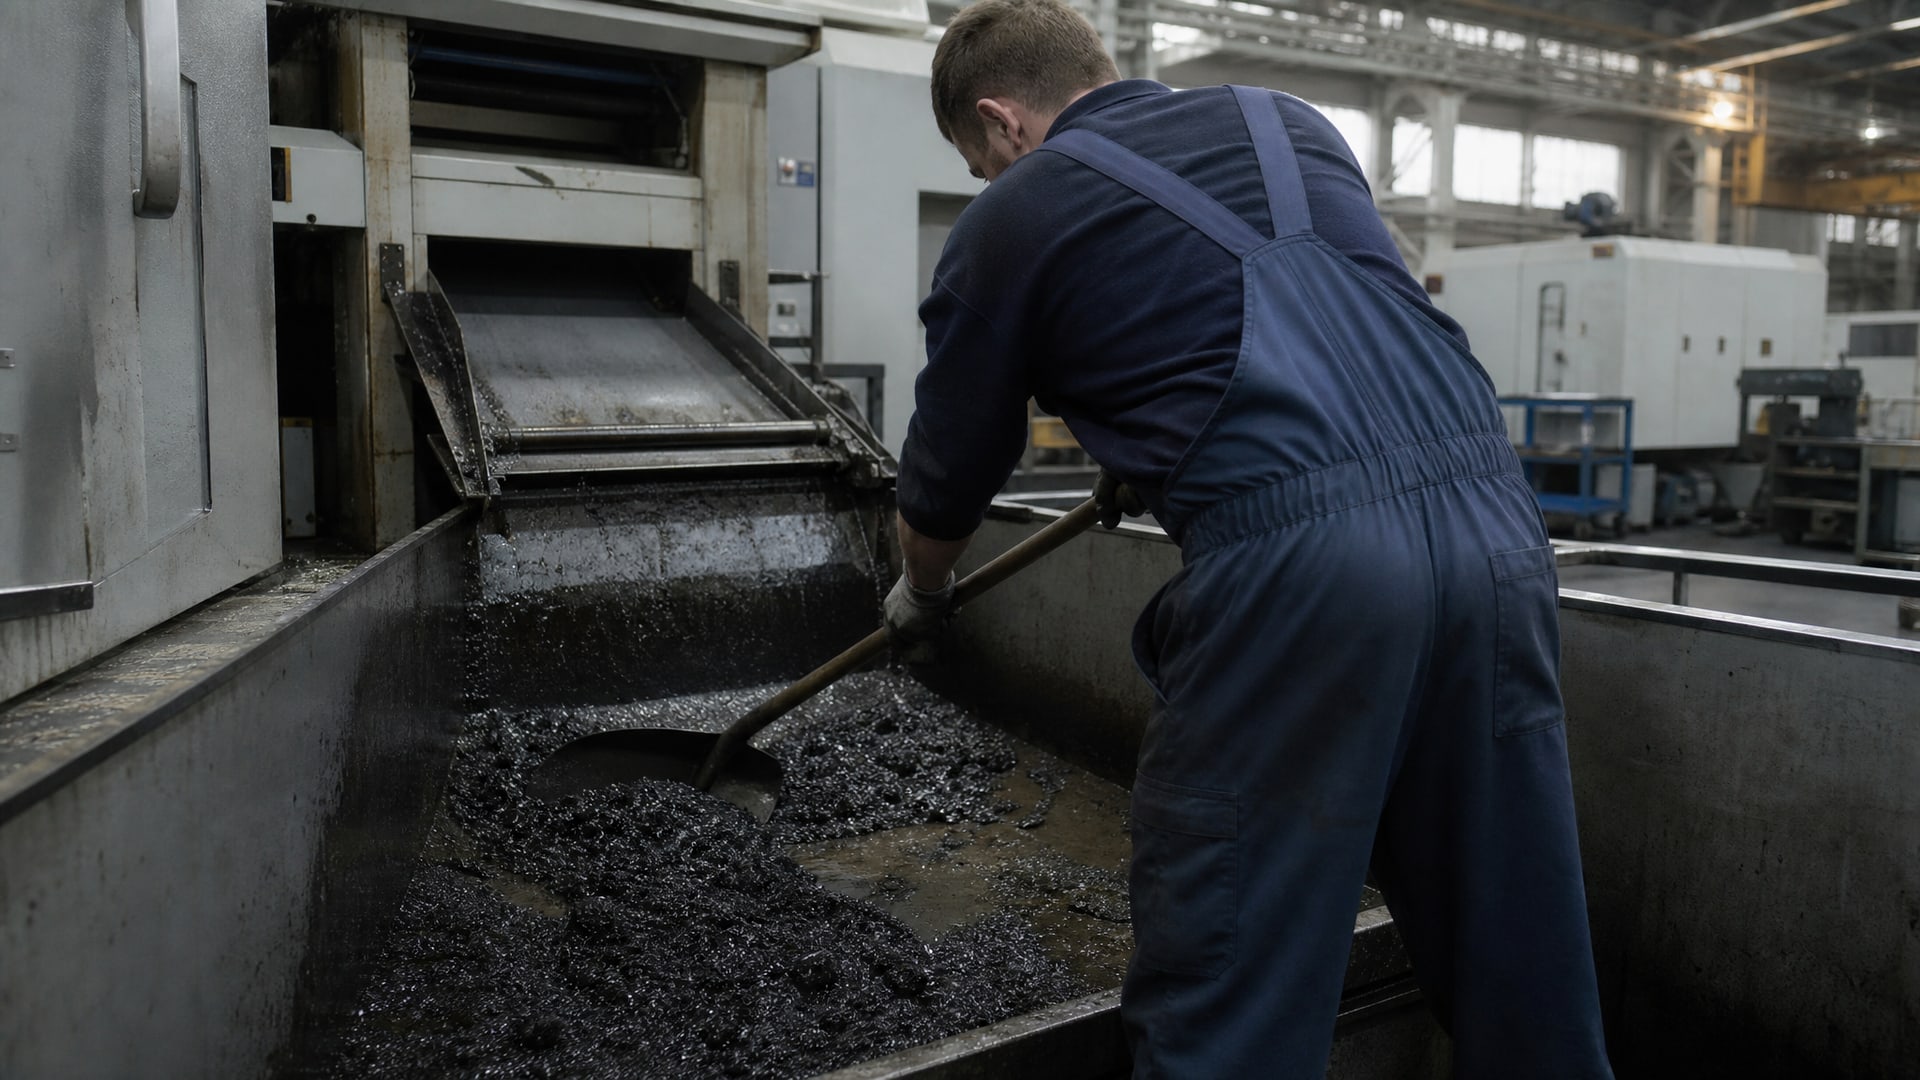
Он оседает на дне бака и в глубинных зонах циркуляции, где медленный поток не способен поднять его наверх. Со временем шлам скапливается, превращаясь в слой, который микробиологически активен и ускоряет деградацию жидкости.
Удаление шлама из сож требует систематического подхода: мониторинг загрязнений показывает, когда уровень осадка становится опасным. Стандартный метод контроля загрязнения - анализ частиц по ISO 4407, который классифицирует наличие частиц в пяти размерных диапазонах. Если индекс загрязнения выше целевого (зависит от операции), нужно провести механическую очистку - либо отстаивание жидкости в специальной емкости, либо применение центрифуги или магнитного сепаратора.
На большинстве участков металлообработки загрязнение накапливается неравномерно: в начале смены жидкость чище, по мере работы концентрация стружки и абразива растет. Рекомендуется проводить инспекцию системы и аудит жидкости в регулярном режиме - раз в месяц или квартал, в зависимости от объема производства. Это предотвращает попадание в ситуацию, когда жидкость нужна срочная замена из-за критического загрязнения.
Схема фильтрации: механическая очистка и контроль качества
Эффективная фильтрация металлообработки включает несколько ступеней.
На первой ступени используют механические фильтры с номиналом 100–200 мкм для задержки крупной стружки и абразива. На второй - фильтры 20–50 мкм для мелкой взвеси. Третья ступень - финишная фильтрация на 5–10 мкм для операций, требующих высокой чистоты.
В циркуляционных системах часто ставят магнитные сепараторы: они улавливают ферромагнитные частицы металла без необходимости менять фильтр. Магниты хороши для первичной очистки, но не удаляют абразивные (немагнитные) частицы и не справляются с шламом.
Для мониторинга состояния жидкости используют стандарты ISO 13357 и ISO 16232-6/8, которые определяют методы анализа и классификации частиц. Контроль влажности, кислотного числа и биопоражения проводят параллельно с анализом загрязнений, чтобы оценить общую деградацию.
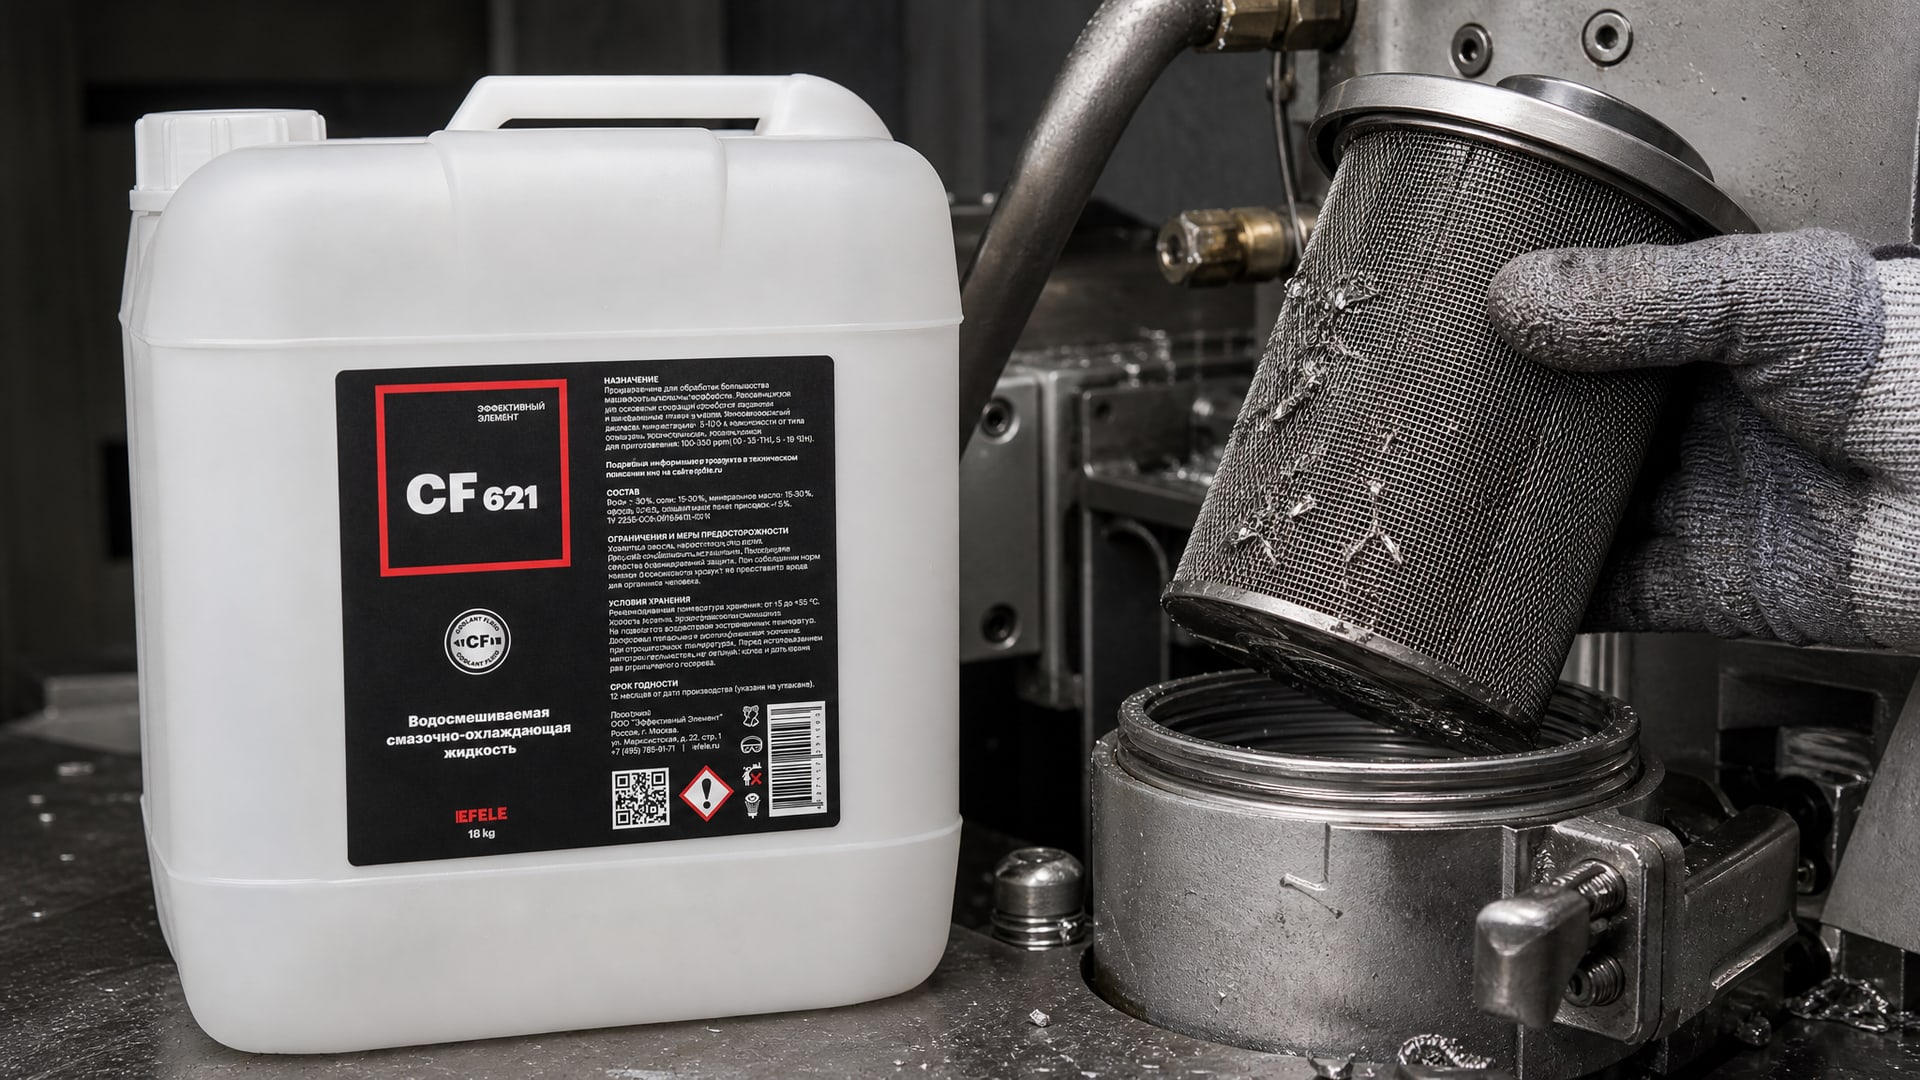
Совет инженера: На линиях, где СОЖ циркулирует под давлением, рекомендуется ставить качественную полусинтетическую водорастворимую жидкость, например EFELE CF-621, которая обладает высокой стабильностью и устойчивостью к биопоражениям при интенсивной фильтрации. Такие жидкости лучше держат эмульсию при частой прогонке через фильтры и дольше сохраняют защитные свойства, если система поддерживается в чистоте.
Практические ориентиры по удержанию частиц и уменьшению отходов
При выборе фильтра для удаления стружки из сож важно помнить, что слишком тонкая фильтрация без необходимости приводит к частой замене элемента, что повышает затраты.
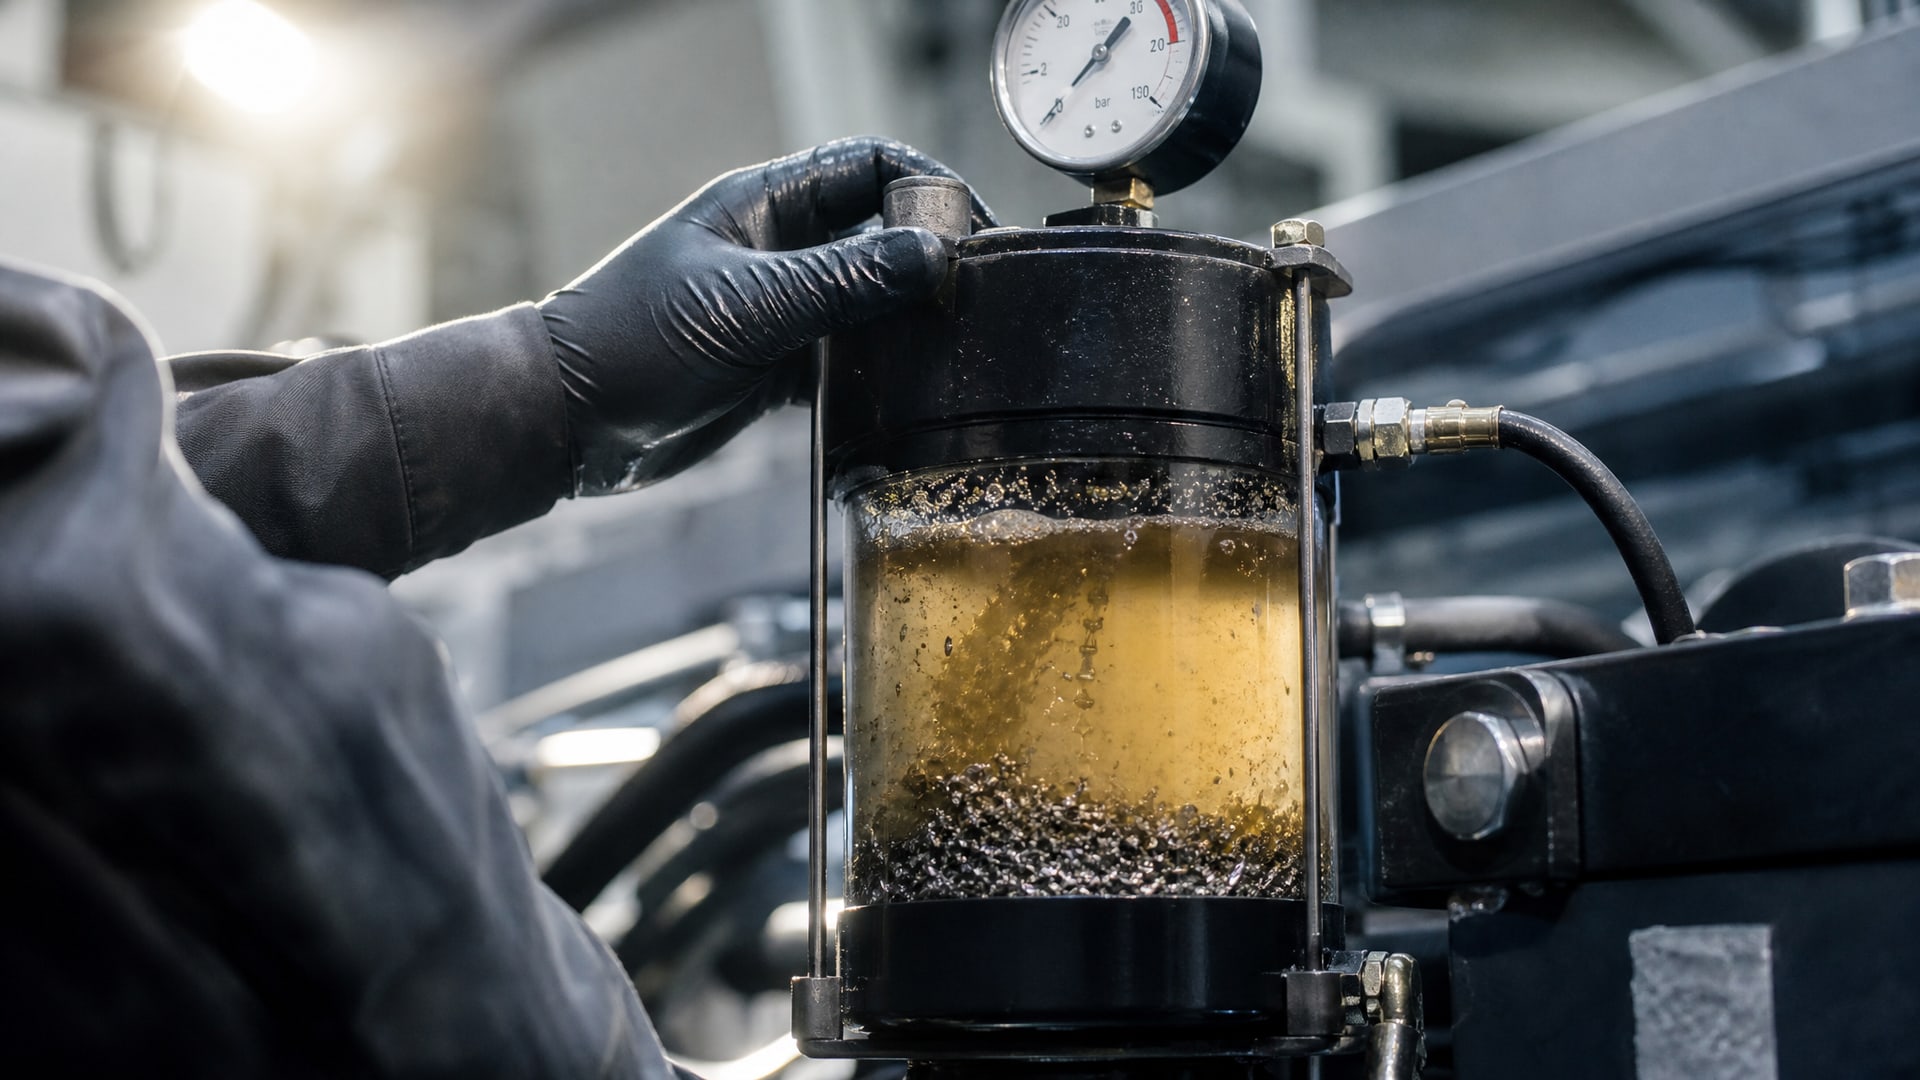
Баланс достигается подбором номинала под реальный процесс:
Для внешней фильтрации (боковой поток, мешочные фильтры) номинал обычно выше, чем для встроенной в систему, потому что жидкость проходит через них в спокойных условиях.
Для напорной фильтрации (встроенная в насос или линию) номинал ниже, чтобы учесть перепад давления и реальную производительность.
Электрические (электростатические) фильтры достигают класса E12 по DIN EN 1822-1 и применяются для удаления аэрозолей и мелкодисперсного тумана, но не заменяют механическую фильтрацию жидкости в баке.
Регулярная замена фильтрующего элемента (перед полным засорением) предотвращает скачки давления и гидравлических ударов в системе. Остаток отработанного фильтра часто можно утилизировать как промышленный отход - это экономит на отправке жидкости в спецпредприятие, если основной объем загрязнений удален механически.
Контроль воздушной среды и аэрозольных выбросов
Во время работы металлообрабатывающей жидкости образуется туман и аэрозоль, который попадает в воздух рабочей зоны.
OSHA устанавливает предельный уровень 5 mg/m³ для минерального масляного тумана и 15 mg/m³ для прочих взвешенных частиц как 8-часовые усредненные значения. ACGIH рекомендует более строгой норму: 5 mg/m³ TWA (time-weighted average) и 10 mg/m³ STEL (short-term exposure limit) для минеральных масел в аэрозоле.
Для снижения туманных выбросов применяют дополнительное оборудование: туманоуловители с электрофильтрами, циклонные сепараторы, абсорбирующие ширмы. Это отдельная задача от фильтрации самой жидкости, хотя обе направлены на улучшение условий работы: чистая жидкость в баке и чистый воздух в цехе.
Ориентир 10 mg/m³ в воздухе рабочей зоны часто используется как технический стандарт для соблюдения гигиенических нормативов в сочетании с локальной вентиляцией и коллективными мерами защиты.
Часто задаваемые вопросы
Как часто нужно менять фильтр при интенсивной фильтрации сож?
Частота замены зависит от объема производства, типа операции и размера фильтра. При высокой нагрузке фильтр может требовать замены раз в 1–3 месяца, при низкой - раз в 6–12 месяцев. Критерий - перепад давления на фильтре: когда он превышает допустимый (обычно 2–4 бара в зависимости от системы), элемент нужно менять. Визуальная проверка помогает, но не заменяет мониторинг давления.
Что делать, если визуально жидкость выглядит чистой, но лабораторный анализ показывает высокое загрязнение?
Это нормальное явление. Невидимые глазу частицы (особенно в диапазоне 5–50 мкм) могут быть критичны для точных операций. Стандартный метод контроля - анализ по ISO 4407 или ISO 13357, а не визуальная оценка. Если аналитика показывает загрязнение выше целевого, нужно провести дополнительную фильтрацию, даже если жидкость кажется приемлемой на глаз.
Может ли магнитный сепаратор полностью заменить механический фильтр?
Нет. Магнит улавливает ферромагнитные частицы металла, но пропускает абразивные немагнитные частицы, шлам и загрязнения органического происхождения. На большинстве участков магнитный сепаратор используется как первичная ступень очистки, перед механическими фильтрами, чтобы снизить нагрузку на них.
Как долго можно эксплуатировать одну и ту же порцию сож, если ее регулярно фильтровать?
При условии правильной фильтрации, контроля влажности и кислотного числа жидкость может работать от одного до нескольких лет, в зависимости от интенсивности процесса и качества исходной СОЖ. Однако даже при отличной очистке СОЖ остается химически - окисляется, теряет добавки - поэтому полное исключение замен невозможно. Фильтрация продлевает интервал, а не отменяет необходимость в обновлении.
Какие стандарты применяются для классификации загрязнений при оценке качества сож?
Основные - ISO 4407 (классификация по размеру и количеству частиц), ISO 13357 (методы отбора проб и анализа), ISO 16232-6 и ISO 16232-8 (анализ загрязнений в смазочных материалах), а также ASTM D7684 (методика оценки). Кроме того, используют ASTM D2881 для терминологии и классификации самих металлообрабатывающих жидкостей.
Заключение
Увеличить срок службы сож за счет удаления механических примесей - это не одноразовая процедура, а система. Правильно подобранная фильтрация (размер в зависимости от операции), регулярный контроль загрязнения и своевременная замена фильтрующих элементов превращают СОЖ из расходника в ресурс, который экономит бюджет и улучшает стабильность производства.
Первый практический шаг - оценить текущее состояние жидкости в циркуляционной системе: провести анализ загрязнений по ISO 4407, измерить кислотное число и влажность, понять уровень биопоражения. На основе этих данных подобрать ступени фильтрации и установить график проверок. Результат видна через месяц работы: жидкость становится стабильнее, упадет нагрузка на насосы, возрастет интервал между заменами.