Высокотемпературная паста и пластичная смазка - не синонимы, хотя оба материала используются для защиты и смазывания узлов. Ключевая разница кроется в составе и механизме работы при нагреве. Пластичная смазка состоит из базового масла (70–90%), загустителя (5–20%) и присадок (1–10%); при повышении температуры ее эффективность зависит от стабильности именно жидкой фазы. Паста содержит гораздо больше твердых смазывающих веществ и работает иначе: когда базовое масло испаряется или уходит из зоны трения, твердые компоненты продолжают образовывать защитную пленку. Это различие определяет выбор смазки для конкретного узла - будь то шнек редуктора снегоуборщика, мясорубка или другое оборудование с экстремальными условиями.
В статье разберемся, что происходит с базовым маслом при высоких температурах, почему смазки коксуются и чернеют, и как правильно подобрать материал для вашего оборудования.
Состав пластичной смазки и механизм ее смазывания
Пластичная (консистентная) смазка - это трехкомпонентная коллоидная система, в которой базовое масло выступает дисперсионной средой, загуститель образует дисперсную фазу, а присадки модифицируют свойства.
При нормальных рабочих температурах смазывание происходит в основном благодаря жидкой фазе: масло вытесняется из пор загустителя под нагрузкой и давлением, образуя тонкую пленку на поверхностях трения.
Когда температура в узле растет, несколько процессов идут одновременно. Во-первых, молекулы базового масла получают энергию и начинают переходить в газообразное состояние - происходит испарение. Во-вторых, масло и загуститель подвергаются окислению: кислород воздуха и активные компоненты присадок вступают в реакцию с углеводородами, образуя летучие соединения и тяжелые полимеры. В-третьих, сами загустители при перегреве теряют механическую прочность: полимерные цепи разрушаются, смазка становится жиже или, наоборот, может затвердеть и потрескаться.
Именно поэтому обычная пластичная смазка при температурах выше 150–180 °C начинает уходить из зоны трения, и узел остается без защиты.
Высокотемпературные пасты: двойной механизм смазывания
Высокотемпературная паста устроена иначе.
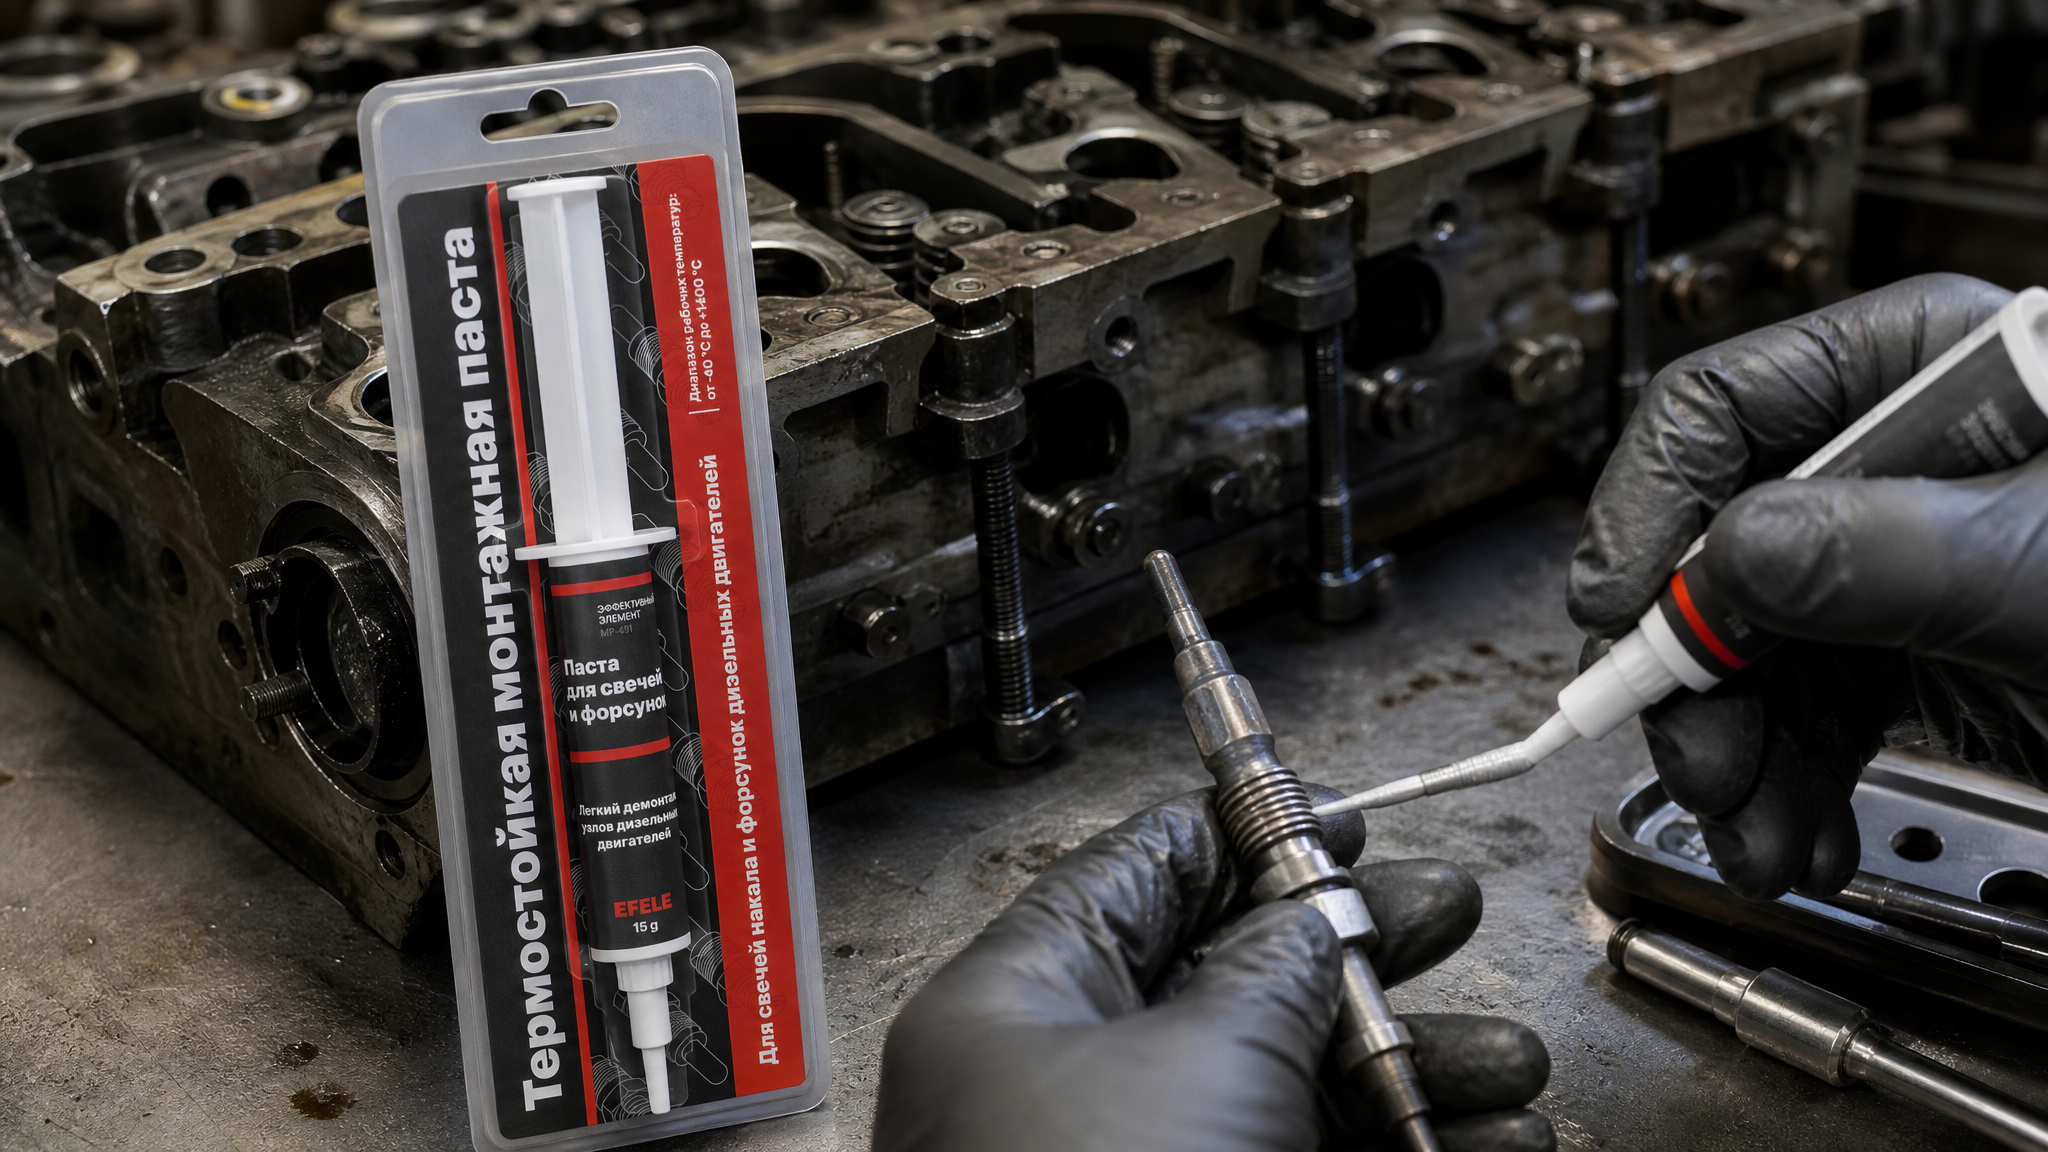
Она содержит значительную долю твердых смазывающих веществ - графита, дисульфида молибдена, боридов и других минералов, которые работают как смазывающий материал независимо от наличия жидкой фазы. Это создает двойной механизм смазывания: при температурах до 150 °C паста ведет себя как обычная смазка, где масло обеспечивает основную защиту; при дальнейшем нагреве, когда базовое масло испаряется, твердые частицы образуют сухую смазывающую пленку, которая продолжает снижать трение и износ.
Пасты рассчитаны на работу при значительно более высоких температурах. Многие из них выдерживают 250–300 °C, отдельные составы на основе специальных твердых смазок работают до 1500 °C. При этом у высокотемпературных паст иные критерии подбора: если для обычной пластичной смазки важны коллоидная стабильность, маслоотделение и тиксотропность, то для пасты главное - трибологические характеристики (коэффициент трения, износ) и стабильность твердой фазы под нагрузкой.
Механизм испарения базового масла и закоксовывание
Испарение базового масла из пластичной смазки - это не мгновенный процесс, а постепенная потеря материала.
При каждом цикле нагрева молекулы углеводородов, особенно легкие, уходят в пар. Если температура в узле остается стабильно высокой (150–250 °C), а циркуляция воздуха интенсивна, потеря масла ускоряется. За недели или месяцы эксплуатации смазка превращается в сухой остаток.
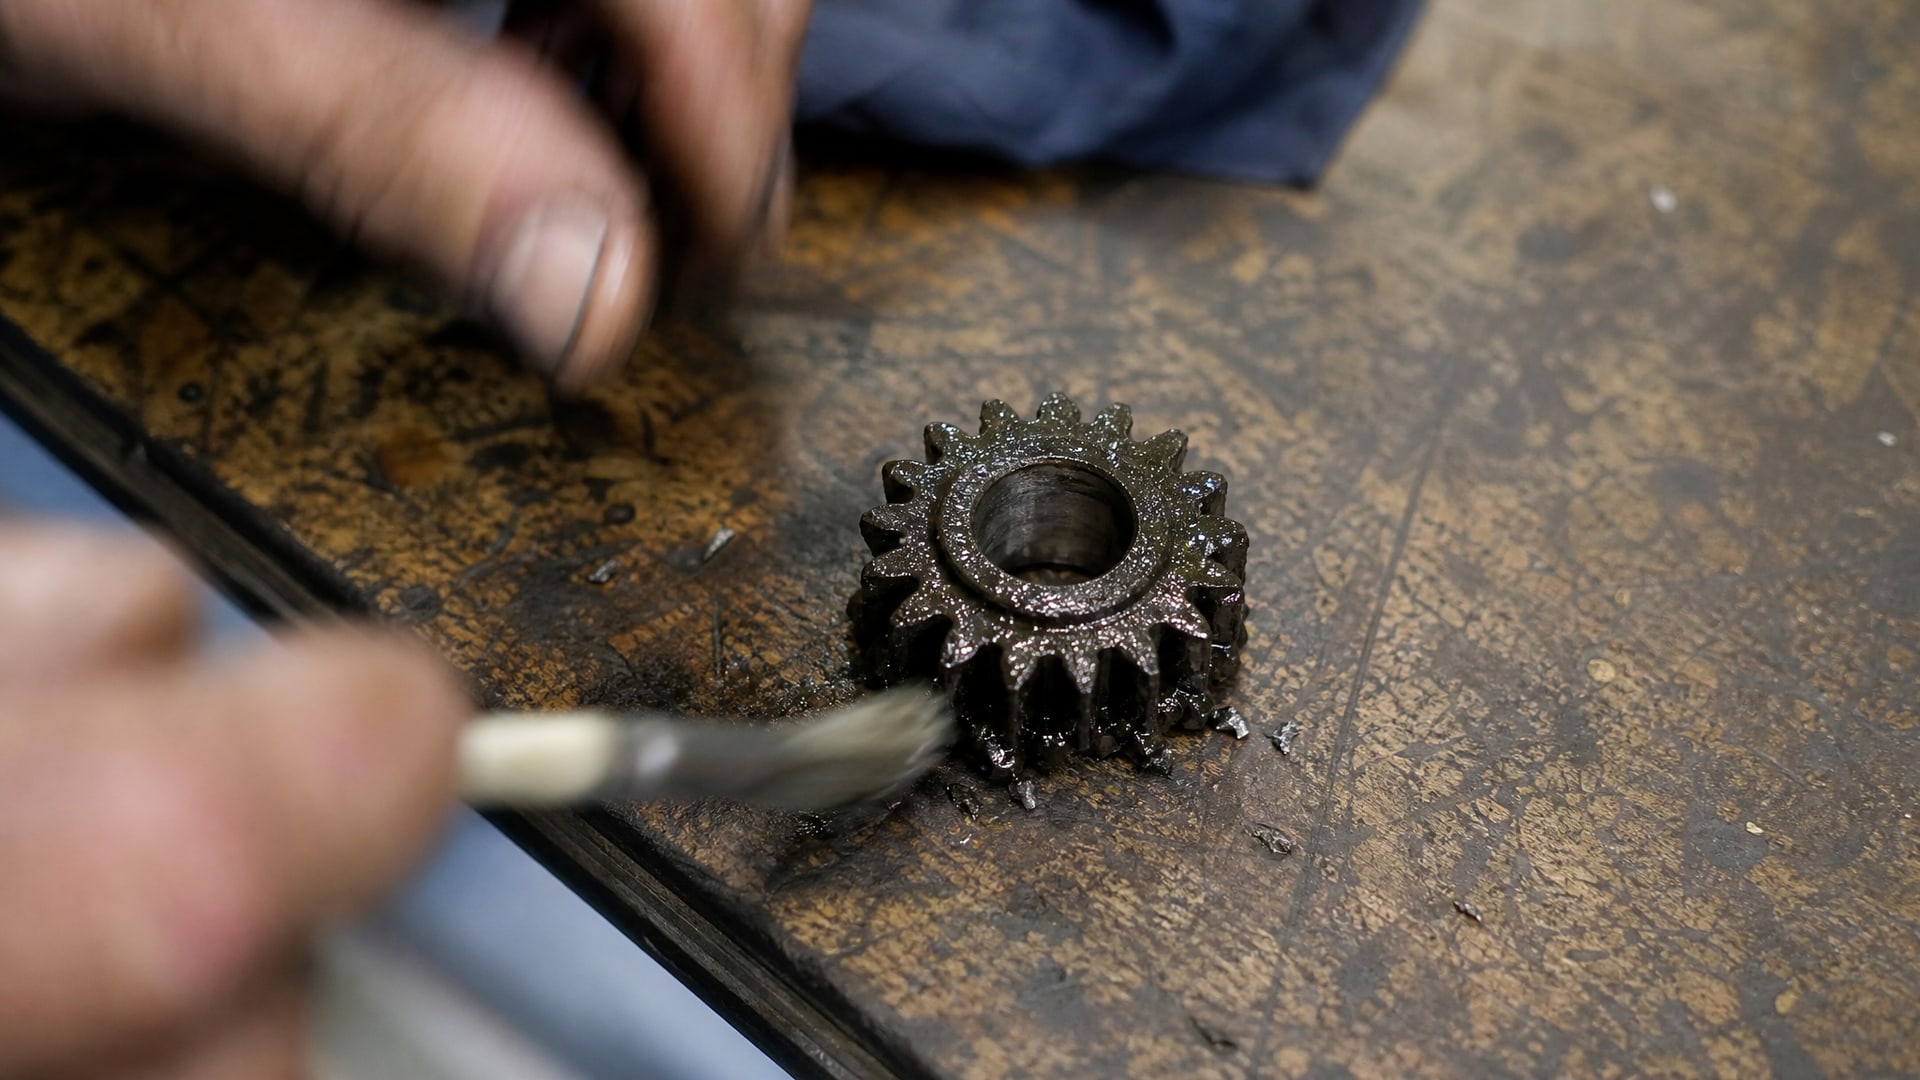
Параллельно идет окисление: молекулы базового масла и загустителя реагируют с кислородом, образуя кислородсодержащие соединения. Некоторые из них - слабо летучие, они полимеризуются и оседают на поверхностях в виде лака или нагара. Этот процесс называют закоксовыванием. Смазка темнеет, становится тверже и хрупче, перестает смазывать узел. На шнеках редукторов закоксовавшаяся смазка может спечься в комки, заклинить вращение и привести к выходу оборудования из строя.
Для высокотемпературных паст закоксовывание менее проблемно, потому что твердые смазывающие компоненты не зависят от наличия жидкой фазы. Кроме того, в составе паст часто используют синтетические базовые масла (полиэфиры, силоксаны) с существенно более высокой температурой кипения и лучшей окислительной стабильностью. Минеральные масла, напротив, содержат легкие углеводороды и более восприимчивы к испарению и окислению.
Как выбрать смазку для шнека и редуктора снегоуборщика
Подбор смазки для редуктора шнека снегоуборщика или другого оборудования - это не произвольный выбор, а систематический процесс.
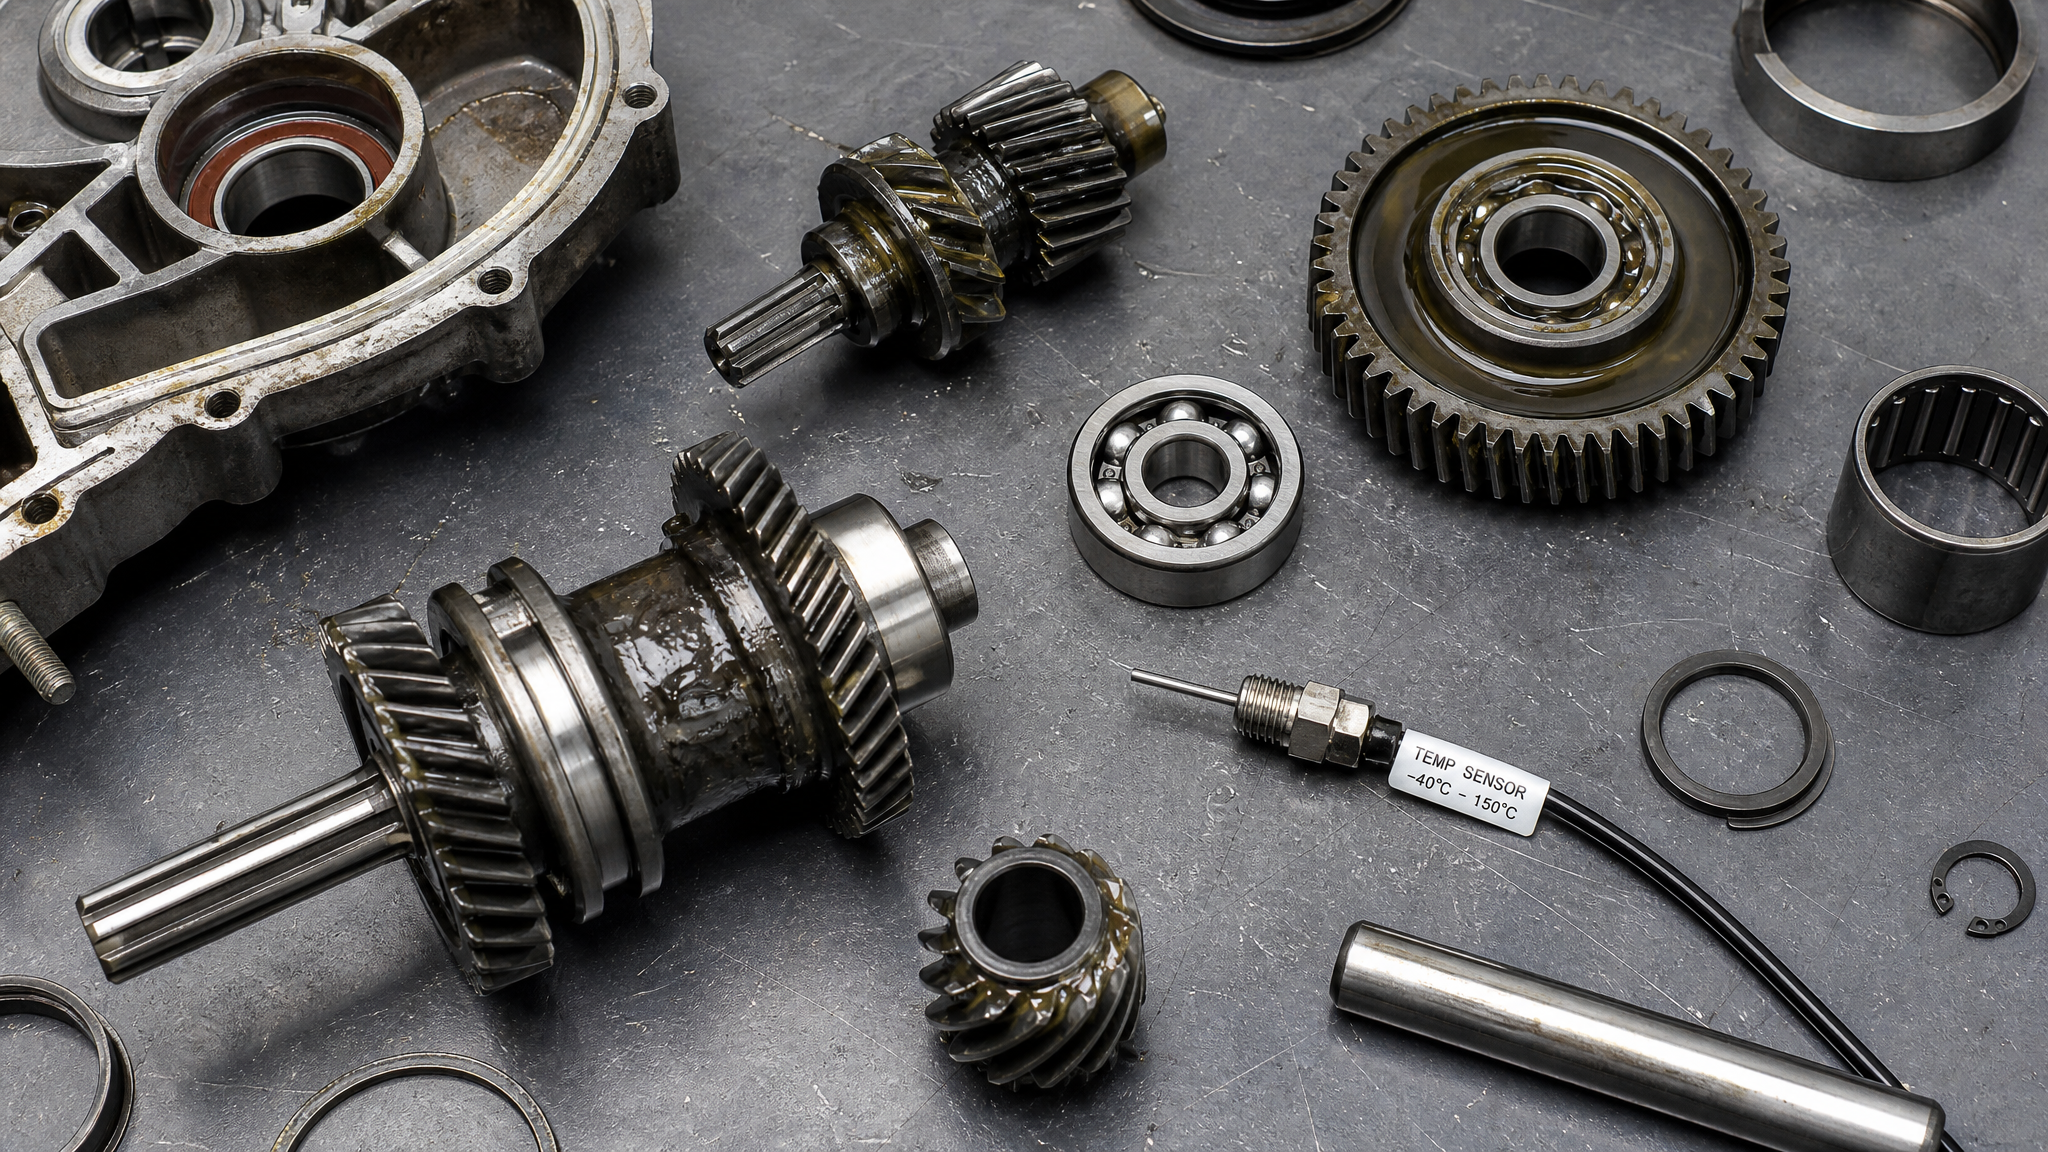
На первом этапе определите реальную рабочую температуру узла: не паспортную, а ту, которая фиксируется датчиком или тепловизором во время работы. Учтите минимальные и максимальные значения, пиковые нагревы при запуске в морозе или при перегрузке.
На втором этапе оцените режим работы: нагрузку на зубья (передаточное число, момент), скорость вращения и степень циркуляции воздуха. В практике подбора смазок эту информацию кодируют в показатель DN = n × dₘ, где n - частота вращения в оборотах в минуту, dₘ - средний диаметр подшипника в миллиметрах. Для высокоскоростных узлов обычные пластичные смазки с низкой испаряемостью могут не подойти, потому что они будут интенсивнее вытесняться и разбрызгиваться.
На третьем этапе определитесь: нужна ли жидкая смазка в узле при его работе или достаточна сухая пленка. Для редуктора с открытыми зубчатыми передачами, где есть риск вымывания водой или вытекания смазки, часто выбирают адгезивные пласты (смазки, которые "прилипают" к металлу). Если же узел герметичен и температура превышает 180 °C, логичнее перейти на высокотемпературную пасту. На редукторах шнека снегоуборщика часто именно паста предпочтительнее, потому что зимой вероятны перепады температур, а конструкция узла допускает работу со сдвигом базового масла.
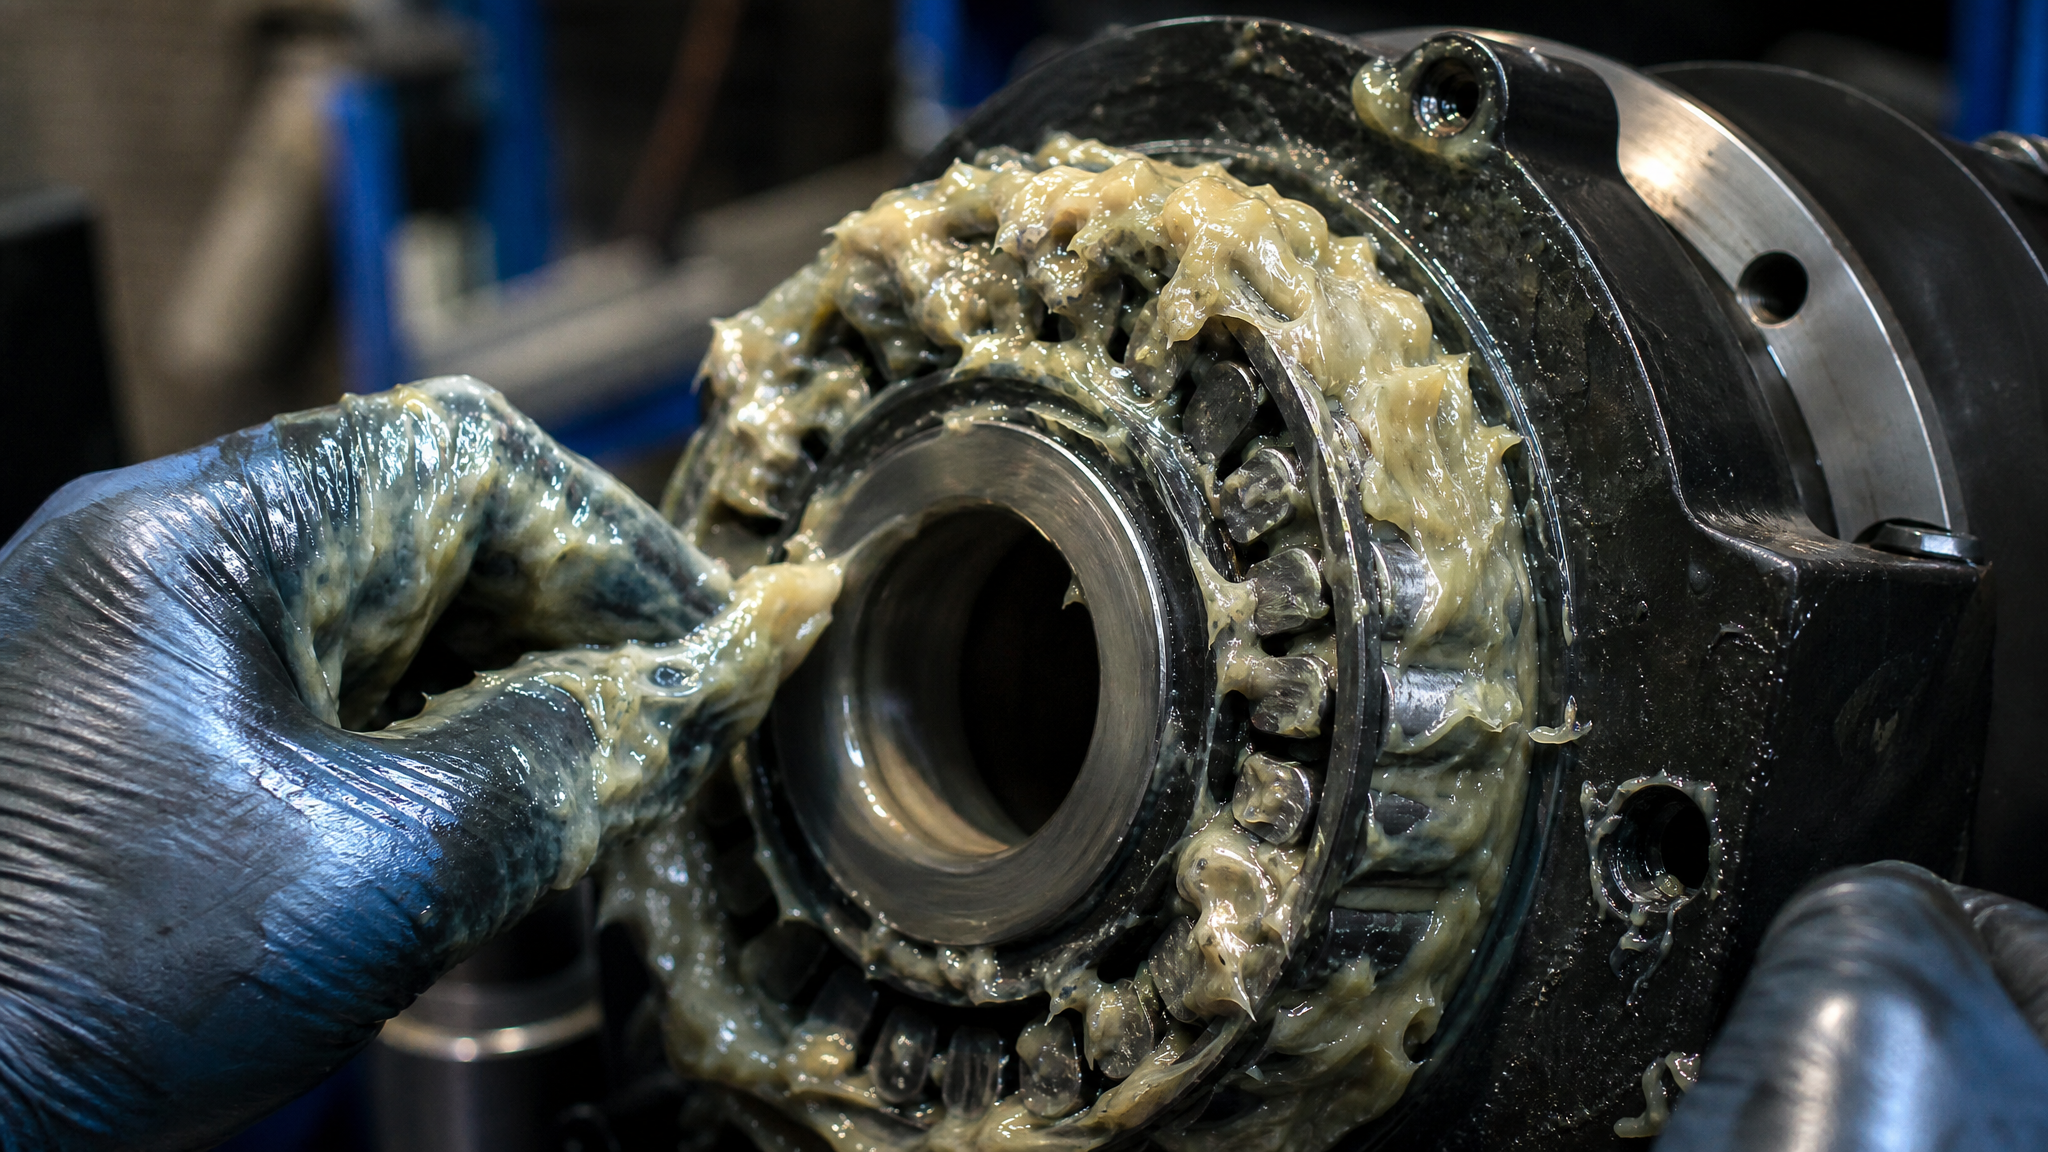
Перед переходом на новый материал проверьте совместимость с остатками старой смазки - некоторые загустители несовместимы и могут "выбить" друг друга из структуры. При необходимости выполните промывку механического узла, а после запуска оборудования визуально оцените, не выдавливается ли смазка и нет ли признаков перегрева.
Сравнение пластичных смазок и паст: таблица параметров
| Параметр | Обычная пластичная смазка | Высокотемпературная паста |
|---|---|---|
| Диапазон температур | -30…+150 °C (редко +180 °C) | -30…+250…+1500 °C (зависит от типа) |
| Базовое масло | Минеральное, синтетическое | Синтетическое, полиэфиры, силоксаны |
| Доля твердых смазывающих веществ | Отсутствуют или следы | 15–40 % и выше |
| Механизм смазывания при высоких T | Прерывается при испарении масла | Продолжается за счет твердых компонентов |
| Стойкость к закоксовыванию | Низкая | Высокая |
| Испаряемость | Критична для выбора | Менее критична |
| Применение | Редукторы, подшипники, направляющие при T < 150 °C | Шнеки, редукторы с пиковыми нагревами, узлы с вибрацией |
Высокотемпературные монтажные пасты для экстремальных условий
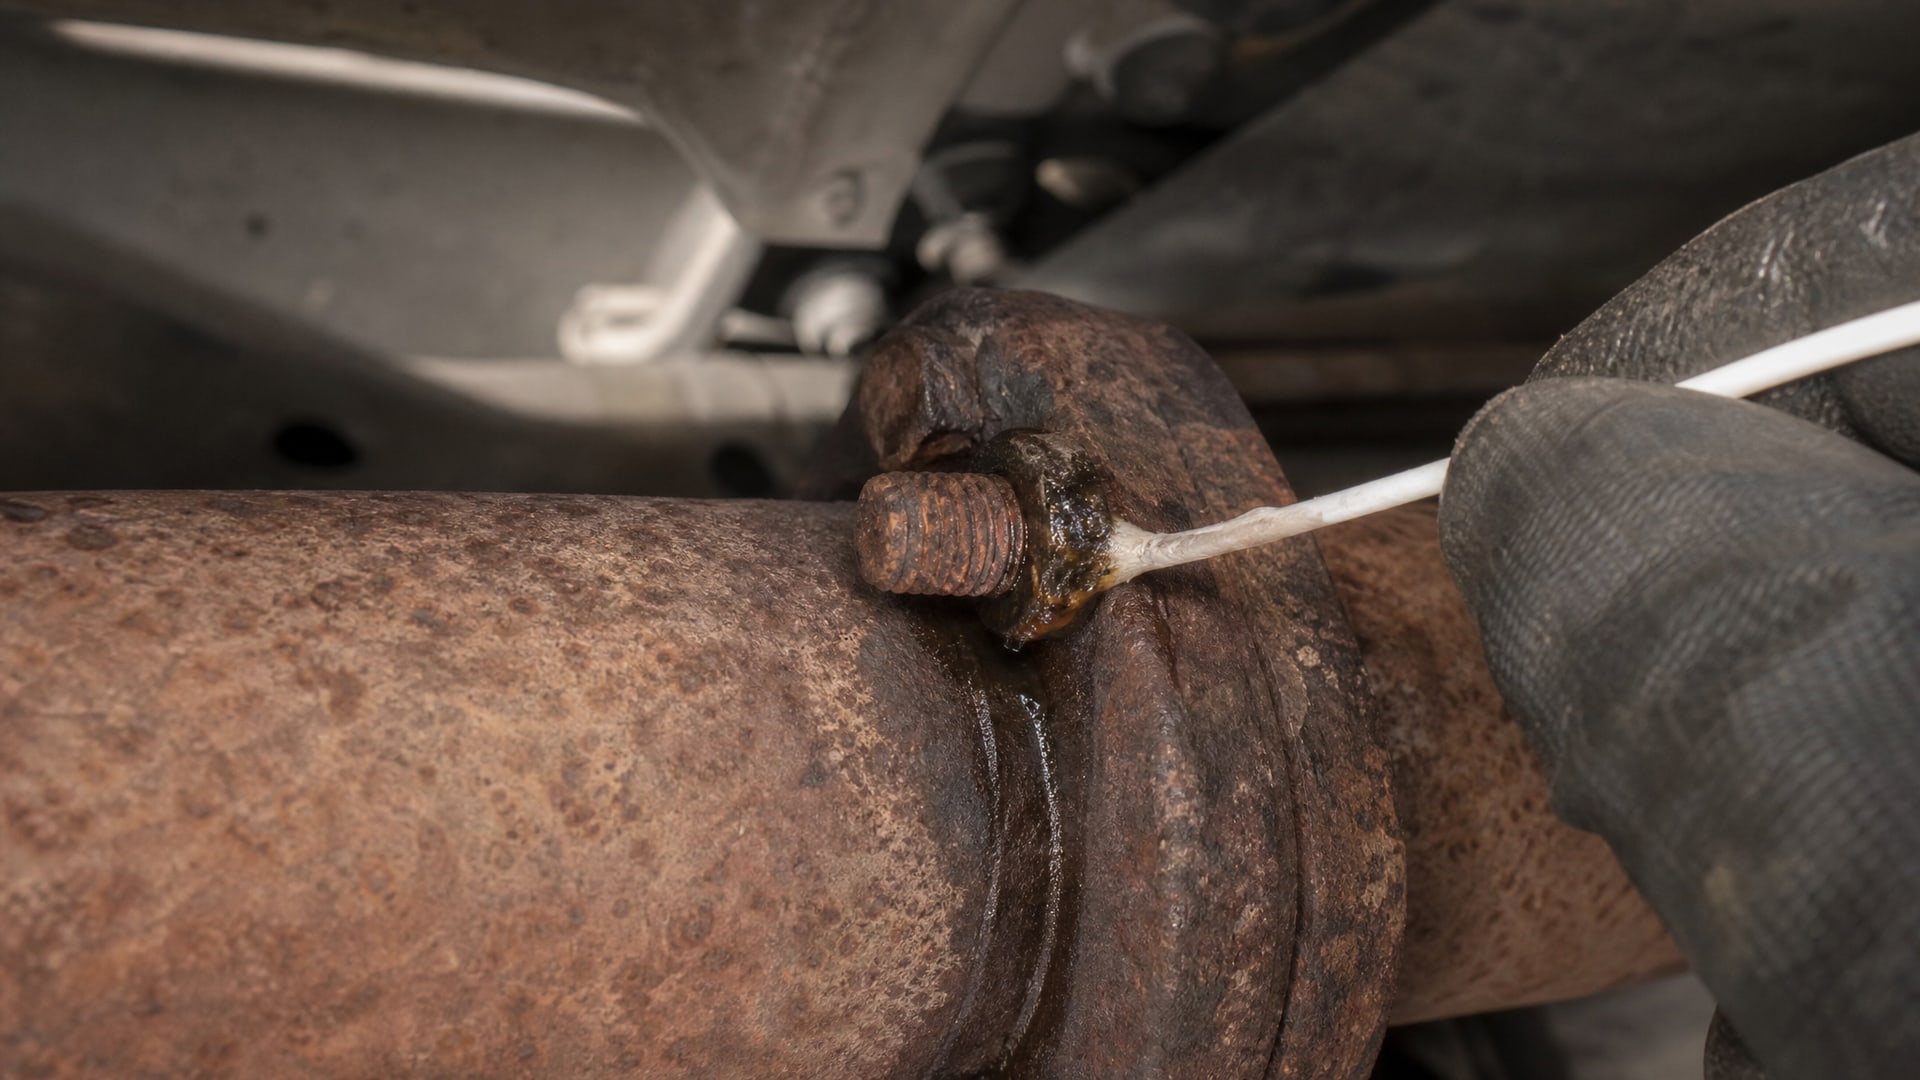
Отдельный класс высокотемпературных паст применяют для монтажа резьбовых соединений, фланцев и других деталей, которые работают при очень высоких температурах.
Такие пасты предотвращают прикипание и заклинивание, обеспечивают равномерное распределение нагрузки и облегчают демонтаж даже после многолетней работы. Одной из таких паст является состав на основе синтетического масла и специальных добавок, способный работать до +1400 °C, что позволяет применять его в узлах систем выхлопа, на форсунках и свечах накала промышленных двигателей. Преимущество такого решения - предсказуемое поведение материала во время сборки и при последующей эксплуатации в условиях максимального теплового стресса.
Для редукторов и шнеков, где требуется смазка, а не только монтажная помощь, подход несколько иной. Если температура в узле стабильно находится в диапазоне 150–250 °C, паста показывает преимущество: она остается эффективной долгое время, не требует частой переполировки и не коксуется. Универсальная термостойкая пластичная смазка NLGI 2 может быть резервным вариантом для узлов с температурами до +150 °C (кратковременно до +180 °C), но для более жарких условий переход на пасту обоснован.
Типичные ошибки при выборе смазки для высокотемпературных узлов
Первая ошибка - полагаться только на название товара.
"Высокотемпературная смазка" может означать разные вещи: смазку, которая просто содержит в названии слово "высокотемпературная", или действительно специализированный состав. Проверяйте параметры в технической документации: максимальную рабочую температуру, тип базового масла, класс NLGI, наличие твердых смазывающих веществ.
Вторая ошибка - смешивание смазок разных типов. Если в редукторе осталась старая литиевая смазка, а вы добавляете молибденовую пасту, загустители могут быть несовместимы. Результат - смазка расслоится, потеряет структуру, и узел останется без защиты. Всегда выполняйте промывку перед переходом на новый материал.
Третья ошибка - забывать о совместимости смазки с материалами узла. Некоторые пасты содержат активные присадки, которые вступают в реакцию с цинком, медью или алюминием. Если в редукторе есть бронзовые втулки или алюминиевые корпусные детали, уточняйте у производителя смазки, безопасна ли она для этих материалов.
Четвертая ошибка - игнорирование режима работы. На шнеке мясорубки или снегоуборщика нагрузка может быть рывковой, а температура - скачкообразной. Обычная пластичная смазка, подобранная только по паспортной температуре, не выдержит такого режима. Для узлов с вибрацией и пиковыми нагревами паста - более надежный выбор.
Часто задаваемые вопросы
Что такое NLGI и как оно влияет на работу смазки при высокой температуре?
NLGI - международная классификация консистенции пластичной смазки (от 0 до 6, где 2 - самая распространенная). Это мера механической жесткости смазки при комнатной температуре, а не при высокой. При нагреве консистенция смягчается, поэтому NLGI 2 может вести себя как более жидкая смазка в горячем узле. Для высокотемпературных применений важнее не NLGI, а стабильность структуры и испаряемость базового масла.
Почему паста предпочтительнее обычной смазки для редуктора шнека?
Паста содержит твердые смазывающие вещества, которые продолжают работать, когда базовое масло испаряется. Редукторы шнека часто работают при пиковых нагревах и рывковых нагрузках; паста обеспечивает более надежную защиту в таких условиях. Кроме того, паста медленнее вытекает из-за больших зазоров, если конструкция узла несовершенна.
Что делать, если смазка в редукторе потемнела и загустела?
Это признак закоксовывания - окисления и полимеризации базового масла. Нужно извлечь старую смазку, промыть узел чистой ветошью (не растворителем), дать высохнуть и нанести свежий материал. Если проблема повторяется, значит, рабочая температура выше, чем допускает текущая смазка - перейдите на состав с более высокой термоокислительной стабильностью или на пасту.
Можно ли применять одну смазку и в редукторе шнека, и в мясорубке?
Редукторы разных машин работают при разных температурах и нагрузках. Мясорубка Polaris или другого бренда может иметь герметичный редуктор с температурой до 120 °C, а редуктор снегоуборщика - открытую конструкцию с пиковыми нагревами до 180 °C. Подбирайте смазку конкретно для каждого узла, проверяя рабочую температуру и нагрузку.
Есть ли разница между "высокотемпературной смазкой" и "высокотемпературной пастой"?
Да, существенная. Смазка работает благодаря жидкой фазе, паста - благодаря твердым компонентам. Смазка более универсальна, паста специализирована на экстремальный жар. При выборе проверяйте конкретный состав и параметры в техдоке, а не полагайтесь только на название.
Заключение
Пластичная смазка и высокотемпературная паста решают разные задачи. Пластичная смазка - это структурированная система, где базовое масло остается основным смазывающим агентом; при нагреве она может испаряться и коксоваться, теряя защитные свойства. Паста содержит значительное количество твердых смазывающих веществ, которые работают независимо от жидкой фазы и обеспечивают защиту в условиях пиковых нагревов и экстремальных температур.
Для редуктора шнека снегоуборщика, мясорубки или другого узла с высокой температурой выбор между пастой и пластичной смазкой зависит от реальной рабочей температуры, нагрузки, режима работы и конструкции оборудования. Определите точные параметры узла, проверьте совместимость с остатками старой смазки, и при первых признаках закоксовывания не ждите отказа - проведите промывку и переходите на материал с лучшей термоокислительной стабильностью или на пасту. Это гарантирует надежную работу оборудования и продлит его ресурс.