Смазка для шлицевых соединений - это не просто «густое масло, которое удержится на месте». Сервисные мануалы часто рекомендуют смазки по названию или на глаз, не учитывая критические параметры, которые определяют ресурс узла. В результате закупщики получают материал, который не выдерживает нагрузки, вымывается водой или стареет при рабочей температуре. Реальное требование к смазке для шлицевых соединений - это набор взаимосвязанных свойств: водостойкость, термостойкость, устойчивость к задиру и фреттингу, стабильность структуры и правильно выбранная вязкость базового масла. Статья разбирает, где именно мануалы ошибаются, какие стандарты действительно применяют эксперты, и как подобрать смазку под конкретные условия работы кардана, привода или рулевого вала.
Что говорит стандарт о шлицевых соединениях
Шлицевое соединение - это узел передачи крутящего момента между двумя валами или муфтой через систему продольных зубьев.
ГОСТ 1139-80 определяет размеры и допуски прямобочных шлицевых соединений трех серий: легкую, среднюю и тяжелую. Выбор серии зависит от передаваемого крутящего момента, условий эксплуатации и требуемого срока службы.
Стандарт также описывает три способа центрирования: по наружному диаметру, внутреннему диаметру и боковым поверхностям зубьев. Способ центрирования влияет на распределение контактных давлений в шлицах, а это, в свою очередь, определяет требования к смазке. Для расчета нагрузочной способности шлицевого соединения учитываются концентрация нагрузки, динамичность нагружения и условия смазки - то есть смазка входит в прочностной расчет узла, а не является опциональным элементом.
При выборе смазки для шлицевых соединений необходимо учитывать все три фактора:
Тип передаточного механизма (кардан, привод, рулевой вал, полный привод).
Режим нагружения (постоянный, переменный, ударные нагрузки).
Условия окружающей среды (температура, влажность, контакт с водой, соль, грязь).
Почему одного стандарта недостаточно
Сервисные мануалы часто ограничиваются ссылкой на один стандарт, например ГОСТ 14068-79, который распространяется на пасту ВНИИ НП-232 для шлицевых соединений и ходовых резьб при температуре до 300°C.
Однако на практике этого недостаточно, потому что реальный выбор смазки должен опираться на полный набор требований.
Экспертные рекомендации систематизируют требования к смазке для шлицевых соединений в следующий список:
водостойкость (смазка не должна вымываться или эмульгироваться при контакте с водой);
термостойкость (стабильность при рабочей температуре, в том числе при локальных фрикционных выделениях тепла);
антикоррозионные свойства (защита металлических поверхностей от окисления и ржавления);
механическая и коллоидная стабильность (смазка не должна расслаиваться, отделяя масло от загустителя);
высокий предел прочности на сдвиг (чтобы смазка удерживалась в узле и не выдавливалась под нагрузкой);
высокая нагрузка сваривания (противозадирные свойства для предотвращения локального схватывания металлических поверхностей);
противоизносные и EP-свойства (при ударных нагрузках или режимах граничного смазывания).
Каждое из этих требований проверяется отдельным методом, и отсутствие или снижение даже одного параметра может привести к отказу узла.
Реальные параметры смазок для шлицевых соединений
На примере специализированной смазки для шлицевых соединений видно, какие числовые значения считаются нормативными:
| Параметр | Величина |
|---|---|
| Класс консистенции (NLGI) | 2 |
| Пенетрация (DIN ISO 2137), мм/10 | 265–295 |
| Вязкость базового масла при 40°C | 220 мм²/с |
| Температура каплепадения | 170–250°C |
| Нагрузка сваривания (ГОСТ 9490) | 2930 Н и выше |
| Коллоидная стабильность | не более 4% |
Эти числа показывают, что смазка должна быть достаточно вязкой при комнатной температуре (пенетрация в диапазоне 265–295), но сохранять текучесть при нагреве. Базовое масло с вязкостью 220 мм²/с при 40°C - это масло средней вязкости, которое обеспечивает компромисс между защитой и текучестью.
Нагрузка сваривания 2930 Н - это критический показатель противозадирных свойств, особенно важный для ударно-нагруженных узлов вроде кардана или муфты полного привода. Коллоидная стабильность не более 4% свидетельствует о том, что масло будет оставаться в смазке и не расслаиваться под действием центробежных сил при вращении вала.
Где расходятся эксперты и сервисные мануалы
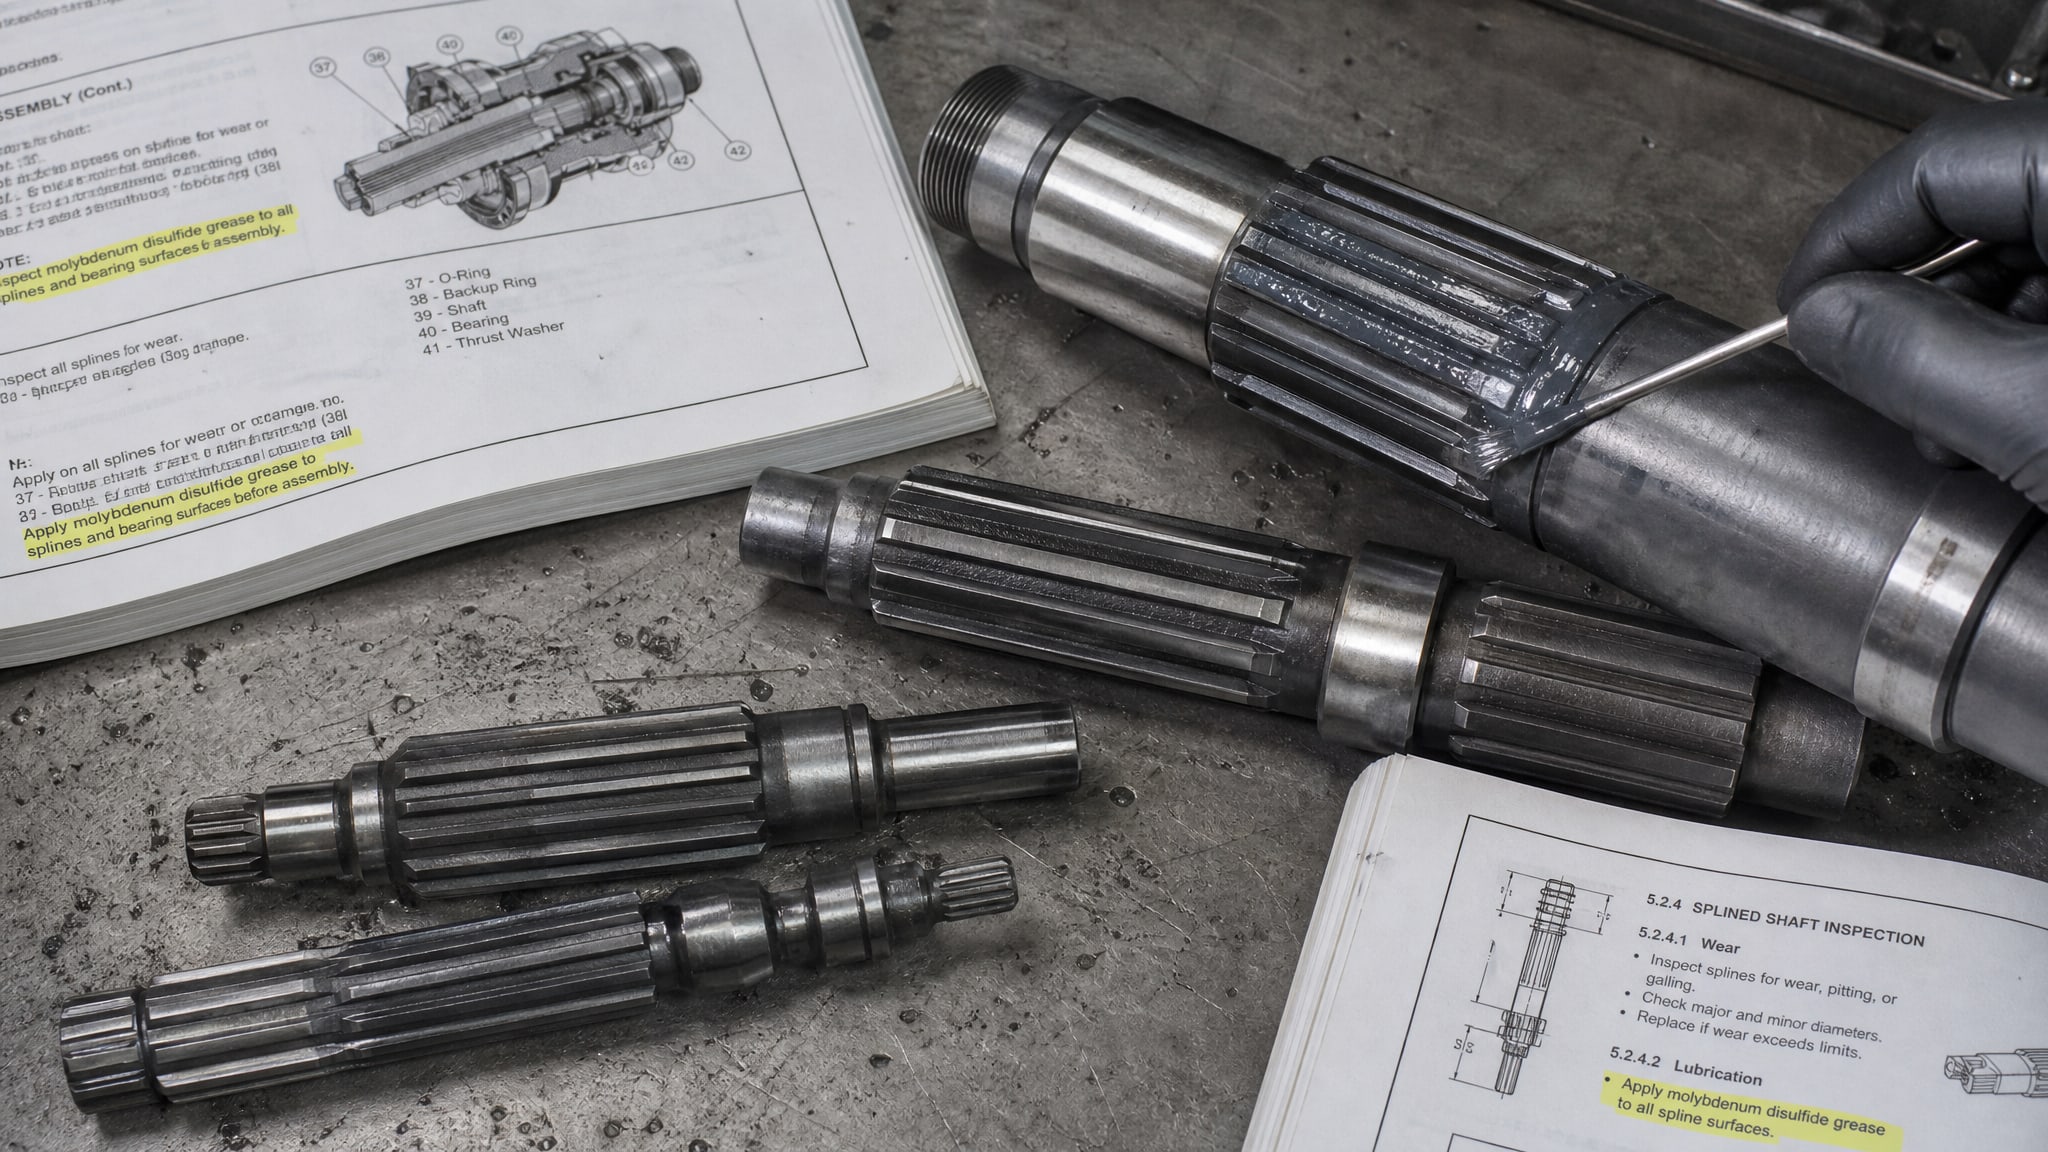
Миф о молибдене как универсальном решении
Многие закупщики и механики верят, что если смазка содержит дисульфид молибдена, она автоматически пригодна для любого высоконагруженного узла. На практике это не так.
Дисульфид молибдена (MoS₂) - ценная твердосмазочная добавка, которая снижает коэффициент трения и предотвращает задиры при граничном смазывании. Однако наличие молибдена в составе не компенсирует недостаток водостойкости, низкую температуру каплепадения или плохую коллоидную стабильность. Мануалы часто упоминают молибден без уточнения, какая остальная часть состава - и тогда читатель выбирает смазку на глаз.
Правильный подход: смазка с молибденом должна также соответствовать остальным требованиям из списка выше. Для шлицевых соединений, требующих защиты от износа и ударных нагрузок, смазка с дисульфидом молибдена обеспечивает надежный результат, когда все остальные параметры (вязкость, температурный диапазон, коллоидная стабильность) подобраны правильно.
Миф о "сухом сцеплении" как аргументе против смазки
Другое заблуждение: если узел называется "сухим сцеплением", смазка там не нужна вообще, или можно использовать любую. На самом деле шлицевые соединения в любых приводах требуют смазки, потому что они испытывают фреттинг (микроотносительные колебания поверхностей) и контактное давление.
ГОСТ 1139-80 и экспертные рекомендации явно требуют смазки для защиты от износа, коррозии и задиров. Формулировка "сухое сцепление" означает, что узел работает без масляной ванны, а не без смазки.
Миф о универсальности по названию детали
"Это кардан - значит используем смазку для карданов. Это привод - используем смазку для приводов." Такой подход игнорирует, что каждое устройство отличается по нагрузке, температуре и условиям работы.
Смазка для кардана должна выдерживать значительные крутящие моменты и ударные нагрузки при работе на виражах. Смазка для рулевого вала переносит другой спектр нагрузок - более низких, но с высокой частотой циклирования. Смазка для полного привода работает в условиях повышенной влажности и контакта с грязью.
Реальный выбор должен основываться на:
передаваемом крутящем моменте;
температурном диапазоне узла;
влажности и загрязненности среды;
наличии ударных нагрузок;
материалах уплотнений узла (резина, фторопласт и т.д.).
Практический подбор смазки по условиям работы
Когда закупщик или инженер начинает выбирать смазку, обычно встает вопрос: какую сначала проверить?
Ниже разобраны наиболее распространенные сценарии.
Шлицевые соединения кардана
Кардан передает крутящий момент между двумя валами под углом, испытывая периодические ударные нагрузки при ускорении, торможении и на виражах. Смазка в шлицах кардана должна быть максимально вязкой (NLGI 2) с высокой нагрузкой сваривания (не менее 2930 Н), потому что зазоры в шлицах относительно велики, а давления локальны и высоки.
Для кардана также критична водостойкость: узел часто расположен близко к дороге, где возможны брызги воды и соль. Температурный диапазон должен включать как минусы (холодный пуск), так и нагрев при активной езде. Коллоидная стабильность должна быть не хуже 4%, чтобы смазка не расслаивалась при вращении.
Шлицевые соединения рулевого вала
Рулевой вал соединяет рулевое колесо с редуктором рулевой рейки или коробки. Нагрузки там ниже, чем на кардане, но есть частая смена направлений и микроколебания. Смазка должна быть менее вязкой (допускается NLGI 2-3), но с хорошей адгезией (прилипаемостью) к металлу, чтобы не вытекала из зазоров при вибрации.
Рулевой вал часто скрыт пыльником, но все равно может контактировать с влагой и грязью через неполные уплотнения. Смазка должна быть водостойкой и иметь антикоррозионные свойства.
Шлицевые соединения приводов (приводные валы, муфты)
Приводные валы (например, приводы навески, муфты полного привода) работают в более мягких условиях, чем кардан, но часто в открытой или полуоткрытой конструкции. Смазка должна быть устойчива к вымыванию водой, иметь хорошие противоизносные свойства и коррозионную защиту.
Для полного привода и специальных приводов требуется повышенная механическая стабильность: смазка не должна расслаиваться при вибрациях и не должна вспениваться при попадании воздуха.
Как правильно читать требования в техдокументации
Сервисный мануал часто пишет: "Смазать ВНИИНП-232" или "Использовать литиевую смазку NLGI 2".
Это неполная информация, и закупщик должен знать, как дополнить картину.
ГОСТ 14068-79 определяет пасту ВНИИ НП-232 как материал, пригодный для шлицевых соединений при температуре до 300°C. Карточка продукта обычно указывает:
рабочий диапазон: от -50 до +300°C;
коллоидная стабильность: не более 4%;
коррозионные испытания: выдерживает;
классификация по ГОСТ 23258-78 (стандарт наименований смазок).
Если мануал не уточняет марку смазки, а только говорит "литиевая смазка", нужно проверить параметры из таблицы выше:
пенетрация должна быть в диапазоне 265–295;
температура каплепадения должна быть не ниже 170°C;
нагрузка сваривания - не менее 2930 Н;
коллоидная стабильность - не более 12% (для менее критичных узлов).
Если хотя бы один параметр не соответствует, смазка не подходит, даже если она названа правильно.
Практические ошибки при нанесении и контроле
Закупщики часто приобретают правильную смазку, но неправильно ее применяют, что сводит на нет все преимущества материала.
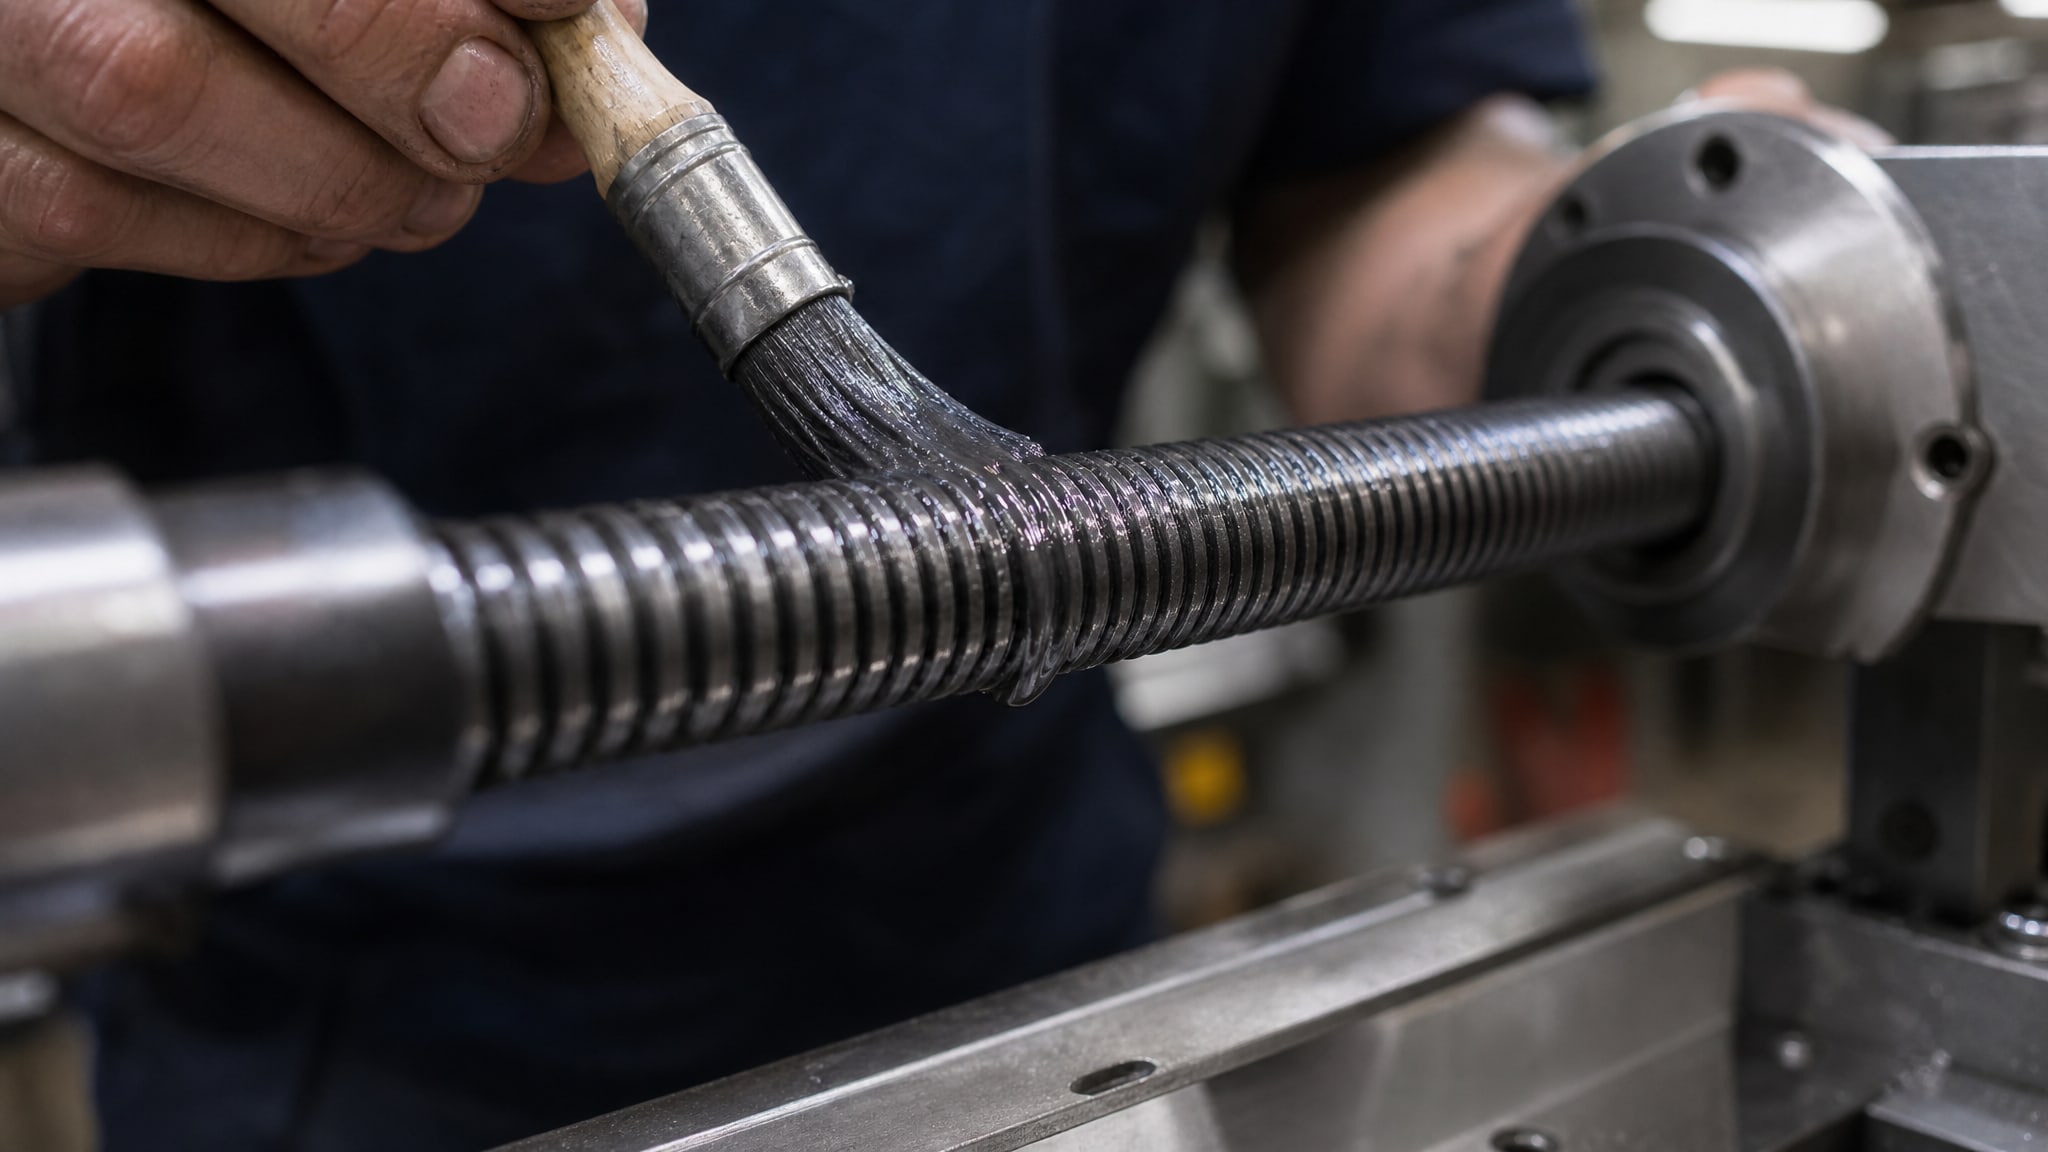
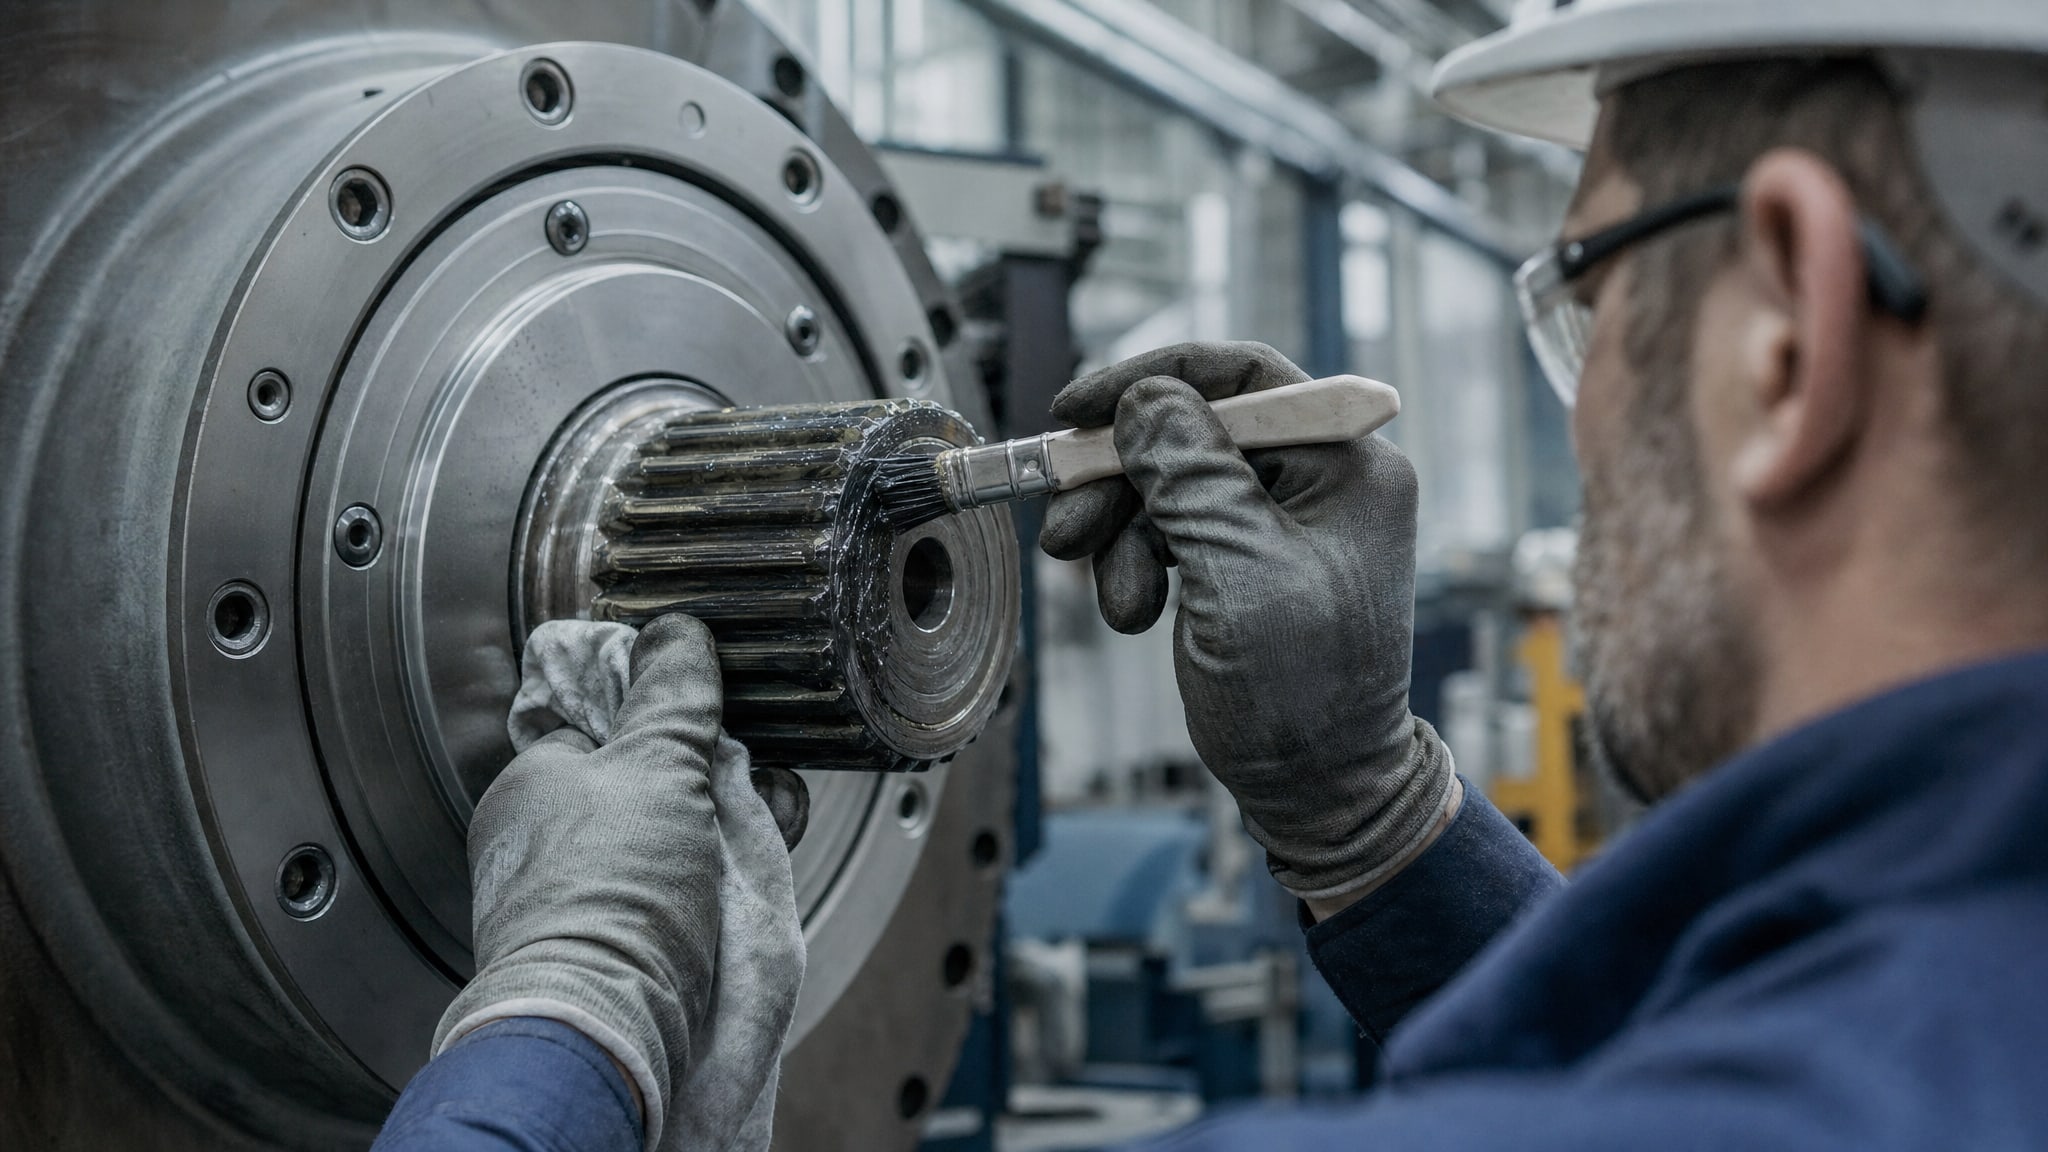
Ошибка 1: перенасыщение. Смазка наносится избыточно, что вызывает вспенивание и перегрев при вращении вала. Смазка должна наноситься тонкой пленкой, которая покрывает все поверхности шлица. После сборки узла избыток удаляется.
Ошибка 2: недостаток смазки. Если нанесено слишком мало, смазка быстро истирается, и узел переходит в режим граничного смазывания, что ускоряет износ.
Ошибка 3: непроверка совместимости с уплотнениями. Разные смазки (особенно с твердыми добавками или экзотическими присадками) могут быть несовместимы с резиновыми пыльниками или уплотнениями. Перед использованием нужно сверить спецификацию смазки с требованиями производителя узла.
Ошибка 4: смешивание разных смазок. Если на складе остались запасы старой смазки и подошла новая, их нельзя смешивать. Добавки могут вступить в реакцию, и смазка потеряет свойства.
Выбор между классическими смазками и твердосмазочными покрытиями
В последние годы появилась альтернатива классическим пластичным смазкам - твердосмазочные покрытия, которые наносятся на поверхности шлицевого соединения перед сборкой.
Твердосмазочное покрытие образует стойкий слой, который не вытекает, не вспенивается и не требует повторной смазки в течение всего срока службы узла. Это полезно для узлов, которые работают в условиях высокой температуры, вибрации или частых разборок.
| Тип материала | Преимущества | Ограничения |
|---|---|---|
| Литиевая смазка NLGI 2 | Доступность, привычность, простота нанесения, возможность переполнения | Требует контроля и переполнения, может вспениваться, вытекает при нагреве |
| Паста с молибденом | Высокая противозадирная способность, хорошая адгезия | Более высокая стоимость, требует аккуратного хранения |
| Твердосмазочное покрытие | Не требует переполнения, длительный срок действия, стабильность при всех условиях | Требует предварительного нанесения перед сборкой, сложнее при переполнении, выше начальная стоимость |
В качестве альтернативы пластичным смазкам, твердосмазочное покрытие предлагает антифрикционное решение для шлицевых соединений, обеспечивающее долговечную защиту без необходимости частой повторной смазки. Это особенно актуально для узлов, которые собираются и разбираются редко, или для производств, где требуется максимальный ресурс между техническими обслуживаниями.
Часто задаваемые вопросы
Какая смазка лучше для шлицевого соединения - с молибденом или без?
Смазка с молибденом обеспечивает лучшую противозадирную защиту при ударных нагрузках и граничном смазывании, поэтому для высоконагруженных узлов (кардан, муфта полного привода) она предпочтительнее. Для менее нагруженных узлов (рулевой вал, маленькие приводы) можно использовать и обычную литиевую смазку, если остальные параметры соответствуют. Ключевой фактор - полный набор требований, а не только наличие молибдена.
Чем отличается смазка для карданов от смазки для рулевого вала?
Кардан испытывает большие крутящие моменты и ударные нагрузки, поэтому его смазка должна иметь класс NLGI 2, нагрузку сваривания не менее 2930 Н и коллоидную стабильность не более 4%. Рулевой вал работает при меньших нагрузках, но с частыми изменениями направления, поэтому его смазка должна иметь хорошую адгезию и водостойкость. Выбор зависит от реальных условий работы узла, а не только от его названия.
Когда нужна смазка с антифрикционным покрытием вместо пластичной смазки?
Твердосмазочное покрытие полезно, когда узел работает в условиях высокой температуры, частых вибраций или когда требуется максимальный ресурс без переполнения. Классическая пластичная смазка проще в применении и дешевле, но требует контроля и периодического переполнения. Выбор между ними зависит от бюджета на техническое обслуживание и требований производителя оборудования.
Как проверить, подходит ли смазка, если в мануале написано только "литиевая NLGI 2"?
Нужно запросить техническое описание (TDS) и проверить параметры: пенетрацию (265–295 мм/10), температуру каплепадения (не ниже 170°C), нагрузку сваривания (не менее 2930 Н для высоконагруженных узлов), коллоидную стабильность (не более 4–12%). Если мануал не дает этих цифр, нужно сверить спецификацию со следующим стандартом: ГОСТ 1139-80 или ГОСТ 14068-79.
Почему смазка вытекает из шлицевого соединения?
Это происходит, если температура рабочей среды превышает температуру каплепадения смазки, если узел перегруженный или вибрирует, или если смазки нанесено слишком много. Нужно проверить температурный режим работы узла, правильность количества смазки и соответствие класса консистенции нагрузкам.
Заключение
Сервисные мануалы часто упрощают выбор смазки, указывая только названия и классы консистенции. На практике смазка для шлицевых соединений должна проверяться по полному набору параметров: вязкости базового масла, пенетрации, температуре каплепадения, коллоидной стабильности, нагрузке сваривания и водостойкости. Каждый из этих параметров влияет на ресурс узла, и отсутствие хотя бы одного может привести к отказу.
Для практического подбора рекомендуется не полагаться на название детали ("это кардан" или "это привод"), а начать с трех вопросов: какой крутящий момент передает узел, в каких температурных условиях он работает и какова вероятность контакта с водой или грязью. Ответы дадут точное представление о требуемых свойствах смазки. Следующий шаг - запросить техническое описание у поставщика, проверить ключевые параметры по таблице из статьи и убедиться в совместимости смазки с материалами уплотнений. При соблюдении этого алгоритма риск ошибки снижается существенно, и смазка прослужит весь гарантийный ресурс узла.