Точная толщина покрытия на мелких деталях - не только вопрос качества, но и критерий соответствия техническому заданию и эксплуатационным требованиям. При серийном распылении каждый миллиметр отклонения от номинала может привести к браку партии, перерасходу материала или, наоборот, к недостаточной защите изделия. Инженеры и технологи сталкиваются с тремя основными вызовами: геометрическая сложность мелких элементов усложняет нанесение, доступ к поверхности часто ограничен, а исправить ошибку после отверждения уже невозможно.
В этом материале мы разберем методы контроля толщины слоя, технологические приемы, повышающие стабильность процесса, и практические ошибки, которые приводят к браку и переделкам. Статья адресована закупщикам, производственным инженерам и специалистам по контролю качества, которые отвечают за воспроизводимость покрытия в условиях серийного производства.
Методы контроля толщины слоя на производстве
Инструментальный контроль толщины покрытия подразделяется на две категории: измерение мокрого (невысохшего) слоя и измерение высохшего покрытия.
Каждый метод решает свою задачу в технологическом процессе.
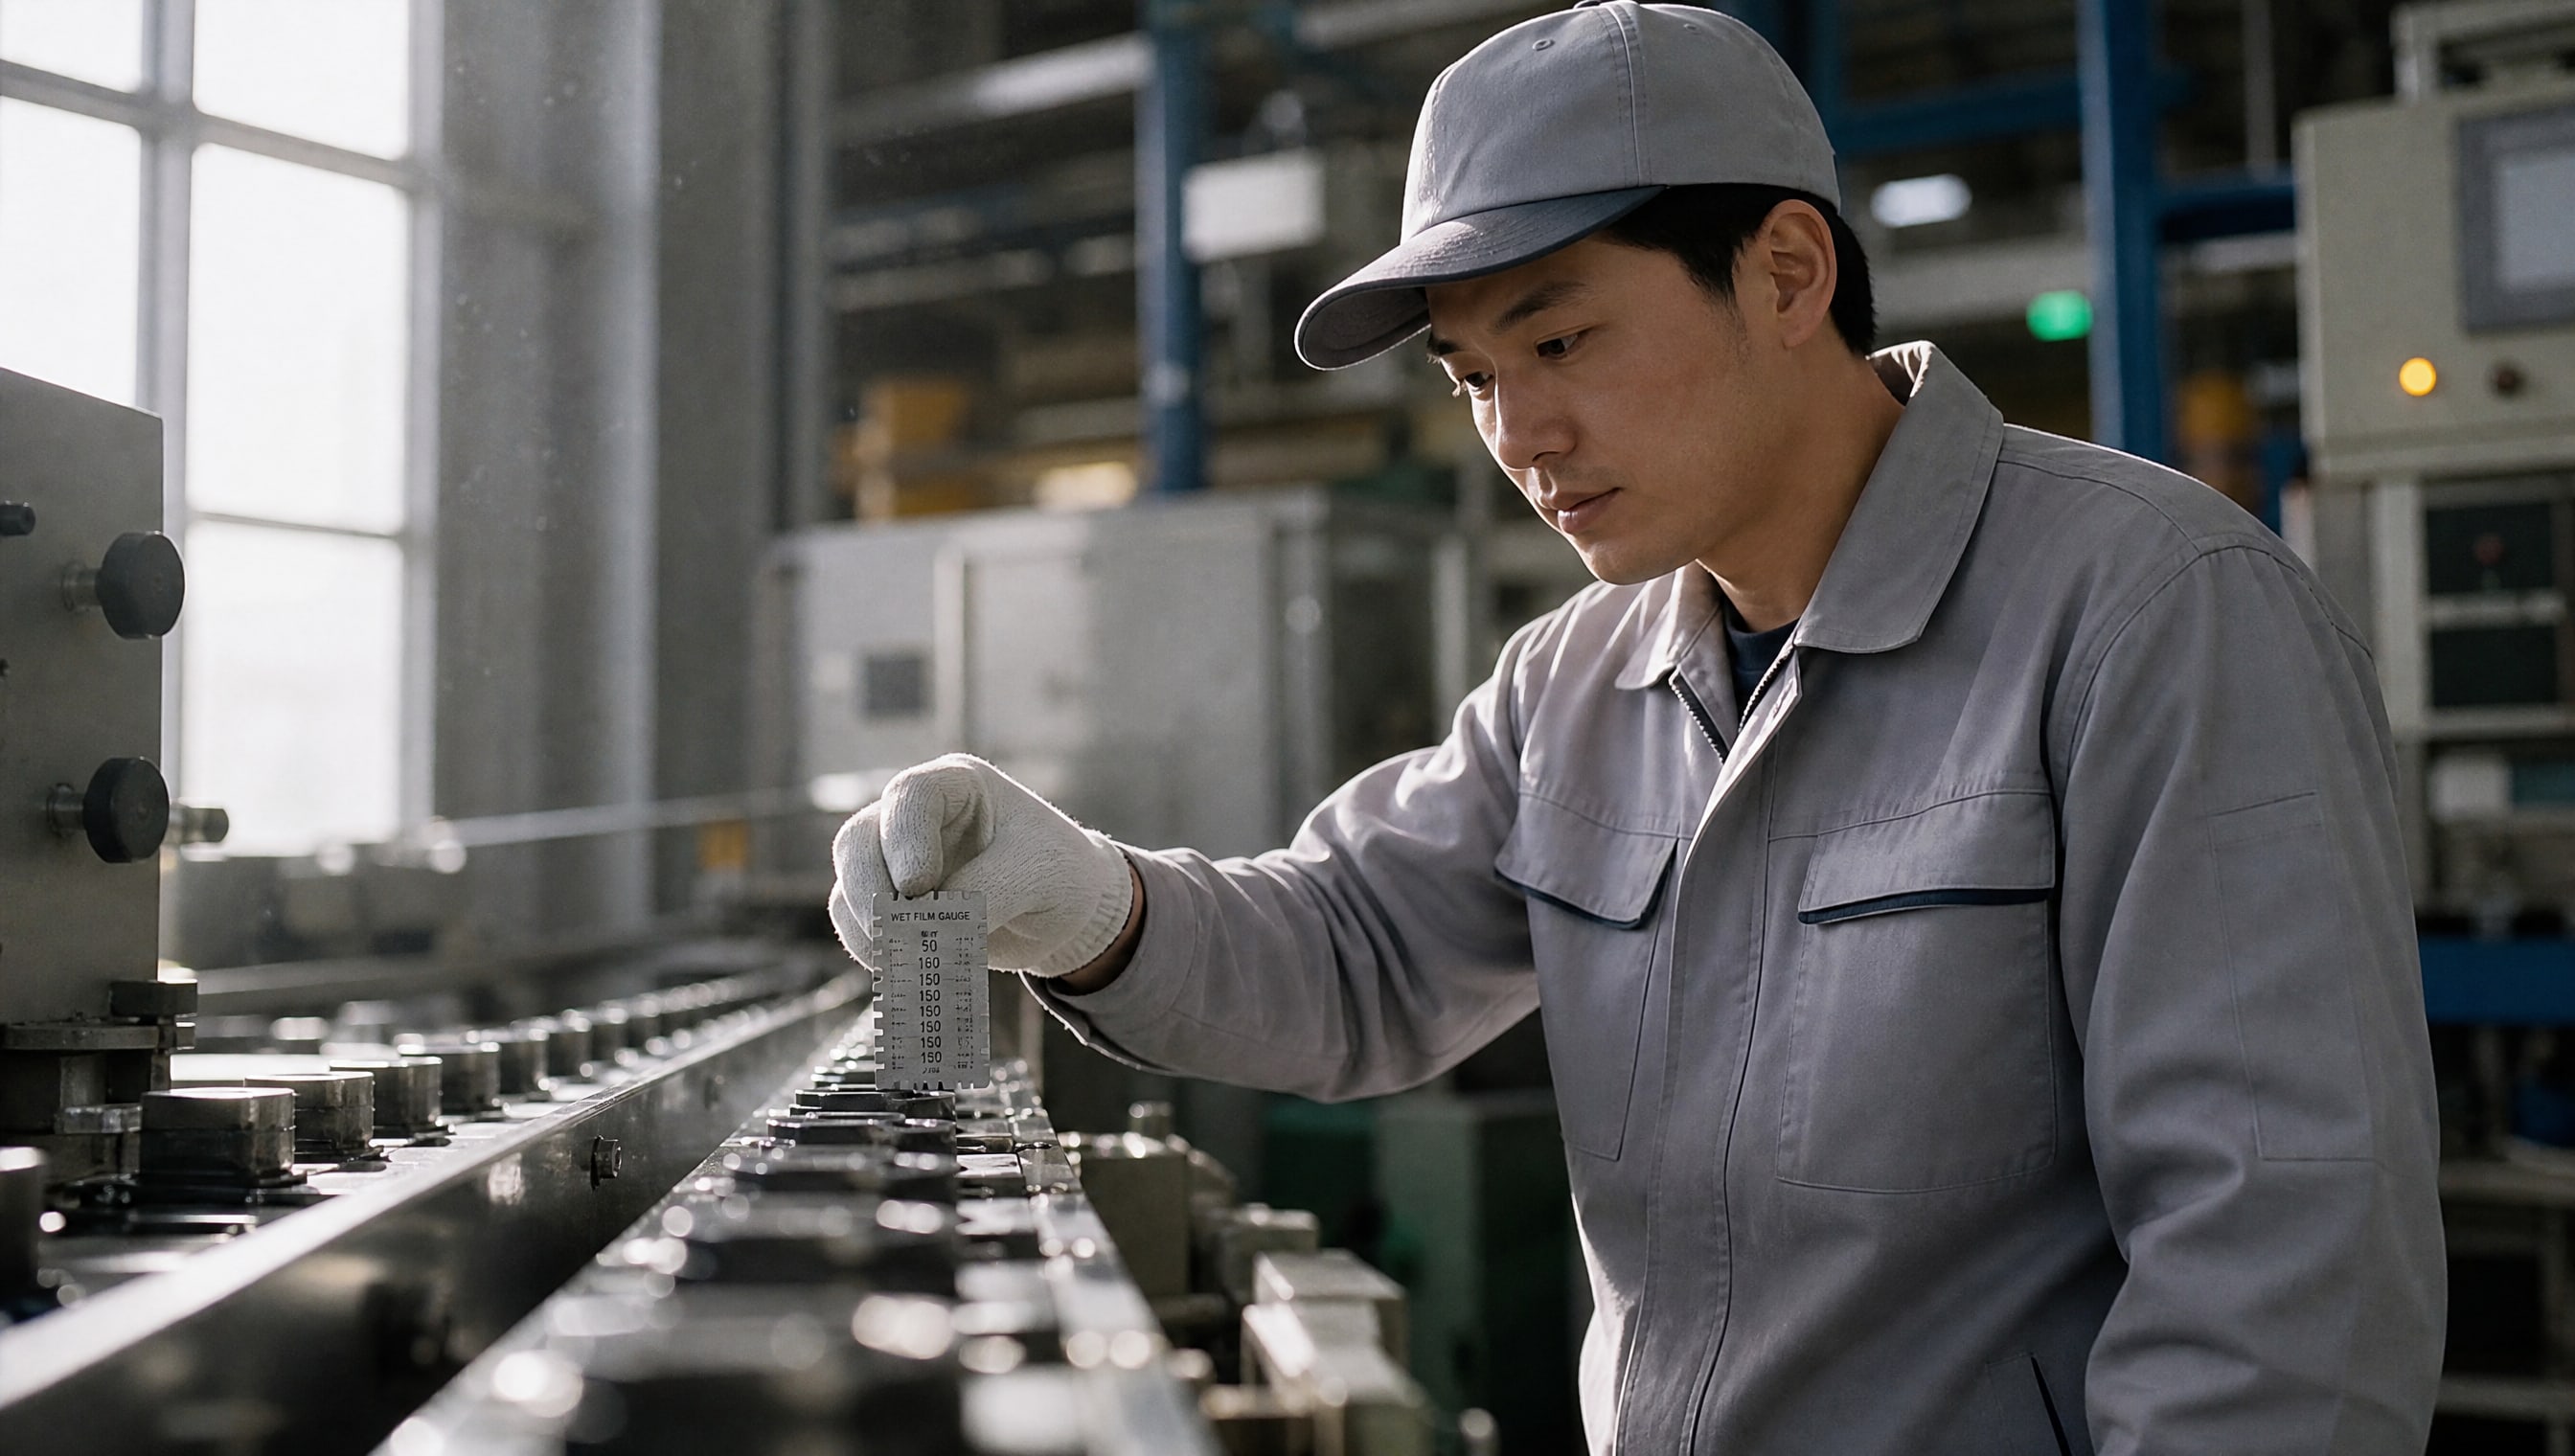
Контроль мокрого слоя выполняют сразу после нанесения, пока покрытие еще не отвердело. Для этого используют гребенки и диски, которые показывают будущую толщину финального слоя после полимеризации и высыхания. Этот контроль особенно важен в серийном производстве, потому что позволяет оперативно выявить отклонения от номинала и скорректировать параметры распыления еще в процессе. При комнатной температуре 20–25°C промежуток между проходами составляет 10–15 минут, а в отдельных случаях достаточно выдержки в 1–2 минуты.
Ультразвуковые методы применяют для контроля высохшего покрытия. При одностороннем доступе к детали используют режим А-СКАН, где на экране прибора отображается графический профиль сигнала. Измеритель позволяет зафиксировать толщину между двумя последовательными сигналами, отраженными от границ слоя. Этот метод подходит для деталей сложной геометрии и не требует доступа с противоположной стороны.
Магнитные толщиномеры используют для контроля неферромагнитных покрытий на ферромагнитных основаниях. Прибор измеряет расстояние от датчика до подложки через слой краски, изоляции или другого материала.
Механические методы основаны на срезе образца и микроскопическом измерении толщины на шлифе. Этот способ трудоемкий, но дает точный результат и часто используется как эталонный при сертификации и приемке критичных партий.
Требования к калибровке и воспроизводимости измерений
Точность любого прибора контроля зависит от регулярной калибровки.
Правильный порядок процедуры включает три этапа: калибровку нуля, верификацию на эталоне и проверку воспроизводимости.
Калибровка нуля выполняется на чистой поверхности без покрытия. Это устанавливает исходную точку измерения прибора. Для эталонных материалов используют свидетельства об образцах, выданные аккредитованной лабораторией.
Верификация на эталоне заключается в измерении толщины на образцах с известной толщиной покрытия. Если результат прибора совпадает с паспортным значением в пределах погрешности, прибор готов к работе.
Проверка воспроизводимости требует несколько последовательных измерений на одном и том же образце в одном месте. Разброс результатов не должен превышать допустимую погрешность, указанную в паспорте прибора. Если разброс больше, значит прибор требует обслуживания или замены преобразователя.
При контроле на мелких деталях критична шероховатость поверхности. По ГОСТ 9.302-88 параметр шероховатости Ra поверхности подложки и покрытия должен быть меньше измеряемой толщины. При нарушении этого условия микронеровности подложки маскируют сигнал, и прибор дает завышенные или заниженные показания. На практике это означает, что перед измерением мелкую деталь нужно осмотреть, отметить царапины и неровности, и избегать их при установке прибора.
Технология нанесения тонких слоев на мелкие детали
Главное правило при распылении на миниатюрные элементы: не наносить толстый слой за один проход.
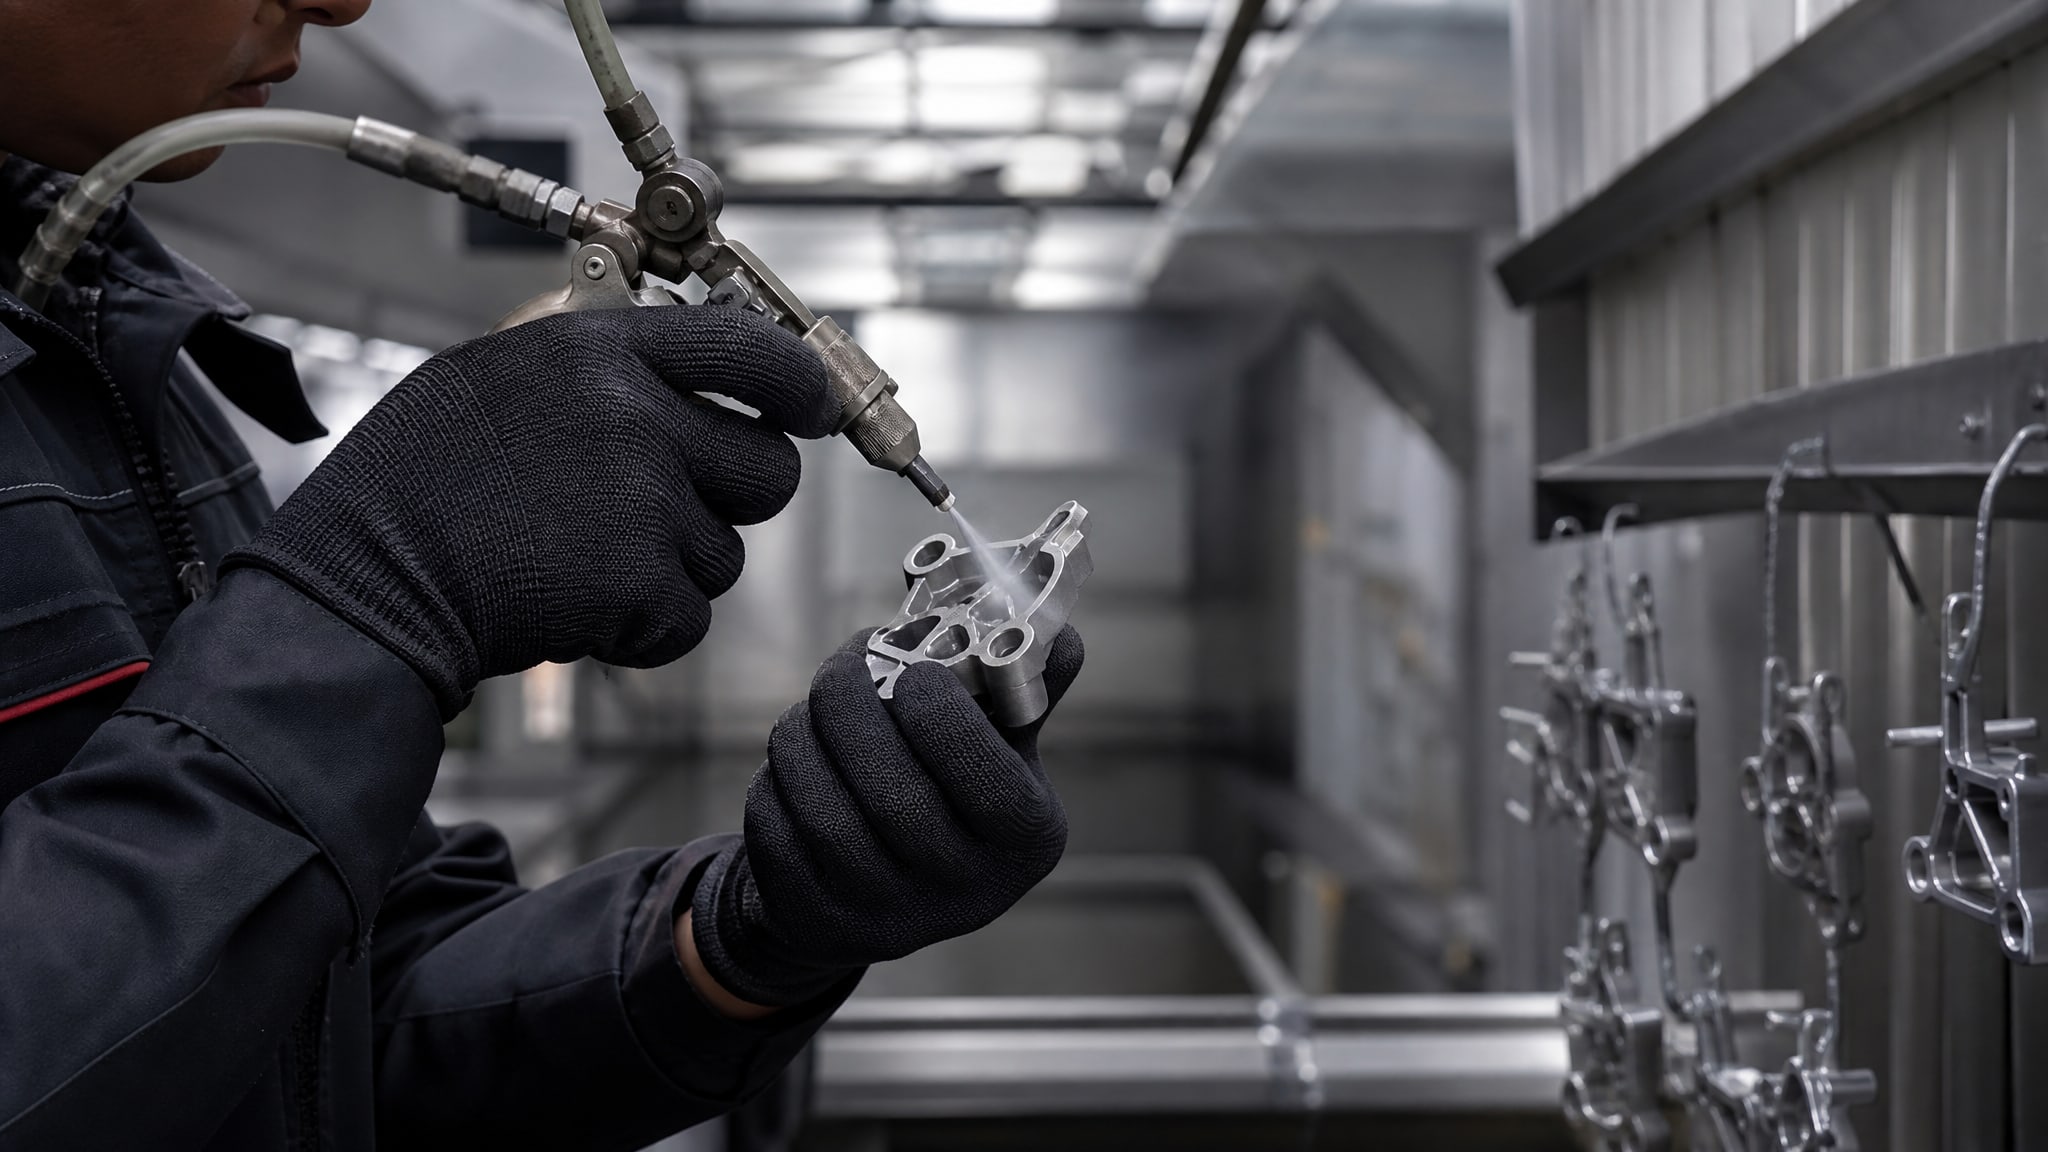
Вместо этого толщину формируют несколькими тонкими перекрывающимися слоями с промежуточной сушкой.
Такой подход решает сразу несколько проблем. Во-первых, тонкие слои высыхают более равномерно и не дают подтеков. Во-вторых, риск искажения геометрии мелкой детали под весом толстого слоя вязкого материала значительно ниже. В-третьих, каждый слой можно контролировать отдельно, и если первый слой нанесен некорректно, его можно немедленно исправить.
Рекомендуемые параметры для аэрозольного нанесения:
Используйте узкий факел (меньшее рассеяние), минимально допустимое расстояние до поверхности и короткие, прерывистые распыления вместо длительных проходов.
После каждого слоя выдержите деталь в течение указанного в техдокументации времени (обычно 10–15 минут при комнатной температуре 20–25°C).
Перед началом серийного нанесения проведите тестовое распыление на черновой поверхности той же геометрии, чтобы отработать ритм и убедиться в правильности параметров установки.
При порошковом напылении ручным способом расстояние распылителя до детали составляет примерно 20–25 см. На этом расстоянии обычно достигается высокая эффективность осаждения порошка. При меньшем расстоянии повышается локальная плотность порошка и риск неравномерности; при большем расстоянии порошок может не достичь поверхности или рассеяться. Точно так же важно контролировать силу тока на распылителе - она определяет заряд частиц и их способность прилипать к детали.
Контроль толщины при серийном распылении: типовой процесс
В серийном производстве контроль толщины интегрируется в технологический процесс на двух уровнях: контроль процесса и контроль результата.
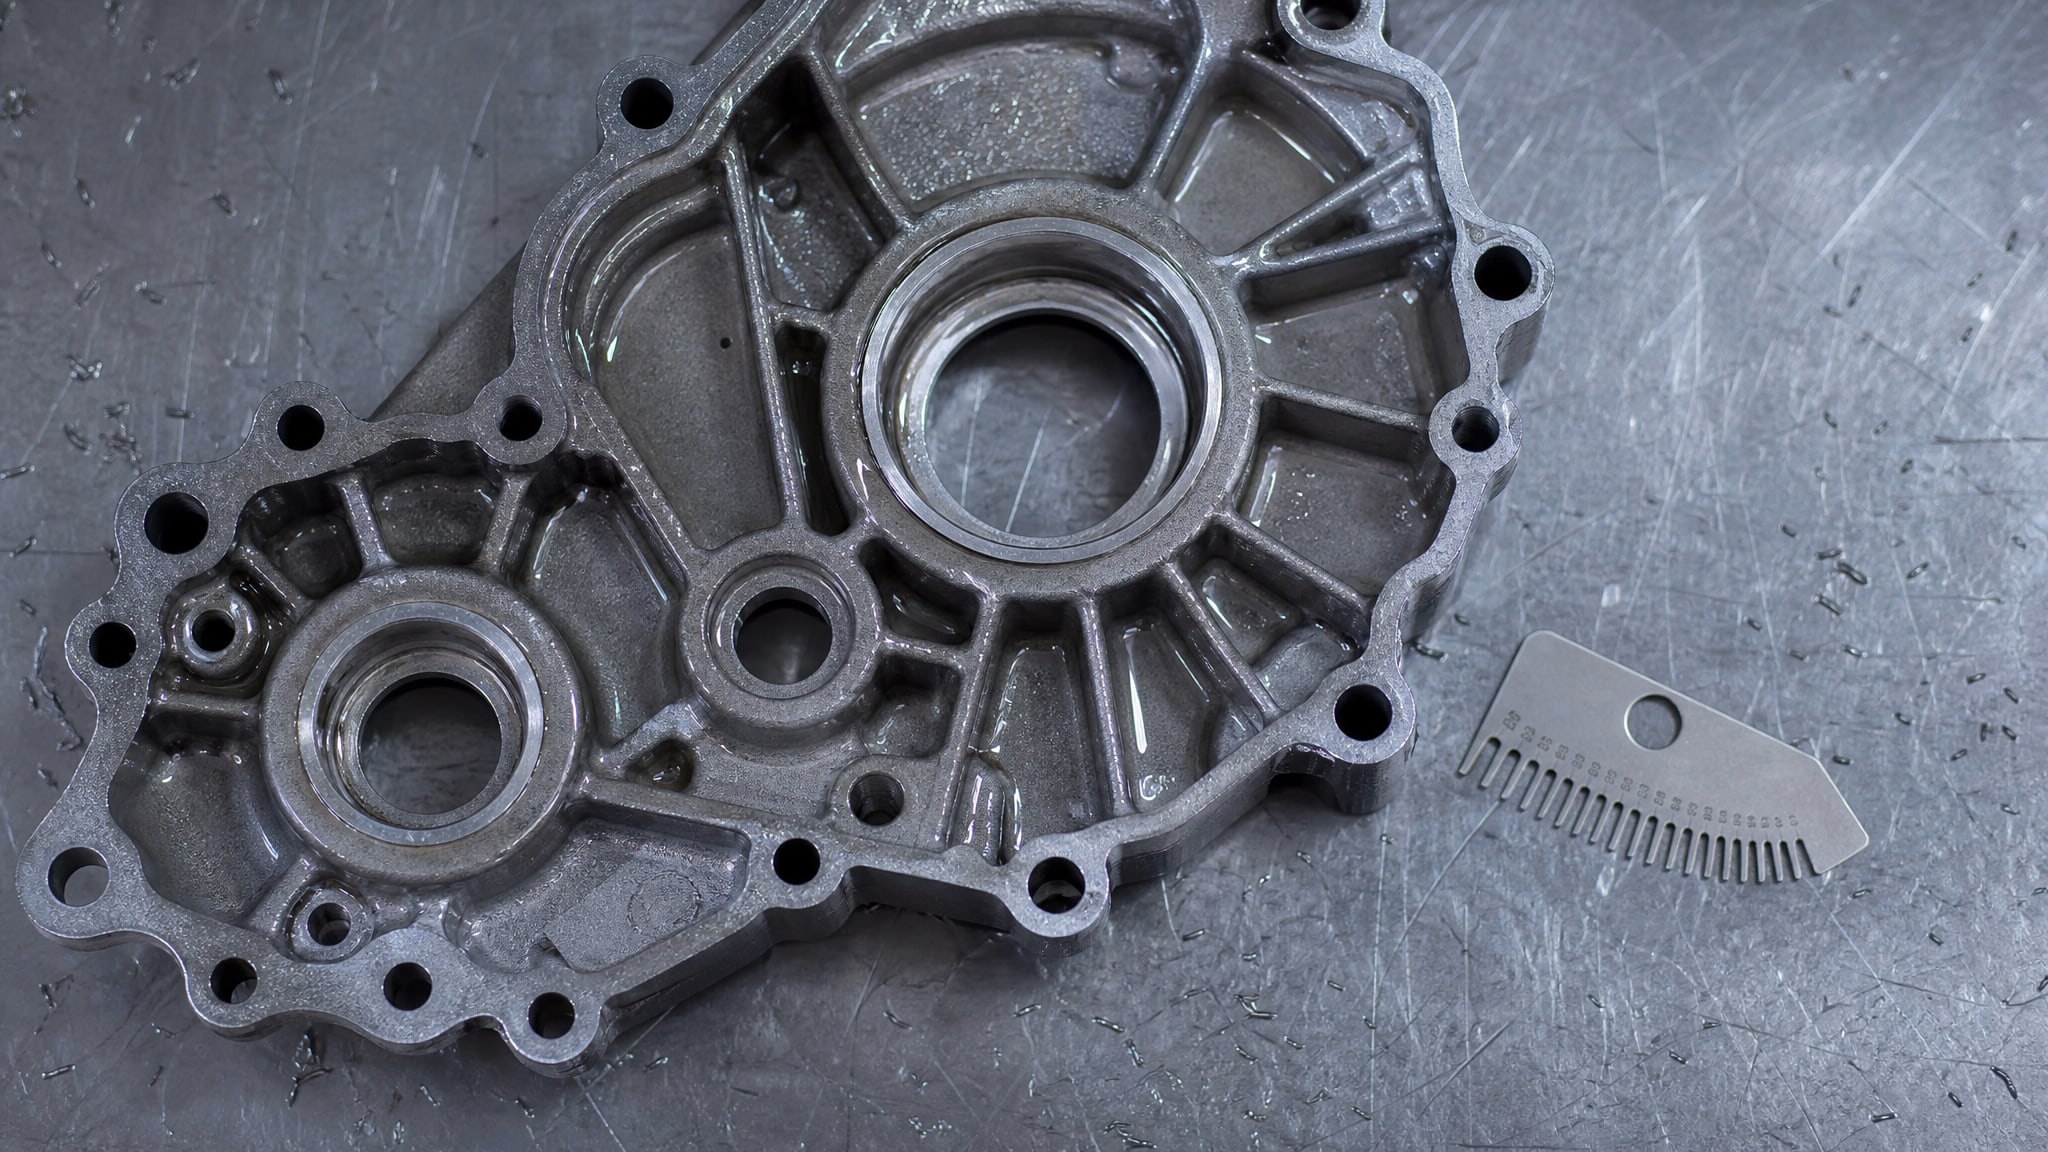
Контроль процесса проводят по мокрому слою. Оператор или инспектор наносит покрытие на детали первой партии, затем сразу (в течение нескольких минут) измеряет толщину мокрого слоя гребенкой или диском. Если толщина в норме, партия может поступить на сушку; если толщина недостаточна, распыление повторяют. Этот контроль позволяет минимизировать брак еще в ходе нанесения.
Контроль результата выполняют после полной сушки или полимеризации. На этом этапе используют ультразвуковые или магнитные толщиномеры. Выборочные измерения на 2–3 деталях из партии подтверждают соответствие толщины финального покрытия спецификации. Если обнаружены отклонения, вся партия может потребовать переделки.
Для мелких деталей практический подход включает:
Выполнение нескольких проходов вместо одного толстого слоя, с контролем мокрого слоя после каждого прохода.
Измерение сухой толщины не менее чем в трех точках на детали (например, в центре и у кромок), чтобы оценить равномерность.
Ведение журнала измерений с указанием даты, времени, параметров установки и оператора - это помогает выявить системные сдвиги и причины брака.
Периодическую переверификацию приборов контроля (минимум раз в месяц) для исключения дрейфа показаний.
Инлайн-контроль толщины в распылительных системах может быть организован косвенно, через мониторинг резонансной частоты колебательной системы. В такой схеме изменение толщины наносимого слоя вызывает изменение резонансной частоты; при точности измерения частоты ±1 Гц точность определения толщины оценивается как не более 2% от рабочей толщины. На практике это позволяет отследить дрейф процесса в реальном времени и подать сигнал о необходимости коррекции.
Влияние материалов и условий окружающей среды на равномерность покрытия
Толщина и равномерность покрытия зависят не только от параметров распыления, но и от физико-химических свойств материалов и условий производства.
Вязкость смеси определяет проникновение материала в микронеровности поверхности и адгезию слоя. Если вязкость слишком высока, материал не растекается равномерно и образуются утолщения в местах контакта с соплом. Если вязкость слишком низка, материал может стекать с вертикальных поверхностей мелких деталей, создавая локальные тонкие зоны. Перед нанесением вязкость сверяют со спецификацией материала, используя вискозиметр или стандартный воронкообразный прибор.
Температура влияет на скорость высыхания и поведение материала в воздухе. При низкой температуре (ниже 15°C) материал высыхает медленнее, что увеличивает время между слоями и риск провисания. При высокой температуре (выше 30°C) материал высыхает быстро, но может образовать корку на поверхности раньше, чем глубокие слои полимеризуются полностью. Оптимальный диапазон, рекомендуемый для большинства составов, -20–25°C.
Влажность воздуха критична для водоэмульсионных и эпоксидных систем. Высокая влажность (выше 80%) может привести к образованию конденсата на поверхности детали перед нанесением, что нарушит адгезию. Слишком низкая влажность (ниже 30%) ускоряет испарение летучих компонентов и может вызвать неравномерное отверждение. При серийном производстве рекомендуется контролировать влажность в цехе в диапазоне 50–70%.
Чистота поверхности детали перед нанесением напрямую влияет на качество покрытия. Масло, пыль, оксиды и другие загрязнения создают локальные участки слабой адгезии, где покрытие может отслаиваться или образовывать пузыри. Для мелких деталей сложной геометрии очистку выполняют растворителем, соответствующим материалу подложки, с последующей сушкой в течение 5–10 минут перед распылением.
Частые ошибки при контроле толщины и как их избежать
В практике серийного производства повторяются одни и те же ошибки, которые приводят к браку и переделкам.
Вот наиболее типичные из них:
Отсутствие стандартизации методов контроля. Одна смена измеряет мокрый слой гребенкой, вторая - полагается на визуальную оценку, третья - контролирует только высохшее покрытие. Результат: разброс толщин в пределах одной партии и невозможность выявить причину дефекта. Решение: принять единый регламент контроля, закрепить методы в техпроцессе и обучить персонал.
Игнорирование контроля мокрого слоя. Логика такова: зачем контролировать, если все равно будет сухое покрытие? Ошибка в том, что к моменту, когда выявлен дефект на высохшем покрытии, партия уже готова к отправке. Переделка усложняет логистику и удорожает продукцию. Контроль мокрого слоя позволяет исправить проблему на месте.
Использование некалиброванных приборов. Прибор «примерно дает правильные показания» - такой подход неприемлем в серийном производстве. Если прибор не снимается с производства минимум раз в месяц на переверификацию, его показания недостоверны. Многие производства отмечают, что дешевая калибровка один раз в год окупается многократно через исключение браков.
Измерение в одной точке на детали. На мелкой детали сложной формы толщина покрытия может варьировать в зависимости от геометрии поверхности (плоская, выпуклая, вогнутая) и расстояния до сопла во время распыления. Измерение в одной точке не дает представления об общем качестве. Правильный подход: измерить минимум 3 точки на детали - в центре и у краев.
Нанесение толстого слоя за один проход. Кажется быстрее и экономичнее. На самом деле это приводит к подтекам, наплывам, неравномерности и последующим дополнительным работам по исправлению. Несколько тонких слоев дают лучшее качество и часто требуют меньше материала за счет полного использования покрытия без потерь.
Забывчивость о влиянии шероховатости. Если поверхность детали имеет царапины или риски, а их глубина сопоставима с толщиной наносимого слоя (например, 5 микрон на базе с шероховатостью Ra 3 микрона), прибор контроля может дать некорректный результат. Перед измерением нужно визуально осмотреть деталь и отметить такие участки, чтобы избежать их при установке датчика.
Часто задаваемые вопросы
Какие методы контроля толщины слоя подходят для мелких деталей с ограниченным доступом?
Для мелких деталей со сложной геометрией и одностороннему доступу рекомендуются ультразвуковые измерители в режиме А-СКАН, гребенки и диски для контроля мокрого слоя, а также магнитные толщиномеры для покрытий на стальных основаниях. Выбор зависит от материала подложки и стадии процесса: для опережающего контроля берут гребенку, для финального - ультразвук.
Почему нужно контролировать толщину до высыхания, если финальный результат видно только после полимеризации?
Контроль мокрого слоя позволяет оперативно выявить недостаток или избыток материала еще в процессе нанесения. После высыхания исправить дефект намного сложнее: требуется или переделка всей партии, или дорогостоящая доработка. На мелких деталях браки часто критичны по времени и стоимости, поэтому превентивный контроль экономит ресурсы.
Как влияет шероховатость поверхности на результаты измерения толщины?
По ГОСТ 9.302-88 параметр Ra поверхности должен быть меньше измеряемой толщины, иначе микронеровности маскируют реальный сигнал от границы слоя. Например, если толщина 10 микрон, а шероховатость Ra 7 микрон, прибор может дать неверный результат. Поэтому перед измерением нужно проверить чистоту поверхности и отметить царапины.
Какое оптимальное расстояние от распылителя до мелкой детали при ручном нанесении порошкового покрытия?
При ручном распылении порошка расстояние 20–25 см обеспечивает высокую эффективность осаждения порошка. На меньшем расстоянии повышается локальная концентрация и риск неравномерности; на большем расстоянии частицы могут не достичь поверхности. Точное расстояние зависит от типа распылителя и параметров установки.
Как часто нужна калибровка приборов контроля толщины?
Рекомендуемый минимум - переверификация один раз в месяц на эталонных образцах. При интенсивном использовании (более 100 измерений в день) калибровку проводят раз в две недели. При обнаружении подозрительных результатов или перерывах в работе прибор проверяют перед началом очередной смены.
Заключение
Точный контроль толщины слоя при серийном распылении на мелкие детали - это не инспекция качества в конце производственной цепи, а встроенный в процесс механизм обратной связи. Разделение контроля на две стадии (мокрый и сухой слой), применение калиброванных приборов, соблюдение технологии нанесения несколькими тонкими слоями, а также учет влияния шероховатости и условий окружающей среды - все эти меры вместе обеспечивают стабильность и воспроизводимость покрытия.
Для практической реализации начните с аудита текущей схемы контроля: какие методы используются, как часто калибруются приборы, есть ли система ведения журналов. Затем внесите дополнения в регламент, обучите персонал и отследите результаты по проценту брака и претензиям от заказчиков. На большинстве участков переход к двухступенчатому контролю с применением гребенок для мокрого слоя и ультразвуковых толщиномеров для финального покрытия окупается снижением переделок уже в первый месяц работы.