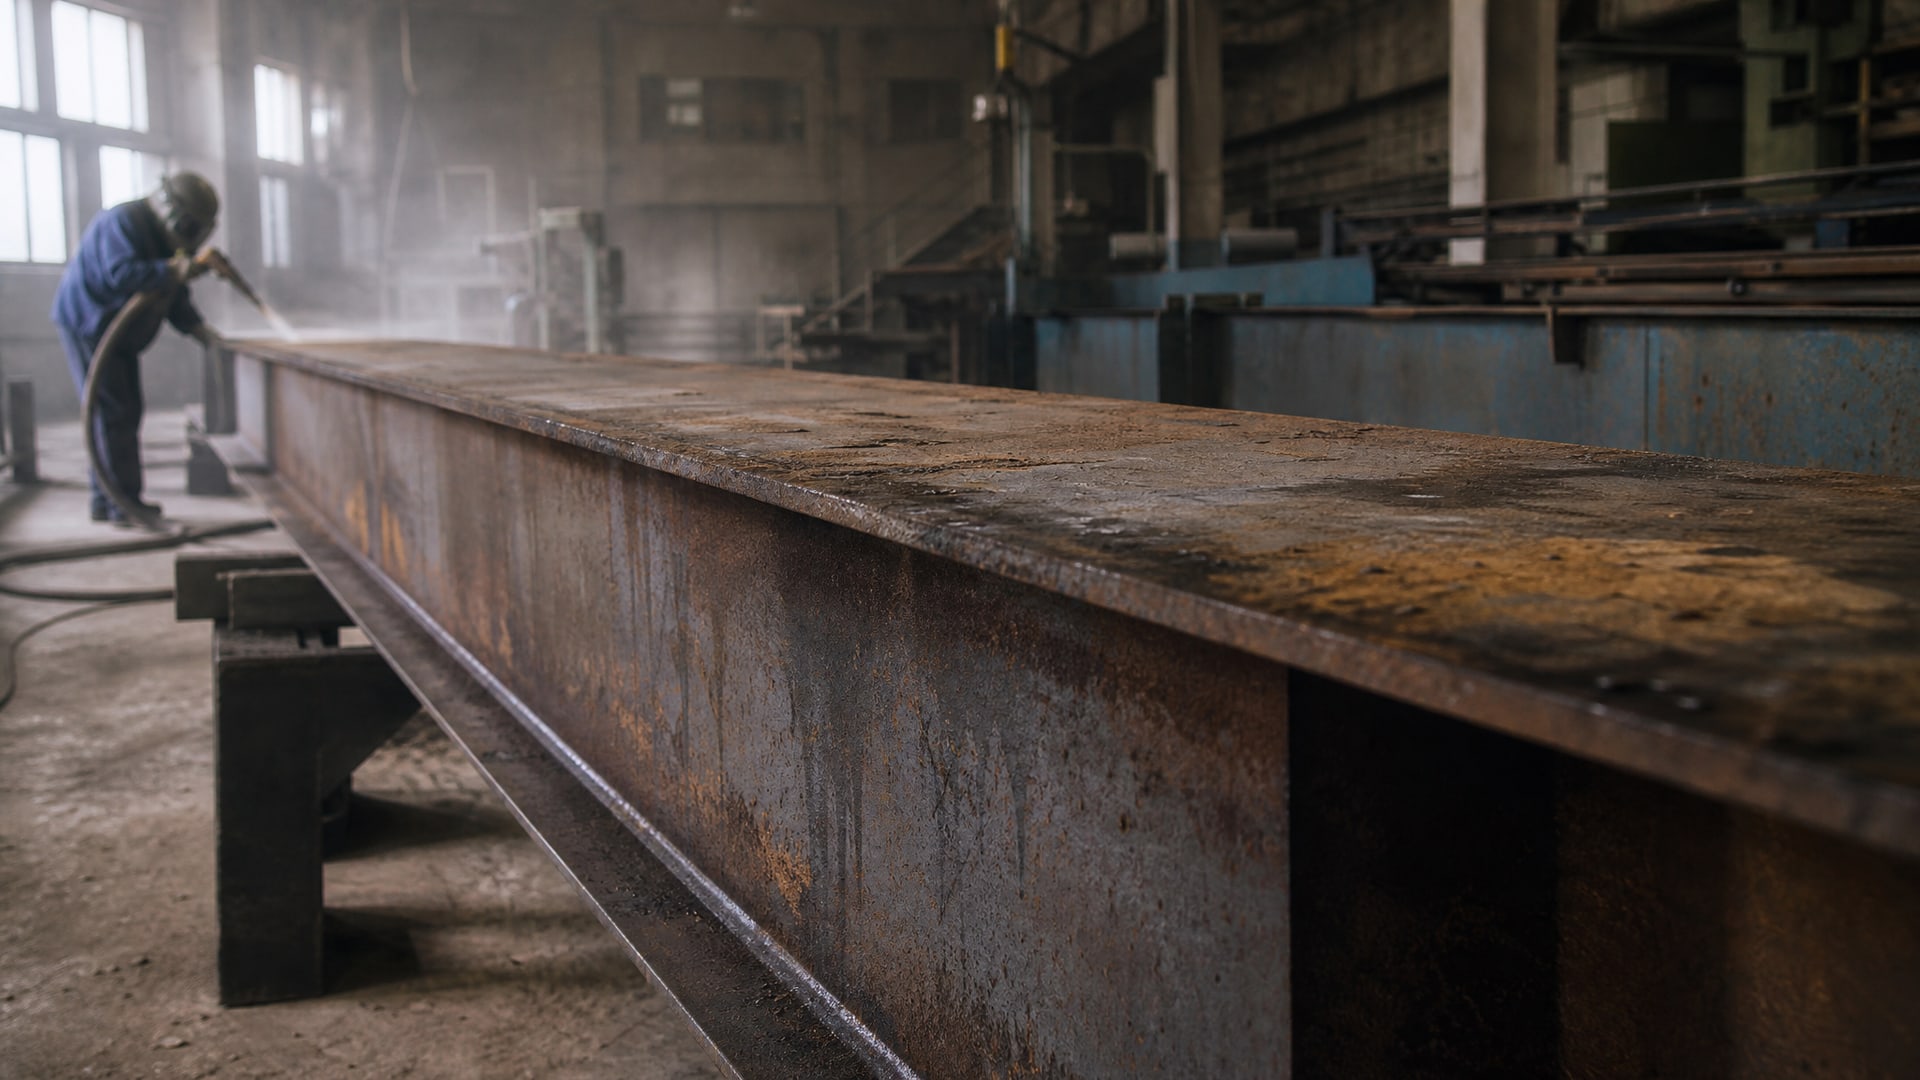
Пескоструйная обработка металла - это один из наиболее эффективных методов подготовки поверхности перед окраской, особенно для оборудования со сложной геометрией и сварными швами. Однако правильно выполненная абразивная очистка - это только первый шаг. После пескоструйной обработки и гидравлических испытаний поверхность требует тщательного контроля и специальной подготовки перед нанесением финального покрытия. Ошибки на этом этапе приводят к преждевременной коррозии, отслаиванию краски и дефектам адгезии, которые обнаруживаются уже в эксплуатации. Данная статья раскрывает, как правильно организовать очистку, контроль и окрашивание оборудования в соответствии с международными стандартами ISO 8501 и ISO 12944, и на что должны обратить внимание инженеры и закупщики при выборе подрядчика и материалов.
Абразивоструйная подготовка: степени чистоты поверхности по ISO 8501-1
Пескоструйная обработка металла регулируется стандартом ISO 8501-1, который определяет четыре основные степени чистоты стальной поверхности: Sa 1, Sa 2, Sa 2½ и Sa 3.
Каждая степень включает требования не только к видимому остатку ржавчины и масла, но и к методу удаления загрязнений перед самой абразивной обработкой.
Sa 1 - поверхностная очистка. Удаляются толстые слои рыхлой ржавчины, окалины и краски, но сохраняются слабо прилипающие загрязнения и следы ржавчины. Эта степень используется редко и не подходит для объектов, требующих защиты от коррозии.
Sa 2 - механическая очистка среднего уровня. После удаления масла, тяжелых загрязнений и толстых слоев ржавчины на поверхности остаются слабые следы окалины и ржавчины, видимые при визуальном осмотре. Пригодна для умеренных климатических условий, но не для агрессивных сред.
Sa 2½ - очистка высокой степени. Поверхность становится светлой, остаются лишь небольшие следы пятен ржавчины и окалины на фоне менее 5 % площади. Это наиболее рекомендуемый минимальный стандарт для оборудования, эксплуатируемого во влажных, морских или химически активных средах. На практике за этот класс чистоты нужно платить больше, но он гарантирует долговечность покрытия.
Sa 3 - очистка до визуально чистой стали. Поверхность остается в основном светлой, без видимых следов ржавчины и окалины. Это максимальный стандарт, требующийся для особо ответственных объектов и объектов в самых агрессивных средах (морская атмосфера, химические производства). Затраты на достижение Sa 3 значительно выше, поэтому перед техническим заданием нужно четко определить категорию среды, в которой будет работать оборудование.
Подготовка поверхности до пескоструйной обработки
Перед началом абразивоструйной очистки необходимо удалить все рыхлые загрязнения: толстые слои ржавчины, окалину, густую грязь и масло.
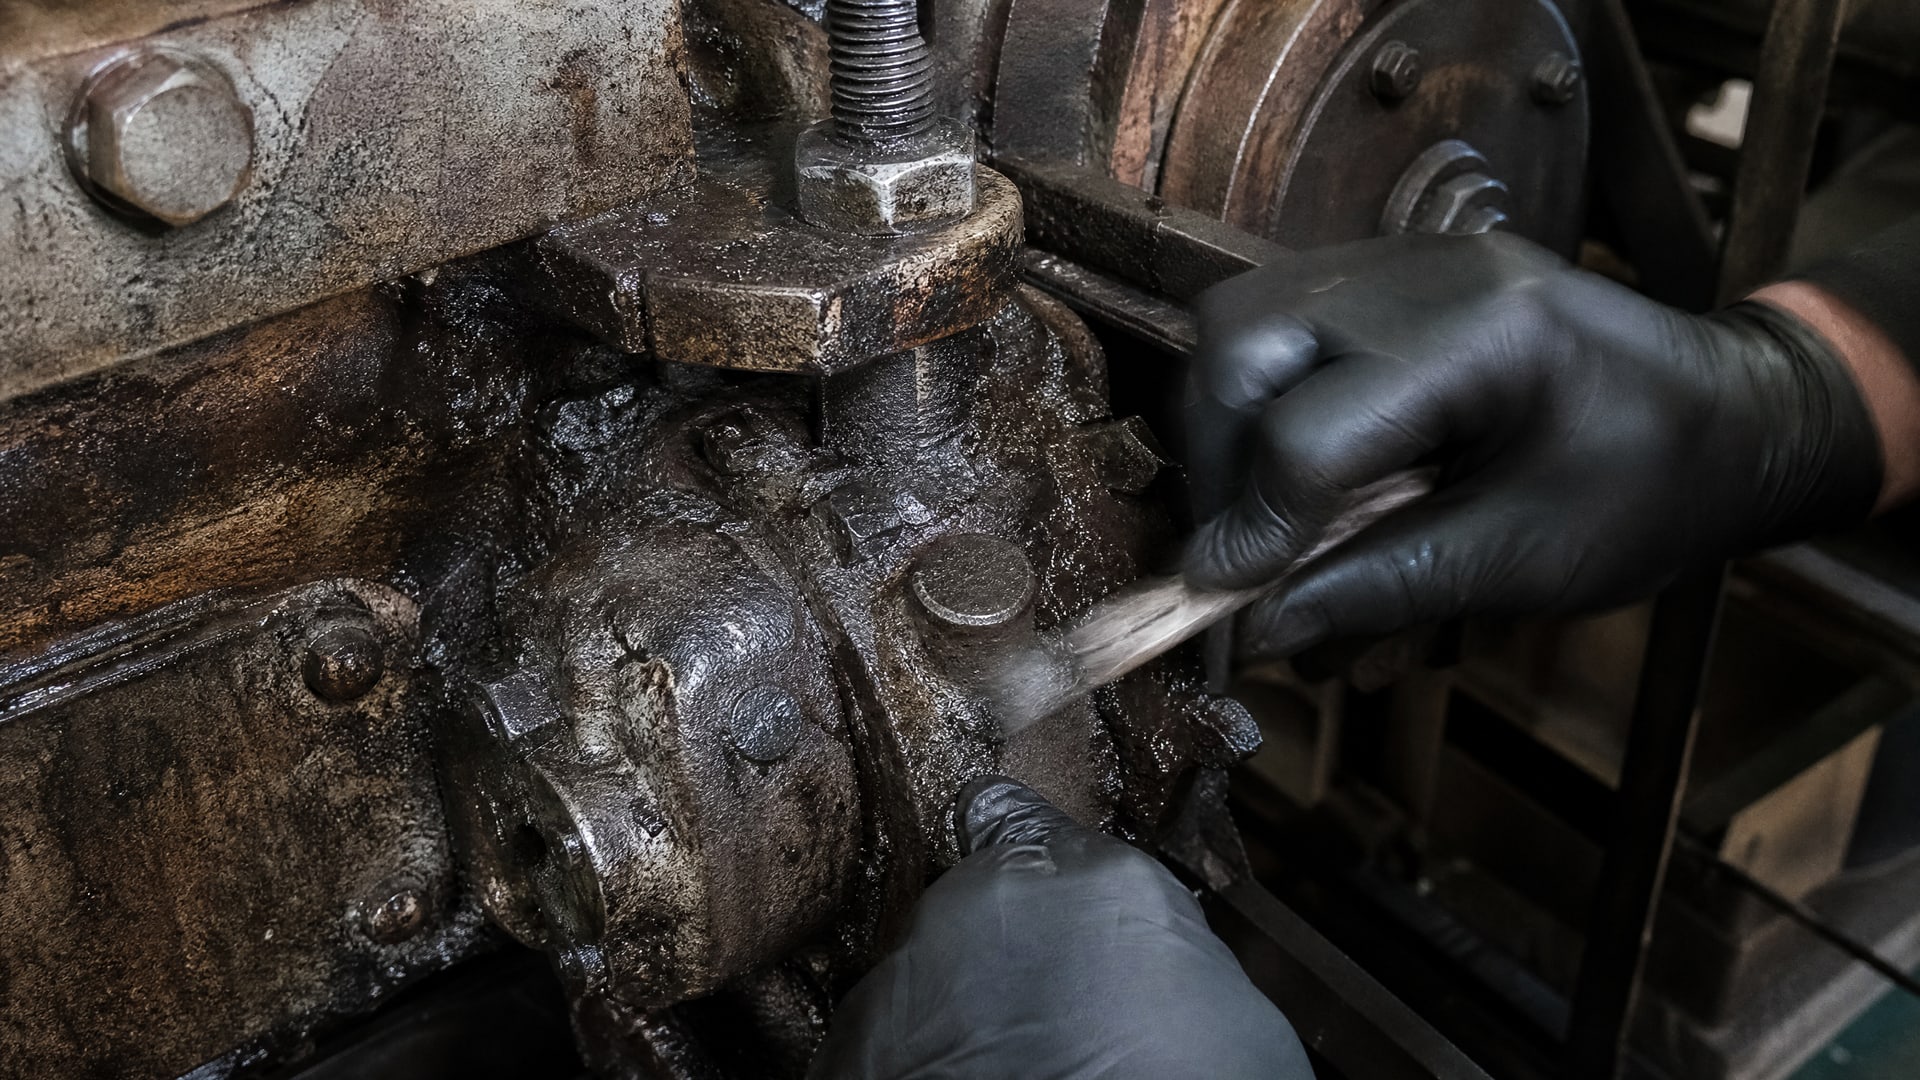
Если этот этап пропустить, абразив не проникнет под слой грязи, и после blast-cleaning под покрытием останутся очаги коррозии.
ISO 8501-1 прямо требует, чтобы перед пескоструйной обработкой были удалены масло, смазка, грязь и другие растворимые загрязнения. Для масла и смазки используют обезжирвающие растворы или пар под давлением. Для толстой ржавчины часто применяют механическую очистку вращающимися щетками или локальную абразивную обработку более грубым абразивом.
После гидравлических испытаний эта операция становится еще более критичной: вода попадает во все стыки, щели и полости оборудования. Перед пескоструйной обработкой необходимо осушить поверхность, иначе вода будет препятствовать адгезии абразива и создаст условия для быстрого развития поверхностной коррозии. Вода удаляют продувкой сжатым воздухом, иногда с предварительным нагревом поверхности.
Контроль качества после пескоструйной обработки: профиль и пыль
После завершения абразивоструйной очистки должны быть проконтролированы два ключевых параметра: профиль (шероховатость) поверхности и остаточная пыль/загрязнение.
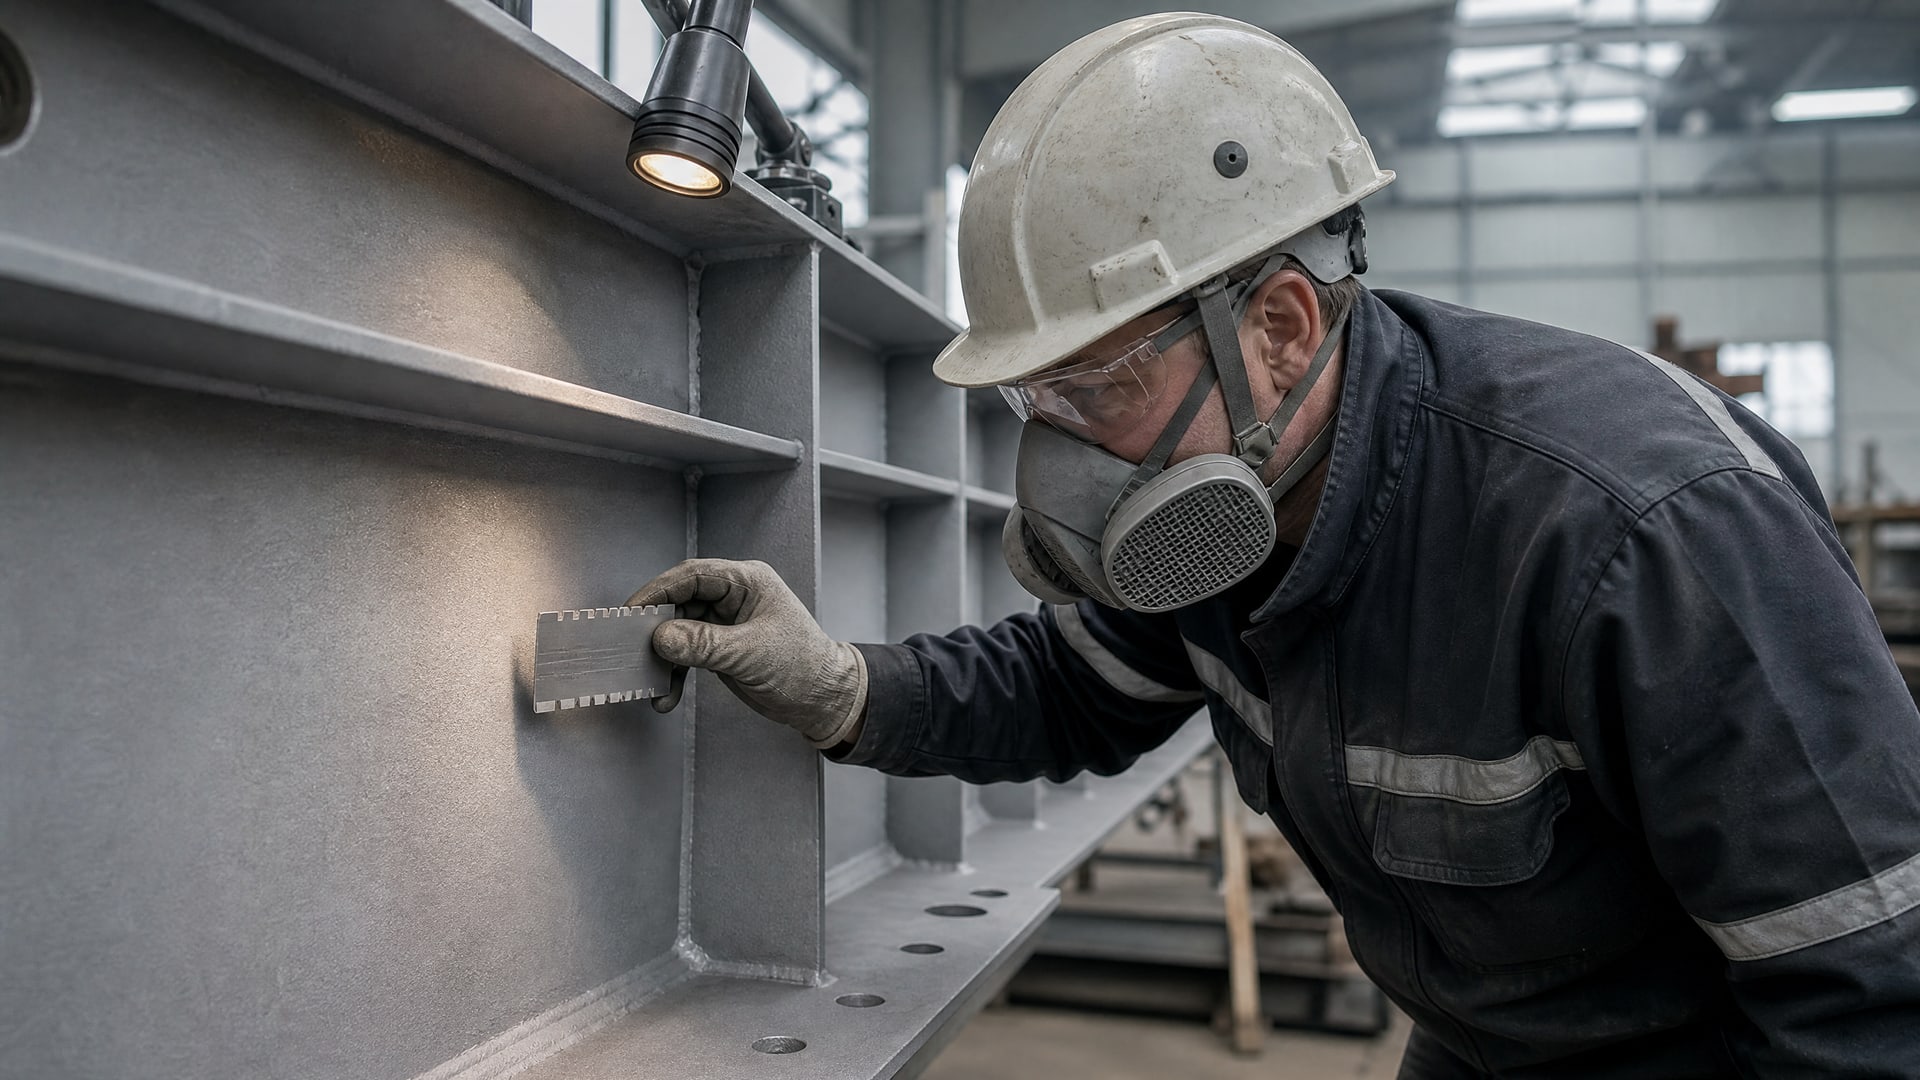
Профиль шероховатости определяет, насколько хорошо покрытие сможет сцепиться с металлом. В стандартных спецификациях для оборудования, окрашиваемого после сборки, часто указывают требование 45–85 мкм по ISO 8503-4 или ISO 8503-5. Слишком гладкая поверхность (менее 45 мкм) приводит к плохой адгезии и отслаиванию краски при нагреве или вибрации. Слишком шероховатая (более 85 мкм) требует большего расхода краски и может привести к локальному накоплению влаги на вершинах неровностей.
Остаточная пыль контролируется по ISO 8502-3. Допустимый максимальный уровень загрязнения часто устанавливается на отметке 2, что означает отсутствие видимых следов пыли и абразива на поверхности при визуальном осмотре и по тест-тейпу. Если пыль остается под покрытием, она может стать причиной микро-отслаиваний и очагов коррозии.
Окрашивание оборудования после гидравлических испытаний: критические моменты
Окрашивание оборудования сразу после сборки и гидроиспытаний требует особенной внимательности.
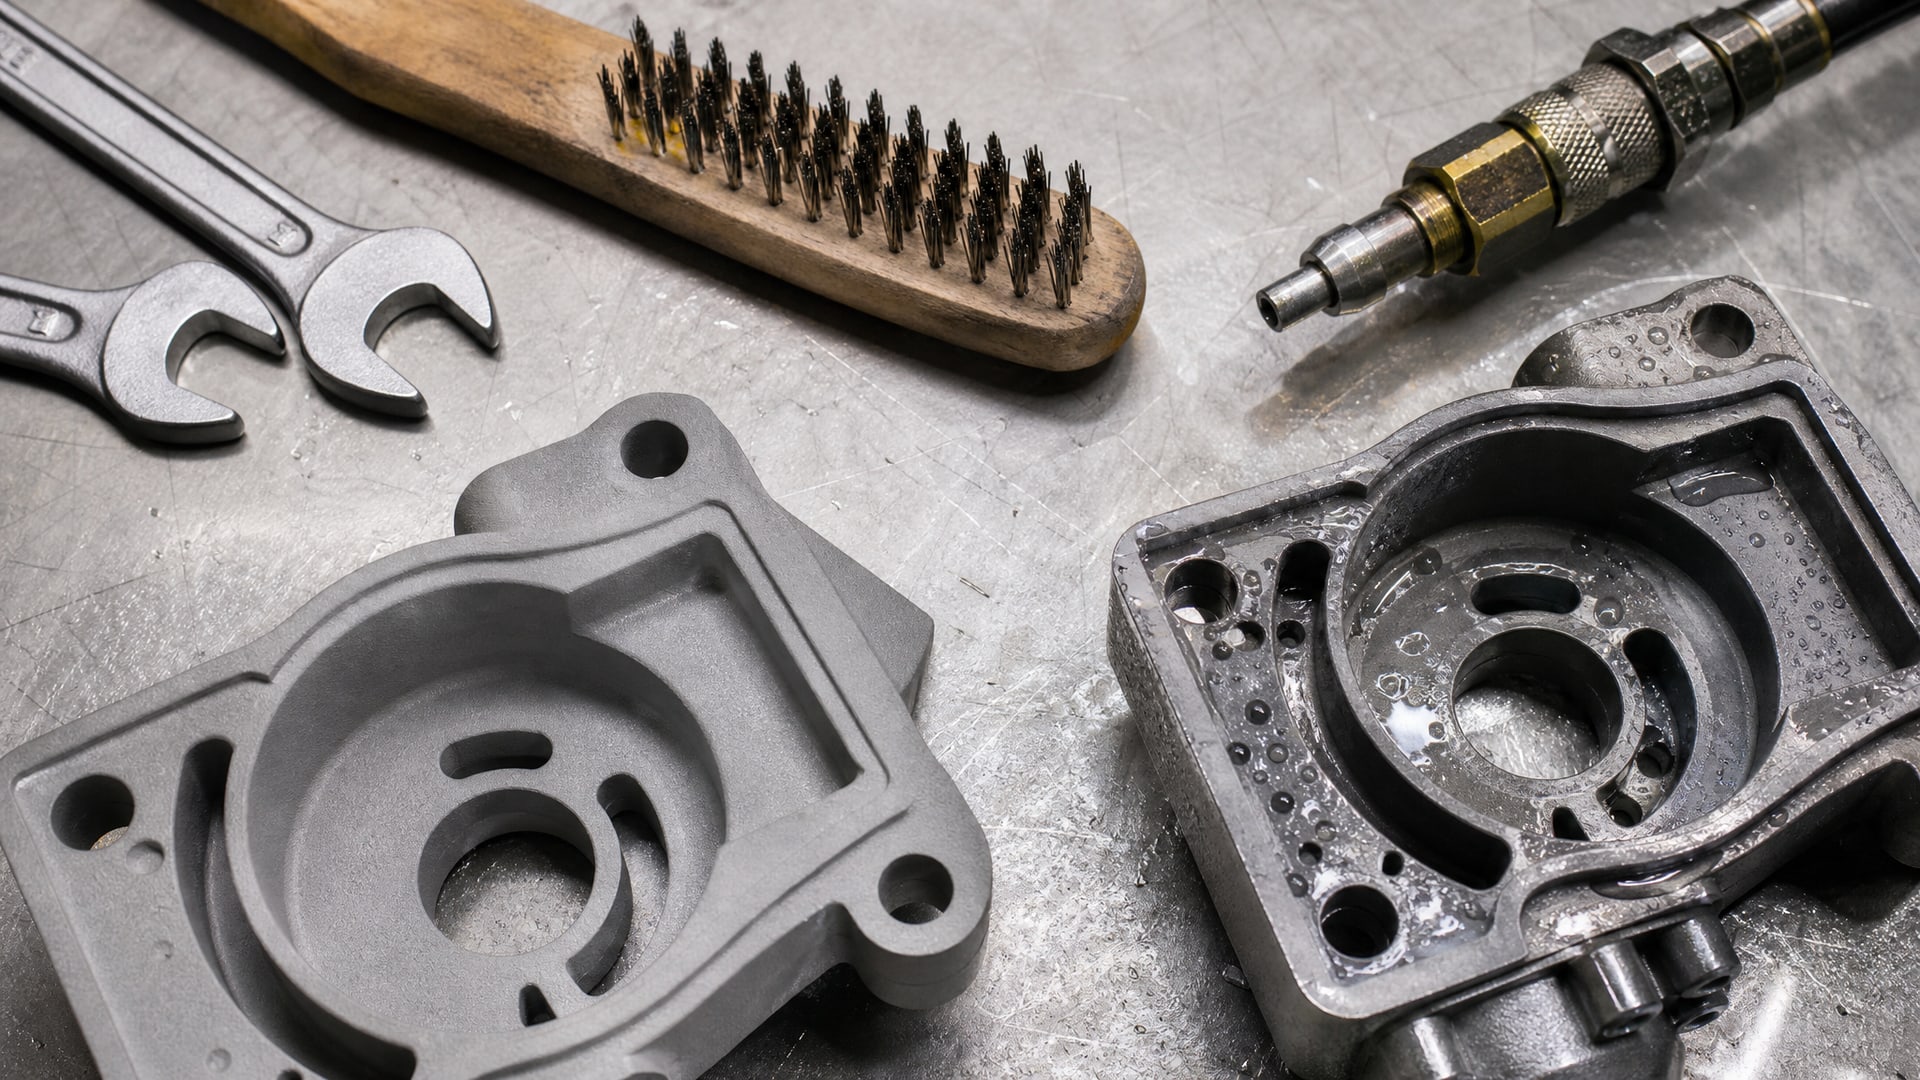
На этом этапе поверхность контактировала с водой, в стыках и отверстиях могли остаться соли, и микроклимат поверхности существенно отличается от окраски чистого сухого металла.
Проблема влаги. Если окраску начать, пока на поверхности или во внутренних полостях остается вода, под покрытием возникает подпленочная коррозия. Краска герметизирует поверхность, и влага не испаряется, а создает условия для гальванической коррозии. На производстве такие детали часто браковаты после 2–3 месяцев эксплуатации. Поэтому перед окраской оборудование должно быть полностью осушено естественным образом (на воздухе при 15–25 °C) или с помощью сжатого воздуха высокого давления.
Остатки солей. После гидроиспытаний в стыках и трещинах могут остаться минеральные соли из воды или из антикоррозионных добавок в жидкости. Эти соли гигроскопичны: они впитывают влагу из воздуха, даже если поверхность кажется сухой. Перед окраской нужно протереть и прочистить все труднодоступные места. В критических случаях используют промывку деионизированной водой с последующей полной сушкой.
Локальные дефекты. После сборки и испытаний на поверхности могут обнаружиться вмятины, царапины, новые сварные швы и другие локальные дефекты. Каждый такой дефект нужно локально перепроверить на чистоту и при необходимости локально переобработать абразивом или щеткой. ISO 8501-1 требует проверки видимых остатков загрязнений не только на гладких участках, но и в кромках, сварных швах и геометрических переходах.
Для оборудования с высокой требуемой долговечностью (категория среды C4 или выше по ISO 12944) часто применяют фосфатирование - химическую конверсионную обработку, которая создает микроскопический слой фосфатов и улучшает адгезию последующего покрытия. Но фосфатирование не заменяет качественную очистку: сначала удаляется масло, грязь и ржавчина, потом проводится фосфатирование, потом наносится краска.
Выбор лакокрасочной системы по ISO 12944 и условиям эксплуатации
ISO 12944-1 и ISO 12944-5 определяют логику выбора системы защиты стальных конструкций от коррозии.
Систематика строится вокруг трех ключевых факторов: категория среды, требуемая долговечность и степень подготовки поверхности.
Категории среды по ISO 12944 варьируются от C1 (сухие помещения) до CX (очень высокие требования, включая морскую атмосферу и промышленные химические производства). Для оборудования, работающего во влажной среде или с периодическим контактом с водой, категория обычно не ниже C3. Для морских или химических применений - C4, C5 или CX.
Долговечность подразделяется на: низкую (2–5 лет), среднюю (5–15 лет) и высокую (15+ лет). Более высокая долговечность требует лучшей подготовки поверхности (Sa 2½ или Sa 3) и многослойных систем покрытия (грунт + промежуточный слой + финишный слой).
Подготовка поверхности классифицируется в ISO 8501 (Sa 1, Sa 2, Sa 2½, Sa 3) и напрямую влияет на выбор системы. Например, для среднего климата (C2) и средней долговечности при подготовке Sa 2 может достаточно двухслойной системы; но если нужна высокая долговечность в среде C4, требуется трехслойная система на основе Sa 2½.
Точное соответствие системы покрытия условиям эксплуатации и подготовке поверхности гарантирует, что инвестиция в качественное окрашивание не будет потеряна через год-два из-за неправильного выбора.
Метод нанесения и защита при окраске после сборки
После окончания сборки и испытаний оборудование часто содержит полости, технологические отверстия, внутренние поверхности трубопроводов и другие зоны, которые трудно окрасить традиционным способом.
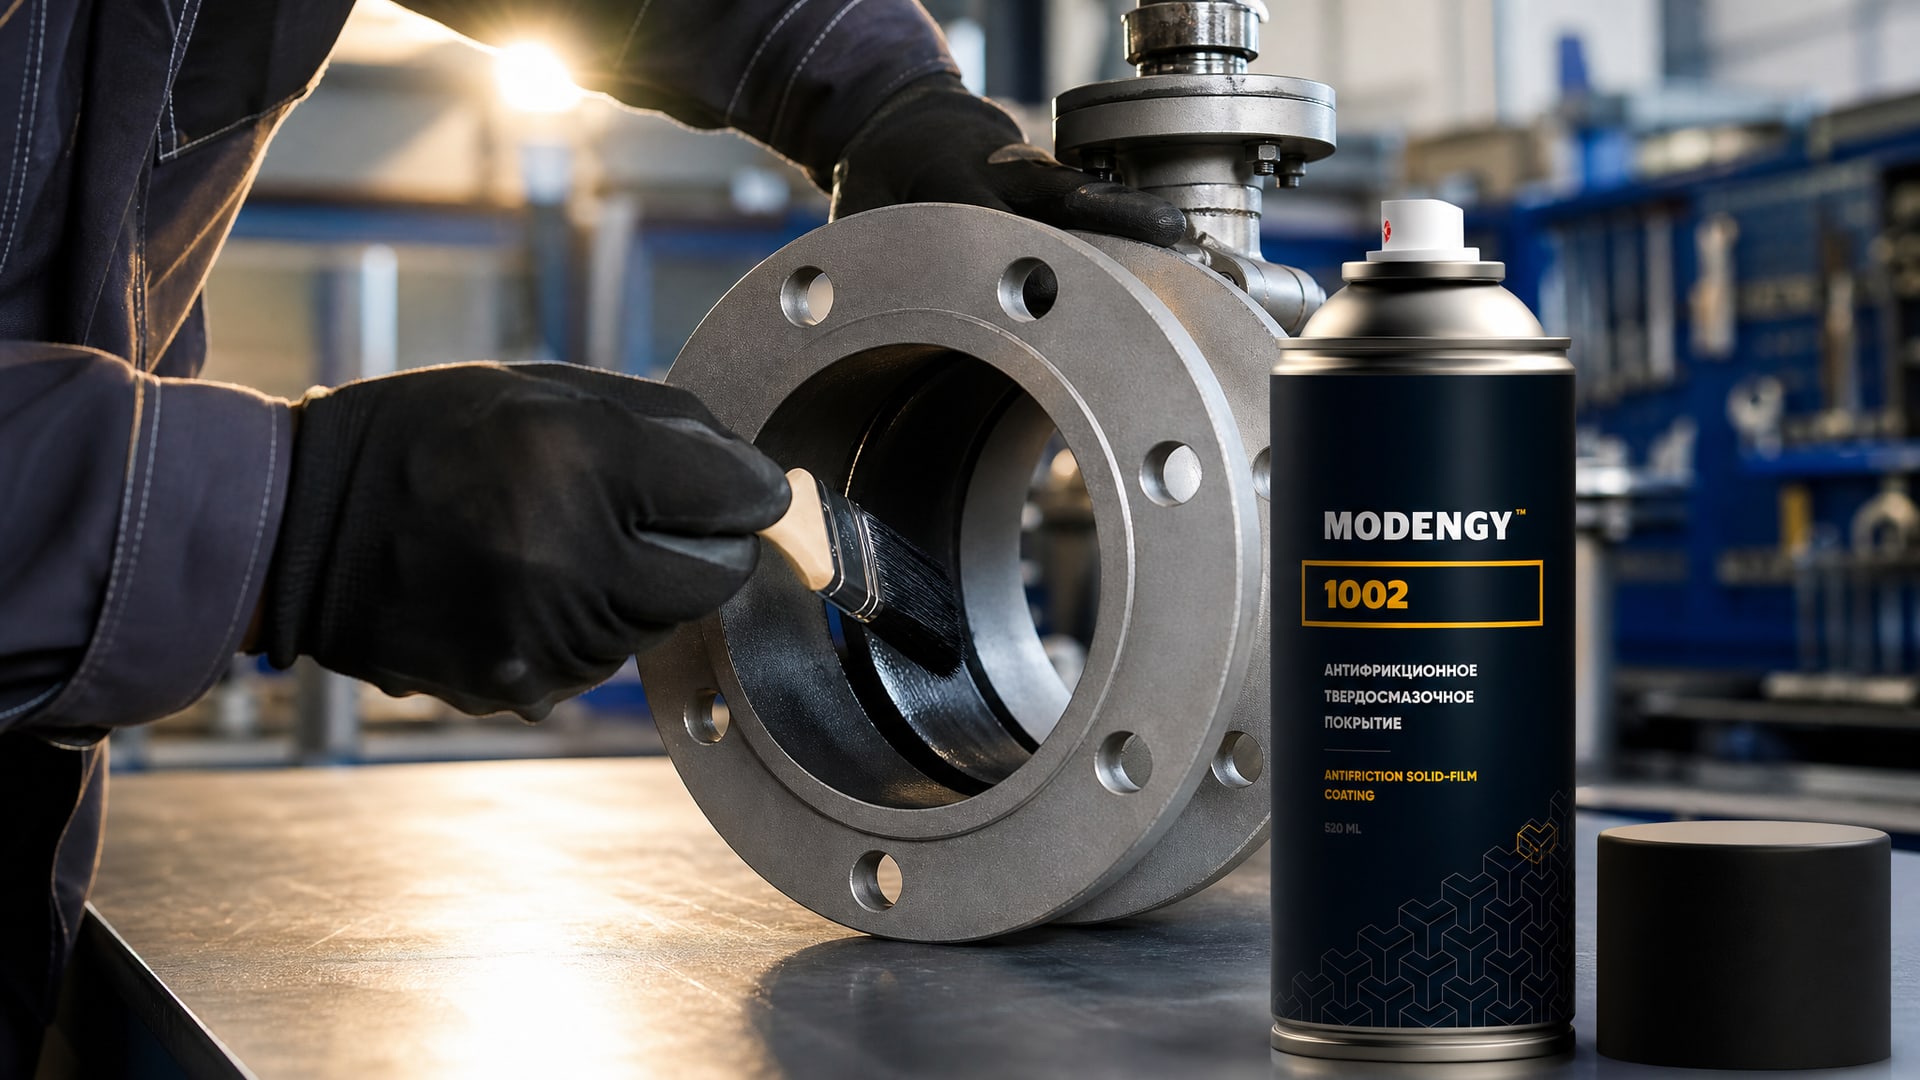
Нанесение покрытия кистью или валиком может оставить неокрашенные участки и непокрытые внутренние поверхности, которые позже начнут ржаветь.
Для таких объектов используют распыление (безвоздушное или воздушное распыление) или электростатическое нанесение. Распыление позволяет достичь покрытия даже в труднодоступных местах и обеспечивает более равномерную толщину слоя.
После нанесения краски нужно убедиться, что внутренние полости и отверстия также покрыты или защищены. Для внутренних поверхностей трубопроводов и цилиндров иногда используют антикоррозионные масла-консерванты, которые временно защищают поверхность от коррозии. На долгосрочных объектах внутренние поверхности должны быть обработаны так же тщательно, как внешние, или специально защищены влагонепроницаемой пленкой на время хранения и доставки.
Для оборудования, находящегося в условиях повышенного трения и нагрева после пускового периода, дополнительную защиту может обеспечить нанесение специализированного покрытия с антифрикционными и антикоррозионными свойствами. На практике в цехах, где собирается гидравлическое и промышленное оборудование, используют MODENGY 1002 - состав, который наносится тонкой пленкой после окончательной сборки и образует защитный слой, препятствующий коррозии в местах интенсивного трения и вибрации.
Контроль и инспекция: что проверять перед отгрузкой
Перед окончательной отгрузкой оборудование должно пройти полный цикл инспекции, чтобы исключить дефекты покрытия и локальные очаги коррозии.
Визуальный контроль покрытия: - Отсутствие трещин, отслаиваний и вздутий на поверхности. - Равномерность цвета и отсутствие пятен непокрытого металла. - Отсутствие видимых капель, потеков и жидких наплывов. - Проверка полноты покрытия во всех углах, кромках и сварных швах.
Проверка толщины покрытия: Используется влагомер или толщиномер покрытия (электромагнитный или электронный). В техническом задании обычно указана минимальная толщина, например 80–120 мкм для двухслойной системы или 150–200 мкм для трехслойной. Недостаточная толщина снижает долговечность; избыточная может привести к растрескиванию и отслаиванию.
Испытание адгезии: Для ответственных объектов проводят испытание по кросс-хатчу (cross-hatch adhesion test) или тест на отслаивание по ISO 2409. Адгезия оценивается по шкале от 0 (полное отслаивание) до 5 (полная адгезия). Для систем, требующих высокой долговечности, минимально допустимое значение адгезии -3 или выше.
Коррозионные испытания (для особо ответственных объектов): На образцах покрытия часто проводят ускоренные испытания: солевой туман (ASTM B117), влажный цикл (ISO 12944-6) или циклическую корозию. Эти испытания помогают убедиться, что система покрытия действительно обеспечит требуемую долговечность в реальных условиях.
Часто задаваемые вопросы
Какая степень очистки поверхности нужна для окрашивания оборудования после сборки?
Минимально рекомендуемая степень - Sa 2½ по ISO 8501-1, особенно если оборудование будет работать во влажной или морской среде. Для сухих внутренних помещений допускается Sa 2, но только если выбрана соответствующая система покрытия и не требуется высокая долговечность. Для особо ответственных объектов используют Sa 3.
Как долго после гидроиспытаний можно начинать пескоструйную обработку и окраску?
После гидроиспытаний оборудование должно просохнуть естественным образом при комнатной температуре (минимум 15–25 °C) за 24–48 часов, или его нужно активно просушить сжатым воздухом и нагревом. Пескоструйную обработку можно начинать только после полного удаления влаги, иначе вода помешает адгезии абразива. Окрашивание можно начинать сразу после контроля чистоты и подтверждения уровня пыли по ISO 8502-3.
Что такое подпленочная коррозия и почему она возникает при окраске мокрого оборудования?
Подпленочная коррозия - это ржавление металла, происходящее под слоем краски. Если начать окраску при наличии влаги на поверхности или внутри полостей, покрытие герметизирует влагу и соли, предотвращая их испарение. Внутри этого микроклимата развивается электрохимическая коррозия, которая отслаивает покрытие изнутри. Видимо это проявляется только через несколько месяцев эксплуатации.
Какой профиль шероховатости нужен после пескоструйной обработки?
Типовой диапазон для оборудования, окрашиваемого после сборки, -45–85 мкм по ISO 8503-4 или ISO 8503-5. Меньший профиль приводит к плохой адгезии; больший требует большего расхода краски и может задерживать влагу. Точное значение согласовывается с производителем лакокрасочной системы.
Нужно ли фосфатирование перед окраской после гидроиспытаний?
Фосфатирование полезно для повышения адгезии и коррозионной стойкости, но оно не заменяет механическую очистку. Последовательность: удаление масла и грязи → пескоструйная обработка до Sa 2½ → удаление пыли → фосфатирование → окрашивание. Фосфатирование наиболее полезно при требовании высокой долговечности (C4 и выше по ISO 12944).
Заключение
Пескоструйная обработка металла и последующее окрашивание оборудования после сборки и гидравлических испытаний требуют строгого соблюдения международных стандартов ISO 8501-1 и ISO 12944. Ключевой момент - не просто выполнить очистку, но убедиться, что поверхность полностью сухая, очищена от влаги, солей и пыли, и что профиль шероховатости находится в требуемом диапазоне. Неправильная подготовка или игнорирование контроля чистоты приводит к преждевременной коррозии и отслаиванию покрытия, несмотря на применение дорогостоящих красок.
При выборе подрядчика пескоструйной обработки и системы покрытия следует потребовать документации, подтверждающей степень очистки (Sa 2½ минимум), профиль шероховатости, остаточный уровень пыли и, для ответственных объектов, результаты ускоренных коррозионных испытаний по ISO 12944-6. Инженерам и закупщикам нужно составить техническое задание на основе категории среды и требуемой долговечности, а не ограничиваться только ценой материала. Это инвестиция в надежность оборудования на весь период его эксплуатации.