Производства пищевой упаковки часто работают с силиконовыми смазками и спреями, которые имеют пищевой допуск. Закупщики и инженеры порой предполагают, что такая смазка - универсальное решение для всех узлов, где возможен контакт с пищей. На практике многие "пищевые" силиконовые смазки рассчитаны на температуру всего до 200–204 °C, тогда как рабочие зоны экструдера нередко достигают и превышают эти пределы. Стандартный аэрозольный спрей часто теряет защитные свойства именно при сочетании высокой температуры, механической нагрузки и длительного времени работы - условиях, типичных для горячего оборудования упаковочной линии.
Эта статья разбирает, почему температурный диапазон смазки - критический параметр при выборе для экструдера, какие ошибки допускают при подборе смазок с пищевым допуском, и как правильно сопоставить параметры оборудования с характеристиками материала.
Разница между "пищевым допуском" и "высокотемпературностью"
Понятие пищевого допуска часто путают с допусками высокотемпературных смазок.
Пищевой допуск NSF H1 означает, что смазка безопасна при случайном, непреднамеренном контакте с пищей - это требование к химическому составу и токсичности, а не к термостойкости. Две смазки с одинаковой маркировкой H1 могут работать в совершенно разных температурных диапазонах: одна выдерживает -40 °C до 204 °C, другая - до 232 °C.
Когда закупщик видит на упаковке "пищевая силиконовая смазка", он редко проверяет технический паспорт. Предположение "если пищевая, то подходит для всего пищевого оборудования" ошибочно. Экструдер - это не просто горячий узел; это зона с температурой, давлением, механическим сдвигом и постоянным движением. Смазка, которая хороша для неподвижного клапана или направляющей, может полностью отказать на движущихся элементах экструдера с интенсивным нагревом.
Допуск H1 не гарантирует, что смазка будет работать при температуре выше заявленного верхнего предела, даже если это "только немного выше". Каждый градус выше рабочего диапазона ускоряет окисление смазки, испарение летучих компонентов и потерю адгезии (способности держаться на поверхности). На экструдере это приводит к быстрому вымыванию смазки, появлению сухого трения и возможному повреждению сопрягаемых деталей.
Почему аэрозольные спреи недостаточны для экструдера
Силиконовый спрей привлекает удобством нанесения: разбрызгал, и готово.
Однако для экструдера это - серьезный недостаток, а не преимущество. Аэрозоль создает тонкую, часто неравномерную пленку смазки, которая быстро теряется при высокой температуре и механической нагрузке. На нагретой поверхности спрей испаряется гораздо быстрее, чем работает смазка; пленка перестает защищать сопрягаемые поверхности уже через несколько минут интенсивной работы.
Экструдеры работают в условиях постоянного движения и трения. Толстая пластичная смазка класса NLGI 2 (загустевшая консистенция) держится на узле намного дольше, чем капля спрея. Даже если спрей заявлен как высокотемпературный, его жидкая структура плохо подходит для мест, где нужна долгоживущая защитная пленка. Это особенно важно для направляющих, разгрузочных проушин и узлов с зазорами, куда смазка должна попасть точно и остаться там.
Многие производители упаковки берут силиконовый спрей для обработки готовых пакетов или коробок - это допустимо, потому что там речь идет о тонком разделительном слое. Но для самого оборудования, особенно для горячих участков экструдера, спрей - это не полноценная смазка, а скорее вспомогательное средство. Путать эти два применения опасно: недостаточная смазка приводит к износу, перегреву и выходу оборудования из строя раньше срока.
Температурные пределы: что означает верхняя граница в техническом паспорте
Температурный диапазон в техническом паспорте смазки - это не рекомендация и не приблизительное значение.
Это верхняя граница, при которой смазка сохраняет свои защитные свойства. Если в TDS (техническом описании) указано -40 °C to 204 °C, это означает, что при 205 °C смазка начинает терять характеристики: вязкость может упасть, адгезия ослабеет, окисление ускорится.
На экструдере реальные температуры часто непостоянны. Если спецификация оборудования указывает "рабочая температура до 200 °C", на практике возможны кратковременные скачки выше, особенно при включении, ускорении или скачке материала. Если закупщик выбирает смазку "впритык" к этому пределу (покупает спрей с верхней границей ровно 204 °C), то любое превышение на 5–10 градусов уже критично.
Эксперты рекомендуют брать запас: если экструдер работает при 200 °C, смазка должна выдерживать не менее 220–232 °C. Такой запас обеспечивает стабильность при кратковременных перепадах и дает больший ресурс до потери эффективности. Производители оборудования часто указывают максимальную температуру, но не среднюю и не пиковую - эту информацию нужно уточнять у технической поддержки или по опыту работы линии.
Консистенция смазки и ее влияние на удержание на нагретых узлах
Класс NLGI определяет густоту пластичной смазки и влияет на то, как долго смазка остается на месте нанесения.
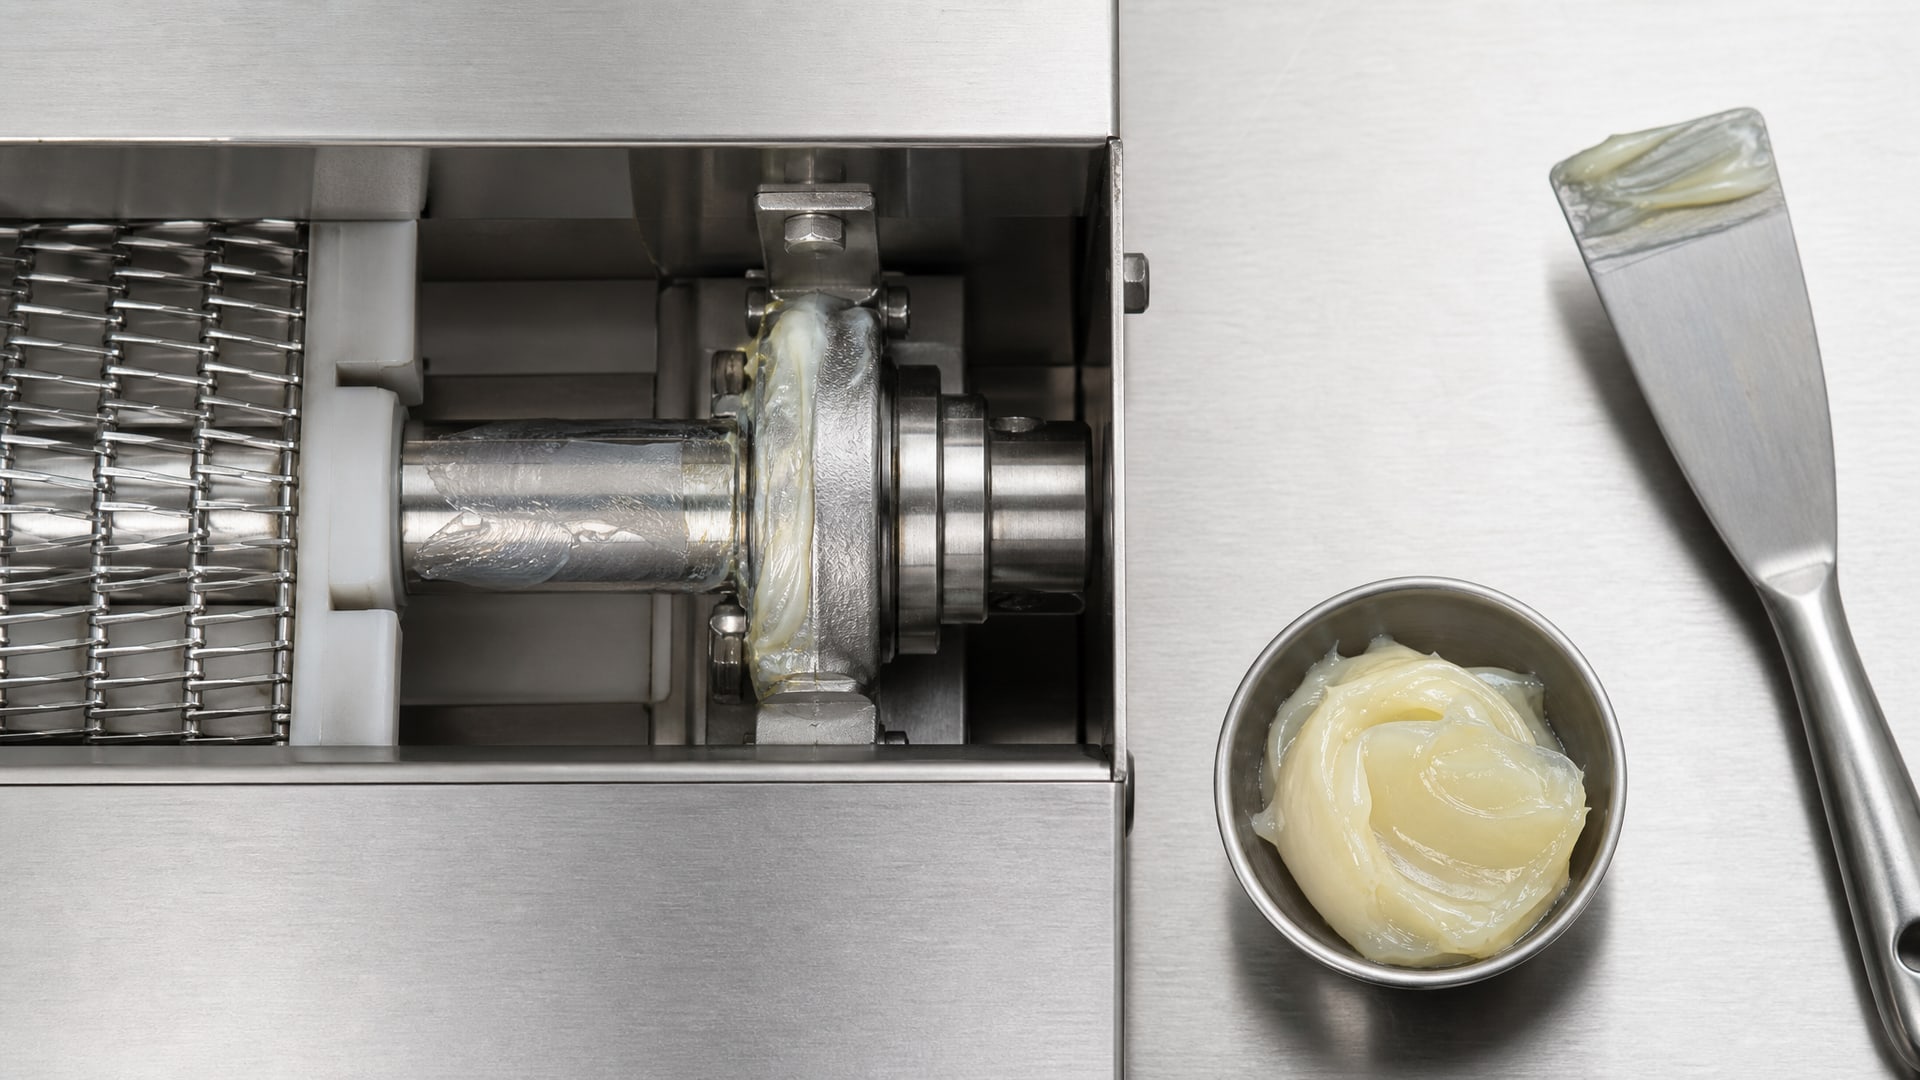
NLGI 2 - самый распространенный класс для промышленного применения; это плотная консистенция, которая хорошо удерживается на движущихся и нагреваемых поверхностях. Более жидкие смазки (NLGI 1 или аэрозольные составы) лучше проникают в тесные зазоры, но часто не остаются там долго.
На экструдере консистенция критична. Если вы используете жидкий спрей там, где нужна NLGI 2, смазка будет вымыта в считанные часы работы. Это особенно важно для направляющих, демпферов и элементов передачи нагрузки, где смазка работает долгое время без повторного нанесения. NLGI 2 с пищевым допуском создает густую защитную пленку, которая остается на узле несколько недель или месяцев, тогда как спрей требует частого переопрыскивания.
При высоких температурах разница становится еще более заметной. Густая смазка, имеющая верхний предел 232 °C, держится дольше, чем жидкий спрей с пределом 204 °C, даже если оба они на основе силикона и имеют пищевой допуск. Это не магия консистенции, а физика: больше вещества = больше времени, прежде чем оно полностью испарится или потеряет свойства.
Для экструдеров с пищевым производством, работающих с пластиком и в условиях горячей упаковки, рекомендуют смазки класса NLGI 2 или NLGI 2–3 с пищевым допуском и гарантированным температурным диапазоном до 220 °C и выше. Это обеспечивает и долгий ресурс, и надежность при перепадах температуры.
Совместимость с пластиками и эластомерами: скрытая ловушка при выборе
На первый взгляд, силиконовая смазка "универсальна" для пластика.
На деле это не так. Некоторые силиконовые смазки при контакте с определенными полимерами вызывают разбухание уплотнений или миграцию в материал продукта. Если смазка несовместима с пластиком, уплотнения расширяются, теряют герметичность, и смазка начинает вытекать или не защищает узел должным образом.
В техническом паспорте хорошие смазки прямо указывают: "совместима с пластиками и эластомерными компонентами" или "подходит для резиновых уплотнений типа N, FKM, EPDM". Если такого указания нет, это не означает, что смазка несовместима, но это красный флаг, требующий дополнительной проверки перед применением на новом оборудовании.
На экструдере этот вопрос особенно важен. Во время нагрева пластик становится активнее; если смазка мигрирует в материал, она может испортить его свойства или придать запах готовому изделию. Для пищевого производства это недопустимо. Поэтому смазку нужно выбирать не только по допуску H1, но и по совместимости с конкретными пластиками и каучуками, установленными на экструдере. Информацию об этом обычно можно найти в техпаспорте оборудования и уточнить у поставщика смазки.
Что выбрать вместо обычного силиконового спрея для экструдера
Для экструдеров пищевого производства эксперты рекомендуют пластичные смазки на синтетической основе с пищевым допуском NSF H1 и гарантированным диапазоном температуры минимум от -40 °C до 220–232 °C.
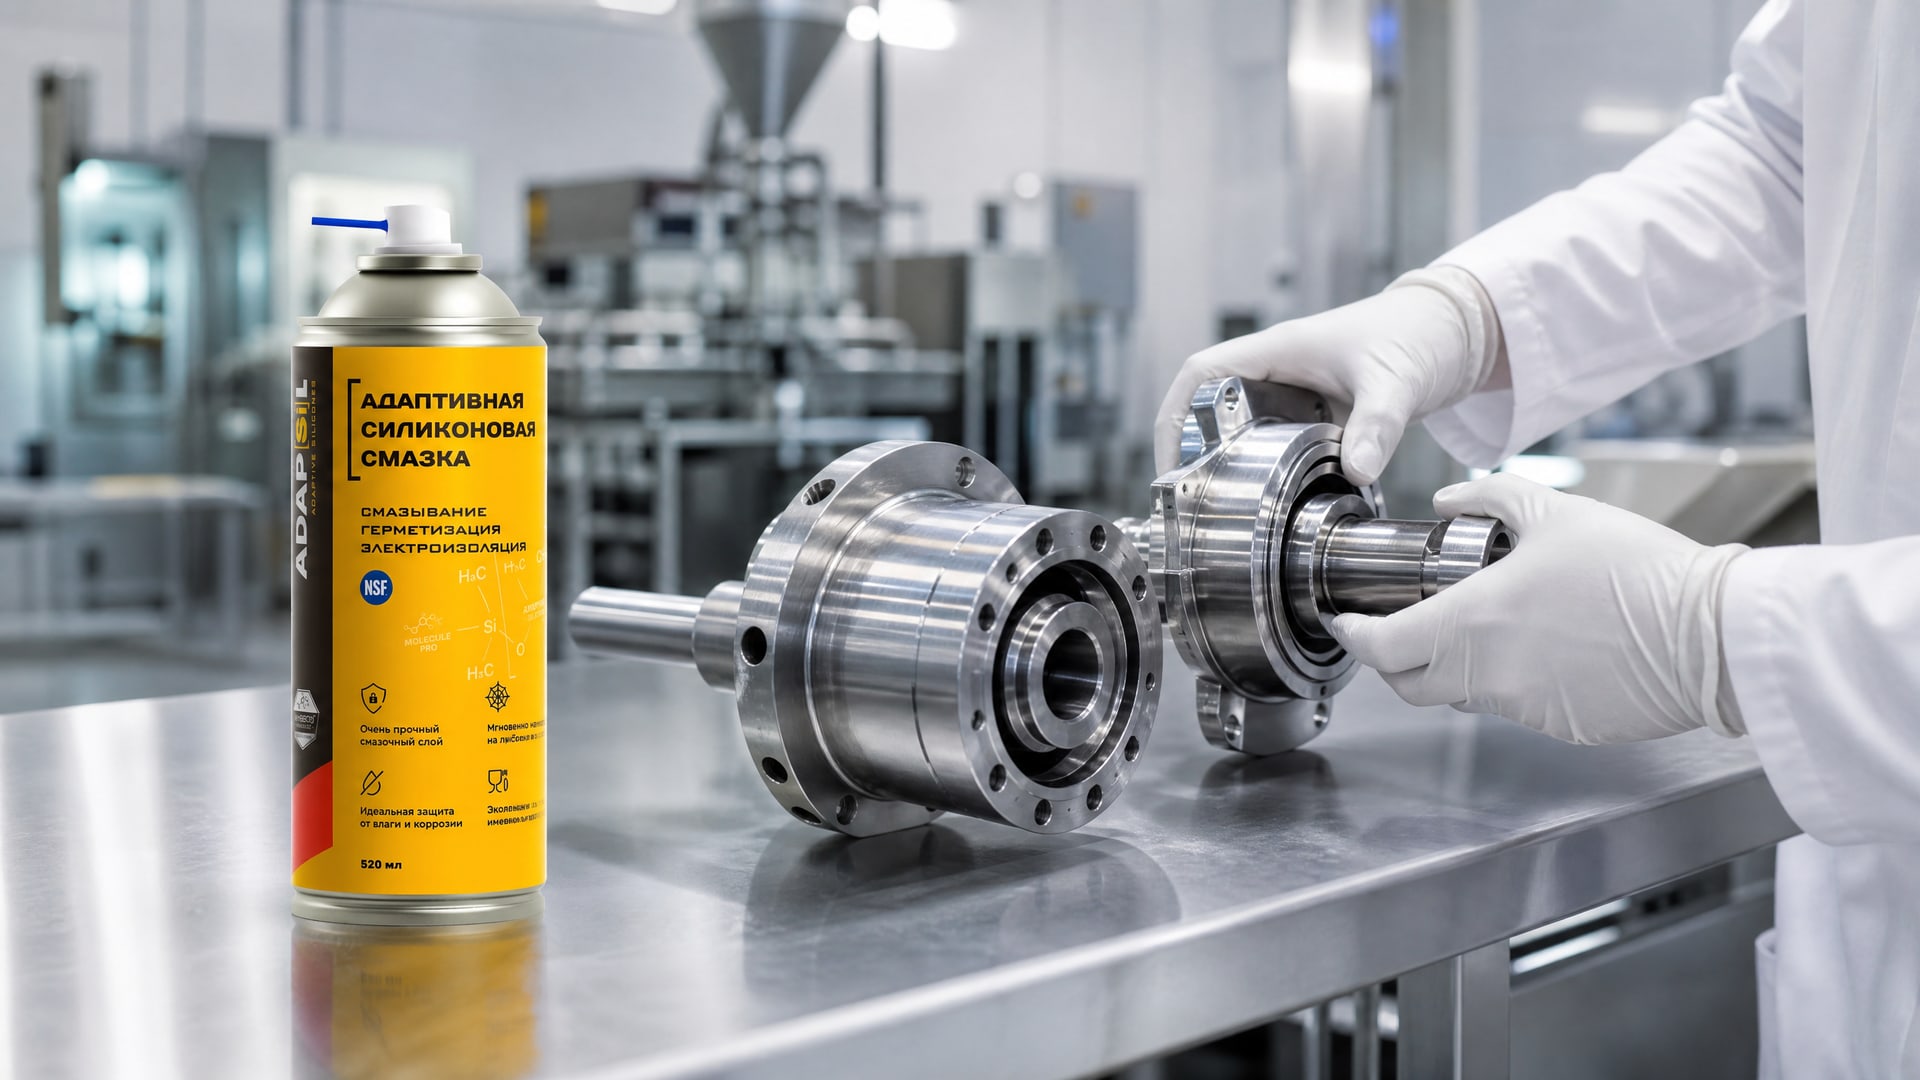
Такие смазки проходят испытания на совместимость с пластиками, имеют достаточную консистенцию (NLGI 2) и удерживаются на нагреваемых узлах намного дольше аэрозольных спреев.
Для экструдеров, работающих с пищевой упаковкой, критически важно использовать смазки с пищевым допуском, такие как EFELE АДАПСИЛ, которая выдерживает высокие температуры и совместима с пластиками. Такие составы специально разработаны для оборудования, где возможен случайный контакт с пищей и где требуется стабильность при длительном нагреве. Они содержат стабилизаторы, защищающие от окисления, и работают в условиях экструзии надежнее универсальных смазок.
Процесс выбора должен начинаться с технического паспорта оборудования. Уточните: - Максимальная рабочая температура и среднее значение за смену. - Типы пластиков и эластомеров на линии. - Наличие требований к пищевому допуску (H1, 3H или отсутствие контакта). - Интервалы переподачи смазки или требуемый ресурс до следующего обслуживания.
После этого выбирайте смазку по техническому паспорту, а не по названию на упаковке. Проверьте: температурный диапазон имеет запас 20–30 °C выше максимальной рабочей температуры; смазка заявлена как совместимая с используемыми пластиками; указана совместимость с резиновыми уплотнениями вашего типа; присутствует пищевой допуск (если требуется).
Как правильно подобрать смазку для конкретного узла экструдера
Экструдер - это не один узел, а целая система, где разные места работают в разных условиях.
Шнек, подшипники, направляющие, разгрузочные проушины - каждый участок имеет свой температурный профиль, нагрузку и требования к смазке. Неправильно применять одну универсальную смазку везде.
Для шнека и горячих зон экструдера (180–220 °C и выше) нужна смазка с пищевым допуском, рассчитанная именно на эти температуры. Стандартный спрей здесь быстро испарится. Для входных подшипников и приводов (80–120 °C) можно использовать смазку с меньшим температурным запасом, но она все равно должна быть пищевого класса, если есть вероятность контакта с упаковкой или продуктом.
При подборе смазки учитывайте также механическую нагрузку и частоту смазки. Если узел подвергается высокому давлению или вибрации, нужна смазка с добавками против износа, а не просто "пищевая и сиконовая". Если смазка наносится вручную вдали от продукта, требования к пищевому допуску могут быть мягче. Если смазка попадает в зону упаковки, нужна только H1.
Кроме того, уточните у производителя оборудования рекомендуемую смазку. Многие линии поставляются с готовым списком допущенных материалов; отклонение от этого списка может привести к нарушению гарантии. Если такого списка нет, консультируйтесь с техподдержкой оборудования перед первым заказом смазки.
Когда силиконовый спрей может быть приемлем
Силиконовый аэрозоль - не универсальное зло; он просто работает в других условиях.
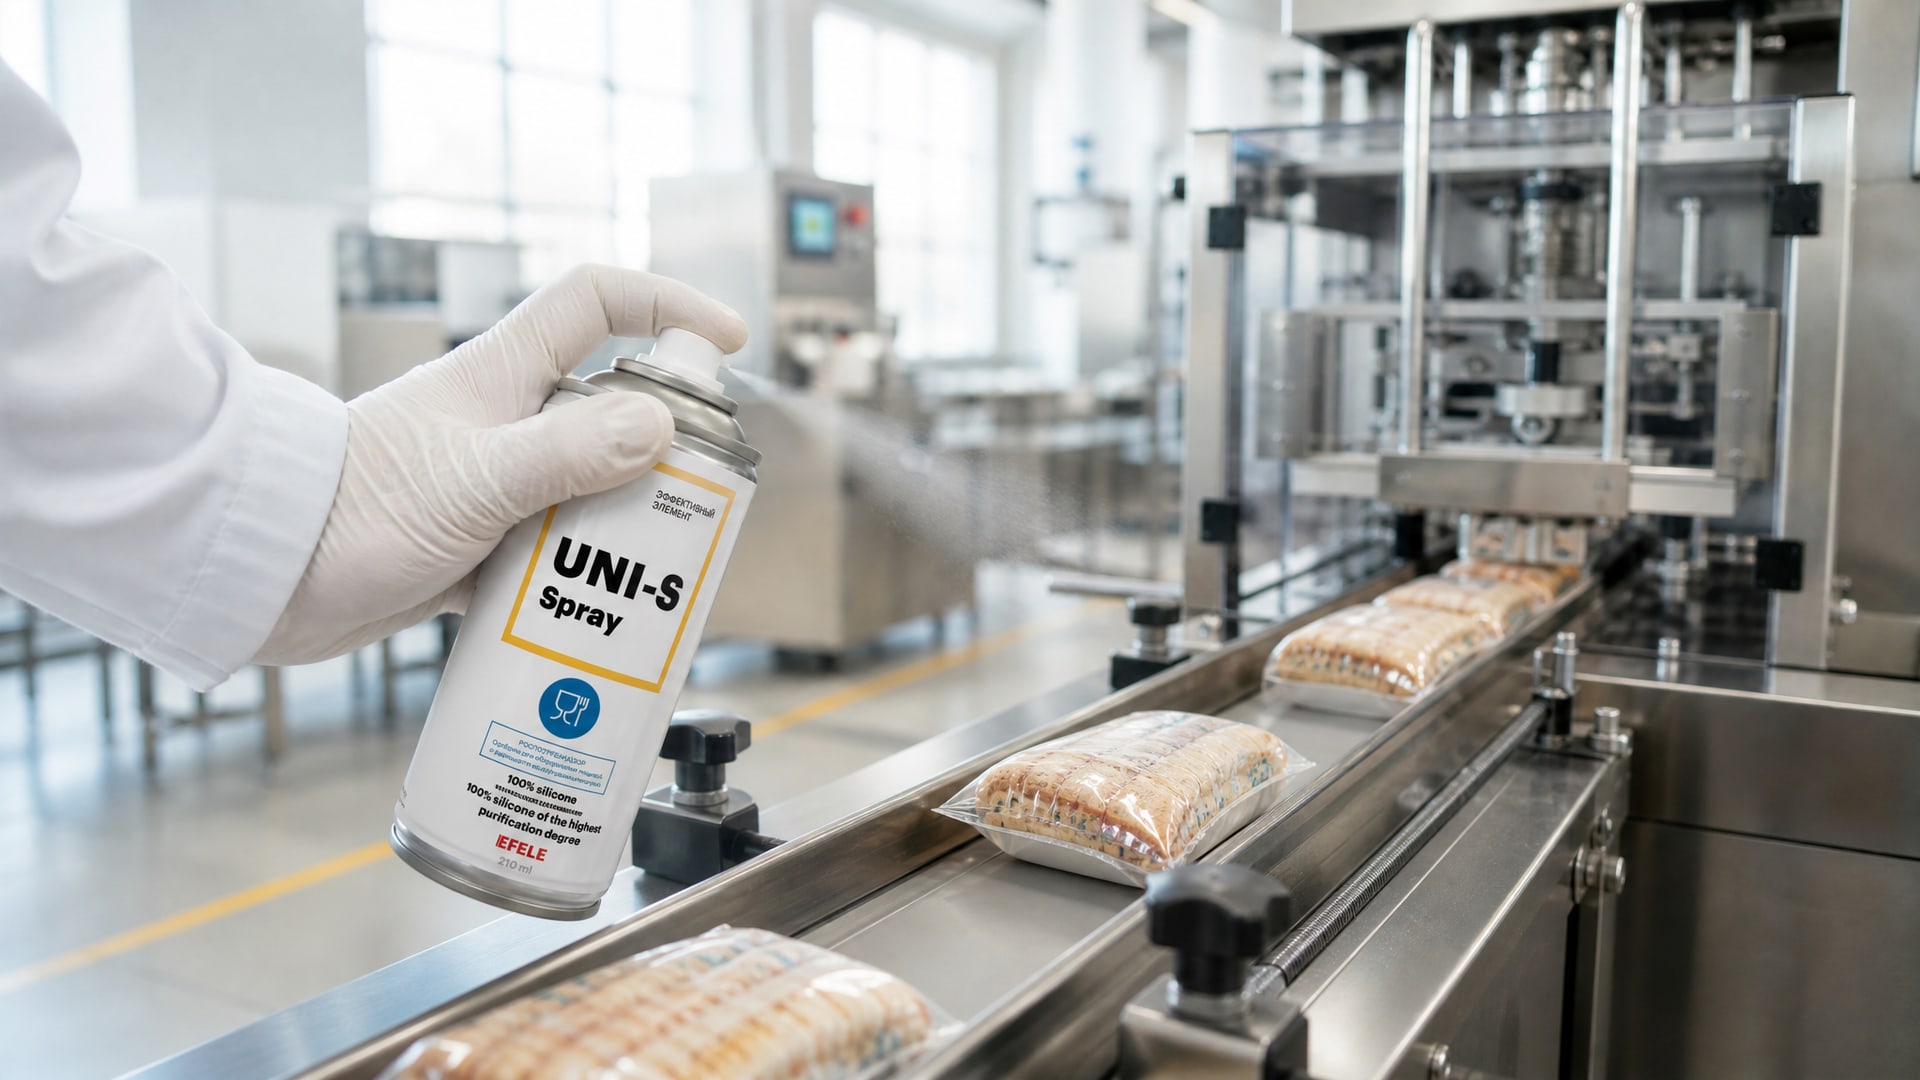
Для обработки готовой упаковки перед отправкой, для смазки упаковочных направляющих холодной части линии, для временной защиты от коррозии при хранении - аэрозоль удобен и эффективен.
Когда выбирать силиконовый аэрозоль с пищевым допуском: узел работает при температуре ниже 150 °C; смазка наносится вручную и часто переопрыскивается; нет высокого давления или нагрузки; нужна быстрая сушка и чистота без капель масла; обработка касается только готовой упаковки, а не горячих элементов оборудования. В качестве альтернативы для менее нагруженных узлов или для обработки готовой упаковки может быть рассмотрена аэрозольная силиконовая смазка EFELE UNI-S Spray, обладающая пищевым допуском и широким температурным диапазоном.
Но если встает вопрос о смазке горячего экструдера, его направляющих или узлов с механической нагрузкой, выбор уже понятен: нужна пластичная высокотемпературная смазка с пищевым допуском, а не аэрозоль.
Часто задаваемые вопросы
Означает ли пищевой допуск H1, что смазка подходит для любого горячего оборудования?
Нет. H1 гарантирует безопасность при случайном контакте с пищей, но не указывает на температурный диапазон или механическую прочность. Две смазки с допуском H1 могут иметь верхнюю границу температуры от 200 °C до 232 °C. Для экструдера нужно проверять реальный температурный диапазон в техническом паспорте, а не полагаться только на маркировку допуска.
На сколько градусов выше максимальной температуры в техпаспорте смазки можно работать?
Ни на сколько. Верхний предел в техпаспорте - это абсолютная граница, при которой смазка сохраняет свойства. Превышение даже на 5–10 °C ускоряет окисление и испарение. Эксперты рекомендуют брать запас 20–30 °C выше максимальной рабочей температуры оборудования, чтобы обеспечить стабильность при перепадах.
Почему пластичная смазка NLGI 2 лучше спрея для экструдера, если спрей легче наносится?
Спрей оставляет тонкую пленку, которая быстро испаряется при высокой температуре и нагрузке. NLGI 2 имеет густую консистенцию, которая остается на узле недели и месяцы, обеспечивая долгую защиту. На экструдере с постоянным нагревом и механической нагрузкой долгоживущая смазка критична для надежности оборудования.
Может ли силиконовая смазка повредить уплотнения из пластика или каучука?
Да, если смазка несовместима с конкретным типом пластика или каучука. При контакте с несовместимым материалом возможны разбухание уплотнения, миграция смазки и потеря герметичности. Перед применением проверяйте в техническом паспорте совместимость смазки с резиновыми и пластиковыми компонентами вашего оборудования.
Можно ли использовать спрей для экструдера, если включать его реже и в менее горячих зонах?
Условно да, если температура ниже 150 °C и смазка переопрыскивается часто (раз в несколько часов). Но для основных узлов экструдера, работающих при 180–220 °C, это неэффективно. Спрей будет испаряться быстрее, чем защищать, что приведет к сухому трению и износу.
Заключение
Проблема "обычного силиконового спрея" на экструдере не в том, что это силикон, и не в том, что это пищевая смазка. Проблема в том, что аэрозольный спрей - это принципиально другой класс смазочного материала, рассчитанный на условия, которые не совпадают с условиями горячего оборудования. Тонкая пленка, быстрое испарение, ограниченный температурный диапазон - все это уместно для готовой упаковки, но не для экструдера.
Правильный выбор начинается с технического паспорта оборудования и смазки. Проверьте максимальную рабочую температуру, выберите смазку с запасом 20–30 °C выше этого предела, убедитесь в пищевом допуске (если требуется) и в совместимости с пластиками и каучуками. Пластичная смазка NLGI 2 с пищевым допуском NSF H1 и рабочим диапазоном до 220–232 °C - это стандартное решение для большинства пищевых экструдеров. Возьмите паспорт вашего оборудования, уточните у технической поддержки рекомендуемые материалы, и выбирайте смазку по фактическим характеристикам, а не по названию на упаковке. Это сэкономит время на переделках и защитит оборудование от преждевременного износа.