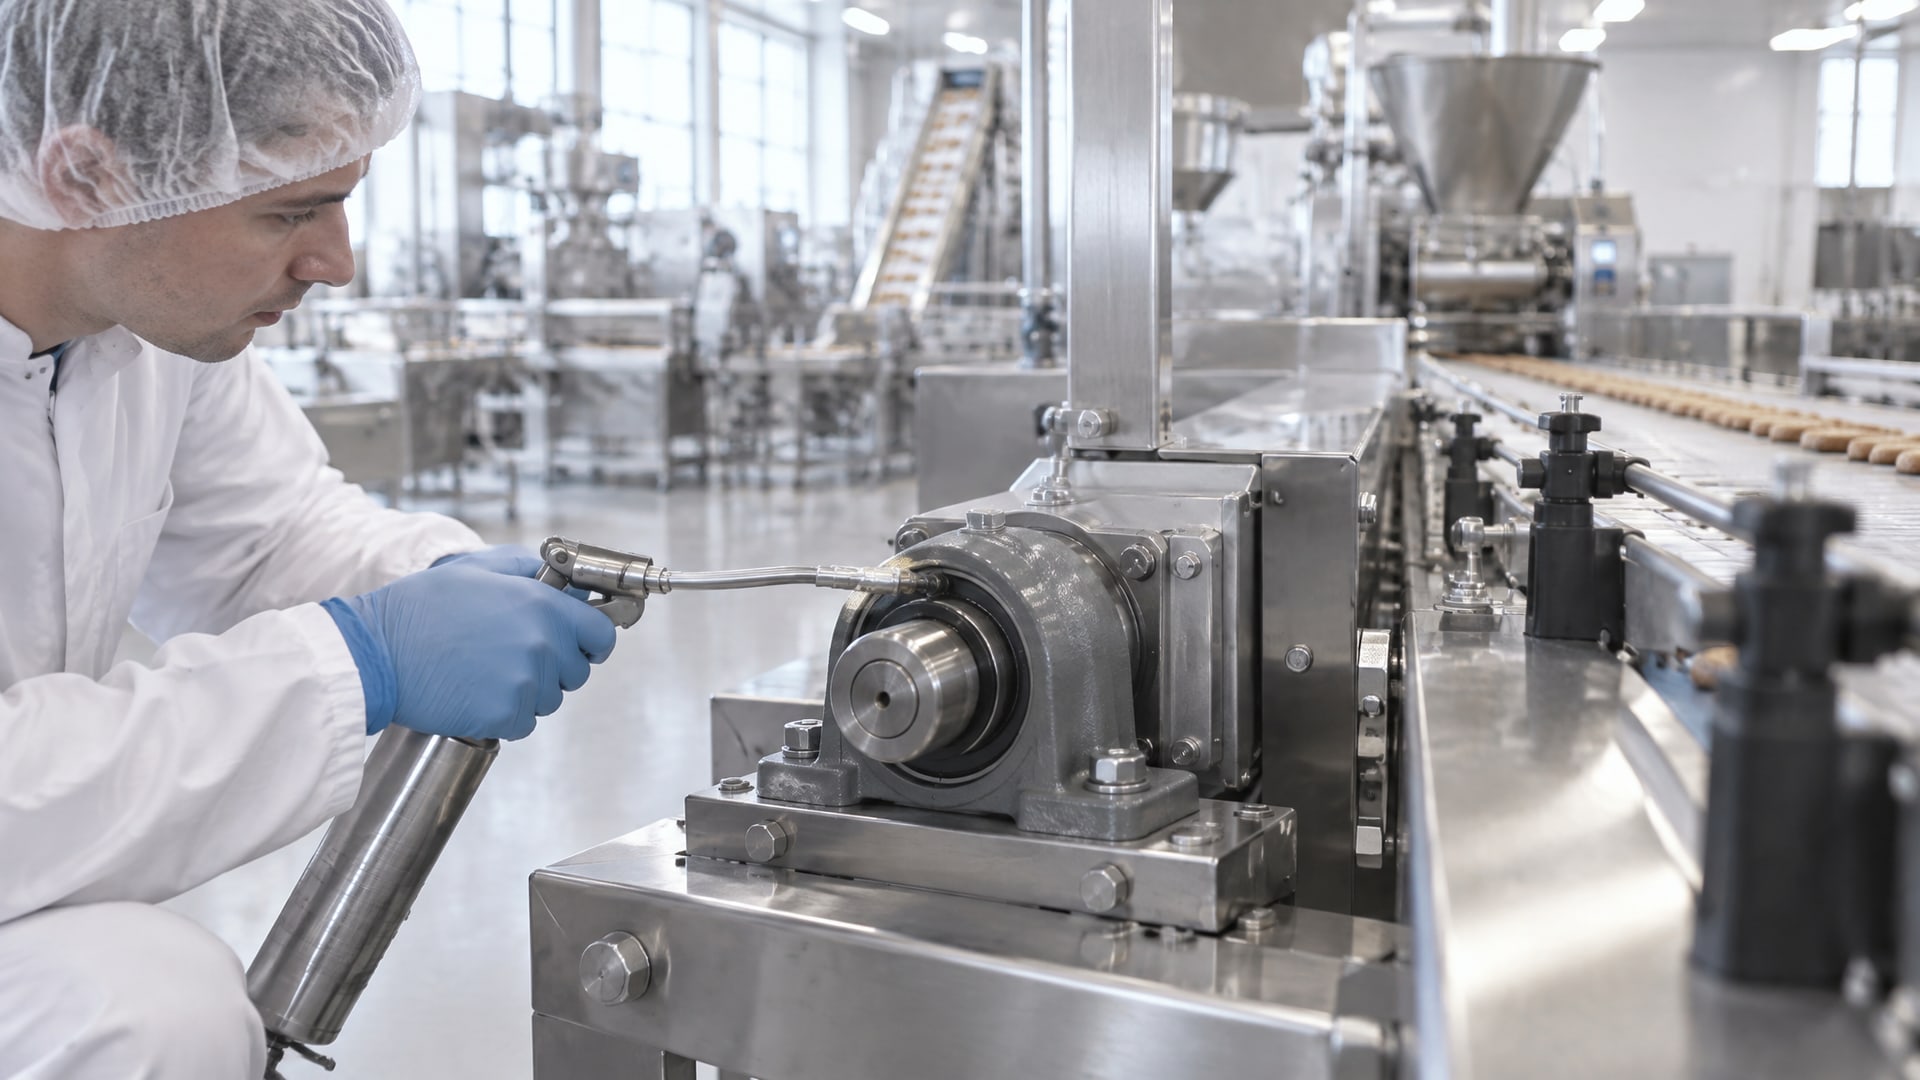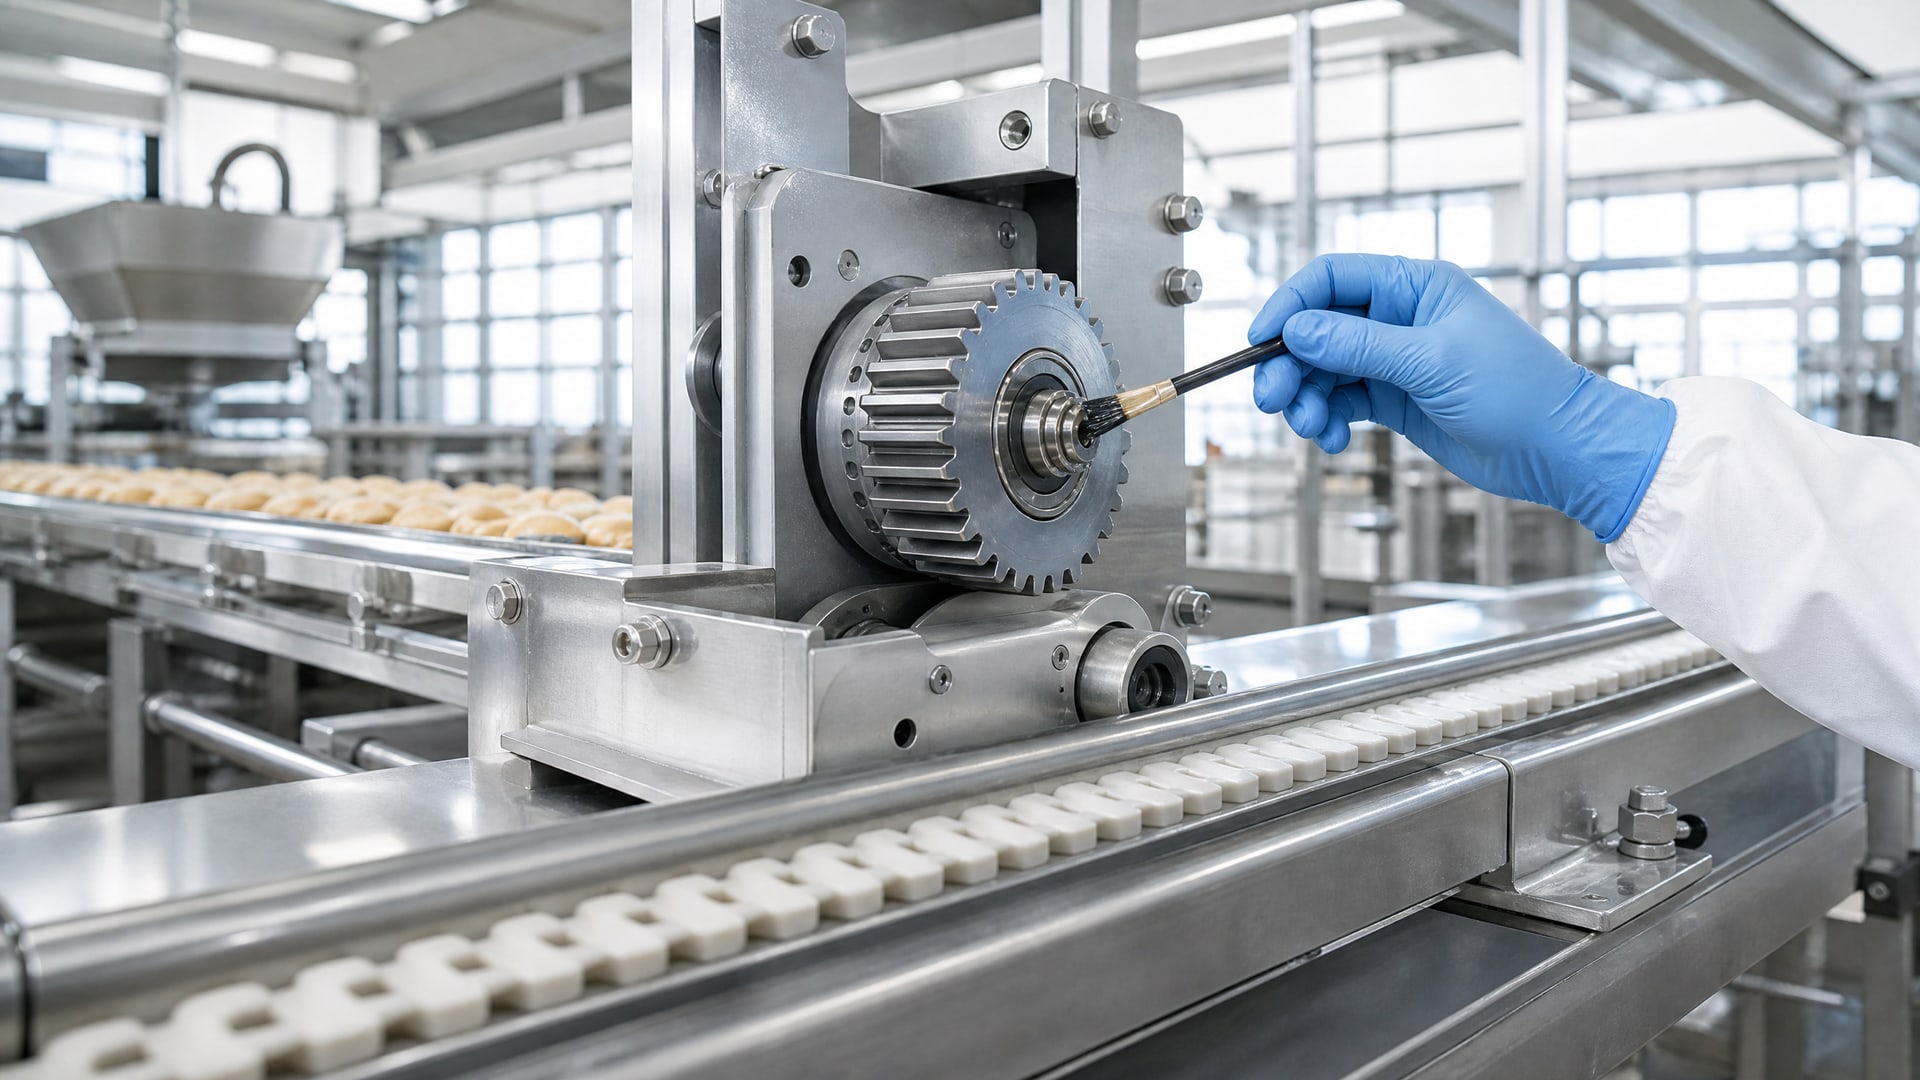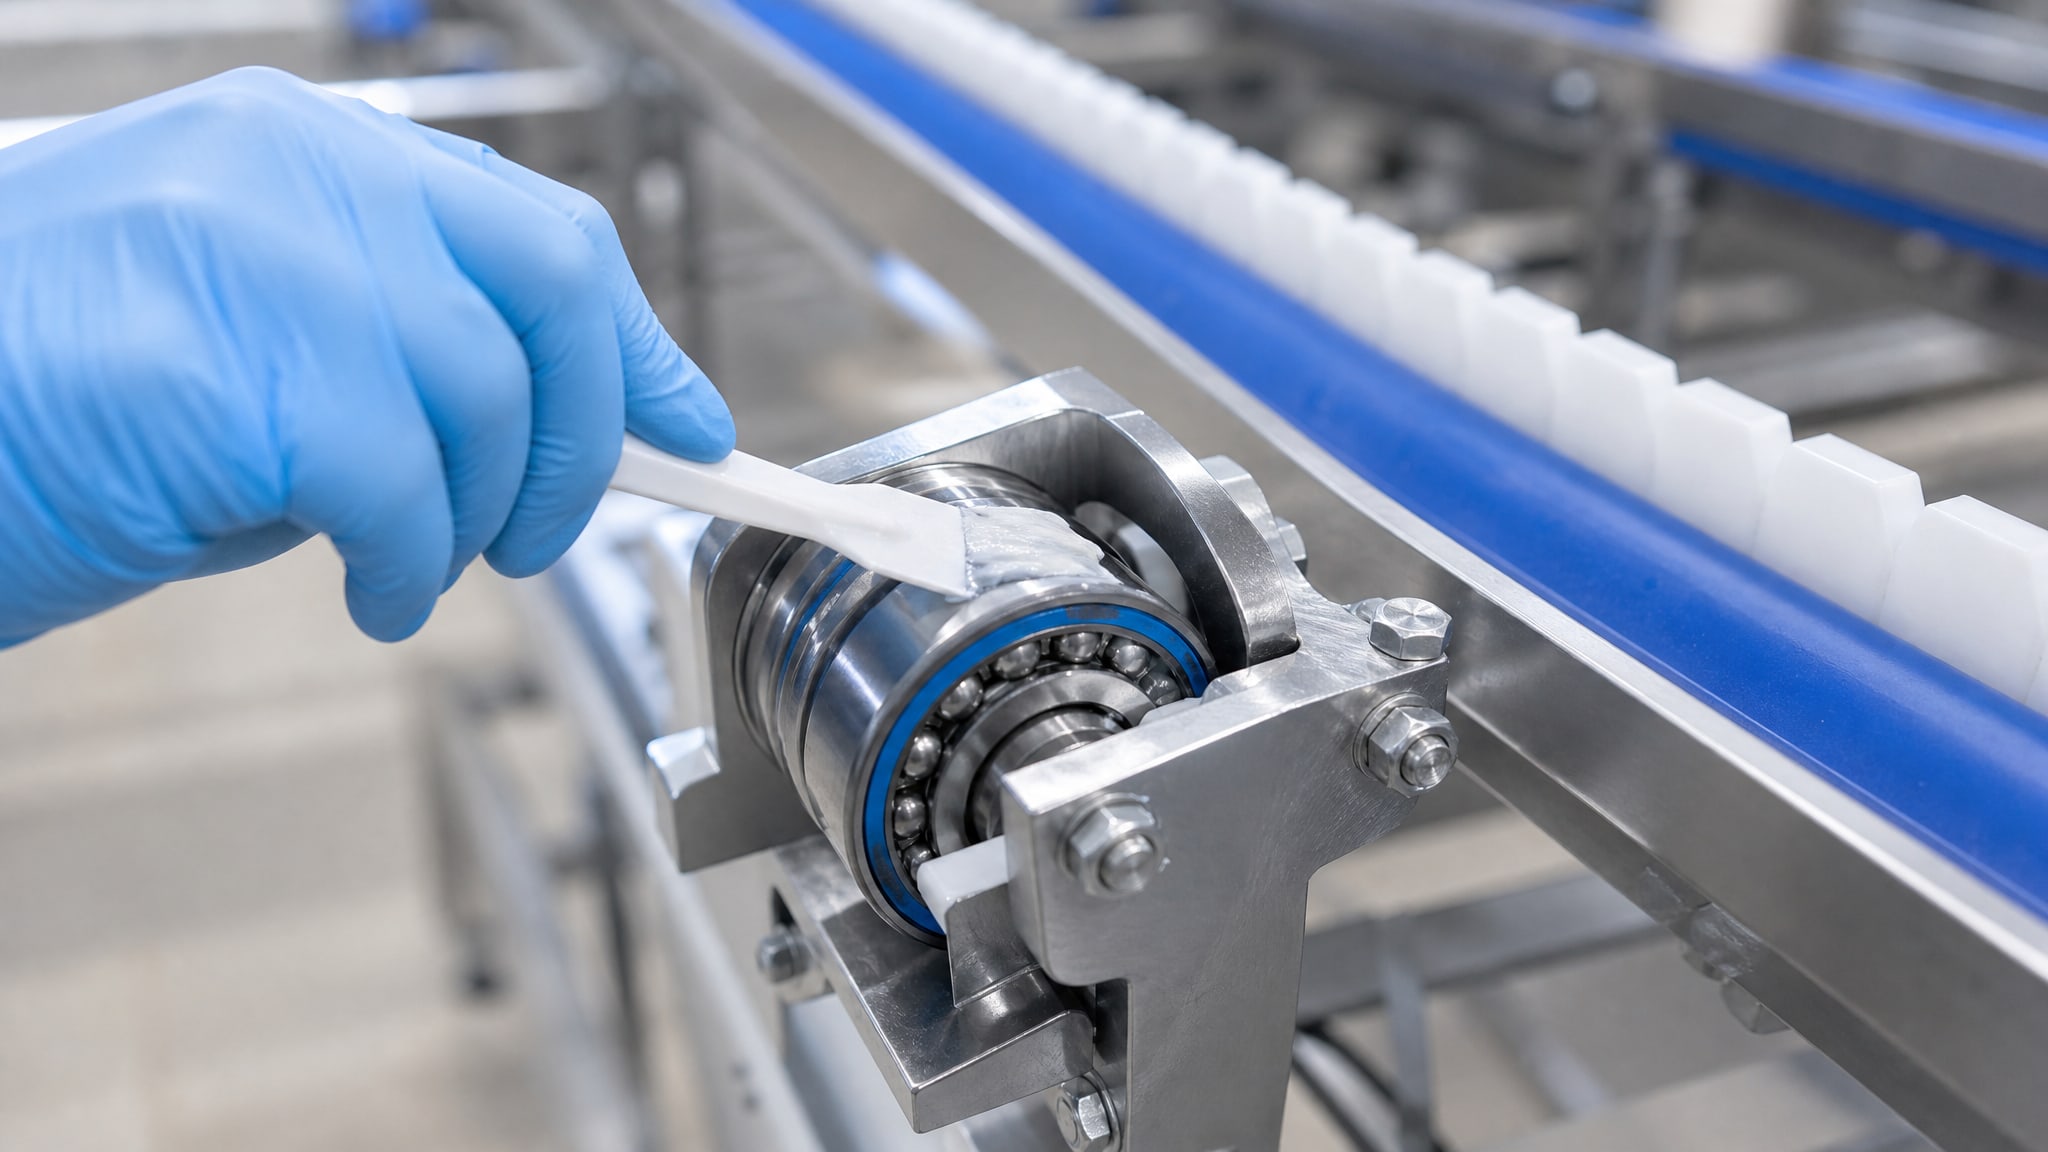
Пищевая смазка с допуском NSF H1 - это не ингредиент для добавления в еду, а смазочный материал для узлов оборудования, где возможен случайный микроскопический контакт с продукцией. Главное отличие H1 от других категорий: в случае попадания в пищу (не более 0,001%, или 10 мг/кг) смазка не наносит вреда здоровью. Такие материалы используют на конвейерах, подшипниках, цепях, направляющих и редукторах линий фасовки, упаковки, пекарного и молочного оборудования.
Закупщики и инженеры часто путают H1 с «пищевой» в бытовом смысле и выбирают смазку только по наличию PTFE (тефлона) в составе, забывая проверить сертификацию. Эта статья объясняет реальные требования к H1-смазкам, как их выбирать по типу узла и условиям работы, и почему правильный подбор снижает простои и затраты на переделку оборудования.
Что такое допуск NSF H1 и почему он важен для пищевого оборудования
NSF H1 - это международная классификация смазочных материалов для оборудования пищевой промышленности.
Аббревиатура расшифровывается как случайное прикосновение (incidental contact) с едой при нормальных условиях работы. Допуск означает, что материал прошел испытания на токсичность и соответствует стандарту FDA 21 CFR 178.3570 (США) и аналогичным требованиям в Европе и России.
Ключевое уточнение: H1 не означает, что смазку кладут в суп. Это допуск на микроскопическое количество - не более 0,001% или 10 мг/кг в конечном продукте. На практике смазка находится внутри редуктора, на оси конвейера или в шпинделе и попадает в пищу только если произойдет течь, неправильная сборка или нарушение герметичности. Пищевые технологи предусматривают эти риски и требуют именно H1-смазок на критичных участках.
Смазки H1 разрешают использовать на:
линиях розлива молока, йогурта, соков и напитков;
упаковочном и фасовочном оборудовании;
хлебопекарных конвейерах и миксерах;
редукторах и насосах центрифуг;
холодильниках и морозильных установках;
оборудовании для производства мяса и рыбы.
H2 - это другая категория: допуск на использование в узлах, где контакт с пищей полностью исключен (например, цепной привод, закрытый кожухом, или редуктор на удалении от продукта). H2-смазки дешевле, потому что не требуют такой жесткой сертификации, но применять их в зонах возможного контакта нельзя.
Тефлоновые смазки: роль PTFE и требование к сертификации
PTFE (политетрафторэтилен, тефлон) - популярная присадка в современных смазках благодаря низкому трению и стабильности слоя при высоких нагрузках.
Тефлоновые смазки хорошо работают на направляющих, цепях и подшипниках, особенно когда нужна водостойкость. Однако наличие PTFE само по себе не делает смазку пищевой.
Несколько важных моментов:
PTFE в составе должен быть микронизированным (частицы размером микроны) и не осаждаться при работе.
PTFE не взаимодействует с пищей (инертен), но PTFE-смазка может содержать другие добавки, которые запрещены в H1 (например, токсичные противозадирные агенты или дешевые подсолнечные масла).
Для того чтобы PTFE-смазка получила допуск H1, она должна пройти испытания NSF и получить сертификат с номером. Без этого документа это просто «смазка с тефлоном», а не пищевая.
При выборе тефлоновой смазки для пищевого оборудования проверяют:
наличие в карточке товара или техническом описании ссылки на NSF H1 или FDA 21 CFR 178.3570;
номер сертификата NSF (обычно пишется как NSF-номер или certificate number);
список разрешенных компонентов и отсутствие запрещенных добавок;
вязкость по ISO 3448 (чтобы соответствовала узлу).
Выбор пищевой смазки по типам узлов оборудования
Вязкость и консистенция смазки зависят от того, где она работает.
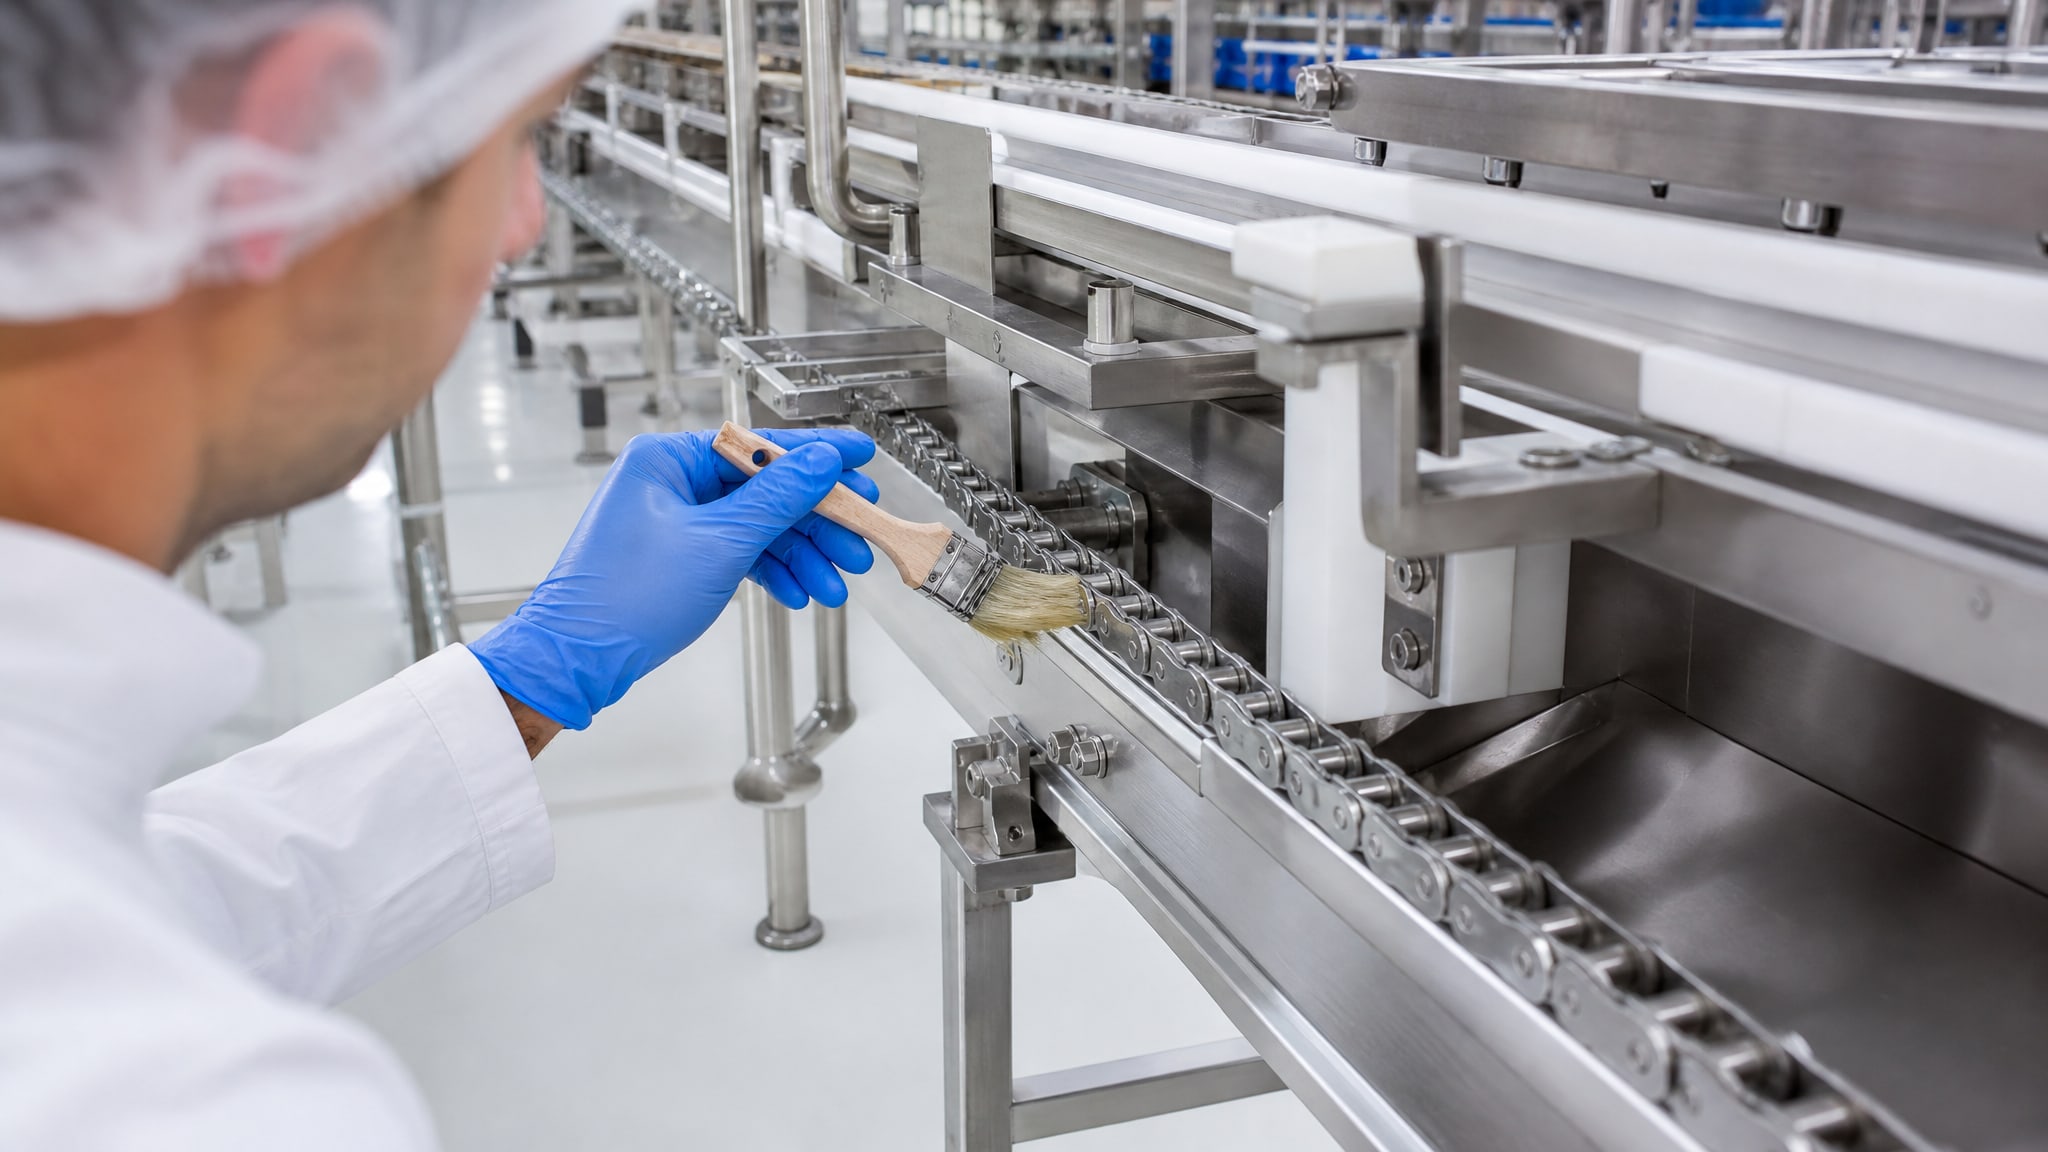
Универсального решения нет: то, что подходит для подшипника конвейера, неправильно для редуктора или направляющей стола. Поэтому технологи и снабженцы всегда начинают с вопроса: «Какой узел нужно смазывать?»
Конвейеры и цепные приводы
На конвейерных цепях работают высокие растягивающие и сдвиговые нагрузки, и смазка должна «прилипнуть» к металлу - не стечь и не смыться во время санитарной мойки. Для этого применяют адгезивные синтетические масла с вязкостью ISO VG 46–100 и добавками против вымывания. Пищевые смазки для цепей обычно содержат загустители на основе синтетических эфиров или PAO (полиальфаолефинов) с высокой точкой кипения, чтобы выдерживать нагрев от трения.
Важная цифра: водостойкость пищевых H1-смазок для цепей составляет 1–3% вымывания в стандартном тесте, в то время как техническая H2-смазка того же типа теряет 5–10% при контакте с водой. На линиях с частой мойкой это критично: если смазка вымывается за одну санитарную обработку, цепь начинает окисляться и скрипеть уже во второй день.
Подшипники и направляющие
Подшипники конвейеров, миксеров и центрифуг работают в условиях вращения, высокого трения и часто - низких температур (морозильники) или влажности. Здесь предпочитают консистентные пластичные смазки NLGI 2 с вязкостью базового масла ISO VG 46–100. Такие смазки вводят в подшипник при сборке, они остаются там и не требуют частого долива.
Для направляющих столов упаковочного оборудования нужны более густые смазки, часто NLGI 2 с вязкостью ISO VG 220–460. Они обеспечивают гладкое скольжение, выдерживают нагрузку стола с продукцией и не вытекают из зазоров при наклоне оборудования или вибрации.
Синтетические H1-смазки на основе PAO или кальциевого мыла показывают лучшую температурную стабильность (-40 до +100°C) чем минеральные, поэтому на них часто переходят при работе в холодильниках или на улице.
Редукторы и насосы
Редукторы требуют масла, а не пластичной смазки. Для редуктора пищевого оборудования подбирают синтетическое масло с допуском H1, вязкостью ISO VG 220–460 (в зависимости от мощности и скорости) и высокой защитой от окисления. Насосы (например, центробежные на молочной линии) часто работают с маслами ISO VG 46–100.
Характеристика, которая отличает пищевые масла от обычных, - отсутствие серосодержащих противозадирных добавок. Вместо них используют синтетические эстеры или фосфорные компоненты, которые разрешены NSF и FDA. Это делает масло чуть дороже, но гарантирует отсутствие токсичных соединений.
Требования к эксплуатационным свойствам и стандартам
Физиологическая инертность и сертификация
Все компоненты H1-смазки должны быть в списке разрешенных FDA 21 CFR 178.3570 или аналогичном перечне NSF. Запрещены:
токсичные противозадирные агенты (например, хлор-фосфорные);
карциногенные углеводороды (полициклические ароматические углеводороды, ПАУ);
свинец, кадмий, ртуть и другие тяжелые металлы;
дешевые пищевые масла (подсолнечное, пальмовое), которые окисляются и горкнут;
красители и отдушки (смазка должна быть без запаха и вкуса).
Сертификация NSF H1 включает лабораторные тесты на острую и хроническую токсичность, тесты на миграцию компонентов и проверку состава на соответствие разрешенному перечню.
Водостойкость и санитарная стойкость
На пищевых предприятиях ежедневно моют оборудование горячей водой (40–80°C), иногда с моющими и дезинфицирующими растворами. Смазка находится на открытых узлах (например, шпиндель конвейера) и подвергается воздействию влаги.
Пищевые H1-смазки обладают хорошей водостойкостью благодаря тому, что базовые масла - синтетические (PAO, полиэстеры) с гидрофобными присадками. Вода не растворяется в них и не вызывает коррозии, а смазка остается на месте.
В сравнительных испытаниях показано: вымывание пищевой H1-смазки при погружении в воду составляет 1–3%, тогда как техническая H2-смазка теряет 5–10%. На практике это означает, что H1-смазка пережит 2–3 санитарные мойки без полного высыхания контакта, H2 может потерять защиту уже после первой мойки.
Нагрузочная способность
Несмотря на то что пищевые смазки подчиняются более строгим требованиям по составу, современные H1-материалы на основе кальциевого сульфоната показывают высокую нагрузочную способность: 250–315 кг в стандартном тесте 4-шариковой машины (ASTM D2596). Обычная промышленная H2-смазка того же класса держит 160–200 кг. Это достигается благодаря синтетическому базовому маслу и тонкой подборке присадок.
Таким образом, пищевая смазка не является слабой альтернативой: она может быть сопоставима или даже превосходить техническую, если правильно подобрана под узел и нагрузку.
Различия между силиконовыми, синтетическими и минеральными пищевыми смазками
На рынке встречаются несколько типов H1-смазок, и выбор между ними зависит от условий работы.
Силиконовые пищевые смазки
Силиконовые смазки (на основе силиконовых масел) обладают очень широким температурным диапазоном: от -50 до +200°C. Они инертны, не окисляются и практически не имеют запаха. Однако силиконовые смазки дороже синтетических и требуют соблюдения чистоты при нанесении, потому что малейшая частица пыли создает абразивный эффект.
Силиконовая смазка с пищевым допуском NSF H1 подходит для:
миксеров и тестомесов с экстремальными колебаниями температуры (например, холодный тест - горячий запуск);
высокоскоростных шпинделей и подшипников;
оборудования в холодильниках (-30 до -18°C).
Синтетические PAO-смазки
PAO (полиальфаолефин) - искусственное масло, которое соединяет хорошую окислительную стойкость, температурный диапазон (-40 до +100°C) и умеренную цену. PAO-смазки с H1-допуском занимают большую долю рынка для линий упаковки и молочного оборудования. Они универсальны: подходят и для подшипников конвейеров, и для редукторов, если подобрана правильная вязкость.
Смазки на основе кальциевого мыла
Кальциевый сульфонат - классический загуститель для пластичных смазок, и некоторые производители выпускают его версию с H1-допуском. Такие смазки хорошо держат воду, имеют неплохую нагрузочную способность (250–315 кг) и дешевле синтетических. Однако их температурный диапазон уже: примерно от -20 до +80°C.
На линиях фасовки берут кальциевые H1-смазки, потому что они сочетают надежность, доступность и приемлемую цену. В морозильниках или на улице переходят на PAO или силиконовые.
Практическое применение в узлах пищевого оборудования и санитарных требованиях
Как наносить и контролировать пищевую смазку
Смазку наносят тонкой пленкой, а не массивным слоем. После нанесения на узел смазка равномерно распределяется на контактных поверхностях благодаря адгезии (способности прилипать к металлу). При работе оборудования смазка нагревается, становится подвижнее и проникает в микрозазоры.
На конвейерах смазку наносят перед сменой несколько раз на узлы трения. На подшипниках и редукторах смазку проверяют по уровню через контрольные окна и доливают по мере необходимости. Для направляющих столов часто используют автоматические системы циркуляции, которые подают смазку дозировано через каждые несколько часов работы.
Контроль над смазкой ведется визуально (цвет, консистенция, наличие загрязнений) и по показателям стабильности работы: отсутствие скрипа, ровный ход каретки, стабильная температура редуктора. На крупных предприятиях берут пробы смазки и отправляют на анализ вязкости и содержания воды.
Совместимость с санитарной мойкой и обслуживанием
Санитарная мойка - это ежедневная (а иногда и несколько раз в смену) обработка оборудования горячей водой, иногда с моющими растворами. Смазка при этом должна остаться на месте и не смыться. Пищевые H1-смазки на синтетической основе (PAO, эстеры) хорошо сопротивляются влаге, но смазку дополнительно защищают:
выбирая места нанесения так, чтобы прямые струи воды не попадали на смазку;
используя герметизирующие чехлы и кожухи на открытых подшипниках;
применяя защитные аэрозольные смазки, которые быстро высыхают и образуют защитный слой.
Для узлов трения пищевого оборудования, таких как миксеры, тестомесы и конвейеры, отлично подходят аэрозольные термо- и водостойкие составы с допуском NSF H1. Они быстро наносятся распылением, легко добираются до труднодоступных мест (например, шарниры), а излишки испаряются, не привлекая пыль и не загрязняя поверхность. После мойки смазку повторно распыляют в течение пяти минут - быстро и без прямого контакта с водой.
Периодичность переопресса и замены смазки
Пластичные H1-смазки в подшипниках конвейеров меняют 1–2 раза в год, в зависимости от режима работы и влажности. Масла в редукторах проверяют ежемесячно (по стеклу) и меняют 1–2 раза в год или по анализу вязкости, если она выросла из-за окисления. На линиях с частой мойкой смазку проверяют чаще.
Периодичность зависит от:
типа узла (подшипник быстрее изнашивает смазку, чем направляющая);
интенсивности мойки (влажная среда ускоряет старение);
температурного диапазона (горячее масло окисляется быстрее).
Если вовремя не переопрессить смазку, начинаются проблемы: скрип подшипника, заклинивание каретки, течь сальника. Экономия на замене обходится дороже простоя оборудования.
Часто задаваемые вопросы
Можно ли использовать обычную смазку без пищевого допуска, если оборудование хорошо закрыто?
Если корпус редуктора или подшипника герметичен и нет видимого контакта с продуктом, можно применить H2-смазку. Однако на пищевом предприятии это требует письменного разрешения технолога, подтверждающего, что риск не превышает допустимый уровень. На практике вместо этого берут H1 - стоимость разницы невелика, а гарантия от претензий инспекторов и клиентов выше.
Почему тефлоновая смазка дороже обычной?
PTFE (тефлон) как добавка повышает стоимость и требует тонкой технологии микронизации, чтобы частицы не осаждались. Кроме того, пищевая H1-сертификация, даже для тефлоновой смазки, требует дополнительных испытаний. Переплата окупается: смазка служит дольше, меньше вымывается, а на направляющих и цепях фреттинг (микровибрационное изнашивание) заметно снижается.
Сколько смазки нужно наносить на один узел?
Правило простое: тонкая видимая пленка. На конвейерной цепи - смазка должна «залиться» в шарнир, но избыток нужно удалить без полного высыхания (после сборки оборудования). На подшипниках пластичной смазки - заполняют примерно 1/3 свободного объема (остаток оставляют для расширения при нагреве). На направляющих - несколько точек по длине, чтобы при движении каретки смазка распределилась равномерно.
Какую вязкость выбрать для пищевой смазки: ISO VG 46, 100 или 220?
Это зависит от узла. Для конвейерных цепей и подшипников - ISO VG 46–100. Для направляющих столов и редукторов - ISO VG 220–460. Если оборудование старое или работает при низких температурах, выбирают вязкость на нижней границе диапазона. При высоких нагрузках и температуре - на верхней.
Есть ли разница между NSF H1 и FDA 21 CFR 178.3570?
Это один и тот же стандарт, но с разных точек зрения. FDA - государственное агентство США, выпустившее требование 21 CFR 178.3570. NSF (National Sanitation Foundation) - независимая организация, которая проводит испытания и выдает сертификаты соответствия этому требованию. На карточке товара можно увидеть как «NSF H1», так и ссылку на FDA - оба формата верны.
Заключение
Пищевая смазка H1 - это не ингредиент, а смазочный материал с сертификацией на безопасность при случайном контакте с едой. Допуск H1 означает, что смазка прошла испытания NSF и соответствует FDA 21 CFR 178.3570; остаток в пище не должен превышать 10 мг/кг. PTFE (тефлон) в составе улучшает свойства, но не гарантирует пищевой допуск - нужно проверять сертификат.
Выбор H1-смазки начинается с вопроса: какой узел и при каких условиях? Для конвейеров нужна водостойкая адгезивная смазка ISO VG 46–100, для подшипников - пластичная NLGI 2, для редукторов - синтетическое масло ISO VG 220–460. Пищевые смазки современные показывают высокую нагрузочную способность (250–315 кг) и хорошую водостойкость (1–3% вымывания), что сопоставимо с техническими. Правильный подбор смазки по узлу, вязкости и условиям работы гарантирует стабильность оборудования, снижает простои и упрощает санитарную мойку.
Начните с составления списка узлов на вашем оборудовании (конвейеры, подшипники, редукторы, направляющие) и проверьте текущие смазочные материалы: указан ли на них допуск NSF H1 или FDA 21 CFR 178.3570. Если нет - пора менять на сертифицированные составы. Если уже применяете H1-смазки, проверьте периодичность замены по плану ТО и наличие в инструкциях указаний на пищевой допуск.