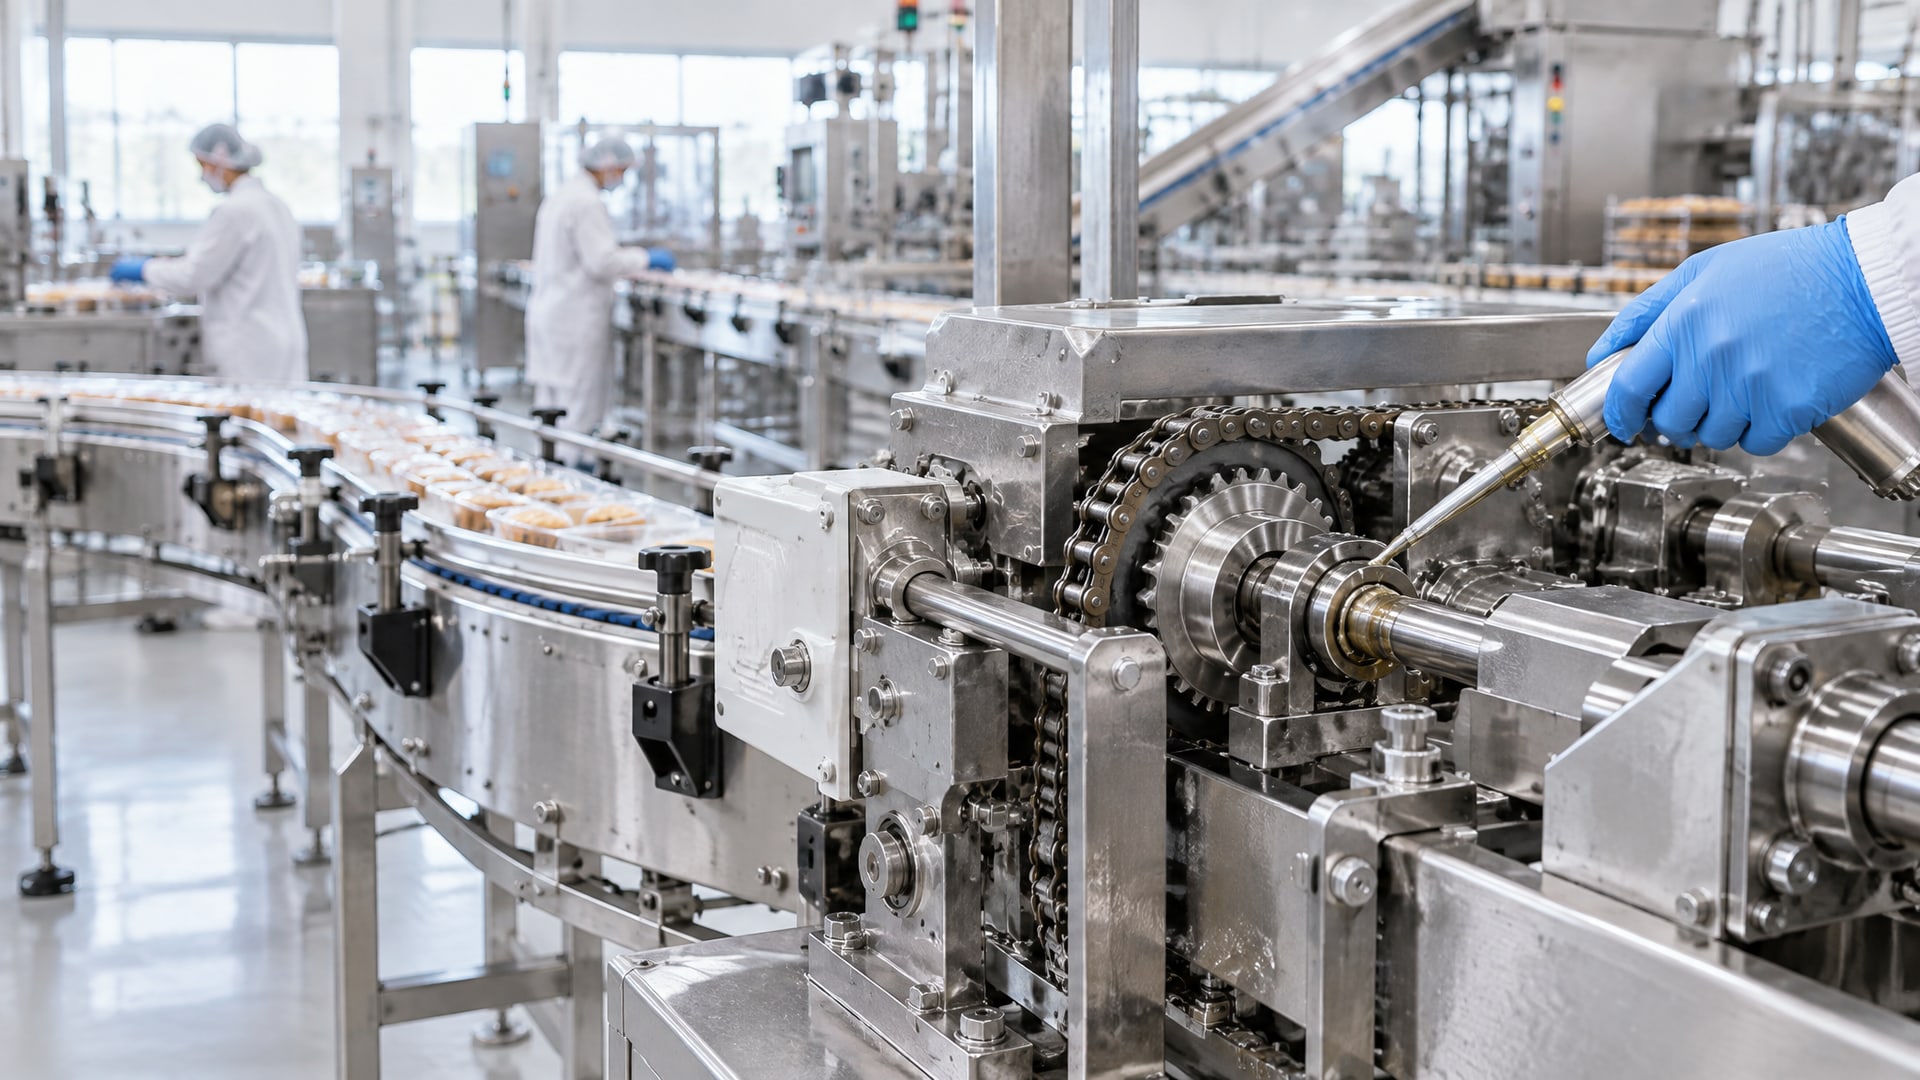
Пищевая смазка H1 - это не просто допуск безопасности, а целый класс продуктов, разработанный для оборудования в пищевой промышленности, где возможен случайный контакт смазочного материала с продукцией. Однако выбор H1-смазки на высокотемпературных участках (печи, цепные механизмы, горячие пресс-формы) требует куда больше внимания, чем просто наличие сертификата NSF. Рабочий диапазон температур, тип базового масла, NLGI-класс и стабильность к окислению - все эти параметры влияют на реальную работоспособность на линии. В этой статье разбираемся, на какие критерии смотреть при выборе высокотемпературной H1-смазки, какие ошибки совершают закупщики и инженеры, и как не переплатить за продукт, который просто будет сгорать в узле.
Статья полезна техническим специалистам, инженерам-механикам и закупщикам, которые отвечают за смазывание оборудования в условиях одновременного нагрева и пищевого производства.
Что такое допуск H1 и почему одного его недостаточно
Допуск NSF H1 подтверждает, что смазка может быть зарегистрирована под стандарт 21 CFR 178.3570 (FDA) и соответствует требованиям случайного контакта с пищей.
Это означает, что при неизбежной попадании капель смазки на продукт концентрация не превысит 10 mg/kg. Однако H1 - это сертификат безопасности, а не показатель рабочих характеристик.
Многие закупщики ошибочно полагают, что раз смазка имеет допуск H1, она автоматически подходит для горячих узлов. На самом деле производитель отдельно разрабатывает рецептуру для высоких температур, и одна H1-смазка может работать до +200°C, а другая - до +300°C. Все зависит от выбранного базового масла, типа загустителя, пакета присадок и окислительной стабильности.
В каталогах фигурируют очень разные температурные диапазоны для H1-продуктов: - Стандартные алюминиевые комплексные H1-смазки: -30…+240°C - Синтетические PFPE-смазки с PTFE-загустителем: -30…+260°C - Высокотемпературные цепные масла: до +300°C в режиме с увеличенными интервалами - Специализированные материалы с твердыми добавками: до +300°C и выше, но это уже нишевые решения
Поэтому первое правило при выборе: забыть про галочку H1 и смотреть на конкретные цифры в техническом паспорте.
Синтетические базовые масла и загустители для высокотемпературных условий
Обычное минеральное масло теряет вязкость и окисляется уже при +150…+180°C.
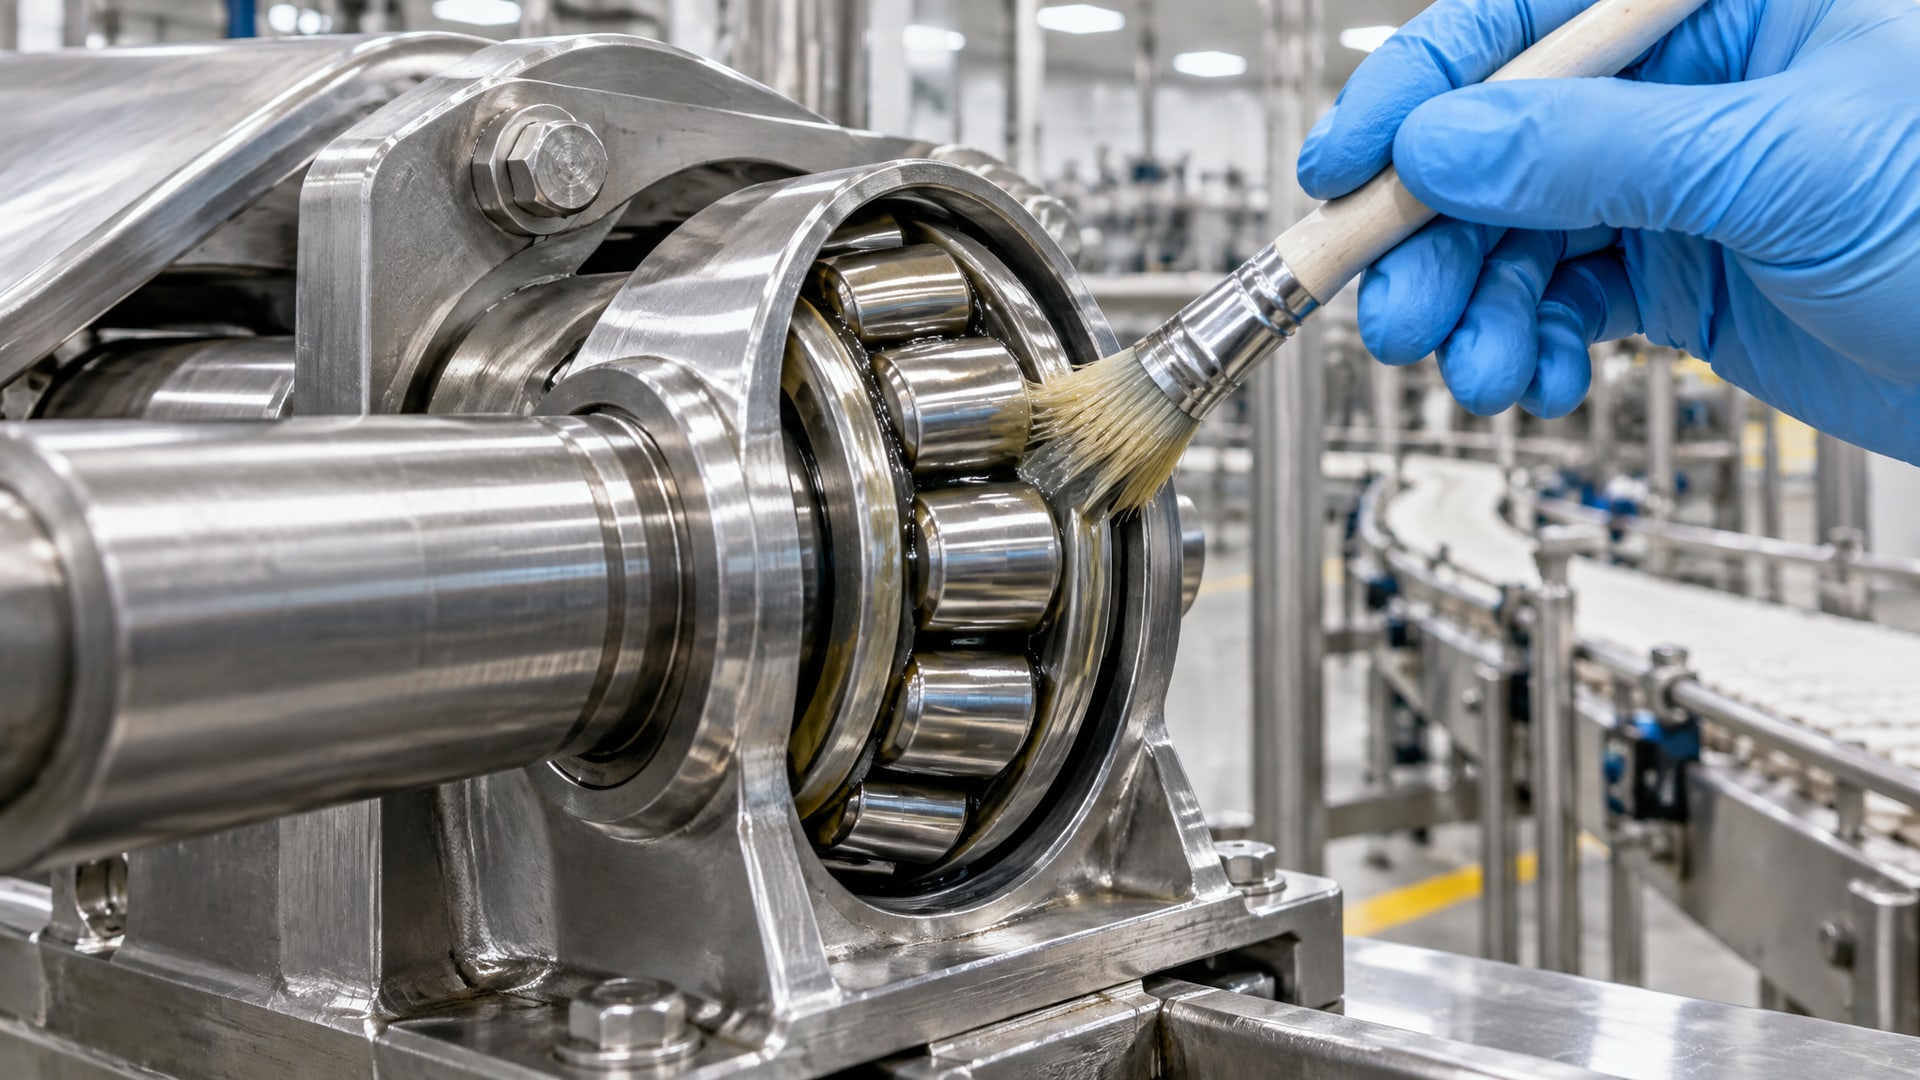
Для работы при +240°C и выше используются синтетические базы, которые сохраняют текучесть и химическую стабильность в широком диапазоне температур.
Основные типы синтетических основ в H1-смазках:
PAO (полиальфаолефины): работают в диапазоне примерно -40…+240°C, устойчивы к окислению, совместимы с большинством уплотнений, применяются в подшипниках и редукторах печей.
Polyol esters (полиольные эфиры): рассчитаны на диапазоны до +260…+280°C, хорошо держат вязкость в горячих цепях и на пресс-формах, но требуют проверки совместимости с некоторыми пластмассами и резиновыми уплотнениями.
PFPE (перфторированные полиэфиры) с PTFE-загустителем: это экстремальный вариант для температур +240…+300°C и выше; встречаются в специализированных печных смазках, но применяются редко из-за стоимости и ограниченной совместимости с обычными материалами.
Для печей, цепных механизмов и открытых высокотемпературных узлов часто выбирают именно синтетические масла, потому что они текут лучше, чем консистентные смазки, и задерживаются в узле дольше благодаря высокой окислительной стабильности. Цепное масло на синтетической основе работает до +300°C и не коксуется на горячих звеньях.
Для закрытых подшипников и направляющих предпочитают консистентные смазки NLGI 2 или NLGI 1 на той же синтетической основе. Более мягкие NLGI (NLGI 1) используют в высокоскоростных узлах, чтобы снизить сопротивление вращению при высокой температуре.
Температурные диапазоны и интервалы смазки
Одна из главных ошибок - ориентироваться на максимальное значение в паспорте без понимания режима работы.
Производители обычно указывают:
Непрерывную рабочую температуру - это диапазон, при котором смазка гарантирует свойства без потери адгезии и текучести.
Кратковременный пик - это максимум, который допускается на короткое время, но с условием увеличения интервалов смазки.
Температуру каплепадения - для консистентных смазок это порог, выше которого смазка теряет форму и течет как масло.
Например, H1-смазка может иметь диапазон -40…+260°C непрерывно, но при достижении +280°C производитель рекомендует сокращать интервал подачи вдвое или переходить на усиленный режим. Это называется режимом с повышенными требованиями, и его часто упускают из виду.
Для цепей печных механизмов встречаются указания на работу до +300°C, но это уже не типичный режим - здесь применяется специализированное высокотемпературное масло с допуском H1, и интервалы пересчитываются отдельно для каждого производителя оборудования.
Вывод: перед закупкой обязательно узнать у производителя оборудования, какая именно рабочая температура у вашего узла (печь, цепь, подшипник), и выбрать продукт с запасом минимум 20–30°C выше максимума. Если узел работает при +260°C, смазка должна быть рассчитана минимум на +280…+300°C.
Масло или смазка: выбор для высокотемпературной линии
В пищевом производстве часто встает вопрос: лучше ли использовать жидкое масло или консистентную смазку для горячего участка?
Когда нужно масло:
Открытые цепи, звездочки и редукторы печей, сушилок: масло прилипает к звеньям лучше, чем смазка, и не теряет текучесть при нагреве.
Высокоскоростные механизмы с принудительной циркуляцией: централизованные системы смазки требуют жидкого продукта.
Узлы, где консистентная смазка будет вытекать или размазываться: открытые подшипники на горячих прессах.
H1-цепное масло на синтетической основе держит пленку до +300°C и противостоит окислению даже после многократного перегрева.
Когда нужна смазка:
Закрытые подшипники и узлы, защищенные от попадания посторонних веществ.
Направляющие и скользящие пары с контролируемой подачей.
Узлы, где требуется точечная смазка между сборками оборудования.
Консистентная смазка NLGI 2 на синтетической основе (PAO или polyol ester) удерживается в узле лучше, не растекается при вибрации и дольше работает без переподсмазки.
Важный момент: перемешивание разных типов смазок (масла и консистентной смазки, минеральной и синтетической) при высокой температуре приводит к расслоению, образованию отложений и ускоренной деградации. Поэтому перед переходом на новый продукт нужно максимально выполоскать старую смазку из узла.
Совместимость и переход на новую смазку
Это часто забываемый момент, который приводит к отказам оборудования уже через несколько дней работы.
Если в узле была минеральная смазка или смазка на другой синтетической базе, и вы загружаете в этот же подшипник H1-смазку на PAO или PFPE, между ними может возникнуть несовместимость.
Признаки несовместимости:
Резкое повышение температуры в узле.
Вытекание смазки из уплотнений.
Прозрачность смазки (она становится более жидкой, чем обычно).
Запах гари, особенно при высокой температуре.
Проблема возникает потому, что синтетические базовые масла и загустители реагируют по-разному с остатками старой смазки. Например, PAO не полностью смешивается с минеральным маслом, и в условиях высокой температуры образуется нестабильная система, которая теряет адгезию и вязкость.
Рекомендация: перед первой закупкой новой H1-смазки согласуйте ее состав (базовое масло, тип загустителя, присадки) с поставщиком. Если переходите с обычной смазки на синтетическую, проведите промывку узла (заправьте его маслом-растворителем, дайте поработать на холостом ходу, слейте) или замените сальники и резиновые уплотнения, так как старые уплотнения могут разбухнуть от синтетики и нарушить герметичность.
Практический выбор H1-смазки для типовых узлов пищевого оборудования
Пекарное оборудование, упаковочные линии и сушилки требуют разного подхода к смазке.
Рассмотрим три типичных сценария:
Печные цепи и редукторы (температура до +300°C)
Здесь нужно цепное масло на синтетической основе с допуском H1. Масло должно задерживаться на горячих звеньях, не коксоваться и не образовывать отложения. Ориентир: диапазон работы от -40 до +300°C, синтетическая основа (PAO или polyol ester), с указанием на применение именно для печей.
Подшипники направляющих и картриджей (температура до +260°C)
Требуется консистентная смазка NLGI 2 на синтетической основе, с хорошей адгезией и водостойкостью (так как на пищевых предприятиях часто присутствует влага и санитарные моющие растворы). Спецификация: NLGI 2, диапазон -40…+260°C, полиэфирная или полиальфаолефинная база, с дополнительным указанием на совместимость с каучуковыми уплотнениями.
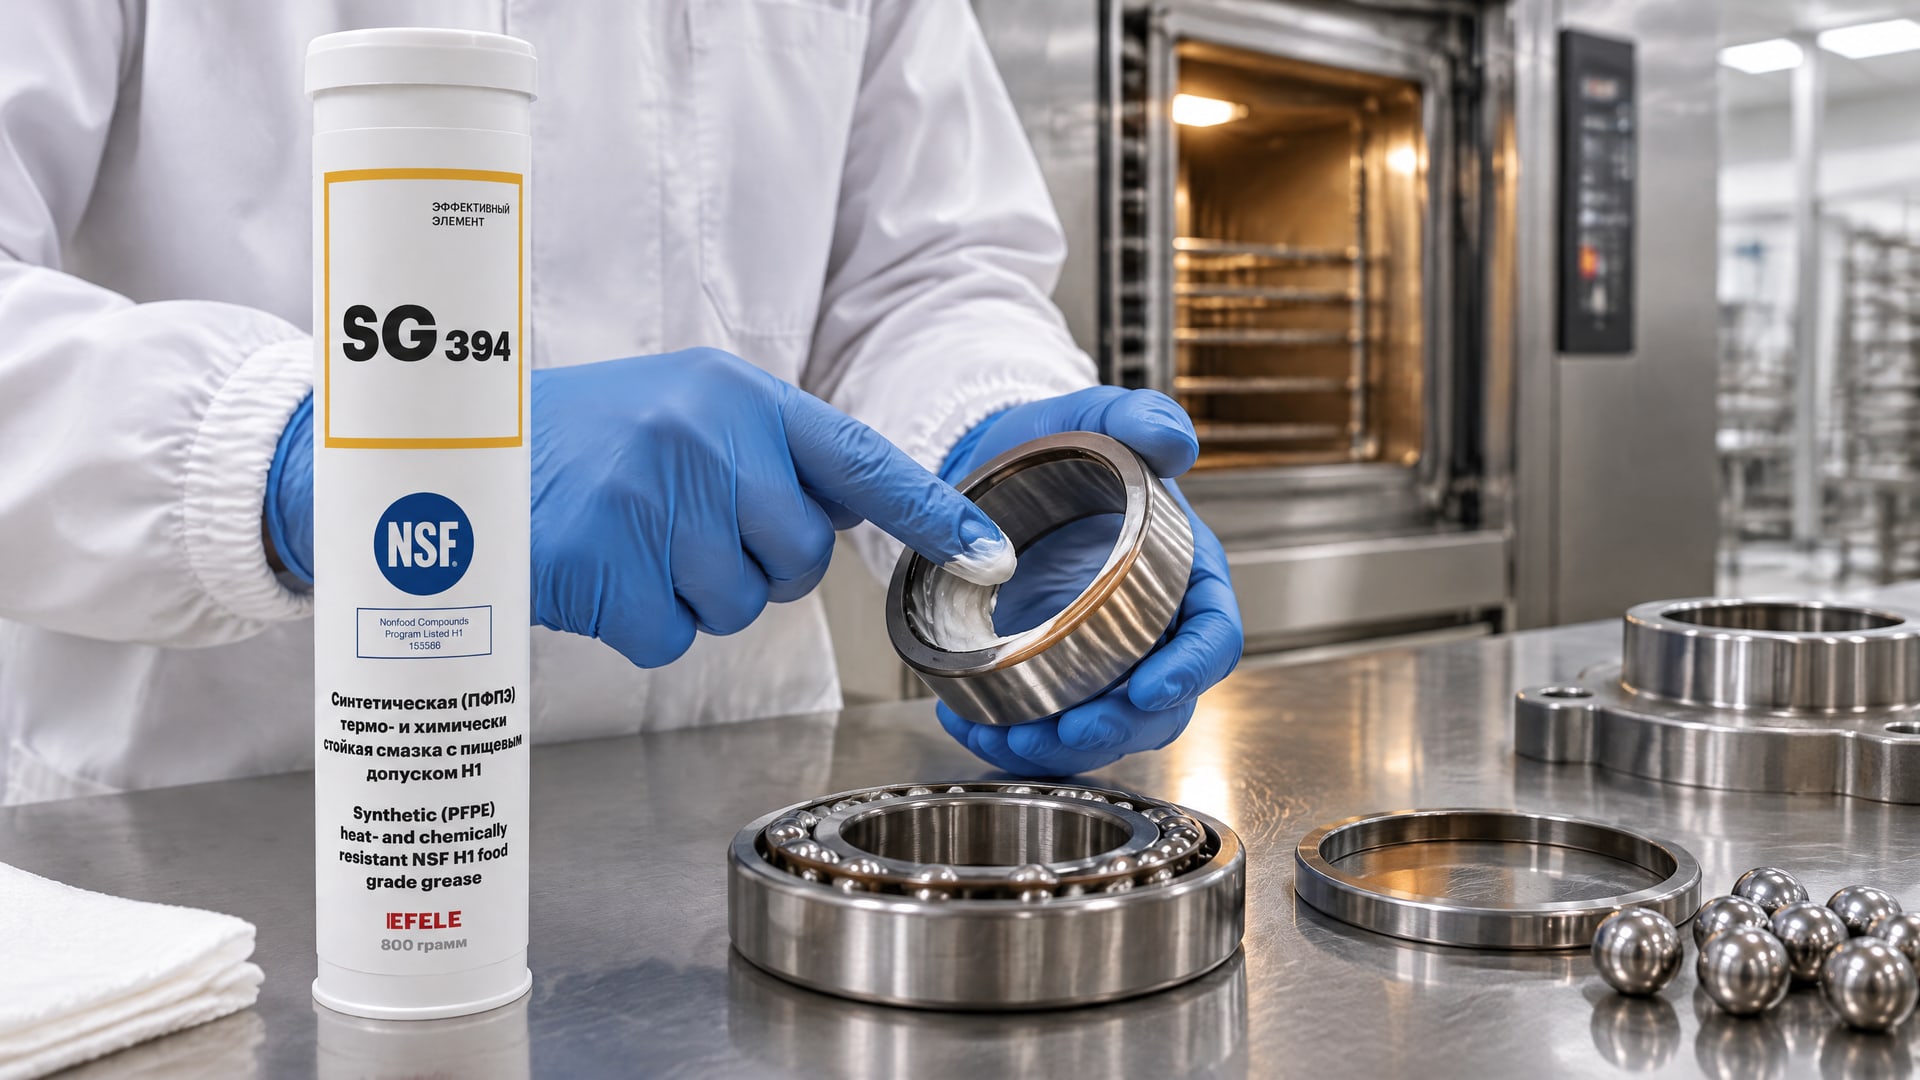
Для смазывания направляющих подойдет EFELE SG-394, которая работает при температурах до +260°C, имеет NSF H1 и предназначена именно для печей, запаечного оборудования и узлов упаковочных линий. Смазка рассчитана на точечное нанесение между сборками и не растекается при вибрации.
Пневмо- и гидроцилиндры, валы, стержни (температура до +200°C)
В этих узлах часто сочетается высокая влажность (брызги воды, санитарная обработка) и умеренное нагревание. Нужна универсальная пищевая смазка с водостойкостью, хорошей адгезией и низким классом консистенции (NLGI 1 или NLGI 2), которая не вытечет при срабатывании цилиндра. Диапазон: -40…+200°C, синтетическая база, с отметкой о защите от коррозии при контакте с влагой.
Часто задаваемые вопросы
Чем отличается H1 от H2 в смазках?
H1 допускает случайный контакт с пищей (до 10 mg/kg), H2 используется только в зонах без контакта с продукцией. H2 часто дешевле и проще по составу, но для пищевого производства нужна именно H1. 3H - это категория пищевого допуска для прямого контакта (разделительные агенты, но это уже не типичные смазки).
Что такое кратковременный пик температуры?
Это максимальное значение, на которое может прогреться узел на короткое время (несколько минут или часов). Производитель указывает его отдельно от непрерывной рабочей температуры. При работе на пике интервалы смазки часто увеличиваются вдвое. Ориентируйтесь на непрерывный диапазон, добавьте запас в 20–30°C и не полагайтесь на пик.
Как проверить совместимость новой смазки со старой?
Смешайте небольшие количества (10 мл каждой) в чистой емкости, нагрейте до +80…+100°C и дайте остыть. Если смазка слоится, расслаивается или становится чрезмерно жидкой - совместимость нарушена. Для окончательной проверки обратитесь к техподдержке поставщика с указанием точных марок обеих смазок.
Нужна ли специальная система смазки для высокотемпературного H1-масла?
Нет, если масло синтетическое и жидкое, оно работает в обычных масленках и централизованных системах. Главное - убедиться, что шланги и уплотнения совместимы с синтетической основой (большинство современных систем совместимы). Но проверьте технический лист масла на совместимость с материалами вашей системы.
Почему H1-смазка дороже обычной промышленной?
Потому что синтетическая основа, стабильность к окислению при высокой температуре, пакет присадок и регистрация NSF требуют больше затрат на разработку и контроль качества. Кроме того, H1-смазку проверяют независимые лаборатории перед регистрацией. Однако дороговизна окупается меньшим расходом и более редкими переподсмазками, так как смазка дольше сохраняет свойства.
Заключение
Выбор пищевой смазки H1 для высокотемпературных узлов - это не просто проверка сертификата, а внимательная работа с технической документацией и параметрами вашего оборудования. Главное правило: забыть про допуск как достаточное условие и смотреть на реальный диапазон работы, тип синтетической базы (PAO, polyol ester, PFPE), NLGI-класс и совместимость с существующей смазкой. Для печей и открытых высокотемпературных механизмов выбирайте масло, для закрытых подшипников и направляющих - консистентную смазку NLGI 2. Обязательно проверьте совместимость перед переходом на новый продукт и оставьте температурный запас минимум 20–30°C от максимума рабочей температуры узла.
Следующий шаг: определите точную рабочую температуру каждого смазываемого узла, согласуйте состав необходимой смазки с техподдержкой поставщика и проведите плановое тестирование на одном участке оборудования перед массовым переходом.