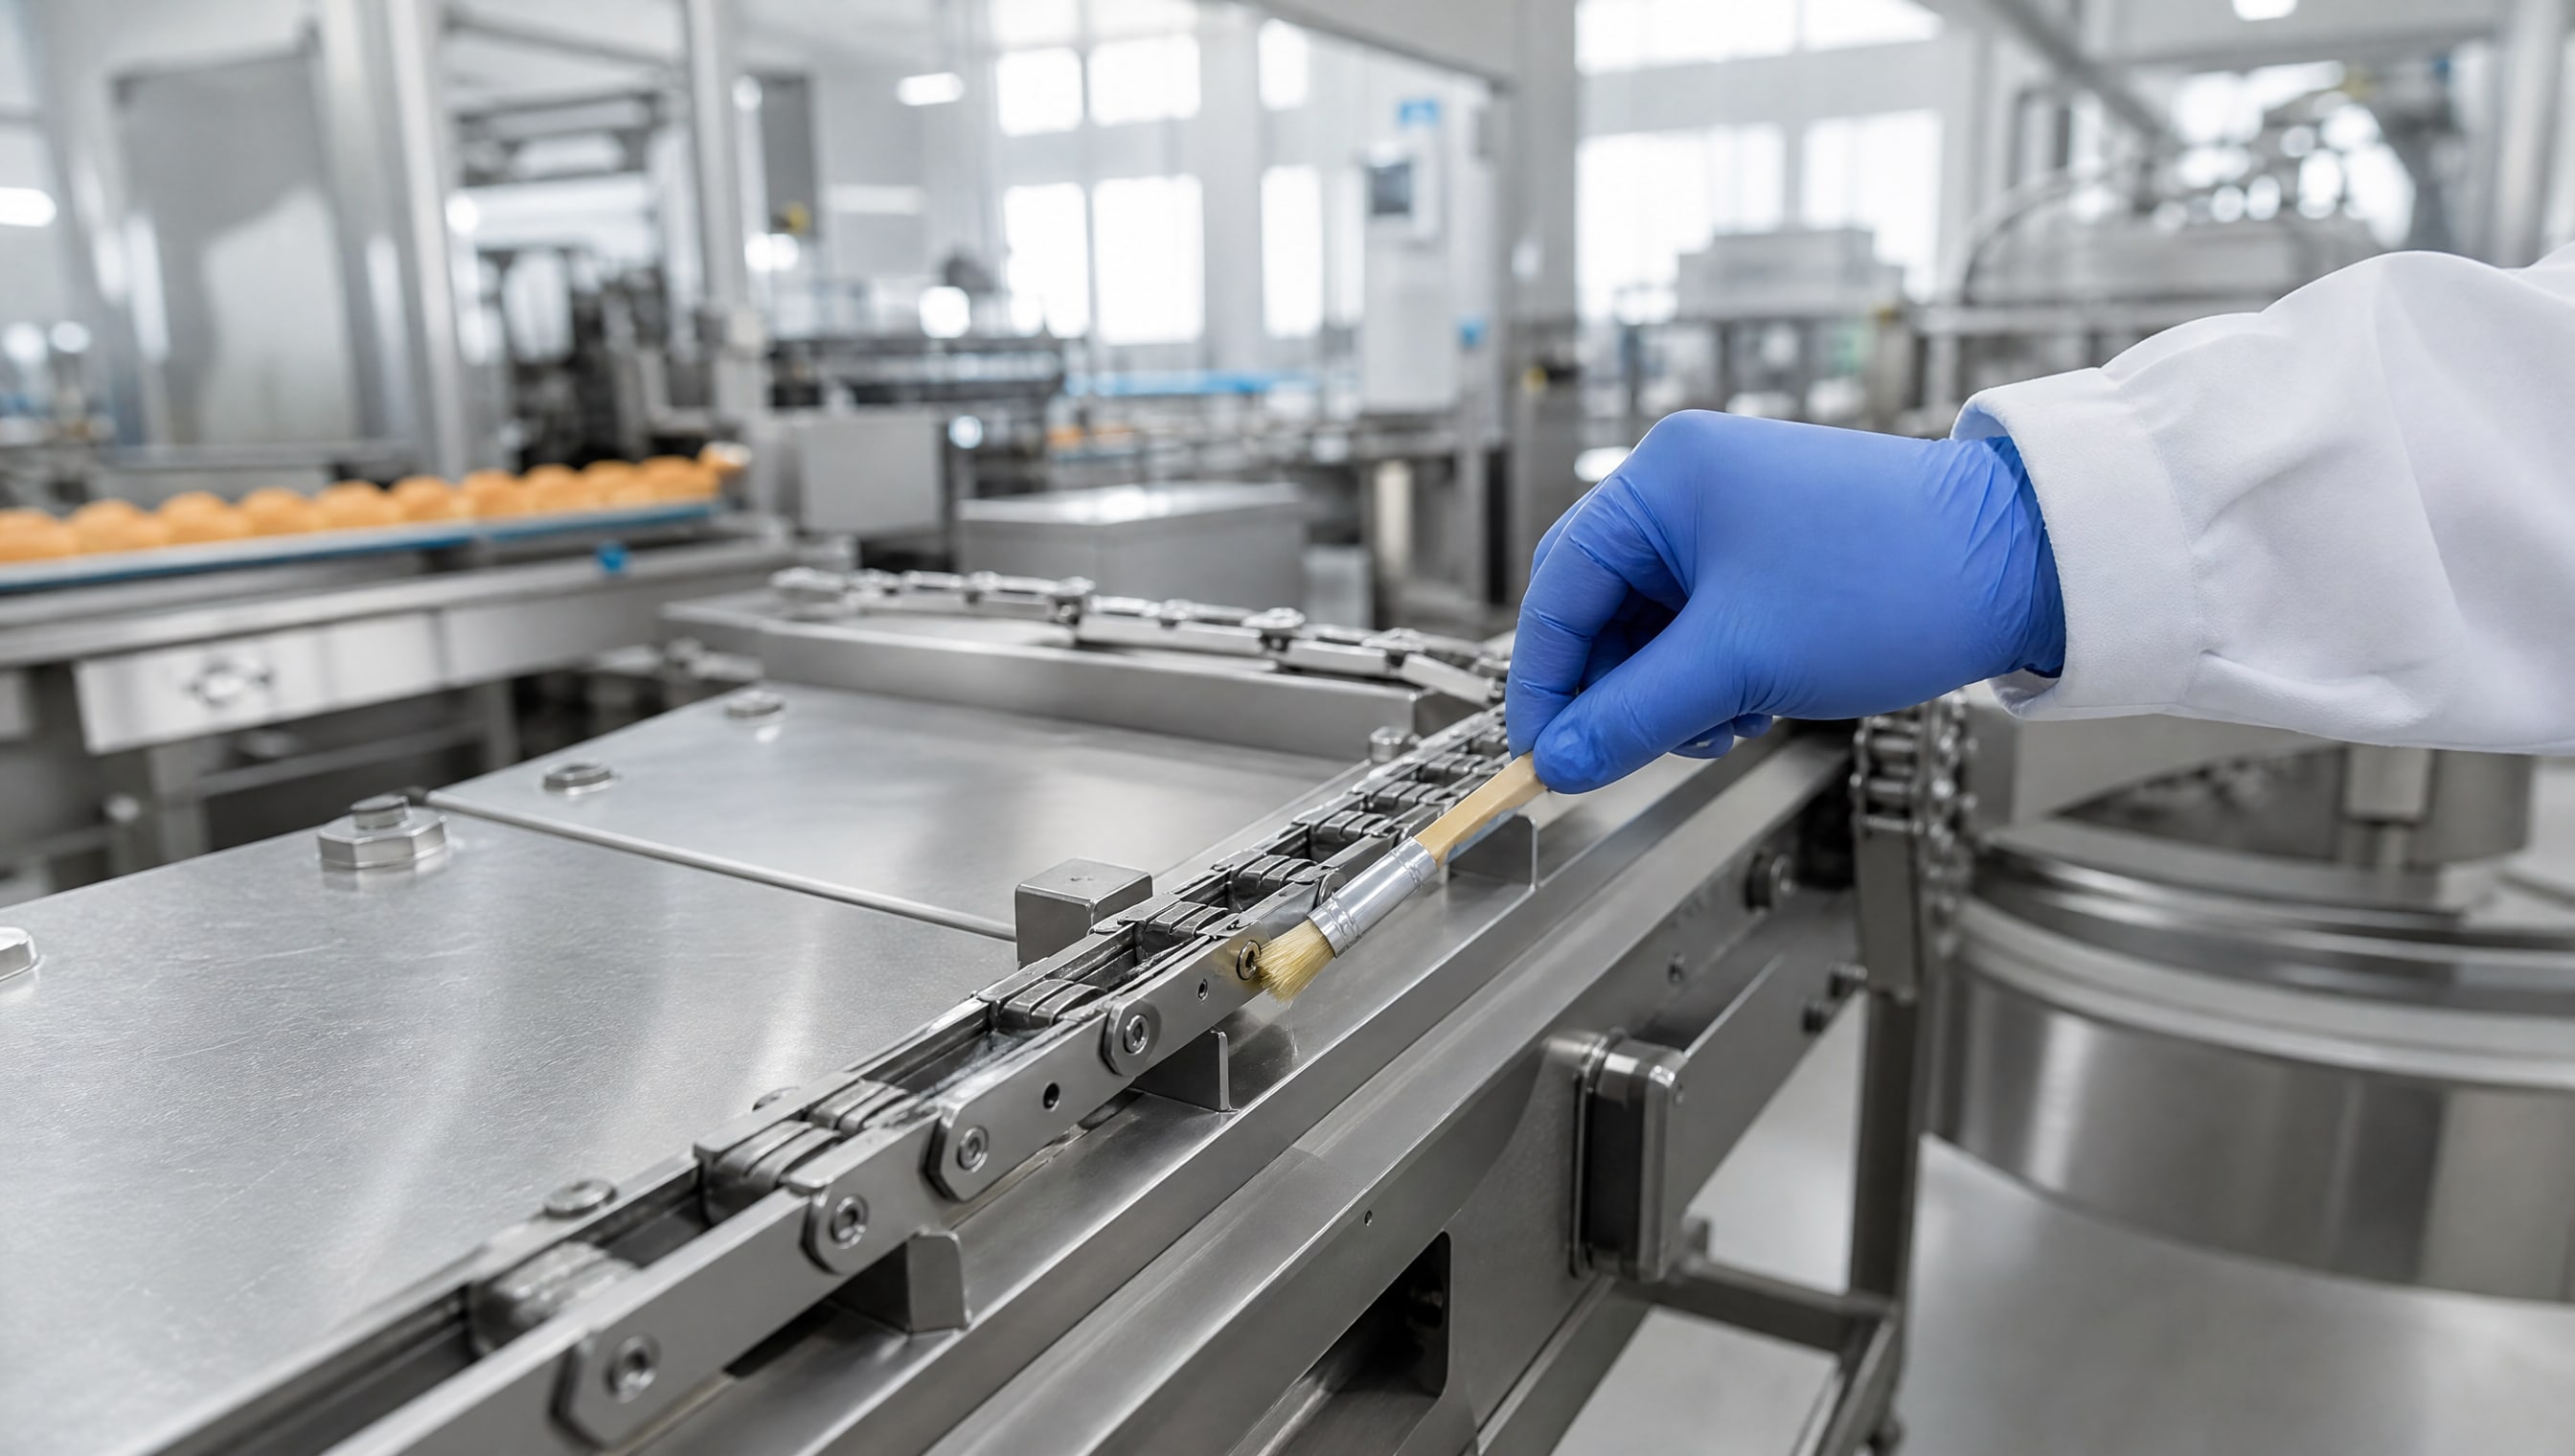
На пищевых предприятиях складская техника - штабелеры, рохли, мотораллеры - работает в условиях строгих санитарных требований. Оборудование мойки, холодные склады, зоны контакта с сырьем предъявляют особые требования к смазочным материалам. Использование обычной индустриальной смазки здесь недопустимо: даже случайное попадание нестандартного вещества в продукт может привести к остановке производства и потере репутации.
Правильный выбор смазок для цепей штабелеров и колес рохлей решает две задачи сразу: обеспечивает надежную работу механизмов и гарантирует соответствие нормативам пищевой безопасности. Статья разбирает, какие материалы допускаются на пищевых производствах, как выбрать смазку для конкретного узла и почему пищевой допуск - не рекламный ход, а обязательное требование.
Что такое пищевые смазочные материалы: назначение и требования
Пищевые смазочные материалы - это составы для смазки оборудования, которые соответствуют требованиям безопасности пищевого производства.
Их задача не отличается от обычных смазок: снижать трение, предотвращать износ, защищать от коррозии. Различие в составе: в такие материалы не должны входить токсичные, канцерогенные или тяжелометалльные компоненты, способные загрязнить пищевой продукт при случайном контакте.
Основной стандарт для пищевых смазок - NSF H1. Это допуск организации NSF International на материалы, которые допускаются для вероятного или случайного контакта с пищевыми продуктами. Ключевое слово здесь - случайность: речь не о смазывании колеса салата или посуды, а о редких ситуациях, когда капля попадет в продукт. Максимально допустимая концентрация такого вещества в пищевом продукте не должна превышать 10 мг/кг.
Для сравнения, материалы класса H2 - это смазки для оборудования в зонах, где контакт с пищей полностью исключен. Например, цепь привода мотора над конвейером, но вне брызговой зоны. H2 дешевле, но на пищевом производстве применяется редко, потому что разделить зоны строго невозможно, и риск перекрестного загрязнения всегда остается.
Базовые компоненты пищевых смазок
В качестве базовых масел для пищевых материалов используют:
Полиальфаолефины (PAO) - синтетические масла широкого температурного диапазона, хорошо держат нагрузку, устойчивы к окислению.
Полиалкиленгликоли (PAG) - гигроскопичны, то есть впитывают влагу, но обеспечивают высокую смазывающую способность и работают в экстремальных температурах.
Силиконовые масла - инертны, не вступают в реакции, подходят для контакта с пищей, но имеют ограниченный диапазон применения.
В качестве загустителей для консистентных смазок берут литиевые комплексные или кальциевые мыла, которые не разлагаются водой и не впитывают влагу избыточно.
Цепи штабелеров: требования и выбор смазки
Цепь штабелера - открытый механизм, постоянно контактирующий с воздухом, влагой от мойки и брызгами пищевой жидкости.
Смазка должна обладать несколькими критически важными качествами.
Адгезия и стойкость к смыванию
Адгезия - это способность смазки прилипать к металлической поверхности цепи, звеньям и зубьям звездочки. При плохой адгезии смазка быстро выстирывается водой из шланга, и металл остается без защиты. Поскольку мойка оборудования на пищевых производствах происходит ежедневно, под напором горячей воды, смазка должна держаться максимально крепко.
Стойкость к смыванию достигается благодаря специальным добавкам, которые образуют стабильную защитную пленку. На пищевом производстве часто используют цепные эфирные масла с допуском NSF H1 - они хорошо прилипают к цепи и медленнее смываются, чем простые минеральные составы.
Температурный диапазон работы
Цепи штабелеров работают в холодных камерах (до минус 18 °C), в неотапливаемых складах и, реже, в горячих зонах. Смазка должна оставаться пластичной при низких температурах и не разлагаться при нагреве. Для таких условий используют синтетические базовые масла на основе PAO или эфиров, которые не вязнут на морозе и не деградируют при повышении температуры.
Защита от коррозии и окисления
Влага, которая присутствует на цепи после каждой мойки, способствует развитию коррозии на цинкованном или окрашенном покрытии звеньев. Хорошая смазка должна вытеснять воду из контактных зон и предотвращать химическую корозию. Для этого в состав вводят противокоррозионные присадки, которые образуют на металле защитный слой.
В условиях повышенной влажности цепные масла окисляются и стареют быстрее, чем в сухом помещении. Антиокислительные присадки замедляют этот процесс и продлевают ресурс смазки.
Практическое применение
Цепь штабелера смазывают точечно: капля масла на звено - не более. После нанесения излишки убирают мягкой ветошью, но только после сборки и начальной работы механизма. Переизбыток смазки притягивает грязь, пыль и остатки моющих средств, что может привести к заклиниванию цепи.
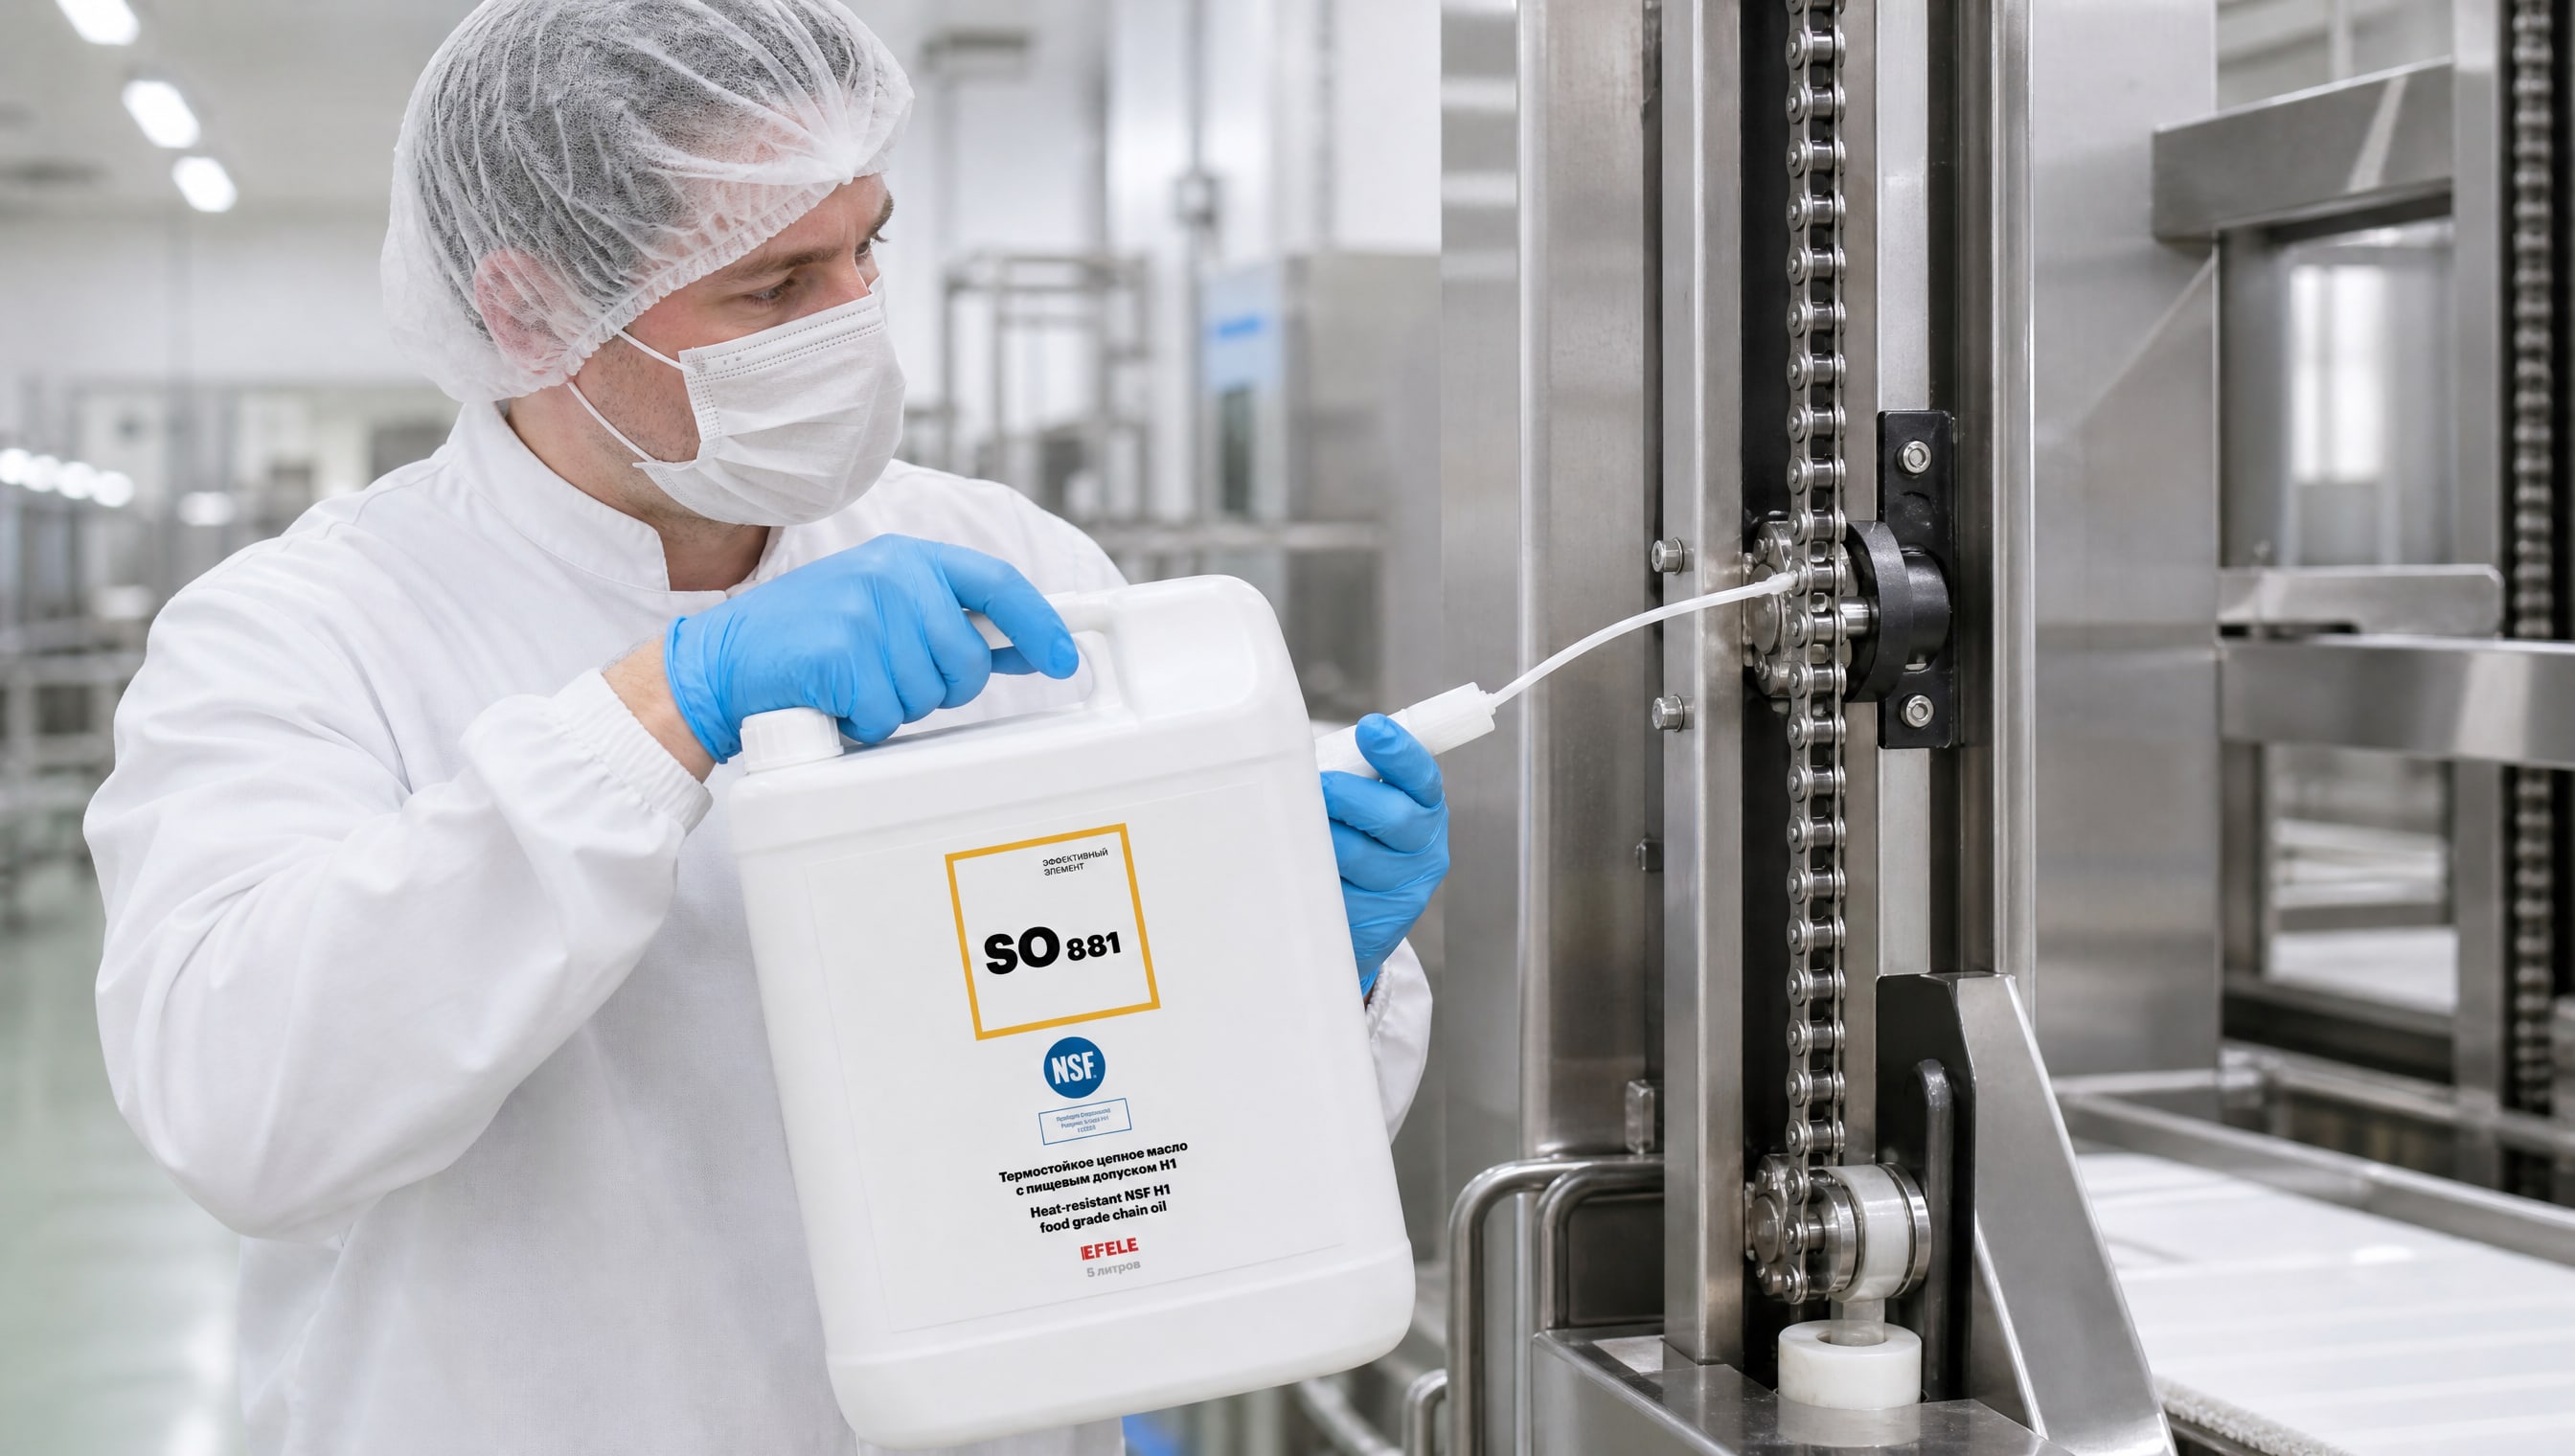
В случае, если цепи штабелеров подвергаются воздействию высоких температур, например, в сушильных камерах, оптимальным решением станет термостойкое эфирное цепное масло EFELE SO-881 с допуском NSF H1, обладающее высокой адгезией и устойчивостью к смыванию водой. Такой состав сохраняет защитные свойства в диапазоне от минус 30 до плюс 160 °C и прошел официальную регистрацию по евразийским требованиям.
Колеса рохлей: условия работы и выбор материала
Колеса ручной тележки (рохли) испытывают совсем другие нагрузки, чем цепи.
Это касается оси, подшипника, металлических направляющих и собственно корпуса колеса.
Износостойкость и защита от абразивного выхода из строя
Колесо рохли скользит по полу складского помещения. В пищевом производстве пол часто покрыт полимерным покрытием, керамической плиткой или металлическим расширенным листом. При движении тележки с грузом колесо давит всей нагрузкой на несколько миллиметров поверхности. Пыль, остатки продукта и абразивные частицы, которые оседают на полу, попадают под колесо и работают как абразив.
Смазка оси должна быть липкой и вязкой, чтобы препятствовать проникновению абразивных частиц в подшипник и защищать его от выдавливания смазочного материала. Мягкие или водянистые смазки здесь непригодны.
Совместимость с материалом и влажность
Оси рохлей и направляющие часто изготавливают из низколегированной стали или цинкованного проката. Некоторые комплектующие - буксы, подшипники - бывают пластмассовыми (капрон, полиэтилен). Смазка не должна набухать эти материалы. Силиконовые масла обычно инертны к полимерам, минеральные - требуют проверки совместимости.
Колесо работает во влажной среде: кровь, сыворотка, конденсат из холодильных камер, вода от мойки. Смазка должна не впитывать влагу избыточно, иначе она загустеет и высохнет, превратившись в налет.
Быстрое перемещение и фрикционное выделение тепла
При катении колеса происходит фрикционное взаимодействие между осью и уплотнением, между подшипником и сепаратором. На пищевых производствах рохли перемещаются медленно, но регулярно, в течение всей смены. Смазка должна выдерживать повторяющиеся нагрузки сдвига и не разрушаться при фрикционном нагреве.
Выбор типа смазки для рохлей
Для осей рохлей чаще всего используют пластичные смазки NLGI 1 или NLGI 2 - они не вытекают, не впитывают воду и обеспечивают долгосрочную защиту. На пищевом производстве такая смазка обязательно должна иметь допуск NSF H1.
Для направляющих и открытых подвижных соединений могут применять масла - капают тонким слоем. Масла обеспечивают лучшую текучесть и быстрее проникают в узкие зазоры, но требуют более частого обновления.
Для штифтов и осей рохлей при работе в холодных камерах берут смазки с низкой температурой застывания - не выше минус 30 °C. Это могут быть литиевые комплексные смазки или смазки на основе PAO-масел.
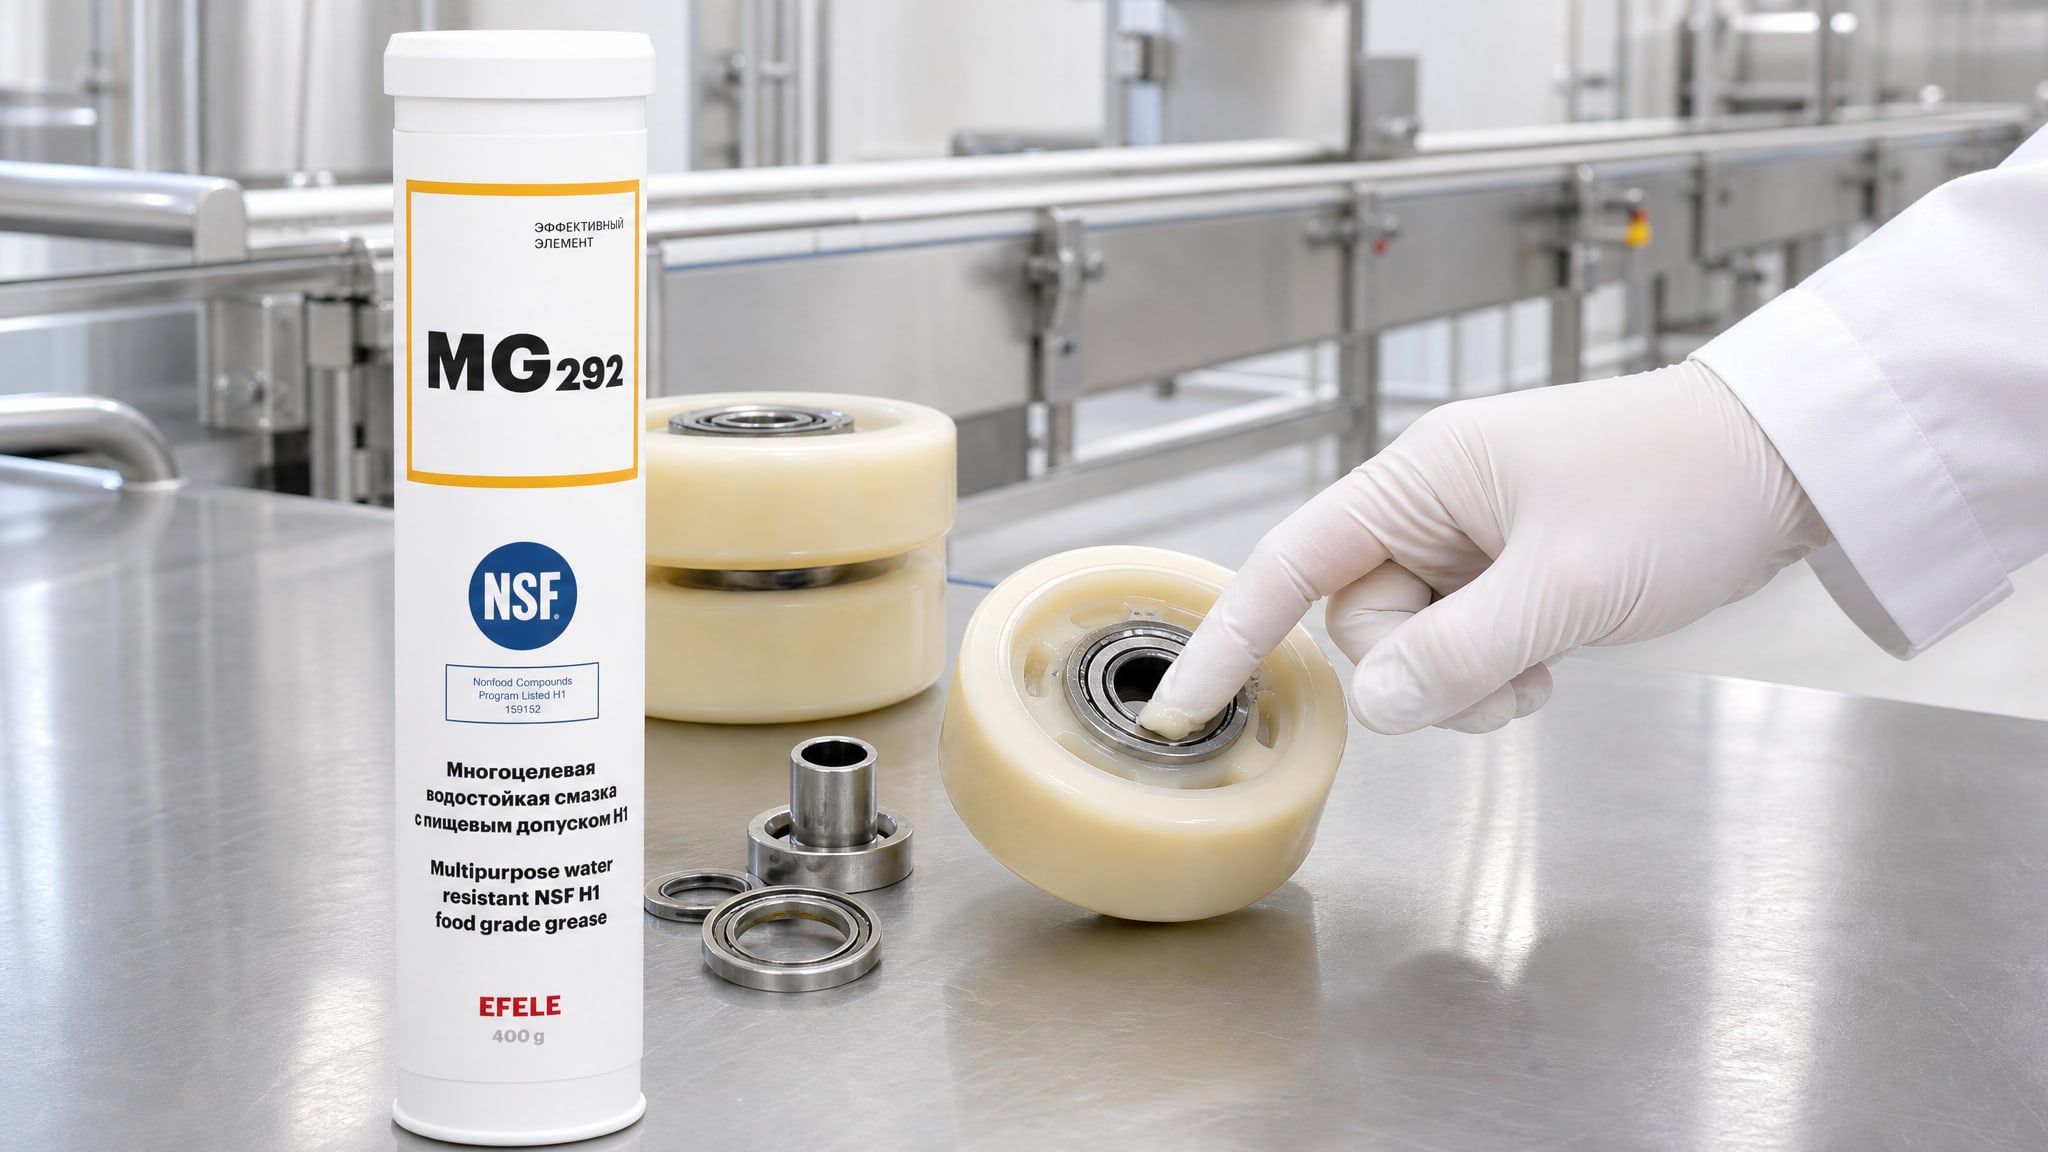
Для смазки цепей штабелеров и колес рохлей на пищевом производстве, где возможен случайный контакт с продуктами, рекомендуется использовать водостойкую многоцелевую смазку EFELE MG-292 с допуском NSF H1, которая обеспечивает надежную защиту от износа и коррозии в условиях влажности и холода.
Смазочные материалы с пищевым допуском: критерии выбора и регистрация
На российском рынке представлено несколько категорий смазочных материалов для пищевого производства.
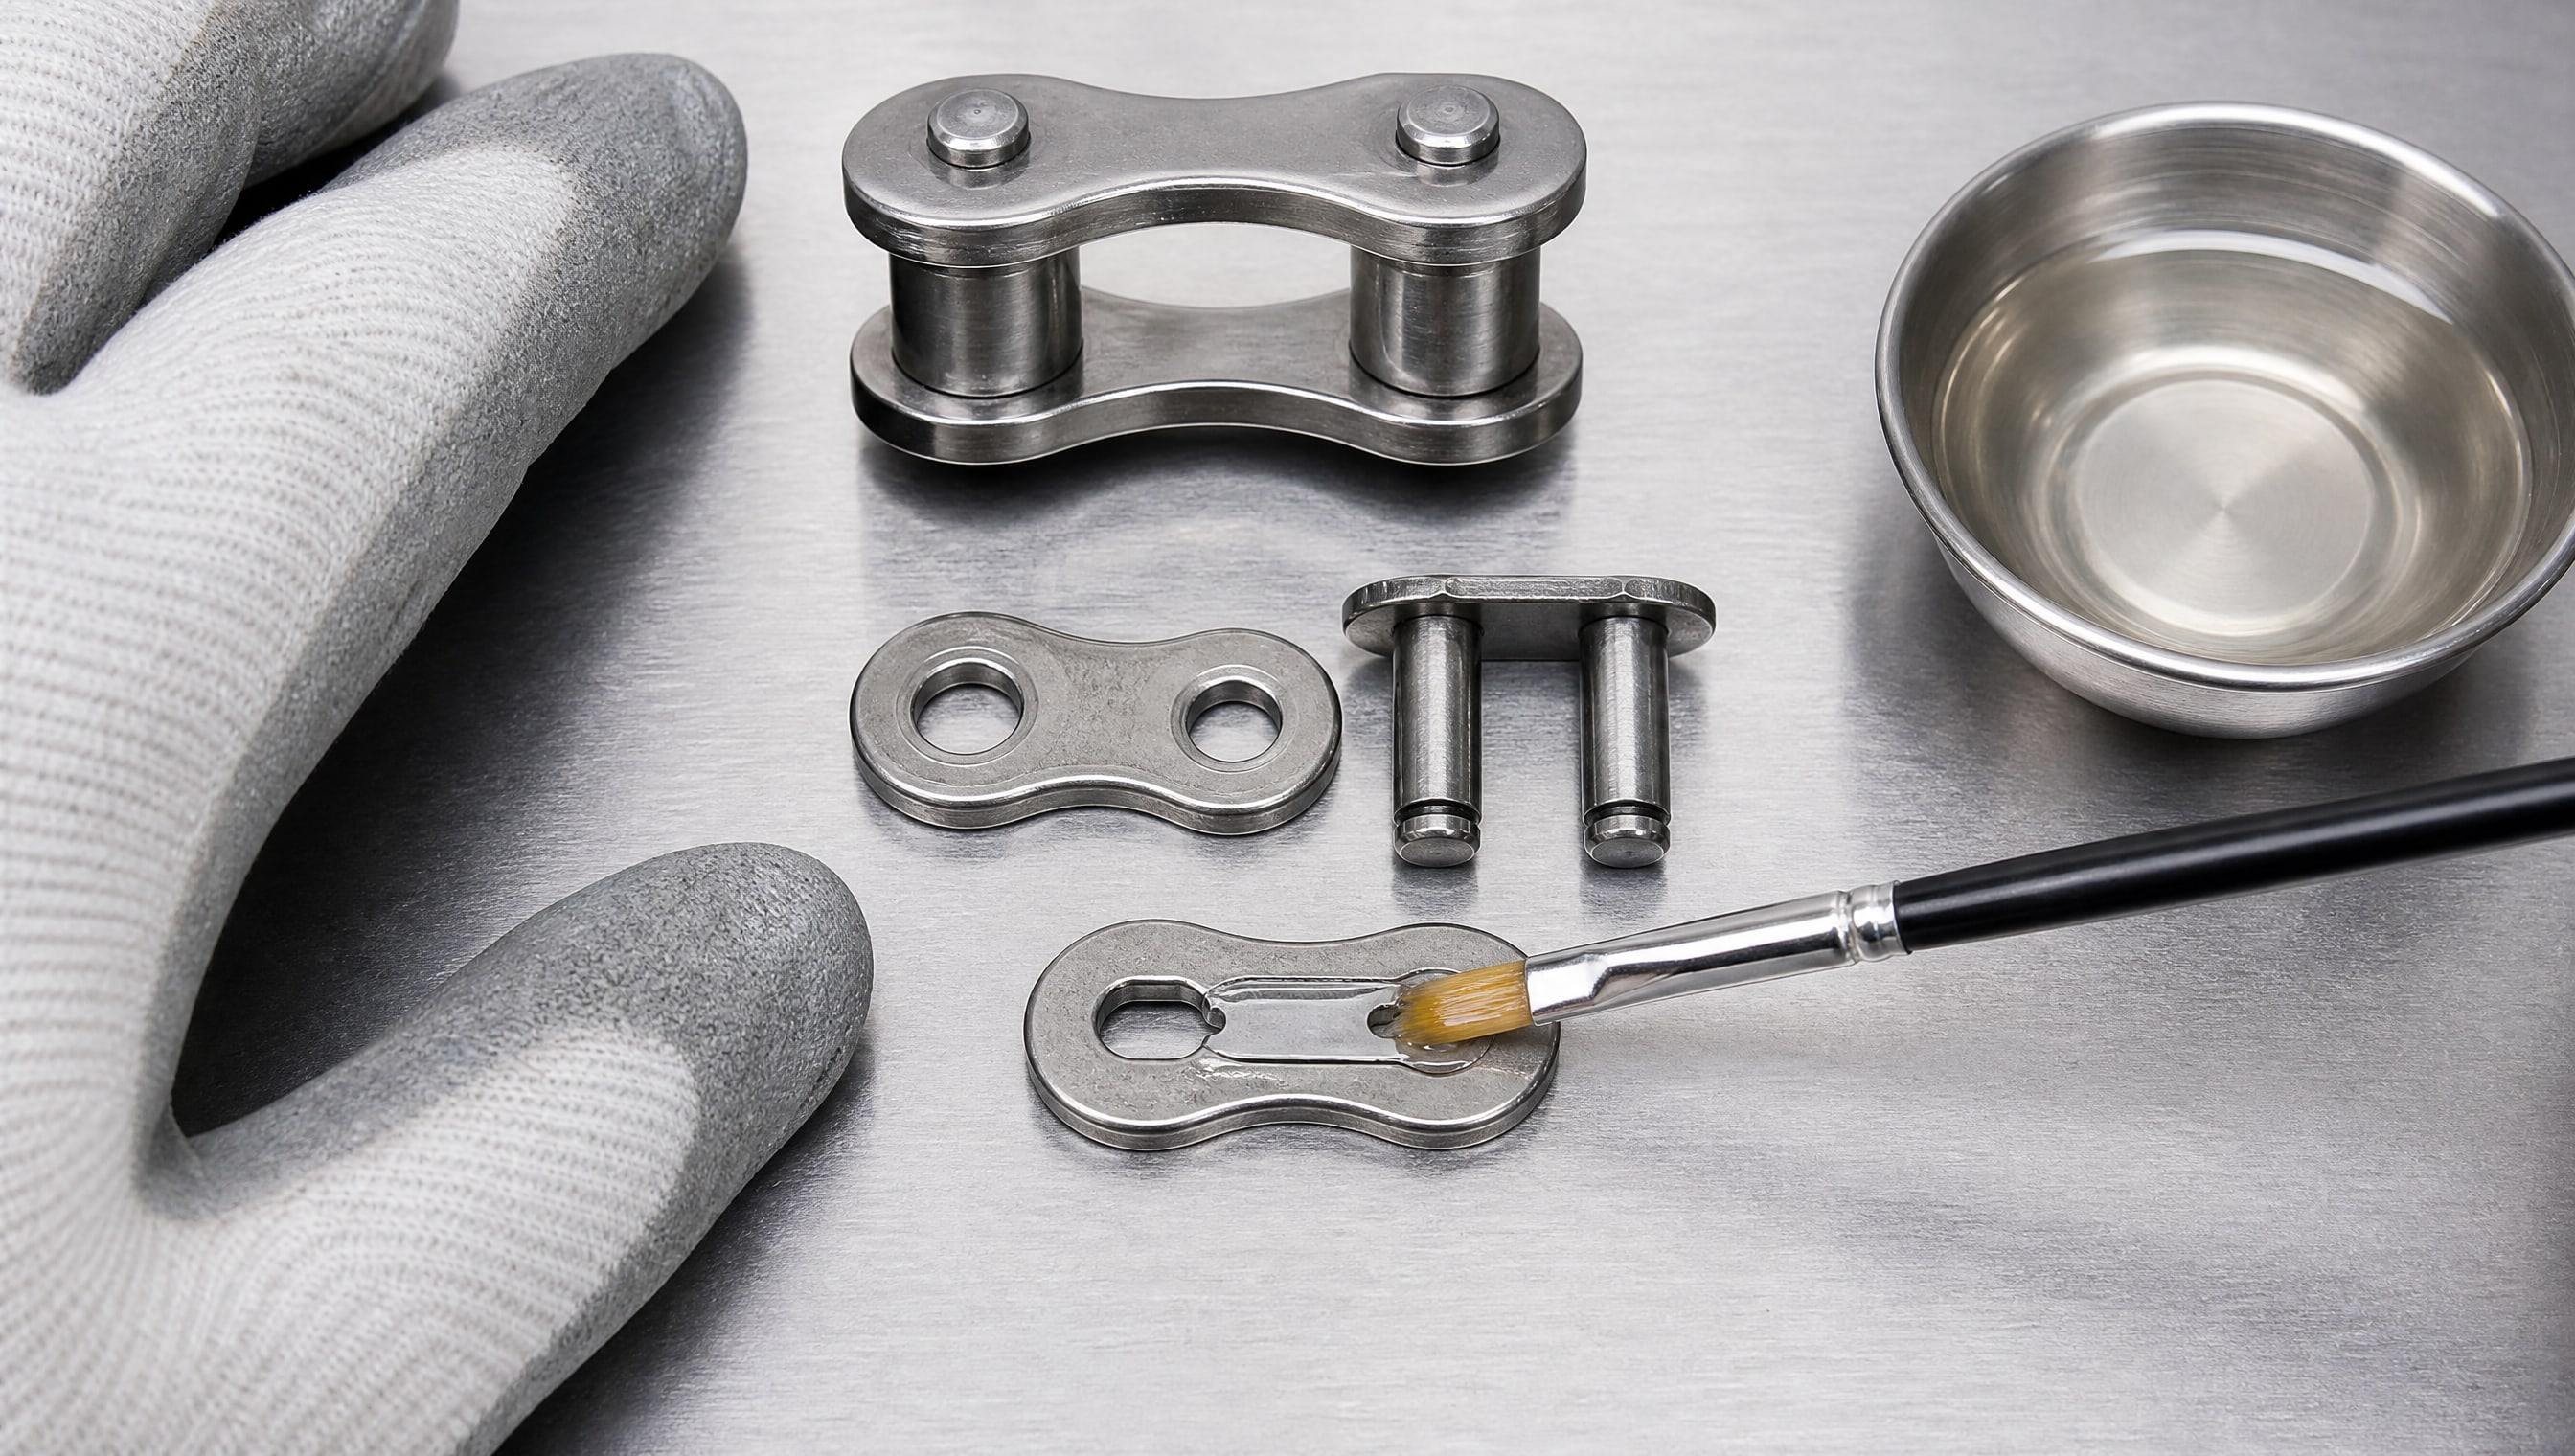
Главное различие - наличие официального допуска.
NSF H1 - основной критерий
Допуск NSF H1 выдается только материалам, которые прошли лабораторные испытания на нетоксичность, отсутствие аллергенности, микробиологическую чистоту и безопасность при попадании в пищевой продукт. Испытания включают тесты на коррозионную активность, совместимость с пищевыми упаковочными материалами и стабильность состава при хранении.
Материал с допуском H1 - это не ноу-хау и не редкость. На крупных пищевых предприятиях в Европе и в России больше 80 процентов потребляемых смазок имеют этот допуск. Поэтому выбор таких материалов - стандартная практика, а не попытка усложнить закупку.
Евразийский реестр пищевых смазочных материалов
В России и странах Евразийского таможенного союза применяется единый реестр пищевых смазочных материалов, который ведет Роспотребнадзор. Прежде чем использовать смазку на производстве, закупщик или инженер должны проверить, включен ли этот материал в реестр. Это гарантирует, что продукт официально признан безопасным и соответствует требованиям российского законодательства о безопасности пищевой продукции.
Если смазка стоит в реестре, на упаковке или в паспорте безопасности указывается номер регистрации. Это тот же допуск NSF H1, но с региональной привязкой.
Как не ошибиться при выборе
Распространенная ошибка - брать смазку на основании словесного описания от продавца или ориентироваться по цвету (белая смазка, прозрачное масло). Правильный алгоритм:
Уточнить у производителя наличие допуска NSF H1 в письменной форме.
Получить копию паспорта безопасности (SDS) на русском языке.
Проверить, зарегистрирован ли материал в евразийском реестре пищевых смазочных материалов.
Согласовать выбор со спецификацией узла: для цепи это должно быть цепное масло или пластичная смазка, для колеса - пластичная смазка с нужным классом NLGI и температурным диапазоном.
Провести пилотное испытание: нанести смазку на тестовый узел, проверить сцепление, отсутствие посторонних запахов и внешние изменения в течение 5-7 дней работы.
Если производитель не может предоставить подтверждение регистрации, использовать его продукт на пищевом производстве запрещено, даже если стоимость ниже и консультант хвалит качество.
Отличие Н1 от Н2 и другие классы пищевых допусков
Помимо H1, в пищевой отрасли встречаются и другие классификации смазок.
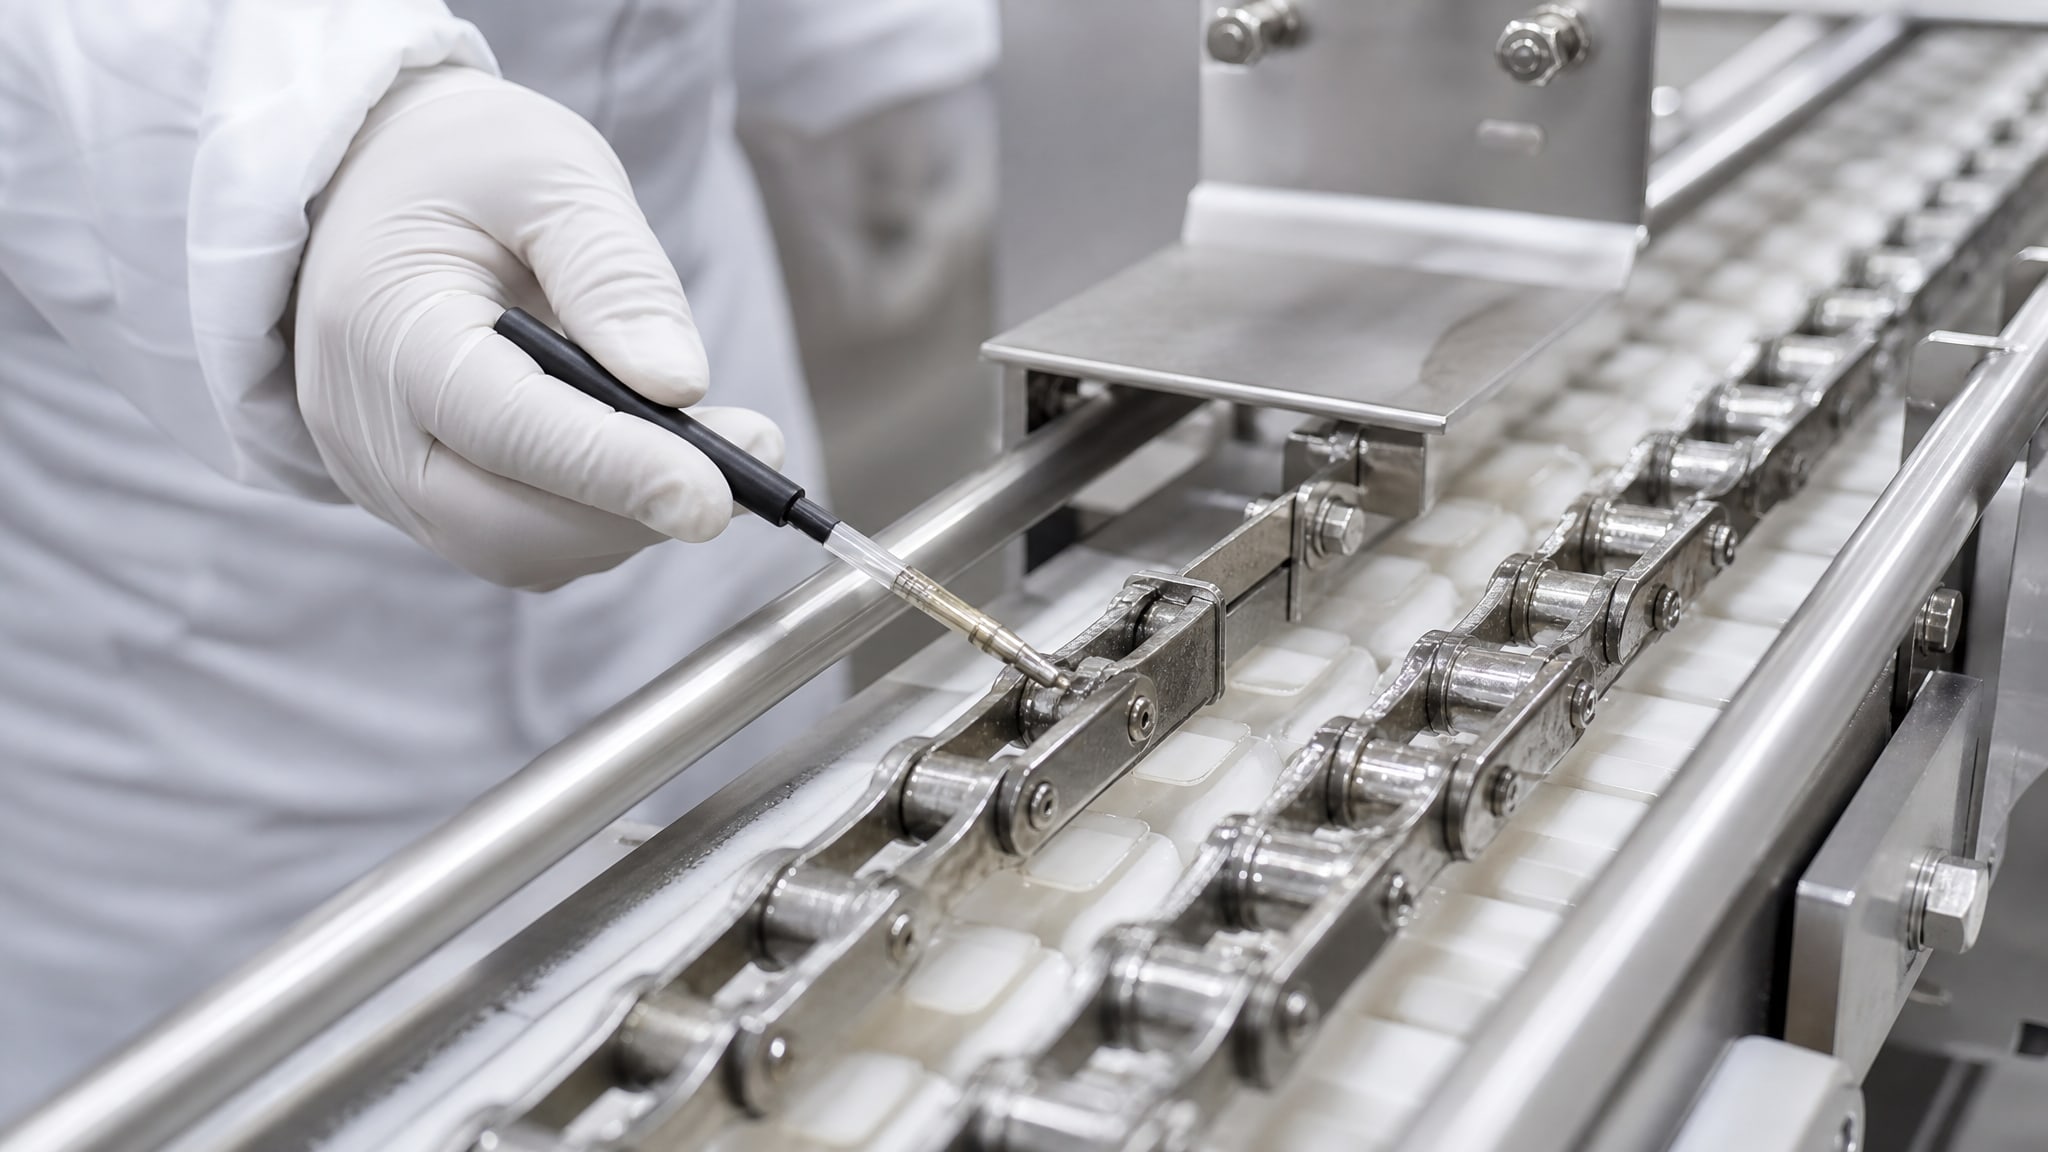
H1 - допуск на вероятный контакт
Материалы класса H1 используют на оборудовании, которое потенциально может загрязнить пищевой продукт при случайном попадании смазки. Это цепи над конвейерами, оси рохлей в зонах упаковки, шпиндели ломтерезов и ломтесушилок. H1 - это допуск повышенной безопасности, и стоимость таких материалов выше обычных индустриальных.
H2 - запрет на контакт с пищей
Смазки класса H2 допускаются только на оборудовании, которое физически отделено от пищевого потока. Например, цепь привода мотора, подвешенная под потолком в отдельном помещении, или редуктор в машинном отделении. Если технически и организационно исключена любая вероятность попадания смазки в продукт, используют H2 - это экономит средства.
На практике, однако, на пищевом производстве H2 встречается редко. Риск перекрестного загрязнения, санитарные требования и внутриклеточные инспекции заставляют ставить H1 везде, где есть хотя бы отдаленная вероятность контакта.
3H - прямой контакт с пищей
Смазки класса 3H предназначены для узлов, которые работают в прямом контакте с пищевым сырьем. Например, цепь конвейера салата, ролики для нарезки сыра, формы для запечки мяса. Требования к таким материалам еще строже: полная пищевая безопасность, отсутствие посторонних привкусов и запахов, совместимость с любыми пищевыми компонентами. 3H - редкость и используется на очень специализированном оборудовании.
3H и H3 - не одно и то же
Важно не путать обозначения: 3H - это класс NSF для прямого контакта, а H3 - совсем другая категория, обозначающая смазки для пищевого оборудования, которые могут содержать небольшое количество пестицидов (используются, например, в сельскохозяйственной отрасли). На пищевом производстве H3 обычно не применяются.
Практические советы по подбору и нанесению смазки
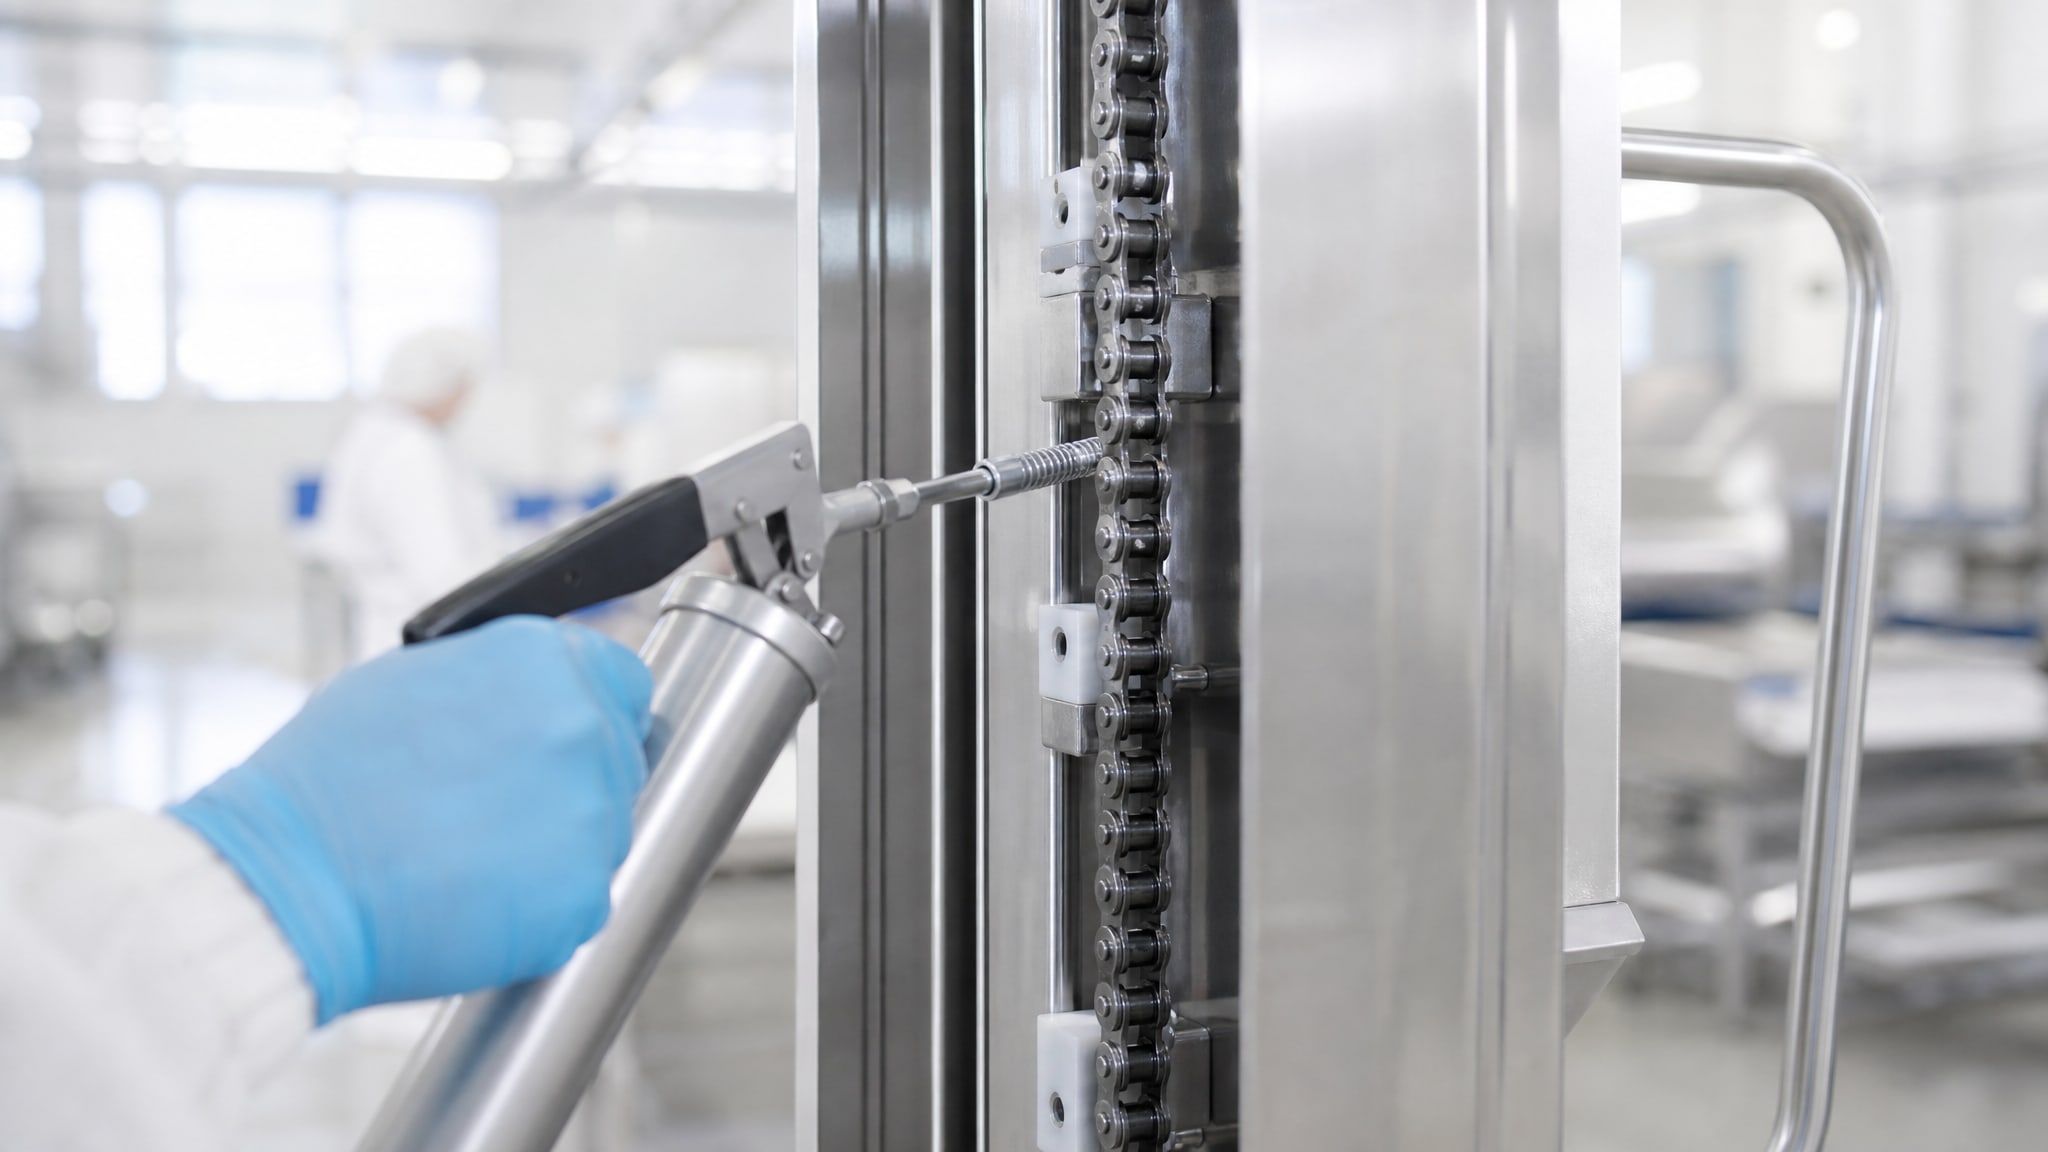
Создание реестра смазок на предприятии
Каждому предприятию пищевой отрасли нужен собственный реестр одобренных смазочных материалов. В него входят только те смазки, которые прошли проверку на соответствие NSF H1, зарегистрированы в евразийском реестре и протестированы на совместимость с конкретным оборудованием.
Реестр сокращает ошибки закупки: снабженец не будет искать альтернативные материалы, когда на складе уже есть проверенный вариант. Кроме того, реестр помогает при проверках Роспотребнадзора и иных контрольных органов - документация всегда под рукой.
Периодичность смазки
Цепи штабелеров смазывают через каждые 40-60 часов работы в нормальных условиях. В холодильных камерах и во влажных средах периодичность сокращается до 25-30 часов, потому что смазка быстрее вымывается и высыхает.
Колеса рохлей смазывают два раза в смену - утром и вечером, если тележка работает 16 часов. Оси подшипников достаточно протирают тканью, смазанной составом, - нежелательно заливать масло, потому что оно может капнуть на пол или на товар.
Хранение и безопасность
Смазка с пищевым допуском хранится отдельно от индустриальных составов, в закрытом шкафу с четко обозначенной этикеткой. На склад выдается порционно, в малых контейнерах, чтобы исключить перекрестное загрязнение.
Баллончики и канистры не должны находиться в зонах хранения или обработки пищевого сырья. Идеально - отдельное помещение или стеллаж с защитой от брызг.
Часто задаваемые вопросы
Чем отличается смазка для пищевого производства от обычной индустриальной?
Главное отличие - допуск NSF H1 и регистрация в евразийском реестре. Состав может быть близким, но пищевая смазка не содержит токсичных или канцерогенных компонентов, способных загрязнить продукт при вероятном контакте. Внешне они могут быть совершенно неразличимы - цвет, запах и консистенция зависят от типа узла и условий работы.
Можно ли использовать на пищевом производстве смазку H2?
Нет, если узел может соприкоснуться с пищевым продуктом даже случайно. H2 допускает использование только в местах, где контакт полностью исключен технически. На практике закупщики выбирают H1 везде, потому что риск перекрестного загрязнения всегда присутствует и санитарные требования не допускают компромиссов.
Как проверить, что смазка действительно имеет пищевой допуск?
Запросите у поставщика копию паспорта безопасности (SDS) на русском языке, где должна быть указана информация о NSF H1. Проверьте реестр в официальных источниках или обратитесь к производителю напрямую. На упаковке допуск может быть отмечен логотипом NSF или соответствующей надписью.
Что будет, если использовать обычную смазку вместо пищевой?
При обнаружении на проверке это считается нарушением требований Роспотребнадзора и может привести к штрафу, временной остановке производства и репутационному ущербу. Кроме того, обычная смазка содержит компоненты, которые могут загрязнить пищевой продукт и сделать его непригодным к реализации.
Какой срок хранения у пищевых смазочных материалов?
Обычно 2-3 года в закрытой упаковке при температуре от 5 до 25 °C и влажности не выше 80 процентов. Конкретные сроки указаны в паспорте безопасности каждого материала. После вскрытия упаковки смазку используют в течение 6-12 месяцев, потому что она контактирует с воздухом и может окислиться.
Заключение
Выбор смазочных материалов для складской техники на пищевом предприятии - это не просто техническая задача, а вопрос безопасности. Цепи штабелеров и колеса рохлей работают в условиях повышенной влажности, низких температур и постоянного контакта с пищевым сырьем. Обычная индустриальная смазка здесь неприемлема.
Главный критерий выбора - наличие официального допуска NSF H1 и регистрация в евразийском реестре пищевых смазочных материалов. Каждый узел требует своего типа смазки: цепи нуждаются в водостойких эфирных маслах с высокой адгезией, колеса - в пластичных смазках с защитой от коррозии и абразивного выхода из строя. Перед закупкой проверьте паспорт безопасности, убедитесь в совместимости с материалом узла и проведите пилотное испытание.
Первый шаг - создать на производстве реестр одобренных смазочных материалов и согласовать его с руководством и отделом качества. Это исключит ошибки при закупке и упростит внутренние проверки. Второй шаг - обучить персонал правилам нанесения: точечная дозировка, регулярное обновление в соответствии с периодичностью, хранение в отдельных контейнерах вдали от пищевых зон.